
pagpapakilala
Maglakad sa kahit anong machine shop. Makakakita ka ng mga piyesa na lumalabas sa linya. Ang ilan ay akmang-akma. Ang ilan ay tumatama sa basurahan. Ang pagkakaiba ay kadalasang hindi ang operator o ang makina. Ito ay ang simpleng kagamitang humahawak sa trabaho. Ang piraso ng metal o bloke ng mga aspili ang siyang nagpapasiya ng lahat.
Palagi na lang pinaghahalo-halo ng mga tao ang mga termino. Tawagin itong jig. Tawagin itong fixture. Sa kaswal na usapan, tila hindi ito mahalaga. Sa inhinyeriya, napakahalaga nito. Hindi sila magkapareho. Narito ang pangunahing ideya sa isang pangungusap. Ang jig ang gumagabay sa cutting tool. Ang fixture ang humahawak sa workpiece sa lugar nito. Iyan ang buong pagkakaiba.
Susuriin pa natin ito. Matututunan mo kung ano ang bawat isa. Paano sila naghahambing. Ang mga pangunahing tuntunin para sa pagdidisenyo ng mga ito. Ang iba't ibang uri na makikita mo sa isang shop floor. At kung paano ang mga ito ginagamit sa moderno at automated na pagmamanupaktura.
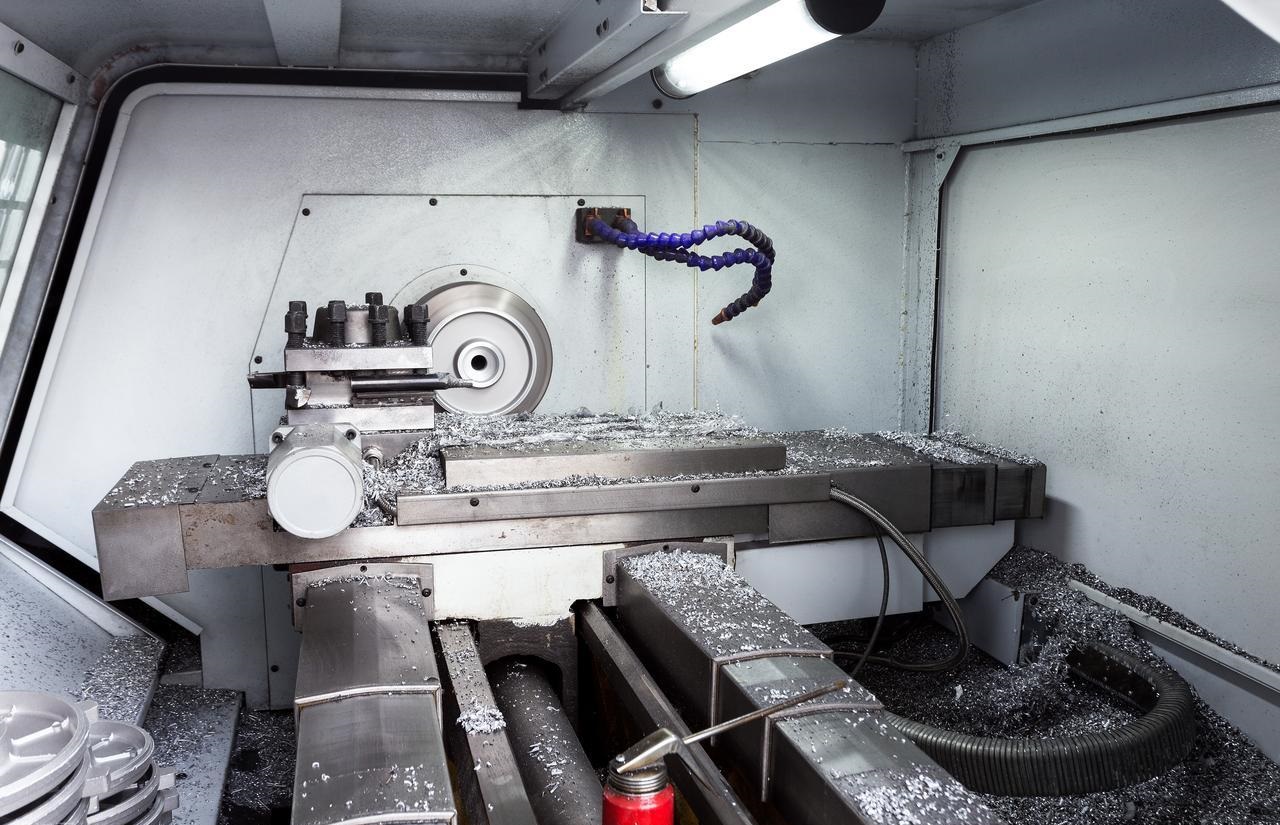
Ano ang Jig? (Paggabay sa Kasangkapan)
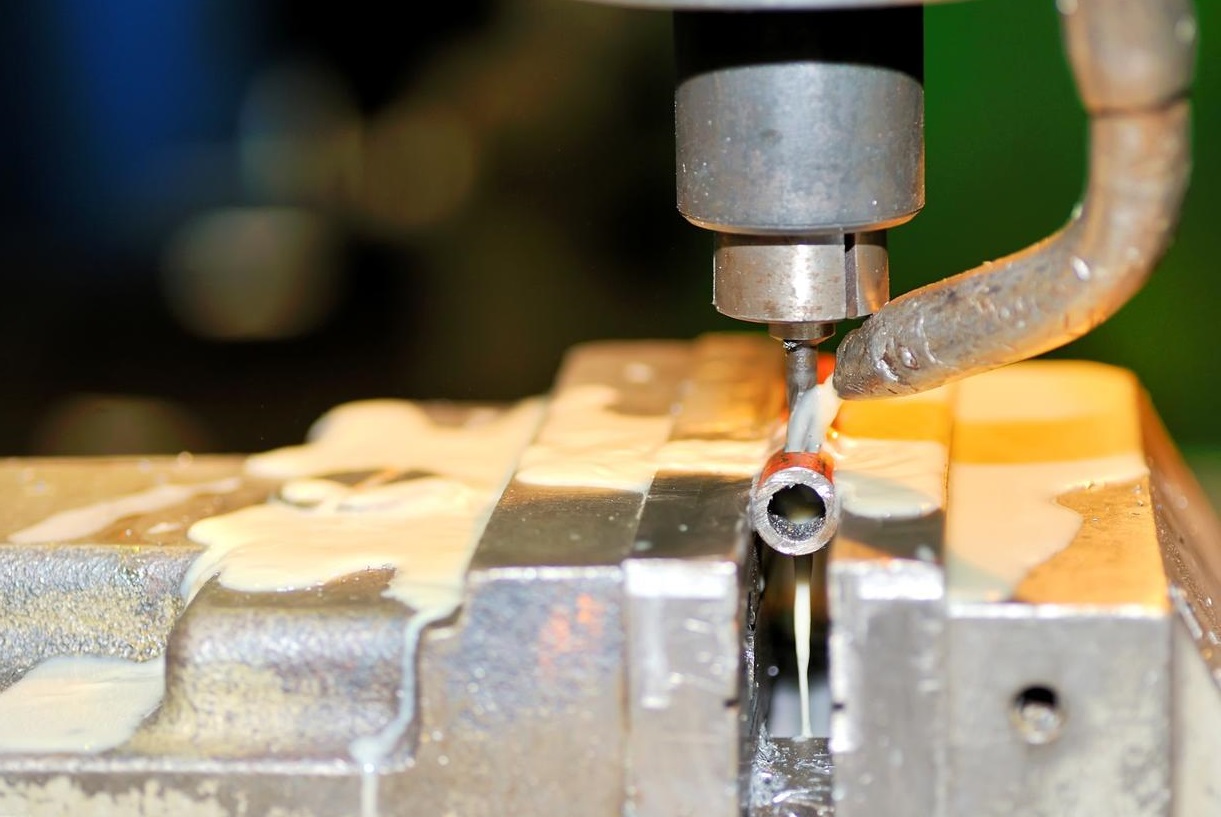
Ang jig ay tungkol sa kontrol. Hindi sa bahagi, kundi sa kagamitang nasa iyong kamay o sa spindle.
Kahulugan: Ang jig ay isang aparato na kumokontrol kung saan papunta ang cutting tool. Ito ang nagtutulak dito.
Isipin ang pagbutas gamit ang kamay. Ang bit ay lumalakad. Ito ay tumatawid sa metal. Magkakaroon ka ng butas sa maling lugar o sirang bit. Ang jig ang solusyon dito. Ang pangunahing tungkulin nito ay ang katumpakan at kakayahang maulit. Ginagabayan nito ang tool sa eksaktong lokasyon sa workpiece, sa bawat pagkakataon. Ang mga bahagi uno at isandaan ay may mga butas sa parehong lugar.
Ang pangunahing katangiang hinahanap mo ay isang bushing. Ito ay mga pinatigas na bakal na manggas na idinidiin sa jig. Ang drill bit ay dumadaan sa mga ito. Ang bushing ang kumukuha ng pagkasira, hindi ang katawan ng jig. Ito ay gumaganap bilang isang pilot hole para sa bit, na pumipigil sa anumang paggala habang pumapasok ito sa materyal.
Makakakita ka ng mga jig na pinakamadalas gamitin para sa mga operasyon ng pagbabarena. Gayundin para sa pag-ream ng mga butas sa eksaktong laki. Gayundin para sa pag-tap ng mga sinulid. Anumang operasyon kung saan ang isang hand tool o isang spinning cutter ay kailangang paulit-ulit na tumama sa parehong lugar.
Karaniwang mas magaan ang mga jig kaysa sa mga fixture. Maaari mo silang buhatin. Maaari mo silang ilipat sa paligid ng talyer. Minsan ay ikinakabit mo ang mga ito sa bahagi. Minsan ang bahagi ay ikinakabit sa loob ng mga ito. Naglalakbay ang mga ito kasama ng tool.
Ano ang isang Fixture? (Paghawak sa Trabaho)
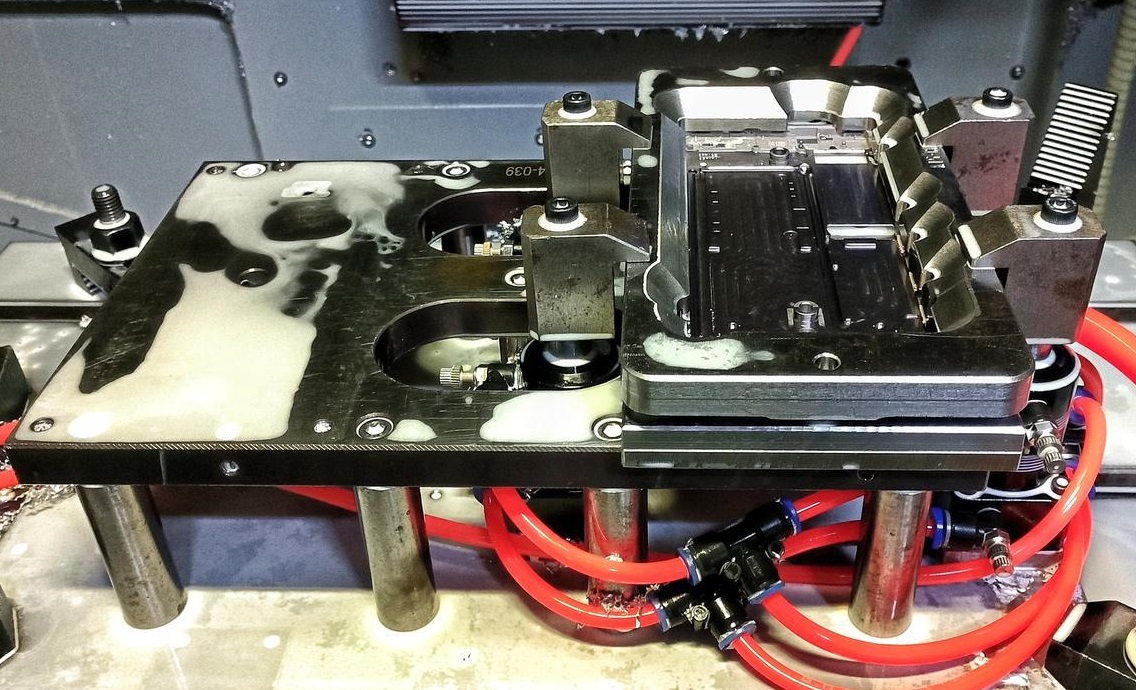
Mas simple ang konsepto ng isang fixture pero mas mahirap gawin. Ito ang kayang humawak sa trabaho. Iyon lang.
Kahulugan: Ang fixture ay isang aparato na naglalagay at sumusuporta sa workpiece. Pinipigilan nito ang paggalaw nito. Wala nang iba.
Ang pangunahing trabaho ay labanan ang makina. Malakas ang puwersa ng pagputol. Kayang hilahin ng milling cutter ang isang bahagi palabas ng mahihinang clamp. Dapat itong labanan ng fixture. Hinahawakan nito ang bahaging nakapirmi laban sa mga puwersang iyon.
Narito ang pangunahing pagkakaiba mula sa isang jig. Ang isang fixture ay hindi gumagabay sa tool. Ang makina ang humahawak niyan. Sa isang manual mill, ang operator ang gumagalaw sa mesa. Sa isang CNC, ang computer ang gumagalaw sa mga axes. Ang fixture ay naroon lang, matigas at hindi gumagalaw, na nagbibigay ng matibay na pundasyon. Ang buong pokus nito ay sa tumpak na paghahanap ng bahagi at pag-clamp nito nang maayos.
Makakakita ka ng mga kagamitan kahit saan. Ginagamit ito ng mga milling machine. Ginagamit ito ng mga welder upang pagdugtungin ang mga assembly. Ginagamit ito ng mga assembly lines upang iposisyon ang mga bahagi para sa mga manggagawa o robot. Ginagamit ito ng mga grinding operation. Ginagamit ito ng mga inspection lab upang ipakita ang mga bahagi sa mga sensor o CMM probe.
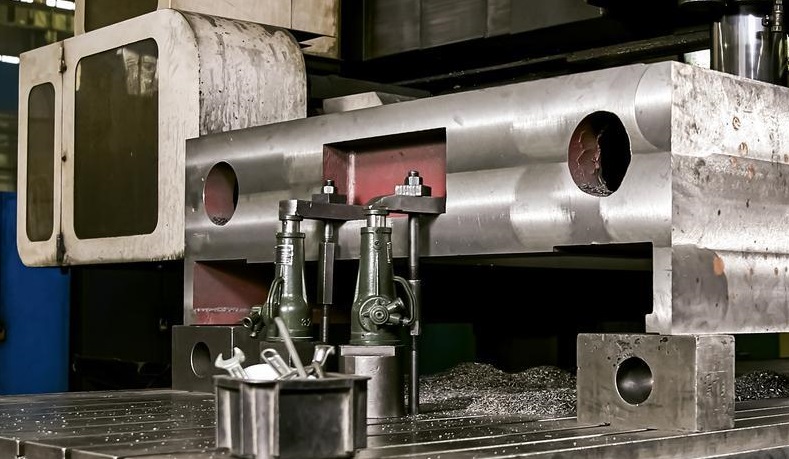
Mabigat ang pagkakagawa ng mga fixture. Kailangan nila ng bigat at tibay. Diretso mo silang ikinakabit sa machine table. Hindi sila gumagalaw. Pupunta sa kanila ang bahagi, at ilo-lock nila ito.
Jig vs. Fixture: Ang Paghahambing na Magkatabi
Pagtabihin ang mga ito, at magiging malinaw ang pagkakaiba.
| tampok | magdyig | kabit |
| tungkulin | Gumagabay sa kagamitang pangputol. | Hawak nang mahigpit ang workpiece. |
| Tool Contact | Ang kagamitan ay dumadampi sa jig (sa pamamagitan ng mga bushing). | Hindi kailanman natatamaan ng kagamitan ang kabit. |
| konstruksyon | Mas magaan ang pagkakagawa, kasama ang mga pinatigas na bushing. | Mabigat at matibay na pagkakagawa para sa katatagan. |
| Mga Karaniwang Operasyon | Pagbabarena, pag-tap, pag-reaming. | CNC Milling, hinang, pag-assemble, at paggiling. |
Narito ang simpleng paraan na dapat tandaan. Dalawang salita lamang ito.
Mga jig guide. Mga hawakan para sa fixture.
Iyon lang. Kung ginagabayan nito ang tool, ito ay isang jig. Kung hawak nito ang bahagi, ito ay isang fixture. Sinasabi sa iyo ng mga pangalan kung ano ang ginagawa nila.
Mas Malalim na Pagsisid: Ang Prinsipyo ng Lokasyon na "3-2-1"
Talakayin pa natin ito nang mas malalim. Ang 3-2-1 na tuntunin ay hindi lamang isang mungkahi. Ito ang pundasyon ng bawat mahusay na disenyo ng jig at fixture. Kung magkamali tayo, hindi na mauulit ang mga piyesa mo.
Bawat piraso sa kalawakan ay gustong gumalaw. Mayroon itong siyam na paraan para gawin ito. May mga galaw na tuwid ang linya—pataas/pababa, kaliwa/kanan, pasulong/paatras. Ang anim pa? Teka, mali ang kalkulasyon. Hayaan ninyong itama ko iyan.
Ang isang bahagi ay may anim na antas ng kalayaan. Tatlong pagsasalin: paggalaw sa mga X, Y, at Z axes. Tatlong pag-ikot: pag-ikot sa mga X, Y, at Z axes. Anim sa kabuuan. Kinokontrol ng 3-2-1 na pamamaraan ang lahat ng anim gamit ang anim na punto ng kontak.
Pagkasira
Ang Tatlo (Pangunahing Datos)
Maglagay ng tatlong punto sa ilalim na ibabaw. Iyan ay isang patag. Pinipigilan nito ang tatlong bagay: paggalaw pababa (pagsasalin ng Z). Pinipigilan din nito ang pag-ikot sa paligid ng X at pag-ikot sa paligid ng Y. Hindi maaaring umugo ang bahagi. Tatlong punto, tatlong galaw ang nahinto.
Ang Dalawa (Pangalawang Datum)
Maglagay ng dalawang punto laban sa isang gilid. Iyan ay isang linya. Pinipigilan nito ang dalawa pang bagay: ang paggalaw patagilid (pagsasalin ng X). Pinipigilan din nito ang pag-ikot sa paligid ng Z. Ang bahagi ay hindi maaaring dumulas sa ganoong direksyon o umikot sa mesa. Dalawang punto, dalawang galaw ang nahinto.
Ang Isa (Tersiyaryong Datum)
Maglagay ng isang punto laban sa katabing bahagi. Iyan ay isang pagdikit. Pinipigilan nito ang huling bagay: paggalaw pasulong o pabalik (pagsasalin ng Y). Isang punto, isang galaw ang tumigil.
Bakit mahalaga ang pattern na ito
Tatlo dagdagan ng dalawa dagdagan ng isa ay katumbas ng anim. Natigil mo ang lahat ng anim na antas ng kalayaan gamit ang eksaktong anim na puntos.
Ngayon, narito ang patibong. Magdagdag ng ikapitong punto sa maling lugar, at nasobrahan mo na ang paghigpit sa bahagi. Sabihin nating naglagay ka ng dalawang punto sa ikatlong bahaging iyon sa halip na isa. Kung ang mga ibabaw ng bahagi ay hindi perpektong parisukat at patag—at hindi kailanman naging parisukat—ang pangalawang puntong iyon ay itutulak ang bahagi. Aalisin nito ito mula sa mga pangunahing datum o bahagyang ibabaluktot ito. Ngayon, hindi na mauulit ang iyong lokasyon. Iba-iba ang pagkakaupo ng bawat bahagi.
Ang 3-2-1 na pamamaraan ay nagbibigay sa iyo ng isang mauulit at matatag na posisyon nang hindi nilalabanan ang mga di-perpektong bahagi mismo. Iyan ang layunin. Ang bawat bahagi ay tumatakbo sa parehong paraan, nakaupo sa parehong paraan, at nakamakina sa parehong paraan.
Paggalugad sa Iba't Ibang Uri ng Jigs at Fixtures
Ang mga jig at fixture ay may iba't ibang hugis. Ang bawat uri ay lumulutas ng isang partikular na problema sa shop floor. Narito ang isang pagsusuri ng mga karaniwang makikita mo.
Jigs
Nagbabago ang disenyo ng isang jig batay sa kung gaano kalaki ang bahaging kailangan nitong masakop.
- Template JigsSimple lang ang mga ito. Isang plato lang na may mga butas sa tamang lugar. Ilalagay mo ito sa bahagi at magbubutas sa mga butas. Mabilis, mura, at epektibo para sa mga pangunahing gawain.
- Plate Jigs: Isang hakbang pataas mula sa isang template. Mayroon itong plato na may mga built-in na paa para maitayo sa bahagi. Ang mga bushing ay nakakabit mismo sa plato. Ito ay kusang-loob at handa nang gamitin.
- Box Jigs: Buong binalot nito ang bahagi. Isipin ang isang kahon na bumubukas. Ilalagay mo ang bahagi sa loob, i-clamp ito, at magbubutas sa mga bushing sa maraming gilid. Nagbibigay-daan ito sa iyo na makinahin ang iba't ibang mukha nang hindi inililipat ang posisyon ng jig.
- Mga Jig sa Pag-index: Ginawa para sa mga bilog na bahagi. Magkakabit ka ng flange o bilog na piraso, magbubutas ng isang set ng mga butas, pagkatapos ay iikot ang jig sa isang tumpak na stop at magbubutas sa susunod na set. Tinitiyak nito ang isang perpektong pabilog na pattern sa bawat pagkakataon.
fixtures
Ang mga fixture ay ipinangalan sa makinang kanilang pinaglilingkuran o sa trabahong kanilang ginagawa.
- CNC Milling fixturesAng katigasan ang lahat dito. Malakas ang mga milling cut. Dapat malaki ang fixture at mahigpit na nakakabit sa mesa upang masipsip ang vibration at maiwasan ang pag-ugong.
- CNC Turning o Mga Kagamitan sa Lathe: Ang mga ito ay nakakabit sa isang umiikot na spindle. Ang balanse ay nagiging kritikal. Ang isang hindi balanseng fixture sa mataas na RPM ay magdudulot ng pagdurog sa makina. Dapat itong idinisenyo upang umikot nang tama.
- Sheet Metal Welding fixturesAng init ang kaaway. Pinanatili nito ang mga bahagi sa pagkakahanay habang ang mga ito ay hinang. Kadalasan, kasama rito ang mga bahaging tanso dahil lumalaban ang tanso sa init at pinipigilan ang pagdikit ng hinang sa mismong fixture.
- Pagpupulong fixturesMas simpleng mga aparato. Hawak nila ang dalawa o higit pang mga bahagi sa tamang pagkakahanay habang tinuturuan, pinipindot, o pinagsasama-sama ng isang manggagawa ang mga ito. Ang bilis at kadalian ng pagkarga ang mga layunin.
- Mga InspeksyonGinagamit sa pagkontrol ng kalidad. Hawak nila ang isang bahagi sa isang tumpak na oryentasyon kaya maaaring suriin ng gauge o CMM probe ang mga kritikal na dimensyon. Wala silang pinuputol. Ipinakikita lang nila ang bahagi sa inspektor.
Mga Materyales: Matigas na Pagkakagamit vs. Malambot na Pagkakagamit
Ang materyal na pipiliin mo para sa isang jig o fixture ay nakadepende sa isang bagay: kung gaano ito katagal. Ito ang pagkakaiba ng hard tooling at soft tooling.
Hard Tooling
Ang matibay na kagamitan ay nangangahulugang bakal o cast iron. Ginagamit mo ito kapag ang trabaho ay tumatakbo nang maraming taon. Libu-libong piyesa. Siguro milyon-milyon. Dapat mabuhay ang kagamitan.
Ang mga kagamitang bakal ay matibay sa mabibigat na hiwa. Hindi ito nasisira. Maaaring palitan ang mga bushing, ngunit ang katawan ay nananatiling tapat. Sikat din ang cast iron. Ito ay mabigat, na sumisipsip ng vibration, at pinapanatili nito ang hugis nito sa paglipas ng panahon.
Soft Tooling
Ang soft tooling ay nangangahulugang aluminum, epoxy, o 3D-printed na plastik. Ginagamit mo ito para sa low-volume o prototype na trabaho. Maaaring limampung bahagi lang ang kailangan mo. Maaaring hindi pa pinal ang disenyo.
Karaniwan ang aluminyo. Mabilis itong gamitin sa makina at mura. Pero nasisira rin ito. Maaaring lumuwag ang mga bushing sa paglipas ng panahon. Para sa maiikling paggamit, ayos lang iyon.
Napakalaki na ngayon ng mga 3D-printed na plastik. Maaari kang magdisenyo ng isang kumplikadong kagamitan, i-print ito nang magdamag, at gamitin ito kinabukasan. Hindi ito tatagal magpakailanman, ngunit hindi naman kailangan. Natatapos nito ang trabaho, at nagpapatuloy ka na.
Paalala sa “Mga Sakripisyal na Kaganapan”
Ito ay isang espesyal na kaso. Makikita mo ito sa aerospace. Ang manipis na balat na aluminyo ay marupok. Nag-vibrate at lumilihis ang mga ito habang nagma-machining. Hindi mo ito maaaring i-clamp nang malakas nang walang distorsiyon.
Kaya gumagawa ka ng isang sakripisyong kagamitan. Kadalasan ito ay isang bloke ng epoxy o isang malambot na materyal. Naglalagay ka ng bulsa dito na tumutugma sa hugis ng bahagi. Ang bahagi ay nakalagay sa pasadyang pugad na iyon. Pagkatapos ay ima-machine mo ito sa bahagi at papasok sa fixture. Ang fixture ang nasisira, hindi ang bahagi. Itinatapon mo ito pagkatapos ng isang gamit. Iyan ang benta. Isinasakripisyo mo ang kagamitan para mailigtas ang mamahaling bahagi.
Mga Makabagong Uso: Awtomasyon at Modularidad
Nagbabago ang shop floor. Gayundin ang mga kagamitan dito. Hindi ligtas ang mga jig at fixture sa automation. Ganito ang hitsura ng modernong pagmamanupaktura ngayon.
Mga Sistema ng Pag-clamping na Zero-Point
Ito ang pinakamalaking pagbabago. Isipin ang isang receiver sa mesa ng iyong makina. Isang tiyak na grid ng mga butas na may mekanismo ng pagla-lock. Ang iyong fixture ay may magkatugmang mga coupler.
Ibinababa mo ang fixture sa receiver. Hilahin ang pingga o pindutin ang isang buton. Kumakapit ito sa loob ng ilang segundo. Ang katumpakan ay nasa loob ng microns. Ang oras ng pagpapalit ay bumababa mula sa sampung minuto hanggang sa wala pang isang minuto. Maaari mong tanggalin ang isang fixture, maglagay ng bago, at magpatuloy sa pagpapatakbo. Walang indikasyon. Walang pagwawalis. Magkarga lang at umalis.
Mga Hydraulic/Pneumatic Clamp
Kalimutan ang T-handle wrench. Ang mga modernong kagamitan ay gumagamit ng mga power clamp.
Ang mga hydraulic clamp ay naglalapat ng napakalakas at pare-parehong puwersa. Pipindutin mo ang switch, at mahahawakan nito ang bahagi. Hindi na kailangang mapagod ang operator. Hindi na kailangang manghula kung gaano kahigpit ang sapat na higpit.
Mas mabilis ang mga pneumatic clamp, bagama't hindi gaanong malakas. Mainam para sa mga kagamitan sa pag-assemble kung saan kailangang hawakan ang mga bahagi ngunit hindi kailangang makinahin nang husto.
Mas mabuti pa, ang mga ito ay nakakabit sa siklo ng makina. Maaaring senyasan ng CNC ang mga clamp na awtomatikong magbukas at magsara. Nagkakarga lang ang operator ng mga piyesa. Ang makina na ang bahala sa iba.
Modular Fixturing
Ito ang pamamaraan ng erector set. Bibili ka ng kit ng mga karaniwang bahagi: mga base plate, locating block, clamp, risers, at mga pin.
Kailangan mo ba ng fixture para sa bagong piyesa? Gawain mo ito mula sa kit. Gamitin ito para sa pagpapatakbo. Pagkatapos ay gibain ito at gamitin ang parehong mga piyesa para sa susunod na trabaho.
Walang mamahaling custom machining. Walang nakalaang kagamitan na nakalagay lang sa istante habang-buhay. Mga magagamit muli lamang na bahagi na umaangkop sa anumang bagay na kailangan. Nakakatipid ito ng pera at espasyo sa sahig. Para sa mga trabahong maliit ang volume o trabahong job-shop, mahirap itong talunin.
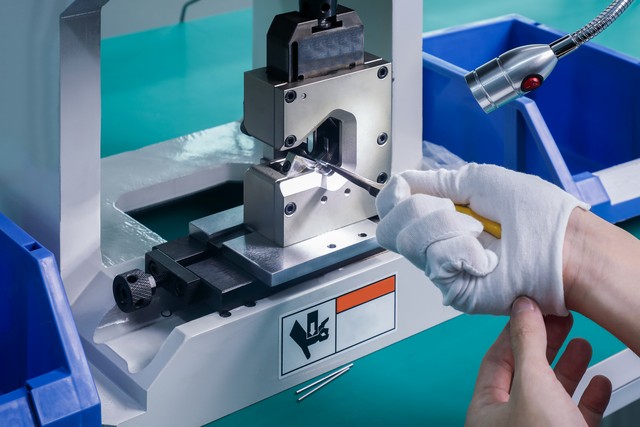
Ang Ekonomiks: Bakit Ka Mag-aabala sa Mahusay na Kagamitan?
Gastos vs. Pagtitipid ng Oras
Maaaring mag-alangan ka kapag tiningnan mo ang presyo ng isang fixture. 1500 dolyar para sa isang bloke ng metal na may mga clamp? Mukhang mahal 'yan. Pero nagbabago ang kalkulasyon kapag inilagay mo ito sa sahig.
Patakbuhin ang mga numero sa isang simpleng trabaho. Isang libong bahagi. Kung walang kabit, ang bawat bahagi ay tumatagal ng sampung minuto upang maitayo at maihanay. Iyan ay 10,000 minuto. Humigit-kumulang 167 oras ng paggawa sa limampung dolyar kada oras. Kabuuang gastos sa paggawa: $8,350.
Ngayon idagdag ang fixture. Labinlimang daang dolyar ang bayad sa pag-set up. Pero ang setup ay bababa sa isang minuto kada bahagi. Iyan ay 1,000 minuto sa kabuuan. Mga 17 oras. Gastos sa paggawa: $850.
Idagdag ang gastos sa paggawa. Nasa $2,350 ka na sa kabuuan. Ikumpara sa $8,350 kung wala ito. Makakatipid ka ng anim na libo sa isang beses na operasyon. At pagmamay-ari mo pa rin ang fixture para sa susunod na trabaho.
Iyan ang ekonomiks.
Kalidad ng GAM
Inaalis ng fixture ang operator mula sa accuracy loop. Wala nang mga eyebrowning edge. Wala nang pagtukoy sa bawat bahagi. Ilalagay ang bahagi sa fixture. Nasa makina na ang fixture. Tapos na.
Tama ang unang bahagi. Magkapareho ang ika-isandaang bahagi. Magkatugma ang ika-isanlibo bahagi sa dalawa. Ang pagpapalit-palit ay hindi isang pag-asa. Ito ay ginawa gamit ang makina. Nawawala ang mga scrap. Naglalaho ang mga rework. Tumataas ang tiwala ng customer.
kaligtasan
Mas mahalaga ito kaysa sa pera. Ang isang mahusay na kagamitan ay naglalayo sa mga kamay mula sa panganib.
Isipin ang isang milling cutter na umiikot sa 10,000 RPM. Hindi mo gugustuhing malapit dito. Ang isang fixture na may hydraulic o pneumatic clamps ay nangangahulugan na kailangan mong i-load ang bahagi, umatras, at simulan ang cycle. Ang makina na ang bahala sa iba. Bawal hawakan ang bahagi gamit ang kamay. Bawal abutin ang danger zone.
Pareho rin sa mga kagamitan sa hinang. Maiinit na ibabaw. Mga kislap. Usok. Pinapanatili ng kagamitan ang lahat sa lugar. Nananatiling malinis ang mga kamay ng operator.
Dinisenyo ang mga kurot. Iniiwasan ang matutulis na gilid. Ang kagamitan ay nagiging isang aparatong pangkaligtasan at hindi lamang isang kagamitan sa produksyon. Sulit na ang gastos doon.
Konklusyon
Pagsama-samahin natin ang lahat ng ito. Simple lang ngunit lubos ang pagkakaiba.
Isang jig ang gumagabay sa kagamitan. Isang fixture ang humahawak sa bahagi. Ang ideyang iyon ang naghihiwalay sa dalawang mundo ng workholding.
Tinalakay namin ang mga pangunahing kaalaman. Ang prinsipyo ng 3-2-1 locating ay pumipigil sa mga bahagi na gumalaw nang hindi labis na pinipigilan ang mga ito. Iba't ibang uri ng jig—template, plate, box, indexing—ang humahawak sa iba't ibang hamon sa pagbabarena. Iba't ibang fixture ang nagsisilbi sa iba't ibang makina—milling, turning, welding, assembly, at inspeksyon. Ang pagpili ng materyal ay depende sa volume: matigas na bakal para sa mahahabang pagtakbo, malambot na aluminum o printed plastic para sa mabilis na pagliko.
Binabago ng mga modernong uso kung paano mo ginagamit ang mga ito. Ang mga zero-point system ay nagpapalit ng mga fixture sa loob ng ilang segundo. Inaalis ng mga hydraulic clamp ang pagkapagod ng operator. Hinahayaan ka ng mga modular na bahagi na bumuo at muling magtayo nang walang custom machining.
Malinaw ang ekonomiks. Ang isang mahusay na kagamitan ay nagbabayad sa sarili nito sa isang produksyon lamang. Inaalis nito ang pagkakamali ng tao, ginagarantiyahan ang mga mapapalitan na piyesa, at pinapanatiling ligtas ang mga tao.
Narito ang pangwakas na kaisipan. Kung ikaw ay nasa machining, manufacturing engineering, o product design, kailangan mong maunawaan ito. Ang wastong disenyo ng tooling ay hindi isang detalye. Ito ang shortcut. Ito ang direktang landas patungo sa kakayahang kumita at katumpakan. Gawing tama ang tooling, at susunod ang lahat.
Bakit Piliin ang NOBLE para sa Iyong Precision Machining Pangangailangan
Naiintindihan mo na ang teorya ngayon. Alam mo na kung bakit kapit ang isang jig guide at isang fixture. Makikita mo kung paano nakakatulong ang wastong workholding sa katumpakan at kita. Ang susunod na tanong ay praktikal. Sino ang gumagawa ng mga piyesa?
Dito pumapasok ang NOBLE. Kinukuha namin ang mga konseptong tinalakay dito at inilalapat ang mga ito araw-araw sa aming shop floor. Mga kumplikadong geometry. Mahigpit na tolerance. Mahirap na materyales. Kami ang bahala sa mga ito.
Ang Aming Mga Pangunahing Kakayahan
Espesyalista kami sa precision CNC machining para sa mga industriyang nangangailangan ng maraming pagsisikap. Multi-axis milling. Swiss-type turning. Mga kumplikadong part geometry. Mayroon kaming kagamitan at karanasan upang maisagawa ang iyong dinisenyo. Mula sa mga prototype hanggang sa dami ng produksyon, naghahatid kami.
Mga Sertipikasyon ng Kalidad
Mahalaga ang mga sertipikasyon. Hindi ito mga palamuti sa dingding. Patunay ito ng proseso.
Ang ISO 9001:2015 ang aming pundasyon. Nangangahulugan ito na mayroon kaming sistema ng pamamahala ng kalidad na gumagana. Sinusubaybayan namin ang lahat. Patuloy kaming nagpapabuti. Para sa mga aplikasyong pang-industriya, nagbibigay ito sa iyo ng kumpiyansa na ang bawat kargamento ay nakakatugon sa pamantayan.
Dagdag pa rito ang ISO 13485:2016. Ito ang pamantayan ng mga kagamitang medikal. Nangangahulugan ito na nauunawaan natin ang mga regulated na industriya. Ang traceability ay absolute. Ang pamamahala ng panganib ay nakapaloob sa bawat hakbang. Kung ang iyong bahagi ay mapupunta sa isang pasyente, mahalaga ang sertipikasyong ito.
Ang NOBLE Advantage
Narito ang nagpapaiba sa amin. Pinagsasama namin ang malalim na teknikal na kaalaman at ang tumpak na pagpapatupad. Ang mga prinsipyong natutunan mo lang tungkol sa workholding, locating, at clamping—isinasabuhay namin ang mga ito araw-araw. Nagdidisenyo kami ng mga fixture. Gumagawa kami ng mga fixture. Ginagamit namin ang mga ito upang gawing tama ang iyong mga bahagi.
Mahalaga ang teorya. Ngunit ang pagpapatupad ang pinakamahalaga. Sa NOBLE, pareho naming naihahatid ang lahat.
Mga Madalas Itanong
Maaari bang maging jig at fixture ang isang device?
Bihira, pero oo. Ang box jig ang klasikong halimbawa. Binabalot nito ang bahagi at mahigpit na hinahawakan ito na parang isang fixture. Ngunit mayroon din itong mga bushing upang gabayan ang mga drill sa maraming mukha. Kaya ginagawa nito ang parehong trabaho. Karamihan sa mga aparato ay nananatili sa isang papel lamang. Ang mga box jig ang eksepsiyon na nagpapatunay sa panuntunan.
Kailangan ko ba ng kabit para sa 3D pag-print?
Hindi para sa printer mismo. Patong-patong na binubuo ng makina ang mga bahagi nang walang puwersang pagputol. Hindi na kailangang i-clamp ang kahit ano.
Pero isipin ang post-processing. Kung kailangan mong magbutas o maglagay ng mga tampok ng makina sa isang naka-print na bahagi, oo, gusto mo ng fixture. Ang mga naka-print na bahagi ay maaaring may kakaibang hugis. Nakakadismaya at hindi tumpak ang paghawak sa mga ito para sa mga pangalawang operasyon nang walang custom na fixture.
Ano ang pagkakaiba ng jig at template?
Ang template ang pinakasimpleng uri ng jig. Ito ay isang plato lamang na may mga butas o gilid na susundan. Ilalagay mo ito sa bahagi at babakasan o bubutasan ito.
Mas advanced ang jig. Mayroon itong mga paa para makatayo sa bahagi. Mayroon itong mga bushing upang gabayan nang wasto ang tool. Maaari itong may mga clamp upang mapanatili ang sarili sa lugar. Isang template guide. Ang jig ay gumagabay at kadalasang nagpoposisyon sa sarili.
Paano ako pipili sa pagitan ng malambot at mahirap tooling?
Tingnan ang volume at timeline.
Pumili ng malambot na kagamitan—aluminum, 3D-printed na plastik, epoxy—kung kailangan mo ng mga piyesa nang mabilis. Mga prototype. Maiikling paggamit. Mga paulit-ulit na disenyo. Mura at mabilis ito. Nasisira ito, pero hindi mo ito kakailanganin nang matagal.
Pumili ng matitigas na kagamitan—bakal, cast iron—kapag ang produksyon ay umabot sa libu-libong piyesa. Kapag ang disenyo ay nakapirmi. Kapag kailangan mong tumagal ang kagamitan nang maraming taon. Mas mahal ito sa simula ngunit sulit ang tibay at katumpakan sa paglipas ng panahon.







