
Ano ang Electrical Discharge Machining
Ang Electrical Discharge Machining ay humuhubog ng metal gamit ang mga electrical spark. Ang tradisyonal na machining ay gumagamit ng mga kagamitan upang putulin ang materyal. Parehong may kani-kanilang kalakasan ang parehong pamamaraan. Gumagana ang Electrical Discharge Machining sa napakatigas at konduktibong mga metal. Gumagawa ito ng mga kumplikadong hugis na may mataas na katumpakan at makinis na mga ibabaw. Mas mabilis ang tradisyonal na machining at gumagana sa mas maraming uri ng mga materyales. Maaari rin itong putulin ang mga materyales na hindi konduktibo. Ngunit maaaring magkaroon ito ng problema sa matigas na mga metal at maliliit na detalye. Ang pag-unawa sa mga pagkakaiba sa katumpakan, mga materyales, gastos, bilis, at paggamit ay makakatulong sa iyong makumpleto ang iyong mga proyekto nang mas mahusay at matipid.
Key Takeaways
- Ang Electrical Discharge Machining (EDM) ay humuhubog sa matitigas na metal gamit ang mga kislap. Gumagamit ito ng kuryente at hindi natatamaan ang metal. Ang EDM ay napaka-eksakto at gumagana lamang sa mga metal na nagsasagawa ng kuryente.
- Ang tradisyonal na pagma-machining ay gumagamit ng matatalas na kagamitan upang putulin ang maraming materyales. Maaari nitong hubugin ang mga plastik at metal. Mas mabilis ito para sa mga simpleng hugis o malalaking bahagi.
- Mahusay ang EDM para sa paggawa ng mga mahihirap na hugis at maliliit na detalye. Gumagawa rin ito ng makinis na mga ibabaw. Ngunit mas mahal at mas matagal ang EDM kaysa sa regular na pagma-machining.
- Maraming trabaho ang kayang gawin ng tradisyonal na makinarya at makatitipid sa malalaking proyekto. Ngunit nahihirapan ito sa mga napakatigas na metal at maliliit na detalye.
- Dapat kang pumili ng paraan batay sa materyal, hugis, at antas ng katumpakan na kinakailangan. Isaalang-alang din kung gaano karaming piyesa ang kailangan mo at ang iyong badyet.
Key Differences
Tala ng pagkukumpara
| Ayos | Electrical Discharge Machining (EDM) | Tradisyunal na Machining |
| Paraan ng Pakikipag-ugnay | Hindi hinahawakan ng EDM ang metal. Gumagamit ito ng mga kislap. | Ang tradisyonal na machining ay ginagamitan ng mga tool para sa pagproseso ng materyal. |
| Pagkatugma sa Materyal | Ang EDM ay gumagana lamang sa matigas at konduktibong mga metal. | Gumagana ang tradisyonal na machining sa karamihan ng mga materyales. |
| bilis | Mas mabagal ang EDM, lalo na para sa mga matitigas na hugis. | Mas mabilis ang tradisyonal na pagma-machining para sa malalaki at simpleng mga bahagi. |
| gastos | Mas mahal ang EDM dahil mas mabagal ito. | Mas mura ang tradisyonal na pagma-machining para sa mga madaling hubugin. |
| Katumpakan | Ang EDM ay napaka-tumpak at nakakagawa ng maliliit na detalye. | Maganda ang tradisyonal na machining ngunit hindi gaanong tumpak. |
| kaguluhan | Kayang gumawa ng matutulis na sulok at masalimuot na mga hugis ang EDM. | Ang tradisyonal na machining ay may problema sa maliliit na bahagi. |
| Surface Tapos | Ang EDM ay gumagawa ng makinis na mga ibabaw at hindi nangangailangan ng karagdagang trabaho. | Ang tradisyonal na pagma-machining ay maaaring mangailangan ng mas maraming hakbang sa pagtatapos. |
| Pagsuot ng Tool | Mas tumatagal ang mga kagamitang EDM dahil walang kontak. | Mas mabilis masira ang mga tradisyonal na kagamitan sa pagmimina. |
| Environmental Impact | Ang EDM ay gumagamit ng mas maraming enerhiya at gumagawa ng mga nakalalasong gas. | Ang tradisyonal na machining ay gumagamit ng mas kaunting enerhiya at mas malinis. |
| Kasanayan sa Operator | Ang EDM ay nangangailangan ng isang bihasang tao upang mag-set up at magpatakbo. | Ang tradisyonal na pagma-machining ay nangangailangan ng mas kaunting kasanayan sa mga makina. |
Pangunahing mga Kontrast
Tinatanggal ng Electrical Discharge Machining ang metal gamit ang mga spark, hindi puwersa. Dahil dito, pinuputol nito ang matitigas na metal tulad ng titanium. Ang EDM ay maaaring gumawa ng malalalim na butas at matutulis na sulok. Gumagawa rin ito ng makinis na mga ibabaw, at ang tool ay hindi mabilis masira. Ang NOBLE ay dalubhasa sa mga proseso ng EDM na may katumpakan na humahawak sa mga kumplikadong geometry habang pinapanatili ang mahusay na mga pagtatapos ng ibabaw. Ngunit ang EDM ay gumagana lamang sa mga metal na nagsasagawa ng kuryente. Mas maraming oras at enerhiya rin ang kailangan upang matapos ang isang bahagi. Ang EDM ay maaaring gumawa ng mga nakalalasong gas, kaya ang basura ay dapat hawakan nang maingat.
Ang tradisyonal na pagma-machining ay humuhubog ng mga bagay gamit ang mga cutting tool. Gumagana ito sa maraming metal at plastik, kahit na hindi ito nagsasagawa ng kuryente. Ang pamamaraang ito ay mas mabilis at mas mura para sa malalaki o simpleng mga bahagi. Ngunit hindi nito kayang putulin nang maayos ang mga napakatigas na metal. Hindi rin nito kayang gumawa ng maliliit na hugis na kasingdali ng EDM. Sa NOBLE, isinasama namin ang parehong tradisyonal at advanced na pagma-machining upang mag-alok ng pinakamahusay na solusyon para sa mga natatanging pangangailangan ng bawat proyekto. Ang mga tool ay nasisira at kung minsan ay kailangang palitan. Maaaring kailanganin ang mga karagdagang hakbang upang maging makinis ang ibabaw. Ang mga makina ay makakatulong na gawing mas madali ang trabaho at nangangailangan ng mas kaunting kasanayan.

Gaano Machining sa Paglabas ng Elektrikal Gawa
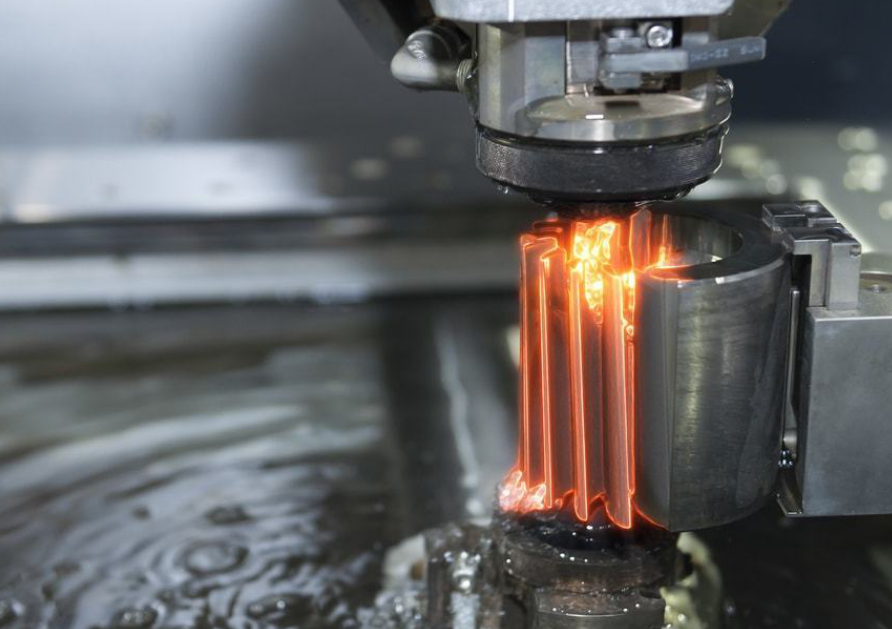
Ang Electrical Discharge Machining ay humuhubog ng metal gamit ang mga spark. Gumagana lamang ito sa mga materyales na nagpapadaloy ng kuryente. Ang kagamitan at ang bahaging metal ay kumikilos na parang mga electrode. Kapag nagkalapit sila, isang spark ang tumatalon sa pagitan nila. Ang spark na ito ay lumilikha ng maraming init. Natutunaw ang init at ginagawang gas ang maliliit na piraso ng metal. Hindi kailanman natatamaan ng kagamitan ang metal. Sa halip, ang spark ang gumagawa ng lahat ng trabaho. Parehong nananatili ang kagamitan at ang bahaging metal sa isang espesyal na likido na tinatawag na dielectric fluid. Pinapalamig ng fluid na ito ang lahat at hinuhugasan ang tinunaw na metal. Hindi tulad ng tradisyonal na machining, walang pagputol o pagtulak. Tinatanggal ng Electrical Discharge Machining ang metal nang hindi ito natatamaan. Sa ganitong paraan, makakagawa ito ng mga eksaktong hugis, matutulis na sulok, at malalalim na butas. Gumagana rin ito nang maayos sa matitigas na metal na mahirap putulin gamit ang mga normal na kagamitan.
Paalala: Ang Electrical Discharge Machining ay maaaring gumawa ng mga mapanlinlang na bahagi nang hindi pinapainit ang mga ito. Pinapanatili nitong malakas at matatag ang metal.
Mga uri ng Machining sa Paglabas ng Elektrikal
May tatlong pangunahing uri ng Electrical Discharge Machining. Ang bawat uri ay gumagamit ng iba't ibang paraan ng paghubog ng metal at akma sa iba't ibang trabaho.
| Uri ng EDM | Paano Ito Works | Mga Karaniwang Gamit | Pangunahing tampok |
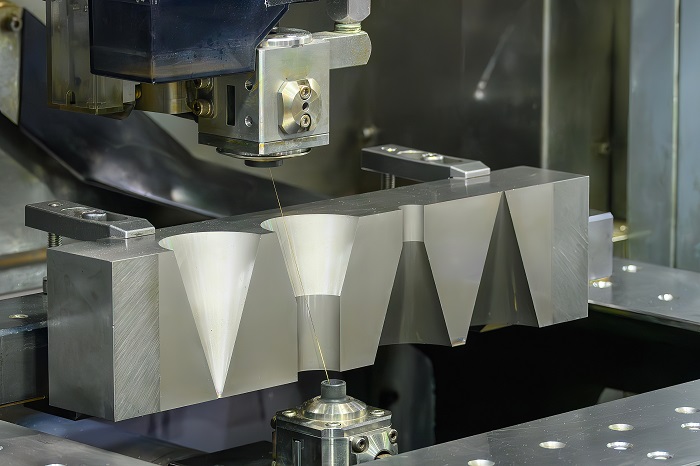
| Wire EDM | Gumagamit ng manipis na alambre upang putulin ang metal gamit ang mga kislap. Ang alambre ay gumagalaw sa isang landas sa tubig. | Paggupit ng mahihirap na hugis, paggawa ng mga kagamitan, aparatong medikal, at mga piyesa ng eroplano. | Napaka-eksakto, walang hahawakan, gumagana sa matitigas na metal. |
| Sinker (Konbensyonal) EDM | Gumagamit ng hugis na kagamitang lumulubog sa metal upang gumawa ng mga butas o hugis. Ang bahagi at kagamitan ay nakalagay sa isang pluido. | Paggawa ng mga hulmahan, die, at mga bahagi na may malalalim o mapanlinlang na mga hugis. | Mainam para sa mga 3D na hugis, matutulis na sulok, at makinis na pagtatapos. |
| Hole Drilling EDM | Gumagamit ng hungkag na tubo upang magbutas ng maliliit at malalalim na butas gamit ang mga kislap. Ang likido ay dumadaloy sa tubo. | Pagbabarena ng mga butas para sa pagpapalamig sa mga blade ng turbine, mga panimulang hiwa para sa wire EDM, at mga medikal na piyesa. | Gumagawa ng maliliit at malalalim na butas, gumagana sa anumang anggulo. |
Ang bawat uri ng EDM ay may kanya-kanyang gamit. Ang Wire EDM ay pumuputol ng detalyadong mga hugis. Ang Sinker EDM ay nakakagawa ng malalalim na butas at mga hugis. Ang Hole Drilling EDM ay nagbibigay-daan sa mabilis na paglikha ng maliliit at malalalim na butas. Nag-aalok ang NOBLE ng lahat ng pangunahing pamamaraan ng EDM, na naghahatid ng mga pinasadyang solusyon para sa mga industriya ng aerospace, automotive, at medikal na may walang kapantay na katumpakan at pagiging maaasahan.
Tradisyonal CNC Machining
Mga Karaniwang Pamamaraan
Ang tradisyonal na pagma-machine ay gumagamit ng maraming paraan upang hubugin ang mga materyales. Ang bawat paraan ay gumagamit ng isang espesyal na kagamitan at paggalaw upang alisin ang materyal. Ang pinakakaraniwang tradisyonal na pamamaraan ng pagma-machine ay:
- CNC Milling: Pinuputol ng isang umiikot na kagamitan ang materyal mula sa patag o hugis-hugis na mga ibabaw. Ang mga milling machine ay maaaring gumawa ng matitigas na hugis para sa mga kotse, eroplano, at mga makina.
- CNC TurningAng bahagi ay umiikot habang hinuhubog ito ng isang hindi gumagalaw na kagamitan. Ang pag-ikot ay nakakapag-ikot ng mga bagay tulad ng mga pamalo at baras.
- Pag-drill ng CNCAng isang umiikot na drill bit ay gumagawa ng mga bilog na butas sa materyal. Ang pagbabarena ay simple at madalas na ginagamit sa machining.
- Paggiling ng CNCAng magaspang na gulong ay nag-aalis ng maliliit na piraso para sa makinis na pagtatapos. Ang paggiling ay nakakatulong upang mas maganda ang hitsura at magkasya nang maayos ang mga bahagi.
- Paglalagari gamit ang CNCAng talim na may ngipin o grit ay pinuputol ang materyal. Ang paglalagari ay naghahanda ng materyal para sa mas maraming trabaho.
- Nakakainip ang CNC: Ang isang kagamitan ay nakakagawa ng mga butas na mas malaki at mas eksakto.
- CNC BroachingAng isang kagamitang may ngipin ay nakakaputol ng mga hugis sa loob o labas nang sabay-sabay, tulad ng para sa mga gears.
- Paghuhubog ng CNCAng isang kagamitan ay gumagalaw pabalik-balik upang gumawa ng patag, kurbado, o may butas-butas na mga ibabaw.
Paano Ito Works
Ang tradisyonal na machining ay gumagamit ng pagputol upang hubugin ang mga bagay. Ang mga makina at malalakas na kagamitan, na kadalasang gawa sa carbide steel o high-speed steel, ay pinuputol ang materyal mula sa isang bahagi. Ang kagamitan at ang materyal ay gumagalaw sa isang kontroladong paraan. Ang kagamitan o ang bahagi ay maaaring umikot, gumalaw nang diretso, o gumalaw pabalik-balik.
Ang mga milling machine ay gumagamit ng spinning cutter na may matutulis na ngipin. Pinuputol ng cutter ang materyal habang gumagalaw ito sa ibabaw ng bahagi. Ang turning ay gumagamit ng lathe upang iikot ang bahagi habang hinuhubog ito ng tool sa gilid nito. Ang CNC Drilling ay gumagamit ng spinning bit upang gumawa ng mga butas. Ang CNC Grinding ay gumagamit ng magaspang na gulong upang tanggalin ang maliliit na piraso at gawing makinis ang bahagi. Ang paglalagari ay pinuputol ang materyal gamit ang isang talim, at ang broaching ay inaalis ang materyal sa isang pagdaan gamit ang isang tool na may ngipin.
Ang mga paraang ito ay gumagamit ng ideya ng paggalaw ng kagamitan at bahagi sa mga itinakdang landas. Ang materyal ay kinukuha sa pamamagitan ng pagputol, pagkuskos, o pagkayod. Nagbibigay-daan ito sa mga tao na kontrolin ang pangwakas na hugis at laki ng bahagi. Ang tradisyonal na makinarya ay gumagana sa maraming materyales, tulad ng mga metal at plastik, kaya mainam ito para sa maraming trabaho.
Pinagsasama ng NOBLE ang maraming nalalaman at tradisyonal na pamamaraan ng machining na ito kasama ang modernong kadalubhasaan upang makapaghatid ng pare-parehong katumpakan, mabilis na oras ng pag-ikot, at natatanging serbisyo para sa mga proyekto ng anumang laki.
Mga Kalamangan at Kahinaan ng EDM
Bentahe ng EDM
Maraming magagandang punto ang Electrical Discharge Machining para sa paggawa ng mga bagay ngayon. Maraming kumpanya ang pumipili sa pamamaraang ito dahil mayroon itong mga espesyal na tampok:
- Hindi natatamaan ng kagamitan ang bahagi. Pinipigilan nito ang mga marka, burr, at pagbaluktot.
- Mahusay ang EDM sa manipis o marupok na bahagi. Maaari rin nitong humubog ng matitigas na metal nang hindi nasasaktan.
- Ang pamamaraan ay nakakagawa ng mga eksaktong bahagi na may makinis na mga ibabaw. Karamihan sa mga bahagi ay hindi na kailangang magpakintab pagkatapos.
- Kayang gumawa ng mga hugis at detalye sa loob ang EDM na hindi kayang gawin ng mga cutting tool.
- Maaaring tumakbo nang mag-isa ang mga makina gamit ang mga bagay tulad ng awtomatikong paglalagay ng sinulid na alambre. Nakakatulong ito para mas matagal at mas mahusay ang paggana ng makina.
- Binabantayan ng mga kompyuter ang proseso at nakakatulong na makatipid ng enerhiya. Nakakatulong din ang mga ito na ayusin ang mga problema bago pa lumaki ang mga ito.
- Ang EDM ay gumagawa ng mga piyesa na walang mga burr. Nakakatipid ito ng oras dahil hindi mo na kailangan ng mga karagdagang hakbang.
- Kayang hubugin ng proseso ang napakatigas o bihirang mga metal nang may mahusay na katumpakan. Mabuti ito para sa mga patag, mga kagamitang medikal, at paggawa ng iba pang mga kagamitan.
- Ang mga bagong ideya ay nakakatulong sa EDM na gumamit ng mas kaunting enerhiya at mas ligtas na mga likido. Ang mas mahusay na paraan ng paghawak ng basura ay nakakatulong sa planeta.
Paalala: Ang EDM ay mahusay para sa paggawa ng maliliit o mahihinang bahagi. Pinipigilan nito ang mga ito na yumuko at nagbibigay ng makinis at eksaktong pagtatapos.
Mga hangganan of EDM
Kahit na malakas ang Electrical Discharge Machining, mayroon pa rin itong ilang problema. Ipinapakita sa talahanayan sa ibaba ang mga pangunahing problema, kung ano ang sanhi ng mga ito, at kung paano ito aayusin:
| Limitasyon | paglalarawan | Epekto sa Pag-aampon | Mga Remedyo / Pagsisikap sa Pagpapagaan |
| Pagpoproseso ng bilis | Dahan-dahang tinatanggal ng EDM ang metal. | Hindi maganda para sa malalaking trabaho o paggawa ng maraming piyesa. | Gumamit ng mas mahuhusay na pulse maker, mas malalakas na electrodes, at mas maraming robot. |
| Electrode Wear | Nagagamit ang mga electrode sa paglipas ng panahon. | Mas mahal at nagiging hindi gaanong eksakto ang mga piyesa. | Pumili ng matibay na materyales at gumamit ng mga awtomatikong pag-aayos. |
| Integridad sa Ibabaw | Ang mga bahagi ay maaaring magkaroon ng maliliit na bitak o butas. | Maaaring kailanganin pa ng karagdagang trabaho para sa ilang gamit. | Baguhin ang mga setting at gumamit ng heat o polish pagkatapos. |
| Mga Gastos sa Pagproseso | Malaki ang gastos sa mga electrode, pagkabit, at kuryente. | Maaaring masyadong mahal ito para sa maliliit na tindahan. | Gumamit ng mas murang mga materyales at makatipid ng enerhiya. |
| Mga Limitasyon sa Materyal | Gumagana lamang sa mga bagay na nagdadala ng kuryente. | Hindi kayang hubugin ang mga plastik o seramik. | Subukan ang mga bagong uri ng EDM para mas marami pang magawa. |
| Lalim-sa-Lapad na Ratio | Mahirap gawin ang malalalim at payat na mga hugis. | Pinipigilan ang ilang mapanlinlang o malalalim na disenyo ng bahagi. | Gumamit ng mga espesyal na electrodes at mas mahusay na paglamig. |
| Environmental Impact | Ang ilang mga materyales at likido ay maaaring makapinsala sa kalikasan. | Maaaring hindi magkasya sa mga berdeng layunin. | Gumamit ng mas ligtas na mga likido at mas mahusay na pangangalaga sa basura. |
| Mga Gastos sa Kagamitan | Mahal ang mga magagarang makina sa simula. | Maaaring walang sapat na pera ang maliliit na tindahan. | Magrenta o bumili ng mga segunda-manong makina. |
Gumagana lamang ang EDM sa mga bagay na nagpapadaan ng kuryente. Nangangahulugan ito na hindi nito mahuhubog ang mga plastik o seramika. Ang mga electrode ay nasisira, at ang mga magaspang na ibabaw ay maaaring magpalala at magpamahal sa mga bahagi. Mas mabagal ang EDM kaysa sa mga lumang pamamaraan, kaya hindi ito maganda para sa mabilis na paggawa ng maraming bahagi. Ang ilang bahagi ay nangangailangan ng mas maraming trabaho upang ayusin ang ibabaw. Gumagamit ang EDM ng mas maraming lakas at maaaring makagawa ng basura na nangangailangan ng ligtas na paghawak. Malaki ang gastos ng mga makina, na mahirap para sa maliliit na tindahan. Tinutulungan ng NOBLE ang mga kliyente na timbangin ang mga kompromiso at benepisyo, na nag-aalok ng ekspertong gabay at mga advanced na kakayahan ng EDM para sa mga trabahong nangangailangan ng matinding katumpakan at kumplikadong mga hugis. Para sa mga trabahong nangangailangan ng eksaktong mga hiwa o mapanlinlang na mga hugis, ang EDM ay isang magandang pagpipilian pa rin.
Mga Kalamangan at Kahinaan ng Tradisyonal na CNC Machining
Mga Kalamangan ng Tradisyonal na CNC Machining
Maraming magagandang bagay ang tradisyonal na machining para sa mga gumagawa. Kabilang sa mga paraang ito ang paggiling, pag-ikot, pagbabarena, at paggiling. Matagal nang nakatulong ang mga ito sa mga pabrika.
- Masaklaw na karununganAng tradisyonal na pagma-machining ay gumagana sa maraming uri ng materyales. Maaaring pumutol ang mga tao ng mga metal, plastik, o kahit kahoy. Ginagawa nitong kapaki-pakinabang ito para sa maraming trabaho.
- Bilis para sa mga Simpleng BahagiMabilis na nahuhubog ng mga makinang tulad ng mga lathe at mills ang mga madaling bahagi. Mabilis na gumagalaw ang malalaking grupo ng mga simpleng piraso sa talyer sa ganitong mga paraan.
- Mas mababang Mga Paunang GastosMaraming tindahan ang mayroon nang ganitong mga makina. Mas mura ang pagsisimula ng isang bagong trabaho dahil hindi na kailangan ng mga bagong kagamitan.
- Dali ng Pag-set upMabilis na maihahanda ng mga manggagawa ang mga makina para sa madaling trabaho. Ang maliliit na pagbabago sa disenyo ay nangangailangan lamang ng ilang pag-aayos.
- Pagkakaroon ng mga Bihasang ManggagawaMaraming manggagawa ang marunong gumamit ng mga makinang ito. Mas mabilis ang pagtuturo sa mga bagong tao dahil karaniwan ang mga kagamitang ito.
- Mabuti para sa Prototyping: Mabilis na makakagawa ang mga talyer ng isang bahagi o isang pirasong pagsubok. Nakakatulong ito sa mga inhinyero na subukan ang mga ideya bago gumawa ng maraming bahagi.
- Hindi Kailangan ng mga Materyales na Konduktibo: Hindi katulad EDM, hindi kailangan ng tradisyonal na makinarya ang materyal upang magdala ng kuryente. Nagbibigay ito ng mas maraming pagpipilian kung ano ang gagamitin.
Mga Limitasyon ng Tradisyonal na CNC Machining
Mayroon ding ilang problema ang tradisyonal na pagmamakina. Maaari nitong baguhin ang halaga ng mga bagay, kung gaano kabilis ang paggawa ng trabaho, at kung gaano kahusay ang mga bahagi.
| Limitasyon | Epekto sa Kahusayan sa Paggawa |
| Materyal na Basura | Gumagawa ng mas maraming scrap, na mas mahal at maaaring makapinsala sa kalikasan |
| Mas Mahabang Panahon ng Pangunahin | Pinapabagal ang trabaho, lalo na para sa mga matitigas na hugis |
| Mas Mataas na Gastos para sa Maliliit na Batch | Mas magastos ang maliliit na trabaho dahil sa mga pagbabago sa pag-setup at kagamitan |
Pinuputol ng tradisyonal na makinarya ang materyal, kaya maraming scrap. Mas malaki ang gastos sa pag-aaksaya na ito at maaaring makasama sa planeta. Kailangang bayaran ng mga tindahan ang sobrang materyal at itapon ang mga scrap.
Dapat kontrolin ng mga tao ang mga makina gamit ang kanilang mga kamay. Ang mga bihasang manggagawa ang nag-aayos at nagpapatakbo ng mga makina. Ito ay nangangailangan ng oras at maaaring humantong sa mga pagkakamali. Ang mga tao ay maaaring magkamali, kaya ang ilang mga bahagi ay maaaring hindi tama. Ang iba't ibang mga manggagawa o shift ay maaaring magdulot ng iba't ibang resulta sa mga bahagi.
Ang paggawa ng matitigas na hugis ay nagpapabagal sa trabaho. Ang mga manggagawa ay kailangang huminto upang palitan ang mga kagamitan o ilipat ang bahagi. Ang bawat hakbang ay nagdaragdag ng oras. Maraming hakbang ang nagpapatagal sa trabaho, lalo na para sa mga mahihirap na hugis.
Mas mahal ang maliliit na trabaho. Ang bawat bagong trabaho ay maaaring mangailangan ng mga espesyal na kagamitan o lalagyan. Ang pag-set up para sa ilang bahagi lamang ay nagpapahaba ng gastos sa mas kaunting piraso. Dahil dito, mas mahal ang bawat bahagi kaysa kung marami kang ginawa.
Tumataas ang gastos sa paggawa kasabay ng tradisyonal na makinarya. Mas malaki ang sahod ng mga bihasang manggagawa. Mas matagal ang pag-set up at pag-aayos ng mga makina gamit ang kamay. Dahil sa lahat ng ito, mas mahal ang bawat bahagi.
Dapat isaalang-alang ng mga talyer na gumagamit ng tradisyonal na machining ang bilis, gastos, at kalidad. Para sa matitigas na hugis o eksaktong trabaho, maaaring mas mainam ang ibang paraan tulad ng EDM o CNC machining .
Tinutugunan ng NOBLE ang mga hamong ito sa pamamagitan ng pagsasama-sama ng ekspertong pagkakagawa at mga modernong teknolohiya, na nag-aalok ng mga na-optimize na estratehiya sa machining na nagbabawas ng basura, nagpapabilis ng produksyon, at nagpapanatili ng mataas na consistency ng bahagi.
Aplikasyon ng EDM at tradisyonal na CNC machining
Aplikasyon ng EDM
Maraming kumpanya ang gumagamit ng Electrical Discharge Machining para sa mga espesyal na trabaho. Ang pamamaraang ito ay mainam para sa matitigas na metal at mga mapanlinlang na hugis. Maaari itong gumawa ng mga bahagi na hindi kayang gawin ng ibang mga kagamitan. Ang ilan sa mga karaniwang gamit ay:
- Pagbabarena ng maliliit na butas: Gumagamit ang mga pabrika ng EDM upang gumawa ng maliliit na butas sa mga blade ng turbine at mga sistema ng panggatong. Nananatiling tuwid ang mga butas, at hindi nasisira ang kagamitan.
- Paggawa ng hulmahan at die: Ang EDM ay humuhubog ng malalalim na butas at bumubuo sa mga hulmahan at die. Nakakatulong ito sa paggawa ng mga plastik na bahagi at mga metal na selyo.
- Pag-aalis ng mga naipit na bahagi: Gumagamit ang mga manggagawa ng EDM upang matanggal ang mga sirang bolt o pin. Hindi nito sinasaktan ang pangunahing bahagi.
- Mga bahaging medikal: Ang EDM ay gumagawa ng makinis at walang burr na mga bahagi para sa mga medikal na implant. Ang mga bahaging ito ay dapat na eksakto at ligtas.
- Mga bahaging panghimpapawid: Ang EDM ay gumagawa ng maninipis na mga puwang, matutulis na sulok, at malalalim na butas sa mga bahagi ng eroplano.
Maaaring gumana ang EDM sa anumang metal na may kuryente, kahit na sa mga napakatigas. Hindi kailanman natatamaan ng tool ang bahagi, kaya hindi ito nababaluktot o nayayanig. Ang mga bagong kontrol at matatalinong makina ay nakakatulong sa EDM na gumana nang mas mabilis at makagawa ng mas mahuhusay na bahagi. Namumuhunan ang NOBLE sa makabagong teknolohiya ng EDM upang makapaghatid ng mga bahaging may mataas na katumpakan na may mga kumplikadong geometry na nakakatugon sa pinakamahigpit na pamantayan ng industriya. Marami sa aming mga customer ang hihiling ng EDM para sa mga trabahong nangangailangan ng mahusay na katumpakan o may mga espesyal na hugis.
Tradisyonal na CNC Machining ng application
Ang tradisyonal na pagma-machining ay humuhubog at nagtatapos ng maraming uri ng materyales. Kabilang sa mga paraang ito ang pag-ikot, paggiling, pagbabarena, pag-tap, pagpaplano, pag-know, paglalagari, at paghuhubog. Madalas itong ginagamit ng NOBLE upang maisagawa ang marami sa mga trabahong ito:
- Paghuhubog at pagsukat: Pinuputol at hinuhubog ng mga makina ang metal, plastik, at iba pang mga bagay sa tamang laki at anyo.
- Mga bahaging may sinulid: Ang pagtapik ay gumagawa ng mga turnilyo at bolt na may mga sinulid.
- Mga Patag na ibabaw: Ang pagpaplano at paghuhubog ay lumilikha ng malalaki at patag na mga bahagi sa mga bahaging metal.
- Hawakan at dekorasyon: Ang knurling ay nagdaragdag ng mga disenyo para sa mas mahusay na pagkakahawak o hitsura.
- Pagputol ng malalaking piraso: Ang paglalagari ay pinuputol ang malalaking bahagi sa mas maliliit na piraso.
- Pangkalahatang pag-aalis ng materyal: Ang pagpihit, paggiling, at pagbabarena ay nag-aalis ng sobrang materyal upang makuha ang pangwakas na hugis.
Mahalaga ang mga paraang ito sa paggawa ng mga kotse, eroplano, elektroniko, at mga piyesang metal. Mayroon ding mahusay na kakayahan ang NOBLE sa CNC machining, na pinagsasama ang mga precision CNC system na may espesyal na teknolohiya sa machining upang makagawa ng mga de-kalidad na piyesa para sa mga kritikal na industriya.
Pagkatugma sa Materyal
Mga Materyales ng EDM
Ang Electrical Discharge Machining ay gumagana lamang sa mga materyales na nagdadala ng kuryente. Gumagamit ito ng mga kislap upang masira ang metal. Dapat hayaan ng bahagi na dumaan ang kuryente dito. Kadalasang ginagamit ang mga metal tulad ng mga pinatigas na tool steel, high-speed steel, titanium, at nickel-based superalloy. Gumagana rin nang maayos ang tanso, aluminyo, at ang kanilang mga halo. Maaaring gamitin ang ilang graphite at ilang ceramic kung ang mga ito ay nagsasagawa ng kuryente. Ang mga materyales na ito ay napakatigas at kayang tiisin ang maraming init. Ginagawa nitong mahirap silang putulin gamit ang mga normal na kagamitan. Ang mga kumpanya ng aerospace, kotse, at medikal ay gumagamit ng EDM para sa mga bahaging may mapanlinlang na hugis o maliliit na detalye. Ang mga bagay na hindi konduktibo, tulad ng karamihan sa mga plastik at ilang ceramic, ay hindi gumagana sa wire EDM. Hindi maaaring mabuo ang mga kislap sa mga materyales na ito.
Mga Tradisyonal na Materyales sa Pagmamakina ng CNC
Ang tradisyonal na pagmimina ay maaaring humubog ng maraming uri ng materyales. Gumagana ito sa mga metal, plastik, at ilang seramika. Maraming tindahan ang gumagamit ng mga plastik tulad ng HDPE at PVC. Ang mga plastik na ito ay madaling yumuko, hindi nasasaktan ng mga kemikal, at madaling makinahin. Mahalaga ang pagpili ng tamang kagamitan. Ang mga high-speed steel tool ay mainam para sa malambot na plastik. Ang mga carbide o diamond-tipped tool ay mas mainam para sa matigas na plastik. Dapat bantayan ng mga tindahan ang init at stress upang ang mga bahagi ay hindi yumuko o pumutok. Ang High Efficiency Milling ay nakakatulong na mapanatiling malamig ang mga bagay at ginagawang mas maganda ang hitsura ng mga bahagi. Ang mga matigas na metal, tulad ng mga bakal na higit sa 45 HRc, ay maaaring putulin gamit ang matigas na pag-ikot at mga espesyal na kagamitan tulad ng seramika o CBN. Nagdadala ang NOBLE ng mga ekspertong kakayahan sa pagproseso sa mga aplikasyong ito, na tinitiyak ang katumpakan at integridad ng materyal kahit na sa mga pinakamahirap na proyekto. Nakakatulong din ang mga diamond at CBN tool sa mga composite at ilang seramika. Ang mga paraang ito ay nagbibigay-daan sa mga tindahan na mabilis na mag-alis ng maraming materyal at makagawa ng makinis na mga bahagi.
- Ang tradisyonal na machining ay maaaring gumana sa:
- Mga metal (bakal, aluminyo, tanso, tanso)
- Mga plastik (HDPE, PVC, acrylic)
- Ilang seramiko at composite
- Kahoy at iba pang malambot na bagay
Katumpakan at Pagtatapos ng Ibabaw sa EDM
Mga Toleransya
Mahalaga ang katumpakan sa bawat trabaho sa pagma-machining. Ang bawat pamamaraan ay nagbibigay ng iba't ibang antas ng katumpakan. Ipinapakita ng talahanayan sa ibaba kung gaano kahusay ang bawat pamamaraan ay kayang humawak ng masisikip na sukat:
| Paraan ng Machining | Karaniwang Tolerance na Makakamit | Mga Tala |
| Wire EDM | ± 0.005 mm | Gumagamit ng manipis na alambreng elektrod; lumilikha ng mga pinong detalye at masalimuot na bahagi; binabawasan ng prosesong hindi nakikipag-ugnayan ang stress sa materyal; kayang putulin ang mga sulok sa loob na may radius na kasing liit ng 0.003 pulgada. |
| Sinker EDM | ± 0.001 mm | Gumagamit ng hugis-grapayt o metalikong elektrod; mabisa para sa mga kumplikadong heometriya; nakakamit ng pambihirang katumpakan. |
| Tradisyonal na CNC Machining | Limitadong katumpakan kumpara sa EDM | Mas limitado ang katumpakan at mga uri ng materyal; hindi gaanong angkop para sa mga sobrang higpit na tolerance o mga kumplikadong konduktibong materyales. |
Ang Electrical Discharge Machining ay mahusay para sa paggawa ng mga eksaktong bahagi. Ang Sinker EDM ay maaaring gumawa ng mga bahagi na may sukat na kasinglapit ng ±0.001 mm. Ang Wire EDM ay napakatumpak din. Mabuti ito para sa mga bahaging may maliliit na detalye. Ang mga advanced na kakayahan sa EDM ng NOBLE ay palaging nakakamit ng mga ultra-tight tolerance at pinong mga tampok na kadalasang hindi kayang tapatan ng tradisyonal na machining. Ang tradisyonal na machining, tulad ng CNC milling o turning, ay hindi kasing eksakto ng EDM. Nahihirapan ito sa matigas o mapanlinlang na mga hugis. Ang mga advanced na kakayahan sa EDM ng NOBLE ay palaging nakakamit ng mga ultra-tight tolerance at pinong mga tampok na kadalasang hindi kayang tapatan ng tradisyonal na machining, na sinusuportahan ng mahusay na serbisyo at pagtuon sa kalidad.
Kalidad ng Ibabaw
Mahalaga kung gaano kinis ang isang bahagi para sa hitsura at paggana nito. Ang bawat paraan ng pagma-machining ay nag-iiwan ng sarili nitong marka sa bahagi.
- Gumagawa ng recast layer ang wire EDM kapag pinuputol nito ang mga magaspang na hugis. Nabubuo ang layer na ito dahil ang mga spark ay nakakagawa ng maraming init.
- Ang paggawa ng mas maraming finishing pass gamit ang Wire EDM ay nagpapanipis ng recast layer at nagpapakinis ng ibabaw.
- Minsan, ang recast layer ay maaaring magdulot ng mga problema. Maaari nitong gawing hindi ang pinakamahusay na pagpipilian ang Wire EDM para sa ilang bahagi.
- Ang mas maraming finishing pass sa EDM ay nakakatulong na mapabuti ang ibabaw at maayos ang mga problema.
- Tinutunaw ng EDM at ginagawang gas ang metal upang maalis ito. Nag-iiwan ito ng bagong patong ng metal sa bahagi.
- Ang recast layer ay maaaring may mga piraso mula sa tool at fluid. Maaari nitong baguhin kung paano gumagana ang bahagi.
- Kung gaano kagaspang ang ibabaw sa EDM ay nakadepende sa mga setting at kung gaano karaming beses ito dumadaan sa ibabaw ng bahagi.
- Ang tradisyonal na pagma-machining ay hindi nakakagawa ng recast layer. Karaniwan itong nag-iiwan ng mas malinis na ibabaw, ngunit maaaring magkaroon ng problema sa matigas o mapanlinlang na mga hugis.
- Mainam ang EDM para sa matigas o mapanlinlang na mga metal ngunit nangangailangan ng maingat na mga setting upang makuha ang pinakamahusay na resulta.
Gastos at Bilis
Pag-setup at Pagpapatakbo
Mahalaga ang gastos at bilis kapag pumipili sa pagitan ng Electrical Discharge Machining at tradisyonal na machining. Ang perang kailangan para simulan at patakbuhin ang bawat pamamaraan ay maaaring magkaiba. Ipinapakita ng talahanayan sa ibaba kung paano sila naghahambing:
| Aspeto ng Gastos | Electrical Discharge Machining (EDM) | Mga Tradisyonal na Paraan ng Pagma-machine |
| Mga Gastos sa Pag-setup | Mataas na paunang gastos sa kagamitan ($100,000 hanggang $500,000+ para sa mga Wire EDM machine); mas mataas din ang gastos sa paggamit ng mga kagamitan | Karaniwang mas mababa ang mga gastos sa paunang pag-setup; mas mura ang mga kagamitan sa simula |
| Mga Gastos sa Operasyon (Bawat Oras) | $60 hanggang $200+ kada oras, kasama ang pamumura ng makina, kuryente, konsumo sa kable, paggawa, at pagpapanatili | Karaniwang mas mababang oras-oras na gastos sa pagpapatakbo, ngunit maaaring tumaas dahil sa mga kumplikadong kagamitan at materyales |
| Pangasiwaan ng materyal | Mahusay para sa mga pinatigas na materyales; hindi na kailangan ng pre/post heat treatment | Maaaring mangailangan ng karagdagang pagproseso para sa mga pinatigas na materyales (heat treatment) |
| Pagiging kumplikado ng Machining | Matipid para sa masalimuot na heometriya at pinong mga pagtatapos sa ibabaw; binabawasan ang mga pangalawang operasyon | Hindi gaanong mahusay para sa mga kumplikadong hugis; maaaring mangailangan ng maraming pag-setup at pangalawang pagtatapos |
| Karagdagang benepisyo | Mga gilid na walang burr, walang puwersa sa pagputol, nabawasang scrap at rework, pinong ibabaw, binabawasan ang polishing/grinding | Maaaring magdulot ng mga burr; ang mga puwersa ng pagputol ay maaaring magdulot ng distorsyon; kadalasang kailangan ng karagdagang pagtatapos |
| Mga Opsyon sa Pag-outsource | Binabawasan ng mga propesyonal na serbisyo ng EDM ang mga paunang gastos sa pamumuhunan at pagpapatakbo | Posible rin ang pag-outsource ng tradisyonal na machining, ngunit hindi gaanong espesyalisado para sa mga kumplikadong bahagi. |
Malaki ang magastos bilhin at i-set up ang mga EDM machine. Gumagamit ang mga ito ng mas maraming kuryente at mga espesyal na kagamitan, kaya mas mahal ang mga ito bawat oras. Mabuti ang EDM para sa matitigas na metal at mga mapanlinlang na hugis. Makakatipid ito ng pera dahil hindi mo na kailangan ng maraming karagdagang hakbang. Mas mura simulan at patakbuhin ang tradisyonal na pagma-machining, lalo na para sa mga madaling trabaho.
Ang rate ng Produksyon
Mahalaga kung gaano kabilis makagawa ng mga piyesa ang isang talyer. Karaniwang mas mabagal ang EDM kaysa sa tradisyonal na machining. Totoo ito kapag nag-aalis ng maraming materyales o nagtatrabaho gamit ang makakapal na piraso. Ang bilis ng EDM ay nakadepende sa mga bagay tulad ng kung gaano katagal tumatagal ang kislap, kung gaano ito kalakas, ang espasyo sa pagitan ng tool at piyesa, at kung gaano kabilis lumalamig ang mga bagay. Ang pagpapabilis ng EDM ay maaaring makasira sa mga tool at makagawa ng mas magaspang na mga piyesa. Dapat piliin ng mga talyer ang mga tamang setting upang makakuha ng magagandang resulta. Gamit ang malalim na teknikal na kaalaman at mahusay na mga diskarte sa pagproseso, tinutulungan ng NOBLE ang mga kliyente na balansehin ang bilis at katumpakan sa mga proyekto ng EDM.
Mabilis na natatanggal ng tradisyonal na makinarya ang mga materyales. Pinakamainam ito para sa paggawa ng maraming bahagi o magaspang na hugis. Dahil dito, isa itong magandang pagpipilian para sa malalaking trabaho. Mas mainam ang EDM para sa paggawa ng mga mahihirap na hugis, maliliit na detalye, o pagtatrabaho sa matitigas na metal. Pinapalitan ng EDM ang bilis para sa mas mahusay na detalye at kalidad.
- Mas mabilis at mas mura ang tradisyonal na pagma-machining sa paggawa ng maraming bahagi.
- Mas mainam ang EDM para sa maliliit na batch, mga test part, o mga mapanlinlang na hugis.
- Mas kaunting basura ang nalilikha ng EDM at mas kaunting trabaho ang kailangan para sa mga espesyal na piyesa, ngunit mas mahal para sa malalaking trabaho.
- Ang EDM ay gumagamit ng mas maraming lakas at mas matagal, kaya hindi ito kasinghusay para sa paggawa ng maraming piyesa.
Pagpili ng Tamang Paraan
Mga Salik ng Desisyon
Ang pagpili ng pinakamahusay na paraan ng pagma-machine ng isang piyesa ay nakasalalay sa maraming bagay. Ang bawat proyekto ay magkakaiba at nangangailangan ng sarili nitong plano. Ipinapakita ng talahanayan sa ibaba kung paano pinaghahambing ang EDM at tradisyonal na pagma-machine:
| Salik ng Desisyon | EDM | Tradisyunal na Machining |
| Komplikado ng Bahagi | Pinakamahusay para sa masalimuot at masisikip na mga bahagi | Mas mainam para sa simple at malalaking bahagi |
| Material Uri | Gumagana sa matigas at konduktibong mga metal | Humahawak ng maraming materyales, kabilang ang mga plastik |
| Dami ng produksyon | Mainam para sa mababa hanggang katamtamang dami | Pinakamahusay para sa high-volume run |
| Pagpaparaya at Katumpakan | Napakataas na katumpakan | Hindi gaanong tumpak, panganib ng pagpapapangit ng init |
| Inisyal na Pamumuhunan | Mas mataas na gastos sa kagamitan | Mas mababang gastos, mas madali para sa maliliit na tindahan |
| Sukat ng Workpiece | Maliit hanggang katamtaman, kumplikadong mga bahagi | Malaking workpiece |
| Mga Application ng Industriya | Aerospace, medikal, elektronika | Sasakyan, langis at gas |
| Kahusayan sa Makina | Mas mabagal, ngunit makinis na pagtatapos | Mas mabilis at mas matipid para sa mga simpleng piyesa |
| Mga Katangian ng Materyal | Nangangailangan ng kondaktibiti ng kuryente | Hindi gaanong umaasa sa mga katangian ng materyal |
| Pagkakatugma | Nangangailangan ng dielectric fluid | Walang pangangailangan para sa likido |
Mahalaga ang uri ng materyal kapag pumipili ng isang pamamaraan. Ang EDM ay gumagana lamang sa mga metal na nagpapadaan ng kuryente. Ang mga metal na ito ay dapat ding makayanan ang init at hindi mabilis masira. Dahil dito, mainam ang EDM para sa matitigas na metal na mahirap putulin gamit ang mga normal na kagamitan. Kung hindi ka sigurado kung anong proseso ang pinakamainam para sa iyong proyekto, maaaring may sagot ang aming dedikadong pangkat ng mga inhinyero.
Mga Praktikal na Sitwasyon
Narito ang ilang mga halimbawa sa totoong buhay upang matulungan kang malaman kung kailan gagamitin ang bawat paraan:
- Aerospace: Ginagamit ng mga inhinyero EDM para gumawa ng mga blade ng turbine na may maliliit na butas. Ang mga bahaging ito ay kailangang eksakto at gumamit ng matitigas na metal. EDM nagbibigay ng tamang laki at makinis na pagtatapos.
- Medikal Aparato: EDM Gumagawa ng maliliit na butas at puwang sa mga implant. Ang proseso ay hindi naglalagay ng stress sa mga bahagi, kaya nananatiling ligtas ang mga ito.
- AutomotiwGumagamit ang mga pabrika ng tradisyonal na machining para sa mga bloke ng makina at malalaking piyesa. Mabilis ang paraang ito at gumagana sa maraming materyales.
- Paggawa ng Mold: EDM humuhubog ng mga hulmahang bakal na may malalalim at mapanlinlang na mga katangian. Kahit na EDM mas mahal at gumagamit ng mas maraming enerhiya, kaya nitong gawin ang mga trabahong hindi kayang gawin ng ibang mga kagamitan.
- Elektronika: EDM Nagbubutas ng maliliit na butas sa mga konektor. Gumagawa ito ng napakaliit na sukat at makinis na mga ibabaw.
Ang EDM ay pinakamainam para sa maliliit na grupo ng mga bahagi, mga mapanlinlang na hugis, at matitigas na metal. Ang tradisyonal na makinarya ay mas mainam para sa malalaki at simpleng mga bahagi at paggawa ng marami sa mga ito. Parehong may magagandang punto ang parehong paraan. Ang pinakamahusay na pagpipilian ay nakasalalay sa mga pangangailangan ng proyekto, mga materyales, at pondo. Tutulungan ka ng NOBLE na piliin ang tamang diskarte sa pamamagitan ng pagsusuri sa mga layunin, materyales, at badyet ng bawat proyekto upang makapagbigay ng pinakaepektibong solusyon sa pagmamanupaktura.
Ang pagpili mo ng EDM o conventional machining ay depende sa mga pangangailangan ng iyong proyekto, at sinasabi ng mga eksperto ng NOBLE na ang EDM ay mahusay para sa paggawa ng mga tumpak at mapanlinlang na bahagi na may matitigas na materyales at makinis na ibabaw. Ngunit mas matagal ito at mas magastos. Upang mapili ang pinakamahusay na paraan, inirerekomenda ng NOBLE na gawin mo ang mga sumusunod na hakbang:
- Magpasya kung ano ang gusto mong gawin at kung anong mga materyales ang kakailanganin mo.
- Isipin kung gaano katigas ang hugis at kung gaano ito dapat katumpak.
- Siguraduhing mayroon kang malinaw na mga guhit na nagpapakita ng lahat ng mga detalye.
- Makipag-usap at makipagtulungan sa mga taong maraming alam tungkol sa machining.
Bakit piliin ang NOBLE bilang iyong mapagkakatiwalaang supplier ng EDM
Napili ang NOBLE bilang tagagawa dahil sa walang kapantay nitong kakayahan na maghatid ng parehong serbisyo ng Electrical Discharge Machining (EDM) at tradisyonal na machining nang may pambihirang katumpakan, kakayahang umangkop, at pagiging maaasahan. Ang mga kalakasan ng bawat paraan ng machining ay may kasamang mga kompromiso, ngunit tinutugunan ng NOBLE ang pagkakaibang iyon sa pamamagitan ng pag-aalok ng pinakamahusay sa parehong mundo—pagsasama ng advanced na teknolohiya ng EDM na may napatunayang tradisyonal na mga pamamaraan ng machining upang magbigay ng mga pasadyang solusyon na iniayon sa mga natatanging pangangailangan ng bawat proyekto.
Namumukod-tangi ang NOBLE dahil sa ilang kadahilanan:
- Kadalubhasaan sa mga Komplikadong Proyekto ng EDMAng NOBLE ay dalubhasa sa mga gawaing EDM na may mataas na katumpakan, kabilang ang Wire, Sinker, at Hole Drilling EDM, na mahalaga para sa mga industriyang nangangailangan ng masalimuot na geometry, tulad ng aerospace, medikal, at electronics. Ang aming mga bihasang technician ay regular na gumagawa ng mga tight-tolerance na piyesa na hindi kayang tapatan ng mga kumbensyonal na pamamaraan.
- Pamamaraan sa Dobleng KakayahanHindi tulad ng maraming tindahan na nakatuon lamang sa EDM o conventional machining, ginagamit ng NOBLE ang pareho. Nagbibigay-daan ito sa amin na magrekomenda ng pinakaepektibo at pinakamatipid na proseso—o kombinasyon ng pareho—upang matugunan ang iyong mga pangangailangan sa disenyo, materyal, at dami.
- Advanced na Teknolohiya at KagamitanNamumuhunan ang NOBLE sa mga pinakabagong sistema ng EDM at mga makinang CNC, na tinitiyak ang pare-parehong pagganap, mataas na kakayahang maulit, at ang kakayahang magmina ng mahihirap na materyales tulad ng mga pinatigas na bakal at mga kakaibang haluang metal na may kaunting kinakailangang pagtatapos.
- Paggawa ng Desisyon na Pinapatakbo ng AplikasyonSinusuri ng aming pangkat ng inhinyero ang bawat proyekto upang matukoy kung ang EDM, tradisyonal na machining, o isang hybrid na estratehiya ang magbubunga ng pinakamahusay na mga resulta. Tinitiyak ng pamamaraang konsultatibo na ito na matatanggap ng mga kliyente ang tamang proseso para sa kanilang bahagi, hindi lamang ang pinaka-maginhawa para sa amin na patakbuhin.
- Mga Napatunayang Resulta ng IndustriyaAng NOBLE ay may rekord ng paghahatid ng mga piyesa ayon sa mga mahigpit na detalye sa mga industriya kung saan ang pagkabigo ay hindi isang opsyon. Mula sa mga blade ng turbine hanggang sa mga medical implant, pinipili ng mga kliyente ang NOBLE dahil nauunawaan namin ang kahalagahan ng katumpakan, kaligtasan, at pagiging maaasahan.
- Masusukat na Mga SolusyonKailangan mo man ng minsanang prototype, maikling produksyon ng mga piyesang may katumpakan, o malaking dami ng produksyon ng mga piyesang makinado, ang NOBLE ay handang palakihin ang mga operasyon nito habang pinapanatili ang kalidad at bilis.
Ang NOBLE ay hindi lamang isang machining vendor—ito ay isang malinaw na pagpipilian para sa isang kasosyo na may kakayahang mag-navigate sa masalimuot na balanse sa pagitan ng katumpakan, bilis, gastos, at pagiging tugma ng materyal. Kapag ang iyong proyekto ay nangangailangan ng kadalubhasaan, katumpakan, at inobasyon, ang NOBLE ay naghahatid.
FAQ ng Machining sa Paglabas ng Elektrikal
Anong mga materyales ang maaaring putulin ng Electrical Discharge Machining?
Gumagana lamang ang EDM sa mga bagay na nagpapadaan ng kuryente. Nangangahulugan ito na maaari nitong putulin ang bakal, titanium, tanso, at ilang espesyal na halo. Hindi gumagana ang EDM sa mga plastik o karamihan sa mga seramiko.
Paalala: Hindi kayang pumutol ng kahoy o karamihan sa mga plastik ang EDM.
Mas ligtas ba ang EDM kaysa sa tradisyonal na machining?
Ang EDM ay hindi gumagawa ng matutulis na piraso o mga gilid na maaaring lumipad. Gumagamit ito ng likido upang mapanatiling malamig ang mga bahagi. Ngunit ang EDM ay maaaring gumawa ng masasamang usok. Kailangang magsuot ng tamang kagamitang pangkaligtasan ang mga manggagawa.
Bakit kailangan ng ilang bahagi ng EDM sa halip na tradisyonal na machining?
Ang ilang bahagi ay may napakaliit na butas o matutulis na sulok. Kayang gawin ng EDM ang mga hugis na ito nang may katumpakan. Hindi laging nakakagawa ng ganito kaliit na detalye ang tradisyonal na pagma-machining.
Aling paraan ang mas mabilis para sa paggawa ng maraming bahagi?
Mas mabilis ang tradisyonal na pagma-machining para sa paggawa ng maraming simpleng bahagi. Mas matagal ang EDM, lalo na para sa makakapal o mapanlinlang na mga hugis.
- EDM: Mainam para sa maliliit na grupo o detalyadong mga trabaho.
- Tradisyonal: Mainam para sa paggawa ng maraming simpleng bahagi.






