
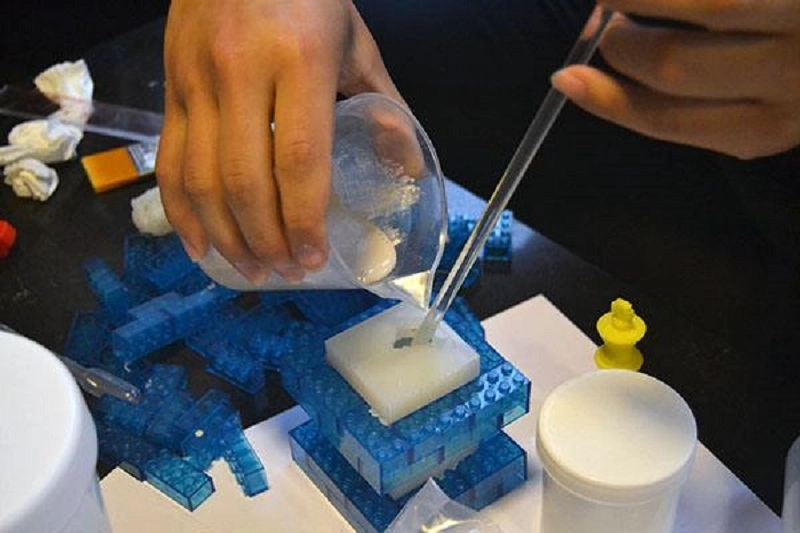
Ang silicone vacuum casting ay isang karaniwang modernong proseso na angkop para sa mabilis na prototyping at small-batch na produksyon. Mabilis na nade-demold ang mga bahagi, na may mahusay na surface finish, at ang mga katangian ng materyal ay naaayon sa mga katangian ng mass-production-grade silicone.
Gayunpaman, hindi maiiwasan ang mga depekto—tulad ng mga bula ng hangin, hindi kumpletong pagpuno, mga di-perpektong ibabaw, at pagbaluktot. Ang prosesong ito ay medyo sensitibo; kahit ang maliliit na pagbabago sa mga materyales, molde, o antas ng vacuum ay maaaring magdulot ng malulubhang problema.
Mga Karaniwang Depekto sa Silicone Vacuum Casting
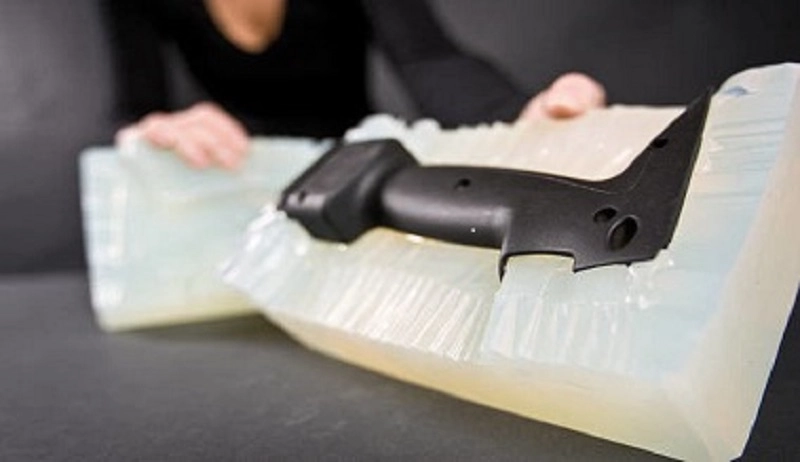
Nakaranas ka na ba ng mga depekto sa silicone vacuum casting? Kabilang sa mga halimbawa ang mga bula, pagkamagaspang ng ibabaw, at kislap. Ang bawat isa sa mga depektong ito ay maaaring makaapekto sa hitsura, mga sukat, mga mekanikal na katangian, o kahusayan sa produksyon. Ang pag-unawa sa mga depektong ito ang unang hakbang tungo sa pag-aalis ng mga ito.
Mga Bula ng Hangin (Mga Void)
Ang nakulong na hangin ay bumubuo ng mga butas. Ang mga panloob na butas ay nagpapahina sa lakas ng bahagi, habang ang mga butas sa ibabaw ay sumisira sa ibabaw. Mayroong ilang mga sanhi—hindi sapat na pag-alis ng gas, hindi sapat na oras ng paghawak ng vacuum, at hindi wastong disenyo ng daluyan ng bentilasyon ng amag.
Kabilang sa mga hakbang sa pag-iwas ang wastong pag-alis ng gas. Ang resin ay dapat hayaang magpahinga nang sapat na panahon sa ilalim ng vacuum. Ang molde ay dapat na may mga daluyan ng bentilasyon upang makalabas ang hangin habang isinasagawa ang proseso ng pagpuno ng resin. Ang antas ng vacuum ay dapat matugunan ang mga kinakailangan ng materyal.
Mga Short Shot
Kapag binuksan mo ang molde, makikita mo na hindi pa ito napupunan, hindi kumpleto ang bahagi, at hindi maganda ang pagkopya ng mga detalye. Simple lang ang dahilan. Maaaring dahil ito sa labis na lagkit ng resina o hindi sapat na pag-iniksyon ng materyal. Bilang kahalili, maaaring nagsimula nang tumigas ang timpla bago pa man lubusang mapuno ang butas.
Ang paglutas ng hindi kumpletong pagpuno ay nangangailangan ng mga pagsasaayos sa proseso. Dagdagan ang dami ng materyal. Bawasan ang lagkit ng resina sa pamamagitan ng pag-init muna. Paikliin ang agwat ng oras sa pagitan ng paghahalo at pag-iniksyon.
Flash
Isang manipis na patong ng dagta ang tumutulo palabas sa linya ng paghihiwalay. Hindi pantay ang mga gilid ng bahagi, na may labis na kislap. Ang pagkasira ng amag ay maaaring magdulot ng tagas. Ang hindi pagkakahanay ay maaaring humantong sa pag-apaw ng dagta. Ang labis na presyon ng iniksyon ay maaaring magpilit sa pag-apaw ng dagta.
Ang pagkislap ay isang sintomas—ang iyong amag ay nangangailangan ng pagpapanatili. Dapat suriin ang pagkakahanay. Ang presyon ng iniksyon ay dapat na tumugma sa materyal at heometriya.
Warpage
Ang mga bahagi ay nababago ang hugis pagkatapos ng demolding. Ang malalaki at manipis na mga seksyon ang pinakamadaling maapektuhan. Ang mga patag na bahagi ay kumukulot. Ang mahahabang bahagi ay yumuko. Ang sanhi ay ang magkakaibang stress sa pagtigas o paglamig. Ang isang seksyon ay mas mabilis na gumatigas kaysa sa iba. Ang panloob na stress ay hinihila ang bahagi palabas sa hugis.
Ang pag-iwas ay nakatuon sa pantay na pagpapatigas. Ayusin ang temperatura ng oven. Tiyaking pantay ang distribusyon ng init. Baguhin ang heometriya ng bahagi upang mabawasan ang mga transisyon mula makapal patungong manipis.
Mga Depekto sa Ibabaw
Mga gasgas. Mga butas. Mga magaspang na bahagi. Hindi makinis ang ibabaw. Maaaring may mga di-perpekto ang pangunahing disenyo. Maaaring nasira ang ibabaw ng hulmahan. Ang dagta mismo ay maaaring bumuo ng magaspang na ibabaw.
Ang solusyon ay ang pagkontrol sa kalidad sa bawat yugto. Siyasatin ang pangunahing disenyo. Protektahan ang ibabaw ng hulmahan. Kontrolin ang mga kondisyon ng dagta.
Pagkakamali ng Dimensional
Hindi na naaayon sa itinakdang kondisyon ang mga bahagi. Hindi magkapantay ang mga butas. Hindi magkatugma ang mga interface. Tatlong salik ang sanhi ng problema. Pagliit ng silicone mold. Pagliit ng resin. Pagbabago ng temperatura habang nagpapatigas.
Ang kompensasyon ay nangangailangan ng empirikal na datos. Sukatin ang pag-urong sa molde at dagta. Ayusin ang mga sukat ng master pattern nang naaayon. Kontrolin ang temperatura ng pagpapatigas.
Hindi kumpletong lunas
Nananatiling malambot ang mga bahagi. Malagkit ang mga ito. Kulang ang mga ito sa mekanikal na lakas. Simple lang ang dahilan: hindi ganap na nag-crosslink ang resin. Maling mix ratio. Hindi sapat na paghahalo. Hindi magandang kondisyon ng pagpapatigas. Kontaminasyon mula sa mga agpang nagpapakawala ng amag.
Ang solusyon ay disiplina sa proseso. Suriin ang ratio ng resin. Palawigin ang oras ng paghahalo. Panatilihin ang temperatura ng oven. Linisin ang hulmahan sa pagitan ng mga cycle.
Pagkakaiba-iba ng Kulay
Magkakaiba ang hitsura ng mga bahagi mula sa iisang batch. Isa ay mapusyaw. Isa ay madilim. Hindi pare-pareho ang paghahalo ng pigment. Nag-iiba-iba ang mga batch ng resin. Nagbabago ang kulay kapag pinatigas ang mga kondisyon.
Gumagana ang standardisasyon. Gumamit ng mga pre-weighed pigment pack. I-calibrate ang kagamitan sa paghahalo. Kontrolin ang curing cycle.
Sakop ng walong depektong ito ang karamihan sa mga isyu sa silicone vacuum casting. Bawat isa ay may sanhi. Bawat isa ay may solusyon. Ipapakita sa susunod na seksyon kung paano ipatupad ang mga pag-aayos na iyon.
Mga Sanhi ng mga Depekto sa Vacuum Casting
Ang mga depekto ay mga sintomas lamang; ang tunay na mga sanhi ay nasa mas malalim na antas. Kung matutugunan lamang ang mga isyu sa ibabaw na antas, ang problema ay muling lilitaw; sa pamamagitan lamang ng pagtukoy sa ugat na sanhi maaaring ganap na malutas ang problema. Ang sumusunod na limang kategorya ay sumasaklaw sa karamihan ng mga sanhi ng pagkabigo sa silicone vacuum casting.
Mga Materyal na Isyu
Ang dagta ang susi sa buong proseso. Ang mahinang kalidad ng dagta ay magreresulta sa mga piyesang hindi maganda ang kalidad.
Nawalan ng reaktibiti ang expired na resin, na humahantong sa hindi kumpletong pagtigas at paglambot ng mga bahagi.
Ang maling proporsyon ng paghahalo ay maaaring magdulot ng stoichiometric imbalance. Ang sobrang base ay magpapadikit sa mga bahagi; ang sobrang curing agent naman ay magpapalutong sa mga ito.
Ang kontaminasyon ng halumigmig ay nagmumula sa mamasa-masang kapaligiran ng imbakan. Ang tubig ay tumutugon sa dagta, na lumilikha ng mga bula na sumisira sa mga mekanikal na katangian.
Ang hindi magandang kondisyon ng pag-iimbak—mataas na temperatura, pagkakalantad sa liwanag, at hangin—ay maaaring magpababa sa mga katangian ng materyal kahit bago pa ito makapasok sa molde.
Ang hindi pagkakatugma ng materyal ay maaaring humantong sa delamination o pagkabigo ng bonding sa pagitan ng mga layer o insert.
Ang unang hakbang ay ang pagsuri sa materyal. Kung ang resin ay mababa ang kalidad, wala nang ibang makakatulong.
Mga Problema sa Disenyo ng Molde
Ang hulmahan ang nagtatakda ng hugis ng bahagi. Ang maling disenyo ay tiyak na magreresulta sa mababang kalidad ng bahagi.
Ang lokasyon ng gate ang nagtatakda ng daloy ng tinunaw na materyal. Ang hindi tamang lokasyon ng gate ay maaaring magdulot ng turbulence. Ang turbulence ay kumukulong ng hangin, na humahantong sa pagbuo ng mga bulsa ng hangin.
Ang hindi sapat na bentilasyon ay pumipigil sa paglabas ng hangin. Ang naka-compress na hangin na hindi makalabas ay nagiging sanhi ng mga butas sa ihip ng hangin sa bahagi.
Ang hindi wastong disenyo ng linya ng paghahati ay maaaring magresulta sa pagkislap o pagkapunit ng bahagi habang nagde-demolding.
Ang hindi maayos na disenyo ng molde ay maaaring makahadlang sa pantay na pagdaloy ng dagta, na humahantong sa hindi sapat na pagpuno at, dahil dito, pagbaluktot ng bahagi.
Ang hulmahan ay isang kagamitan sa produksyon, at ang disenyo nito ay dapat matugunan ang mga kinakailangan sa proseso.
Mga Error sa Parameter ng Proseso
Ang makina ay gumagana nang mahigpit ayon sa mga tagubilin; ang mga maling setting ay hahantong sa maling resulta.
Masyado bang mababa ang vacuum? Ang hangin na nakakulong sa resin ay bubuo ng mga bula.
Masyado bang mabilis ang pagbuhos? Nakukulong ng turbulence ang hangin. Masyadong mabagal ang pagbuhos. Natutuyo ang resin bago punuin ang molde.
Kung ang temperatura ng pagpapatigas ay masyadong mababa, ang reaksyon ay hindi magiging kumpleto; kung masyadong mataas, ito ay magiging sanhi ng pagkasunog ng bahagi.
Kung masyadong maikli ang oras ng pagpapatigas, hindi sapat ang pagtigas ng bahagi; kung masyadong mahaba ito, masisira ang amag.
Kung ang bahagi ay masyadong maaga na na-demold, ito ay mapupunit; kung huli na, ito ay didikit sa molde.
Ang bawat parameter ay may pinakamainam na saklaw. Hangga't nananatili ito sa loob ng saklaw na ito, ang kalidad ng bahagi ay magiging kasiya-siya; kapag lumampas ito sa saklaw na ito, magkakaroon ng mga depekto.
Mga Error sa Operator
Maaaring awtomatiko ang proseso ng silicone vacuum casting, ngunit napakahalaga pa rin ng operator.
Kung ang mga manu-manong operasyon ay hindi pare-pareho, ang makina ay magsisimula mula sa ibang kondisyon sa bawat pagkakataon. Bilang resulta, ang mga huling bahagi ay hindi magiging pare-pareho.
Kung ang dagta ay hindi masukat nang tumpak, ang ratio ng paghahalo ay magiging mali, at ang resulta ng pagpapatigas ay hindi magiging gaya ng inaasahan.
Kung ang dagta ay hindi naihalo nang maayos, may maiiwan na hindi halo na dagta sa ilalim ng lalagyan. Ang hindi halo na dagta na ito ay dadaloy papunta sa molde, at ang bahagi ay hindi matitigas nang maayos.
Kabilang sa mga karaniwang pagkakamali sa paghawak ang kontaminasyon mula sa mga langis ng balat, paggamit ng sobrang ahente para sa pagtanggal ng amag, at hindi sinasadyang pagbagsak ng mga kagamitan.
Ang pinakamahusay na paraan upang maiwasan ang mga problemang ito ay sa pamamagitan ng wastong pagsasanay, mga karaniwang pamamaraan sa pagpapatakbo, at maingat na pangangasiwa.
Magsuot ng amag
Ang mga silicone mold ay maaaring gamitin. Ang bawat cycle ng paghahagis ay nagdudulot ng ilang pagkasira.
Ang unang senyales ay isang kislap. Nagsisimulang masira ang linya ng paghihiwalay, at nagsisimulang tumagas ang dagta mula sa hulmahan. Pagkatapos ay lumilitaw ang mga pagbabago sa dimensyon. Lumalambot ang hulmahan at nagsisimulang umunat. Nagsisimulang magbago ang mga kritikal na dimensyon.
Habang nasusuot ang ibabaw ng molde, nagiging mas magaspang ang ibabaw ng bahagi, at unti-unting nawawala ang mga pinong detalye. Bumababa rin ang lapot ng bahagi. Karaniwang maganda ang mga unang ilang bahagi, ngunit ang mga huling ilan ay maaaring maging basura.
Para maiwasan ang mga problemang ito, subaybayan ang tagal ng hulmahan at palitan ang hulmahan sa tamang oras. Huwag itong gamitin nang lampas sa tagal ng serbisyo nito.
Saklaw ng limang kategoryang ito ang mga pangunahing sanhi ng mga depekto sa silicone vacuum casting. Sa pamamagitan ng pagtuklas at paglutas ng mga problemang ito sa sistematikong paraan, maaaring mabawasan ang mga rate ng depekto, mapabuti ang ani, at mas maayos na takbo ng produksyon.
Paano Maiiwasan ang mga Depekto sa Silicone Vacuum Casting
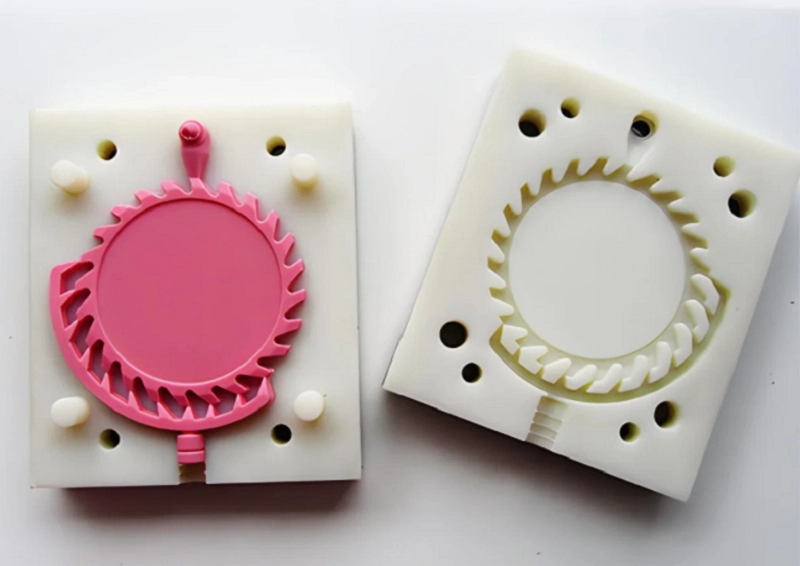
Mas mura ang pag-iwas kaysa sa pag-aayos muli. Sa pamamagitan ng sistematikong paglutas ng mga ugat ng mga depekto, maaaring mapabuti ang ani. Saklaw ng sumusunod na siyam na larangan ang mga praktikal na pamamaraan na napatunayang epektibo sa silicone vacuum casting.
Pagbutihin ang Kalidad ng Master Pattern
Ang master pattern ang siyang nagbibigay-kahulugan sa lahat. Ang surface finish nito ang siyang nagiging surface finish ng huling bahagi, at ang katumpakan ng dimensyon nito ang siyang nagtatakda ng mga huling tolerance. Ang mahinang master pattern ay palaging hahantong sa mahinang mga bahagi.
Tapusin nang maingat ang master pattern. Lihain at pakintabin ang ibabaw upang maalis ang lahat ng gasgas.
Linisin nang mabuti ang master pattern. Ang alikabok at mga bakas ng daliri ay maaaring mapunta sa silicone mold, at ililipat din ng molde ang mga depektong ito sa bawat bahaging hinulma.
Suriin ang katumpakan ng dimensyon. Sukatin ang mga mahahalagang katangian at kumpirmahin na ang pangunahing padron ay tumutugma sa mga kinakailangan sa disenyo. Ito ang unang checkpoint ng kalidad sa proseso ng produksyon. Huwag itong balewalain.
I-optimize ang Mould Design
Ang hulmahan ang pundasyon ng buong proseso. Ang isang mahusay na dinisenyong hulmahan ay nagpapadali sa produksyon, habang ang isang mahinang disenyo ay hahantong sa paulit-ulit na mga depekto.
Ilagay ang mga gate sa tamang lokasyon upang ang dagta ay dumaloy nang maayos at maiwasan ang kaguluhan na maaaring lumikha ng mga bula.
Magdagdag ng sapat na mga lagusan. Dapat na maayos na makalabas ang hangin habang pinupuno ng resin ang molde. Ang mahinang bentilasyon o baradong mga lagusan ay magkukulong ng hangin, na magdudulot ng mga butas at bula ng hangin.
Maingat na idisenyo ang linya ng paghahati. Ang hindi maayos na lokasyon ng linya ng paghahati ay maaaring magdulot ng pagkislap at magpahirap sa pag-demold.
Ang isang mahusay na disenyo ng hulmahan ay sumusunod sa natural na daloy ng dagta sa halip na pilitin itong sumalungat sa daloy.
Ihanda nang Tama ang Resin
Ang paghahanda ng dagta ang pangunahing hakbang upang matiyak ang pare-parehong mga resulta ng produksyon.
Gumamit ng timbangan para sa tumpak na pagsukat. Sundin nang mahigpit ang tamang proporsyon ng paghahalo.
Haluing mabuti. Kayurin ang mga gilid at ilalim ng lalagyan upang matiyak na pantay ang paghahalo ng lahat ng materyales. Ang hindi maayos na paghahalo ay maaaring maging sanhi ng hindi pagtigas ng ilang bahagi.
Magsagawa ng vacuum degassing. Panatilihing nasa ilalim ng vacuum ang resin nang sapat na katagalan upang maalis ang natunaw na hangin. Hindi sapat ang pag-alis ng mga bula sa ibabaw. Dapat ding alisin ang mga bula ng hangin sa loob ng resin.
Hawakan nang maingat ang mga materyales. Ang kontaminasyon mula sa langis, kahalumigmigan, o lumang dagta ay maaaring makapinsala sa buong batch.
Mga Kondisyon ng Kontrol sa Vacuum
Ang vacuum ay ginagamit hindi lamang para sa pag-alis ng gas kundi upang matulungan din ang dagta na punan ang molde.
Itakda ang tamang antas ng vacuum. Kung masyadong mababa ang vacuum, mananatiling nakakulong ang hangin. Kung masyadong mataas ito, maaaring kumulo ang resin, na lilikha ng mga bagong depekto.
Kontrolin ang oras ng pag-vacuum. Ang resin ay dapat manatili sa ilalim ng vacuum habang nagde-degassing at nagbubuhos. Dapat na lubusang maalis ang amag sa molde bago pumasok ang resin.
Panatilihin ang Wastong Kondisyon ng Pagtigas
Binabago ng pagpapatigas ang likidong dagta tungo sa mga solidong bahagi. Kung ang mga kondisyon ay hindi kontrolado nang maayos, ang mga bahagi ay maaaring hindi ganap na tumigas o maaaring mabago ang hugis.
Kontrolin ang temperatura ng oven. Ang pagkakaiba sa temperatura na ilang digri lamang ay maaaring magpabago sa bilis ng pagpapatigas. Ang hindi pantay na temperatura sa loob ng oven ay maaaring magdulot ng hindi pare-parehong pagganap ng bahagi.
Itakda ang tamang oras ng pagpapatigas. Ang mga bahaging hindi pa natutuyo ay magiging malambot at mahina, habang ang mga bahaging labis na natutuyo ay maaaring maging malutong.
Subaybayan ang mga kondisyon ng kapaligiran. Ang halumigmig at daloy ng hangin ay maaaring makaapekto sa resulta ng pagpapatigas.
Maingat na Hawakan ang mga Silicone Mold
Medyo marupok ang mga silicone molde. Ang maling paggamit ay magpapabilis sa pagkasira ng amag.
Dahan-dahang hilahin palabas. Huwag piliting palabasin ang bahagi. Gumamit ng presyon ng hangin o maingat na balatan ang bahagi mula sa hulmahan.
Iwasan ang paggamit ng mga kagamitang nakasasakit upang linisin ang amag. Ang malupit na mga pamamaraan ng paglilinis ay maaaring makapinsala sa ibabaw ng lukab ng amag.
Itabi ang mga hulmahan nang patag at malinis. Ilayo ang mga ito sa liwanag, mataas na temperatura, at presyon.
Regular na suriin ang mga hulmahan. Suriin kung may mga punit, mga gasgas na linya ng paghihiwalay, at pagtanda ng ibabaw. Palitan ang hulmahan bago pa ito magsimulang gumawa ng mga depektibong bahagi.
Mga Bahagi ng Disenyo para sa Kakayahang Gumawa
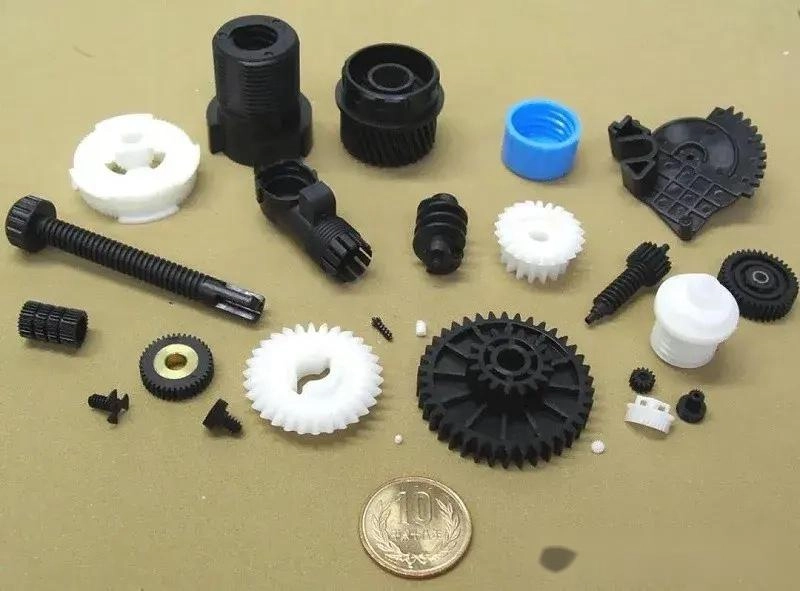
Panatilihin ang pantay na kapal ng pader. Ang makakapal na bahagi ay maaaring lumiit nang hindi pantay, habang ang manipis na bahagi ay maaaring hindi mapuno nang maayos.
Bawasan ang mga undercut. Ang malalalim na undercut ay nagpapataas ng stress sa molde habang nagde-demolding at maaaring magdulot ng pinsala.
Magdagdag ng mga bilugan na sulok. Ang matutulis na sulok ay lumilikha ng mga stress point at maaaring makakulong ng hangin.
Pagbutihin ang mga landas ng daloy. Dapat maabot ng resin ang bawat detalyadong bahagi ng lukab. Hindi dapat harangan ng disenyo ang daloy ng resin.
Istandardisa ang mga Pamamaraan sa Operasyon
Idokumento ang bawat hakbang, kabilang ang paghahanda ng resin, pag-alis ng gas, pagbuhos, pagpapatigas, pag-demold, at inspeksyon.
Mga operator ng tren. Dapat sundin ng lahat ang parehong mga pamamaraan sa pagpapatakbo. Ang mga pagkakaiba sa mga pamamaraan ng operasyon ay maaaring magdulot ng mga pagkakaiba-iba sa kalidad ng bahagi.
Gamitin ang kontrol sa proseso. Magtakda ng mga parametro ng proseso, patuloy na subaybayan ang mga ito, at gumawa ng mga pagsasaayos kapag nagbabago ang mga ito.
Magsagawa ng mga Regular na Inspeksyon sa Kalidad
Nakakatulong ang inspeksyon na matukoy nang maaga ang mga problema. Mas madaling maayos ang problema kung mas maaga itong matutukoy.
| Visual na inspeksyon | Ang mga depekto sa ibabaw ay karaniwang direktang makikita, kabilang ang mga bitak, butas, kislap, at mga pagkakaiba ng kulay. |
| Sukat ng Dimensyon | Ang mga kritikal na dimensyon ay dapat manatili sa loob ng tolerance. |
| Paghahambing ng Timbang | Ang mga bahaging may panloob na mga void ay mas magaan kaysa sa mga solidong bahagi. |
| Pagsusuri sa Assembly | Dapat magkasya nang tama ang mga bahagi. Kung hindi, maaaring ipahiwatig nito ang isang pagbabago sa proseso. |
| Pagsubok na may Functional | Dapat matugunan ng mga bahagi ang mga aktwal na kinakailangan sa paggamit at masubukan sa ilalim ng inaasahang mga kondisyon. |
Saklaw ng siyam na pamamaraan ng pag-iwas na ito ang buong proseso ng silicone vacuum casting. Ilapat ang mga ito nang sistematiko upang mabawasan ang mga rate ng depekto, mapabuti ang ani, at gawing mas matatag at mahuhulaan ang produksyon.
Pakikipagtulungan sa NOBLE para sa Silicone Vacuum Casting Solutions
Ang NOBLE ay dalubhasa sa pagproseso ng metal at plastik. Ang aming trabaho ay hindi lamang tungkol sa paggawa ng mga piyesa. Ito ay tungkol sa pagbibigay ng kumpletong solusyon. Ang mga kostumer na nangangailangan ng maaasahan at de-kalidad na mga piyesa at asembliya ay pinipiling makipagtulungan sa amin.
Sinusuportahan namin ang mga proyekto mula sa mga unang yugto, kabilang ang suporta sa disenyo, prototyping, paggawa, pagtatapos, at pag-assemble. Lahat ng proseso ay maaaring makumpleto sa ilalim ng iisang bubong.
Ang aming kadalubhasaan sa inhinyeriya, mga advanced na kakayahan sa pagproseso, at mahigpit na pamamahala ng kalidad ay nagtutulungan upang mapanatiling konektado ang buong proseso. Tinutulungan ng NOBLE ang mga customer na gawing mga produktong handa nang gamitin sa produksyon ang mga ideya nang mahusay.
Komprehensibong Kakayahan sa Paggawa mula Disenyo hanggang Pag-assemble
Kayang pangasiwaan ng isang supplier lamang ang kumpletong kadena ng produksyon, kaya hindi na kailangang makipag-ugnayan sa maraming kasosyo sa pagmamanupaktura.
Ang suporta sa disenyo at tulong sa inhenyeriya ay nakakatulong sa pag-optimize ng mga disenyo ng produkto, pagpapabuti ng kakayahang magawa, at pagbibigay ng gabay sa pagpili ng materyal, na nagpapataas ng kahusayan sa produksyon.
Sinusuportahan ng pagbuo ng prototype ang mabilis na pagpapatunay. Bago lumipat sa ganap na produksyon, maaaring gamitin ang mga solusyon sa produksyon na may mababang dami upang subukan at mapabuti ang disenyo.
Kasama sa pagproseso ng metal ang CNC machining , sheet metal fabrication , at surface finishing. Sinusuportahan ng mga kakayahang ito ang mga kumplikadong istruktura at masisikip na tolerance.
Sakop ng pagproseso ng plastik ang maraming teknolohiya sa pagmamanupaktura, kabilang ang silicone vacuum casting at injection molding . Ang tamang paraan ng paggawa ng plastik ay pinipili batay sa aplikasyon ng produkto.
Ang pagtatapos ng ibabaw at pangalawang pagproseso ay higit na nagpapabuti sa hitsura at pagganap ng produkto, kabilang ang mga patong, tekstura, at karagdagang mga operasyon pagkatapos ng pagproseso.
Ang pagsasama-sama ng assembly at pangwakas na produkto ay nagbibigay ng kumpletong paghahatid. Hindi lamang mga indibidwal na bahagi, kundi pati na rin ang mga natapos na assembly na handa nang gamitin.
Pamamahala ng Kalidad na Sertipikado sa mga Pamantayang Pandaigdig
Ang ISO 9001:2015 ay nagpapakita ng isang pare-parehong sistema ng pamamahala ng kalidad, kabilang ang pagkontrol sa proseso, patuloy na pagpapabuti, at pamamahala ng kasiyahan ng customer.
Sinusuportahan ng ISO 13485:2016 ang paggawa ng mga aparatong medikal na may mga kontroladong proseso, dokumentasyon, pagsubaybay, at mahigpit na mga kinakailangan sa kalidad.
Ang mga sertipikasyong ito ang tumutukoy sa pang-araw-araw na pamantayan ng pagpapatakbo ng NOBLE. Ang mga kostumer sa mga industriyang mapaghamong umaasa sa mga sistemang ito para sa maaasahang katiyakan ng kalidad.
FAQ
Ilang bahagi ang karaniwang kayang gawin ng isang silicone mold?
Ang isang silicone mold ay karaniwang nakakagawa ng 20 hanggang 30 bahagi. Ang mga simpleng bahagi ay maaaring umabot sa humigit-kumulang 40 bahagi. Ang mga kumplikadong disenyo o mga bahaging nagdudulot ng mas maraming pagkasira habang nagde-demolding ay mas mabilis na makakabawas sa buhay ng molde.
Ang tagal ng amag ay nakadepende rin sa temperatura ng resina, mga kondisyon ng pagpapatigas, at mga paraan ng paghawak. Subaybayan ang pagganap ng amag at palitan ang amag bago maging madalas ang mga depekto.
Ano ang nagiging sanhi ng mga bula sa vacuum casting?
Karaniwang nagmumula ang mga bula sa hindi sapat na pag-alis ng gas. Ang resin ay dapat manatili sa ilalim ng vacuum nang sapat na katagalan upang mailabas ang natunaw na hangin.
Ang hangin na nakulong sa loob ng molde ay isa pang karaniwang sanhi. Ang mahinang bentilasyon ay pumipigil sa paglabas ng hangin. Ang mga maling paraan ng pagbubuhos ay maaari ring magpasok ng hangin habang inililipat ang resin.
Maaari bang kumpunihin ang mga yupi na bahaging gawa sa vacuum cast?
Maaaring kumpunihin ang ilang bahaging may depekto. Ang bahagyang distorsiyon ay maaaring itama sa pamamagitan ng kontroladong pagpapainit at wastong mga kagamitan.
Gayunpaman, ang mga bahaging may masalimuot na kurba o matinding deformasyon ay kadalasang hindi maaayos. Mas mainam ang pag-iwas kaysa pagkukumpuni. Kontrolin ang temperatura ng pagpapatigas at iwasan ang biglaang paglipat sa pagitan ng makapal at manipis na mga seksyon.
Gaano katumpakan ang silicone vacuum casting?
Ang karaniwang mga tolerance sa dimensyon ay nasa pagitan ng ±0.10 mm at ±0.30 mm. Ang kalidad ng master pattern ang nagtatakda ng pinakamataas na makakamit na katumpakan. Ang pag-urong ng resin ay nagdudulot ng mga pagbabago sa dimensyon, at ang pagkasira ng amag ay nagpapataas ng mga tolerance sa paglipas ng panahon.
Bakit nasisira ang mga silicone mold?
Unti-unting nasisira ang mga silicone mold dahil sa maraming salik.
Ang paulit-ulit na mga siklo ng paghahagis ay nagdudulot ng mekanikal na pagkapagod. Ang stress habang nagde-demolding ay maaaring makapinsala sa ibabaw ng lukab ng hulmahan. Ang mga kemikal sa resin ay maaaring unti-unting makaapekto sa pagganap ng silicone, at ang mataas na temperatura ay maaaring mapabilis ang pagtanda ng hulmahan.







