
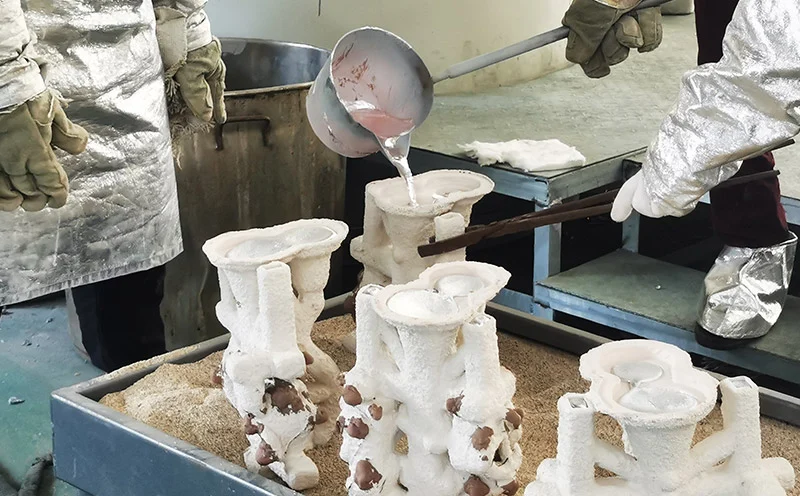
Hindi na bago ang vacuum lost-wax casting . Ang proseso ng lost-wax ay nagsimula libu-libong taon na ang nakalilipas. Ngunit moderno na ang bahaging ito ng vacuum. Nangyayari ang oksihenasyon, nabubuo ang mga butas, at sa huli, nasisira ang mga bahagi nito habang ginagamit.
Tinatanggal ng teknolohiyang vacuum ang hangin, pinapanatiling dalisay ang tinunaw na materyal. Hindi rin naglalabas ng anumang gas ang ceramic mold. Ang mga nagreresultang bahagi ay siksik at walang depekto. Dahil dito, ang mga industriya ng aerospace, medikal, at power generation ay umaasa sa vacuum lost-wax casting upang makagawa ng mga mahahalagang bahagi.
Ano ang Vacuum Lost-Wax Casting?
Depinisyon
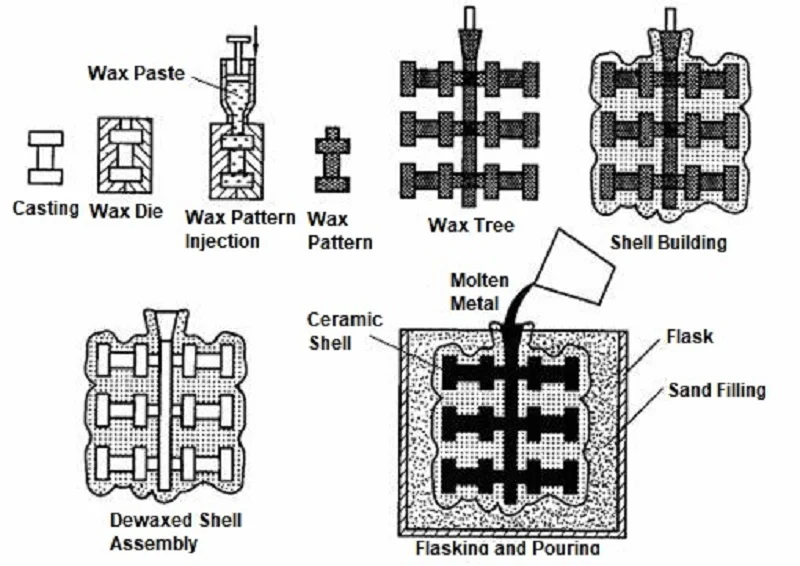
Nagsisimula ang mga bahagi sa isang disenyo ng wax. Binabalutan mo ito ng seramiko. Tinutunaw mo ang wax. Mayroon kang hulmahan. Binubuhos mo ang metal. Iyan ang investment casting.
Ang vacuum lost-wax casting ay pareho ang pagkakasunod-sunod. Ngunit ang pagbuhos ay nangyayari sa loob ng isang vacuum chamber. Ang molde ay inilalabas. Ang metal ay tinutunaw sa ilalim ng vacuum. Ang pagbuhos ay nangyayari nang walang kontak sa hangin. Ang simpleng pagkakaibang iyon ay nagbabago ng lahat.
Bakit Ginagamit ang Vacuum
Apat na dahilan ang nagtutulak sa paggamit ng vacuum.
Bawasan ang oksihenasyon. Ang mga reaktibong metal ay agad na bumubuo ng mga oksido kapag nalantad sa hangin. Ang titanium, zirconium, at mga superalloy ay partikular na madaling kapitan ng oksihenasyon. Ang isang vacuum na kapaligiran ay nag-aalis ng pinagmumulan ng oxygen, na pinapanatiling malinis ang metal.
Pigilan ang pagsipsip ng gas. Ang hydrogen at nitrogen ay maaaring matunaw sa tinunaw na metal at makatakas habang nagpapatigas, na bumubuo ng porosity. Inaalis ng proseso ng vacuum ang mga gas na ito bago pa man sila magdulot ng mga problema.
Pagbutihin ang kalinisan ng metal. Nabubuo ang mga oksido at inklusyon habang natutunaw sa labas; ang mga sangkap na ito ay nakukulong sa paghahagis at nagsisilbing mga lugar ng pagsisimula ng bitak. Inaalis ng vacuum melting ang mga pinagmumulan ng kontaminasyong ito.
Gumagawa ng mga siksik na hulmahan. Dahil walang porosity, ang mga hulmahan ay ganap na siksik. Pinahuhusay ang mga mekanikal na katangian, pinahaba ang buhay ng pagkahapo, at kayang tiisin ng mga bahagi ang hirap ng mga kritikal na aplikasyon.
Pinahuhusay ang mga mekanikal na katangian. Ang mas mataas na densidad ay nangangahulugan ng mas mataas na lakas. Ang mas malinis na metal ay nangangahulugan ng mas mahusay na ductility. Ang kombinasyon ng dalawang salik na ito ay naghahatid ng pagganap na hindi kayang tapatan ng mga bahaging hinulma sa hangin.
Ang vacuum lost-wax casting ay nag-aalok ng lahat ng limang bentaheng ito. Dahil dito, ito ay naging pamantayang proseso para sa mga blade ng turbine, mga medical implant, at mga bahagi ng istruktura ng aerospace. Ang vacuum ay hindi isang opsyonal na tampok—ito ang nasa sentro ng proseso.
Hakbang-hakbang na Proseso ng Paghahagis ng Nawalang Wax gamit ang Vacuum
Hakbang 1 – Paglikha ng Pattern ng Wax
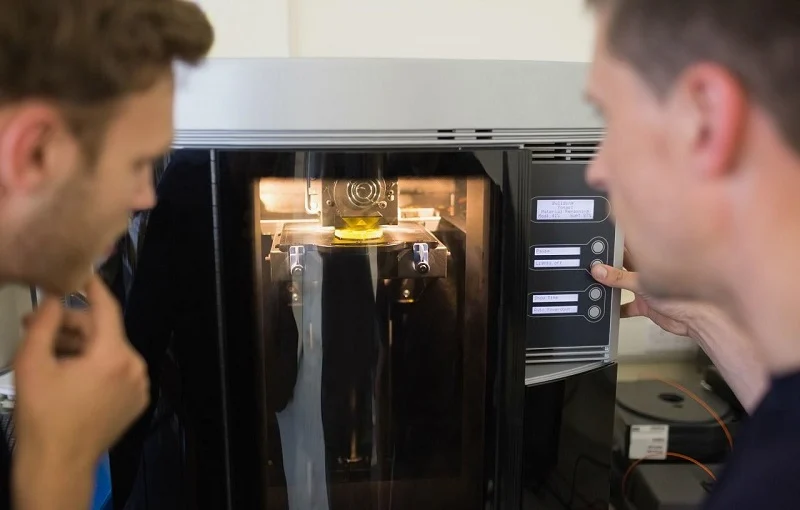
Ang tinunaw na pagkit ay ibinubuhos sa isang hulmahang metal. Ang hulmahang ito ay ginawa gamit ang makinang may katumpakan. Pinupunan ng tinunaw na pagkit ang bawat detalye, tinitiyak na ang nagreresultang disenyo ng pagkit ay perpektong akma sa hulmahan. Ang katumpakan na nakamit sa yugtong ito ang nagtatakda ng katumpakan ng pangwakas na paghulma.
Maraming modelo ang pinagsama-sama sa isang gitnang sprue. Sinusuportahan ng mala-punong istrukturang ito ang lahat ng bahagi. Mahalaga ang oryentasyon at pagitan ng mga bahagi. Ang disenyo ng sprue ang nagtatakda kung paano dumadaloy ang metal papunta sa bawat butas. Ang hindi wastong disenyo ng puno ay maaaring magdulot ng turbulence ng likido. Nakukuha ng turbulence ang gas, na nagreresulta sa mga scrap na bahagi.
Hakbang 2 – Paggawa ng Ceramic Shell
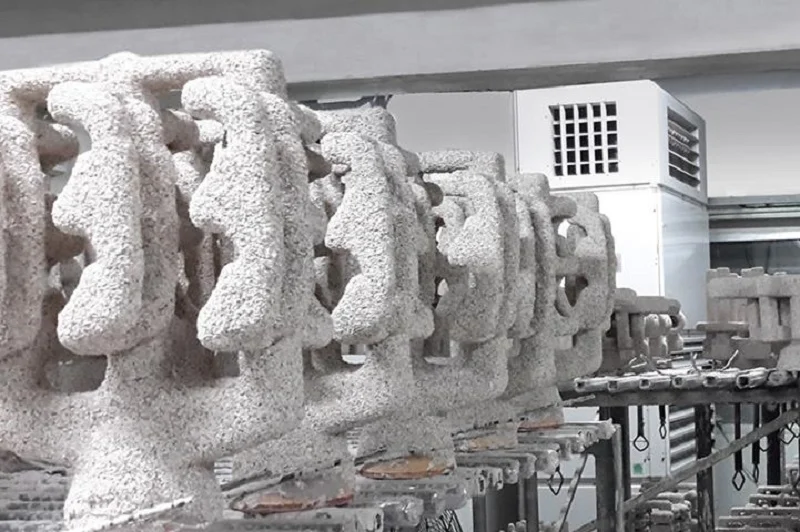
Ilubog ang disenyo ng wax sa ceramic slurry. Sunod, lagyan ng plaster powder ang basang ibabaw. Ulitin ang siklo ng paglulubog at paglalagay ng plaster. Ilapat ang susunod na patong pagkatapos matuyo ang nauna. Ang karaniwang proseso ay kinabibilangan ng anim hanggang walong patong. Ang mas makapal na mga shell ay kayang tiisin ang mas matinding mga kondisyon ng paghahagis.
Ang mga materyales na seramiko ay pinipili batay sa haluang metal.
Ang silica ang pangunahing materyal. Ito ay mura at angkop para sa iba't ibang uri ng mga haluang metal.
Ang zircon ay kayang tiisin ang mas mataas na temperatura at lumalaban sa thermal shock.
Ang alumina ay matatag sa kemikal at hindi tumutugon sa karamihan ng mga metal.
Ang Mullite ay nakakamit ng balanse sa pagitan ng lakas at katatagan ng init.
Ang Yttria ay para sa titanium. Hindi ito tumutugon sa tinunaw na titanium. Mahalaga ito dahil tinutunaw ng titanium ang karamihan sa iba pang mga materyales na seramiko.
Hakbang 3 – Pag-dewax at Pagpapaputok ng Shell
Dapat lumabas ang wax sa shell bago ibuhos. Isang autoclave ang gumagawa ng unang hakbang. Tinutunaw ng high-pressure steam ang wax. Dumadaloy ito palabas sa sprue. Nanatiling buo ang shell.
Pagkatapos, ang shell ay ipinapasok sa isang pugon. Ang burnout cycle ay tumatakbo sa 800°C hanggang 1000°C. Ang natitirang wax ay tuluyang nasusunog. Ang ceramic ay sumisinter at lumalakas. Ang shell ay nagiging sapat na matigas upang makayanan ang pagbuhos.
Ang huling hakbang ay ang pagpapainit ng amag. Ang shell ay pinainit sa temperaturang ibinubuhos bago ito pumasok sa vacuum chamber. Ang mainit na metal na tumatama sa malamig na shell ay lumilikha ng thermal shock. Ang shell ay nabibitak. Ang metal ay tumatagas palabas. Ang pagpapainit ay nakakapigil dito.
Ang tatlong hakbang na ito ang naghahanda ng shell para sa vacuum lost-wax casting. Ang susunod na yugto—ang pagtunaw at pagbuhos—ay nangyayari sa loob ng vacuum chamber. Dito talaga naiiba ang proseso sa kumbensyonal na investment casting.
Hakbang 4 – Pagtunaw at Pagbuhos Gamit ang Vacuum
Ang pinainit na shell ay inilalagay sa vacuum chamber. Ang chamber ay tinatakpan, at ang hangin ay inilalabas. Ang presyon ay binabawasan sa 10⁻² hanggang 10⁻⁴ millibars—isang estado na halos vacuum.
Ang vacuum induction melting ay nagaganap sa loob ng parehong vacuum chamber na ito. Isang induction coil ang nakapalibot sa crucible, na siyang tumutunaw sa metal. Dahil ang tinunaw na metal ay hindi nalalantad sa oxygen o nitrogen, nananatili itong puro.
Ang pagbubuhos gamit ang vacuum ay kinabibilangan ng pagkiling sa vacuum chamber at sa crucible upang ang tinunaw na metal ay dumaloy papasok sa molde. Ang buong proseso ay nagaganap sa ilalim ng mga kondisyon ng vacuum, na pumipigil sa oksihenasyon at pagsipsip ng gas, at tinitiyak na ang metal ay pumupuno sa molde.
Ang hakbang na ito ay mahalaga sa pag-vacuum ng lost-wax casting. Ang vacuum ay may dalawang mahalagang papel: inaalis nito ang mga natunaw na gas mula sa tinunaw na metal at pinipigilan ang pagpasok ng mga bagong gas. Ang resulta ay isang siksik at walang depektong pag-cast.
Hakbang 5 – Pagpapalamig at Pagpapatigas
Nagsisimula ang paglamig pagkatapos ibuhos. Mahalaga ang bilis ng pagbuhos.
Ang mabilis na paglamig ay nagreresulta sa pinong mga butil—ang pinong mga butil ay nangangahulugan ng mas mataas na tibay. Gayunpaman, ang thermal stress ay maaaring magdulot ng pagbibitak sa mga seksyong manipis ang dingding.
Ang mabagal na paglamig ay nagreresulta sa mas magaspang na mga butil—ang mas magaspang na mga butil ay nangangahulugan ng mas mahusay na resistensya sa pagkislap sa matataas na temperatura. Kinakailangan ng mga talim ng turbine ang katangiang ito.
Kinokontrol ng directional solidification ang oryentasyon ng butil. Kapag ang molde ay hinugot palabas ng pugon, inaalis ang init mula sa isang dulo. Ang mga butil ay lumalaki nang parallel sa direksyon ng pagkuha. Sa gayon, pinahuhusay ang creep strength.
Ang mga single-crystal castings ang kumakatawan sa sukdulan sa bagay na ito. Dahil iisa lamang ang butil at walang mga hangganan ng butil, ang pagdulas ng hangganan ng butil ay hindi nangyayari sa mataas na temperatura. Ang prosesong ito ay ginagamit upang gumawa ng mga blade ng turbine na may pinakamahihirap na pangangailangan. Ang vacuum lost-wax casting ang tanging paraan para sa paggawa ng mga naturang blade.
Hakbang 6 – Pag-alis at Pagtatapos ng Shell
Tinatanggal ang seramikong balat. Ang pangunahing katawan ay nababasag dahil sa mekanikal na pagtama. Tinatanggal ng isang water jet ang mga natitirang patong. Sa puntong ito, nalalantad ang bahagi.
Ang bahagi ay pinuputol palayo sa sprue; karaniwang gumagamit ang mga operator ng grinding wheel o band saw para maisagawa ang operasyong ito. Sa yugtong ito, magaspang ang ibabaw ng bahagi ng sprue, kaya inaalis ng operator ang sobrang materyal sa pamamagitan ng machining.
Sumusunod ang paggamot sa init. Ginagamit ang pag-init at pagpapalamig upang maibigay ang tamang mekanikal na katangian sa bahagi: lakas, ductility, at katigasan. Ang mga partikular na parametro ay nakadepende sa uri ng haluang metal.
Ang pagma-machine ay nagdadala ng mga kritikal na ibabaw sa kanilang huling sukat. Ang mga tolerance na hindi kayang matugunan ng paghulma ay nakakamit sa pamamagitan ng pagputol. Ang mga lugar na nangangailangan ng makinis na ibabaw ay giniling.
Ang inspeksyon ang huling hakbang. Kabilang dito ang mga pagsusuri sa dimensyon, inspeksyon ng X-ray para sa mga panloob na depekto, penetrant testing para sa mga bitak sa ibabaw, at ultrasonic testing para sa porosity sa ilalim ng lupa. Tanging ang mga bahaging pumasa sa lahat ng inspeksyon ang ipapadala.
Ang anim na hakbang na ito ay lubos na tumutukoy sa buong proseso ng vacuum lost-wax casting mula simula hanggang katapusan. Ang bawat hakbang ay lubhang kailangan, at ang bawat isa ay nakakaimpluwensya sa mga kasunod na proseso. Ang teknolohiya ng vacuum ay hindi nangangahulugang isang maliit na detalye; ito mismo ang nagbibigay-daan sa prosesong ito na matagumpay na mailapat sa mga kritikal na haluang metal.
Mga Karaniwang Metal na Haluang metal na Ginagamit sa Vacuum Lost-Wax Casting
Hindi kinakalawang na Bakal
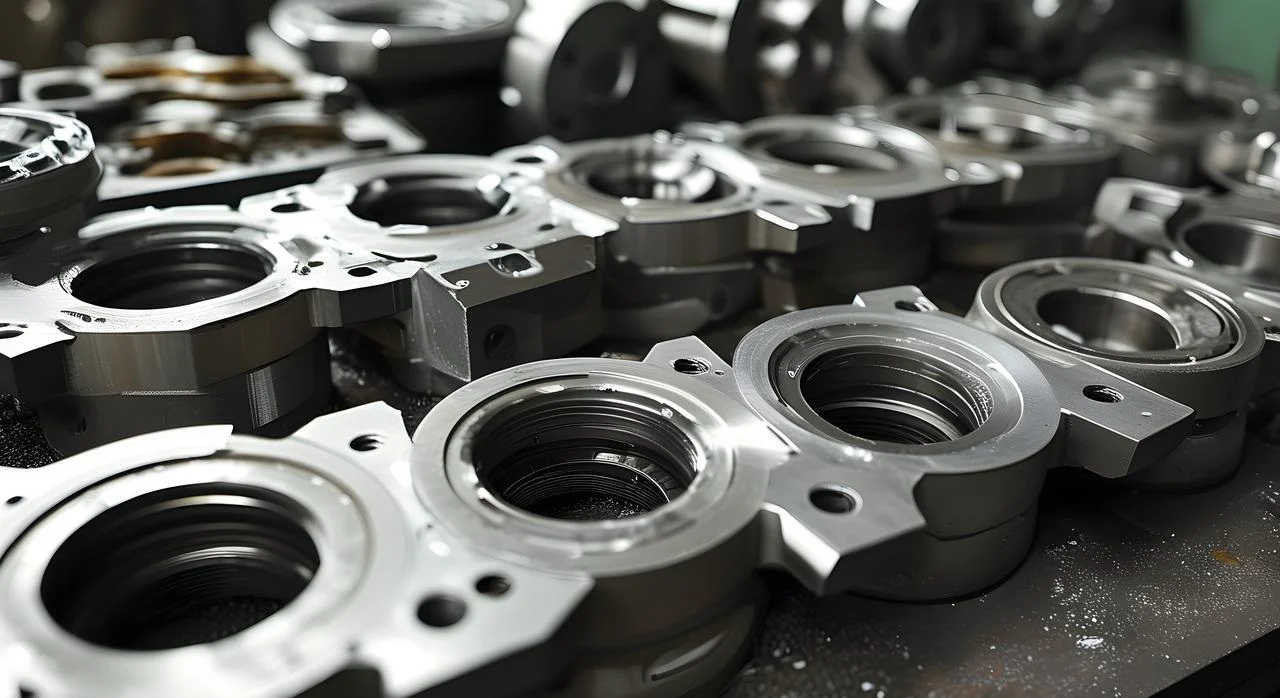
Ang hindi kinakalawang na asero ang pangunahing materyal. Para sa mga piyesang nangangailangan ng resistensya sa kalawang at katamtamang lakas, karaniwang ginagamit ang proseso ng vacuum casting. Ang mga pabahay ng bomba, mga katawan ng balbula, at mga kagamitang pandagat ay mga karaniwang halimbawa.
Ang bentahe nito ay nakasalalay sa pare-parehong kalidad. Ang vacuum environment ay nag-aalis ng hydrogen. Sa stainless steel cast sa atmospheric pressure, ang hydrogen ay maaaring magdulot ng mga pinholes at porosity. Ang mga bahaging ginawa ng vacuum casting ay may maaasahang kalidad.
Ang mga disbentaha? Ang hindi kinakalawang na asero ay walang mahigpit na mga kinakailangan para sa mga prosesong vacuum tulad ng titanium. Para sa mga bahaging may simpleng geometriya, ang vacuum casting ay maaaring hindi matipid.
Tool Steel
Ang mga tool steel ay ginagamit sa mga cutting tool, die, at mga bahagi ng pagkasira. Ang mataas na nilalaman ng carbon at alloy nito ay nagbibigay ng katigasan. Ginagamit ang heat treatment upang makamit ang mga pangwakas na katangian nito. Ang proseso ng vacuum casting ay lumilikha ng purong microstructure na walang oxides at inclusions at nagpapakita ng pare-parehong tugon sa heat treatment.
Ang pangunahing katangian nito ay ang resistensya sa pagkasira. Tinitiyak ng purong microstructure ang pantay na distribusyon ng carbide, sa gayon ay pinapahaba ang buhay ng mga bahagi. Ang pangangailangan para sa vacuum casting ay nagmumula sa sensitibidad ng haluang metal na ito sa oxygen.
Mga Superalloy na Nakabatay sa Nickel
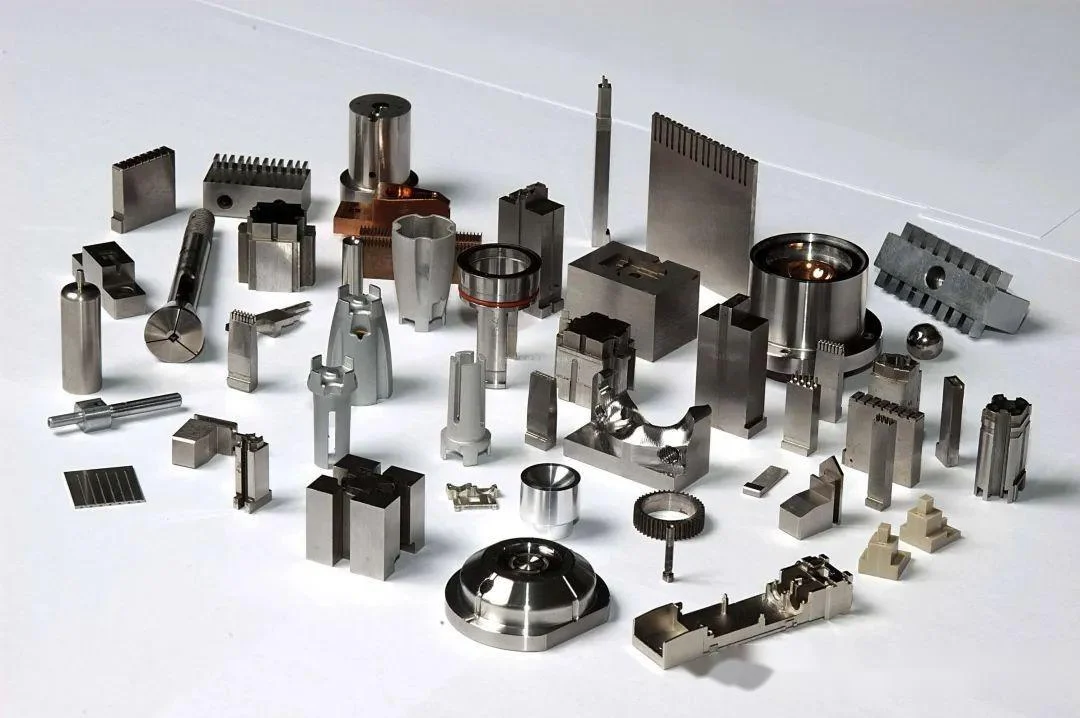
Mga haluang metal na Inconel 718, Waspaloy, at René. Ito ay mga materyales na may mataas na temperatura na nagpapanatili ng kanilang lakas sa mga temperaturang mula 700°C hanggang 1000°C. Ginagamit ang mga ito sa mga blade ng turbine, mga silid ng pagkasunog, at mga nozzle ng tambutso.
Ang kanilang pagganap ay pambihira: resistensya sa pagkislap, resistensya sa oksihenasyon, at lakas ng pagkapagod. Ano ang mga limitasyon? Ang mga ito ay mahal, mahirap makinahin, at nangangailangan ng vacuum casting.
Ang vacuum lost-wax casting ang karaniwang paraan ng paghahagis para sa mga haluang metal na ito. Ang kumbensyonal na paghahagis ay makakasira sa mga haluang metal na ito, kaya mahalaga ang mga proseso ng vacuum.
Mga Alloy na Nakabatay sa Cobalt
Ang mga kobalt alloy ay nag-aalok ng resistensya sa pagkasira at lakas sa mataas na temperatura. Ang stellite ang pinakakaraniwan. Mga upuan ng balbula, bushing, at mga instrumento sa pag-opera.
Ang mga katangian ay nagmumula sa pagbuo ng carbide. Ang mga chromium carbide ay nagbibigay ng katigasan. Ang mga haluang metal ay lumalaban sa pagkagalit at kalawang. Kabilang sa mga aplikasyon sa industriya ang mga pump impeller, extrusion dies, at turbine vanes.
Mga Haluang Titanium
Ang titanium ang opsyon na may mataas na pagganap. Ang Ti-6Al-4V ang pamantayan. Napakahusay ng ratio ng lakas-sa-timbang. Ginagawa itong mainam para sa mga implant dahil sa biocompatibility.
Ang pangangailangan para sa vacuum lost-wax casting ay ganap. Ang titanium ay sumisipsip ng oxygen at nitrogen sa hangin. Ang nagreresultang embrittlement ay sumisira sa ductility. Pinoprotektahan ng vacuum ang natutunaw na bahagi. Pinapanatili ng bahagi ang mga katangian nito.
Aluminum Alloys
Hindi gaanong karaniwan ang aluminyo sa vacuum casting. Ang oxide film ay proteksiyon. Ngunit ang hydrogen porosity ay isang problema. Nakikinabang ang A356 at AlSi10Mg sa vacuum degassing.
Ang mga aplikasyon ay kritikal sa timbang. Mga bracket para sa aerospace at mga bahagi ng suspensyon ng sasakyan. Pinapabuti ng vacuum ang mga katangian. Ngunit ang gastos ay kadalasang mahirap bigyang-katwiran. Ang air casting ay karaniwang sapat para sa aluminyo.
Bakit Piliin ang NOBLE para sa Vacuum Lost-Wax Casting at Precision Manufacturing?

Ang NOBLE ay dalubhasa sa paggawa ng mga precision metal at plastik. Ang trabaho ay ibinibigay sa mga customer sa iba't ibang industriya—medikal, aerospace, automotive, industrial. Ang mga de-kalidad na custom na bahagi ang karaniwang ibinibigay.
Mga Serbisyo sa Paggawa mula Dulo hanggang Dulo
Nagsisimula ang proseso bago ang produksyon. Maagang natutuklasan ng suporta sa disenyo ng produkto ang mga isyu. Ino-optimize ng mga pagsusuri sa Design for Manufacturing (DFM) ang bahagi para sa proseso. Tinitiyak ng gabay sa pagpili ng materyal ang tamang haluang metal para sa aplikasyon.
Pinapatunayan ng mabilis na prototyping ang disenyo bago ang paggamit ng mga kagamitan. Pagkatapos ay magsisimula ang produksyon. Ang vacuum lost-wax casting ay lumilikha ng mga kumplikado at walang depektong bahagi ng metal. Ang CNC machining ay nagdadala ng mga kritikal na ibabaw sa mga huling tolerance. Ang plastic injection molding ay humahawak sa mga high-volume na bahagi ng polymer. Ang surface finishing ay nagdaragdag ng resistensya sa kalawang at estetika.
Isinasagawa ang inspeksyon ng kalidad sa kabuuan. Ang pag-assemble ang bumubuo ng mga sub-system. Ang packaging at logistik ang nagpapadala ng natapos na produkto.
Isang supplier lang ang humahawak nito. Mula konsepto hanggang sa natapos na bahagi. Walang handoff. Walang mga puwang. Isang punto ng pakikipag-ugnayan.
Kalidad na Maaari Mong Pagkatiwalaan
Ang sistema ng kalidad ay sertipikado at dokumentado.
Saklaw ng ISO 9001:2015 ang pangkalahatang pamamahala ng kalidad. Mga pare-parehong proseso. Dokumentadong inspeksyon. Mga rekord na masusubaybayan.
Idinagdag ng ISO 13485:2016 ang kinakailangang kahigpitan para sa paggawa ng mga aparatong medikal. Mas mahigpit na pagsubaybay. Mas mahigpit na pagpapatunay ng proseso. Walang mga paglihis.
Makipagsosyo sa NOBLE
Ang pangkat ng inhinyero ay handang tumulong. Pagpili ng materyales. Pag-optimize ng kakayahang makagawa. Paggawa ng prototyping. Ganap na produksyon. Makipag-ugnayan sa NOBLE para sa mga partikular na pangangailangan. Ang pangkat ay magbibigay ng tamang solusyon para sa aplikasyon.
FAQ
Ano ang vacuum lost-wax casting?
Isang proseso kung saan ang tinunaw na metal ay ibinubuhos sa isang ceramic shell sa ilalim ng vacuum. Ang disenyo ng wax ay unang natutunaw. Inaalis ng vacuum ang oksihenasyon at gas porosity.
Bakit ginagamit ang vacuum sa investment casting?
Upang maiwasan ang oksihenasyon at pagsipsip ng gas sa mga reactive at superalloy na metal. Tinatanggal din ng vacuum ang mga dissolved na gas mula sa natunaw bago ang solidification.
Anong mga materyales ang maaaring ihulma gamit ang vacuum lost-wax casting?
Mga hindi kinakalawang na asero, mga tool steel, mga nickel-based superalloy, mga cobalt-based alloy, mga titanium alloy, at ilang grado ng aluminyo. Ang prosesong ito ay mahalaga para sa mga materyales na tumutugon sa hangin.
Ano ang pinakamahusay na materyal para sa ceramic shell?
Depende ito sa haluang metal. Ang silica at zircon ay gumagana para sa karamihan ng mga bakal. Ang yttria ay ginagamit para sa titanium dahil hindi ito tumutugon sa tinunaw na metal.
Maaari bang gamitin ang titanium sa vacuum investment cast?
Oo. Ang titanium ay dapat ihulma sa ilalim ng vacuum o inert gas. Anumang oxygen pickup ay nagpapahina sa materyal at sumisira sa ductility.
Ano ang pagkakaiba sa pagitan ng investment casting at vacuum investment casting?
Ang investment casting ang pangkalahatang proseso. Ang vacuum lost-wax casting ay isang partikular na bersyon kung saan ang pagtunaw at pagbuhos ay nangyayari sa ilalim ng vacuum para sa mga reactive at high-performance alloys.
Mahal ba ang vacuum lost-wax casting?
Oo. Magastos ang kagamitan, kagamitan, at pagkontrol sa proseso. Para sa mga piyesang may mataas na halaga at kritikal, ang gastos ay makatwiran dahil sa mga resultang walang depekto.
Anong mga industriya ang gumagamit ng vacuum investment casting?
Aerospace, mga aparatong medikal, pagbuo ng kuryente, automotive, at depensa. Anumang industriya kung saan ang pagkasira ng bahagi ay hindi katanggap-tanggap.







