
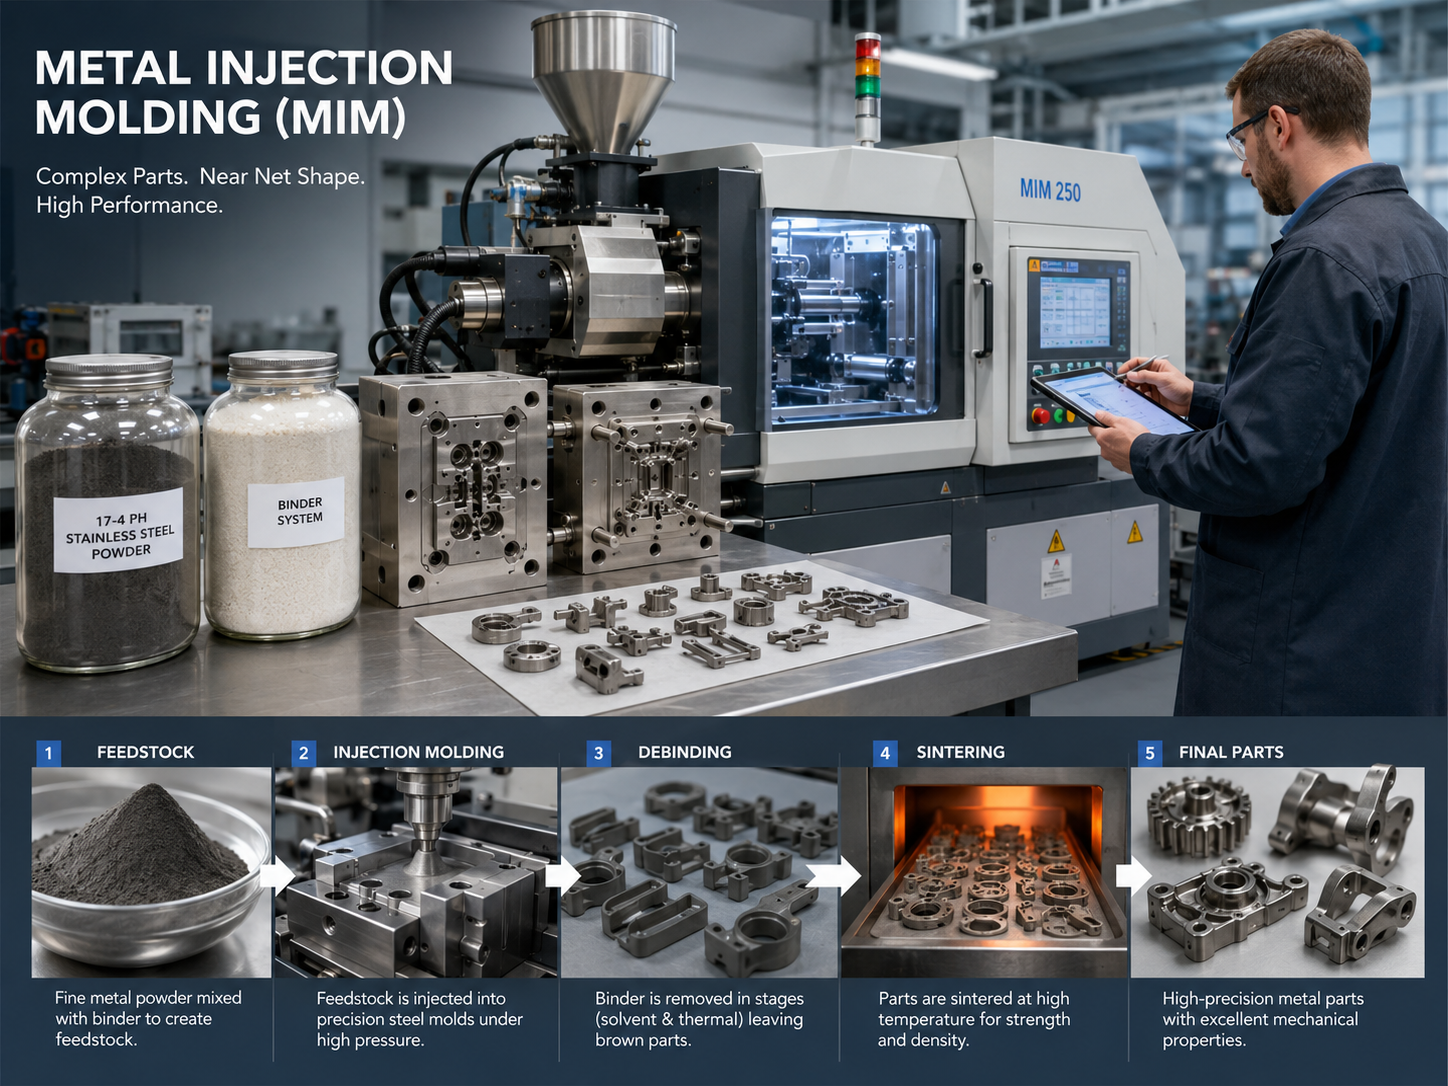
Ang Metal Injection Molding (MIM) ay isang makabagong teknolohiya sa pagmamanupaktura na halos hugis-net na lubos na pinagsasama ang powder metallurgy at plastic injection molding. Dahil sa pangunahing bentahe nito na makamit ang malakihan at mataas na katumpakan na produksyon ng mga kumplikadong bahagi ng metal, ito ay naging isang mahalagang pagpipilian upang palitan ang tradisyonal na proseso ng pagputol, paghahagis, at pagpapanday sa modernong pagmamanupaktura.
Direktang bumubuo ang teknolohiyang ito ng mga produktong metal na may mataas na katumpakan sa dimensyon at masalimuot na istruktura sa pamamagitan ng paghahalo ng metal powder sa mga binder upang makagawa ng feed, at pagkatapos ay sa pamamagitan ng injection molding, deglazing, sintering, at iba pang mga proseso.
Ano ang Metal Injection Molding
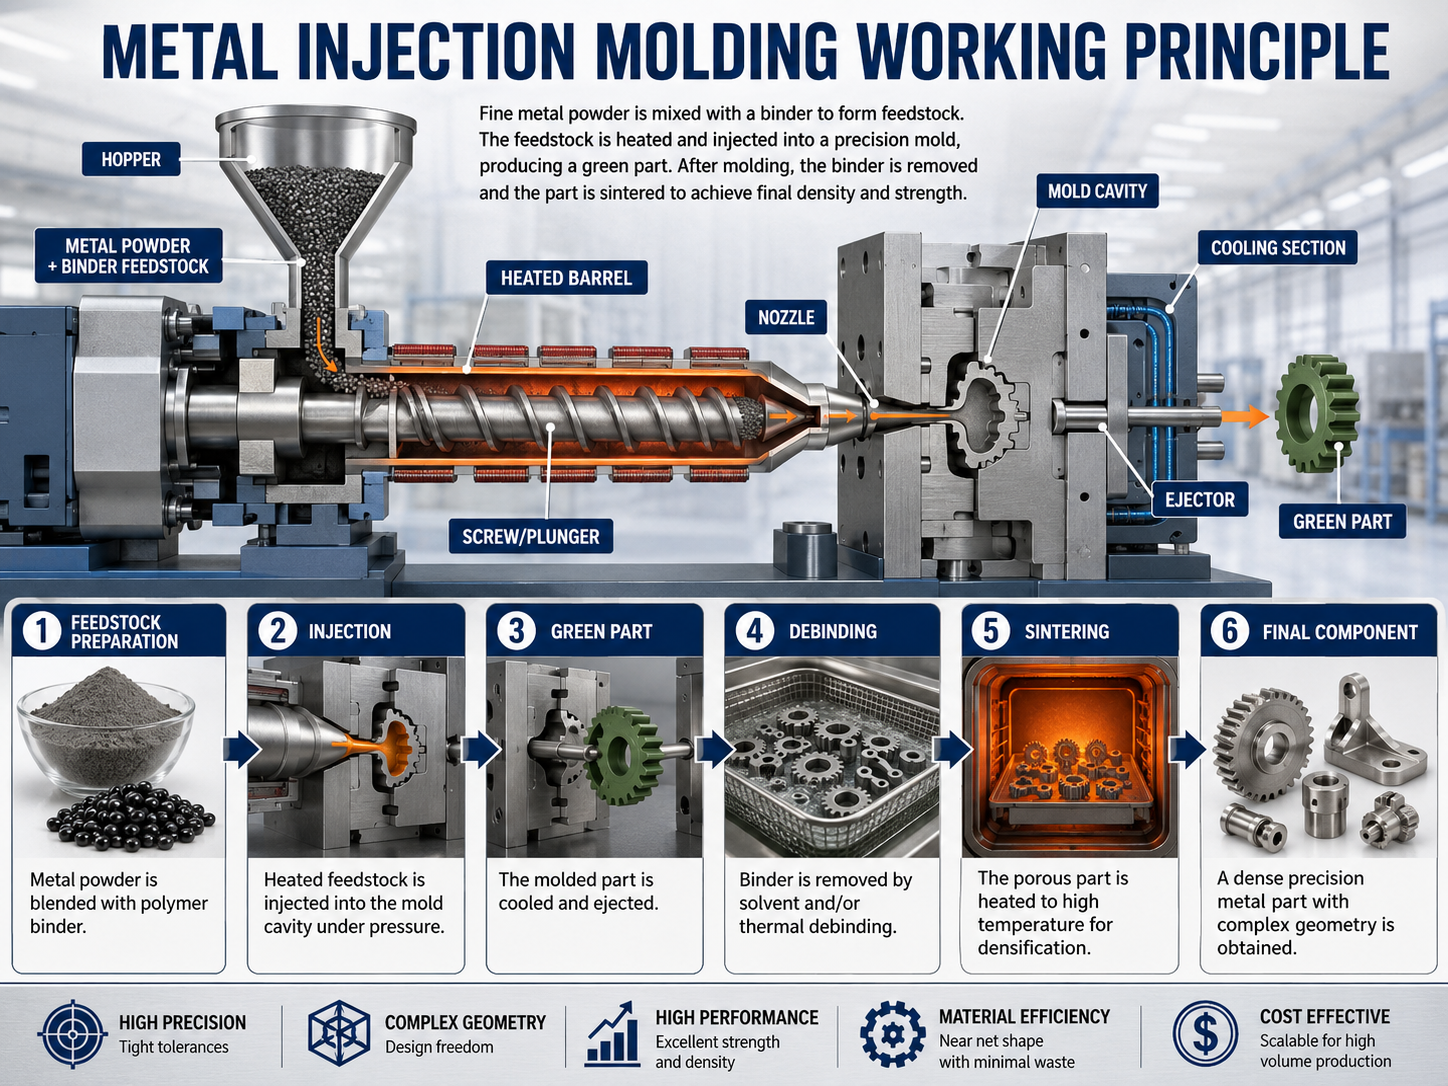
Ang pangunahing layunin ng Metal Injection Molding (MIM) ay ang paghahalo ng ultrafine metal powder sa isang thermoplastic binder sa isang partikular na proporsyon, at pagkatapos, sa pamamagitan ng paghahalo at granulation, ay makakagawa ng feed na may mahusay na fluidity at plasticity. Ang feed ay ini-inject sa cavity ng isang precision mold sa ilalim ng mataas na presyon upang bumuo ng isang green body sa pamamagitan ng paggaya sa proseso ng plastic injection molding, at pagkatapos ay ang binder sa green body ay tinatanggal sa pamamagitan ng isang deglazing process.
Panghuli, sa pamamagitan ng high-temperature sintering, ang mga particle ng metal powder ay sumasailalim sa metalurhikong pagbubuklod at densipikasyon, na sa huli ay nakakakuha ng mga bahaging metal na may mataas na katumpakan at masalimuot na mga hugis na malapit sa teoretikal na densidad.
Ang esensya ng prosesong MIM ay ang pagkamit ng malawakang produksyon ng mga produktong metal sa pamamagitan ng teknolohiya ng plastic molding, na pinagsasama ang mga katangian ng materyal na metal ng powder metallurgy at ang kakayahang umangkop sa proseso ng plastic injection molding. Ang mga pangunahing katangian nito ay makikita sa tatlong aspeto:
- Mataas na kalayaan sa pagbuo: Maaari itong bumuo ng mga kumplikadong three-dimensional na istruktura na may mga butas sa gilid, panloob na mga sinulid, mga butas na pahalang, at manipis na mga dingding (> 0.3 mm), at maaaring makamit ang pinagsamang pagbubuo ng maraming bahagi, na binabawasan ang kasunod na pagpupulong mga proseso.
- Mataas na dimensional na katumpakan: Ang dimensional tolerance ng tapos na produkto ay maaaring kontrolin sa loob ng ±0.3%, at ang surface roughness na Ra ay ≤1.6μm. Ito ay kabilang sa proseso ng pagbuo na halos hugis-net, na makabuluhang binabawasan ang gastos ng pinong pagproseso.
- Malakas na pagkakatugma ng materyalBilang tugon sa mga pangangailangan ng industriyal na malawakang produksyon, ang mga pangunahing materyales na metal tulad ng hindi kinakalawang na asero, carbon steel, tanso, at mga haluang metal na tanso ay maaaring makamit ang ganap na pagkakatugma sa proseso ng MIM, at ang mga mekanikal na katangian ng mga natapos na produkto ay maaaring maihahambing sa mga mekanikal na katangian ng mga panday.
Prinsipyo ng pagpapatakbo ng proseso ng MIM
Ang buong proseso ng produksyon ng MIM ay kinabibilangan ng limang pangunahing hakbang: paghahanda ng materyal, paghubog ng iniksyon, pag-aalis ng grasa, sintering, at post-treatment. Ang mahusay na pagkontrol sa mga setting ng proseso ay nagpapasya sa laki, kalidad, at pagtatapos ng ibabaw ng huling produkto.
Ang pangunahing lohika ng buong proseso ay ang "pagbuo ng metal powder sa pamamagitan ng binder, at pagkatapos ay pagpapatibay ng metal powder sa pamamagitan ng deglazing at sintering". Para sa mga karaniwang ginagamit na materyales tulad ng stainless steel, carbon steel, at copper, ang mga parameter ng proseso ng bawat hakbang ay na-standardize na. Ang mga partikular na prinsipyo ng paggana at mga pangunahing operasyon ay ang mga sumusunod:
(1) Paghahanda ng pagpapakain
Ang paghahanda ng pakain ay pangunahing pinaghahalo ang napakaliit na pulbos ng metal (hindi kinakalawang na asero, carbon steel, tanso) at mga binder. Ginagawa namin ang mga ito upang maging maliliit na butil. Ang mga butil na ito ay matatag, madaling hubugin, at pantay. Nagbibigay ang mga ito ng mga kwalipikadong materyales para sa injection molding.
1. Porsyento ng hilaw na materyales:
Ang pulbos na metal ay may 75%-85% na dami. Ang binder ay 15%-25%.
Ang binder ay karaniwang binubuo ng mga batayang materyales tulad ng polyethylene (PE) at polypropylene (PP), phthalate plasticizers, at stearic acid lubricants. Ang ratio ay inaayos ayon sa mga katangian ng metal powder.
2. Pagpapainit at paghahalo:
Ilagay ang metal na pulbos at ang binder sa isang mixer. Initin at haluin ang mga ito sa 150-200℃. Ang binder ay tuluyang natutunaw at natatakpan nang pantay ang pulbos. Ito ay bumubuo ng pantay na halo at pinipigilan ang pagkumpol-kumpol ng pulbos.
3. Granulasyon at screening:
Palamigin ang pinaghalong tinunaw na materyal. Pagkatapos ay durugin at salain ito. Gumawa ng granular feeds na 2-5 mm. Tinitiyak nito na gumagana nang maayos ang injection machine.
(2) Pag-molde ng iniksyon
Ang pangunahing layunin ng injection molding ay gawing plastic ang feed sa pamamagitan ng mataas na temperatura at presyon at punan ang lukab ng molde. Pagkatapos lumamig at tumigas, tinatanggal ang molde upang makuha ang berdeng katawan, na angkop para sa mga materyales tulad ng hindi kinakalawang na asero, carbon steel, at tanso.
1. Pagpapakain ng plasticization:
Idagdag ang granular feed sa injection machine. Painitin ito sa pagitan ng 160℃ at 220℃. Matutunaw at madali itong dadaloy.
2. Mataas na presyon ng iniksyon:
Ang likidong materyal ay iniinject sa molde sa ilalim ng mataas na presyon na 50-200 MPa. Ang molde ay kailangang idisenyo nang maaga batay sa sintering shrinkage rate ng metal na materyal, na may nakalaan na shrinkage allowance.
3. Pagpapalamig at pag-demolding:
Ang natunaw na materyal ay lumalamig sa temperatura ng silid. Ang binder ay tumitigas at bubuo ng hugis. Ang paglamig ay tumatagal ng hindi bababa sa 3 minuto. Ang mabilis na paglamig ay maaaring magdulot ng mga bitak.
(3) Pag-alis ng grasa
Ang pag-alis ng grasa ay ang proseso ng pag-alis ng binder mula sa green body upang makakuha ng isang porous, degreased green body na may tiyak na lakas, bilang paghahanda para sa kasunod na sintering.
Ang pangunahing kahirapan ng deglazing ay nasa pagkontrol sa rate ng pagsingaw ng binder. Kung ito ay mabilis na mawawala, mabubuo ang presyon sa loob ng green body. Ito ay hahantong sa mga bitak at bula. Kaya kailangan natin itong alisin nang dahan-dahan. Sa industriya, ang stainless steel, carbon steel, at copper ay karaniwang ginagamit kasabay ng solvent degreasing at thermal degreasing.
1. Pag-alis ng grasa gamit ang solvent:
Ibabad ang green body sa ethanol o acetone. Inaalis nito ang mga natutunaw na bahagi ng binder. Gumagawa ito ng maliliit na butas. Ang mga butas na ito ay nagsisilbing daluyan para sa mainit na pag-alis ng grasa. Ang natitirang binder ay dapat na wala pang 10%.
2. Pag-alis ng grasa gamit ang mainit na tubig:
Ilagay ang pre-treated green body sa isang pugon. Painitin ito nang dahan-dahan sa 200-400℃. Ang bilis ng pag-init ay dapat na 5℃ kada minuto o mas mababa pa. Ang natitirang binder ay magiging gas at mawawala. Ang buong proseso ay gumagamit ng nitrogen atmosphere. Pinoprotektahan nito ang carbon steel at copper mula sa oksihenasyon.
3. Inspeksyon pagkatapos mag-alis ng grasa:
Subukan ang dami ng natitirang binder. Hindi ito dapat lumagpas sa 0.5%. Suriin kung ang bahagi ay nasa maayos na kondisyon. Itapon ang mga hindi kwalipikadong produkto. Makakasira ito sa resulta ng sintering.
(4) Pagsisinterya (Sintering)
Ang pangunahing layunin ng sintering ay ang paglalagay ng na-degrease na blank sa isang high-temperature sintering furnace at painitin ito sa 85%-90% ng melting point ng metal material, na nagiging sanhi ng atomic diffusion, metallurgical bonding, at recrystallization ng mga particle ng metal powder, unti-unting isinasara ang mga pores upang makamit ang densification, at sa huli ay makakuha ng metal product na may density na malapit sa theoretical level.
Para sa tatlong karaniwang ginagamit na materyales na hindi kinakalawang na asero, carbon steel, at tanso, nabuo ang mga malinaw na pamantayan para sa mga parameter ng proseso ng sintering. Ang mga partikular na pangunahing operasyon ay ang mga sumusunod:
1. Atmospera ng sintering:
Para sa hindi kinakalawang na asero, ginagamit ang hydrogen o nabubulok na ammonia atmosphere (anti-oxidation); para sa carbon steel, ginagamit ang pinaghalong atmosphere ng nitrogen at hydrogen; para sa tanso, ginagamit ang purong nitrogen atmosphere upang maiwasan ang oksihenasyon ng materyal o ang pagbuo ng mga malutong na compound sa mataas na temperatura.
2. Mga pangunahing parameter:
Temperatura ng sintering para sa hindi kinakalawang na asero: 1300-1350℃, hawak nang 2-3 oras; temperatura ng sintering para sa carbon steel: 1250-1300℃, hawak nang 1.5-2.5 oras; temperatura ng sintering para sa tanso: 850-950℃, hawak nang 1-2 oras. Ang bilis ng pag-init ay kinokontrol sa 2-5℃/min.
3. Epekto ng densipikasyon:
Pagkatapos ng sintering, ang densidad ng hindi kinakalawang na asero, carbon steel, at mga produktong tanso ay maaaring umabot sa 95%-98% (malapit sa teoretikal na densidad), na may pare-parehong microstructure at mekanikal na katangian na maihahambing sa mga forgings.
(5) Post processing
Ang ubod ng post-treatment ay ang paggawa ng mga pagwawasto sa katumpakan at mga pagpapabuti sa pagganap ng mga sintered finished product batay sa mga kinakailangan sa aplikasyon ng mga produkto, upang matugunan ang mga pangwakas na kinakailangan sa paggamit. Para sa mga produktong hindi kinakalawang na asero, carbon steel, at tanso, ang mga pamamaraan pagkatapos ng paggamot ay pangunahing kinabibilangan ng heat treatment, surface treatment, at precision machining, at ang kakayahang umangkop sa proseso ay malakas.
1. Paggamot sa init:
Pinapainit at pinoproseso namin ang carbon steel sa pamamagitan ng quenching at tempering. Pinapataas nito ang katigasan at resistensya sa pagkasira. Tinatrato namin ang stainless steel gamit ang solution aging. Pinapalakas nito ang resistensya at lakas ng corrosion nito. Pinapainit namin ang tanso upang gawin itong mas plastik at mapabuti ang electrical conductivity nito.
2. Paggamot sa ibabaw:
Gumagawa kami ng iba't ibang surface treatment ayon sa pangangailangan. Kabilang dito ang pagpapakintab (Ra≤0.8μm), sandblasting, at paglalagay ng zinc o nickel upang labanan ang kalawang. Gumagamit kami ng oxidation treatment upang protektahan ang mga produktong tanso.
3. Precision machining:
Gumagawa kami ng kaunting pagputol sa mga bahaging may mataas na katumpakan tulad ng mga butas na may sinulid at mga butas sa pagpoposisyon. Kinokontrol namin ang tolerance sa laki sa loob ng ±0.01mm. Natutugunan nito ang mga pangangailangan sa pag-assemble.
4. Paghubog:
Gumagamit kami ng cold shaping sa mga produktong bahagyang nagbabago ang hugis pagkatapos ng sintering. Ibinabalik nito ang tamang laki ng mga ito.
Ang pangunahing materyal para sa MIM
- Ang Metal Injection Molding ay gumagamit ng mga materyales na ito:
- Hindi Kinakalawang na Bakal (SS): Ito ay may mahusay na resistensya sa kalawang at lakas mekanikal. Malawakang ginagamit ito sa mga industriya ng automotive, medikal, at aerospace. Ang mga industriyang ito ay nangangailangan ng mga produktong matibay at gumagana nang maayos sa malupit na mga kapaligiran.
- Carbon Steel (CS): Ginagamit ito para sa mga piyesang nangangailangan ng mataas na tibay at tigas. Ito ay mura at kapaki-pakinabang. Ginagamit ito sa maraming industriya, tulad ng mga gear, fastener, at mga piyesa ng sasakyan.
- Cobalt-Chromium (Co-Cr): Ito ay matibay, hindi tinatablan ng pagkasira, at kalawang. Malawakang ginagamit ito sa mga medikal na implant at mga kagamitang pang-operasyon. Ang mga lugar na ito ay nangangailangan ng mga produktong may napakataas na pagiging maaasahan.
- M2 Tool Steel: Ang M2 tool steel ay mahusay na gumagana sa MIM para sa paggawa ng malalakas na kagamitan at molde. Ito ay may mataas na tigas, mahusay na tibay, at mahusay na resistensya sa pagkasira. Malawakang ginagamit ito para sa pagputol ng mga kagamitan at mga pang-industriyang bahagi sa ilalim ng mataas na stress.
- Titanium (Ti): Ang titanium ay popular sa MIM dahil sa magaan, mataas na lakas, at resistensya sa kalawang. Ang pag-debinding at sintering ay dapat na maingat na kontrolado upang protektahan ang kanilang mga katangian. Malawakang ginagamit ito sa industriya ng aerospace, medikal, at mga gamit pang-isports.
- Tanso: Maaaring iproseso ang tanso gamit ang teknolohiyang MIM. Ngunit kailangan nito ng napakatumpak na kontrol sa sintering atmosphere. Kaya ang aplikasyon nito ay mas limitado kaysa sa mga haluang metal na bakal at nickel.
- Mga Nickel Alloy (Inconel): Ang mga nickel alloy ay mahusay sa mataas na temperatura at mataas na lakas. Malawakang ginagamit ang mga ito sa larangan ng aerospace, kuryente, at kemikal. Ang mga industriyang ito ay kadalasang gumagana sa ilalim ng matinding mga kondisyon.
- 6061 Aluminum Alloy: Maaaring gamitin ang 6061 aluminum kasama ng MIM na may espesyal na teknolohiya. Ngunit ang pamamaraang ito ay hindi karaniwan. Ang aluminum ay nangangailangan ng mga espesyal na kondisyon ng sintering.
- 7075 Aluminum Alloy: Ang 7075 aluminum ay maaaring magawa sa pamamagitan ng MIM sa ilalim ng mga espesyal na kondisyon. Ngunit hindi ito malawakang ginagamit. Kailangan nito ng mga hindi karaniwang setting ng sintering.
- Mga Iron-Carbon Alloy: Ang mga iron-carbon alloy ay gumagawa ng mga piyesa na may mataas na lakas at mahusay na kakayahang makinahin. Ginagamit ang mga ito sa mga industriya ng sasakyan at pangkalahatang industriya. Gumagawa sila ng mga piyesa tulad ng mga balbula at gear.
Mga kalamangan at kahinaan ng MIM
Ang prosesong MIM, kasama ang mga bentahe ng mature na teknolohiya, malawak na kakayahang umangkop, at mataas na kahusayan sa malawakang produksyon, ay naging pangunahing teknolohiya para sa produksyon ng maliliit at kumplikadong mga bahagi ng metal. Gayunpaman, dahil sa mga limitasyon ng mga katangian ng hilaw na materyales, mga koneksyon sa proseso, at mga kinakailangan sa kagamitan, mayroon pa rin itong ilang mga limitasyon.
Ang mga bentaha at disbentaha nito ay parehong may malaking kaugnayan sa mga senaryo ng produksyon ng malalaking dami, maliliit na sukat, at masalimuot na istruktura. Sa ganitong mga senaryo, ang mga bentaha nito ay makabuluhan, habang ang mga limitasyon nito ay maaaring unti-unting malampasan sa pamamagitan ng pag-optimize ng proseso at pamantayang kontrol, tulad ng sumusunod:
(1) Mga kalamangan
-
Ito ay may mataas na antas ng kalayaan sa paghubog at kayang makamit ang pinagsamang malawakang produksyon ng mga kumplikadong istruktura.
Ito ang pangunahing bentahe ng prosesong MIM. Maaari itong bumuo ng mga kumplikadong istruktura na mahirap iproseso sa pamamagitan ng tradisyonal na pagputol, paghahagis, at pagpapanday, kabilang ang maliliit na bahaging metal na may mga butas sa gilid, panloob na mga sinulid, mga butas na pahalang, at manipis na mga dingding (> 0.3 mm), at maaaring makamit ang pinagsamang pagbubuo ng maraming bahagi, na binabawasan ang mga kasunod na proseso ng pag-assemble.
Halimbawa, ang masalimuot na istrukturang snap-on ng mga elektronikong konektor na hindi kinakalawang na asero ay nabubuo sa isang proseso ng MIM, na nagpapataas ng kahusayan sa produksyon nang mahigit 50% kumpara sa tradisyonal na proseso ng pag-assemble.
-
Ito ay may mataas na antas ng paggamit ng materyal at isang malaking bentahe sa gastos sa malawakang produksyon
Ang antas ng paggamit ng materyal sa prosesong MIM ay maaaring umabot sa mahigit 98%, na mas mataas kaysa sa tradisyonal na pagproseso ng pagputol (30%-50%). Lalo na para sa mga materyales na gawa nang maramihan tulad ng carbon steel, stainless steel, at tanso, malaki ang nababawasan nito sa mga basura ng hilaw na materyales.
Samantala, ang prosesong ito ay maaaring makamit ang automated mass production. Ang paggamit ng mga multi-cavity mold ay makabuluhang nakakabawas sa gastos bawat piraso habang tumataas ang output. Para sa mga produktong may taunang output na mahigit 100,000 piraso, ang gastos ay 30% hanggang 50% na mas mababa kaysa sa precision cutting processing.
-
Ang teknolohiya ng pangunahing materyal ay hinog na, at ang pagganap ng natapos na produkto ay matatag at naaayos
Ang prosesong MIM para sa tatlong pangunahing materyales na hindi kinakalawang na asero, carbon steel, at tanso ay ganap nang na-standardize. Ang mga parametro ng bawat link, tulad ng paghahanda ng pulbos, pagpapakain at paghahalo, deglazing, at sintering, ay malinaw, at ang ani ng mga natapos na produkto ay maaaring umabot sa mahigit 95%.
Bukod dito, ang pagganap ng mga natapos na produkto ay maaaring i-regulate sa pamamagitan ng heat treatment. Halimbawa, ang katigasan ng carbon steel ay lubos na pinahuhusay pagkatapos ng quenching at tempering, ang resistensya sa kalawang ng hindi kinakalawang na asero ay pinabubuti pagkatapos ng solution aging, at ang plasticity at electrical conductivity ng tanso ay na-optimize pagkatapos ng annealing, na nakakatugon sa mga kinakailangan sa pagganap ng iba't ibang larangan.
-
Binabawasan ng mataas na dimensyon na katumpakan at malapit-net na pagbuo ang pinong machining
Ang dimensional tolerance ng tapos na produkto ay maaaring kontrolin sa loob ng ±0.3%, at ang surface roughness na Ra ay < 1.6 μm. Para sa mga produktong hindi kinakalawang na asero, carbon steel, at tanso, kaunting pinong pagproseso lamang ang kinakailangan para sa mga piyesang may mataas na katumpakan, o kahit walang kinakailangang pagproseso, na makabuluhang nakakabawas sa gastos ng pinong pagproseso.
Sa kabaligtaran, ang tolerance ng tradisyonal na metal die-casting ay ±1%-2%, na nangangailangan ng maraming pinong pamamaraan sa pagproseso.
-
Ang kagamitan at proseso ay may malakas na kakayahang umangkop at madaling makamit ang mga pag-upgrade sa linya ng produksyon
Ang kagamitan sa produksyon ng MIM ay maaaring bahagyang mabago batay sa kagamitan sa plastic injection molding, at ang mga parametro ng proseso para sa hindi kinakalawang na asero, carbon steel, at tanso ay hindi kailangang baguhin nang malaki. Ang mga tradisyunal na negosyo sa pagproseso ng hardware ay maaaring mabilis na mag-upgrade ng kanilang mga linya ng produksyon nang may mababang gastos sa pamumuhunan at mabilis na kita.
(2) Mga Disadvantages
May mga limitasyon sa laki ng produkto at kapal ng dingding.
-
Dahil sa mga limitasyon ng kagamitan sa paghubog ng iniksyon at mga hurno ng sintering, ang prosesong MIM ay angkop para sa paggawa ng maliliit at manipis na dingding na mga bahaging metal. Sa pangkalahatan, ang pinakamataas na sukat ng produkto ay < 100 mm, ang bigat ay < 50 g, at ang kapal ng dingding ay > 0.3 mm.
Para sa malalaking (> 200mm) at makapal ang dingding (> 10mm) na hindi kinakalawang na asero, carbon steel, at mga produktong tanso, ang mga depekto tulad ng hindi pantay na sintering, mababang densidad, at deformasyon ay madaling mangyari, na nagpapahirap sa pagsiguro ng pare-parehong pagganap.
-
Mahaba ang deglazing at sintering cycle, at ang pangkalahatang kahusayan sa produksyon ay mas mababa kaysa sa plastic injection molding.
Ang deglazing cycle ng prosesong MIM ay karaniwang 8 hanggang 24 na oras, at ang sintering cycle ay 1 hanggang 3 oras, na mas mahaba kaysa sa plastic injection molding (ilang segundo hanggang ilang minuto).
Kahit para sa mga produktong tanso na may medyo mababang temperatura ng sintering, ang pangkalahatang siklo ng proseso ay mas mahaba pa rin kaysa sa tradisyonal na die-casting, na, sa ilang antas, ay nakakaapekto sa kahusayan ng produksyon.
-
Malaki ang sintering shrinkage rate, at mahirap kontrolin ang laki
Ang sintering shrinkage rate ng mga produktong MIM na gawa sa stainless steel, carbon steel, at copper ay 14%-20%, na mas mataas kaysa sa metal die-casting (< 5%). Kahit ang pinakamaliit na pagbabago sa sintering shrinkage rate ay maaaring humantong sa mga dimensional deviations sa mga natapos na produkto.
Samakatuwid, kinakailangang tumpak na kontrolin ang maraming link tulad ng mga katangian ng pulbos, pagkakapareho ng pagpapakain, at temperatura ng sintering, na naglalagay ng mataas na pangangailangan sa pagkontrol ng proseso.
-
Mataas ang halaga ng molde, kaya angkop ito para sa malawakang produksyon
Ang mga hulmahan para sa proseso ng MIM ay mga hulmahang may katumpakan na kailangang idisenyo nang hiwalay batay sa bilis ng pag-urong ng sintering ng iba't ibang materyales. Ang mga materyales ng hulmahan ay karaniwang de-kalidad na bakal na hulmahan, na may mataas na kinakailangan sa katumpakan sa pagproseso. Mataas ang gastos sa pagbuo ng hulmahan, at mahaba ang siklo (1-2 buwan).
Para sa maliit na batch ng produksyon na may taunang output na mas mababa sa 10,000 piraso, ang halaga ng mga hulmahan ay inilalaan sa bawat indibidwal na produkto, na hahantong sa medyo mataas na kabuuang gastos.
Mga salik na nakakaapekto sa pagganap ng MIM
Ang pagganap ng produkto ng MIM ay komprehensibong naiimpluwensyahan ng apat na dimensyon ng mga salik: mga katangian ng hilaw na materyales, mga parametro ng proseso, katumpakan ng kagamitan, at kontrol sa proseso. Ang mga partikular na pangunahing salik na nakakaimpluwensya at mga mekanismo ng pagkilos ng apat na dimensyon ay ang mga sumusunod:
(1) Mga katangian ng hilaw na materyal
Kabilang sa mga katangian ng mga hilaw na materyales ang mga metal powder at binder. Kabilang sa mga ito, ang mga katangian ng metal powder ang pinakamahalagang salik na nakakaimpluwensya, habang ang mga katangian ng binder ay nakakaapekto sa katatagan ng proseso ng pagbuo.
1. Ang pulbos na metal ay may ilang pangunahing katangian:
laki, hugis, nilalaman ng oxygen, at nilalaman ng carbon para sa carbon steel.
Kung ang mga partikulo ay masyadong malaki, ang feed ay hindi dadaloy nang maayos, at ang sintered product ay hindi magiging siksik.
Ang sobrang oksiheno ay lilikha ng matigas na dumi habang sinisinter. Ginagawa nitong hindi gaanong matibay at hindi gaanong matatag ang produkto.
Kung mali ang nilalaman ng carbon sa carbon steel, hindi magiging matatag ang katigasan pagkatapos ng heat treatment.
2. Mga katangian ng binder:
Ang pormula, kakayahang dumaloy, at matanggal ang binder ay nakakaapekto sa feed, sa green body, at sa resulta ng deglazing.
Kung napakakaunti ng plasticizer, tumitigas ang feed. Madali nitong mababara ang molde habang iniiniksyon. Ang sobrang lubricant ay nagpapahina sa green body. Madali itong mabasag kapag inilabas sa molde. Ang natitirang binder ay nagdudulot ng mga butas at bula pagkatapos ng sintering.
(2) Mga parameter ng proseso
Ang mga pangunahing setting ng proseso ng MIM ay injection, deglazing, at sintering. Ang iba't ibang materyales ay may kani-kaniyang control range. Dapat nating panatilihin ang error sa loob ng ±5%.
1. Mga parameter ng paghubog ng iniksyon:
Ang temperatura, presyon, at oras ng paghawak ay nakakaapekto sa densidad at kalidad ng berdeng katawan. Ang mababang temperatura ay nagpapahina sa materyal upang hindi mapuno ang hulmahan. Ang mababang presyon ay nagdudulot ng mga butas at yupi sa berdeng katawan. Ang maikling oras ng paghawak ay lumilikha ng panloob na stress. Ang bahagi ay madaling magbabago ng hugis pagkatapos ng sintering.
2. Mga parametro ng pag-alis ng grasa:
Ang bilis ng pag-alis ng grasa, temperatura ng pag-alis ng grasa, at ang kapaligiran ng pag-alis ng grasa ang mga susi. Kung masyadong mataas ang temperatura, mabilis na sumingaw ang binder. Nagiging sanhi ito ng pagbibitak at pagbulala ng berdeng katawan. Ang pag-alis ng grasa sa hangin ay maaaring mag-oxidize ng stainless steel, carbon steel, at copper powder. Makakaapekto ito sa resulta ng sintering.
3. Mga parametro ng sintering:
Ang temperatura ng sintering, oras ng paghawak, at atmospera ang mga pangunahing salik. Ang mga ito ang nagpapasya sa densidad at lakas ng huling produkto.
Ang mababang temperatura ay humahantong sa hindi sapat na atomic diffusion at mababang densidad. Ang labis na mataas na temperatura ay humahantong sa paglaki ng butil at pagbaba ng tibay. Kung mali ang sintering atmosphere, ang metal ay maaaring mag-oxidize o bumuo ng mga malutong na materyales.
(3) Katumpakan ng kagamitan
Ang prosesong MIM ay nangangailangan ng mataas na katumpakan at matatag na kagamitan. Ang mga pagkakamali sa kagamitan ay magbabago sa mga parametro ng proseso. Makakaapekto ito sa kalidad ng mga produkto. Kabilang sa mga pangunahing kagamitan ang mga injection machine, degreasing furnace, at sintering furnace.
1. Makinang pang-injection molding:
Ang katumpakan ng pagkontrol ng presyon at katumpakan ng pagkontrol ng temperatura ng tornilyo ay direktang nakakaapekto sa pagkakapareho ng plasticization ng pagpapakain.
2. Pugon ng sintering:
Maging ang temperatura at wastong pagkontrol sa atmospera ay napakahalaga.
3. Kagamitan sa pagsubok:
Ang mga makinang pang-eksamin na may tumpak na epekto ay nakakaapekto sa kawastuhan ng mga pagsusuri sa materyal at produkto. Nagbibigay ang mga ito ng kapaki-pakinabang na datos para sa pagpapabuti ng proseso ng produksyon.
Mga aplikasyon ng teknolohiyang MIM
Ang prosesong MIM, kasama ang mga bentahe ng mature na teknolohiya, kontroladong gastos, at mataas na kahusayan sa mass production, ay malawakang ginagamit sa maraming industriyal na larangan tulad ng consumer electronics, automotive manufacturing, hardware tools, electronic at electrical appliances, general machinery, at medical device.
(1) Mga elektronikong pangkonsumo
Ang mga elektronikong pangkonsumo ang pinaka-maunlad na larangan ng aplikasyon ng teknolohiyang MIM. Ang mga pangunahing pangangailangan ay ang katumpakan, pagpapaliit, resistensya sa kalawang, at magandang anyo. Ang mga produkto ay pangunahing mga maliliit at kumplikadong bahagi na may sukat na mula 1 hanggang 10mm. Kasama sa mga karaniwang produkto ang mga SIM card holder, camera bracket, mga bahagi ng Type-C interface, atbp.
(2) Paggawa ng sasakyan
Ang paggawa ng sasakyan ay isang mahalagang larangan ng aplikasyon ng teknolohiyang MIM. Ang mga pangunahing kinakailangan ay mataas na lakas, resistensya sa pagkasira, resistensya sa mataas na temperatura, kondaktibiti ng kuryente, at matatag na produksyon ng batch. Sakop ng mga produkto ang maliliit na piyesa na may katumpakan para sa mga sistema ng kuryente ng sasakyan, mga elektronikong sistema, at mga sistema ng kaligtasan, tulad ng mga katawan ng balbula ng ABS, mga konektor ng baterya, at mga gear na may katumpakan para sa mga elektronikong sistema ng kontrol.
(3) Mga kagamitang pang-hardware
Ang larangan ng mga hardware tool ang pangunahing senaryo ng aplikasyon ng prosesong MIM ng carbon steel. Ang mga pangunahing pangangailangan ay mababang gastos, mataas na tibay, at resistensya sa pagkasira. Ang mga produkto ay pangunahing maliliit na aksesorya ng tool, tulad ng gunting na umiikot na baras, mga clip ng wrench, mga pangkabit ng talim ng utility knife, atbp. Walang mga espesyal na kinakailangan para sa resistensya sa kalawang.
(4) Inhinyerong elektroniko at elektrikal
Ang mga pangunahing pangangailangan sa larangan ng elektronika at electrical engineering ay mataas na electrical conductivity, mataas na thermal conductivity, at katumpakan. Kabilang sa mga aplikasyon ang mga connector terminal, transformer core, heat sink, atbp.
(5) Kagamitang medikal
Ang larangan ng mga kagamitang medikal ay may napakataas na mga kinakailangan para sa resistensya sa kalawang, biocompatibility, at katumpakan ng mga produkto. Ito ang pangunahing senaryo ng aplikasyon ng 316L stainless steel MIM process, tulad ng minimally invasive surgical instrument forceps, hemostatic clips, dental instrument accessories, atbp.
Paghahambing sa pagitan ng MIM at iba pang uri ng pag-iiniksyon paghubog
| Dimensyon ng paghahambing | MIME | Paghubog ng plastic iniksyon | Pagbuo ng metal die-casting |
| Materyal na bumubuo | Hindi kinakalawang na asero/carbon steel/tanso na ultrafine powder + binder | Mga plastik na thermoplastic/thermosetting | Pangunahing tinunaw na haluang metal na aluminyo/haluang metal na sink/haluang metal na magnesiyo |
| Katumpakan ng pagbuo | Mataas, na may tolerance sa loob ng ±0.3%, at makinis na ibabaw | Mataas, tolerance ±0.1%-0.5%, madaling lumikha ng pinong mga tekstura | Katamtaman, tolerance ±1%-2%, nangangailangan ng kasunod na pagtatapos |
| Pagbubuo ng pagiging kumplikado | Maaari itong gamitin upang gumawa ng mga kumplikado at maliliit na istruktura tulad ng mga manipis ang dingding, maliliit na butas-butas, at mga may sinulid sa loob. | Maaari itong gamitin para sa mga kumplikadong istruktura, at kailangang isaalang-alang ang draft Angle. | Angkop para sa mga simpleng istruktura at mahirap buuin ang pino at kumplikadong mga katangian |
| Pagganap ng produkto | Mga katangian ng metal: mataas na lakas, resistensya sa init, resistensya sa kalawang/konduktibiti ng kuryente | Ito ay magaan at may insulasyon, ngunit mahina ang lakas at resistensya sa temperatura | Mga katangiang metaliko: Katamtamang lakas, na may ilang depekto sa maliliit na butas |
| Rate ng paggamit ng materyal | Mahigit 98%, halos purong nabuo, na may napakakaunting basura | Mahigit sa 95% ng mga tira-tirang materyales ay maaaring direktang i-recycle | 80% hanggang 90%, na may maraming kislap sa gate, na nangangailangan ng muling pagtunaw at pag-recycle |
Mula sa paghahambing, malinaw nating mauunawaan ang mga ito. Ang plastic injection ay ginagamit para sa mga produktong plastik na gawa nang maramihan. Ang metal die-casting ay ginagamit para sa katamtaman at malalaking simpleng bahagi. Ang MIM ang pinakaangkop para sa maliliit at kumplikadong mga bahaging metal. Ito ay isang makabagong teknolohiya sa pagmamanupaktura.
Konklusyon
Ang pangunahing halaga ng prosesong MIM ay nakasalalay sa paglutas ng problema ng malawakang produksyon ng maliliit, kumplikado, at tumpak na mga bahaging metal na mahirap makamit sa mga tradisyunal na proseso ng pagmamanupaktura, at pagpuno sa teknikal na kakulangan ng mga tradisyonal na proseso ng pagputol, paghahagis, at die-casting.
Ang prosesong ito, kasama ang mga pangunahing bentahe nito tulad ng mataas na kalayaan sa pagbuo, mataas na katumpakan sa dimensyon, mataas na antas ng paggamit ng materyal, at mahusay na mekanikal na katangian ng natapos na produkto, ay pinagsasama ang mga katangian ng mga mature na proseso, kontroladong gastos, at malawak na kakayahang umangkop sa iba't ibang materyales.
Ito ay naging pangunahing teknolohiya sa malawakang produksyon sa maraming larangan tulad ng mga elektronikong pangkonsumo, pagmamanupaktura ng sasakyan, mga kagamitang hardware, at mga elektroniko at elektrikal na kagamitan. Ito ay isang makabagong teknolohiya sa pagmamanupaktura na pinagsasama ang teknolohikal na inobasyon, kapanahunan ng proseso, at praktikalidad sa merkado.
Bakit pipiliin ang Noble bilang iyong tagagawa ng MIM
Ang NOBLE ang inyong mapagkakatiwalaang one-stop custom manufacturing solution. Mula sa disenyo ng prototype hanggang sa pagmamanupaktura, sa pamamagitan ng malawak na mapagkukunan ng pagmamanupaktura, angkop na teknolohiya, pinasimpleng proseso, gabay ng eksperto, at isang perpektong proseso ng inspeksyon ng kalidad, maaari naming gawing katotohanan ang inyong mga ideya.
Makakakuha ka ng mga agarang online na quote para sa mga metal injection-molded na bahagi mula sa rapid prototyping hanggang sa produksyon. Ang iyong mga proyekto sa metal injection molding ay maaaring i-optimize para sa mga lead time at gastos sa pamamagitan ng aming mga solusyon sa pagmamanupaktura. Matutulungan ka ng NOBLE na gawin ang iyong mga metal injection-molded na bahagi kapag hiniling sa pinakamataas na kalidad.
Ang mga serbisyo ng NOBLE para sa custom metal injection molding ay mainam para sa paggawa ng mga piyesang hinulma sa presyong mapagkumpitensya at de-kalidad sa mabilis na lead time, mula sa metal prototyping hanggang sa production molding. Tinitiyak ng mga malalaking pasilidad sa pagmamanupaktura na may malalakas at tumpak na mga makina na ginagamit ang parehong mga kagamitan sa molde upang lumikha ng mga katugmang piyesa. Higit pa rito, nagbibigay kami ng libreng konsultasyon ng eksperto sa bawat order ng metal injection molding, kabilang ang payo sa disenyo ng molde, pagpili ng materyal at tapusin para sa mga aplikasyon sa huling paggamit, at mga paraan ng pagpapadala.
FAQ
-
Anong mga pangunahing kinakailangan ang kailangang matugunan ng mga pulbos na metal na MIM?
Laki ng particle 10-45μm, sphericity ≥0.9, mababang oxygen content, at makatwirang distribusyon ng laki ng particle upang matiyak ang pagkakapareho ng feedstock at densipikasyon ng sintering.
-
Bakit mahigpit na kinokontrol ang proseso ng pag-debinding sa MIM?
Pigilan ang panloob na presyon mula sa mabilis na pagsingaw ng binder, na iniiwasan ang pagbitak, pagbulwak, at pagdeform ng mga berdeng bahagi.
-
Ano ang karaniwang sintering shrinkage rate ng mga bahagi ng MIM?
15%-20% sa pangkalahatan; dapat ilaan ang allowance sa pag-urong sa disenyo ng molde upang matiyak ang katumpakan ng dimensyon.






