
Nagbabago ang pagmamanupaktura. Nararamdaman ito ng mga tao sa industriya. Patuloy na lumilitaw ang mga bagong pamamaraan. Patuloy na gumaganda ang mga lumang pamamaraan. Simple lang ang tanong ng maraming may-ari ng tindahan. Handa na bang mangibabaw ang laser welding ? O nananatili pa rin ba ang tradisyonal na arc welding?
Narito ang problemang patuloy na nararanasan ng mga tao. Ang pagpili ng maling proseso ay sumisira sa kita. Ang muling paggawa ay tumatambak. Ang bilis ay nananatiling mabagal. Ang distorsyon ay sumisira sa mga bahagi. Ang isang hinang na mukhang maayos sa una ay maaaring masira kalaunan. O kaya naman ay doble ang tagal nito kaysa sa dapat. O kaya naman ay binabaligtad nito ang assembly nang higit sa inaasahan.
Tinatalakay ng gabay na ito ang pitong mahahalagang pagkakaiba. Simple lang ang layunin. Tulungan ang mga tao na pumili ng tamang teknolohiya para sa kanilang partikular na trabaho. Walang hype sa marketing. Walang pangkalahatang nagsasabing laging may isang paraan na nananalo. Isang praktikal na paghahambing lamang batay sa kung ano ang mahalaga sa industriya.
Mabilis na Sagot: Ang "Cheat Sheet" (Target ng Tampok na Snippet)
Gusto ng mga tao ng mabilis na sagot. Kailangan naman ng mga tindahan ng mabilis na desisyon. Narito ang pinakamaikling posibleng pagsusuri.
Pumili ng laser welding kapag ang trabaho ay nangangailangan ng mataas na bilis. Karaniwan lang ang mga bilis na higit sa 50 pulgada kada minuto. Dapat manatiling minimal ang heat distortion. Manipis ang mga materyales. Isipin ang mga tab ng baterya ng electric vehicle. Isipin ang mga casing ng medical device. Isipin ang mga precision assembly kung saan hindi katanggap-tanggap ang warp.
Pumili ng tradisyonal na hinang para sa pagkukumpuni. Sirang kagamitan. Bitak-bitak na mga frame. Mga naayos sa field. Maaaring hindi maayos ang pagkakakabit ng mga kasukasuan. May mga puwang. Marumi ang mga ibabaw. Mas mahusay na naaayos ng mga tradisyonal na pamamaraan ang gusot na ito.
Pumili ng tradisyonal na welding na may limitadong badyet. Ang isang basic MIG o stick setup ay nagkakahalaga ng wala pang limang libong dolyar. Ang isang laser welding system ay mas mahal nang maraming beses. Hindi maaaring bigyang-katwiran ng mga tindahan na may limitadong kapital ang pamumuhunan sa laser.
Pumili ng tradisyonal na hinang kung mahalaga ang kadalian sa pagdadala. Maaaring magbuhat ang isang tao ng stick welder paakyat sa hagdan o papunta sa bukid. Mabigat at sensitibo ang kagamitang laser. Hindi ito isang opsyon para sa malayuang pagkukumpuni.
Simple lang ang cheat sheet. Ang bilis at katumpakan ay nakasalalay sa laser. Ang gastos at kagalingan sa paggamit ay nakasalalay sa tradisyonal. Walang iisang sagot ang akma sa bawat trabaho.
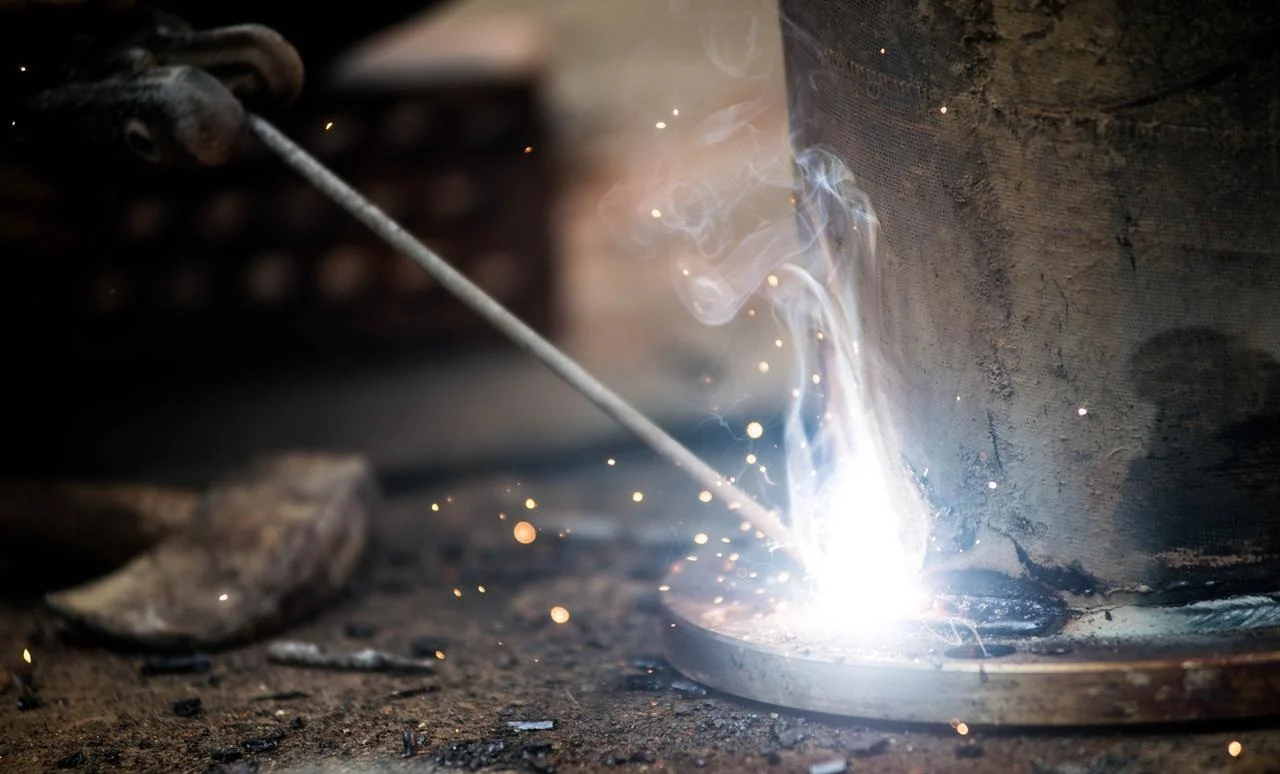
Ang Pangunahing Pagkakaiba: Paano Sila Lumilikha ng Init
Ang tunay na pagkakaiba ay hindi tungkol sa bilis o gastos. Nagsisimula ito sa tanong kung saan nanggagaling ang init. Gaano ito kakonsentrado. Ano ang epekto nito sa metal?
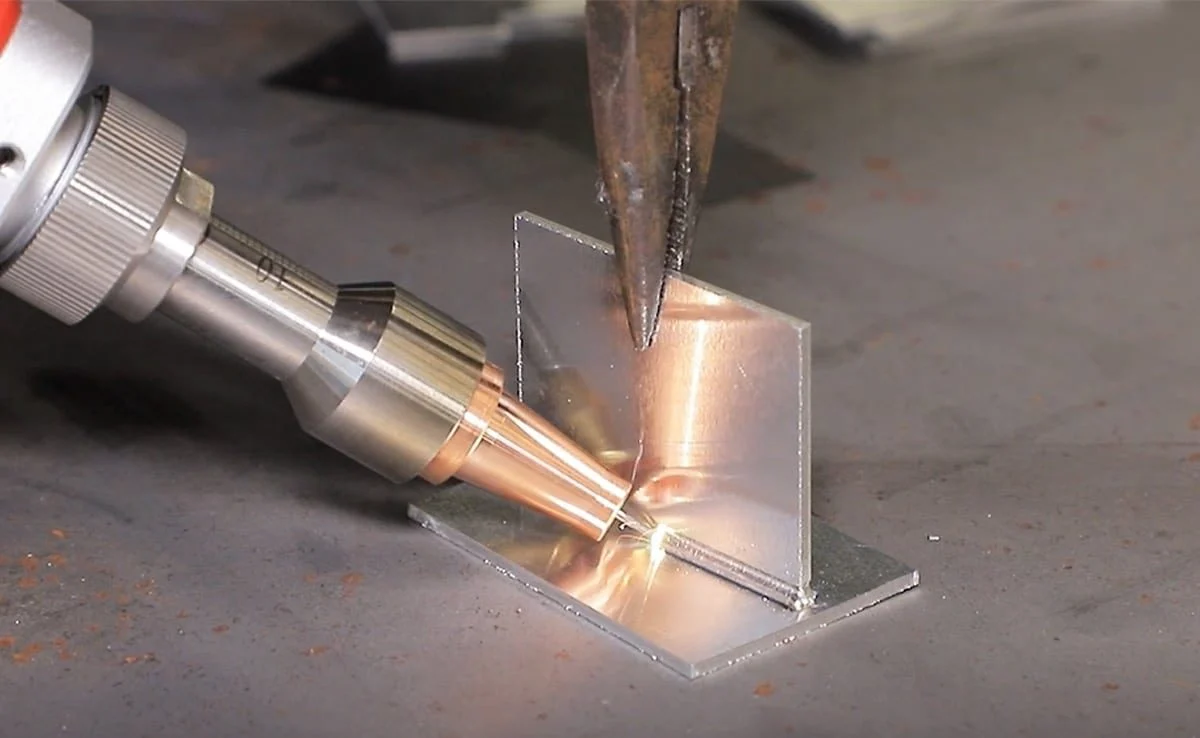
Gumagamit ng mga photon ang laser welding.
Mataas na enerhiyang ilaw. Ang sinag ay nakapokus pababa sa isang maliit na bahagi. Pinag-uusapan natin ang 0.2 milimetro o mas mababa pa. Ang lahat ng enerhiyang iyon ay nakaimpake sa isang napakaliit na lugar. Ang densidad ng enerhiya ay dumadaan sa bubong.
Lumilikha ito ng tinatawag ng mga tao na keyhole. Agad na pinapasingaw ng laser ang metal. Nabubuo ang isang makitid at malalim na lukab. Ang sinag ay naglalakbay papasok sa lukab na iyon. Ang mga dingding ng keyhole ay natutunaw at nagsasama habang ang sinag ay gumagalaw pasulong. Malalim na pagtagos mula sa isang napakakitid na pinagmumulan ng init. Iyan ang bentahe ng laser.
Ang tradisyonal na hinang ay gumagamit ng electric arc o apoy.
Mas mababa ang densidad ng enerhiya. Kumakalat ang init. Ang diyametro ng arko ay maaaring 2 hanggang 10 milimetro. Ito ay sampu hanggang limampung beses na mas malapad kaysa sa isang laser spot.
Walang butas ng susi na nabubuo rito. Sa halip, ang mga tao ay gumagamit ng tunaw na puddle. Tinutunaw ng arko ang ibabaw. Lumalaki ang puddle. Mas maraming init ang dumadaloy sa nakapalibot na base metal. Ang sobrang init na iyon ang problema. Nagdudulot ito ng distorsyon. Pinalalawak nito ang sonang apektado ng init. Binabago nito ang mga katangian ng materyal.
Isipin ang biswal na pagkakaiba. Ang sinag ng laser ay parang aspili. Ang arko ay parang brush. Ang isa ay nagtutuon ng lahat sa iisang punto. Ang isa naman ay kumakalat ng enerhiya sa mas malaking lugar. Pareho silang maaaring magdugtong ng metal. Magkaiba ang kanilang ginagawa.
Kailangang maunawaan muna ito ng mga tindahang pumipili sa pagitan ng mga ito. Ang pinagmumulan ng init ang nagtatakda ng lahat ng iba pa. Bilis. Distorsyon. Lalim ng pagtagos. Gastos ng kagamitan. Lahat ay nagmumula sa kung paano naihahatid ang init.
Paghahambing ng Head-to-Head (Ang 7 Pangunahing Salik)
Kailangang makita ng mga tao ang mga numero. Narito kung paano pinagsama-sama ang 7 pamamaraang ito sa mga salik na talagang mahalaga sa industriya.
1. Bilis at Throughput (Panalo ang Laser)
Mabilis ang paggalaw ng laser welding. Ang karaniwang bilis ay mula 50 hanggang 200 pulgada kada minuto. Hindi iyon typo. Posible ang dalawang daang IPM sa manipis na materyales na may wastong pagkakabit.
Mas mabagal ang paggana ng tradisyonal na MIG welding. Makatuwirang saklaw ang sampu hanggang tatlumpung pulgada kada minuto. Maaaring mas mataas ang itulak ng isang bihasang operator sa mga simpleng dugtungan, ngunit nananatiling malaki ang agwat.
Malinaw ang punto. Ang laser ay lima hanggang sampung beses na mas mabilis para sa mataas na volume ng produksyon. Ang mga tindahan na nagpapatakbo ng libu-libong magkakaparehong piyesa ay nakakakita ng malaking pagtitipid sa oras.
2. Pagpasok ng Init at Pagbaluktot (Panalo ang Laser)
Ang laser welding ay naglalagay ng init sa isang napakaliit na bahagi. Ang heat-affected zone, o HAZ, ay nananatiling maliit. Sinusukat ito ng mga tao sa ikasampu ng isang milimetro. Ang nakapalibot na metal ay halos hindi umiinit. Ang pagbaluktot ay hindi isang pangunahing problema.
Ang tradisyonal na hinang ay kumakalat ng init sa malawak na lugar. Ang HAZ ay maaaring umabot ng maraming milimetro mula sa hinang. Sa manipis na mga sheet, ang init na iyon ay nagiging sanhi ng pagbaluktot. Ang mga bahagi ay pumipilipit. Ang mga flanges ay kumukulot. Ang mga assembly ay hindi na magkakasya.
Diretso lang ang dapat tandaan. Panalo ang laser para sa manipis na metal, anumang metal na wala pang tatlong milimetro. Nahihirapan ang mga tradisyunal na pamamaraan sa distortion sa mga kapal na ito.
3. Pagsasaayos ng Kasukasuan at Pagpaparaya sa Pagitan ng mga Puwang (Mga tradisyonal na panalo)
Ang laser welding ay nangangailangan ng katumpakan. Ang puwang sa pagitan ng mga bahagi ay dapat manatili sa ilalim ng 0.1 milimetro. Anumang mas malaki, ay maaaring tumagos o hindi mag-fuse ang beam. Ang mga bahagi ay dapat na putulin nang tumpak. Ang mga fixture ay dapat humawak sa mga ito nang mahigpit.
Mas mahusay na natutugunan ng tradisyonal na hinang ang mga totoong kondisyon sa mundo. Ang isang MIG o TIG torch ay maaaring magdugtong ng mga puwang na isa hanggang tatlong milimetro. Nagdaragdag ang operator ng filler metal. Pinupuno ng arko ang kakulangan. Ito ang dahilan kung bakit gumagamit pa rin ang mga tao ng mga stick welder para sa pagkukumpuni. Ang mga bahagi ay hindi kailanman perpekto.
Malinaw ang dapat tandaan. Tradisyonal na panalo ang paggamit ng laser para sa marumi, hindi maayos na pagkakakabit, o pagkukumpuni sa labas. Ang laser ay nangangailangan ng malinis, tumpak, at kontroladong kapaligiran.
4. Gastos ng Kagamitan (Mga tradisyonal na panalo)
Mura lang pasukin ang tradisyonal na welding. Ang isang basic MIG o stick setup ay nagkakahalaga ng nasa pagitan ng isang libo at dalawampung libong dolyar. Minimal lang ang mga gamit pangkaligtasan. Helmet para sa welding. Guwantes. Leather jacket. Bentilasyon. Maaaring magsimula sa isang maliit na talyer sa halagang katumbas ng isang segunda-manong kotse.
Ang laser welding ay ibang kategorya sa pananalapi. Ang mga sistemang entry-level ay nagsisimula sa humigit-kumulang isang daang libong dolyar. Ang mga sistemang pang-industriya ay mas mahal. Marami ang lumalagpas sa isang milyong dolyar. Kinakailangan ang mga safety enclosure. Ang mga laser beam ay maaaring agad na mabulag ang mga tao. Ang mga replektibong materyales ay maaaring magpagulong-gulong sa mga sinag sa paligid ng isang silid. Ang enclosure pa lamang ay nagdaragdag ng mataas na gastos.
Simple lang ang dapat tandaan. Ang laser ay nangangailangan ng malaking volume para makabuo ng balik sa puhunan. Ang isang talyer na nagpapatakbo ng limang piyesa kada linggo ay hindi maaaring magbigay-katwiran sa gastos. Ang isang talyer na nagpapatakbo ng limang libong piyesa kada linggo ay gumagawa ng ibang kalkulasyon.
5. Pagkakatugma ng Materyal (Pagguhit/Pagtali)
Nakakaakit ito. Iba-iba ang kalakasan ng bawat pamamaraan.
Mahusay na nahawakan ng laser welding ang mga replektibong metal. Tanso, tanso, at aluminyo. Ang mga materyales na ito ay nagpapatalbog sa enerhiya ng arko. Iba-iba ang pagsipsip ng enerhiya ng laser. Gayundin, maaaring pagdugtungin ng laser ang magkakaibang metal. Bakal sa aluminyo. Bakal sa tanso. Nahihirapan ang mga tradisyonal na pamamaraan sa mga kombinasyong ito dahil sa magkakaibang melting point at malutong na intermetallic layer.
Ang tradisyonal na hinang ay mahusay sa bakal at hindi kinakalawang na asero. Carbon steel, alloy steel, at stainless steel. Ang mga proseso ay hinog na. Malawakang makukuha ang mga filler metal. Ang mga pamamaraan ay mahusay na dokumentado. Ang kahirapan ay kaakibat ng mga replektibong metal tulad ng tanso at tanso. Ang arko ay may posibilidad na gumala-gala. Ang init na pumapasok ay mahirap kontrolin. Ang kalidad ng hinang ay apektado.
Ang konklusyon ay nakadepende sa aplikasyon. Ang isang shop na nagwe-weld na kadalasang gawa sa bakal ay walang nakikitang bentahe sa laser. Ang isang shop na nagwe-weld ng mga copper bus bar o aluminum battery tray naman ay may malinaw na benepisyo sa laser.
6. Antas ng Kasanayan ng Operator (Mas madaling patakbuhin ang laser, mas mahirap i-set up)
Hinahati ng laser welding ang mga kasanayan sa dalawang kategorya.
Ang pagpapatakbo ng laser ay nangangailangan ng mababang kasanayan sa manuwal na operasyon. Nagkakarga ang operator ng mga piyesa. Pinindot ang isang buton. Minomonitor ang makina. Ang beam ay sumusunod sa isang nakaprogramang landas. Hindi kinakailangan ang koordinasyon ng kamay at mata.
Ang pag-set up ng laser ay nangangailangan ng mataas na kasanayan sa inhenyeriya. Pag-align ng beam. Posisyon ng focus. Mga parameter ng weld. Disenyo ng fixture. Ang gawaing ito ay ginagawa offline. Nangangailangan ito ng pagsasanay at karanasan.
Binabaligtad ng tradisyonal na hinang ang modelo. Mataas ang manuwal na kasanayan. Binabantayan ng operator ang puddle. Ginagalaw ang flashlight gamit ang kamay. Inaayos ang bilis at anggulo nang real time. Inaabot ito ng maraming taon para maging dalubhasa. Mababa ang kasanayan sa pag-setup. Buksan ang gas. Itakda ang amperage. Simulan ang hinang.
Ang mahalaga ay kung sino ang gagawa ng trabaho. Inililipat ng laser ang kasanayan mula sa operator patungo sa inhinyero. Ang tradisyonal naman ay nananatili sa mga kamay ng welder ang kasanayan.
7. Potensyal ng Awtomasyon (Panalo ang laser)
Madaling maisasama ang laser welding sa robotics. Ang beam ay dumadaan sa mga fiber optic cable. Walang mabibigat na torch cabling na kailangang ilipat-lipat. Ang mga Galvo scanner ay nagbibigay-daan sa napakabilis na pagpoposisyon ng beam. Daan-daang welding kada minuto sa maliliit na bahagi.
Maaari ring i-automate ang tradisyonal na hinang. Mayroon nang mga robotic MIG cell. Ngunit mas malaki ang kagamitan. Ang mga dulo ng torch ay nasisira at nangangailangan ng madalas na pagpapalit. Maaaring maipit ang pagpapakain ng alambre. Mas mabagal ang mga bilis.
Mas gusto ng konklusyon ang laser para sa high-volume automated production. Gumagana ang mga tradisyunal na robotic cell ngunit hindi nito kayang tapatan ang bilis ng laser o ang tagal ng paggamit nito. Para sa low-volume o mixed-product automation, hindi gaanong kalaki ang pagkakaiba.
Ang Pagsusuri ng Gastos: Pagkalkula ng ROI
Kailangang makita ng mga tao ang mga numero bago gumawa ng desisyon sa pagpili ng kagamitang kapital. Ganito gumagana ang matematika.
Inisyal na Pamumuhunan
Ang isang tradisyonal na pag-aayos ng hinang ay nagkakahalaga ng nasa pagitan ng isang libo at dalawampung libong dolyar. Nakakabili iyan ng de-kalidad na makinang MIG o TIG, mga pangunahing kagamitan sa kaligtasan, at ilang mga consumable. Maraming tindahan ang nagsisimula rito.
Ang isang laser welding system ay nagkakahalaga sa pagitan ng isang daang libo at mahigit isang milyong dolyar. Ang mga safety enclosure ay nagdaragdag ng malaking gastos. Ang beam ay maaaring agad na mabulag ang isang tao. Ang mga replektibong materyales ay maaaring magpabaliktad sa beam. Ang enclosure ay hindi opsyonal.
Consumables
Mataas ang konsumo ng kuryente sa mga sistema ng laser. Kailangang palitan nang pana-panahon ang mga lente. Madalas na kailangan ang shielding gas. Kadalasan, walang filler wire. Walang contact tip na masisira.
Ang tradisyonal na hinang ay patuloy na kumukonsumo ng filler wire. Ang shielding gas ay patuloy na dumadaloy. Ang mga contact tip ay nasisira pagkatapos ng ilang oras ng arc time. Ang mga nozzle ay naiipon na parang tilamsik. Ang nozzle gel ay nakakatulong ngunit nagdaragdag ng gastos. Ang gastos sa pagkonsumo bawat bahagi ay tumataas sa mataas na volume.
Halimbawa ng Tunay na Daigdig
Isaalang-alang ang pagwelding ng sampung libong battery bus bar. Ito ay mga manipis na bahaging tanso o aluminyo para sa mga EV battery pack.
Nakukumpleto ng isang laser welding system ang trabaho sa loob ng halos isang oras. Mabilis ang paggalaw ng beam. Hindi kailangan ng filler wire. Hindi na kailangang linisin pagkatapos ng welding.
Ang tradisyonal na pag-setup ng MIG o TIG ay tumatagal ng humigit-kumulang walong oras. Mas mabagal ang kilos ng welder. Nauubos ang filler wire. Kailangang linisin ang mga dumi. Ang mga dulo ay nasisira at kailangang palitan habang ginagamit.
Malaki na ang pagkakaiba sa dami ng manggagawa. Mabilis na bumabalik ang puhunan sa mga tindahang may malaking volume. Hindi naman kailanman mababawi ng mga tindahang may maliliit na batch ang premium na hatid ng laser.
Pumili ng Laser Welding Kapag:
Kailangan ng mga tao ng bilis at katumpakan. Ang mga piyesa ay mga bahagi ng baterya ng EV. Mga busbar. Mga koneksyon na tab-to-terminal. Ito ay mga aplikasyon na may mataas na volume at mataas na pagiging maaasahan.
Mahalaga ang hermetic sealing. Mga kagamitang medikal. Mga sensor. Mga implantable electronics. Anumang tagas ay isang pagkabigo. Ang laser welding ay nagbibigay ng pare-pareho at selyadong mga dugtungan.
Ang mga bahagi ay gawa sa manipis na metal na wala pang tatlong milimetro ang laki. Hindi katanggap-tanggap ang pagbaluktot. Binabaluktot ng mga tradisyonal na pamamaraan ang mga bahaging ito.
Kinakailangan ang kosmetikong pagtatapos. Walang mantsa. Walang paglilinis pagkatapos ng hinang. Malinis ang hitsura ng hinang pagkalabas pa lang ng makina.
Mataas ang dami ng produksyon. Libu-libong magkakaparehong piyesa bawat araw. Ang gastos sa kapital ay nakakalat sa maraming yunit.
Mahigpit ang pagkakakabit ng mga pinagdugtong na bahagi. Ang mga bahagi ay gawa sa CNC machining o precision stamping. Ang mga puwang ay nananatili sa ilalim ng 0.1 milimetro.
Pumili ng Tradisyonal na Pagwelding (MIG/TIG/Stick) Kapag:
May mga taong nagkukumpuni. Mabibigat na kagamitan. Makinarya sa bukid. Mga excavator. Marumi ang mga piyesa. Hindi maayos ang pagkakaayos. Hindi kayang tiisin ng laser ang mga ganitong kondisyon.
Hindi maayos ang pagkakakabit ng mga piyesa. Ang mga puwang ay lumalagpas sa 0.5 milimetro. Kinakalawang o marumi ang mga ibabaw. Natutugunan ng mga tradisyonal na pamamaraan ang mga puwang na ito.
Ang makakapal na plato ay kailangang hinang. Mahigit labindalawang milimetro o kalahating pulgada sa isang pagdaan lamang. Limitado ang pagtagos ng laser nang walang napakataas na lakas.
Ang trabaho ay ginagawa sa labas o sa mga kondisyong mahangin. Tinatangay ng hangin ang shielding gas. Ang stick welding o flux-cored arc welding ay gumagana nang maayos sa hangin.
Limitado ang badyet. Wala pang dalawampung libong dolyar para sa kagamitan. Hindi opsyon ang paggamit ng laser.
Kinakailangan ang field welding. Mga tubo. Mga lugar ng konstruksyon. Pagkukumpuni ng barko. May nagdadala ng stick welder papunta sa trabaho. Ang mga kagamitan sa laser ay nananatili sa pabrika.
Kapag Maaaring Gumana ang Parehong Proseso
Ang ilang aplikasyon ay gumagana sa alinmang pamamaraan. Ang mga tao ay pumipili batay sa mga partikular na prayoridad.
Katawan ng sasakyan na kulay puti. Ang tradisyonal na spot welding ay humahawak sa mga dugtungan ng istruktura. Ang laser brazing ay lumilikha ng malinis na mga dugtungan ng bubong. Parehong may lugar sa iisang sasakyan.
Paggawa ng sheet metal mula dalawa hanggang limang milimetrong bakal. Ang laser ay nagbibigay ng bilis at automation para sa mga high-volume na operasyon. Ang MIG ay nagbibigay ng flexibility at mas mababang gastos sa kapital para sa mga job shop.
Mga tubo na gawa sa hindi kinakalawang na asero. Ang TIG welding ay lumilikha ng mga sanitary, food-grade na welding na may kontroladong init na ipinapasok. Ang laser welding ay tumatakbo sa mataas na bilis sa mga tube mill para sa patuloy na produksyon.
Walang iisang sagot ang akma sa bawat trabaho. Kailangang maunawaan ng mga talyer ang kanilang mga kinakailangan sa dami, materyales, at kalidad. Sa gayon ay magiging malinaw ang pagpili.

Tungkol sa NOBLE – Ang Iyong Kasosyo para sa Precision Manufacturing
Sino po kami
Ang NOBLE ay isang ISO-certified CNC processing factory. Ang mga kliyente ay lumalapit sa amin para sa high-precision machining at mga advanced na teknolohiya sa pagdugtong. Ang pangunahing negosyo ay palaging subtractive manufacturing. CNC milling, turning, at grinding. Ngunit nagdagdag kami ng mga kakayahan sa laser welding. Ang layunin ay tunay na end-to-end fabrication para sa mga kliyente. Walang outsourcing. Walang pagpapadala ng mga piyesa sa isang hiwalay na talyer. Isang pasilidad ang humahawak sa buong daloy ng trabaho.
Ang Aming Mga Pangunahing Kakayahan
Pinagsasama namin ang agwat sa pagitan ng tradisyonal na paggawa at modernong katumpakan ng laser. Dalawang mundo. Isang tindahan.
Ang CNC machining ang pundasyon. Paggiling, pag-ikot, gawaing may limang aksis, at EDM para sa mga kumplikadong bahagi ng metal at plastik. Mahigpit na tolerance. Mga kumplikadong heometriya. Ang karaniwang pamantayang NOBLE.
Ang laser welding ay humahawak sa mga aplikasyon ng katumpakan at keyhole. Mga metal na manipis ang gauge. Mga hermetic seal. Mga low-distortion assembly. Mga trabaho kung saan ang tradisyonal na MIG o TIG ay nagdudulot ng warping o labis na init na pumapasok.
Nananatili ang tradisyonal na hinang sa mga kagamitan. TIG at MIG para sa mas makapal na mga seksyon. Para sa pagkukumpuni. Para sa mga aplikasyon kung saan ang pagkakabit ng mga kasukasuan ay hindi perpekto. Hindi lahat ng trabaho ay nangangailangan ng laser. Alam namin ang pagkakaiba.
Ang Aming mga Sertipikasyon (Tiwala at Kalidad)
Nagpapatakbo kami sa ilalim ng mahigpit na sistema ng pamamahala ng kalidad. Kinakailangan ito ng mga industriyang aming pinaglilingkuran. Mga aparatong medikal. Aerospace. Automotive. Kagamitang pang-industriya.
Ang ISO 9001:2015 ay isang komprehensibong sistema ng pamamahala ng kalidad. Saklaw nito ang aming mga proseso ng CNC machining at welding. Pare-parehong kalidad. Pag-uulit. Kakayahang masubaybayan. Inaasahan ng mga kliyenteng industriyal ang baseline na ito.
Ang ISO 13485:2016 ang pamantayang ginto para sa paggawa ng mga kagamitang medikal. Hindi lahat ng tindahan ay may ganitong sertipikasyon. Mayroon kami. Ipinapakita nito ang aming kakayahang maghatid ng mga precision component at welded assemblies para sa mga surgical tool, implant, at diagnostic equipment. Ang mga regulated na proyekto ay nangangailangan ng ganitong antas ng dokumentasyon. Ibinibigay namin ito.
Bakit Namin Kasosyo?
Ang one-stop shop ay hindi isang parirala sa marketing. Ang mga kliyente ang gumagawa ng mga piyesa ng makina gamit ang aming mga CNC. Pagkatapos ay hina-welding namin ang mga ito sa loob ng kumpanya. Walang pagpapadala sa isang hiwalay na welder. Walang pagkaantala sa logistik. Walang problema sa kalidad ng paghahatid.
Mahalaga ang kadalubhasaan sa proseso. Alam namin kung kailan irerekomenda ang laser welding. Mataas na bilis. Mababang sonang apektado ng init. Alam namin kung kailan irerekomenda ang TIG welding. Mas makapal na mga seksyon. Pagtitiis sa puwang. Hindi namin pinipilit ang isang teknolohiya lamang. Pinili namin ang tama para sa pag-imprenta.
Kalidad ang inuuna. Ang bawat hinang ay naidodokumento. Ang bawat makinang katangian ay nasusubaybayan. Kinakailangan ito ng aming mga sistemang ISO. Natatanggap ng mga kliyente ang mga papeles na kailangan nila para sa kanilang sariling mga pag-awdit at mga pagsusumite ng regulasyon. Walang paghahabol sa mga sertipiko. Walang nawawalang mga talaan ng batch. Gumagana ang sistema.
FAQ
Maaari bang ganap na mapalitan ng laser welding ang MIG?
Hindi. Hindi para sa makapal na pagkukumpuni. Ang laser ay mahusay sa manipis na materyales, mataas na bilis, at mababang distortion. Ngunit ang isang taong sinusubukang ayusin ang isang basag na braso ng excavator o isang makapal na bakal na plato ay aabot pa rin sa isang MIG o stick welder. Ang dalawang pamamaraan ay nagsisilbing magkaibang layunin. Ang isa ay hindi nag-aalis ng isa pa.
Mahirap bang matutunan ang laser welding?
Depende ito sa kung ano ang ibig sabihin ng mga tao sa pag-aaral. Diretso lang ang pagpapatakbo ng makina kapag na-set up na ito. Magkarga ng mga piyesa. Pindutin ang buton. Subaybayan ang cycle. Madali lang ang bahaging iyon.
Mas mahirap i-program ang sistema. Pag-align ng beam. Posisyon ng focus. Pagbuo ng weld parameter. Disenyo ng fixture. Ang trabahong ito ay nangangailangan ng pagsasanay at karanasan. Ang mga talyer ay nangangailangan ng isang inhinyero o isang bihasang technician upang hawakan ang pag-setup. Ang operator sa sahig ay hindi nangangailangan ng maraming taon ng karanasan sa welding.
Kailangan ba ng laser welding ang shielding gas?
Oo, sa karamihan ng mga kaso. Karaniwan ang argon o helium. Pinipigilan ng gas ang plasma interference. Kung wala ito, maaaring magkalat ang laser beam. Naghihirap ang kalidad ng weld. Ang ilang napakababang lakas o pulsed na aplikasyon ay tumatakbo nang walang gas, ngunit ang mga iyon ay mga niche na kaso lamang. Karamihan sa production welding ay gumagamit ng shielding gas, tulad ng MIG at TIG.
Ano ang pinakamakapal na metal na kayang i-weld gamit ang laser?
Ang mga high-power fiber laser ay kayang magwelding ng hanggang isang pulgada, o mga dalawampu't limang milimetro, sa bakal. Mayroon nang kagamitan. Posible ang mga weld na ito.
Pero narito ang problema. Mas mura ang mga tradisyonal na pamamaraan para sa kapal na iyan. Mahal ang halaga ng isang laser na sapat ang lakas para magwelding ng isang pulgadang plato. Mataas ang konsumo ng enerhiya. Mababa ang balik sa puhunan. Ang mga taong regular na nagwelding ng makapal na materyal ay dapat gumamit ng MIG, TIG, o submerged arc welding. Ang laser ay mainam lamang para sa makapal na seksyon sa mga partikular at mahahalagang aplikasyon kung saan ang ibang mga limitasyon ay hindi kasama ang mga tradisyonal na pamamaraan.







