
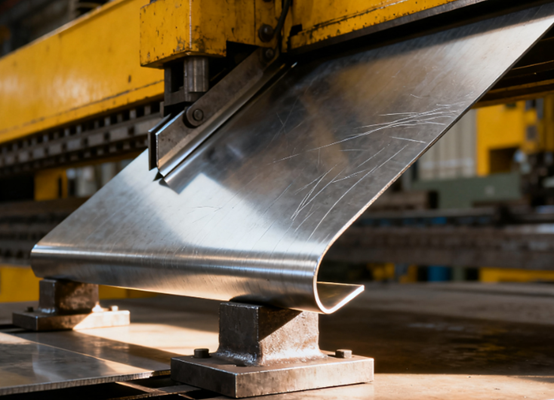
Ano ang Smainit MEtal Bwakas paraan?
Ang pagbaluktot ng sheet metal ay isang pamamaraan ng pagma-machining ng metal na pangunahing gumagamit ng bending machine upang maglapat ng presyon sa mga sheet ng metal, na nagiging sanhi ng mga ito na sumailalim sa plastic deformation sa mga partikular na posisyon, sa gayon ay nakakakuha ng mga bahagi na may mga paunang natukoy na anggulo at hugis.
Ang proseso ng pagbaluktot ng sheet metal ay karaniwang kinabibilangan ng mga molde, kabilang ang isang upper die (punch) at isang lower die (hugis-V na uka), kung saan ang sheet metal ay pinipilit na pumasok sa butas ng lower die sa pamamagitan ng presyon upang bumuo ng isang liko. Ang teknolohiya ng pagbaluktot ay malawakang ginagamit sa paggawa ng iba't ibang bahagi ng istruktura ng metal tulad ng mga kahon, bracket, at cabinet. Nagtatampok ito ng mataas na kahusayan, mataas na katumpakan, at malakas na kakayahang umangkop, at isang mahalagang hakbang sa pagma-machining ng sheet metal.
Paano Gumagana ang Proseso ng Pagbaluktot ng Sheet Metal?
Ang pangunahing proseso ng pagbaluktot ng sheet metal ay ang paglalapat ng panlabas na puwersa upang magdulot ng plastik na deformasyon ng mga sheet ng metal sa isang paunang natukoy na posisyon, sa gayon ay bumubuo ng mga partikular na anggulo at hugis. Ang prosesong ito ay pangunahing nakasalalay sa mga bending machine at mga nakalaang molde.
Mga Materyales na Metal na Ginamit sa Pagbaluktot ng Sheet Metal
Platong Bakal na Pinalamig
Ang mga cold-rolled steel plate ay mga carbon steel plate na inilululon sa temperatura ng silid. Ang mga cold-rolled steel plate ay may mahusay na lakas at kakayahang makinahin, at samakatuwid ay lubos na angkop para sa tumpak na pagbaluktot, pag-stamping, at pag-welding.
Ang mga cold-rolled steel plate ay karaniwang hindi nangangailangan ng paunang paggamot tulad ng pag-alis ng kalawang at maaaring direktang lagyan ng electroplated o pintura.
Hindi kinakalawang na Bakal
Ang hindi kinakalawang na asero ay kilala sa natatanging resistensya nito sa kalawang dahil ang elementong chromium na taglay nito ay maaaring bumuo ng isang siksik na patong ng chromium oxide passivation film sa ibabaw nito.
Ang 304 na hindi kinakalawang na asero ay may mahusay na komprehensibong pagganap at angkop para sa iba't ibang kapaligiran. Ang 316 na hindi kinakalawang na asero, dahil sa pagdaragdag ng molybdenum, ay may mas matibay na resistensya sa chloride corrosion.
| 304L | Angkop para sa hinang; Mahusay na pagganap laban sa kaagnasan |
| 321 | Naglalaman ng titanium; Mahusay na pagganap laban sa kaagnasan |
| 301 | Medyo mataas ang katigasan; Mahusay na lakas |
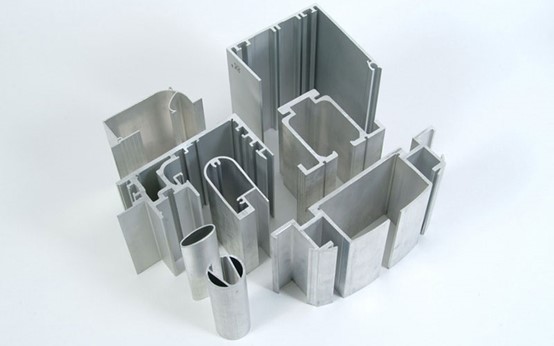
Aluminyo
Ang aluminyo ay isang magaan na metal na may densidad na humigit-kumulang isang-katlo ng bakal, na mahalaga sa mga aplikasyon kung saan kinakailangan ang pagbawas ng timbang.
Ang mga materyales na aluminyo ay mayroon ding mahusay na resistensya sa kalawang at mahusay na thermal at electrical conductivity. Bukod pa rito, ang aluminyo ay may mahusay na plasticity at madaling yumuko at iunat upang makabuo ng hugis.
Galvanized Steel Sheet
Ang mga galvanized steel sheet ay ginagawa sa pamamagitan ng pagpapatong ng isang patong ng zinc sa ibabaw ng cold-rolled o hot-rolled steel sheets, na naglalayong magbigay ng proteksyon para sa panloob na bakal sa pamamagitan ng zinc layer at epektibong maiwasan ang kalawang nito.
- Bakal na elektro-galvanisado: Pino at pantay ang ibabaw, kaya mas angkop itong i-spray.
- Hot-dip galvanized Steel: Ang Ang patong na zinc ay medyo makapal at may malakas na resistensya sa kalawang, ngunit may mga bulaklak na zinc sa ibabaw.
tanso
Ang tanso ay isang haluang metal na tanso-zinc. Mayroon itong napakagandang ginintuang dilaw na anyo at kadalasang ginagamit para sa mga pandekorasyon na bahagi. Bukod sa aesthetic appeal nito, ang tanso ay nagtatampok din ng mahusay na electrical conductivity, thermal conductivity, at natatanging antibacterial properties.
Sa usapin ng machining, ang tanso ay malambot at may mahusay na ductility, kaya't lubos itong angkop para sa mga kumplikadong operasyon ng pag-stamping at pagpapanday.
Platong Bakal na Pinainit
Ang mga hot-rolled steel plate ay mga carbon steel plate na inilululon sa mataas na temperatura. Kung ikukumpara sa mga cold-rolled plate, ang ibabaw nito ay magkakaroon ng patong ng oxide scale, medyo magaspang, at ang katumpakan ng dimensyon nito ay bahagyang mas mababa rin.
Ang bentahe ng mga hot-rolled steel plate ay nasa medyo mababang presyo nito, at maaari itong magbigay ng mas makapal na sheet materials at mas mataas na tibay ng istruktura.
Mga Uri ng Proseso ng Pagbaluktot ng Sheet Metal
Pagtiklop ng Pagbaluktot
Nakakamit ang natitiklop na pagbaluktot sa pamamagitan ng pagtiklop ng beam pataas o pababa sa gilid ng workpiece, at kadalasang ginagamit para sa mga bahaging uri-kahon at uri-balat.
Pros:
- Pagbaluktot na walang marka ng amag: Hindi nakakasira sa patong sa ibabaw o pandekorasyon na layer.
- Mataas na katumpakan at mahusay na kakayahang maulit.
- Angkop para sa malalaking plato: Lalo na ang mga platong aluminyo, manipis na mga platong hindi kinakalawang na asero, atbp.
cons:
- Mababang kahusayan: Angkop para sa katamtaman at maliit na batch ng produksyon.
- Komplikadong istruktura: Mataas ang gastos sa pagpapanatili ng mga mekanismo ng natitiklop.
- Hindi angkop para sa pagmachine ng makapal na plato.
Roll Bending
Ang roll bending ay isang prosesong gumagamit ng three-roll o multi-roll plate bending machine upang unti-unting ibaluktot ang sheet metal sa mga hugis-arko, silindriko o korteng kono na mga bahagi sa pamamagitan ng maraming pagbaluktot.
Pros:
- Angkop para sa malaking kurbada ng pagbaluktot: Maaari itong patuloy na bumuo ng malalaking radius o ganap na pabilog na mga bahagi.
- Pare-parehong deformasyon: Iwasan ang konsentrasyon ng stress na dulot ng minsanang pagbaluktot.
- Kaya nitong makinahin ang makakapal na plato at malalaking bahagi.
cons:
- Mahirap ang pagkontrol sa anggulo: Ang distansya ng roller ay kailangang ayusin nang maraming beses.
- Hindi madaling makamit ang maliliit na kurbada o matalas na anggulo.
- Mataas na gastos sa pamumuhunan ng kagamitan.
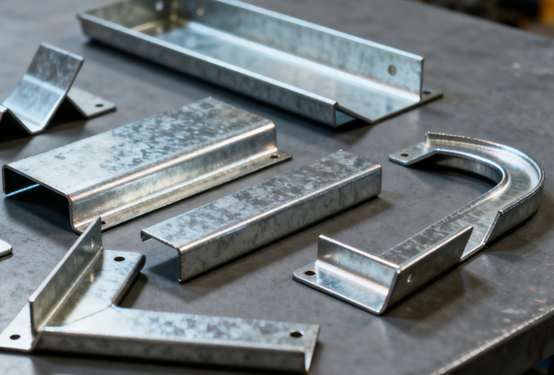
Pag-iipon
Idinidiin ng punch ang sheet metal papunta sa ibabang die sa napakataas na presyon, na nagiging sanhi ng masusing plastic deformation ng materyal. Ang anggulo ay halos ganap na natutukoy ng die.
Pros:
- Napakataas na katumpakan sa dimensyon at anggulo: Halos walang rebound.
- Matatalim na sulok o katangiang mga gilid: Angkop para sa pagproseso ng mga piyesa na may katumpakan.
- Magandang pagkakapare-pareho ng pagbuo: Ang anggulo ay ganap na kinokontrol ng hulmahan.
cons:
- Mataas na mga kinakailangan sa kagamitan: Kinakailangan ang mga makinang pang-imprenta na matibay ang tonelada.
- Matinding pagkasira ng amag: Mataas na presyon, mataas na pangangailangan para sa mga materyales sa amag, at paggamot sa init.
- Mataas na gastos: Mataas ang gastos sa paggawa at pagpapanatili ng amag.
Air Bending
Ang workpiece na nakabaluktot sa hangin ay dumadampi lamang sa dulo ng pang-itaas na die at sa magkabilang gilid ng V-groove ng pang-ibabang die. Kapag pinindot pababa ang punch, ang metal ay sumasailalim sa elastic-plastic deformation sa mga contact point, na bumubuo sa kinakailangang anggulo.
Ang anggulo ay kinokontrol ng lalim ng punch stroke.
Pros:
- Malakas na kakayahang i-adjust ang anggulo: Maaaring baguhin ang anggulo ng pagbaluktot sa pamamagitan ng pagkontrol sa hampas ng suntok, na nag-aalok ng mataas na flexibility.
- Mababang pagkasira ng amag: Dahil sa maliit na lugar ng pakikipag-ugnayan sa pagitan ng itaas at ibabang mga hulmahan, ang hulmahan ay may mas mahabang buhay ng serbisyo.
- Magandang kakayahang umangkop: Ang parehong hanay ng mga hulmahan ay maaaring magproseso ng mga bahagi na may iba't ibang anggulo at kapal ng plato.
cons:
- Katumpakan sa mababang anggulo: Ito ay lubos na naaapektuhan ng rebound at nangangailangan ng empirical na pagwawasto.
- Mas malaking puwersa ng pagbaluktot: Kung ikukumpara sa ibang mga pamamaraan, ito ay may mas mataas na mga kinakailangan para sa tonelada ng kagamitan.
Pagbababa
Idinidiin ng punch ang sheet sa ilalim ng V-groove ng ibabang die, kaya't dumidikit nang husto ang sheet sa die para sa paghubog. May malinaw na daloy ng plastik o bakas ng pag-imprenta sa deformation zone.
Pros:
- Mataas na katumpakan ng anggulo: halos walang rebound, at matatag na anggulo ng baluktot.
- Magandang kakayahang maulit: Angkop para sa malawakang produksyon ng mga piyesa na may mataas na kinakailangan sa pagkakapare-pareho.
- Mahusay na kalidad sa ibabaw: Malinaw na mga tupi at maayos na mga gilid.
cons:
- Pagkasuot ng amag: Malaking lugar ng pakikipag-ugnayan, halatang alitan, at konsentrasyon ng stress.
- Madalas na pagpapalit ng amag: Kailangang palitan ang mga hulmahan para sa iba't ibang kapal o anggulo ng plato.
- Mataas na pagkonsumo ng enerhiya: A Kinakailangan ang mas matinding puwersa ng pagpindot.
Ang Mga Hakbang sa Pagmamakina ng Proseso ng Pagbaluktot ng Sheet Metal
Pagsusuri ng Proseso
Bago yumuko, maingat na suriin ang drowing ng bahagi upang kumpirmahin ang anggulo ng pagbaluktot, radius ng pagbaluktot, laki at direksyon ng paglalahad, at suriin kung makatwiran ang pagkakasunod-sunod ng pagbaluktot.
Ang layunin ng pagsusuri ng mga guhit ng bahagi ay upang maiwasan ang mga error sa dimensyon o mga problema sa interference ng workpiece na dulot ng hindi wastong disenyo.
Piliin ang Materyal
Kalkulahin ang laki ng paglalahad batay sa anggulo ng pagbaluktot at kapal ng plato, isaalang-alang ang koepisyent ng kompensasyon ng pagbaluktot, at pagkatapos ay ihanda ang mga materyales. Isinasagawa ang prosesong ito upang matiyak ang katumpakan ng dimensyon ng mga hilaw na materyales at magbigay ng pundasyon para sa kasunod na pagbaluktot.
Paghahanda ng amag
Piliin ang naaangkop na upper die, lower die, at tonelada ng bending machine ayon sa hugis, anggulo, at kapal ng nakabaluktot na bahagi, at isagawa ang pag-install at pagkomisyon.
Ang pagpili ng mga hulmahan ay direktang nakakaapekto sa katumpakan ng pagbaluktot at kalidad ng ibabaw. Ang iba't ibang kapal ng plato ay nangangailangan ng iba't ibang laki ng V-groove upang maitugma.
Positioning
Inilalagay ng operator ang workpiece sa worktable ng bending machine at tinitiyak ang tamang posisyon nito sa pamamagitan ng stopper at positioning device, inaayon ito sa bending line. Ang hakbang na ito ay may malaking epekto sa pagkakapare-pareho ng anggulo at laki ng bending, at dapat mapanatili ang katumpakan ng pagpoposisyon.
Operasyon ng Baluktot
Simulan ang bending machine. Dinidiin pababa ng punch ang sheet metal papunta sa ibabang die upang mabuo ang kinakailangang anggulo. Kailangang kontrolin ng operator ang lalim ng pababang presyon o stroke upang maiwasan ang pagtaob o labis na pagtalbog.
Sa panahon ng proseso ng pagbaluktot, dapat bigyang-pansin ang direksyon ng puwersa sa materyal at ang kontrol ng indentation.
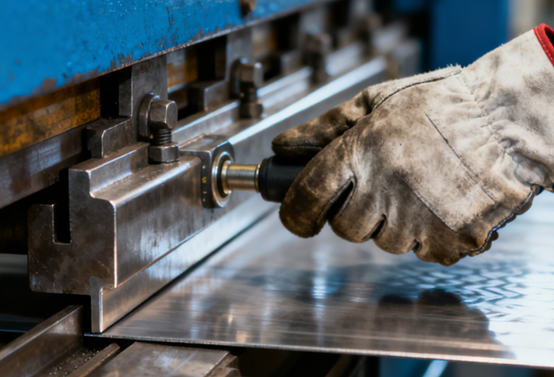
Pagsubok sa Dimension
Pagkatapos makumpleto ang pagbaluktot ng mga bahagi, ginagamit ang isang protractor, vernier caliper, o kagamitan sa pagsukat na may tatlong coordinate upang kumpirmahin kung ang anggulo, haba ng gilid, at pagiging patag ay nakakatugon sa mga kinakailangan sa disenyo.
Kung may matagpuang mga paglihis sa produkto pagkatapos ng inspeksyon, maaari itong itama sa pamamagitan ng pagpino sa stroke o sa clearance ng molde.
Pangalawang at Tambalan na Pagbaluktot
Para sa mga kumplikadong bahagi, kinakailangan ang maraming pagbaluktot o pagbaluktot sa iba't ibang direksyon. Bago isagawa ang pangalawang pagbaluktot, kinakailangang suriin kung tama ang anggulo ng pagbaluktot ng nakaraang hakbang at bigyang-pansin ang pagpigil sa nabuo na bahagi na makasagabal sa hulmahan.
deburring
Matapos mabaluktot ang workpiece, kailangang tanggalin ang mga burr, lagyan ng chamfer, at gamutin ang ibabaw upang maiwasan ang matutulis na gilid na makaapekto sa pag-assemble o paggamit. Kung kinakailangan ang welding, powder coating, o anodizing pagkatapos, ang hakbang sa pag-deburring ay partikular na mahalaga upang matiyak ang kalidad ng hitsura.
Pangwakas na inspeksyon
Sa huli, kinakailangan ang isang buo o random na inspeksyon ng mga sukat, anggulo, kapal, at anyo ng workpiece. Pagkatapos lamang makumpirma na natutugunan ng mga ito ang mga kinakailangan ng mga guhit saka lamang maaaring isagawa ang proteksiyon na pagbabalot.
Tiyakin na ang mga baluktot na bahagi ay hindi nasisira habang dinadala at binubuo, at ginagarantiyahan ang kalidad ng mga natapos na produktong naihatid.
Mga Bentahe ng Proseso ng Pagbaluktot ng Sheet Metal
Ang pagbaluktot ng sheet metal, bilang isa sa mga pinakamalawak na ginagamit na proseso ng paghubog sa sheet metal machining, ay may maraming bentahe. Hindi lamang nito masisiguro ang lakas ng istruktura kundi isinasaalang-alang din ang kahusayan sa produksyon at pagkontrol sa gastos.
Mataas na presisyon
Kayang kontrolin nang tumpak ng mga modernong kagamitan sa pagbaluktot na CNC ang anggulo, posisyon, at presyon ng pagbaluktot. Karaniwang kinokontrol ang error sa pagbaluktot sa loob ng ±0.5°, na tinitiyak ang pagkakapare-pareho ng laki at hugis ng mga bahagi at natutugunan ang mga kinakailangan ng tumpak na pag-assemble.
Mataas na Kahusayan sa Produksyon
Ang proseso ng pagbaluktot ng sheet metal ay madaling gamitin at may maikling siklo. Lalo na kapag gumagamit ng mga CNC bending machine, makakamit ang maraming proseso ng tuloy-tuloy na pagbaluktot sa pamamagitan ng nakaprogramang operasyon, na lubos na nagpapabuti sa kahusayan ng produksyon. Ito ay angkop para sa parehong batch at small-batch na produksyon.
flexibility
Ang sheet metal bending ay maaaring makinarya ang mga bahagi na may iba't ibang hugis, anggulo, at kapal ng plate sa pamamagitan ng pagpapalit ng die o pagsasaayos ng mga stroke parameter. Ang parehong kagamitan ay maaaring umangkop sa maraming produkto at angkop para sa customized na paraan ng produksyon ng maraming uri at maliliit na batch.
Mataas na Antas ng Paggamit ng Materyales
Ang pagbaluktot ay pangunahing nakakamit ng mga pagbabago sa hugis sa pamamagitan ng plastic deformation, hindi nakakabuo ng malaking halaga ng basura sa pagputol, may mataas na antas ng paggamit ng materyal, nakakatipid sa mga gastos sa hilaw na materyales, at sumusunod sa konsepto ng green manufacturing.
Mataas na Kalidad ng Ibabaw
Sa proseso ng pagbaluktot, walang malinaw na pinsala sa ibabaw ng materyal, kaya't napananatili ang maayos na kinis nito. Maaari itong direktang makapasok sa mga kasunod na proseso ng pag-spray, anodizing o hinang, na binabawasan ang mga hakbang sa muling paggawa.
Malawak na Saklaw ng mga Aplikasyon
Ang teknolohiya ng pagbaluktot ay naaangkop sa lahat ng uri ng mga metal na plato, tulad ng carbon steel, stainless steel, aluminum, copper, atbp., at malawakang ginagamit sa mga industriya tulad ng electronics, electrical appliances, automobile, mechanical equipment, at construction.
Mga Disbentaha ng Proseso ng Pagbaluktot ng Sheet Metal
Mga Limitasyon sa Materyal na Ari-arian
Ang ductility, lakas, at resilience ng iba't ibang metal ay lubhang nag-iiba, na madaling makaapekto sa bending angle at katumpakan ng dimensyon.
Halimbawa, ang bakal na mataas ang lakas o matigas na aluminyo ay madaling mabitak kapag nabaluktot, habang ang malalambot na metal ay maaaring makaranas ng labis na deformasyon o hindi pantay na mga lukot.
Springback Effect
Mayroong elastic recovery phenomenon sa mga metal pagkatapos ng pagbaluktot, na humahantong sa pagiging masyadong malaki o masyadong maliit ng aktwal na anggulo.
Lalo na pagdating sa mga materyales na mataas ang lakas at malalaking bending radii, mas mahirap ang springback control, at kailangan itong itama sa pamamagitan ng karanasan o mga proseso ng kompensasyon.
Komplikadong Pagbaluktot
Kapag malaki ang kapal ng sheet, o kumplikado ang bending angle, ang demand para sa forming force ay tumataas nang malaki, ang tonelada ng die at kagamitan ay kinakailangang mataas, at ang mga problema tulad ng bending line deviation, pagbitak, o indentation ay madaling mangyari, na nagpapahirap sa proseso ng pagbuo.
Kinakailangan ng Mataas na Kasanayan
Ang pagkontrol sa mga anggulo ng pagbaluktot, pagpili ng molde, at pag-aayos ng pagkakasunud-sunod ay nangangailangan ng operator na magkaroon ng mayamang karanasan; kung hindi, malamang na magkaroon ng mga problema tulad ng hindi pantay na deformasyon, paglihis ng anggulo o pagkagambala sa workpiece.
Mga Aplikasyon ng Proseso ng Pagbaluktot ng Sheet Metal
Industriya ng electronics
Malawakang ginagamit ang sheet metal sa paggawa ng mga produktong tulad ng chassis, server casings, at distribution box. Ang ganitong uri ng produkto ay may mataas na pangangailangan para sa katumpakan ng dimensyon at pagganap sa pagpapakalat ng init. Ang istrukturang sheet metal ay epektibong nagpoprotekta sa mga panloob na elektronikong bahagi at maginhawa para sa pagpapanatili at pag-install.
- Kabinet ng network
- Pang-industriyang pambalot ng kompyuter
- Kahon ng pamamahagi
- Pantakip na panangga
Communication Equipment
Maaaring gamitin ang sheet metal machining sa paggawa ng mga 5G communication base station casings, network racks, router casings, atbp.
Ang istrukturang sheet metal ay may mahusay na pagganap sa electromagnetic shielding at maaaring matugunan ang mga kinakailangan ng kagamitan sa komunikasyon para sa dust-proofing, moisture-proofing at anti-interference.
Automotive Industry
Ginagamit ang sheet metal sa paggawa ng mga body panel, chassis bracket, pati na rin ang mga shell ng mga motorsiklo at mga de-kuryenteng sasakyan, atbp. Sa pamamagitan ng mga proseso ng pagbaluktot at pagwelding ng sheet metal, makakamit ang mga disenyo ng istruktura na may mataas na lakas at magaan.
- Mga pinto ng kotse, hood, takip ng trunk
- Mga bahagi ng frame at chassis
- Baterya ng tray
Mga Kasangkapang Pantahanan
Ang paggawa ng sheet metal ay malawakang ginagamit sa mga shell at internal bracket ng mga produktong tulad ng mga refrigerator, washing machine, at air conditioner.
Ang mga piyesang sheet metal ay maaaring makamit ang tumpak na anyo at mataas na katumpakan ng pag-assemble, habang mayroon ding mahusay na pagwawaldas ng init at mga katangiang pangproteksyon.
- Panel sa gilid ng refrigerator
- Pambalot ng washing machine
- Ang panlabas na pambalot ng panlabas na yunit ng air conditioner
NOBLE: Ang Iyong Pinagkakatiwalaang Tagapagbigay ng Serbisyo sa Paggawa ng Sheet Metal
Nagbibigay ng mga serbisyo sa pasadyang pagbaluktot ng sheet metal na higit pa sa inaasahan ng mga customer sa mga kompetitibong presyo. Mula sa disenyo ng prototype hanggang sa paggawa ng pagbaluktot ng sheet metal, umaasa kami sa aming bihasang koponan at mga advanced na kagamitan sa produksyon upang matiyak na makakatanggap ka ng mga piyesa ng pagbaluktot ng sheet metal na may mataas na katumpakan at matatag na pagganap. Kumuha ng quote sa loob ng ilang minuto at mga piyesa ng pagbaluktot ng sheet metal sa loob ng ilang araw!
Dahil sa sertipikasyon ng ISO 9001:2015 at ISO13485-2016, tinitiyak ng NOBLE na mabibigyan ang aming mga customer ng de-kalidad na mga prototype at mga piyesa ng produksyon. Ang mga maygulang at makabagong sumusuportang makinarya sa pagbaluktot ng metal at mga bihasang technician ay nagbibigay ng tumpak at mataas na kalidad na mga serbisyo sa pagbaluktot ng metal para sa mabilis na paggawa ng prototype at produksyon.
Mga Madalas Itanong
Paano kinokontrol ang springback sa pagbaluktot ng sheet metal?
Maaaring mabawasan ang springback sa pamamagitan ng pagpapataas ng puwersa ng pagbaluktot, paggamit ng mga pamamaraan ng bottoming o coining, pagsasaayos ng mga anggulo ng die, o pag-compensate sa pamamagitan ng CNC programming. Ang pagpili ng materyal ay gumaganap din ng mahalagang papel sa pag-uugali ng springback.
Ano ang mga karaniwang hamon sa pagbaluktot ng sheet metal?
Kabilang sa mga karaniwang isyu ang springback, pagbibitak sa mga linya ng liko, pagkasira ng kagamitan, at mga kamalian sa dimensyon sa multi-stage bending. Ang wastong paggamit ng kagamitan, paghahanda ng materyal, at angle compensation ay makakatulong na maiwasan ang mga problemang ito.
Anong mga industriya ang karaniwang gumagamit ng sheet metal bending?
Ang prosesong ito ay malawakang ginagamit sa mga sasakyan, elektronika, mga gamit sa bahay, telekomunikasyon, aerospace, at makinarya pang-industriya, pangunahin na para sa mga enclosure, bracket, housing, at mga bahaging istruktural.
Paano madaling ibaluktot ang sheet metal?
Para madaling mabaluktot ang sheet metal, markahan ang linya ng pagliko, i-clamp ito nang mahigpit, at maglagay ng matatag na presyon gamit ang bending brake o vice. Para sa mas makapal o tumpak na mga bahagi, gumamit ng CNC press brake para sa tumpak na pagkontrol sa anggulo at radius.
Ano ang mga pangunahing uri ng mga pamamaraan ng pagbaluktot ng sheet metal?
Ang mga pinakakaraniwang uri ay kinabibilangan ng air bending, bottoming, coining, folding, at roll bending. Ang bawat pamamaraan ay magkakaiba sa tooling setup, katumpakan ng bending, at mga kinakailangan sa puwersa, na nagpapahintulot sa mga tagagawa na pumili batay sa kapal ng materyal at kasalimuotan ng disenyo.






