
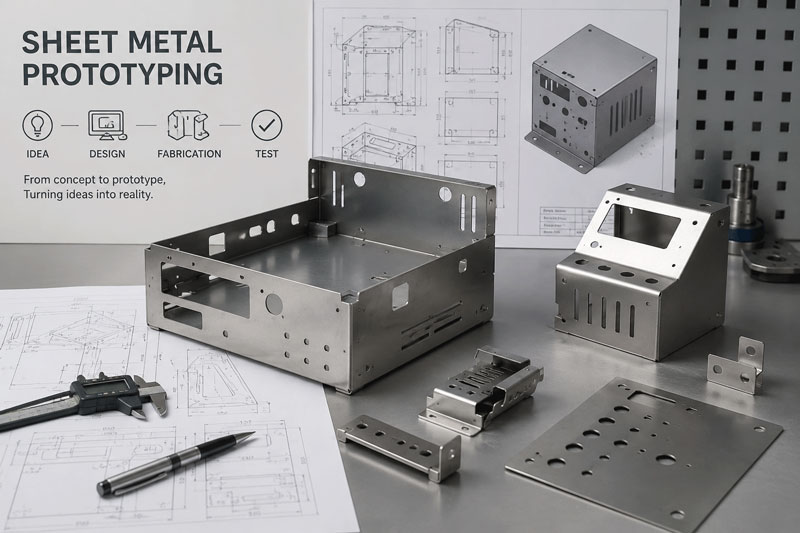
บทนำ: ประตูสู่นวัตกรรมด้านฮาร์ดแวร์
ลองนึกภาพการได้ถือผลิตภัณฑ์ต้นแบบสุดล้ำของคุณไว้ในมือเป็นครั้งแรก สัมผัสถึงน้ำหนัก ทดสอบกลไก นำเสนอต่อนักลงทุน หรือทดสอบในสภาพแวดล้อมจริง ช่วงเวลาแห่งการเปลี่ยนแปลงครั้งสำคัญนี้ ที่ซึ่งการออกแบบดิจิทัลกลายเป็นความจริงทางกายภาพ เกิดขึ้นได้ด้วยการผลิตต้นแบบจากแผ่นโลหะ ในสภาพแวดล้อมการพัฒนาฮาร์ดแวร์ที่รวดเร็วในปัจจุบัน ความสามารถในการผลิตต้นแบบที่ใช้งานได้จริงอย่างรวดเร็วและแม่นยำไม่ใช่แค่ข้อได้เปรียบ แต่เป็นสิ่งจำเป็นสำหรับการอยู่รอดและความสำเร็จ
การสร้างต้นแบบด้วยแผ่นโลหะถือเป็นสะพานเชื่อมที่สำคัญระหว่างการออกแบบเชิงแนวคิดและการผลิตจำนวนมาก ช่วยให้นักประดิษฐ์ในอุตสาหกรรมต่างๆ ตั้งแต่สตาร์ทอัพด้านอวกาศไปจนถึงผู้พัฒนาอุปกรณ์ทางการแพทย์ สามารถตรวจสอบ ปรับปรุง และทำให้การออกแบบของตนสมบูรณ์แบบก่อนที่จะลงทุนกับเครื่องมือการผลิตที่มีราคาแพง คู่มือฉบับนี้จะสำรวจทุกแง่มุมของการผลิตต้นแบบด้วยแผ่นโลหะอย่างครอบคลุม โดยให้ความรู้ที่คุณต้องการเพื่อก้าวผ่านขั้นตอนสำคัญนี้ของการพัฒนาผลิตภัณฑ์ได้อย่างประสบความสำเร็จ
บทที่ 1: ทำความเข้าใจเกี่ยวกับการสร้างต้นแบบจากแผ่นโลหะ
การผลิตต้นแบบจากแผ่นโลหะคืออะไร?
การผลิตต้นแบบจากแผ่นโลหะ หมายถึงกระบวนการเฉพาะในการสร้างชิ้นส่วนและชุดประกอบจากแผ่นโลหะที่มีฟังก์ชันการทำงานและมีขนาดถูกต้องแม่นยำในปริมาณน้อย เพื่อใช้ในการตรวจสอบความถูกต้องของการออกแบบ การทดสอบ และการประเมินตลาด แตกต่างจากวิธีการผลิตจำนวนมากที่ต้องอาศัยเครื่องมือเฉพาะและการเพิ่มประสิทธิภาพในปริมาณมาก การผลิตต้นแบบให้ความสำคัญกับความเร็ว ความยืดหยุ่น และความแม่นยำสำหรับการผลิตในปริมาณน้อย
ลักษณะสำคัญของการสร้างต้นแบบ:
- โฟกัสปริมาณต่ำโดยทั่วไปประมาณ 1 ถึง 100 ชิ้น
- การตอบสนองอย่างรวดเร็ว: วันหรือสัปดาห์ แทนที่จะเป็นเดือน
- ความยืดหยุ่นในการออกแบบ: ปรับเปลี่ยนการออกแบบได้ง่าย
- เครื่องมือที่คุ้มค่า: ลงทุนด้านเครื่องมือช่างน้อยที่สุดหรือไม่ต้องลงทุนเลย
- ความแม่นยำสูง: การปฏิบัติตามค่าความคลาดเคลื่อนที่เข้มงวดเพื่อวัตถุประสงค์ในการตรวจสอบความถูกต้อง
บทบาทสำคัญของการสร้างต้นแบบในการพัฒนาผลิตภัณฑ์
การลดความเสี่ยงผ่านการตรวจสอบทางกายภาพ
ผลการวิจัยชี้ให้เห็นว่า ผลิตภัณฑ์ที่ผ่านการตรวจสอบด้วยต้นแบบที่ใช้งานได้จริง จะมีปัญหาด้านการออกแบบระหว่างการผลิตน้อยลง 67% และมีอัตราการยอมรับในตลาดสูงขึ้น 82% การสร้างต้นแบบช่วยให้:
- การระบุและแก้ไขข้อบกพร่องด้านการออกแบบก่อนการลงทุนด้านเครื่องมือ
- การตรวจสอบความเป็นไปได้ในการผลิตและกระบวนการประกอบ
- การตรวจสอบความถูกต้องของการเลือกวัสดุและคุณลักษณะด้านประสิทธิภาพ
- การสาธิตการทำงานของผลิตภัณฑ์ให้แก่ผู้มีส่วนได้ส่วนเสียและนักลงทุน
ความจำเป็นในการประหยัดต้นทุน
แม้ว่าการสร้างต้นแบบจะเป็นการลงทุน แต่ต้นทุนนั้นก็ยังน้อยกว่าต้นทุนที่อาจเกิดขึ้นจากสิ่งต่อไปนี้:
- การปรับเปลี่ยนเครื่องมือการผลิต (โดยทั่วไปมีราคาแพงกว่าการปรับเปลี่ยนต้นแบบ 5-15 เท่า)
- ความล่าช้าในการผลิตและการพลาดโอกาสในการวางจำหน่ายในตลาด
- การเรียกคืนผลิตภัณฑ์เนื่องจากตรวจไม่พบข้อบกพร่องด้านการออกแบบ
- สูญเสียความได้เปรียบในการแข่งขันเนื่องจากการเข้าสู่ตลาดล่าช้า
บทที่ 2: วิธีการและเทคโนโลยีในการสร้างต้นแบบ
การตัดด้วยเลเซอร์สำหรับชิ้นงานต้นแบบ
ภาพรวมเทคโนโลยี:
การตัดด้วยเลเซอร์ใช้ลำแสงเลเซอร์ที่โฟกัสอย่างแม่นยำเพื่อหลอม เผา หรือทำให้วัสดุกลายเป็นไอ ระบบเลเซอร์ไฟเบอร์ที่ทันสมัยให้ความเร็วและคุณภาพที่เหนือกว่าสำหรับการใช้งานในการสร้างต้นแบบ
ข้อดีเฉพาะของต้นแบบ:
- ไม่มีค่าใช้จ่ายในการผลิตเครื่องมือไม่จำเป็นต้องใช้เครื่องมือใดๆ
- ความยืดหยุ่นสูง: ปรับเปลี่ยนดีไซน์ได้อย่างรวดเร็วโดยไม่ต้องดัดแปลงเครื่องมือ
- ความแม่นยำดีเยี่ยม: ค่าความคลาดเคลื่อนที่แม่นยำที่สุดถึง ±0.004 นิ้ว (0.1 มม.)
- รูปทรงเรขาคณิตที่ซับซ้อนสามารถสร้างรูปทรงที่ซับซ้อนและรายละเอียดที่ประณีตได้อย่างง่ายดาย
- ความคล่องตัวของวัสดุ: สามารถตัดโลหะได้หลากหลายชนิด รวมถึงสแตนเลส อลูมิเนียม และทองแดง
การใช้งานทั่วไป:
- ลวดลายและรูปทรงแบนที่ซับซ้อน
- ตะแกรงระบายอากาศและองค์ประกอบตกแต่ง
- ส่วนประกอบโครงสร้างที่มีลวดลายฉลุที่ซับซ้อน
- ตัวยึดและแผ่นยึด
- แผงและฝาครอบของโครงสร้าง
ข้อกำหนดทางเทคนิค:
- ความหนาสูงสุด: สูงสุด 1 นิ้ว (25 มม.) สำหรับวัสดุบางชนิด
- ตำแหน่งมีความเที่ยงตรง: ±0.001 นิ้ว (0.025 มม.)
- ขนาดคุณสมบัติขั้นต่ำความกว้างร่องตัด 0.004 นิ้ว (0.1 มม.)
- คุณภาพขอบ: ดีเยี่ยมด้วยพื้นที่ที่ได้รับผลกระทบจากความร้อนน้อยที่สุด
การเจาะ CNC สำหรับการผลิตต้นแบบ
ภาพรวมเทคโนโลยี:
การเจาะรูด้วยเครื่อง CNC ใช้เครื่องกดแบบหมุนที่ตั้งโปรแกรมได้เพื่อสร้างรู รูปทรง และแบบต่างๆ ในแผ่นโลหะโดยใช้แรงทางกล
เมื่อใดควรเลือกใช้การเจาะรูสำหรับชิ้นงานต้นแบบ:
- คุณสมบัติมาตรฐาน: เมื่อชิ้นส่วนต่างๆ มีขนาดและรูปทรงของรูที่เหมือนกัน
- การดำเนินงานการขึ้นรูป: สำหรับบานเกล็ด รูเจาะ และลวดลายแบบนูน
- ความต้องการปริมาณปานกลาง: จำนวน 10-50 ชิ้น ที่เวลาในการตั้งค่าเลเซอร์ไม่คุ้มค่า
- ประสิทธิภาพต้นทุนเมื่อสามารถใช้เครื่องมือมาตรฐานได้อย่างมีประสิทธิภาพ
ข้อดีของการสร้างต้นแบบ:
- การขึ้นรูปแบบบูรณาการ: สร้างคุณลักษณะที่มีรูปร่างในขั้นตอนเดียวกัน
- การเข้าถึงคลังเครื่องมือ: มีเครื่องมือมาตรฐานให้เลือกใช้อย่างครบครัน
- คุณภาพขอบดีขอบเรียบเนียน มีเสี้ยนน้อยที่สุด
- ความเร็วที่เหมาะสมเร็วกว่าเลเซอร์สำหรับบางรูปแบบ
ข้อ จำกัด :
- ข้อจำกัดของเครื่องมือ: มีข้อจำกัดด้านขนาดและรูปทรงของเครื่องมือที่มีอยู่
- ข้อกำหนดการติดตั้ง: ต้องมีการตั้งค่าเครื่องมือสำหรับแต่ละงาน
- ข้อ จำกัด ทางเรขาคณิต: มีความยืดหยุ่นน้อยกว่าเลเซอร์สำหรับรูปทรงที่ซับซ้อน
การขึ้นรูปด้วยเครื่องกดเบรก CNC
ภาพรวมเทคโนโลยี:
เครื่องดัดโลหะแผ่น CNC สมัยใหม่ใช้ระบบควบคุมด้วยคอมพิวเตอร์ ทั้งตัวกำหนดตำแหน่งแผ่นหลังและตำแหน่งของแกนกด เพื่อให้ได้การดัดที่แม่นยำในชิ้นส่วนโลหะแผ่น
ความสามารถเฉพาะของต้นแบบ:
- การติดตั้งอย่างรวดเร็ว: การตั้งค่าเครื่องมือดิจิทัลและการโหลดโปรแกรม
- ความแม่นยำสูงสามารถควบคุมความคลาดเคลื่อนเชิงมุมได้ถึง ±0.5°
- เครื่องมือที่มีความยืดหยุ่น: ปรับได้สำหรับวัสดุและความหนาต่างๆ
- การดัดที่ซับซ้อน: การดัดหลายครั้งในการติดตั้งครั้งเดียว
ข้อควรพิจารณาที่สำคัญสำหรับการดัดชิ้นงานต้นแบบ:
- วัสดุสปริงกลับการคำนวณค่าชดเชยสำหรับวัสดุชนิดต่างๆ
- การเพิ่มประสิทธิภาพลำดับการโค้งงอการวางแผนเพื่อความสะดวกในการเข้าถึงและความถูกต้องแม่นยำ
- การเลือกเครื่องมือ: การเลือกเครื่องมือให้เหมาะสมกับวัสดุและรัศมีที่ต้องการ
- ความท้าทายเฉพาะด้านของต้นแบบ: การผลิตในปริมาณน้อยจำเป็นต้องใส่ใจเป็นพิเศษในเรื่องความสม่ำเสมอ
คุณสมบัติขั้นสูงสำหรับการสร้างต้นแบบ:
- 3D การดัด: การดัดโค้งหลายระนาบที่ซับซ้อน
- การเปลี่ยนเครื่องมืออัตโนมัติเพื่อตอบสนองความต้องการต้นแบบที่หลากหลาย
- การวัดมุมด้วยเลเซอร์: การตรวจสอบมุมแบบเรียลไทม์
- หลีกเลี่ยงการชน: การป้องกันซอฟต์แวร์สำหรับชิ้นส่วนที่ซับซ้อน
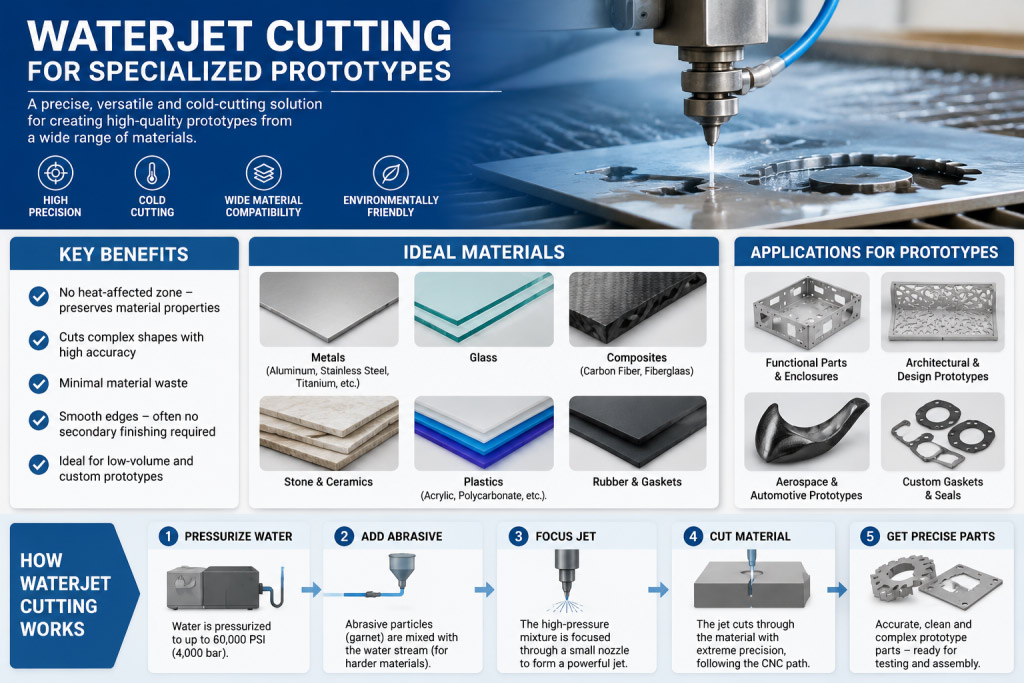
การตัดด้วยระบบวอเตอร์เจ็ท สำหรับต้นแบบเฉพาะทาง
ภาพรวมเทคโนโลยี:
การตัดด้วยระบบวอเตอร์เจ็ทใช้แรงดันน้ำสูงผสมกับอนุภาคขัดถูเพื่อตัดวัสดุโดยไม่ต้องใช้ความร้อน
แอปพลิเคชันต้นแบบ:
- วัสดุที่ไวต่อความร้อน: ในกรณีที่ต้องหลีกเลี่ยงการเสียรูปเนื่องจากความร้อน
- วัสดุหนารองรับความหนาได้สูงสุดถึง 6 นิ้ว (150 มม.)
- วัสดุคอมโพสิต: การตัดวัสดุผสม
- ส่วนประกอบที่ละเอียดอ่อน: ในกรณีที่แรงยึดเป็นสิ่งสำคัญ
ข้อดี:
- ไม่มีโซนที่ได้รับผลกระทบจากความร้อน: มีความสำคัญอย่างยิ่งสำหรับวัสดุและการใช้งานบางประเภท
- ความคล่องตัวของวัสดุ: ตัดโลหะ วัสดุผสม แก้ว และหิน
- ประโยชน์ด้านสิ่งแวดล้อมไม่มีควันพิษหรือการเสียรูปจากความร้อน
- ความสามารถในการแม่นยำ: มีความแม่นยำสูง เหมาะสำหรับงานสร้างต้นแบบส่วนใหญ่
บูรณาการการผลิตสารเติมแต่ง
แนวทางแบบผสมผสาน:
ปัจจุบัน การผลิตต้นแบบจากแผ่นโลหะมีการนำเทคโนโลยีการพิมพ์ 3 มิติมาใช้มากขึ้น เพื่อวัตถุประสงค์ต่างๆ ดังนี้:
- โครงยึดและฐานยึดที่ซับซ้อนในกรณีที่การใช้แผ่นโลหะไม่เหมาะสม
- จิ๊กและฟิกซ์เจอร์สำหรับการประกอบ: เครื่องมือสั่งทำพิเศษสำหรับการประกอบต้นแบบ
- ส่วนประกอบที่ไม่ใช่โครงสร้าง: องค์ประกอบตกแต่งหรือองค์ประกอบที่ไม่ก่อให้เกิดความเครียดมากนัก
- การวนซ้ำอย่างรวดเร็ว: ปรับเปลี่ยนดีไซน์ได้อย่างรวดเร็วโดยไม่ต้องผลิตชิ้นส่วนโลหะ
บทที่ 3: วัสดุสำหรับทำต้นแบบแผ่นโลหะ
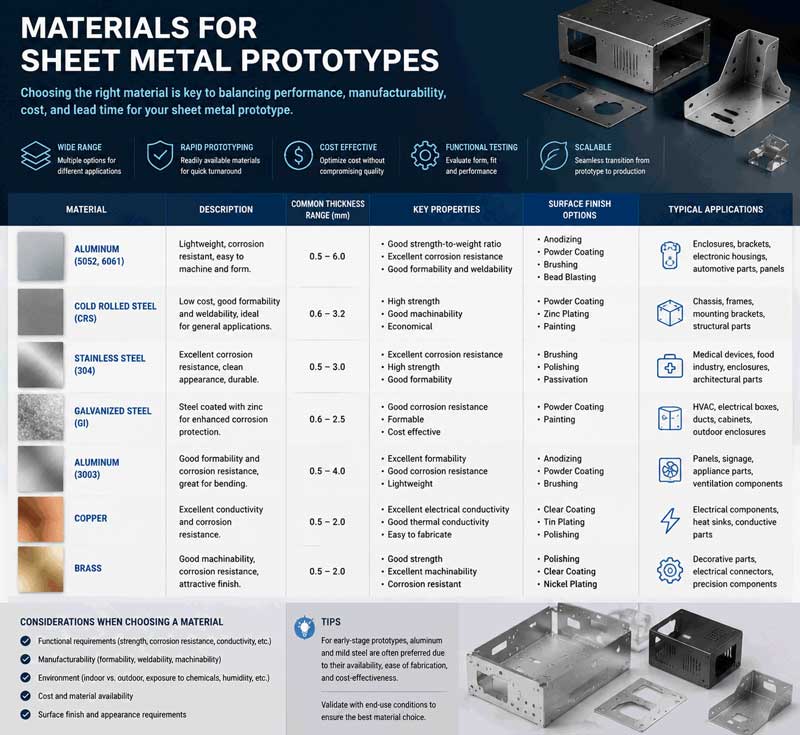
วัสดุที่ใช้กันทั่วไป
อลูมิเนียมอัลลอยด์:
- 5052-H32: ทนทานต่อการกัดกร่อนดีเยี่ยม ขึ้นรูปได้ดี
- 6061-T6: อัตราส่วนความแข็งแรงต่อน้ำหนักสูง ขึ้นรูปได้ง่าย
- 3003: ขึ้นรูปได้ดีเยี่ยม เชื่อมได้ดี
- ข้อควรพิจารณาในการสร้างต้นแบบ: ใช้แรงตัดน้อยกว่า และขึ้นรูปได้ง่ายกว่าเหล็ก
สแตนเลส:
- 304: พบได้ทั่วไป ทนทานต่อการกัดกร่อนและขึ้นรูปได้ดี
- 316: ทนทานต่อการกัดกร่อนเป็นเลิศ เหมาะสำหรับงานทางทะเลและงานเคมี
- 430: มีคุณสมบัติเป็นแม่เหล็ก ขึ้นรูปได้ดี และต้นทุนต่ำ
- 17-4 พีเอช: การชุบแข็งด้วยการตกตะกอน ความแข็งแรงสูงหลังการอบชุบด้วยความร้อน
เหล็กแผ่นรีดเย็น:
- 1018: ใช้งานได้หลากหลาย เชื่อมง่าย และขึ้นรูปง่าย
- เกรด CRS: มีให้เลือกหลายระดับความแข็งและพื้นผิว
- ข้อดีของการสร้างต้นแบบต้นทุนต่ำ หาซื้อได้ง่าย ใช้งานสะดวก
ทองแดงและทองเหลือง:
- ทองแดง C110: มีคุณสมบัติการนำไฟฟ้าและความร้อนที่ดีเยี่ยม
- ทองเหลือง 260: ทนทานต่อการกัดกร่อนได้ดี มีรูปลักษณ์สวยงาม
- การใช้งานพิเศษ: ชิ้นส่วนไฟฟ้า, องค์ประกอบตกแต่ง, เครื่องแลกเปลี่ยนความร้อน
วัสดุพิเศษ:
- เหล็กสปริง: สำหรับคลิปและส่วนประกอบยึด
- วัสดุชุบสำเร็จรูป: ตัวเลือกชุบสังกะสี, ชุบสังกะสีแบบรีดร้อน
- โลหะผสมที่มีความแข็งแรงสูงสำหรับงานที่ต้องการประสิทธิภาพสูง
- โลหะผสมที่แปลกใหม่: ไทเทเนียม, อินโคเนล สำหรับต้นแบบเฉพาะทาง
แนวทางการเลือกวัสดุสำหรับการสร้างต้นแบบ
การคัดเลือกโดยพิจารณาจากผลการปฏิบัติงาน:
- ข้อกำหนดด้านความแข็งแกร่ง: จำเป็นต้องทราบค่าความแข็งแรงครากและความแข็งแรงดึง
- ความต้านทานการกัดกร่อน: ข้อควรพิจารณาเกี่ยวกับการสัมผัสกับสิ่งแวดล้อม
- ข้อ จำกัด ด้านน้ำหนัก: ความหนาแน่นและอัตราส่วนความแข็งแรงต่อน้ำหนัก
- คุณสมบัติทางความร้อน: ค่าการนำไฟฟ้าและสัมประสิทธิ์การขยายตัว
ข้อควรพิจารณาในการผลิต:
- การขึ้นรูปรัศมีโค้งขั้นต่ำและลักษณะการยืดตัว
- weldability: ความเข้ากันได้กับวิธีการเชื่อมต่อที่วางแผนไว้
- พื้นผิว: ข้อกำหนดด้านรูปลักษณ์และการประมวลผลหลังการถ่ายทำ
- ความพร้อมที่จะให้บริการระยะเวลาในการจัดส่งและปริมาณการสั่งซื้อขั้นต่ำ
กลยุทธ์การเพิ่มประสิทธิภาพต้นทุน:
- เกจวัดมาตรฐาน: การใช้ความหนาที่หาได้ง่าย
- โลหะผสมทั่วไปหลีกเลี่ยงการใช้วัสดุแปลกใหม่เมื่อเป็นไปได้
- การเพิ่มประสิทธิภาพขนาดลดเศษวัสดุเหลือทิ้งให้น้อยที่สุดด้วยการจัดเรียงชิ้นงานซ้อนกัน
- วัสดุทางเลือก: พิจารณาตัวเลือกอื่นที่มีคุณสมบัติคล้ายคลึงกัน
บทที่ 4: ข้อควรพิจารณาในการออกแบบสำหรับการสร้างต้นแบบ
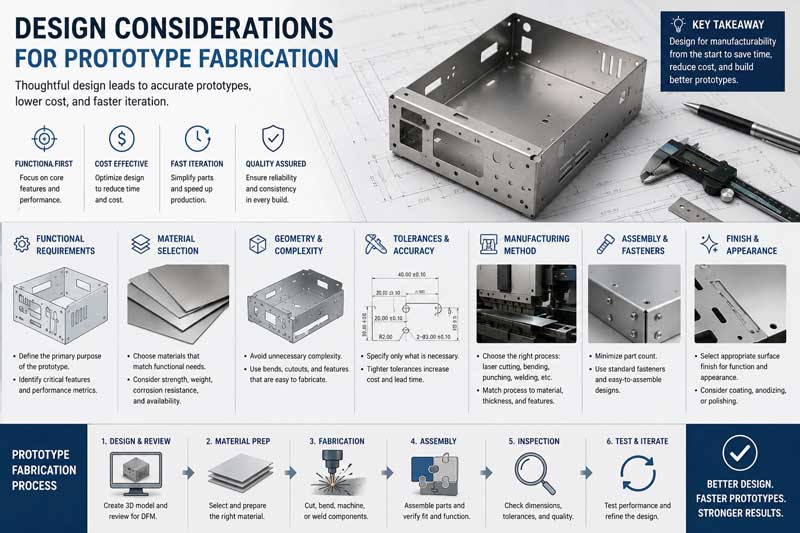
หลักการออกแบบเพื่อการผลิต (DFM)
หลักเกณฑ์สำคัญของ DFM:
- คุณสมบัติมาตรฐาน
- ใช้ขนาดรูและรัศมีดัดโค้งทั่วไป
- ควรใช้ความหนาของวัสดุที่เป็นมาตรฐานเดียวกันหากเป็นไปได้
- ออกแบบโดยคำนึงถึงเครื่องมือและขีดความสามารถที่มีอยู่
2. ปรับให้เหมาะสมสำหรับกระบวนการสร้างต้นแบบ
- ออกแบบสำหรับการตัดด้วยเลเซอร์เมื่อคาดว่าจะมีการเปลี่ยนแปลงอย่างรวดเร็ว
- พิจารณาการเจาะรูสำหรับคุณสมบัติมาตรฐานในปริมาณปานกลาง
- วางแผนการเข้าถึงและลำดับขั้นตอนสำหรับเครื่องดัดโลหะ
- ลดความซับซ้อนให้น้อยที่สุด
- ลดจำนวนชิ้นส่วนที่ไม่ซ้ำกัน
- ลดความซับซ้อนของข้อกำหนดในการประกอบ
- กำหนดมาตรฐานสำหรับตัวยึดและอุปกรณ์ต่างๆ
องค์ประกอบการออกแบบที่สำคัญ:
ข้อควรพิจารณาในการออกแบบส่วนโค้ง
- รัศมีโค้งต่ำสุดโดยทั่วไปแล้ว ความหนาจะเท่ากับ 1 เท่าของความหนาของวัสดุสำหรับเหล็ก และ 1.5 เท่าสำหรับอลูมิเนียม
- บรรเทาโค้ง: ตัดแต่งขอบอย่างเหมาะสมเพื่อป้องกันการฉีกขาด
- ความยาวของหน้าแปลน: ความหนาขั้นต่ำ 4 เท่าของความหนาวัสดุ บวกกับรัศมีโค้ง
- ทิศทางของเกรน: ข้อควรพิจารณาสำหรับวัสดุที่ไม่เป็นเนื้อเดียวกัน
การออกแบบรูและช่องเจาะ
- ขนาดรูขั้นต่ำ: เส้นผ่านศูนย์กลางเท่ากับความหนาของวัสดุ (ขั้นต่ำที่ใช้งานได้จริงคือ 0.040 นิ้ว)
- ระยะขอบ: ระยะห่างจากรูถึงขอบอย่างน้อย 2 เท่าของความหนาของวัสดุ
- ขนาดสล็อตความกว้างเท่ากับความหนาของวัสดุ
- ประสิทธิภาพการทำรังการออกแบบเพื่อการใช้ประโยชน์จากวัสดุอย่างเหมาะสมที่สุด
การออกแบบคุณลักษณะรูปทรง
- บานเกล็ดและซี่โครง: ระยะห่างที่เหมาะสมสำหรับเครื่องมือ
- รูเจาะและร่องนูนขนาดและความลึกมาตรฐาน
- การออกแบบชายผ้าและตะเข็บ: ค่าเผื่อและการอนุมัติที่ถูกต้อง
- คุณสมบัติพิเศษ: พิจารณาความเป็นไปได้ในการผลิตตั้งแต่เนิ่นๆ
แนวทางการกำหนดค่าความคลาดเคลื่อนและข้อกำหนด
ค่าความคลาดเคลื่อนมาตรฐานสำหรับต้นแบบ:
- ขนาดเชิงเส้น: ±0.010 นิ้ว (0.25 มม.) สำหรับคุณสมบัติส่วนใหญ่
- ตำแหน่งของหลุม: ±0.005 นิ้ว (0.13 มม.) สำหรับการใช้งานที่ต้องการความแม่นยำสูง
- มุมโค้ง: ±1° สำหรับส่วนโค้งมาตรฐาน
- ความเรียบ: 0.010 นิ้ว ต่อ นิ้ว (0.25 มิลลิเมตร ต่อ 25 มิลลิเมตร)
ข้อกำหนดคุณสมบัติที่สำคัญ:
- ข้อกำหนดการตกแต่งพื้นผิวระบุว่ามีความสำคัญหรือไม่
- การควบคุมเสี้ยน: ทิศทางและค่าความคลาดเคลื่อนสูงสุดที่อนุญาต
- เงื่อนไขขอบข้อกำหนดและวิธีการลบคม
- พื้นผิวเครื่องสำอาง: พื้นที่ที่ต้องได้รับการดูแลเป็นพิเศษ
บทที่ 5: กระบวนการผลิตต้นแบบ
ขั้นตอนการทำงานทีละขั้นตอน
ขั้นตอนที่ 1: การตรวจสอบและเตรียมการออกแบบ
- การประเมินการออกแบบเบื้องต้น
- การตรวจสอบแบบจำลองและแบบร่าง CAD
- การวิเคราะห์และข้อเสนอแนะของ DFM
- คำแนะนำการเลือกวัสดุ
- การเพิ่มประสิทธิภาพการเลือกกระบวนการ
2. เอกสารทางเทคนิค
- การจัดทำแบบเขียนสำหรับการผลิต
- การพัฒนาคำแนะนำในการผลิต
- เอกสารข้อกำหนดด้านคุณภาพ
- ข้อกำหนดกระบวนการพิเศษ
ขั้นตอนที่ 2: การตั้งโปรแกรมและการตั้งค่า
- การเขียนโปรแกรม CAD/CAM
- การจัดเรียงซ้อนอย่างมีประสิทธิภาพเพื่อการใช้ทรัพยากรอย่างคุ้มค่า
- การสร้างและการปรับแต่งเส้นทางการตัดเฉือน
- การสร้างและการตรวจสอบรหัสเครื่อง
- การจำลองและการตรวจสอบการชน
- การตั้งค่าเครื่อง
- การคัดเลือกและจัดเตรียมวัสดุ
- การติดตั้งและปรับเทียบเครื่องมือ
- การโหลดและการตรวจสอบโปรแกรม
- ขั้นตอนการตั้งค่าบทความฉบับแรก
ขั้นตอนที่ 3: การดำเนินงานด้านการผลิต
- การตัดเฉือน
- การตัดหรือเจาะด้วยเลเซอร์
- การตรวจสอบคุณภาพระหว่างการตัด
- การขนถ่ายและจัดการวัสดุ
- การควบคุมและการจัดการเศษวัสดุ
2. ขั้นตอนการขึ้นรูป
- การตั้งค่าและการตั้งโปรแกรมเครื่องดัดโลหะ
- การดำเนินการตามลำดับการดัดงอ
- การตรวจสอบและปรับแต่งระหว่างกระบวนการผลิต
- การดำเนินการขึ้นรูปขั้นที่สอง
ขั้นตอนที่ 4: การดำเนินงานขั้นที่สอง
- การลบคมและการตกแต่งขอบ
- การลบคมด้วยมือหรือด้วยระบบอัตโนมัติ
- การลบคมและการทำให้เรียบ
- การเตรียมพื้นผิวสำหรับการตกแต่ง
- การตรวจสอบคุณภาพ
2. การเชื่อมต่อและการประกอบ
- การเตรียมและการดำเนินการเชื่อม
- การติดตั้งตัวยึด
- การยึดติดด้วยกาวเมื่อจำเป็น
- การสร้างชิ้นส่วนย่อย
3. การตกแต่งพื้นผิว
- การทำความสะอาดและเตรียมพร้อม
- การพ่นสีหรือการพ่นสีผง
- การชุบหรือการทำอะโนไดซ์
- สารเคลือบและกรรมวิธีพิเศษ
ขั้นตอนที่ 5: การประกันคุณภาพและการส่งมอบ
- การตรวจสอบและทดสอบ
- การตรวจสอบมิติ
- การทดสอบการทำงาน
- การรับรองวัสดุ
- การจัดทำเอกสารให้เสร็จสมบูรณ์
- บรรจุภัณฑ์และจัดส่ง
- การออกแบบบรรจุภัณฑ์ป้องกัน
- การรวมเอกสาร
- เตรียมจัดส่ง
- การติดตามและการประสานงานการจัดส่ง
บทที่ 6: การควบคุมคุณภาพสำหรับการผลิตต้นแบบ
วิธีการตรวจสอบ
การตรวจสอบบทความครั้งแรก (FAI)
- การตรวจสอบขนาดอย่างครบถ้วน: คุณสมบัติทั้งหมดได้รับการวัดและบันทึกไว้แล้ว
- การตรวจสอบวัสดุ: การยืนยันคุณสมบัติของวัสดุ
- การตรวจสอบกระบวนการ: การตรวจสอบกระบวนการผลิต
- เอกสารรายงานการตรวจสอบโดยละเอียด
การควบคุมคุณภาพในกระบวนการ
- การตั้งค่าการตรวจสอบ: ยืนยันการตั้งค่าเครื่อง
- การตรวจสอบกระบวนการการติดตามพารามิเตอร์คุณภาพแบบเรียลไทม์
- การตรวจสอบตัวอย่าง: การตรวจสอบชิ้นส่วนเป็นระยะระหว่างการผลิต
- การควบคุมกระบวนการทางสถิติ: สำหรับการผลิตต้นแบบในปริมาณมาก
ระเบียบปฏิบัติการตรวจสอบขั้นสุดท้าย
- การตรวจสอบด้วยสายตา: คุณภาพพื้นผิวและการประเมินความสวยงาม
- การทดสอบสมรรถนะ: การตรวจสอบการประกอบและการทำงาน
- การตรวจสอบเอกสาร: การตรวจสอบบันทึกให้เสร็จสมบูรณ์
- การอนุมัติของลูกค้าตัวอย่างขั้นตอนการตรวจสอบและอนุมัติ :
อุปกรณ์และเทคนิคการวัด
เครื่องมือวัดมาตรฐาน:
- คาลิปเปอร์และไมโครมิเตอร์: สำหรับมิติเชิงเส้น
- มาตรวัดความสูง: สำหรับการวัดในแนวตั้ง
- แผ่นพื้นผิว: เพื่อความเรียบและความขนาน
- บล็อกวัดและหมุด: สำหรับการตรวจสอบรู
ระบบการวัดขั้นสูง:
- เครื่องวัดพิกัด (CMM): สำหรับรูปทรงเรขาคณิตที่ซับซ้อน
- เครื่องเปรียบเทียบแสง: สำหรับการตรวจสอบโปรไฟล์
- เลเซอร์สแกนเนอร์สำหรับพื้นผิวที่มีรูปทรงอิสระ
- CMM แบบพกพาสำหรับชิ้นส่วนขนาดใหญ่หรือชิ้นส่วนที่มีรูปทรงไม่สะดวกต่อการใช้งาน
การวัดต้นแบบเฉพาะทาง:
- การสแกน 3 มิติ: สำหรับการวิศวกรรมย้อนกลับและการตรวจสอบ
- ไม้โปรแทรกเตอร์ดิจิตอล: สำหรับการวัดมุม
- เครื่องทดสอบความหยาบผิว: สำหรับการตรวจสอบขั้นสุดท้าย
- เครื่องทดสอบความแข็ง: สำหรับการตรวจสอบคุณสมบัติของวัสดุ
บทที่ 7: การใช้งานข้ามอุตสาหกรรม
อวกาศและกลาโหม
ข้อกำหนดสำหรับต้นแบบ:
- ความแม่นยำสูงสุด: ความคลาดเคลื่อนที่แคบและมาตรฐานที่เข้มงวด
- ความเชี่ยวชาญด้านวัสดุโลหะผสมพิเศษและวัสดุผสม
- เอกสาร: สามารถตรวจสอบย้อนกลับและรับรองได้อย่างสมบูรณ์
- การทดสอบ: การตรวจสอบประสิทธิภาพอย่างเข้มงวด
การใช้งานทั่วไป:
- โครงยึดและฐานติดตั้ง
- ตู้และชั้นวางอุปกรณ์อิเล็กทรอนิกส์การบิน
- แผ่นกันความร้อนและส่วนประกอบการจัดการความร้อน
- อุปกรณ์ทดสอบและอุปกรณ์สนับสนุนภาคพื้นดิน
การพัฒนาเครื่องมือแพทย์
ข้อควรพิจารณาพิเศษ:
- วัสดุที่เข้ากันได้ทางชีวภาพวัสดุและพื้นผิวที่ได้รับการอนุมัติจาก FDA
- ข้อกำหนดด้านความสะอาด: การจัดการและการประมวลผลพิเศษ
- ปฏิบัติตามกฎระเบียบเอกสารประกอบการยื่นขออนุมัติจาก FDA
- ความเข้ากันได้ของการฆ่าเชื้อ: ออกแบบเพื่อวิธีการฆ่าเชื้อ
ต้นแบบทั่วไป:
- ส่วนประกอบเครื่องมือผ่าตัด
- ตัวเรือนและโครงอุปกรณ์
- ส่วนประกอบของการทดลองปลูกถ่าย
- ชิ้นส่วนอุปกรณ์การวินิจฉัย
ชิ้นส่วนอุปกรณ์อิเล็กทรอนิกส์
ความต้องการต้นแบบ:
- คุณภาพสุนทรียภาพ: พื้นผิวที่เรียบเนียนเป็นเลิศ
- พอดีและเสร็จสิ้น: ข้อกำหนดการประกอบที่แม่นยำ
- การจัดการความร้อน: ข้อควรพิจารณาเกี่ยวกับการระบายความร้อน
- การป้องกัน EMI/RFIข้อกำหนดด้านประสิทธิภาพทางไฟฟ้า
การใช้งาน:
- ตัวเรือนและโครงอุปกรณ์
- แผ่นระบายความร้อนและระบบระบายความร้อน
- ตัวยึดและอุปกรณ์ติดตั้งภายใน
- แผงเชื่อมต่อและอินเทอร์เฟซ
การพัฒนายานยนต์
ข้อกำหนดสำหรับการสร้างต้นแบบ:
- การทดสอบความทนทาน: ส่วนประกอบสำหรับการทดสอบและการตรวจสอบความถูกต้อง
- รูปทรงและความพอดีแผงตัวถังและองค์ประกอบโครงสร้าง
- การตรวจสอบวัสดุการทดสอบวัสดุและกระบวนการใหม่
- การตรวจสอบการประกอบ: การพัฒนากระบวนการผลิต
การใช้งานทั่วไป:
- วงเล็บและฮาร์ดแวร์สำหรับติดตั้ง
- อุปกรณ์ทดสอบและต้นแบบ
- ส่วนประกอบของรถต้นแบบ
- อุปกรณ์เสริมและการดัดแปลงตามสั่ง
อุปกรณ์อุตสาหกรรม
ข้อควรพิจารณาในการสร้างต้นแบบ:
- ฟังก์ชันสำคัญกว่ารูปแบบ: เน้นที่ประสิทธิภาพ
- ข้อกำหนดด้านความทนทานการทดสอบภายใต้สภาวะจริง
- การเพิ่มประสิทธิภาพต้นทุน: การสร้างสมดุลระหว่างประสิทธิภาพและต้นทุน
- manufacturabilityออกแบบเพื่อการผลิตในอนาคต
การใช้งาน:
- อุปกรณ์ป้องกันเครื่องจักรและอุปกรณ์ความปลอดภัย
- วงเล็บและตัวรองรับแบบสั่งทำพิเศษ
- ส่วนประกอบอุปกรณ์ทดสอบ
- ชิ้นส่วนเครื่องจักรต้นแบบ
บทที่ 8: การบริหารจัดการและการเพิ่มประสิทธิภาพต้นทุน
การวิเคราะห์โครงสร้างต้นทุน
ต้นทุนทางตรง:
- ต้นทุนวัสดุ: การจัดซื้อและการแปรรูปวัตถุดิบ
- ค่าแรง: เวลาที่ใช้ในการตั้งโปรแกรม ตั้งค่า และดำเนินการ
- เวลาเครื่องการใช้ประโยชน์และการเสื่อมราคาของอุปกรณ์
- ค่าเครื่องมือ: ต้องใช้อุปกรณ์หรือเครื่องมือพิเศษ
ต้นทุนทางอ้อม:
- เวลาแห่งการวิศวกรรม: การตรวจสอบและเตรียมการออกแบบ
- การประกันคุณภาพ: การตรวจสอบและการทดสอบ
- ค่าใช้จ่ายในการบริหาร: การบริหารจัดการและการประสานงานโครงการ
- ต้นทุนสิ่งอำนวยความสะดวกพื้นที่, สาธารณูปโภค และการบำรุงรักษา
ค่าใช้จ่ายที่ซ่อนอยู่:
- การปรับปรุงแก้ไข: การเปลี่ยนแปลงและการปรับเปลี่ยนการออกแบบ
- การจัดส่งและโลจิสติกส์ค่าจัดส่งและค่าดำเนินการ
- ค่าใช้จ่ายในการสื่อสาร: การประชุมและการประสานงานกับลูกค้า
- การบริหารความเสี่ยง: แผนสำรองสำหรับปัญหาที่ไม่คาดคิด
กลยุทธ์การเพิ่มประสิทธิภาพต้นทุน
การเพิ่มประสิทธิภาพการออกแบบ:
- การเลือกใช้วัสดุการเลือกใช้วัสดุที่คุ้มค่าและเหมาะสม
- ความเรียบง่ายในการออกแบบลดความซับซ้อนโดยไม่ลดทอนฟังก์ชันการทำงาน
- มาตรฐาน: การใช้คุณลักษณะและมิติทั่วไป
- ประสิทธิภาพการทำรัง: การใช้ประโยชน์จากวัสดุให้คุ้มค่าที่สุด
การเพิ่มประสิทธิภาพกระบวนการ:
- การเลือกใช้เทคโนโลยี: การเลือกวิธีการผลิตที่มีประสิทธิภาพสูงสุด
- การเพิ่มประสิทธิภาพแบบแบตช์: การจัดกลุ่มการดำเนินงานที่คล้ายคลึงกัน
- การตั้งค่าการย่อขนาด: ลดเวลาในการเปลี่ยนอุปกรณ์
- อัตโนมัติ: การนำกระบวนการอัตโนมัติมาใช้เมื่อเป็นประโยชน์
กลยุทธ์การบริหารโครงการ:
- ข้อมูลจำเพาะที่ชัดเจนลดความคลุมเครือและการทำงานซ้ำซ้อน
- การสื่อสารที่มีประสิทธิภาพ: การปรับปรุงการไหลเวียนของข้อมูลให้มีประสิทธิภาพยิ่งขึ้น
- การวางแผนที่เหมาะสม: จัดสรรเวลาที่เหมาะสมสำหรับแต่ละขั้นตอน
- การจัดการฉุกเฉินการวางแผนรับมือกับความท้าทายที่คาดว่าจะเกิดขึ้น
บทที่ 9: กำหนดเวลาและการบริหารโครงการ
ระยะเวลาโครงการโดยทั่วไป
ระยะเวลามาตรฐานในการผลิตต้นแบบ:
- ชิ้นส่วนที่เรียบง่าย: 3-5 วันทำการ
- ความซับซ้อนปานกลาง: 5-10 วันทำการ
- ส่วนประกอบที่ซับซ้อน: 10-20 วันทำการ
- โครงการที่ซับซ้อนมาก: 3-4 สัปดาห์
บริการเร่งด่วน:
- การสร้างต้นแบบอย่างรวดเร็วบริการจัดส่งภายใน 24-48 ชั่วโมง
- การจัดลำดับความสำคัญ: การจัดลำดับคิวแบบเร่งด่วน
- การดำเนินงานล่วงเวลา: ทำงานล่วงเวลาและทำงานวันหยุดสุดสัปดาห์
- การประมวลผลแบบขนานดำเนินการพร้อมกันเมื่อเป็นไปได้
กิจกรรมเส้นทางวิกฤต
ขั้นตอนการออกแบบ (1-3 วัน):
- การตรวจสอบการออกแบบและการวิเคราะห์ DFM
- การเตรียมและการปรับแต่ง CAD
- การคัดเลือกวัสดุและการวางแผนจัดซื้อจัดหา
- การคัดเลือกและวางแผนกระบวนการ
ขั้นตอนการผลิต (2-10 วัน):
- การตั้งโปรแกรมและการตั้งค่า
- การดำเนินการตัด
- การดำเนินงานการขึ้นรูป
- การดำเนินงานรอง
การตกแต่งและประกอบ (1-5 วัน):
- การตกแต่งพื้นผิว
- การประกอบชิ้นส่วน
- การตรวจสอบคุณภาพ
- การบรรจุและจัดเตรียม
กลยุทธ์การเร่งรัด
การเร่งขั้นตอนการออกแบบ:
- แบบร่างเบื้องต้นที่สมบูรณ์และถูกต้อง
- ตอบสนองต่อคำแนะนำของ DFM อย่างรวดเร็ว
- กระบวนการอนุมัติแบบดิจิทัล
- ช่องทางการสื่อสารที่ชัดเจน
การเร่งกระบวนการผลิต:
- การกำหนดตารางเวลาและการวางแผนขั้นสูง
- การประสานงานการทำงานแบบขนาน
- การจัดการวัสดุอย่างมีประสิทธิภาพ
- การจัดการคุณภาพเชิงรุก
การเร่งรัดทางด้านบริหาร:
- กระบวนการอนุมัติที่คล่องตัว
- เอกสารอิเล็กทรอนิกส์
- การสื่อสารเชิงรุก
- การวางแผนโลจิสติกส์ที่มีประสิทธิภาพ
บทที่ 10: การตกแต่งและกรรมวิธีตกแต่งพื้นผิว
เสร็จสิ้นทางกล
เสร็จสิ้นมาตรฐาน:
- โรงงานเสร็จสิ้นสภาพพื้นผิวหลังการผลิต
- แปรงเสร็จ: ลวดลายเกรนที่มีทิศทางสม่ำเสมอ
- ลูกปัดระเบิด: พื้นผิวด้านสม่ำเสมอ
- มันเงา: ระดับความเงางามและความเรียบเนียนที่หลากหลาย
ข้อควรพิจารณาเฉพาะสำหรับต้นแบบ:
- ต้นทุนเทียบกับรูปลักษณ์การสร้างสมดุลระหว่างความต้องการด้านสุนทรียศาสตร์กับงบประมาณ
- การเลือกกระบวนการ: การเลือกวิธีการตกแต่งที่เหมาะสม
- ผลกระทบต่อระยะเวลาดำเนินการ: พิจารณาระยะเวลาของกระบวนการตกแต่งขั้นสุดท้าย
- ความต้องการการทำงาน: การตอบสนองความต้องการด้านประสิทธิภาพ
เคมีบำบัด
การเคลือบแปลง:
- การเคลือบฟอสเฟต: เพื่อการยึดเกาะของสีและความต้านทานการกัดกร่อน
- การแปลงโครเมต: สำหรับป้องกันการกัดกร่อนของอะลูมิเนียม
- อโนไดซ์: วัสดุตกแต่งและปกป้องผิวอลูมิเนียม
- ฟิล์มเคมี: การป้องกันการกัดกร่อนชั่วคราว
ข้อควรพิจารณาในการสร้างต้นแบบ:
- ข้อกำหนดปริมาณขั้นต่ำกระบวนการหลายอย่างมีขนาดชุดการผลิตขั้นต่ำ
- เวลานำระยะเวลาของกระบวนการทางเคมี
- การจับคู่สี: ความสม่ำเสมอในทุกชุดการผลิต
- กฎระเบียบด้านสิ่งแวดล้อมข้อกำหนดด้านการปฏิบัติตามกฎระเบียบ
สีและการเคลือบผง
การวาดภาพต้นแบบ:
- จิตรกรรมสเปรย์: ยืดหยุ่นสำหรับปริมาณน้อย
- การจับคู่สีการพัฒนาสีตามสั่ง
- การตกแต่งหลายขั้นตอนระบบสีรองพื้นและสีทับหน้า
- ข้อกำหนดการปิดบังสำหรับการใช้งานเคลือบผิวแบบเลือกเฉพาะจุด
การเคลือบสีฝุ่นสำหรับชิ้นงานต้นแบบ:
- เสร็จสิ้นทนทาน: ทนทานต่อการสึกหรอและสารเคมีได้ดีเยี่ยม
- การเลือกสีมีสีมาตรฐานให้เลือกมากมาย
- ข้อดีของสิ่งแวดล้อม: การปล่อยสาร VOC ต่ำ
- ความยืดหยุ่นของปริมาณขั้นต่ำ: เหมาะสำหรับการสร้างต้นแบบมากกว่าสีเปียกบางชนิด
สารเคลือบเฉพาะทาง
เคลือบฟังก์ชั่น:
- เทฟลอน/สารกันติด: สำหรับลักษณะการปลดปล่อย
- การเคลือบแบบนำไฟฟ้า: สำหรับการป้องกัน EMI/RFI
- การเคลือบที่ทนต่อการสึกหรอ: เหมาะสำหรับงานที่มีการเสียดสีสูง
- สารเคลือบความร้อน: สำหรับการจัดการความร้อน
เสร็จสิ้นการตกแต่ง:
- พื้นผิวเสร็จสิ้น: ลวดลายพื้นผิวแบบกำหนดเอง
- เอฟเฟ็กต์โลหะ: ลักษณะคล้ายโลหะ
- กราฟิกที่กำหนดเอง: โลโก้และเครื่องหมายระบุตัวตน
- เทคนิคพิเศษลักษณะทาง視覚ที่เป็นเอกลักษณ์
บทที่ 11: การประกอบและการบูรณาการ
วิธีการเชื่อมต่อสำหรับต้นแบบ
การยึดเชิงกล:
- การขันสกรู: พบได้บ่อยที่สุดในการสร้างต้นแบบ
- การติดตั้งหมุดย้ำ: สำหรับข้อต่อถาวร
- ตัวยึดพิเศษระบบที่กำหนดเองหรือระบบเฉพาะของบริษัท
- การประกอบแบบกดพอดี: สำหรับการประกอบชิ้นส่วนที่มีความแม่นยำสูง
กระบวนการเชื่อม:
- เครื่องเชื่อมทิกคุณภาพสูงสุด ควบคุมได้มากที่สุด
- การเชื่อม MIG: เร็วขึ้น เหมาะสำหรับวัสดุที่หนาขึ้น
- จุดเชื่อม: สำหรับการต่อแผ่นเข้าด้วยกัน
- เชื่อมเลเซอร์การเชื่อมต่อที่แม่นยำโดยมีการบิดเบี้ยวให้น้อยที่สุด
การติดกาว:
- กาวติดโครงสร้าง: สำหรับการยึดติดที่มีความแข็งแรงสูง
- เคลือบหลุมร่องฟันเพื่อการปกป้องสิ่งแวดล้อม
- กาวนำไฟฟ้า: สำหรับการเชื่อมต่อทางไฟฟ้า
- พันธบัตรชั่วคราว: สำหรับการประกอบและการทดสอบ
ข้อควรพิจารณาในการประกอบต้นแบบ
การออกแบบเพื่อการประกอบ:
- การเข้าถึง: ระยะห่างของเครื่องมือและการเข้าถึงของผู้ปฏิบัติงาน
- การวางแผนลำดับขั้นตอน: ลำดับการประกอบเชิงตรรกะ
- การซ้อนค่าความคลาดเคลื่อน: การจัดการความผันแปรสะสม
- การป้องกันข้อผิดพลาด: ออกแบบมาเพื่อป้องกันการประกอบผิดพลาด
คุณภาพในการประกอบ:
- การตรวจสอบพอดี: ตรวจสอบความเข้ากันได้ของส่วนประกอบ
- การควบคุมแรงบิด: การขันยึดให้แน่นอย่างถูกต้อง
- การตรวจสอบการจัดตำแหน่ง: การตรวจสอบให้แน่ใจว่าชิ้นส่วนต่างๆ ถูกจัดวางในตำแหน่งที่ถูกต้อง
- การทดสอบสมรรถนะ: ตรวจสอบการทำงานของการประกอบ
ข้อกำหนดพิเศษสำหรับการประกอบ
การประกอบชิ้นส่วนในห้องปลอดเชื้อ:
- สำหรับการใช้งานทางการแพทย์หรือทางอิเล็กทรอนิกส์
- ข้อกำหนดเกี่ยวกับสภาพแวดล้อมที่ควบคุมได้
- ขั้นตอนการจัดการพิเศษ
- การจัดทำเอกสารและการตรวจสอบ
ชุดประกอบสำหรับการทดสอบและตรวจสอบความถูกต้อง:
- การบูรณาการเครื่องมือวัด
- การเข้าถึงจุดทดสอบ
- การออกแบบแบบโมดูลาร์เพื่อการปรับเปลี่ยนการกำหนดค่า
- เอกสารเกี่ยวกับการกำหนดค่าการทดสอบ
บทที่ 12: แนวโน้มในอนาคตและนวัตกรรม
ความก้าวหน้าทางเทคโนโลยี
เทคโนโลยีการผลิตแบบดิจิทัล:
- การเพิ่มประสิทธิภาพการออกแบบที่ขับเคลื่อนด้วย AI: การวิเคราะห์ DFM แบบอัตโนมัติ
- การบูรณาการฝาแฝดทางดิจิทัล: การสร้างต้นแบบเสมือนจริงและการตรวจสอบความถูกต้อง
- การทำงานร่วมกันบนคลาวด์: การแบ่งปันและรับข้อเสนอแนะด้านการออกแบบแบบเรียลไทม์
- การจำลองขั้นสูง: การสร้างแบบจำลองกระบวนการที่แม่นยำยิ่งขึ้น
เทคโนโลยีการผลิตขั้นสูง:
- การผลิตแบบไฮบริด: การผสมผสานกระบวนการเพิ่มและการลบ
- เครื่องมืออัจฉริยะ: อุปกรณ์จับยึดและระบบเครื่องมือแบบปรับเปลี่ยนได้
- หุ่นยนต์อัตโนมัติ: เพิ่มระบบอัตโนมัติในโรงงานผลิตต้นแบบ
- การบูรณาการ IoTอุปกรณ์และกระบวนการที่เชื่อมต่อกัน
นวัตกรรมวัสดุ:
- โลหะผสมขั้นสูงวัสดุใหม่ที่มีคุณสมบัติที่ดียิ่งขึ้น
- วัสดุอัจฉริยะวัสดุที่มีคุณสมบัติตอบสนอง
- วัสดุที่ยั่งยืน:ทางเลือกที่เป็นมิตรต่อสิ่งแวดล้อม
- การบูรณาการแบบผสม: การผลิตวัสดุผสม
แนวโน้มอุตสาหกรรม
วงจรการพัฒนาที่เร่งขึ้น:
- ความต้องการที่เพิ่มขึ้นสำหรับการสร้างต้นแบบที่รวดเร็วยิ่งขึ้น
- ระเบียบวิธีการพัฒนาแบบทันเวลาพอดี
- แนวทางการพัฒนาฮาร์ดแวร์แบบ Agile
- ความสามารถในการพัฒนาอย่างรวดเร็ว
มุ่งเน้นความยั่งยืน:
- ประสิทธิภาพการใช้ทรัพยากรและการลดของเสีย
- กระบวนการประหยัดพลังงาน
- วัสดุรีไซเคิลได้และเป็นมิตรต่อสิ่งแวดล้อม
- การพิจารณาผลกระทบต่อสิ่งแวดล้อม
การทำให้การสร้างต้นแบบเป็นประชาธิปไตย:
- จุดเริ่มต้นที่มีต้นทุนต่ำกว่า
- เพิ่มการเข้าถึงสำหรับสตาร์ทอัพให้ดียิ่งขึ้น
- ผลกระทบด้านการศึกษาและการเคลื่อนไหวของผู้สร้างสรรค์
- การพัฒนาที่ขับเคลื่อนด้วยการระดมทุนจากประชาชน
ผลกระทบเชิงกลยุทธ์
เปรียบในการแข่งขัน:
- ความเร็วในการเข้าสู่ตลาดคือปัจจัยสำคัญที่สร้างความแตกต่าง
- ข้อกำหนดด้านคุณภาพและความแม่นยำกำลังเพิ่มสูงขึ้น
- แรงกดดันด้านต้นทุนผลักดันให้เกิดนวัตกรรมเพื่อเพิ่มประสิทธิภาพ
- แนวโน้มการปรับแต่งและการทำให้เป็นส่วนตัว
รูปแบบความร่วมมือ:
- การทำงานร่วมกันอย่างใกล้ชิดระหว่างนักออกแบบและผู้ผลิต
- ทีมออกแบบและผลิตแบบบูรณาการ
- แนวทางการสร้างความร่วมมือระยะยาว
- รูปแบบการพัฒนาร่วมกันและการแบ่งปันความเสี่ยง
บทที่ 13: การเลือกพันธมิตรในการผลิตต้นแบบ
เกณฑ์การประเมิน
ความสามารถทางเทคนิค:
- มีเทคโนโลยีการผลิตหลากหลายให้เลือกใช้
- ความเชี่ยวชาญด้านวัสดุและความรู้ด้านกระบวนการผลิต
- ระบบและศักยภาพในการควบคุมคุณภาพ
- การสนับสนุนด้านวิศวกรรมและความช่วยเหลือด้านการออกแบบ
ปัจจัยทางธุรกิจ:
- มีประสบการณ์ในโครงการและอุตสาหกรรมที่คล้ายคลึงกัน
- มีประวัติการส่งมอบตรงเวลา
- ราคาและการสื่อสารที่โปร่งใส
- ความสามารถในการปรับขนาดและรองรับความต้องการในอนาคต
การจัดตำแหน่งเชิงกลยุทธ์:
- ความเข้าใจในเป้าหมายการพัฒนาของคุณ
- ความเต็มใจที่จะร่วมมือมากกว่าแค่เป็นผู้จัดหา
- ความยืดหยุ่นเพื่อรองรับการเปลี่ยนแปลง
- ศักยภาพความสัมพันธ์ระยะยาว
การพัฒนาความร่วมมือ
การมีส่วนร่วมครั้งแรก:
- การประเมินความสามารถทางเทคนิค
- การทบทวนโครงการและการวิเคราะห์ความเป็นไปได้
- การตรวจสอบประวัติและการทบทวนผลงาน
- การพิจารณาโครงการนำร่อง
การสร้างความสัมพันธ์:
- โปรโตคอลการสื่อสารที่ชัดเจน
- การกำหนดตัวชี้วัดประสิทธิภาพ
- ความร่วมมือเพื่อการปรับปรุงอย่างต่อเนื่อง
- การจัดวางแผนเชิงกลยุทธ์ให้สอดคล้องกัน
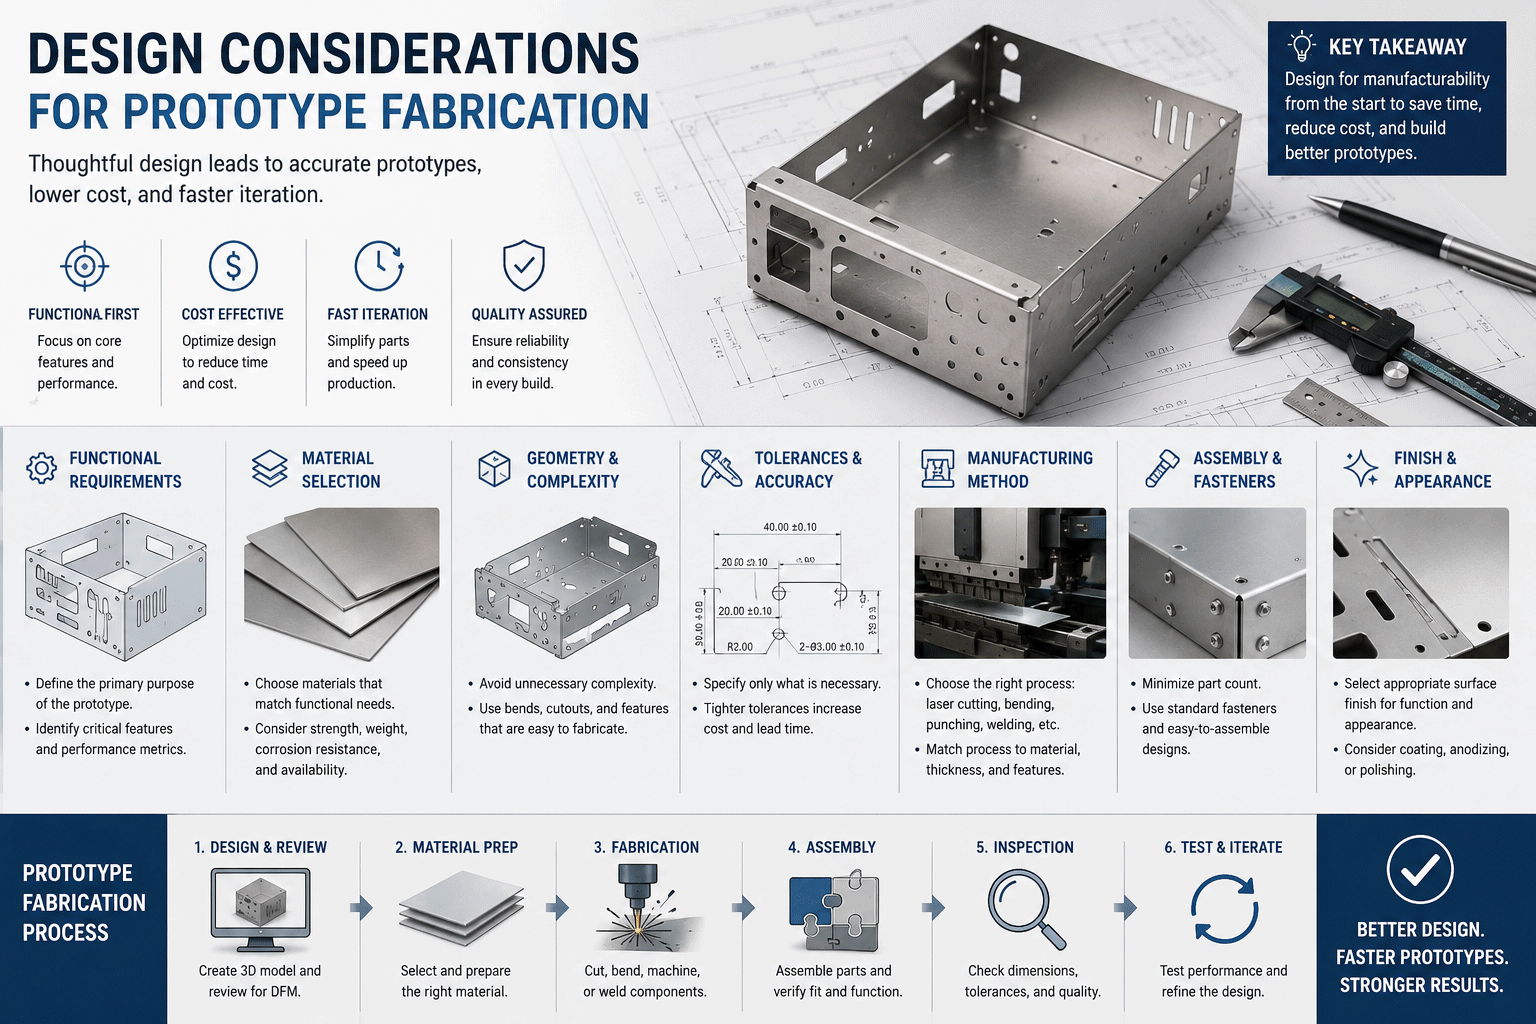
สรุป: การเปลี่ยนความคิดให้เป็นความจริง
การผลิตต้นแบบจากแผ่นโลหะเป็นหนึ่งในขั้นตอนที่สำคัญที่สุดในการพัฒนาผลิตภัณฑ์ฮาร์ดแวร์ เป็นช่วงเวลาที่แนวคิดนามธรรมกลายเป็นผลิตภัณฑ์ที่จับต้องได้ เป็นช่วงเวลาที่การออกแบบได้รับการตรวจสอบความถูกต้องตามความต้องการในโลกแห่งความเป็นจริง และเป็นช่วงเวลาที่นวัตกรรมก้าวแรกสู่ความสำเร็จในตลาด ในสภาพแวดล้อมการแข่งขันในปัจจุบัน ความสามารถในการผลิตต้นแบบที่ใช้งานได้จริงอย่างรวดเร็วและมีประสิทธิภาพสามารถกำหนดได้ว่าผลิตภัณฑ์ใดจะประสบความสำเร็จและผลิตภัณฑ์ใดจะไม่มีวันเข้าสู่ตลาด
วิวัฒนาการของเทคโนโลยีการผลิตต้นแบบยังคงขยายขอบเขตความเป็นไปได้อย่างต่อเนื่อง ตั้งแต่ระบบตัดด้วยเลเซอร์ที่ผลิตชิ้นส่วนที่ซับซ้อนได้ภายในไม่กี่ชั่วโมง ไปจนถึงเทคโนโลยีการขึ้นรูปขั้นสูงที่สร้างชิ้นส่วนที่แม่นยำโดยไม่ต้องใช้เครื่องมือแข็ง ปัจจุบันผู้ผลิตต้นแบบมีขีดความสามารถที่ไม่เคยมีมาก่อนในการสนับสนุนการพัฒนาผลิตภัณฑ์ ความก้าวหน้าเหล่านี้ เมื่อรวมกับเครื่องมือออกแบบดิจิทัลและการทำงานร่วมกัน ได้ลดเวลาและต้นทุนที่จำเป็นในการเปลี่ยนจากแนวคิดไปสู่ต้นแบบทางกายภาพได้อย่างมาก
การสร้างต้นแบบที่ประสบความสำเร็จนั้นต้องอาศัยมากกว่าความสามารถทางเทคนิค—แต่ต้องอาศัยความร่วมมือ การสื่อสารที่ชัดเจน และการคิดเชิงกลยุทธ์ ความสัมพันธ์ที่มีประสิทธิภาพสูงสุดคือการผสมผสานวิสัยทัศน์ผลิตภัณฑ์และความรู้ด้านตลาดของลูกค้าเข้ากับความเชี่ยวชาญด้านการผลิตและความรู้ด้านกระบวนการของผู้ผลิต ร่วมกันแล้ว พวกเขาสามารถรับมือกับความท้าทายในการพัฒนาต้นแบบ โดยสร้างสมดุลระหว่างความเร็ว ต้นทุน คุณภาพ และฟังก์ชันการทำงาน เพื่อสร้างโซลูชันที่ดีที่สุด
เมื่อเรามองไปในอนาคต หลักการสำคัญหลายประการจะชี้นำกลยุทธ์การสร้างต้นแบบที่ประสบความสำเร็จ:
ความร่วมมือในช่วงเริ่มต้น
การดึงพันธมิตรด้านการผลิตเข้ามามีส่วนร่วมตั้งแต่ช่วงเริ่มต้นของกระบวนการออกแบบจะก่อให้เกิดประโยชน์อย่างมาก ความเชี่ยวชาญด้านการผลิตของพวกเขาจะช่วยในการตัดสินใจด้านการออกแบบ ป้องกันข้อผิดพลาดที่มีค่าใช้จ่ายสูง และเพิ่มประสิทธิภาพการออกแบบทั้งในส่วนของการสร้างต้นแบบและการผลิตจริงในที่สุด
วิธีการทำซ้ำ
จงยอมรับการสร้างต้นแบบในฐานะกระบวนการเรียนรู้แบบวนซ้ำ ต้นแบบแต่ละเวอร์ชันจะให้ข้อมูลเชิงลึกที่มีค่า ซึ่งจะนำไปสู่การปรับปรุงในเวอร์ชันถัดไป และท้ายที่สุดจะนำไปสู่ผลิตภัณฑ์ขั้นสุดท้ายที่ดีขึ้น
การคิดแบบองค์รวม
พิจารณาการสร้างต้นแบบเป็นส่วนหนึ่งของกลยุทธ์การพัฒนาผลิตภัณฑ์แบบบูรณาการ ซึ่งรวมถึงการออกแบบ การตรวจสอบความถูกต้อง การทดสอบ และการเตรียมการสำหรับการผลิต แต่ละขั้นตอนจะส่งเสริมและปรับปรุงขั้นตอนอื่นๆ ให้เหมาะสมที่สุด
การลงทุนเชิงกลยุทธ์
มองการสร้างต้นแบบไม่ใช่เป็นค่าใช้จ่าย แต่เป็นการลงทุนเชิงกลยุทธ์เพื่อความสำเร็จของผลิตภัณฑ์ ต้นทุนที่ค่อนข้างน้อยของการสร้างต้นแบบอย่างละเอียดถี่ถ้วน สามารถป้องกันปัญหาที่อาจมีค่าใช้จ่ายสูงกว่ามากในขั้นตอนการผลิต หรือที่แย่กว่านั้นคือในตลาดได้
สำหรับบริษัทที่พร้อมเร่งการพัฒนาฮาร์ดแวร์ การผลิตต้นแบบจากแผ่นโลหะเป็นเส้นทางที่ได้รับการพิสูจน์แล้วว่าสามารถเปลี่ยนจากแนวคิดไปสู่ความเป็นจริงได้ ด้วยการผสมผสานความเร็ว ความแม่นยำ และความยืดหยุ่น ทำให้เกิดนวัตกรรมไปพร้อมกับการบริหารจัดการความเสี่ยง ซึ่งเป็นสิ่งสำคัญอย่างยิ่งในตลาดที่มีการเปลี่ยนแปลงอย่างรวดเร็วและมีการแข่งขันสูงในปัจจุบัน
เส้นทางจากแนวคิดสู่ผลิตภัณฑ์นั้นน่าตื่นเต้นและเข้าถึงได้ง่ายกว่าที่เคย ด้วยพันธมิตรและวิธีการผลิตต้นแบบที่เหมาะสม บริษัททุกขนาดสามารถนำนวัตกรรมของตนมาสู่ความเป็นจริง ทดสอบในสภาพแวดล้อมจริง ปรับปรุงแก้ไขตามข้อเสนอแนะที่เป็นรูปธรรม และก้าวไปสู่การผลิตและการเปิดตัวสู่ตลาดที่ประสบความสำเร็จได้อย่างมั่นใจ
พร้อมที่จะเปลี่ยนแนวคิดผลิตภัณฑ์ของคุณให้กลายเป็นความจริงแล้วหรือยัง?
โซลูชันการสร้างต้นแบบที่เหมาะสมรอคุณอยู่—โซลูชันที่สมดุลระหว่างความต้องการเฉพาะของคุณในด้านความเร็ว คุณภาพ ปริมาณ และงบประมาณ พร้อมทั้งปูทางไปสู่การผลิตที่ประสบความสำเร็จและความสำเร็จในตลาด นวัตกรรมชิ้นต่อไปของคุณสมควรได้รับความร่วมมือจากผู้เชี่ยวชาญในเส้นทางจากแนวคิดสู่ความเป็นจริง
NOBLE เป็นบริษัทร่วมทุนระหว่างจีนและอังกฤษ ซึ่งสามารถดำเนินงานวิจัยและพัฒนา ผลิต และจำหน่ายได้อย่างอิสระ
เรามีทิศทางธุรกิจหลักสองด้าน ได้แก่ “ผลิตภัณฑ์ดูแลผิว” และ “การผลิตอัจฉริยะ”
ธุรกิจ “ผลิตภัณฑ์ดูแล” มุ่งมั่นที่จะเป็นผู้ให้บริการชั้นนำด้านผลิตภัณฑ์และบริการดูแลอัจฉริยะ โดยเน้นด้านความงาม การดูแลสุขภาพ และการดูแลผู้สูงอายุ ปัจจุบัน เราจำหน่ายผลิตภัณฑ์กำจัดขนด้วย IPL เป็นหลัก
เรามีประสบการณ์มากมายในการผลิตชิ้นส่วนโลหะแผ่น เราสามารถให้บริการครบวงจร ตั้งแต่การออกแบบ การผลิต การประกอบ การตรวจสอบและทดสอบ ไปจนถึงการบรรจุหีบห่อ เพื่อสนับสนุนโครงการใหม่ของคุณ โปรดติดต่อเราหากคุณมีข้อสงสัยใด ๆ เราพร้อมให้บริการเสมอ โปรดส่งแบบร่างมาให้เรา รวมถึงแบบร่าง 3 มิติและแบบร่าง 2 มิติ







