
ความหมายของ Sร้อน MEtal Cการตัด?
เทคโนโลยี การตัดแผ่นโลหะเป็นเทคนิคที่ใช้กันทั่วไปในการแยกและแปรรูปแผ่นโลหะ โดยส่วนใหญ่จะตัดแผ่นโลหะทั้งแผ่นออกเป็นชิ้นส่วนที่มีรูปร่างและขนาดตามต้องการโดยใช้วิธีทางกล ความร้อน หรือวิธีพิเศษ วิธีการแบบดั้งเดิมที่ใช้กันทั่วไป ได้แก่ การตัดด้วยแรงเฉือนและการเจาะ ในขณะที่กระบวนการสมัยใหม่ใช้เทคโนโลยีที่มีความแม่นยำสูง เช่น การตัดด้วยเลเซอร์ การตัดด้วยพลาสมา และการตัดด้วยน้ำแรงดันสูง ซึ่งสามารถจัดการกับโลหะที่มีความหนาและวัสดุแตกต่างกันได้อย่างมีประสิทธิภาพ
หัวใจสำคัญของเทคโนโลยีการตัดแผ่นโลหะอยู่ที่การเลือกวิธีการที่เหมาะสมตามคุณสมบัติของวัสดุและข้อกำหนดในการผลิต ตัวอย่างเช่น การตัดด้วยเลเซอร์เหมาะสำหรับรูปทรงที่ซับซ้อนและพื้นผิวเรียบ การตัดด้วยพลาสมาเหมาะสำหรับแผ่นโลหะที่หนากว่า และการตัดด้วยน้ำแรงดันสูงสามารถหลีกเลี่ยงผลกระทบจากความร้อนได้ เทคโนโลยีนี้ใช้โดยตรงในขั้นตอนแรกของการผลิตแผ่นโลหะ โดยให้ชิ้นงานที่มีความแม่นยำสำหรับการดัด การเชื่อม และขั้นตอนอื่นๆ ต่อไป และมีการใช้งานอย่างแพร่หลายในด้านต่างๆ เช่น เครื่องจักรกล การผลิตยานยนต์ และอวกาศ
ประวัติของสร้อน MEtal CUtting
ประวัติศาสตร์ของการตัดแผ่นโลหะเริ่มต้นด้วยวิธีการแบบดั้งเดิมทั้งแบบใช้แรงงานคนและเครื่องจักรกล ช่างฝีมือในยุคแรกๆ อาศัยเครื่องมือต่างๆ เช่น กรรไกรและสิ่วในการตัดด้วยมือ หลังจากปฏิวัติอุตสาหกรรม เครื่องตัดแบบกลไกและเครื่องปั๊มขึ้นรูปก็ถือกำเนิดขึ้น ซึ่งช่วยให้การตัดทำได้โดยใช้แม่พิมพ์และแรงกด ทำให้ประสิทธิภาพดีขึ้นอย่างมาก แต่ความยืดหยุ่นและความแม่นยำก็มีข้อจำกัด
การปฏิวัติเทคโนโลยีการตัดสมัยใหม่เริ่มต้นขึ้นในช่วงกลางศตวรรษที่ 20 การเกิดขึ้นของเทคโนโลยีการตัดด้วยออกซิเจนและการตัดด้วยพลาสมาได้แก้ปัญหาการตัดแผ่นโลหะหนา ต่อมา เทคโนโลยีการตัดด้วยเลเซอร์ได้กลายเป็นที่นิยมอย่างแพร่หลายเนื่องจากมีความแม่นยำและยืดหยุ่นสูง ในขณะที่การตัดด้วยน้ำแรงดันสูงเป็นวิธีการตัดแบบเย็นที่ไม่ก่อให้เกิดผลกระทบจากความร้อน
S ทำอย่างไรร้อน MEtal CUtting งาน?
การวิเคราะห์ภาพวาด
วิศวกรจำเป็นต้องวิเคราะห์แบบร่างชิ้นส่วนอย่างละเอียด ทำความเข้าใจรูปทรงเรขาคณิต ค่าความคลาดเคลื่อนของขนาด ข้อกำหนดทางเทคนิค และความต้องการในการขึ้นรูปชิ้นงานอย่างแม่นยำ จากนั้นจึงวางแผนเส้นทางการตัด เลือกกระบวนการตัดที่เหมาะสมที่สุด กำหนดรูปแบบการจัดวางแผ่นโลหะเพื่อเพิ่มอัตราการใช้ประโยชน์จากวัสดุให้สูงสุด และจัดทำโปรแกรมการขึ้นรูปชิ้นงานอย่างละเอียด
การเตรียมวัสดุ
ตามข้อกำหนดในแบบร่าง ให้เลือกแผ่นโลหะที่เหมาะสมและตรวจสอบว่าวัสดุ ความหนา และสภาพพื้นผิวเป็นไปตามมาตรฐานหรือไม่ จากนั้นวางแผ่นโลหะลงบนโต๊ะทำงานอย่างแม่นยำและยึดให้แน่นโดยใช้ตัวยึด ถ้วยดูดแม่เหล็ก หรือโต๊ะดูดสุญญากาศ และอุปกรณ์อื่นๆ
การตั้งค่าอุปกรณ์
ก่อนเริ่มการตัดจริง ต้องทำการปรับแต่งอุปกรณ์ตัดอย่างละเอียด ซึ่งรวมถึงการติดตั้งและปรับเทียบหัวตัดที่เหมาะสม ตรวจสอบว่าแรงดันก๊าซเสริมเป็นไปตามมาตรฐานหรือไม่ และตั้งค่าพารามิเตอร์หลักที่เหมาะสมที่สุด เช่น กำลัง ความเร็ว และความถี่ ตามประเภทและความหนาของวัสดุ
สำหรับการตัดด้วยเลเซอร์ จำเป็นต้องปรับเทียบตำแหน่งโฟกัสด้วย ส่วนการตัดด้วยพลาสมา จำเป็นต้องกำหนดกระแสไฟฟ้าที่เหมาะสมและความสูงของหัวฉีดตัด
การประหารชีวิตที่เฉียบคม
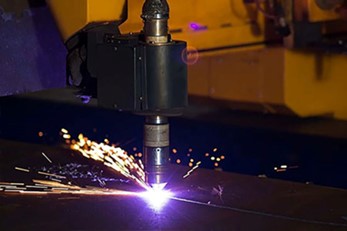
หลังจากเตรียมวัสดุและอุปกรณ์พร้อมแล้ว ให้เริ่มเดินเครื่องและดำเนินการตามโปรแกรมการตัดเฉือนที่ตั้งไว้ล่วงหน้า ในระหว่างกระบวนการนี้ ผู้ปฏิบัติงานต้องเฝ้าติดตามสถานะการตัดอย่างใกล้ชิด สังเกตลักษณะของประกายไฟ และการพ่นเศษโลหะว่าเป็นปกติหรือไม่ รวมถึงฟังเสียงผิดปกติใดๆ ที่เกิดขึ้นระหว่างการทำงานของเครื่อง
โดยปกติแล้ว อุปกรณ์อัตโนมัติที่ทันสมัยมักติดตั้งระบบตรวจสอบแบบเรียลไทม์ ซึ่งสามารถตรวจจับได้โดยอัตโนมัติว่าการเจาะสำเร็จหรือไม่ มีความเสี่ยงต่อการชนหรือไม่ และปรับพารามิเตอร์การตัดให้เหมาะสมกับสถานการณ์
หลังการประมวลผล
หลังจากตัดชิ้นงานเสร็จแล้ว ชิ้นงานจะถูกย้ายไปยังพื้นที่การกลึงขั้นต่อไป ขั้นแรก ต้องกำจัดเสี้ยน เศษโลหะ และสารอื่นๆ บนชิ้นงานออกก่อน หากจำเป็น ควรทำการเจียรเพื่อให้ขอบเรียบและได้ระดับ จากนั้น ใช้เครื่องมือต่างๆ เช่น เวอร์เนียร์คาลิเปอร์ โปรเจคเตอร์ หรือเครื่องวัดพิกัดสามมิติ ตรวจสอบขนาดที่สำคัญ ความแม่นยำของรูปทรง และคุณภาพพื้นผิวของชิ้นงานอย่างเข้มงวด เพื่อให้แน่ใจว่าตรงตามข้อกำหนดในแบบร่างทุกประการ
เฉพาะชิ้นส่วนที่มีคุณภาพและผ่านการตรวจสอบเท่านั้นที่จะสามารถเข้าสู่กระบวนการผลิตถัดไป เช่น การดัดและการเชื่อม ซึ่งเป็นจุดตรวจสอบที่สำคัญเพื่อให้มั่นใจในคุณภาพของผลิตภัณฑ์ขั้นสุดท้าย
วัสดุโลหะที่ใช้ใน Sร้อน MEtal CUtting
เหล็กกล้าไร้สนิม
เหล็กกล้าไร้สนิมเป็นหนึ่งในวัสดุที่ได้รับความนิยมมากที่สุดสำหรับการตัดแผ่นโลหะ เนื่องจากมีคุณสมบัติทนทานต่อการกัดกร่อน แข็งแรง และมีพื้นผิวที่สวยงาม
การใช้งาน:
ใช้ในอุปกรณ์ทางการแพทย์ เครื่องใช้ในครัว ชิ้นส่วนตกแต่งภายในรถยนต์ และแผ่นปิดผนังอาคาร
เหล็กเหนียว
เหล็กกล้าคาร์บอนขึ้นชื่อเรื่องความแข็งแรง ความแข็ง และความคุ้มค่า แปรรูปได้ง่าย และเหมาะสำหรับชิ้นส่วนโครงสร้าง
การใช้งาน:
ใช้กันอย่างแพร่หลายในเครื่องจักรกล โครงรถยนต์ งานก่อสร้าง และอุปกรณ์อุตสาหกรรม
อลูมิเนียม
อะลูมิเนียมมีน้ำหนักเบา ทนต่อการกัดกร่อน และมีคุณสมบัติการนำความร้อนและไฟฟ้าที่ดีเยี่ยม อย่างไรก็ตาม มันสะท้อนแสงและต้องใช้ความยาวคลื่นเลเซอร์ที่เฉพาะเจาะจงสำหรับการตัดที่แม่นยำ
การใช้งาน:
ใช้ในชิ้นส่วนอากาศยาน ตัวเรือนอุปกรณ์อิเล็กทรอนิกส์ แผงควบคุมยานยนต์ และอุปกรณ์อิเล็กทรอนิกส์สำหรับผู้บริโภค
ทองแดง
ทองแดงมีคุณสมบัติการนำไฟฟ้าและความร้อนที่ดีเยี่ยม จึงเป็นวัสดุสำคัญสำหรับชิ้นส่วนอิเล็กทรอนิกส์ อย่างไรก็ตาม ทองแดงมีคุณสมบัติสะท้อนแสง และอาจตัดด้วยเลเซอร์ได้ยาก
การใช้งาน:
ใช้ในตัวเชื่อมต่อไฟฟ้า บัสบาร์ เครื่องแลกเปลี่ยนความร้อน และแผงตกแต่ง
ทองเหลือง
ทองเหลืองเป็นโลหะผสมของทองแดงและสังกะสี มีคุณสมบัติในการขึ้นรูปได้ดี ทนต่อการกัดกร่อน และมีสีทองสวยงาม
การใช้งาน:
เหมาะสำหรับชิ้นส่วนตกแต่ง ป้ายชื่อ เครื่องมือ และอุปกรณ์ตกแต่งทางสถาปัตยกรรม
เหล็กชุบสังกะสี
เหล็กชุบสังกะสีมีชั้นเคลือบสังกะสีที่ช่วยป้องกันสนิมและการกัดกร่อน จึงมีความทนทานและราคาค่อนข้างต่ำ
การใช้งาน:
พบได้ทั่วไปในท่อส่งอากาศของระบบปรับอากาศ ชิ้นส่วนรถยนต์ และเครื่องใช้ในครัวเรือน
ไทเทเนียม
ไทเทเนียมมีอัตราส่วนความแข็งแรงต่อน้ำหนักที่ยอดเยี่ยม ทนทานต่อการกัดกร่อนสูง และเข้ากันได้ดีกับร่างกาย มีราคาแพงกว่า แต่เหมาะสำหรับงานที่ต้องการความแม่นยำสูง
การใช้งาน:
ใช้ในอุตสาหกรรมการบินและอวกาศ อุปกรณ์ทางการแพทย์ และเครื่องจักรประสิทธิภาพสูง
| วัสดุ | วิธีการตัดหลัก | ข้อได้เปรียบที่สำคัญ |
| เหล็กกล้าไร้สนิม | เลเซอร์, เจ็ทน้ำ | ทนต่อการกัดกร่อนมีความแข็งแรง |
| เหล็กกล้าคาร์บอน | เลเซอร์, พลาสมา | แข็งแรง ราคาไม่แพง |
| อลูมิเนียม | เลเซอร์, เจ็ทน้ำ | น้ำหนักเบา นำไฟฟ้าได้ดี |
| ทองแดง | วอเตอร์เจ็ท, เลเซอร์ไฟเบอร์ | นำไฟฟ้า ทนทาน |
| ทองเหลือง | เลเซอร์, เจ็ทน้ำ | สวยงาม และสามารถขึ้นรูปด้วยเครื่องจักรได้ |
| เหล็กชุบสังกะสี | เลเซอร์, พลาสมา | ป้องกันสนิม ราคาประหยัด |
| ไทเทเนียม | วอเตอร์เจ็ท, เลเซอร์ | ความแข็งแรงสูง เข้ากันได้ทางชีวภาพ |
ประเภทของกระบวนการตัดแผ่นโลหะ
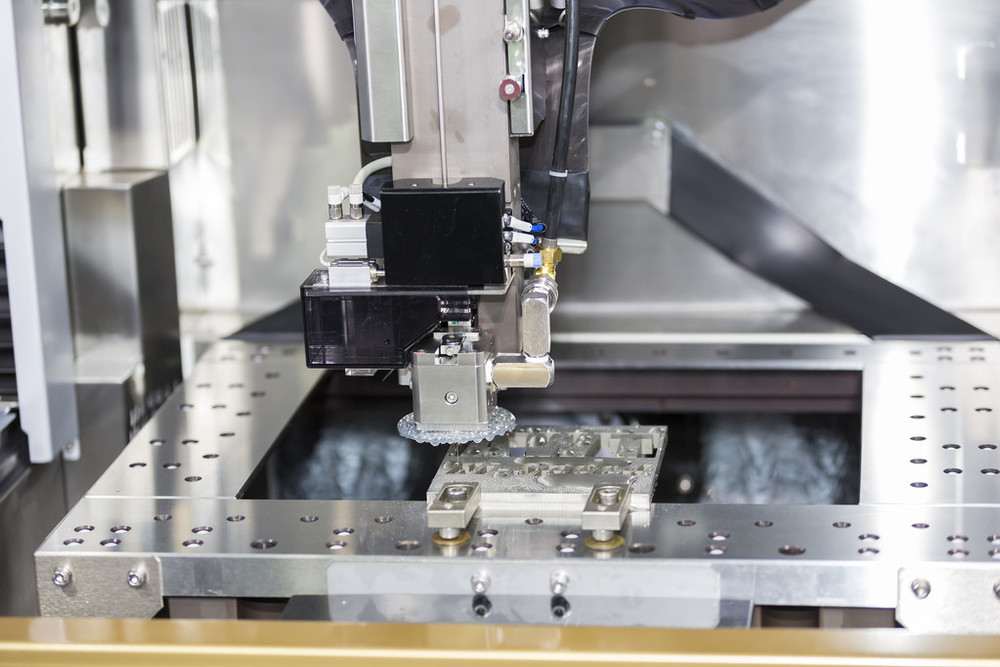
เครื่องตัดเลเซอร์แผ่นโลหะ
การตัดด้วยเลเซอร์ใช้ลำแสงเลเซอร์ที่มีความหนาแน่นพลังงานสูงและโฟกัสอย่างแม่นยำเป็นแหล่งความร้อน เพื่อทำการตัดโดยการหลอม การระเหย หรือการจุดไฟวัสดุ นี่เป็นวิธีการตัดเฉือนแบบไม่สัมผัสที่มีความแม่นยำและความยืดหยุ่นสูง เหมาะอย่างยิ่งสำหรับการตัดเฉือนรูปทรงที่ซับซ้อนและชิ้นส่วนขนาดเล็ก ความเร็วในการตัดสูง บริเวณที่ได้รับผลกระทบจากความร้อนมีขนาดเล็ก และคุณภาพของหน้าตัดมักจะเรียบเนียนมาก
ตามประเภทของเลเซอร์ สามารถแบ่งออกได้เป็น การตัดด้วยเลเซอร์ไฟเบอร์ และการตัดด้วยเลเซอร์ CO2 การตัดด้วยเลเซอร์สามารถนำไปใช้กับแผ่นโลหะเกือบทุกชนิด โดยเฉพาะอย่างยิ่งมีประสิทธิภาพดีในด้านแผ่นโลหะขนาดกลางและบาง
แผ่นโลหะ เครื่องตัดพลาสมา
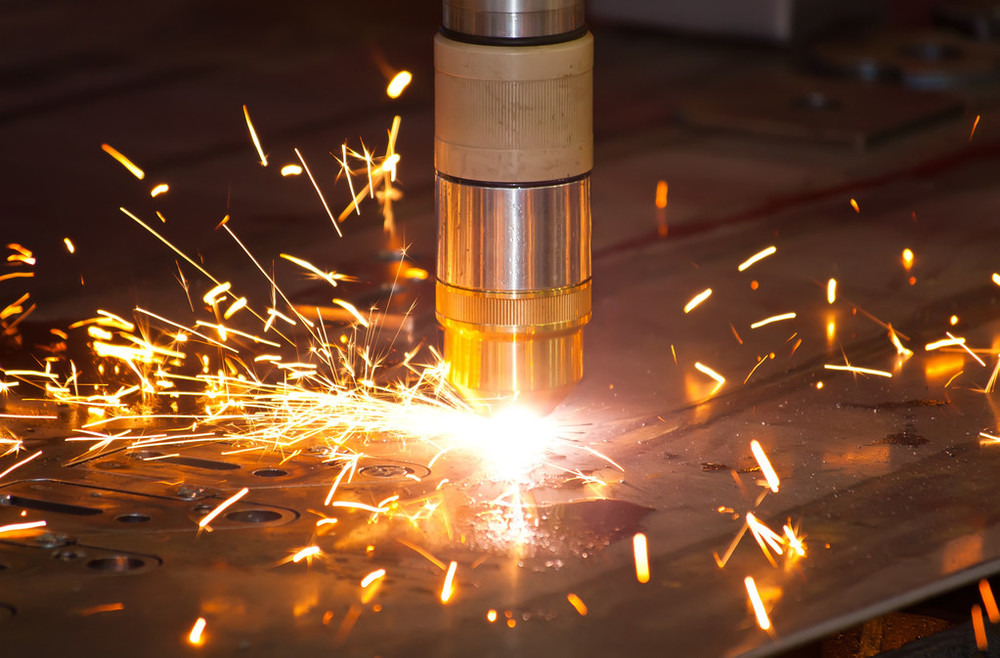
การตัดด้วยพลาสมาเป็นการหลอมวัสดุด้วยอาร์คพลาสมาที่มีแรงดันสูง และใช้กระแสแก๊สความเร็วสูงเป่าโลหะหลอมเหลวออกไป ทำให้เกิดรอยตัด ข้อดีหลักของการตัดด้วยพลาสมาคือความสามารถในการตัดแผ่นโลหะขนาดกลางและหนา รวมถึงโลหะที่มีการนำความร้อนสูงได้อย่างมีประสิทธิภาพ ด้วยความเร็วในการตัดที่สูงมาก อย่างไรก็ตาม ความแม่นยำในการตัดและความเรียบของหน้าตัดมักจะไม่ดีเท่ากับการตัดด้วยเลเซอร์ และบริเวณที่ได้รับผลกระทบจากความร้อนก็มีขนาดใหญ่กว่าด้วย
เทคโนโลยีการตัดด้วยพลาสมาถูกนำมาประยุกต์ใช้อย่างกว้างขวางในอุตสาหกรรมเครื่องจักรกลหนัก การต่อเรือ โครงสร้างเหล็ก และสาขาอื่นๆ โดยเป็นวิธีการที่ประหยัดและมีประสิทธิภาพสำหรับการตัดเฉือนแผ่นโลหะหนา
แผ่นโลหะ การตัดด้วยระบบวอเตอร์เจ็ท
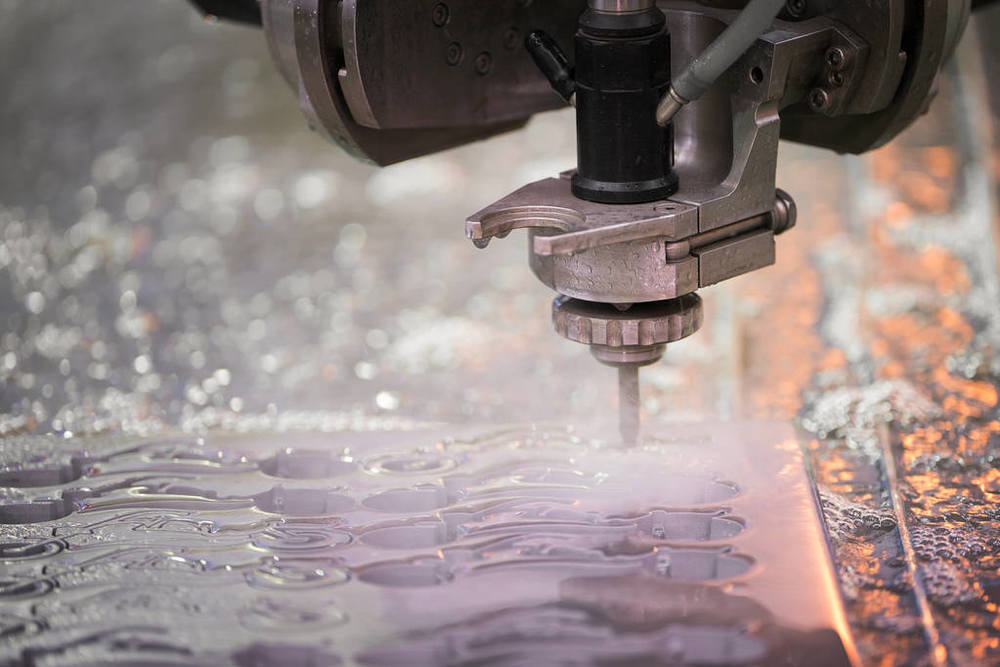
การตัดด้วยน้ำแรงดันสูงเป็นกระบวนการตัดแบบเย็น โดยใช้กระแสน้ำแรงดันสูงมากหรือกระแสน้ำผสมกับสารกัดกร่อนเพื่อกัดเซาะวัสดุจนเกิดการตัด ข้อดีที่สำคัญที่สุดคือไม่เกิดความร้อนในระหว่างกระบวนการตัด ดังนั้นจึงไม่มีบริเวณที่ได้รับผลกระทบจากความร้อน การเสียรูปจากความร้อน หรือการเปลี่ยนแปลงทางโลหะวิทยาของวัสดุเลย
การตัดด้วยน้ำแรงดันสูงสามารถตัดวัสดุได้ทุกชนิด ตั้งแต่โลหะและหิน ไปจนถึงแก้วและวัสดุผสม และจุดเริ่มต้นสามารถกำหนดได้ตามต้องการ ทำให้มีความยืดหยุ่นสูงมาก ข้อเสียคือ ความเร็วในการตัดค่อนข้างช้า และต้นทุนการใช้งานของอุปกรณ์สูง มักใช้สำหรับการตัดเฉือนวัสดุที่ไวต่อความร้อนหรือวัสดุผสมที่มีพื้นผิวแตกต่างกัน
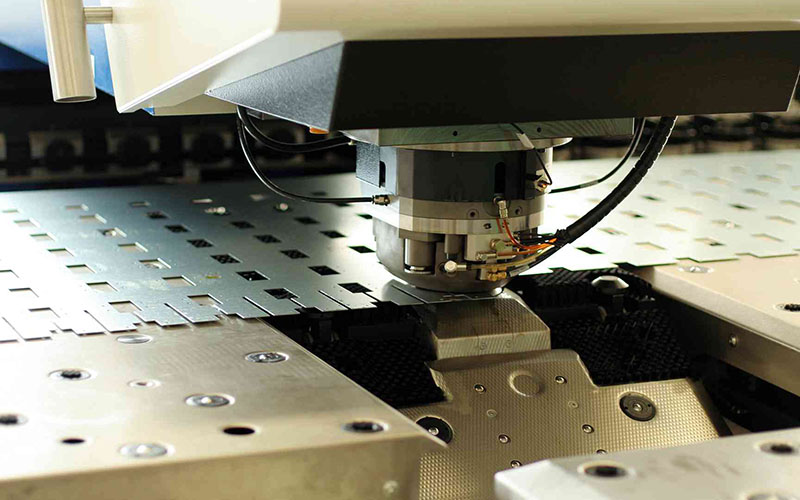
แผ่นโลหะ การไล่
การปั๊มขึ้นรูปเป็นวิธีการขึ้นรูปเชิงกลแบบดั้งเดิมที่ใช้แม่พิมพ์ที่ติดตั้งบนเครื่องปั๊มเพื่อตัด เจาะ หรือขึ้นรูปแผ่นโลหะด้วยแรงดันเชิงกลสูง เหมาะสำหรับการผลิตชิ้นส่วนจำนวนมากที่มีรูปทรงมาตรฐานค่อนข้างคงที่ ความเร็วในการผลิตสูงมาก และสามารถขึ้นรูปได้ในการปั๊มเพียงครั้งเดียว ต้นทุนของแม่พิมพ์ค่อนข้างสูง แต่ต้นทุนการผลิตต่อชิ้นต่ำมาก
สำหรับชิ้นส่วนที่ต้องการรูมาตรฐานจำนวนมากหรือรูปทรงที่เรียบง่าย เช่น ตู้เครื่องคอมพิวเตอร์และชิ้นส่วนอิเล็กทรอนิกส์ การปั๊มขึ้นรูปยังคงเป็นทางเลือกที่มีประสิทธิภาพและประหยัดที่สุด
ข้อดี ของเอสร้อน MEtal CUtting
ความแม่นยำสูง
เทคนิคการตัดแผ่นโลหะสมัยใหม่ โดยเฉพาะการตัดด้วยเลเซอร์ สามารถทำให้ได้ความแม่นยำของขนาดที่สูงมาก โดยสามารถควบคุมค่าความคลาดเคลื่อนได้ภายใน ±0.1 มิลลิเมตร หรือน้อยกว่านั้น ซึ่งหมายความว่าชิ้นส่วนที่ผ่านการแปรรูปจะมีขนาดที่แม่นยำและสามารถใช้แทนกันได้ดี
ความสามารถในการทำซ้ำได้ดีเยี่ยม
เนื่องจากการนำระบบควบคุมการเขียนโปรแกรมแบบดิจิทัลมาใช้ เมื่อตั้งโปรแกรมแล้ว ชิ้นส่วนเดียวกันสามารถผลิตได้จำนวนครั้งเท่ากัน ทำให้มั่นใจได้ถึงความเสถียรและความสม่ำเสมอของคุณภาพในการผลิตขนาดใหญ่ และวางรากฐานที่มั่นคงสำหรับการประกอบอัตโนมัติในอนาคต
ความยืดหยุ่นที่เหนือกว่า
การตัดแผ่นโลหะ โดยเฉพาะอย่างยิ่งวิธีการตัดแบบไม่สัมผัส เช่น เลเซอร์และวอเตอร์เจ็ท มีความยืดหยุ่นสูงอย่างหาที่เปรียบไม่ได้ ไม่จำเป็นต้องสร้างแม่พิมพ์ที่มีราคาแพง เพียงแค่แก้ไขแบบร่างและโปรแกรมในคอมพิวเตอร์ ก็สามารถเปลี่ยนและประมวลผลชิ้นส่วนที่มีรูปทรงและขนาดแตกต่างกันได้อย่างรวดเร็ว ซึ่งเหมาะอย่างยิ่งสำหรับการผลิตจำนวนน้อย หลากหลายชนิด และการสร้างต้นแบบอย่างรวดเร็ว
นอกจากนี้ กระบวนการเหล่านี้ยังสามารถจัดการกับวัสดุโลหะได้หลากหลายประเภท ตั้งแต่เหล็กกล้าคาร์บอน เหล็กกล้าไร้สนิม อลูมิเนียม ทองแดง ไปจนถึงโลหะผสมไทเทเนียม และแม้กระทั่งวัสดุที่ไม่ใช่โลหะ การตัดด้วยน้ำแรงดันสูงสามารถจัดการกับวัสดุเกือบทุกชนิด ตอบสนองความต้องการด้านวัสดุของทุกอุตสาหกรรม
ประสิทธิภาพสูง
เมื่อเปรียบเทียบกับการตัดเฉือนด้วยมือหรือเครื่องจักรแบบดั้งเดิม การตัดเฉือนแบบอัตโนมัตินั้นรวดเร็วอย่างมาก โดยเฉพาะอย่างยิ่งเมื่อตัดแผ่นโลหะบางด้วยเลเซอร์ ซึ่งสามารถลดระยะเวลาการผลิตได้อย่างมาก
การใช้วัสดุ
การตัดแผ่นโลหะสามารถดำเนินการได้โดยใช้ระบบจัดวางอัจฉริยะที่ปรับให้เหมาะสมด้วยคอมพิวเตอร์ เพื่อจัดเรียงชิ้นส่วนบนแผ่นโลหะในลักษณะที่กะทัดรัดและเหมาะสมที่สุด ลดของเสียที่มุมให้น้อยที่สุด และเพิ่มอัตราการใช้ประโยชน์ของแผ่นโลหะได้อย่างมาก ซึ่งจะช่วยลดต้นทุนวัตถุดิบโดยตรง และผลของการประหยัดดังกล่าวมีความน่าทึ่งเป็นอย่างยิ่งในการผลิตขนาดใหญ่
จุดสูง การตัดคุณภาพ
เทคนิคการตัดขั้นสูงหลายอย่างสามารถสร้างพื้นผิวการตัดที่เรียบเนียนและตั้งฉากได้โดยตรง ความเรียบเนียนของหน้าตัดจากการตัดด้วยเลเซอร์นั้นสูงมาก ในขณะที่การตัดด้วยน้ำแรงดันสูงสามารถรักษาคุณสมบัติเดิมของวัสดุไว้ได้
หลังจากตัดแล้ว ชิ้นส่วนมักไม่จำเป็นต้องผ่านกระบวนการเจียรและตกแต่งเพิ่มเติม หรืออาจต้องการเพียงเล็กน้อยเท่านั้น และสามารถเข้าสู่ขั้นตอนการดัด การเชื่อม หรือการประกอบได้โดยตรง ซึ่งไม่เพียงแต่ช่วยประหยัดเวลาและค่าแรง แต่ยังช่วยหลีกเลี่ยงความคลาดเคลื่อนของขนาดหรือความเสียหายของพื้นผิวที่อาจเกิดจากการกลึงเพิ่มเติม ทำให้ได้ประสิทธิภาพและคุณภาพการผลิตโดยรวมที่สูงขึ้น
ความท้าทายใน Sร้อน MEtal CUtting
ความท้าทายด้านวัสดุ
วัสดุแต่ละชนิดต้องการวิธีการตัดที่แตกต่างกันเนื่องจากคุณสมบัติเฉพาะตัว ตัวอย่างเช่น โลหะสะท้อนแสง เช่น อลูมิเนียมและทองแดง ดูดซับพลังงานเลเซอร์ได้น้อยมาก ทำให้ตัดยาก นอกจากนี้ยังสามารถสะท้อนแสงและทำให้เครื่องเลเซอร์เสียหายได้ ในทางกลับกัน วัสดุแข็ง เช่น เหล็กอัลลอยพิเศษและโลหะผสมไทเทเนียม จะทำให้ความเร็วในการตัดลดลง และยังทำให้ใบมีดและวัสดุสิ้นเปลืองสึกหรอเร็วขึ้นด้วย
สภาพพื้นผิวก็มีความสำคัญเช่นกัน สารเคลือบ สนิม หรือคราบน้ำมันสามารถรบกวนการตัดได้ ซึ่งมักนำไปสู่ขอบที่ไม่เรียบหรือเศษโลหะตกค้าง การกำหนดพารามิเตอร์การตัดที่เหมาะสมสำหรับวัสดุแต่ละชนิดยังคงเป็นความท้าทายที่สำคัญ
ปัญหาการบิดเบี้ยวเนื่องจากความร้อน
กระบวนการตัดด้วยความร้อน เช่น การตัดด้วยเลเซอร์และการตัดด้วยพลาสมา ย่อมก่อให้เกิดความร้อนจำนวนมากต่อวัสดุ หากไม่ควบคุมพารามิเตอร์อย่างเหมาะสม ความร้อนจะสะสมมากเกินไปและแพร่กระจายไปยังวัสดุภายนอกบริเวณที่ตัด ทำให้เกิดความเค้นเฉพาะจุดและการเสียรูปจากความร้อน ส่งผลให้ขนาดและรูปทรงของชิ้นส่วนผิดเพี้ยนไป โดยเฉพาะอย่างยิ่งในงานตัดเฉือนแผ่นโลหะบาง
เพื่อควบคุมบริเวณที่ได้รับผลกระทบจากความร้อนและลดการเสียรูปให้น้อยที่สุด จำเป็นต้องปรับสมดุลพารามิเตอร์ต่างๆ เช่น กำลัง ความเร็ว และแรงดันอากาศอย่างแม่นยำ และออกแบบเส้นทางการตัดที่เหมาะสมเพื่อกระจายความร้อน ซึ่งต้องอาศัยประสบการณ์ของผู้ปฏิบัติงานและความเสถียรของอุปกรณ์สูง
ความหนาเทียบกับความแม่นยำ
วิธีการตัดทุกวิธีล้วนมีข้อจำกัด การตัดวัสดุหนาหมายถึงความแม่นยำที่ลดลง ตัวอย่างเช่น การตัดด้วยเลเซอร์มีความแม่นยำมากบนแผ่นบางๆ แต่เมื่อเป็นแผ่นหนา การตัดจะกว้างและหยาบกว่า การตัดด้วยพลาสมาทำงานได้ดีกับแผ่นหนา แต่คุณภาพการตัดไม่ดีนัก
การทำงานช้าลงช่วยปรับปรุงคุณภาพแต่ลดประสิทธิภาพลง การเร่งความเร็วอาจทำให้การตัดไม่สมบูรณ์หรือเกิดเศษโลหะ การหาวิธีที่เหมาะสมสำหรับความหนาแต่ละระดับและการสร้างสมดุลระหว่างความเร็ว ความแม่นยำ และคุณภาพ คือความท้าทายที่สำคัญ
ความสมดุลระหว่างต้นทุนและประสิทธิภาพ
โครงสร้างต้นทุนของการตัดแผ่นโลหะมีความซับซ้อน ครอบคลุมทั้งอุปกรณ์ พลังงาน ก๊าซ การเปลี่ยนชิ้นส่วน และแรงงาน ตัวอย่างเช่น การตัดด้วยเลเซอร์ให้ความแม่นยำสูง แต่ต้องใช้เงินลงทุนสูง การบำรุงรักษา และค่าใช้จ่ายก๊าซอย่างต่อเนื่อง
ดังนั้น ความสามารถในการทำกำไรจึงขึ้นอยู่กับการเพิ่มประสิทธิภาพอย่างพิถีพิถัน ซึ่งรวมถึงการปรับปรุงการใช้ทรัพยากรวัสดุผ่านการจัดเรียงชิ้นงานที่ดีขึ้น การยืดอายุการใช้งานของชิ้นส่วนด้วยพารามิเตอร์ที่เหมาะสม และการเพิ่มประสิทธิภาพของอุปกรณ์ผ่านการวางแผนการผลิตอย่างชาญฉลาด มาตรการเหล่านี้มีความสำคัญอย่างยิ่งต่อการเพิ่มผลกำไรโดยรวม
ปัจจัยต้นทุนในการตัดแผ่นโลหะ — อะไรบ้างที่ส่งผลต่อราคา?
ต้นทุนวัสดุ
ต้นทุนการจัดหาวัตถุดิบเป็นพื้นฐานของต้นทุนรวม ราคาของแผ่นโลหะที่ทำจากวัสดุและมีคุณสมบัติแตกต่างกันนั้นแตกต่างกันอย่างมาก ที่สำคัญกว่านั้นคือ อัตราการใช้ประโยชน์จากวัสดุ กล่าวคือ วิธีการจัดเรียงชิ้นส่วนบนแผ่นโลหะแผ่นเดียว
การปรับปรุงรูปแบบการจัดวาง การตัดส่วนที่ไม่จำเป็นออกให้มากที่สุด และการลดเศษวัสดุเหลือทิ้งบริเวณขอบและมุม จะช่วยลดต้นทุนวัสดุที่จัดสรรให้กับแต่ละชิ้นส่วนได้โดยตรง นี่เป็นวิธีที่มีประสิทธิภาพที่สุดในการควบคุมต้นทุน
การเลือกกระบวนการ
ต้นทุนการดำเนินงานของกระบวนการตัดแบบต่างๆ นั้นแตกต่างกันอย่างมาก การตัดด้วยเลเซอร์ต้องอาศัยชิ้นส่วนที่บอบบาง เช่น ไฟฟ้า ก๊าซช่วย และเลนส์ การตัดด้วยพลาสมาทำให้สิ้นเปลืองอิเล็กโทรดและหัวฉีด ส่วนการตัดด้วยน้ำแรงดันสูงทำให้ซีลแรงดันสูงและหัวตัดสึกหรอเร็ว
การเลือกกระบวนการผลิตส่งผลโดยตรงต่อการใช้พลังงาน การใช้ก๊าซ และความถี่ในการเปลี่ยนชิ้นส่วนที่สึกหรอได้ง่าย
ประสิทธิภาพด้านแรงงานและการดำเนินงาน
เวลาในการผลิตมีความสัมพันธ์โดยตรงกับค่าแรงและค่าเครื่องจักร ระยะเวลาขึ้นอยู่กับระดับการปรับเส้นทางการตัด ความเร็วในการป้อนชิ้นงานและความเร็วในการตัด รวมถึงเวลาการทำงานโดยไม่มีภาระของเครื่องจักร ระดับทักษะของผู้ปฏิบัติงานก็มีความสำคัญอย่างยิ่งเช่นกัน
ผู้ปฏิบัติงานที่มีประสบการณ์สามารถตั้งโปรแกรม ยึดวัสดุ และจัดการกับความผิดปกติที่เกิดขึ้นโดยไม่คาดคิดได้รวดเร็วยิ่งขึ้น ซึ่งจะช่วยเพิ่มประสิทธิภาพโดยรวมของอุปกรณ์ ลดเวลาหยุดทำงาน และลดต้นทุนแรงงานต่อหน่วยผลิตภัณฑ์ลงได้โดยอ้อม

หลังการประมวลผล
ไม่ควรละเลยต้นทุนที่เกิดขึ้นหลังจากการตัดเสร็จสิ้นเช่นกัน หากคุณภาพการตัดสูง หน้าตัดเรียบ และไม่มีเศษโลหะตกค้าง จะสามารถประหยัดหรือลดแรงงานและเวลาในการตกแต่งชิ้นงานขั้นที่สอง เช่น การเจียรและการตกแต่งขั้นสุดท้ายได้
ค่าความคลาดเคลื่อนและมาตรฐานความแม่นยำในการตัดแผ่นโลหะ
เพื่อให้มั่นใจถึงความคล่องตัวและความแม่นยำของชิ้นส่วนต้นแบบและชิ้นส่วนที่ผลิตขึ้น มาตรฐานบริการตัดแผ่นโลหะตามสั่งของเรามีดังต่อไปนี้:
| รายละเอียดขนาด | ความอดทน |
| จากขอบถึงขอบ พื้นผิวเดียว | +/-0.010" |
| ขอบถึงรู, พื้นผิวเดียว | +/-0.010" |
| รูต่อรู พื้นผิวเดียว | +/-0.010" |
| เส้นผ่านศูนย์กลางรู, พื้นผิวเดียว | +/-0.010" |
| ขอบถึงคุณสมบัติ พื้นผิวหลากหลาย | +/-0.030" |
| ส่วนที่มีรูปร่างมากเกินไป มีพื้นผิวหลายแบบ | +/-0.030" |
| มุมโค้งงอ | +/- 1 องศา |
เคล็ดลับสำหรับ Sร้อน MEtal CUtting
สวมชุด PPE
ในการปฏิบัติงานตัดแผ่นโลหะ จำเป็นอย่างยิ่งที่จะต้องสวมอุปกรณ์ป้องกันครบชุดตลอดกระบวนการและในลักษณะที่เป็นมาตรฐาน
แว่นตานิรภัยหรือหน้ากากป้องกันใบหน้าคุณภาพสูงสามารถป้องกันเศษโลหะและประกายไฟที่กระเด็นออกมาด้วยความเร็วสูงได้อย่างมีประสิทธิภาพ ถุงมือป้องกันที่แข็งแรงทนทานสามารถปกป้องมือจากการบาดเจ็บจากขอบคมของแผ่นโลหะและการไหม้จากอุณหภูมิสูงในระหว่างการตัดเฉือนได้
เนื่องจากอุปกรณ์ตัดหลายชนิดก่อให้เกิดเสียงดังมากในระหว่างการใช้งาน จึงจำเป็นอย่างยิ่งที่จะต้องสวมอุปกรณ์ป้องกันการได้ยินแบบมืออาชีพเพื่อป้องกันความเสียหายต่อการได้ยินอย่างถาวร
ตรวจสอบการระบายอากาศ
กระบวนการตัด โดยเฉพาะอย่างยิ่งการตัดด้วยเลเซอร์ การตัดด้วยพลาสมา หรือการตัดด้วยเปลวไฟ ก่อให้เกิดควันโลหะที่เป็นพิษ ก๊าซอันตราย และฝุ่นละอองจำนวนมาก ดังนั้น การทำงานจึงต้องดำเนินการในโรงงานที่มีระบบดูดอากาศและระบบกำจัดฝุ่นที่มีประสิทธิภาพสูง เพื่อให้แน่ใจว่ามีการไหลเวียนของอากาศและระบายควันอันตรายออกสู่ภายนอกได้อย่างรวดเร็ว
บำรุงรักษาเครื่องมือ
ไม่ว่าจะเป็นเครื่องมือแบบใช้มือหรือวัสดุสิ้นเปลืองในอุปกรณ์อัตโนมัติ การรักษาความคมของคมตัดเป็นหัวใจสำคัญในการรับประกันประสิทธิภาพและความปลอดภัย
เครื่องมือตัดที่ทื่อจะเพิ่มแรงต้านในการตัดอย่างมาก ไม่เพียงแต่ต้องใช้แรงมากขึ้นและทำให้เกิดความเมื่อยล้าเท่านั้น แต่ยังทำให้เครื่องมือมีแนวโน้มที่จะลื่นไถล กระดอนกลับ และเกิดสถานการณ์ที่ควบคุมไม่ได้อื่นๆ ซึ่งอาจนำไปสู่อุบัติเหตุร้ายแรงได้ง่าย นอกจากนี้ เครื่องมือตัดที่สึกหรอจะทำให้พื้นผิวการตัดไม่ดี ทำให้การตัดเฉือนในขั้นตอนต่อไปยากขึ้น
วัสดุที่ปลอดภัย
ก่อนเริ่มการตัด ต้องใช้เครื่องมือต่างๆ เช่น คีมจับชิ้นงาน คีมรูปตัวซี อุปกรณ์จับยึดพิเศษ หรือหัวจับแม่เหล็ก เพื่อยึดแผ่นโลหะให้มั่นคงบนแท่นทำงาน ขั้นตอนนี้จะช่วยป้องกันไม่ให้แผ่นโลหะเลื่อน สั่น หรือพลิกคว่ำเมื่อได้รับแรงตัด ซึ่งจะช่วยให้มั่นใจได้ถึงความแม่นยำของขนาดที่ตัดได้
ที่สำคัญกว่านั้น การจับยึดที่มั่นคงสามารถป้องกันอันตรายต่างๆ ได้อย่างมีประสิทธิภาพ เช่น การเบี่ยงเบนของเส้นทางการเคลื่อนที่ของเครื่องมือและการดีดชิ้นงานออกเนื่องจากการเคลื่อนไหวของแผ่นโลหะอย่างกะทันหัน ซึ่งจะช่วยขจัดความเสี่ยงต่อการบาดเจ็บทางกลได้หลายประการ
ใช้งานอุปกรณ์อย่างถูกต้อง
ต้องระมัดระวังเป็นอย่างยิ่งต่อเครื่องมือไฟฟ้าและอุปกรณ์ CNC ทุกชนิด ก่อนเริ่มใช้งานอุปกรณ์ใดๆ ต้องตรวจสอบว่าสายไฟ สวิตช์ และฝาครอบป้องกันอยู่ในสภาพสมบูรณ์ ระหว่างการใช้งาน ต้องมีสมาธิสูงและปฏิบัติตามขั้นตอนการใช้งานอย่างเคร่งครัด
ควรระมัดระวังอย่าให้มืออยู่ใกล้ชิ้นส่วนที่เคลื่อนไหวและหัวตัด ก่อนเริ่มงานหรือทำการปรับแต่งหรือทำความสะอาดใดๆ โปรดตรวจสอบให้แน่ใจว่าอุปกรณ์ปิดเครื่องสนิทและไม่ทำงานแล้ว
เหตุใดจึงควรเลือกบริการตัดแผ่นโลหะของ NOBLE?
ด้วยประสบการณ์ด้านการตัดแผ่นโลหะที่ยาวนานหลายปี NOBLE มอบชิ้นส่วนตัดแผ่นโลหะที่มีความแม่นยำสูงอย่างเหนือชั้นให้แก่ลูกค้า รับใบเสนอราคาได้ในไม่กี่นาที และรับชิ้นส่วนได้ภายในไม่กี่วัน
บริการตัดแผ่นโลหะของ NOBLE สามารถตัดวัสดุได้เกือบทุกชนิดโดยใช้เลเซอร์และระบบตัดด้วยน้ำแรงดันสูง NOBLE ให้บริการแบบครบวงจรสำหรับทุกโครงการ โดยให้ใบเสนอราคาทันที มีวัสดุให้เลือกหลากหลาย และมีตัวเลือกกระบวนการตัดแผ่นโลหะหลายแบบ
NOBLE คือผู้ให้บริการโซลูชั่นการผลิตแบบกำหนดเองครบวงจรที่คุณไว้วางใจได้ ตั้งแต่การออกแบบต้นแบบไปจนถึงการผลิต ด้วยทรัพยากรการผลิตขนาดใหญ่ เทคโนโลยีที่เหมาะสม กระบวนการที่คล่องตัว คำแนะนำจากผู้เชี่ยวชาญ และกระบวนการตรวจสอบคุณภาพที่สมบูรณ์แบบ เพื่อเปลี่ยนไอเดียของคุณให้กลายเป็นความจริง
คำถามที่พบบ่อย
วิธีการตัดแผ่นโลหะแบบใดให้ความแม่นยำที่สุด?
การตัดด้วยเลเซอร์ โดยเฉพาะอย่างยิ่งการตัดด้วยเลเซอร์ไฟเบอร์ ถือเป็นวิธีการตัดโลหะแผ่นที่แม่นยำที่สุด สามารถควบคุมความคลาดเคลื่อนได้แคบถึง ±0.1 มิลลิเมตร และสร้างขอบที่เรียบเนียนปราศจากเสี้ยน โดยมีบริเวณที่ได้รับผลกระทบจากความร้อนน้อยที่สุด ทำให้เหมาะสำหรับรูปทรงที่ซับซ้อนและการออกแบบที่ละเอียดอ่อน ซึ่งความแม่นยำสูงเป็นสิ่งสำคัญ
เครื่องตัดเลเซอร์สามารถตัดแผ่นโลหะที่มีความหนาได้เท่าไหร่?
ความหนาที่ตัดได้สูงสุดขึ้นอยู่กับกำลังของเลเซอร์และชนิดของวัสดุ เลเซอร์ไฟเบอร์อุตสาหกรรมกำลังสูงทั่วไปสามารถตัดเหล็กอ่อนได้หนาถึงประมาณ 25 มม. เหล็กกล้าไร้สนิมได้ถึง 20 มม. และอลูมิเนียมได้ถึง 12 มม. อย่างไรก็ตาม เพื่อให้ได้ความเร็วและคุณภาพการตัดที่ดีที่สุดสำหรับวัสดุที่บางกว่า (ต่ำกว่า 15-20 มม.) เลเซอร์จะมีประสิทธิภาพมากกว่าการตัดด้วยพลาสมาหรือเปลวไฟอย่างมาก
การตัดด้วยเลเซอร์มีราคาแพงกว่าการตัดด้วยพลาสมาหรือไม่?
ขึ้นอยู่กับการใช้งาน การตัดด้วยเลเซอร์มีต้นทุนอุปกรณ์เริ่มต้นที่สูงกว่า และอาจมีค่าใช้จ่ายในการใช้งานต่อชั่วโมงสูงกว่าเนื่องจากค่าแก๊สและการบำรุงรักษา อย่างไรก็ตาม สำหรับวัสดุที่มีความหนาบางถึงปานกลาง ความเร็ว ความแม่นยำ และความจำเป็นในการตกแต่งเพิ่มเติมที่ลดลง อาจทำให้คุ้มค่ากว่าโดยรวม การตัดด้วยพลาสมาโดยทั่วไปเป็นตัวเลือกที่ประหยัดกว่าสำหรับการตัดเหล็กโครงสร้างหนาๆ ที่ความแม่นยำสูงไม่ใช่สิ่งสำคัญหลัก
คุณสามารถตัดอลูมิเนียมด้วยระบบวอเตอร์เจ็ทได้หรือไม่?
แน่นอน การตัดด้วยระบบวอเตอร์เจ็ทเป็นตัวเลือกที่ยอดเยี่ยมสำหรับการตัดอลูมิเนียม เนื่องจากเป็นกระบวนการตัดเย็น จึงไม่ก่อให้เกิดความร้อน ซึ่งหมายความว่าไม่มีบริเวณที่ได้รับผลกระทบจากความร้อนที่จะเปลี่ยนแปลงคุณสมบัติของวัสดุหรือทำให้เกิดการบิดเบี้ยว โดยเฉพาะอย่างยิ่งในโลหะผสมอลูมิเนียมที่ไวต่อความร้อน สามารถตัดอลูมิเนียมที่มีความหนาใดๆ ก็ได้ที่วางจำหน่ายทั่วไปได้อย่างสะอาดหมดจด
เครื่องตัดเลเซอร์สามารถตัดได้หนาที่สุดเท่าไร?
ความหนาที่ตัดได้สูงสุดขึ้นอยู่กับกำลังของเลเซอร์และวัสดุ โดยทั่วไปแล้วเลเซอร์ไฟเบอร์อุตสาหกรรมกำลังสูงสามารถตัดได้ดังนี้:
- เหล็กกล้าอ่อน: หนาไม่เกิน 25-30 มม.
- เหล็กกล้าไร้สนิม: ความหนาไม่เกิน 20-25 มม.
- อะลูมิเนียม: หนาไม่เกิน 12-15 มม.
สำหรับวัสดุที่มีความหนามากกว่านี้ การตัดด้วยพลาสมาหรือวอเตอร์เจ็ทมักจะมีประสิทธิภาพและประสิทธิผลมากกว่า







