
เป็นสิ่งที่ การกัดหน้า กระบวนการ?
การกัดหน้าชิ้นงานเป็นวิธีการขึ้นรูปทางกลที่ใช้หัวกัดแบบหมุนในการตัดบนพื้นผิวของชิ้นงาน จุดประสงค์หลักของกระบวนการตัดคือการสร้างระนาบที่เรียบและแบน และต้องแน่ใจว่าระนาบนั้นตั้งฉากกับแกนหมุนของเครื่องมือ
กระบวนการหลักของการกัดหน้าชิ้นงานคือ การติดตั้งหัวกัดบนระนาบที่ตั้งฉากกับแกนหมุน และฟันตัดหลายซี่บนเส้นรอบวงและหน้าตัดจะทำการตัดพร้อมกัน โดยปกติชิ้นงานจะถูกยึดไว้บนโต๊ะทำงานและถูกกัดด้วยเครื่องมือตัดที่หมุนอยู่
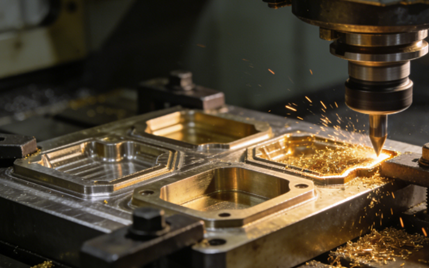
ประเภทของเทคนิคการกัดหน้าชิ้นงาน
การกัดปาดหน้าทั่วไป
การกัดหน้าชิ้นงานทั่วไป ซึ่งเป็นกระบวนการพื้นฐานและใช้กันอย่างแพร่หลายที่สุดในงานกลึง จะดำเนินการโดยใช้หัวกัดหน้าชิ้นงานมาตรฐาน
โดยทั่วไป การกัดหน้าชิ้นงานแบบทั่วไปมักใช้เม็ดมีดสี่เหลี่ยมหรือวงกลม และสามารถครอบคลุมพื้นผิวชิ้นงานได้อย่างสมบูรณ์ด้วยการเคลื่อนที่ซ้อนทับกันเล็กน้อยในทิศทางตามแนวแกนและแนวรัศมี
หากคุณต้องการทำการขึ้นรูปหยาบหรือกึ่งละเอียดบนวัสดุ การกัดหน้าทั่วไปเป็นกระบวนการที่นิยมใช้ในการสร้างพื้นผิวอ้างอิง มีประสิทธิภาพในการขึ้นรูปสูง แต่โดยทั่วไปแล้วคุณภาพผิวที่ได้จะไม่ดีที่สุด
การกัดละเอียดหรือการกัดด้วยอัตราป้อนสูง
กระบวนการกัดแบบป้อนเร็วสูงใช้หัวกัดที่มีมุมเบี่ยงเบนหลักขนาดเล็กเป็นพิเศษ คุณสมบัติหลักคือการใช้อัตราป้อนต่อฟันที่สูงมาก แต่ความลึกของการตัดนั้นตื้นมาก
การกัดละเอียดหรือการกัดด้วยอัตราป้อนสูงเหมาะอย่างยิ่งสำหรับการขึ้นรูปชิ้นส่วนผนังบาง แม้ว่าความลึกของการตัดจะน้อย แต่ด้วยอัตราป้อนที่สูงมากทำให้สามารถกำจัดโลหะได้ในปริมาณมาก และในขณะเดียวกันก็สามารถได้คุณภาพพื้นผิวที่ดีเยี่ยม ทำให้เป็นตัวเลือกที่เหมาะสมสำหรับการขึ้นรูปละเอียดที่มีประสิทธิภาพสูง

การกัดปาดหน้าสำหรับงานหนัก
การกัดหน้างานหนักใช้หัวกัดที่แข็งแรงทนทานเพื่อให้ได้ประสิทธิภาพการตัดที่เสถียรแม้ภายใต้แรงกระแทกสูงและภาระหนักมาก
กระบวนการกัดหน้าแบบงานหนักเหมาะอย่างยิ่งสำหรับการกัดหยาบขั้นแรกของชิ้นงานหล่อ ชิ้นงานตีขึ้นรูป และชิ้นงานเปล่าอื่นๆ ซึ่งสามารถกำจัดวัสดุส่วนเกินได้อย่างมีประสิทธิภาพสูงสุด และวางรากฐานสำหรับกระบวนการตกแต่งขั้นสุดท้ายต่อไป
การกัดหน้ามุม
การกัดหน้าชิ้นงานแบบทำมุมเป็นกระบวนการกัดหน้าชิ้นงานแบบพิเศษ คุณลักษณะสำคัญคือการประมวลผลโดยใช้หัวกัดที่มีมุมเบี่ยงเบนหลักไม่เท่ากับ 90 องศา
แตกต่างจากการกัดหน้าแบบมาตรฐานซึ่งทำให้ได้พื้นผิวเรียบ การกัดหน้าแบบกำหนดมุมช่วยให้เครื่องมือสามารถตัดได้ในมุมที่กำหนด ทำให้เหมาะอย่างยิ่งสำหรับการตัดมุมเอียง มุมลบเหลี่ยม และระนาบอ้างอิงที่ทำมุมต่างๆ
การขอ Mวัสดุที่ใช้ในการกัดหน้าชิ้นงาน
แม็กเหล็ก
เหล็กเป็นวัสดุประเภทที่ใหญ่ที่สุดในการกัดหน้าชิ้นงาน โดยมีตั้งแต่เหล็กกล้าคาร์บอนต่ำไปจนถึงเหล็กกล้าคาร์บอนสูงและเหล็กกล้าผสมชนิดต่างๆ เหล็กมีคุณสมบัติทางกลที่ดีเยี่ยมและเป็นวัสดุที่นิยมใช้ในการแปรรูปมากที่สุด
เหล็กกล้าไร้สนิม
เหล็กกล้าไร้สนิมถูกนำมาใช้กันอย่างแพร่หลายเนื่องจากมีคุณสมบัติทนต่อการกัดกร่อนได้ดีเยี่ยม อย่างไรก็ตาม เหล็กกล้าไร้สนิมมีค่าการนำความร้อนต่ำและมีแนวโน้มที่จะแข็งตัวระหว่างการขึ้นรูป ทำให้เป็นวัสดุที่ขึ้นรูปได้ยากโดยทั่วไป
เมื่อทำการกัดสแตนเลส ต้องใช้เครื่องมือตัดที่มีคม พร้อมกับการออกแบบร่องสำหรับแบ่งเศษที่เหมาะสม และการระบายความร้อนและการหล่อลื่นที่เพียงพอ เพื่อป้องกันการเกาะติดของเครื่องมือและการสึกหรอที่ผิดปกติอย่างรวดเร็ว

เหล็กหล่อ
เหล็กหล่อสีเทา เหล็กดัด และวัสดุอื่นๆ ก็สามารถนำมากลึงได้เช่นกัน วัสดุเหล่านี้มีความแข็งและความเปราะสูง และมีแนวโน้มที่จะเกิดเศษโลหะระหว่างการกลึง ในกระบวนการกลึงนั้น โดยทั่วไปแล้วจะต้องใช้ความเร็วในการตัดปานกลางหรือค่อนข้างสูง ซึ่งทำให้ประสิทธิภาพการต้านทานการสึกหรอของอนุภาคในเครื่องมือตัดสูงขึ้นตามไปด้วย
อลูมิเนียม
โลหะผสมอะลูมิเนียมเป็นโลหะเบาที่พบได้ทั่วไปมากที่สุด มีคุณสมบัติอ่อนนุ่ม มีความยืดหยุ่นดี และนำความร้อนได้ดีเยี่ยม อย่างไรก็ตาม ในระหว่างกระบวนการกัดขึ้นรูป วัสดุนี้มีแนวโน้มที่จะเกิดคมกัดสะสมและมีแนวโน้มที่จะติดกับเครื่องมือ
ดังนั้น เมื่อทำการกัดโลหะผสมอะลูมิเนียม จึงมักแนะนำให้ใช้เครื่องมือที่มีคมตัดที่คมกริบและมุมคายเศษกว้าง และใช้พารามิเตอร์กระบวนการที่ผสมผสานความเร็วในการตัดสูงกับอัตราป้อนสูง เพื่อให้ได้ทั้งประสิทธิภาพในการประมวลผลและผิวสำเร็จที่ยอดเยี่ยม

วัสดุที่ไม่ใช่โลหะและวัสดุผสม
พลาสติกวิศวกรรม เช่น ไนลอน โพลีคาร์บอเนต PEEK เป็นต้น มีความแข็งต่ำแต่มีความยืดหยุ่นสูงและนำความร้อนได้แย่มาก เมื่อทำการกัดวัสดุเหล่านี้ ความร้อนที่เกิดจากแรงเสียดทานจะทำให้ชิ้นงานอ่อนตัวและเสียรูปได้ง่าย นอกจากนี้การเกิดครีบก็เป็นปัญหาสำคัญเช่นกัน
ดังนั้น การตัดเฉือนจึงควรใช้เครื่องมือตัดที่คมมาก ความเร็วสูง ความลึกในการตัดตื้น ควบคู่ไปกับการกำจัดเศษวัสดุและการระบายความร้อนที่มีประสิทธิภาพ
เครื่องมือและอุปกรณ์ที่จำเป็นสำหรับการกัดหน้าชิ้นงานอย่างมีประสิทธิภาพ
โรงงานปลาย
ดอกกัดปลาย (End mill) เป็นเครื่องมือตัดหลายคมที่มีคมตัดอยู่บนพื้นผิวทรงกระบอกและหน้าตัด เมื่อทำการกัดผิวหน้า มักจะใช้ความลึกในการตัดตามแนวแกนที่น้อยกว่า
ดอกกัดปลายเหมาะอย่างยิ่งสำหรับการกัดพื้นผิวแคบ พื้นผิวขั้นบันได ฯลฯ มีการใช้งานอย่างแพร่หลายในงานกลึงอเนกประสงค์และการตกแต่งแม่พิมพ์
ฟลายคัตเตอร์
โดยทั่วไปแล้ว เครื่องตัดแบบใบมีดเดี่ยว (Fly cutter) หมายถึงอุปกรณ์กัดหน้าชิ้นงานแบบง่ายๆ ที่ทำขึ้นเอง โครงสร้างประกอบด้วยเม็ดมีดแบบถอดเปลี่ยนได้หนึ่งหรือสองอันติดตั้งอยู่ที่ปลายของตัวจับยึดเครื่องมือ ใช้งานได้จริงมากในการผลิตชิ้นงานเดี่ยวและชุดเล็กๆ งานซ่อมบำรุง หรือเมื่อต้องการกัดขึ้นรูปส่วนนูนเฉพาะจุดบนชิ้นงานขนาดใหญ่
เนื่องจากความหายากและความไม่สมมาตรของเม็ดมีดตัด ทำให้สมดุลและความแข็งแกร่งของเครื่องตัดแบบบินค่อนข้างต่ำ และประสิทธิภาพการตัดและคุณภาพผิวงานมักด้อยกว่าเครื่องกัดหน้ามาตรฐาน
โรงสีเชลล์
ดอกกัดแบบเปลือก (Shell Mills) เป็นหนึ่งในเครื่องมือกัดหน้ามาตรฐานที่พบได้ทั่วไปและใช้งานบ่อยที่สุด
ดอกกัดแบบเปลือก (Shell Mills) เป็นเครื่องมือที่ใช้กันทั่วไปที่สุดสำหรับการกัดพื้นผิวเรียบขนาดใหญ่ในอุตสาหกรรมการผลิต การใช้งานทั่วไป ได้แก่ การกัดฐานเครื่องมือกล พื้นผิวประกบของชิ้นส่วนกล่อง พื้นผิวอ้างอิงของแม่พิมพ์ พื้นผิวด้านบนของชิ้นส่วนแผ่นขนาดใหญ่ และกรณีอื่นๆ ที่ต้องการพื้นผิวเรียบอย่างมีประสิทธิภาพ

Aข้อดีของกระบวนการกัดหน้าชิ้นงาน
ประสิทธิภาพการตัดเฉือนสูง
โดยทั่วไปแล้ว ดอกกัดหน้าจะมีขนาดเส้นผ่านศูนย์กลางใหญ่ สามารถครอบคลุมความกว้างในการตัดเฉือนได้มาก และมีฟันตัดหลายซี่ที่ทำการตัดพร้อมกัน ทำให้มีอัตราการกำจัดโลหะสูงมาก
ในขั้นตอนการขึ้นรูปหยาบ การกัดหน้าชิ้นงานสามารถใช้ความลึกในการตัดสูงและอัตราป้อนสูงเพื่อกำจัดวัสดุส่วนเกินจำนวนมากออกจากพื้นผิวชิ้นงานได้อย่างรวดเร็ว ซึ่งเป็นการวางรากฐานสำหรับกระบวนการต่อไปและลดเวลาการขึ้นรูปโดยรวมของชิ้นส่วนได้อย่างมาก จึงเป็นทางเลือกที่เหมาะสมสำหรับการผลิตจำนวนมากอย่างมีประสิทธิภาพ

คุณภาพพื้นผิวดีเยี่ยม
เนื่องจากการซ้อนทับกันทั้งในแนวแกนและแนวรัศมีของฟันตัดของเครื่องกัดหน้าในระหว่างการตัด ทำให้สามารถตกแต่งพื้นผิวที่ผ่านการกลึงได้หลายครั้งในแต่ละรอบ ส่งผลให้ได้พื้นผิวที่เรียบและได้ระดับ
ด้วยการเลือกใช้เม็ดมีดตัดที่ลับคมอย่างละเอียด ปรับพารามิเตอร์การตัดให้เหมาะสม และใช้เครื่องมือกลที่มีความแม่นยำสูง จึงสามารถทำให้ได้ความเรียบที่สูงมากและความเรียบเนียนของพื้นผิวที่ดีเยี่ยม และยังสามารถทดแทนกระบวนการเจียรบางส่วนได้ ทำให้เกิด "การกัดแทนการเจียร"
ความยืดหยุ่นของกระบวนการ
กระบวนการกัดหน้าชิ้นงานมีความยืดหยุ่นสูง โดยการเปลี่ยนใบมีดที่มีมุมเบี่ยงเบนหลัก วัสดุ และประเภทร่องที่แตกต่างกัน เครื่องมือกลและตัวเครื่องมือเดียวกันสามารถตอบสนองความต้องการในการตัดเฉือนวัสดุต่างๆ ได้ ตั้งแต่โลหะผสมอะลูมิเนียมอ่อนไปจนถึงเหล็กกล้าชุบแข็งที่มีความแข็งสูง
การกัดผิวหน้าไม่เพียงแต่สามารถทำการกัดหยาบงานหนักได้เท่านั้น แต่ยังสามารถทำการกัดละเอียดด้วยความเร็วสูงได้อีกด้วย นอกจากนี้ยังสามารถทำการขึ้นรูปพื้นผิวเอียงและพื้นผิวขั้นบันไดได้ กระบวนการเดียวสามารถครอบคลุมหลายขั้นตอนตั้งแต่การกัดหยาบไปจนถึงการกัดละเอียด
ความเสถียรของเครื่องจักร
ดอกกัดหน้ามีโครงสร้างที่แข็งแรงทนทานและมีการเชื่อมต่อกับแกนหมุนที่มั่นคง ช่วยลดการสั่นสะเทือนและการกระตุกระหว่างการตัดเฉือนได้อย่างมีประสิทธิภาพ ซึ่งช่วยลดการเสียรูปของชิ้นงาน ทำให้เหมาะอย่างยิ่งสำหรับการตัดเฉือนชิ้นส่วนที่มีผนังบางหรือมีความแข็งแรงต่ำ ความเสถียรที่มีอยู่ในดอกกัดหน้าช่วยให้ได้ขนาดการตัดเฉือนที่สม่ำเสมอและคาดการณ์ได้

ประสิทธิภาพทางเศรษฐกิจที่ดี
การกัดผิวหน้าส่วนใหญ่ใช้เม็ดมีดแบบถอดเปลี่ยนได้ ตัวเครื่องมือสามารถนำกลับมาใช้ซ้ำได้เป็นเวลานาน และจำเป็นต้องเปลี่ยนเฉพาะเม็ดมีดที่มีต้นทุนค่อนข้างต่ำเท่านั้น ซึ่งช่วยลดต้นทุนการใช้งานในระยะยาวและต้นทุนการจัดการของเครื่องมือได้อย่างมาก และเพิ่มผลประโยชน์ทางเศรษฐกิจโดยรวม
Dข้อดีของกระบวนการกัดหน้าชิ้นงาน
ความต้องการเครื่องจักรสูง
เนื่องจากการกัดผิวหน้า โดยเฉพาะการกัดหยาบงานหนัก จำเป็นต้องใช้ฟันตัดหลายซี่ที่ทำงานพร้อมกันเพื่อกำจัดวัสดุจำนวนมาก ซึ่งก่อให้เกิดแรงตัดมหาศาล
หากทำการกัดหน้าชิ้นงานด้วยกำลังสูงบนเครื่องมือกลที่มีกำลังไม่เพียงพอหรือมีความแข็งแรงต่ำ อาจทำให้เกิดการสั่นสะเทือน การสึกหรอผิดปกติของเครื่องมือตัด และอาจทำให้ความแม่นยำของเครื่องมือกลเสียหายได้
ต้นทุนเครื่องมือที่สูงขึ้น
เพื่อให้ได้ผลลัพธ์การกัดผิวหน้าที่มีประสิทธิภาพ จำเป็นต้องใช้หัวกัดผิวหน้าคุณภาพสูงขนาดใหญ่และเม็ดมีดแบบถอดเปลี่ยนได้จำนวนมาก การลงทุนในเครื่องมือเริ่มต้นนี้ค่อนข้างสูง
เครื่องกัดหน้าชิ้นงานมักต้องติดตั้งเครื่องมือกล CNC หรือศูนย์เครื่องจักรกลกำลังสูงและทันสมัย ซึ่งมีค่าใช้จ่ายในการซื้ออุปกรณ์สูงมาก
จำกัดเฉพาะพื้นผิวเรียบ
ข้อดีหลักของดอกกัดหน้าคือความสามารถในการกัดพื้นผิวที่เปิดกว้างและเรียบเนียน สามารถกำจัดวัสดุได้อย่างรวดเร็วและรักษาพื้นผิวให้เรียบ แต่เมื่อชิ้นงานมีส่วนโค้งที่ซับซ้อน ช่องลึกและแคบ หรือมุมภายในที่แหลมคม ดอกกัดก็จะเริ่มมีข้อจำกัด เนื่องจากดอกกัดมักมีขนาดใหญ่ จึงอาจชนกับชิ้นงานและทำให้เกิดการติดขัด ด้วยเหตุนี้จึงไม่สามารถเข้าถึงพื้นที่ที่ต้องการและไม่สามารถตัดพื้นผิวได้อย่างมีประสิทธิภาพ
ความเสี่ยงต่อการเสียรูปของผนังบาง
เมื่อทำการกลึงชิ้นส่วนผนังบาง ชิ้นส่วนเรียว หรือชิ้นงานที่มีการยึดจับไม่เพียงพอ แรงตัดในแนวรัศมีหรือแนวแกนที่รุนแรงอาจทำให้เกิดการเสียรูปทรงแบบยืดหยุ่นของชิ้นงาน หรือแม้แต่การโก่งตัวของเครื่องมือได้ ปัญหาเหล่านี้ทำให้ยากต่อการรักษาความแม่นยำของขนาดและความเรียบที่ดี ในหลายกรณี ชิ้นส่วนจำเป็นต้องได้รับการตัดซ้ำหลายครั้งหรือใช้กลยุทธ์การกลึงแบบพิเศษเพื่อแก้ไขการเสียรูปทรง
ไวต่อการสั่นสะเทือนและการสั่นไหว
เมื่อทำการกัดพื้นผิวที่กว้าง หรือเมื่อใช้ตัวจับยึดเครื่องมือที่มีส่วนยื่นยาว การสัมผัสระหว่างเครื่องมือกับชิ้นงานอาจไม่เสถียร สภาวะที่ไม่เสถียรนี้ทำให้เกิดการสั่นสะเทือนเป็นระยะได้ง่าย การสั่นสะเทือนนี้ส่งผลต่อความเรียบของการตัด คุณภาพของพื้นผิว และอายุการใช้งานของเครื่องมือ
การสั่นสะเทือนประเภทนี้ไม่เพียงแต่ทำให้คุณภาพพื้นผิวเสื่อมโทรมอย่างรุนแรงและทิ้งร่องรอยการสั่นสะเทือนที่เห็นได้ชัดเท่านั้น แต่ยังเร่งการสึกหรอของเครื่องมือและอาจทำให้เกิดการบิ่น ซึ่งเป็นภัยคุกคามต่อความแม่นยำและความปลอดภัยในการตัดเฉือนอีกด้วย
การกัดหน้าชิ้นงานเทียบกับการกัดรอบนอก: อธิบายความแตกต่างที่สำคัญ
| มิติของการเปรียบเทียบ | การกัดหน้า | การกัดอุปกรณ์ต่อพ่วง |
| คำจำกัดความพื้นฐาน | ใช้หน้าตัดและขอบของใบมีดเพื่อสร้างพื้นผิวที่ตั้งฉากกับแกนของเครื่องมือ | ใช้ฟันตามแนวเส้นรอบวงเพื่อขึ้นรูปพื้นผิวที่ขนานกับแกนของเครื่องมือ เช่น รูปทรงหรือขอบต่างๆ |
| ประเภทเครื่องมือ | ดอกกัดหน้า (แบบใบมีดกลม) พร้อมเม็ดมีดทั้งด้านหน้าและด้านข้าง | ดอกกัดปลาย ดอกกัดแผ่น ฯลฯ ที่มีคมตัดส่วนใหญ่อยู่บริเวณเส้นรอบวง |
| พื้นผิวที่ผลิต | พื้นผิวเรียบ (ระนาบแนวนอน ขั้นบันได ฯลฯ) | ผนังแนวตั้ง ร่อง พื้นผิวโค้ง ฯลฯ |
| วัตถุประสงค์หลัก | ผลิตพื้นผิวเรียบขนาดใหญ่ได้อย่างมีประสิทธิภาพ | รูปทรงเครื่องจักร ร่อง หรือคุณสมบัติสามมิติที่ซับซ้อน |
| การใช้งานทั่วไป | โต๊ะเครื่องจักร, พื้นผิวตัวเรือน, พื้นผิวแยกแม่พิมพ์ ฯลฯ | ร่องลิ่ม ฟันเฟือง ช่อง รูปทรงชิ้นส่วน ฯลฯ |
| ลักษณะแรงตัด | แรงกดตามแนวแกนที่สูงขึ้น ทำให้ชิ้นงานถูกกดเข้าหาโต๊ะมากขึ้น และโดยทั่วไปแล้วจะมีความเสถียรมากกว่า | แรงรัศมีสูง ทำให้เครื่องมือโก่งงอและสั่นสะเทือนได้ง่าย |
| คุณภาพพื้นผิว | โดยทั่วไปแล้วจะได้พื้นผิวที่เรียบเนียนกว่าและผิวสัมผัสที่ดีกว่า | อาจทิ้งร่องรอยเครื่องมือหรือรอยคลื่นไว้ ต้องปรับแต่งอย่างละเอียดเพื่อให้ได้ผิวงานที่เรียบเนียนยิ่งขึ้น |

ปัญหาทั่วไปในการกัดหน้าชิ้นงานและวิธีแก้ไข
คุณภาพพื้นผิวไม่ดี
มีร่องรอยการสั่นสะเทือนปรากฏให้เห็นเป็นประจำบนพื้นผิวที่ผ่านการกลึง พื้นผิวหยาบผิดปกติ มีรอยขีดข่วนหรือความไม่เรียบ
Solution
- เพิ่มความแข็งแรง: เลือกด้ามมีดที่หนาและแข็งแรงกว่าเดิม ตรวจสอบให้แน่ใจว่าชิ้นงานและอุปกรณ์ยึดมีความแข็งแรงเพียงพอ
- ปรับพารามิเตอร์: เปลี่ยนความเร็วในการตัด อัตราการป้อน หรือความลึกของการตัด เพื่อลดความถี่เรโซแนนซ์; เลือกใช้ความกว้างในการตัดแบบไม่สมมาตร หรือการตัดด้วยความเร็วแปรผัน
อายุการใช้งานเครื่องมือสั้น
ใบมีดสึกหรอ แตก หรือเสียหายอย่างรุนแรง จนใช้งานไม่ได้ตามอายุการใช้งานที่คาดไว้
Solution
- ปรับพารามิเตอร์ให้เหมาะสม: เลือกความเร็วเชิงเส้นและอัตราป้อนที่เหมาะสมตามวัสดุชิ้นงานและค่าที่แนะนำของใบเลื่อย หลีกเลี่ยงแรงเสียดทานที่เกิดจาก “การตัดเบาด้วยความเร็วต่ำ”
- การแก้ไขปัญหาคราบสะสมบนคมตัด: เพิ่มความเร็วในการตัด; ใช้ใบมีดคมที่มีมุมคายเศษเป็นบวก; เพิ่มความหล่อลื่นของน้ำหล่อเย็น
ความเรียบที่ไม่ดี
พื้นผิวที่ผ่านการแปรรูปไม่เรียบ มีรอยบุ๋มตรงกลางและมีส่วนยื่นออกมาที่ขอบ หรือมีรอยต่อที่เห็นได้ชัดเจนระหว่างการใช้เครื่องมือหลายครั้ง
Solution
- ลดการเสียรูป: เลือกเครื่องมือและตัวจับยึดเครื่องมือที่มีความแข็งแรงมากขึ้น ปรับรูปแบบการจับยึดให้เหมาะสมเพื่อป้องกันการเสียรูปของชิ้นงานระหว่างการตัดเฉือน
- ปรับเทียบเครื่องมือกล: ตรวจสอบและปรับความตั้งฉากของแกนหมุนอย่างสม่ำเสมอ
เสี้ยนและรอยบิ่นที่ขอบ
เศษโลหะหรือเศษวัสดุที่แตกหักจะเกิดขึ้นที่ขอบของชิ้นงานเมื่อถูกตัดด้วยเครื่องมือ
Solution
- เปลี่ยนวิธีการตัด: ลดอัตราการป้อนชิ้นงานลงเล็กน้อยก่อนทำการตัดขอบ
- ปรับแต่งเครื่องมือตัดให้เหมาะสม: ใช้ใบมีดที่คมกว่าและมีมุมคายเศษเป็นบวก ตรวจสอบให้แน่ใจว่าเครื่องมือตัดอยู่ในสภาพพร้อมใช้งานเสมอ และหลีกเลี่ยงการใช้ใบมีดที่สึกหรอ
- เพิ่มกระบวนการ: จัดเตรียมขั้นตอนการลบคมเฉพาะทาง
Aการประยุกต์ใช้กระบวนการกัดหน้า
เครื่องจักรทั่วไป
เครื่องจักรขนาดใหญ่เป็นสาขาที่มีการประยุกต์ใช้การกัดหน้าตัดอย่างแพร่หลายที่สุด โดยส่วนใหญ่ใช้สำหรับการขึ้นรูปพื้นผิวฐาน โต๊ะทำงาน และพื้นผิวติดตั้งรางนำของเครื่องมือกลประเภทต่างๆ
Automobile อุตสาหกรรม
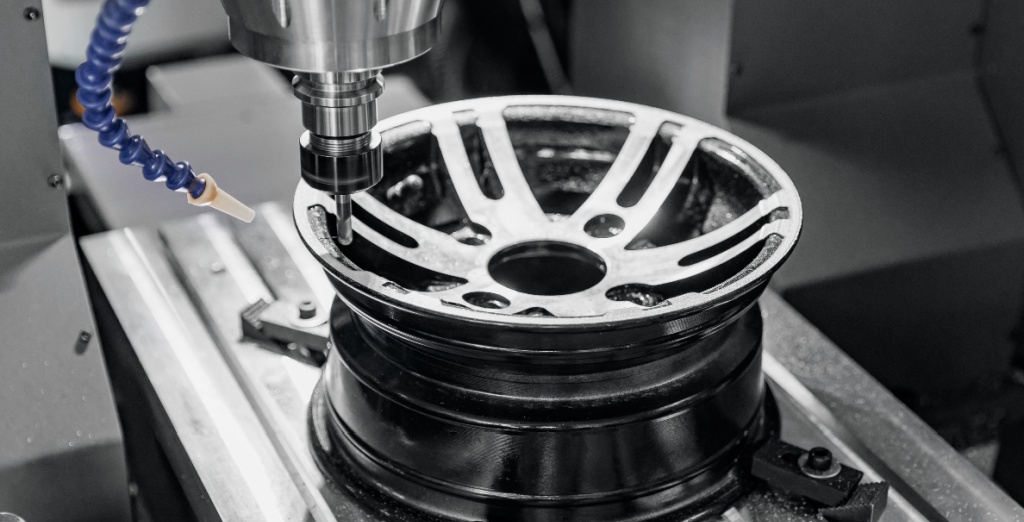
ในอุตสาหกรรมยานยนต์ การกัดผิวหน้า (face milling) ถูกนำมาใช้ในการปรับแต่งพื้นผิวสัมผัสของบล็อกกระบอกสูบและฝาสูบของเครื่องยนต์ ตัวเรือนเกียร์ และระนาบการติดตั้งของโครงตัวถังรถยนต์
ในอุตสาหกรรมการขนส่งทางราง การกัดผิวหน้าใช้ในการสร้างพื้นผิวเรียบที่แม่นยำบนชิ้นส่วนรับน้ำหนักที่สำคัญ ซึ่งรวมถึงแชสซีของหัวรถจักรความเร็วสูง ฐานเครื่องยนต์ และส่วนประกอบโครงสร้างหลักอื่นๆ กระบวนการนี้ช่วยให้มั่นใจได้ถึงเสถียรภาพ ความแข็งแรง และการประกอบที่ถูกต้องในสภาวะการใช้งานที่ท้าทาย
อุตสาหกรรมการผลิตแม่พิมพ์
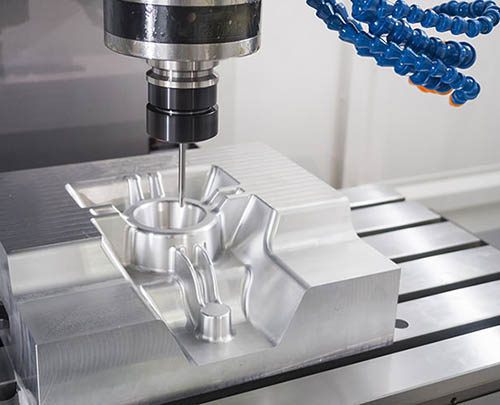
การผลิตแม่พิมพ์นั้นขึ้นอยู่กับการกัดผิวหน้าเป็นอย่างมาก การกัดผิวหน้าใช้ในการขึ้นรูปพื้นผิวรอยต่อของแม่พิมพ์ คุณภาพของระนาบนี้เป็นตัวกำหนดความแม่นยำของผลิตภัณฑ์และอายุการใช้งานของแม่พิมพ์โดยตรง
การกัดผิวหน้ายังใช้สำหรับการขึ้นรูปพื้นผิวอ้างอิงของฐานแม่พิมพ์และแม่แบบด้วย เทคโนโลยีการกัดแข็งความเร็วสูงมักถูกนำมาใช้ เนื่องจากมีความต้องการสูงมากในด้านความเรียบของพื้นผิว ความเรียบ และประสิทธิภาพการขึ้นรูป
การบินและอวกาศ
ในอุตสาหกรรมการบินและอวกาศ การกัดผิวหน้า (face milling) ถูกนำมาใช้ในการขึ้นรูปพื้นผิวประกบของโครงปีก ผนังกั้น และแผ่นผิวตัวถัง นอกจากนี้ยังใช้กับฐานยึดเครื่องยนต์และพื้นผิวเชื่อมต่อที่มีความแม่นยำสูงของชิ้นส่วนโครงสร้างยานอวกาศ พื้นผิวเหล่านี้ต้องเป็นไปตามข้อกำหนดด้านความแม่นยำสูงมาก ดังนั้นกระบวนการนี้จึงเป็นขั้นตอนสำคัญในการผลิตด้านการบินและอวกาศ
เหตุใดจึงควรเลือก NOBLE เป็นตัวเลือกของคุณ ใบหน้า การสี ซัพพลายเออร์เครื่องจักรกล
กระบวนการกัดผิวหน้าของ NOBLE ถูกออกแบบมาเพื่อมอบการขึ้นรูปพื้นผิวที่มีความแม่นยำสูงและประสิทธิภาพสูงสำหรับทั้งชิ้นส่วนโลหะและพลาสติก เราใช้ เครื่อง กัด CNC ขั้นสูง ที่ติดตั้งแกนหมุนที่แข็งแรงและเครื่องกัดผิวหน้าแบบถอดเปลี่ยนได้คุณภาพสูง ซึ่งสามารถผลิตพื้นผิวที่เรียบเนียนและมีขนาดสม่ำเสมอด้วยความสม่ำเสมอที่ยอดเยี่ยม
NOBLE เลือกขนาดเส้นผ่านศูนย์กลางของหัวตัด รูปทรงของเม็ดมีด พารามิเตอร์การตัด และกลยุทธ์การใช้เครื่องมือที่เหมาะสมที่สุด โดยพิจารณาจากวัสดุและข้อกำหนดด้านความคลาดเคลื่อนของแต่ละโครงการ
ด้วยศักยภาพที่แข็งแกร่ง เทคนิคการผลิตที่เสถียร และการตรวจสอบคุณภาพที่เข้มงวด NOBLE สามารถรองรับคำสั่งผลิตทั้งแบบล็อตเล็กและล็อตใหญ่ พร้อมทั้งรับประกันคุณภาพพื้นผิวที่สม่ำเสมอของชิ้นส่วนทั้งหมด
คำถามที่พบบ่อย
วัสดุใดบ้างที่สามารถขึ้นรูปด้วยการกัดหน้า (face milling)?
การกัดหน้าชิ้นงานสามารถใช้กับวัสดุได้หลายชนิด รวมถึงอะลูมิเนียม สแตนเลส เหล็กกล้าคาร์บอน ทองเหลือง ทองแดง ไทเทเนียม และพลาสติกวิศวกรรม การเลือกเครื่องมือและพารามิเตอร์การตัดที่เหมาะสมจะถูกปรับตามความแข็งและความสามารถในการขึ้นรูปของวัสดุแต่ละชนิด
ความแตกต่างระหว่างการกัดปาดหน้ากับการกัดปลายคืออะไร?
การกัดหน้า (Face milling) ใช้หัวกัดที่มีเส้นผ่านศูนย์กลางขนาดใหญ่ในการกัดพื้นผิวที่กว้างและเรียบ โดยเน้นที่ความเรียบที่ดีและประสิทธิภาพสูง ในทางกลับกัน การกัดปลาย (End milling) ใช้เครื่องมือขนาดเล็กกว่าในการตัดร่อง ช่อง และรูปทรงที่ซับซ้อนกว่า โดยส่วนใหญ่ใช้สำหรับการกัดขึ้นรูปที่มีรายละเอียดและคุณสมบัติที่แม่นยำบนชิ้นงาน
ปัจจัยใดบ้างที่ส่งผลต่อคุณภาพของการกัดหน้าชิ้นงาน?
รูปทรงของเครื่องมือ ความเร็วรอบแกนหมุน อัตราการป้อน ความลึกของการตัด ความแข็งแกร่งของเครื่องจักร การใช้น้ำหล่อเย็น และความเสถียรในการจับยึดชิ้นงาน
การใช้งานทั่วไปของการกัดหน้าชิ้นงานมีอะไรบ้าง?
การกัดผิวหน้า (Face milling) ถูกนำมาใช้กันอย่างแพร่หลายในอุตสาหกรรมยานยนต์ การบินและอวกาศ เครื่องจักรกล การผลิตแม่พิมพ์ และชิ้นส่วนที่มีความแม่นยำสูง
จะทำอย่างไรให้ได้ผิวงานที่เรียบเนียนดีในการกัดหน้าชิ้นงาน?
เพื่อให้ได้พื้นผิวที่เรียบเนียน สิ่งสำคัญคือต้องใช้เม็ดมีดตัดที่คม ควรตั้งอัตราป้อนให้ถูกต้อง และหัวตัดต้องคงที่ขณะทำการตัดเฉือน การเลือกเส้นทางการตัดที่เหมาะสมก็ช่วยปรับปรุงผลลัพธ์ได้เช่นกัน สำหรับคุณภาพพื้นผิวที่ดีที่สุด แนะนำให้ทำการตัดเฉือนเก็บรายละเอียดอีกครั้งด้วยอัตราป้อนที่ต่ำกว่าและความลึกของการตัดที่ตื้นกว่า






