
บทนำ
ร้านส่วนใหญ่มักไล่ตามการอัพเกรดฮาร์ดแวร์ครั้งใหญ่ พวกเขาคิดว่าแกนหมุนที่เร็วขึ้นหรือเครื่อง CNC ห้าแกนรุ่นใหม่กว่าจะแก้ปัญหาได้ทุกอย่าง แต่ผลประโยชน์ที่แท้จริง—ที่จะช่วยลดเวลาในการผลิตแต่ละชิ้นลงได้—นั้นอยู่ที่โค้ด การวางแผนเส้นทางการตัดเฉือนที่ชาญฉลาดขึ้นสำหรับโลหะจะช่วยยืดอายุการใช้งานของเครื่องมือ ปรับปรุงคุณภาพของชิ้นงาน และมอบประสิทธิภาพการตัดเฉือน CNC ที่ดีเยี่ยมโดยไม่ต้องซื้อเครื่องจักรใหม่แม้แต่เครื่องเดียว
นี่คือความเป็นจริง เราจะมาดู 10 กลยุทธ์ที่ได้ผลจริง นี่ไม่ใช่ทฤษฎี แต่เป็นวิธีการที่ได้รับการพิสูจน์แล้วว่าสามารถปรับเส้นทางการตัดเฉือนให้เหมาะสม ลดเวลาการทำงานของเครื่องจักร CNC ได้มากถึง 60 เปอร์เซ็นต์ และรักษาค่าความคลาดเคลื่อนที่เข้มงวดซึ่งจำเป็นสำหรับชิ้นส่วนสำคัญในอุตสาหกรรมการบินและอวกาศ ยานยนต์ และการแพทย์
ไม่ว่าคุณจะเขียนโปรแกรมเองหรือประเมินผลจากพันธมิตรภายนอก การเข้าใจหลักการเหล่านี้มีความสำคัญ มันจะเปลี่ยนวิธีการเสนอราคาของคุณ มันจะช่วยปกป้องกำไรของคุณ และทำให้ธุรกิจของคุณยังคงแข่งขันได้ มาดูกลยุทธ์กันเลย
การเพิ่มประสิทธิภาพเส้นทางการตัดเฉือน CNC คืออะไร และทำไมจึงมีความสำคัญ?
มาทำความเข้าใจกันให้ชัดเจนก่อนว่าเรากำลังพูดถึงอะไรกันแน่ การปรับแต่งเส้นทางการเคลื่อนที่ของเครื่องมือ CNC ไม่ใช่แค่การสร้างโค้ดแล้วกดเริ่มเท่านั้น มันคือการวางแผนอย่างรอบคอบในการกำหนดเส้นทางการเคลื่อนที่ ความเร็ว และปริมาณวัสดุที่เครื่องมือสัมผัสในแต่ละช่วงเวลา เป้าหมายนั้นตรงไปตรงมา คือ การผลิตชิ้นส่วนให้เสร็จสมบูรณ์โดยใช้เวลาน้อยลง อายุการใช้งานของเครื่องมือน้อยลง และวัสดุน้อยลง
ทำไมต้องเสียเวลา? ผลประโยชน์จะส่งผลต่อผลกำไรของคุณโดยตรง
- เวลาในการผลิตลดลง คุณสามารถผลิตชิ้นส่วนได้มากขึ้นต่อกะ เพิ่มผลผลิตโดยไม่ต้องซื้อเครื่องจักรเพิ่ม
- อายุการใช้งานของเครื่องมือยาวนานขึ้น คาร์ไบด์ไม่ใช่ของราคาถูก การทำให้เครื่องมือใช้งานได้นานขึ้นเป็นสองเท่าจะช่วยลดต้นทุนวัสดุสิ้นเปลืองได้อย่างมาก
- ผิวสัมผัสดีขึ้น พื้นผิวที่ดีหมายถึงการใช้เวลาน้อยลงในการขัดด้วยกระดาษทรายหรือการทำขั้นตอนการตกแต่งเพิ่มเติม
- อายุการใช้งานของเครื่องจักรเพิ่มขึ้น การทำงานของเครื่องมือที่ราบรื่นยิ่งขึ้น หมายถึงแรงกระแทกต่อแกนหมุนและแกนต่างๆ น้อยลง ส่งผลให้เครื่องมือของคุณมีอายุการใช้งานยาวนานขึ้น
- กระบวนการต่างๆ จะสามารถคาดการณ์ได้ เมื่อวางแผนอย่างถูกต้อง ผลลัพธ์ก็จะสม่ำเสมอ ชิ้นส่วนที่ต้องทิ้งน้อยลง การแก้ไขงานซ้ำน้อยลง
ทีนี้มาถึงส่วนที่เฉพาะเจาะจงกันแล้ว โลหะไม่ได้เหมือนกันทั้งหมด การผลิตชิ้นส่วนโลหะก่อให้เกิดปัญหาที่แตกต่างกันไปขึ้นอยู่กับวัสดุที่ใช้
เหล็กกล้าไร้สนิมจะแข็งตัวขึ้นเมื่อใช้งาน หากเครื่องมือของคุณเสียดสีแทนที่จะตัด แสดงว่าใช้งานไม่ได้แล้ว
ไทเทเนียมกักเก็บความร้อน หากปล่อยให้ความร้อนสะสมมากเกินไป ขอบของเครื่องมือจะเชื่อมติดกับเศษวัสดุ แล้วเครื่องมือก็จะแตกหักในที่สุด
เหล็กกล้าอินโคเนลนั้นต่อต้านทุกย่างก้าวของคุณ แข็งแกร่ง หยาบกระด้าง และไม่ยอมอ่อนข้อ
อะลูมิเนียมนั้นอ่อนกว่าแต่เหนียว คุณจำเป็นต้องใช้กลยุทธ์ความเร็วสูงเพื่อหลีกเลี่ยงการเกิดคราบสะสมที่ขอบ
การออกแบบเส้นทางการตัดเฉือนที่เหมาะสมสำหรับโลหะจะช่วยแก้ไขปัญหาเหล่านี้ได้โดยตรง มันช่วยจัดการความร้อน รักษาปริมาณเศษวัสดุ และควบคุมการโก่งตัว กลยุทธ์เส้นทางการตัดเฉือนที่ถูกต้องสำหรับโลหะจะเปลี่ยนวัสดุที่ยากต่อการจัดการให้กลายเป็นงานที่ทำได้ ในทางกลับกัน กลยุทธ์ที่ไม่ถูกต้องจะเปลี่ยนชิ้นส่วนที่เรียบง่ายให้กลายเป็นหายนะที่มีค่าใช้จ่ายสูง
กลยุทธ์ที่ 1: ใช้กระบวนการกัดประสิทธิภาพสูง (High-Efficiency Milling: HEM)
มาเริ่มกันที่กลยุทธ์แรกก่อน นี่คือกลยุทธ์ที่จะเปลี่ยนทุกอย่างในการเจาะสำรวจขั้นต้น
วิธีแบบเก่า การกัดหยาบแบบดั้งเดิมนั้นใช้แรงมาก คุณตั้งระยะการกัดที่ 50 เปอร์เซ็นต์ของเส้นผ่านศูนย์กลางของเครื่องมือ แต่คุณกัดตื้นมาก อาจจะแค่ 10 หรือ 20 เปอร์เซ็นต์ของความลึกตามแนวแกน เครื่องมือจะกระแทกเข้าไปในวัสดุ ยึดเกาะแน่น แล้วก็ถอยออก ทำให้เกิดความร้อนสูง และทำให้เครื่องมือสึกหรอไม่สม่ำเสมอ
วิธีการแบบสมัยใหม่ การกัดประสิทธิภาพสูงพลิกตรรกะนั้น คุณใช้การสัมผัสในแนวรัศมีที่เบามาก—ห้าถึงสิบห้าเปอร์เซ็นต์ แต่คุณกัดลงไปในแนวแกนจนสุด ซึ่งมักจะเป็นความยาวร่องทั้งหมด จากนั้นคุณก็เพิ่มอัตราป้อนอย่างรวดเร็ว
ทำไมวิธีนี้ถึงได้ผลดีกับโลหะ? มีสองเหตุผลครับ ประการแรก มันช่วยรักษาภาระการตัดให้คงที่ เครื่องมือตัดทำงานอยู่ตลอดเวลา ไม่หยุดนิ่ง ความเสถียรทางความร้อนจึงดีขึ้น ความร้อนจะไปอยู่ที่เศษโลหะ ไม่ใช่ที่เครื่องมือหรือชิ้นงาน ประการที่สอง มันป้องกันการแข็งตัวของวัสดุ ในวัสดุอย่างสแตนเลสและไทเทเนียม การเสียดสีเป็นอันตรายอย่างยิ่ง HEM ช่วยให้การตัดมีความคมเพียงพอที่จะตัดได้อย่างสะอาด ไม่ปล่อยให้พื้นผิวแข็งตัวภายใต้การเสียดสีของเครื่องมือ
ผลลัพธ์นั้นง่ายมาก คุณจะเพิ่มอัตราการกำจัดวัสดุให้สูงสุด คุณจะกำจัดโลหะได้มากขึ้นต่อนาที ในขณะเดียวกันก็ยืดอายุการใช้งานของเครื่องมือได้ด้วย
สำหรับการผลิตชิ้นส่วนโลหะ นี่ไม่ใช่ทางเลือกอีกต่อไปแล้ว มันคือมาตรฐานพื้นฐาน หากกลยุทธ์การขึ้นรูปหยาบของคุณยังคงเหมือนเดิมเมื่อสิบปีที่แล้ว คุณกำลังเสียเวลาไปเปล่าๆ HEM คือมาตรฐาน ใช้มันซะ
กลยุทธ์ที่ 2: ลดความยาวของเครื่องมือ ยึดให้แน่นขึ้น
การประกอบชิ้นส่วนเครื่องมือมีความสำคัญไม่แพ้การเลือกเส้นทางการตัด การเลือกเส้นทางการตัดที่ถูกต้องเป็นจุดเริ่มต้นที่ดี และเราไม่ควรปล่อยให้การประกอบชิ้นส่วนเครื่องมือเป็นอุปสรรค
ประเด็นสำคัญ:
| ปัจจัย | กลยุทธ์การเพิ่มประสิทธิภาพ |
| ความยาวของเครื่องมือ | ใช้เครื่องมือที่สั้นที่สุดเท่าที่จะเป็นไปได้ เพราะการโก่งตัวจะเพิ่มขึ้นตามกำลังสามของความยาว |
| ประเภทผู้ถือ | ตัวจับยึดแบบไฮดรอลิกหรือแบบหดตัวช่วยลดการเบี่ยงเบนของแกนหมุนลงเหลือ <0.0002 นิ้ว เมื่อเทียบกับคอลเล็ต ER มาตรฐาน |
| การเคลือบเครื่องมือ | สารเคลือบ AlTiN และ TiSiN ช่วยให้สามารถตัดโลหะแข็งได้ด้วยความเร็วสูงขึ้น |
| วัสดุเครื่องมือ | คาร์ไบด์แข็งเหมาะสำหรับโลหะส่วนใหญ่ ควรพิจารณาเกรดคาร์ไบด์ที่เฉพาะเจาะจงสำหรับสแตนเลส ไทเทเนียม หรืออะลูมิเนียม |
หมายเหตุเฉพาะสำหรับโลหะ:การกลึงโลหะผสมสำหรับอุตสาหกรรมการบินและอวกาศ เช่น อินโคเนลและไทเทเนียม ต้องการความแข็งแกร่งสูงมาก นี่ไม่ใช่คำแนะนำ การเบี่ยงเบนเพียงหนึ่งในพันนิ้วก็สามารถลดอายุการใช้งานของเครื่องมือลงครึ่งหนึ่งได้ 50% ของอายุการใช้งานหายไปเพราะตัวจับยึดหลวม
กลยุทธ์ที่ 3: หยุดการตัดอากาศ
เริ่มจากตรวจสอบความสูงในการดึงเครื่องมือขึ้นก่อน โปรแกรมเมอร์ส่วนใหญ่ใช้ระนาบความปลอดภัยที่ตั้งไว้สูงเกินไป พวกเขาดึงเครื่องมือขึ้นจนถึงระดับที่ปลอดภัย เคลื่อนที่ผ่านไป แล้วค่อยปล่อยลง นั่นเป็นการเคลื่อนที่ที่สูญเปล่า คุณสามารถดึงเครื่องมือขึ้นเหนือชิ้นส่วนเพียงเล็กน้อย—อาจจะประมาณสี่หมื่นส่วน—แล้วค่อยเคลื่อนที่ต่อ เครื่องมือก็จะยังคงปลอดภัย ความเสี่ยงน้อยมาก และเวลาที่ประหยัดได้นั้นจะสะสมเพิ่มขึ้นอย่างรวดเร็ว
พารามิเตอร์การเชื่อมต่อก็สำคัญเช่นกัน การเคลื่อนที่แบบ "กดลง" ช่วยให้เครื่องมือทำงานต่อเนื่องระหว่างชิ้นงาน แทนที่จะยกและจัดตำแหน่งใหม่ เครื่องมือจะเคลื่อนที่ไปตามพื้นผิว การลดความหนาของเศษวัสดุอาจเปลี่ยนแปลงไป แต่เครื่องจักรจะไม่หยุดตัด ไม่มีการขึ้นลงที่สูญเปล่า
ลำดับการผลิตเป็นอีกปัจจัยหนึ่งที่สำคัญ ลองดูรายการคุณสมบัติของชิ้นส่วน เส้นทางที่สั้นที่สุดระหว่างชิ้นส่วนเหล่านั้นคืออะไร อย่าสับเปลี่ยนชิ้นส่วนไปมาอย่างไม่มีแบบแผน วางแผนเส้นทางให้ดี จัดกลุ่มขั้นตอนการทำงานอย่างมีเหตุผล
การจัดลำดับการใช้เครื่องมือเป็นเรื่องง่าย ใช้เครื่องมือแต่ละชิ้นทำงานให้เสร็จมากที่สุดเท่าที่จะทำได้ก่อนที่จะเปลี่ยนไปใช้เครื่องมือชิ้นอื่น การเปลี่ยนเครื่องมือแต่ละครั้งจะเพิ่มเวลาที่ไม่เกี่ยวข้องกับการตัด ดังนั้นควรลดจำนวนครั้งในการเปลี่ยนเครื่องมือให้น้อยที่สุด
วิธีนี้ช่วยประหยัดอะไรได้บ้าง? สำหรับชิ้นส่วนที่ซับซ้อนซึ่งมีคุณสมบัติหลายอย่าง เช่น ช่อง รู และส่วนโค้ง การลดการตัดด้วยลมสามารถลดเวลาโดยรวมลงได้ถึงร้อยละ 15-25 นี่ไม่ใช่ทฤษฎี แต่เป็นการประหยัดที่วัดผลได้และทำซ้ำได้
เครื่องมือที่ใช้ควรเป็นอุปกรณ์ตัดโลหะ ส่วนสิ่งอื่นๆ เป็นเรื่องส่วนเกิน ตัดส่วนส่วนเกินเหล่านั้นออกไป
กลยุทธ์ที่ 4: เร่งการป้อนข้อมูล ควบคุมความเร็ว และคำนึงถึงการลดจำนวนชิป
การลดความหนาของเศษโลหะเป็นแนวคิดที่ไม่มีใครอธิบายได้ดีนัก นี่คือคำอธิบายแบบง่ายๆ เมื่อการสัมผัสในแนวรัศมีลดลงต่ำกว่าห้าสิบเปอร์เซ็นต์ของเส้นผ่านศูนย์กลางของเครื่องมือ เศษโลหะที่เกิดขึ้นก็จะบางลง ฟังดูดีจนกระทั่งคุณตระหนักว่าภาระของเศษโลหะคือสิ่งที่ทำให้เครื่องมือตัดได้ ถ้าบางเกินไป คุณก็จะแค่เสียดสี ไม่ใช่ตัด การเสียดสีทำให้เกิดความร้อน ความร้อนทำลายเครื่องมือ
วิธีแก้ปัญหานี้ดูขัดกับสามัญสำนึก คุณต้องเพิ่มอัตราการป้อนชิ้นงานให้สูงขึ้นมาก ๆ ที่ระดับการสัมผัสรัศมีสิบเปอร์เซ็นต์ คุณสามารถเพิ่มอัตราการป้อนชิ้นงานเป็นสองหรือสามเท่าจากค่าที่แนะนำมาตรฐานได้ เศษโลหะจะกลับมามีความหนาที่เหมาะสม และเครื่องมือก็จะตัดได้สะอาดอีกครั้ง
ความเร็วในการตัดเป็นตัวแปรที่แตกต่างออกไป ความเร็วในการตัดต่อนาที (Surface feet per minute หรือ SFM) ขึ้นอยู่กับวัสดุ หากใช้ความเร็วต่ำเกินไปในสแตนเลสหรือโลหะผสมนิกเกิล จะทำให้เกิดการแข็งตัวของวัสดุใต้คมตัด จากนั้นการตัดครั้งต่อไปจะทำให้คมตัดเสียหาย หากใช้ SFM ที่ถูกต้อง การตัดจะเรียบ ความร้อนจะถ่ายเทไปยังเศษวัสดุ และคมตัดจะใช้งานได้นานขึ้น
นี่คือความเป็นจริงในทางปฏิบัติ หยุดการคาดเดา หยุดใช้ค่าจากคู่มือปี 1985 เครื่องคิดเลขสมัยใหม่มีอยู่แล้ว FSWizard, GWizard และเครื่องมือเฉพาะของผู้ผลิตจะคำนวณให้คุณ พวกมันคำนึงถึงการลดความหนาของเศษวัสดุ รูปทรงของเครื่องมือ และความสามารถของเครื่องจักร ป้อนพารามิเตอร์ของคุณลงไป แล้วคุณจะได้ตัวเลขที่แท้จริง ทำงานที่ความสามารถที่แท้จริง ไม่ใช่การประมาณค่าแบบอนุรักษ์นิยม
ความแตกต่างจะปรากฏให้เห็นในเวลาการทำงาน อายุการใช้งานของเครื่องมือ และความเรียบของพื้นผิว เพิ่มความเร็วในการป้อนชิ้นงาน ควบคุมเศษชิ้นงาน และหยุดการเสียดสี
กลยุทธ์ที่ 5: ให้เครื่องมือขนาดเล็กทำงานเฉพาะที่เครื่องมือขนาดใหญ่ทำไม่ได้
การตัดเฉือนส่วนที่เหลือช่วยแก้ปัญหานี้ได้ ซอฟต์แวร์จะระบุโดยอัตโนมัติว่าเครื่องมือขนาดใหญ่ก่อนหน้านี้เข้าไม่ถึงบริเวณใดบ้าง เช่น มุม ส่วนโค้ง รัศมีภายในที่แคบ รูปทรงเรขาคณิตที่ซับซ้อนที่มีช่องแคบๆ มันจะสร้างเส้นทางการตัดเฉือนที่ไปยังเฉพาะบริเวณที่ยังไม่ได้ตัดเท่านั้น
ลองนึกถึงหลักการทำงานดู ดอกกัดขนาดครึ่งนิ้วจะกัดพื้นที่ว่างได้อย่างรวดเร็ว จากนั้นดอกกัดขนาดหนึ่งในสี่นิ้วจะเข้ามาตัดเฉพาะวัสดุที่เหลืออยู่ตามมุมเท่านั้น เครื่องมือจะไม่เสียเวลาในพื้นที่โล่งกว้าง มันจะทำงานในจุดที่จำเป็น แล้วก็หยุด
ข้อดีจะเห็นได้ชัดเจนอย่างรวดเร็ว อายุการใช้งานของเครื่องมือขนาดเล็กยาวนานขึ้นอย่างมาก เพราะคุณไม่ได้ใช้งานกับพื้นที่ผิวขนาดใหญ่ เวลาในการตกแต่งลดลงเนื่องจากเส้นทางสั้นลงและตรงกว่า เครื่องมือยังคงคมอยู่เสมอสำหรับรายละเอียดที่สำคัญซึ่งต้องการความแม่นยำสูง
นี่เป็นวิธีปฏิบัติมาตรฐานสำหรับงานแม่พิมพ์และดาย ชิ้นส่วนยึดที่ซับซ้อนในอุตสาหกรรมการบินและอวกาศก็ใช้เทคนิคนี้ อุปกรณ์ฝังในทางการแพทย์ที่มีรูปทรงอินทรีย์ที่ซับซ้อนก็ต้องการเทคนิคนี้เช่นกัน หากคุณตั้งโปรแกรมเครื่องมือขนาดเล็กเพื่อตัดทุกอย่าง คุณกำลังเสียเวลาและอายุการใช้งานของเครื่องมือ การตัดส่วนที่เหลือคือทางออกที่ถูกต้อง
กลยุทธ์ที่ 6: ใช้การกรองส่วนโค้งเพื่อลดขนาดโค้ด G ที่ใหญ่เกินไป
นี่คือสิ่งที่เกิดขึ้น ซอฟต์แวร์ CAM ของคุณมองที่เส้นโค้ง แต่มันไม่ได้มองเห็นเส้นโค้ง มันมองเห็นเป็นชุดของจุด มันเชื่อมต่อจุดเหล่านั้นด้วยการเคลื่อนที่เชิงเส้นเล็กๆ นับพันครั้ง คำสั่ง G01 การเคลื่อนที่จากจุดหนึ่งไปยังอีกจุดหนึ่ง แต่ละคำสั่งเป็นคำสั่งแยกกัน
ระบบควบคุมเครื่องจักรต้องประมวลผลทุกชิ้น มันต้องมองไปข้างหน้า คำนวณความเร่ง และจัดการการลดความเร็ว หากป้อนชิ้นงานมากเกินไป โปรเซสเซอร์จะทำงานผิดพลาด เครื่องจักรจะทำงานติดขัด ช้าลงเพื่ออ่านบรรทัดถัดไป เวลาในการทำงานเพิ่มขึ้น และคุณภาพผิวงานลดลง
การกรองส่วนโค้งช่วยแก้ไขปัญหานี้ได้ คุณบอกซอฟต์แวร์ CAM ให้แทนที่การเคลื่อนที่เชิงเส้นเล็กๆ นับพันเหล่านั้นด้วยคำสั่งส่วนโค้งที่เหมาะสม เช่น G02 สำหรับส่วนโค้งตามเข็มนาฬิกา และ G03 สำหรับส่วนโค้งทวนเข็มนาฬิกา โค้ดเพียงบล็อกเดียวสามารถแทนที่ได้หลายร้อยรายการ
ตั้งค่าความคลาดเคลื่อนของเส้นโค้งให้เหมาะสม สำหรับการขึ้นรูปหยาบ คุณสามารถใช้ค่าความคลาดเคลื่อนหนึ่งในพันนิ้วได้ เครื่องจักรจะไม่สังเกตเห็น สำหรับการขึ้นรูปละเอียด ให้ปรับให้แน่นขึ้นเป็นสองหรือสามในหมื่นนิ้ว เพื่อให้ได้เส้นโค้งที่เรียบเนียนโดยไม่สะดุด
จากนั้นเปิดใช้งานโหมดการตัดเฉือนความเร็วสูงบนแผงควบคุมของคุณ ในบางเครื่องอาจใช้ปุ่ม G05.1 ในบางเครื่องอาจใช้ปุ่ม G08 ผู้ผลิตแต่ละรายเรียกชื่อแตกต่างกัน แต่ฟังก์ชันการทำงานเหมือนกัน คือจะสั่งให้แผงควบคุมมองไปข้างหน้าไกลขึ้น ประมวลผลเร็วขึ้น และรักษาการเคลื่อนไหวให้ราบรื่น
ผลลัพธ์ที่ได้นั้นเรียบง่าย คือ การเคลื่อนที่ของเครื่องมือราบรื่นขึ้น เวลาในการทำงานเร็วขึ้นเพราะเครื่องจักรไม่ต้องรอชิ้นงานถัดไป และพื้นผิวเรียบเนียนขึ้นเพราะเส้นทางการเคลื่อนที่นั้นเป็นส่วนโค้ง ไม่ใช่รูปทรงเหลี่ยมมุมที่ประมาณไว้
โค้ดควรช่วยให้เครื่องทำงานได้อย่างราบรื่น ไม่ใช่ทำให้มันทำงานช้าลง กรองส่วนโค้งต่างๆ ปล่อยให้มันได้หายใจบ้าง
กลยุทธ์ที่ 7: ล็อกมุมไว้ ตัดในสามแกน
นี่คือหลักการทำงาน การตัดเฉือนแบบ 3+2 หมายความว่าคุณเอียงเครื่องมือหรือแท่นตัดไปที่ตำแหน่งคงที่ มุมเดียว แล้วล็อคไว้ จากนั้นก็ทำการตัดเฉือนตามเส้นทางมาตรฐานของแกนสามแกน เครื่องจักรจะไม่พยายามประสานงานแกนทั้งห้าพร้อมกัน มันจะรักษาระดับการวางตัวไว้เพียงระดับเดียวแล้วทำการตัด
ทำไมความแข็งแรงจึงสำคัญ? เพราะคุณสามารถใช้เครื่องมือที่สั้นกว่าได้ ดอกกัดปลายสั้นและอ้วนนั้นแข็งแรง ไม่โก่งงอ ไม่สั่น เมื่อคุณเอียงชิ้นงานหรือหัวเครื่อง คุณจะนำเครื่องมือสั้นๆ นั้นเข้าไปในโพรงลึกได้โดยตรง ซึ่งหากใช้เครื่องมืออื่นๆ จะต้องใช้เครื่องมือที่ยาวและบอบบางกว่า
คุณใช้วิธีนี้เมื่อใด? การกัดร่องลึกเป็นกรณีคลาสสิก เครื่องมือที่ยาวจะสั่นสะเทือน ให้เอียงชิ้นงาน ใช้เครื่องมือสั้น และตัดได้อย่างสะอาด การตัดส่วนที่เว้าและส่วนที่มีมุมเอียงก็ต้องการวิธีนี้เช่นกัน ชิ้นงานที่ซับซ้อนซึ่งต้องใช้การตั้งค่าหลายครั้งบนเครื่องจักรสามแกน จะกลายเป็นการตั้งค่าเพียงครั้งเดียวบนเครื่องจักรห้าแกน แต่คุณไม่ได้ใช้งานทุกแกนพร้อมกัน
ประสิทธิภาพที่เพิ่มขึ้นนั้นเห็นได้ชัด โดยทั่วไปแล้ว การทำงานแบบ 3+2 รอบจะเร็วกว่าการทำงานแบบห้าแกนพร้อมกันเต็มรูปแบบ โค้ดก็ง่ายกว่า การตรวจสอบก็ง่ายกว่า ความเสี่ยงต่อการเกิดข้อผิดพลาดก็ต่ำกว่า เครื่องจักรใช้เวลาในการประสานงานน้อยลงและใช้เวลาในการตัดมากขึ้น
ไม่ใช่ว่างานตัดห้าแกนทุกงานจะต้องซับซ้อนเหมือนการเต้นรำเสมอไป บางครั้งคุณแค่ต้องรักษาองศาที่เหมาะสมแล้วตัด 3+2 ก็ช่วยคุณได้ ใช้มันสิ
กลยุทธ์ที่ 8: ปรับการก้าวข้ามและการก้าวลงให้เหมาะสมเพื่อการเข้าเส้นชัย
นี่แหละที่โปรแกรมเมอร์เริ่มหมกมุ่น พวกเขาไล่ล่าหาพื้นผิวที่สมบูรณ์แบบด้วยการปรับทีละเล็กทีละน้อย พื้นผิวอาจดีขึ้นเพียงเล็กน้อย แต่เวลาในการทำงานกลับเพิ่มขึ้นเป็นสองเท่า คุณแลกเวลาหลายชั่วโมงกับความแม่นยำระดับไมครอน และลูกค้าก็ไม่เห็นความแตกต่างเลย
แนวทาง:
| การดำเนินการ | ก้าวข้ามแบบรัศมี | ความลึกตามแนวแกน |
| การขึ้นรูปหยาบ (HEM) | 5–15% ของเส้นผ่านศูนย์กลางเครื่องมือ | ความยาวฟลุตเต็ม |
| งานกึ่งสำเร็จรูป | 10–15% ของเส้นผ่านศูนย์กลางเครื่องมือ | คุณสมบัติครบถ้วนสมบูรณ์ |
| การตกแต่งผิว (ดอกกัดปลายกลม) | 3–8% ของเส้นผ่านศูนย์กลางเครื่องมือ (ความสูงของรอยหยักที่กำหนด) | คุณสมบัติครบถ้วนสมบูรณ์ |
รู้จักข้อกำหนดของคุณ หากแบบพิมพ์ต้องการพื้นผิวแบบใดแบบหนึ่ง ก็ต้องทำให้ได้ตามนั้น หากไม่ระบุ ก็อย่าพยายามทำให้สมบูรณ์แบบมากเกินไป การขัดหยาบช่วยกำจัดวัสดุได้อย่างรวดเร็ว การขัดกึ่งละเอียดช่วยสร้างพื้นผิวที่สม่ำเสมอ การขัดละเอียดช่วยให้ได้พื้นผิวตามข้อกำหนด อะไรที่เกินกว่านั้นก็แค่เพิ่มเวลาในการทำงานโดยไม่เกิดประโยชน์ การก้าวข้ามชิ้นงานเปรียบเสมือนคันโยก ดึงมันไปที่จุดที่เหมาะสมแล้วหยุด
กลยุทธ์ที่ 9: ให้เครื่องตรวจสอบงานของตัวเอง
การตรวจสอบเชิงลึกเปลี่ยนวิธีการทำงานไปอย่างสิ้นเชิง มันไม่ใช่แค่การวัดผลเท่านั้น แต่เป็นการนำระบบอัตโนมัติมาใช้เพื่อจัดการกับสิ่งที่มักก่อให้เกิดข้อผิดพลาดจากมนุษย์
การตั้งค่าออฟเซ็ตการทำงานเป็นข้อดีอย่างแรกเลย คุณเคยต้องค้นหาขอบด้วยตนเอง เริ่มจากแตะชิ้นงาน ขยับเล็กน้อย จดตัวเลข แล้วพิมพ์ลงไป ใช้เวลาหลายนาทีต่อการตั้งค่า แต่หัววัดทำได้ในไม่กี่วินาที เครื่องจักรจะแตะชิ้นงาน บันทึกตำแหน่ง และตั้งค่าออฟเซ็ต ไม่มีข้อผิดพลาดจากการพิมพ์ ไม่มีขั้นตอนที่ตกหล่น
การวัดความยาวเครื่องมือก็ใช้หลักการเดียวกัน ผู้ปฏิบัติงานแตะเครื่องมือแล้วป้อนตัวเลข อาจจะถูกต้องหรือไม่ถูกต้องก็ได้ แต่แขนวัดจะทำงานโดยอัตโนมัติ เครื่องมือแตะกับหัววัด เครื่องจะบันทึกความยาว และค่าชดเชยจะอัปเดต ไม่ต้องป้อนข้อมูลด้วยตนเอง ไม่มีข้อผิดพลาด
การตรวจสอบระหว่างกระบวนการผลิตเป็นจุดที่การใช้หัววัดกลายเป็นเครื่องมือควบคุมคุณภาพ เครื่องจักรจะตัดชิ้นส่วนที่สำคัญ จากนั้นจึงใช้หัววัดตรวจสอบขนาดก่อนที่ชิ้นส่วนจะออกจากแท่น หากมีสิ่งใดผิดปกติ ก็จะตรวจพบได้ทันที ทำให้สามารถปรับแต่งได้อย่างเหมาะสม เส้นทางการตัดจะชดเชยการสึกหรอหรือการขยายตัวเนื่องจากความร้อน
ระบบตรวจจับเครื่องมือชำรุดเปรียบเสมือนประกันภัย เครื่องจักรจะตรวจสอบเครื่องมือหลังจากใช้งานครบจำนวนรอบที่กำหนด หากเครื่องมือชำรุด เครื่องจะหยุดทำงาน และจะไม่ปล่อยลมออกมาเป็นเวลา 20 นาทีเพื่อสร้างเศษวัสดุ เครื่องจะส่งสัญญาณเตือน และคุณต้องเปลี่ยนเครื่องมือทันที
ผลกระทบต่อธุรกิจนั้นชัดเจน อัตราของเสียลดลง ผลผลิตรอบแรกเพิ่มขึ้น คุณจะหยุดการผลิตชิ้นส่วนที่ชำรุดและมาพบปัญหาในภายหลัง การผลิตแบบไร้คนควบคุมกลายเป็นเรื่องที่ทำได้จริง เครื่องจักรสามารถทำงานได้โดยไม่ต้องมีคนดูแล เพราะมันรู้วิธีตรวจสอบตัวเอง ตั้งค่าตัวเอง และหยุดตัวเองเมื่อมีสิ่งผิดปกติเกิดขึ้น การตรวจสอบไม่ใช่สิ่งฟุ่มเฟือย แต่เป็นรากฐานของการผลิตที่เชื่อถือได้และไร้คนควบคุม
กลยุทธ์ที่ 10: พิสูจน์ให้เห็นในพื้นที่เสมือนจริงก่อนที่จะเริ่มดำเนินการจริง
การจำลองไม่ใช่สิ่งที่ไม่จำเป็นอีกต่อไปแล้ว แต่คุณจำเป็นต้องใช้การจำลองที่ถูกต้อง การจำลองแบบทั่วไปในซอฟต์แวร์ CAM ของคุณแสดงเฉพาะการเคลื่อนที่ของเครื่องมือเท่านั้น ไม่แสดงเครื่องจักร ไม่แสดงอุปกรณ์จับยึด และไม่ทราบขีดจำกัดการเคลื่อนที่ของแกนเฉพาะของคุณ
การจำลองเฉพาะเครื่องจักรคือคำตอบ Vericut, NCSIMUL ซอฟต์แวร์ CAM บางแพ็กเกจมีฟังก์ชันการจำลองเครื่องจักรแบบบูรณาการที่ใช้โมเดลจลศาสตร์จริง คุณเพียงแค่โหลดโมเดลเครื่องจักร โมเดลอุปกรณ์จับยึด ปากกาจับชิ้นงาน เครื่องมือ และตัวจับชิ้นงาน จากนั้นก็รันโค้ด G ที่ถูกต้องผ่านโมเดลเครื่องจักรนั้น
เซ็นเซอร์นี้ตรวจจับอะไรได้บ้าง? การชนกัน การชนที่เห็นได้ชัด เช่น เครื่องมือชนกับชิ้นงาน การชนที่ไม่ชัดเจนนัก เช่น ตัวจับยึดเครื่องมือชนกับผนังชิ้นงานระหว่างการตัดลึก และการชนที่ละเอียดอ่อนยิ่งกว่า เช่น เครื่องจักรพยายามเร่งความเร็วเกินขีดจำกัดการเคลื่อนที่ทางกายภาพ
นอกจากนี้ยังเผยให้เห็นถึงความไร้ประสิทธิภาพ ลองดูการจำลอง คุณจะเห็นกระแสน้ำเชี่ยวที่ไหลไปไกล ลำดับที่ไม่สมเหตุสมผล เส้นทางการเคลื่อนที่ของเครื่องมือที่ตัดอากาศ คุณสามารถแก้ไขสิ่งเหล่านี้ได้ในขั้นตอนการเขียนโปรแกรม ไม่ใช่หลังจากเกิดข้อผิดพลาด
การตรวจสอบความยาวของเครื่องมือก็เกิดขึ้นที่นี่เช่นกัน การจำลองจะแสดงให้เห็นว่าเครื่องมือเข้าถึงชิ้นงานได้จริงหรือไม่ โดยที่ตัวจับยึดไม่กีดขวางสิ่งรอบข้าง นี่เป็นการตรวจสอบที่เข้มงวด คุณไม่สามารถเดาได้
การลงทุนในการจำลองสถานการณ์อย่างถูกต้องจะคุ้มค่าตั้งแต่การหลีกเลี่ยงอุบัติเหตุครั้งแรก เครื่องจักรมีราคาแพง อุปกรณ์จับยึดต้องใช้เวลาหลายสัปดาห์ในการสร้างใหม่ ชิ้นส่วนอะไหล่ก็มีค่าใช้จ่าย การจำลองสถานการณ์นั้นถูกกว่ามากเมื่อเทียบกับสิ่งเหล่านั้นทั้งหมด จงใช้มันทุกครั้ง
ผลลัพธ์ในโลกแห่งความเป็นจริง: ผลกระทบสะสมของการเพิ่มประสิทธิภาพ
ร่วมเป็นส่วนหนึ่ง โครงยึดสำหรับอุตสาหกรรมการบินและอวกาศ ทำจากอลูมิเนียม 6061 รูปทรงเรขาคณิตเรียบง่าย แต่ซับซ้อนพอที่จะลงโทษการเขียนโปรแกรมที่ไม่ดี
ก่อนการเปลี่ยนแปลง กระบวนการกัดหยาบแบบดั้งเดิม ระยะการกัดกว้าง ความลึกตื้น เส้นทางการเคลื่อนที่ของเครื่องมือที่ยกและกดลงโดยไม่จำเป็น โค้ดที่เต็มไปด้วยการเคลื่อนที่เชิงเส้นที่ทำให้การควบคุมสะดุด ไม่มีการพักชิ้นงาน เครื่องมือขนาดหนึ่งในสี่นิ้ววิ่งไปทั่วทุกที่ แม้แต่ในที่ที่เครื่องมือขนาดครึ่งนิ้วผ่านไปแล้ว เวลาในการทำงานอยู่ที่สี่สิบห้านาที
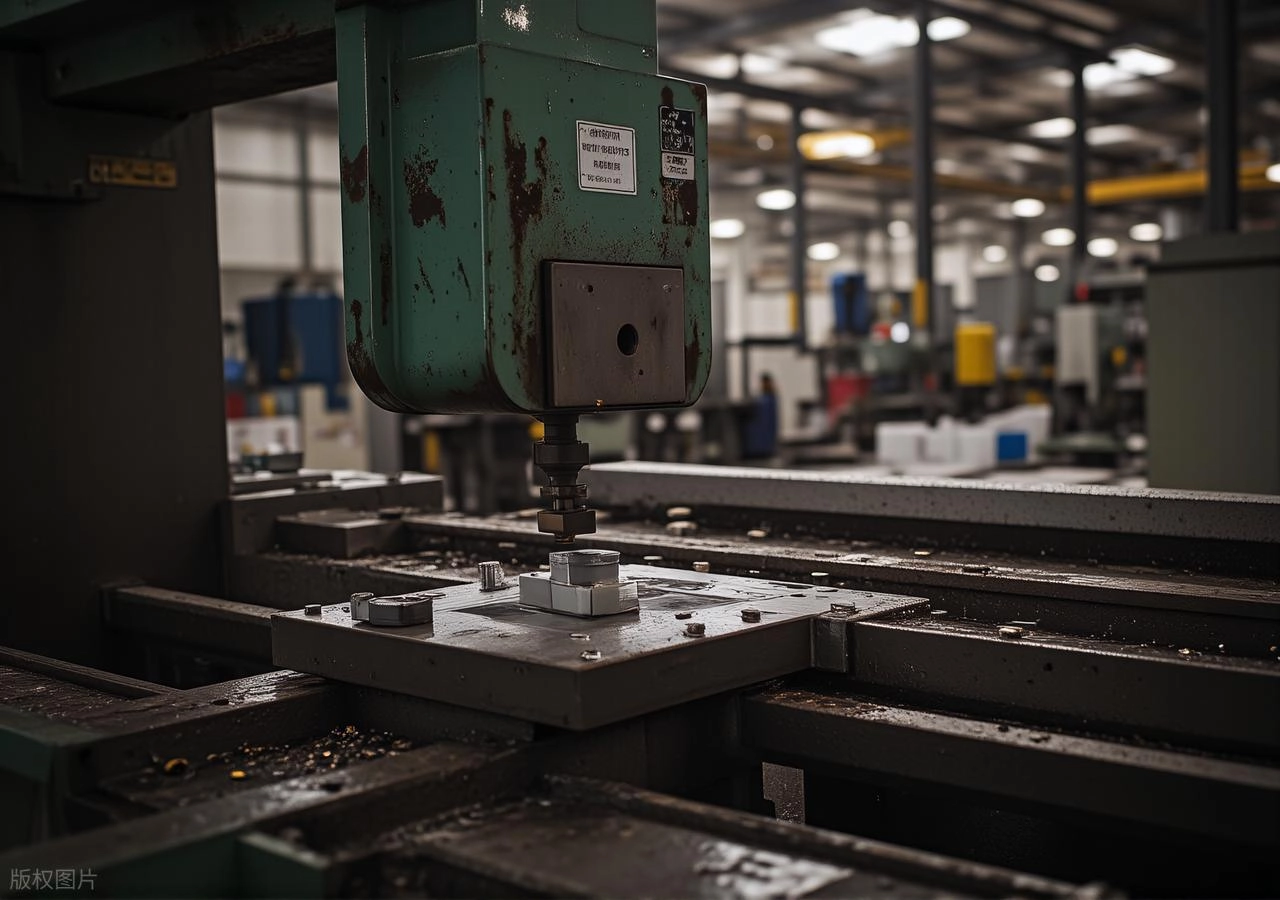
หลังจากประยุกต์ใช้กลยุทธ์ต่างๆ แล้ว ใช้การเคลียร์แบบปรับได้ของ HEM สำหรับการกัดหยาบ เครื่องมือยังคงอยู่ในร่องตัด ความลึกตามแนวแกนเต็มที่ มีการสัมผัสในแนวรัศมีเล็กน้อย การเชื่อมต่อการเคลื่อนที่ช่วยให้เครื่องมืออยู่กับที่ การกรองส่วนโค้งช่วยให้การเคลื่อนที่ราบรื่น การกัดส่วนที่เหลือจะนำทางเครื่องมือขนาดเล็กไปยังมุมที่ยังไม่ได้ตัดเท่านั้น อัตราป้อนและความเร็วถูกผลักดันให้ถึงขีดความสามารถที่แท้จริงโดยใช้เครื่องคำนวณที่ทันสมัย
ผลลัพธ์.สิบแปดนาที. เวลาในการทำงานลดลงหกสิบเปอร์เซ็นต์. เครื่องจักรทำงานได้ราบรื่นขึ้น. เครื่องมือทำงานได้เย็นลง.
อายุการใช้งานของเครื่องมือเพิ่มขึ้นสามเท่า คมตัดหนึ่งด้านใช้ผลิตชิ้นส่วนได้ 45 ชิ้นก่อนที่จะทื่อ หลังจากปรับปรุงให้เหมาะสมแล้ว คมตัดหนึ่งด้านใช้ผลิตชิ้นส่วนได้ 135 ชิ้น ใช้คาร์ไบด์ชนิดเดียวกัน วัสดุเดียวกัน แต่ใช้งานอย่างชาญฉลาดขึ้น
ผิวชิ้นงานเรียบเนียนขึ้นโดยไม่ต้องทำการปรับแต่งเพิ่มเติม ค่า Ra ลดลงจาก 32 ไมโครนิ้วเหลือ 16 ไมโครนิ้ว ผิวชิ้นงานที่ได้จากเครื่องจักรนั้นดีพอแล้ว ไม่จำเป็นต้องใช้แท่นขัดเงา
อัตราของเสียลดลงอย่างมาก จากสี่เปอร์เซ็นต์ก่อนหน้านี้ เหลือต่ำกว่าหนึ่งเปอร์เซ็นต์หลังจากนี้ เครื่องมือเสียหายน้อยลง ข้อผิดพลาดในการตั้งค่าน้อยลง ชิ้นส่วนที่ถูกดึงออกเนื่องจากปัญหาเรื่องผิวงานลดลง
นี่คือบทสรุป ลองดูตัวเลขเหล่านี้สิ
ตารางสรุป:
| เมตริก | ก่อนการเพิ่มประสิทธิภาพ | หลังจากการเพิ่มประสิทธิภาพ | การปรับปรุง |
| เวลาวงจร | 45 นาที | 18 นาที | -60% |
| อายุการใช้งานของเครื่องมือ (ต่อคมตัด) | ชิ้นส่วน 45 | ชิ้นส่วน 135 | + 200% |
| การตกแต่งพื้นผิว (Ra) | 32 ไมโครนิ้ว | 16 ไมโครนิ้ว | -50% |
| อัตราเศษซาก | 4% | <1% | -75% |
สรุป
นี่คือประเด็นสุดท้าย การปรับแต่งเส้นทางการตัดเฉือน CNC ไม่ใช่แค่การกดปุ่มเพียงครั้งเดียว ไม่ใช่เทคนิคเดียวที่คุณเรียนรู้แล้วลืมไป แต่มันคือชุดของกลยุทธ์ที่ทำงานร่วมกัน การกัดที่มีประสิทธิภาพสูงช่วยกำจัดวัสดุได้อย่างรวดเร็ว การเลือกเครื่องมือที่เหมาะสมและตัวจับยึดที่แข็งแรงช่วยให้การตัดมีความเสถียร การเชื่อมต่ออย่างชาญฉลาดช่วยลดเวลาระหว่างการตัด การจำลองอย่างเข้มงวดช่วยตรวจจับความผิดพลาดก่อนที่ไฟสีแดงจะกะพริบ ทุกส่วนมีความสำคัญ หากขาดส่วนใดส่วนหนึ่งไป ระบบก็จะไม่ทำงาน
ข้อคิดส่งท้ายนั้นเรียบง่าย ลองเดินสำรวจโรงงานใดก็ได้ เครื่องจักรที่ใหม่ที่สุดไม่ได้หมายความว่าจะมีต้นทุนต่ำที่สุดหรือเวลาในการผลิตเร็วที่สุดเสมอไป โรงงานที่ประสบความสำเร็จคือโรงงานที่ดึงประสิทธิภาพสูงสุดจากทุกเครื่องมือ ทุกนาที ทุกชิ้นส่วน พวกเขาทำได้โดยการเขียนโปรแกรม CNC อย่างมีระเบียบวินัยและสม่ำเสมอตามหลักปฏิบัติที่ดีที่สุด มันไม่ใช่เรื่องของฮาร์ดแวร์ แต่เป็นเรื่องของวิธีการใช้งาน
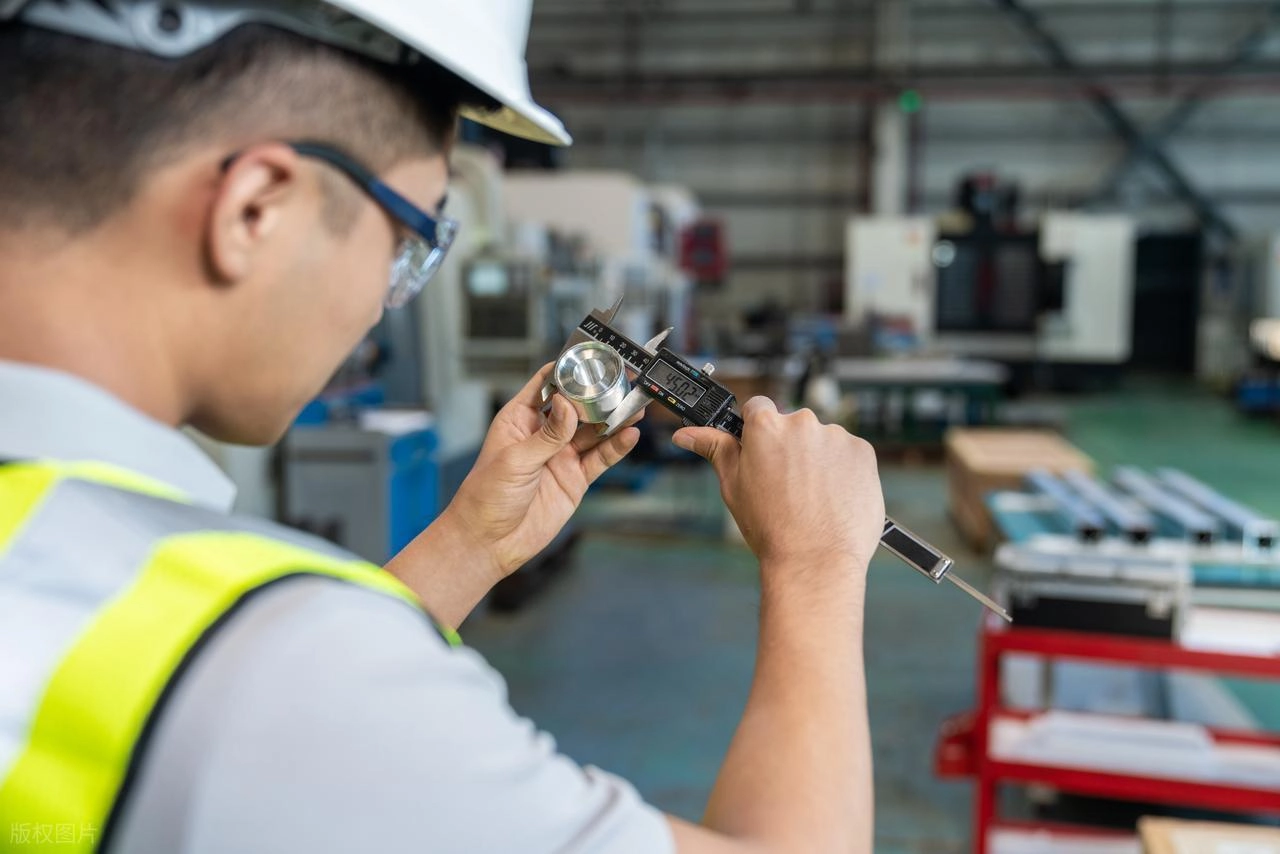
การผลิตชิ้นส่วนโลหะด้วยเครื่อง CNC ที่มีประสิทธิภาพนั้น มาจากโต๊ะทำงานของโปรแกรมเมอร์ ไม่ใช่จากแคตตาล็อกของผู้ผลิตเครื่องจักร การผลิตชิ้นส่วนโลหะต้องการความใส่ใจในระดับนี้ กำไรค่อนข้างน้อย การแข่งขันเป็นระดับโลก โรงงานที่อยู่รอดและเติบโตได้ คือโรงงานที่ให้ความสำคัญกับการปรับแต่งเส้นทางการตัดเฉือนเป็นทักษะหลัก ไม่ใช่สิ่งที่ไม่จำเป็น แต่เป็นวิธีที่จะทำให้คุณอยู่รอดในธุรกิจ
เกี่ยวกับ NOBLE: พันธมิตรของคุณใน เครื่องจักรกลซีเอ็นซีที่มีความแม่นยำ
เราผลิตชิ้นส่วนโลหะ นั่นคือสิ่งที่เราทำ แต่ปรัชญาของเรานั้นเรียบง่ายกว่านั้น เราไม่ได้แค่เอาแบบของคุณมาแล้วก็ผลิตชิ้นส่วนออกมา เราพิจารณาถึงการออกแบบ ค่าความคลาดเคลื่อน ปริมาตร และคิดหาวิธีที่สะอาดที่สุด เร็วที่สุด และน่าเชื่อถือที่สุด เพื่อให้คุณได้ชิ้นส่วนที่ดีทุกครั้ง
ความสามารถในการออกแบบ
เราเข้ามามีส่วนร่วมตั้งแต่เนิ่นๆ การสนับสนุนด้านวิศวกรรมหมายความว่าเราจะตรวจสอบแบบจำลองของคุณก่อนที่คุณจะตัดสินใจใช้ การวิเคราะห์ DFM จะบอกคุณว่าชิ้นส่วนใดผลิตยาก มีต้นทุนการติดตั้งสูง หรือเป็นไปไม่ได้เลย การบูรณาการ CAD/CAM ของเรามีความแน่นแฟ้น ผู้ที่เขียนโปรแกรมเส้นทางการตัดเฉือนเข้าใจเจตนาของการออกแบบเพราะพวกเขากำลังทำงานจากแบบจำลองเดียวกัน ด้วยค่าความคลาดเคลื่อนเดียวกัน
ความสามารถในการผลิต
โรงงานของเราใช้เครื่องจักร CNC ที่ทันสมัย มีความสามารถในการตัดเฉือนหลายแกน ทั้งสามแกน สี่แกน และห้าแกน เราสามารถจัดการกับวัสดุได้หลากหลายประเภท ไม่ว่าจะเป็นอลูมิเนียมเพื่อความเร็ว สแตนเลสเพื่อความทนทาน ไทเทเนียมเพื่อความแข็งแรงต่อน้ำหนัก อินโคเนลเมื่อวัสดุอื่นใช้การไม่ได้ ทองเหลือง ทองแดง และโลหะผสมทนความร้อนสูง ถ้าเป็นโลหะที่สามารถขึ้นรูปได้ เราก็ตัดมันได้หมด
หลังการประมวลผล
การกลึงเป็นเพียงส่วนหนึ่งของเรื่องราวเท่านั้น การอบชุบความร้อนเมื่อวัสดุต้องการ การตกแต่งพื้นผิวตามข้อกำหนด—การชุบอะโนไดซ์เพื่อป้องกันการกัดกร่อน การชุบเพื่อความสวยงาม การขัดเงาเพื่อให้เรียบเนียน การลบคมเป็นมาตรฐาน ไม่ใช่ส่วนเสริม การทำความสะอาดอย่างละเอียด ชิ้นส่วนที่ออกจากเครื่องจักรพร้อมสำหรับขั้นตอนต่อไป
ความสามารถในการประกอบ
เราไม่หยุดแค่การประกอบชิ้นส่วนแต่ละชิ้น การประกอบชิ้นส่วนคือการนำชิ้นส่วนต่างๆ มาประกอบเข้าด้วยกัน การประกอบย่อยคือการสร้างหน่วยการทำงาน การบูรณาการทางกลหมายความว่าคุณจะได้สิ่งที่ใกล้เคียงกับผลิตภัณฑ์สำเร็จรูปมากขึ้น ไม่ใช่แค่กล่องชิ้นส่วนที่กระจัดกระจาย การตรวจสอบคุณภาพเกิดขึ้นตลอดกระบวนการ เราตรวจสอบงานของเราเสมอ
การประกันคุณภาพ
การรับรองมาตรฐานมีความสำคัญ ISO 9001 สำหรับคุณภาพการผลิตทั่วไป ISO 13485 สำหรับงานด้านการแพทย์ นี่ไม่ใช่แค่ป้ายติดผนัง แต่เป็นระบบ การตรวจสอบย้อนกลับหมายความว่าเรารู้ว่าวัตถุดิบทุกแท่งมาจากไหน และชิ้นส่วนสำเร็จรูปทุกชิ้นไปอยู่ที่ไหน การตรวจสอบชิ้นงานแรกนั้นละเอียดถี่ถ้วน อุปกรณ์ตรวจสอบทันสมัย เราวัดสิ่งที่เราผลิต
อุตสาหกรรมเสิร์ฟ
อุตสาหกรรมการบินและอวกาศต้องการความแม่นยำและเอกสาร เราทำได้ทั้งสองอย่าง อุตสาหกรรมยานยนต์ต้องการปริมาณและความสม่ำเสมอ เราจัดการได้ อุตสาหกรรมการแพทย์ต้องการความสะอาดและการตรวจสอบย้อนกลับได้ เราสร้างระบบของเราเพื่อรองรับสิ่งนั้น อุปกรณ์อุตสาหกรรมและหุ่นยนต์ต้องการความน่าเชื่อถือ นั่นคือมาตรฐานพื้นฐานของเรา
บริษัทเดียว พันธมิตรเดียว ตั้งแต่แบบร่างเริ่มต้นของคุณจนถึงชิ้นส่วนประกอบสำเร็จรูป นั่นคือวิธีการทำงานของเรา
คำถามที่พบบ่อย
การเพิ่มประสิทธิภาพเส้นทางการตัดเฉือน CNC คืออะไร?
มันคือศาสตร์แห่งการตั้งโปรแกรมการเคลื่อนที่ของเครื่องมือ ความเร็ว และปริมาณวัสดุที่เครื่องมือสัมผัสในแต่ละช่วงเวลา เป้าหมายมีเพียงอย่างเดียวคือ ผลิตชิ้นส่วนให้เสร็จในเวลาที่น้อยที่สุด ในขณะเดียวกันก็ยืดอายุการใช้งานของเครื่องมือให้ยาวนานที่สุด แนวคิดง่ายๆ แต่การลงมือทำนั้นสำคัญที่สุด
การเพิ่มประสิทธิภาพเส้นทางการตัดเฉือนสามารถลดเวลาในการผลิตได้มากแค่ไหน?
ตัวเลขจะแตกต่างกันไปตามชิ้นส่วน แต่ช่วงนั้นเป็นเรื่องจริง โดยทั่วไปอยู่ที่ประมาณ 30 ถึง 60 เปอร์เซ็นต์ ซึ่งมาจากการใช้กลยุทธ์การเรียงซ้อน การกัดหยาบด้วย HEM ช่วยกำจัดวัสดุได้อย่างรวดเร็ว การเชื่อมต่อที่เหมาะสมช่วยลดการตัดเฉือนด้วยอากาศ กลยุทธ์การตกแต่งผิวที่มีประสิทธิภาพจะเลือกเส้นทางที่สั้นที่สุดเพื่อให้ได้พื้นผิวที่ดี แต่ละเทคนิคช่วยเพิ่มประสิทธิภาพ เมื่อรวมกันแล้วจะเปลี่ยนวงจรการทำงานไปอย่างสิ้นเชิง
การกัดประสิทธิภาพสูง (HEM) คืออะไร?
นี่เป็นวิธีการกัดหยาบที่พลิกกลับตรรกะแบบเดิม แทนที่จะใช้การกัดแบบก้าวข้ามหนักๆ ด้วยความลึกตื้นๆ คุณจะใช้การกัดแบบรัศมีเบาๆ—ประมาณ 5-15 เปอร์เซ็นต์ของเส้นผ่านศูนย์กลางเครื่องมือ—ด้วยความลึกตามแนวแกนเต็มที่ จากนั้นก็เพิ่มอัตราการป้อน เครื่องมือจะอยู่ในสภาวะการกัดอย่างต่อเนื่อง ความร้อนจะไปอยู่ที่เศษวัสดุ ไม่ใช่ที่เครื่องมือหรือชิ้นงาน มันเร็วกว่า เย็นกว่า และตอนนี้กลายเป็นมาตรฐานแล้ว
การปรับแต่งเส้นทางการตัดเฉือนใช้ได้กับโลหะแข็งหรือไม่?
ใช่ แต่ไม่ใช่เรื่องที่เลือกได้ สำหรับสแตนเลส ไทเทเนียม อินโคเนล ซึ่งเป็นวัสดุที่ตัดยาก กลยุทธ์การวางเส้นทางการตัดที่ดีมีความสำคัญอย่างยิ่ง การจัดการความร้อนคือหัวใจหลัก หากปล่อยให้เครื่องมือเสียดสีแทนที่จะตัด พื้นผิวจะแข็งตัว การตัดครั้งต่อไปจะทำให้คมตัดเสียหาย เส้นทางการตัดที่เหมาะสมจะช่วยรักษาปริมาณเศษวัสดุให้คงที่ จัดการภาระความร้อน และช่วยให้เครื่องมือใช้งานได้นานขึ้น โลหะแข็งต้องการความมีระเบียบวินัยเช่นนี้







