
การตัดเฉือนด้วยการปล่อยประจุไฟฟ้าคืออะไร
การตัดเฉือนด้วยการปล่อยประจุไฟฟ้า (Electrical Discharge Machining หรือ EDM)ใช้ประกายไฟจากไฟฟ้าในการขึ้นรูปโลหะ ในขณะที่การตัดเฉือนแบบดั้งเดิมใช้เครื่องมือในการตัดวัสดุ ทั้งสองวิธีต่างมีจุดแข็งของตนเอง การตัดเฉือนด้วยการปล่อยประจุไฟฟ้าทำงานได้ดีกับโลหะที่แข็งมากและนำไฟฟ้าได้ดี สามารถขึ้นรูปชิ้นงานที่ซับซ้อนด้วยความแม่นยำสูงและพื้นผิวเรียบ ในขณะที่การตัดเฉือนแบบดั้งเดิมนั้นเร็วกว่าและใช้ได้กับวัสดุหลายประเภทกว่า สามารถตัดวัสดุที่ไม่นำไฟฟ้าได้เช่นกัน แต่ก็อาจมีปัญหาในการตัดโลหะแข็งและรายละเอียดเล็กๆ การทำความเข้าใจความแตกต่างในด้านความแม่นยำ วัสดุ ต้นทุน ความเร็ว และการใช้งาน จะช่วยให้คุณทำงานโครงการต่างๆ ได้อย่างมีประสิทธิภาพและประหยัดมากขึ้น
ประเด็นที่สำคัญ
- การขึ้นรูปด้วยการปล่อยประจุไฟฟ้า (EDM) เป็นกระบวนการขึ้นรูปโลหะแข็งด้วยประกายไฟ โดยใช้ไฟฟ้าและไม่สัมผัสกับโลหะโดยตรง EDM มีความแม่นยำสูงและใช้ได้เฉพาะกับโลหะที่นำไฟฟ้าได้เท่านั้น
- การตัดเฉือนแบบดั้งเดิมใช้เครื่องมือคมในการตัดวัสดุหลายชนิด สามารถขึ้นรูปพลาสติกและโลหะได้ และทำได้เร็วกว่าสำหรับรูปทรงที่ไม่ซับซ้อนหรือชิ้นส่วนขนาดใหญ่
- เครื่อง EDM เหมาะอย่างยิ่งสำหรับการขึ้นรูปชิ้นงานที่มีรูปทรงซับซ้อนและรายละเอียดเล็กๆ นอกจากนี้ยังสามารถสร้างพื้นผิวที่เรียบเนียนได้ด้วย แต่เครื่อง EDM มีราคาแพงกว่าและใช้เวลานานกว่าเครื่องจักรทั่วไป
- เครื่องจักรกลแบบดั้งเดิมสามารถทำงานได้หลายอย่างและช่วยประหยัดค่าใช้จ่ายในโครงการขนาดใหญ่ แต่มีข้อจำกัดในการทำงานกับโลหะที่แข็งมากและรายละเอียดเล็กๆ
- คุณควรเลือกวิธีการโดยพิจารณาจากวัสดุ รูปทรง และระดับความแม่นยำที่ต้องการ นอกจากนี้ควรคำนึงถึงจำนวนชิ้นส่วนที่ต้องการและงบประมาณของคุณด้วย
ความแตกต่างที่สำคัญ
ตารางเปรียบเทียบ
| แง่มุม | การตัดเฉือนด้วยไฟฟ้า (EDM) | เครื่องจักรแบบดั้งเดิม |
| วิธีการติดต่อ | EDM ไม่ได้สัมผัสกับโลหะโดยตรง แต่ใช้ประกายไฟแทน | การตัดเฉือนแบบดั้งเดิมใช้เครื่องมือสัมผัสกับวัสดุ |
| ความเข้ากันได้ของวัสดุ | EDM ใช้ได้เฉพาะกับโลหะแข็งและนำไฟฟ้าได้ดีเท่านั้น | การกลึงแบบดั้งเดิมใช้ได้กับวัสดุเกือบทุกชนิด |
| ความเร็ว | ดนตรี EDM มีจังหวะช้ากว่า โดยเฉพาะอย่างยิ่งสำหรับรูปทรงที่ซับซ้อน | การกลึงแบบดั้งเดิมนั้นเร็วกว่าสำหรับชิ้นส่วนขนาดใหญ่และไม่ซับซ้อน |
| ราคา | ดนตรี EDM มีค่าใช้จ่ายสูงกว่าเพราะจังหวะช้ากว่า | การผลิตด้วยเครื่องจักรแบบดั้งเดิมมีต้นทุนต่ำกว่าสำหรับรูปทรงที่ไม่ซับซ้อน |
| ความแม่นยำ | EDM มีความแม่นยำสูงและสร้างรายละเอียดเล็กๆ ได้อย่างแม่นยำ | การผลิตด้วยเครื่องจักรแบบดั้งเดิมนั้นดี แต่มีความแม่นยำน้อยกว่า |
| ความซับซ้อน | การตัดเฉือนด้วยไฟฟ้า (EDM) สามารถสร้างมุมแหลมและรูปทรงที่ซับซ้อนได้ | การผลิตด้วยเครื่องจักรแบบดั้งเดิมมีปัญหาในการผลิตชิ้นส่วนขนาดเล็ก |
| พื้นผิว | เครื่อง EDM สร้างพื้นผิวเรียบเนียนและไม่จำเป็นต้องทำการตกแต่งเพิ่มเติม | การกลึงแบบดั้งเดิมอาจต้องใช้ขั้นตอนการตกแต่งเพิ่มเติมอีกหลายขั้นตอน |
| การสึกหรอของเครื่องมือ | เครื่องมือ EDM มีอายุการใช้งานยาวนานกว่า เนื่องจากไม่มีการสัมผัสโดยตรง | เครื่องมือกลึงแบบดั้งเดิมสึกหรอเร็วกว่า |
| ผลกระทบต่อสิ่งแวดล้อม | EDM ใช้พลังงานมากกว่าและก่อให้เกิดก๊าซพิษ | การผลิตด้วยเครื่องจักรแบบดั้งเดิมใช้พลังงานน้อยกว่าและสะอาดกว่า |
| ทักษะของผู้ปฏิบัติงาน | ดนตรีอิเล็กทรอนิกส์แดนซ์ (EDM) ต้องการผู้ที่มีทักษะในการติดตั้งและใช้งาน | การผลิตด้วยเครื่องจักรแบบดั้งเดิมนั้นต้องการทักษะการใช้เครื่องจักรน้อยกว่า |
ความแตกต่างหลัก
การตัดเฉือนด้วยการปล่อยประจุไฟฟ้า (Electrical Discharge Machining หรือ EDM) ใช้ประกายไฟในการกำจัดโลหะ ไม่ใช่แรง ทำให้สามารถตัดโลหะแข็ง เช่น ไทเทเนียมได้ EDM สามารถเจาะรูได้ลึกและทำมุมได้คม นอกจากนี้ยังทำให้พื้นผิวเรียบ และเครื่องมือไม่สึกหรอเร็ว NOBLE เชี่ยวชาญด้านกระบวนการ EDM ที่มีความแม่นยำสูง ซึ่งสามารถจัดการกับรูปทรงเรขาคณิตที่ซับซ้อนได้ ในขณะที่ยังคงรักษาพื้นผิวที่เรียบเนียนไว้ได้ อย่างไรก็ตาม EDM ใช้ได้เฉพาะกับโลหะที่นำไฟฟ้าได้เท่านั้น นอกจากนี้ยังใช้เวลาและพลังงานมากกว่าในการผลิตชิ้นงานหนึ่งชิ้น EDM อาจก่อให้เกิดก๊าซพิษ ดังนั้นจึงต้องจัดการกับของเสียอย่างระมัดระวัง
การขึ้นรูปชิ้นงานแบบดั้งเดิมใช้เครื่องมือตัดเพื่อขึ้นรูปชิ้นงาน วิธีนี้ใช้ได้กับโลหะและพลาสติกหลายชนิด แม้ว่าวัสดุเหล่านั้นจะไม่นำไฟฟ้าก็ตาม วิธีนี้เร็วกว่าและถูกกว่าสำหรับชิ้นส่วนขนาดใหญ่หรือชิ้นส่วนที่ไม่ซับซ้อน แต่ไม่สามารถตัดโลหะที่แข็งมากได้ดี และไม่สามารถขึ้นรูปชิ้นงานขนาดเล็กได้ง่ายเท่ากับการตัดด้วยไฟฟ้า (EDM) ที่ NOBLE เราผสานรวมทั้งการขึ้นรูปชิ้นงานแบบดั้งเดิมและการขึ้นรูปชิ้นงานขั้นสูง เพื่อนำเสนอโซลูชันที่ดีที่สุดสำหรับความต้องการเฉพาะของแต่ละโครงการ เครื่องมือตัดจะสึกหรอและบางครั้งจำเป็นต้องเปลี่ยน อาจต้องมีขั้นตอนเพิ่มเติมเพื่อให้พื้นผิวเรียบ เครื่องจักรสามารถช่วยให้การทำงานง่ายขึ้นและต้องการทักษะน้อยลง

สรุป ความน่าเชื่อถือของ Olymp Trade? เครื่องจ่ายไฟฟ้า ผลงาน
การตัดเฉือนด้วยการปล่อยประจุไฟฟ้า (Electrical Discharge Machining หรือ EDM) เป็นการขึ้นรูปโลหะโดยใช้ประกายไฟ โดยจะใช้งานได้เฉพาะกับวัสดุที่ยอมให้ไฟฟ้าไหลผ่านเท่านั้น เครื่องมือและชิ้นส่วนโลหะทำหน้าที่เหมือนขั้วไฟฟ้า เมื่อเข้าใกล้กัน ประกายไฟจะกระโดดระหว่างกัน ประกายไฟนี้จะสร้างความร้อนสูง ความร้อนจะหลอมละลายและเปลี่ยนเศษโลหะเล็กๆ ให้กลายเป็นก๊าซ เครื่องมือจะไม่สัมผัสกับโลหะโดยตรง ประกายไฟจะทำงานทั้งหมดแทน ทั้งเครื่องมือและชิ้นส่วนโลหะจะอยู่ในของเหลวพิเศษที่เรียกว่าของเหลวไดอิเล็กทริก ของเหลวนี้จะช่วยระบายความร้อนและชะล้างโลหะที่หลอมละลายออกไป แตกต่างจากการตัดเฉือนแบบดั้งเดิม การตัดเฉือนด้วยการปล่อยประจุไฟฟ้าไม่มีการตัดหรือการดัน การกำจัดโลหะโดยไม่ต้องสัมผัส ทำให้สามารถขึ้นรูปได้อย่างแม่นยำ มุมแหลมคม และรูที่ลึก นอกจากนี้ยังใช้งานได้ดีกับโลหะแข็งที่ตัดยากด้วยเครื่องมือทั่วไป
หมายเหตุ:การตัดเฉือนด้วยการปล่อยประจุไฟฟ้า (Electrical Discharge Machining) สามารถผลิตชิ้นส่วนที่ซับซ้อนได้โดยไม่ต้องใช้ความร้อน ซึ่งจะช่วยรักษาความแข็งแรงและความคงตัวของโลหะ
ประเภทของ เครื่องจ่ายไฟฟ้า
การขึ้นรูปโลหะด้วยการปล่อยประจุไฟฟ้า (Electrical Discharge Machining) มีอยู่ 3 ประเภทหลัก แต่ละประเภทใช้วิธีการขึ้นรูปโลหะที่แตกต่างกัน และเหมาะกับงานที่แตกต่างกัน
| ประเภท EDM | วิธีการทำงาน | การใช้งานทั่วไป | Key Features |
| Wire EDM | ใช้ลวดเส้นเล็กตัดโลหะด้วยประกายไฟ โดยลวดจะเคลื่อนที่ไปตามเส้นทางในน้ำ | การตัดรูปทรงที่ซับซ้อน การผลิตเครื่องมือ อุปกรณ์ทางการแพทย์ และชิ้นส่วนเครื่องบิน | แม่นยำสูง ไม่ต้องสัมผัส ใช้ได้กับโลหะแข็ง |
| เครื่องกัดเซาะด้วยไฟฟ้าแบบจม (แบบดั้งเดิม) | ใช้เครื่องมือที่มีรูปทรงเฉพาะที่จมลงไปในโลหะเพื่อเจาะรูหรือขึ้นรูป โดยชิ้นส่วนและเครื่องมือจะอยู่ในของเหลว | การผลิตแม่พิมพ์ ดาย และชิ้นส่วนที่มีรูปทรงลึกหรือซับซ้อน | เหมาะสำหรับรูปทรงสามมิติ มุมแหลม และพื้นผิวเรียบเนียน |
| EDM เจาะรู | ใช้ท่อกลวงในการเจาะรูเล็กๆ ลึกๆ โดยใช้ประกายไฟ ของเหลวจะไหลผ่านท่อ | การเจาะรูระบายความร้อนในใบพัดกังหัน การเริ่มต้นตัดสำหรับเครื่องตัดลวด EDM และชิ้นส่วนทางการแพทย์ | เจาะรูเล็ก ๆ ลึก ๆ ได้ ใช้งานได้ทุกมุม |
เครื่องจักร EDM แต่ละประเภทมีประโยชน์ใช้สอยเฉพาะด้าน เครื่องจักร Wire EDM ใช้สำหรับตัดรูปทรงที่ซับซ้อน เครื่องจักร Sinker EDM ใช้สำหรับเจาะรูลึกและรูปทรงต่างๆ เครื่องจักร Hole Drilling EDM ช่วยให้สามารถสร้างรูขนาดเล็กและลึกได้อย่างรวดเร็ว NOBLE นำเสนอเครื่องจักร EDM ทุกประเภทหลักๆ โดยนำเสนอโซลูชันที่ปรับแต่งได้สำหรับอุตสาหกรรมการบินและอวกาศ ยานยนต์ และการแพทย์ ด้วยความแม่นยำและความน่าเชื่อถือที่เหนือกว่า
แบบดั้งเดิม CNC Machining
วิธีการทั่วไป
การขึ้นรูปวัสดุแบบดั้งเดิมใช้หลายวิธีในการขึ้นรูปวัสดุ แต่ละวิธีใช้เครื่องมือและการเคลื่อนที่แบบพิเศษเพื่อกำจัดวัสดุออกไป วิธีการขึ้นรูปวัสดุแบบดั้งเดิมที่พบได้บ่อยที่สุด ได้แก่:
- มิลลิ่งซีเอ็นซีเครื่องมือหมุนจะตัดวัสดุออกจากพื้นผิวเรียบหรือพื้นผิวที่มีรูปทรง เครื่องกัดสามารถสร้างรูปทรงแข็งๆ สำหรับรถยนต์ เครื่องบิน และเครื่องจักรได้
- CNC Turningชิ้นส่วนจะหมุนในขณะที่เครื่องมือที่อยู่นิ่งทำการขึ้นรูป การกลึงทำให้ได้สิ่งของทรงกลม เช่น แท่งและเพลา
- เครื่องเจาะ CNCดอกสว่านหมุนทำให้เกิดรูทรงกลมในวัสดุ การเจาะเป็นกระบวนการที่ง่ายและใช้กันอย่างแพร่หลายในงานกลึง
- เครื่องเจียร CNCล้อขัดหยาบจะขจัดเศษเล็กๆ ออกไปเพื่อให้ได้ผิวงานที่เรียบเนียน การเจียรช่วยให้ชิ้นส่วนดูดีขึ้นและประกอบเข้ากันได้ดี
- การเลื่อยด้วยเครื่อง CNCใบมีดที่มีฟันหรือเม็ดทรายจะตัดวัสดุให้เป็นชิ้น ๆ การเลื่อยเป็นการเตรียมวัสดุให้พร้อมสำหรับงานต่อไป
- เครื่องเจาะ CNCเครื่องมือชนิดหนึ่งที่ใช้สำหรับขยายรูให้ใหญ่ขึ้นและมีความแม่นยำมากขึ้น
- การเจาะ CNCเครื่องมือที่มีฟันใช้สำหรับตัดรูปทรงภายในหรือภายนอกในครั้งเดียว เช่น การกลึงเฟือง
- การขึ้นรูปด้วยเครื่อง CNCเครื่องมือจะเคลื่อนที่ไปมาเพื่อสร้างพื้นผิวเรียบ โค้ง หรือเป็นร่อง
วิธีการทำงาน
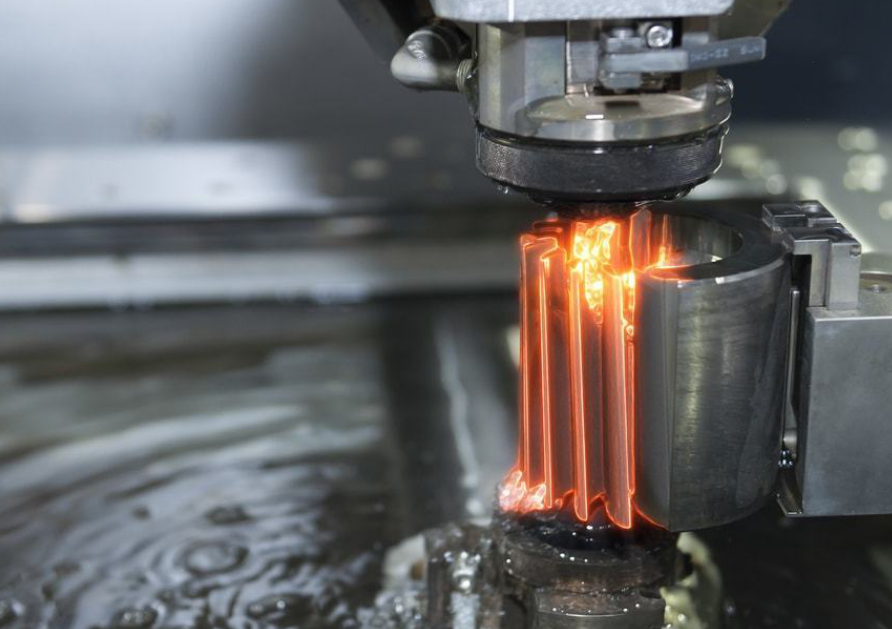
การขึ้นรูปชิ้นงานแบบดั้งเดิมใช้การตัดเพื่อขึ้นรูปสิ่งต่างๆ เครื่องจักรและเครื่องมือที่แข็งแรง ซึ่งมักทำจากเหล็กคาร์ไบด์หรือเหล็กความเร็วสูง จะตัดวัสดุออกจากชิ้นส่วน เครื่องมือและวัสดุจะเคลื่อนที่อย่างเป็นระบบ เครื่องมือหรือชิ้นส่วนอาจหมุน เคลื่อนที่ตรง หรือเคลื่อนที่ไปมา
เครื่องกัดใช้ใบมีดหมุนที่มีฟันคม ใบมีดจะตัดวัสดุออกไปขณะเคลื่อนที่ไปบนชิ้นงาน การกลึงใช้เครื่องกลึงในการหมุนชิ้นงาน ในขณะที่เครื่องมือขึ้นรูปตามด้านข้าง การเจาะด้วยเครื่อง CNC ใช้ดอกสว่านหมุนเพื่อเจาะรู การเจียรด้วยเครื่อง CNC ใช้ล้อเจียรหยาบเพื่อขจัดเศษเล็กๆ น้อยๆ และทำให้ชิ้นงานเรียบ การเลื่อยตัดวัสดุด้วยใบมีด และการคว้านตัดวัสดุออกในครั้งเดียวด้วยเครื่องมือที่มีฟัน
วิธีการเหล่านี้ใช้หลักการเคลื่อนเครื่องมือและชิ้นส่วนไปตามเส้นทางที่กำหนด วัสดุจะถูกกำจัดออกไปโดยการตัด การถู หรือการขูด ซึ่งช่วยให้ผู้คนสามารถควบคุมรูปร่างและขนาดสุดท้ายของชิ้นส่วนได้ การกลึงแบบดั้งเดิมใช้ได้กับวัสดุหลายชนิด เช่น โลหะและพลาสติก ดังนั้นจึงเหมาะสำหรับงานหลายประเภท
NOBLE ผสานเทคนิคการกลึงแบบดั้งเดิมที่หลากหลายเข้ากับความเชี่ยวชาญสมัยใหม่ เพื่อส่งมอบความแม่นยำที่สม่ำเสมอ ระยะเวลาดำเนินการที่รวดเร็ว และบริการที่เป็นเลิศสำหรับโครงการทุกขนาด
ข้อดีและข้อเสียของดนตรี EDM
ข้อดีของการ EDM
การตัดเฉือนด้วยการปล่อยประจุไฟฟ้า (Electrical Discharge Machining) มีข้อดีหลายประการสำหรับการผลิตสิ่งของในปัจจุบัน บริษัทหลายแห่งเลือกใช้วิธีนี้เนื่องจากมีคุณสมบัติพิเศษดังนี้:
- เครื่องมือนี้ไม่สัมผัสกับชิ้นส่วนโดยตรง จึงช่วยป้องกันรอยขีดข่วน รอยขรุขระ และการบิดงอ
- เครื่อง EDM ทำงานได้ดีกับชิ้นส่วนที่บางหรือเปราะบาง นอกจากนี้ยังสามารถขึ้นรูปโลหะแข็งได้โดยไม่ทำให้โลหะเสียหาย
- วิธีการนี้ทำให้ได้ชิ้นส่วนที่มีความแม่นยำสูงและพื้นผิวเรียบเนียน ชิ้นส่วนส่วนใหญ่ไม่จำเป็นต้องขัดเงามากนักหลังจากนั้น
- EDM สามารถสร้างรูปทรงและรายละเอียดภายในที่เครื่องมือตัดทั่วไปทำไม่ได้
- เครื่องจักรสามารถทำงานได้เองโดยอัตโนมัติด้วยฟังก์ชันต่างๆ เช่น การร้อยสายไฟอัตโนมัติ ซึ่งช่วยให้เครื่องจักรทำงานได้นานขึ้นและมีประสิทธิภาพมากขึ้น
- คอมพิวเตอร์จะคอยตรวจสอบกระบวนการและช่วยประหยัดพลังงาน นอกจากนี้ยังช่วยแก้ไขปัญหาตั้งแต่เนิ่นๆ ก่อนที่จะลุกลามใหญ่โต
- เครื่อง EDM ช่วยให้ได้ชิ้นส่วนที่ไม่มีครีบ ทำให้ประหยัดเวลาเพราะไม่ต้องทำขั้นตอนเพิ่มเติม
- กระบวนการนี้สามารถขึ้นรูปโลหะที่แข็งมากหรือหายากได้อย่างแม่นยำสูง เหมาะสำหรับเครื่องบิน เครื่องมือทางการแพทย์ และการผลิตเครื่องมืออื่นๆ
- แนวคิดใหม่ช่วยให้เครื่องจักร EDM ใช้พลังงานน้อยลงและใช้ของเหลวที่ปลอดภัยยิ่งขึ้น วิธีการจัดการของเสียที่ดีขึ้นช่วยรักษาสิ่งแวดล้อม
หมายเหตุ: การตัดเฉือนด้วยไฟฟ้า (EDM) เหมาะอย่างยิ่งสำหรับการผลิตชิ้นส่วนขนาดเล็กหรือบอบบาง ช่วยป้องกันการงอและให้พื้นผิวที่เรียบเนียนและแม่นยำ
ข้อ จำกัด of EDM
แม้ว่าการตัดเฉือนด้วยการปล่อยประจุไฟฟ้า (Electrical Discharge Machining) จะมีประสิทธิภาพสูง แต่ก็ยังมีปัญหาอยู่บ้าง ตารางด้านล่างแสดงปัญหาหลัก สาเหตุ และวิธีแก้ไข:
| การ จำกัด | รายละเอียด | ผลกระทบต่อการรับเลี้ยงบุตรบุญธรรม | มาตรการแก้ไข / ความพยายามในการบรรเทาผลกระทบ |
| ความเร็วในการประมวลผล | กระแสไฟฟ้าแรงสูง (EDM) ค่อยๆกัดกร่อนโลหะออกไปทีละน้อย | ไม่เหมาะสำหรับงานขนาดใหญ่หรือการผลิตชิ้นส่วนจำนวนมาก | ใช้เครื่องสร้างชีพจรที่ดีกว่า ขั้วไฟฟ้าที่แข็งแรงกว่า และหุ่นยนต์จำนวนมากขึ้น |
| การสึกหรอของอิเล็กโทรด | อิเล็กโทรดจะเสื่อมสภาพไปตามกาลเวลา | มีต้นทุนสูงกว่าและทำให้ชิ้นส่วนมีความแม่นยำน้อยลง | เลือกใช้วัสดุที่ทนทานและใช้ระบบซ่อมแซมอัตโนมัติ |
| ความสมบูรณ์ของพื้นผิว | ชิ้นส่วนบางชิ้นอาจเกิดรอยแตกหรือรูเล็กๆ ได้ | อาจต้องปรับปรุงเพิ่มเติมสำหรับการใช้งานบางประเภท | ปรับการตั้งค่าแล้วใช้ความร้อนหรือเครื่องขัดเงาตามหลัง |
| ต้นทุนการดำเนินการ | ค่าใช้จ่ายสำหรับอิเล็กโทรด อุปกรณ์ยึด และค่าไฟฟ้าค่อนข้างสูง | ราคาสูงเกินไปสำหรับร้านค้าขนาดเล็ก | ใช้ของที่ราคาถูกกว่าเพื่อประหยัดพลังงานมากขึ้น |
| ข้อจำกัดของวัสดุ | ใช้ได้เฉพาะกับอุปกรณ์ที่นำไฟฟ้าเท่านั้น | ไม่สามารถขึ้นรูปพลาสติกหรือเซรามิกได้ | ลองใช้แนวดนตรี EDM ใหม่ๆ เพื่อทำงานกับสิ่งต่างๆ มากขึ้น |
| อัตราส่วนความลึกต่อความกว้าง | การสร้างรูปทรงที่ลึกและแคบนั้นทำได้ยาก | ช่วยหยุดการออกแบบชิ้นส่วนที่ซับซ้อนหรือลึกบางประเภทได้ | ใช้ขั้วไฟฟ้าแบบพิเศษและระบบระบายความร้อนที่ดีกว่า |
| ผลกระทบต่อสิ่งแวดล้อม | วัสดุและของเหลวบางชนิดอาจเป็นอันตรายต่อธรรมชาติ | อาจไม่สอดคล้องกับเป้าหมายด้านสิ่งแวดล้อม | ใช้ของเหลวที่ปลอดภัยกว่าและจัดการของเสียอย่างมีประสิทธิภาพมากขึ้น |
| ค่าอุปกรณ์ | เครื่องจักรไฮเทคมีราคาแพงในตอนแรก | ร้านค้าขนาดเล็กอาจมีเงินไม่เพียงพอ | เช่าหรือซื้อเครื่องจักรมือสอง |
เครื่อง EDM ใช้ได้เฉพาะกับวัสดุที่ไฟฟ้าผ่านได้เท่านั้น ซึ่งหมายความว่าไม่สามารถขึ้นรูปพลาสติกหรือเซรามิกได้ อิเล็กโทรดจะสึกหรอ และพื้นผิวที่หยาบอาจทำให้ชิ้นส่วนมีคุณภาพแย่ลงและมีต้นทุนสูงขึ้น EDM ช้ากว่าวิธีการแบบเก่า ดังนั้นจึงไม่เหมาะสำหรับการผลิตชิ้นส่วนจำนวนมากอย่างรวดเร็ว ชิ้นส่วนบางชิ้นอาจต้องการการปรับแต่งพื้นผิวเพิ่มเติม EDM ใช้พลังงานมากกว่าและอาจก่อให้เกิดของเสียที่ต้องได้รับการจัดการอย่างปลอดภัย เครื่องจักรมีราคาสูง ซึ่งเป็นอุปสรรคสำหรับโรงงานขนาดเล็ก NOBLE ช่วยให้ลูกค้าพิจารณาข้อดีข้อเสียและประโยชน์ โดยให้คำแนะนำจากผู้เชี่ยวชาญและความสามารถด้าน EDM ขั้นสูงสำหรับงานที่ต้องการความแม่นยำสูงและรูปทรงที่ซับซ้อน สำหรับงานที่ต้องการการตัดที่แม่นยำหรือรูปทรงที่ยากลำบาก EDM ยังคงเป็นตัวเลือกที่ดีเยี่ยม
ข้อดีและข้อเสียของการตัดเฉือนด้วยเครื่อง CNC แบบดั้งเดิม
ข้อดีของ เครื่องจักรกลซีเอ็นซีแบบดั้งเดิม
การผลิตด้วยเครื่องจักรแบบดั้งเดิมมีข้อดีหลายประการสำหรับผู้ผลิต วิธีการเหล่านี้ได้แก่ การกัด การกลึง การเจาะ และการเจียร ซึ่งได้ช่วยโรงงานต่างๆ มาเป็นเวลานานแล้ว
- ความหลากหลายในการทำอาหาร: การใช้เครื่องจักรแบบดั้งเดิมนั้นสามารถใช้กับวัสดุได้หลายประเภท เช่น โลหะ พลาสติก หรือแม้แต่ไม้ จึงเป็นประโยชน์สำหรับงานหลายประเภท
- ความเร็วสำหรับชิ้นส่วนที่เรียบง่ายเครื่องจักรอย่างเครื่องกลึงและเครื่องกัดขึ้นรูปชิ้นส่วนง่ายๆ ได้อย่างรวดเร็ว ชิ้นส่วนจำนวนมากที่มีโครงสร้างไม่ซับซ้อนจะถูกเคลื่อนย้ายผ่านโรงงานได้อย่างรวดเร็วด้วยวิธีการเหล่านี้
- ลดต้นทุนเริ่มต้นร้านค้าหลายแห่งมีเครื่องจักรเหล่านี้อยู่แล้ว การเริ่มต้นงานใหม่จึงมีต้นทุนต่ำกว่า เพราะไม่จำเป็นต้องซื้อเครื่องมือใหม่
- ติดตั้งง่าย: พนักงานสามารถเตรียมเครื่องจักรให้พร้อมสำหรับงานง่ายๆ ได้อย่างรวดเร็ว การเปลี่ยนแปลงการออกแบบเล็กๆ น้อยๆ ต้องการเพียงการแก้ไขเพียงเล็กน้อยเท่านั้น
- ความพร้อมของแรงงานฝีมือพนักงานหลายคนรู้วิธีใช้เครื่องจักรเหล่านี้ การสอนคนใหม่จึงทำได้เร็วกว่า เนื่องจากเครื่องมือเหล่านี้หาได้ทั่วไป
- ดีสำหรับการสร้างต้นแบบร้านซ่อมจักรยานสามารถผลิตชิ้นส่วนหรือชิ้นงานทดสอบได้รวดเร็ว ช่วยให้วิศวกรสามารถทดลองไอเดียต่างๆ ก่อนที่จะผลิตชิ้นส่วนจำนวนมาก
- ไม่จำเป็นต้องใช้วัสดุที่เป็นตัวนำ: ไม่เหมือน EDMการตัดเฉือนแบบดั้งเดิมไม่จำเป็นต้องใช้ตัวนำไฟฟ้ากับวัสดุ ทำให้มีตัวเลือกในการใช้งานมากขึ้น
ข้อ จำกัด ของ เครื่องจักรกลซีเอ็นซีแบบดั้งเดิม
การผลิตด้วยเครื่องจักรแบบดั้งเดิมก็มีปัญหาอยู่บ้างเช่นกัน ปัญหาเหล่านี้อาจส่งผลต่อต้นทุน ความเร็วในการทำงาน และคุณภาพของชิ้นส่วน
| การ จำกัด | ผลกระทบต่อประสิทธิภาพการผลิต |
| ขยะวัสดุ | ทำให้เกิดเศษวัสดุมากขึ้น ซึ่งมีต้นทุนสูงกว่าและอาจเป็นอันตรายต่อธรรมชาติ |
| เวลานำอีกต่อไป | ทำให้การทำงานช้าลง โดยเฉพาะอย่างยิ่งสำหรับรูปทรงที่ซับซ้อน |
| ต้นทุนที่สูงขึ้นสำหรับสินค้าล็อตเล็ก | ทำให้งานเล็กๆ มีต้นทุนสูงขึ้นเนื่องจากการตั้งค่าและการเปลี่ยนเครื่องมือ |
การกลึงแบบดั้งเดิมจะตัดวัสดุออกไป ทำให้เกิดเศษวัสดุจำนวนมาก เศษวัสดุเหล่านี้มีต้นทุนสูงกว่าและอาจส่งผลเสียต่อสิ่งแวดล้อม โรงงานต้องจ่ายค่าวัสดุส่วนเกินและค่าใช้จ่ายในการกำจัดเศษวัสดุ
คนต้องควบคุมเครื่องจักรด้วยมือ พนักงานที่มีทักษะจะตั้งค่าและใช้งานเครื่องจักร ซึ่งต้องใช้เวลาและอาจนำไปสู่ข้อผิดพลาดได้ คนอาจทำผิดพลาดได้ ดังนั้นบางชิ้นส่วนอาจไม่ถูกต้อง พนักงานหรือกะการทำงานที่แตกต่างกันอาจทำให้ชิ้นส่วนที่ผลิตออกมาแตกต่างกัน
การขึ้นรูปชิ้นงานที่มีรูปทรงซับซ้อนทำให้การทำงานช้าลง คนงานต้องหยุดเพื่อเปลี่ยนเครื่องมือหรือเคลื่อนย้ายชิ้นส่วน แต่ละขั้นตอนจะเพิ่มเวลามากขึ้น ขั้นตอนจำนวนมากทำให้งานใช้เวลานานขึ้น โดยเฉพาะอย่างยิ่งสำหรับรูปทรงที่ซับซ้อน
งานชิ้นเล็กๆ มักมีค่าใช้จ่ายสูงกว่า แต่ละงานอาจต้องใช้เครื่องมือหรืออุปกรณ์พิเศษ การเตรียมการผลิตเพียงไม่กี่ชิ้นจะช่วยกระจายต้นทุนไปในจำนวนชิ้นที่น้อยลง ทำให้ต้นทุนต่อชิ้นสูงกว่าการผลิตจำนวนมาก
ต้นทุนแรงงานสูงขึ้นเมื่อใช้เครื่องจักรแบบดั้งเดิม แรงงานฝีมือจะได้รับค่าจ้างมากขึ้น การตั้งค่าและปรับแต่งเครื่องจักรด้วยมือใช้เวลานานขึ้น ปัจจัยเหล่านี้ล้วนทำให้ต้นทุนต่อชิ้นสูงขึ้น
โรงงานที่ใช้เครื่องจักรแบบดั้งเดิมต้องคำนึงถึงความเร็ว ต้นทุน และคุณภาพ สำหรับงานที่มีรูปทรงซับซ้อนหรือต้องการความแม่นยำสูง วิธีการอื่นๆ เช่น การตัด เฉือนด้วยไฟฟ้า (EDM)หรือการตัดเฉือนด้วยเครื่อง CNCอาจเหมาะสมกว่า
NOBLE แก้ปัญหาเหล่านี้ด้วยการผสมผสานฝีมือช่างผู้เชี่ยวชาญเข้ากับเทคโนโลยีสมัยใหม่ นำเสนอกลยุทธ์การตัดเฉือนที่เหมาะสมที่สุด ซึ่งช่วยลดของเสีย เร่งการผลิต และรักษาความสม่ำเสมอของชิ้นส่วนในระดับสูง
การประยุกต์ใช้ EDM และการตัดเฉือน CNC แบบดั้งเดิม
การประยุกต์ใช้ EDM
หลายบริษัทใช้การตัดเฉือนด้วยไฟฟ้า (Electrical Discharge Machining) สำหรับงานพิเศษ วิธีนี้เหมาะสำหรับโลหะแข็งและรูปทรงที่ซับซ้อน สามารถผลิตชิ้นส่วนที่เครื่องมืออื่นๆ ทำไม่ได้ ตัวอย่างการใช้งานทั่วไป ได้แก่:
- การเจาะรูขนาดเล็ก: โรงงานต่างๆ ใช้เครื่อง EDM ในการเจาะรูขนาดเล็กมากในใบพัดกังหันและระบบเชื้อเพลิง รูที่ได้จะตรงและเครื่องมือจะไม่หัก
- การทำแม่พิมพ์และดาย: เครื่อง EDM ใช้ในการขึ้นรูปรูและรูปทรงลึกในแม่พิมพ์และดาย ซึ่งช่วยในการผลิตชิ้นส่วนพลาสติกและแม่พิมพ์โลหะ
- การถอดชิ้นส่วนที่ติดแน่น: พนักงานใช้เครื่อง EDM ในการถอดน็อตหรือหมุดที่หักออก ซึ่งจะไม่ทำให้ชิ้นส่วนหลักเสียหาย
- ชิ้นส่วนทางการแพทย์: การตัดเฉือนด้วยไฟฟ้า (EDM) ทำให้ได้ชิ้นส่วนที่เรียบเนียน ปราศจากเสี้ยน สำหรับอุปกรณ์ฝังในร่างกายทางการแพทย์ ชิ้นส่วนเหล่านี้ต้องมีความแม่นยำและปลอดภัย
- ชิ้นส่วนอากาศยาน: การตัดเฉือนด้วยไฟฟ้า (EDM) ทำให้ได้ร่องบางๆ มุมแหลมคม และรูลึกในชิ้นส่วนเครื่องบิน
เครื่อง EDM สามารถทำงานกับโลหะทุกชนิดที่นำไฟฟ้าได้ แม้แต่โลหะที่แข็งมาก เครื่องมือจะไม่สัมผัสกับชิ้นงาน ดังนั้นชิ้นงานจึงไม่บิดงอหรือสั่นคลอน ระบบควบคุมใหม่และเครื่องจักรที่ชาญฉลาดช่วยให้เครื่อง EDM ทำงานได้เร็วขึ้นและผลิตชิ้นงานได้ดีขึ้น NOBLE ลงทุนในเทคโนโลยี EDM ที่ล้ำสมัยเพื่อส่งมอบชิ้นส่วนที่มีความแม่นยำสูงและมีรูปทรงเรขาคณิตที่ซับซ้อนซึ่งตรงตามมาตรฐานอุตสาหกรรมที่เข้มงวดที่สุด ลูกค้าจำนวนมากของเราจะขอใช้ EDM สำหรับงานที่ต้องการความแม่นยำสูงหรือมีรูปทรงพิเศษ
การขึ้นรูปด้วยเครื่อง CNC แบบดั้งเดิม การใช้งาน
การขึ้นรูปและตกแต่งชิ้นงานด้วยเครื่องจักรแบบดั้งเดิม สามารถใช้ได้กับวัสดุหลายประเภท วิธีการเหล่านี้ได้แก่ การกลึง การกัด การเจาะ การตอกเกลียว การไส การทำลวดลาย การเลื่อย และการขึ้นรูป NOBLE มักใช้เครื่องจักรเหล่านี้ในการทำงานต่างๆ เหล่านี้:
- การขึ้นรูปและกำหนดขนาด: เครื่องจักรตัดและขึ้นรูปโลหะ พลาสติก และวัสดุอื่นๆ ให้ได้ขนาดและรูปทรงที่เหมาะสม
- ชิ้นส่วนที่มีเกลียว: การตอกเกลียวทำให้ได้สกรูและน็อตที่มีเกลียว
- พื้นผิวเรียบ: การไสและการขึ้นรูปทำให้เกิดพื้นที่เรียบขนาดใหญ่บนชิ้นส่วนโลหะ
- การยึดเกาะและลวดลาย: การทำลวดลายบนด้ามจับช่วยให้จับถนัดมือมากขึ้นหรือเพื่อความสวยงาม
- การตัดชิ้นใหญ่: การเลื่อยเป็นการตัดชิ้นส่วนขนาดใหญ่ให้เป็นชิ้นเล็กๆ
- การกำจัดวัสดุโดยทั่วไป: การกลึง การกัด และการเจาะ เป็นการกำจัดวัสดุส่วนเกินเพื่อให้ได้รูปทรงสุดท้าย
วิธีการเหล่านี้มีความสำคัญต่อการผลิตรถยนต์ เครื่องบิน อุปกรณ์อิเล็กทรอนิกส์ และชิ้นส่วนโลหะ นอกจากนี้ NOBLE ยังมีขีดความสามารถในการผลิตด้วยเครื่องจักร CNC ที่ยอดเยี่ยม โดยผสมผสานระบบ CNC ที่มีความแม่นยำสูงเข้ากับเทคโนโลยีการผลิตเฉพาะทาง เพื่อผลิตชิ้นส่วนคุณภาพสูงสำหรับอุตสาหกรรมที่สำคัญ
ความเข้ากันได้ของวัสดุ
วัสดุ EDM
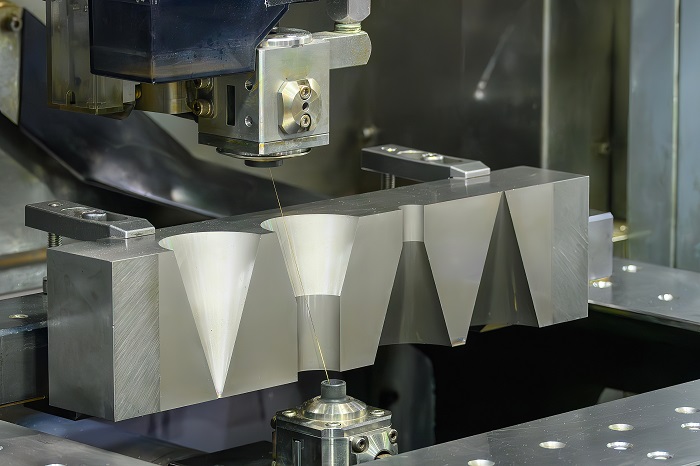
การตัดเฉือนด้วยการปล่อยประจุไฟฟ้า (Electrical Discharge Machining หรือ EDM) ใช้ได้เฉพาะกับวัสดุที่นำไฟฟ้าได้เท่านั้น โดยใช้ประกายไฟในการกัดเซาะโลหะ ชิ้นส่วนต้องยอมให้ไฟฟ้าผ่านได้ โลหะที่ใช้บ่อย ได้แก่ เหล็กกล้าเครื่องมือชุบแข็ง เหล็กกล้าความเร็วสูง ไทเทเนียม และโลหะผสมนิกเกล นอกจากนี้ ทองแดง อลูมิเนียม และส่วนผสมของโลหะเหล่านี้ก็ใช้ได้ดีเช่นกัน กราไฟต์และเซรามิกบางชนิดที่นำไฟฟ้าได้ก็สามารถใช้ได้ วัสดุเหล่านี้มีความแข็งมากและทนความร้อนได้สูง ทำให้ตัดยากด้วยเครื่องมือทั่วไป บริษัทในอุตสาหกรรมการบินและอวกาศ รถยนต์ และอุปกรณ์ทางการแพทย์ใช้ EDM สำหรับชิ้นส่วนที่มีรูปทรงซับซ้อนหรือรายละเอียดเล็กๆ วัสดุที่ไม่นำไฟฟ้า เช่น พลาสติกส่วนใหญ่และเซรามิกบางชนิด ไม่สามารถใช้กับ EDM แบบใช้ลวดได้ เนื่องจากไม่สามารถเกิดประกายไฟในวัสดุเหล่านี้ได้
วัสดุสำหรับการตัดเฉือนด้วยเครื่อง CNC แบบดั้งเดิม
การกลึงแบบดั้งเดิมสามารถขึ้นรูปวัสดุได้หลายชนิด ใช้ได้กับโลหะ พลาสติก และเซรามิกบางชนิด โรงงานหลายแห่งใช้พลาสติก เช่น HDPE และ PVC พลาสติกเหล่านี้งอได้ง่าย ไม่เสียหายจากสารเคมี และกลึงได้ง่าย การเลือกเครื่องมือที่เหมาะสมเป็นสิ่งสำคัญ เครื่องมือเหล็กความเร็วสูงเหมาะสำหรับพลาสติกอ่อน เครื่องมือคาร์ไบด์หรือเพชรเหมาะสำหรับพลาสติกแข็ง โรงงานต้องควบคุมความร้อนและแรงเค้นเพื่อป้องกันไม่ให้ชิ้นส่วนงอหรือแตก การกัดประสิทธิภาพสูงช่วยให้เย็นลงและทำให้ชิ้นส่วนดูดีขึ้น โลหะแข็ง เช่น เหล็กที่มีความแข็งมากกว่า 45 HRc สามารถตัดได้ด้วยการกลึงแข็งและเครื่องมือพิเศษ เช่น เซรามิกหรือ CBN NOBLE นำเสนอความสามารถในการประมวลผลระดับผู้เชี่ยวชาญสำหรับการใช้งานเหล่านี้ เพื่อให้มั่นใจในความแม่นยำและความสมบูรณ์ของวัสดุแม้ในโครงการที่ต้องการความแม่นยำสูง เครื่องมือเพชรและ CBN ยังช่วยในการทำงานกับวัสดุคอมโพสิตและเซรามิกบางชนิด วิธีการเหล่านี้ช่วยให้โรงงานสามารถกำจัดวัสดุจำนวนมากได้อย่างรวดเร็วและสร้างชิ้นส่วนที่เรียบเนียน
- การผลิตด้วยเครื่องจักรแบบดั้งเดิมสามารถใช้งานร่วมกับ:
- โลหะ (เหล็ก, อลูมิเนียม, ทองเหลือง, ทองแดง)
- พลาสติก (HDPE, PVC, อะคริลิก)
- เซรามิกและวัสดุผสมบางชนิด
- ไม้และวัสดุอ่อนนุ่มอื่นๆ
ความแม่นยำและผิวสำเร็จจากการตัดเฉือนด้วยไฟฟ้า (EDM)
ค่าความคลาดเคลื่อน
ความแม่นยำเป็นสิ่งสำคัญในงานกลึงทุกประเภท แต่ละวิธีให้ระดับความแม่นยำที่แตกต่างกัน ตารางด้านล่างแสดงให้เห็นว่าแต่ละวิธีสามารถรักษาขนาดที่แม่นยำได้ดีเพียงใด:
| วิธีการตัดเฉือน | ค่าความคลาดเคลื่อนโดยทั่วไปที่สามารถทำได้ | หมายเหตุ : |
| Wire EDM | ± 0.005 มม | ใช้ลวดอิเล็กโทรดบาง สร้างรายละเอียดที่ละเอียดและชิ้นส่วนที่ซับซ้อน กระบวนการแบบไม่สัมผัสช่วยลดความเครียดของวัสดุ สามารถตัดมุมภายในที่มีรัศมีเล็กสุดถึง 0.003 นิ้วได้ |
| EDM ของ Sinker | ± 0.001 มม | ใช้กราไฟต์หรืออิเล็กโทรดโลหะที่ขึ้นรูปแล้ว เหมาะสำหรับรูปทรงเรขาคณิตที่ซับซ้อน และให้ความแม่นยำสูงเป็นพิเศษ |
| เครื่องจักรกลซีเอ็นซีแบบดั้งเดิม | ความแม่นยำจำกัดเมื่อเทียบกับ EDM | ความแม่นยำและประเภทของวัสดุมีข้อจำกัดมากกว่า เหมาะสำหรับงานที่ต้องการค่าความคลาดเคลื่อนที่แคบมาก หรือวัสดุตัวนำไฟฟ้าที่ซับซ้อนน้อยกว่า |
การตัดเฉือนด้วยการปล่อยประจุไฟฟ้า (Electrical Discharge Machining หรือ EDM) เหมาะอย่างยิ่งสำหรับการผลิตชิ้นส่วนที่มีความแม่นยำสูง การตัดเฉือนด้วย EDM แบบจม (Sinker EDM) สามารถผลิตชิ้นส่วนที่มีขนาดใกล้เคียง ±0.001 มม. การตัดเฉือนด้วยลวด EDM (Wire EDM) ก็มีความแม่นยำสูงเช่นกัน เหมาะสำหรับชิ้นส่วนที่มีรายละเอียดเล็กๆ ความสามารถด้าน EDM ขั้นสูงของ NOBLE ช่วยให้ได้ค่าความคลาดเคลื่อนที่แม่นยำสูงและรายละเอียดที่ละเอียด ซึ่งการตัดเฉือนแบบดั้งเดิมมักทำไม่ได้ การตัดเฉือนแบบดั้งเดิม เช่น การกัดหรือการกลึง CNC นั้นไม่แม่นยำเท่า EDM มักมีปัญหาในการทำงานกับรูปทรงที่แข็งหรือซับซ้อน ความสามารถด้าน EDM ขั้นสูงของ NOBLE ช่วยให้ได้ค่าความคลาดเคลื่อนที่แม่นยำสูงและรายละเอียดที่ละเอียด ซึ่งการตัดเฉือนแบบดั้งเดิมมักทำไม่ได้ พร้อมด้วยบริการที่เป็นเลิศและการมุ่งเน้นคุณภาพ
คุณภาพพื้นผิว
ความเรียบเนียนของชิ้นส่วนมีความสำคัญต่อรูปลักษณ์และการทำงาน แต่ละวิธีการขึ้นรูปด้วยเครื่องจักรจะทิ้งร่องรอยเฉพาะตัวไว้บนชิ้นส่วนนั้น
- การตัดด้วยลวด EDM จะทำให้เกิดชั้นหลอมเหลวขึ้นเมื่อตัดชิ้นงานที่มีรูปทรงหยาบ ชั้นนี้เกิดขึ้นเนื่องจากประกายไฟทำให้เกิดความร้อนสูง
- การใช้เครื่องตัดลวด EDM ในการเก็บรายละเอียดเพิ่มเติมจะทำให้ชั้นวัสดุที่หล่อขึ้นใหม่บางลงและพื้นผิวเรียบเนียนขึ้น
- บางครั้งชั้นโลหะหลอมเหลวที่หลอมใหม่ก็อาจก่อให้เกิดปัญหาได้ ซึ่งอาจทำให้การตัดด้วยลวด EDM ไม่ใช่ตัวเลือกที่ดีที่สุดสำหรับชิ้นส่วนบางประเภท
- การขัดผิวด้วยเครื่อง EDM หลายรอบจะช่วยปรับปรุงพื้นผิวและแก้ไขปัญหาต่างๆ ได้
- เครื่อง EDM จะหลอมและเปลี่ยนโลหะให้กลายเป็นก๊าซเพื่อกำจัดออกไป ซึ่งจะทำให้เกิดชั้นโลหะใหม่ขึ้นบนชิ้นส่วนนั้น
- ชั้นหล่อใหม่สามารถมีเศษชิ้นส่วนจากเครื่องมือและของเหลว ซึ่งอาจส่งผลต่อการทำงานของชิ้นส่วนได้
- ความหยาบของพื้นผิวที่ได้จากการตัดด้วยเครื่อง EDM นั้นขึ้นอยู่กับการตั้งค่าและจำนวนครั้งที่เครื่องตัดผ่านชิ้นงาน
- การกลึงแบบดั้งเดิมไม่ได้สร้างชั้นหล่อใหม่ โดยปกติแล้วจะทำให้พื้นผิวเรียบกว่า แต่ก็อาจมีปัญหาในการทำงานกับรูปทรงที่แข็งหรือซับซ้อนได้
- เครื่อง EDM เหมาะสำหรับโลหะแข็งหรือโลหะที่ขึ้นรูปยาก แต่ต้องตั้งค่าอย่างระมัดระวังเพื่อให้ได้ผิวงานที่ดีที่สุด
ต้นทุนและความเร็ว
การตั้งค่าและการใช้งาน
ต้นทุนและความเร็วเป็นสิ่งสำคัญในการเลือกใช้ระหว่างการตัดเฉือนด้วยการปล่อยประจุไฟฟ้า (Electrical Discharge Machining) และการตัดเฉือนแบบดั้งเดิม เงินทุนที่จำเป็นในการเริ่มต้นและดำเนินงานของแต่ละวิธีอาจแตกต่างกันมาก ตารางด้านล่างแสดงให้เห็นถึงการเปรียบเทียบระหว่างทั้งสองวิธี:
| ด้านต้นทุน | การตัดเฉือนด้วยไฟฟ้า (EDM) | วิธีการกลึงแบบดั้งเดิม |
| ตั้งค่าต้นทุน | ต้นทุนอุปกรณ์เริ่มต้นสูง (100,000 ถึง 500,000 ดอลลาร์ขึ้นไปสำหรับเครื่องตัดลวด EDM) และต้นทุนเครื่องมือก็สูงเช่นกัน | โดยทั่วไปแล้ว ต้นทุนการติดตั้งเริ่มต้นจะต่ำกว่า เนื่องจากเครื่องมือมีราคาถูกลงในช่วงเริ่มต้น |
| ค่าใช้จ่ายในการดำเนินงาน (รายชั่วโมง) | ค่าบริการ 60 ถึง 200 ดอลลาร์ขึ้นไปต่อชั่วโมง รวมค่าเสื่อมราคาของเครื่องจักร ค่าไฟฟ้า ค่าใช้สายไฟ ค่าแรง และค่าบำรุงรักษา | โดยทั่วไปแล้ว ต้นทุนการดำเนินงานต่อชั่วโมงจะต่ำกว่า แต่สามารถเพิ่มขึ้นได้หากใช้เครื่องมือและวัสดุที่ซับซ้อนกว่า |
| เครื่องจักรงานจัดการวัสดุ | เหมาะสำหรับวัสดุแข็ง ไม่จำเป็นต้องอบชุบความร้อนก่อนหรือหลังการใช้งาน | อาจต้องผ่านกระบวนการเพิ่มเติมสำหรับวัสดุที่แข็งตัวแล้ว (การอบชุบด้วยความร้อน) |
| ความซับซ้อนของการตัดเฉือน | คุ้มค่าสำหรับรูปทรงเรขาคณิตที่ซับซ้อนและการตกแต่งพื้นผิวที่ละเอียด ช่วยลดขั้นตอนการทำงานเพิ่มเติม | ประสิทธิภาพลดลงสำหรับรูปทรงที่ซับซ้อน อาจต้องมีการตั้งค่าหลายครั้งและการตกแต่งเพิ่มเติม |
| ประโยชน์เพิ่มเติม | ขอบเรียบไร้เสี้ยน ไม่มีแรงตัด ลดเศษวัสดุและการแก้ไขงาน ผิวเรียบเนียน ลดการขัดเงา/การเจียร | อาจเกิดเสี้ยนได้ แรงตัดอาจทำให้เกิดการบิดเบี้ยว และมักต้องมีการตกแต่งเพิ่มเติม |
| ตัวเลือกการเอาท์ซอร์ส | บริการ EDM ระดับมืออาชีพช่วยลดต้นทุนการลงทุนเริ่มต้นและต้นทุนการดำเนินงาน | การว่าจ้างผลิตจากภายนอกสำหรับการผลิตชิ้นส่วนด้วยเครื่องจักรแบบดั้งเดิมก็เป็นไปได้เช่นกัน แต่มีความเชี่ยวชาญน้อยกว่าสำหรับชิ้นส่วนที่ซับซ้อน |
เครื่องจักร EDM มีราคาสูงทั้งในการซื้อและติดตั้ง ใช้พลังงานและวัสดุพิเศษมากกว่า จึงมีค่าใช้จ่ายต่อชั่วโมงสูงกว่า EDM เหมาะสำหรับโลหะแข็งและรูปทรงที่ซับซ้อน ช่วยประหยัดค่าใช้จ่ายได้เพราะไม่ต้องมีขั้นตอนเพิ่มเติมมากนัก การตัดเฉือนแบบดั้งเดิมมีต้นทุนเริ่มต้นและต้นทุนการดำเนินงานที่ถูกกว่า โดยเฉพาะสำหรับงานที่ไม่ซับซ้อน
อัตราการผลิต
ความเร็วในการผลิตชิ้นส่วนของโรงงานเป็นสิ่งสำคัญ การตัดเฉือนด้วยไฟฟ้า (EDM) มักจะช้ากว่าการตัดเฉือนแบบดั้งเดิม โดยเฉพาะอย่างยิ่งเมื่อต้องตัดวัสดุออกเป็นจำนวนมากหรือทำงานกับชิ้นงานหนา ความเร็วของ EDM ขึ้นอยู่กับหลายปัจจัย เช่น ระยะเวลาของประกายไฟ ความแรงของประกายไฟ ระยะห่างระหว่างเครื่องมือกับชิ้นงาน และความเร็วในการระบายความร้อน การทำให้ EDM เร็วขึ้นอาจทำให้เครื่องมือสึกหรอและทำให้ได้ชิ้นงานที่หยาบ โรงงานต้องเลือกการตั้งค่าที่เหมาะสมเพื่อให้ได้ผลลัพธ์ที่ดี ด้วยความรู้ทางเทคนิคที่ลึกซึ้งและกลยุทธ์การประมวลผลที่มีประสิทธิภาพ NOBLE ช่วยให้ลูกค้าสร้างสมดุลระหว่างความเร็วและความแม่นยำในโครงการ EDM
การกลึงแบบดั้งเดิมจะกำจัดวัสดุออกไปอย่างรวดเร็ว เหมาะสำหรับการผลิตชิ้นส่วนจำนวนมากหรือรูปทรงหยาบๆ จึงเป็นตัวเลือกที่ดีสำหรับงานขนาดใหญ่ ในขณะที่การตัดเฉือนด้วยไฟฟ้า (EDM) เหมาะกว่าสำหรับการผลิตรูปทรงที่ซับซ้อน รายละเอียดเล็กๆ หรือการทำงานกับโลหะแข็ง EDM แลกความเร็วกับรายละเอียดและคุณภาพที่ดีกว่า
- การผลิตด้วยเครื่องจักรแบบดั้งเดิมนั้นเร็วกว่าและมีต้นทุนต่ำกว่าในการผลิตชิ้นส่วนจำนวนมาก
- เครื่อง EDM เหมาะสำหรับงานผลิตจำนวนน้อย ชิ้นส่วนทดสอบ หรือชิ้นงานที่มีรูปทรงซับซ้อน
- กระบวนการ EDM ก่อให้เกิดของเสียน้อยกว่าและต้องการแรงงานน้อยกว่าสำหรับชิ้นส่วนพิเศษ แต่มีต้นทุนสูงกว่าสำหรับงานขนาดใหญ่
- กระบวนการ EDM ใช้พลังงานมากกว่าและใช้เวลานานกว่า ดังนั้นจึงไม่เหมาะสำหรับการผลิตชิ้นส่วนจำนวนมาก
การเลือกวิธีการที่เหมาะสม
ปัจจัยในการตัดสินใจ
การเลือกวิธีการขึ้นรูปชิ้นส่วนที่ดีที่สุดนั้นขึ้นอยู่กับหลายปัจจัย แต่ละโครงการมีความแตกต่างกันและต้องการแผนการเฉพาะของตนเอง ตารางด้านล่างแสดงการเปรียบเทียบระหว่าง การขึ้นรูป ด้วยไฟฟ้า (EDM)และการขึ้นรูปด้วยเครื่องจักรแบบดั้งเดิม:
| ปัจจัยการตัดสินใจ | EDM | เครื่องจักรแบบดั้งเดิม |
| ความซับซ้อนของชิ้นส่วน | เหมาะที่สุดสำหรับชิ้นส่วนที่มีรายละเอียดซับซ้อนและต้องการความแม่นยำสูง | เหมาะสำหรับชิ้นส่วนขนาดใหญ่ที่ไม่ซับซ้อน |
| ประเภทวัสดุ | ใช้ได้กับโลหะแข็งและนำไฟฟ้าได้ดี | สามารถใช้งานกับวัสดุได้หลากหลาย รวมถึงพลาสติก |
| ปริมาณการผลิต | เหมาะสำหรับปริมาณน้อยถึงปานกลาง | ดีที่สุดสำหรับการวิ่งปริมาณมาก |
| ความอดทนและความแม่นยำ | ความแม่นยำสูงมาก | ความแม่นยำต่ำกว่า เสี่ยงต่อการเสียรูปจากความร้อน |
| การลงทุนระยะแรก | ต้นทุนอุปกรณ์ที่สูงขึ้น | ต้นทุนต่ำกว่า เหมาะสำหรับร้านค้าขนาดเล็กมากกว่า |
| ขนาดของชิ้นงาน | ชิ้นส่วนขนาดเล็กถึงขนาดกลางที่ซับซ้อน | ชิ้นงานขนาดใหญ่ |
| การประยุกต์ใช้ในอุตสาหกรรม | การบินและอวกาศ การแพทย์ อิเล็กทรอนิกส์ | ยานยนต์ น้ำมันและก๊าซ |
| ประสิทธิภาพการทำงานของเครื่องจักร | ช้าลง แต่จบลงอย่างราบรื่น | รวดเร็วและประหยัดต้นทุนสำหรับชิ้นส่วนที่ไม่ซับซ้อน |
| คุณสมบัติของวัสดุ | ต้องการการนำไฟฟ้า | พึ่งพาคุณสมบัติของวัสดุน้อยลง |
| ความเข้ากันได้ | ต้องใช้ของเหลวที่เป็นฉนวนไฟฟ้า | ไม่จำเป็นต้องเติมของเหลว |
ชนิดของวัสดุมีความสำคัญเมื่อเลือกวิธีการตัดเฉือนด้วยไฟฟ้า ( EDM) EDMใช้ได้เฉพาะกับโลหะที่ยอมให้ไฟฟ้าผ่านได้เท่านั้น โลหะเหล่านี้ต้องทนความร้อนและไม่สึกหรอเร็ว ดังนั้นEDM จึง เหมาะสำหรับโลหะแข็งที่ตัดยากด้วยเครื่องมือทั่วไป หากคุณไม่แน่ใจว่ากระบวนการใดเหมาะสมที่สุดสำหรับโครงการของคุณ ทีมวิศวกรผู้เชี่ยวชาญของเราอาจมีคำตอบให้คุณ
สถานการณ์การปฏิบัติ
ต่อไปนี้เป็นตัวอย่างจากชีวิตจริงที่จะช่วยให้คุณรู้ว่าควรใช้วิธีใดในแต่ละสถานการณ์:
- การบินและอวกาศ:วิศวกรใช้ EDM เพื่อผลิตใบพัดกังหันที่มีรูเล็กๆ ชิ้นส่วนเหล่านี้ต้องมีความแม่นยำสูงและต้องใช้โลหะแข็ง EDM ให้ขนาดที่พอดีและผิวสัมผัสที่เรียบเนียน
- เครื่องมือแพทย์: EDM เป็นการเจาะรูและช่องเล็กๆ ในวัสดุปลูกถ่าย กระบวนการนี้ไม่ทำให้ชิ้นส่วนได้รับความเสียหาย ดังนั้นจึงปลอดภัยต่อชิ้นส่วนเหล่านั้น
- ยานยนต์โรงงานต่างๆ ใช้เครื่องจักรกลแบบดั้งเดิมในการผลิตบล็อกเครื่องยนต์และชิ้นส่วนขนาดใหญ่ วิธีนี้รวดเร็วและใช้ได้กับวัสดุหลายชนิด
- การทำแม่พิมพ์: EDM ขึ้นรูปแม่พิมพ์เหล็กกล้าแข็งที่มีรูปทรงลึกและซับซ้อน แม้ว่า EDM แม้จะมีราคาสูงกว่าและใช้พลังงานมากกว่า แต่ก็สามารถทำงานที่เครื่องมืออื่นๆ ทำไม่ได้
- อิเล็กทรอนิกส์: EDM เจาะรูเล็กๆ ในตัวเชื่อมต่อ ทำให้ได้ขนาดเล็กมากและพื้นผิวเรียบเนียน
การตัด เฉือนด้วยไฟฟ้า (EDM)เหมาะที่สุดสำหรับชิ้นส่วนขนาดเล็ก รูปทรงที่ซับซ้อน และโลหะแข็ง การตัดเฉือนแบบดั้งเดิมเหมาะสำหรับชิ้นส่วนขนาดใหญ่ที่เรียบง่าย และการผลิตจำนวนมาก ทั้งสองวิธีมีข้อดี การเลือกวิธีที่ดีที่สุดขึ้นอยู่กับความต้องการของโครงการ วัสดุ และงบประมาณ NOBLE จะช่วยคุณเลือกวิธีการที่เหมาะสมโดยการประเมินเป้าหมาย วัสดุ และงบประมาณของแต่ละโครงการ เพื่อให้ได้โซลูชันการผลิตที่มีประสิทธิภาพสูงสุด
การเลือกใช้ EDM หรือการตัดเฉือนแบบดั้งเดิมนั้นขึ้นอยู่กับความต้องการของโครงการของคุณ และผู้เชี่ยวชาญของ NOBLE กล่าวว่า EDM เหมาะอย่างยิ่งสำหรับการผลิตชิ้นส่วนที่แม่นยำและซับซ้อนด้วยวัสดุแข็งและพื้นผิวเรียบ แต่ใช้เวลานานกว่าและมีค่าใช้จ่ายสูงกว่า เพื่อเลือกวิธีการที่ดีที่สุด NOBLE แนะนำให้ปฏิบัติตามขั้นตอนต่อไปนี้:
- ตัดสินใจว่าคุณต้องการสร้างอะไรและต้องใช้วัสดุอะไรบ้าง
- ลองคิดดูว่ารูปทรงนั้นยากแค่ไหน และต้องมีความแม่นยำเพียงใด
- ตรวจสอบให้แน่ใจว่าคุณมีภาพวาดที่ชัดเจนซึ่งแสดงรายละเอียดทั้งหมด
- พูดคุยและทำงานร่วมกับผู้ที่มีความรู้ความเชี่ยวชาญด้านงานกลึงเป็นอย่างดี
เหตุใดจึงควรเลือก NOBLE เป็นผู้จำหน่ายอุปกรณ์ EDM ที่คุณไว้วางใจ
NOBLE ได้รับเลือกให้เป็นผู้ผลิตเนื่องจากความสามารถที่เหนือกว่าในการให้บริการทั้งการตัดเฉือนด้วยการปล่อยประจุไฟฟ้า (EDM) และการตัดเฉือนแบบดั้งเดิมด้วยความแม่นยำ ความยืดหยุ่น และความน่าเชื่อถือที่ยอดเยี่ยม จุดแข็งของแต่ละวิธีการตัดเฉือนมาพร้อมกับข้อจำกัด แต่ NOBLE สามารถเชื่อมช่องว่างนั้นได้โดยนำเสนอสิ่งที่ดีที่สุดจากทั้งสองโลก—ผสานเทคโนโลยี EDM ขั้นสูงเข้ากับเทคนิคการตัดเฉือนแบบดั้งเดิมที่ได้รับการพิสูจน์แล้ว เพื่อมอบโซลูชันที่กำหนดเองซึ่งปรับให้เข้ากับความต้องการเฉพาะของแต่ละโครงการ
NOBLE โดดเด่นด้วยเหตุผลหลายประการ:
- ความเชี่ยวชาญในโครงการ EDM ที่ซับซ้อนNOBLE เชี่ยวชาญด้านงาน EDM ที่มีความแม่นยำสูง รวมถึงงาน EDM แบบใช้ลวด แบบใช้หัวจม และแบบเจาะรู ซึ่งมีความสำคัญอย่างยิ่งสำหรับอุตสาหกรรมที่ต้องการรูปทรงเรขาคณิตที่ซับซ้อน เช่น อุตสาหกรรมการบินและอวกาศ การแพทย์ และอิเล็กทรอนิกส์ ช่างเทคนิคที่มีทักษะของเราสามารถผลิตชิ้นส่วนที่มีความคลาดเคลื่อนต่ำได้อย่างสม่ำเสมอ ซึ่งวิธีการแบบดั้งเดิมไม่สามารถทำได้
- แนวทางความสามารถคู่: แตกต่างจากโรงงานหลายแห่งที่เน้นเฉพาะการตัดเฉือนด้วยไฟฟ้า (EDM) หรือการตัดเฉือนแบบดั้งเดิมเพียงอย่างเดียว NOBLE ใช้ทั้งสองวิธี ทำให้เราสามารถแนะนำกระบวนการที่มีประสิทธิภาพและคุ้มค่าที่สุด หรือการผสมผสานทั้งสองอย่าง เพื่อตอบสนองความต้องการด้านการออกแบบ วัสดุ และปริมาณของคุณ
- เทคโนโลยีและอุปกรณ์ขั้นสูงNOBLE ลงทุนในระบบ EDM และเครื่องจักร CNC รุ่นล่าสุด เพื่อให้มั่นใจได้ถึงประสิทธิภาพที่สม่ำเสมอ ความแม่นยำสูง และความสามารถในการขึ้นรูปวัสดุที่ยาก เช่น เหล็กกล้าชุบแข็งและโลหะผสมพิเศษ โดยต้องการการตกแต่งขั้นสุดท้ายน้อยที่สุด
- การตัดสินใจโดยอาศัยแอปพลิเคชันเป็นหลักทีมวิศวกรรมของเราประเมินทุกโครงการเพื่อพิจารณาว่าการใช้เครื่อง EDM การตัดเฉือนแบบดั้งเดิม หรือกลยุทธ์แบบผสมผสานจะให้ผลลัพธ์ที่ดีที่สุด แนวทางการให้คำปรึกษานี้ช่วยให้ลูกค้าได้รับกระบวนการที่เหมาะสมสำหรับชิ้นส่วนของตน ไม่ใช่แค่กระบวนการที่สะดวกที่สุดสำหรับเราในการดำเนินการ
- ผลลัพธ์ที่พิสูจน์ได้ในอุตสาหกรรมNOBLE มีประวัติการส่งมอบชิ้นส่วนที่ตรงตามข้อกำหนดที่เข้มงวดในอุตสาหกรรมที่ยอมรับความผิดพลาดไม่ได้ ตั้งแต่ใบพัดกังหันไปจนถึงอุปกรณ์ทางการแพทย์ ลูกค้าเลือก NOBLE เพราะเราเข้าใจถึงความสำคัญของความแม่นยำ ความปลอดภัย และความน่าเชื่อถือ
- โซลูชันที่ปรับขนาดได้ไม่ว่าคุณจะต้องการต้นแบบชิ้นเดียว การผลิตชิ้นส่วนที่มีความแม่นยำสูงในจำนวนน้อย หรือการผลิตชิ้นส่วนกลึงในปริมาณมาก NOBLE ก็พร้อมที่จะปรับขนาดการดำเนินงานโดยยังคงรักษาคุณภาพและความเร็วไว้ได้
NOBLE ไม่ได้เป็นเพียงแค่ผู้จำหน่ายชิ้นส่วนเครื่องจักร แต่เป็นตัวเลือกที่ชัดเจนสำหรับพันธมิตรที่สามารถสร้างสมดุลที่ซับซ้อนระหว่างความแม่นยำ ความเร็ว ต้นทุน และความเข้ากันได้ของวัสดุ เมื่อโครงการของคุณต้องการความเชี่ยวชาญ ความแม่นยำ และนวัตกรรม NOBLE ก็พร้อมมอบให้
คำถามที่พบบ่อยของ เครื่องจ่ายไฟฟ้า
การตัดเฉือนด้วยการปล่อยประจุไฟฟ้า (Electrical Discharge Machining) สามารถตัดวัสดุอะไรได้บ้าง?
เครื่อง EDM ใช้ได้เฉพาะกับวัสดุที่กระแสไฟฟ้าไหลผ่านได้เท่านั้น ซึ่งหมายความว่าสามารถตัดเหล็ก ไทเทเนียม ทองแดง และวัสดุผสมพิเศษบางชนิดได้ แต่ใช้ไม่ได้กับพลาสติกหรือเซรามิกส่วนใหญ่
หมายเหตุ: เครื่อง EDM ไม่สามารถตัดไม้หรือพลาสติกส่วนใหญ่ได้
การตัดเฉือนด้วยไฟฟ้า (EDM) ปลอดภัยกว่าการตัดเฉือนแบบดั้งเดิมหรือไม่?
เครื่อง EDM ไม่ก่อให้เกิดเศษโลหะหรือขอบคมที่อาจกระเด็นออกมาได้ มันใช้ของเหลวในการระบายความร้อนให้กับชิ้นส่วน แต่เครื่อง EDM อาจก่อให้เกิดควันพิษได้ ผู้ปฏิบัติงานจึงจำเป็นต้องสวมอุปกรณ์ความปลอดภัยที่เหมาะสม
เหตุใดชิ้นส่วนบางชิ้นจึงจำเป็นต้องใช้ EDM แทนการกลึงแบบดั้งเดิม?
ชิ้นส่วนบางชิ้นมีรูขนาดเล็กมากหรือมีมุมแหลมคม การตัดเฉือนด้วยไฟฟ้า (EDM) สามารถสร้างรูปทรงเหล่านี้ได้อย่างแม่นยำมาก การตัดเฉือนแบบดั้งเดิมไม่สามารถสร้างรายละเอียดเล็กๆ เช่นนี้ได้เสมอไป
วิธีใดเร็วกว่าในการผลิตชิ้นส่วนจำนวนมาก?
การกลึงแบบดั้งเดิมนั้นเร็วกว่าสำหรับการผลิตชิ้นส่วนง่ายๆ จำนวนมาก การตัดเฉือนด้วยไฟฟ้า (EDM) ใช้เวลานานกว่า โดยเฉพาะอย่างยิ่งสำหรับชิ้นส่วนที่หนาหรือมีรูปทรงซับซ้อน
- EDM: เหมาะสำหรับกลุ่มเล็กๆ หรืองานที่ต้องการรายละเอียดสูง
- แบบดั้งเดิม: เหมาะสำหรับการผลิตชิ้นส่วนง่ายๆ จำนวนมาก







