
Så, anodisering är i grunden ett coolt elektrokemiskt knep som förstärker det naturliga oxidlagret på metaller, främst aluminium. Det gör metallen tåligare mot rost och repor, plus att det skapar en yta som är perfekt om du vill lägga till färg eller försegla den. Till skillnad från målning eller plätering blir oxidlagret en del av metallen, så det kommer inte att flisas eller lossna lätt.
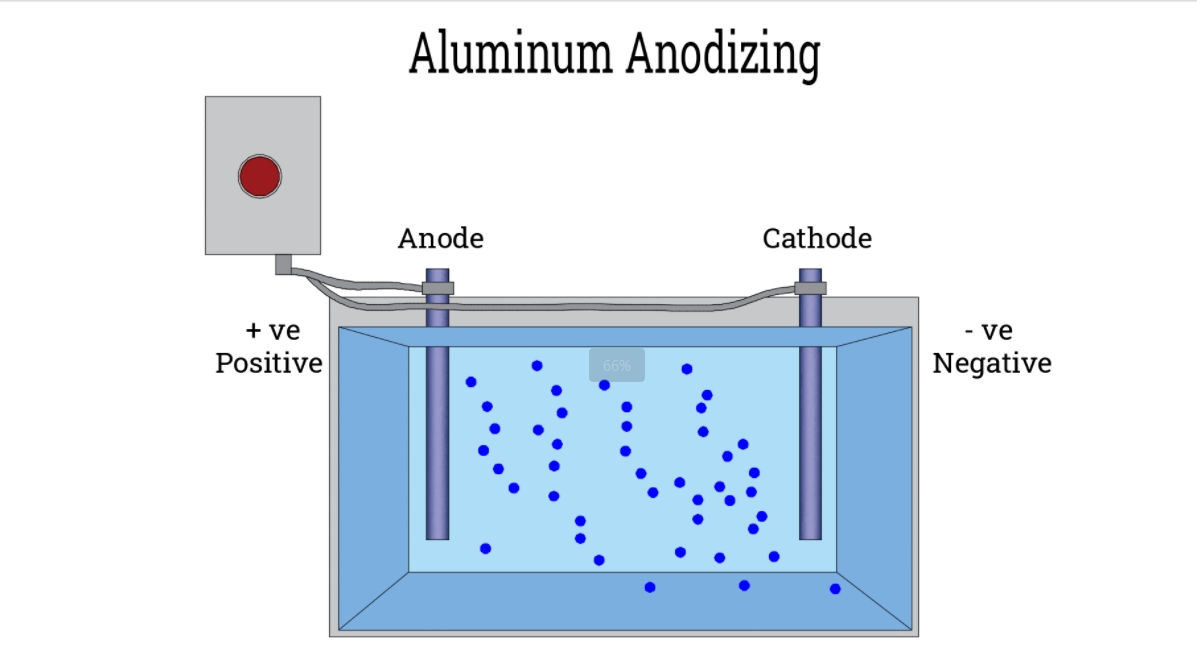
Så här fungerar det: metalldelen fungerar som anoden i en elektrolytisk anläggning. När du sätter elektricitet på den genom ett bad med syra, kommer syrejoner ut och binder till metallens yta, vilket skapar ett tjockt, poröst oxidlager. Detta lager är inbyggt, inte bara påsatt, vilket innebär att metallen får ett mycket bättre skydd från miljön.
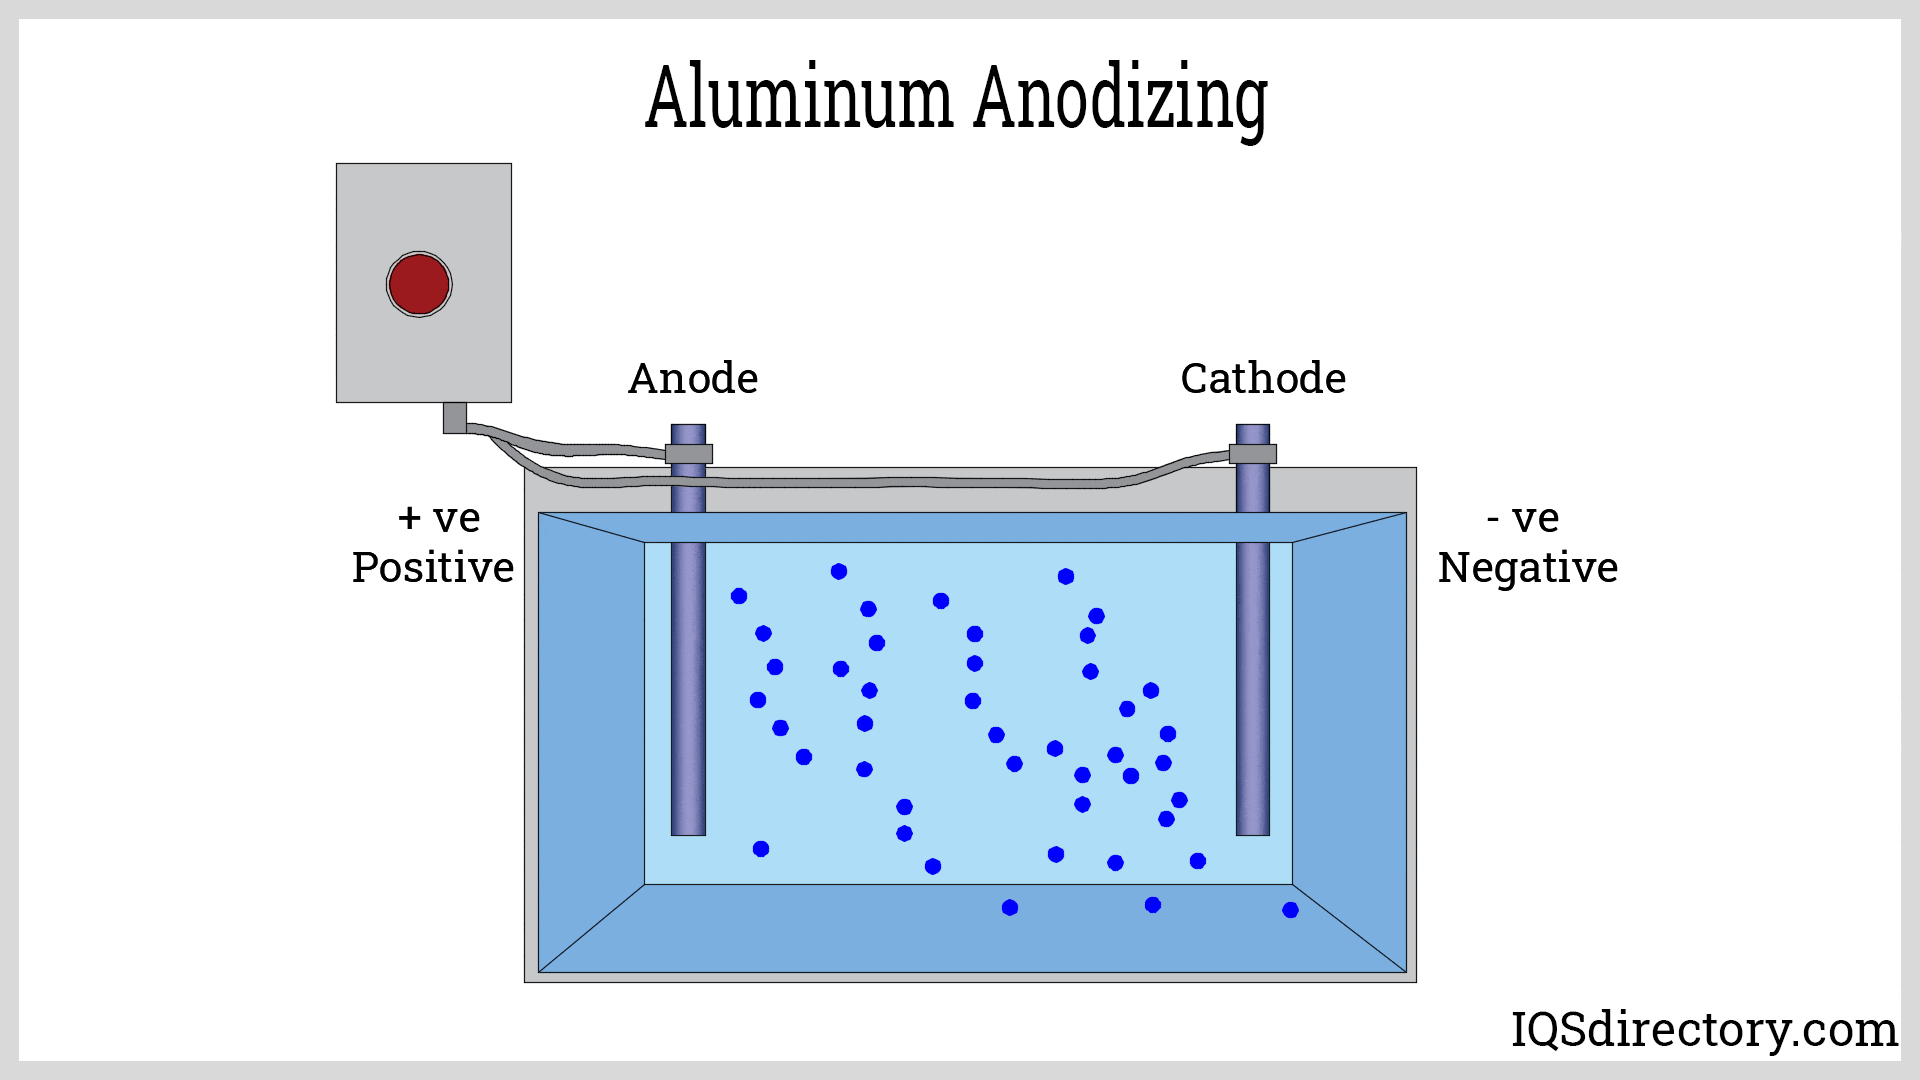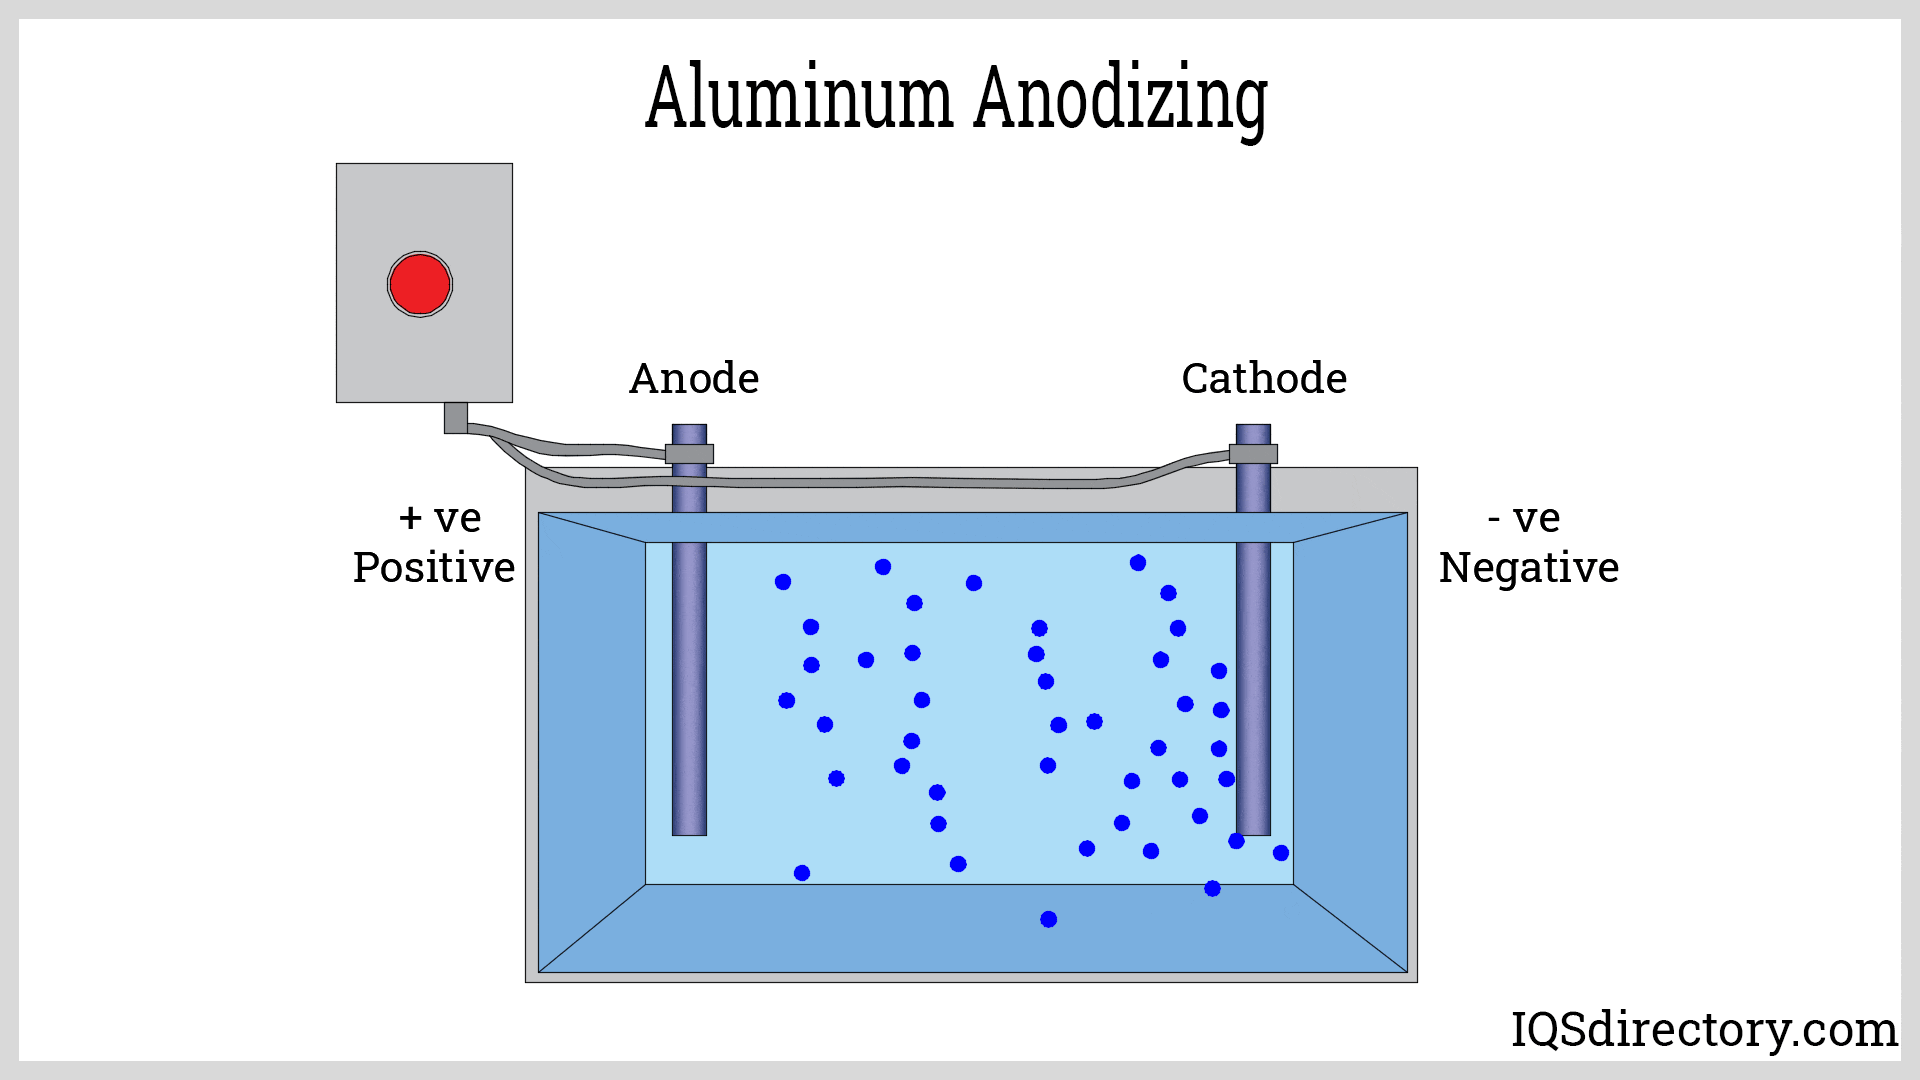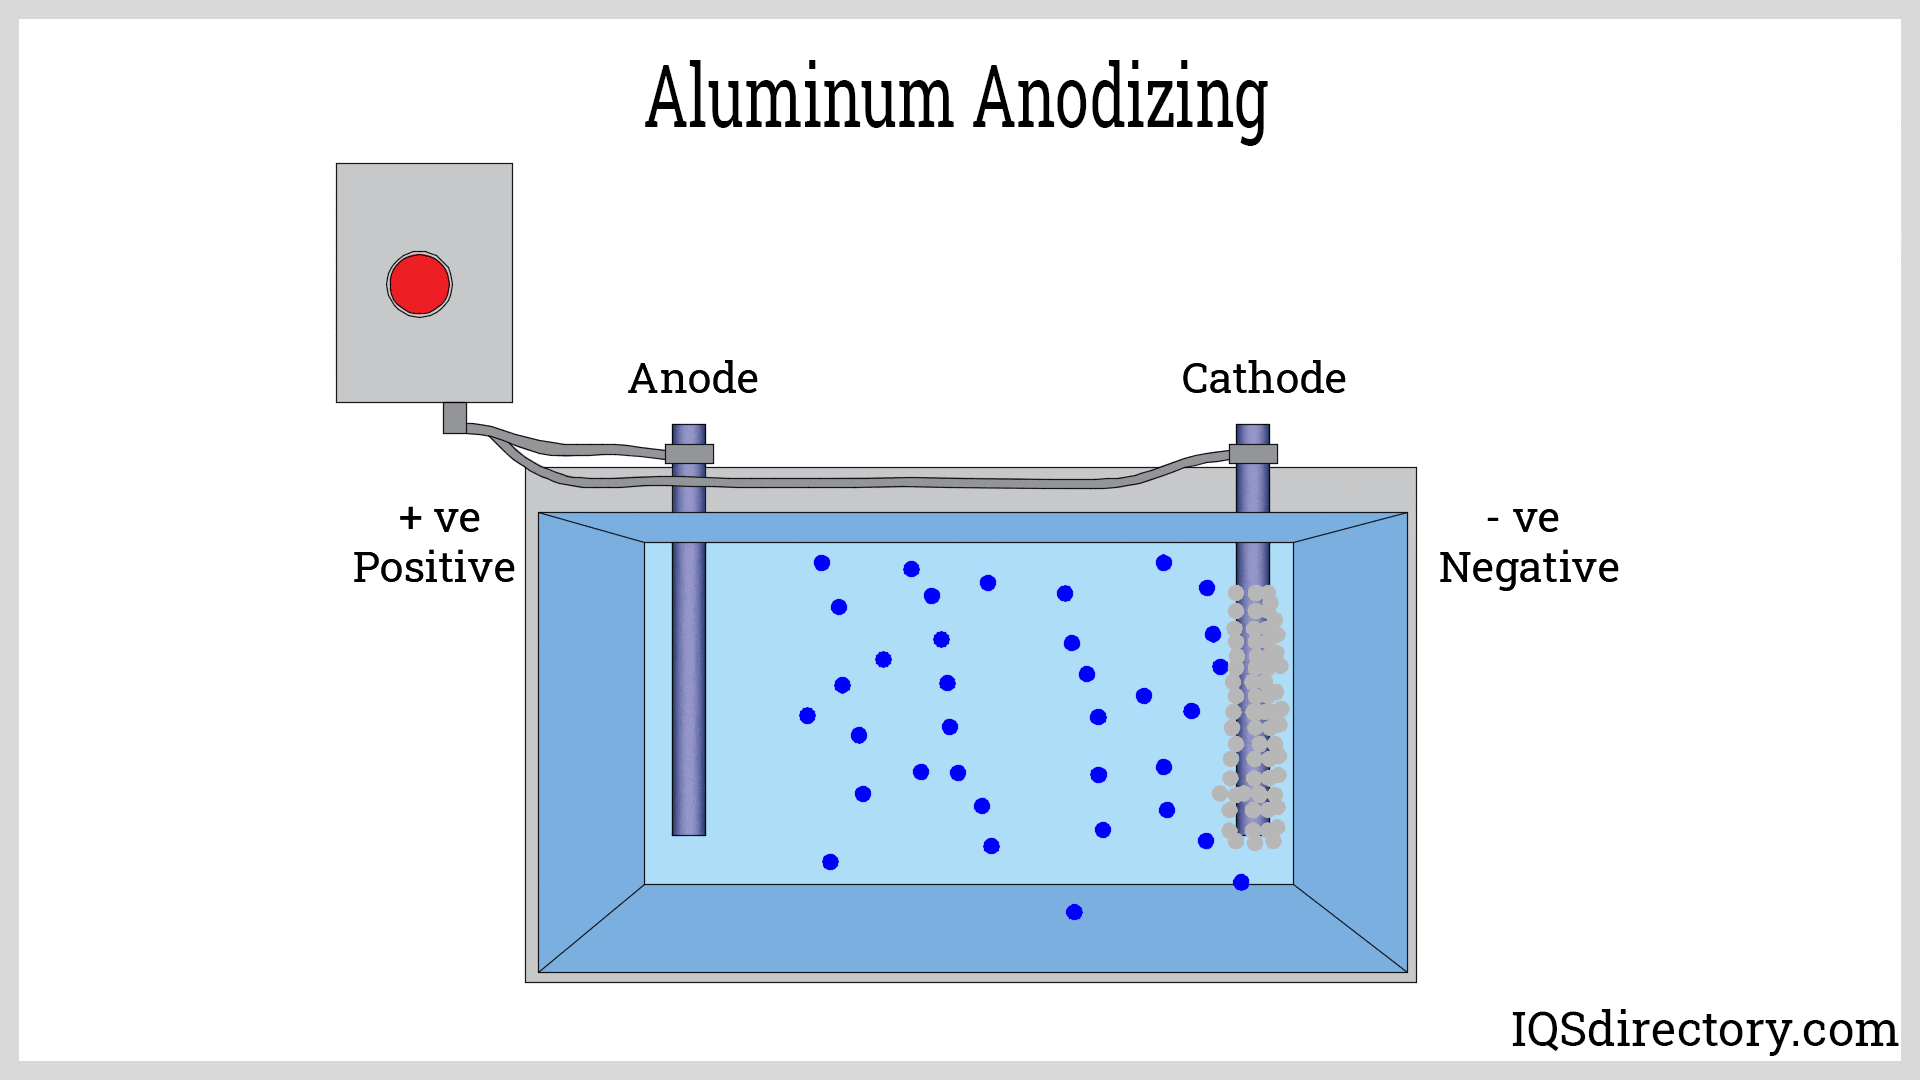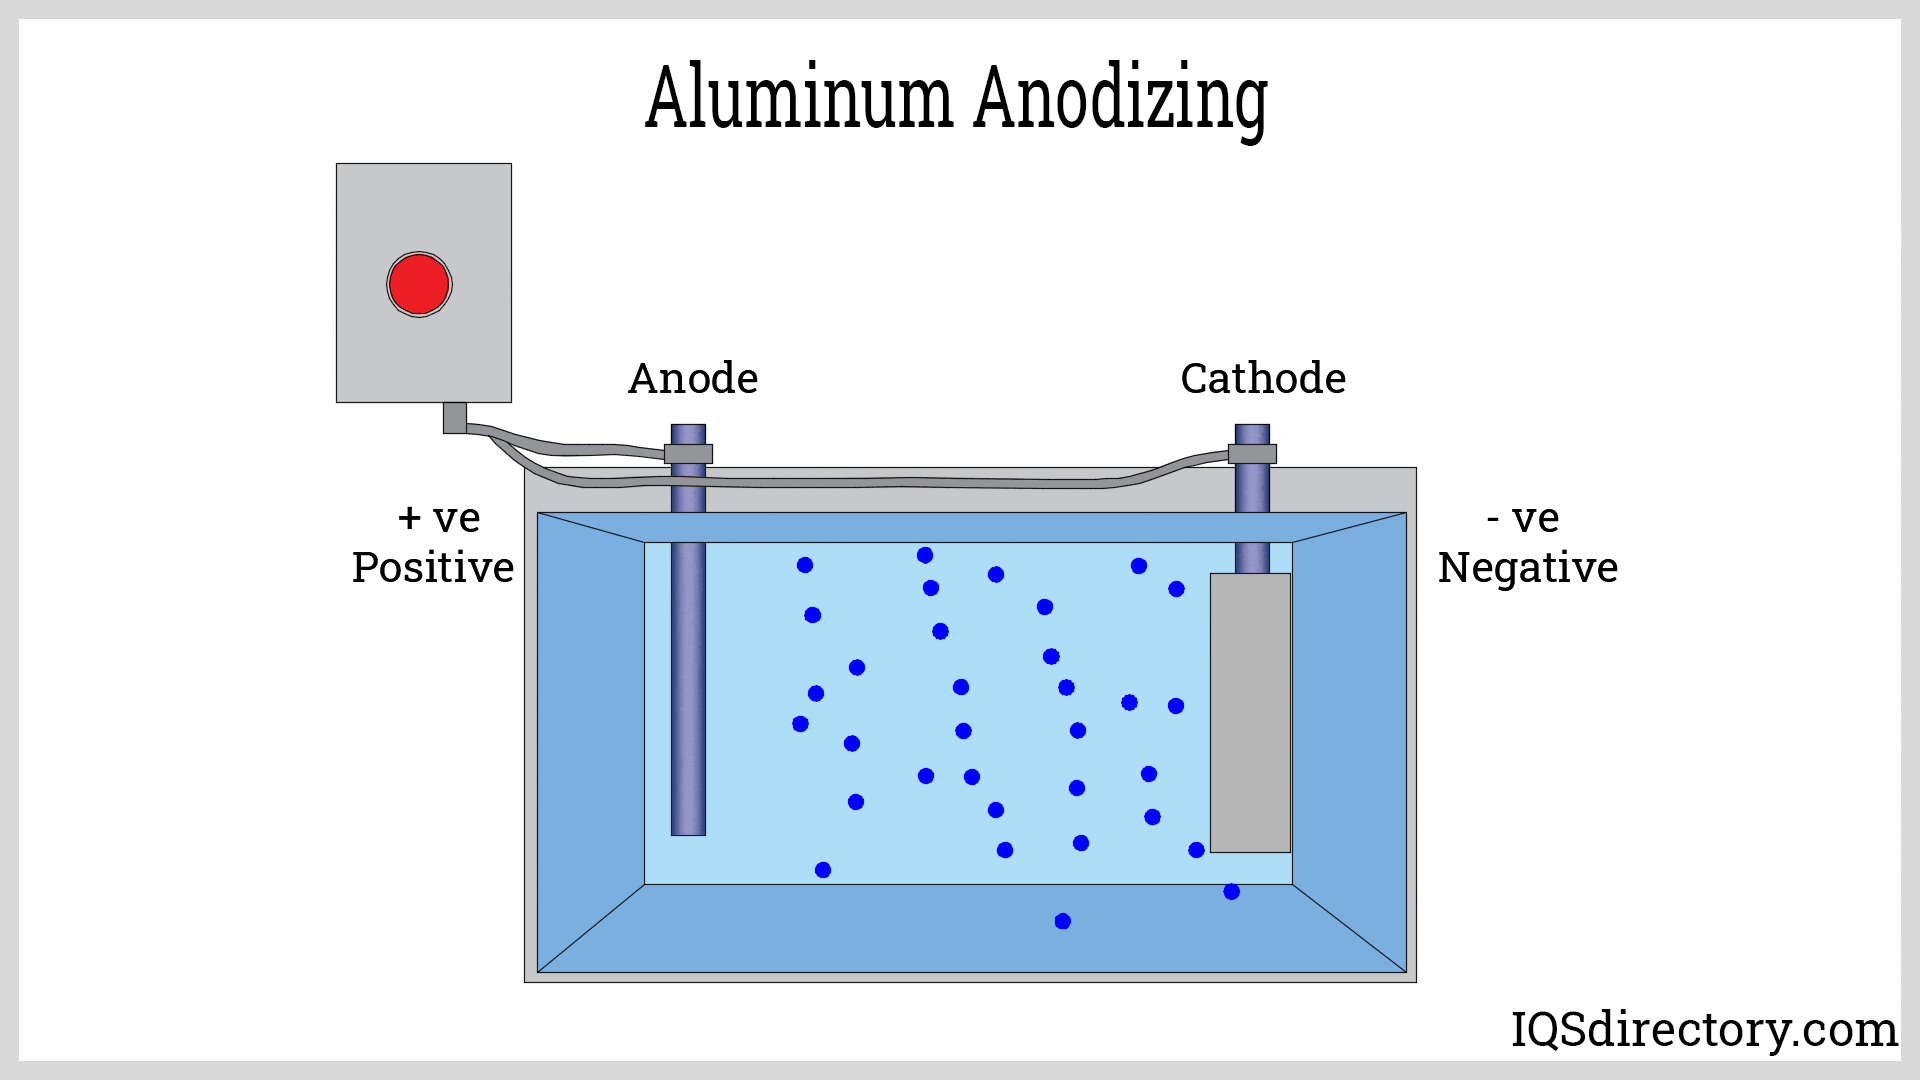
How Anodiseringsarbeten
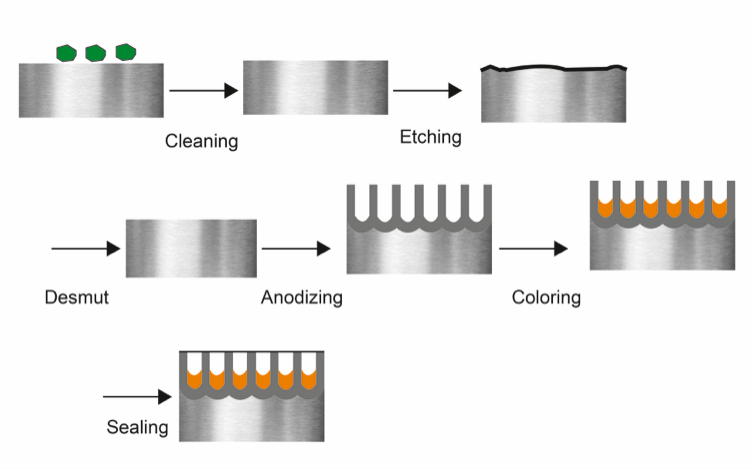
1. Ytförberedelse
Innan anodisering måste du förbereda aluminiumdelarna ordentligt – det här steget gör hela skillnaden för hur bra finishen blir.
Avfettning : Torka först bort all olja, fett och smuts. Detta innebär vanligtvis att använda alkaliska rengöringsmedel eller organiska lösningsmedel. Om du missar smuts kommer anodiseringen inte att fästa ordentligt.
Etsning : Doppa sedan aluminiumet i ett natriumhydroxidbad. Detta avlägsnar oxidation och jämnar ut ytan, vilket ger den ett fint matt utseende. Dessutom hjälper det anodiseringen att fästa bättre. Se bara till att du inte låter det sitta i för länge eller för kort!
Avsmuttning : Efter etsning kan det fortfarande finnas lite smuts kvar, särskilt om din legering innehåller kisel. En snabb sköljning med salpetersyra rengör allt. Ibland används grönare alternativ för att vara mer miljövänliga.
Sköljning : Glöm inte att skölja noggrant efter varje steg med rent vatten för att tvätta bort eventuella kvarvarande kemikalier. Detta håller allt rent och redo för nästa steg.
2. Anodisering (elektrolytisk oxidation)
För att anodisera doppar man de rengjorda aluminiumdelarna i ett elektrolytiskt bad och låter en elektrisk ström passera genom det.
Elektrolytlösning: Badet som används för anodisering innehåller vanligtvis svavelsyra med en koncentration på cirka 15 % till 20 %. Denna syra fungerar bra för att skapa ett starkt oxidlager på aluminium. Ibland tillsätts lite aluminiumjoner för att underlätta processen. För speciella ändamål som behöver extra korrosionsskydd kan kromsyra användas istället.
Spänning och ström: En likströmsspänning (DC) appliceras mellan 12 och 30 volt, beroende på önskad tjocklek och typ av anodisering. Strömtätheten varierar vanligtvis från 12 till 25 ampere per kvadratfot (ASF). Högre strömtätheter resulterar i snabbare oxidtillväxt men kan öka risken för att arbetsstycket bränns om det inte övervakas noggrant.
Temperaturkontroll: Att hålla elektrolyttemperaturen mellan 20 och 30 °C (68–86 °F) är nyckeln till att få ett jämnt oxidlager. Detta görs vanligtvis med värmeväxlare som kyler och rör om badet. Att kontrollera temperaturen väl hjälper till att fördela strömmen jämnt och förhindrar att heta punkter bildas.
Processens varaktighet: Hur länge du anodiserar beror på hur tjockt du vill att oxidlagret ska vara. Vanligtvis kan det ta allt från 30 minuter till några timmar. Ju längre du låter det verka, desto tjockare och hårdare blir lagret, vilket bidrar till korrosionsbeständighet och slitage. För de flesta vanliga anodiseringsjobb räcker 20 till 60 minuter, men om du väljer hård anodisering med en tjockare beläggning kan det ta över två timmar.
Omrörning: Försiktig omrörning av badet hjälper till att hålla strömmen och temperaturen jämn genom hela badet, vilket stoppar eventuella heta punkter och säkerställer att oxidskiktet bildas konsekvent. Du kan göra detta genom att använda mekanisk omrörning eller blåsa luft genom badet. Omrörningen måste vara precis lagom – tillräckligt för att hålla sakerna jämna och tvätta bort använd lösning från trånga punkter, men inte så kraftig att den slår ut delarna från sina hyllor.
3. Färgläggning (valfritt)
Efter anodisering kan aluminiumdelar färgas för att förbättra deras utseende och ge några extra praktiska fördelar.
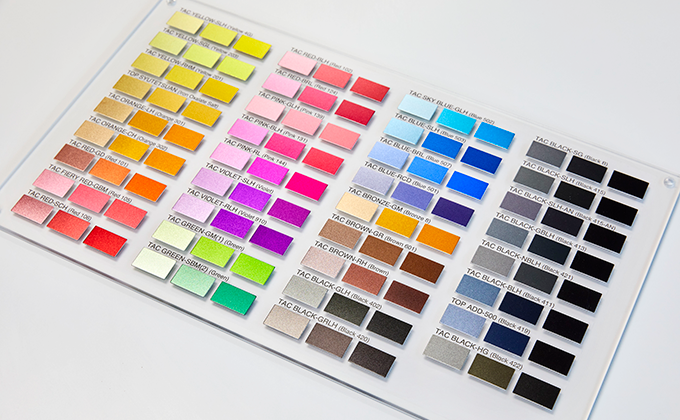
Färgval: Att välja rätt färg är viktigt och beror på vilken färg du vill ha, hur delen ska användas utomhus och hur tålig den behöver vara. Generellt sett delas anodiseringsfärger in i några huvudkategorier:
- Organiska färgämnenDessa färgämnen finns i många ljusa färger som rött, blått, grönt och lila. De löses upp i vatten och används vanligtvis i låga koncentrationer, från cirka 0.025 % till 1.0 %. Nackdelen är att de inte motstår UV-ljus särskilt bra, så färgen kan blekna om den lämnas i solen för länge. På grund av detta är de bäst för inomhusbruk eller dekorativa föremål där det huvudsakliga målet är att ha livfulla färger.
- Oorganiska färgämnenDessa färgämnen är starkare och håller bättre mot UV-ljus och tuffa miljöer. Du ser ofta färger som svart, brons och guld. De är ett utmärkt val när du behöver en hållbar färg som klarar tuffa förhållanden.
Färgningsprocess: Den anodiserade delen doppas i ett färgbad som vanligtvis hålls mellan 40 och 60 °C (104–140 °F) i cirka 10 till 30 minuter. Eftersom det anodiserade lagret är poröst absorberas färgämnet och färgar metallen.
Sköljning: Efter färgning sköljs den anodiserade delen med avjoniserat vatten för att tvätta bort överflödigt färgämne och undvika fläckar. Noggrann sköljning är viktig för att säkerställa att färgen förblir jämn och att inget överblivet färgämne stör nästa förseglingssteg.
4. Tätning
Tätning är det sista steget i anodiseringsprocessen, och det är nyckeln till att göra aluminiumet mer motståndskraftigt mot korrosion, låsa in eventuellt färgämne och förbättra den totala hållbarheten. Det finns några olika sätt att täta, vart och ett med sina för- och nackdelar att tänka på.
Varmvattenförsegling: Detta är en av de äldsta och vanligaste förseglingsmetoderna. De anodiserade delarna placeras i kokande avjoniserat vatten – vanligtvis mellan 85 och 100 °C (185–212 °F) – i cirka 15 till 30 minuter. Värmen orsakar en reaktion som omvandlar oxidskiktet till en hydratiserad form som kallas böhmit, som sväller och förseglar porerna. Det är ett pålitligt sätt att öka korrosionsbeständigheten och hjälpa färgämnet att hålla sig på plats.
Nickelacetattätning : I den här metoden blötläggs anodiserade aluminiumdelar i en varm lösning som innehåller nickelacetat – vanligtvis uppvärmd till cirka 85 till 95 °C (185–203 °F) i cirka 30 minuter. Under denna tid omvandlas nickeljoner till nickelhydroxid, som fyller och tätar porerna i det anodiserade lagret. Detta skapar en stark tätning som erbjuder utmärkt korrosionsbeständighet, vilket gör den till ett utmärkt val för delar som behöver hålla under tuffa förhållanden. Lösningen innehåller vanligtvis 1.4 till 1.8 gram nickelacetat per liter och håller sig inom ett pH-intervall på 5.5 till 6.0.
Kallförsegling : Kallförsegling är ett mer energieffektivt alternativ eftersom det görs i rumstemperatur. De anodiserade delarna doppas i en lösning som innehåller metallsalter som nickelacetat eller koboltacetat. Dessa metalljoner omvandlas till hydroxider som sätter sig i och tätar porerna. Det är en snabbare och mer kostnadseffektiv metod än varmvattenförsegling, även om den kanske inte ger riktigt lika mycket korrosionsbeständighet. Det är en bra lösning för projekt där det är viktigast att spara energi och minska kostnaderna.
Sköljning och torkning : När förseglingen är klar behöver de anodiserade delarna sköljas noggrant med avjoniserat vatten för att tvätta bort eventuell kvarvarande förseglingslösning. Därefter bör de lufttorka på ett rent ställe för att undvika kontaminering och hålla den förseglade ytan i toppskick.
5. Inspektion och kvalitetskontroll
Att se till att anodiserade aluminiumdelar uppfyller höga standarder är avgörande för hur bra de fungerar och hur länge de håller. Därför använder vi flera inspektions- och kvalitetskontrollmetoder för att kontrollera att anodiseringsprocessen fungerade som den skulle.
Visuell inspektion : Det första steget är en noggrann titt på delarna för att kontrollera jämn färg, en slät yta och för att se till att det inte finns några synliga defekter som ränder, fläckar eller missfärgningar.
Tjockleksmätning : Vi använder en tjockleksmätare för att kontrollera hur tjockt det anodiserade lagret är, vanligtvis mellan 10 och 25 mikron för standardanodisering. Detta hjälper till att säkerställa att lagret är tillräckligt tjockt för att ge rätt korrosionsbeständighet och hållbarhet.
Vidhäftningstest : Vi kontrollerar hur väl det anodiserade lagret fäster mot aluminiumet genom att utföra tester som tejpdragningar och repor. Dessa tester visar om beläggningen tål belastning utan att flagna eller lossna.
Fördelar med anodisering av aluminium
Förbättrad hållbarhet
Anodisering gör ytan på aluminium mycket hårdare, så den tål repor, slitage och allmänt slitage bättre. Eftersom det anodiserade lagret är en del av själva aluminiumet fäster det bra och kommer inte att flagna eller lossna. Detta gör anodiserad aluminium perfekt för tuffa användningsområden som bildelar, byggmaterial och friluftsutrustning.
Korrosionsbeständighet
Anodisering bildar ett tjockt, skyddande oxidlager på aluminium som fungerar som en sköld mot fukt, salt och kemikalier. Denna extra korrosionsbeständighet är särskilt användbar för delar som används inom marinindustrin, flygindustrin och andra industrier där de utsätts för tuffa, korrosiva förhållanden.
Estetisk flexibilitet
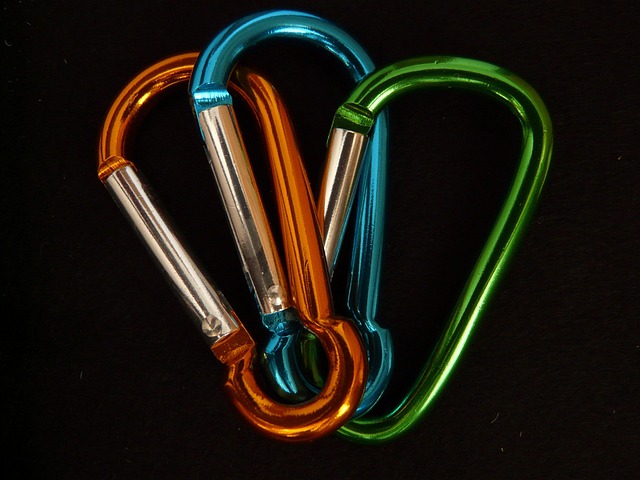
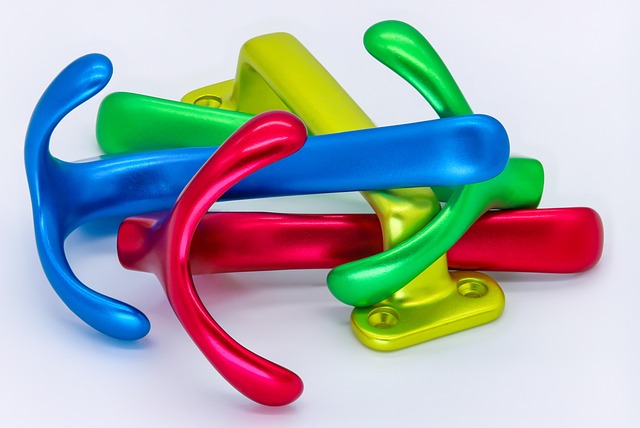
Anodisering skapar ett poröst oxidlager på aluminium som kan färgas i många olika färger. Du kan få ljusa nyanser som rött, blått, guld och svart, eller mjukare färger som brons och grått. Eftersom färgen är en del av själva oxidlagret kommer den inte att flagna eller blekna med tiden. Detta gör anodiserad aluminium utmärkt för produkter där både utseende och prestanda är viktiga, som elektronik, byggnader och bildelar.
Förbättrad vidhäftning
Den porösa ytan hos anodiserad aluminium ökar dess yta, vilket gör det lättare för färger, primers och lim att fästa bra. Denna starkare bindning är särskilt användbar för delar som behöver hållbara beläggningar, som inom flyg- och rymdindustrin, bilar och elektronik. Eftersom det anodiserade lagret fäster så bra håller det längre och det är mindre troligt att det flagnar eller lossnar.
Miljöhänsyn
Anodisering är miljövänligare än många andra metallbehandlingsmetoder eftersom det inte använder skadliga kemikalier som krom eller nickel, och avfallet det skapar kan ofta återvinnas. Det använder också mindre energi än alternativ som målning eller pulverlackering. Dessutom kan anodiserad aluminium återvinnas om och om igen utan att förlora sin kvalitet, vilket gör det till ett utmärkt val för hållbarhet.
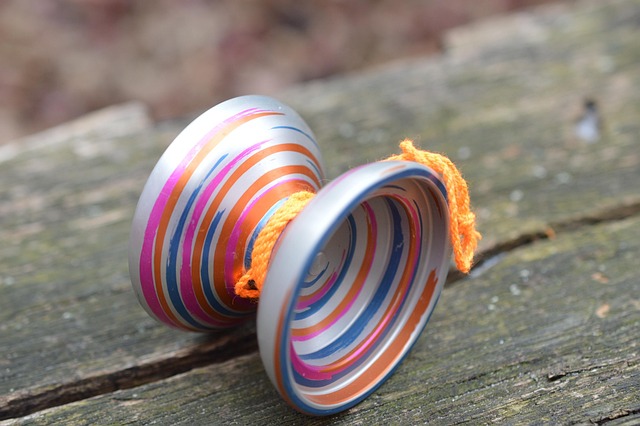
Typer av anodiserande aluminium
Typ I – Anodisering av kromsyra
Denna specialiserade anodiseringsmetod, känd som Typ I enligt MIL-A-8625-standarden, använder kromsyra (CrO₃) som elektrolyt. Den är särskilt värdefull inom industrier där det är viktigt att hålla dimensionsförändringar till ett minimum samtidigt som utmärkt korrosionsbeständighet uppnås.
Beläggningstjocklek : Oxidskiktet varierar vanligtvis från 0.00005 tum till 0.0002 tum (1.27 till 5.08 mikron), vilket gör det ganska tunt.
Korrosionsbeständighet : Ger utmärkt skydd mot korrosion, särskilt på platser där delar utsätts för kemikalier och fukt.
Dimensionsstabilitet : Eftersom oxidskiktet är tunt ändrar det knappt delens storlek, vilket är perfekt för applikationer som kräver snäva toleranser.
Vidhäftningsegenskaper : Detta lager skapar en bra yta för primers och färger att fästa på, vilket förbättrar hur väl senare beläggningar binder.
Elektrisk isolering : Det anodiserade lagret leder inte elektricitet, så det fungerar också som en elektrisk isolator.
Typ II – Svavelsyraanodisering
Detta är den vanligaste anodiseringsprocessen för aluminium och är känd som typ II enligt MIL-A-8625-standarden. Den använder svavelsyra som elektrolyt för att skapa ett skyddande oxidlager på aluminiumytor. Detta lager ökar hållbarheten, korrosionsbeständigheten och erbjuder många alternativ för färg och finish.
Beläggningstjocklek : Oxidskiktet varierar vanligtvis från 0.0002 till 0.0012 tum (5.1 till 30.5 mikron). Ungefär två tredjedelar av beläggningen penetrerar metallen, medan den andra tredjedelen växer utåt.
Korrosionsbeständighet : Detta lager ger starkt skydd mot miljöskador, vilket gör att aluminiumdelar håller längre.
Slitstyrka : Den tjockare oxiden ökar ythårdheten, vilket gör aluminiumet mer motståndskraftigt mot repor och slitage.
Färgbarhet : Eftersom oxidskiktet är poröst absorberar det lätt färgämnen, vilket möjliggör en mängd olika färgalternativ.
Elektrisk isolering : Liksom andra anodiserade lager leder den inte elektricitet, så den fungerar också som en elektrisk isolator.
Typ III – Hårdanodisering
Denna specialiserade process, även kallad hårdlacksanodisering, använder svavelsyra men körs med hög strömtäthet och låga temperaturer för att skapa en tjock, tät och mycket hård aluminiumoxidbeläggning. Den förbättrar slitage- och korrosionsbeständigheten avsevärt, vilket gör den perfekt för delar som utsätts för extrema förhållanden.
Beläggningstjocklek : Oxidskiktet varierar vanligtvis från 0.0005 till 0.003 tum (12.7 till 76.2 mikron), med vissa processer som når så tjocka som 0.0045 tum (114.3 mikron).
Hårdhet : Denna beläggning når en ythårdhet på cirka 60 till 70 på Rockwell C-skalan, liknande härdade verktygsstål.
Korrosionsbeständighet : Den erbjuder enastående skydd mot miljöpåverkan, med saltstänkbeständighet som kan överstiga 1 000 timmar i ASTM B117-tester.
Elektrisk isolering : Det anodiserade lagret leder inte elektricitet och har en hög dielektrisk hållfasthet på upp till 2 000 VDC.
Värmeisolering : Det hjälper också till med värmeavledning, vilket är användbart i högtemperaturapplikationer.
Typ IC – Borsvavelsyraanodisering
Denna process skapar vanligtvis ett klart, transparent oxidlager som kan behandlas ytterligare för att få färg. Men eftersom det är naturligt transparent erbjuder det inte ett lika brett utbud av färger som vissa andra anodiseringsmetoder.
Tunt oxidlager : Skiktet är mycket tunt, cirka 0.0001 tum (2.5 mikron), vilket innebär att det nästan inte orsakar någon förändring av delens dimensioner.
Korrosionsbeständighet : Trots sin tunnhet ger den fortfarande ett gott skydd mot miljöskador.
Färgvidhäftning : Den erbjuder också utmärkt bindning, vilket gör den till en utmärkt bas för färg eller andra beläggningar.
Fosforsyraanodisering
Denna process använder fosforsyra som elektrolyt för att behandla aluminiumytor och är särskilt bra för att förbereda aluminium för limning. Den används ofta inom flyg- och försvarsindustrin där starka bindningar är avgörande.
Ytstruktur: Anodiseringen skapar ett poröst oxidlager som ökar ytan och ger utrymme för lim att fästa vid. Oxidlagret är vanligtvis tunt och icke-poröst, vilket gör det perfekt för limning.
Miljöhänsyn: PAA ses som ett grönare alternativ till kromsyraanodisering eftersom det inte använder sexvärt krom, vilket är skadligt för miljön.
Anodisering kontra andra metallbehandlingsmetoder
När du väljer en metod för metallbehandling är det viktigt att tänka på saker som hur bra den fungerar med ditt material, de egenskaper du vill uppnå, miljöpåverkan och kostnaden. Här är en snabb jämförelse av anodisering med andra vanliga metallbehandlingstekniker:
| Leverans | anodisering | Elektroplätering (t.ex. krom, nickel) | Pulverbeläggning | Färg |
| Behandla | Elektrolytisk oxidation av metallytan | Elektrokemisk avsättning av ett metalllager | Elektrostatisk applicering av torrt pulver, därefter härdning | Applicering av flytande pigment via spray eller pensel |
| Beläggningstjocklek | Tunn (mikron) | Tunn till måttlig | Tjockare, enhetlig | Tunn till måttlig |
| Korrosionsbeständighet | Hög (särskilt för aluminium) | Hög (beror på pläteringstyp) | Mycket hög (slag- och slittålig) | Måttlig (beror på färgtyp) |
| Slitstyrka | Måttlig till hög | Mycket hög (särskilt med hårdkrom) | Mycket hög (nötningsbeständig) | Låg till måttlig |
| Elektrisk konduktivitet | Icke ledande | Kan förbättra konduktiviteten (t.ex. guldplätering) | Icke ledande | Icke ledande |
| Estetiska alternativ | Begränsat färgutbud (jordtoner) | Ljusa metalliska ytor (krom, guld, etc.) | Brett utbud av färger och texturer | Stort utbud av färger och finish |
| Miljöpåverkan | Låg (minimal VOC, återvinningsbara biprodukter) | Hög (användning av giftiga kemikalier som sexvärt krom) | Låg (inga lösningsmedel, återvinningsbart pulver) | Måttlig (lösningsmedelsbaserade färger avger flyktiga organiska föreningar) |
| Pris | Måttlig till hög | Måttlig till hög | Moderate | Låg till måttlig |
| bäst för | Flyg-, fordons-, arkitektur- | Dekorativa föremål, elektriska komponenter och verktyg | Utomhusutrustning, industrimaskiner, möbler | Konsumtionsvaror, apparater och bygg |
Rekommendationer
- Välj anodiseringDetta är det bästa alternativet när man arbetar med aluminium- eller magnesiumlegeringar, särskilt om man behöver stark korrosionsbeständighet och vill minimera dimensionsförändringar.
- Välj galvaniseringVälj detta om du behöver en glänsande metallisk yta med hög hårdhet och god elektrisk ledningsförmåga, men var medveten om miljöföreskrifter kring pläteringsprocesser.
- Välj pulverlackeringVälj pulverlackering när du vill ha en tålig, slagtålig yta som finns i många färgalternativ, perfekt för utomhus- eller industriellt bruk.
- Överväg färgFärg är ett kostnadseffektivt val om du vill ha en mängd olika färger och delarna inte utsätts för tuffa förhållanden.
Gemensam Tillämpningar
Anodisering förstärker aluminiumets naturliga egenskaper, vilket gör det till ett utmärkt val för många industrier. Här är några av de vanligaste användningsområdena:
Flyg och försvar
Anodiserad aluminium används flitigt inom flyg- och försvarsindustrin eftersom den är lätt, korrosionsbeständig och mycket hållbar. Anodiseringsprocessen förtjockar aluminiumoxidlagret, vilket ger extra skydd mot tuffa miljöförhållanden. Några viktiga tillämpningar inkluderar:
Flygplanskomponenter: Delar som landningsställ, flygkroppspaneler och motorkomponenter gynnas av anodisering, vilket hjälper till att motstå slitage och förlänger deras livslängd.
Termisk kontroll av rymdfarkoster: Svart anodisering används för att kontrollera värme genom att justera hur ytor absorberar och avger energi, vilket hjälper till att hantera temperaturen inuti rymdfarkoster.
Militär utrustning: Från fordonspansar till vapendelar ger anodiserad aluminium den hållbarhet och korrosionsbeständighet som behövs i tuffa militära miljöer.
arkitektur
Anodiserad aluminium är ett populärt val inom arkitektur tack vare sitt snygga utseende och långvariga hållbarhet. Anodiseringsprocessen erbjuder en rad olika ytbehandlingar och färger, vilket hjälper byggnader att sticka ut visuellt. Några vanliga användningsområden inkluderar:
Byggnadsfasader: Aluminiumpaneler med anodiserade ytor används för utvändig beklädnad, vilket ger byggnader ett elegant och modernt utseende samtidigt som de skyddar mot väder och slitage.
Fönsterkarmar och dörrar: Eftersom anodisering förbättrar korrosionsbeständigheten är det perfekt för karmar som utsätts för konstant väder och vind.
Inredning: Föremål som ledstänger, hisspaneler och dekorativa lister drar nytta av anodiserad aluminiums blandning av stil och tålighet.
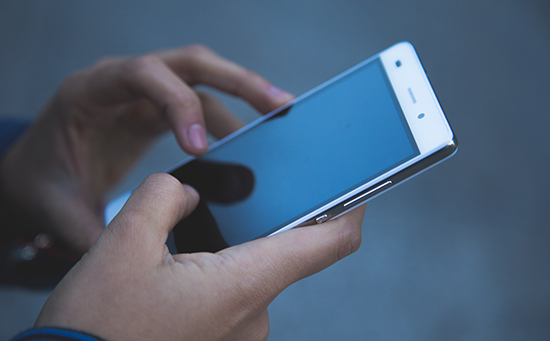
Hemelektronik
Anodiserad aluminium används flitigt inom konsumentelektronik eftersom den kombinerar styrka, låg vikt och ett elegant utseende. Den anodiserade ytan är tillräckligt tålig för att klara dagligt slitage. Några typiska tillämpningar inkluderar:
Smartphones och surfplattor: De anodiserade aluminiumhöljena ger dessa enheter en exklusiv känsla och skyddar dem mot repor.
Bärbara datorer och ljudutrustning: Produkter som bärbara datorer, hörlurar och högtalare använder anodiserad aluminium för dess hållbarhet och eleganta design.
Bärbara enheter: Smartklockor och aktivitetsmätare drar nytta av de lätta och korrosionsbeständiga egenskaperna hos anodiserad aluminium.
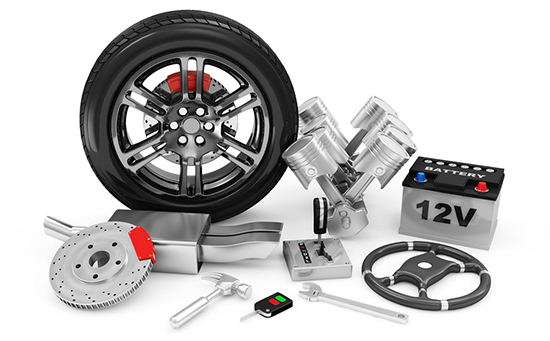
Fordon och marin
Anodiserad aluminium är populär inom bil- och marinindustrin eftersom den erbjuder ett utmärkt förhållande mellan styrka och vikt och är väl motståndskraftig mot korrosion. Så här används den:
Bildeler: Hjul, lister och motorkomponenter anodiseras ofta för att minska vikten och samtidigt öka hållbarheten.
Marin hårdvara: Delar som båtskrov, knapar och däcksbeslag anodiseras för att motstå den hårda saltvattenmiljön och hålla längre.
Terrängfordon: Komponenter som utsätts för tuffa förhållanden är av anodiserad aluminium för styrka och skydd mot miljöslitage.
Medicintekniska produkter
Anodiserad aluminium är viktig inom medicinområdet eftersom den är biokompatibel, hållbar och lätt att sterilisera. Några vanliga användningsområden inkluderar:
Kirurgiska instrument: Verktyg som pincetter och skalpeller använder anodiserad aluminium för en yta som är icke-reaktiv och hjälper till att minska risken för kontaminering.
Kapslingar för medicinsk utrustning: Enheter som MR-apparater och diagnostisk utrustning är tillverkade av anodiserad aluminium för styrka och skydd mot miljöskador.
Implantat och proteser: Anodiserad aluminium väljs för tandimplantat och ledproteser eftersom den är lätt och korrosionsbeständig.
Slutsats
Sammanfattningsvis förbättrar anodisering inte bara prestandan och hållbarheten hos metalldelar – det uppfyller också dagens behov av hållbarhet och kostnadseffektivitet. Dess mångsidighet inom så många branscher, från flyg- och rymdindustrin till konsumentelektronik, visar hur viktigt det är för att driva teknik och design framåt.
Om du vill att dina aluminiumdelar ska prestera bättre och se bra ut är anodisering ett pålitligt och effektivt val!
varför välja oss
På NOBLE fokuserar vi på att tillhandahålla förstklassiga CNC-bearbetnings- och ytbehandlingstjänster för en mängd olika industrier som flyg- och rymdindustrin, fordonsindustrin, elektronik och konsumentvaror. Vi är dedikerade till precision, hållbarhet och enastående estetik, och ser till att varje del vi producerar uppfyller de högsta standarderna för både prestanda och utseende.
Från Från prototypframställning till tillverkning
NOBLE är din partner för skräddarsydd tillverkning, och täcker allt från prototypdesign till fullskalig produktion. Med våra omfattande tillverkningsresurser, rätt teknik, effektiva processer, expertvägledning och noggranna kvalitetsinspektioner är vi redo att hjälpa dig att förverkliga dina idéer.
Prototypbearbetning
Få en offert online med gratis designanalys på bara några timmar från NOBLE för att få dina CNC-frästa prototyper färdiga på bara några dagar.
- Toppmodern utrustning
- 10+ år av CNC-bearbetning
- Konkurrenskraftigt och överkomligt pris
- Offert: Inom 24 timmar
- Gratis DFM-feedback
- Snabb leveranstid på 7 dagar
På NOBLE ser vi fram emot att samarbeta med dig på ditt nästa projekt. Oavsett om du har frågor om våra CNC-bearbetnings- och ytbehandlingstjänster , behöver en skräddarsydd offert eller vill diskutera dina specifika behov, finns vi här för att hjälpa dig.
Kontakta oss – Låt oss förverkliga dina idéer!







