
Vad är TItanium Cnc Mvärkande?
CNC-bearbetning av titanmetall är en tillverkningsprocess som använder datorstyrda numeriska styrmaskiner för att exakt skära och forma titanmetall. Enkelt uttryckt är titan-CNC-bearbetning att styra skärverktygen i stora verktygsmaskiner genom förprogrammerad datorprogramvara för att gradvis ta bort material från ett massivt titanmetallblock och slutligen tillverka komplexa delar med hög precision.
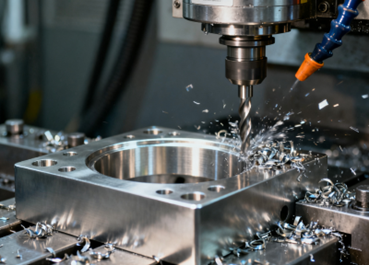
Processen att bearbeta titan är särskilt utmanande eftersom titan är känt för sin höga hållfasthet, lätta vikt och utmärkta korrosionsbeständighet, men titan är också mycket hårt och har dålig värmeledningsförmåga, vilket lätt kan leda till snabbt verktygsslitage och överdriven värmeutveckling under bearbetning. Därför kräver framgångsrik CNC-bearbetning av titanmetall professionell utrustning, specifik verktygskunskap, optimerade skärparametrar och stor erfarenhet.
Hur fungerar CNC-bearbetning av titan?
CNC-bearbetning av titan är en mycket automatiserad och precis subtraktiv tillverkningsprocess. I huvudsak är en CNC-maskin en datorstyrd maskin som gradvis bearbetar ett solidt stycke titanmetallråmaterial till en designad tredimensionell formdel genom skärning.
Arbetsflödet för CNC-bearbetning av titan kan sammanfattas i följande kärnsteg:
- Digital design: Hela processen börjar med en tredimensionell digital modell av en del som skapats med hjälp av CAD-programvara.
- Programprogrammering: Ingenjörer använder CAM-programvara för att konvertera denna 3D-modell till ett bearbetningsprogram som CNC-maskinen kan förstå. Programmet planerar exakt alla parametrar som verktygsbana, spindelhastighet, matningshastighet och skärdjup, vilket är avgörande för bearbetning av hård titanmetall.
- Förarbete: På maskinverktyget måste operatören spänna fast titanmetallämnet ordentligt och installera lämpligt specialskärverktyg. Eftersom titan är brandfarligt och värmekänsligt måste ett högtryckskylsystem förberedas.
- Precisionsbearbetning: Efter att programmet startat kommer CNC-maskinen att arbeta automatiskt enligt instruktionerna. Medan skärverktyget roterar med hög hastighet rör sig det längs den förinställda banan och avlägsnar ständigt små metallflisor från titanämnet. Hela processen kan innebära användning av olika skärverktyg för grovbearbetning, halvfinbearbetning och finbearbetning för att uppnå de slutliga dimensionerna och ytfinishen.
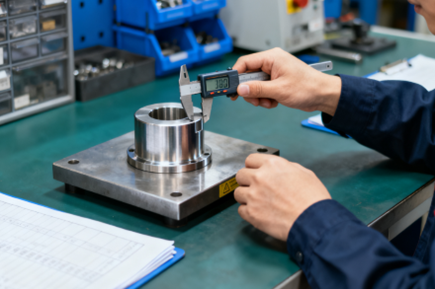
- Efterbehandling och inspektion: Efter avslutad bearbetning tas delarna bort och genomgår nödvändig efterbehandling, såsom gradning, polering, värmebehandling eller rengöring. Slutligen inspekteras delarna noggrant med precisionsmätverktyg för att säkerställa att de helt uppfyller specifikationskraven i konstruktionsritningarna.
Varför är titan så svårt att bearbeta?
Svårigheten med att bearbeta titanmetall beror huvudsakligen på den kombinerade effekten av flera av dess egna enastående fysikaliska och kemiska egenskaper. Dessa egenskaper hos titan är fördelar i slutbearbetningen, men de medför stora utmaningar under bearbetningen.
Följande är flera centrala skäl:
Låg värmeledningsförmåga
Titan har mycket dålig värmeledningsförmåga. Värmen som genereras under skärprocessen är svår att snabbt leda bort genom själva titandelarna eller spånorna. Som ett resultat koncentreras den stora majoriteten av värmen vid skärverktygets spets. Detta leder till extremt höga lokaliserade temperaturer vid verktygsspetsen, vilket accelererar slitage och slöhet.
Tendens till arbetshärdning
Titan bibehåller hög hållfasthet vid höga temperaturer. Men under skärning genomgår dess yta "deformationshärdning". I denna process hårdnar det område som skärs dramatiskt på grund av plastisk deformation. Detta härdade område är mycket hårdare än basmaterialet. Som ett resultat tvingas verktyget att skära en allt hårdare yta. Detta genererar massivt skärmotstånd och accelererar verktygsslitage.
Kemisk reaktivitet
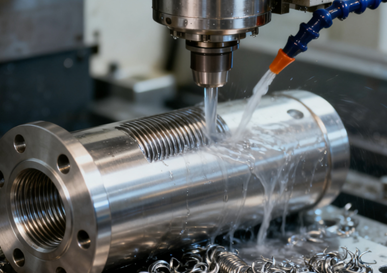
På grund av sin höga kemiska reaktivitet vid förhöjda temperaturer tenderar titan att fästa vid många skärverktygsmaterial. Denna vidhäftning resulterar i att det bildas en eggbildning på verktyget. Följaktligen bryts dessa instabila avlagringar regelbundet bort. När de gör det skadar de inte bara den bearbetade ytan utan river också bort fragment av själva verktygsmaterialet, vilket leder till förtida verktygshaveri.
Låg elasticitetsmodul
Titan har relativt låg styvhet, vilket innebär att det är benäget för "elastisk deformation" eller att ge vika under inverkan av skärkraft. Detta orsakar vibrationer, fladdermärken och gör det svårt att upprätthålla en snäv tolerans. Detta problem är särskilt framträdande vid bearbetning av tunnväggiga strukturer.
Olika typer av titan som används för CNC-bearbetning
Grad 1 titan
- Funktioner: Den mjukaste, mest formbara och enklaste att bearbeta.
- FördelarStark korrosionsbeständighet och god formbarhet.
Grad 2 titan
- Funktioner: Något hårdare än Grad 1, med högre mekanisk hållfasthet.
- fördelar: Utmärkt balans mellan styrka och bearbetbarhet.
Grad 3 titan
- FunktionerMedelstyrka, hårdare än grad 1 och 2.
- fördelar: Utmärkt korrosionsbeständighet och mekaniska egenskaper.
Ti-6Al-4V (Grad 5)
- Funktioner:Den står för över 50 % av marknaden för titanlegeringar och har utmärkta mekaniska egenskaper.
- fördelar: Hög hållfasthet, lätt vikt, hög temperaturbeständighet och svetsbarhet.
Ti-6Al-4V ELI (Grad 23)
- Funktioner: Låga föroreningar, högre seghet.
- fördelar: Utmärkt biokompatibilitet, lämplig för medicinsk industri.
Att välja rätt skärverktyg för bearbetning av titanlegeringar
Verktygsmaterial
Titanlegeringar är starka och benägna att deformationshärda. Detta kräver en verktygsbas med hög seghet och slaghållfasthet. Målet är att undvika verktygsflisning.
Vi måste applicera en PVD-beläggning. Bra val är titan, aluminiumnitrid eller kromaluminiumnitrid. Denna beläggning har två viktiga funktioner. För det första minskar den kemiska reaktioner. Detta hindrar titanet från att fastna på verktyget. För det andra har den låg värmeledningsförmåga. Så den fungerar som en isolator. Mer värme tas bort av spånorna. Detta skydd håller verktygsbasen sval och hård, vilket förhindrar att den mjuknar.
Verktygsgeometri
Skärverktygets geometri måste underlätta spånborttagning och minska skärmotståndet. En stor spiralvinkel kan säkerställa att skäreggen smidigt och gradvis skär in i och ut ur materialet, vilket gör skärprocessen lättare och minskar klämningen på den bearbetade ytan.
En skarp spånvinkel kan avsevärt minska genereringen av skärkraft och skärvärme. För att balansera styrkan och förhindra flisning måste dock själva skäreggen genomgå lämplig mikrorundnings- eller honingsbehandling, det vill säga för att hålla spånvinkeln vass samtidigt som skäreggen får en liten båge, och därigenom uppnå bästa balans mellan skärpa och hållbarhet.
Verktygstyp
Allmänna skärverktyg av kanaltyp är inte lämpliga för bearbetning av titanlegeringar. Prioritet bör ges till serier som är specialkonstruerade av verktygstillverkare för titanlegeringar eller superlegeringar. Dessa skärverktyg kombinerar vanligtvis optimerade geometrier och speciella spånspårstyper.
De breda och släta öppna spånspåren säkerställer att långa och spiralformade titanlegeringsspån kan matas ut smidigt och obehindrat.
Effektiv kylning
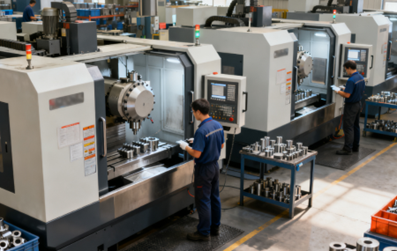
Titanlegeringars låga värmeledningsförmåga gör att skärvärmen är starkt koncentrerad vid verktygets skäregg, så kylning är av avgörande betydelse. Maskinverktyget måste vara utrustat med ett högtryckskylsystem, och kylvätsketrycket är helst över 7 MPa.
Högtryckskylvätska kan tränga in i skärzonen och effektivt sänka temperaturen. Ännu viktigare är att den kan bryta av spånorna från skäreggen och bära bort dem med sin kraftfulla slagkraft, vilket förhindrar sekundär friktion mellan spånorna och verktyget och arbetsstycket.
Rigorös process
Bearbetning med titanlegering är extremt känslig för vibrationer. Varje liten vibration kommer att accelerera verktygshaveri. Därför är det nödvändigt att välja verktygsmaskiner med extremt hög styvhet och använda korta och tjocka verktygshållare för att minimera verktygsöverhänget och maximera hela systemets styvhet.
Samtidigt är det nödvändigt att etablera en förebyggande strategi för verktygsbyte, där man byter verktyg regelbundet baserat på tid eller bearbetningsmängd, snarare än att vänta tills verktygen är helt slitna.
Väsentlig Efterbehandling för CNC-frästa titandelar
gradning
Efter CNC-bearbetning av titanlegering kommer små, vassa grader att uppstå vid kanter, hål och tvärgående hål på delarna. Dessa måste försiktigt avlägsnas med professionella verktyg.
Om grader kvarstår kommer de inte bara att påverka monterings- och användningssäkerheten för delarna, utan kan också, i högbelastade flyg- och rymd- eller medicinska tillämpningar, bli till metallskräp efter att graderna fallit av, vilket orsakar systemfel eller inflammation i vävnaderna runt implantatet. Därför måste de rengöras noggrant.

Glödgningsbehandling
CNC-bearbetning är en materialavverkningsprocess som stör materialets interna spänningsbalans, vilket resulterar i kvarvarande spänningar i delarna. Denna interna spänning kommer att få delarna att gradvis deformeras efter bearbetning eller under efterföljande användning.
Genom spänningsglödgningsbehandling hålls titandelar vid en specifik temperatur under en tillräcklig tidsperiod, vilket gör att de inre atomerna kan omorganiseras och återhämta sig. Detta kan effektivt och avsevärt minska eller eliminera dessa skadliga inre spänningar, vilket avsevärt förbättrar delarnas dimensionsstabilitet och långsiktiga tillförlitlighet. Detta är särskilt viktigt för delar med höga precisionskrav.
sandblästring
Sandblästring använder fina slipmedel som sprutas med hög hastighet för att träffa ytan på delar. Dess huvudsakliga syften är tre:
- För att ta bort verktygsmärken, repor och andra mindre ytdefekter som lämnats under bearbetningen, vilket gör utseendet mer enhetligt.
- För att erhålla en jämn matt eller icke-blank ytstruktur, vilket förbättrar det estetiska tilltalande och känslan.
- Det kan ge ett renare substrat med specifik aktivitet och ytjämnhet före efterföljande anodisering eller beläggningsbehandling, vilket förbättrar beläggningens vidhäftning. Detta är en viktig process som överbryggar föregående och efterföljande steg.
Putsning
För delar med höga krav på ytfinish, såsom medicinska implantat eller komponenter i kontakt med vätskor, är mekanisk polering eller slipning nödvändig.
Polering använder gradvis förfinad slippasta eller polerskivor för att eliminera mikronliknande ojämnheter i ytan genom fysisk friktion, vilket slutligen uppnår en spegelblank slät yta.
En extremt slät yta kan avsevärt minska risken för bakteriell vidhäftning och proliferation, förbättra biokompatibiliteten hos medicinska implantat och även avsevärt sänka vätskeflödesmotståndet, vilket förbättrar effektiviteten hos hydrauliska eller pneumatiska system.
anodisering
Anodisering är en elektrokemisk ytbehandlingsteknik som artificiellt genererar en tjock och tät oxidfilm på ytan av titandelar. Denna oxidfilm kan avsevärt förbättra delarnas korrosionsbeständighet och slitstyrka.
Genom att kontrollera oxidfilmens tjocklek kan olika ljusa färger framställas genom att utnyttja ljusets interferenseffekt. Dessa färger används inte bara för produktmärkesidentifiering och estetisk distinktion, utan ännu viktigare är att färgskillnaderna kan underlätta snabb kvalitetskontroll och batchhantering under produktionen.
Rengöring och förpackning
Efter alla ovanstående behandlingar kan slipande material, fett eller kemiska reagenser finnas kvar på delarnas yta. Högrena lösningsmedel, avjoniserat vatten och noggrann rengöring måste utföras i en ultraren miljö för att säkerställa absolut renhet.
Efter rengöringen bör vakuumförpackning eller inertgasskyddad förpackning omedelbart användas för att förhindra att titandelar kontamineras och oxideras av fingeravtryck, damm eller fukt under transport och lagring, vilket säkerställer att produkterna levereras till kunderna i perfekt skick.
Vanliga utmaningar vid bearbetning av titan
Verktygsslitage
Titanlegeringar har hög hållfasthet och kan bibehålla den vid höga temperaturer, vilket leder till enorm skärmotståndskraft. Samtidigt innebär dess extremt dåliga värmeledningsförmåga att den stora mängd värme som genereras under skärprocessen inte snabbt kan ledas bort genom arbetsstycket eller spånorna, utan är starkt koncentrerad till ett mycket litet område av skäreggen. Denna högtemperatur- och högtrycksmiljö kommer att accelerera slip- och diffusionsslitage på skärverktyget, och på grund av den kemiska affiniteten mellan titan och skärverktygsmaterialet kommer det att orsaka adhesivt slitage.
Arbetshärdning
När titanlegeringar bearbetas mekaniskt blir ytskiktsmaterialet extremt hårt på grund av plastisk deformation. Detta fenomen kallas deformationshärdning.
Om verktyget under skärprocessen inte "skär" med en vass egg utan "klämmer" materialet, eller om matningshastigheten är för låg, vilket gör att verktygsspetsen upprepade gånger skaver mot det härdade lagret, kommer detta fenomen att förvärras. Det bildade härdade lagret kommer att orsaka stora svårigheter vid efterföljande skärning, precis som att skära ett hårt skal, vilket ytterligare accelererar verktygsslitaget och allvarligt påverkar den bearbetade ytans integritet och utmattningshållfasthet.
Chipkontroll
Tinflisor är tunna, osammanhängande och extremt varma. Om de inte avlägsnas snabbt ackumuleras de nära skäreggen. Detta leder till sekundär friktion, vilket genererar mer värme och skapar en ond cirkel. Detta skadar verktyget och arbetsstycket, och i extrema fall kan den ackumulerade värmen antända titanet och skapa brandrisk – särskilt med oljebaserade kylvätskor.
Låg styvhet
Titans låga elasticitetsmodul ger det dålig styvhet. Det deformeras och vibrerar lätt under skärkrafter. Detta är ett stort problem vid bearbetning av tunnväggiga eller smala delar. Vibrationerna skadar noggrannheten, skapar vibrationsmärken och gör att arbetsstycket fjädrar tillbaka efter skärning. Detta gör det mycket svårt att hålla snäva toleranser konsekvent, vilket ställer höga krav på både operatörens skicklighet och maskinverktygets stabilitet.
Materialvidhäftning
Titan genomgår kemiska reaktioner och fäster vid många verktygsmaterial vid höga temperaturer. Detta gör att titanmaterialet "kallsvetsas" fast på skäreggen och bildar en uppbyggd egg.
En uppbyggd egg är vanligtvis instabil och faller av med jämna mellanrum. När den finns kommer den att ändra verktygets faktiska geometriska vinkel och påverka skärprocessen. När den faller av tar den ofta bort beläggningen på skärverktygets yta och till och med basmaterialet, vilket gör att verktyget går sönder och lämnar defekter på den bearbetade ytan, vilket allvarligt påverkar ytkvaliteten.
Hur du minskar kostnaden för ditt CNC-bearbetningsprojekt i titan
Optimera design
Använd rundade hörn istället för vassa för att bibehålla skärhastigheten och minska bearbetningstiden. Undvik djupa hålrum, eftersom de kräver svaga, långa verktyg som leder till vibrationer och kräver flera långsamma passeringar. Släpp också ner toleranserna på icke-kritiska funktioner, eftersom snävare specifikationer kräver dyrare processer och exponentiellt ökar kostnaden. En enkel designändring kan spara avsevärt tid och pengar.
Välj material klokt
Med utgångspunkt i att prestandakraven uppfylls, välj den mest ekonomiska titanlegeringskvaliteten. Om det till exempel inte är en lastbärande strukturkomponent kan industriellt rent titan med ett lägre pris övervägas.
Samtidigt, försök att välja det ämnesmaterial som är närmast den slutliga delen i form och storlek för att minimera mängden tillägg som behöver tas bort.
Maximera bearbetningseffektiviteten
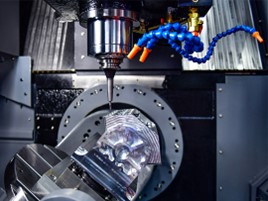
Med hjälp av avancerad CAM-programvara och effektiva verktygsbanstrategier, såsom dynamisk fräsning, möjliggörs större skärdjup och högre matningshastigheter genom att bibehålla en konstant verktygsbelastning och kontinuerlig matning, vilket avsevärt minskar bearbetningstiden.
Planera bearbetningssekvensen rimligt och minska antalet fastspänningstider, eftersom varje omfastspänning ökar tiden och felet. För att säkerställa kvalitet är det lämpligt att använda verktyg med större diametrar för grovbearbetning så mycket som möjligt för att snabbt kunna avlägsna materialet.
Välj en pålitlig leverantör
Det är avgörande att välja en partner som specialiserar sig på bearbetning av titanlegeringar. Även om deras enhetspris kanske inte är det lägsta, kan deras professionella hantverk, optimerade parametrar, lämpliga skärverktyg och rika erfarenhet i grunden undvika dolda kostnader som frekventa verktygsskador, skrapning av arbetsstycket och maskinstopp.
Som professionell partner kan NOBLE minska er totala ägandekostnad genom höga framgångsgrader, hög effektivitet och högkvalitativa avkastningsgrader.
Planera batcher smart
Kostnaden för att producera en enda del åt gången är mycket högre än för massproduktion. Om möjligt kan man avsevärt sprida ut fasta kostnader, såsom programmering, fastspänning och tid för utrustningsförberedelse, genom att kombinera flera identiska delar för produktion eller bearbeta olika små delar på en enda plåt.
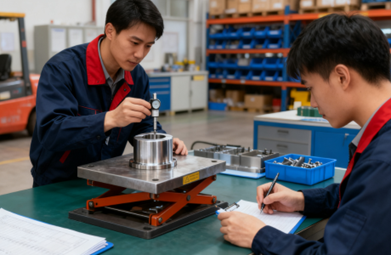
Säkerställ strikt kvalitetskontroll
Innan projektet påbörjas, klargör nyckelfunktioner, testmetoder och acceptanskriterier med bearbetaren. Detta kan förhindra omarbetning eller tvister orsakade av missförstånd i ett senare skede.
Förlusten av en titanlegeringsdel som skrotas i det sista steget av bearbetningen är inte bara råmaterialet, utan även alla bearbetningstimmar och utrustningsresurser som tidigare investerats.

Tillämpningar av titan CNC-bearbetning
Aerospace
Flyg- och rymdindustrin är det område där titan-CNC används mest och har de högsta kraven. Titanlegeringar används för att tillverka viktiga komponenter i flygplansmotorer, såsom fläktblad, kompressorskivor och blad, samt konstruktionsdelar i flygplanskroppen, såsom landningsställsstöttor och vingkopplingar. Dessa delar måste upprätthålla extremt hög tillförlitlighet och livslängd under extrema temperaturer, hög belastning och korrosiva miljöer.
Sjukvård
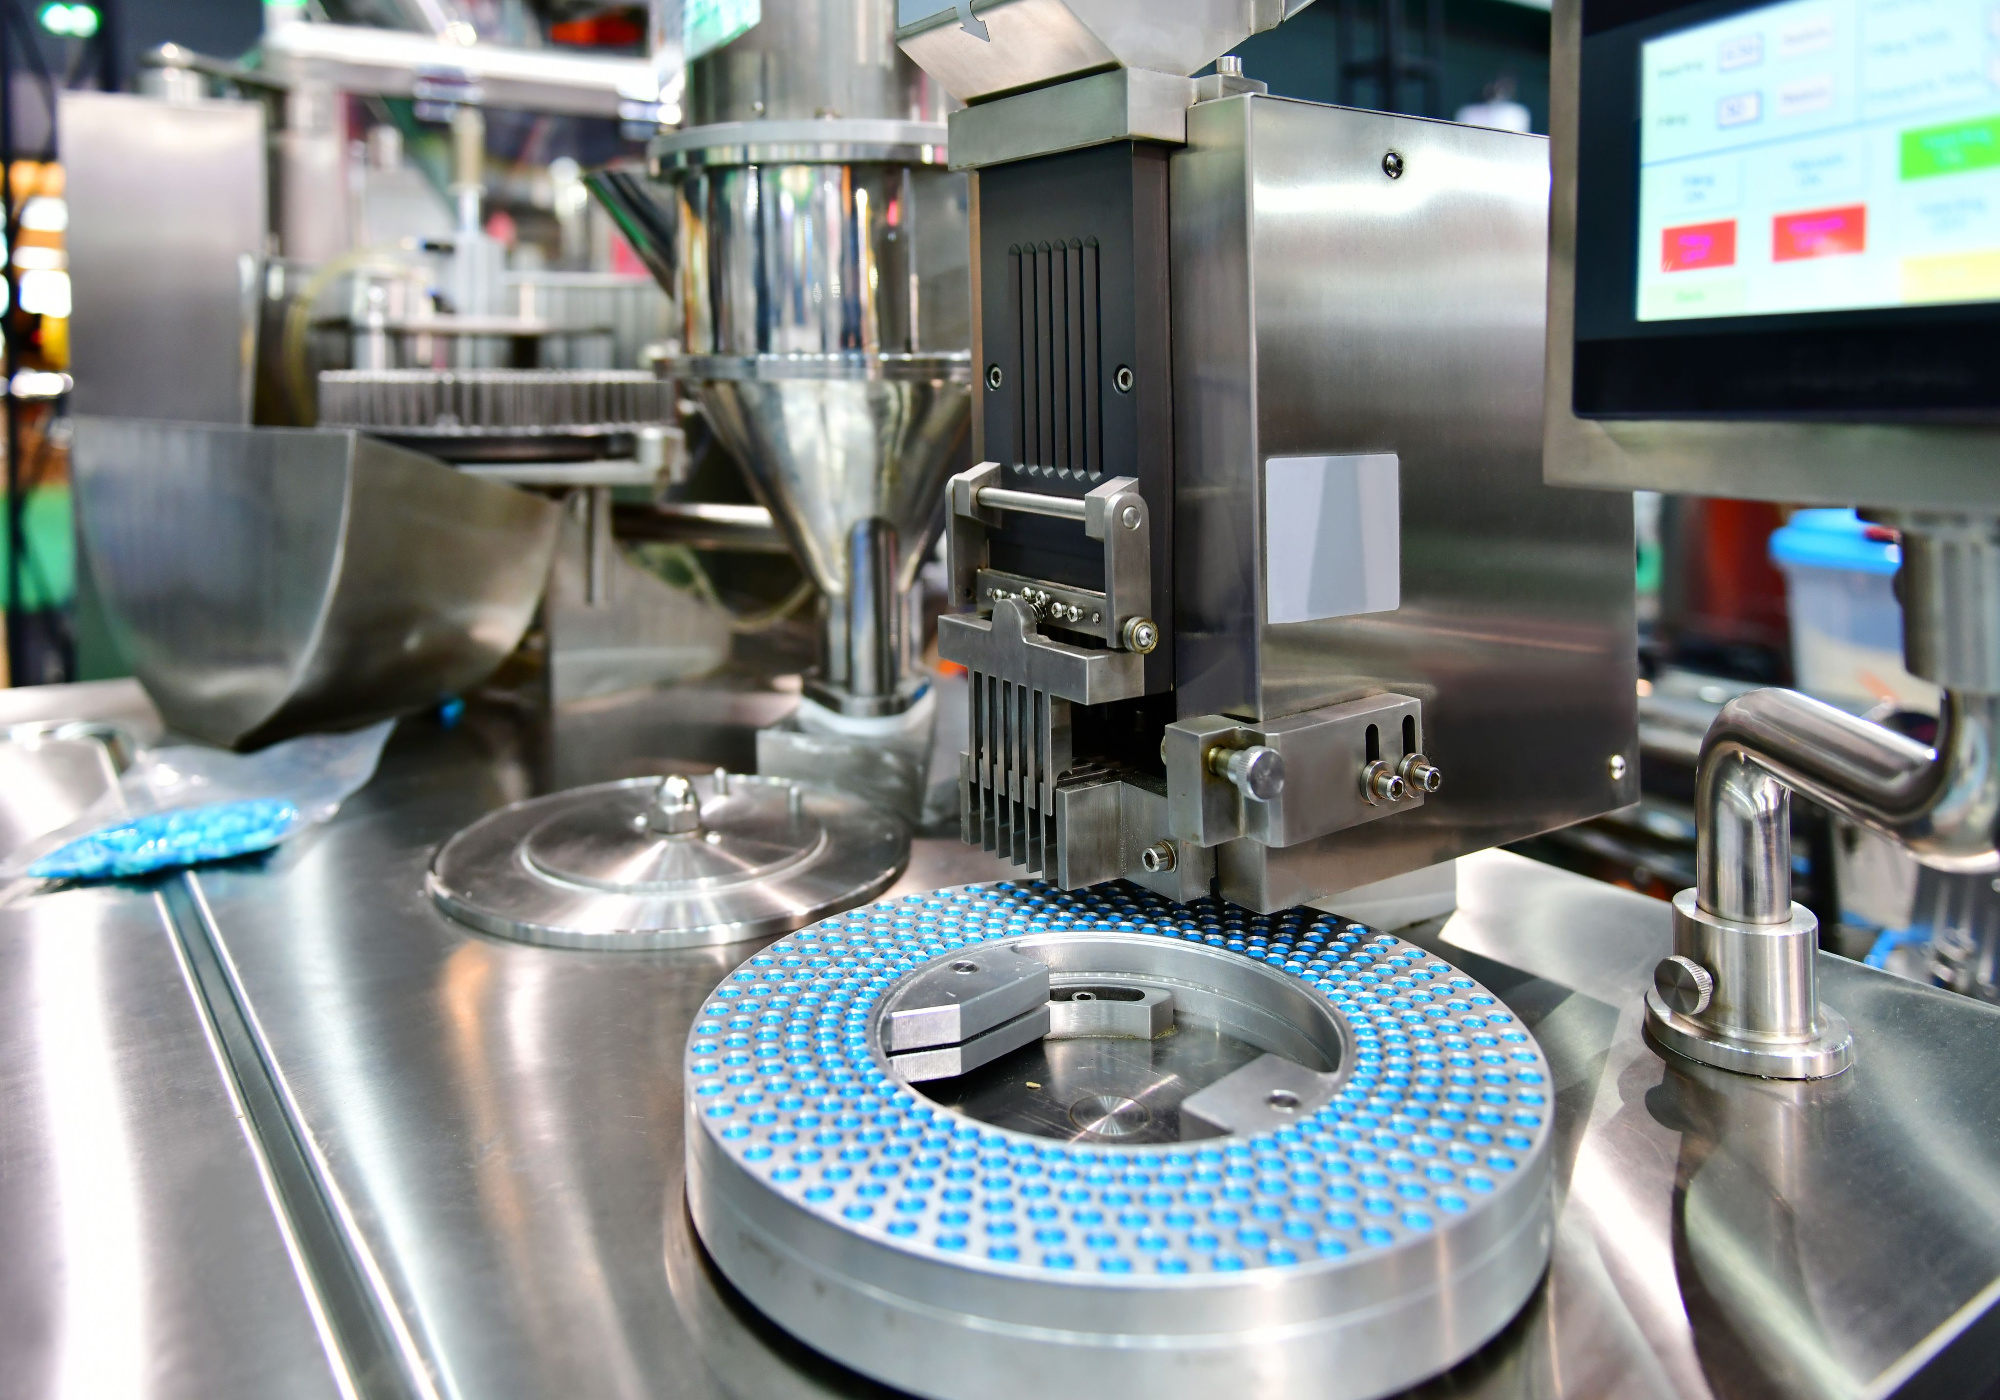
Titan har blivit det föredragna materialet för kirurgiska implantat på grund av dess utmärkta biokompatibilitet och motståndskraft mot korrosion av kroppsvätskor.
CNC-bearbetning används för att tillverka konstgjorda leder, benplattor, benskruvar, tandimplantat och kirurgiska instrument. Dessa delar har extremt höga krav på ytfinish, precision och sterilitet.
Högpresterande fordon
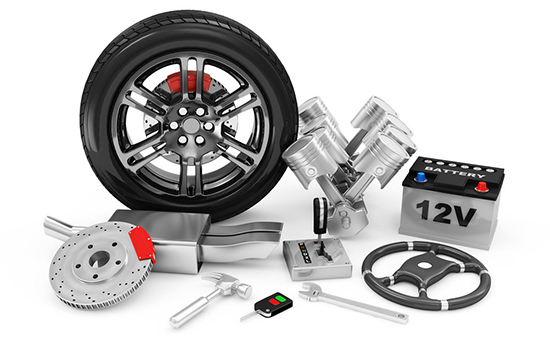
I racerbilar och högpresterande sportbilar är viktminskning nyckeln till att öka hastighet och effektivitet.
Titan-CNC-delar används för att tillverka vevstakar, ventiler, fjädringskomponenter och avgassystem i motorer. De tål extremt höga rotationshastigheter och temperaturer samtidigt som de avsevärt minskar den ofjädrade massan och förbättrar väghållningen.
Försvar
Användningen av titan inom detta område liknar den inom flyg- och rymdteknik, men det lägger större vikt vid dess överlevnadsförmåga och tillförlitlighet i extrema miljöer.
CNC-delar i titan används för att tillverka pansarfordon, örlogsfartyg, missiler, raketer, samt lätt utrustning och vapensystem som bärs av soldater.
Premiumkonsumtionsvaror
I strävan efter ultimat lättvikt och prestanda använder vissa exklusiva produkter även CNC-bearbetning av titan. Till exempel exklusiva cykelramar och komponenter, golfklubbhuvuden, bergsklättringsutrustning, exklusiva klockboetter och exklusiva glasögonbågar etc.
ÄDEL's Titan CNC-bearbetning SeRVICE
När ditt projekt kräver titans exceptionella egenskaper behöver du en bearbetningspartner med beprövad expertis. NOBLE levererar just det. Våra CNC-bearbetningstjänster för titan bygger på en grund av:
- Avancerade funktioner: Vi använder toppmoderna 5-axliga CNC-svarvar och fräsar, som kan skapa komplexa geometrier med snäva toleranser.
- Teknisk Excellence: Våra egenutvecklade bearbetningsparametrar och specialiserade verktygsstrategier åtgärdar direkt titans låga värmeledningsförmåga, vilket förhindrar deformationshärdning och säkerställer överlägsen verktygslivslängd och detaljkvalitet.
- Rigorös kvalitetssäkring: Varje komponent inspekteras noggrant för att säkerställa att den uppfyller dina exakta specifikationer och de stränga kraven i din bransch.
Låt oss bli din pålitliga källa för pålitliga, högpresterande titankomponenter.
Vanliga frågor
Vilka är de största utmaningarna med CNC-bearbetning av titan?
Titan är känt för att vara svårt att bearbeta, främst på grund av dess låga värmeledningsförmåga, höga kemiska reaktivitet och hållfasthet vid höga temperaturer. Dessa egenskaper gör att värmen koncentreras på skärverktygets egg istället för att bäras bort av spånorna.
Vilken är den bästa CNC-maskinen för bearbetning av titan?
Den "bästa" maskinen beror på detaljen, men ideala maskiner delar viktiga egenskaper. En styv fleroperationsmaskin med högt vridmoment är avgörande för att hantera titans styrka och motstå vibrationer. För komplexa delar rekommenderas en 5-axlig CNC-maskin starkt eftersom den ger bättre verktygsåtkomst och kan minska behovet av flera uppställningar.
Vilka skärverktyg rekommenderas för titanlegeringar?
Hårdmetallverktyg är standarden för titanbearbetning. Mer specifikt ger mikrokorn- eller submikrokorn-karbidmetall en optimal balans mellan hårdhet och seghet.
Vilka är de vanligaste titanlegeringarna som används vid CNC-bearbetning?
De två vanligaste kvaliteterna är kvalitet 5 (Ti-6Al-4V) och kvalitet 2 (kommersiellt ren titan).
Hur jämför sig kostnaden för bearbetning av titan med aluminium eller stål?
Bearbetning av titan är betydligt dyrare än bearbetning av aluminium eller stål. Kostnadspremien kan vara 3 till 10 gånger högre än för aluminium och 2 till 5 gånger högre än för stål.







