
Precisionsoptiska komponenter styr ljus med otrolig noggrannhet – tänk rymdteleskop som fångar svaga galaxer. Dessa delar kan delas in i tre grupper: typer, material och processer. Marknaden för precisionsoptik nådde 29.0 miljarder dollar år 2024, driven av efterfrågan på högpresterande system. Rymdteleskop behöver en ytnoggrannhet på λ/10 eller bättre, kontrollerad med interferometri. Material som kiselkarbid och Zerodur motstår termiska förändringar. Att tillverka dem kräver datorstyrd polering och jonstråleberäkning. Miljötester täcker vibrations-, stöt- och termiska vakuumcykler enligt MIL-STD-1540. Den här guiden tittar på hur optiska delar uppfyller sådana höga standarder. Vi kontrollerar linstyper, tillverkningsmetoder och materialval. Du lär dig vad som gör precisionsoptiska delar tillförlitliga under tuffa förhållanden. Oavsett om du designar avbildningssystem eller laseroptik ger den här praktiska översikten dig den viktigaste kunskapen du behöver.
Precisionsoptiska komponenter styr ljus med otrolig noggrannhet – tänk rymdteleskop som fångar svaga galaxer. Dessa delar kan delas in i tre grupper: typer, material och processer. Marknaden för precisionsoptik nådde 29.0 miljarder dollar år 2024, driven av efterfrågan på högpresterande system. Rymdteleskop behöver en ytnoggrannhet på λ/10 eller bättre, kontrollerad med interferometri. Material som kiselkarbid och Zerodur motstår termiska förändringar. Att tillverka dem kräver datorstyrd polering och jonstråleberäkning. Miljötester täcker vibrations-, stöt- och termiska vakuumcykler enligt MIL-STD-1540. Den här guiden tittar på hur optiska delar uppfyller sådana höga standarder. Vi kontrollerar linstyper, tillverkningsmetoder och materialval. Du lär dig vad som gör precisionsoptiska delar tillförlitliga under tuffa förhållanden. Oavsett om du designar avbildningssystem eller laseroptik ger den här praktiska översikten dig den viktigaste kunskapen du behöver.
Typer av precisionsoptiska komponenter
Precisionsoptiska komponenter delas in i tre huvudgrupper. Varje grupp har en annan funktion. Tabellen nedan ger en snabb översikt över dessa kategorier.
| Kategori | Primär funktion |
| Objektiv | Fokusera eller sprida ljus; korrigera aberrationer för exakt strålkontroll över UV- till IR-våglängder |
| Speglar och reflekterande element | Omdirigera ljus med minimal förlust; används för laserstyrning och strålstabilisering |
| Prismor och stråldelare | Ändra riktning, polarisering eller spektral sammansättning; dela upp ljus i flera banor |
| Filter, fönster och beläggningar | Isolera eller blockera spektralområden; skydda utrustningen samtidigt som ljus överförs utan distorsion |
Dessa komponenter samverkar för att skapa högpresterande system. Varje kategori innehåller många undertyper. Låt oss titta på var och en i detalj.
Linser och deras tillämpningar
Linser är de vanligaste optiska komponenterna. De böjer ljus för att skapa bilder eller fokusera strålar. Formen och materialet på en lins avgör dess optiska prestanda. Olika linstyper löser olika problem.
Sfäriska, asfäriska och akromatiska linser
Sfäriska linser har böjda ytor som matchar en sfär. De är enkla att tillverka. Men de lider av sfärisk aberration. Ljusstrålar träffar olika fokuspunkter. Detta minskar bildkvaliteten. Asfäriska linser löser detta problem. Deras ytform ändras gradvis från centrum till kant. Detta tar bort sfärisk aberration. Resultatet blir skarpare bilder med färre element. Akromatiska linser kombinerar två typer av glas. De för två våglängder till samma fokuspunkt. Detta minskar färgfransar. Många bildsystem använder akromatiska dubbletter för bättre färgkorrigering. Optikkonstruktörer väljer ofta asfäriska linser när vikten spelar roll. De behöver färre element för att få samma resultat.
Avbildnings-, laser- och mikroskopsystem
Linser är viktiga för många tillämpningar. Medicinsk avbildning använder precisionsoptik för att se inuti kroppen. Precisionsavbildning ökar diagnosnoggrannheten med upp till 30 % inom medicinska tillämpningar. Det är en enorm förbättring. Kvalitetskontroll i tillverkningen är också beroende av linser. De hjälper till att upptäcka små materialdefekter. Industriell automation och mikroskopi använder linser för detaljerad inspektion. Lasersystem använder också expanderlinser. Implementering av laserexpanderlinser kan förbättra bildupplösningen med 40 %. 5MDT-seriens bitelecentriska linser är ett bra exempel. De är utformade för halvledar- och displayapplikationer. Dessa linser ger precisionsavbildning med ett förstoringsområde på 0.14X till 0.5X. De har också arbetsavstånd på upp till 200 mm. Detta möjliggör inspektion med hög noggrannhet under tuffa förhållanden. Forskningslaboratorier använder dessa linser för avancerade experiment.
Speglar och prismor
Speglar och prismor omdirigerar ljus på olika sätt. Speglar reflekterar ljus. Prismor använder refraktion eller total intern reflektion. Båda är viktiga delar av optiska system.
Platta, böjda och reflekterande element
Plana speglar ändrar ljusriktning utan att ändra fokus. De är enkla och effektiva. Böjda speglar fokuserar eller sprider ljus. De fungerar som linser men med mindre förlust. Detta gör dem idealiska för högeffektslasrar. Reflekterande element är avgörande i lasersystem. De styr strålar med mycket liten energiförlust. Detta är viktigt för optik vid högenergianvändning.
Strålstyrning, dispersion och periskopanvändning
Speglar används för laserstråldirigering. Detta kallas strålstyrning. De hjälper också till med flerkanalsdetektering. Optiska testuppsättningar använder speglar för att rikta ljus längs exakta banor. Periskopsystem använder speglar för att se runt hörn. Alla tillämpningar som behöver flera strålriktningar i trånga utrymmen drar nytta av speglar. Prismor har ytterligare en funktion. De kan sprida ljus i sina färger. Detta är användbart för spektroskopi och forskning. Vissa prismor roterar bilder eller ändrar strålriktning med 90 grader.
Filter, fönster och stråldelare
Dessa komponenter styr ljus på specifika sätt. Filter blockerar eller släpper igenom vissa våglängder. Fönster släpper igenom ljus samtidigt som de skyddar systemet. Stråldelare delar upp ljus i två eller flera banor.
Bandpass-, dikroiska och skyddsfilter
Bandpassfilter släpper bara igenom ett smalt spektrum av våglängder. De används vid fluorescensavbildning och spektroskopi. Dikroiska filter delar upp ljus baserat på våglängd. De reflekterar vissa färger och släpper igenom andra. Detta är nyckeln till flerfärgsavbildning. Skyddsfilter blockerar skadliga våglängder. De skyddar känsliga detektorer från skador. Många forskningsanläggningar använder flera filter för att isolera specifika signaler.
Optiska fönster och stråldelningskuber
Optiska fönster är platta bitar av glas eller kristall. De släpper in ljus i ett system samtidigt som de tätar det från damm. Materialet måste passera rätt våglängder utan distorsion. Stråldelningskuber delar upp en stråle i två banor. De använder en tunn beläggning vid gränssnittet. Denna beläggning reflekterar en del av ljuset och släpper igenom resten. Förhållandet kan vara 50:50 eller andra uppdelningar. Dessa komponenter är viktiga för interferometri och lasersystem. De hjälper till att bygga komplexa optiska system med flera strålbanor.
NOBLE är en ledande kinesisk tillverkare med exceptionell service och expertis inom bearbetning. De hjälper kunder att effektivt slutföra prototypframställning och massproduktion. Deras kunskap om optiska komponenter hjälper ingenjörer att välja rätt del för varje jobb. De arbetar med alla typer av dessa optiska komponenter.
Tillverkningsprocesser för precisionsoptiska komponenter
Att tillverka precisionsoptiska delar kräver många noggranna steg. Varje steg förändrar delens form, yta eller hur den fungerar. Rätt metod avgör om den slutliga delen uppfyller dess strikta specifikationer. Låt oss titta på de viktigaste processerna som används idag.
CNC-slipning, Polering och CNC-bearbetning
Slipning, polering och CNC-bearbetning är de tre huvudprocesserna. De utgör grunden för tillverkning av precisionsoptik. De omvandlar råmaterialet till en färdig lins eller spegel.
Formning och Surface Finishing tekniker
Slipning är det första steget. Det avlägsnar stora mängder material snabbt. Målet är att komma nära den slutliga formen. Efter slipning kommer polering. Polering gör ytan slät som en spegel. Olika metoder ger olika resultat. Tabellen nedan visar några ytjämnhetsvärden från nya studier.
| Metod | Uppnådd Ra (nm) |
| Halbach array-exciterad MRF (Guo et al.) | 0.6 |
| Magnetisk nanopartikel-MR-vätska (Amir et al.) | 22 |
| Kulleds-MRF med vibration (Baghel et al.) | 3 |
| Ultraljudsassisterad vibrationspolering (Liang et al.) | 8 |
| Kemisk-mekanisk polering (Xu et al.) | 0.093 |
| Kemisk-mekanisk polering (Tan et al.) | 0.04 |
Som du kan se uppnår den här metoden den lägsta ojämnheten. Det är viktigt för högpresterande optik. Diagrammet nedan jämför dessa värden visuellt.
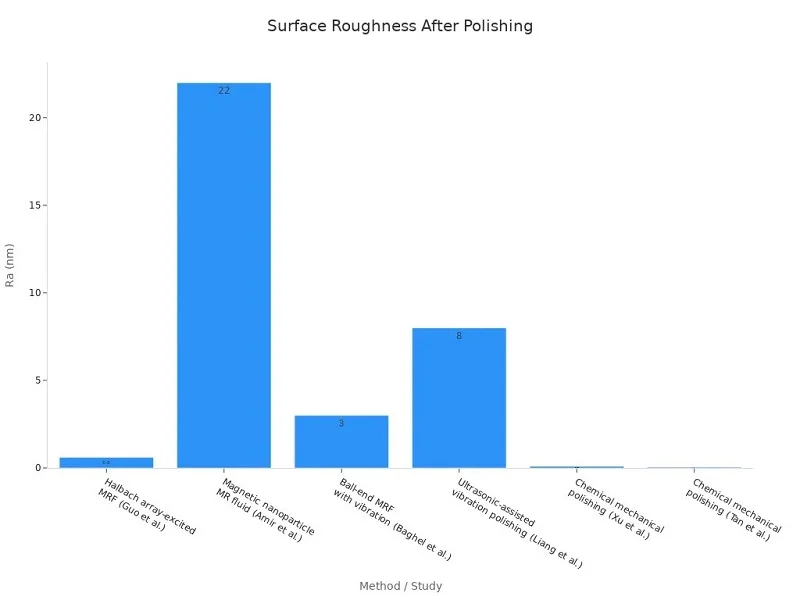
Precisionsslipning och ytbehandling kan uppnå ett formfel på λ/10 eller bättre. Det är mycket snävt. Rätt tillverkningsmetoder hjälper till att uppfylla dessa höga standarder. Företag som NOBLE använder dessa tekniker för att tillverka pålitliga optiska delar för tuffa jobb.
CNC för anpassade och komplexa geometrier
CNC-bearbetning ger ytterligare en kontrollnivå. Den använder datorstyrda verktyg för att skära exakta former. Toleranserna är imponerande. CNC-bearbetning kan hålla ±0.0005″ eller bättre. Repeterbarheten i massproduktion ligger inom ±0.005 mm. Här är de viktigaste fördelarna med CNC för optiska delar:
- Hög precision och snäva toleranserCNC-teknik ger noggrannhet på mikronnivå. Detta säkerställer att linser och speglar är perfekt uppradade.
- Komplexa geometrier möjliggjordaFleraxliga CNC-maskiner tillverkar komplexa former och böjda ytor i en uppställning.
- Repeterbarhet över produktionsserierCNC: CNC-bearbetning bibehåller samma storlek från prototyp till full produktion.
- Integrerad ytbehandlingCNC kan lägga till ytbehandlingar under eller efter bearbetning.
- Effektivitet och flexibilitetCNC kombinerar fräsning, borrning och formning i en uppställning.
- Materiell mångsidighetCNC-bearbetar aluminium, rostfritt stål, titan och mässing.
Detta gör CNC utmärkt för specialtillverkade optiska delar. Att tillverka komplexa former blir enkelt. NOBLE erbjuder CNC-bearbetningstjänster för både prototypframställning och massproduktion. Deras skicklighet hjälper ingenjörer att få komplexa delar tillverkade rätt.
Diamant Vrida och fotolitografi
Dessa två processer hanterar specialfall. Diamantsvarvning skapar asfäriska former. Fotolitografi skapar små mönster.
Enpunkts diamantsvarvning för asfäriska svarvningar
Enpunktsdiamantsvarvning använder ett diamantverktyg för att skära linsytor. Det fungerar bra för asfäriska linser. Dessa linser har komplexa kurvor som är svåra att göra med standardpolering. Resultaten är mycket exakta. G&H sätter ett ytformsfel på ≤0.25 μm PV för diamantsvarvning. Asphera rapporterar en ytnoggrannhet på PV = 0.07 μm och en ytjämnhet på 0.9 nm. Det räcker för många avancerade system. Denna process är vanlig inom flyg- och försvarsforskning.
Fotolitografi för mikrooptik och fotonisk integration
Fotolitografi kommer från halvledarvärlden. Den använder ljus för att överföra mönster till en yta. Denna metod tillverkar mikrolinsmatriser och fotoniska enheter. Mönstren kan vara mycket små. Tänk på linserna i smartphonekameror. Eller vågledarna i fiberoptiska nätverk. Fotolitografi möjliggör massproduktion av små optiska delar. Det är en viktig metod för modern elektronik.
Precisionsbeläggning och mätteknik
Beläggningar förändrar hur ljus interagerar med en yta. Mätteknik kontrollerar att allt uppfyller specifikationerna. Båda är avgörande för slutresultatet.
Antireflexbeläggningar och högreflekterande beläggningar
Beläggningar kontrollerar reflektion och transmission. Antireflexbeläggningar minskar bländning. Högreflekterande beläggningar gör reflektionen så hög som möjligt. Tabellen nedan visar några vanliga beläggningsspecifikationer.
| Beläggningstyp | Våglängdsintervall | reflektans | transmittans |
| Allmän AR-beläggning | Beror på design | Så lågt som 0.05% | Vanligtvis mycket hög |
| BBAR BARC-5 | 425-675 nm | < 0.5 % i genomsnitt | Ej tillhandahållen |
| BBAR BARC-11 | 400-1100 nm | < 1.0 % i genomsnitt | Ej tillhandahållen |
| UV BBAR | 275-425 nm | < 0.5 % i genomsnitt | Ej tillhandahållen |
| Telekom BBAR | 1450-1650 nm | < 0.25 % i genomsnitt | Ej tillhandahållen |
| Smalt band @1550 nm | ~1550 nm | < 0.25 % standard, < 0.05 % hög prestanda | Ej tillhandahållen |
| Smalt band @632.8 nm | ~632.8 nm | < 0.25 % standard, < 0.05 % hög prestanda | Ej tillhandahållen |
| MWIR-BBAR | 3–5 µm | < 1.0 % bandgenomsnitt | Ej tillhandahållen |
| LWIR-BBAR | 8–12 µm | < 1.0 % bandgenomsnitt | Ej tillhandahållen |
Dessa avancerade beläggningar gör att systemen fungerar bättre. Lasersystem behöver högreflekterande lager för att hålla energin i strålen. Bildsystem behöver antireflexskikt för att minska ströljus. Avancerade beläggningar bidrar också till hållbarhet i tuffa miljöer. Forskningslaboratorier använder båda typerna för olika jobb.
Interferometrisk mätning för processkontroll
Mätteknik kontrollerar kvaliteten på varje steg. Interferometrar mäter ytformen med hög noggrannhet. De jämför detaljen med en referensyta. Resultaten visar om ytformen uppfyller specifikationerna. Detta är avgörande för processkontroll. Utan bra mätteknik kan man inte lita på sin tillverkning. Tillverkare använder interferometri för att kontrollera formfel, radie och ytjämnhet. Det är den sista grinden innan en detalj skickas till kunden.
Precisionsoptiska delar behöver snäva toleranser i varje steg. Rätt tillverkningsprocess och noggranna mätningar gör skillnaden.
NOBLE erbjuder kompletta optiska tillverkningstjänster. De hanterar allt från design till montering. Deras skicklighet inom slipning, polering, CNC-bearbetning och ytbehandling hjälper kunderna att få tillförlitliga delar. Oavsett om du behöver en prototyp eller full produktion, har de kunskapen att leverera.
Material för precisionsoptiska komponenter
Materialet du väljer för en precisionsoptisk del påverkar allt. Det styr hur ljus passerar igenom, hur delen reagerar på värme och hur länge den håller. Olika jobb kräver olika material. Låt oss utforska de viktigaste alternativen och vad som gör var och en unik.
Smält kiseldioxid och kvarts
Smält kiseldioxid är ett toppval för tuffa optiska system. Det hanterar UV-ljus bättre än vanligt glas och förblir stabilt när temperaturen ändras. Dessa egenskaper gör det avgörande för många högpresterande inställningar.
Hög UV-genomsläpplighet och låg termisk expansion
Smält kiseldioxid släpper igenom ljus från 0.18 μm till 3 μm. Det sträcker sig från djup UV till nära infrarött. Vanligt glas blockerar UV-ljus, men smält kiseldioxid släpper igenom det. Detta är viktigt för system som behöver de korta våglängderna. Dess värmeutvidgningskoefficient är 0.5 × 10⁻⁶ K⁻¹. Det är flera gånger lägre än standardglas. Denna nästan obefintliga utvidgning innebär att delen behåller sin form när värme byggs upp. Inga fokuspunkter förskjuts. Ingen distorsion. Materialet förblir pålitligt.
Tillämpningar inom högeffektslaseroptik
Högpresterande lasrar skapar mycket värme. Smält kiseldioxid hanterar detta bra. Den behåller sin struktur under stark UV-strålning. Den optiska prestandan förblir stabil över tid. Detta gör den till ett utmärkt val för laserfokuseringslinser och utgångsfönster. Forskningslaboratorier väljer ofta smält kiseldioxid för tester som kräver stabila, repeterbara resultat. Materialets renhet hjälper också till att undvika absorptionspunkter som kan orsaka skador.
Optiskt glas BK7 och specialtyper
BK7 är det självklara valet för synlig optik. Men ibland behöver man något annorlunda för speciella jobb.
BK7 som standard för synligt ljus
BK7 har ett brytningsindex på 1.5168 och ett Abbe-tal på 64.17. Det höga Abbe-talet innebär låg spridning. Färgerna sprids inte lika mycket. Detta gör BK7 till ett utmärkt val för allmänna avbildningssystem, mikroskop och kameror. Det är prisvärt och pålitligt. De flesta optiska delar du ser i ett laboratorium använder BK7. Det är baslinjen som andra material jämförs med.
Alternativ med högt brytningsindex och låg dispersion
Ibland behöver man ett högre brytningsindex. SF11 ligger på ungefär 1.784 med ett Abbe-tal på 25. Det högre indexet böjer ljuset mer, vilket gör att man kan tillverka tunnare linser. Nackdelen är mer kromatisk aberration. LaK-seriens glasögon ligger mellan 1.7 och 1.9 med måttlig spridning. Dessa erbjuder en balans mellan högt index och god färgkorrigering. Designers väljer dessa material när de behöver specifika optiska prestanda för avancerade system.
Kristaller och avancerade plaster
Kristaller har unika egenskaper som glas inte kan få. Plast ger kostnads- och viktbesparingar.
Safir, kalciumfluorid och ickelinjära kristaller
Kalciumfluorid (CaF₂) är standarden för 193 nm ArF-excimerlaseroptik. Dessa lasrar används inom fotolitografi, oftalmisk kirurgi och forskning. CaF₂ transmitterar ner till cirka 130 nm, vilket gör det användbart för vakuum-UV-tillämpningar. Det fungerar även för mellan-IR-system. Ett material täcker både djup UV och mellan-IR. Det är ovanligt.
Safir är mycket hårdare. Den klarar högt tryck och mekanisk påfrestning. Militära tillämpningar använder safir från synlig till mellanvågs IR. Den motstår fukt bättre än CaF₂. Icke-linjära kristaller används för frekvensomvandling i lasersystem. De ändrar ljusets våglängd.
Plast för lätt och kostnadseffektiv optik
Plastoptik är billig och lätt. De fungerar bra för konsumentprodukter som telefonkameror och VR-headset. Nackdelen är lägre temperaturstabilitet och mer dispersion. Men för många tillämpningar är plast tillräckligt bra. De möjliggör också komplexa former genom formsprutning. Detta gör tillverkningen snabbare och billigare. Prototypframställning blir också enkel.
Rätt material beror på din tillämpning. Tänk på våglängdsområde, termisk miljö och budget. Precisionsoptik kräver noggrant materialval för att få bästa prestanda.
Kvalitetssäkring för precisionsoptiska komponenter
Kvalitetssäkring säkerställer att varje del uppfyller sina designmål. Utan den kan även de bästa materialen och tillverkningsstegen misslyckas. Inspektionsprocessen upptäcker defekter tidigt. Låt oss titta på de standarder och tester som bekräftar prestanda.
Toleranser och ytkvalitetsstandarder
Skrapgrävning och ISO 10110-specifikationer
Skrap- och grävsystemet kommer från MIL-PRF-13830B. En repa är en lång defekt med ett längd-till-bredd-förhållande på över 4:1. En gräv är en rund defekt med ett förhållande på 4:1 eller mindre. Sorten anger storleken. En 60-40-specifikation innebär repor upp till sort 60 och grävningar upp till 0.4 mm. För högprecisionsarbete är 20-10 det typiska minimumet. Det hjälper till att minska spritt ljus i lasersystem.
ISO 10110-7 använder en annan logik. Den mäter defekter efter storlek och antal. Formatet är N×A. N är antalet. A är kvadratroten ur defektarean. Denna metod är mer objektiv.
| Aspect | MIL-O-13830 | ISO-10110 7 |
| Bedömning | Visuell jämförelse | Objektiv kvantifiering |
| Pris | Låg kostnad, snabb | Kräver mikroskop |
| Bästa användningen | Allmän optik | Lasrar med hög effekt |
Skrapgrävning beskriver inte ytjämnhet. Den tittar bara på enskilda defekter. Ytans genomsnittliga textur behöver en separat mätning. Bra polering och slipning hjälper till att uppnå rätt ytkvalitet.
Toleranser för radie, tjocklek och centrering
Varje lins har en målradie, tjocklek och mittposition. Tabellen nedan visar typiska toleranser för olika metoder. Dessa strikta tillverkningstoleranser säkerställer att den slutliga delen fungerar som avsett.
| Parameter | Kommersiell (sprutgjutning) | Precision (sprutform) | Kommersiell (SPDT) | Precision (SPDT) |
| Radie (% av radien) | ± 1% | ± 0.5% | ± 0.5% | ± 0.1% |
| Centrumtjocklek (mm) | ± 0.025 | ± 0.015 | ± 0.020 | ± 0.005 |
| Koncentricitet (mm) | 0.025 | 0.015 | 0.005 | 0.002 |
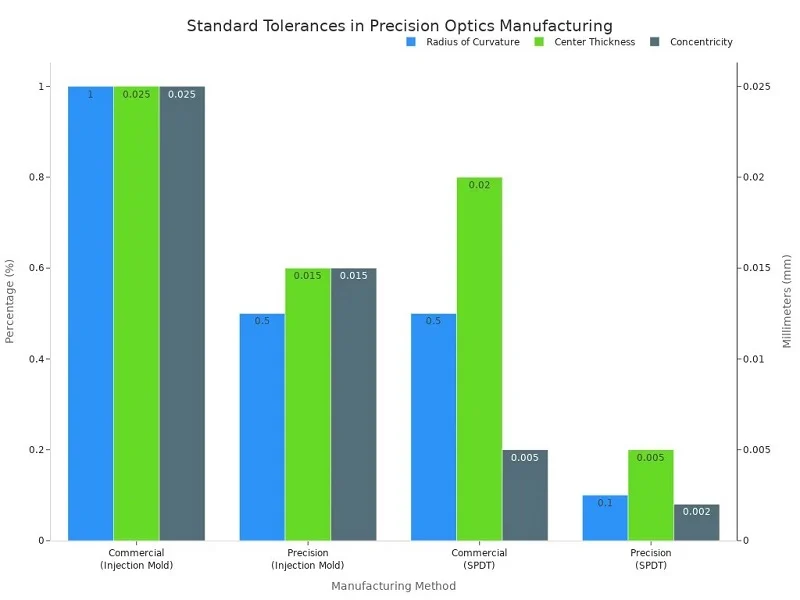
Dessa siffror visar hur tät precisionsoptik kan bli. Precisions-SPDT håller radien till ±0.1 % och tjockleken till ±0.005 mm. Varje steg i tillverkningsprocessen måste kontrolleras.
Interferometrisk testning
Mätning av ytfigurfel (PV, RMS)
Interferometrar mäter ytans form med hög noggrannhet. De jämför delen med en referensyta. Resultaten visar PV och RMS-felet. PV visar skillnaden mellan topp och dal. RMS ger rotmedelkvadratvärdet av felet. Dessa siffror visar om ytans siffra uppfyller specifikationen.
Dubbelpass- och Fizeau-interferometrar
En Fizeau-interferometer fungerar genom att överlappa ljus från en referensyta och testytan. Detta skapar interferensfransar. Mönstret visar små ytavvikelser. Genom att analysera fransavståndet kan man upptäcka fel på nanometerskalan. Denna testmetod är avgörande för kvalitetskontroll.
Miljö- och hållbarhetstestning
Vidhäftnings-, fuktighets- och termiska cyklingstester
Beläggningar måste klara verkliga förhållanden. Standardtester kontrollerar detta. Beläggningen måste förbli intakt genom alla tester.
| Testa | Driftparametrar | Pass / Fail |
| Luftfuktighet | 24 timmar vid 120 °C, 95–100 % relativ luftfuktighet | Ingen delaminering |
| Adhesion | Tejptryck och bryt av | Beläggningen förblir intakt |
| Termisk cykling | -80°C till +160°C, 2 timmar vardera | Ingen sprickbildning |
Mekanisk stöttålighet
Delar måste också klara fysiska stötar. Detta testas enligt MIL-STD-1540. Delen utsätts för vibrations- och stötcykler. All skada leder till fel. Denna testning säkerställer att delarna fungerar i tuffa miljöer.
Partner för precisionsoptiska komponenter: NOBLE

När du behöver precisionsoptiska delar är det viktigt att välja rätt partner. NOBLE kombinerar certifieringar, bearbetningskompetens och teknisk hjälp. De hanterar allt från materialval till slutmontering.
Certifieringar och förmågor
ISO 9001:2015 och ISO 13485:2016 certifierade
NOBLE har ISO 9001:2015 för kvalitetsledning. Detta täcker all deras tillverkning. De har också ISO 13485:2016. Den standarden lägger till strikta regler för medicintekniska produkter. Kunder inom medicinsk optik, försvar och forskning vet att dessa certifieringar är viktiga. De kontrollerar kvaliteten i varje steg. Processen är densamma varje gång och fungerar bra. Olika jobb kräver olika nivåer av kontroll. NOBLE anpassar sig för att passa varje behov.
Expertis inom tillverkning av metall- och plastkomponenter
NOBLE arbetar med både metall- och plastdelar. För metall håller 5-axliga CNC-maskiner storleken inom 0.01 mm. Mycket exakta körningar kan nå ±0.0005 tum eller snävare. Det passar bra för optiska fästen, höljen och ramar. För plast använder formsprutning maskiner från 35 till 940 ton. RJG-tekniken övervakar varje skott medan det sker. Detta säkerställer att delarna är desamma för stora produktionsserier. Schweiziska svarvar tillverkar detaljer mindre än 2 µm. Detta hjälper till med mikrofluidiska banor och små optiska delar. Kombinationen av kompetenser gör NOBLE till en stark partner för att tillverka högpresterande optiska delar. De erbjuder även anpassade beläggningar för specialjobb. Dessa avancerade beläggningar gör att delarna fungerar bättre under tuffa förhållanden.
Omfattande tjänster från design till montering
Tekniskt stöd för materialval och toleranser
NOBLEs ingenjörer hjälper kunder att välja rätt material. De vet hur aluminium, zink och koppar fungerar i formen och i den färdiga delen. Varje material har olika värmeflöde och kostnad. Teamet vägleder kunderna till det bästa valet för deras optiska system. De tittar också på konstruktioner för att hitta toleranser. Att tillverka delar i rätt storlek är viktigt för en bra passform med burkontakter. Små förändringar i väggtjocklek kan göra stor skillnad. Kvalitetskontroller använder koordinatmätmaskiner och profilometrar. Dessa verktyg säkerställer att varje del uppfyller samma höga standard. Beläggningsprocessen kontrolleras också under konstruktionen. Detta sparar tid och minskar misstag. Det fungerar för enkla optiska delar och komplexa sammansättningar.
Prototypframställning, produktion och slutmontering i egen regi
Allt sker på ett ställe. NOBLE erbjuder prototypframtagning för att testa idéer snabbt. När en design fungerar, gör de mer av den. Slutmontering sätter ihop alla delar. Denna enskilda metod minskar förseningar. Det är lättare att prata när ett team gör allt. Samma team utför beläggning och inspektion i byggnaden. Detta täcker optik för medicinska, försvars- och forskningsjobb. Alla optiska delar går igenom samma noggranna process.
Varför välja NOBLE
En enda källa för komplexa optiska system
Komplexa optiska system behöver många delar. Linser, speglar, höljen och fästen fungerar alla tillsammans. NOBLE tillverkar alla. Det betyder att du inte behöver hantera många leverantörer. Teamet vet hur varje del passar in i det större systemet. Problem löses snabbare. För forskningslaboratorier och produktionsteam gör detta stor skillnad.
Engagemang för precision och leverans i tid
Precision och hastighet är båda viktiga. NOBLE lovar båda. Certifieringar, bearbetningskunskaper och inspektionsverktyg hjälper till att uppfylla snäva storlekar. Leverans i tid håller projekten i tid. Kunderna kan lita på processen från början till slut. Denna tillförlitlighet är anledningen till att många team väljer NOBLE för sina optiska delar. Företaget utför många olika jobb inom många branscher.
Prestandan hos alla system beror på hur väl du kombinerar rätt typer, material och processer. Dessa tre pelare fungerar tillsammans. Rätt precisionsoptiska komponenter kräver noggrant materialval och exakt tillverkning. Varje steg är viktigt för den slutliga optiska prestandan. Tänk på ditt eget projekt. Vilka linsformer behöver du? Vilka termiska förhållanden kommer ditt system att möta? Svaren vägleder dina val av precisionsoptiska komponenter. En bra partner gör detta enklare. NOBLE är den partnern. De sammanför alla delar. De hjälper till med materialval, tillverkning och kvalitetskontroller för precisionsoptiska komponenter. Deras team vet hur man hanterar snäva toleranser. De förstår verkliga krav. Kontakta dem. Förvandla dina optiska designer till fungerande system. Rätt support gör hela skillnaden för din framgång.
Vanliga frågor om precisionsoptiska komponenter
Vad är skillnaden mellan en sfärisk och en asfärisk lins?
Sfäriska linser har enkla böjda ytor men skapar suddiga kanter på grund av sfärisk aberration. Asfäriska linser ändrar krökningen gradvis från mitten till kanten. Detta tar bort den oskärpan. Du får skarpare bilder med färre linselement. Det är därför många kompakta system väljer asfäriska designer.
Hur väljer jag mellan smält kiseldioxid och BK7-glas?
Tänk först på din våglängd. Smält kiseldioxid hanterar UV-ljus ner till 0.18 μm och motstår värme bra. BK7 fungerar utmärkt för synligt ljus och kostar mindre. Om ditt system använder högpresterande lasrar eller UV-källor, välj smält kiseldioxid. För standardavbildning sparar BK7 pengar.
Vad betyder skrapgrävningsspecifikation?
Skrapgrävning kommer från MIL-PRF-13830B. En repa är en lång defekt. En grop är en rund grop. Sorten anger storleksgränser. En 60-40-specifikation betyder repor upp till sort 60 och grävningar upp till 0.4 mm. Högprecisionsarbete behöver ofta 20-10 eller bättre.
Varför är beläggningar viktiga för precisionsoptiska komponenter?
Beläggningar styr hur ljus interagerar med ytor. Antireflexbeläggningar minskar bländning och ökar transmissionen. Högreflekterande beläggningar håller laserenergin kvar i strålen. Utan lämpliga beläggningar förlorar system prestanda genom ströljus och reflektionsförluster. Rätt beläggning gör en enorm skillnad.
Vilka toleranser kan precisionsoptiska komponenter uppnå?
Precisionstillverkning håller snäva siffror. Enpunkts diamantsvarvning kan nå en radietolerans på ±0.1 % och en tjocklek inom ±0.005 mm. CNC-bearbetning håller ±0.0005 tum eller bättre. Dessa snäva toleranser säkerställer att linser och speglar riktas in korrekt i slutmonteringen.
Hur verifierar interferometrisk testning kvalitet?
Interferometrar jämför en dels yta med en referensyta. De skapar interferensmönster som avslöjar små avvikelser. Resultaten visar PV- och RMS-felvärden. Detta fångar upp ytfigurproblem på nanometerskala. Det är den slutliga kvalitetsgrinden före leverans.
Vilka miljötester genomgår optiska delar?
Delarna utsätts för fuktighetstester vid 120 °C med 95–100 % relativ luftfuktighet i 24 timmar. Termisk cykling sträcker sig från -80 °C till +160 °C. Vidhäftningstesterna använder tejppressning och knäppningsmetoder. Mekaniska stöttester följer MIL-STD-1540. Dessa kontroller bekräftar hållbarhet under verkliga förhållanden.
Varför ska jag arbeta med en enda tillverkningspartner?
En partner hanterar design, materialval, prototypframtagning, produktion och montering. Detta minskar förseningar och kommunikationsproblem. Teamet förstår hur varje del passar in i hela systemet. Problem löses snabbare. Ni slipper hantera flera leverantörer med olika standarder.







