
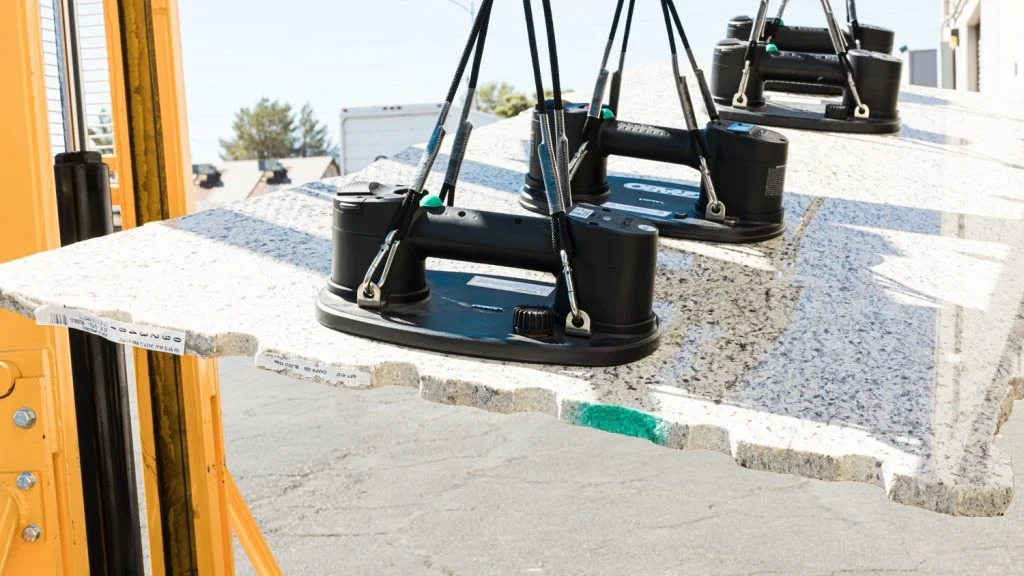
Ta en titt på vilken produkt som helst på hyllan. En bildörrspanel. En förseglad bricka med kött. Det är ett kretskort. Någon gång under produktionsprocessen lyfte, höll eller flyttade en industriell vakuumkopp den. Dessa koppar finns överallt i modern automation. De fungerar automatiskt. Tills de går sönder.
Den här guiden visar hur du gör dem rätt. Vi tittar noga på varje komponent.
Vilka delar består industriella vakuumsugkoppar av?
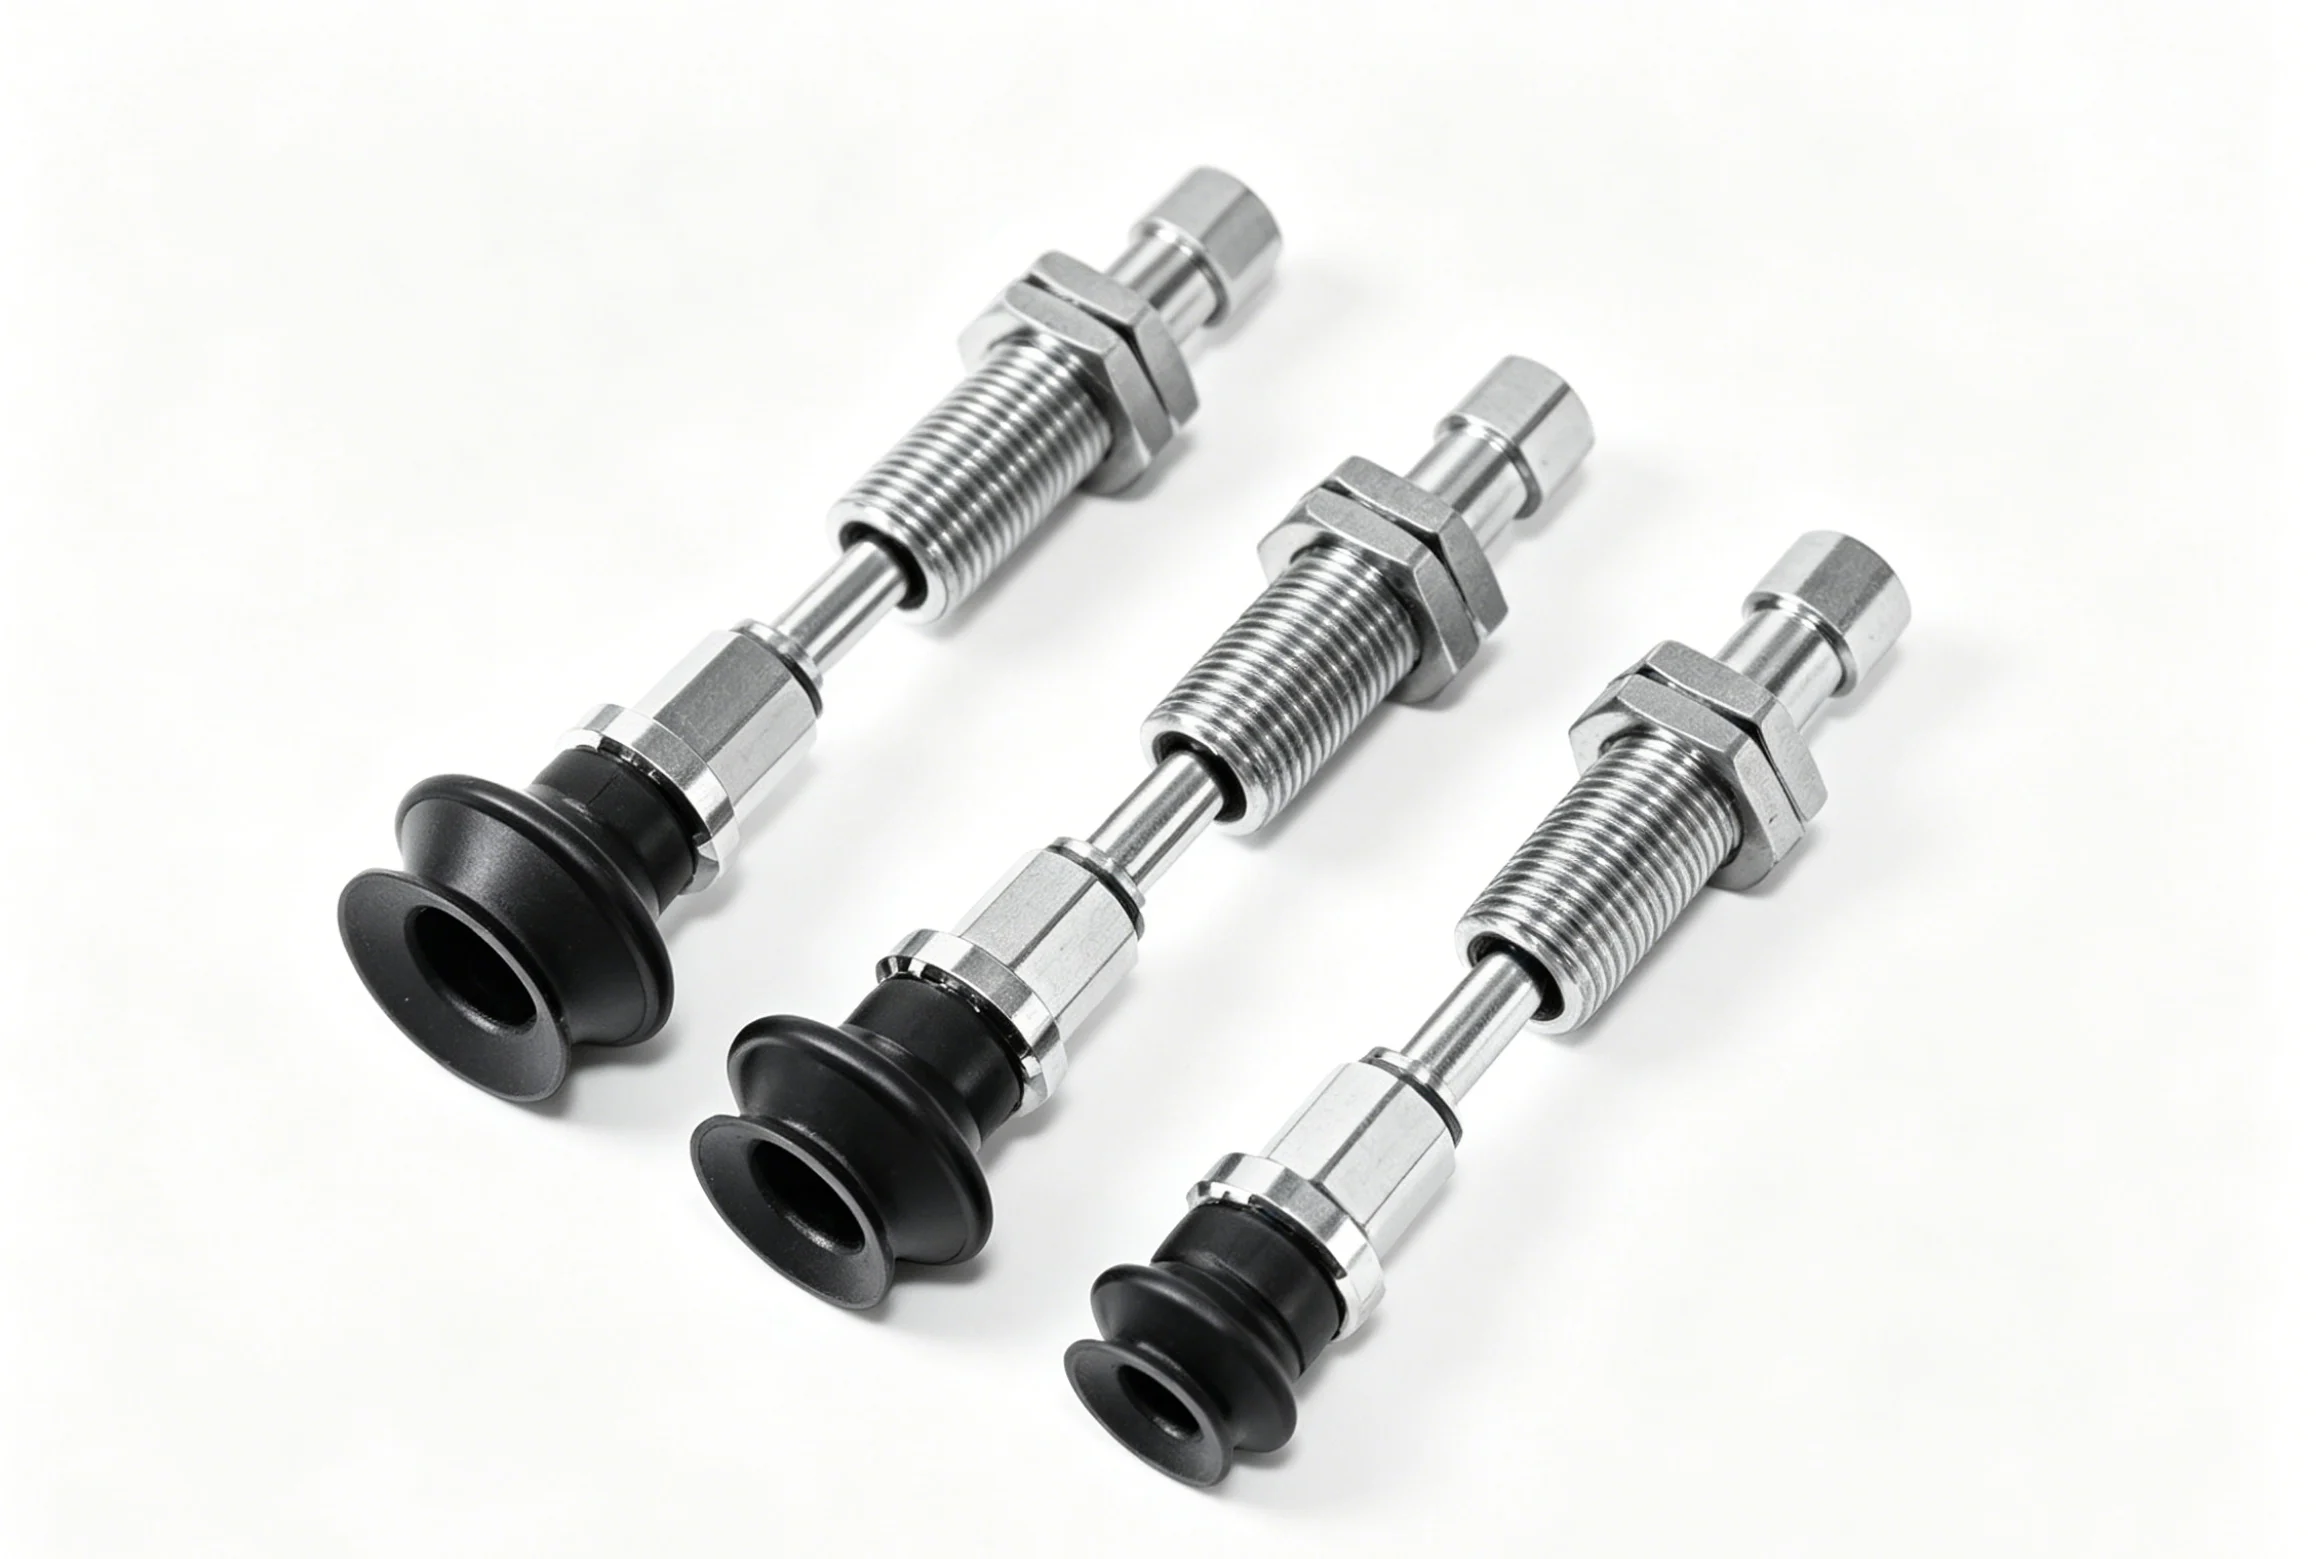
Dela upp industriella vakuumkoppar. Tre huvudkategorier framträder. Dynan vidrör produkten. Anslutningen ansluts till maskinen. Resten är hårdvara.
Sugkoppen (dynan)
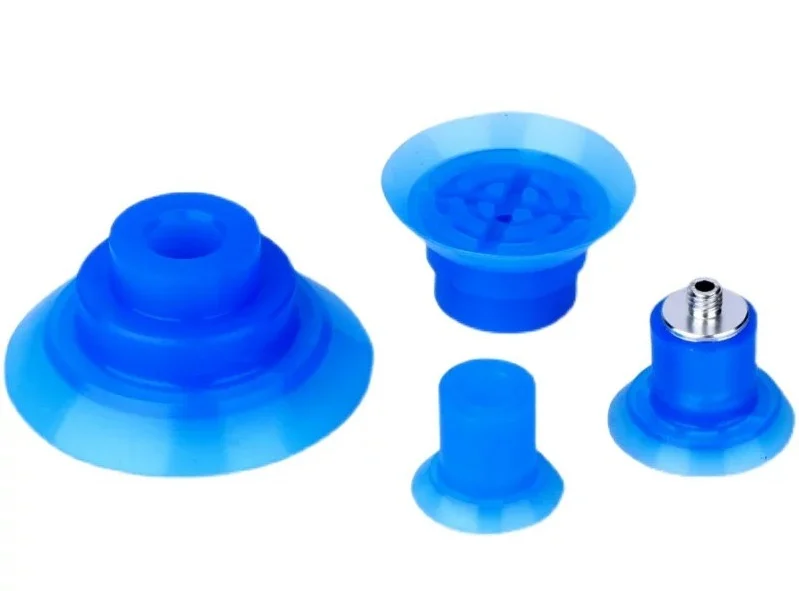
Detta är slutet på affärsverksamheten. Två jobb utförs här. För det första, tätning mot detaljens yta. För det andra, grepp tillräckligt hårt för att lyfta utan att tappa. Olika former passar olika jobb.
Platta dynor fungerar på släta, plana ytor som glas eller metallplåt. Maximal kontaktyta. Bra för tunna material som inte kan böjas.
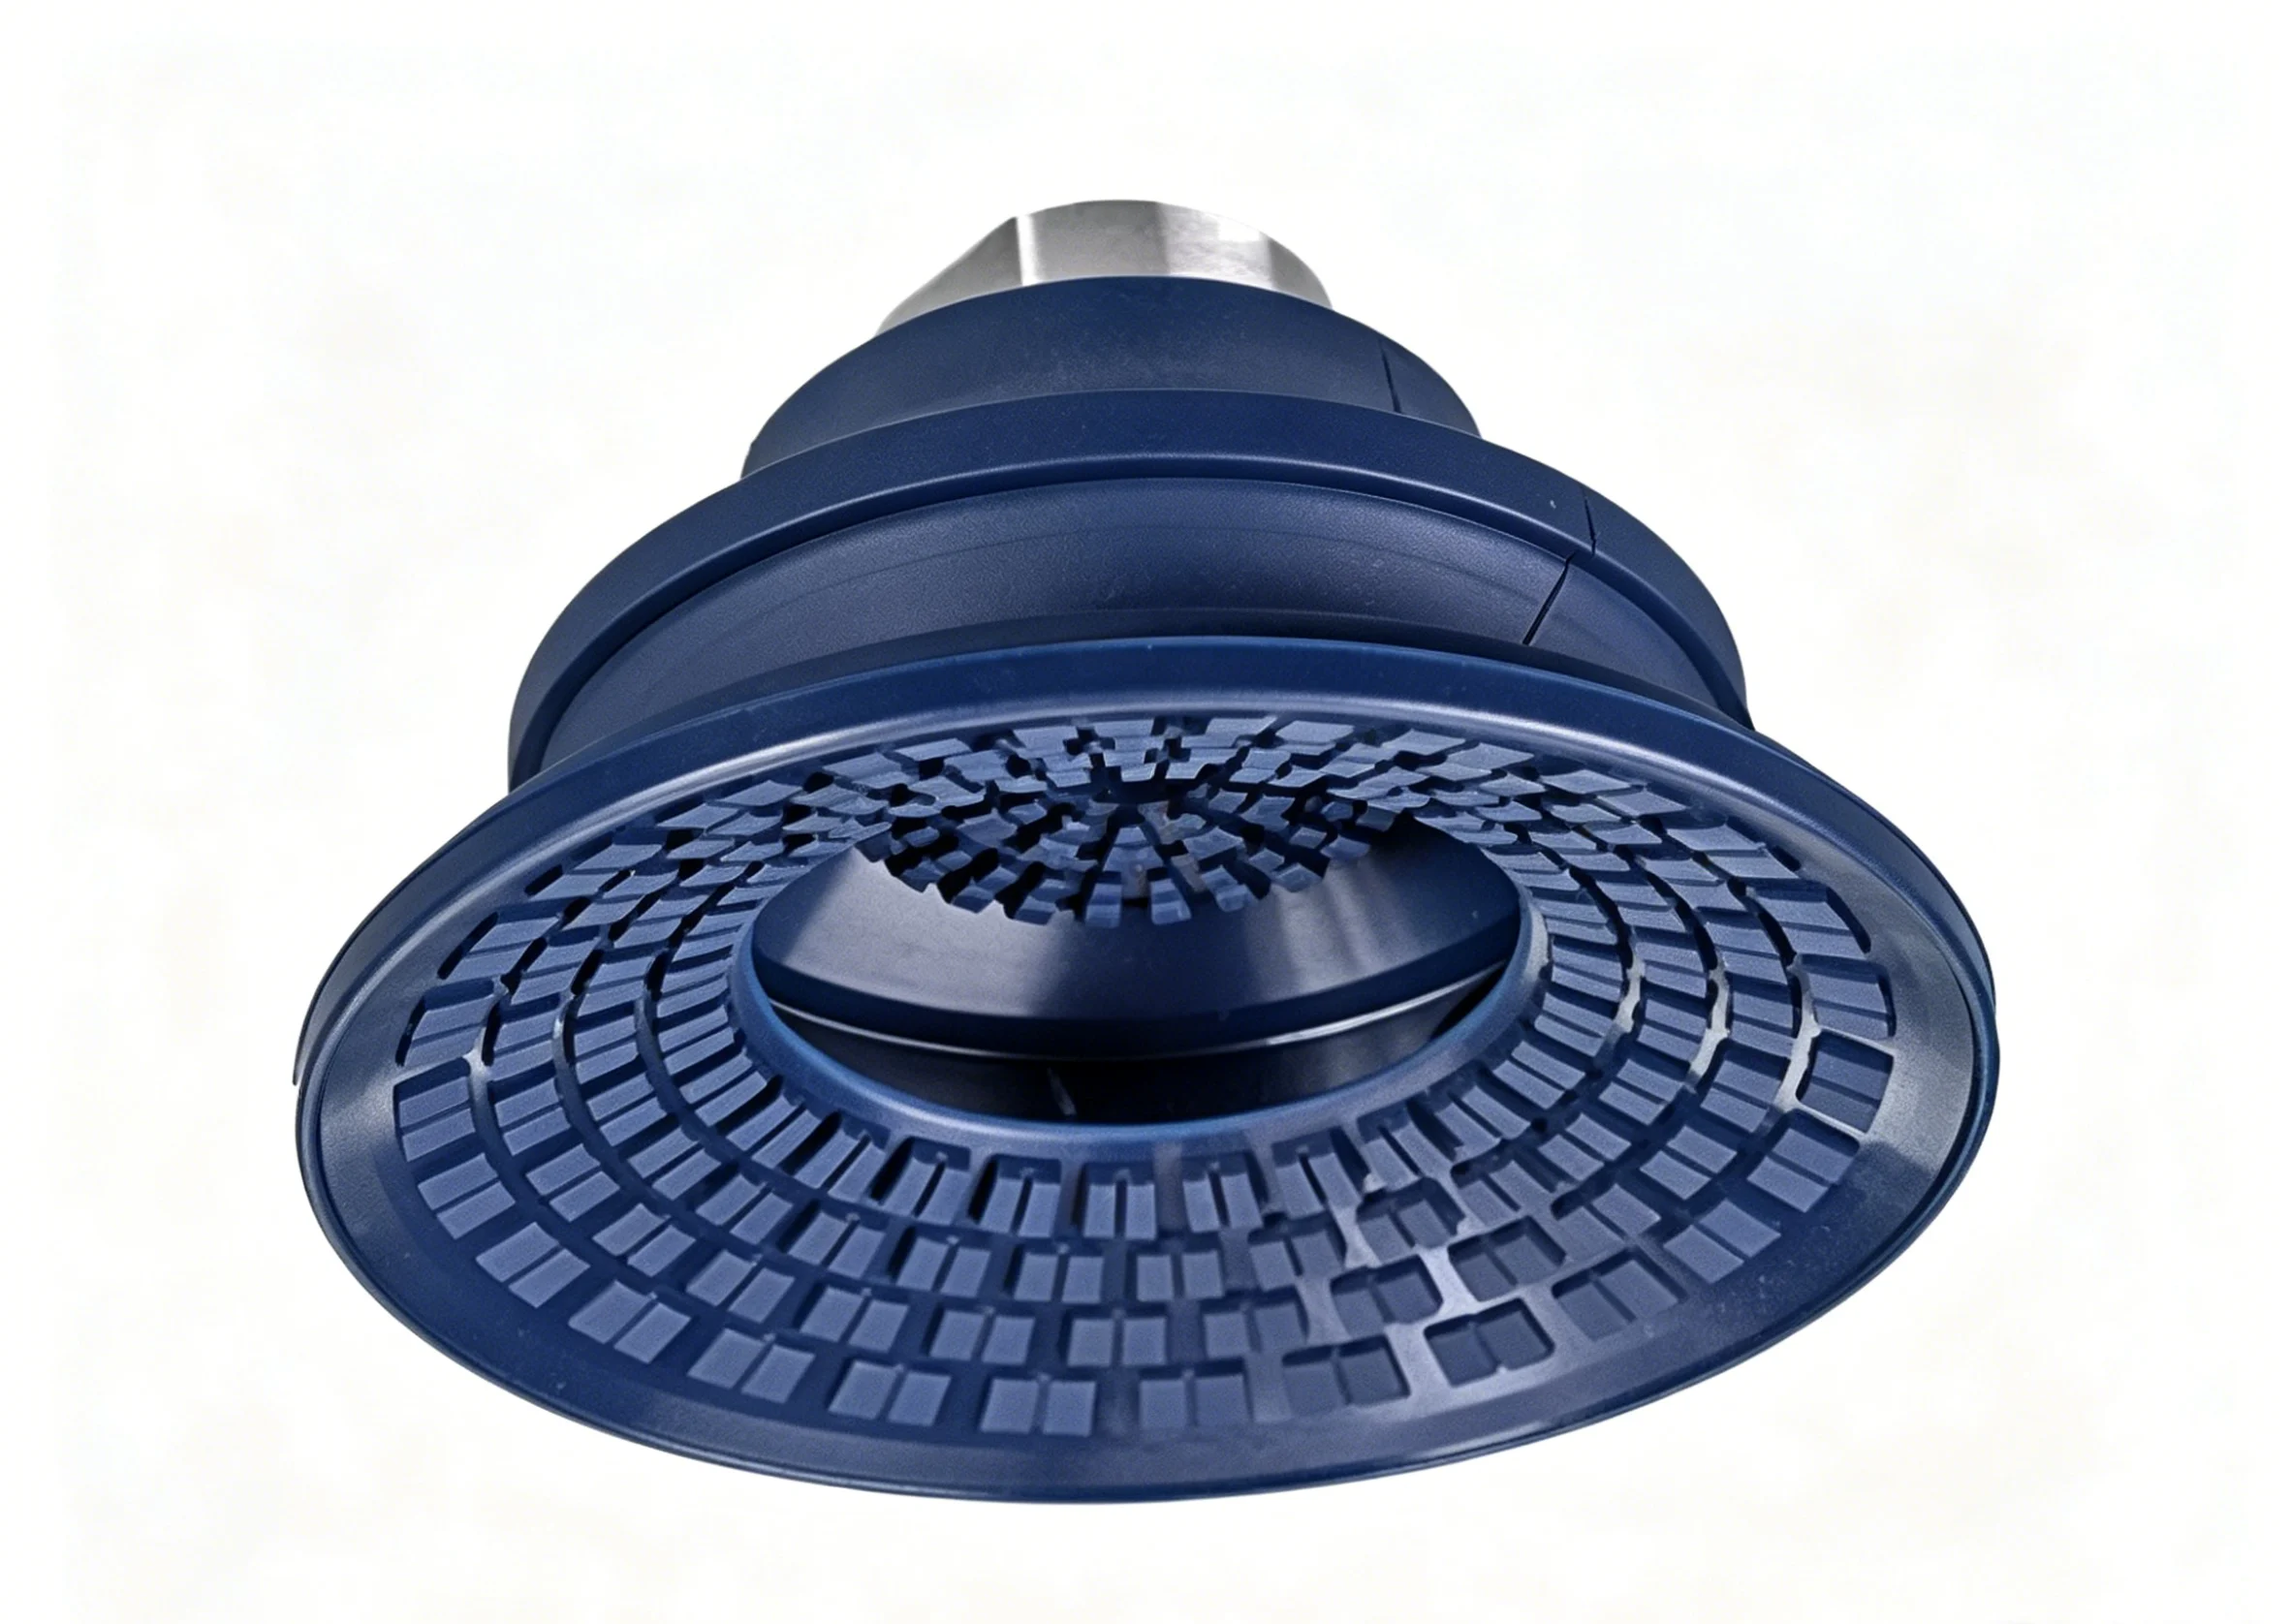
Bälgkoppar har vikta väggar. De fälls ihop och sträcks ut. Detta möjliggör höjdkompensation. Välj en skev bräda eller en ojämn låda. Bälgen absorberar skillnaden.
Ovala koppar hanterar långa, smala delar. Tänk dig en trädekoration eller en kanalformad komponent. En rund kopp skulle missa halva ytan. En oval kopp täcker hela längden.
Hållaren / Beslaget (Kontakten)
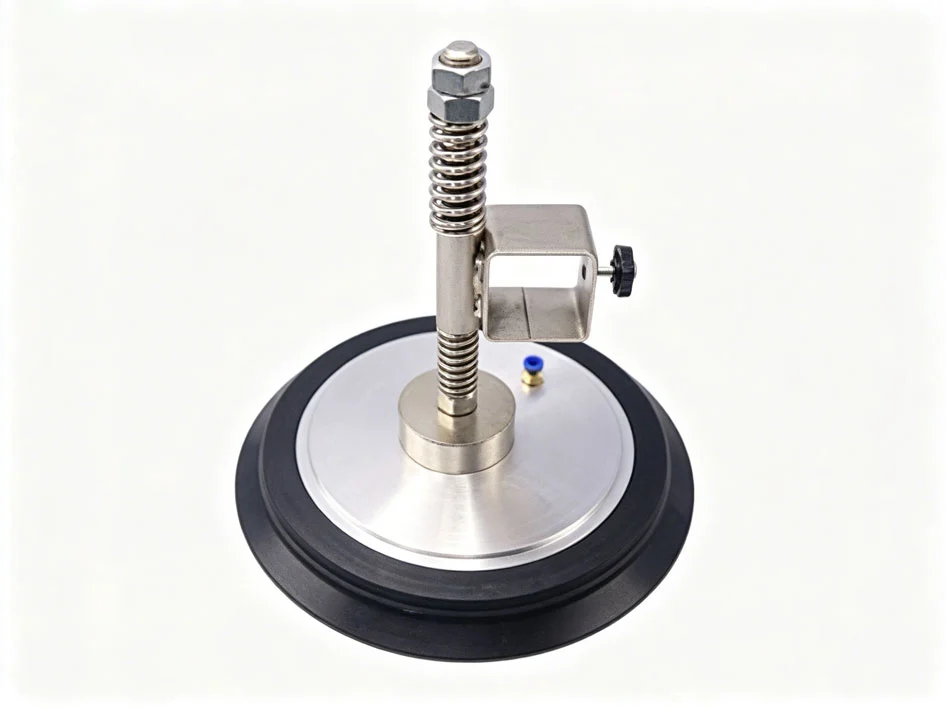
Enbart plattan är värdelös. Den behöver fästas på robotarmen eller pick-and-place-systemet.
En metallstång gängas in i dynan. Ofta bearbetad av mässing eller aluminium – här producerar CNC-bearbetning för vakuumkoppar precisionsgängorna och tätningsytorna. Ibland har stammen en fjädermekanism. Detta ger vertikal eftergivlighet. Koppen nuddar försiktigt istället för att slå emot delen.
Antirotationsfunktioner är ytterligare ett tillägg. En sexkantsskruv eller ett kilspår förhindrar att koppen vrids när muttern dras åt. Liten detalj. Stor skillnad i produktionen.
Ytterligare komponenter
Monteringen slutar inte vid stammen och dynan.
Kopplingar ansluter vakuumledningen. En hullingförsedd koppling för mjuka slangar. En gängad koppling för styva rör.
Reducerare minskar borrhålsstorleken. En stor kopp kan behöva en liten koppling. Reduceraren möjliggör anslutningen.
Ventilskaft sitter inuti vissa utföranden. Dessa är flödeskontroll- eller utlösningsventiler. De bryter vakuumet snabbt när delen behöver släppas.
Alla dessa vakuumkoppdelar måste fungera tillsammans. En dåligt bearbetad stång förstör tätningen. En dåligt gjuten dyna kollapsar ojämnt. Hela tillverkningsprocessen för vakuumkoppen är beroende av att varje del blir rätt.
Hur tillverkas delar till industriella vakuumkoppar?
Olika processer för olika delar. Gummiplattan följer en väg. Metallhållaren följer en annan. De små plastbitarna tar en tredje väg.
Tillverkning av gummisugkoppen
Tre gjutningsmetoder dominerar här. Var och en passar olika volym- och prestandabehov.
Kompressionsgjutning fungerar för stora belägg eller små mängder. En förform av gummi placeras i en uppvärmd kavitet. Pressen stängs. Klämning och värme gör jobbet. Enkel verktygshantering. Låg startkostnad. Men cykeltiderna blir långa.
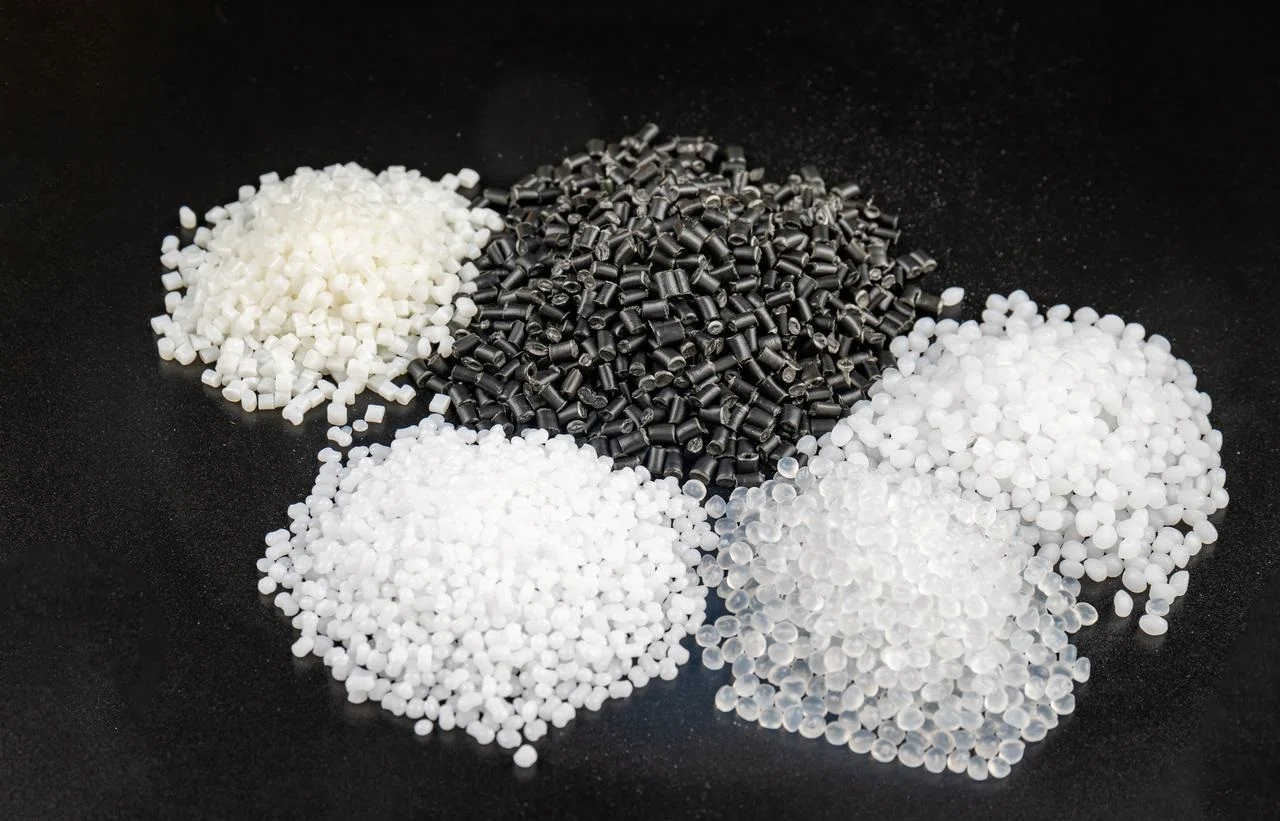
Formsprutning tar över vid höga volymer. Gummimaterialet – vanligtvis nitril, silikon eller uretan – sprutas in i en sluten form under tryck. Snabbare cykler. Snävare toleranser. Bättre konsistens över tusentals delar. De flesta tillverkningsmetoder för vakuumkoppar för standardstorlekar använder denna metod.
Tvåkomponentsgjutning, eller 2K-gjutning, gör koppar med dubbel durometer. En hård gummibas gjuts först. Sedan gjuts en mjuk gummiläpp ovanpå den. Den hårda delen håller formen. Den mjuka delen tätar. Detta är en avancerad sugkoppsdesign för formsprutning av plast. En maskin. Två material. En färdig del.
CNC-bearbetning för metallhållare
Gummibäddar behöver metallskaft för att ansluta till maskiner. Det är där spånbearbetning kommer in i bilden.
CNC-svarvar producerar stänger och gängor. Stångmaterialet matar in. Spindeln roterar. En fräs formar utsidan. Sedan skär ett gängverktyg de inre eller utre gängorna. Rent, exakt, repeterbart.
CNC-fräsning lägger till de icke-runda funktionerna. Sexkantsplatta ytor för en skiftnyckel. Kilspår för antirotation. Plana punkter för ställskruvar. Ofta flyttas en detalj från en svarv till en fräs. Ibland utför en enda fleraxlig maskin båda operationerna i en uppställning.
Vanliga material för vakuumkoppar för dessa hållare inkluderar mässing för korrosionsbeständighet och enkel bearbetning, aluminium för låg vikt och rostfritt stål för livsmedelskvalitet eller renrumsmiljöer. Varje metall bearbetas på olika sätt. Varje material passar för en annan applikation.
Formsprutning av plast för tillbehör
De små delarna – kopplingar, reducerare, ventilhus – bearbetas sällan från metall. För dyrt. För långsamt.
Istället tillverkas sugkoppskomponenter av teknisk plast för formsprutning. PEEK hanterar hög värme och aggressiva kemikalier. POM, även känt som acetal, erbjuder låg friktion och god styvhet. Nylon ger seghet och utmattningsbeständighet. Dessa vakuumkoppsdelar gjuts i verktyg med flera kaviteter. Ett skott ger fyra, åtta eller sexton stycken. Låg kostnad per del. Hög konsistens.
Att veta vilken process som gäller för vilken komponent är halva arbetet vid tillverkning av vakuumkoppar. Gummit behöver gjutas. Metallen behöver bearbetas. De små plastbitarna behöver sprutas in. Blanda ihop dem, och kostnaderna ökar.
Kräver industriella vakuumkoppar speciella Efterbehandling?
Ja. Att gjuta eller bearbeta en del är inte slutet. Delen som kommer ut ur verktyget är rå. Den behöver finslipas innan den fungerar tillförlitligt.
Efterbehandling för gummikoppar
Två steg används i stort sett alltid för gjutna gummikuddar.
Först, avflashning. Gummit rinner in i formhålan. En del av det hamnar alltid utklämt mellan formhalvorna. Det tunna överskottet är flash. Det måste bort. När det gäller små, ömtåliga delar är kryogen trimning rätt väg att gå. Så delarna tumlar bara runt i cylindern. Flytande kväve gör flashen spröd. Använd små plastpellets för att spränga bort den. Själva koppen förblir intakt eftersom materialet den är gjord av är tjockare och tåligare.
För det andra, efterhärdning. Den nyformade koppen går in i ugnen. Värme gör att gummit tvärbinds bättre. Detta kallas eftervulkanisering. Om du hoppar över detta steg kommer koppens egenskaper att förändras med tiden. Det kan bli lite svårare med tiden. Kompressionshärdningar förvärrar saken. Ugnsbehandling håller allt stabilt.
Om du missar dessa steg när du tillverkar vakuumkoppar kommer du att få trasiga fältenheter. Flagnande material kan förstöra tätningen. Ohärdat gummi håller inte särskilt länge.
Efterbehandling för metallhållare
Den bearbetade stammen ser bra ut direkt från svarven. Den är inte färdig än.
Plätering är det första steget. Zink- eller nickelplätering gör dem motståndskraftiga mot korrosion. En opläterad stålskaft rostar i en fuktig fabriksmiljö. Rost kan skada tätningsytan. Det låser också fast kopplingen i hållaren. Zinkplätering är standard. Nickelplätering kostar mer, men den tål starkare kemikalier.
Sedan är det dags för gängavgradning. Att skära gängor kan lämna vassa kanter. Dessa grader kan skära in i gummikudden under monteringen. Ännu värre är att de korsar gängningen med passande kopplingar. Du kan använda en trådtrumma eller en vibrerande trumma för att slå ner graderna.
Gängvalsning är ett utmärkt alternativ för höghållfasta stammar. Istället för att skäras formas gängorna genom valsning. Inga flisor. Och det finns inga grader. Gängorna är starkare eftersom metallfibrerna flyter runt profilen. Detta är ganska standard vid premium CNC-bearbetning för vakuumkoppsoperationer.
Specialrenrum och livsmedelsklassad ytbehandling
Vissa appar kräver några extra steg.
När det gäller användning i renrum, som för hantering av halvledare och medicinsk montering, är ultraljudsrengöring rätt väg att gå. Delarna hamnar i ett bad med avjoniserat vatten. Högfrekventa ljudvågor skapar små bubblor som kollapsar och skrubbar varje yta. Det tar bort damm, oljor och lösa partiklar.
Livsmedelsgodkända applikationer inkluderar FDA-kompatibel sköljning. Rengöringsmedlen och det slutliga sköljvattnet måste uppfylla FDA:s föreskrifter. Resterande kemikalier får inte förorena livsmedelsprodukter. Ibland används en separat, dedikerad produktionslinje just för dessa delar.
En vanlig industriell vakuumkopp för en bilfabrik används för plätering och avgradning. Koppen som används för kakförpackningslinjen rengörs med ultraljud och sköljs med FDA-godkända vätskor. Basmaterialen för vakuumkopparna kan vara desamma. Det är efterbehandlingen som gör skillnaden.
Vilka material används vanligtvis för industriella vakuumkoppar?
Gummi är lite av en missvisande benämning. Olika material beter sig på helt olika sätt. Om du väljer fel material till vakuumkoppen kommer den att gå sönder, oavsett hur väl koppen är tillverkad.
Gummi är inte en sak. Olika material beter sig helt olika. Att välja fel material för vakuumkoppar garanterar misslyckande oavsett hur väl koppen är formgjuten.
| Material | Viktiga egenskaper | Bästa applikationerna |
| Nitril (NBR) | Oljebeständighet, god nötning, allmänt bruk | Maskinverkstäder, bilmontering, oljiga ytor |
| Silikon (VMQ) | Extremt temperaturområde (-60 °C till 230 °C), livsmedelskvaliteter tillgängliga | Bakningslinjer, frysapplikationer och medicintekniska produkter |
| Polyuretan (PU) | Enastående nötningsbeständighet, hög rivhållfasthet, hållbar | Grova ytor, betongblock, återvunnet material |
| Naturgummi (NR) | Hög friktionskoefficient, god elasticitet, billig | Kartonger, wellpapp, pappersvaror |
Hur man väljer: En praktisk urvalsguide
Tre frågor styr beslutet.
- Är miljön varm eller kall? Silikon fungerar över hela temperaturområdet. Nitril stelnar under -20 °C. FKM hanterar värme men går sönder i kyla.
- Ytstruktur. Slät glas behöver ett annat material än grov betong. Polyuretan motstår skärskador på vassa eller grova ytor. Naturgummi greppar slät kartong bäst.
- Vilka kemikalier finns i produkten? Olja kräver nitril eller FKM. Utomhusexponering kräver EPDM. Kontakt med livsmedel kräver FDA-klassad silikon.
Rätt material i vakuumkoppar passar tillämpningen. Det finns ingen universell förening. En kopp som fungerar perfekt på ett oljigt motorblock går sönder direkt på en fryslåda. Matcha materialet till jobbet.
Om NOBLE: Din partner inom precisionstillverkning
Kärntillverkningskapacitet
- CNC precisionsbearbetning (För metallhållare och beslag)
Fleraxlig CNC-svarvning och fräsning. Schweiziska svarvar för små, komplexa stammar. Roterande verktyg möjliggör skapande av sexkantshål och tvärgående hål i en uppställning.
Tillgängliga material: Mässing (fribearbetning), aluminium (lättvikt), rostfritt stål (304 och 316 för korrosionsbeständighet) och legerat stål (för höghållfasta applikationer).
Toleranser ner till ±0.005 mm på kritiska egenskaper. Det är fem mikron. Som jämförelse är ett mänskligt hårstrå cirka 75 mikron.
- Plastbearbetning & Formsprutning
Stela komponenter behöver styv plast. Gängade hus. Ventilskaft. Kontakthus.
Prototypframställningen sker först genom CNC-bearbetning . Snabb leveranstid för designvalidering. När designen är låst går produktionen över till formsprutning för lägre kostnad per del.
Tillgängliga material: PEEK (hög värme- och kemikaliebeständighet), POM/Delrin (låg friktion), Nylon PA6/66 (slitstark), ABS (allmänt bruk), Polykarbonat (slagtålig).
Direktkopplingen till vakuumkoppar
Alla dessa delar – den maskinbearbetade skaftet, den gjutna plastkopplingen, den gängade adaptern – går direkt in i sugkoppsaggregaten. Ett specialbyggt vakuumkoppsverktygsprojekt börjar ofta med metallskaftets design. Det är där NOBLE kommer in.
Kvalitetscertifieringar
ISO 9001:2015 innebär jämn kvalitet för allmänna industriella delar. Fordon. Förpackning. Elektronik. Repeterbara processer. Internationella standarder. En kund i Tyskland får samma del som en kund i Texas.
ISO 13485:2016 höjer kraven. Medicinsk kvalitet. Fullständig spårbarhet från råmaterialparti till färdig del. Renhetsprotokoll. Dokumentation av riskhantering. Om vakuumkoppen används i montering av medicintekniska produkter eller läkemedelsförpackningar är denna certifiering viktig.
Varför samarbeta med NOBLE?
- Vertikal integration. Råmaterial kommer in genom en dörr. Färdiga delar går ut till en annan. CNC-bearbetning, plastinjektion, inspektion och frakt sker allt under ett och samma tak. Ingen överlämning till okända underleverantörer.
- Teknisk support. En DfM-analys görs på varje ny design. Kan hållaren bearbetas snabbare? Kan plastdelen formas med enklare verktyg? Analysen sker innan offert lämnas. Kunderna får lägre kostnader och kortare ledtider som ett resultat.
- Inget MOQ-tryck. Ett forskarteam behöver fem delar till en prototyp. En produktionslinje behöver femtiotusen. NOBLE hanterar båda. Börja smått. Skala upp. Ingen straffavgift för låg volym i början.
Vårt engagemang för kvalitet
Inspektionsutrustning. CMM (koordinatmätare) för komplexa geometrier. Optiska jämförare för gängprofiler. Digitala mikrometrar och hålmätare för dagliga kontroller.
Spårbarhet. För ISO 13485-delar får varje batch ett unikt nummer. Materialcertifikat lagras. Processparametrar loggas. Ett återkallelsescenario – om ett någonsin skulle inträffa – begränsas och kontrolleras.
Ytbehandling. Avgradning sker som standard på varje bearbetad del. Plätering (zink, nickel) tillgänglig internt. Ultraljudsrengöring för renrumsapplikationer. Inget behov av att skicka delar till en tredje part och hoppas på det bästa.
Detta är erbjudandet. Precisionskomponenter för industriella vakuumkoppsaggregat. Inget gummi. Inga tomma löften. Bara maskinbearbetade och gjutna delar som passar, tätar och håller länge.
FAQ
Kan jag 3D-tryck en vakuumsugkopp?
Ja, för prototypframställning. Använd TPU-filament. Det flexibla materialet fungerar.
Men använd inte tryckta koppar i produktionen. Skiktlinjerna skapar mikroskopiska kanaler. Luft läcker igenom. Koppen förlorar vakuum. En gjuten kopp har solida väggar. En tryckt kopp har tusentals små springor.
Vad är skillnaden mellan en bälgkopp och en platt kopp?
En platt kopp tätar mot en slät, plan yta. Glas. Plåt. Plastpaneler. Läppen har jämn kontakt. Det är allt den gör.
En bälgkopp har vikta väggar. Dessa bälgar komprimeras och förlängs. Detta möjliggör höjdkompensation. Välj en skev bräda. Lyft en låda med ojämn topp. Bälgen absorberar skillnaden. Koppen lyfts också med ett kort vertikalt slag. Det hjälper med ömtåliga delar.
Hur hindrar jag silikonmuggar från att lämna märken på glaset?
Standardsilikon lämnar rester. Oljor från härdningsprocessen överförs till glasytan. Resultatet blir en grumlig ring eller en fet fläck.
Fixeringen är halogenerad silikon. Vissa leverantörer kallar det "spårfri" eller "märkesfri" behandling. Ytan modifieras under gjutningen. Ingen oljemigration. Inga märken. Glaset förblir rent.
Är hållare i mässing eller rostfritt stål bättre?
Mässing bearbetas enkelt. Det motstår korrosion i torr fabriksluft. Det kostar mindre. För en vanlig monteringslinje som plockar plastdelar fungerar mässing bra.
Rostfritt stål klarar våta förhållanden. Miljöer med nedspolning. Livsmedelsbearbetningslinjer. Renrum med aggressiva rengöringsmedel. 304 rostfritt stål motstår rost. 316 rostfritt stål klarar salt och starkare kemikalier.
Välj mässing för torrt och billigt. Välj rostfritt för vått och föreskrivande. Det finns inget universellt "bättre". Bara det som passar applikationen.







