Vad är sidfräsning?
Så, vad är egentligen sidfräsning? Vi kan gå tillbaka till dess kärnidé. Sidfräsning är ett bearbetningsjobb där vi använder sidan av skäret, dess egg, för att bearbeta ett arbetsstyckes vertikala ytor. Tänk dig att använda kanten på en roterande skiva för att hyvla ner väggen på en detalj. Det är grundidén. Tanken är inte att borra ett hål eller slipa av en yta. Vi skapar plana, vertikala väggar. Vi får exakta bredder. Vi bearbetar kritiska funktioner som steg och spår. Det är en viktig del av professionell bearbetning.
Hur fungerar det?
Verktyget och arbetsstycket
Sidfräsningsprocessen är faktiskt ganska enkel, men all bearbetning som involverar skärverktyg kräver exceptionell försiktighet från ingenjörer – säkerheten kommer först.
Den primära uppgiften är att säkerställa att det roterande verktyget är ordentligt låst på CNC-bearbetningscentrets spindel. Det måste betonas att styvhetskraven inte är förhandlingsbara. All glapp kommer att leda till bearbetningsfel.

Fäst sedan arbetsstycket – till exempel ett aluminiumämne för bilkomponenter – vid maskinbordet med hjälp av ett skruvstäd eller en fixtur. Jag har sett fall där försummelse av detta steg resulterade i katastrofala fel i hela fräsningsoperationen. Förstå detta: framgången med sidfräsning beror helt på arbetsstyckets absoluta stabilitet.
Nu kan maskinen startas. Spindeln roterar verktyget med hög hastighet medan arbetsbordet långsamt matar arbetsstycket horisontellt mot verktygets skäregg. Skäreggens tandprofil griper tag i materialet genom en serie snabba, precisa bett och skär det till fina spån. Varje matning avlägsnar ett exakt uppmätt ytskikt och omvandlar en grov yta till en helt ny, slät och extremt exakt vertikal vägg. Detta är kärnan i sidfräsning – kontrollerad mekanisk erosion.
Viktiga egenskaper vid sidfräsning
Det är verkligen viktigt att förstå grunderna i sidfräsning om du vill skilja mellan grundläggande bearbetning och verklig precisionstillverkning. Detta går utöver att bara skära metall; det handlar om att kunna förutsäga och kontrollera resultatet av bearbetningsprocessen.
När vi har utfört sidfräsning tidigare har vi funnit tre huvudsakliga saker som spelar roll. Ärligt talat avgör dessa saker om ett projekt blir en framgång eller ett misslyckande.
Ytgenerering
Som vi vet är det huvudsakliga resultatet av sidfräsning att man skapar plana vertikala ytor. Men det finns ingen garanti för att varje snitt blir jämnt. Det beror på saker som vilket verktyg du väljer, hur snabbt du matar det och hur styv maskinen är.
Om du använder helt nya, vassa pinnfräsar med rätt inställningar kan du få ytor som är riktigt släta. NOBLE uppfyller ofta kraven på ytfinish för bilkomponenter direkt efter bearbetning, så att du kan eliminera sekundära finbearbetningsoperationer. Denna effektivitet är kärnan i NOBLEs professionella bearbetningsfilosofi.
Dimensionell noggrannhet
Det är precis här sidfräsning kommer in i bilden. Vi har upptäckt att sidfräsning är det bästa sättet att se till att bredden och parallelliteten är perfekta på båda sidor.
Tänk dig ett block som måste hålla en viss bredd rakt igenom. Vi träffar inte bara måldimensionerna, vi träffar det perfekt.
CNC-bearbetningsprocesser gör detta repeterbart. En gång, när vi bearbetade ett specialdesignat ställdonshus åt en kund, var det väldigt viktigt att bredden var perfekt hela vägen. Detta är bara en av de där standardsakerna man måste göra på NOBLE-fabriken.
Verktygsengagemang
När du utför sidfräsning går den huvudsakliga skärkraften ut från mitten. När du skär trycks verktyget i princip bort från mitten. Denna kraft gör att verktyget böjs lite. Detta är vanligare med smala pinnfräsar. Om du ignorerar det kommer verktyget att böjas bort från arbetsstyckets vägg, vilket kommer att rubba måtten och resultera i felaktiga delar med för mycket kona.
NOBLE-ingenjörer hanterar detta på tre sätt: att välja de kortaste och styvaste verktygen; justera matningshastigheterna; och ibland använda cykloidala fräsbanor för att minska verktygsspänningen. Det är en praktisk balansgång mellan metallbearbetningsteori och de faktiska fysikaliska egenskaperna som är inblandade.
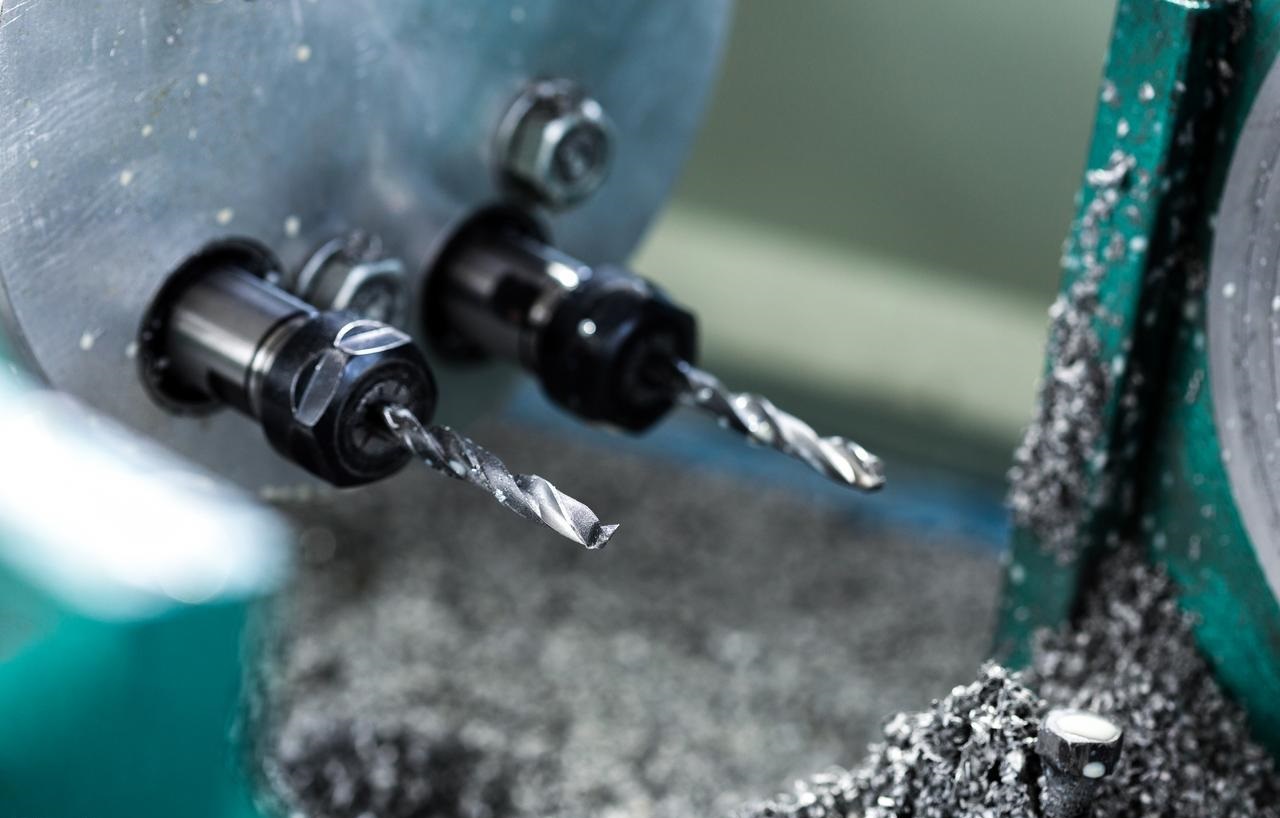
Vanliga verktyg som används för sidfräsning
Att välja rätt skärverktyg är mer än bara ett steg i bearbetningsprocessen; det är ett avgörande beslut som avgör om hela planfräsningsoperationen blir en framgång eller ett misslyckande.
Här på NOBLE förstår vi att val av fel verktyg kan påverka bearbetningsnoggrannheten, effektiviteten och kostnaden negativt. Vår tekniska avdelning har ett stort utbud av skärverktyg, som alla är utvalda av våra experter för att säkerställa att vi kan leverera förstklassig bearbetning.
Här är en enkel jämförelse av flera typer av knivar. Hoppas att detta hjälper!
| Leverans | Slutverk | Shell Mills | Sidfräsar |
| BESKRIVNING | Mångsidig, tänder på änden och periferin | Stor diameter, monteras på spindel | Smal, för grenslefräsning |
| Primär användning | Allmänt bruk, spår, konturer | Breda ytor, hög avverkning | Parallella ytor, samtidig bearbetning |
| Typisk storlek | Liten till medelstor | Stora | Smal |
| Nyckelfördel | Mångsidighet, tillgänglighet | Stabilitet, effektivitet för stora ytor | Dimensionsnoggrannhet för parallella funktioner |
Slutverk
Pinnfräsar är definitivt de självklara verktygen för sidfräsningsoperationer. Deras utmärkande kännetecken är skärtänderna placerade på ytan och längs eggen.
Vi använder starka fyrkantiga pinnfräsar för noggrann vinkelbearbetning av arbetsstycken, vilket skapar skarpa 90-graders räta vinklar. När vi bearbetade prototyper av insugningsrör i aluminium för bilar valde vi vanliga fyrskäriga pinnfräsar för att snabbt kunna etablera de huvudsakliga referensväggarna. Denna metod håller skärhastigheterna höga samtidigt som ytorna blir riktigt släta – ibland behöver man inte ens göra någon efterbehandling.
Shell Mills
När vi fräser större komponenter eller behöver täcka mycket mark byter vi till skalfräsar. En skalfräs är i grunden en stor fräskropp monterad på en egen verktygshållare. När man utför sidfräsning är det bara kanterna på sidorna som skär.
Skalfräsen är ganska stor, så den är väldigt stabil. Jag har sett våra ingenjörer använda den för att göra fullhöjdssnitt på stålformbaser i ett svep, vilket är mycket bättre än att använda mindre pinnfräsar och göra det i flera steg. Detta är verkligen viktigt för våra högvolyms precisionstillverkningsprojekt, där cykeltid och verktygslivslängd är viktiga mätvärden.
Sidfräsar (Grenslefräsning)
Detta är en mer professionell och klassisk metod. Sidfräsar är ganska smala fräsar. De är mest användbara för korsfräsning, där du kan fästa två fräsar på samma verktygshållare, placerade exakt som du vill. Den här konfigurationen låter dig bearbeta två parallella vertikala ytor samtidigt, vilket gör det supereffektivt.
Nyligen, när de massproducerade grafitelektroder, använde NOBLE-ingenjörer den här metoden för att säkerställa att de tillförlitligt kunde bearbeta flera uppsättningar perfekt parallella flänsar.
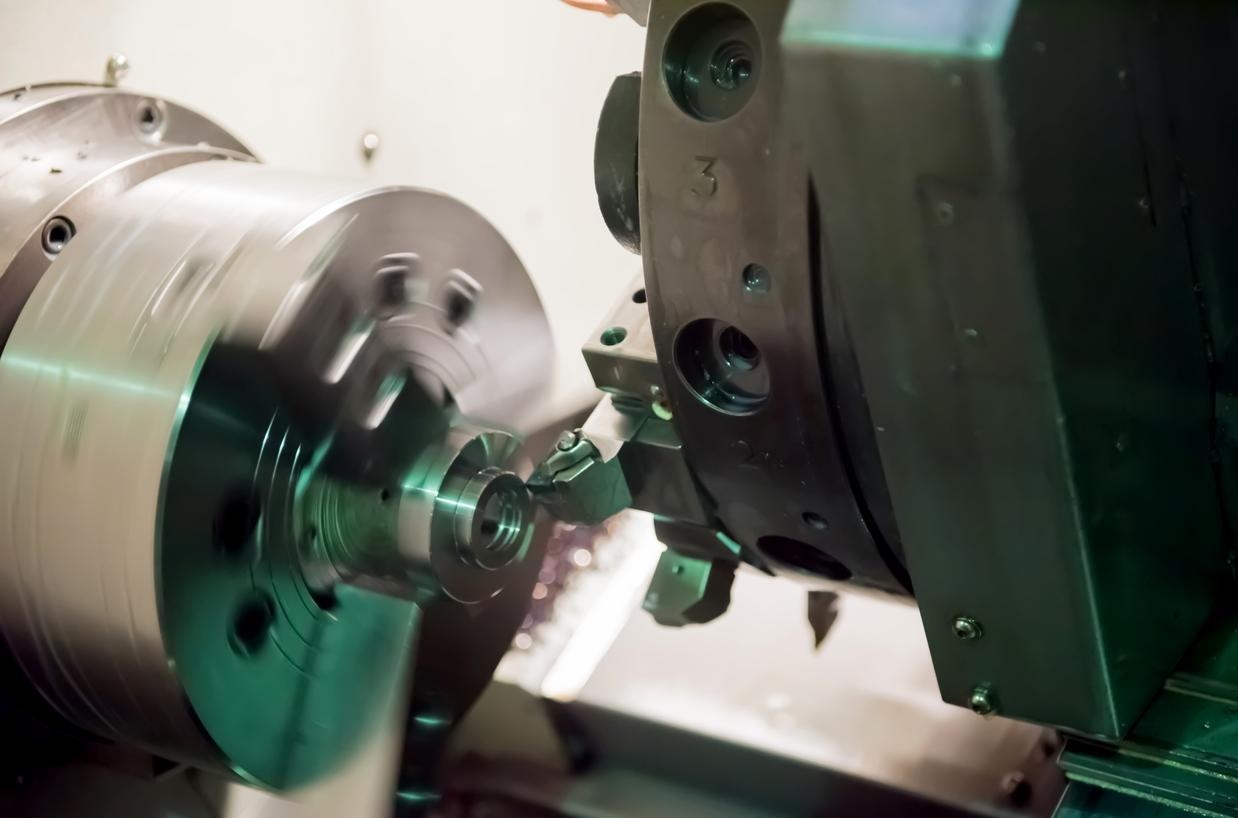
Typer av sidfräsningsoperationer
Idén bakom sidfräsning är ganska enkel, men hur det görs kan variera en hel del beroende på slutmålet.
Sidfräsning
Sidfräsning är den mest grundläggande och enkla bearbetningsprocessen. Ett verktyg bearbetar en vertikal yta med en enda linjär matning. Du kan tänka på det som att trimma kanterna på en träskiva för att göra dem raka och fyrkantiga. Denna metod är enkel och effektiv för de flesta grundläggande konturbearbetningar. Ingenjörer använder den ofta för specialbearbetning av enskilda delar eller för preliminär trimning av råmaterial.
2. Grenslefräsning
Nu går vi vidare till en mer effektiv och exakt bearbetningsteknik. När vi utför grenslefräsning låser vi två sidoskär på samma verktygshållare och använder positioneringshylsor för att beräkna den slutliga bredden. Med ett rent snitt kan de bearbeta två parallella vertikala ytor samtidigt under sidofräsning.
Det är ganska tydligt hur de är bättre: avståndet mellan verktygen påverkar direkt arbetsstyckets bredd, vilket säkerställer att det alltid är parallellt genom hela sidfräsprocessen. Detta är perfekt för bearbetning av sexkantiga plana ytor med specialfixturer eller för att exakt bearbeta arbetsstycken till specifika dimensioner utan att behöva ompositionera dem.
3. Gängfräsning
Gruppfräsningstekniken tar idén om simultan bearbetning till nästa nivå. Tänk dig detta: massor av skärverktyg med olika diametrar, bredder och profiler, alla monterade på en spindel. Den här konfigurationen låter oss utföra sidfräsningsoperationer på olika ytor, spår och konturer i ett svep.
Uppställningen är lite av ett huvudbry, men det är värt det för storskalig produktion. När man tillverkar många specialdelar, som de där flerstegsbearbetade medicinska implantaten, kan kombinationsfräsning verkligen snabba upp processen.
Praktiska tillämpningar av sidfräsning
Sidfräsning hittar man överallt i en modern maskinverkstad. Det är inte något abstrakt koncept; det är det dagliga arbetet som omvandlar råmaterial till funktionella komponenter.
Att kvadrera upp ett block
Detta är normalt det första steget i bearbetning av metallämnen. Ingenjörer behöver bearbeta grovgjutgods eller ämnen till standardkuber som har exakt rätt storlek. Sedan, med hjälp av en serie sidfräsningsoperationer, bearbetas alla sex ytor för att fastställa den grundläggande referensen för alla efterföljande processer.
Skapa steg och axlar
Vi behöver ofta bearbeta vertikala ytor för att skapa steg på delar (som monteringsflänsar eller positioneringsfunktioner). Sidfräsningsoperationer avlägsnar rent material för att skapa skarpa vertikala skuldror.
stickning
När du spårfräser något, vidrör skärverktyget bara änden av spåret och sidorna. Hur bra spårväggarna är beror helt på hur bra sidfräsningen är. De två vertikala sidoväggarna bildas av skärverktygets ytterkant. Spårets bredd beror på verktygets diameter.
konturering
Genom att flytta delar längs flera axlar under sidfräsmaskinen kan man forma komplexa vertikala konturer på komponenter. Detta är långt ifrån enkel linjär bearbetning – vi kan utföra bearbetning av krökta väggar, precisionsmönstergravering och organisk formning. Denna funktion är verkligen viktig för specialbearbetning av delar som fordonsspecifika impeller eller gjutkärnor.
Avsked
Detta är den sista, mer intensiva applikationen. Vi använder en tunn slitssåg, en speciell typ av sidfräs, för att såga bort en färdig detalj från huvudstången. Det är ett engångsjobb i ett svep som kräver en gedigen uppställning och rätt verktyg för att säkerställa ett rent brott och en rätvinklig yta. Det är ett ganska vanligt och effektivt sätt att avsluta många av våra produktionscykler.
Specialiserade sidfräsningsstrategier i CNC Mvärkande
När det gäller modern CNC-bearbetning räcker det helt enkelt inte längre med enkla verktygsbanor, särskilt inte när det gäller högprecisionsjobb. Vi går in i en tid där bearbetningsstrategier styrs av avancerad programvara, vilket verkligen kan förbättra maskinernas prestanda.
Dynamisk fräsning / Trochoidfräsning
Dynamisk fräsning använder specialverktyg som skär med en mycket konstant hastighet, så att endast ett tunt lager material avlägsnas åt gången. Det kan verka konstigt, men den här designen låter dig skära igenom hela tjockleken och gör det mycket enklare att få jobbet gjort snabbt. Verktyget är alltid i rörelse och tar bort tunna lager för att förhindra att det överbelastas.
NOBLE använder den här tekniken för att effektivt grovbearbeta medicintekniska komponenter i rostfritt stål, vilket avlägsnar material snabbare än med konventionella metoder samtidigt som verktygen håller mycket längre.
Höghastighetsbearbetning (HSM) konturering
Detta är vår strategi för att finslipa de där kritiska vertikala väggarna. Målet är att göra det perfekt: en slät yta och exakta mått. Detta eliminerar i princip verktygsnedböjning, vilket är fienden för en rak vägg. Det avlägsnar också värme från spånan, så att den inte överförs till detaljen. Resultatet är en yta som ofta inte behöver någon efterpolering.
Sammanfattning av viktiga parametrar att kontrollera
| Parameter | Kontroller / Påverkar | Typisk övervägning |
| Skärhastighet (SFM) | Värme, verktygsslitage | Materialberoende. Högre för aluminium, lägre för stål. |
| Matningshastighet (IPM) | Produktivitet, spåntjocklek | Balanserad för att uppnå en bra "spånbelastning" utan att överbelasta verktyget. |
| Radiellt skärdjup (Ae) | Skärkraft, verktygsnedböjning, grovbearbetning/finbearbetning | Stor för grovbearbetning, liten för finbearbetning. |
| Axiellt skärdjup (Ap) | Funktionsdjup, verktygsengagemang | Ofta inställd på funktionens fulla djup för effektivitets skull. |
| Verktygslängd | Avböjning och prat | Den enskilt viktigaste faktorn för noggrannhet. Använd det kortaste möjliga verktyget. |
Välj NOBLE för dina fräslösningar
Med toppmodern 3-, 4- och 5-axlig fräsutrustning erbjuder vi pålitliga CNC-fräsningstjänster på begäran för snabb prototyptillverkning och produktion av delar. Få högprecisions-, naturtrogna frästa delar specialtillverkade av en mängd olika metaller och plaster till konkurrenskraftiga priser. Avancerad utrustning och kostnadseffektivt pris.
Jobba med oss i bara 4 enkla steg
Med många års erfarenhet av tillverkning erbjuder NOBLE de bästa lösningarna för alla behov inom snabb prototypframställning och tillverkning i låg volym . Vi effektiviserar innovationscykeln i fyra enkla men effektiva steg.
Ladda upp din design
Ladda bara upp dina CAD-filer och skicka in offerter med tydlig information online.
↓
Mottag designanalys
Vi skickar en design för tillverkningsbarhetsanalys och transparent prissättning.
↓
Börja tillverka
Våra experter kommer att producera dina delar med nödvändig teknik och material.
↓
Ta emot dina delar
Dina delar levereras direkt till din dörr med strikta tidsfrister.
Vanliga frågor om Sidofräsning
Vad är den största skillnaden mellan sidfräsning och pinnfräsning?
Det handlar om vilken skäryta som används. Sidfräsning använder verktygets periferi för att skapa vertikala ytor. Pinnfräsning använder främst verktygets undersida för att skapa horisontella ytor, fickor och håligheter. En pinnfräs kan göra båda, men dess namn kommer från dess förmåga att skära med änden.
När ska jag välja sidfräsning framför planfräsning?
Valet dikteras av den geometri du behöver skapa. Använd planfräsning för att skapa en plan horisontell yta ovanpå en detalj. Använd sidfräsning när du behöver skapa eller finbearbeta en vertikal vägg, fastställa en exakt bredd eller bearbeta funktioner som steg och spår. Det handlar om ytans orientering.
Varför är verktygsnedböjning ett stort problem vid sidfräsning?
Den primära skärkraften är radiell och trycker skäraren i sidled. Denna kraft fungerar som en hävstång som försöker böja verktyget bort från arbetsstycket. Denna avböjning leder till felaktigheter – en vägg som inte är rak eller en dimension som ligger utanför toleransen. Det är den grundläggande fysiska utmaningen vi hanterar inom precisionstillverkning.
Hur minskar NOBLE problemet med verktygsnedböjning?
Vi angriper detta från flera vinklar. Våra CNC-bearbetningsprotokoll kräver användning av det kortaste och styvaste verktyget som är möjligt för jobbet. Vi utnyttjar avancerade verktygsbanor som trochoidfräsning för att bibehålla ett lågt, konstant radiellt ingrepp, vilket minskar skärkrafterna. Dessutom säkerställer vår investering i högkvalitativa verktygshållare av premiumkvalitet i vår fabrik maximalt grepp och minimalt rundgång, vilket ger en stabil grund för hela operationen.
Vilka är fördelarna med straddlefräsning?
Fördelen är djupgående effektivitet och garanterad parallellitet. Genom att montera två fräsar på en enda spindel bearbetar vi två parallella vertikala ytor samtidigt i ett svep. Avståndet mellan fräsarna definierar direkt detaljens bredd, vilket eliminerar det kumulativa felet vid bearbetning av varje sida separat. Det är en briljant metod för högprecision, repeterbar specialbearbetning.
Kan man bearbeta djupa, tunna väggar med sidfräsning?
Ja, men det är en av de mest krävande utmaningarna inom sidfräsning. Det kräver en noggrann strategi. Vi använder verktyg med lång räckvidd och specialgeometrier för att minska skärtrycket. Processen involverar en serie lätta finbearbetningspassager med höghastighetsparametrar för att minimera verktygstrycket och förhindra att väggen vibrerar eller deformeras.