

Att hitta rätt formsprutning i Kina handlar inte om huruvida kapaciteten finns – det är en fråga om huruvida partnern bakom den kapaciteten kan bevisa vad den gör. En köpare som beställer en verktyg tvärs över havet kan inte gå runt på golvet en tisdagseftermiddag, så bevisen måste leva inom publicerade toleranser, dokumenterade formklasser, angivna ledtider, en namngiven processkedja och ett ledningssystem som klarar en revision.
Den här guiden går igenom dessa dimensioner en i taget: formprecision och verktygskvalitet, hastighet från offert till leverans, projektkoordinering från design till montering, arbetsstyrkan och maskinbasen bakom linjerna, samt de certifieringar som styr dokumentationen. Genomgående fungerar NOBLEs egna publicerade kapacitetssiffror som ett fungerande exempel, så att du kan se hur ett verifierbart svar på varje fråga ser ut. Artikeln avslutas med ett direkt argument för NOBLE som partner för program som går från prototyp till massproduktion, följt av de frågor som köpare oftast ställer innan de binder sig.
Vad "formsprutning i Kina" betyder för en köpare
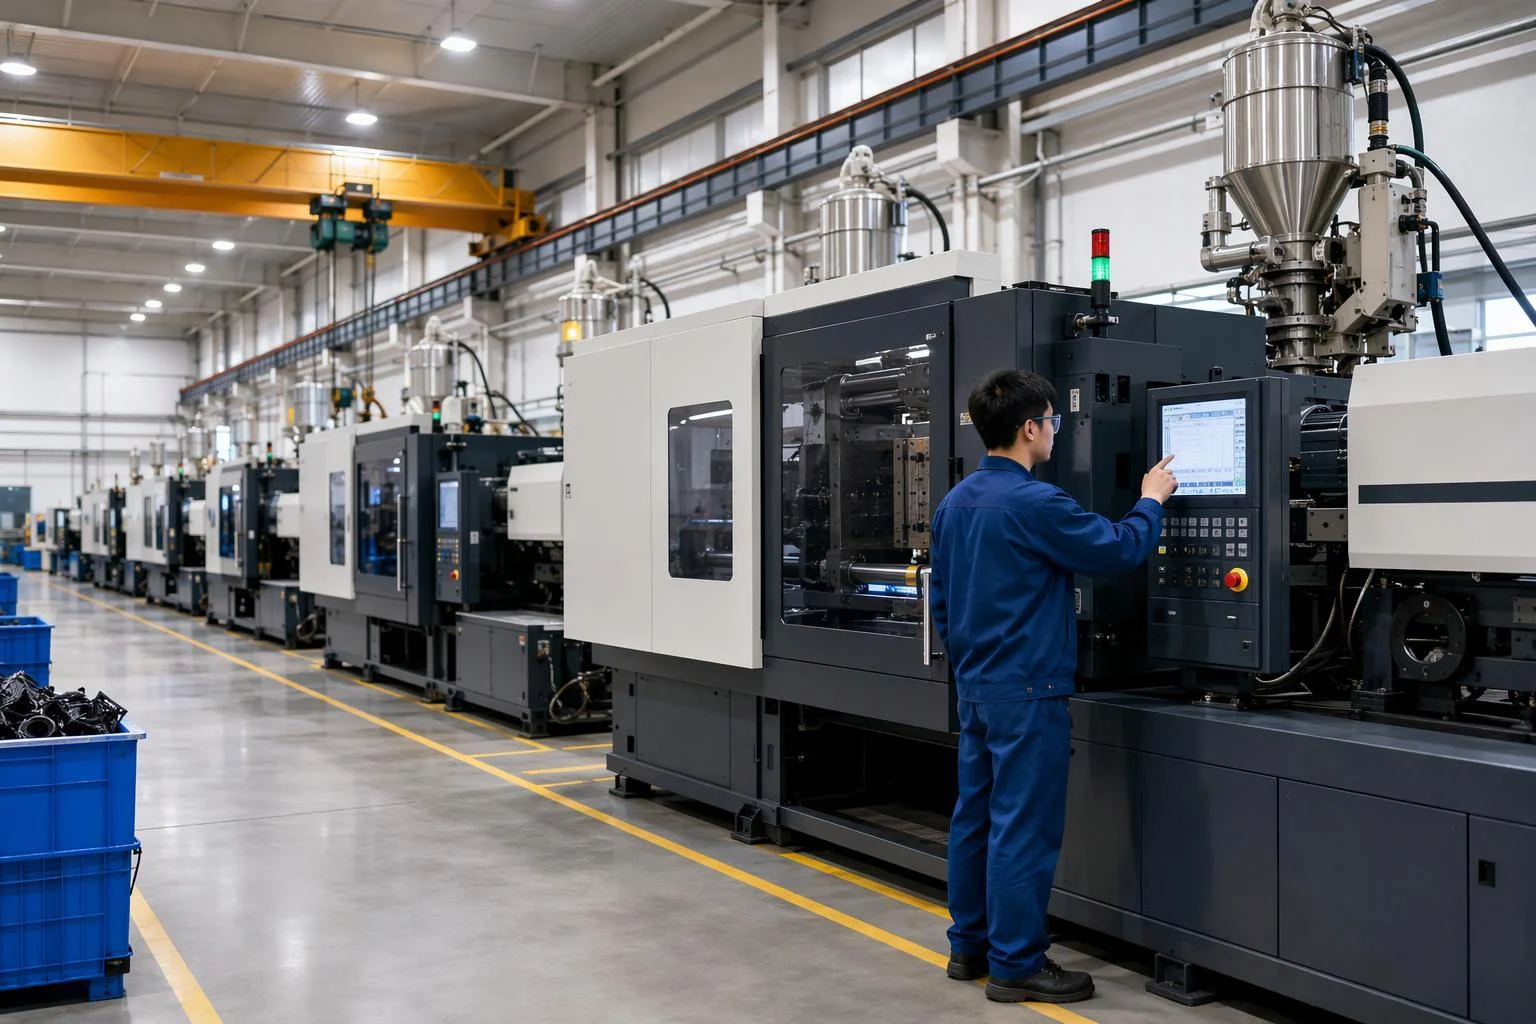
”Formsprutning i Kina” beskriver ett inköpsbeslut: du anlitar en Kina-baserad tillverkare för att designa och bygga verktyget, forma delarna och ofta färdigställa och montera dem. Frasen handlar om var arbetet sker, inte vilken standard det uppfyller. Den skillnaden är viktig, eftersom utvärderingskriterierna ändras när leverantören inte är inom köravstånd.
Med en lokal gjutare är mycket av verifieringen informell. Du besöker under en provperiod, tittar på verktyget, ser ett skott och löser frågor i rummet. Att köpa från Kina ersätter dessa besök med dokumentation och godkännande på distans. Tre saker förändras som ett resultat:
- Kommunikationsslingorna förlängs. Varje förtydligande kostar en dag snarare än en timme, så partnerns tekniska feedback måste vara komplett första gången – en DFM-rapport som fångar upp problem med väggtjocklek och dragning innan verktygen sätts i bruk är värd mer än ett snabbt svar som missar dem.
- Verktygsmontering godkänns på distans. Du kommer att godkänna en formdesign, ett testresultat och första artikelprover på distans. Det kräver en leverantör som skickar strukturerade bevis: dimensionsrapporter, testvideo, fysiska prover.
- Kvalitet måste dokumenteras, inte observeras. Om du inte kan stå framför pressen blir inspektionsrapporten dina ögon. Inspektion under processen och en definierad IQC/IPQC/FQC-OQC-sekvens är inte extra pappersarbete; de ersätter närhet.
Inget av detta betyder att geografi avgör kvaliteten. En dåligt kontrollerad butik är en dåligt kontrollerad butik var som helst. Poängen är att en Kina-baserad partner måste visa kapacitet genom publicerade specifikationer och granskningsbara processer, och resten av den här artikeln tillämpar det testet med hjälp av NOBLEs publicerade siffror.
Formprecision och verktygskvalitet hos NOBLE
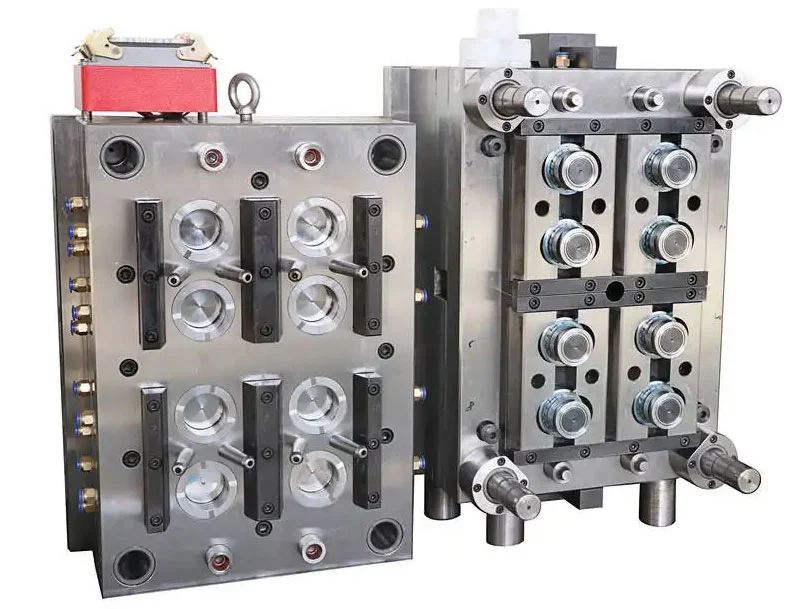
Precision vid formsprutning är inte ett enda tal. Det är minst tre olika tal som beskriver tre olika saker, och köpare som blandar ihop dem antingen överspecificerar sin verktygsbudget eller underspecificerar sina acceptanskriterier. NOBLE publicerar siffror för varje tal, och de bör läsas utifrån deras angivna omfattning.
Toleranser som NOBLE publicerar för formar och gjutna delar
NOBLEs tabell över formsprutningskapacitet anger en formgjutningstolerans på ±0.05 mm och en repeterbarhet mellan delar på ±0.1 mm. Dessa styr olika saker. Kavitetstolerans beskriver hur exakt själva verktyget skärs – stålet eller aluminiumet bearbetas så att den gjutna geometrin landar inom ±0.05 mm av nominellt värde. Repeterbarhet beskriver konsistens mellan olika skott: när verktyget är rätt, håller sig successiva delar inom ±0.1 mm från varandra. Ett verktyg kan hålla en snäv kavitetstolerans och fortfarande visa större variation mellan delar om processparametrarna avviker, vilket är anledningen till att båda siffrorna hör hemma i en specifikationsdiskussion.
Separat anger NOBLEs sida om formsprutningsverktyg en precision på ±0.001 mm för sin precisionsbearbetningsutrustning som används vid verktygstillverkning. Det är en positioneringssiffra för verktygsmaskiner, inte ett löfte om gjutna delar. Den säger att utrustningen kan skära formkomponenter till en mycket fin nivå; det betyder inte att varje gjuten detalj når inom en mikron.
Storlekskuvertet är lika praktiskt: NOBLE listar en minsta detaljstorlek på 1×1×1 mm och högst 1200×1000×500 mm . Jämför din detalj mot det intervallet innan du frågar – en detalj utanför det är en annan fråga, inte en toleransfråga.
Formklasser och kullivslängd: Matcha verktyg med volym
NOBLE publicerar en formtabell med fem klasser på sin verktygssida , där varje klass är kopplad till ett syfte, en sprutlivslängd, en tolerans på ±0.02 mm och en ledtid:
| Mögelklass | Syfte | Skottliv | Tolerans | lead Time |
| klass 105 | Prototyptest | Under 500 000 cykler | ± 0.02 mm | 7–10 dagar |
| klass 104 | Lågvolymproduktion | Under 500 000 cykler | ± 0.02 mm | 10–15 dagar |
| klass 103 | Lågvolymproduktion | Under 500 000 cykler | ± 0.02 mm | 10–15 dagar |
| klass 102 | Produktion i medelvolym | Medelhög till hög produktion | ± 0.02 mm | 10–15 dagar |
| klass 101 | Produktion i hög volym | Över 1,000,000 XNUMX cykler | ± 0.02 mm | 10–18 dagar |
Avvägningslogiken är enkel när tabellen läses som avsedd. Ett klass 105-verktyg är byggt för att bevisa en design, inte för att bära ett produktionsprogram – under 500 cykler kommer inte att överleva en lanseringsvolym, och att behandla prototypverktyg som en genväg till produktion är så program slutar med att omverktyga mitt i körningen. I andra änden är ett klass 101-verktyg byggt för över en miljon cykler bortkastad pengar om designen fortfarande testas och sannolikt kommer att ändras. Rätt klass är den vars livslängd matchar din realistiska totala volym plus en marginal för tester och kasseringar.
Stål, aluminium och kavitationsalternativ
NOBLE erbjuder verktyg i stål och aluminium , och deras produktionskvalitetsalternativ anges som under 1 000 cykler, under 5 000 cykler, under 30 000 cykler och över 100 000 cykler. De kör även formar med en kavitet, flera kaviteter och familjeformar på pressar i kapacitet från 50 till 500 ton.
Dessa val samverkar. Aluminiumverktyg skär snabbare och kostar mindre, vilket passar för broverktyg och låga volymer, men de slits snabbare än stål. Kavitation driver enhetsekonomin: ett verktyg med flera kaviteter sprider verktygsinvesteringen över fler delar per cykel och sänker enhetskostnaden, men det ökar verktygets egen kostnad och komplexitet, och det lönar sig bara om din volym motiverar det. En familjegjutform – flera olika delar i ett verktyg – är effektiv när flera komponenter delar material och volym, och obekväm när en del i familjen ändras.
NOBLE anger även att man är välbekant med formstandarderna HASCO, DME och LKM . Om dina ritningar refererar till ett av dessa system innebär det att formbasen, komponenterna och gränssnitten kan specificeras i den standard du redan designar enligt, snarare än att du behöver översätta din dokumentation till en annan konvention.
Bearbetningshastighet och ledtid från offert till leverans
Ledtid anges ofta som ett enda nummer, vilket döljer det faktum att en köpare väntar genom tre separata klockor: offertklockan, verktygsklockan och reservdelsklockan. NOBLE publicerar siffror för varje, och de bör hållas isär.
Offert och DFM-svar
NOBLE anger en offertleverans inom 24 timmar och en kostnadsfri DFM-rapport inom 12 timmar . DFM-granskningen är den mest värdefulla av de två, eftersom det är där tekniska input kommer in innan pengar avsätts. NOBLEs kapacitetssida listar vad deras ingenjörer undersöker i en designgranskning: väggtjocklek, spänning, estetik, kostnad, krympning, funktionalitet och dimensionsstabilitet.
Var och en av dessa är en tillverkningskonsekvens, inte en kryssruta. Väggtjockleken styr fyllnings- och kylningstid; ojämna väggar skapar sjunkning och varvhet. Krympning avgör om håligheten skärs överdimensionerat så att detaljen landar på nominellt läge efter kylning. Dragvinkeln avgör om detaljen släpps utan att dras. Dimensionsstabilitet kopplar allt detta till om detaljen fortfarande uppfyller toleranserna efter att den lämnat verktyget. En DFM-rapport som flaggar dessa innan verktyget skärs är den billigaste korrigeringen du någonsin kommer att göra; samma problem som hittades vid provperioden kostar flera veckor.
Ledtider för verktygs- och gjutningsframställning
NOBLEs publicerade ledtider för verktyg följer formklasserna: 7–10 dagar för prototypverktyg av klass 105 , 10–15 dagar för klass 104, 103 och 102 , och 10–18 dagar för högvolymverktyg av klass 101. För själva gjutningen anger NOBLE 15 arbetsdagar eller mindre för de flesta beställningar , med offertsvar dygnet runt.
Läs dessa som typiska siffror för de flesta beställningar, inte garantier för varje geometri. Ett verktyg med komplexa slider, fina detaljer eller ett ovanligt material tar längre tid än ett enkelt verktyg i samma klass, och det publicerade intervallet är det ärliga sättet att uttrycka det. Använd siffrorna för att planera och bekräfta det specifika schemat mot din detalj i offerten.
Varifrån snabbhet kommer: Internt processflöde
Tidslinjerna ovan är uppnåeliga eftersom stegen finns under ett och samma tak. Verktygstillverkning, gjutning, sekundära operationer och montering hanteras inom NOBLEs egen processkedja, så ett projekt står inte i kö och väntar på en överlämning mellan separata verkstäder – den klassiska orsaken till oförklarliga förseningar i outsourcade program.
Inspektionen sker genom samma flöde snarare än som en separat grind i slutet. NOBLE beskriver en komplett IQC-, IPQC-, FQC/OQC- sekvens: inspektion av inkommande material, inspektion under produktion och slutlig och utgående inspektion före leverans. När en dimension avviker vid pressen fångar intern mätteknik upp den under körningen snarare än efter att delarna har levererats, vilket förkortar korrigeringsslingan från veckor till timmar.
Projektkoordinering: En partner från design till montering
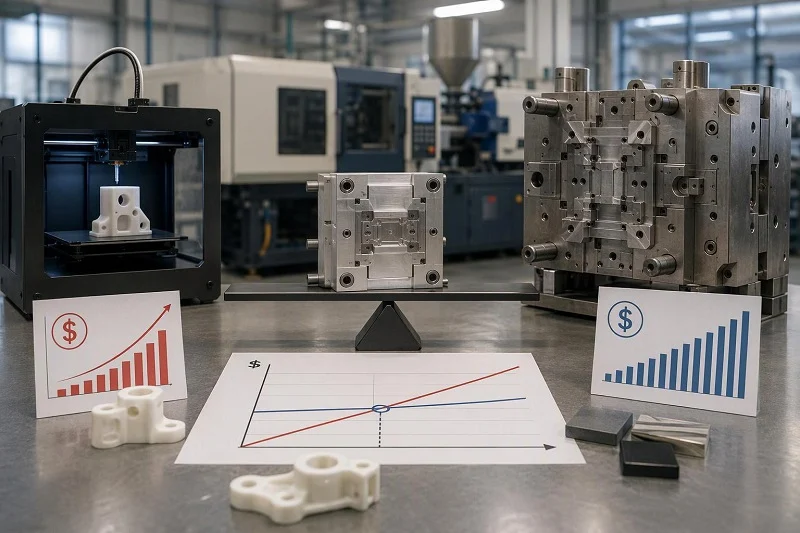
”Projektkoordinering” kan betyda nästan vad som helst tills det är definierat. På NOBLE är det kopplat till en publicerad sekvens av steg, och värdet av den sekvensen är att en ansvarig ägare bär projektet genom alla steg.
Den nio-stegsprojektstödjande processen
NOBLEs projektsida beskriver nio steg: konstruktion och optimering, verktygsdesign, planering av komponentpaket, bearbetning och montering av verktyg, inköp av tillbehör, injektion och modifiering, inspektion, förpackning samt lastning och leverans.
Kör den listan som inköpare och räkna överlämningarna du annars skulle hantera själv. Varje steg är en plats där ett program med flera leverantörer förlorar tid: verktygstillverkaren avslutar och formaren väntar; formaren avslutar och efterbehandlaren väntar; efterbehandlaren avslutar och någon annan ordnar packning och frakt. Med en enda ägare i hela kedjan sker dessa övergångar inom ett schema snarare än över inköpsordrar. Du godkänner vid beslutspunkterna och får en sammanhängande status, istället för att jaga fem leverantörer som var och en tror att förseningen är någon annans.
Teknik och DFM-inmatning innan metall skärs
NOBLEs ingenjörer granskar konstruktioner för tillverkningsbarhet innan verktygstillverkningen påbörjas, och deras formdesignteam arbetar med optimering, processval, formens livslängd och cykeltid. Det är här kostnaden faktiskt sätts. När stålet är sågt är geometrin i stort sett fast och ändringarna blir verktygsmodifieringar. Innan dess kostar en tillagd dragvinkel, en förtjockad vägg eller en flyttad port ingenting annat än ett samtal.
Samma logik gäller för formens livslängd och cykeltid. En designgranskning som förutser produktionsvolymen gör att verktygsklass, material och kyllayout kan väljas tillsammans, snarare än att man vid uppskalning upptäcker att verktyget byggdes för en bråkdel av de cykler som krävs.
Sekundära operationer, montering och förpackning
NOBLE listar sekundära operationer inklusive formtexturering, tampongtryck, lasergravering, gängade insatser och grundläggande montering . Deras monteringstjänster inkluderar en 1 000 m² dammfri verkstad för projekt som kräver en kontrollerad miljö.
Lika viktigt är att NOBLE hanterar paketering och leveransschemaläggning. Delarna anländer packade för transport och schemalagda till din region, redo för nästa steg i din konstruktion istället för att vänta på att du ska ordna efterbehandling, packning och frakt som separata kontrakt. För ett program med flera gjutna komponenter, eliminerar konsolideringen av dessa steg under en leverantör en hel del koordinering från din sida.
Arbetskraft och maskinkapacitet bakom NOBLEs gjutningslinjer
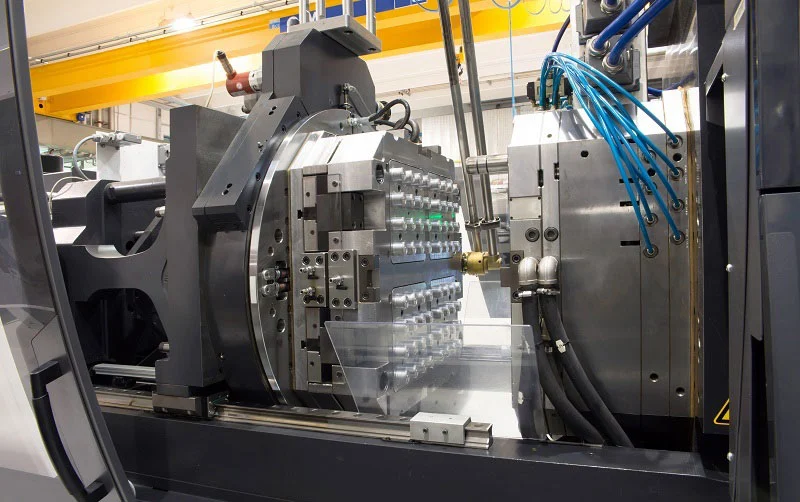
Skalan visar om en leverantör kan absorbera ditt program vid sidan av sitt befintliga arbete. NOBLE publicerar sina siffror för personalstyrka och utrustning, och det är värt att vara exakt om vilka dessa siffror är: NOBLEs egna publicerade kapacitetsrapporter, inte ett oberoende granskat tillgångsregister.
Teamstorlek och funktionell uppdelning
NOBLEs företagsprofil anger 150–180 anställda , fördelade på 10–15 inom ledning, 10–15 inom marknadsföring, 15–20 inom teknik, 10–15 inom kvalitet och 50–80 inom produktion.
Den funktionella uppdelningen är den användbara delen. Ett dedikerat kvalitetsteam på 10–15 personer innebär att inspektionen bemannas av inspektörer, inte av produktionsoperatörer som kontrollerar sitt eget arbete mellan cyklerna. Ett teknikteam på 15–20 personer innebär att teknisk granskning och formdesign är en stående funktion snarare än en lånad resurs. För en köpare är det den strukturen som gör DFM-feedbacken och IQC/IPQC/FQC-OQC-sekvensen trovärdig som kontinuerlig praxis.
Utrustningsskala och presstonage
NOBLEs gjutningskapacitet sträcker sig över 50 till 500 presstonnage , vilket täcker allt från små precisionskomponenter till stora höljen inom det tidigare beskrivna detaljstorleksområdet. Deras verktygssida nämner mer än 200 avancerade precisionsbearbetningsmaskiner , och deras lågvolymstillverkning hänvisar till över 500 produktionsutrustningar.
Detta är NOBLEs publicerade uttalanden om sina egna anläggningar. De indikerar bredd – tillräcklig bearbetningskapacitet för att bygga verktyg internt och tillräckligt med produktionsutrustning för att köra jobb över volymintervall – men de är inte en tredjepartsrevision av enskilda maskiner. Behandla dem som leverantörens deklarerade kapacitet och bekräfta den specifika utrustningen för din del i offerten.
Resurser för inspektion och mätteknik
NOBLE nämner profilprojektorer, CMM och 3D-skannrar bland sin testutrustning, som används inom IQC/IPQC/FQC-OQC-sekvensen. Intern mätteknik förändrar ekonomin för ett problem. Om en kritisk dimension avviker mitt i produktionen upptäcker CMM:n det under produktionen, orsaken undersöks medan verktyget fortfarande är i pressen, och korrigeringen görs innan en avvikande batch ackumuleras. När mätteknik outsourcas upptäcks samma avvikelse efter leverans, och korrigeringsslingan löper över ett hav.
NOBLE uppger också att de kan tillhandahålla omfattande kvalitetsrapporter från sitt interna kvalitetsteam eller från tredjepartslaboratorier där ett program kräver oberoende verifiering.
Material, ytbehandlingar och sekundär kapacitet
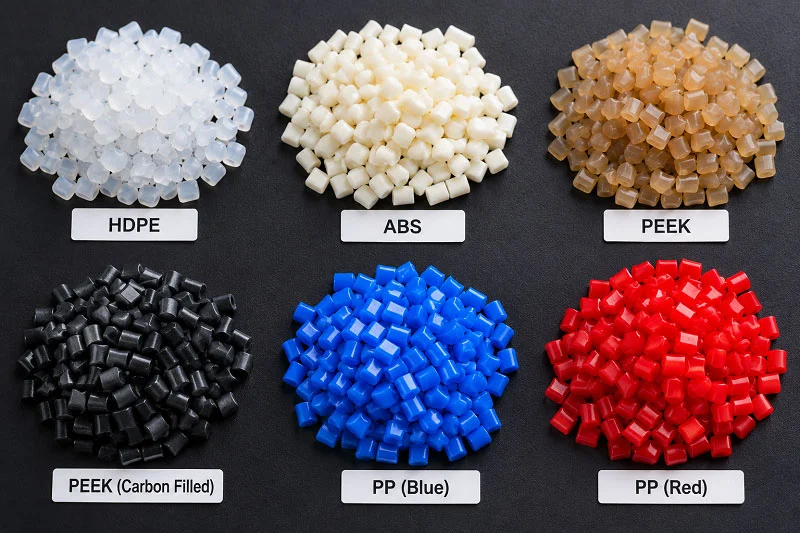
NOBLE publicerar ett materialsortiment som täcker de vanligaste termoplasterna inom teknisk teknik: ABS, nylon, PEEK, PMMA, polykarbonat, polyeten, polypropen och POM . Var och en har sina egna avvägningar – PEEK för hög hållfasthet och termisk och kemisk resistens, polykarbonat för slagtålighet och transparens, POM för låg friktion och styvhet, polypropen i livsmedelssäkra kvaliteter, och så vidare. Materialsidan länkar till en dedikerad sida för varje, vilket är rätt ställe att kontrollera en specifik kvalitet mot din applikation snarare än att arbeta utifrån en sammanfattning.
Inom ytbehandling erbjuder NOBLE formtexturering för yteffekter i verktyg, plus tampongtryck och lasergravering för märkning, samt sekundär bearbetning där en gjuten detalj behöver en detaljerad utskärning i efterhand. Ytbehandlingstjänster omfattar polering, pulverlackering och målning för delar som behöver det. Om ditt program involverar flera material som binds samman, ingår även övergjutning och insatsgjutning i det publicerade tjänsteutbudet.
Det här avsnittet är avsiktligt kortfattat: materialval är en specifikationsövning, och detaljerna hör hemma i databladet och DFM-diskussionen, inte i en funktionsöversikt.
Kvalitetscertifiering: Vad ISO 9001:2015 och ISO 13485:2016 signalerar
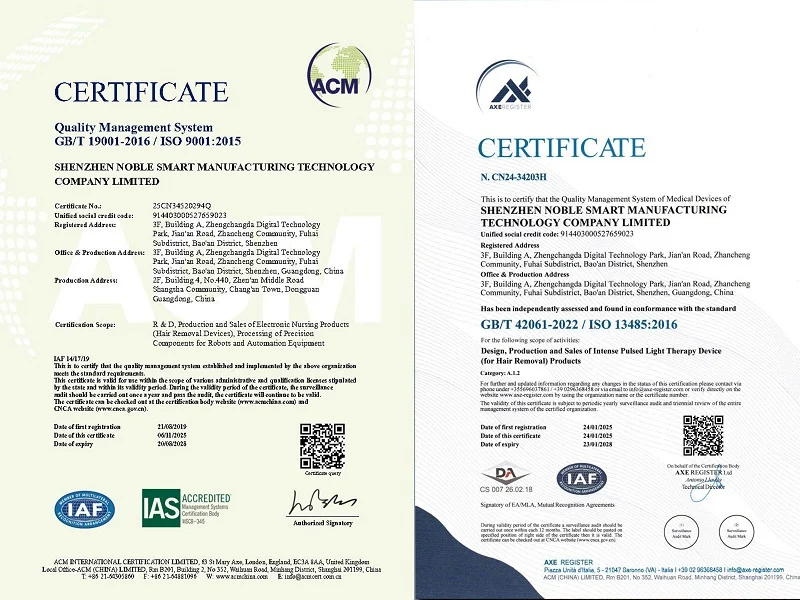
NOBLE är certifierade enligt ISO 9001:2015 och ISO 13485:2016 och uppger att de har erhållit produktionstillstånd för medicintekniska produkter . Varje certifiering säger något specifikt, och det är värt att vara tydlig med vad det är.
ISO 9001:2015 är den internationella standarden för kvalitetsledningssystem. Certifiering innebär att ett ackrediterat organ har bedömt hur organisationen planerar, kontrollerar och förbättrar sina processer – dokumentkontroll, spårbarhet, korrigerande åtgärder, ledningens granskning. För en köpare är det ett bevis på att kvaliteten styrs av systemet snarare än av individuell noggrannhet, och att det finns register för att kontrollera.
ISO 13485:2016 är kvalitetsledningsstandarden specifik för medicintekniska produkter. Den går vidare med riskhantering, designkontroll, spårbarhet och processvalidering, vilket återspeglar de regulatoriska förväntningarna inom medicintekniska sektorn. För ett program med klassificering av medicintekniska produkter indikerar den att leverantörens ledningssystem är byggt kring dessa krav.
Vad ingetdera certifikatet gör är att garantera ett specifikt resultat för en del. De beskriver ledningssystemet, inte produkten. En certifierad leverantör kan fortfarande producera en del som inte uppfyller kraven; skillnaden är att systemet är utformat för att upptäcka, dokumentera och korrigera den. Läs certifikaten som bevis på hur arbetet kontrolleras och para ihop dem med dimensions- och inspektionsbevis för din faktiska del.
Förbereda en offertförfrågan som ger en snabb och korrekt offert
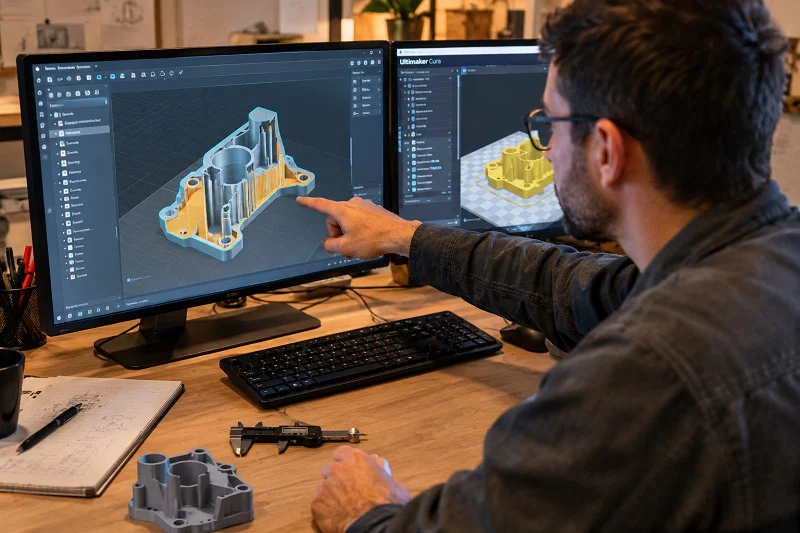
NOBLEs 24-timmars offerthanteringstid är beroende av att vi får tillräckligt med information för att kunna ge en korrekt offert. En offertförfrågan som anländer komplett får ett pris och en verktygsrekommendation; en som anländer ofullständig får en fråga tillbaka och klockan startar om.
Vad ska inkluderas:
- 3D CAD i ett format som stöds. NOBLE accepterar STEP, STP, IGES, PRT, SLDPRT, SAT, Xₜ, IPT, CATPART och PDF. Den nativa eller neutrala solida modellen är det som gör att DFM-granskningen fungerar korrekt.
- 2D-ritningar med kritiska mått och toleranser. Modellen definierar geometrin; ritningen definierar vad som måste inspekteras. Markera vilka dimensioner som är kritiska snarare än att lämna varje dimension med standardtoleransen.
- Målvolymer och förväntade årliga kvantiteter. Detta är den enskilt största drivkraften bakom verktygsrekommendationen. Det avgör formklassen, kavitationen och materialvalet, och därmed priset.
- Krav på material och ytbehandling. Ange sorten där det är relevant, och kraven på ytfinish eller märkning, eftersom dessa påverkar både verktyg och sekundära operationer.
- Regulatorisk eller tillämpningskontext. Klassificering av medicintekniska produkter, till exempel, ändrar dokumentations- och valideringsförväntningarna, och den är bättre känd vid offert än upptäckt vid leverans.
Varje punkt förändrar svaret. Volymen påverkar formklassen; materialet påverkar verktygsstålet och processfönstret; finishen påverkar sekundäroperationerna och ledtiden. Att leverera allt i förväg är det som gör 24-timmarssiffran realistisk.
Välj NOBLE för ditt formsprutningsprojekt i Kina

NOBLE är en ledande tillverkare av bearbetningsmaskiner i Kina, och deras servicedjup och bearbetningskapacitet är byggd för att genomföra ett program från prototyp till massproduktion utan att köparen behöver sätta ihop leveranskedjan i varje steg. Certifieringarna anges tydligt: ISO 9001:2015 och ISO 13485:2016 . Tjänstens omfattning sträcker sig från design till montering – inte enbart produktion.
Det fallet vilar på de bevis som redan angetts ovan snarare än på påståenden. När det gäller precision publicerar NOBLE en tolerans på ±0.05 mm i formhåligheten, ±0.1 mm repeterbarhet från detalj till detalj och ett detaljomfång från 1×1×1 mm till 1200×1000×500 mm. När det gäller verktygstillverkning publicerar de fem formklasser, från prototypverktygstillverkning under 500 cykler till högvolymverktygstillverkning över 1 000 000 cykler, var och en med en angiven tolerans och ledtid. När det gäller hastighet anger de 24-timmarsofferter, DFM-rapporter inom 12 timmar, verktygsledtider från 7 till 18 dagar per klass och gjutning på 15 arbetsdagar eller mindre för de flesta beställningar. När det gäller samordning publicerar de en nio-stegs processkedja från konstruktion till lastning och leverans, med sekundära operationer, en dammfri monteringsverkstad på 1 000 m² och förpackning som hanteras internt. Skalmässigt anges 150–180 anställda med engagerade teknik- och kvalitetsteam, 50 till 500 presstonnage och mer än 200 precisionsbearbetningsmaskiner.
Sammantaget är det de dimensioner en köpare utvärderar när de köper in formsprutning i Kina, besvarade med publicerade siffror snarare än garantier. Nästa steg är konkret: skicka in en offertförfrågan med dina CAD-filer och målvolymer, så returnerar NOBLE en offert och feedback från DFM så att den tekniska diskussionen börjar innan något verktygsåtagande.
Vanliga frågor om formsprutning i Kina
Varför väljer köpare formsprutning i Kina, och vad bör de väga?
Köpare använder Kina för att uppnå djupgående tillverkning – verktyg, gjutning, ytbehandling och montering tillgängliga i en och samma industriella bas – och för kostnadseffektivitet vid volymkontroll. Det man ska väga in är verifiering: eftersom man inte kan besöka leverantören regelbundet, bedöm en leverantör utifrån publicerade toleranser, angivna formklasser och ledtider, en dokumenterad inspektionssekvens och ett certifierat kvalitetsledningssystem. Geografi avgör inte kvaliteten; dokumentation och processkontroll gör det.
Hur kan jag bedöma formens precision innan jag bestämmer mig?
Be om specifika siffror och kontrollera vad var och en av dem styr. NOBLE publicerar ±0.05 mm formhålighetstolerans (verktyget), ±0.1 mm repeterbarhet från del till del (skott-till-skott-utgång) och ±0.001 mm precision för sin verktygstillverkningsutrustning (maskinpositionering, inte gjutna delar). Bekräfta att din del ligger inom gränserna 1×1×1 mm till 1200×1000×500 mm och be om den inspektionsmetod som verifierar dina kritiska dimensioner.
Hur samverkar ledtid, verktygsklass och volym?
De väljs tillsammans. Ett prototypverktyg av klass 105 (under 500 cykler, 7–10 dagar) bevisar en design men kommer inte att bära produktionsvolymen. Klasserna 104, 103 och 102 täcker låg och medelstor volym på 10–15 dagar, och klass 101 (över 1 000 000 cykler, 10–18 dagar) passar program med hög volym. Att matcha klassen med din realistiska totalvolym undviker både för tidig omverktygning och överutgifter på ett verktyg för en design som fortfarande är under testning.
Vad innefattar projektkoordinering när en partner hanterar verktyg genom montering?
På NOBLE följer man en niostegskedja: konstruktion och optimering, verktygsdesign, planering av komponentpaket, bearbetning och montering av verktyg, inköp av tillbehör, injektion och modifiering, inspektion, paketering samt lastning och leverans. En ansvarig ägare leder projektet genom dessa steg, så överlämningar som annars skulle ske mellan separata verkstäder sker inom ett enda schema.
Vad betyder ISO 9001:2015 och ISO 13485:2016 för dokumentation?
ISO 9001:2015 certifierar ett kvalitetsledningssystem – dokumentkontroll, spårbarhet, korrigerande åtgärder och processförbättring. ISO 13485:2016 certifierar ett kvalitetsledningssystem som är byggt enligt medicintekniska förväntningar, med extra fokus på riskhantering, designkontroll och processvalidering. Båda beskriver hur arbetet kontrolleras och dokumenteras; ingen av dem garanterar ett specifikt resultat, så kombinera dem med dimensions- och inspektionsbevis för din del.
Vad ska jag inkludera i en offertförfrågan för en snabb offert?
En 3D CAD-modell i ett format som stöds (STEP, STP, IGES, PRT, SLDPRT, SAT, Xₜ, IPT, CATPART eller PDF), 2D-ritningar som markerar kritiska dimensioner och toleranser, målvolymer och förväntade årliga kvantiteter, material- och ytbehandlingskrav samt eventuella regulatoriska sammanhang, såsom klassificering av medicintekniska produkter. Volymen styr verktygsrekommendationen, materialet styr processfönstret och ytbehandlingen styr sekundäroperationerna – att leverera alla tre är det som gör en 24-timmarsoffert möjlig.
Hur stor är NOBLEs arbetsstyrka och maskinpark?
NOBLE publicerar 150–180 anställda, varav 10–15 inom ledning, 10–15 inom marknadsföring, 15–20 inom teknik, 10–15 inom kvalitet och 50–80 inom produktion. Formgjutning körs på 50 till 500 presstonnage, och NOBLE citerar mer än 200 avancerade precisionsbearbetningsmaskiner på sin verktygssida och 500+ produktionsutrustning för tillverkning i låg volym. Dessa är NOBLEs egna publicerade kapacitetsutlåtanden; där ett program behöver ett specifikt maskinantal eller en tillgångslista utöver dessa siffror, bör det bekräftas direkt vid offerten snarare än uppskattas.






