

De viktigaste strukturella delarna i exoskelett inkluderar styva ramar, leder, ställdon, länkar och fästpunkter. Oavsett om du bygger passiva fjäderassisterade enheter eller aktiva motordrivna system, bär dessa komponenter all last. Den globala exoskelettmarknaden förväntas nå 1.82 miljarder USD år 2026. Aktiva system utgör 66.0 % av tekniksegmentet. Den tillväxten innebär att fler ingenjörer och hobbyister arbetar med design och tillverkning av bärbara robotstrukturer. Den här guiden förklarar hur dessa exoskelettstrukturdelar tillverkas och vad man ska vara uppmärksam på under produktionen. Du hittar praktisk vägledning för exoskelettrobotar som används inom medicinska, industriella och flyg- och rymdtillämpningar.
Vanliga strukturella delar av exoskelettet
Varje exoskelett använder samma grundläggande strukturella delar. Den styva ramen bär vikten. Leder låter delarna röra sig. Ställdon skapar kraften. Fästpunkter ansluter till människokroppen. Både passiva och aktiva exoskelett använder dessa delar. Skillnaden är hur varje typ ger stöd.
Passiva exoskelett använder mekaniska fjädrar, gasfjädrar eller elastiska band. De tar upp belastningar och omvandlar dem till användbar energi. Dessa system förbättrar hållningen och ger lätt stöd till vissa kroppsdelar. De fungerar som förebyggande verktyg. Deras huvudsakliga uppgift är att skydda arbetare från dålig belastning under arbetsuppgifter. Aktiva exoskelett fungerar annorlunda. De ger stöd genom elektriska impulser eller pneumatiska drivningar. Du kan ändra impulsstyrkan för att passa uppgiften. Många modeller använder sensorer som upptäcker muskelspänningar och styr stöd i realtid. Dessa system behöver ofta batteridrift för ett helt arbetspass.
Industriella användningsområden för dessa enheter täcker många områden. Du hittar exoskelettrobotar inom metallbearbetning, maskinteknik, fordonsindustrin, elarbeten och träbearbetning. De förekommer även inom läkemedel, livsmedelsproduktion, storkök och däckbearbetning. Dessa exoskelettstrukturdelar måste hantera tuffa förhållanden varje dag.
Stel ram och bärande struktur
Funktion och geometri
Den styva ramen är ryggraden i alla exoskelett. Den flyttar laster från ställdon till kroppen. Ramens geometri formar hur krafter rör sig genom systemet. En välplanerad design håller lasten på starka kroppsdelar och håller sig borta från mjukvävnad.
De flesta ramar matchar formen på den kroppsdel de stöder. En ryggstödsenhet löper längs ryggraden och höfterna. En axelstödsenhet har armar som går från bålen till överarmarna. Geometrin måste passa den mänskliga anatomin. En dålig passform orsakar obehag och minskar effektiviteten.
Material- och viktavvägningar
Balansera styrka mot vikt. En tung ram tröttar ut användaren. En svag ram går sönder under belastning. Konstruktörer väljer material med höga hållfasthets-viktförhållande. Aluminium är vanligt för sin goda balans. Titan fungerar när du behöver mer styrka i en tunn sektion. Kompositer som kolfiber ger det bästa förhållandet men kostar mer. Materialvalet påverkar vikt och total prestanda.
Leder, länkar och rörelsekomponenter
Roterande och linjära leder
Dessa exoskelettstrukturdelar låter enheten röra sig med användaren. Roterande delar fungerar som mänskliga armbågar eller knän. De roterar runt en enda axel. Linjära delar låter rörelsen glida, som en kolv i en cylinder. Rätt typ beror på vilken kroppsrörelse du vill underlätta.
En höftdel i en exoskelettrobot måste hantera stora krafter under lyft. Lager måste vara hållbara och släta. Glapp i anslutningen minskar stödets noggrannhet. Bra design syftar till noll glapp utan att öka friktionen.
Länkdesign för rörelseomfång
Länkar kopplar samman dessa punkter. De anger hur långt systemet kan röra sig. För mycket begränsning begränsar naturlig rörelse. För mycket frihet minskar stöd där det behövs.
Biomekanik spelar en stor roll i länkdesign. Människokroppen rör sig på komplexa sätt. Enkla gångjärn fångar inte den komplexiteten väl. Vissa exoskelettrobotar använder flerstångslänkar för att följa naturliga rörelser. Denna metod kräver noggrann biomekanisk analys. Ingenjörer studerar rörelsemönster först. Sedan designar de länkar som följer dessa mönster.
Ställdon och fästpunkter
Montering av ställdon och lastvägar
Ställdon skapar krafter som hjälper användaren att röra sig. Varje ställdon måste sitta nära den del den hjälper. Detta håller lastvägen kort och direkt. Långa lastvägar ökar vikten och minskar effektiviteten. Monteringsfästet måste vara styvt. Flexibla fästen slösar energi och fördröjer svaret. För aktiva enheter hanterar monteringspunkten dynamiska laster som ändrar riktning snabbt.
Remmar, manschetter och mänskliga gränssnittspunkter
Punkterna där enheten vidrör kroppen är kritiska. Remmar och manschetter överför kraft från ramen till användaren. Dåligt utformade punkter orsakar smärta och tryck. De kan förskjutas under användning och minska effektiviteten.
Manschetter bör vara tillräckligt breda för att fördela belastningen. Vaddering hjälper till att fördela trycket. Materialet i kontaktytan måste vara säkert för huden. Medicinska exoskelett testas enligt standarder för hudkontakt. Även industriella enheter får inte orsaka hudirritation under långa arbetspass.
Mänsklig förstärkning genom noggrann gränssnittsdesign är avgörande. Obekväma system kommer inte att bäras. Det motverkar syftet. God planering av dessa punkter är lika viktig som starka ramar och kraftfulla ställdon. Medicinska tillämpningar behöver också extra omsorg eftersom användare kan ha känslig hud.
Vanligt förekommande material för exoskelettstrukturdelar
Materialet du väljer påverkar varje del av ett exoskelett. Det avgör vikt, styrka, kostnad och hur länge det håller. Olika användningsområden kräver olika material. Medicinska exoskelett för rehabilitering har en uppsättning behov. En industriell enhet för ett fabriksgolv har en annan. Här är vad som fungerar och varför.
Metaller och legeringar
Aluminium och titan
Aluminium är det bästa valet för exoskelettramar. Det är lätt, starkt och enkelt att bearbeta. Två kvaliteter är vanligast. 6061-T6 har en sträckgräns på 276 MPa. Det motstår korrosion mycket bra. Du använder det för lår- och skaftlänkar. 7075-T6 är ännu starkare. Dess draghållfasthet når 503 MPa. Det är nära vissa stål. Men 7075 har ett problem. Det innehåller koppar. Den kopparn bildar små galvaniska celler i fuktig luft. Metallen kan gropa och spricka. En hård anodiserad beläggning löser det.
| Fast egendom | 6061-T6 | 7075-T6 / 7075-T651 |
| Draghållfasthet | 276 MPa | 503 MPa |
| Utmattningshållfasthet | 96 MPa | 160 MPa |
| Elasticitetsmodul | 71.0 GPa | 71.7 GPa |
| Korrosionsbeständighet | Stabil självpassiverande Al₂O₃-oxidfilm | Innehåller 1.2–2.0 % koppar; behöver beläggas |
| Beläggningskrav | Inget krävs för tuffa miljöer | Måste passiveras eller beläggas |
När du byter från 6061 till 7075 minskar du tvärsnittsarean med cirka 45 procent för samma dragbelastning. Men styvheten förblir nästan densamma. Om buckling begränsar din konstruktion kommer 7075 inte att hjälpa dig. Titan är bättre än båda legeringarna. Det är lättare än stål och starkare än de flesta aluminiumlegeringar. Avvägningen är kostnad och bearbetningstid.
Avancerade termohärdande/anodiserade flerskiktsbeläggningssystem förseglar mikroporositeter på 7075-T6-substrat. Detta förhindrar att fukt utlöser spänningskorrosion under högfrekvent cyklisk belastning utöver 10 miljoner gångcykler. Förseglade hårdanodiserade ytor klarar över 2 000 timmars saltspraytester utan gropfrätning.
Stål och speciallegeringar
Stål förekommer i slitstarka delar. Lagerhus, ledbultar och svängpunkter använder ofta stål. Det är tungt men tåligt och billigt. Vissa passiva exoskelettkonstruktioner använder fjäderstål för elastisk energilagring. Speciallegeringar förekommer i enheter av flyg- och rymdteknik. De hanterar extrema cykliska belastningar utan problem.
Tekniska plaster och kompositer
Kolfiber och glasfiber
Kompositmaterial ger det bästa förhållandet mellan styrka och vikt vid tillverkning av exoskelett. Kolfiber är stift för avancerade ramar. Det är styvt, lätt och motstår utmattning bättre än metall, vilket förbättrar den långsiktiga prestandan. Glasfiber kostar mindre. Det fungerar för mindre kritiska delar som skydd och fästen. Båda behöver noggrant uppläggas under tillverkningen. Luftbubblor eller feljusterade fibrer försvagar den färdiga delen avsevärt.
Högpresterande plaster
Plaster som PEEK och Ultem används i skarvbussningar och lagerytor. De motstår slitage utan fett. Glasfylld nylon fungerar för manschetter och remmar. Dessa material minskar vikt och kostnader. De låter dig också forma former som skulle kosta en förmögenhet att bearbeta från aluminium.
Materialvalskriterier
Styrka, stelhet och trötthet
Ditt material måste klara belastningarna, cykel efter cykel. Ett exoskelett går igenom tusentals gångsteg. Varje cykel belastar ramen. 6061-T6 har en utmattningshållfasthet på 96 MPa. 7075-T6 når 160 MPa. Om du bygger för högcykler, välj 7075 eller kolfiber. Styvhet spelar också roll. En flexibel ram slösar energi och känns lös för användaren. Anpassa ditt material till belastningsbanan.
Kostnad, tillgänglighet och biokompatibilitet
För medicinska tillämpningar måste materialen vara säkra på huden. Medicinska exoskelett följer strikta biokompatibilitetsstandarder. Industrienheter hoppar över det kravet. Kostnaden styr också valet. Aluminium 6061 är billigt och lätt att få tag på. Kolfiber kostar mer och tar längre tid att producera. Lågvolymsproduktioner gynnar maskinbearbetad metall. Högvolymsproduktion motiverar formsprutad plast. Tänk på din produktionsplan först. Välj sedan ditt material.
Bearbetningsprocesser för exoskelettstrukturdelar
Du har valt dina material. Nu behöver du förvandla dem till riktiga exoskelettstrukturdelar. Processen du väljer formar kostnad, hastighet och kvalitet. Den avgör också hur enkelt du kan ändra designen senare. Låt oss gå igenom de viktigaste alternativen för exoskelettstrukturdelar.
CNC-bearbetning och metallgjutning
CNC-fräsning och svarvning
CNC-bearbetning är arbetshästen för produktion av exoskelettrobotar. En dator styr skärverktyget. Den hyvlar metall eller plast till exakt den form du behöver. CNC-fräsning skär plana ytor, spår och fickor. Vrider former runt delar som stift och bussningar. Tillsammans hanterar de de flesta ramkomponenter.
Den stora vinsten här är precisionen. CNC har toleranser på plus eller minus 0.02 mm som standard. Kritiska funktioner kan nå plus eller minus 0.005 mm. Det är viktigt för lagerpassningar och presspassningar. Du får också din första detalj inom 5 till 7 dagar. Inga verktyg behövs. Designändringar kostar ingenting utöver nästa detalj. För prototyper och låga volymer är detta svårt att slå.
Investeringar och pressgjutning
Gjutning häller smält metall i en form. Investeringsgjutning hanterar komplexa former med fina detaljer. Pressgjutning använder stålformar för stora volymer. Båda kräver verktyg först. Det ökar kostnaden och tiden.
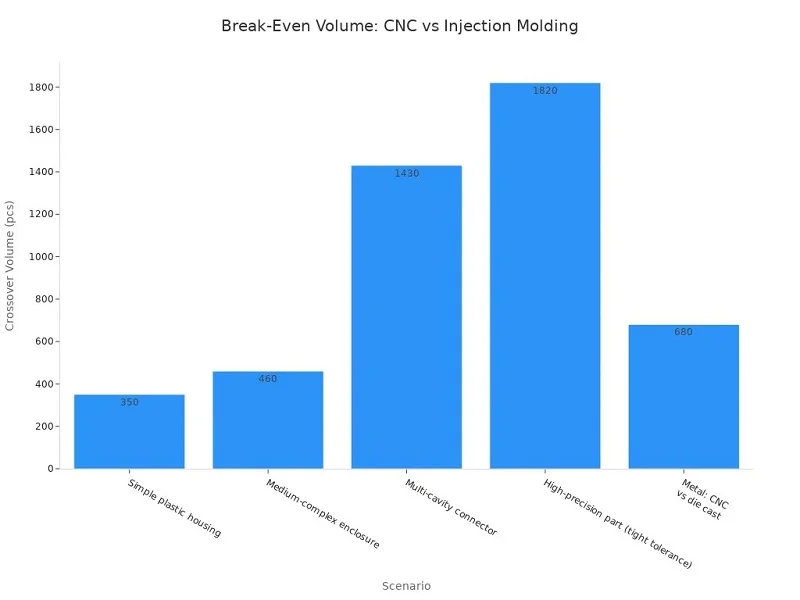
Titta på siffrorna. För 100 aluminiumfästen kostar CNC cirka 2 500 dollar. Pressgjutning ligger på 15 300 dollar på grund av formen (15 000 dollar för verktyg plus 300 dollar för tillverkning). Vid 1 000 enheter når CNC 25 000 dollar medan pressgjutning sjunker till 18 000 dollar. Övergången för många metalldelar sker runt 680 enheter. Pressgjutning kräver flera veckor för formtillverkning, vanligtvis 3–6 veckor, plus ytterligare tid för provtagning och testning. CNC-bearbetning kan starta på 5 till 7 dagar. Så om du behöver delar snabbt vinner CNC. Om du behöver tusentals och designen är fryst lönar sig gjutning.
Formsprutning och komposituppläggning
Formsprutning för plast
Formsprutning skjuter in smält plast i en stålform. Det är det billigaste sättet att tillverka plastkomponenter i exoskelettformar i stora volymer. Men formen kostar pengar. Verktygskostnaderna kostar mellan 3 000 och 50 000 dollar eller mer. Styckkostnaden sjunker snabbt när man väl är igång.
Här är ett verkligt exempel. En medelkomplex kapsling har en gjutform för 20 000 dollar. Gjutna delar kostar 1.50 dollar styck. CNC-delar kostar 45 dollar styck. Crossovern består av cirka 460 stycken. Med 3 000 stycken sparar formsprutning 96 600 dollar jämfört med CNC. Haken? Designändringar innebär att modifiera eller göra om formen. Det kan kosta 2 000 till 20 000 dollar per revision. Så frys din design först.
| Faktor | CNC-bearbetning | Formsprutning |
| Verktygskostnad | Ingen | $3,000 50,000–$XNUMX XNUMX+ |
| Enhetskostnad | Moderate | Mycket låg (hög volym) |
| Designändringar | Enkelt och lågt pris | Dyr |
| Bästa volym | 1–1,000 enheter | 5,000 XNUMX+ enheter |
Layup, kompressionsgjutning och resinöverföringsgjutning
Kompositer kräver en annan metod. Layup staplar kol- eller glasfiberark för hand eller maskin. Kompressionsgjutning pressar dem i en uppvärmd form. Resintransfergjutning injicerar harts i en sluten form runt torra fibrer. Alla tre skapar starka, lätta exoskelettstrukturdelar. Nyckeln är fiberjustering. Skrynkliga eller feljusterade fibrer minskar styrkan. Dessa metoder passar stora ramsektioner där vikten spelar störst roll.
3D-utskrift och specialbearbetade exoskelettrobotar
FDM, SLS och SLM
Additiv tillverkning bygger delar lager för lager. FDM extruderar plastfilament. Det är billigt och snabbt för fästen och lock. SLS sintrar nylonpulver till starka, komplexa former. SLM smälter metallpulver för lastbärande delar. Specialbearbetade exoskelettrobotar blandar ofta CNC och additivt material. Du trycker ett komplext kopplingshus och bearbetar sedan lagerhålen till slutlig storlek. Den kombinationen hanterar geometrier som ingen enskild process klarar av.
Efterbehandling och noggrannhet
Tryckta delar blir sällan färdiga att användas. FDM behöver borttagning av stöd och slipning. SLS behöver blästring. SLM behöver spänningsavlastning och värmebehandling. Bearbetning efter tryckning säkrar dimensionsnoggrannheten. Den fixerar även ytor där snäva toleranser är viktiga. Utan efterbehandling påverkar lagerlinjer och skevhet passformen och utmattningstiden negativt.
Processval handlar om tre saker. Produktionsvolymen avgör kostnaden. Komponenternas komplexitet avgör genomförbarheten. Materialkraven avgör prestandan. För prototyper vinner CNC och FDM. För tusentals enheter tar formsprutning och pressgjutning över. För metalliska exoskelettkonstruktioner som behöver precisionstillverkning är CNC fortfarande det säkra kortet. En fullservicepartner inom tillverkning kan erbjuda hela mixen och hantera CNC, gjutning, formning och additivt arbete under ett och samma tak. Det hjälper kunder att gå från prototyp till massproduktion utan att jonglera med leverantörer.
Designöverväganden för exoskelettstrukturdelar
Bra exoskelettdesign handlar om mer än bara att välja material och processer. Du måste också tänka på vikt, hållbarhet, kostnad och passform. Dessa saker avgör om din enhet fungerar i verkligheten. Låt oss titta på de viktigaste tekniska övervägandena.
Viktminskning och styrka-till-vikt-förhållande
Topologioptimering och gitter
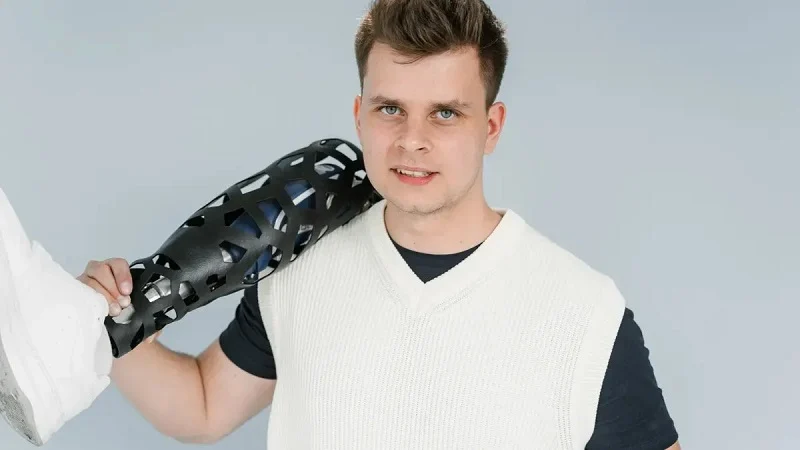
Varje gram spelar roll i en bärbar enhet. Topologioptimering använder programvara för att avlägsna material från platser med låg stress. Resultatet är en organisk form som behåller styrkan där du behöver den. Gitterstrukturer går ännu längre. De ersätter solida sektioner med upprepade mönster. Detta minskar vikten samtidigt som styvheten bibehålls. Exoskelettrobotar som används vid montering inom flyg- och rymdteknik måste minska arbetarnas trötthet, förhindra skador och förbättra precisionen. Lätta ramar hjälper direkt till att nå dessa mål.
Materialtjocklek och ribbdesign
Tunna väggar sparar vikt men kan bucklas. Ribbor ökar styvheten utan att lägga till mycket massa. Placera ribbor längs belastningsbanorna för bästa effekt. Designavvägningarna här är verkliga. En ram som är för tunn böjs under belastning. En som är för tjock tröttar ut användaren. Att hitta balansen kräver analys av faktiska krafter under användning.
Hållbarhet, trötthet och säkerhet
Cyklisk belastning och spänningskoncentrationer
Ett exoskelett går igenom tusentals cykler per skift. Varje steg eller lyft belastar ramen. Spänningskoncentrationer vid hål, hörn och skarpa övergångar blir sprickstartare. Runda dina inre hörn. Lägg till filéer där laster ändrar riktning. Dessa små förändringar förlänger utmattningstiden avsevärt.
Skelex-exoskelett använder dynamisk balansering för att få armarna att kännas viktlösa. Denna metod påverkar strukturdesignen eftersom ramen måste hantera konstanta fjäderkrafter. Mekanismen lagrar och frigör energi vid varje rörelse. Det innebär att strukturen utsätts för kontinuerliga cykliska belastningar.
Fellägen och redundanta lastvägar
Vad händer när en del går sönder? För medicinska och industriella tillämpningar kan fel skada användaren. Redundanta lastvägar fungerar som backup. Om en del går sönder bär en annan lasten. Detta ökar vikten och komplexiteten. Men säkerheten rättfärdigar ofta kostnaden. Testmetoder för industriella exoskelett har utvecklats till att omfatta simulerade laboratorie- och fältmiljöer. Dessa tester avslöjar fellägen före verklig användning.
Kostnad, skalbarhet och anpassning
Verktygskostnader och produktionsvolym
Verktygsbyggande driver kostnader vid låga volymer. CNC-bearbetning kräver inga verktyg. Formsprutning och pressgjutning kräver dyra formar. Övergångspunkten beror på dina antal. För hundratals enheter vinner bearbetning. För tusentals lönar sig gjutning. Planera din produktionsvolym innan du binder dig till en process.
Modulär design för anpassad anpassning
Varje kropp är unik. Antropometrisk anpassning säkerställer att enheten passar användaren. Modulära designer låter dig byta ramsektioner, remmar och manschetter. Detta möjliggör anpassning utan nya verktyg. Justerbara längder och bredder hanterar de flesta passformsproblem. För medicinska tillämpningar förbättrar anpassade gränssnitt komfort och följsamhet. Applikationsspecifika geometrier kan läggas till genom modulära tillbehör. Detta bibehåller standardramen samtidigt som den anpassas till olika uppgifter.
Att balansera prestanda med tillverkningsbarhet är den centrala utmaningen. Precisionstoleranser är viktiga för fogar och gränssnitt. Men snäva toleranser kostar mer. Vet var du behöver precision och var du inte behöver det.
NOBLE: Tillverkningspartner för strukturella delar av exoskelett

Att välja rätt tillverkningspartner kan avgöra om ditt projekt lyckas eller misslyckas. En fullserviceleverantör för exoskelettkonstruktioner erbjuder både metall- och plastarbeten på ett ställe. Det minskar behovet av att hantera flera leverantörer. Oavsett om du behöver en prototyp eller tusentals enheter, hanterar en heltäckande partner hela arbetsflödet.
Expertis inom metall- och plastbearbetning
En sådan partner driver vanligtvis CNC-bearbetningscentraler med snäva toleranser för viktiga funktioner. Deras gjutningslinjer utför både investeringsgjutning och pressgjutning för komplexa metallformer. Formsprutningspressar tillverkar plastdelar i hög volym. Denna blandning låter dig välja rätt process för varje komponent. Ett lastbärande fäste kan komma från CNC. Ett höljeskåpa kan komma från gjutning. Teamet hjälper till att matcha process till del.
Komposit- och additiv tillverkning
Komposituppläggning och resintransfergjutning skapar lätta ramsektioner. Additiv tillverkning fyller luckorna för specialbearbetade exoskelettrobotar. Du kan skriva ut ett komplext ledhus och sedan bearbeta lagerhålen till slutlig storlek. Denna hybridmetod löser geometriska utmaningar som ingen enskild process kan hantera. Erfarna ingenjörer vet när de ska skriva ut och när de ska skära.
Certifieringar och kvalitetsstandarder
Kvalitetscertifieringar är viktiga för både allmän tillverkning och medicintekniska produkter. Dessa certifieringar bygger förtroende hos kunder inom sjukvård och industri. De säkerställer dokumenterade processer och konsekventa resultat.
Kvalitetskontroll och spårbarhet
Varje batch bör genomgå inspektion i flera steg. Materialpartier och processparametrar spåras. Om ett problem uppstår kan det spåras tillbaka till källan. Denna kontrollnivå stöder precisionstillverkning för säkerhetskritiska delar. Inspektionsrapporter medföljer varje leverans.
Fullständig support från design till montering
Design för tillverkning och prototypframtagning
Ingenjörer granskar din design innan produktionen startar. De identifierar funktioner som driver upp kostnaden eller orsakar defekter. Denna feedback sparar tid och pengar. Prototyptjänster låter dig testa passform och funktion tidigt. Du kan iterera snabbt utan att behöva dyra verktyg.
Montering, testning och volymproduktion
Partnern hanterar montering, testning och slutinspektion. Denna fullservicelösning förenklar din leveranskedja. För produktion av exoskelettrobotar får du en partner som förstår hela systemet. Volymproduktionen skalas smidigt från pilotkörningar till full produktion.
Ur ett praktiskt perspektiv är det värdefullt att kombinera expertis inom metall och plast med ett komplett tjänsteutbud. Kvalitetssystem stöder både industriellt och medicinskt arbete. Om du behöver exoskelettrobotar byggda med precision och omsorg minskar en pålitlig partner risken och snabbar upp utvecklingen. Anpassningsmöjligheter och modulärt designstöd hjälper också till att anpassa sig till olika användarbehov.
Du har nu sett de viktigaste strukturella delarna i exoskelettet: ramar, leder, länkar, ställdon och karossgränssnitt. Var och en behöver rätt material och process. Aluminium fungerar bra för maskinbearbetade fästen. Kolfiber är bäst för lätta ramar. CNC är bra för prototyper, medan gjutning och formgjutning fungerar för stora volymer.
Att balansera prestanda med tillverkningsbarhet är fortfarande den verkliga utmaningen. Snäva toleranser gynnar fogar, men de ökar kostnaderna. Använd denna vägledning när du designar eller anskaffar ditt nästa exoskelett. En partner som NOBLE sammanför expertis inom metall och plast. Det minskar risken och snabbar upp utvecklingen från prototyp till produktion.
Vanliga frågor om exoskelettstrukturdelar
Vilka är de viktigaste strukturella delarna av exoskelettet?
Dessa viktiga strukturella delar i exoskelettet är den stela ramen, leder, länkar, ställdon och fästpunkter. Ramen bär vikten. Leder och länkar låter delarna röra sig. Ställdon trycker på systemet. Remmar och manschetter fäster det vid dig. Passiva och aktiva system använder båda samma delar.
Vilket material fungerar bäst för en lättviktsram?
Det beror på din budget och hur många du planerar att tillverka. Aluminium 6061 är billigt och enkelt att bearbeta. Kolfiber ger bäst styrka för sin vikt men kostar mer. Titan faller mittemellan. Välj det material som passar din lastväg och kvantitet.
När ska jag välja CNC-bearbetning framför gjutning?
CNC är bäst för prototyper och små serier. Inga verktyg behövs, och du får delar inom några dagar. Gjutning blir värt det efter cirka 680 enheter, eftersom formkostnaden fördelas över många exoskelettstrukturdelar. Se till att din design är slutgiltig innan du betalar för en form.
Kan 3D-utskrift hantera lastbärande exoskelettdelar?
Ja, om du använder rätt process. SLM trycker metalldelar som är tillräckligt starka för strukturellt bruk. FDM och SLS fungerar bra för fästen och lock. De flesta tryckta delar behöver fortfarande extra arbete, som att bearbeta lagerhålen, för att uppnå den slutliga noggrannheten.
Hur går jag ner i vikt utan att förlora styrka?
Topologioptimering tar bort material från områden med låg spänning. Gitterstrukturer ersätter solida sektioner med upprepade mönster. Ribbor ger styvhet längs lastbanorna. Dessa metoder minskar vikten samtidigt som ramen hålls tillräckligt stark för dagligt bruk.
Vad orsakar tidiga fel i dessa delar?
Spänningskoncentrationer vid hål, hörn och skarpa förändringar skapar sprickor. Upprepad belastning gör att de växer. Runda dina innerhörn, lägg till avrundningar och välj material med god utmattningshållfasthet. Att ha reservlastvägar ökar säkerheten för medicinska och industriella ändamål.
Varför är biokompatibilitet viktig för medicinska exoskelett?
Material som kommer i kontakt med huden måste följa strikta biokompatibilitetsstandarder. Industrienheter behöver inte detta. Medicintekniska produkter behöver säkra gränssnitt eftersom användare kan ha känslig hud. Att välja rätt material tidigt förhindrar omdesign senare. Dessa punkter påverkar både kostnad och tidsplan.
Hur väljer jag en partner för tillverkning av exoskelettstrukturdelar?
Leta efter en partner som hanterar både metall- och plastarbeten på ett ställe. Kontrollera relevanta kvalitetscertifieringar. Fråga om hjälp med design för tillverkning, prototypframtagning och montering. En fullservicepartner minskar risken och snabbar upp utvecklingen.






