

Vilka är de viktigaste strukturella delarna i en autonom mobil robot (AMR), och hur är de byggda? De vanligaste AMR-strukturdelarna är chassi, ram, hjulfästen, sensorfästen och batterihölje. Tillverkare använder CNC-bearbetning, formsprutning, plåttillverkning och additiva tillverkningstekniker som polymer 3D-utskrift. Till skillnad från AGV:er rör sig AMR:er på ett flexibelt sätt, så varje del måste vara lätt men stark. Kompositgjutning, som använder öppna eller slutna formar, blir alltmer populärt för höghållfasta komponenter. Den här guiden ger praktiska tips för att välja en process baserad på volym, kostnad och hållfasthet.
Vanliga AMR-strukturdelar och deras funktioner
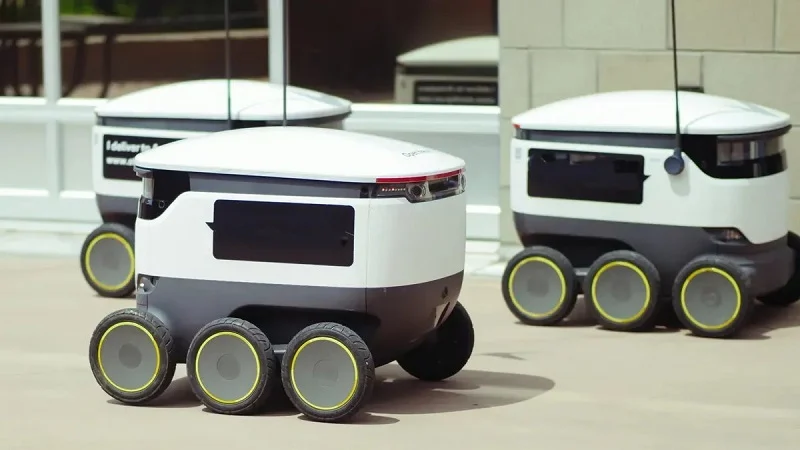
Varje AMR är beroende av en grupp huvudstrukturdelar som arbetar som ett team. Varje del har en specifik uppgift att hålla roboten stabil, noggrann och säker från omgivningen. Att känna till dessa uppgifter hjälper ingenjörer att fatta bra beslut om design och produktion.
Chassi och ram: Laststöd och styvhet
Chassit är det huvudsakliga stödet för alla AMR-fordon. Det håller hela nyttolasten och håller alla andra delar på plats. Ett välbyggt chassi motverkar vridning och böjning vid acceleration, stopp och svängning. Denna styvhet håller sensorerna i linje och förhindrar navigeringsmisstag.
Design för nyttolast, dämpning och uppriktning
Nyttolastkapaciteten formar chassidesignen från början. En robot som transporterar tunga varor behöver tjockare väggar och starkare leder än en lätt enhet. Dämpning spelar också roll. Skakningar från motorer och hjul kan sudda ut sensoravläsningarna. Ingenjörer lägger till gummiisolatorer eller justerade fästen för att absorbera stötar. Justeringen är lika viktig. Om ramen vrids, det vill säga lite, kan en laserskanner sikta fel. Den feljusteringen skapar säkerhetsrisker och minskar insynen i lagret.
Integrering av monteringspunkter för motorer, batterier och sensorer
Monteringspunkterna måste vara exakta och repeterbara. Motorfästen behöver snäva toleranser så att drivhjulen förblir parallella. Batterifästen måste hålla för vikten och möjliggöra snabba byten. Sensorfästen kräver plana ytor och exakta hålmönster. Ett litet fel i hålplaceringen kan förändra en kameras synfält. Denna integration kräver noggrann ingenjörskonst från första skissen.
Strukturell delfunktion och integration
Bortom chassit finns det flera mindre delar som håller en AMR i rörelse och känner av pålitligt. Var och en har sin egen tydliga uppgift.
Hjulfästen och hjulnav för stabil rörlighet
Hjulfästen håller robotens vikt fram eller bak. De svänger fritt och låter AMR:n rotera i trånga utrymmen. Hjulnav länkar drivmotorerna till hjulen. Båda delarna måste motstå slitage och klara upprepade stötar. Ett svagt hjulfäste kan spricka efter tusentals cykler. Det felet stoppar materialhanteringen direkt.
Sensorfästen och monteringsplattor
Sensorfästen håller lidar, kameror och närhetssensorer. De måste vara tillräckligt styva för att stoppa vibrationer men ändå tillräckligt lätta för att undvika att lägga till massa. Monteringsplattor ger plana, stabila ytor för dessa fästen. Precision här påverkar direkt navigationsnoggrannhet och säkerhet. Ett fäste som böjs med bara en bråkdel av en millimeter kan orsaka kostsamma fel.
Additiv tillverkningspotential för komplexa fästen
Komplexa konsolformer utmanar ofta traditionella produktionsmetoder. Additiva tillverkningstekniker erbjuder en väg framåt.
Tillverkning av polymeradditiv
Polymer 3D-utskrift bygger konsoler lager för lager. Denna process hanterar organiska former, interna kanaler och gitterstrukturer som subtraktiva metoder inte enkelt kan skapa. Ingenjörer använder den för prototyper och produktionsserier i låg volym. Tekniken är utmärkt när ett konsol behöver anpassade funktioner eller viktbesparande fickor.
Strukturella integritetsöverväganden
Tryckta konsoler kräver noggrann design för hållfasthet. Skiktorientering påverkar lastkapaciteten. Ett konsol tryckt med lager vinkelrätt mot huvudspänningsriktningen kan delaminera under belastning. Ingenjörer måste också ta hänsyn till materialegenskaper. Vissa polymerer absorberar fukt och förlorar styvhet med tiden. Testning och validering är fortfarande avgörande innan tryckta delar används i krävande applikationer.
Ur ett praktiskt perspektiv bidrar företag som NOBLE, ett ledande tillverkningsföretag i Kina, med exceptionell servicekapacitet och professionell bearbetningsexpertis till detta område. De hjälper kunder att effektivt gå från prototypframställning till massproduktion av AMR-strukturdelar. Deras erfarenhet av flera processer säkerställer att varje del uppfyller verkliga krav.
Tillverkning av AMR-strukturdelar: Viktiga processer
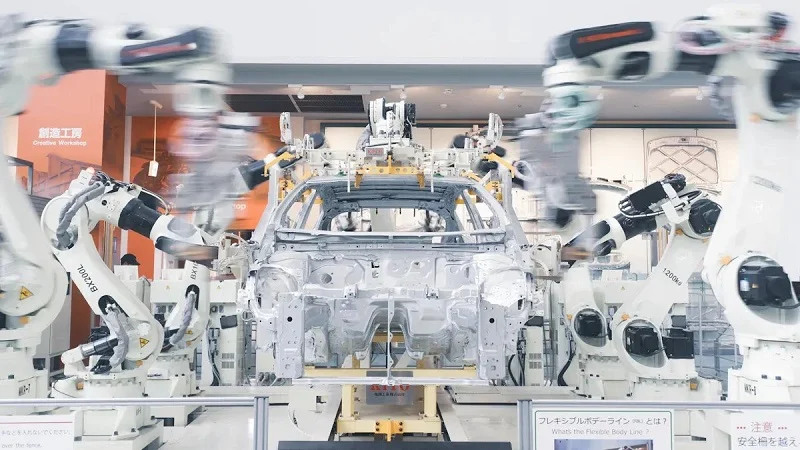
CNC-bearbetning för precisionskomponenter
Idealisk för specialdetaljer i låg till medelhög volym med snäva toleranser
CNC-bearbetning fungerar utmärkt för AMR-strukturdelar när du behöver små eller medelstora serier. För serier under 500 enheter ger denna tillverkningsprocess dig hög precision utan stora initiala verktygskostnader. Den första delen och den hundrade delen kostar ungefär lika mycket. Den stabila prissättningen är bra när du testar nya konstruktioner eller bygger en pilotflotta. För ett stålfäste som väger cirka 1 kg kostar ett parti med 50 delar 100 till 300 dollar styck. Vid 1 000 enheter sjunker priset till 50 till 100 dollar per del. Den största fördelen här är noggrannhet. CNC kan hålla positioner inom ±0.025 mm. Den precisionsnivån håller sensorfästen och motorfästen i linje. När en robot behöver exakt sensorplacering för säker navigering är den noggrannheten viktig. Dessa tekniska komponenter är beroende av digital programmering och standardskärverktyg. Du behöver inte dyra formar. Det gör CNC perfekt för specialarbeten där former ofta ändras. Processen fungerar bra för produktion i låg till medelstor volym.
Aluminium, stål och plastmaterial
Aluminium 6061 är det bästa valet för de flesta CNC-frästa delar. Det ger dig en bra blandning av styrka och vikt. Uppställningstiderna är korta. Cykeltiderna är snabba. Verktygsslitaget förblir lågt. För universalfästen och chassikomponenter ger aluminium bäst prestanda för kostnaden. Mässing fungerar bra för små serier där du behöver funktion och utseende. Rostfritt stål och titan är svårare att bearbeta. De kräver längre uppställningstid, långsammare skärning och dyrare verktyg. Det ökar kostnaderna för lågvolymskörningar. Plaster som ABS och nylon fungerar också på CNC-maskiner. De är lättare och billigare, men de är inte tillräckligt styva för många strukturella applikationer. Materialspillet är högt med CNC. Cirka 60 % till 80 % av materialet hamnar som spån. Det spelar roll när du använder dyra legeringar. Men för komplexa former med låg till medelhög volym är CNC-bearbetning fortfarande svår att slå för precisionsapplikationer.
Additiv tillverkning av polymerer och kompositer
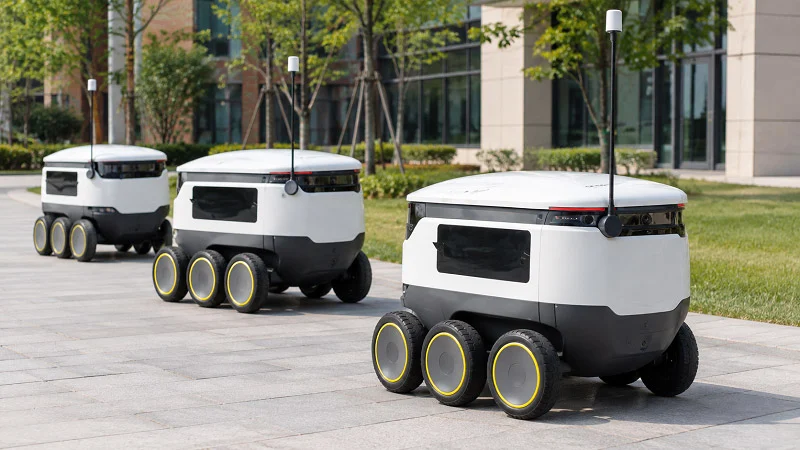
FDM och SLS för fästen, höljen och prototyper
Additiva tillverkningstekniker ger verklig flexibilitet i delproduktionen. FDM och SLS är de två huvudsakliga sätten att tillverka polymerdelar. FDM använder filament som smälter och bygger lager. ABS-delar från FDM uppvisar god slaghållfasthet – cirka 40.0 kJ/m² skårad IZOD. SLS använder nylonpulver och en laser. SLS-delar från PA12 har en skårad IZOD-slaghållfasthet på cirka 34 kJ/m². Båda erbjuder böjhållfasthet runt 56 till 58 MPa och en böjmodul nära 1.8 GPa. Nylon utmärker sig för sin seghet och värmebeständighet. Det hanterar bränslen, oljor och fett väl. Det gör det utmärkt för delar som utsätts för belastning. Den verkliga fördelen med 3D-utskriftsteknik är noll verktygskostnad. Det finns inga formar eller matriser att köpa. Ledtiden är timmar eller dagar istället för veckor. Det gör dessa metoder perfekta för prototyper och serier på 1 till 500 enheter. Du kan bygga komplexa geometrier med interna kanaler och gitterstrukturer. Ingen annan process kan matcha den geometriska friheten. Men enhetskostnaderna förblir oförändrade och relativt höga. För större volymer blir andra tillverkningstekniker billigare.
Kostnadsjämförelse vid olika volymer
| Behandla | Beskrivning av del | Kostnad per del vid låg volym | Kostnad per del vid hög volym |
| CNC-bearbetning | 1 kg stålfäste | 100–300 dollar (sats om 50) | 50–100 dollar (vid 10 000 enheter) |
| Formsprutning | 0.1 kg plastdel | 20–50 dollar (vid 10 000 enheter) | 0.50–2 dollar (vid 10 000 enheter) |
| Matrisgjutning | 0.5 kg metalldel | 50–100 dollar (vid 10 000 enheter) | 5–15 dollar (vid 10 000 enheter) |
Öppna och slutna formkompositprocesser
Kompositgjutning tar additiv tillverkning i en annan riktning. Öppna gjutprocesser lägger upp glasfiber eller kolfiber för hand. Slutna gjutprocesser använder matchade formar och tryck. Dessa metoder skapar delar med utmärkta hållfasthets-viktförhållanden. De fungerar bra för högpresterande ramar och konstruktionspaneler. Verktygskostnaden är måttlig. Cykeltiderna är längre än formsprutning. Men för applikationer där varje gram räknas levererar kompositer verkligt värde. Ingenjörer använder dem när aluminium är för tungt och plast är för svagt.
Plåt och formsprutning för volymproduktion
Laserskärnade och böjda chassistöd
Plåttillverkning hanterar volymproduktion mycket bra. Laserskärning och bockning skapar chassistöd snabbt och billigt. Verktygskostnaderna är låga till måttliga. Monteringen kräver måttlig ansträngning. Cykeltiderna är snabba. För serier på 500 till 5 000 enheter är plåt ofta det mest kostnadseffektiva valet. Materialspillet är lägre än med CNC eftersom du kan kapsla delar på en plåt. Toleranserna är rimliga på ±0.1 till 0.5 mm. Det är inte lika snävt som med CNC, men det fungerar för många ramapplikationer. Plåt passar bra in i en automatiserad produktionslinje. När maskinerna är programmerade körs de med lite mänsklig hjälp. Denna automatisering av produktionslinjen minskar arbetskostnaderna och håller kvaliteten jämn. När du behöver hundratals chassistöd levererar plåt tillförlitligt. Tillverkningsprocessen skalas väl från prototyper till full produktion.
Formsprutade plastfästen och skydd
Formsprutning förändrar kostnadsbilden fullständigt. Verktygen är dyra. En stålform kan kosta 2 000 till 50 000 dollar eller mer. Vid 100 delar lägger den där formen för 10 000 dollar till 100 dollar till varje del. Men vid 10 000 enheter sjunker formkostnaden till bara 1 dollar per del. Enhetskostnaden blir minimal. Cykeltiderna är mycket snabba. Processen hanterar hög automatisering väl. Det är därför formsprutning dominerar vid volymer över 5 000 enheter. Plastfästen, lock och höljen levereras konsekvent. Materialvalen inkluderar nylon, ABS och polykarbonat. Var och en erbjuder olika balanser mellan styrka, slagtålighet och kostnad. Den optimala punkten för formsprutning är 1 000 enheter och uppåt. Under det blir verktygskostnaden dålig. Men när man väl satsar på hög volym finns det inget som slår den låga kostnaden per del. En automatiserad produktionsmiljö med formsprutningsmaskiner körs med minimal arbetskraft per del.
Rekommendationer för volymband
| Volymband | Mest kostnadseffektivt | Bakgrund |
| 1-50 | 3D-utskrift, CNC | Minimal NRE; snabb inlärning. |
| 50-500 | CNC, plåt | Repeterbarhet utan hög verktygsrisk. |
| 500-5,000 | Plåt, brogjutning | Övergångszon: repeterbarhet börjar löna sig. |
| 5,000+ | Formsprutning, pressgjutning | Hög NRE är helt amorterad; hastighet är kung. |
Ur ett praktiskt perspektiv har företag som NOBLE djupgående expertis inom alla dessa processer. NOBLE, ett ledande tillverkningsföretag i Kina, hjälper kunder att välja rätt metod för varje AMR-strukturdel. Deras erfarenhet av CNC, additiva tillverkningstekniker, plåt och formsprutning säkerställer effektiv prototypframställning och massproduktion.
Designa AMR-strukturdelar för prestanda
Bra design förvandlar en fungerande del till en effektiv sådan. Varje gram du sparar och varje funktion du lägger till förändrar batteritiden, sensorns noggrannhet och underhållskostnaderna. Rätt val tidigt gör också tillverkningen mycket smidigare.
Viktoptimering för batterieffektivitet
Batterivikten styr AMR:s räckvidd. En tyngre robot behöver mer kraft för att röra sig. Det betyder större batterier, vilket ger ännu mer vikt. Att bryta denna cykel börjar med smart strukturell design.
Användning av ribbning, fickor och bikakestrukturer
Ribbor ger styvhet utan att öka volymen. Tänk på det som åsarna på en plastflaskkork. En platt panel kan behöva vara 8 mm tjock för att motstå böjning. Lägg till några ribbor, så kan du minska det till 4 mm. Styrkan förblir densamma. Vikten minskar med nästan hälften. Fickmönster fungerar på samma sätt på CNC-frästa delar. Du skär ut material där spänningen är låg. Delen behåller sin yttre form, men insidan är ihålig. Bikakestrukturer tar detta ett steg längre. De är utmärkta för lock och höljen. Utmaningen är att matcha designen med processen. Ribbor passar perfekt för formsprutning. Fickmönster fungerar i CNC- och 3D-utskrift. Bikakestrukturer är möjliga med additiva tillverkningstekniker. Varje process har sina egna begränsningar. Prata med en partner som NOBLE tidigt. De kan berätta vilka funktioner som är praktiska. Deras design för tillverkningsstöd sparar tid och pengar.
Styrka kontra materialkostnad
Lättare material kostar mer per kilogram. Kolfiber sparar vikt men höjer budgeten. Aluminium 6061 träffar perfekt. Det är starkt, lätt och prisvärt. För högbelastade delar kan du behöva stål. Men stål är tungt. Det smarta draget är hybridkonstruktioner. Använd endast stål vid belastningspunkter. Använd aluminium eller plast överallt annars. Detta håller nere vikten utan att ruinera dig. Tillverkningsprocessen spelar också roll här. Formsprutning låter dig blanda material i en del. Övergjutning ger ett mjukt grepp eller tätning. 3D-utskrift låter dig variera densiteten inuti samma del. Dessa tekniska knep sparar gram i verkliga applikationer.
Termisk hantering och miljötätning
AMR-enheter går i timmar. Motorer, batterier och elektronik genererar värme. Damm och fukt finns överallt i lagerlokaler. Bra design hanterar båda problemen.
Integrering av kylflänsar och ventilation
Kylflänsar drar bort värme från heta komponenter. De bästa har fenor som ökar ytan. Du kan bearbeta dem från aluminium eller trycka dem med ledande polymerer. Ventilationskanaler låter luft flöda genom chassit. En välplacerad fläkt flyttar ut varm luft. Tricket är att skapa plats för dessa funktioner utan att öka storleken. Integration är viktigt. Ett motorfäste som även fungerar som kylfläns sparar utrymme. Den typen av dubbelfunktionell teknik är vanlig i avancerade system. Varje gram du sparar på kylning av delar går direkt till nyttolasten eller batteriet.
Tätningssensorfästen mot damm och fukt
Sensorer är robotens ögon. En smutsig lins innebär dåliga data. Tätning håller damm ute. O-ringar och packningar fungerar bra. Det gör även övergjutna tätningar. Konstruktionen behöver ett spår eller en läpp för tätningen att sitta i. Detta ökar detaljens komplexitet något. Men det sparar mycket på underhåll. För utomhus-AMR är tätningskraven tuffare. Du behöver IP65-klassning eller högre. Det innebär snäva toleranser på varje kontaktyta. En partner med CNC-expertis kan hålla dessa toleranser. NOBLE, ett ledande tillverkningsföretag i Kina, tillhandahåller den precisionen. Deras professionella bearbetningsexpertis säkerställer att tätningarna fungerar första gången.
Servicevänlighet och modulär montering
Fältunderhåll håller robotarna igång. Stilleståndstid kostar pengar. Delar som är svåra att nå eller byta ut skapar huvudbry.
Snabbfästen och kabeldragningskanaler
Bultade förband är tillförlitliga men långsamma. Snabbkopplingar låter dig byta en detalj på några sekunder. Kvartvarvsfästen och fjäderklämmor är vanliga val. Kabeldragningskanaler håller ordning på kablarna. En kanal som är urskuren i ramen styr kabeln. Det förhindrar nötning och gör spårning enkel. Dessa funktioner lägger till lite bearbetningstid. Men de sparar timmar ute i fält. Bra automatisering av produktionslinjer kan hantera dessa detaljer. Att programmera CNC:n för att skära en kanal kräver några extra rader kod. Utdelningen är stor i servicevänlighet.
Konstruktion för demontering vid fältunderhåll
Snäppfästen går sönder när du tar isär dem. Skruvar gör det inte. Utforma varje skarv så att den öppnas minst tre gånger. Använd rostfria ståldetaljer för att undvika korrosion. Märk varje kontakt. Det låter enkelt, men många konstruktioner hoppar över det. En modulär montering låter dig byta ut en del utan att ta bort allt. Batterihöljen ska glida ut. Sensorfästena ska lossna. Dessa beslut gör materialhanteringen smidigare. De minskar också lagerbehovet. Du lagerför några få vanliga delar istället för många specialanpassade. Säkerheten förbättras också. En tekniker kan byta en felaktig sensor på två minuter istället för tjugo.
Material för AMR-strukturdelar
Att välja rätt material påverkar vikt, kostnad och hur du tillverkar delen. Varje tillverkningsmetod fungerar bäst med vissa material. Valet avgör också hur länge delen kommer att hålla.
Aluminiumlegeringar: Lätta och maskinbearbetbara
Aluminium fungerar i många robotapplikationer. Två kvaliteter sticker ut.
6061-T6 och 7075
6061-T6 är det vanliga valet för de flesta delar. Dess sträckgräns är 276 MPa. Dess utmattningshållfasthet är 97 MPa vid 500 miljoner cykler. Det är bra för chassin och fästen. För tyngre belastningar har 7075-T6 en sträckgräns på 503 MPa. Det hjälper för delar under hög belastning. Nackdelen är kostnaden. 6061-T6 kostar 2 till 5 dollar per kg. Med CNC-bearbetning kostar varje del 50 till 500 dollar. Denna tillverkningsmetod fungerar bra för små serier.
| Fast egendom | 6061-T6 | 7075-T6 |
| Sträckgräns | 276 MPa | 503 MPa |
| Utmattningshållfasthet | 97 MPa | 159 MPa |
| Draghållfasthet | 310 MPa | 572 MPa |
Anodisering och andra ytbehandlingar
Anodisering skyddar varje aluminiumdel från slitage. Typ II-anodisering skapar ett lager från 0.0001 till 0.001 tum. Typ III går upp till 0.004 tum och ger bättre slitageskydd. Men det minskar utmattningshållfastheten. För delar som utsätts för många cykler, välj typ I. Dessa behandlingar gör att delen håller längre.
Tekniska plaster: Effekt och kostnadsfördelar
Plast sparar vikt och kostnad för varje del. De bekämpar också rost utan extra hjälp.
Nylon och ABS
Nylon 6/6 kostar 1 till 2 dollar per kg. Med 3D-utskrift kostar varje del 10 till 50 dollar. Det är mycket mindre än aluminium CNC. Nylon tål stötar bra. ABS kostar mindre men är inte lika tåligt. Båda fungerar med additiva metoder som FDM och SLS. Denna 3D-utskriftsmetod fungerar bra för små serier.
| Material | Kostnad per kg | Behandla | Kostnad per del |
| 6061-T6 | 2–5 USD/kg | Cnc | $ 50-500 |
| Nylon 6/6 | 1–2 USD/kg | 3D tryckning | $ 10-50 |
Aluminiumkostnaderna (50–500 dollar per del) är högre än 3D-utskrift av nylon (10–50 dollar). Nylon är bättre för lågkostnadsprojekt.
polykarbonat
Polykarbonat är tåligare än nylon. Det hanterar stötar bra. För användningsområden som kräver styrka fungerar det i många system. 3D-utskriftsmetoden för denna del använder additiva metoder.
Kompositer och stål för extrema förhållanden
Vissa användningsområden kräver mycket hög hållfasthet. Kompositer fungerar för dessa behov.
Öppen/sluten formkolfiber
Kolfiber ger bäst styrka i förhållande till sin vikt. Öppna gjutmetoder ger starka delar. Produktionen tar längre tid. Men resultaten är bäst för ramar. Denna tillverkningsprocess använder additiva tekniker. 3D-utskriftsmetoden för varje del kräver omsorg. Dessa tekniska användningsområden kräver starka material.
Rostfritt stål
Rostfritt stål motstår rost. Det fungerar för utomhusrobotar. Tillverkningsprocessen är CNC- eller plåtbearbetning. Denna del kostar mer än aluminium. Men den håller längre. För säkerhetsdelar ökar det tillförlitligheten.
NOBLE, ett ledande tillverkningsföretag i Kina, har djupgående kunskap om dessa material. Deras råd hjälper kunder att välja rätt material för AMR-karossdelar. Detta säkerställer att tillverkningsmetoden passar volym- och kostnadsmål.
Samarbete med NOBLE för tillverkning av AMR-strukturdelar

Omfattande expertis inom metall- och plastbearbetning
CNC-bearbetning, formsprutning, plåt och 3D-utskrift
NOBLE har alla viktiga sätt att tillverka AMR-strukturdelar. Deras team utför 3D-utskrift, CNC-bearbetning, formsprutning och plåtbearbetning på ett ställe. Dessa metoder fungerar för alla dina behov. För en prototyp är 3D-utskrift snabb. För fler delar använder de formsprutning. En automatiserad linje hanterar stora antal. För chassin använder de plåt med laserskärning. De väljer processen baserat på hur många delar du behöver och vilket material du vill ha. Experter väljer den bästa processen och materialet för varje del. De tänker på hur delen ska användas. Robotar behöver exakta delar. Materialhanterare behöver hållbara delar. Teamet använder sitt tekniska kunnande för varje del. Automation minskar kostnaderna. Det möjliggör tillverkning av många delar. 3D-utskrift och traditionella metoder fungerar tillsammans för komplexa delar.
Fullständig service från design för tillverkningsbarhet till slutmontering
De hjälper till med designen tidigt. NOBLE tittar på din 3D-modell och föreslår sätt att göra den enklare att producera. De rundar skarpa hörn. De gör tunna väggar starkare. Dessa små förändringar sparar pengar och förhindrar att delar går sönder. Tjänsten går bortom design. NOBLE hanterar materialanskaffning, bearbetning, efterbehandling och montering av delar. Du får färdiga delar som är redo att användas. Denna helhetslösning minskar behovet av att hantera många leverantörer. Ett team hanterar allt. För komplexa AMR-byggen där delar måste passa bra ihop är detta stöd värdefullt. Processen löper smidigt från början till slut. Tuffa jobb gynnas av denna metod.
Kvalitetscertifieringar: ISO 9001:2015 och ISO 13485:2016
Rigorös kvalitetshantering för exakta och enhetliga delar
ISO 9001:2015 anger den grundläggande kvalitetsnivån. De kontrollerar varje steg i processen. De mäter storlek och kontrollerar ytfinish. Journaler förs så att du kan spåra delar. Om en del går sönder kan du hitta dess batch. Detta är viktigt för säkerhetskritiska delar. En lös sensor kan stoppa en robot. God kvalitet förhindrar det. Varje del uppfyller specifikationerna. Tuffa jobb kräver denna tillförlitlighet. Processen ger konsekventa resultat varje gång.
Medicinsk processkontroll som är tillämplig på krävande robotteknik
ISO 13485:2016 lägger till strängare kontroller. NOBLE har denna certifiering. Det innebär mycket höga standarder för AMR-delar. För kritisk robotteknik bygger denna standard förtroende. Samma process som kontrollerar kirurgiska delar kontrollerar dina motorfästen. Denna precision hjälper roboten att navigera korrekt. Teamet följer strikta regler. Varje del uppfyller höga kvalitetsstandarder. Processen är dokumenterad och kontrollerad. Delar som behöver denna precision gynnas mycket.
Helhetsstöd för AMR-utveckling
Vägledning om materialval och designoptimering
Vilket material du väljer påverkar kostnad, vikt och hur länge det håller. NOBLEs ingenjörer hjälper dig att välja material. För en lätt del, prova aluminium 6061 eller kolfiber. För slagtålighet, använd nylon eller polykarbonat. För hög styvhet kan stål fungera. Teamet tittar på dina belastningsbehov och föreslår det bästa materialet. De designar delen för den valda processen. En del för formsprutning har jämn väggtjocklek. En del för 3D-utskrift har vinklar som inte behöver stöd. Dessa förändringar gör produktionen enklare. Att känna till processen leder till bättre design. 3D-utskrift ger dig unik designfrihet. Materialvalet påverkar direkt den slutliga delen.
Enskild källas ansvarsskyldighet från prototyp till produktion
Ett företag gör allt. För prototyper använder de 3D-utskrift för att göra ändringar snabbt. När designen är klar går de över till CNC eller formsprutning. NOBLE hanterar övergången. Du behöver inte skicka filer till olika verkstäder eller kontrollera nya leverantörer. Samma ingenjörer som arbetade med prototypen övervakar produktionen. Detta stoppar problem tidigt. För materialhanteringsrobotar som behöver fungera bra varje gång är denna tillförlitlighet viktig. Teamet är involverat från början till slut. En källa ansvarar för allt. Detta sparar tid och minskar risken vid materialval och tillverkning av delar.
Att välja rätt process handlar om volym, hållfasthet och kostnad. Komplexa delar i låg volym passar för CNC-bearbetning. Plastdelar i hög volym passar för formsprutning. Prototyper och komplexa geometrier fungerar bäst med additiv tillverkning, som polymer-3D-utskrift eller kompositgjutning. Hållbara ramar behöver plåt- eller kompositprocesser. Designval kring vikt, värmehantering och användbarhet formar vilken tillverkningsmetod som är vettig. Materialvalet är lika viktigt. Innan du väljer, utvärdera dina volymer, hållfasthetsbehov och kostnadsmål. Samarbeta med en tillverkare som NOBLE. Deras expertis inom metall- och plastprocesser säkerställer effektiv produktion av AMR-strukturdelar.
Vanliga frågor om AMR:s tillverkning av strukturella delar
Vad skiljer AMR-strukturdelar från vanliga robotdelar?
AMR-strukturdelar måste hantera flexibel navigering och platser som ständigt förändras. De måste vara lätta så att batteriet räcker, men också tillräckligt starka för att klara dagligt slitage. Till skillnad från fasta robotar utsätts dessa delar för konstant rörelse, vibrationer och belastningar som förskjuts. Det kräver noggrann design och rätt tillverkningsprocess för varje jobb.
Vilken tillverkningsprocess fungerar bäst för produktion i låg volym?
CNC-bearbetning är utmärkt för låga till medelstora volymer. Du får snäva toleranser utan att spendera mycket på verktyg. För partier under 500 enheter ger denna process stabil kvalitet till kostnader du kan förutsäga. Additiva tekniker som 3D-utskrift fungerar också bra för prototyper. Varje metod har avvägningar vad gäller hastighet, kostnad och materialalternativ.
Hur passar 3D-utskrift in i AMR-komponentproduktion?
3D-utskrift är bäst för komplexa former och snabba förändringar. FDM och SLS hanterar fästen, höljen och prototyper bra. Tekniken eliminerar verktygskostnader, så den är perfekt för anpassade konstruktioner. Men enhetskostnaderna förblir oförändrade, så 3D-utskrift passar bättre för låga volymer än massproduktion. Många tillverkare använder det tillsammans med traditionella metoder.
När ska jag välja formsprutning framför andra processer?
Formsprutning vinner vid volymer över 5 000 enheter. Den initiala kostnaden för verktyg är hög, men kostnaderna per del sjunker avsevärt. Plastfästen, lock och höljen produceras snabbt och konsekvent. För högvolymsproduktion slår denna process CNC och 3D-utskrift på kostnad. Under 1 000 enheter fungerar matematiken sällan.
Vilka material fungerar bäst för AMR-strukturdelar?
Aluminium 6061-T6 ger ett utmärkt förhållande mellan styrka och vikt för chassin och fästen. Tekniska plaster som nylon och polykarbonat sparar vikt och motstår stötar. Kolfiberkompositer ger störst styrka för krävande applikationer. Rostfritt stål passar utomhusrobotar som behöver motstå rost. Materialvalet påverkar både tillverkningsmetoden och slutprestanda.
Kan additiv tillverkning hantera strukturella belastningar?
Ja, om du utformar det noggrant. Polymer 3D-utskrift skapar starka fästen när lagrens orientering är i linje med spänningsriktningarna. SLS-nylondelar uppvisar god slaghållfasthet. För högre belastningar ger kompositgjutning med kolfiber utmärkta resultat. Testning och validering är fortfarande ett måste innan man använder additiva delar i kritiska applikationer.
Hur optimerar jag AMR-strukturdelar för vikt?
Ribbning, fickor och bikakestrukturer avlägsnar material där spänningen är låg. Dessa funktioner fungerar olika mellan tillverkningsprocesser. Formsprutning hanterar ribbor bra. CNC-bearbetning är utmärkt för fickor. Additiva tekniker möjliggör komplexa gitterkonstruktioner. Målet är att spara gram utan att ge avkall på styrka eller säkerhet.
Varför samarbeta med NOBLE för AMR-strukturdelar?
NOBLE har djupgående expertis inom CNC-bearbetning, formsprutning, plåt och 3D-utskrift. Deras ISO-certifieringar säkerställer jämn kvalitet. Teamet vägleder materialval och designoptimering från prototyp till produktion. Som ett ledande tillverkningsföretag i Kina hjälper NOBLE kunder att effektivt navigera processval.





