
En pacemakerelektrod går sönder mitt i en procedur. Ett insulinpumpshölje spricker under sterilisering. Det här är inte bara tillverkningsfel – det är livsavgörande ögonblick. Från 2010 till 2012 orsakade del- eller materialfel 28 % av återkallelserna, säger FDA. Vad skiljer pålitliga medicintekniska komponenter från farliga? Svaret vilar på tre pelare: att välja rätt material, smart tillverkning av medicintekniska komponenter och genomtänkt design. Varje beslut påverkar myndighetsgodkännande, patientsäkerhet och kvalitet. Ett felaktigt drag under utvecklingen kan utlösa kostsamma omdesigner eller skada patienter. Den här guiden ger dig praktiska insikter för utveckling av medicinska produkter, med fokus på den kritiska roll som medicintekniska komponenter spelar i varje steg av processen.
Materialval för Komponenter för medicinsk utrustning
Materialval utgör grunden för medicintekniska produkters säkerhet och prestanda. Rätt val kan göra en produkt framgångsrik. Fel val kan orsaka kostsamma förseningar. Metaller förekommer i cirka 80 % av alla medicintekniska komponenter. Vanliga alternativ inkluderar rostfritt stål 316L, titanlegeringar och keramik. För plaster väljer ingenjörer ofta polypropen, polykarbonat, PEEK eller PPSU. Varje material har sina egna styrkor. Tricket är att matcha dessa egenskaper med produktens behov. Det är här medicintekniska material börjar bli viktigast.
Biokompatibilitet och medicintekniska produkters säkerhet
ISO 10993-standarder
ISO 10993 sätter riktmärket för testning av medicintekniska produkters säkerhet. Dessa standarder vägleder hur tillverkare utvärderar materials interaktioner med kroppen. Målet är enkelt: se till att produkten inte orsakar skada. För tillverkning av medicintekniska produkter är det inte valfritt att följa dessa standarder. Det är ett krav för myndighetsgodkännande. Varje material som används i en medicinteknisk produkt måste klara dessa tester. Testomfattningen beror på hur och var produkten vidrör kroppen. Vissa tester kontrollerar kortsiktiga effekter. Andra tittar på långsiktig exponering.
Cytotoxicitets-, sensibiliserings- och irritationstestning
Cytotoxicitetstester kontrollerar om ett material dödar celler. Sensibiliseringstester letar efter allergiska reaktioner. Irritationstester kontrollerar rodnad eller svullnad. Dessa är de första stegen i att bevisa biokompatibilitet. De gäller för de flesta medicintekniska material. Även vanliga material som används i medicinsk utrustning behöver dessa tester. Resultaten hjälper ingenjörer att avgöra om ett material är säkert för dess avsedda användning. Att klara dessa tester är en viktig milstolpe i utvecklingsprocessen.
Krav för implanterbara kontra icke-implanterbara
Reglerna ändras beroende på hur länge en anordning vidrör kroppen. Ytbaserade anordningar har de minst strikta reglerna. Implantabla anordningar har de flesta. En medicinteknisk anordning som stannar kvar i kroppen i åratal behöver mer testning än en som används i några minuter. Detta påverkar vilka medicintekniska material du kan välja. Implantabla anordningar använder ofta PEEK, titanlegeringar eller keramik. Dessa material har en lång historia av säkerhet. Icke-implantatabla anordningar kan använda ett bredare spektrum av vanligt förekommande biokompatibla material. Testkraven styr urvalsprocessen. Biokompatibilitetstestning är grunden för detta arbete.
Steriliseringskompatibilitet
Etylenoxid-, gamma- och ångmetoder
Sterilisering är ett måste för alla medicintekniska produkter. Vilken metod du väljer beror på materialet. Ånga fungerar för hållbara föremål som metallverktyg. Men den förstör värmekänsliga plaster. Etylenoxid (EtO) penetrerar komplexa enheter bra. Den fungerar med de flesta material. Gammastrålning passar engångsartiklar. Men den kan bryta ner vissa plaster. Väteperoxidgasplasma fungerar för värmekänsliga föremål som kikarsikten och elektronik. Varje metod har sin egen materialkompatibilitetsprofil. Tidig testning hjälper dig att undvika överraskningar.
Engångsprodukter steriliseras vanligtvis av tillverkaren. De använder etylenoxid, gammastrålning eller elektronstrålestrålning. Flergångsprodukter steriliseras av slutanvändaren. De går ofta igenom en ångautoklav. Denna skillnad påverkar materialvalet. Viktiga polymeregenskaper som påverkas av sterilisering inkluderar draghållfasthet, slagtålighet, temperaturbeständighet och färgbeständighet. Material som polykarbonat, PMMA och termoplastiska elastomerer är konstruerade för att minimera förändringar efter sterilisering.
Materialnedbrytning efter sterilisering
Sterilisering kan förändra materialegenskaper. Till exempel orsakar gammasterilisering vid doser på 25–50 kGy inte mekanisk försämring av PEEK. Draghållfasthet och modul förblir i stort sett oförändrade. Charpy-slaghållfastheten minskar med cirka 15–25 % efter mycket höga doser på 1000 Mrad (10 000 kGy). Men den förblir över 6 kJ/m² (skårad). Det räcker för strukturella tillämpningar. Ångsterilisering kan orsaka mer märkbara förändringar i vissa material. Testning efter sterilisering är avgörande. Det bekräftar att materialet fortfarande fungerar som förväntat. Materialkompatibilitetstestning hjälper dig att välja rätt steriliseringsmetod.
| Steriliseringsmetod | Materialkompatibilitetsanmärkningar |
| Ånga | Fungerar med slitstarka material; inte för värmekänslig plast eller elektronik |
| Blixt | Endast för apparater som hanterar snabb ånga med hög temperatur |
| Väteperoxid gasplasma | Idealisk för värme- och fuktkänsliga enheter; inte för cellulosabaserade material |
| Perättiksyra | Fungerar för vissa plaster och metaller; begränsad materialkompatibilitet |
| Etylenoxid (EtO) | Fungerar med de flesta material; utmärkt för komplexa monteringar |
| Strålning | Bra för engångsartiklar; kan bryta ner vissa plaster |
| Torr hetta | Endast för värmebeständiga föremål som glasvaror |
| Ozon | Fungerar för vissa plaster men har utmaningar |
Förpackning och hållbarhetsöverväganden
Sterilisering slutar inte med själva produkten. Förpackningen måste hålla den steril. Materialkompatibilitet sträcker sig även till förpackningen. Hållbarhetstest bekräftar att produkten förblir steril över tid. Förpackningsmaterialet får inte reagera med steriliseringsmetoden. Det måste också skydda produkten från kontaminering. Detta är en del av den övergripande tillverkningsprocessen för medicintekniska produkter. Att göra det rätt förhindrar återkallelser och skyddar patienten. Kvalitet kommer från noggrannhet.
Mekaniska egenskaper för medicintekniska komponenters prestanda
Draghållfasthet, flexibilitet och utmattningsbeständighet
Mekaniska egenskaper avgör hur en anordning presterar under belastning. Draghållfasthet mäter hur mycket drag ett material kan hantera. Flexibilitet visar hur mycket det kan böjas utan att gå sönder. Utmattningsbeständighet visar hur länge det håller vid upprepad användning. Dessa egenskaper är viktiga för en medicinteknisk anordnings prestanda. En kateter behöver flexibilitet. En benskruv behöver draghållfasthet. En hjärtklaff behöver utmattningsbeständighet. Rätt balans beror på tillämpningen. Designval påverkar dessa egenskaper.
Miljöfaktorer: Temperatur, kemikalier, UV-exponering
Apparater utsätts för olika miljöer. Vissa utsätts för hög värme under sterilisering. Andra kommer i kontakt med starka kemikalier. Vissa ser UV-ljus under förvaring. Dessa förhållanden påverkar material över tid. Temperatur kan mjuka upp plast. Kemikalier kan orsaka svullnad eller sprickbildning. UV kan orsaka missfärgning eller sprödhet. Testning under verkliga förhållanden är avgörande. Det hjälper dig att välja rätt material för varje tillämpning. Hygienkrav påverkar också materialvalet.
Balansera prestanda med kostnad och tillgänglighet
Det bästa materialet spelar ingen roll om du inte kan få tag på det. Ingenjörer måste balansera prestanda med kostnad och tillgång. Ibland fungerar ett något svagare material bättre eftersom det är lättare att få tag på. Andra gånger behöver du bästa prestanda oavsett kostnad. Det är här valet av medicinskt material blir knepigt. Du måste uppfylla alla säkerhets- och prestandakrav. Men du måste också hålla dig inom budget. Och din leveranskedja måste vara tillförlitlig. Denna balansgång är en del av varje framgångsrikt utvecklingsprojekt. Kvalitet kommer från noggrann planering och testning. Rätt partner med erfarenhet av regulatoriska åtgärder kan hjälpa dig att navigera dessa val. Efterlevnad av standarder är inte förhandlingsbart.
Att stödja patientsäkerheten innebär att göra smarta val i varje steg. Från materialval till slutlig testning påverkar varje beslut resultatet. Vanligt förekommande biokompatibla material som PEEK och titan erbjuder beprövad prestanda. Att förstå dessa vanligt förekommande biokompatibla material är nyckeln till att fatta bra beslut. Medicintekniska material måste uppfylla strikta standarder. Vanligt förekommande biokompatibla material inkluderar många alternativ. Medicintekniska material måste balansera många faktorer. Designval spelar också en stor roll. Materialval är grunden för allt.
Tillverkningsprocesser för medicintekniska komponenter
När du väl har valt dina material är nästa stora fråga: hur tillverkar du egentligen delen? Tillverkningsprocesserna du väljer måste matcha ditt materialval och hur många enheter du behöver. En del som tillverkas för miljontals enheter kräver en annan metod än ett specialanpassat implantat för en patient. Låt oss titta på de tre huvudsakliga vägarna inom tillverkning av medicintekniska komponenter.
Formsprutning för tillverkning av medicintekniska komponenter
Formsprutning banar väg för storskalig produktion. Processen smälter plastpellets, trycker in dem i en stålform under tryck och kyler dem till färdiga delar. Cykeltiderna är sekunder när formen väl är i drift. Den hastigheten gör den perfekt för massproduktion.
Hög volym vs. Lågvolymproduktion
Kostnaderna varierar mycket beroende på volym. Formsprutning kräver en stor initial investering i formdesign och tillverkning. Enbart verktyg kan ta 2–6 veckor att producera. Men när formen väl finns sjunker kostnaden per detalj kraftigt. För stora volymer finns inget som slår det. Lågvolymproduktion berättar en annan historia. Formkostnaden blir svår att rättfärdiga för bara några hundra delar. I dessa fall är CNC-bearbetning eller additiv tillverkning ofta mer meningsfullt. Tabellen nedan visar de viktigaste avvägningarna.
| Faktor | Formsprutning | CNC-bearbetning |
| Cykeltid | Snabbt (sekunder) efter formtillverkning | Längre, varje del bearbetas individuellt |
| Förskottsinvestering | Hög (formdesign och tillverkning) | Låg (maskinuppsättning och material) |
| Volym | Bäst för högvolymproduktion | Bäst för låg till medelstor volym, specialanpassade delar |
| Design flexibilitet | Begränsad när formen väl är tillverkad | Hög flexibilitet, enkel att modifiera CAD |
| lead Time | 2–6 veckor (mögelbildning) | 1–2 veckor (inga verktyg) |
| Kostnad per del | Låg skala | Högre per del |
Verktygsdesign och formflödesanalys
Formdesign kan avgöra om ditt projekt blir framgångsrikt eller inte. Det är här formflödesanalys blir din bästa vän. Detta simuleringsverktyg förutspår hur plast kommer att flöda genom formen innan du skär i stål. Det upptäcker problem tidigt och sparar dig dyra omarbetningar. Fördelarna är konkreta:
- Förhindrar kostsamma omarbetningar av verktyg genom att identifiera flödesproblem innan stål skärs
- Optimerar placeringen av grind och löpare för jämn fyllning, minskat spill
- Minskar cykeltider genom att simulera och optimera kylningsfasen
- Förbättrar delarnas styrka och dimensionsstabilitet genom jämn tryckfördelning
- Förbättrar ytfinishen genom att identifiera defektbenägna områden
Ett medicintekniskt företag lärde sig denna läxa den hårda vägen. De använde nylon för formsprutade delar men stötte på problem med skevhet som misslyckades med planhetstestning. Efter att designändringar och verktygsmodifieringar misslyckades, körde de en formflödesanalys som jämförde nylon med PC/ABS. Simuleringen förutspådde att PC/ABS skulle visa mindre nedböjning utan att offra styrka. De bytte material, byggde nya verktyg och producerade de precisionsdelar de behövde. Det är kraften i simulering som styr materialvalet.
Processvalidering och kvalitetskontroll
Formsprutning av medicintekniska komponenter kräver rigorös processvalidering. Man kan inte bara ställa in en maskin och hoppas på det bästa. Varje parameter behöver dokumentation. Temperatur, tryck, kylningstid och cykeltid är alla låsta. Denna processvalidering säkerställer att varje del blir identisk med den föregående. Kvalitetskontroll sträcker sig bortom själva maskinen. Dedikerade torkar för varje medicinsk polymer förhindrar korskontaminering. Inneslutna materialhanteringssystem minimerar luftburna partikelkontaminering. Helelektriska formsprutningsmaskiner eliminerar risker för kontaminering av hydraulvätska. Demontering och rengöring efter produktion undviker rester från tidigare körningar. Ett internt analyslabb med datortomografi och DSC stöder kvalitetsledning genomgående.
CNC-bearbetning för komplexa komponenter
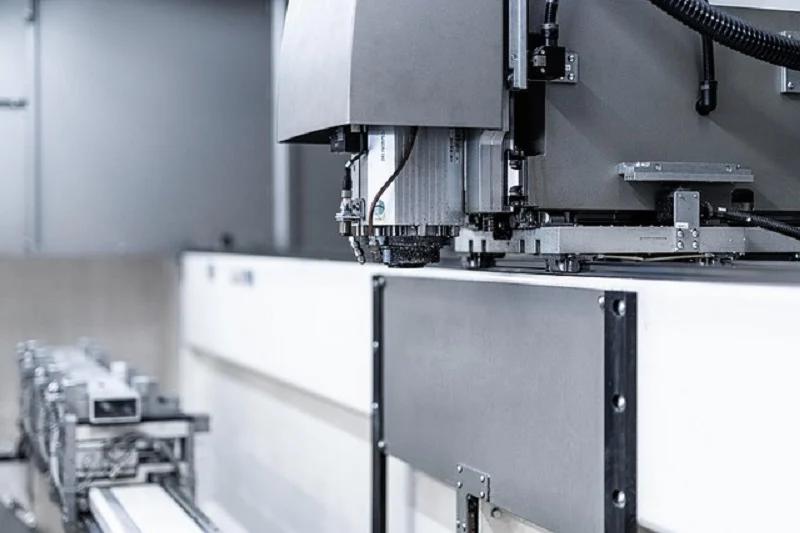
CNC-bearbetning avlägsnar material från ett massivt block för att skapa den slutliga formen. Det erbjuder oöverträffad precision och materialflexibilitet. För invecklade delar med snäva toleranser vinner ofta denna metod.
Lämpliga material och snäva toleranser
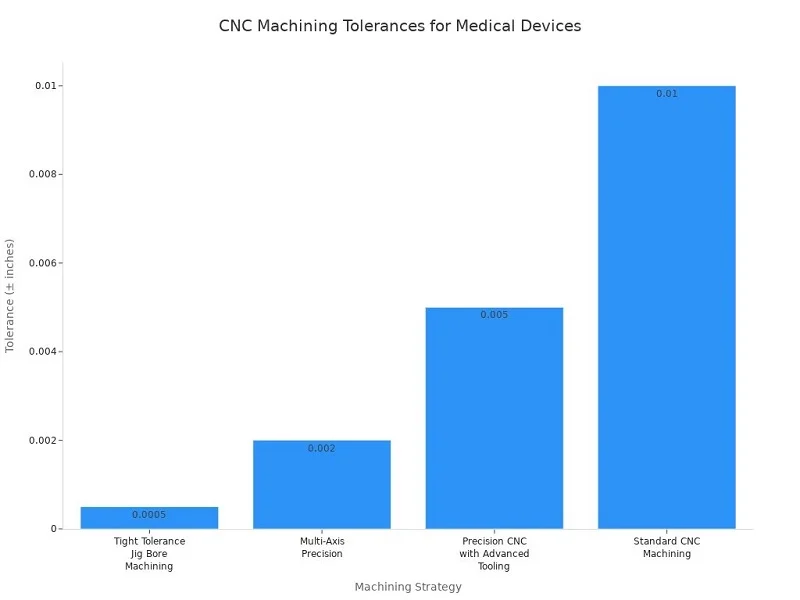
CNC-bearbetning fungerar med en mängd olika material. Metaller som rostfritt stål 316L och titanlegeringar bearbetas utmärkt. Plaster som PEEK och polykarbonat fungerar också bra. Den verkliga fördelen ligger i dimensionsnoggrannheten. Standard CNC-bearbetning uppnår ±0.010 tum. Precisionsuppsättningar med avancerad verktygsuppsättning når ±0.005 tum. Fleraxliga maskiner når ±0.002 tum. För de mest krävande applikationerna uppnår jiggborrbearbetning med snäva toleranser ±0.0005 tum.
Ytfinish och sekundär verksamhet
Ytfinish är viktigare än de flesta inser. Grova ytor kan hysa bakterier och äventyra sterilisering. Forskning visar att ytor med ett grovt Ra-värde än 0.8 µm fungerar som biofilmreservoarer. Det rekommenderade intervallet för kirurgiska instrument ligger mellan Ra 0.4–0.8 µm. Elektropolering erbjuder en kraftfull lösning för metalldelar.
Elektropolering jämnar ut mikroskopiska toppar, förbättrar korrosionsbeständigheten och kan förbättra rengöringsbarheten. Denna efterbehandlingsoperation tillämpas specifikt på kanyler i rostfritt stål, minimalinvasiva instrument och komponenter i vätskekontakt, där ytfinishen direkt påverkar förmågan att avlägsna organisk smuts och mikrobiell belastning under rengöring.
Elektropolering minskar ytjämnheten med cirka 50 % samtidigt som ett korrosionsbeständigt passivt oxidlager tillförs. Den kombinationen förbättrar rengöringsbarheten och steriliseringens hållbarhet vid upprepade autoklavcykler.
Prototypframställning kontra produktionsbearbetning
CNC-bearbetning fungerar både inom prototypframställning och produktion. För prototyper erbjuder den snabb leveranstid och enkla designändringar. Du kan iterera snabbt utan att behöva dyra verktyg. Intern CNC-bearbetning möjliggör snabb prototypframställning och tillägg av komplexa funktioner till formsprutade delar. För produktion hanterar CNC låga till medelstora volymer effektivt. Den fungerar också bra för anpassade delar som inte motiverar en formgjutning. Flexibiliteten att modifiera CAD-filer och omprogrammera maskiner gör den idealisk för designutveckling.
Additiv tillverkning för specialdelar
Additiv tillverkning, eller 3D-utskrift, bygger delar lager för lager. Den utmärker sig på att skapa geometrier som traditionella metoder inte kan uppnå.
FDM-, SLA- och SLS-tekniker
Tre huvudtekniker dominerar medicinsk 3D-utskrift. FDM (Fused Deposition Modeling) extruderar smält plastfilament i lager. Det är prisvärt och utmärkt för prototyper. SLA (stereolitografi) använder UV-ljus för att härda flytande harts. Det producerar jämnare ytor och finare detaljer. SLS (Selective Laser Sintering) smälter pulverpartiklar med en laser. Det skapar starka, funktionella delar utan stödstrukturer. Varje teknik passar olika behov och material.
Patientspecifika och komplexa geometrier
Additiv tillverkning glänser för patientspecifika enheter. Anpassade implantat, kirurgiska guider och anatomiska modeller drar alla nytta av denna metod. Tekniken hanterar komplexa interna kanaler och gitterstrukturer som bearbetning inte kan producera. För unika eller småskaliga delar slår 3D-utskrift ofta traditionella metoder. Delgeometri spelar en nyckelroll i detta beslut. Formsprutning och additiv tillverkning hanterar vanligtvis komplexa geometrier bättre. CNC-bearbetning erbjuder ett bredare utbud av material och högre dimensionsnoggrannhet för slutprodukter.
Efterbehandling och regleringsöverväganden
3D-printade delar är sällan färdiga att användas. Efterbehandlingssteg som borttagning av stöd, ytjämning och sterilisering ökar tiden och kostnaden. Även myndighetsöverväganden skiljer sig åt. FDA behandlar 3D-printade medicintekniska komponenter med extra granskning. Processvalidering blir avgörande eftersom lager-för-lager-konstruktion kan medföra variationer. Varje utskrift kräver dokumentation och kvalitetskontroller. För tillverkning av medicintekniska produkter innebär detta extra uppmärksamhet på konsekvens och spårbarhet.
Valet mellan dessa tillverkningsprocesser beror på dina specifika behov. Volym, komplexitet, material och budget spelar alla in i beslutet. Många företag kombinerar metoder. De använder 3D-utskrift för prototyper, CNC för specialanpassade delar och formsprutning för massproduktion. Denna hybridmetod maximerar effektiviteten i varje utvecklingsstadium.
Partners som NOBLE bidrar med expertis inom alla dessa tillverkningsprocesser. Som en ledande tillverkningspartner i Kina hjälper NOBLE till med prototypframställning och massproduktion. Deras kapacitet omfattar CNC-bearbetning, formsprutning och ytbehandling. Denna fullservicestrategi effektiviserar resan från koncept till produktion. Att arbeta med en partner som förstår både metall- och plastbearbetning förenklar din leveranskedja och säkerställer jämn kvalitet i varje komponent.
Designöverväganden för medicintekniska komponenter
Design knyter ihop allt. Du kan välja det perfekta materialet och rätt tillverkningsprocess, men en dålig design kan fortfarande förstöra ditt projekt. Formen på en del, dess ytfinish och hur den känns i en kirurgs hand påverkar alla resultatet. Bra design gör produktionen enklare, håller apparaterna rena och hjälper användarna att använda dem säkert. Det är här designen av medicinsk utrustning verkligen kommer till liv.
Design för tillverkningsbarhet (DFM)
Design för tillverkningsbarhet innebär att skapa delar som är enkla att producera utan att offra funktion. Det är en filosofi som formar varje beslut, från den första skissen till den slutliga produktionskörningen. När du designar med tillverkning i åtanke sparar du tid, pengar och frustration längre fram. DFM eliminerar onödiga designelement, vilket sänker material- och arbetskostnader. Det förenklar också verktyg och förbättrar genomströmningen, vilket direkt minskar tillverkningskostnaderna. Målet är enkelt: få delen att fungera perfekt samtidigt som den är så enkel att producera som möjligt.
Förenkla geometri för produktionseffektivitet
Komplexa former ser imponerande ut, men de kostar mer att tillverka. Varje kurva, hål och funktion ökar bearbetningstid eller formens komplexitet. Förenklad geometri minskar produktionskostnaderna och snabbar upp cykeltiderna. Standardisering av komponenter och tillverkningsprocesser över olika produktlinjer förenklar driften och minskar produktionsvariationer. Denna strategiska metod sänker kostnaderna per enhet samtidigt som den förbättrar konsekvensen. Inom tillverkning av medicintekniska produkter ökar regelefterlevnaden fasta kostnader som gynnas av högre volym. Så enklare designer som skalas väl är affärsmässigt kloka.
Tänk dig ett hölje för ett handhållet diagnostiskt verktyg. En rektangulär låda med rundade hörn kostar mindre att forma än en organisk form med sammansatta kurvor. Den enklare versionen fungerar fortfarande perfekt. Den kostar bara mindre att producera. Den skillnaden spelar roll när du tillverkar tusentals enheter. Att designa svårbyggda enheter minskar också kostnader för skrot och omarbetning. Varje förenkling räknas.
Dragvinklar, väggtjocklek och ribbdesign
Formsprutning har sina egna regler. Följ dem, så blir dina delar rena. Ignorera dem, så kommer du att få skevheter, märken som sjunker ihop och fastnade delar. Här är de viktigaste riktlinjerna för formsprutade medicintekniska komponenter:
- Kontrollera att väggtjockleken är jämn och tillräcklig, och använd ribbor eller vinkelhakar för strukturellt stöd.
- Se till att radierna är tillräckligt stora för att förhindra hålrum och skevhet.
- Runda av alla vassa hörn med filéer för att underlätta mögellossningen.
- Lägg till tillräcklig dragvinkel för att undvika skador under utkastning av del.
- Kontrollera att ytbehandlingen följer SPI:s (Society of the Plastics Industry) riktlinjer.
- Granska och justera delarnas toleranser så att de passar formsprutningsprocessen.
Dragvinklar är små avsmalningar på vertikala väggar som gör att detaljen lossnar från formen. Utan dem fastnar eller skadas detaljen under utstötning. Väggtjockleken påverkar kyltiden och den strukturella integriteten. Enhetliga väggar förhindrar märken och inre spänningar. Ribbor ger styrka utan att öka väggtjockleken. Dessa detaljer verkar små, men de avgör eller bryter en produktionskörning. En partner som NOBLE ger feedback om DFM tidigt i processen och upptäcker dessa problem innan verktygstillverkningen börjar.
Minimera monteringssteg och antal komponenter
Färre delar betyder färre problem. Det är en enkel sanning inom tillverkning av medicintekniska produkter. Under konceptutveckling går enkelhet och tillförlitlighet ofta hand i hand. Att minska antalet komponenter stöder direkt tillförlitligheten. DFMAI-optimering (Design for Manufacture, Assembly, and Inspection) är avgörande för att uppnå och demonstrera tillförlitlighet hos medicintekniska produkter. Minimering av komponenter är en central DFMAI-strategi, eftersom färre delar förenklar montering, inspektion och kvalitetskontroll.
Att kombinera flera funktioner till en enda komponent minskar valideringskrav och monteringssteg. Det förenklar också lagerhanteringen. En gjuten del som fyller tre funktioner slår tre separata delar som behöver monteras. Färre delar innebär också färre potentiella felpunkter. För en medicinteknisk produkt leder det direkt till förbättrad patientsäkerhet. Toleransrationalisering hjälper också. Att endast specificera den precision som faktiskt krävs för funktionen minimerar bearbetnings- och inspektionskostnader. Materialstandardisering över projekt utnyttjar befintlig dokumentation och undviker kostnader för omkvalificering.
Rengörbarhet och ytfinish
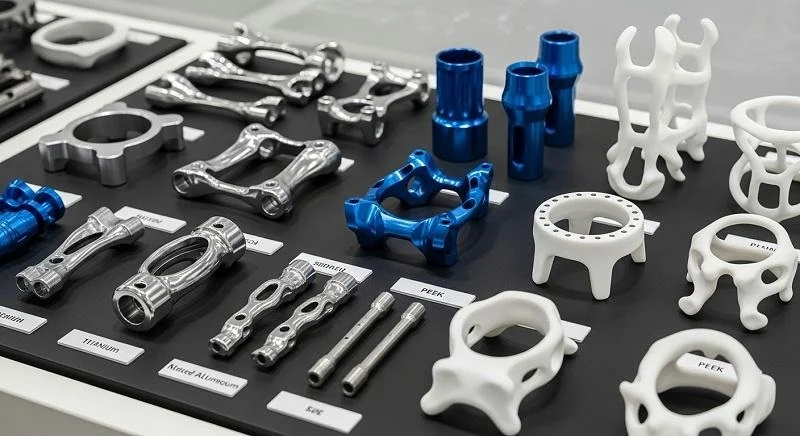
Sjukhus kräver rena apparater. Det är inte förhandlingsbart. Ytfinishen på dina medicintekniska komponenter påverkar direkt hur väl de kan rengöras och steriliseras. Grova ytor fångar bakterier och motstår rengöring. Släta ytor är lätta att torka av. Denna koppling mellan ytstruktur och hygien är avgörande vid design av medicinsk utrustning. Materialen du väljer påverkar också rengöringsbarheten och efterlevnaden i sjukhusmiljöer. Vissa material motstår kemiska rengöringsmedel bättre än andra. Vissa tål upprepad sterilisering utan att försämras.
Ytjämnhet och bakteriell vidhäftning
Bakterier älskar ojämna ytor. Mikroskopiska spår och gropar ger dem gömställen från rengöringsmedel. Forskning visar att ytjämnhet är direkt korrelerad med bakteriell vidhäftning. Tabellen nedan visar rekommenderade värden för att minimera bakteriell vidhäftning.
| Ytjämnhetsparameter | Rekommenderat värde | Klinisk effekt |
| Sa (genomsnittlig ojämnhet) | Under 0.2 μm | Hämmar effektivt bakteriellt fäste; patogena celler (0.5–2.0 μm) kan inte förankras |
| Sa (kontrollerat område) | 0.2–0.5μm | Dubbel optimal prestanda: antibakteriell + främjar benintegration |
| Ra (ultraprecisionsfinish) | Konsekvent under 0.4 μm | Eliminerar mikrokaries; minimerar bakteriell vidhäftning för implantat med hög renhet |
| Ra (högriskintervall) | 0.8–1.5μm | Skapar ideala mikromiljöer för biofilmbildning av S. aureus och P. aeruginosa |
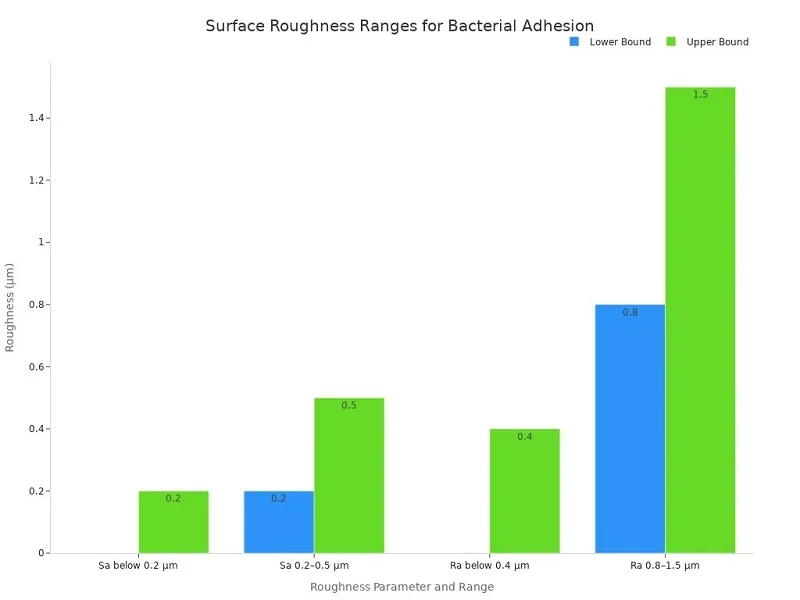
Budskapet är tydligt. Om din enhet kommer i kontakt med patienter eller kroppsvätskor, håll ytan slät. Det innebär att vara uppmärksam på både tillverkningsprocessen och de färdiga stegen. En grov yta ser inte bara dålig ut. Den skapar en hygienrisk som kan skada patienter.
Elektropolering och passivering för metaller
Metalldelar behöver specialbehandling för att uppnå rätt ytfinish. Elektropolering är en av de mest effektiva metoderna. Denna elektrokemiska process avlägsnar ett tunt lager metall från ytan och jämnar ut mikroskopiska toppar och dalar. Resultatet är en yta som motstår bakteriell vidhäftning och är lättare att rengöra. Elektropolering förbättrar också korrosionsbeständigheten genom att lägga till ett passivt oxidlager. Den kombinationen förbättrar rengöringsbarheten och steriliseringens hållbarhet vid upprepade autoklavcykler.
Passivering är ett annat viktigt steg för rostfritt stål. Denna process använder ett syrabad för att avlägsna fritt järn från ytan, vilket lämnar ett kromrikt lager som motstår korrosion. Tillsammans skapar elektropolering och passivering ytor som uppfyller de strikta hygienkraven i medicinska miljöer. För kirurgiska instrument och implanterbara enheter är dessa efterbehandlingssteg viktiga. De är inte valfria tillbehör. De är en del av det som gör en enhet säker för patientanvändning.
Textur och finish för polymerer
Plaster behöver en annan behandling än metaller. Man kan inte elektropolera en polymer. Men man kan kontrollera dess ytstruktur genom formdesign och bearbetningsparametrar. Formstrukturen överförs direkt till den färdiga delen. En polerad formkavitet ger en slät del. En texturerad kavitet ger en matt finish. Valet beror på tillämpningen. Släta ytor fungerar bäst för vätskekontakt och enkel rengöring. Texturerade ytor kan förbättra greppet på handtag och kontrollytor. Nyckeln är att matcha finishen med funktionen. SPI-riktlinjer hjälper ingenjörer att specificera rätt ytfinish för formsprutade delar. Dessa standarder sträcker sig från spegelpolerade till grova texturer, vilket ger konstruktörer ett tydligt ordförråd för att kommunicera sina behov.
Ergonomi och mänskliga faktorer
En apparat kan fungera perfekt i labbet men misslyckas ute i fält om den är obekväm att använda. Ergonomi spelar roll. Kirurger håller i instrument i timmar. Sjuksköterskor använder apparater samtidigt som de gör flera saker samtidigt. Patienter använder hemapparater utan utbildning. God design av medicinsk utrustning tar hänsyn till alla dessa användare. Målet är att göra apparaten intuitiv, bekväm och säker att använda. Det är här human factors engineering kommer in i bilden.
Användarcentrerade designprinciper
Användarcentrerad design sätter personen i första rummet. Du börjar med att förstå vem som kommer att använda enheten, hur de kommer att använda den och i vilken miljö. Sedan designar du utifrån dessa behov. Denna metod minskar fel och förbättrar resultaten. Användbarhetstestning mäter hur väl en enhet uppfyller användarnas behov. Viktiga mätvärden inkluderar nöjdhet, effektivitet, ändamålsenlighet, inlärningsbarhet, minnesvärdhet, fel och användbarhet. Varje mätvärde berättar något annorlunda om användarupplevelsen. Nöjdhet kommer från frågeformulär och användartester. Effektivitet syns i tid för att slutföra uppgifter. Effektivitet mäter hur många uppgifter användare slutför framgångsrikt. Inlärningsbarhet spårar hur snabbt användare bemästrar enheten. Fel avslöjar problemområden. Användbarhet fångar om enheten faktiskt hjälper användare att uppnå sina mål.
Grepp, vikt och taktil återkoppling
Komponenter i handhållna medicintekniska produkter innebär unika ergonomiska utmaningar. Enheten måste kännas balanserad i handen. Den måste vara tillräckligt lätt för att kunna användas under längre perioder. Och den måste ge tydlig taktil feedback så att användarna vet när de har aktiverat en funktion. Forskning om design av handhållna enheter ger specifik vägledning:
- GrepptyperKraftfullt grepp ger långvarig kraft och stabilitet. Precisionsgrepp passar för fingerfärdighet. En hybridmetod fungerar bäst för handhållna medicintekniska komponenter.
- Kontrollytans designFingertopparnas landningsytor ska matcha tummens, pekfingrets och långfingrets storlek och krökning. De måste fungera för både vänster- och högerhänta användare.
- Textur och greppTexturer på kontrollytorna bör matcha den riktning och mängd kraft som krävs. Detta gör att fingertopparna kan "bita i" för grepp.
- Dynamisk greppsäkerhetAnvändare måste hålla instrumentet ordentligt medan de använder fingertoppskontrollerna med samma hand.
- "Superfinger"-konceptetGenom att kombinera ring- och babyfingret i ett koordinerat grepp frigörs tummen, pekfingret och långfingret för exakt kontroll.
Medtronic Hydrodebrider-handstycket visar denna balans i praktiken. Det tilldelar specifika fingrar till olika kontroller, vilket gör att användaren kan använda enheten med en hand samtidigt som den bibehåller ett säkert grepp. Den genomtänkta designen förhindrar trötthet och minskar risken för oavsiktlig aktivering.
Användbarhetstestning och iterativ förfining
Design är aldrig färdig. Den utvecklas genom testning och feedback. Användbarhetstestning bör ske tidigt och ofta. Prototyper går till riktiga användare. De testar enheten i realistiska scenarier. Deras feedback driver designförändringar. Sedan testar du igen. Denna iterativa process upptäcker problem innan de når marknaden. Det är mycket billigare att åtgärda en designfel under utveckling än efter lansering. Designverifiering bekräftar att enheten uppfyller de specificerade kraven. Denna formella process dokumenterar att designen fungerar som avsett. I kombination med användbarhetstestning ger det dig förtroende för att din enhet kommer att prestera i den verkliga världen.
Regelverket belönar detta tillvägagångssätt. Myndigheter förväntar sig att se bevis på användarcentrerad design och användbarhetstestning. De vill ha dokumentation som visar att ni har beaktat mänskliga faktorer under hela utvecklingen. En grundlig process för designverifiering och testning ger dessa bevis. Det minskar också risken för kostsamma omdesigner efter att ansökan lämnats in till myndigheterna. Kvalitet kommer från denna noggrannhet i varje steg.
Att arbeta med en tillverkningspartner som förstår dessa designprinciper gör skillnad. NOBLE bidrar med expertis inom både metall- och plastbearbetning, med ett samarbetsperspektiv som inkluderar designgranskning och feedback från DFM. Deras team hjälper dig att förfina din design för tillverkningsbarhet samtidigt som du bibehåller de ergonomiska och rengörbara funktioner som din enhet behöver. Detta partnerskap effektiviserar resan från koncept till produktion och säkerställer att dina medicintekniska komponenter uppfyller de högsta standarderna för säkerhet och prestanda.
NOBLE: Din partner för medicintekniska komponenter

Att välja rätt tillverkningspartner kan avgöra om ditt projekt blir framgångsrikt eller inte. NOBLE är inte bara ett produktionshus. Vi är en fullservicepartner som följer dig från första skissen till den färdigmonterade produkten. Vårt team hanterar både metall- och plastbearbetning under ett och samma tak. Det innebär färre överlämningar, färre missförstånd och en smidigare väg till marknaden. För medicintekniska komponenter ger denna integrerade metod verkligt värde.
Metall- och plastbearbetningskapacitet
CNC-bearbetning, stämplingoch efterbehandling
Våra metallkunskaper täcker hela spektrumet. CNC-bearbetning hanterar komplexa geometrier med snäva toleranser ner till ±0.0005 tum vid behov. Stansning producerar högvolymsdelar snabbt och konsekvent. Finishering som elektropolering och passivering skapar ytor som motstår bakteriell vidhäftning och uppfyller sjukhusets hygienstandarder. Dessa processer samverkar för att producera kirurgiska instrument, implanterbara enhetshöljen och vätskekontaktkomponenter som fungerar tillförlitligt.
Formsprutning och extrudering
På plastsidan levererar formsprutning precisionsdelar i stor skala. Vårt team utför formflödesanalyser innan stål skärs, vilket upptäcker problem med skevhet och flöde tidigt. Extrudering producerar kontinuerliga profiler för slangar och katetrar. Vi arbetar med medicintekniska material som PEEK, polykarbonat och PPSU, och matchar varje polymer till applikationens krav. Processvalidering låser in varje parameter så att varje del matchar den föregående.
Monterings- och förpackningstjänster
Produktionen slutar inte på komponentnivå. NOBLE erbjuder monteringstjänster som kombinerar flera delar till färdiga enheter. Förpackningstjänster säkerställer att din produkt förblir steril under hela sin hållbarhetstid. Denna heltäckande funktion innebär att du hanterar en partner istället för att jonglera med flera leverantörer. Fördelarna läggs snabbt ihop:
- KostnadsbesparingarInga kapitalinvesteringar i utrustning, lägre arbetskraftskostnader och snabbare skalning utan anläggningsutbyggnad
- Snabbare tid att marknadsföraHelhetsstöd från koncept och prototypframtagning till fullskalig produktion effektiviserar processen
- RiskhanteringExpertis inom regelefterlevnad, kvalitetskontroll och stabilitet i leveranskedjan minimerar produktions- och återkallelsesrisker
- Tillgång till banbrytande teknikAvancerad tillverkningsutrustning förbättrar precision, effektivitet och skalbarhet
Kvalitetscertifieringar och efterlevnad
ISO 9001:2015 och ISO 13485:2016 certifierade
Kvalitet är inte ett modeord på NOBLE. Det är ett dokumenterat åtagande. Vår anläggning har certifieringar enligt ISO 9001:2015 och ISO 13485:2016. Dessa standarder styr alla aspekter av tillverkning av medicintekniska produkter, från designkontroller till spårbarhet. FDA planerar att harmonisera sin kvalitetssystemförordning med EN ISO 13485:2016 genom den nya QMSR. Denna certifiering ger dig en ledande position inför den förändringen. Den visar också på en riskbaserad strategi för efterlevnad av kvalitetsledningsföreskrifter som tillsynsmyndigheter erkänner världen över.
FDA-registrerad anläggning
Vår anläggning är registrerad hos FDA. Den registreringen innebär att vi förstår de dokumentations-, inspektions- och rapporteringskrav som följer med produktion av medicintekniska komponenter för den amerikanska marknaden. Vi upprätthåller de register du behöver för myndighetsgodkännanden, så att ditt inlämningspaket är klart när du är det.
Engagemang för ständig förbättring
Certifieringar är inte statiska prestationer. De kräver kontinuerliga ansträngningar. NOBLE investerar i kontinuerlig förbättring inom varje avdelning. Vi spårar felfrekvenser, cykeltider och kundfeedback. Vi granskar våra processer regelbundet. Detta engagemang minskar risken för återkallelser och bygger upp kundernas förtroende. Det skapar också en kultur där kvalitetsförbättring är allas jobb.
Samarbetsvilligt tillvägagångssätt från design till produktion
Designgranskning och DFM-feedback
Den bästa tiden att upptäcka tillverkningsproblem är innan de uppstår. NOBLEs ingenjörer granskar din design tidigt och erbjuder feedback om tillverkningsbarhet (Design for Manufacturability) som förhindrar kostsamma omarbetningar. Sent upptäckta tillverkningsproblem utlöser CAD-revisioner, verktygsmodifieringar och ytterligare tester. För medicintekniska komponenter skjuter dessa förseningar upp verifiering, validering och myndighetsinlämningar. Vårt samarbetsvilliga designarbete granskar ytbearbetning och materialbegränsningar innan du bestämmer dig för dyra verktyg.
Prototypframtagning och valideringsstöd
Vi bygger prototyper med hjälp av material och processer som matchar slutproduktionen. Denna produktionsekvivalenta metod förhindrar fel under verifieringstestning eller uppskalning. Att testa prototypkonfigurationer innan designfrysning förhindrar förändringar i sent skede som annars skulle förlänga schemat med veckor eller månader. Varje prototyp genererar bevis för designverifiering, validering och arbete med mänskliga faktorer.
Skalbar produktion och leveranskedjehantering
Skalning från prototyp till kommersiell produktion kräver fullständig omdesign för tillverkningsbarhet. Komponenter som fungerar i prototyper kan misslyckas i stor skala. Monteringsprocesser måste krympa dramatiskt. NOBLE hanterar denna övergång smidigt. Vi optimerar leveranskedjor för kostnad och tillförlitlighet, hanterar risker från enskilda källor och hanterar komponentföråldring. Öppna kommunikationskanaler med en utsedd kontaktperson håller feedback-looparna snabba. Resultatet? En partner som hjälper dig att navigera i varje fas av utvecklingen, från konceptbevis till myndighetsgodkännande och kommersiell skala.
Materialval, tillverkningsprocesser och design fungerar inte var för sig. De utgör ett sammankopplat system. Varje val påverkar nästa, och varje beslut påverkar patientsäkerheten. Regelefterlevnad är inte en sista kryssruta – det är en röd tråd genom hela utvecklingsprocessen. MDCG 2020-3-vägledningen hjälper dig att bedöma om en komponentändring är betydande eller inte, så att din medicintekniska produkt hålls på rätt spår.
Framväxande verktyg som 3D-utskrift, AI och robotik omformar tillverkningen av medicintekniska produkter. Dessa tekniker möjliggör personliga implantat och smartare produktionslinjer. Att samarbeta med en erfaren tillverkare som NOBLE effektiviserar denna resa från koncept till produktion. Utvärdera era nuvarande processer. Leta efter svaga punkter i er design, material eller kvalitetssystem. Framtiden belönar dem som anpassar sig tidigt och förblir nyfikna på vad som händer härnäst.
Vanliga frågor om medicintekniska komponenter
Vilket är det vanligaste misstaget vid materialval?
Att välja ett material bara för att det är billigt eller lätt att få tag på orsakar ofta problem. Ingenjörer hoppar ibland över biokompatibilitets- eller steriliseringskontroller. Det leder till omdesign, förseningar eller återkallelser. Testa alltid ditt material mot alla krav innan du startar produktionen.
Hur väljer jag mellan formsprutning och CNC-bearbetning?
Tänk på hur många delar du behöver och hur komplexa de är. Formsprutning fungerar bäst för stora serier, där varje del kostar mindre. CNC-bearbetning passar små serier, specialbearbetningar eller snäva toleranser. För snabba förändringar vinner CNC. För massproduktion tar formsprutning över.
Fungerar 3D-utskrift för produktion av medicintekniska komponenter?
Ja, men med vissa begränsningar. Additiv tillverkning är utmärkt för patientspecifika implantat och komplexa former. Efterbehandling ökar tid och kostnader. Regulatorer tittar närmare eftersom lager-för-lager-konstruktioner kan variera. För prototyper är 3D-utskrift svår att slå. För produktion, tänk noga igenom avvägningarna.
Vilken ytbehandling förhindrar bakterietillväxt?
Håll ytorna släta. Studier visar att ojämnheter under Ra 0.4 µm minskar bakteriell vidhäftning. Ytor mellan Ra 0.8–1.5 µm ger biofilmer en bra grogrund. Elektropolering av metaller och polering av formhåligheter för plast hjälper dig att nå dessa mål varje gång.
Hur påverkar steriliseringsmetoden materialvalet?
Varje metod belastar material på olika sätt. Ånga förstör värmekänsliga plaster. Gammastrålning kan bryta ner vissa polymerer. Etylenoxid fungerar med de flesta material men behöver luftas. Testa ditt material med din valda metod tidigt. Polykarbonat, PEEK och termoplastiska elastomerer är gjorda för att hantera sterilisering med liten förändring.
Vad är design för tillverkningsbarhet och varför är det viktigt?
DFM innebär att designa delar som är enkla att tillverka utan att förlora funktion. Det innebär att förenkla former, lägga till korrekta utkastvinklar och hålla väggtjockleken jämn. Bra DFM minskar kostnaderna, snabbar upp produktionen och förhindrar defekter. En tillverkningspartner kan granska din design tidigt och upptäcka problem innan du spenderar pengar på verktyg.
Hur lång tid tar det att få en medicinteknisk komponent i produktion?
Tidslinjerna varierar kraftigt. Formsprutningsverktyg tar 2–6 veckor. CNC-bearbetning kan påbörjas inom 1–2 veckor utan verktyg. Additiv tillverkning ger den snabbaste leveranstiden för prototyper. Lägg till tid för validering, steriliseringstestning och regulatoriskt pappersarbete. En fullservicepartner som NOBLE gör hela processen smidigare.
Vilka certifieringar bör en partner som tillverkar medicintekniska produkter inneha?
Leta efter ISO 13485:2016, den globala standarden för medicintekniska produkters kvalitet. ISO 9001:2015 omfattar allmänna kvalitetssystem. FDA-registrering är viktig för försäljning i USA. Dessa certifieringar visar ett engagemang för spårbarhet, riskhantering och kontinuerlig förbättring. De gör också dina regulatoriska ansökningar enklare.







