
Formen ser likadan ut. Materialet ser likadant ut. Två identiska delar, varför behöver vissa fabriker 5 dollar för att tillverka den ena och 2 dollar för att tillverka den andra? Detta händer varje dag i fabriker och på inköpskontor.
Varje fabrik arbetar inom en triangel. Billig , snabb eller högkvalitativ . Välj två. Den tredje blir lidande. Detta är ingen hemlighet. Det är helt enkelt så tillverkning fungerar. Människor som försöker få alla tre misslyckas vanligtvis.
Den här guiden fokuserar på kostnadsfaktorer för tillverkning av specialanpassade delar. I slutet av guiden vet du exakt hur du kan minska nästa offert med trettio till femtio procent utan att offra kvaliteten. Förändringarna är inte magiska. De är bara välgrundade val. Människor som förstår vad som driver kostnaden får lägre priser. Människor som inte frågar betalar för saker de inte behöver.
Den dolda installationskostnaden – Varför små partier är dyra
Hur installationstiden äter upp din budget för anpassade delar
En maskin börjar inte skära i samma ögonblick som en detalj anländer. Först kommer uppställningen. Någon monterar skruvstädet. Hittar verktygets offset. Laddar programmet. Avkänner detaljens nollpunkt. Detta tar tid. Ofta två timmar. Ibland mer.
Sedan sker bearbetningen. Fem minuter per detalj. Kanske tio.
Räkna ut det. Två timmar är etthundratjugo minuter. Dividera det med fem minuters skärning. Bara uppställningen motsvarar tjugofyra delar arbete. På en sats på tio delar täcker merparten av notan för att stå och ställa upp, inte för att skära metall. Folk ser ett enkelt fäste och förväntar sig ett enkelt pris. Verkligheten är en annan. För en sats på tio delar kan uppställningen kosta nittiotvå procent av den totala kostnaden. Endast åtta procent är faktisk bearbetning.
Hur man minskar installationskostnaderna
- Öka orderkvantiteten. Ett parti på hundra delar kostar mycket mindre per styck än ett parti på tio.
- Kombinera flera detaljfunktioner i en maskinuppställning. En detalj som behöver tre separata operationer – borra på maskin ett, fräsa på maskin två, gänga på maskin tre – betalar sig tre gånger. En detalj som är utformad för att göra allt i en fastspänning betalar sig en gång. Men detta kräver att man tänker framåt. En konstruktör som förstår maskingolvet kan minska kostnaderna utan att ändra den slutliga detaljen.
Materialval – Grunden för priset på anpassade delar
Materialet sätter grunden. Ingen smart design kan göra en billig del av ett dyrt block. Välj fel legering eller plast, och priset är högt innan någon maskin rör sig.
Råvarukostnadsintervall
Olika material har väldigt olika prislappar. Inte bara kostnaden per pund. Även hur maskinen fungerar, hur snabbt skäraren kan gå och hur många verktyg som slits ut.
| Material | Relativ kostnad | Varför |
| Aluminium 6061 | Låg | Skär snabbt. Verktygen håller. Varje fabrik har det i lager. |
| Rostfritt stål 304 | Medium | Hårdare mot verktyg. Långsammare skärhastigheter. Mer slitage. |
| PEEK (plast) | Hög | Dyrt råblock. Kräver noggrann bearbetning. Kräver specifika verktyg. |
Undvik icke-standardmått
Icke-standardiserade mått är ett problem. En plåtdel designad för 3.2 millimeter istället för 3.0 millimeter betyder att ingenting finns i lager. Fabriken specialbeställer den. Betalar en premie. Väntar på leverans. Pass som kostar på.
Samma sak gäller för stångmaterial. En tjocklek på 12.7 millimeter är inte vanligt. 12.0 eller 12.5 är det. Håll dig till de storlekar som distributörer har. Titta på standardtjocklekstabeller innan du färdigställer en ritning. Människor som ignorerar detta betalar tjugo till femtio procent mer för material som tjänar samma funktion.
Toleranser för anpassade delar – den exponentiella kostnadskurvan
Vissa människor antar ofta att stramare är bättre. Det antagandet kostar pengar. Mycket pengar. Varje litet steg har sitt pris.
Precisionskostnader exponentiellt, inte linjärt
Standardtoleransen är plus eller minus 0.1 millimeter. De flesta fabriker når detta lätt. Standardmaskiner. Standardverktyg. Standardinspektion. Detta är baskostnaden.
Steg till precisionstolerans på plus eller minus 0.025 millimeter. Nu behöver fabriken bättre maskiner. Nyare verktyg. Mer frekventa inspektioner. Långsammare skärhastigheter. Priset hoppar till två eller tre gånger baskostnaden. En detalj som kostar tio dollar med standardtolerans kostar nu tjugo eller trettio dollar.
Gå tillbaka till ultraprecision på plus eller minus 0.005 millimeter. Det här är en annan värld. Temperaturkontrollerade rum. Specialiserade maskiner. Flera inspektionssteg. Skrotpriserna ökar. Priset hoppar till tio eller till och med tjugo gånger baskostnaden. Samma tiodollarsdel kostar nu ett hundra till tvåhundra dollar.
Skillnaden mellan 0.1 och 0.005 millimeter är osynlig för blotta ögat. Skillnaden på fakturan är enorm.
Den gyllene regeln om tolerans
Dra bara åt en dimension där delar fysiskt vidrör eller är i linje. En lageryta behöver precision. Ett presspassningshål behöver precision. En passande gänga behöver precision. Allt annat behöver det inte.
De flesta måtten på en detalj är bara spelrum. Luft runt funktionen. Ingen funktionell kontakt. Dessa mått kan vara lösa. Plus eller minus 0.5 millimeter fungerar bra.
Människor som förstår den här regeln tittar på en ritning och lossar nittio procent av toleranserna. Delen fungerar fortfarande. Priset sjunker avsevärt. Fabriken är nöjd eftersom jobbet är enklare.
Människor som drar åt varje dimension betalar för precision de aldrig använder. Delen fungerar inte bättre. Den kostar bara mer. Det är inte ingenjörskonst. Det är slöseri.
Geometrisk komplexitet – design för verktyget, inte ögat
En detalj kan se vacker ut på en skärm. Mjuka kurvor. Skarpa hörn. Eleganta detaljer. Sedan tittar en maskinist på ritningen och suckar. Formen kämpar mot verktyget. Priset går upp.
Att designa för hur en skärare faktiskt rör sig skiljer sig från att designa för estetik.
Varför vassa inre hörn av specialdelar är dyra
En fräs är rund. Den roterar. Den skär en radie när den svänger runt ett hörn. Det är bara geometri. Det finns ingen väg runt det.
En konstruktör som kräver ett skarpt innerhörn ber om något omöjligt med ett vanligt fräsverktyg. Fabriken har två alternativ. För det första, använd en mycket liten fräs och gör många långsamma övergångar för att nå ett skarpt hörn. För det andra, byt till elektrisk urladdningsbearbetning, eller EDM, som bränner in hörnet med en elektrod. Båda alternativen ökar kostnaden för den funktionen med femtio till hundra procent.
Lösningen är enkel. Lägg till avrundningar. Använd radier som matchar standardverktygsstorlekar. Tre millimeter, sex millimeter, tio millimeter. En maskinist ser en radie på tre millimeter och väljer en fräs med sex millimeters diameter. Verktyget passar. Hörnet skärs i ett svep. Alla går vidare.
Djupa hål och tunna väggar
Hål orsakar fler problem än folk tror. Ett grunt hål är enkelt. Ett djupt hål är det inte.
Här är en användbar regel. När håldjupet överstiger fyra gånger diametern behöver fabriken specialverktyg. Borrar med lång räckvidd. Djupborrcykler. Extra tid för spånavgång. Var och en av dessa ökar kostnaden.
Mycket djupa hål, tio gånger diametern eller mer, kräver specialutrustning. Inte alla fabriker har det. De som har det tar betalt för det.
Tunna väggar är en annan fälla. Metallväggar under en millimeter tjocka böjs under bearbetning. Fräsen trycker mot materialet. Materialet trycks tillbaka. Sedan fjädrar det bort. Resultatet blir vibrationer. Vibrationsmärken på ytan. Dålig ytbehandling. Potentiellt skrap.
För att undvika vibrationer kör fabriken maskinen långsammare. Lätta skärningar. Flera omgångar. En funktion som borde ta trettio sekunder tar tre minuter.
Det bättre tillvägagångssättet är enkelt. Lägg till tjocklek där det är möjligt. Håll väggförhållandena rimliga. Undvik djupa, smala fickor.
Ytfinish Krav – Från maskinbearbetat till spegelblankt
En del lossnar från maskinen med lite yta. Den har verktygsmärken. Kanske en lätt struktur. Detta är ett maskinbearbetat skick. Den är funktionell. Den är billig. Många förkastar den eftersom den inte ser färdigställd ut.
Sedan betalar de extra för att ändra hur ytan ser ut. Ibland är de pengarna väl spenderade. Ofta är de inte det.
Kostnadsjämförelsetabell (i förhållande till bearbetat)
| Finish | Metod | Kostnadsmultiplikator | bäst för |
| Maskinbearbetad | Ingen | 1x | Dolda ytor |
| Pärlsprängning | Slipande media | 1.2x | Konsumenthus |
| anodize | Elektro | 1.5x | Korrosionsskydd för aluminium |
| Spegelpolish | Manuell polering | 3-5x | Medicinsk/estetisk |
Fråga dig själv – behöver du verkligen den finishen?
Rå aluminium fungerar bra för invändiga fästen. Det korroderar inte under normala inomhusförhållanden. Verktygsmärken skadar ingenting. Fästet håller vikten oavsett.
För externa delar kan en ytbehandling vara nödvändig. Korrosionsskydd är viktigt för en marin komponent. Estetiska krav är viktiga för en konsumentprodukt. Medicintekniska produkter behöver specifika ytförhållanden för rengöring eller biokompatibilitet.
Frågan är enkel. Berör den här funktionen en användare, utsätts den för väder och vind eller kontaktar den en patient? Om inte, låt den vara som den är. Ta besparingarna. Spendera dem på något som är viktigt.
Anpassade delar Antal – Volymspaken
Uppställning och programmering sprids över fler enheter. Verktygskostnaderna amorteras. Maskinisten blir snabbare efter att ha kört de första delarna. Varje steg blir effektivare.
Hur kostnaden per enhet sjunker med skala
En del gör ont. Många delar hjälper. Matematiken är enkel.
En del kostar femhundra dollar. Det mesta av det går till installation och programmering.
Tio delar kostar sextio dollar styck. Uppställningen sprider ut sig.
Hundra delar kostar tolv dollar styck. Fabriken blir effektiv.
Tusen delar kostar fyra dollar styck. Samma del. Lägre pris.
Beställ fler delar på en gång. Kombinera behoven med andra personers. Varje extra enhet sänker den genomsnittliga kostnaden. Den första delen är alltid den dyraste.
Sekundära operationer – där kostnaderna multipliceras
En del kommer av maskinen. Den är inte klar än. Många delar behöver extra arbete. Varje extra steg lägger till tid. Varje extra steg lägger till pengar.
Vanliga sekundära operationer och deras kostnadspåverkan
Avgradning ingår vanligtvis. Fabriker förväntar sig att ta bort vassa kanter. Ingen extra kostnad i de flesta fall.
Gängtappning är billigt när det görs på maskinen. Samma program som fräser detaljen skär också gängorna. Att gänga för hand är dyrt. Någon står vid en bänk. Gör en gängtapp i varje hål. Det arbetet räknas ihop snabbt.
Värmebehandling ökar kostnaden för del med tjugo till fyrtio procent. Det lägger också till en till tre dagars ledtid. Delen går till en annan fabrik. Blir tillagad. Kommer tillbaka. Folk betalar för servicen och väntetiden.
Målning eller silkscreentryck fördubblar ofta detaljkostnaden. Detta är inte maskinbearbetning. Det är en separat process. Olika utrustningar. Olika färdigheter.
Den absolut bästa frågan att ställa din fabrik
Här är frågan som sparar pengar. ”Vilken funktion från min sida är dyrast att tillverka?”
Maskinisten kommer att peka på en sak. Ett djupt hål. En snäv tolerans. En knepig ytfinish. En sekundär operation som kräver manuellt arbete.
Designa sedan om den funktionen. Gör den enklare. Eliminera den. Ersätt den med något standard. Resten av delen kan förbli densamma. Priset sjunker eftersom den dyra delen av jobbet försvann.
Fabriker ger sällan svaret utan att bli tillfrågade. De som frågar får bättre offerter. De som inte frågar betalar för funktioner de inte behöver.
Inspektion och kvalitetsnivå – Betala för säkerhet
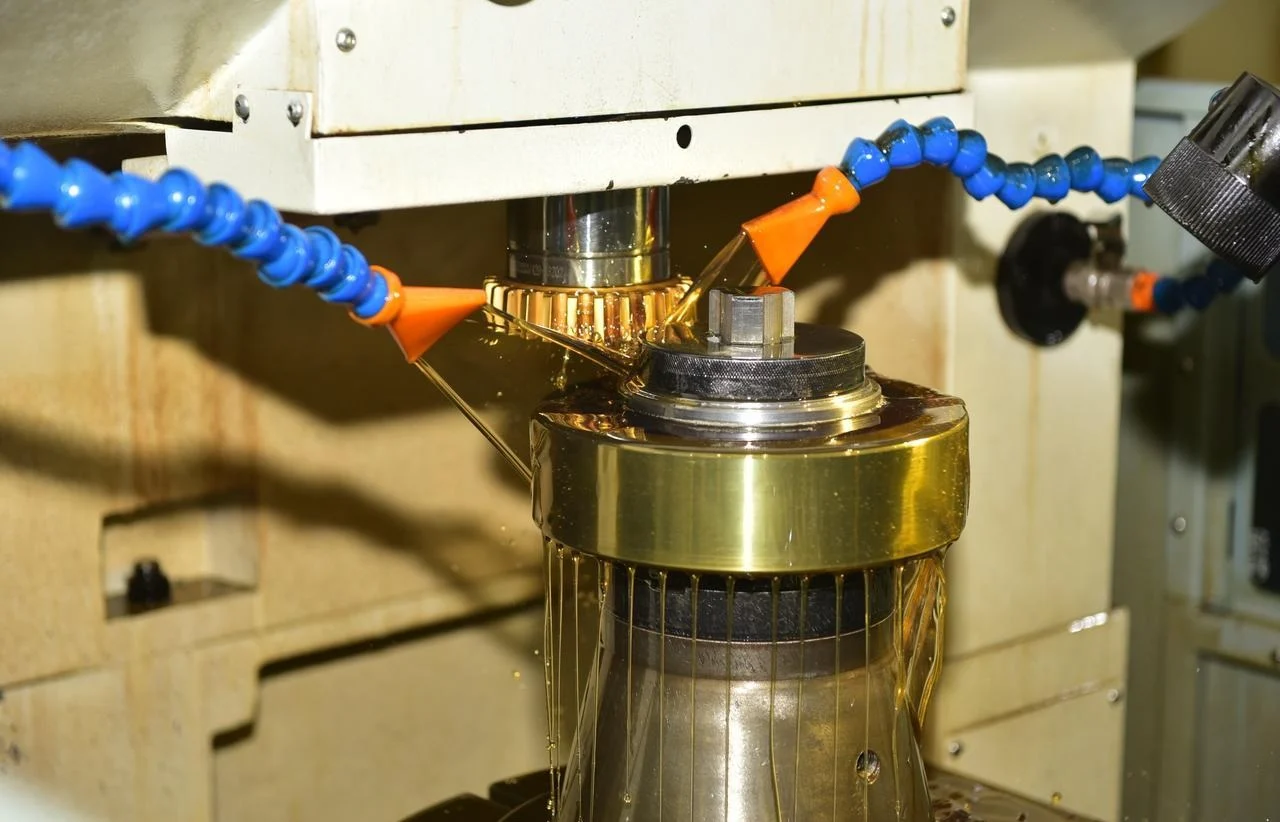
Inspektion är inte gratis. Någon mäter delen. Skriver ner siffror. Fattar ett beslut. Godkänd eller underkänd. Det tar tid. Tid är pengar.
Olika jobb kräver olika nivåer av kontroll. Att betala för flyginspektion av ett prototypfäste är slöseri. Att hoppa över inspektion av en medicinsk del är vårdslöst.
Fyra inspektionsnivåer
- Endast visuellt is Lägsta kostnad. Kontrollerar synliga repor eller grader. Inga mätningar. Snabb. Billig. Riskabla. Lämplig för saker som inte spelar så stor roll.
- Spot ta at Tio procent är standard för de flesta produktionsserier. Fabriken tar ut en del från var tionde. Mäter kritiska funktioner. Antar att resten är bra. Detta upptäcker stora problem utan att sakta ner linjen.
- 100% inspektionlägger till 30 % till 50 % till delkostnaden. Varje enskild del mäts. Varje dimension kontrolleras. Långsammare. Dyrare. Lägre risk. Används när en dålig del orsakar stora problem.
- CMM med full dokumentation tillägger hundra till tvåhundra procent av kostnaden. En koordinatmätare skannar varje funktion. Genererar en rapport. Sparar data. En del av den permanenta registreringen. Detta är för tillsynsmyndigheter och revisorer.
Matcha kvalitet med applikation
Flyg- och medicintekniska delar kräver fullständiga CMM-rapporter. Tillsynsmyndigheter förväntar sig dem. Stämningar följer misslyckanden. Betala för säkerheten.
Leksaksprototyper behöver bara visuell inspektion. En ojämn kant på en prototyp skadar ingen. Spara pengar.
Delar till industriell utrustning faller mittemellan. Stickprovskontroller går oftast bra. Fråga vad som händer om en dålig del kommer igenom. En repig panel går bra. En trasig axel går inte bra. Matcha inspektionsnivån med konsekvensen av felet.
Din 5-stegsplan för att minska kostnaderna för specialtillverkade delar idag
Gör dessa fem saker innan du skickar ut nästa ritning för offert. Priset kommer att sjunka. Delen kommer fortfarande att fungera.
-
Lossa på all onödig tolerans.
De flesta dimensioner behöver inte vara åtdragna. Folk drar åt dem av vana. Titta på ritningen. Hitta varje tal med plus eller minus 0.01. Fråga om det är verkligt. Ändra det till plus eller minus 0.1. Maskinen träffar det lätt.
-
Lägg till avrundningar i alla innerhörn (matcha standardverktygsstorlekar).
En fräs är rund. Designa som en. Sätt en radie i varje hörn som matchar en standardverktygsstorlek. Tre millimeter. Sex millimeter. Tio millimeter. Inga fler vassa innerhörn. Inga fler gnistgnistkostnader.
-
Konsolidera flera delar till en enda batchorder.
En del betalar för hela installationen. Tio delar sprider ut det. Hundra delar gör det billigt. Kombinera delar för ett enda projekt. Lägg till reservdelar i beställningen. Hitta någon annan som behöver liknande arbete. Varje extra del sänker den genomsnittliga kostnaden.
-
Byt till standardmaterialtjocklekar.
Lagerstorlekar finns av en anledning. Tre millimeters plåt. Tolv millimeters stång. Använd vad distributörer har. Undvik specialtjocklekar. Nästan ingen lagerför 3.2 millimeter. Alla lagerför 3.0 millimeter.
-
Fråga din fabrik: ”Vilken är den dyraste detaljen på min ritning?”
Maskinisten kommer att peka på något. Ett djupt hål. Ett vasst hörn. En snäv tolerans. En konstig ytfinish. Ändra sedan den funktionen. Förenkla den. Ta bort den. Resten av delen förblir densamma. Priset sjunker.
Upptäck NOBLE – din partner Precision CNC-bearbetning
Våra kärnprocesser
CNC-bearbetning (3-axlig, 4-axlig, 5-axlig)
Treaxlig fräsning är avsedd för plana delar, enkla prototyper och grundläggande geometrier. Verktyget rör sig i X, Y och Z. Det räcker för de flesta arbeten.
Fyraxlig indexering lägger till en roterande axel. En detalj får hål eller detaljer på flera sidor. Ingen flyttar detaljen för hand. Inga justeringsfel.
Femaxlig simultanbearbetning hanterar komplexa konturer, underskärningar och organiska former. En uppställning. Ett koordinatsystem. Överlägsen noggrannhet för svåra detaljer.
CNC Turning (Schweiziska och roterande verktyg)
Precisionscylindriska delar. Axlar, tappar, bussningar, ringar. Schweiziska maskiner för långa, tunna delar. Roterande verktyg för fräsning av runda komponenter utan att lämna svarven.
Prototyp till produktionsvolymer
Lågvolymjobb sträcker sig från en till hundra delar. Snabb leveranstid. Minimal verktygsinvestering. Perfekt för testning eller korta serier.
Medelstora volymer sträcker sig från hundra till fem tusen delar. Optimerad fixtur. Konkurrenskraftig prissättning per enhet. Uppställningskostnaden fördelas ut fint.
Högvolymproduktion överstiger fem tusen delar. Dedikerade celler. Leverans i rätt tid. Styckpriset sjunker avsevärt.
Varför kunder väljer NOBLE
Ingen krångel med offerter. Offerten inkluderar installation, material och sekundära operationer. Inga överraskande avgifter när fakturan anländer.
Feedback från DFM är kostnadsfri. Vi granskar varje ritning innan vi lämnar offert. Markera dyra funktioner som skarpa innerhörn eller orealistiska toleranser. Kunder sparar ofta trettio till femtio procent bara på denna granskning.
Transparenta ledtider. Expressleverans inom tre till fem dagar. Standard inom tio till femton arbetsdagar. Vi kommunicerar förseningar innan de inträffar. Inga ursäkter.
USA-baserad teknisk support. Våra applikationsingenjörer talar engelska. De arbetar under normal kontorstid. Frågor besvaras snabbt.
Sekretessavtal är standard. Vi skriver under kundens sekretessavtal innan vi tar emot några filer. Deras immateriella rättigheter behandlas som våra egna. Ingen delning. Inga läckor. Inga undantag.
FAQ
Varför är CNC-bearbetning så dyrt för små kvantiteter?
Uppställningstiden äter upp budgeten. En maskin står stilla medan någon laddar verktyg, hittar offseter och provar programmet. Den tiden faktureras. Tillverk femtio eller fler detaljer. Uppställningen sprider ut sig.
Kan jag få en gratis offert innan jag designar hela delen?
Ja. Skicka en grov skiss. Skicka en STEP-fil. NOBLE tillhandahåller gratis offerter. Offerten är inte bindande. Den ger en uppfattning innan man investerar timmar i detaljerade ritningar.
Är offshore-tillverkning alltid billigare?
Nej. För låga volymer under femhundra delar vinner ofta lokala fabriker. Lägg till fraktkostnader. Lägg till tullar. Lägg till ledtider. Fördelen med offshore-försäljning försvinner. För stora volymer i tusental ändras matematiken.
Vad är en första artikelinspektion (FAI), och behöver jag en?
En FAI är en fullständig mätrapport över maskinens första del. Den bevisar att varje dimension uppfyller ritningen. Betala för den vid första produktionsomgången. Den upptäcker problem innan tusen dåliga delar tillverkas. Skippa den för prototyper. Prototyper är redan testdelar. Inget behov av att certifiera dem.







