
Beskrivning
Vilka tillverkningsprocesser tänker man på när det gäller snabb prototypframställning och lågvolymsproduktion? I verkligheten kan vilken process som helst användas – allt handlar om kostnad och tid: vilket alternativ ger mest valuta för pengarna och är snabbare?
I den här artikeln kommer jag att utforska de två processer – vakuumgjutning och 3D-utskrift – som är bäst lämpade för snabb prototypframställning och lågvolymsproduktion.
Denna uppdelning kommer att lära designteamen följande: Kostnadsstrukturerna för varje metod. Verklig hastighet snarare än teoretiska påståenden. – Materialalternativ och deras begränsningar. De kommer också att lära sig om geometrisk frihet kontra replikationsnoggrannhet. Viktigast av allt, de kommer att lära sig volymtröskeln vid vilken en process tydligt överträffar den andra. Inget marknadsföringsfluff. Bara praktisk vägledning för personer som behöver leverera produkter.
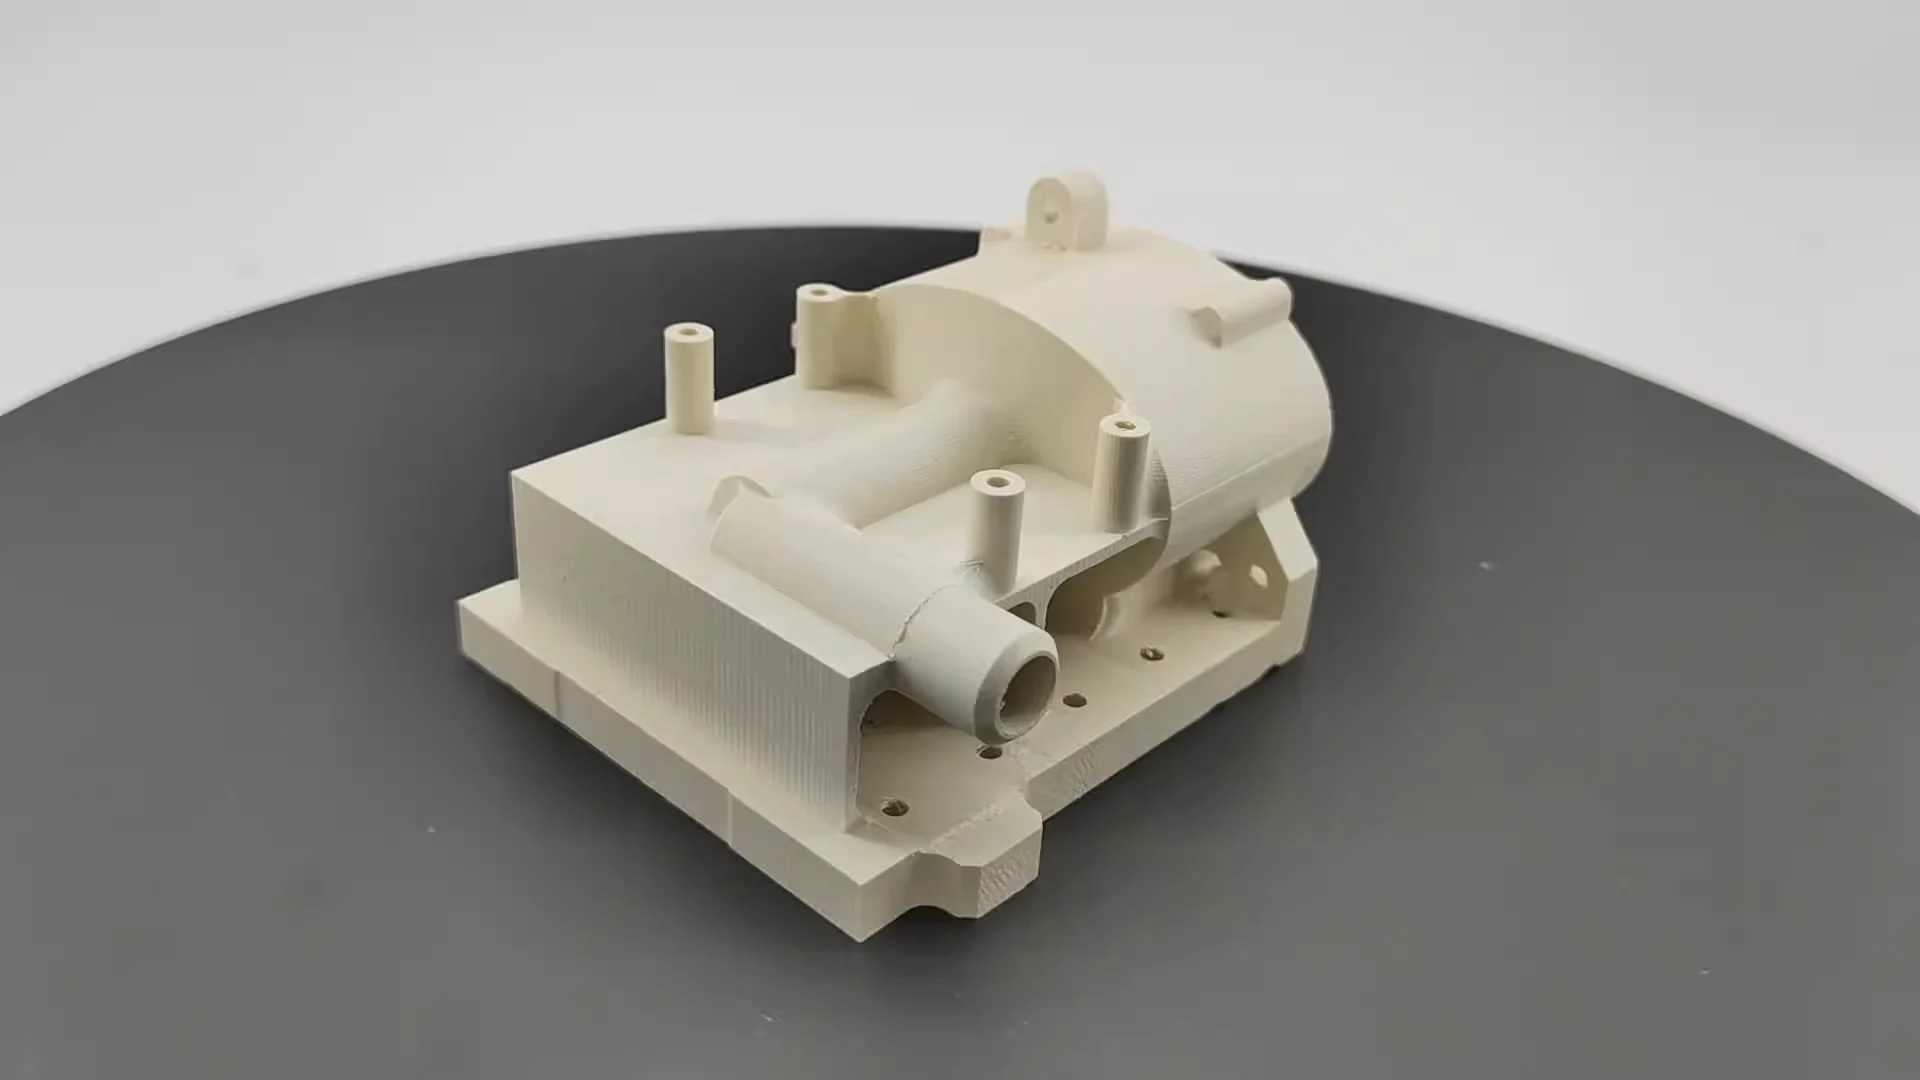
Vad är vakuumgjutning?
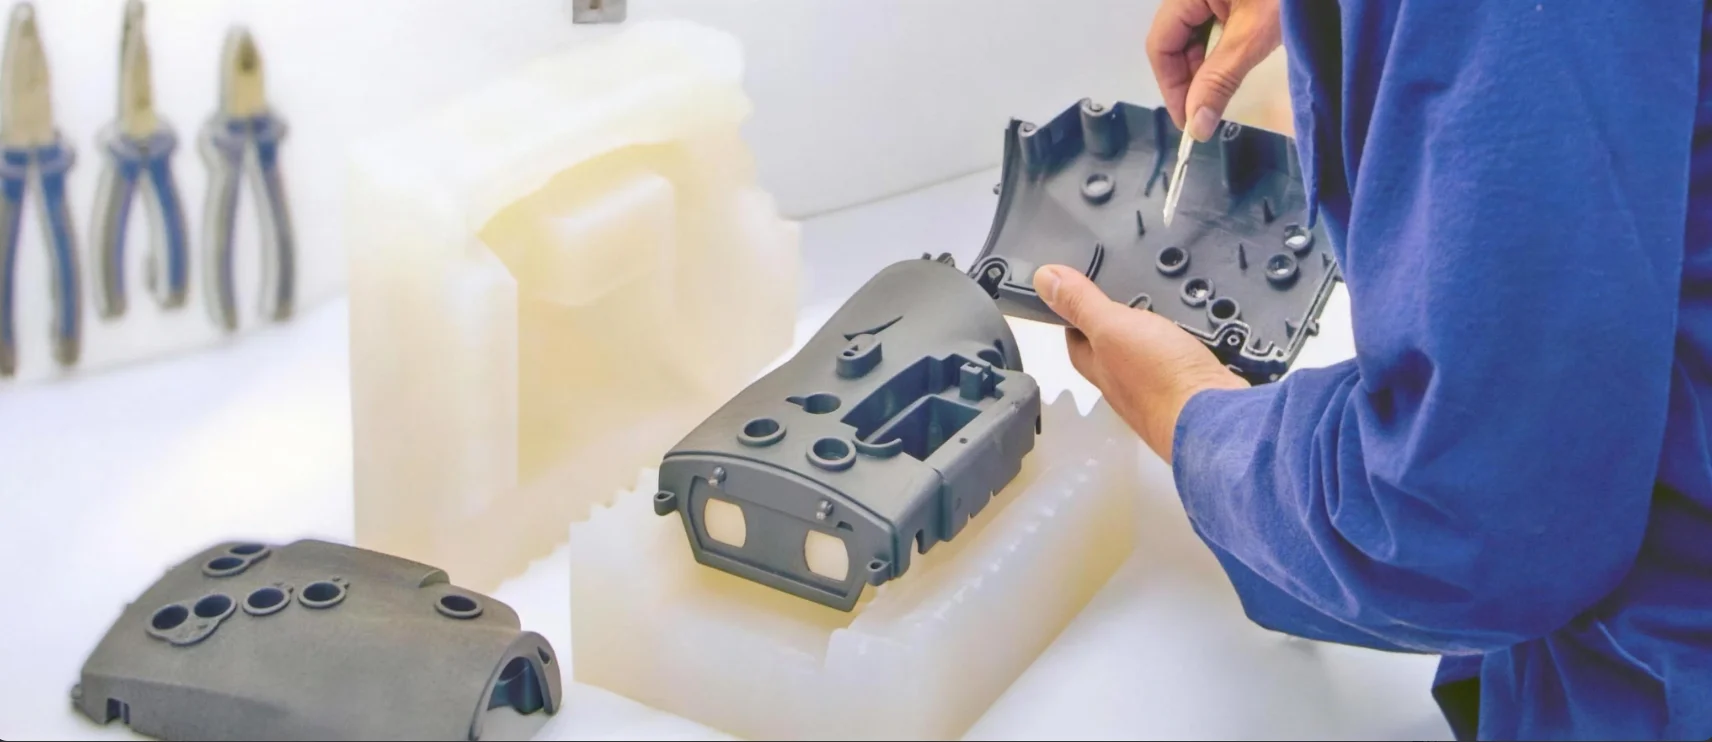
En snabb titt på vakuumgjutning. Processen har tre huvudsteg.
Först skapar ingenjören en masterform, vanligtvis med hjälp av 3D-utskrift eller metallbearbetning (jag kommer att behandla denna process i en separat artikel). Denna hängs sedan inuti en behållare och flytande silikongummi hälls runt den. Därefter används en vakuumkammare för att avlägsna alla luftbubblor.
När silikonet har härdat skärs silikonblocket upp och huvudformen tas bort. Det som återstår är en flexibel kavitet med utsökta detaljer som matchar delens form.
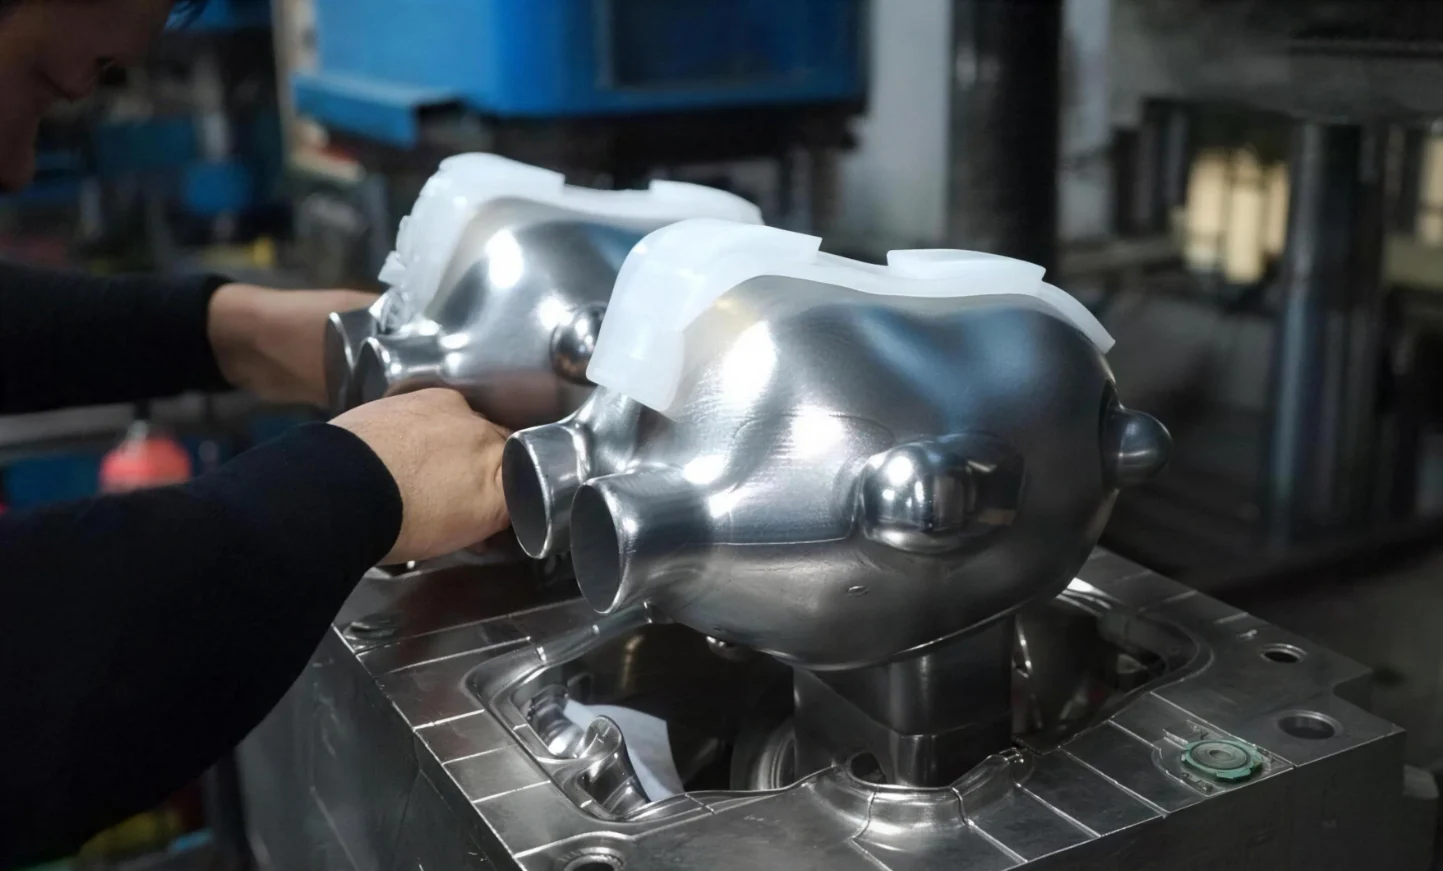
Därefter börjar själva gjutningen. Operatören blandar polyuretanhartset och häller det i silikonformen. Vakuumsystemet aktiveras sedan igen. Eftersom det inte finns någon kvarvarande luft bildas inga porer eller hål i ytan. Hartset härdar vid låg temperatur. Efter 30 minuter till 2 timmar tas formen bort. En robust plastdel är nu klar.
Olika hartser kan simulera egenskaperna hos olika material:
- ABS-liknande hartser används för att uppnå hög styvhet och slagtålighet.
- Polypropylenliknande hartser erbjuder kemisk resistens och flexibilitet.
- Nylonliknande hartser kombinerar slitstyrka och seghet.
- Gummiliknande hartser är däremot lämpliga för att tillverka mjuka grepp eller tätningspackningar.
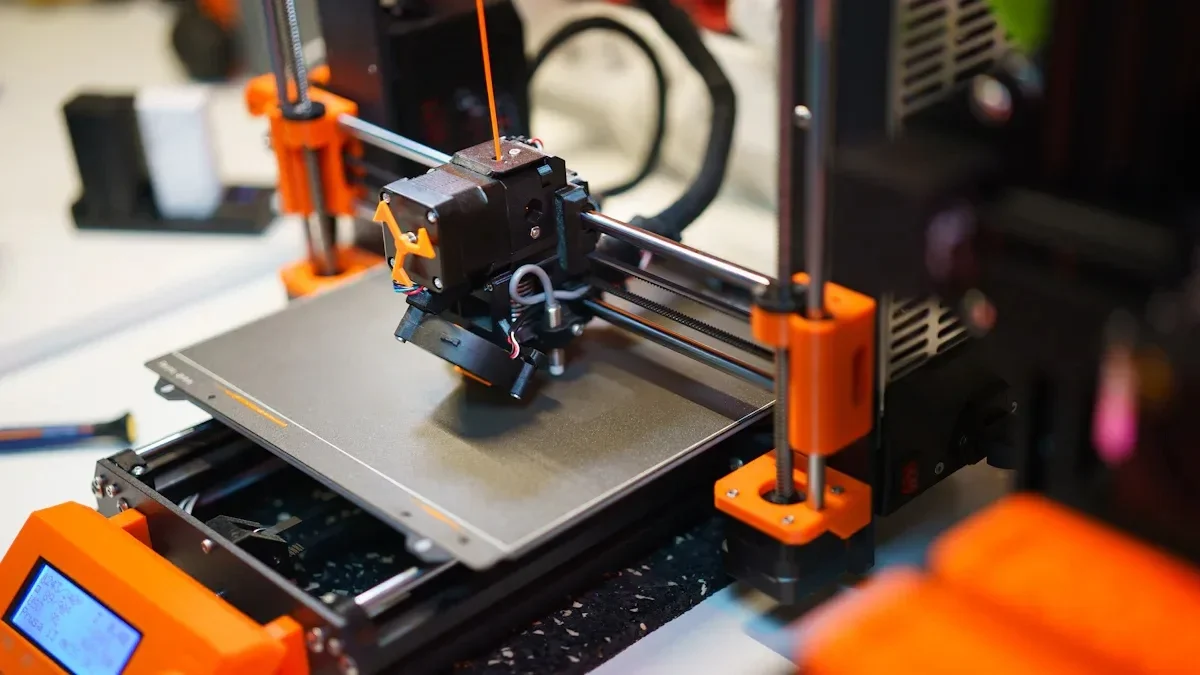
Vad är 3D-utskrift?
Ta nu en titt på 3D-utskrift. Den formella termen för detta är "additiv tillverkning". Material läggs till lager för lager tills detaljen är färdig. Ingen form krävs. Inga verktyg. Du behöver bara en digital fil och en maskin.
Olika problem kräver olika skrivare. Tre vanliga tekniker dominerar verkstadsgolvet.
- SLA står för stereolitografi. En laser härdar flytande harts för att skapa solid plast. Ytfinishen är slät. Detaljerna är skarpa. Det används för visuella prototyper och formkontroller. Även om materialvalet är snävare än med andra metoder är kvaliteten hög.
- SLS använder nylonpulver. En lasersintringsprocess smälter partiklarna utan att smälta dem helt. Inga stödstrukturer behövs. De resulterande delarna är starka och hållbara. Ingenjörer använder SLS för funktionstestning och för att skapa sammansättningar. Även om ytan har en något kornig textur är de mekaniska egenskaperna solida.
- FDM är den vanligaste metoden. Termoplastfilament smälter och extruderas genom ett munstycke. Maskinen drar sedan varje plastlager. Enkelt. Det är billigt också. Det är dock långsamt för komplexa delar. Folk använder FDM för tidiga konceptmodeller och stora, enkla former. Lagerlinjerna är synliga. Styrkan är anisotropisk – svagare längs tryckriktningen.
Jämförelse mellan olika metoder: Vakuumgjutning och 3D-utskrift
Låt oss nu jämföra dessa två metoder. Skillnaderna är tydliga. Det är människorna som behöver anpassa processen till jobbet, inte tvärtom.
| Faktor | Vakuumgjutning | 3D Utskrifter |
| Bästa volym | 10–100 identiska delar | 1–20 unika delar |
| Kostnad per del (låg volym) | Låg (efter mögel) | Hög (inga stordriftsfördelar) |
| ledtid | 1-2 veckor | 1–3 dagar |
| Ytbehandling | Utmärkt (släta på båda sidor) | Varierar (SLA bra, FDM grov) |
| Materialalternativ | Simulerar ABS, PP, PC, nylon, gummi (äkta Shore A) | Egenutvecklade hartser eller termoplaster |
| färgalternativ | Obegränsad (Pantone-matchning) | Begränsat till spol-/hartsfärger |
| Intern geometri | Begränsad (måste undvika underskärningar) | Utmärkt (gitter, kanaler) |
| Tolerans | ±0.1–0.3 mm | ±0.05–0.2 mm |
| Verktygskostnad | 500–2 000 dollar (silikonform) | $0 |
Tabellen visar en tydlig uppdelning. Vakuumgjutning är den klara vinnaren när det gäller kostnad per detalj, ytfinish , materialrealism och färgalternativ vid måttliga volymer. 3D-utskrift har å andra sidan fördelen när det gäller ledtider för enskilda detaljer, geometrisk frihet och avsaknaden av initiala verktygskostnader. De som förstår båda kan göra ett välgrundat val. De som bara känner till en metod kan sluta med att slösa pengar.
Detaljerad jämförelse efter urvalskriterier
1. Volym och kostnad
För en till tio unika delar är 3D-utskrift det självklara valet. Installationskostnaderna är noll. Folk får sina delar inom dagar, inte veckor.
För tjugo till hundra identiska delar är vakuumgjutning det bättre alternativet. Formkostnaden amorteras över många delar. Kostnaden per del sjunker under 3D-utskriftskostnaden. Brytpunkten varierar beroende på delens storlek och komplexitet, men mönstret består. Små serier gynnar tryckning. Större serier gynnar gjutning.
2. Hastighet (ledtid kontra produktionstid)
Folk förväxlar de två olika hastigheterna. Ledtiden för den första delen. Den andra är den totala tiden det tar att slutföra en sats.
3D-utskrift vinner den första tävlingen. En enda del kan vara klar på tjugofyra till sjuttiotvå timmar. Det krävs inga verktyg. Ingen installation. Tryck bara på skriv ut!
Vakuumgjutning vinner den andra tävlingen. Tillverkningen av silikonformen tar tre dagar. Därefter tar varje gjutning ungefär en timme. För femtio delar är den totala tiden ungefär tre dagar för formen, plus femtio timmars gjutning. Det är ungefär fem dagar. 3D-utskrift av femtio delar tar femtio gånger utskriftstiden. En tvåtimmars utskrift skulle ta hundra timmar. Detta tar över fyra dagars kontinuerlig drift.
3. Materialegenskaper och simulering
Denna klyfta är betydande.
Vakuumgjutning använder polyuretanhartser som imiterar riktiga tekniska plaster. ABS-liknande hartser används för styvhet och slagtålighet. Det finns också polypropenliknande hartser för gångjärn och kemisk resistens. Det finns också gummiliknande hartser med äkta Shore A-hårdhet för grepp och tätningar. Delarna beter sig som produktionskomponenter.
3D-utskrift misslyckas här. SLA-fotopolymerer är spröda. De gulnar under UV-ljus under veckor eller månader. De är inte lämpliga för funktionstestning av varaktiga varor. SLS-nylonpulver är starka men har grova ytor. Detta påverkar friktion och slitage. FDM-termoplaster är tillverkade av riktiga material som ABS, PLA och PETG, men lagervidhäftning skapar svaga punkter. Delar tenderar att gå sönder längs trycklinjerna snarare än genom bulkmaterialet.
När materialsimulering är viktig väljer ingenjörer vakuumgjutning. Levande gångjärn kräver verklig flexibilitet. Snäppfästen kräver konsekvent nedböjning. Falltester kräver slagtålighet. 3D-printade delar kan ge missvisande resultat.
4. Ytfinish och estetik
Vakuumgjutning ger jämna resultat på båda sidor. Silikonformen återskapar mastermönstret perfekt. Det finns inga lagerlinjer. Det finns inga stödmärken. Delarna kan målas, textureras eller lämnas genomskinliga. Genomskinliga gjutningar är transparenta, inte grumliga.
Resultaten av 3D-utskrifter varierar. SLA-hartsutskrifter har släta ytor på de stödda ytorna. Undersidan har stödmärken. FDM-utskrifter har synliga lagerlinjer på alla sidor. Efterbehandling kan åtgärda några av dessa problem. Slipning: Spackling. Grundmålning. Målning. Varje steg ökar arbetet och tiden.
För investerardemonstrationer och prototyper som är redo för detaljhandeln är vakuumgjutning standardpraxis. Man kan inte bara lämna över en grov, lagerbeklädd del till en potentiell köpare och be om finansiering. Delen måste likna en färdig produkt.
5. Geometrisk komplexitet och underskärningar
3D-utskrift vinner den här kategorin utan tvekan. Att skapa interna kanaler är enkelt. Gitterstrukturer är standard. Med pulverbaserade system kan rörliga delar skrivas ut på plats – till exempel ett kugghjul inuti ett hölje. Avsaknaden av en gjutform innebär att det inte finns några begränsningar för utgivningen.
Vakuumgjutning har sina begränsningar. Delen måste tas ur en tvådelad silikonform. Underskärningar är svåra. Djupa hål kräver sidodrag eller lösliga kärnor.
Detta är en tumregel från verkstadsgolvet. Om en design har komplexa interna funktioner som skulle kräva en hopfällbar kärna eller flera sidoeffekter i en stålform, är 3D-utskrift det bättre valet. Men om designen är formbar är vakuumgjutning snabbare och billigare i stor skala.
6. Flexibilitet (flera material i en del)
Vakuumgjutning möjliggör övergjutning. En form kan rymma två olika hartser. Först gjuts en hårdplastkärna. Sedan gjuts ett mjukt gummigrepp runt denna kärna. Hela processen sker i samma silikonverktyg. Bindningen är både kemisk och mekanisk. Ingen montering krävs.
3D-utskrift har svårt här. Delar med flera material kräver specialiserade maskiner med flera skrivhuvuden. Annars måste skrivaren pausa för att byta filament. Vidhäftningen mellan olika materiallager är svag. Följaktligen används 3D-utskrift med flera material sällan för funktionella delar.
Hybridarbetsflödet: Det bästa av två världar
Ingen regel säger att man måste välja en metod och hålla sig till den. Smarta yrkesmän använder båda. De kombinerar styrkorna. De undviker svagheterna. Resultatet är bättre än endera processen var för sig.
Det finns ingen regel som säger att man måste välja en metod och hålla sig till den. Smarta yrkesmän använder båda. De kombinerar sina styrkor. De undviker svagheterna. Resultatet är bättre än endera processen var för sig.
Så här fungerar hybridarbetsflödet faktiskt på verkstadsgolvet.
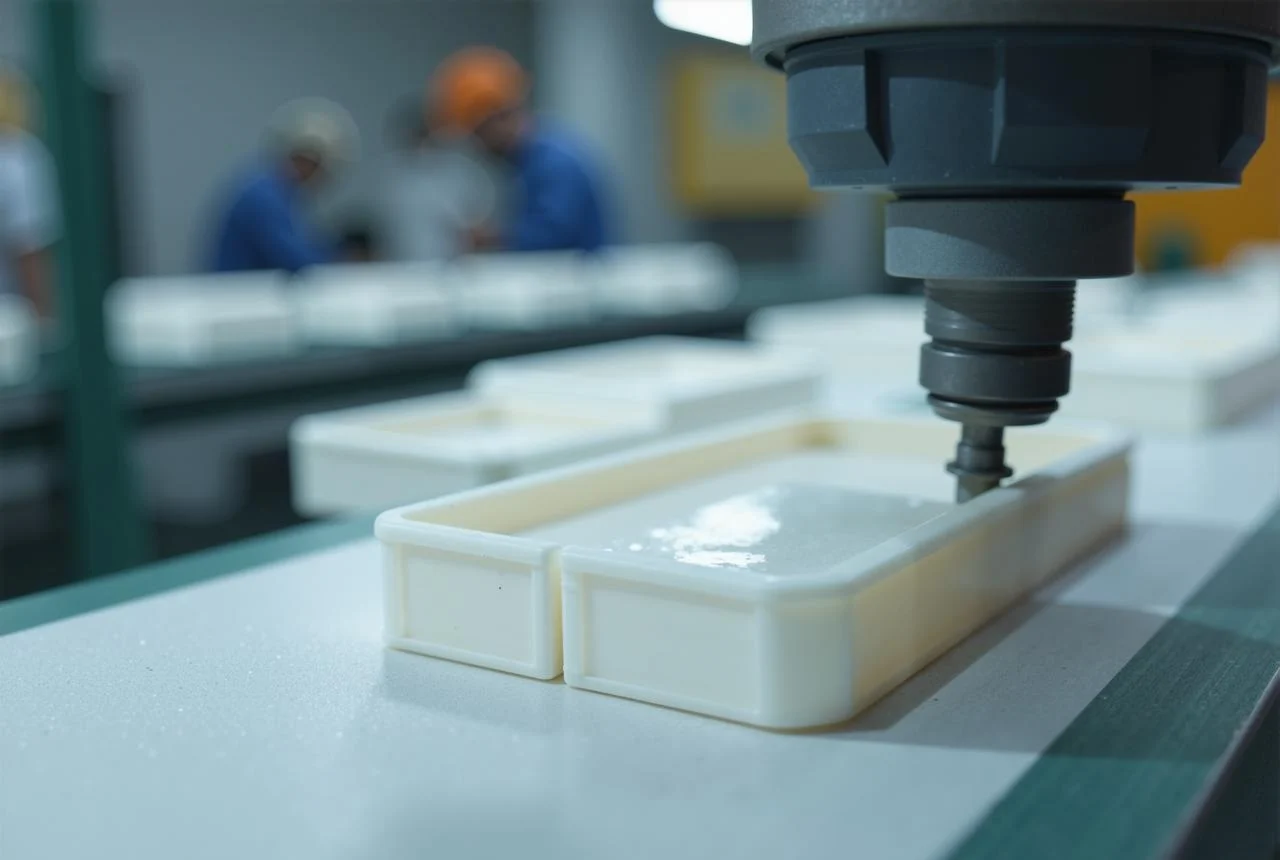
- 3D-skriv ut ett mastermönster. SLA är det vanligaste valet för detta steg. Hög upplösning. Ytan är slät direkt från maskinen. Mastermönstret måste vara felfritt, eftersom eventuella defekter kommer att överföras till formen och sedan till varje gjuten del.
- Färdigställ mastermönstret. Bara utskrift räcker inte. Man slipar ytan. Man grundmålar den. Man målar den. Målet är att uppnå en klass A-yta, vilket är billackkvaliteten. Det ska inte finnas några synliga lagerlinjer. Inga porer. Inga repor. Denna färdiga master blir mallen för formen.
- Skapa en silikonform av mastern. Den färdiga mastern hängs i en behållare. Flytande silikon hälls runt den. Ett vakuum suger ut luftbubblor. Efter härdning skärs formen upp och mastern tas bort. Det som återstår är en perfekt negativ kavitet.
- Gjut femtio eller fler identiska delar. Polyuretanharts hälls i silikonformen under vakuum. Delen härdar. Urgjutningen tar sekunder. Formen producerar del efter del, varje del identisk med den förra. Ingen ytterligare efterbehandling behövs eftersom mastern redan var perfekt.
Ingenjörer får den geometriska friheten med 3D-utskrift för huvudmodellen. Komplexa former. Underskärningar. Organiska kurvor. Det finns inga formbegränsningar under designfasen. Sedan drar de nytta av materialkvaliteten och produktionshastigheten hos vakuumgjutning för de slutliga delarna. Realistiska tekniska hartser.

Välj ÄDEL: Precision CNC-bearbetning för produktion
På NOBLE är vi en fullserviceverkstad specialiserad på CNC-bearbetning och tillverkning. Vi vägleder dig i att välja den process som passar bäst för ditt projekt, oavsett om det är 3D-utskrift för snabb prototypframställning, vakuumgjutning för produktion i låg volym eller högprecisions-CNC-bearbetning för tillverkning av metall- och plastdelar med snäva toleranser.
Våra kärnfunktioner
Vi kombinerar traditionell subtraktiv tillverkning med avancerad plastbearbetning för att erbjuda en verkligt heltäckande lösning:
| Capability | material | Typisk volym | bäst för |
| CNC-bearbetning | Metaller (aluminium, stål, titan, mässing) och tekniska plaster (ABS, POM, PEEK, nylon) | 1–1,000 XNUMX+ delar | Funktionella delar med hög tolerans, slutproduktion, jiggar och fixturer |
| Vakuumgjutning | Polyuretanhartser (ABS-liknande, PP-liknande, gummiliknande, transparenta) | 10–100 delar | Broproduktion, marknadsklara prototyper, mjukgjutning |
| 3D Utskrifter | SLA-hartser, SLS-nylon, FDM-termoplaster | 1–20 delar | Komplex geometri, designvalidering, engångsdetaljer |
Kvalitetscertifieringar du kan lita på
Inom tillverkning är certifieringar mer än bara märken – de representerar ett engagemang för repeterbara, granskade processer. Vi är stolta över att ha följande certifieringar:
ISO 9001:2015 (kvalitetsledningssystem)
Certifierad för hela vårt tillverkningsflöde, inklusive: CNC-bearbetning, vakuumgjutning och 3D-utskrift. Detta säkerställer jämn detaljkvalitet, dokumenterad spårbarhet och kontinuerlig förbättring för varje beställning.
ISO 13485:2016 (Medicintekniska produkter – Kvalitetsledning)
Denna certifiering är avgörande för medicinska, dentala och kirurgiska tillämpningar. Den visar vår förmåga att tillverka komponenter som uppfyller de strängaste myndighetskraven för säkerhet, riskhantering och renlighet. Vi tillhandahåller fullständigt dokumentationsstöd till medicintekniska företag, tillverkare av diagnostisk utrustning och utvecklare av kirurgiska verktyg.
FAQ
Är vakuumgjutning billigare än 3D-utskrift?
Kostnaden beror helt på kvantiteten. För en till fem delar är 3D-utskrift det billigare alternativet. Det finns ingen formkostnad. Det finns ingen uppläggningsavgift. Tryck bara på utskrift! För tjugo eller fler identiska delar har vakuumgjutning en lägre kostnad per enhet. Även om silikonformen har en initial kostnad, är denna fördelad över många delar. Brytpunkten ligger vanligtvis någonstans mellan tio och tjugo enheter. Därunder, 3D-utskrift. Däröver, vakuumgjutning.
Kan vakuumgjutning ersätta 3D-utskrift?
Nej, de som ställer den här frågan har missförstått båda processerna. De är kompletterande verktyg, inte konkurrerande alternativ. 3D-utskrift är idealiskt för att hantera iteration och komplex intern geometri som formar inte kan producera. Vakuumgjutning används för lågvolymproduktion med tekniska material. Den ena processen matar in den andra. Ingen av processerna ersätter den andra.
Vilket är bättre för prototypingVakuumgjutning eller 3D-utskrift?
För prototyper med specifika form- och passformskrav, vilket innebär kontroll av dimensioner, montering och ergonomi, är 3D-utskrift snabbare och billigare. En utskriven del kan hållas i timmar snarare än dagar.
För funktionella, marknadsfärdiga prototyper som kräver verkliga materialegenskaper är vakuumgjutning att föredra.
Hur många delar kan man tillverka med vakuumgjutning?
En enda silikonform kan vanligtvis producera mellan tjugo och femtio bra delar. Ytfinishen försämras. Efter att ha producerat femtio delar ökar risken för defekter avsevärt. De som behöver större kvantiteter tillverkar flera formar.
Vilka material kan vakuumgjutning använda som 3D-utskrift inte kan?
Listan är omfattande. Den inkluderar True Shore A-gummi från 20A (mycket mjukt) till 90A (lika fast som ett däck). Det finns också ABS-liknande hartser som beter sig som formsprutad ABS vad gäller slagtålighet och styvhet. Det finns polypropenliknande hartser för levande gångjärn och kemisk resistens. Det finns också polykarbonatliknande hartser för transparens och värmebeständighet. Det finns också flamskyddsmedel som uppfyller UL94 V-0. Inget av dessa material finns tillgängligt i vanliga 3D-utskriftssystem. SLA-fotopolymerer är spröda. SLS-nylon har en grov textur. FDM-termoplaster har svag lagervidhäftning. När det gäller produktionsavsedda materialegenskaper är vakuumgjutning oslagbar för låga volymer.







