
Inledning (stycke)
Vilken process är bättre för att producera dussintals plastdelar? 3D-utskrift ? Nej, det är för långsamt om det inte finns tillräckligt med maskiner. Formsprutning är bättre lämpad för beställningar på hundratals delar . Svaret är vakuumgjutning . Det fyller det gapet. Det är tillräckligt snabbt. Det är tillräckligt billigt också. Det är tillräckligt bra för verklig användning.
Många frågar sig var den här processen egentligen fungerar. Vakuumgjutningstillämpningar sträcker sig från konceptbilar till kirurgiska verktyg. Det är här den fungerar bäst för prototypframställning och småskalig produktion.
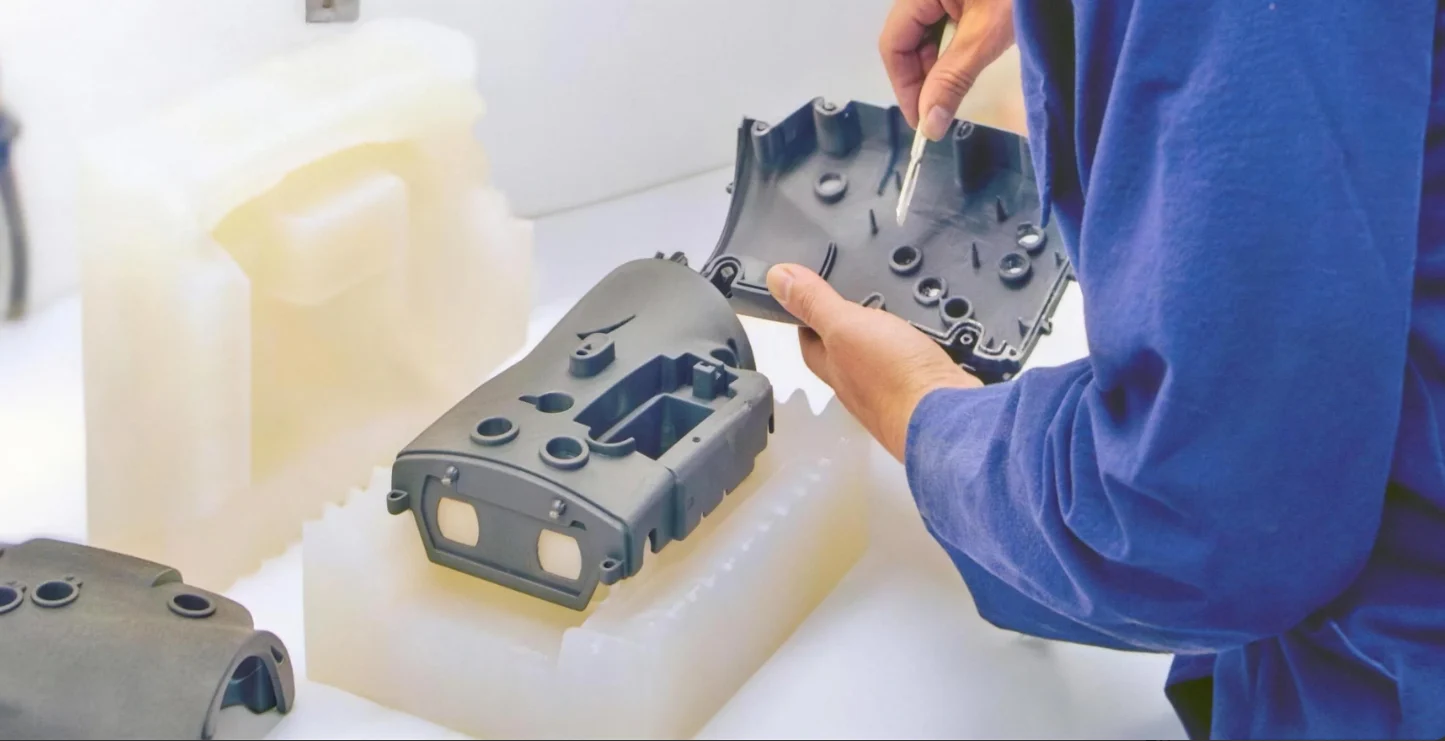
Bilindustrin
Biltillverkare behöver använda vakuumgjutning i sina konstruktioner. Det används också som en funktionell komponent för att testa motorrummet. För koncept- eller racerbilar är produktionen för låg, och bearbetningskostnaden med hårda formar skulle vara mycket högre.
Interiöra och exteriöra prototyper
Folk bedömer en bil utifrån dess interiör innan de ens startar motorn. Det betyder att instrumentpanelerna måste ha rätt struktur och ådring. Ventilationsgaller måste också röra sig smidigt. Reglagen ska ha en tillfredsställande spärrkänsla. ABS-liknande hartser i vakuumgjutning kan leverera detta. Delarna ser ut och känns precis som formsprutad plast i produktion.
Strålkastarlinser och bakljuskåpor kräver optisk klarhet. UV-stabila klara hartser är idealiska för detta ändamål. Konstruktörer kan nu gjuta fem eller tio linsprototyper för fotometrisk provning utan att behöva vänta i månader på en form.
Funktionell testning under huven
Motorrummet är en tuff miljö. Det finns värmecykler, vibrationer och kemisk exponering. Prototyper måste klara verkliga förhållanden. Högtemperaturhartser för vakuumgjutning kan motstå dessa förhållanden. Fästen, vätskebehållare och luftintagskomponenter gjuts av material som tål temperaturer under motorhuven. Data från dessa tester ligger till grund för de slutliga produktionsverktygen.
Specialbyggda fordon och lågvolymfordon
Konceptbilar är unika uttryck. Däremot bygger racerteam tjugo identiska bilar under en säsong. Restauratörer av klassiska bilar behöver delar som originaltillverkarna slutade producera för årtionden sedan. Inget av dessa scenarier rättfärdigar användningen av formsprutade stålformar. Volymen är för låg.
Vakuumgjutning löser detta problem. Man kan tillverka tio till femtio enheter direkt från silikonformar. Delarna passar. De fungerar bra. Och verktygskostnaden är en bråkdel av vad produktionsformar skulle kräva. För prototypframställning och småskalig produktion inom bilindustrin är detta ofta det enda praktiska alternativet.
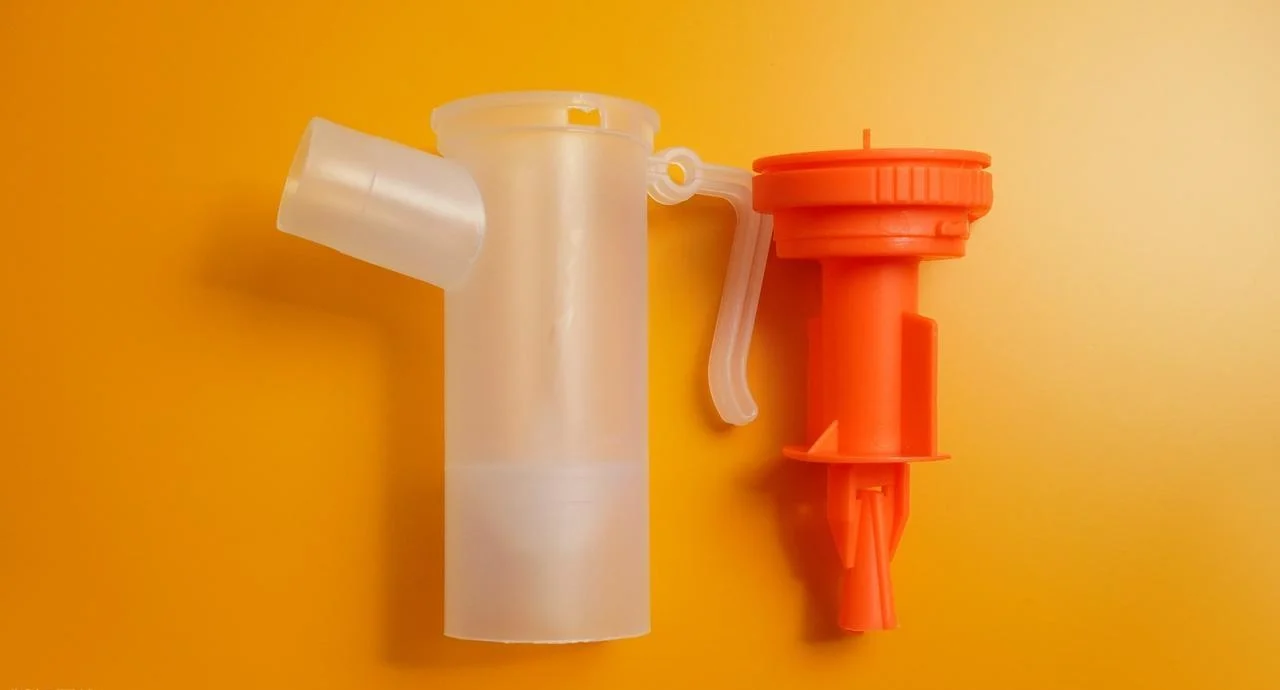
Medicin och hälsovård
Reglerna för utveckling av medicintekniska produkter är annorlunda. Patientsäkerhet är inte förhandlingsbar – regulatoriska vägar kräver dokumentation. Utvecklingscykler kräver också funktionella delar för testning innan produktionsverktygen sätts i bruk. Vakuumgjutning är väl lämpad för denna industri för icke-implanterbara tillämpningar.
Anpassade patientspecifika enheter
Varje patient är unik. Ortoser måste matcha formen på en individs fot. Proteshylsor kräver exakt konturering för att säkerställa en god passform för den skadade delen av benet. Tandmodeller kräver exakt tandgeometri för design av tandskenor.
Massproduktionsverktyg är inte lämpliga här. Varje del är unik. Vakuumgjutning i kombination med patientspecifika 3D-printade masters löser detta problem. Först skannar en klinik patientens anatomi. En tekniker skriver sedan ut ett mastermönster. En silikonform fångar den geometrin. Resultatet är en specialanpassad enhet som produceras så effektivt som möjligt. För produktionsserier av en till fem patientanpassade enheter är detta ofta den enda tillverkningsmetoden som är ekonomiskt lönsam.
Mjuka medicinska komponenter
Inte alla medicinska delar är styva. Till exempel måste tätningar för vätskehantering vara flexibla. Packningar för instrumenthöljen måste vara motståndskraftiga mot kompression. Mjuka grepp på kirurgiska instrument kräver en bekväm, halkfri yta.
Shore A-gummiformulering är idealisk för vakuumgjutningstillämpningar som dessa. Mjuka komponenter kan gjutas direkt i silikonformar. Durometern varierar från mycket mjuka, gelliknande material till fastare gummitexturer. Det finns inget behov av en sekundär övergjutningsuppsättning. Det finns inget behov av komplex tvåstegsverktyg. Du får bara en enda gjuten del med rätt materialegenskaper.
Återigen gäller varningen. Mjuka medicinska komponenter som gjuts på detta sätt är inte automatiskt lämpliga för implantation eller långvarig kontakt med kroppen. Fullständig certifiering, materialtestning och myndighetsgodkännande krävs för all implanterbar eller kritisk användning. För prototypframställning och småskalig produktion av icke-kritiska medicinska delar är dock vakuumgjutning en beprövad och pålitlig metod.
Hemelektronik
Konsumentelektronikindustrin rör sig snabbt. Produktlivscykeln mäts i månader, inte år. Designers behöver fysiska delar för användartester, dropptester och att skapa marknadsföringsprover. Stålverktyg tar för lång tid. Att skriva ut varje del individuellt med 3D-utskrift är för dyrt. Vakuumgjutning hittar rätt balans för prototypframställning och småskalig produktion i denna bransch.
Bärbara och handhållna enheter
Folk förväntar sig att bärbara enheter ska sitta bekvämt mot huden. Ett klockfodral behöver släta kanter. Ett hörlurshölje måste matcha konturen av en hörselgång. Ett telefonfodral kräver exakta utskärningar för knappar och kameror.
Vakuumgjutning producerar dessa kapslingar i tio till femtio enheter. ABS-liknande hartser ger rätt styvhet och slagtålighet. Ytfinishen matchar formsprutade produktionsdelar. Konstruktörer använder gjutna prototyper i användarstudier. Testare använder dem i en vecka. Feedback kommer tillbaka. Ändringarna går vidare till nästa designiteration.
Övergjutning för mjuka ytor är en annan tillämpning. Man gjuter styva höljen med integrerade gummierade grepp i en enda operation. Silikonformen håller den styva insatsen medan det mjuka materialet gjuts runt den. Ingen tvåstegs formsprutningsmaskin krävs. För lågvolymsproduktion av premiumtillbehör fungerar denna metod bra.
Drönare och robotik
Folk producerar fem eller tio kompletta drönarramar i en enda sats. Sedan monterar de elektroniken. Sedan flyger de prototypen in i en vägg med flit för att se vad som går sönder. Data från dessa destruktiva tester ligger till grund för den slutliga produktionsdesignen.
En vanlig visuell jämförelse visar en gjuten drönarram bredvid en formsprutad slutlig del. De två delarna ser nästan identiska ut. Den gjutna delen kan dock ha något lägre slaghållfasthet. Den gjutna delen är dock mer kostnadseffektiv för högvolymsproduktion. För prototypframställning och småskalig produktion av drönarkomponenter ger gjutningsprocessen funktionella testdata veckor eller månader innan hårdverktygen är redo.
Kringutrustning och laddare
Lanseringsutgåvor av tangentbord kräver specialanpassade höljen. Vakuumgjutning används för att producera dessa höljen i små serier. Tjugo enheter göts för en crowdfunding-kampanj. Ytterligare hundra tillverkades för tidiga granskarexemplar. Dessa delar fungerar identiskt med de slutliga produktionsdelarna. Skillnaden ligger i verktygskostnaden: några tusen dollar för silikonformar jämfört med tiotusentals dollar för formsprutningsformar i stål.
För nystartade företag inom hemelektronik och etablerade varumärken som lanserar limiterade upplagor erbjuder den här processen en praktisk väg från CAD till fysisk produkt. Det finns inget behov av en massiv initial investering. Du får bara funktionella delar redo för testning och tidig produktion.
Aerospace
Flygindustrin är en annan värld. Reglerna är strikta. Volymerna är låga. Människor i den här branschen behöver tillverkningsmetoder som fungerar för små serier och uppfyller rigorösa säkerhetsstandarder.
Inre kabinkomponenter
Armstöd på säten används flitigt. Låsskydd öppnas och stängs tusentals gånger. Dessa delar måste kunna tåla slitage. Ännu viktigare är att de inte får brinna eller avge giftig rök vid brand.
Det finns flamskyddande hartser som uppfyller FAA:s standarder för vakuumgjutning. Materialet klarar vertikala bränntester. Det uppfyller den erforderliga rökdensiteten. När det gäller att tillverka små mängder icke-strukturell kabinbeslag innebär den här processen att du inte behöver betala för den typ av verktyg som används inom flyg- och rymdindustrin.
Cockpitmodeller och testning
Innan någon börjar skära metall för en ny cockpitlayout måste konstruktörerna testa ergonomin. Inramningar på skärmar ska vara lätta att läsa från olika vinklar. Kontrollpaneler måste vara åtkomliga med fingrarna, även när man bär handskar.
Vakuumgjutning är ett utmärkt sätt att snabbt tillverka dessa mockup-komponenter. Strömbrytarpanelerna är tillverkade av svart ABS-liknande harts. Du kan få skärmramar i matt eller texturerad yta. Delarna monteras enkelt på de strukturella ramarna. Piloter interagerar med dem. Ingenjörer tittar och mäter.
UAV- och drönardelar
Drönare som används av militären och för undersökningar kostar vanligtvis inte tusentals kronor. Det är ganska normalt att tillverka femtio eller hundra sådana. Varje flygplanskropp behöver fästen för sensorer, batterihöljen och avionikhöljen.
Slagtåliga och lätta hartser för vakuumgjutning är perfekta för detta jobb. Kompletta flygkroppskomponenter gjuts i tio till tjugo enheter per sats. Delarna är tillräckligt starka för flygprovning. De är tillräckligt lätta för att hålla sig inom nyttolastgränserna. När man producerar ett litet antal obemannade flygfarkoster är denna metod ofta snabbare och billigare än att bearbeta varje komponent från ett ämne eller vänta i månader på produktionsverktyg.
Reservdelar till äldre flygplan
Detta är ett smärtsamt problem. Flygplan flyger vanligtvis i trettio eller fyrtio år. Den ursprungliga tillverkaren slutade producera reservdelar för femton år sedan. En spärr går sönder. En panel spricker. Operatören behöver en reservdel. Inte tusen. Inte ens femtio. Bara en.
Vakuumgjutning löser detta problem. Det finns ingen minsta orderkvantitet. Det finns inga NRE:er för produktionsgjutformar. För utbyte av komponenter som inte längre är i produktion är detta en praktisk lösning. Det gör det möjligt för operatörer att återställa sina flygplan till tjänst utan att behöva tillgripa dyr reverse engineering eller specialbearbetning.
Industriell utrustning & Robotik
Produktionslinjen har gått sönder. Någon behöver en reservdel senast imorgon. En ny robotcell har konstruerats. Teamet behöver fungerande gripdon inom en vecka. De som arbetar inom industrisektorn är bekanta med den här typen av tryck. Vakuumgjutning är idealiskt för deras prototypframställning och småskalig produktion av icke-strukturella komponenter.
Robotiska sluteffektorer
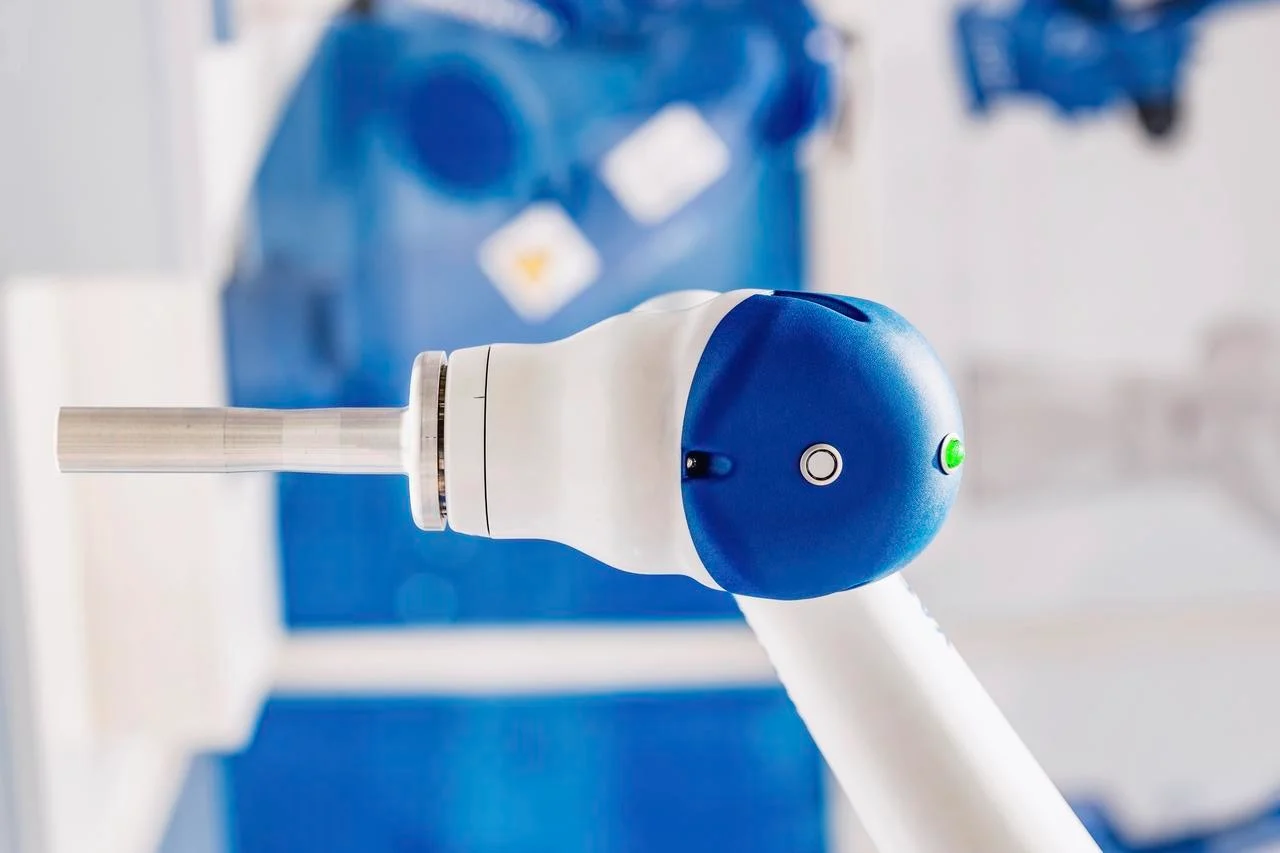
Samarbetande robotar, eller cobotar, arbetar sida vid sida med människor. Deras gripdon måste vara tillräckligt fasta för att hålla en detalj, men ändå tillräckligt mjuka för att undvika att krossa den eller skada en mänsklig hand. Stela metallkäftar är inte lämpliga för detta ändamål.
Gummiliknande polyuretaner för vakuumgjutning löser detta problem. Man kan gjuta flexibla gripdon med specialanpassade durometrar. Detta material har hög rivhållfasthet och god nötningsbeständighet. Dessa gripdon fästs sedan på en samarbetsrobot och genomgår veckor av fabrikstestning. Designändringar matas tillbaka till nästa formrevision. Det finns ingen väntan på formsprutningsverktyg. Det finns inget behov av en dyr omgjutningsinstallation.
Sensor- och kamerahus
Fabriksautomation är beroende av en mängd olika sensorer och kameror. Dessa kräver skydd mot damm, kylvätska och oavsiktliga stötar. Måtten och kontaktplaceringarna för varje sensor skiljer sig åt. Standardkapslingar passar därför sällan.
Vakuumgjutning används därför för att producera anpassade skyddshöljen för automationsprojekt med låg volym. Dessa höljen kan gjutas med integrerade monteringsflänsar, kabeldragavlastningsfunktioner och genomskinliga fönster för optiska sensorer. För partier på mellan fem och tjugo sensorhöljen ger denna metod funktionell hårdvara utan behov av CNC-bearbetning av vart och ett från massivt lager.
Konsumentvaror, vitvaror och design
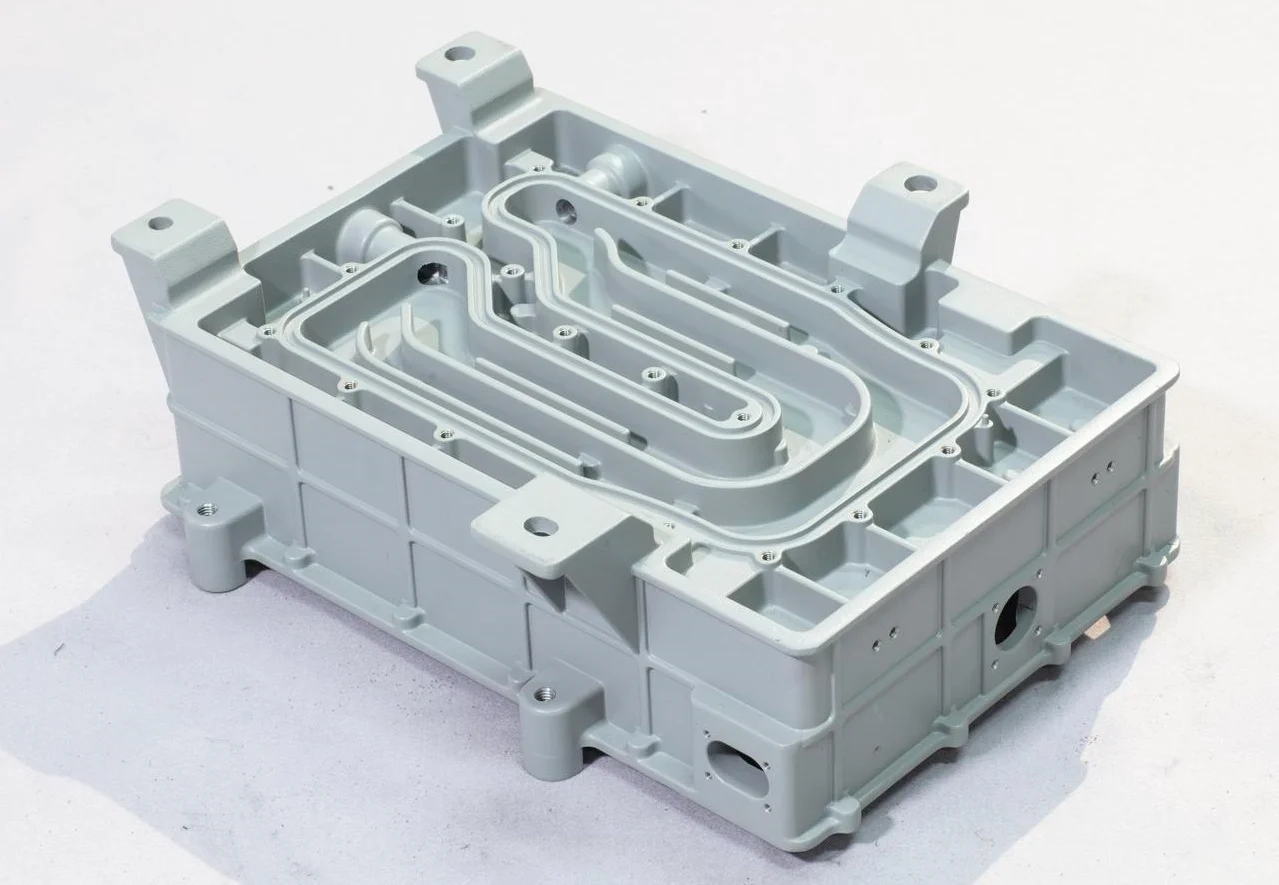
Ingenjörer kan inte fatta beslut enbart baserat på skärmbilder. De måste kunna känna ytans struktur och testa hur klämmorna passar ihop. Vakuumgjutning är idealiskt för prototypframställning och småskalig produktion.
Småhus för hushållsapparater
Mixerns hölje ska sitta tätt runt motorn. Knapppanelen ska vara i linje med brytarna undertill. Lockets spärr ska klicka på plats tillfredsställande.
Konstruktörer producerar CAD-modeller och skickar dem för prototypframställning. Vakuumgjutning skapar kompletta apparathöljen i ABS- eller polykarbonatliknande hartser. Ett team monterar sedan en funktionell prototyp som innehåller själva motorn, kretskortet och kablarna. De testar sedan monteringssekvensen.
För kaffemaskinspaneler är ytfinishen viktig. En blank frontpanel visar varje fingeravtryck. En texturerad panel döljer dem. Vakuumgjutning återskapar troget båda ytbehandlingarna från huvudmönstret. Utseendet och texturen utvärderas på en färdigmonterad mockup. Eventuella ändringar matas sedan tillbaka till CAD-systemet. Ytterligare en gjutsats produceras inom några dagar.
Sportartiklar och leksaker
Hjälmvisir kräver optisk klarhet och stöttålighet. Skyddsglasögonbågar måste vara tillräckligt flexibla för att passa olika ansiktsformer samtidigt som de håller linserna ordentligt på plats. Actionfigurer kräver exakta detaljer av ansikten och tillbehör.
Vakuumgjutning kan hantera dessa olika krav. Klara polyuretaner för visir släpper igenom ljus utan distorsion. Flexibla formuleringar ger rätt spänning för glasögonbågar. Stela, detaljerade hartser fångar de fina egenskaperna hos samlarfigurer.
Arkitektoniska och konstmodeller
Arkitekter behöver kunna skala upp byggnadskomponenter för kundpresentationer. En specialdesignad lampskärm kanske bara säljer femtio enheter. En skulptör kanske vill producera en begränsad upplaga av ett verk.
Vakuumgjutning är idealiskt för alla dessa projekt. Ett mastermönster skrivs ut från CAD eller så skannas en originalskulptur. En silikonform fångar varje ytdetalj. De gjutna delarna är identiska med mastern. Flera kopior kan sedan skickas till kunder, gallerier eller återförsäljare.
När man INTE ska använda vakuumgjutning
Vakuumgjutning är en användbar teknik. Den är dock inte lämplig för alla jobb. Att förstå dess begränsningar kan förhindra kostsamma misstag och missade deadlines. Det är här processen misslyckas.
Fordon: Mer än 10 000 delar
Bildörrhandtag säljs i miljontals exemplar på olika fordonsplattformar. En instrumentpanel säljs i hundratusentals exemplar varje år. Vakuumgjutning kan inte producera dessa volymer. En silikonform kan producera mellan tio och femtio delar innan den bryts ner. Processen per del är långsam. Materialkostnaden per pund är också högre än för vanliga termoplaster.
Den rätta metoden är formsprutning. Den initiala kostnaden för verktygstillverkning är dock hög. Priset per del i stor skala är dock bara några ören. De som försöker sig på vakuumgjutning för bildelar i stora volymer upptäcker att de bränner igenom dussintals silikonformar och slutar med att betala mer per styck än de skulle göra för stålverktyg. Matematiken går helt enkelt inte ihop.
Medicinskt: Permanent implantats
En höftledsplastik håller i årtionden. En ryggradsfusionsbur måste behålla sin strukturella integritet även vid upprepad belastning. Patientsäkerheten bör aldrig äventyras genom att använda en gjuten polyuretandel. Materialegenskaperna är väl dokumenterade. De långsiktiga kryp- och utmattningsegenskaperna är dock inte desamma som för PEEK eller titan av implantatkvalitet.
Standarden här är CNC-bearbetning av medicinska metaller eller godkända termoplaster. Vakuumgjutning är inte lämplig för permanenta, lastbärande eller långtidsimplantatbara enheter. De som begär gjutna implantat uppvisar en missförståelse av både materialvetenskap och den regulatoriska processen. Tillsynsorgan kommer inte att godkänna dem. Ingenjörer bör inte föreslå det.
Flyg- och rymdfart: Primära strukturella sparrar
Flygplanets vikt bärs av dess vingbalk under flygning. Landningsställskomponenter utsätts för extrem belastning vid varje start och landning. Gjutna polyuretaner är inte strukturella material. De deformeras under långvarig belastning. De mjuknar vid måttliga temperaturer. De saknar också utmattningsbeständigheten hos flygplanskompositer av aluminium, titan och kol.
De rätta valen för landningsställskomponenter är metallbearbetning, komposituppläggning eller smidda komponenter. Vakuumgjutning har ingen plats i primära flygplanskroppsstrukturer. Detta förstås av personer inom flygindustrin.
Konsumentelektronik: Miljontals enheter
Smartphone-skal säljs i tiotals miljoner. Skalet till en populär laddare kostar runt sex siffror. Vakuumgjutning för dessa kvantiteter är opraktiskt.
Formsprutning är det enda ekonomiska alternativet i stor skala. Stålverktyget kan kosta femtiotusen dollar. Men den amorterade kostnaden över en miljon enheter skulle bara vara fem cent per del. Vakuumgjutning i stora volymer kostar dollar per del. Skillnaden är enorm.
Välj NOBLE för bästa vakuumgjutningstillverkning
NOBLE är en helt integrerad metall- och plastbearbetningsanläggning som specialiserar sig på produktion i låg till medelstor volym. Vi överbryggar klyftan mellan prototyper och massproduktion genom att erbjuda interna CNC-bearbetnings- och formsprutningsfunktioner, med stöd av rigorösa kvalitetsledningssystem.
Våra kärnprocesser
Vi gjuter inte bara prototyper; vi slutför jobbet. Vår anläggning hanterar hela tillverkningskedjan:
| Behandla | material | Typiska användningsområden |
| Formsprutning | ABS, PC, nylon, PEEK, acetal | Produktionsserier i hög volym |
| CNC-bearbetning | Aluminium, Mässing, Rostfritt stål, Titan | Precisionsfästen, höljen och funktionella metalldelar |
| Vakuumgjutning | Polyuretaner, silikoner, ABS-liknande hartser | 10–100 prototyper, broverktyg |
| Surface Finishing | Målning, plätering, anodisering, texturering | Kosmetiska konsument- och bildelar |
| Montage | Värmeutmatning, ultraljudssvetsning och manuell montering | Leveransklara komponenter |
Våra certifieringar
Vi arbetar enligt internationellt erkända kvalitetsstandarder för att betjäna krävande industrier som medicintekniska produkter, fordonsindustrin och flyg- och rymdindustrin.
- ISO 9001:2015 (Quality Management)Certifierad för konsekvent design, produktion och leverans av metall- och plastkomponenter inom alla branscher.
- ISO 13485:2016 (medicinsk utrustning)Certifierad för tillverkning av komponenter som används i kirurgiska instrument, diagnostisk utrustning och medicintekniska produkter av klass I/II (exklusive implantat om inte annat anges).
FAQ
Kan vakuumgjutning ersätta formsprutning?
Nej, vakuumgjutning tjänar ett annat syfte. Det producerar mellan tio och femtio delar från en silikonform. Däremot kan formsprutning producera tusentals eller till och med miljontals delar från ett stålverktyg. Den initiala kostnaden och ledtiden för formsprutning är mycket högre. Däremot är kostnaden per del i stor skala mycket lägre. Vakuumgjutning fyller gapet i lågvolymer. Det är inte avsett för högvolymsproduktion.
Hur många delar kan man göra med en silikonform?
Ungefär tjugo till trettio delar. Detta beror på delarnas geometri och det använda hartset. Enkla former utan underskärningar kan ge upp till fyrtio delar. Komplexa former med vassa hörn eller tunna väggar kan spricka i formen efter femton skott. Formen bryts ned gradvis. Ytfinishen försämras först. Måttnoggrannheten följer.
Är vakuumgjutning lämplig för genomskinliga delar?
Ja, men med begränsningar. Den färdiga produktens klarhet beror på mastermönstrets ytfinish. Ett polerat mastermönster ger en klar del. Ett grovt mastermönster ger dock en grumlig del. Dessutom är eventuella bubblor i hartset tydligt synliga i de transparenta delarna. Korrekt avgasning är därför avgörande. Resultaten är utmärkta för klara kosmetiska delar som utställningsmodeller. För optiska linser som kräver ett exakt brytningsindex är dock formsprutade optiska plaster eller maskinbearbetat glas att föredra.







