
Vad är det Ansiktsfräsning Behandla?
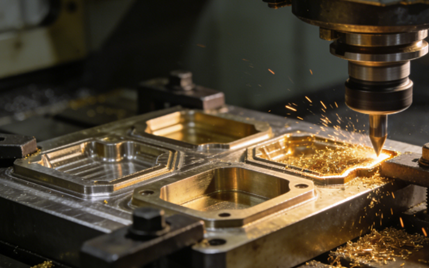
Planfräsning är en mekanisk bearbetningsmetod som använder en roterande fräs för att utföra skärning på ytan av ett arbetsstycke. Huvudsyftet med skärprocessen är att producera ett jämnt och plant plan och säkerställa att detta plan är vinkelrätt mot verktygets rotationsaxel.
Kärnprocessen vid planfräsning är att fräsen installeras i ett plan vinkelrätt mot spindeln, och flera skärtänder på dess omkrets och ändyta deltar i skärningen samtidigt. Arbetsstycket fixeras vanligtvis på arbetsbordet och bearbetas av det roterande skärverktyget.
Typer av planfräsningstekniker
Allmän planfräsning
Allmän planfräsning, som den mest grundläggande och mest använda processtypen inom bearbetning, drivs med standardhuvuden för planfräsning.
Allmän planfräsning är vanligtvis utrustad med fyrkantiga eller cirkulära skär och uppnår fullständig täckning av den bearbetade ytan genom lätta överlappande rörelser i axiell och radiell riktning.
Om du behöver utföra grov- eller halvfinbearbetning på material är generell planfräsning den föredragna processen för att fastställa referensytor. Den har hög bearbetningseffektivitet, men den erhållna ytfinishen är vanligtvis inte den bästa.
Precisionsfräsning eller högmatningsfräsning
Högmatningsfräsningsprocesser använder fräsar med speciella små huvudavböjningsvinklar. Dess kärnfunktion är användningen av en mycket hög matningshastighet per tand, men skärdjupet är mycket grunt.
Finfräsning eller högmatningsfräsning är mycket lämplig för bearbetning av tunnväggiga delar. Även om skärdjupet är litet, gör den extremt höga matningshastigheten metallavverkningshastigheten mycket betydande, och samtidigt kan den uppnå utmärkt ytkvalitet, vilket gör den till ett idealiskt val för effektiv finbearbetning.

Kraftig planfräsning
Kraftig planfräsning använder robusta och stadiga fräshuvuden för att ge stabil skärprestanda även under hög stöt och extrema belastningar.
Den kraftiga planfräsningsprocessen är särskilt lämplig för den första uppruggningen av gjutgods, smidesgods och andra ämnen, vilket kan avlägsna överskottsmaterial med högsta effektivitet och lägga grunden för efterföljande finbearbetningsprocesser.
Kantig planfräsning
Vinkelplanfräsning är en speciell planfräsningsprocess. Dess kärnfunktion är att den bearbetas med en planfräs med en huvudavböjningsvinkel som inte är lika med 90 grader.
Till skillnad från vanlig planfräsning, som producerar plana ytor, tillåter vinkelplanfräsning verktyget att skära i en specifik vinkel, vilket gör det idealiskt för fasningar, avfasningar och vinklade referensplan.
Ocuco-landskapet MMaterial som används vid planfräsning
Legerat stål
Stål är den största kategorin inom planfräsning, allt från lågkolstål till högkolstål och olika legeringsstål. De har utmärkta mekaniska egenskaper och är de vanligaste materialen att bearbeta.
Rostfritt stål
Rostfritt stål används flitigt på grund av sin utmärkta korrosionsbeständighet. Det har dock dålig värmeledningsförmåga och är benäget att härda under bearbetning, vilket gör det till ett typiskt svårbearbetat material.
Vid fräsning av rostfritt stål måste vassa skärverktyg användas, tillsammans med lämpliga spånbrytande spårkonstruktioner samt tillräcklig kylning och smörjning, för att förhindra verktygsvidhäftning och onormalt snabbt slitage.

Gjutjärn
Grått gjutjärn, segjärn och andra material kan också fräsas. De har hög hårdhet och sprödhet och är benägna att producera spån under bearbetning. Under fräsningsprocessen krävs vanligtvis medelhöga eller relativt höga skärhastigheter, vilket ställer högre krav på skärverktygets slitstyrka mot partiklar.
aluminium~~POS=TRUNC
Aluminiumlegering är den vanligaste lättmetallen, vilken är mjuk, har god plasticitet och utmärkt värmeledningsförmåga. Under fräsningsprocessen är detta material dock benäget att bilda eggar och har en tendens att fastna i verktyget.
Därför rekommenderas det vid fräsning av aluminiumlegeringar vanligtvis att använda verktyg med vassa skäreggar och stora spånvinklar, och att anta processparametrar som kombinerar hög skärhastighet med hög matningshastighet, för att uppnå en enhetlig effektiv bearbetning och utmärkt ytfinish.

Icke-metalliska och kompositmaterial
Tekniska plaster som nylon, polykarbonat, PEEK etc. De har låg hårdhet men hög elasticitet och extremt dålig värmeledningsförmåga. Vid fräsning av dessa material orsakar värmen som genereras av friktion lätt att arbetsstycket mjuknar och deformeras, medan gradbildning också är ett betydande problem.
Därför bör bearbetning använda extremt vassa skärverktyg med hög hastighet och grunt djup, tillsammans med effektiva spånavgångs- och kylningsåtgärder.
Viktiga verktyg och utrustning för effektiv planfräsning
Pinnfräsar
En pinnfräs är ett flereggat skärverktyg med skäreggar placerade på den cylindriska ytan och ändytan. Vid planfräsning används vanligtvis ett mindre axiellt skärdjup.
Pinnfräsar är mycket lämpliga för fräsning av smala plan, trappsteg etc. De används ofta inom multifunktionell bearbetning och formbehandling.
Flugskärare
En flugfräs syftar vanligtvis på en enkel hemmagjord planfräsningsanordning. Strukturellt sett är ett eller två vändskär monterade i änden av en verktygshållare. Det är mycket praktiskt vid enstaka stycken och småskalig produktion, underhållsverkstäder eller vid bearbetning av lokala bossar på stora arbetsstycken.
På grund av de inblandade skärinsatsernas knapphet och asymmetrin är balansen och styvheten hos flygande skärare relativt dålig, och deras skäreffektivitet och ytfinish är vanligtvis sämre än hos vanliga planfräsar.
Shell Mills
Shell Mills är ett av de mest typiska och vanligt förekommande standardverktygen för planfräsning.
Skalfräsar är de vanligaste verktygen för att fräsa stora hyvlar inom tillverkning. Typiska tillämpningar inkluderar: bearbetning av maskinbäddar, kontaktytor på låddelar, referensytor på formar, övre ytor på stora plåtdelar och andra tillfällen där en plan yta behöver uppnås effektivt.

Afördelar med planfräsningsprocessen
Hög bearbetningseffektivitet
Planfräsar har vanligtvis en stor diameter, kan täcka en bred bearbetningsbredd och är utrustade med flera skärtänder som deltar i skärningen samtidigt, så metallavverkningshastigheten är mycket hög.
Under grovbearbetningsfasen kan planfräsning använda ett stort skärdjup och hög matningshastighet för att snabbt avlägsna en stor mängd överskottsmaterial från arbetsstyckets yta, vilket lägger en grund för efterföljande processer och avsevärt minskar den totala bearbetningstiden för detaljerna. Det är ett idealiskt val för effektiv batchproduktion.

Utmärkt ytkvalitet
På grund av den axiella och radiella överlappningen av planfräsens skärtänder under skärning kan den bearbetade ytan trimmas flera gånger med varje passering, vilket ger en jämn och plan yta.
Genom att välja finslipade skärinsatser, justera rimliga skärparametrar och använda högprecisionsmaskiner är det enkelt att uppnå mycket höga planhetstoleranser och utmärkt ytjämnhet, och till och med ersätta vissa slipprocesser, vilket möjliggör "fräsning istället för slipning".
Processflexibilitet
Planfräsningsprocessen är mycket flexibel. Genom att byta ut blad med olika huvudavböjningsvinklar, material och spårtyper kan samma maskin och verktygskropp uppfylla bearbetningskraven för olika material, från mjuka aluminiumlegeringar till kylda stål med hög hårdhet.
Planfräsning kan inte bara utföra grovfräsning med hög belastning utan även finfräsning med hög hastighet. Den kan även slutföra bearbetning av lutande och trappstegsytor. En process kan omfatta flera steg från grovfräsning till finfräsning.
Bearbetningsstabilitet
Planfräsar har utmärkt strukturell styvhet och en säker anslutning till spindeln, vilket effektivt dämpar vibrationer och vibrationer under bearbetning. Detta bidrar till att minimera deformation av arbetsstycket, vilket gör dem särskilt lämpliga för bearbetning av tunnväggiga eller lågstyva komponenter. Den stabilitet som är inneboende i planfräsning säkerställer konsekventa och förutsägbara bearbetningsdimensioner.

God ekonomisk effektivitet
Planfräsning använder huvudsakligen vändskär. Verktygskroppen kan återanvändas under lång tid, och endast de skär med relativt lägre kostnader behöver bytas ut. Detta minskar verktygets långsiktiga användnings- och förvaltningskostnader avsevärt, och ökar de totala ekonomiska fördelarna.
DFördelar med planfräsningsprocessen
Höga maskinkrav
På grund av planfräsning, särskilt grovfräsning vid tung bearbetning, måste flera skärtänder drivas in samtidigt för att avlägsna en stor mängd material, vilket genererar en enorm skärkraft.
Om kraftfull planfräsning utförs på en verktygsmaskin med otillräcklig effekt eller dålig styvhet är det mycket troligt att det orsakar vibrationer, onormalt slitage på skärverktyget och till och med skadar maskinens noggrannhet.
Högre verktygskostnader
För att uppnå effektiv planfräsning krävs högkvalitativa, dedikerade planfräshuvuden med stor diameter och ett stort antal vändskär. Denna initiala verktygsinvestering är avsevärd.
Planfräsmaskiner kräver ofta installation av högpresterande, avancerade CNC-maskiner eller fleroperationsmaskiner, och kostnaden för inköp av utrustning är mycket hög.
Begränsad till plana ytor
Den största fördelen med planfräsar är deras förmåga att bearbeta öppna och breda ytor. De kan avlägsna material snabbt och hålla ytan plan. Men när detaljen har komplexa kurvor, djupa och smala fickor eller skarpa inre hörn blir fräsens förmåga begränsad. Verktyget är vanligtvis stort, så det kan träffa arbetsstycket och orsaka störningar. På grund av detta kan det inte nå de önskade områdena och kan inte skära ytan effektivt.
Risk för tunnväggig deformation
Vid bearbetning av tunnväggiga delar, smala delar eller arbetsstycken med otillräckligt fixturstöd kan starka radiella eller axiella skärkrafter lätt orsaka elastisk deformation av arbetsstycket eller till och med verktygsnedböjning. Dessa problem gör det svårt att upprätthålla god måttnoggrannhet och planhet. I många fall behöver detaljen flera lätta skärningar eller speciella bearbetningsstrategier för att korrigera deformationen.
Benägen för vibrationer och skak
Vid fräsning av breda ytor eller vid användning av verktygshållare med långt överhäng kan kontakten mellan verktyget och arbetsstycket bli instabil. Detta instabila tillstånd gör det lätt att periodiska vibrationer uppstår. Dessa vibrationer påverkar skärjämnheten, ytkvaliteten och verktygets livslängd.
Denna typ av vibration försämrar inte bara ytkvaliteten allvarligt och lämnar tydliga vibrationsmärken, utan accelererar också verktygsslitage och leder till och med till flisning, vilket utgör ett hot mot bearbetningsnoggrannheten och säkerheten.
Planfräsning kontra periferfräsning: Viktiga skillnader förklarade
| Jämförelsens dimension | Ansiktsfräsning | Perifer fräsning |
| Grundläggande definition | Använder skärarens yta och periferi för att producera en yta vinkelrät mot verktygsaxeln. | Använder de omkretsgående tänderna för att bearbeta ytor parallella med verktygsaxeln, såsom profiler eller kanter. |
| Verktygstyp | Planfräs (skivfräs) med skär på plan och periferi. | Pinnfräs, plattfräs etc., med skäreggar huvudsakligen längs omkretsen. |
| Ytproducerad | Plana ytor (horisontella plan, steg etc.). | Vertikala väggar, springor, konturerade ytor etc. |
| Huvudmål | Producera effektivt stora, plana ytor. | Maskinprofiler, spår eller komplexa 3D-funktioner. |
| Typiska användningsområden | Maskinbord, husytor, formytor etc. | Kilspår, kuggtänder, fickor, delkonturer etc. |
| Skärkraftskarakteristik | Högre axiell kraft, pressar arbetsstycket mot bordet, generellt stabilare. | Högre radiell kraft, benägen för verktygsböjning och vibrationer. |
| Ytkvalitet | Uppnår vanligtvis högre planhet och jämnare ytor. | Kan lämna verktygsmärken eller vågor; kräver finjustering för bättre finish. |

Vanliga problem med planfräsning och hur man löser dem
Dålig ytkvalitet
Regelbundna vibrationslinjer uppträder på den bearbetade ytan; den är onormalt grov, har repor eller ojämnheter.
Lösning
- Öka styvheten: Välj ett tjockare och starkare knivhandtag; Säkerställ arbetsstyckets och fixturens styvhet.
- Justera parametrar: Ändra skärhastighet, matningshastighet eller skärdjup för att bryta resonansfrekvensen; Använd asymmetrisk skärbredd eller variabel skärhastighet.
Kort verktygslivslängd
Bladet är kraftigt slitet, sprucket eller skadat och långt ifrån sin förväntade livslängd.
Lösning
- Optimera parametrar: Välj lämplig linjär hastighet och matningshastighet baserat på arbetsstyckets material och det rekommenderade värdet på bladet. Undvik friktionen som orsakas av "låghastighetsskärning".
- Hantering av eggbildning: Öka skärhastigheten; Använd ett vasst blad med positiv spånvinkel; Öka kylvätskans smörjförmåga.
Dålig planhet
Det bearbetade planet är ojämnt, med en fördjupning i mitten och utskjutande delar i kanterna, eller så finns det tydliga skarvar mellan flera verktygspassager.
Lösning
- Minska deformation: Välj verktyg och verktygshållare med större styvhet; Optimera fastspänningsschemat för att förhindra deformation av arbetsstycket under bearbetning.
- Kalibrera maskinverktyget: Kontrollera och justera regelbundet spindelns vertikalitet.
Grader och kantflisning
Grader eller materialflisning uppstår vid kanten av arbetsstycket när det sågas ut av verktyget.
Lösning
- Ändra skärmetoden: Minska matningshastigheten något innan du skär ut kanten.
- Optimera skärverktygen: Använd vassare blad med positiv spånvinkel; Se till att skärverktyget alltid är i gott skärskick och undvik att använda slitna blad.
- Lägg till processer: Ordna särskilda avgradningsprocedurer.
Atillämpningar av planfräsningsprocessen
Allmän maskiner
Storskaliga maskiner är det område där planfräsning används mest. Det används främst för bearbetning av bäddar, arbetsbord och installationsytor för styrskenor på olika typer av verktygsmaskiner.
Automobile industrin
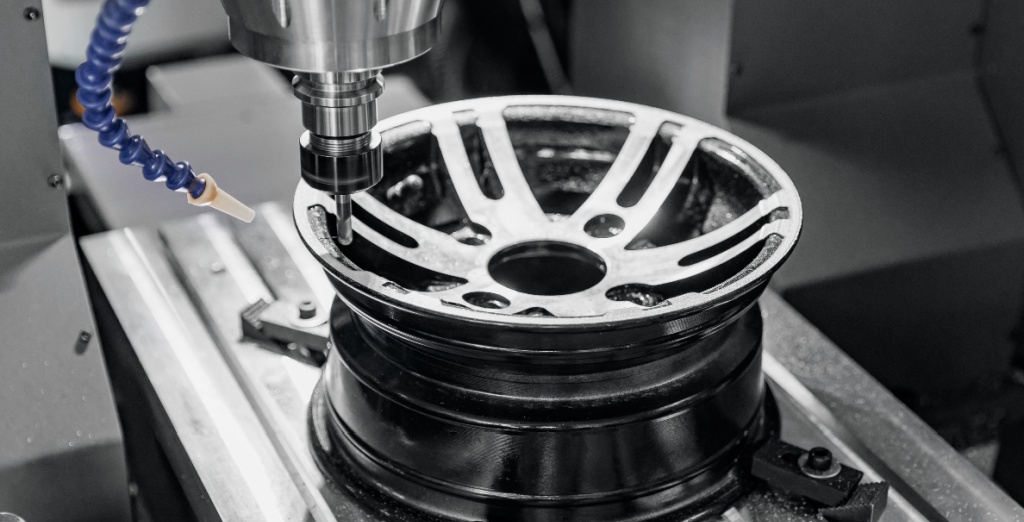
Inom bilindustrin används planfräsning för att bearbeta cylinderblockets och cylinderhuvudets anliggningsytor på motorer, växellådor och installationsplanen på chassiramar.
Inom järnvägstransporter används planfräsning för att skapa exakta plana ytor på viktiga lastbärande delar. Dessa inkluderar höghastighetslokomotivs boggier, motorbaser och andra viktiga strukturkomponenter. Processen bidrar till att säkerställa stabilitet, styrka och korrekt montering under krävande driftsförhållanden.
Formtillverkningsindustrin
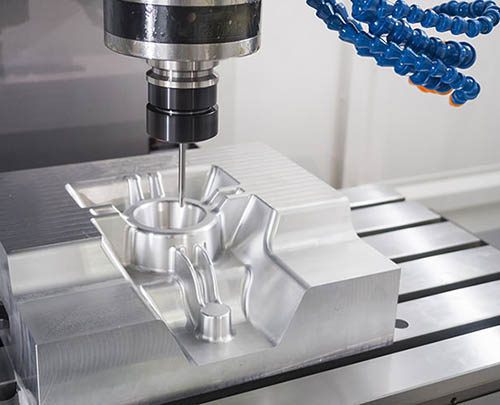
Formtillverkning är starkt beroende av planfräsning. Planfräsning används för att bearbeta formars delningsyta. Kvaliteten på detta plan avgör direkt produktens precision och formens livslängd.
Planfräsning används också för bearbetning av referensytor på formbaser och mallar. Höghastighetshårdfräsningsteknik används ofta eftersom den har extremt höga krav på ytjämnhet, planhet och bearbetningseffektivitet.
Aerospace
Inom flygindustrin används planfräsning för att bearbeta anliggningsytorna på vingribbor, skott och ytpaneler. Det tillämpas även på motorfästen och precisionsgränssnittsytor på rymdfarkosters strukturella delar. Dessa ytor måste uppfylla mycket höga noggrannhetskrav, så processen är ett viktigt steg i flyg- och rymdproduktion.
Varför välja NOBLE som din Ansikte Fräsning Leverantör av bearbetning
Planfräsningsprocessen på NOBLE är utformad för att leverera högprecision och högeffektiv ytbearbetning för både metall- och plastdelar. Vi använder avancerade CNC-fräsmaskiner , utrustade med styva spindlar och högkvalitativa indexerbara planfräsmaskiner, som kan producera plana, släta och jämnt dimensionerade ytor med utmärkt repeterbarhet.
NOBLE väljer den lämpligaste fräsdiametern, skärgeometrin, skärparametrarna och verktygsstrategin baserat på material- och toleranskraven för varje projekt.
NOBLE, med sin starka kapacitet, stabila bearbetningsteknik och strikta kvalitetskontroll, kan hantera både små och stora produktionsordrar samtidigt som de säkerställer en jämn ytkvalitet på alla delar.
Vanliga frågor
Vilka material kan bearbetas med planfräsning?
Planfräsning kan bearbeta många material, inklusive aluminium, rostfritt stål, kolstål, mässing, koppar, titan och tekniska plaster. Lämpligt verktygsval och skärparametrar justeras baserat på varje materials hårdhet och bearbetbarhet.
Vad är skillnaden mellan planfräsning och pinnfräsning?
Planfräsning använder en fräs med stor diameter för att bearbeta breda och plana ytor. Den är främst inriktad på att uppnå god planhet och hög effektivitet. Pinnfräsning, å andra sidan, använder mindre verktyg för att skära fickor, spår och mer komplexa former. Den används mest för detaljerad konturering och precisa funktioner på arbetsstycket.
Vilka faktorer påverkar kvaliteten på en planfräsningsoperation?
Verktygsgeometri, spindelhastighet, matningshastighet, skärdjup, maskinens styvhet, kylvätskeförbrukning och arbetsstyckets fastspänningsstabilitet.
Vilka är vanliga tillämpningar för planfräsning?
Planfräsning används ofta inom fordonsindustrin, flyg- och rymdindustrin, maskiner, formtillverkning och precisionskomponenter.
Hur uppnår man en bra ytjämnhet vid planfräsning?
För att uppnå en jämn ytfinish är det viktigt att använda vassa skärinsatser. Matningshastigheten bör vara korrekt inställd och skäret måste förbli stabilt under bearbetningen. Att välja rätt verktygsbana bidrar också till att förbättra resultatet. För bästa ytkvalitet rekommenderas att utföra en separat finbearbetningspassage med lägre matningshastighet och kortare skärdjup.







