
Vad är Formsprutning?
Extruderingsgjutning är en effektiv och allmänt använd tillverkningsprocess. Kärnprincipen är att mata in de uppvärmda, mjukgjorda eller smälta råmaterialen i maskinens tratt. Materialet trycks kraftigt framåt i extruderns cylinder av den roterande skruven. Under denna process, på grund av värmen som genereras av extern uppvärmning och skruvklippning, mjukgörs och smälts materialet helt.
Den enhetliga smältan tvingas passera genom en form med en specifik öppningsform under skruvens tryck. Materialet som kontinuerligt extruderas från formhuvudet får en fast tvärsnittsform som överensstämmer med formöppningen, precis som tandkräm som extruderas från en tandkrämtub. De extruderade profilerna kyls och formas, rätas sedan ut med en draganordning och skärs till önskad längd, vilket slutligen erhåller kontinuerliga produkter med fasta tvärsnittsformer.
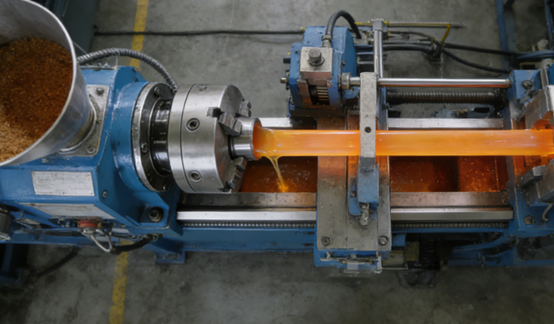
Hur fungerar extruderingsgjutning?
Lägg till material
Plastpellets eller pulver matas in i extruderns tratt och tillförs kontinuerligt och stabilt till extruderns cylinder. Under tyngdkraftens inverkan faller råmaterialen ner i cylindern och fångas upp av en roterande skruv. Skruvens rotation transporterar inte bara materialet framåt utan börjar också komprimera och förvärma det initialt, vilket förbereder det efterföljande smältsteget.
Smältning av materialet
När materialet trycks framåt i cylindern av skruven utsätts det för intensiv uppvärmning och skjuvning. Värmen kommer från de elektriska värmespolarna som är lindade runt cylinderns utsida, vilka värmer cylindern till en exakt temperatur över materialets smältpunkt.
Materialet i sig utsätts för enorma skjuv- och friktionskrafter mellan de spända skruvgängorna och cylinderväggen. Dessa mekaniska energier omvandlas till värme, vilket gör att materialet smälter grundligt och jämnt inifrån till en viskös vätska. Denna process kallas "mjukgöring".
Trycksättning
Det smälta materialet komprimeras snabbt under skruvens tryck. Syftet med detta steg är att eliminera bubblor i smältan, blanda eventuella pigment eller tillsatser och säkerställa att smältans viskositet, temperatur och tryck når ett helt enhetligt och stabilt tillstånd innan den passerar genom formen, vilket lägger grunden för högkvalitativ extrudering.
Formning
Den helt homogeniserade högtemperatursmältan pressas genom formen som är monterad i cylinderns främre ände under det kraftfulla tryck som kontinuerligt appliceras av skruven. Formens inre flödeskanaler har utformats och polerats noggrant, och formen på deras öppningar bestämmer slutproduktens tvärsnittsprofil.
Oavsett om det är ett cirkulärt rör, en komplex ihålig profil eller en plan plåt, när smältan strömmar genom formen kommer den exakt att presentera formen på formens inre hål, vilket fullbordar omvandlingen från en amorf smälta till en specifik profil.
Kylning
Profilerna som extruderas från formen måste kylas och stelna omedelbart. Beroende på produkten varierar kylmetoderna: rör eller profiler kyls ofta genom vattentankar fyllda med kallt vatten; plåtmaterial kan använda en uppsättning kallvalsar.
Kylsystemet måste vara effektivt och enhetligt för att säkerställa att produkten snabbt antar form, förhindra att den sjunker ihop eller vrids, och för att behålla sina exakta dimensioner och form.
Skärande
När profilen har svalnat och stelnat måste den dras bort från formöppningen med konstant hastighet, och denna uppgift utförs med en draganordning.
Draganordningar är vanligtvis ett eller flera par spår eller rullar, som försiktigt men bestämt håller produkten och ger en jämn dragkraft. Denna dragkraft måste vara perfekt synkroniserad med skruvens extruderingshastighet för att förhindra produktansamling eller överdriven sträckning. Slutligen skickas de kontinuerligt extruderade produkterna till skärstationen, där de automatiskt skärs av sågblad eller skärmaskiner enligt den förinställda längden för att erhålla de slutliga färdiga produkterna.
Vilka är de vanligaste materialen som används vid extruderingsgjutning?
Polyeten (PE)
Polyeten är en av de vanligaste extruderade plasterna, huvudsakligen uppdelad i högdensitetspolyeten och lågdensitetspolyeten.
Högdensitetspolyeten har hög hållfasthet och kemisk resistens och används ofta vid tillverkning av vattenrör, gasrör och stora behållare. Lågdensitetspolyeten är mjukare och mer transparent och används ofta för att tillverka filmer, plastpåsar och trådisoleringsskikt. Dess utmärkta fluiditet och bearbetningsstabilitet gör den mycket lämplig för höghastighets extruderingsproduktion.
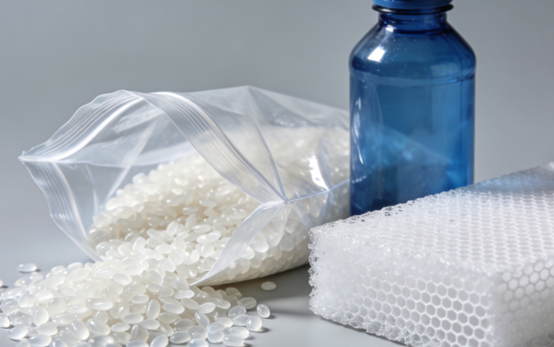
Polyvinylklorid (PVC)
Polyvinylklorid är ett multifunktionellt material och dess hårdhet kan justeras med hjälp av tillsatser.
Stel polyvinylklorid har hög hållfasthet och korrosionsbeständighet och används ofta i dörr- och fönsterprofiler, rör och golv inom byggindustrin. Mjuk polyvinylklorid är flexibel och används ofta i tråd- och kabelmantlar, slangar och vattentäta membran.
Polyvinylklorid kräver noggrann temperaturkontroll under bearbetning för att förhindra nedbrytning och produktion av skadliga gaser.
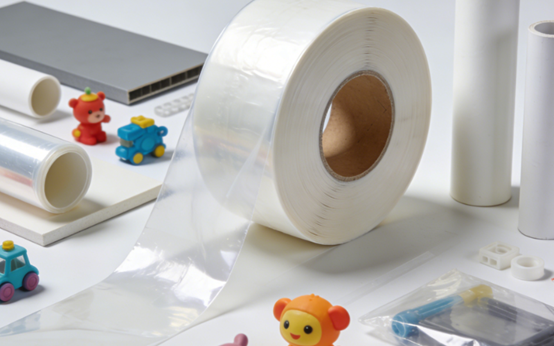
Polypropylen (PP)
Polypropen har utmärkt värmebeständighet och kemisk stabilitet, och dess densitet är relativt låg. Det används ofta för att tillverka livsmedelsförpackningar, bildelar och hushållsartiklar som förvaringslådor och porslin.
Extruderingsprocessen av polypropen kräver en relativt hög smälttemperatur, men krympningshastigheten är relativt hög. Därför bör särskild uppmärksamhet ägnas åt dimensionsstabilitet och deformationskontroll under kylnings- och formningsstadiet.
Polystyren (PS)
Polystyren delas in i universalpolystyren och slagtålig polystyren. Universalpolystyren är transparent och relativt spröd och används ofta för att tillverka engångsbestick, CD-fodral och displayställ. Slagtålig polystyren används, på grund av sin förbättrade seghet, ofta som innerfoder i kylskåp och ytterhölje i leksaker.
Vid extrudering av polystyren bör det noteras att dess smälthållfasthet är relativt låg och att den inte är lämplig för produktion av tjockväggiga eller komplexa ihåliga profiler.
Akrylonitrilbutadienstyren (ABS)
ABS-harts kombinerar styrka, seghet och ytglans och är en teknisk plast. Den används ofta i bildelar som instrumentpaneler, höljen till hushållsapparater och Lego-klossar.
När ABS extruderas måste torkningsförhållandena kontrolleras noggrant på grund av dess starka hygroskopicitet. Kvarvarande fukt kan orsaka bubblor eller silverränder på produktytan under bearbetningen, vilket påverkar den färdiga produktens kvalitet.
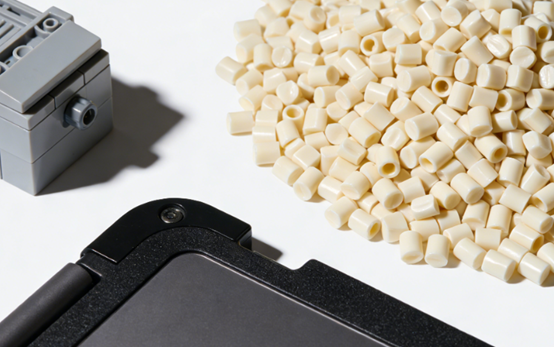
Termoplastiska elastomerer (TPE)
Termoplastiska elastomerer har gummits elasticitet och plastens bearbetningsbarhet och kan formas genom extrudering utan vulkanisering. De används ofta i tätningslister, slangar, handtag och sportutrustning.
Termoplastiska elastomermaterial är temperaturkänsliga under extrudering. Alltför höga temperaturer kan leda till nedbrytning, medan alltför låga temperaturer kan påverka fluiditeten. Därför krävs ett noggrant temperaturkontrollsystem för att säkerställa produktens prestanda.
Vilka är fördelarna med extruderingsgjutning?
Hög effektivitet
Extruderingsgjutning kan uppnå kontinuerlig produktion i 24 timmar utan avbrott. Hela processen från råmaterialinmatning till slutproduktens skärning är helautomatiserad, med extremt hög produktionseffektivitet. Den är särskilt lämplig för tillverkning av långa profiler, rör, plattor etc. Till skillnad från formsprutning behöver den inte gå igenom upprepade formens öppnings- och stängningscykler. Därför är produktionen per tidsenhet vid extruderingsgjutning stor, vilket gör den lämplig för produktion av storskaliga standardiserade produkter.
Låg produktionskostnad
Extruderingsgjutning är en kontinuerlig process med hög produktionshastighet, vilket minskar enhetsförbrukningen av utrustning och energi. Formstrukturen är relativt enkel och formkostnaden är mycket lägre än för formsprutning och andra processer. Samtidigt är utnyttjandegraden av råmaterial hög, och avfallsmaterial kan krossas och direkt återvinnas och återanvändas, vilket ytterligare minskar materialkostnaderna.
Hög formflexibilitet
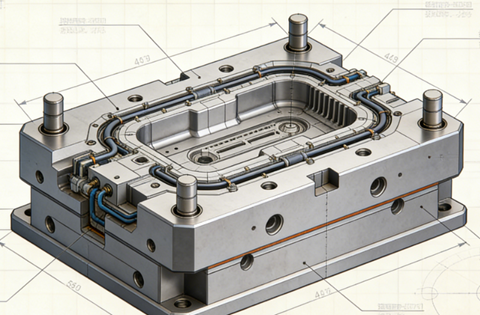
Extruderingsgjutning kan producera olika komplexa och kontinuerliga profiler med konstant tvärsnitt, såsom ihåliga profiler, profiler med flera kaviteter och specialformade profiler, genom att ändra olika typer av formöppningar. Produktens tjocklek, bredd och form behöver bara justeras beroende på formen och efterföljande hjälpmaskiner, vilket är mycket flexibelt.
Bred materialkompatibilitet
Extruderingsgjutning tillämpas på de allra flesta termoplaster och kan även användas för vissa härdplaster, gummi, livsmedelsråvaror, metaller etc. Genom att justera processparametrarna kan material med olika reologiska egenskaper anpassas.
Konsekvent produktkvalitet
Extrudering kan producera produkter med mycket jämna dimensioner och fysikaliska egenskaper längs längdriktningen under stabila processförhållanden. Under extruderingsprocessen genomgår smältan noggrann blandning, komprimering och homogenisering, vilket resulterar i en tät inre struktur hos produkten, inga skarvar och tillförlitlig prestanda.
Hög processintegration
Produktionslinjen för extruderingsgjutning kan enkelt integrera flera efterföljande processer för att uppnå "enlinjegjutning". Till exempel kan onlinetryckning, prägling och laminering utföras samtidigt under extrudering, eller så kan den anslutas direkt till nedströms formnings- och svetsutrustning, vilket minskar behovet av mellanlänkar och sekundär bearbetning.
Begränsningar och utmaningar med Formsprutning
Begränsningar för produktform
Extruderingsgjutning kan i huvudsak bara producera kontinuerliga profiler med konstanta tvärsnittsformer. Det går inte att tillverka produkter med tvärsnittsförändringar i längdriktningen eller med komplexa tredimensionella strukturer. Denna typ av produkt är beroende av andra processer, såsom formsprutning.
Utmaningar med dimensionell noggrannhet
Materialet genomgår termisk expansion och kontraktion från smält tillstånd till kylning och formning, och påverkas av flera faktorer såsom kyljämnhet och dragstabilitet. Det är mycket utmanande att upprätthålla hög dimensionell noggrannhet och formstabilitet hos produkten längs hela längdriktningen, och kraven på processkontroll och formdesign är extremt strikta.
Höga materialkrav
Extruderingsgjutning har vissa krav på materialens termiska stabilitet, smälthållfasthet och flytbarhet. Till exempel kan vissa material som är känsliga för höga temperaturer brytas ner medan de stannar kvar i cylindern. Material med låg smälthållfasthet kan misslyckas med att behålla sin form efter att ha lämnat formen och är benägna att sjunka ihop eller gå sönder.
Inledande investering
Även om kostnaden för en enda uppsättning formar vid extruderingsgjutning är relativt låg, är den totala initiala investeringen för en komplett extruderingsproduktionslinje relativt hög. Dessutom krävs tidskrävande processparametrarjusteringar och materialspill varje gång en produkt eller form byts ut, vilket gör småskalig produktion inte ekonomiskt lönsam.
Hög processkontrollkomplexitet
Extrudering är en kontinuerlig dynamisk jämviktsprocess. Många parametrar som temperatur, tryck och skruvhastighet är sammankopplade och måste koordineras exakt. Även den minsta variationen i någon parameter kan påverka slutproduktens storlek, utseende eller mekaniska egenskaper, vilket ställer höga krav på operatörernas erfarenhet och kraven i det automatiska styrsystemet.
Ytkvalitet
Ytan på extruderade produkter är benägen för defekter som flytmärken, vågmönster och ojämn glans. Dessa defekter är vanligtvis relaterade till formens utformning, smältbrott, ojämn kylning eller materialets inneboende egenskaper. För att erhålla högkvalitativa ytor krävs extremt exakt formbearbetning och processkontroll.
Extruderingsgjutning kontra formsprutning
| Aspect | Formsprutning | Formsprutning |
| Processprincip | Pressar kontinuerligt smält material genom en form för att bilda en konstant tvärsnittsprofil. | Injicerar smält material i en sluten formkavitet och kyls sedan för att bilda en separat del. |
| Verktyg (form/matris) | Relativt enkel form; lägre kostnad. | Komplex tvådelad gjutform; högre kostnad. |
| Produktionseffektivitet | Hög för långa, enhetliga produkter; kontinuerlig drift. | Hög för massproduktion av identiska delar; cyklisk drift. |
| Materialflexibilitet | Lämplig för ett brett utbud av termoplaster och vissa andra material. | Mycket brett utbud av termoplaster, härdplaster och elastomerer. |
| Design flexibilitet | Begränsad till konstanta tvärsnitt. | Hög; kan producera komplexa 3D-former, underskärningar och fina detaljer. |
| Inledande investering | Lägre verktygskostnad, men ett komplett sortiment kan vara betydande. | Högre gjutkostnad, men kostnaden per del sjunker vid höga volymer. |
| Typiska användningsområden | Rör, fönsterprofiler, filmer, stänger, ark. | Elektroniska höljen, bildelar, leksaker och flaskkorkar. |
Underhållstips för extruderingsmaskiner
Regelbunden rengöring
Efter varje maskinavstängning eller materialbyte måste tratten, skruven och cylindern rengöras noggrant för att förhindra materialrester och förkolning. Speciellt efter bearbetning av värmekänsliga material som PVC krävs omedelbar rengöring. Formgjutningen bör rengöras med en särskild kopparborste eller ett mjukt verktyg för att undvika repor. Dammet på värmespolen och kylfläkten måste också rengöras regelbundet för att säkerställa värmeavledningseffektiviteten.
Temperaturkontroll
Kalibrera termoelementen och värmarna i varje temperaturzon varje månad för att säkerställa att den faktiska temperaturen överensstämmer med det visade värdet. Kontrollera värmespolens täthet för att förhindra lokal överhettning på grund av dålig kontakt. Kylvattenkanalen måste hållas fri. Filtret bör rengöras regelbundet för att förhindra att kalkavlagringar påverkar kyleffektiviteten.
Underhåll av smörjsystem
Byt smörjoljan i reducerväxeln i tid och kontrollera oljenivån dagligen. Applicera den angivna typen av fett på rörliga delar som lager och styrskenor med föreskrivna intervaller. Kontrollera regelbundet spänningen och uppriktningen av remmen eller kopplingen för att förhindra onormala vibrationer.
Säkerhetskontroller
Kontrollera regelbundet att motorströmmen är stabil, rengör elskåpet från damm och dra åt kopplingsplintarna. Testa om nödstoppsknappen, säkerhetsdörrbrytaren, överbelastningsskyddet och andra säkerhetsanordningar är tillförlitliga och effektiva för att säkerställa att de uppfyller kraven för säker produktion.
Mögelförvaring
Efter att maskinen har stängts av och formen har tagits bort, bör kvarvarande smält material i maskinen omedelbart avlägsnas, rostskyddsbehandling utföras och det ska förvaras i ett torrt och avsett ställ med konstant temperatur. Kontrollera värmestaven och ytan på flödeskanalen före återinstallation för att säkerställa att det inte finns några skador eller rostfläckar.
Tillämpningar av extruderingsgjutning
Bygg
Ett stort antal plastprofiler som används inom byggbranschen, såsom dörr- och fönsterprofiler och dekorativa linjer, formas genom extrudering. Komplexa tvärsnittsstrukturer kan erhållas genom formkonstruktion, vilket uppfyller kraven på hållfasthet, värmeisolering och estetik. Extruderingsprocessen stöder även flerkammarstrukturer och samextruderingsteknik, vilket bidrar till att minska materialförbrukningen och förbättra den totala prestandan.
Ledningar och kablar
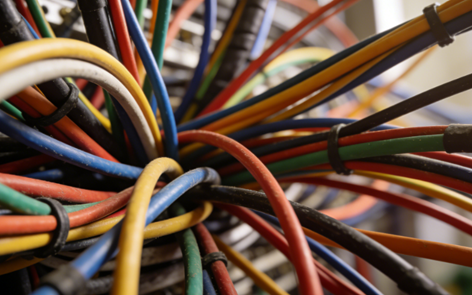
Vid tillverkning av ledningar och kablar används extruderingsgjutning för att täcka isolerande lager eller mantlar runt metallledare, såsom material som PVC, XLPE och TPU. Denna process kan uppnå en kontinuerlig och jämn beläggning, vilket säkerställer stabil elektrisk prestanda. Den har också slitstyrka, flamskyddsförmåga och motståndskraft mot miljöpåverkan, vilket gör den till en nyckelprocess inom områdena kraft, kommunikation och kablage för bilar.
Medicinsk Industri
Medicinska förbrukningsartiklar för engångsbruk eller långtidsbruk, såsom infusionsrör och andningsrör, tillverkas ofta genom extruderingsgjutning. Denna process kan säkerställa hög jämnhet i innerdiameter och väggtjocklek, uppfylla strikta hygien- och biokompatibilitetskrav och är lämplig för kontinuerlig produktion i rena miljöer.
Plaströr
En av de vanligaste tillämpningarna för extruderingsgjutning är olika plaströr, såsom PVC- och PP-rör, som används i stor utsträckning inom vattenförsörjning och dränering, gasöverföring, jordbruksbevattning samt kraft- och kommunikationsskydd. Denna process kan kontinuerligt producera långa rör med enhetlig väggtjocklek, stabila dimensioner, hög produktionseffektivitet och är bekväm att uppfylla olika användningskrav, såsom tryckmotstånd, korrosionsbeständighet och åldringsbeständighet, genom formeljustering.
ÄDEL's Extruderingsgjutningstjänster
Välkommen till NOBLE, din betrodda partner för precisionsformning av extrudering. Vi specialiserar oss på att omvandla råa plasthartser till högpresterande, kontinuerliga profiler som uppfyller de krävande kraven från olika branscher.
Viktiga förmågor och styrkor:
- Bred materialexpertis: Vi bearbetar ett brett utbud av termoplaster, inklusive PVC, PE, PP, ABS, PS, TPE och tekniska kvaliteter.
- Anpassad profildesign: Vi utmärker oss på att producera komplexa specialprofiler, från enkla rör och stänger till flerkammar-ihåliga konstruktioner.
- Fullskalig produktion: Vi stöder projekt som sträcker sig från prototypframtagning till småskalig produktion.
- Precision och konsekvens: Vår kontrollerade process och strikta kvalitetskontroller säkerställer att varje meter av din profil uppfyller exakta specifikationer för dimensioner, hållfasthet och finish.
- Tilläggstjänster: Vi erbjuder sekundära operationer som skärning, borrning, stansning, tryckning och montering för att leverera färdiga komponenter.
FAQ
Vilka är de viktigaste typerna av extruderingsmunstycken?
En rörform formar ihåliga rör med hjälp av en dorn för att skapa innerdiametern. En plan plåtform producerar breda, tunna ark med en bred, slitsliknande öppning. En profilform har en komplex öppning för att tillverka anpassade former som fönsterkarmar eller altaner. En trådbeläggningsform applicerar ett koncentriskt lager av isolering direkt på en rörlig trådkärna. En blåsfilmsform är en upprätt cylinder med en cirkulär öppning som används för att tillverka plastfilm.
Vilka material tillverkas vanligtvis extruderingsmunstycken av?
Formar tillverkas av höghållfasta, slitstarka metaller för att motstå högt tryck, temperatur och slipande plaster. Vanliga material inkluderar verktygsstål för allmänt bruk, rostfritt stål för korrosionsbeständighet med vissa material och härdade legeringar. Kritiska ytor är ofta förkromade eller nitrerade för att öka hårdheten, minska friktion och förhindra materialvidhäftning, vilket säkerställer en slät produktyta och längre livslängd för formarna.
Vilka är vanliga underhållsmetoder för extruderingsmunstycken?
Att applicera skyddande korrosionsskyddsbeläggningar före förvaring förhindrar rost. Regelbunden inspektion av slitage, repor eller korrosion på kritiska ytor är nödvändig. Formar bör förvaras i en torr, kontrollerad miljö. Korrekt hantering förhindrar hack eller bucklor i den exakta
Hur länge håller en extruderingsmatris vanligtvis?
Livslängden varierar kraftigt beroende på det bearbetade materialet, produktionsvolymen, underhållskvaliteten och själva formmaterialet. En väl underhållen form som bearbetar icke-slipande hartser som LDPE eller HDPE kan hålla i många år, till och med årtionden, av kontinuerlig produktion. Bearbetning av slipande material som träplastkompositer (WPC) eller vissa PVC-blandningar kan avsevärt minska denna livslängd, vilket kräver renovering eller utbyte mycket tidigare.
Vad är "matrislinjer" och hur kan de minimeras?
Formlinjer är subtila, kontinuerliga vertikala linjer eller märken på den extruderade produktens yta, som löper i maskinriktningen. De orsakas ofta av mindre repor, defekter eller ansamlade rester på formkanten eller landningsytan. För att minimera dem, se till att formen rengörs och poleras noggrant.







