
Vad är Waterjet Cutning?
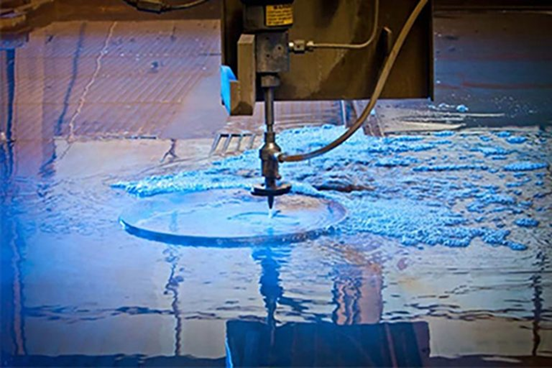
Vattenskärning är en kallbearbetningsteknik som använder ultrahögtrycksvatten för skärning. Vanligt vatten trycksätts till ultrahögt tryck och bildar höghastighetsstrålar genom fina munstycken, vilka träffar materialets yta för att uppnå skärning. För hårda material som metall och sten tillsätts ofta slipmedel i vattnet för att öka skärkraften.
Hur fungerar vattenskärning?
Trycksättning
En högpresterande hydraulpump eller booster trycksätter vanligt kranvatten till ett extremt högt tryck, vanligtvis mellan 3 000 och 6 000 bar, vilket är flera gånger trycket i de djupaste skyttegravarna i havet. Sådant högt tryck ger vatten enorm potentiell energi, vilket lägger en solid grund för den efterföljande bildandet av höghastighetsstrålar.
Vattenacceleration
Högtrycksvatten leds genom rör till skärhuvudet, där det tvingas genom ett extremt litet munstycke av artificiell safir eller diamant. Enligt Bernoullis princip omvandlas högtrycksvattnets tryckenergi till kinetisk energi när det tvingas genom denna lilla öppning, vilket bildar en höghastighetsstråle som rör sig med en hastighet av cirka 900 meter per sekund. Denna extremt fina vattenstråle med hög hastighet fungerar som "skäregg" för ren vattenskärning.
Slipmedelsblandning
Vid skärning av hårda material som metall eller sten aktiveras slipmedelsblandningssystemet. Inuti skärhuvudet passerar en höghastighetsvattenström genom en blandningskammare där venturieffekten skapar ett vakuum som automatiskt drar in fina slipmedelspartiklar.
Dessa partiklar accelereras till höga hastigheter i vattenstrålen och får betydande kinetisk energi. Detta omvandlar vattenstrålens rena slagkraft till en mycket effektiv mikroslipande verkan, vilket möjliggör skärning av hårda, tjocka material.
Materialerosion och skärning
Den blandade slipmedlet eller den rena vattenstrålen träffar en liten punkt på materialet med extremt hög energitäthet. Dess kinetiska energi eroderar omedelbart ytan och tvättar bort mikroskopiska partiklar. Genom att skärhuvudet flyttas exakt via CNC-systemet, rör sig denna erosionspunkt längs den programmerade banan, vilket ger ett kontinuerligt, jämnt snitt. Under hela processen förblir materialet fritt från termiska effekter och undviker värmepåverkade zoner eller distorsion.
CNC-rörelse och dränering
Datorn styr exakt skärhuvudets rörelsebana enligt banan på ritningen, och skär därmed ut alla komplexa former. Efter skärningen avlägsnar vattenstrålen materialpartiklar och eventuellt kvarvarande slipmedelsflöde till vattentanken nedanför, där deras energi avleds. Vattnet dräneras eller behandlas sedan, och slipmedlen kan separeras och återvinnas.
Material som används vid vattenskärning
Metall
- Stål: Vattenstråle är en idealisk metod för att skära stål, särskilt lämplig för värmekänsligt verktygsstål, legerat stål eller kylt stål. Det skapar inte en värmepåverkad zon, kan bibehålla materialets ursprungliga hårdhet och struktur, och skärningen kommer inte att hårdna eller deformeras.
- AluminiumOavsett om det gäller tunna plattor eller tjocka aluminiumblock, kan vattenstrålar skära snabbt och rent utan att generera slagg eller förändra materialegenskaper på grund av hög värme, som vid termisk skärning. Kantkvaliteten efter skärning är utmärkt.
- titanTitan är mycket känsligt för kemiska reaktioner och egenskapsförändringar vid höga temperaturer. Vattenstrålars kallskärningsegenskaper undviker dessa problem perfekt och är en av de föredragna metoderna för att skära titanlegeringar av flyg- och rymdkvalitet. Skärningen är ren och det finns ingen risk för termisk försprödning.
- MässingKoppar har utmärkt värmeledningsförmåga, vilket gör det mycket svårt att skära med värme och orsakar betydande deformation. En vattenstråle kan skära enkelt utan termisk stress, kommer inte att förändra materialets elektriska ledningsförmåga och mekaniska egenskaper, och snittsömmen är fin.
Sten och keramik
- Marmor: Vattenstrålar kan skära ut extremt komplexa och fina mönster och former, med släta kanter som inte kräver efterpolering och inte producerar damm eller orsakar stensprickbildning. De är vanligt förekommande verktyg inom stenkonst och dekoration.
- Granit: Eftersom natursten är extremt hård är vattenstråle den enda praktiska metoden som kan utföra komplex och oregelbunden skärning. Den undviker problemen med verktygsslitage och kantflisning vid traditionell mekanisk skärning och har hög skärnoggrannhet.
- Kakel: Oavsett om det är keramiska plattor eller förglasade plattor, kan vattenstrålar uppnå sömlösa kurvor, urholkade och inläggningar, med snygga och släta snitt och utan sprickbildning, vilket avsevärt förbättrar möjligheterna till dekorativ design.
- Sammansatt sten: Detta material, som består av stenskott och harts, orsakar inte delaminering eller kantflisning vid vattenstrålebehandling och kan bibehålla sin kompositstruktur perfekt. Snittkvaliteten är överlägsen den vid sågning.
Glas
Vattenstrålar kan skära vanligt glas, laminerat glas och härdat glas. Rent vatten eller fin slipning kan producera släta kanter med nästan inga mikrosprickor, vilket undviker glasbrott orsakat av termisk stress.
kompositer
- Akryl och plexiglas: Kallskärning av akryl och plexiglas med rena vattenstrålar resulterar i kristallklara kanter utan smältning, imbildning eller termisk spänningssprickbildning, och inga giftiga gaser produceras under skärprocessen.
- polykarbonat: Polykarbonat, som är en tålig teknisk plast, smälter och ger dåliga kanter vid värmeskärning. Vattenstråleskärning kan uppnå rena och gradfria snitt utan att införa inre spänningar i materialet.
- Glasfiber: Vattenskärning producerar inte en stor mängd skadligt damm som vid sågning, och smälter inte heller hartsmatrisen som vid termisk skärning. Det kan effektivt minska delaminering och kantslitage, och snittet blir rent.
- Kolfiber: Vattenstråle är guldstandarden för skärning av kolfiberkompositmaterial. Den skärs genom mekanisk erosion, vilket undviker termisk skada och delaminering, vilket perfekt bevarar fibrernas styrka och strukturella integritet, och det finns ingen trådbildning vid skärningen.
Gummi
Lågtrycksvattenstrålar kan enkelt skära gummi, precis som att "skära smör med en vattenkniv", utan att deformeras, fastna eller generera obehagliga lukter på grund av värme som genereras av friktion. Snittet är jämnt och dimensionerna är exakta.
Trä
Vattenstrålar kan skära i trä och är särskilt lämpliga för inläggningstekniker som skapar komplexa mönster. Det kan minska risken för revor och grader i träfibrerna, och det finns inga förkolnings- eller brännmärken. Det är en ren skärmetod.
Typer av vattenskärning
PURE Water Jet CUtting
Ren vattenstråleskärning använder endast ultrahögtrycksvatten, utan slipmedel. Vanligt kranvatten trycksätts till flera hundra megapascal och pressas genom ett munstycke med fin ädelsten, vilket bildar en högenergisk vattenstråle som färdas med flera gånger ljudets hastighet. Denna höghastighetsstråle skär genom att erodera materialytan genom intensiv stöt och tvätta bort mikrofragmenten.
Ren vattenstråle är främst lämplig för att skära relativt mjuka material, såsom livsmedel, skum, gummi, kork, papper, plastfilm och vissa mjuka plaster.
Alla tillgångar på ett och samma ställe
- Exceptionellt hög skärprecision
- Inga värmepåverkade zoner eller materialdeformation
- Relativt låga driftskostnader och miljövänlig
- Extremt snabba skärhastigheter för mjuka material
Slipande vattenstråleskärning
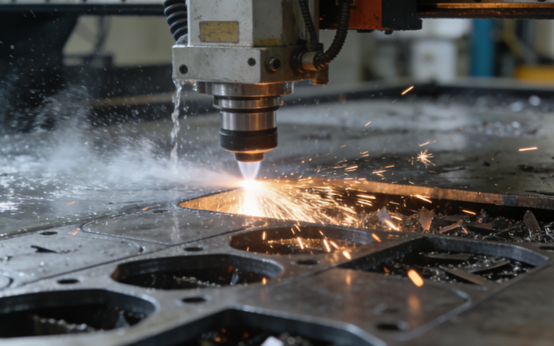
Högtrycksvattenpumpen genererar en ren vattenstråle. Denna vattenstråle skapar ett vakuum i skärhuvudets blandningskammare genom venturieffekten, vilket automatiskt drar in och accelererar slipande partiklar för att bilda en slipande vattenstråle.
Slippartiklar utför det huvudsakliga skärarbetet och eroderar materialet genom mikroskopisk slipning och slag. Denna metod utökar skärkapaciteten avsevärt och kan effektivt skära olika material med hög hårdhet och hög hållfasthet, inklusive alla typer av metaller, stenar, glas, keramik, kompositmaterial och tjocka plaster.
Slipande vattenstråleskärning behåller alla kallbearbetningsfördelar med ren vattenstråleskärning, men har en starkare skärkapacitet och ett extremt brett användningsområde. Kostnaden är att skärkostnaden ökar på grund av förbrukningen av slipmedel, och slitaget på skärhuvudets delar är också snabbare.
Alla tillgångar på ett och samma ställe
- Exceptionell materialmångsidighet
- Imponerande skärdjup
- Högkvalitativ och flexibel skärning
Bfördelar med vattenskärning
Kallskärningsprocess
Vattenskärning separerar material genom mekanisk erosion av en höghastighetsvattenström, inte värme. Som ett resultat upplever arbetsområdet ingen signifikant temperaturökning. Detta undviker helt problem som värmepåverkade zoner, förändringar i metallurgisk struktur, härdning, termisk deformation eller kvarvarande spänningar. Metoden är således unikt värdefull för bearbetning av värmekänsliga, explosiva eller tidigare värmebehandlade material.
Materiell mångsidighet
Från mjuka material som gummi, skum och livsmedel till hårda material som sten, glas och keramik kan vattenstrålar skära nästan alla typer av material. Dess "universella" egenskap härrör från det faktum att dess skärmekanism är fysisk erosion snarare än att förlita sig på materialets elektriska ledningsförmåga eller specifika smältpunkt, vilket gör den till en idealisk lösning för tvärbransch- och multimaterialbearbetningsmiljöer.
Hög flexibilitet och precision
Vattenstrålar kan enkelt börja skära från vilken punkt som helst inuti plåten utan behov av förgjorda starthål. Kombinerat med ett avancerat numeriskt styrsystem kan det exakt skära ut extremt komplexa tvådimensionella geometriska former, spetsiga vinklar och fina konturer. Efter skärning genomgår arbetsstycket vanligtvis minimal deformation. I många fall kan det användas direkt eller kräver endast en liten mängd efterföljande bearbetning, vilket avsevärt förbättrar produktionsflexibiliteten och designfriheten.
Miljö- och säkerhetsmässig excellens
Vattenskärning använder inte giftiga kemikalier. Under skärprocessen produceras inga giftiga gaser, rök eller damm, och arbetsmiljön är ren och säker. Till skillnad från plasma- eller flamskärning producerar den inte skadlig strålning eller orsakar att materialet bränns.
Den huvudsakliga biprodukten är en blandning av vatten, slipmedel och materialrester, som lätt kan behandlas centralt och återvinnas, vilket uppfyller kraven för modern grön tillverkning.
Överlägsen skärkvalitet
Skärkvaliteten vid vattenstråleskärning är utmärkt, med en slät yta och vanligtvis inga grader. Genom att kontrollera processparametrarna kan skärlutningen effektivt minskas eller kontrolleras.
Vattenskärning kan inte bara användas för konturskärning av slutprodukten, utan även för hålöppning, spårfräsning och till och med ytrengöring eller rostborttagning, vilket möjliggör flera användningsområden med en maskin och förbättrar utrustningens övergripande utnyttjandegrad.
Att tänka på vid vattenstråleskärning
Initial investering och driftskostnad
Den initiala kostnaden för ett komplett vattenjetsystem är betydande, vanligtvis högre än för många traditionella skärverktyg. Driftskostnaderna inkluderar el, vatten, slipmedel och rutinmässigt underhåll av slitstarka komponenter som förstärkartätningar, munstycken och blandningsrör.
Materialtjocklek och skärhastighet
Även om vattenstrålar kan skära mycket tjocka material minskar skärhastigheten dramatiskt när tjockleken ökar. För mycket tjocka, täta material kan processen bli långsam jämfört med andra metoder. Produktionstider måste ta hänsyn till detta omvända förhållande mellan tjocklek och hastighet.
Skärkonning och skärnoggrannhet
Ett naturligt kännetecken för vattenskärning är en lätt avsmalning, så kallad "spåravsmalning". För precisionsdetaljer måste detta kompenseras genom munstycksvinkel eller i CAD-designen.
Buller och underhåll
Systemet genererar avsevärt buller, främst från högtryckspumpen och skärströmmen som påverkar vattnet i uppsamlingstanken, vilket kräver hörselskydd och potentiellt ljudinkapsling i verkstadsmiljö. Underhållskraven är högre än för enklare maskiner, med fokus på högtryckssystemet för att förhindra fel och säkerställa ett jämnt tryck.
Materialspecifika begränsningar
Den är inte idealisk för skärning av härdat glas eller vissa härdade keramiker, eftersom den initiala punkteringen kan orsaka okontrollerad sprickbildning. För laminerade material måste man ta hänsyn till vattenintrång i lagren.
Waterjetskärning jämfört med andra skärmetoder
| Skärmetod | Viktiga fördelar | Viktiga begränsningar |
| Vattenskärning | Äkta kallskärning. Kan skära i stort sett alla material. Hög flexibilitet för komplexa former. God noggrannhet och ytjämnhet. Miljövänlig process. | Långsammare än laser/plasma för tunna metaller. Högre driftskostnad. Naturlig skäravsmalning kräver kompensation. Initialinvesteringen är hög. |
| Laserskärning | Mycket hög hastighet och precision på tunna till medelstora plåtar. Utmärkt kantkvalitet och minimalt sågsnitt. Låg driftskostnad för plåt. Högautomatiserad. | Skapar en värmepåverkad zon (HAZ). Begränsad till reflekterande material och icke-metaller. Lägre effektivitet på mycket tjocka material. Högre initialkostnad för högeffektssystem. |
| Plasmaskärning | Mycket snabb på medeltjocka till tjocka ledande metaller. Lägre utrustnings- och driftskostnader än vattenstråle/laser. Bärbara system finns tillgängliga. | Betydande riskfylld aerosol (HAZ) och termisk distorsion. Bredare sågsnitt, lägre noggrannhet och eggkvalitet. Begränsad till ledande metaller. Producerar ångor och buller. |
Tillämpningar av vattenskärning
Aerospace
Denna industri använder i stor utsträckning titanlegeringar, höghållfasta aluminiumlegeringar, nickelbaserade superlegeringar, samt kolfiber- och aramidfiberkompositer som är extremt värmekänsliga.
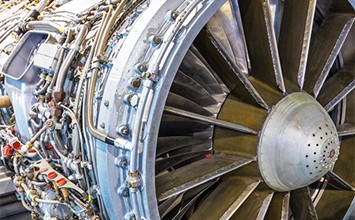
Vattenstrålars kallskärningsegenskaper undviker perfekt termisk stress, mikrosprickor och materialdelaminering, och kan exakt skära flygkroppens vingribbor, bikakestrukturer och isoleringsmaterial, vilket säkerställer kärnkomponenternas strukturella integritet och utmattningshållfasthet.
Bilindustrin
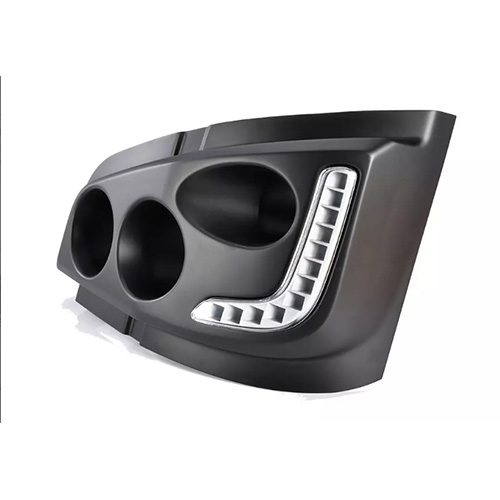
Vattenskärningsteknik används inom bilindustrin, från prototyputveckling av fordon till komponenttillverkning. Denna process kan användas för att skära interiörmaterial, kompositpaneler, karosseripaneler i aluminiumlegering, transmissionspackningar och rambalkar till tunga lastbilar. Dess fördelar ligger i dess förmåga att exakt skära mjuka material utan grader, bearbeta höghållfast stål utan termisk deformation och stödja lättviktsdesign och blandad bearbetning av flera material.
Arkitektonisk dekoration
En vattenstråle är ett revolutionerande verktyg inom den arkitektoniska dekorationsindustrin. Den kan skära alla komplexa mönster, urholkade fönstergaller, köksbänksöppningar och badrumstillbehör på marmor, granit, konstgjord kvartssten och kakel på ett numeriskt kontrollerat sätt. Skäreggen är slät och kräver ingen efterpolering, och den kommer inte att orsaka sprickbildning i naturstenen, vilket avsevärt förbättrar designfriheten och den konstnärliga uttrycksförmågan.
industriell tillverkning
Vattenstrålar kan skära olika kugghjul, mekaniska baser, tätningar, lagerhus etc. Den är särskilt lämplig för bearbetning av höghårdhetsstål som har genomgått värmebehandling, eftersom den inte skadar dess kylda hårdhet. Den används också för att skära tjocka stålplåtar för utrustningsunderhåll eller produktion i enstaka delar och små serier, utan behov av formar, och är flexibel och effektiv.
Glasindustrin
Vattenstråle är den föredragna metoden för att skära kolfiberförstärkt plast (CFRP) och glasfiberförstärkt plast (GFRP), utan damm, ingen delaminering och mindre fiberdragning, vilket perfekt bibehåller mellanskiktets styrka hos kompositmaterial. Inom glasindustrin används vattenstråleskärning för att skära laminerat säkerhetsglas, laminerat glas, konstglas och displayglasunderlag. Den har hög skärnoggrannhet, släta kanter och kan effektivt kontrollera mikrosprickor.
Livsmedelsbearbetningsindustrin
Renvattenstrålar kan skära olika typer av livsmedel, såsom kakor, fryst kött, skaldjur etc. Skärprocessen är hygienisk, föroreningsfri och fri från skräp. Den kommer inte att förändra matens konsistens och smak och kan uppnå automatiserad och jämnt formad finskärning. Den är lämplig för storskaliga livsmedelsproduktionslinjer och exklusiv cateringdekoration.
ÄDEL's Vattenskärningstjänst
NOBLE är din pålitliga helhetslösning för skräddarsydd tillverkning, från prototypdesign till tillverkning, med enorma tillverkningsresurser, lämplig teknik, effektiviserad process, expertvägledning och en perfekt kvalitetsinspektionsprocess för att förverkliga dina idéer.
Från design till prototypframtagning till produktion är vi redo att förverkliga dina idéer med avancerade tillverkningslösningar skräddarsydda för din produkt. Att välja oss för specialanpassad vattenskärning av plåt innebär att arbeta med ett team som värdesätter precision, tillförlitlighet och innovation. Här är anledningarna till att vi är det perfekta valet för dina skärbehov:
- Snabba prototyper
- Kompetens och erfarenhet
- Precision och noggrannhet
- Snabba väntetider
FAQ
Vilka material kan en vattenstråleskärning göras?
En vattenskärare kan hantera ett exceptionellt brett utbud av material. Detta inkluderar metaller (stål, aluminium, titan), sten och kakel, glas, kompositer, gummi, plast, skum och till och med livsmedelsprodukter.
Hur tjockt material kan en vattenstråle skära?
Vattenstrålar kan skära mycket tjocka material. Även om det varierar beroende på materialets hårdhet, kan en kraftfull slipande vattenstråle vanligtvis skära metaller upp till 200–250 mm tjocka och mjukare material som skum eller gummi upp till flera meter tjocka.
Är vattenskärning exakt?
Ja, moderna vattenskärare är mycket noggranna. Typisk positionsnoggrannhet är cirka ±0.003 tum (±0.076 mm), med en repeterbarhet på ±0.001 tum (±0.025 mm). Skärbredd (skärbredd) är liten och jämn, vilket möjliggör invecklade former och detaljerade delar.
Hur snabb är vattenskärning?
Skärhastigheten beror på materialtyp och tjocklek. Den kan variera från mycket höga hastigheter för tunna, mjuka material till långsammare, avsiktligt anpassade hastigheter för tjocka, hårda metaller. Fokus ligger på precision och kvalitet snarare än råhastighet för tjocka material.
Är vattenskärning dyrt?
Kostnaden varierar beroende på detaljernas komplexitet, material och tjocklek. Även om den initiala maskininvesteringen och slipkostnaden är faktorer som spelar in, visar sig vattenskärning ofta vara kostnadseffektivt genom att eliminera sekundär bearbetning, minimera materialspill genom kapsling och minska verktygskostnaderna för specialanpassade engångsdelar.







