
Vad är Högvolym CNC-bearbetning?
CNC-bearbetning i hög volym avser automatiserad, högprecision och mycket effektiv skärning och formning av material som metaller och plast med hjälp av CNC-maskiner (computer numeric control), vilket producerar identiska komponenter i massproduktionsskala.
CNC-bearbetning i höga volymer är starkt beroende av automatiserad utrustning, optimerade bearbetningsprogram, specialiserade verktygsfixturer och systematisk produktionshantering för att uppnå lägsta enhetskostnad, snabbaste produktionshastighet och mest stabila kvalitet.
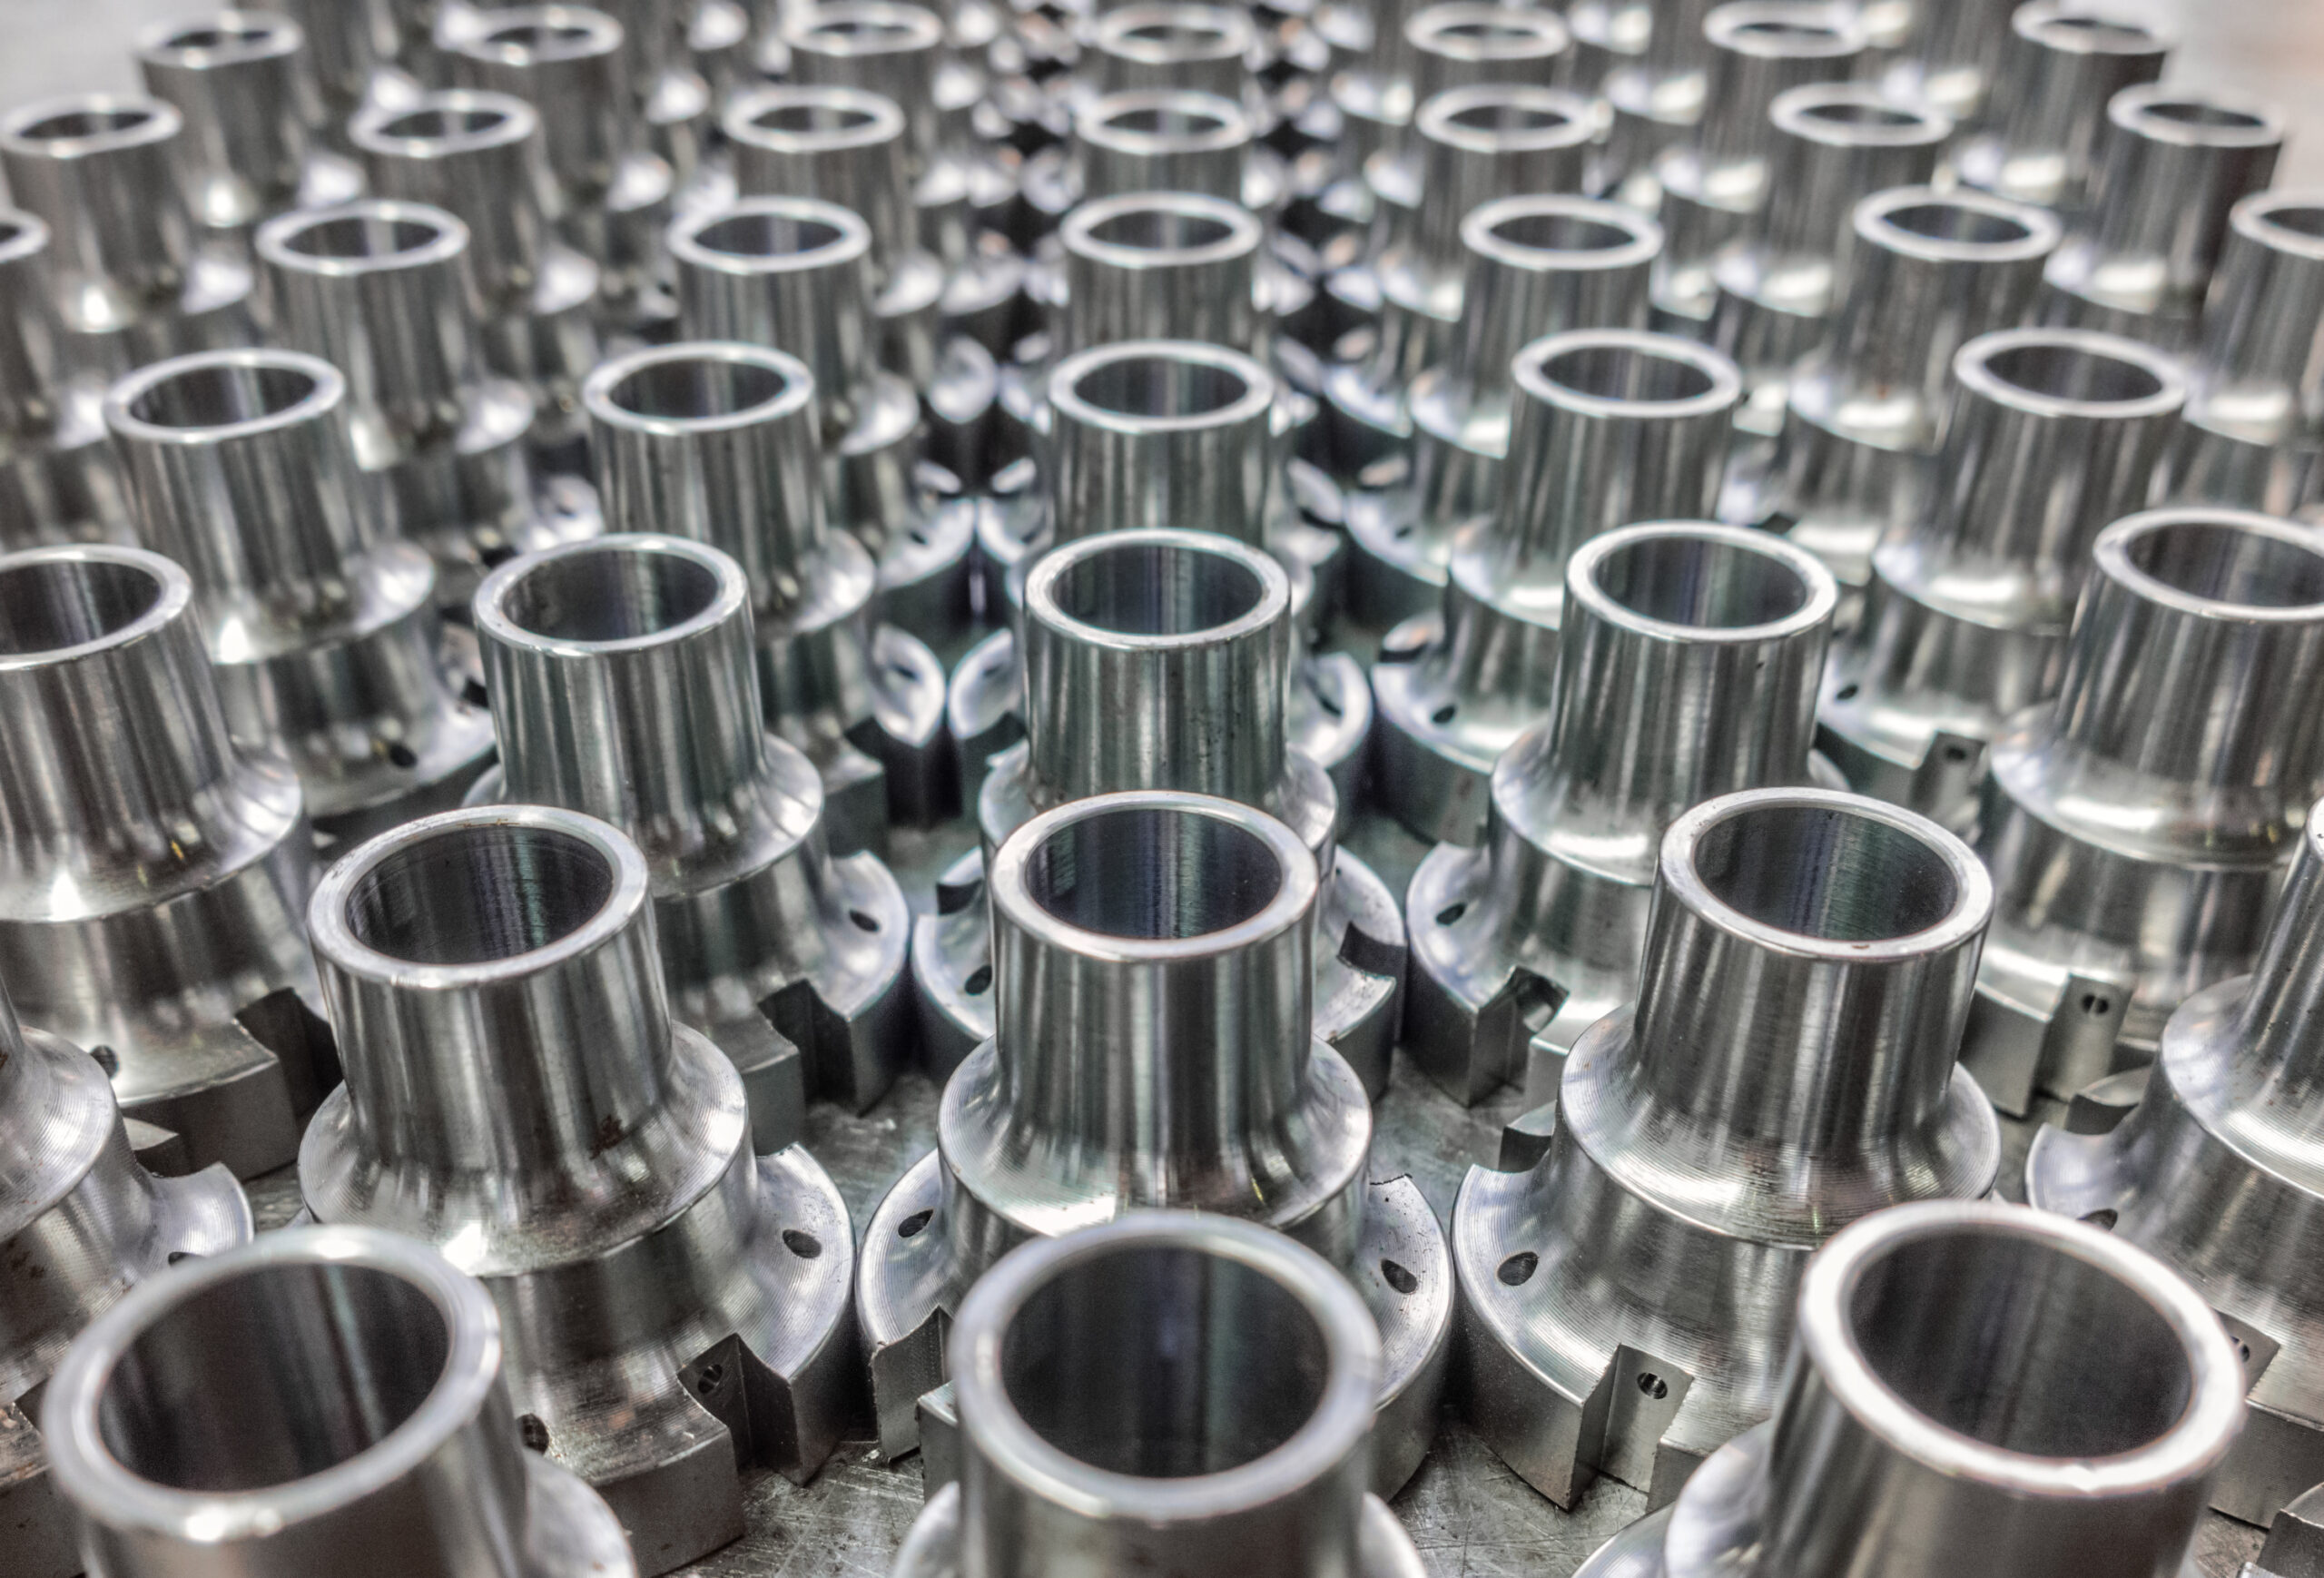
Materialval för CNC-frästa delar i hög volym
Aluminium
Aluminiumlegering rankas bland de vanligaste materialen för bearbetning av stora volymer, särskilt stålsorter som 6061 och 7075. Den erbjuder en gynnsam kombination av låg vikt och måttlig hållfasthet, i kombination med utmärkt bearbetbarhet. Detta leder till höga skärhastigheter och minskat verktygsslitage, vilket avsevärt förbättrar produktionseffektiviteten och sänker enhetskostnaderna.
Syrafast
Austenitiska rostfria stål 304 och 316 är utvalda för sin enastående korrosionsbeständighet, hållfasthet och hållbarhet. Även om deras bearbetningssvårigheter överstiger aluminiums, vilket ställer strängare krav på skärverktyg och bearbetningsparametrar, är de fortfarande oumbärliga i industrier som kräver korrosionsbeständighet och hygieniska förhållanden, såsom medicintekniska produkter, livsmedelsutrustning och kemiska fabrikskomponenter.
Kolstål
Kolstål som 1018 och 1045, med sin höga hållfasthet, goda seghet och lägre kostnad, är det föredragna valet för massproducerade konstruktionskomponenter.
Kolstål är lättbearbetat och kan härdas ytterligare genom värmebehandling. Det används ofta vid tillverkning av kugghjul, axlar, bultar och olika mekaniska ramar, med omfattande tillämpningar inom fordons- och industriutrustningssektorerna.
Mässing
Mässingslegeringar (som C360) är kända för sin exceptionella bearbetbarhet, vilket ger dem beteckningen "fribearbetningsmässing". Under bearbetning uppvisar de utmärkta spånbrytningsegenskaper, vilket möjliggör mycket hög ytjämnhet och måttnoggrannhet samtidigt som de erbjuder förlängd verktygslivslängd.
Mässing används ofta i komponenter som kräver precision, elektrisk ledningsförmåga, korrosionsbeständighet och låg friktion, såsom ventiler, rördelar, elektroniska kontakter och lås.
Plast
Plaster som nylon, POM (acetal) och ABS. Dessa material är isolerande, lätta, kemikalieresistenta och kräver ingen kylvätska under bearbetning, vilket gör dem exceptionellt rena.
Tekniska plaster är lättbearbetade vid höga hastigheter, vilket gör dem lämpliga för produktion av lätt belastade strukturkomponenter, isoleringsdelar, lager och olika höljen. De används ofta i konsumentelektronik i stora volymer och inomhuskomponenter.
titan
Titanlegeringar som Ti-6Al-4V, även om de har höga materialkostnader och utgör betydande bearbetningsutmaningar, är fortfarande oersättliga på grund av deras exceptionellt höga hållfasthets-viktförhållande, enastående korrosionsbeständighet och biokompatibilitet.
Högvolymsbearbetning av titanlegeringar kräver specialiserad utrustning och processer, främst för avancerade applikationer, inklusive komponenter till flygmotorer, högpresterande racingdelar och kirurgiska implantat.
Effekten av fleraxlig CNC-bearbetning på effektiviteten i högvolymsproduktion
Minska fixtureringssteg
Bearbetning av komplexa komponenter på konventionella 3-axliga maskiner kräver ofta flera omspänningsoperationer för att bearbeta olika sidor, medan fleraxliga maskiner kan slutföra praktiskt taget alla bearbetningsoperationer utom basytan i en enda uppställning. För högvolymproduktion förstärks sådana tidsbesparingar avsevärt, vilket direkt förbättrar den totala produktionslinjens genomströmning.
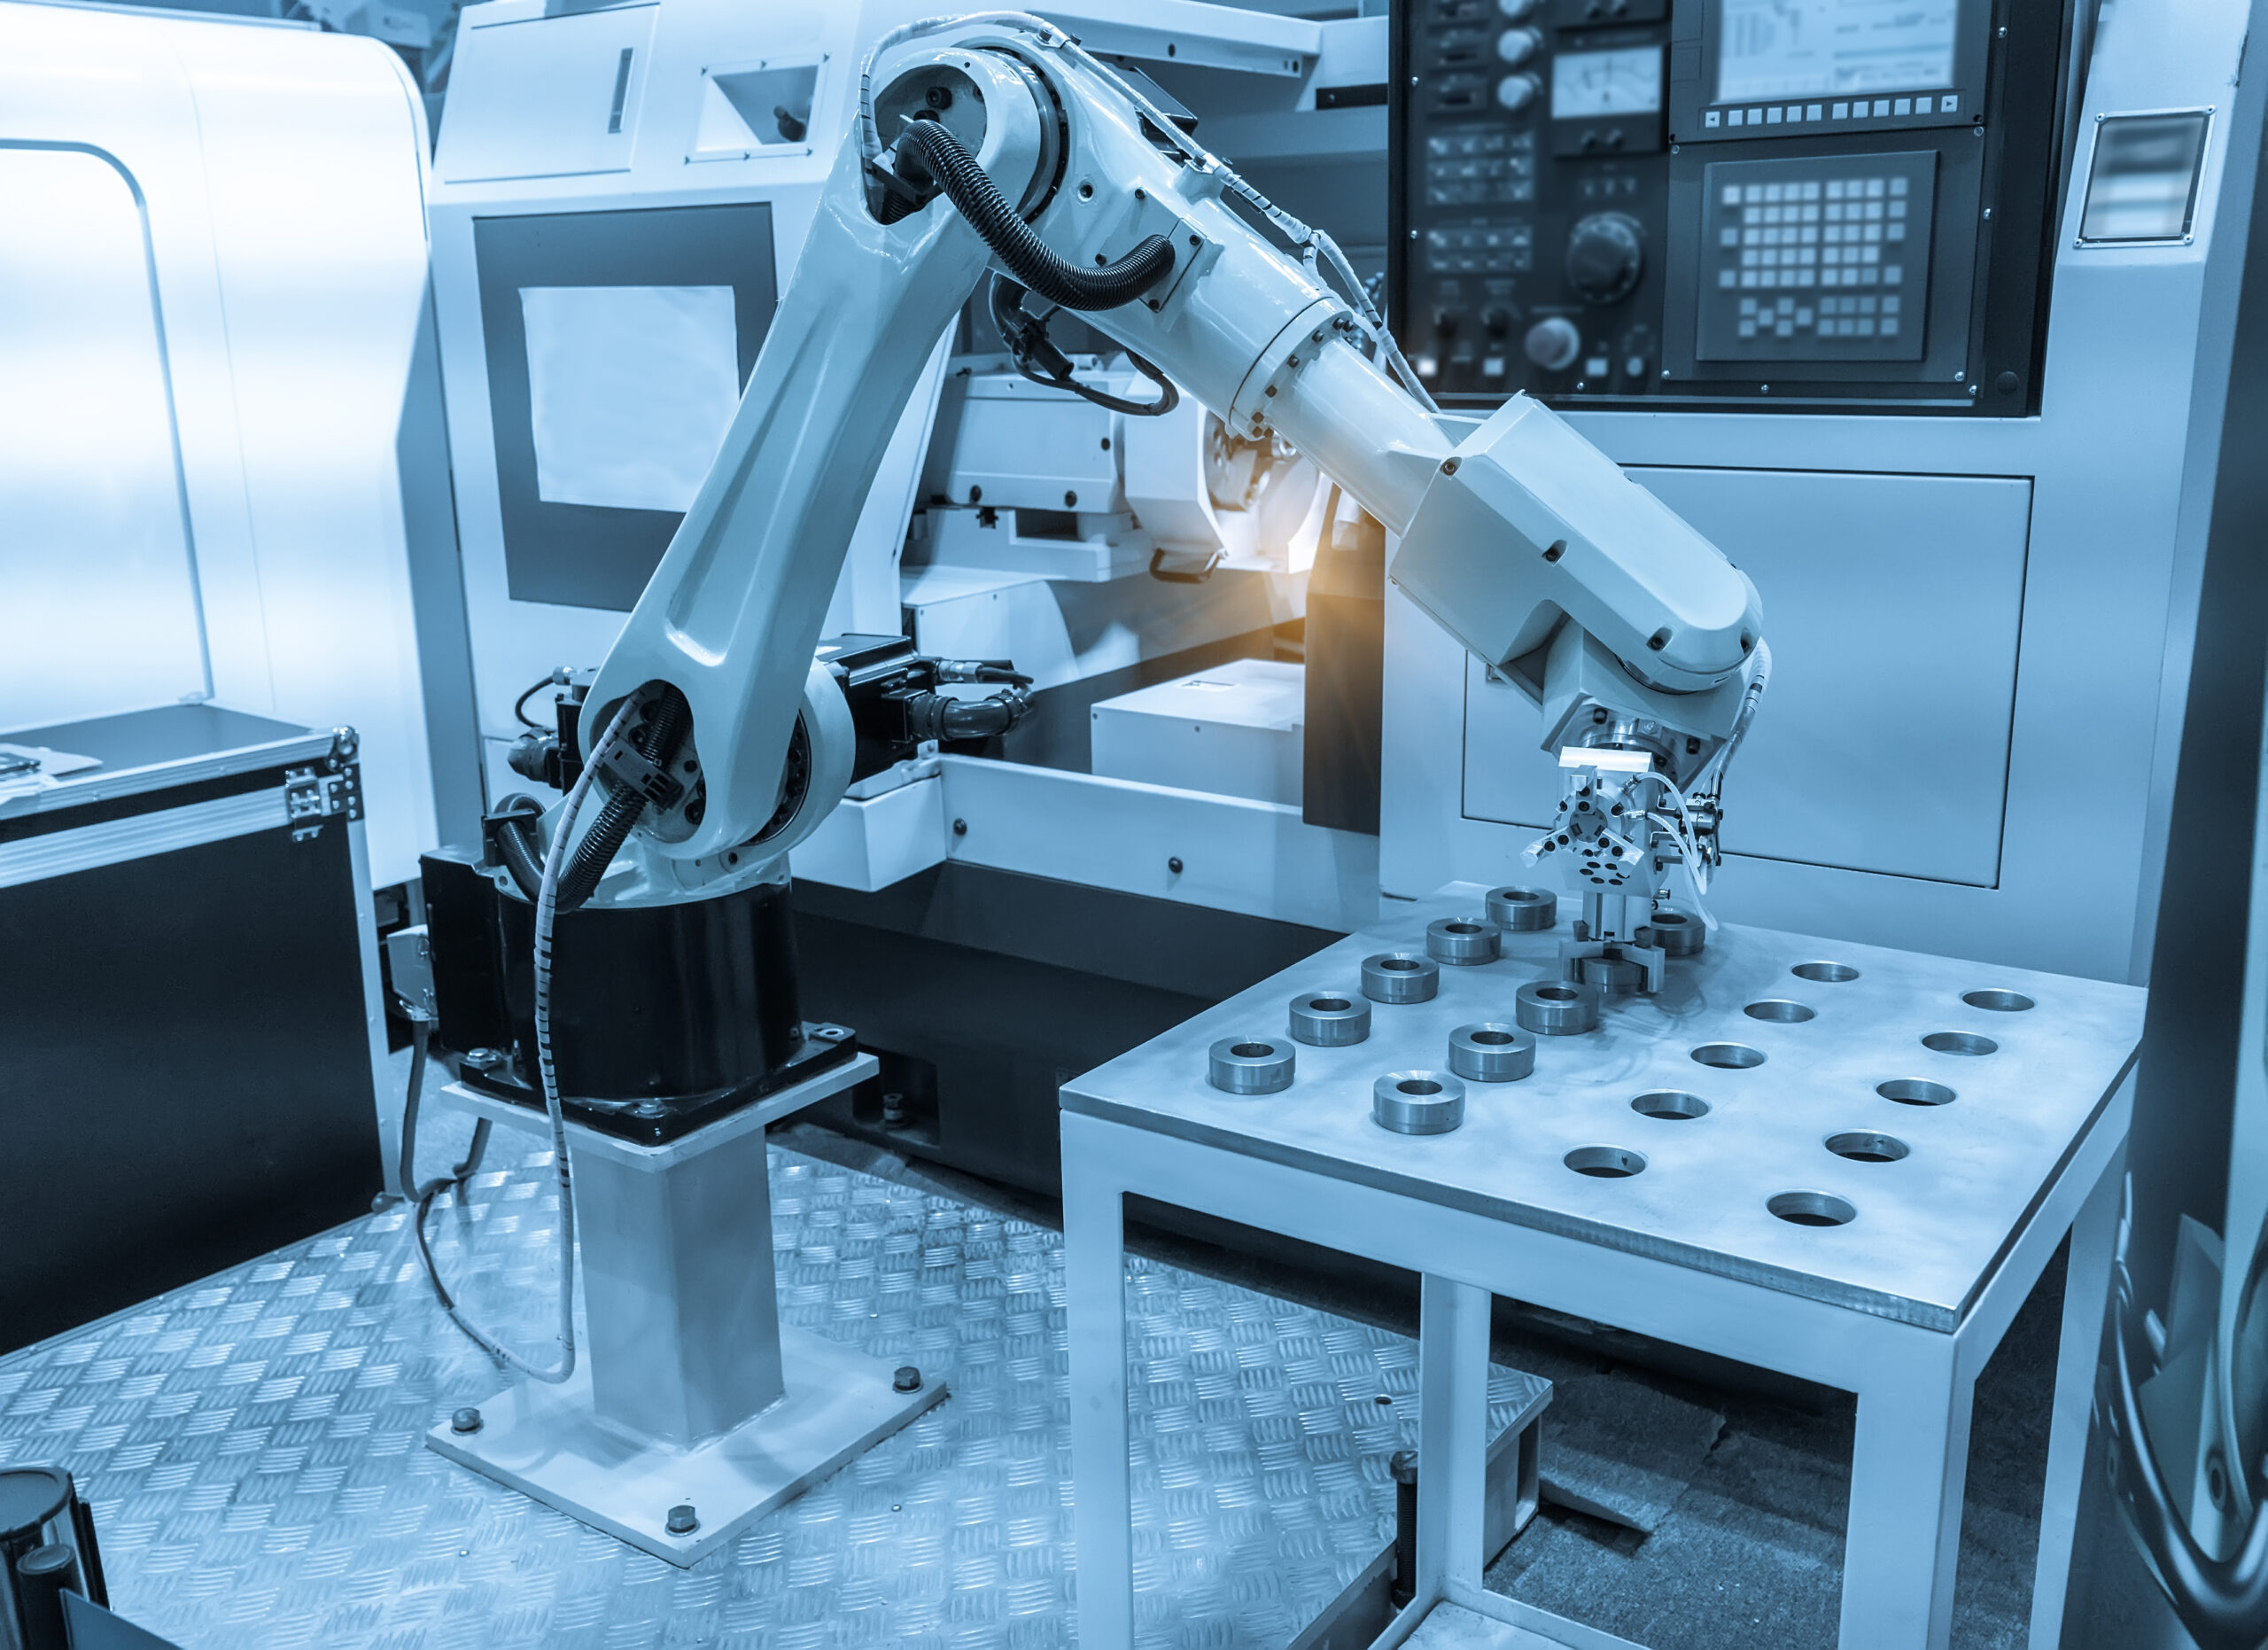
Optimera skärförhållanden
Fleraxlig bearbetning använder ett roterande huvud eller roterande bord för att placera skärverktyget i optimal vinkel i förhållande till arbetsstycket, vilket möjliggör bearbetning av djupa håligheter, lutande ytor och komplexa böjda ytor – områden som är omöjliga att bearbeta på treaxliga verktygsmaskiner eller som kräver specialverktyg.
Fleraxlig interpolering kan använda verktygets sida istället för skäreggen för skärning, eller alltid bibehålla den optimala vinkeln mellan verktygsaxeln och den bearbetade ytan. Detta ökar effektivt skärkontaktytan och förbättrar materialavverkningshastigheten.
Vid massproduktion leder minskade verktygsbyten och mer stabila verktygskostnader direkt till högre total utrustningseffektivitet och mer kontrollerbara produktionskostnader.

Förbättra ytfinishen
Fleraxlig bearbetning gör att spetsen på kulfräsen undviker den lägsta punkten för sin linjära hastighet inom bearbetningszonen genom kontinuerlig verktygsvinkeljustering. Detta uppnår en jämnare och mer högkvalitativ ytfinish över hela den krökta ytan. Följaktligen uppfyller många komponenter specifikationerna vid färdigställande i fleroperationscentret, vilket eliminerar behovet av efterföljande manuell polering eller specialiserade slipningsoperationer.
Förenkla armaturdesign
Eftersom arbetsstycket endast kräver en enda fastspänningsoperation kan fixturdesignen förenklas avsevärt, vilket vanligtvis bara kräver en bottenplatta eller ett enkelt skruvstäd. Detta minskar inte bara verktygskostnaderna per produktionsbatch utan effektiviserar även operatörens fastspänningsprocess och minimerar stilleståndstider orsakade av komplexa fixturjusteringar.
Jämförelse av CNC-bearbetning i hög volym med prototypframställning i låg volym
| Aspect | Högvolym CNC-bearbetning | Lågvolymsprototyper |
| Kostnadsfokus | Låg enhetskostnad via stordriftsfördelar | Acceptabel högre enhetskostnad för hastighet och flexibilitet |
| Produktionsmängd | Tusentals till miljontals identiska delar | Från några till hundratals delar, ofta varierande |
| Processoptimering | Mycket optimerade, fasta processer för maximal hastighet och minimalt avfall | Flexibla, anpassningsbara processer för iterativa förändringar |
| Verktyg & inställningar | Betydande initial investering i dedikerade verktyg och automatisering | Minimal uppställning, ofta med standardverktyg och snabbväxlingsfixturer |
| lead Time | Längre initial uppställning, men mycket snabb cykeltid per del när den väl är igång | Mycket kort initial ledtid, men långsammare cykeltid per del |
Process och utrustning
- Prototypframställning i små serier: Processerna är flexibla och använder vanligtvis mångsidig utrustning. Arbetssättet kan förenklas, vilket innebär att man offrar viss optimering för hastighet. Materialvalet kan använda lättbearbetade alternativ.
- Högvolymproduktion: Processerna är mycket optimerade och fasta, med användning av specialiserad, automatiserad utrustning och kundanpassade verktyg. Verksamheten är noggrant utformad för att minska cykeltiderna med sekunder per enhet, vilket potentiellt kan integrera flera processer. Materialvalet är strikt definierat och fast.
Kostnadsstruktur
- Prototypframställning i små serier: Kostnaderna domineras främst av engångskostnader för ingenjörskonst, inklusive programmering, processförberedelser och ställtid. Kostnaderna per enhet för bearbetning är höga, men de totala kostnaderna förblir låga på grund av låg volym. En premie betalas för hastighet.
- Produktion i hög volymKostnaderna domineras av marginalkostnader – material, arbetstimmar, verktyg och energi som förbrukas per detalj. Betydande initialinvesteringar krävs för verktygs- och processutveckling, men stordriftsfördelar sprider dessa kostnader över tusentals detaljer, vilket driver ner enhetskostnaderna till minimala nivåer.
Kvalitetskontrollmetoder
- Prototypframställning i små serier: Kvalitetskontrollen är omfattande och manuell. Fullständig dimensionskontroll utförs vanligtvis på den första artikeln eller varje del för att säkerställa överensstämmelse med designens avsikt, med fokus på att "göra rätt".
- Högvolymproduktion: Kvalitetskontrollen är statistisk och automatiserad. Den bygger på strikt processkontroll (SPC), vilket säkerställer enhetlighet över hela produktionsbatcher genom regelbunden provtagning och automatiserad inspektion i linjen, med fokus på att "göra samma sak varje gång".
Distributionskedja
- Små batch-prototyper: Relationer i leveranskedjan är flexibla och involverar vanligtvis direkt samarbete mellan konstruktörer och agila prototypverkstäder eller integrerade bearbetningsanläggningar, med prioritet för snabb respons.
- Högvolymproduktion: Relationerna i leveranskedjan är rigorösa och långsiktiga och omfattar strikta leverantörsrevisioner, kontraktstillverkning, långsiktiga avtal och komplex logistikplanering, med prioritet på stabilitet och tillförlitlighet.
Tips för design för tillverkningsbarhet för CNC-projekt med hög volym
Designoptimering
Konstruktörer måste samarbeta nära processingenjörer för att säkerställa att delkonstruktioner är så bearbetbara som möjligt samtidigt som de uppfyller funktionella krav. Detta innebär att undvika funktioner som djupa hålrum och små invändiga vinklar som är svåra att komma åt för skärverktyg; utforma referensytor och strukturer som underlättar enkel fastspänning. En design som är optimerad för tillverkning minskar direkt bearbetningscykler, minimerar verktygsslitage och minskar kassationsfrekvensen.
Tight toleranskontroll
Konstruktörer bör noggrant analysera funktionskraven och endast tillämpa nödvändiga toleranser på anliggande ytor, tätningsytor eller kritiska monteringsytor.
Icke-kritiska dimensioner bör använda generösa standardtoleranser. Mer generösa toleranser möjliggör användning av mer aggressiva skärparametrar, minskar verktygsslitage, minimerar inspektionstid och ökar utbytet, vilket ackumulerar betydande kostnadsbesparingar i alla produktionssteg.
Materialval
Utöver materialets inneboende kostnad måste man också beakta dess bearbetbarhet, verktygsslitagehastighet, värmebehandlingskrav och efterföljande kostnader för ytbehandling.
För strukturkomponenter kan till exempel lättbearbetade aluminiumlegeringar eller specifika förhärdade stål visa sig vara mer kostnadseffektiva totalt sett än höghårda material som kräver efterbehandling. Materialkonsistens, leveranssäkerhet och spårbarhet är lika viktiga faktorer för projekt med hög volym.
Processintegrationsöverväganden
Effektiv design minimerar behovet av sekundär bearbetning. Till exempel bör konstruktörer sträva efter att undvika manuell gradning, integrera fräsning, borrning, gängning och partiell inspektion i en CNC-operation, och planera monteringspunkter och konduktivitetskrav för ytbehandlingar som anodisering eller pulverlackering. En mer avancerad optimering är att konsolidera flera delar till en enda enhet, vilket eliminerar monteringskostnader och minskar detaljlagret.
Kvalitetskontrollplanering
Under konstruktionen måste man beakta huruvida komponentdimensioner möjliggör effektiv och noggrann inspektion. Funktioner som är svåra att mäta internt eller komplexa ytkonturer bör undvikas.
Upprätta tydliga inspektionsriktmärken och åtkomstutrymmen för kritiska dimensioner, med hänsyn till potentiell användning av go/no go-mätare eller automatiserad visuell inspektion. En design som underlättar enkel inspektion utgör grunden för att säkerställa jämn kvalitet i högvolymsproduktion.
Utvärdering av fixturstrategi
Fastspänningsarrangemanget bör utformas under designfasen. En idealisk design bör ge en stor, plan referensyta med tillräckliga fastspänningsytor eller förinställda processskruvhål. Överväg att använda standardiserade fixturer eller designa dedikerade, effektiva flerdelade fixturer för att uppnå bearbetning av flera komponenter i en enda uppställning. Detta representerar en av de viktigaste metoderna för att öka effektiviteten i högvolymsproduktion.
Vanliga utmaningar och lösningar inom CNC-tillverkning i hög volym
Maskinunderhåll och investeringar
Inköp av högpresterande, stabila CNC-maskiner och automationssystem kräver betydande initiala investeringar. Samtidigt måste proaktiva, prediktiva underhållsprogram implementeras för att säkerställa oavbruten massproduktion. Att försumma underhållet orsakar oplanerade driftstopp, vars kostnader förstärks kraftigt vid högvolymstillverkning och kan uppväga alla effektivitetsfördelar.
Lämpliga användningsfall
CNC-bearbetning i hög volym är inte idealisk för alla komponenter. Lämpligheten beror på att balansera den årliga produktionsvolymen med detaljernas komplexitet. Den är bäst lämpad för metall- eller plastdelar med hög årlig efterfrågan, komplexa geometrier och höga precisionskrav, inklusive fordonsmotordelar, medicintekniska höljen och avancerade elektronikkapslingar.
För enklare delar eller de med låg produktionsvolym är traditionella metoder som stansning eller gjutning ofta mer kostnadseffektiva. Därför bör en grundlig teknisk och ekonomisk analys genomföras innan projektet startas.
Leveranskedja och produktionskoordinering
Brist på råvaror eller hjälpmaterial kommer att resultera i att hela produktionslinjen upphör. Utmaningen ligger i att säkerställa en kontinuerlig och stabil tillgång på de betydande mängder metallstång, kylvätska och andra material som krävs för storskalig produktion.
Strategiska partnerskap måste etableras med pålitliga leverantörer, och modeller som leverantörsstyrt lager måste implementeras för att mildra marknadsfluktuationer.
Kvalitetssäkring i batchproduktion
Att etablera ett systematiskt ramverk för kvalitetssäkring baserat på statistisk processkontroll. Detta innebär att regelbundna provtagningspunkter vid kritiska processsteg upprättas, tillsammans med att integrera automatiserad inline-mätutrustning för feedback och kompensation i realtid.
Kvalitetskontroll vid CNC-bearbetning i hög volym
Implementera statistisk processkontroll
Istället för att enbart förlita sig på 100 % inspektion utförs regelbundna och systematiska provtagningsmätningar av kritiska dimensioner under produktionen. Mätdata plottas på kontrolldiagram för att övervaka trender i realtid i medelvärde och intervallvariationer.
Om datapunkter uppvisar onormala fluktuationer eller överskrider kontrollgränserna utlöser systemet omedelbart varningar som indikerar potentiella systematiska processavvikelser. Detta möjliggör ingripande innan betydande avvikelser i utdata ackumuleras, vilket möjliggör förebyggande kvalitetskontroll.
Automatiserad inspektion
Före bearbetning detekterar sonden automatiskt arbetsstyckets position och utför kompensation för origooffset; under eller efter bearbetning samplar den automatiskt kritiska dimensioner.
Mätdata matas automatiskt tillbaka till CNC-systemet, där jämförelse med teoretiska värden möjliggör automatisk justering av verktygskompensationsvärden i realtid, vilket säkerställer att dimensionerna förblir centrerade inom toleransbanden.
Första artikelinspektion
Före massproduktion eller efter verktygsmodifieringar krävs en fullständig dimensionsinspektion av den första artikeln. Detta steg validerar inte bara delens överensstämmelse utan verifierar även bearbetningsprogrammet, processparametrarna och fixturinställningarna. Högprecisionsutrustning, såsom en koordinatmätmaskin, används vanligtvis för att producera detaljerade datarapporter. Batchproduktion får endast fortsätta efter att noggrannheten har bekräftats.
Produktionsspårbarhet
Tilldela en unik identifierare till varje produktionsbatch eller enskild del. Länka denna identifierare via tillverkningssystemet till omfattande produktionsdata, såsom råmaterialbatcher, använd utrustning, operatörer, bearbetningstider och inspektionsresultat. Om kvalitetsproblem uppstår möjliggör detta system snabb och exakt rotorsaksanalys, och identifierar om problemet härrör från material-, utrustnings- eller processavvikelser.
Hantera verktygslivscykeln strikt
Verktygets skick är en direkt faktor som påverkar bearbetningens dimensionsstabilitet. Ett verktygshanteringssystem måste användas för att dokumentera hela livscykeln för varje verktyg, från anskaffning och förinställning via användning till avfallshantering.
Förväntad livslängd bör bestämmas baserat på skärmaterial och parameterinställningar, med utbytesvarningar utfärdade innan tröskelvärdet uppnåtts. Samtidigt måste regelbundna slitageinspektioner utföras för att förhindra plötslig kvalitetsförsämring orsakad av verktygsflisning eller överdrivet slitage, och därigenom säkerställa stabila bearbetningsförhållanden.
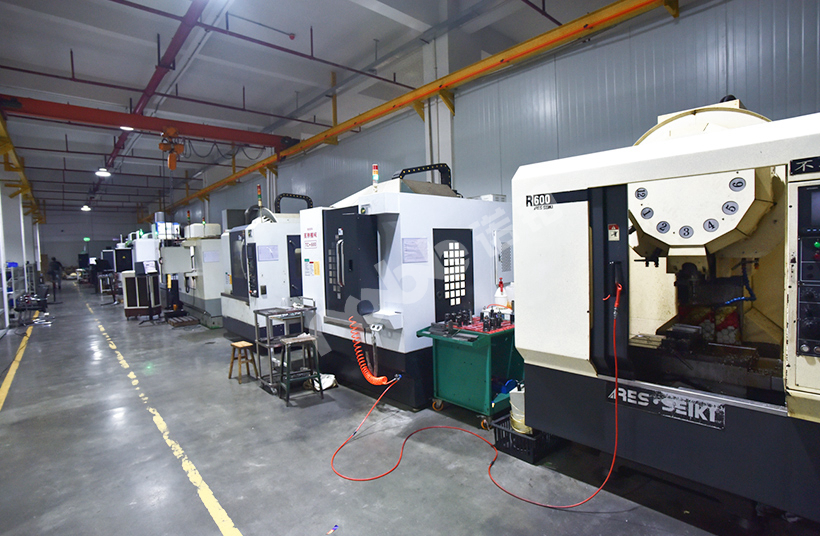
ÄDEL'CNC-bearbetning med hög volym
På NOBLE specialiserar vi oss på att leverera precision, effektivitet och tillförlitlighet genom våra avancerade CNC-bearbetningstjänster för hög volym . Vi omvandlar din design till tusentals eller till och med miljontals identiska och högkvalitativa delar, vilket säkerställer konsekvens och kostnadseffektivitet i varje produktionsskede.
Våra förmågor:
- Avancerad tillverkningsteknik
- Design för tillverkning (DFM)-partnerskap
- Integrerad kvalitetssäkring
- Skalbar produktion och leveranskedjehantering
FAQ
Hur minskar högvolyms CNC-bearbetning kostnaden per detalj?
Högvolymsbearbetning ger lägre kostnad per detalj genom skalfördelar. Den betydande initiala investeringen i optimerad programmering, specialanpassade fixturer och specialverktyg amorteras över ett stort antal enheter.
Vilka är de främsta fördelarna med att använda fleraxliga CNC-maskiner för storskalig produktion?
En 5-axlig CNC-maskin kan komma åt nästan alla sidor av en detalj i en enda uppställning. Detta eliminerar fel från ompositionering, säkerställer högre dimensionsnoggrannhet och kapacitet för komplex geometri, och minskar drastiskt tiden utan skärning. För stora volymer innebär detta snabbare totalt genomflöde, jämn kvalitet och möjligheten att designa mer komplexa, konsoliderade delar som minskar monteringsbehovet.
När är CNC-bearbetning rätt val framför gjutning eller stansning för stora volymer?
CNC-bearbetning är idealisk för stora volymer när delar har komplexa geometrier, snäva toleranser eller kräver överlägsna materialegenskaper från massivt material. För mycket enkla former vid extrema volymer blir stansning eller gjutning mer kostnadseffektivt tack vare ännu kortare cykeltider.
Vilka är de största utmaningarna i CNC-projekt med hög volym?
Viktiga utmaningar inkluderar att upprätthålla en jämn kvalitet under hela körningen, hantera verktygsslitage och schemalägga förebyggande underhåll för att undvika oplanerade driftstopp, optimera varje sekund av cykeltiden och säkerställa en pålitlig leveranskedja för material och förbrukningsvaror.
Vilka material är vanligast för CNC-bearbetning i hög volym?
Aluminiumlegeringar är de bästa valen på grund av deras låga vikt och goda hållfasthet. Olika ståltyper väljs ut för hållfasthet och hållbarhet. Tekniska plaster används för elektriska och lätta komponenter.







