
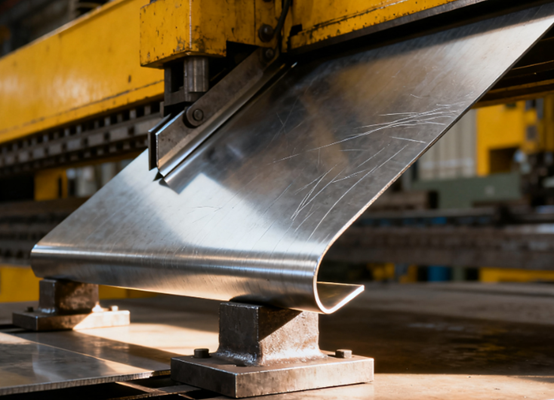
Vad är det Shet Met al Bslutar Behandla?
Plåtbockning är en metallbearbetningsteknik som huvudsakligen använder en bockningsmaskin för att applicera tryck på metallplåtar, vilket får dem att genomgå plastisk deformation i specifika positioner, och därigenom erhålla delar med förutbestämda vinklar och former.
Processen för plåtbockning involverar vanligtvis formar, inklusive en övre form (stans) och en nedre form (V-formad spår), där plåten tvingas in i öppningen i den nedre formen med hjälp av tryck för att bilda en böjning. Bockningsteknik används ofta vid tillverkning av olika metallkonstruktionskomponenter såsom lådor, konsoler och skåp. Den kännetecknas av hög effektivitet, hög precision och stark anpassningsförmåga, och är ett viktigt steg i plåtbearbetning.
Hur fungerar plåtbockningsprocessen?
Kärnan i plåtbockningsprocessen är att applicera extern kraft för att orsaka plastisk deformation av metallplåtar i en förutbestämd position, och därigenom bilda specifika vinklar och former. Denna process förlitar sig huvudsakligen på bockningsmaskiner och särskilda formar.
Metallmaterial som används vid plåtbockning
Kallvalsad stålplåt
Kallvalsade stålplåtar är kolstålsplattor som valsas vid rumstemperatur. Kallvalsade stålplåtar har utmärkt hållfasthet och bearbetbarhet och är därför mycket lämpliga för precisionsbockning, stansning och svetsning.
Kallvalsade stålplåtar kräver vanligtvis ingen förbehandling som rostborttagning och kan direkt galvaniseras eller målas.
Rostfritt stål
Rostfritt stål är känt för sin enastående korrosionsbeständighet eftersom kromelementet det innehåller kan bilda ett tätt lager av kromoxidpassiveringsfilm på dess yta.
304 rostfritt stål har utmärkta prestanda och är lämpligt för olika miljöer. 316 rostfritt stål har, tack vare tillsatsen av molybden, en starkare motståndskraft mot kloridkorrosion.
| 304L | Lämplig för svetsning; Bra korrosionsskyddande prestanda |
| 321 | Innehåller titan; Bra korrosionsskyddande egenskaper |
| 301 | Relativt hög hårdhet; God styrka |
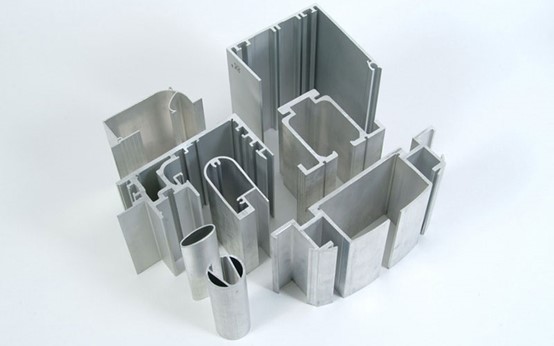
Aluminium
Aluminium är en lättviktsmetall med en densitet som är ungefär en tredjedel av stål, vilket är avgörande i tillämpningar där viktminskning krävs.
Aluminiummaterial har också god korrosionsbeständighet och utmärkt värme- och elektrisk ledningsförmåga. Dessutom har aluminium utmärkt plasticitet och är lätt att böja och sträcka till sin rätta form.
Galvaniserad stålplåt
Galvaniserade stålplåtar tillverkas genom att ett lager zink appliceras på ytan av kallvalsade eller varmvalsade stålplåtar, i syfte att skydda stålets inre yta genom zinklagret och effektivt förhindra att stålplåtarna rostar.
- Elektrogalvaniserat stål: Ytan är fin och jämn, vilket gör den mer lämplig för sprutning.
- Varmförzinkat stål: Den Zinkbeläggningen är relativt tjock och har stark korrosionsbeständighet, men det finns zinkblommor på ytan.
Mässing
Mässing är en koppar-zinklegering. Den har ett mycket vackert gyllengult utseende och används ofta för dekorativa komponenter. Förutom sin estetiska tilltalande effekt har mässing också utmärkt elektrisk ledningsförmåga, värmeledningsförmåga och enastående antibakteriella egenskaper.
När det gäller bearbetning är mässing mjuk och har utmärkt duktilitet, vilket gör den mycket lämplig för komplexa stansnings- och smidesoperationer.
Varmvalsad stålplåt
Varmvalsade stålplåtar är kolstålsplattor som valsas vid höga temperaturer. Jämfört med kallvalsade plattor kommer deras yta att ha ett lager av oxidskal, vara relativt grov och deras dimensionsnoggrannhet är också något sämre.
Fördelen med varmvalsade stålplåtar ligger i deras relativt låga pris, och de kan ge tjockare plåtmaterial och högre strukturell hållfasthet.
Typer av plåtbockningsprocesser
Vikböjning
Vikbockning uppnås genom att vika balken uppåt eller ner längs arbetsstyckets kant och används ofta för låd- och skaldetaljer.
Alla tillgångar på ett och samma ställe
- Böjning utan mögelmärken: Skadar inte ytbeläggningen eller det dekorativa lagret.
- Hög precision och god repeterbarhet.
- Lämplig för stora tallrikar: Speciellt aluminiumplattor, tunna plattor av rostfritt stål etc.
Nackdelar:
- Låg effektivitet: Lämplig för medelstora och små serieproduktioner.
- Komplex struktur: Underhållskostnaden för fällmekanismer är hög.
- Ej lämplig för bearbetning av tjockplåt.
Rullböjning
Valsbockning är en process som använder en trevals- eller flervalsbockningsmaskin för att gradvis böja plåt till bågformade, cylindriska eller koniska delar genom flera böjningar.
Alla tillgångar på ett och samma ställe
- Lämplig för böjning av stora kurvor: Den kan kontinuerligt forma delar med stor radie eller helt cirkulära.
- Likformig deformation: Undvik spänningskoncentration orsakad av engångsböjning.
- Den kan bearbeta tjocka plåtar och stora delar.
Nackdelar:
- Vinkelkontrollen är svår: Rullavståndet behöver justeras flera gånger.
- Små krökningar eller spetsiga vinklar är inte lätta att uppnå.
- Hög investeringskostnad för utrustning.
Mynt
Stansen pressar plåten in i den nedre formen med extremt högt tryck, vilket gör att materialet genomgår en omfattande plastisk deformation. Vinkeln bestäms nästan helt av formen.
Alla tillgångar på ett och samma ställe
- Extremt hög dimensionell och vinkelmässig noggrannhet: Nästan ingen återhämtning.
- Skarpa hörn eller karakteristiska kanter: Lämplig för bearbetning av precisionsdelar.
- God formningskonsistens: Vinkeln styrs helt av formen.
Nackdelar:
- Höga utrustningskrav: Pressar med hög tonnage behövs.
- Svårt slitage på formen: Högt tryck, höga krav på formmaterial och värmebehandling.
- Hög kostnad: Kostnaden för tillverkning och underhåll av formar är hög.
Luftbockning
Arbetsstycket som böjs av luft kommer endast i kontakt med spetsen på den övre formen och båda sidor av V-spåret på den nedre formen. När stansen trycks nedåt genomgår metallen elastisk-plastisk deformation vid kontaktpunkterna, vilket bildar den önskade vinkeln.
Vinkeln styrs av stansslagets djup.
Alla tillgångar på ett och samma ställe
- Stark vinkeljusterbarhet: Böjningsvinkeln kan ändras genom att kontrollera stansens slaglängd, vilket ger hög flexibilitet.
- Lågt mögelslitage: På grund av den lilla kontaktytan mellan den övre och nedre formen har formen en längre livslängd.
- God anpassningsförmåga: Samma uppsättning formar kan bearbeta delar med olika vinklar och plattjocklekar.
Nackdelar:
- Noggrannhet i låg vinkel: Den påverkas starkt av rebound och kräver empirisk korrigering.
- Större böjkraft: Jämfört med andra metoder har den högre krav på utrustningens tonnage.
Botten
Stansen pressar in arket i botten av V-spåret på den nedre formen, vilket gör att arket fäster helt vid formen under formning. Tydlig plastisk flytning eller till och med prägling uppstår i deformationszonen.
Alla tillgångar på ett och samma ställe
- Hög vinkelnoggrannhet: nästan ingen rebound och stabil böjningsvinkel.
- Bra repeterbarhet: Lämplig för massproduktion av delar med höga krav på konsistens.
- Utmärkt ytkvalitet: Tydliga veck och snygga kanter.
Nackdelar:
- Mögelslitage: Stor kontaktyta, tydlig friktion och stresskoncentration.
- Frekventa mögelbyten: Formar behöver bytas ut för olika plattjocklekar eller vinklar.
- Hög energiförbrukning: A Större presskraft krävs.
Bearbetningsstegen i plåtbockningsprocessen
Processanalys
Innan du bockar, analysera noggrant detaljritningen för att bekräfta bockningsvinkel, bockningsradie, utfällningsstorlek och riktning, och kontrollera om bockningssekvensen är rimlig.
Syftet med att analysera detaljritningar är att undvika dimensionsfel eller problem med arbetsstyckets störningar orsakade av felaktig konstruktion.
Välj Material
Beräkna utvikningsstorleken baserat på bockningsvinkeln och plattans tjocklek, beakta bockningskompensationskoefficienten och förbered sedan materialen. Denna process utförs för att säkerställa råmaterialets dimensionsnoggrannhet och ge en grund för efterföljande bockning.
Mögelberedning
Välj lämplig övre form, nedre form och tonnage för bockningsmaskinen beroende på form, vinkel och tjocklek på den bockade delen, och utför installation och driftsättning.
Valet av formar påverkar direkt bockningsnoggrannheten och ytkvaliteten. Olika plattjocklekar kräver olika V-spårstorlekar för att matcha.
positionering
Operatören placerar arbetsstycket på bockningsmaskinens arbetsbord och säkerställer dess korrekta position med hjälp av stoppet och positioneringsanordningen, och justerar det med bockningslinjen. Detta steg har en betydande inverkan på bockningens jämnhet, vinkel och storlek, och positioneringsnoggrannheten måste bibehållas.
Böjningsoperation
Starta bockningsmaskinen. Stansen pressar ner plåten i den nedre formen för att bilda önskad vinkel. Operatören måste kontrollera djupet på det nedåtgående trycket eller slaget för att förhindra vältning eller för kraftig studs.
Under bockningsprocessen bör uppmärksamhet ägnas åt kraftriktningen på materialet och kontrollen av intryckningen.
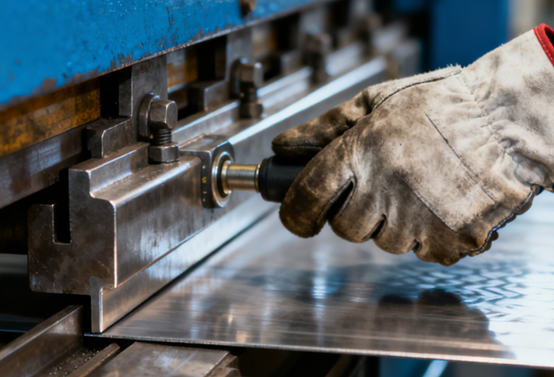
Dimensionsinspektion
Efter att delarna är böjda används en gradskiva, ett skjutmått eller en trekoordinatsmätare för mätning för att bekräfta om vinkeln, sidlängden och planheten uppfyller konstruktionskraven.
Om avvikelser upptäcks i produkten efter inspektion kan de korrigeras genom att finjustera slaglängden eller formspelet.
Sekundär- och kompoundböjning
För komplexa delar krävs flera böjningar eller böjning i olika riktningar. Innan sekundärböjning utförs är det nödvändigt att kontrollera om böjningsvinkeln från föregående steg är korrekt och vara uppmärksam på att förhindra att den formade delen stör formen.
gradning
Efter att arbetsstycket har bockats måste grader tas bort, fasas och ytbehandlas för att förhindra att vassa kanter påverkar montering eller användning. Om svetsning, pulverlackering eller anodisering krävs i efterhand är avgradningssteget särskilt viktigt för att säkerställa utseendet.
Sista inspektionen
I slutändan krävs en fullständig eller stickprovsmässig inspektion av arbetsstyckets dimensioner, vinklar, planhet och utseende. Först efter att ha bekräftat att de uppfyller ritningarnas krav kan skyddande emballage utföras.
Säkerställ att de böjda delarna inte skadas under transport och montering, och garantera kvaliteten på de levererade färdiga produkterna.
Fördelar med plåtbockningsprocessen
Plåtbockning, som en av de mest använda formningsprocesserna inom plåtbearbetning, har flera fördelar. Det kan inte bara säkerställa strukturell styrka utan också ta hänsyn till produktionseffektivitet och kostnadskontroll.
Hög precision
Modern CNC-bockningsutrustning kan exakt styra bockningsvinkel, position och tryck. Bockningsfelet kontrolleras vanligtvis inom ±0.5°, vilket säkerställer att delarnas storlek och form stämmer överens och uppfyller kraven för precisionsmontering.
Hög produktionseffektivitet
Plåtbockningsprocessen är enkel att använda och har en kort cykel. Speciellt vid användning av CNC-bockningsmaskiner kan flera kontinuerliga bockningsprocesser uppnås genom programmerad drift, vilket avsevärt förbättrar produktionseffektiviteten. Den är lämplig för både batch- och småskalig produktion.
Flexibilitet
Plåtbockning kan bearbeta delar med olika former, vinklar och plattjocklekar genom att ändra formen eller justera slaglängdsparametrarna. Samma utrustning kan anpassas till flera produkter och är lämplig för anpassade produktionslägen för flera varianter och små serier.
Hög materialutnyttjandegrad
Bockning uppnår huvudsakligen formförändringar genom plastisk deformation, genererar inte en stor mängd skäravfall, har en hög materialutnyttjandegrad, sparar råmaterialkostnader och överensstämmer med konceptet grön tillverkning.
Hög ytkvalitet
Under bockningsprocessen uppstår inga synliga skador på materialytan, vilket bibehåller en god jämnhet. Den kan användas direkt i efterföljande sprut-, anodiserings- eller svetsprocesser, vilket minskar antalet omarbetningssteg.
Brett användningsområde
Bockningsteknik gäller för alla typer av metallplåtar, såsom kolstål, rostfritt stål, aluminium, koppar etc., och används ofta inom industrier som elektronik, elektriska apparater, bilar, mekanisk utrustning och byggbranschen.
Nackdelar med plåtbockningsprocessen
Begränsningar för materiell egendom
Olika metallers duktilitet, hållfasthet och elasticitet varierar kraftigt, vilket lätt kan påverka böjningsvinkeln och dimensionsnoggrannheten.
Till exempel är höghållfast stål eller hårt aluminium benäget att spricka när det böjs, medan mjuka metaller kan uppleva kraftig deformation eller ojämna veck.
Återfjädereffekt
Det finns ett elastiskt återhämtningsfenomen i metaller efter böjning, vilket leder till att den faktiska vinkeln antingen blir för stor eller för liten.
Speciellt när det gäller höghållfasta material och stora böjningsradier är svårigheten att kontrollera återfjädringen ännu högre, och det måste korrigeras genom erfarenhet eller kompensationsprocesser.
Komplex böjning
När arkets tjocklek är stor, eller bockningsvinkeln är komplex, ökar kravet på formningskraft avsevärt, formens och utrustningens tonnage måste vara högt, och problem som avvikelse i bockningslinjen, sprickbildning eller intryckning är benägna att uppstå, vilket gör formningsprocessen svårare.
Högt kompetenskrav
Kontroll av böjningsvinklar, formval och sekvensarrangemang kräver att operatören har gedigen erfarenhet; annars är det troligt att problem som ojämn deformation, vinkelavvikelse eller störningar i arbetsstycket uppstår.
Tillämpningar av plåtbockningsprocessen
Elektronikindustrin
Plåt används ofta vid tillverkning av produkter som chassin, serverhöljen och distributionsboxar. Denna typ av produkt har höga krav på dimensionsnoggrannhet och värmeavledningsprestanda. Plåtstrukturen kan effektivt skydda de interna elektroniska komponenterna och är bekväm för underhåll och installation.
- Nätverksskåp
- Industriell datorhölje
- Distributionsruta
- Skyddande skydd
kommunikationsutrustning
Plåtbearbetning kan användas för att tillverka höljen för 5G-kommunikationsbasstationer, nätverksrack, routerhöljen etc.
Plåtstrukturen har utmärkt elektromagnetisk skärmningsprestanda och kan uppfylla kraven för kommunikationsutrustning för dammtätning, fukttätning och störningsskydd.
Bilindustrin
Plåt används för att tillverka karosseripaneler, chassifästen, samt skal till motorcyklar och elfordon etc. Genom plåtbockning och svetsning kan man uppnå höghållfasta och lätta strukturella konstruktioner.
- Bildörrar, motorhuv, bagagelucka
- Ram- och chassidelar
- Batterifack
Vitvaror
Plåttillverkning används ofta i skal och invändiga fästen till produkter som kylskåp, tvättmaskiner och luftkonditioneringsapparater.
Plåtdelar kan uppnå ett exakt utseende och hög monteringsnoggrannhet, samtidigt som de har utmärkta värmeavlednings- och skyddsegenskaper.
- Kylskåpets sidopanel
- Tvättmaskinens hölje
- Det yttre höljet på luftkonditioneringens utomhusenhet
NOBLE: Din pålitliga leverantör av plåttillverkningstjänster
Erbjuder kundanpassade plåtbockningstjänster som överträffar kundernas förväntningar till konkurrenskraftiga priser. Från prototypdesign till plåtbockningstillverkning förlitar vi oss på vårt erfarna team och avancerade produktionsutrustning för att säkerställa att du får plåtbockningsdetaljer med hög precision och stabil prestanda. Få en offert på några minuter och plåtbockningsdetaljer inom några dagar!
NOBLE är certifierade enligt ISO 9001:2015 och ISO13485-2016 och garanterar att våra kunder får prototyper och produktionsdelar av hög kvalitet. Mogna och avancerade stödjande metallbockningsmaskiner och skickliga tekniker tillhandahåller noggranna och högkvalitativa metallbockningstjänster för snabb prototypframställning och produktion.
Vanliga frågor
Hur kontrolleras återfjäder vid plåtbockning?
Återfjädern kan minimeras genom att öka böjkraften, använda bottoming- eller präglingsmetoder, justera matrisvinklar eller kompensera genom CNC-programmering. Materialval spelar också en nyckelroll för återfjäderns beteende.
Vilka är de vanligaste utmaningarna vid plåtbockning?
Typiska problem inkluderar återfjädring, sprickbildning vid bockningslinjer, verktygsslitage och dimensionella felaktigheter vid flerstegsbockning. Korrekt verktygsval, materialförberedelse och vinkelkompensation kan bidra till att undvika dessa problem.
Vilka industrier använder vanligtvis plåtbockning?
Denna process används i stor utsträckning inom fordons-, elektronik-, hushållsapparater-, telekommunikations-, flyg- och industrimaskiner, främst för kapslingar, fästen, höljen och strukturella komponenter.
Hur böjer man plåt enkelt?
För att enkelt bocka plåt, markera bockningslinjen, kläm fast den ordentligt och applicera ett jämnt tryck med en bockningsbroms eller ett skruvstäd. För tjockare eller exakta delar, använd en CNC-kantpress för noggrann vinkel- och radiekontroll.
Vilka är de viktigaste typerna av plåtbockningsmetoder?
De vanligaste typerna inkluderar luftbockning, bottenbockning, prägling, falsning och valsbockning. Varje metod skiljer sig åt i verktygsuppsättning, bockningsnoggrannhet och kraftkrav, vilket gör det möjligt för tillverkare att välja baserat på materialtjocklek och designkomplexitet.







