
Vad är Shet Met al Cutning?
Plåtskärningsteknik är en vanligt förekommande teknik för att separera och bearbeta metallplåtar. Den skär huvudsakligen hela plåten i delar av önskad form och storlek genom mekaniska, termiska eller speciella metoder. Vanliga traditionella metoder inkluderar klippning och stansning, medan moderna processer i stor utsträckning använder högprecisionstekniker som laserskärning, plasmaskärning och vattenstråleskärning, som effektivt kan hantera metaller av olika tjocklekar och material.
Kärnan i plåtbearbetningstekniken ligger i att välja lämplig metod baserat på materialegenskaper och produktionskrav. Till exempel är laserskärning lämplig för komplexa profiler och släta snittytor, plasmaskärning är lämplig för tjockare plattor, och vattenstråleskärning kan undvika termiska effekter. Den tjänar direkt den första processen vid plåttillverkning och ger exakta ämnen för efterföljande bockning, svetsning och andra länkar, och används ofta inom områden som mekanisk utrustning, fordonstillverkning och flyg- och rymdteknik.
Historien om Shet Met al CUtting
Historien om plåtskärning började med traditionella manuella och mekaniska metoder. Tidiga hantverkare förlitade sig på verktyg som saxar och mejslar för manuell skärning. Efter den industriella revolutionen uppstod mekaniska skärmaskiner och stanspressar, som kunde skära igenom fysiska formar och tryck. Detta förbättrade effektiviteten avsevärt, men deras flexibilitet och precision var begränsad.
Revolutionen inom modern skärteknik började i mitten av 20-talet. Framväxten av syrgaskärning och plasmaskärningstekniker har löst problemet med att skära tjocka metallplåtar. Därefter har laserskärningstekniken blivit mainstream tack vare sin höga precision och flexibilitet, medan vattenstråleskärning erbjuder en kallskärningslösning utan termiska effekter.
Hur fungerar Shet Met al CUtting Arbete?
Ritningsanalys
Ingenjörer behöver noggrant analysera detaljritningarna, noggrant förstå deras geometriska former, måttoleranser, tekniska krav och efterföljande bearbetningsbehov. Baserat på detta planerar de skärvägen, väljer den lämpligaste skärprocessen, bestämmer layoutschemat för plåten för att maximera materialutnyttjandegraden och sammanställer ett detaljerat bearbetningsprogram.
Materialförberedelse
Enligt ritningskraven, välj lämplig metallplåt och kontrollera om dess material, tjocklek och ytbeskaffenhet uppfyller standarderna. Placera sedan plåten noggrant på arbetsbänken och fixera den ordentligt med hjälp av fixturer, magnetiska sugkoppar eller vakuumadsorptionsbord och andra anordningar.
Installation av utrustning
Innan den formella skärningen måste skärutrustningen noggrant felsökas. Detta inkluderar installation och kalibrering av lämpligt skärhuvud, kontroll av om hjälpgastrycket uppfyller standarden och inställning av optimala kärnparametrar såsom effekt, hastighet och frekvens beroende på materialtyp och tjocklek.
För laserskärning behöver även fokuspositionen kalibreras. För plasmaskärning är det nödvändigt att bestämma lämplig ström och skärmunstyckets höjd.
Skärutförande
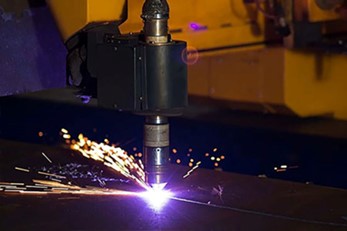
När materialen och utrustningen är klara, starta utrustningen och kör det förinställda bearbetningsprogrammet. Under denna process måste operatören noggrant övervaka skärstatusen, observera gnistornas form och om slaggutkastningen är normal, samt lyssna efter eventuella onormala ljud under utrustningens drift.
Modern automatiserad utrustning är vanligtvis utrustad med realtidsövervakningssystem som automatiskt kan upptäcka om perforeringen lyckas, om det finns risk för kollision och finjustera skärparametrarna efter situationen.
Efterbehandling
Efter att skärningen är klar flyttas arbetsstycket till nästa bearbetningsområde. Först måste grader, slagg och andra ämnen på arbetsstycket avlägsnas. Vid behov bör slipning utföras för att göra kanterna släta och plana. Därefter kontrolleras arbetsstyckets nyckeldimensioner, konturnoggrannhet och ytkvalitet noggrant med hjälp av verktyg som skjutmått, projektorer eller trekoordinatsmätare för att säkerställa att de helt uppfyller ritningens krav.
Endast kvalificerade delar som klarar inspektionen kan gå vidare till nästa tillverkningsprocess, såsom bockning och svetsning, vilket är en viktig kontrollpunkt för att säkerställa slutproduktens kvalitet.
Metallmaterial som används i Shet Met al CUtting
Rostfritt stål
Rostfritt stål är ett av de mest populära materialen för plåtskärning på grund av dess utmärkta korrosionsbeständighet, hållbarhet och attraktiva ytfinish.
Program:
Används i medicinsk utrustning, köksapparater, bildetaljer och arkitektoniska paneler.
Mild Stål
Kolstål är känt för sin styrka, hårdhet och kostnadseffektivitet. Det är lätt att bearbeta och lämpligt för konstruktionsdelar.
Program:
Används ofta i maskiner, bilramar, bygg- och industriutrustning.
Aluminium
Aluminium är lätt, korrosionsbeständigt och har utmärkt värme- och elektrisk ledningsförmåga. Det är dock reflekterande och kräver specifika laservåglängder för exakt skärning.
Program:
Används i flyg- och rymdkomponenter, elektroniska höljen, bilpaneler och konsumentelektronik.
Koppar
Koppar ger överlägsen elektrisk och termisk ledningsförmåga, vilket gör det viktigt för elektriska komponenter. Det är reflekterande och kan vara svårt att laserskära.
Program:
Används i elektriska kontakter, samlingsskenor, värmeväxlare och dekorativa paneler.
Mässing
Mässing är en legering av koppar och zink, som erbjuder god bearbetbarhet, korrosionsbeständighet och ett attraktivt gyllene utseende.
Program:
Idealisk för dekorativa delar, namnskyltar, instrument och arkitektonisk beslag.
Galvaniserat stål
Galvaniserat stål har en zinkbeläggning som skyddar mot rost och korrosion. Det kombinerar hållbarhet med en relativt låg kostnad.
Program:
Vanligt i VVS-kanaler, bildelar och hushållsapparater.
titan
Titan erbjuder ett exceptionellt förhållande mellan styrka och vikt, hög korrosionsbeständighet och utmärkt biokompatibilitet. Det är dyrare men idealiskt för kritiska tillämpningar.
Program:
Används inom flyg- och rymdteknik, medicinska implantat och högpresterande maskiner.
| Material | Huvudsakliga skärmetoder | Viktiga fördelar |
| Rostfritt stål | Laser, vattenstråle | Korrosionsbeständighet, styrka |
| Kolstål | Laser, plasma | Stark, prisvärd |
| Aluminium | Laser, vattenstråle | Lätt, ledande |
| Koppar | Vattenstråle, fiberlaser | Ledande, hållbar |
| Mässing | Laser, vattenstråle | Estetisk, maskinbearbetad |
| Galvaniserat stål | Laser, plasma | Rostskyddande, låg kostnad |
| titan | Vattenstråle, laser | Hög styrka, biokompatibel |
Typer av plåtskärningsprocesser
Laserskärning av plåt
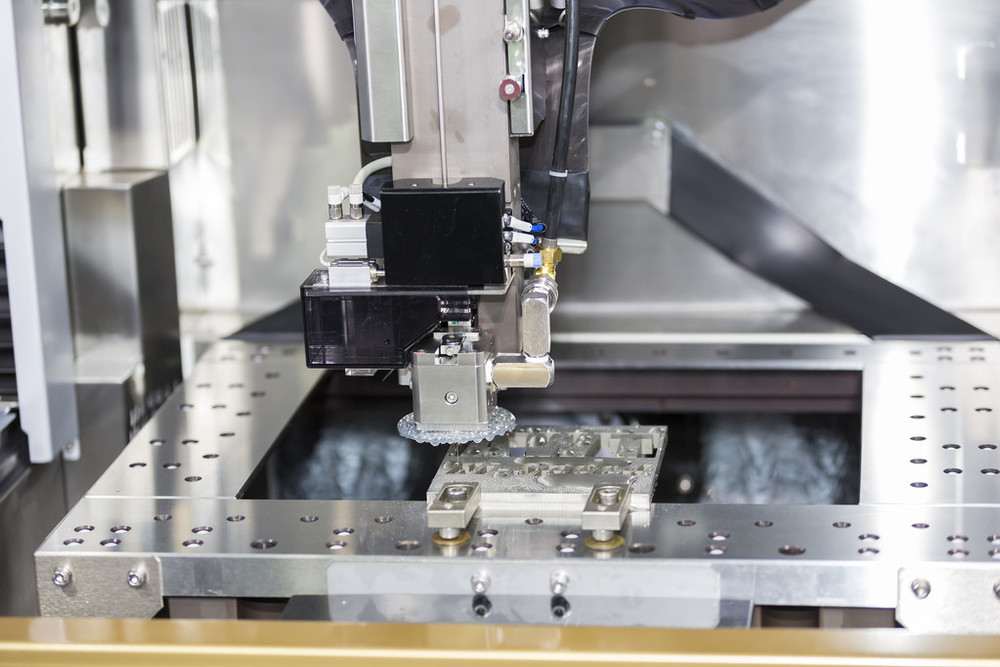
Laserskärning använder en fokuserad laserstråle med hög energitäthet som värmekälla för att uppnå skärning genom att smälta, förånga eller antända materialet. Detta är en kontaktlös bearbetningsmetod med hög precision och flexibilitet, som är särskilt lämplig för bearbetning av komplexa konturer och fina delar. Skärhastigheten är hög, den värmepåverkade zonen är liten och tvärsnittskvaliteten är vanligtvis mycket jämn.
Beroende på lasertyp kan den huvudsakligen delas in i fiberlaserskärning och CO2-laserskärning. Laserskärning kan användas för nästan alla metallplåtar, särskilt inom medelstora och tunna plåtar.
Plåt Plasmaskärning
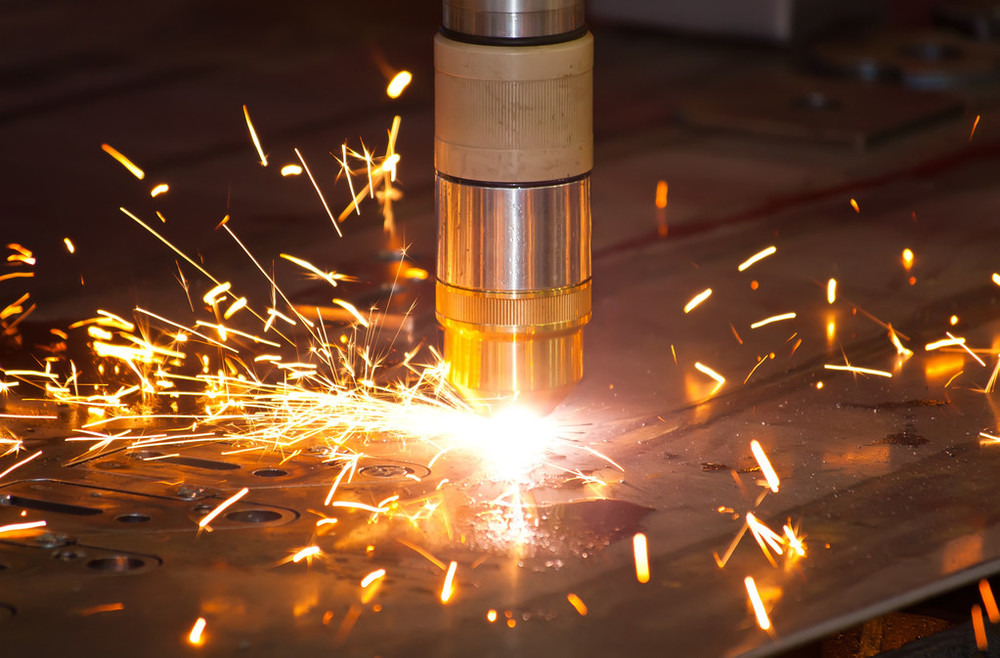
Plasmaskärning smälter materialet genom en komprimerad plasmabåge och använder ett höghastighetsgasflöde för att blåsa bort den smälta metallen, vilket bildar ett snitt. Den största fördelen med plasmaskärning ligger i dess förmåga att effektivt skära medelstora och tjocka plåtar samt högledande metaller, med en extremt snabb skärhastighet. Skärnoggrannheten och tvärsnittsjämnheten är dock vanligtvis inte lika bra som laserskärningens, och den värmepåverkade zonen är också större.
Plasmaskärningsteknik används ofta inom tunga maskiner, varvsindustrin, stålkonstruktioner och andra områden, och det är en ekonomisk och effektiv lösning för bearbetning av tjocka plåtar.
Plåt Vattenskärning
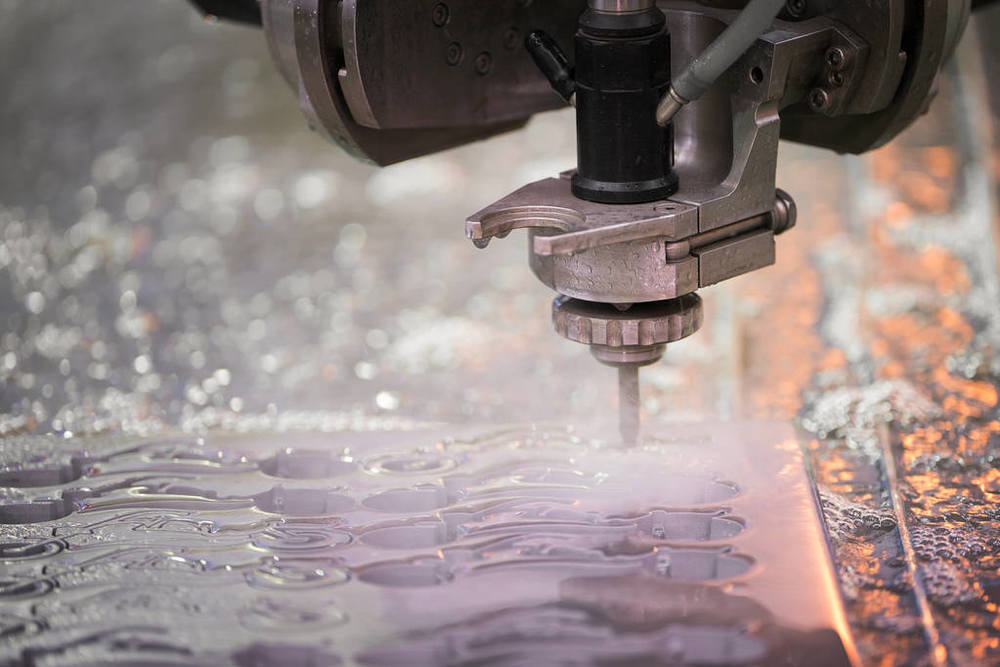
Vattenskärning är en kallskärningsprocess. Den använder ultrahögtrycksvattenflöde eller vattenflöde blandat med slipmedel för att erodera material för att uppnå skärning. Dess största fördel är att ingen värme genereras under skärprocessen, så det finns ingen värmepåverkad zon, termisk deformation eller metallografisk förändring av materialet alls.
Vattenskärning kan skära alla material, från metall och sten till glas och kompositmaterial, och utgångspunkten är godtycklig, med extremt hög flexibilitet. Nackdelarna är att skärhastigheten är relativt låg och driftskostnaden för utrustningen är hög. Den används ofta för bearbetning av värmekänsliga eller kompositmaterial med olika texturer.
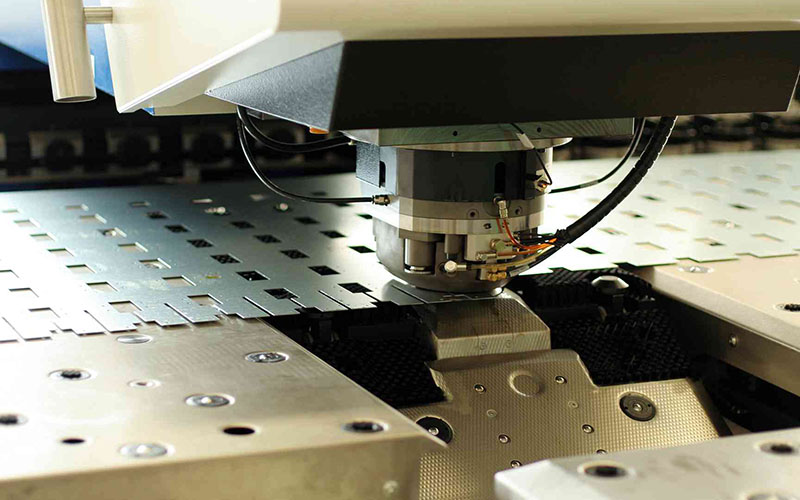
Plåt stans~~POS=TRUNC
Stansning är en traditionell mekanisk bearbetningsmetod som använder en form monterad på en press för att skära, stansa eller blankplåt genom starkt mekaniskt tryck. Den är lämplig för produktion av stora mängder delar med relativt standardiserade former. Dess bearbetningshastighet är extremt snabb och den kan formas med en enda stansning. Kostnaden för formar är relativt hög, men bearbetningskostnaden per styck är mycket låg.
För delar som kräver ett stort antal standardhål eller enkla former, såsom chassiskåp och elektriska komponenter, är prägling fortfarande det mest effektiva och ekonomiska valet.
Fördelar av Shet Met al CUtting
Hög precision
Moderna plåtbearbetningstekniker, särskilt laserskärning, kan uppnå extremt hög dimensionsnoggrannhet, med toleranser som enkelt kan kontrolleras inom ±0.1 millimeter eller ännu mindre. Detta innebär att de bearbetade delarna har exakta dimensioner och god utbytbarhet.
Utmärkt repeterbarhet
Tack vare digital programmeringskontroll kan samma delar produceras lika många gånger när programmet väl är konfigurerat, vilket säkerställer stabilitet och jämn kvalitet i storskalig produktion och lägger en solid grund för efterföljande automatiserad montering.
Överlägsen flexibilitet
Plåtskärning, särskilt beröringsfria bearbetningsmetoder som laser och vattenstråle, erbjuder oöverträffad flexibilitet. Det finns inget behov av att tillverka dyra fysiska formar. Genom att bara modifiera datorritningar och program är det möjligt att snabbt växla och bearbeta delar i olika former och storlekar, vilket är mycket lämpligt för småskalig produktion av flera olika varianter och snabb prototypframställning.
Dessutom kan dessa processer hantera ett brett spektrum av metallmaterial, från kolstål, rostfritt stål, aluminium, koppar till titanlegeringar och till och med icke-metalliska material. Vattenskärning kan hantera nästan alla material och uppfylla materialkraven inom alla branscher.
Hög effektivitet
Jämfört med traditionell manuell eller mekanisk bearbetning är automatiserad skärning extremt snabb, särskilt vid laserskärning av tunna plåtar; det kan avsevärt förkorta produktionscykeln.
Materialanvändning
Plåtskärning kan utföras med hjälp av ett datoroptimerat intelligent layoutsystem för att arrangera delar på det mest kompakta och rimliga sättet på plåten, vilket minimerar spill i hörnen och avsevärt förbättrar plåtens utnyttjandegrad. Detta minskar direkt råmaterialkostnaderna, och effekten av sådana besparingar är särskilt häpnadsväckande vid storskalig produktion.
Hög Kvalitetsskärning
Många avancerade skärtekniker kan direkt uppnå mycket släta och vertikala skärytor. Tvärsnittsjämnheten vid laserskärning är mycket hög, medan vattenstråleskärning kan bibehålla materialets ursprungliga egenskaper.
Efter skärning kräver delarna ofta inte eller bara väldigt få sekundära slipnings- och ytbehandlingsprocesser, och kan direkt gå vidare till bocknings-, svetsnings- eller monteringsstadiet. Detta sparar inte bara tid och arbetskostnader utan undviker också dimensionsavvikelser eller ytskador som kan orsakas av sekundär bearbetning, vilket uppnår högre total tillverkningseffektivitet och kvalitet.
Utmaningar i Shet Met al CUtting
Materiella utmaningar
Olika material kräver specifika skärmetoder på grund av sina unika egenskaper. Till exempel absorberar reflekterande metaller som aluminium och koppar väldigt lite laserenergi. Detta gör dem svåra att skära. De kan också reflektera ljus och skada laserutrustningen. Å andra sidan minskar hårda material som speciallegerat stål och titanlegeringar skärhastigheten. De sliter också ner blad och förbrukningsmaterial snabbare.
Ytbeskaffenheten spelar också roll. Beläggningar, rost eller oljefläckar kan störa skärningen. Detta leder ofta till ojämna kanter eller slaggrester. Att ställa in rätt skärparametrar för varje material är fortfarande en viktig utmaning.
Problem med termisk distorsion
Termiska skärprocesser, såsom laser- och plasmaskärning, tillför oundvikligen en stor mängd värme till materialet. Om parametrarna inte kontrolleras ordentligt kommer värmen att ackumuleras överdrivet mycket och sprida sig till materialet utanför skärområdet, vilket orsakar lokal spänning och termisk deformation, vilket resulterar i dimensionsavvikelser och formförvrängning av delarna. Detta är särskilt framträdande vid bearbetning av tunnplåt.
För att kontrollera den värmepåverkade zonen och minimera deformation är det nödvändigt att exakt balansera parametrar som effekt, hastighet och lufttryck, och använda en rimlig skärvägsdesign för att sprida värme. Detta ställer höga krav på operatörens erfarenhet och utrustningens stabilitet.
Tjocklek kontra precision
Alla skärmetoder har en begränsning. Att skära tjocka material innebär lägre precision. Till exempel är laserskärning mycket exakt på tunna ark. Men med tjockare plattor blir skärningen bredare och grövre. Plasmaskärning fungerar bra på tjocka plattor, men skärkvaliteten är dålig.
Att sakta ner förbättrar kvaliteten men försämrar effektiviteten. Att öka hastigheten kan leda till en ofullständig skärning eller skapa slagg. Att hitta rätt metod för varje tjocklek och balansera hastighet, precision och kvalitet är den största utmaningen.
Kostnadseffektivitetsbalans
Kostnadsstrukturen för plåtbearbetning är komplex och omfattar utrustning, energi, gaser, utbyte av delar och arbetskraft. Laserskärning erbjuder till exempel hög precision men innebär höga investerings-, underhålls- och kontinuerliga gaskostnader.
Därför är lönsamhet beroende av noggrann optimering. Detta inkluderar förbättrad materialanvändning genom bättre kapsling, förlängd livslängd för delar med optimala parametrar och ökad utrustningseffektivitet genom smart produktionsplanering. Sådana åtgärder är avgörande för att förbättra den totala lönsamheten.
Kostnadsfaktorer vid plåtbearbetning — Vad påverkar priset?
Materialkostnad
Kostnaden för råvaruanskaffning utgör grunden för den totala kostnaden. Priserna på metallplåtar av olika material och specifikationer varierar kraftigt. Ännu viktigare är materialets utnyttjandegrad, det vill säga hur man arrangerar delarna på en enda plåt.
Att optimera layouten, skära ut så många användbara delar som möjligt och minska spill i kanter och hörn kan direkt sänka materialkostnaden som allokeras till varje del. Detta är det mest effektiva sättet att kontrollera kostnaderna.
Processval
Driftskostnadssammansättningen för olika skärprocesser varierar kraftigt. Laserskärning är beroende av känsliga delar som elektricitet, hjälpgas och linser. Plasmaskärning förbrukar elektroder och munstycken; vattenstråleskärning sliter ut högtryckstätningar och skärhuvuden.
Valet av process påverkar direkt energiförbrukning, gasförbrukning och hur ofta känsliga delar ska bytas ut.
Arbetskrafts- och driftseffektivitet
Bearbetningstiden är direkt relaterad till arbetskraft och maskinkostnader. Dess längd beror på graden av optimering av skärbanan, introduktions- och skärhastigheten, samt utrustningens tomgångstid. Operatörernas kompetensnivå är också av avgörande betydelse.
Erfarna operatörer kan programmera, klämma fast material och hantera oväntade fel snabbare, vilket förbättrar utrustningens totala effektivitet, minskar stilleståndstiden och indirekt sänker arbetskostnaden per produktenhet.

Efterbehandling
Kostnaderna som uppstår efter att skärningen är avslutad bör inte heller ignoreras. Om skärkvaliteten är hög, tvärsnittet är jämnt och det inte finns något slagg som hänger kvar, kan arbetskraft och tid för sekundär bearbetning, såsom slipning och finbearbetning, sparas eller minskas.
Toleranser och noggrannhetsstandarder för plåtskärning
För att säkerställa manövrerbarhet och precision hos tillverkade prototyper och delar, är våra standarder för specialbearbetning av plåt följande:
| Måttdetaljer | Tolerans |
| Kant till kant, enda yta | +/- 0.010 tum |
| Kant till hål, enkel yta | +/- 0.010 tum |
| Hål till hål, enkel yta | +/- 0.010 tum |
| Håldiameter, enkel yta | +/- 0.010 tum |
| Kant till funktion, flera ytor | +/- 0.030 tum |
| Överformad del, flera ytor | +/- 0.030 tum |
| Böj vinkel | +/- 1 grader |
Tips för Shet Met al CUtting
Använd PPE
Vid plåtskärning är det viktigt att bära en komplett uppsättning skyddsutrustning under hela processen och på ett standardiserat sätt.
Högkvalitativa skyddsglasögon eller ansiktsskydd kan effektivt blockera höghastighetsflygande metallskräp och gnistor. Robusta och slitstarka arbetsskyddshandskar kan skydda händerna från skärsår orsakade av plåtens vassa kanter och brännskador från höga temperaturer under bearbetning.
Eftersom många skärutrustningar genererar extremt höga ljudnivåer under drift är det avgörande att bära professionella hörselskydd för att förhindra permanenta hörselskador.
Säkerställ ventilation
Skärprocessen, särskilt laserskärning, plasmaskärning eller flamskärning, genererar en stor mängd giftiga metallångor, skadliga gaser och suspenderade partiklar. Därför måste arbetet utföras i verkstäder utrustade med kraftfulla avgas- och dammsugningssystem för att säkerställa luftcirkulation och snabbt avlägsna skadlig rök utomhus.
Underhåll verktyg
Oavsett om det gäller manuella verktyg eller förbrukningsvaror i automatiserad utrustning, är det viktigt att bibehålla skärpan för att säkerställa effektivitet och säkerhet.
Slöa skärverktyg ökar skärmotståndet avsevärt, vilket inte bara kräver större kraft och orsakar utmattning, utan gör dem också mer benägna att glida, studsa och andra okontrollerade situationer, vilket lätt kan leda till allvarliga olyckor. Dessutom kommer slitna skärverktyg att ge dåliga skärytor, vilket ökar svårigheten vid efterföljande bearbetning.
Säkra material
Innan skärningen påbörjas måste verktyg som bänktänger, C-formade tänger, specialfixturer eller magnetiska chuckar användas för att stabilt fixera metallplåten på arbetsplattformen. Detta steg kan helt förhindra att plåten förskjuts, vibrerar eller vänder när den utsätts för skärkraft, vilket säkerställer noggrannheten i skärdimensionerna.
Ännu viktigare är att stabil fastspänning effektivt kan förhindra faror som avvikelse i verktygsbanan och utkastning av arbetsstycket orsakat av plötslig rörelse av plåten, vilket i grunden eliminerar många potentiella risker för mekaniska skador.
Använd utrustningen korrekt
Stor vaksamhet måste iakttas mot alla elverktyg och CNC-utrustning. Innan du startar någon enhet, kontrollera att dess nätsladd, strömbrytare och skyddskåpa är intakta. Under drift måste man vara mycket koncentrerad och strikt följa driftsprocedurerna.
Händerna ska hållas borta från rörliga delar och skärhuvudet. Innan du slutför uppdraget eller gör några justeringar eller rengöring, se till att utrustningen är helt avstängd och inte är igång.
Varför välja NOBLEs plåtskärningstjänst?
Med många års gedigen erfarenhet av plåtbearbetning förser NOBLE kunder med oöverträffade högprecisionsdetaljer för plåtbearbetning. Få en offert på några minuter och delar på några dagar.
NOBLEs plåtskärningstjänster kan skära nästan alla material med laser och vattenstråle. NOBLE erbjuder en komplett lösning för alla projekt, med omedelbara offerter, en mängd olika material och en mängd olika plåtskärningsprocesser.
NOBLE är din pålitliga helhetslösning för skräddarsydd tillverkning, från prototypdesign till tillverkning, med enorma tillverkningsresurser, lämplig teknik, effektiviserad process, expertvägledning och en perfekt kvalitetsinspektionsprocess för att förverkliga dina idéer.
Vanliga frågor
Vilken är den mest exakta metoden för plåtskärning?
Laserskärning, särskilt fiberlaserskärning, anses allmänt vara den mest exakta metoden för plåt. Den kan uppnå toleranser så snäva som ±0.1 mm och producerar extremt rena, gradfria kanter med en minimal värmepåverkad zon. Detta gör den idealisk för komplexa konturer och invecklade konstruktioner där hög noggrannhet är avgörande.
Hur tjock metallplåt kan en laserskärare skära?
Den maximala tjockleken beror på laserns effekt och materialtyp. En typisk industriell fiberlaser med hög effekt kan skära igenom kolstål upp till cirka 25 mm, rostfritt stål upp till 20 mm och aluminium upp till 12 mm. För optimal hastighet och skärkvalitet på tunnare material (under 15–20 mm) är lasrar dock betydligt effektivare än plasma- eller flamskärning.
Är laserskärning dyrare än plasmaskärning?
Det beror på tillämpningen. Laserskärning har en högre initial utrustningskostnad och kan vara dyrare att använda per timme på grund av gas och underhåll. För tunna till medeltjocka material kan dock dess överlägsna hastighet, precision och minskade behov av sekundär efterbehandling göra det mer kostnadseffektivt totalt sett. Plasmaskärning är generellt ett bättre budgetalternativ för att skära tjockt konstruktionsstål där extrem precision inte är det primära problemet.
Kan man skära aluminium med vattenstråle?
Absolut. Vattenskärning är ett utmärkt val för att skära aluminium. Som kallskärningsprocess introducerar den ingen värme, vilket innebär att det inte finns någon värmepåverkad zon som kan förändra materialets egenskaper eller orsaka skevhet, särskilt i värmekänsliga aluminiumlegeringar. Den kan skära rent igenom alla tjocklekar av aluminium som är kommersiellt tillgängliga.
Vilken är den maximala tjockleken en laserskärare kan hantera?
Den maximala tjockleken beror på laserns effekt och materialet. En högpresterande industriell fiberlaser kan vanligtvis skära:
- Mjukt stål: Upp till 25-30 mm
- Rostfritt stål: Upp till 20-25 mm
- Aluminium: Upp till 12–15 mm
För tjocklekar bortom dessa är plasma- eller vattenskärning ofta mer effektivt och ändamålsenligt.







