
Vad är plast formsprutning?
Formsprutning av plast är en allmänt använd tillverkningsprocess inom industriell produktion. Dess kärnprincip innebär att smält material injiceras i en fördesignad formkavitet, där materialet kyls och stelnar för att bilda önskad form på delen. Denna process har extremt hög materialanpassningsförmåga, inte bara lämplig för de vanligaste termoplasterna och härdplasterna, utan även tillämpbar för produktion av olika material såsom metaller (i vilket fall processen kallas pressgjutning), glas, elastomerer och till och med godis. Hela processen börjar med att råmaterial matas in i en uppvärmd cylinder, där de smälts jämnt genom blandningsfunktionen hos en skruvskruv. Det smälta materialet injiceras sedan i formkaviteten under högt tryck, och efter kylning och stelning är den resulterande produkten identisk med formkaviteten. I den faktiska produktionen är formtillverkning ett kritiskt steg. Vanligtvis producerar professionella formtillverkare formar med metallmaterial som stål eller aluminium baserat på design från industridesigners eller ingenjörer, vilket säkerställer att formarna exakt kan replikera de önskade delens funktioner. Användningsområdena för formsprutningsteknik är extremt brett, vilket möjliggör effektiv produktion av allt från miniatyrelektroniska komponenter till stora bilpaneler. Under senare år, i takt med utvecklingen av 3D- utskriftsteknik, har nya typer av fotopolymermaterial använts vid tillverkning av enkla formsprutor. Dessa material uppvisar speciella termoplastiska egenskaper vid låg temperatur, vilket förhindrar att de smälter under formsprutningsprocessen, vilket ger nya tekniska lösningar för snabb prototypframställning och småskalig produktion.
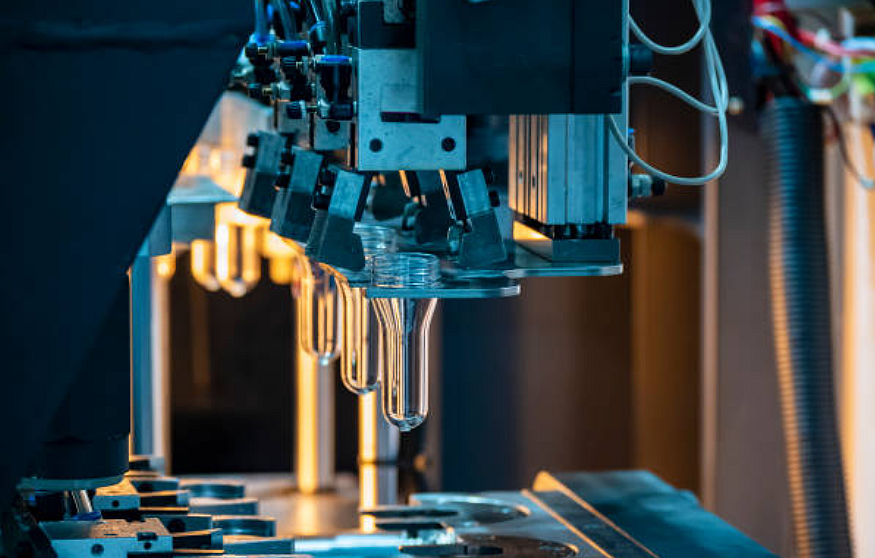
Hur fungerar plast formsprutning arbete?
Steg 1: Råmaterialberedning och uppvärmning/smältning
Formsprutning av plast är en mycket effektiv och precis plastbearbetningsteknik, med ett komplett arbetsflöde som involverar sömlös samordning av flera kritiska steg. Hela produktionsprocessen börjar med förbehandling av råmaterial, där plastpellets eller pulver först måste genomgå rigorös torkning för att avlägsna eventuell fukt som finns i materialet. Detta steg är avgörande eftersom kvarvarande fukt kan förångas vid höga temperaturer, vilket leder till bubblor eller ytdefekter i slutprodukten. De torkade råmaterialen matas in i formsprutningsmaskinens tratt och kommer in i den uppvärmda cylindern under inverkan av gravitationen. Cylindern är utrustad med en specialdesignad roterande skruv, som inte bara transporterar materialet utan också genererar starka skjuvkrafter och blandningseffekter genom sin unika geometriska struktur. Värmesystemet styr exakt cylindertemperaturen inom plastens smälttemperaturområde, vanligtvis uppdelat i flera temperaturzoner för gradientuppvärmning, vilket säkerställer jämn uppvärmning och gradvis smältning av plasten. Under skruvens rotationsrörelse genomgår fasta plastpellets en omvandling från glasartat tillstånd till högelastiskt tillstånd och slutligen till visköst flytande tillstånd, vilket bildar en smälta med god flytförmåga. Denna plasticeringsprocess kräver exakt kontroll av parametrar som temperatur, tryck och skruvhastighet.
Steg 2: Matning och smältning av termoplastisk plast
Formsprutningssteget för plast i formsprutningsprocessen är ett av de mest kritiska stegen i hela processen och avgör direkt slutproduktens formningskvalitet och dimensionsnoggrannhet. Efter att plastråmaterialet är helt smält i cylindern går formsprutningsmaskinen in i högtrycksinjektionssteget. Vid denna tidpunkt driver hydraulsystemet skruven att röra sig framåt med en exakt kontrollerad hastighet och tryck, och injicerar den smälta plasten som lagras i skruvens främre ände genom munstycket in i den slutna formkaviteten. Denna injektionsprocess måste utföras under extremt högt tryck, vanligtvis från tiotals till hundratals megapascal, för att säkerställa att den viskösa smältan snabbt kan fylla varje hörn av formen. Formsystemet är noggrant utformat, inklusive strukturer som huvudlöpare, löpare och grind, som tillsammans styr smältans flöde och kontrollerar fyllningsprocessen. Under fyllningsprocessen måste temperatur, tryck och flödeshastighet vid smältans framkant övervakas noggrant, eftersom eventuella fluktuationer kan leda till defekter som korta skott, blixtar eller svetslinjer.
Steg 3: Hålla trycket
I formsprutningsprocessen är hålltrycksfasen ett kritiskt steg för att säkerställa produktkvaliteten, vilket direkt påverkar slutproduktens dimensionsnoggrannhet, mekaniska egenskaper och ytkvalitet. När den smälta plasten har fyllt formhåligheten övergår systemet omedelbart till hålltrycksfasen. Under denna fas fortsätter formsprutningsmaskinen att applicera ett visst tryck på den smälta plasten som ännu inte har stelnat helt. Den primära funktionen för denna fas är att kompensera för volymkrympningen som uppstår under kylning, och därigenom förhindra defekter som dimensionsavvikelser, ytfördjupningar eller inre hålrum orsakade av materialkrympning. Hålltrycksprocessen kräver exakt kontroll av tre nyckelparametrar: hålltryck, hålltid och hålltryckskurva. Vanligtvis är hålltrycket inställt på 30 %–80 % av formsprutningstrycket, med specifika värden optimerade baserat på materialegenskaper, produktstruktur och processkrav. Hålltiden beror på produktens väggtjocklek och kylningshastighet och fortsätter vanligtvis tills plasten vid inloppet har stelnat helt.
Steg 4: Håll- och kyltid
I formsprutningsprocessen är kylningssteget en kritisk faktor för att bestämma produktionseffektivitet och produktkvalitet. Efter att hålltryckssteget avslutats går den smälta plasten inuti formen in i en kontrollerad kylningsprocess, som fortsätter tills delen uppnår tillräcklig strukturell styrka och dimensionsstabilitet för att säkert kunna urformas. Kylningsprocessen är inte bara naturlig värmeavledning utan en noggrant kontrollerad värmeväxlingsprocess. Formen är utrustad med ett komplext kylkanalsystem som använder cirkulerande kylmedium (vanligtvis vatten eller olja) för att snabbt avlägsna den värme som frigörs under plastens stelning. Kylsystemets design måste vara vetenskapligt sund, vilket säkerställer både kyleffektivitet och undviker intern spänning eller deformation orsakad av lokal överkylning. Kylningstidens längd beror på flera faktorer, inklusive plastmaterialets termiska egenskaper, produktens väggtjocklek, formtemperatur och kylsystemets effektivitet. För kristallina plaster som PP och PE måste också kristallinitetens inverkan på produktens prestanda beaktas, vilket gör kontroll av kylhastigheter särskilt kritisk.
Steg 5: Utkastnings- och efterbehandlingsprocesser
Det sista kritiska steget i formsprutning är formens öppning och borttagning av delen, vilket markerar slutet på hela formsprutningscykeln. När delen har svalnat tillräckligt i formhålan och uppnått önskad hårdhet börjar formsprutningsmaskinens klämsystem att fungera. Först övergår den från högtrycksklämningsläge till lågtrycksskyddsläge, sedan öppnas formen smidigt längs delningslinjen enligt det förinställda programmet. Formöppningssekvensen och hastigheten måste kontrolleras exakt, vanligtvis med hjälp av en trestegsöppningskurva (långsamt-snabbt-långsamt) för att säkerställa effektiv formöppning samtidigt som man undviker skador på delen eller formskador orsakade av plötslig separation. Efter att formen är helt öppnad börjar utstötningssystemet som är installerat på den rörliga formsidan att fungera. Utstötningsmekanismer som utstötarstift, utstötarplattor eller pneumatiska ventiler rör sig smidigt under hydraulisk eller mekanisk drivning för att separera den gjutna delen från formhålan. Utstötningsprocessen kräver särskild uppmärksamhet på att kontrollera utstötningshastighet, slaglängd och utstötningsfrekvens för att säkerställa fullständig urformning av produkten utan defekter som utstötningsmärken eller deformation. För produkter med komplex struktur kan speciella urformningsmetoder, såsom sekventiell drift av flera utstötningsmekanismer eller rotationsurformning, krävas.
Vilka är tillämpningarna för formsprutning av plast?
1. Fordonsindustrin
Formsprutning av plast spelar en central roll inom fordonsindustrin och omfattar produktion av olika komponenter, från interiör till exteriör, och från funktionella till dekorativa delar. Inom fordonsinredningssystem används formsprutningsteknik i stor utsträckning för att tillverka instrumentpaneler i ett stycke, dörrpaneler, mittkonsolpaneler, armstöd och olika förvaringsfack. Dessa komponenter måste inte bara uppfylla strikta krav på måttnoggrannhet utan kräver också utmärkt taktil känsla och estetiskt tilltalande ytstrukturer. Formsprutning, i kombination med efterföljande processer som målning, skin coating eller IMD (in-mold decoration), kan perfekt uppnå dessa krav. Inom fordonsexteriör har formsprutade komponenter som stötfångarsystem, hjulhuslister och grillaggregat inte bara komplexa tredimensionella former utan uppfyller även speciella prestandakrav som slagtålighet och väderbeständighet.
2. Medicinsk utrustning
Formsprutningsteknik för plast spelar en oumbärlig roll vid tillverkning av medicintekniska produkter , med tillämpningar som sträcker sig över ett brett spektrum av produkter, från grundläggande medicinska förbrukningsartiklar till avancerade precisionsinstrument. Inom området medicinska engångsartiklar används formsprutningsprocesser för att massproducera olika sterila sprutkomponenter, IV-kopplingar, vakuumrör för blodprovtagning, virusprovtagningsrör och andra medicinska engångsprodukter. Dessa produkter har stränga krav på dimensionsnoggrannhet, ytfinish och tätningsprestanda. Inom området in vitro-diagnostik ger precisionsformsprutade mikrofluidiska chips, reagenskithus och testkortsubstrat tillförlitligt tekniskt stöd för modern molekylärdiagnostik och point-of-care-testning (POCT). Inom området kirurgiska instrument används formsprutningsteknik för att tillverka laparoskopiska instrumenthandtag, hemostatkomponenter, kirurgiska sutureringsanordningar och andra produkter.
3. Elektronik och elektriska apparater
Formsprutningsteknik för plast spelar en avgörande roll inom elektronik- och apparattillverkningsindustrin, med tillämpningar som genomsyrar praktiskt taget alla steg i leveranskedjan för olika elektroniska produkter. Inom konsumentelektroniksektorn används formsprutningsprocesser i stor utsträckning vid tillverkning av smartphone-höljen, strukturkomponenter till bärbara datorer, smartklockskal och andra produkter. Dessa produkter kräver inte bara extremt hög dimensionsnoggrannhet och ytfinishkvalitet utan måste också uppfylla moderna designkrav på lätta, smala profiler och konstruktion i ett stycke. Elektroniska kontakter är ett annat viktigt tillämpningsområde för formsprutning, inklusive precisionskomponenter som USB-portar, typ-C-kontakter och kort-till-kort-kontakter. Dessa produkter har extremt stränga krav på dimensionsstabilitet och isoleringsprestanda, med toleranser som ofta kontrolleras inom ±0.02 mm. Inom hushållsapparater måste komponenter som luftkonditioneringspaneler, kontrollpaneler för tvättmaskiner och kylskåpsdörrhandtag som tillverkas genom formsprutning inte bara uppfylla kraven på strukturell hållfasthet utan också ha utmärkta väderbeständighet och flamskyddsegenskaper.
Fördelar med formsprutning av plast
1. Hög formningseffektivitet
Formsprutning av plast utmärker sig inom tillverkning för sin exceptionella produktionseffektivitet. Denna process använder ett helautomatiserat produktionsflöde, vilket möjliggör kontinuerlig och oavbruten drift från råmaterialinmatning till färdig produkt. En typisk formsprutningscykel varierar vanligtvis från 15 till 120 sekunder, beroende på produktens storlek och komplexitet. Moderna höghastighetsformsprutningsmaskiner kan uppnå upp till hundratals formsprutningscykler per minut, vilket gör dem särskilt lämpliga för produktion av komponenter som kräver storskalig tillverkning. Jämfört med traditionell bearbetning eller manuell gjutning kan formsprutning spara över 90 % av produktionstiden. Dessutom möjliggör tillämpningen av flerkavitetsformteknik samtidig gjutning av dussintals identiska produkter i en enda injektion, vilket ytterligare ökar produktionen per tidsenhet. Denna mycket effektiva produktionsmetod minskar tillverkningskostnaden per enhet avsevärt och ger en idealisk lösning för storskalig industriell produktion.
2. Hög precision och god repeterbarhet
Formsprutningsprocessen för plast har enastående fördelar när det gäller dimensionsnoggrannhet och produktkonsistens. Avancerad formsprutningsutrustning i kombination med precisionsbearbetade formar kan uppnå ultrahöga dimensionstoleranser på ±0.01 mm, vilket uppfyller de strängaste kraven för precisionsdelar. Denna precisionsnivå är avgörande för produkter som elektroniska kontakter och medicintekniska produkter som är mycket känsliga för dimensionsnoggrannhet. När det gäller repeterbarhet uppvisar formsprutade produkter minimal variation mellan batcher, med CPK-värden som vanligtvis överstiger 1.67, vilket säkerställer att varje produkt i storskalig produktion har identiska kvalitetsegenskaper. Moderna formsprutningsmaskiner är utrustade med slutna styrsystem som övervakar och justerar processparametrar i realtid, vilket ytterligare säkerställer produktionsstabilitet.
3. Brett utbud av tillämpliga material
Formsprutningsprocessen för plast uppvisar exceptionell materialanpassningsförmåga och kan bearbeta nästan alla typer av polymermaterial. När det gäller termoplaster kan material som sträcker sig från universalplaster som PP och ABS till tekniska plaster som PC och POM, samt högpresterande plaster som PEEK och PEI, alla bearbetas via formsprutning. Värmehärdande plaster som fenolharts och epoxiharts är också lämpliga för specialiserade formsprutningsprocesser. Dessutom används i allt större utsträckning olika elastomerer (TPE, TPU), biobaserade plaster och biologiskt nedbrytbara material vid formsprutning. Genom att justera materialformuleringar kan produkter med specifika egenskaper produceras, såsom flamskyddskvaliteter, UV-beständiga kvaliteter, ledande kvaliteter eller elektromagnetiska avskärmningskvaliteter.
Nackdelar med plast formsprutning
1. Höga mögelkostnader
Formsprutningsprocessen för plast har betydande ekonomiska hinder när det gäller investeringar i formar. En uppsättning måttligt komplexa formsprutningsformar kräver vanligtvis en investering på 50 000 till 500 000 yuan i produktionskostnader, medan högprecisionsformar eller formar med flera hålrum kan kosta upp till flera miljoner yuan. Formtillverkningsprocessen involverar flera steg, såsom precisionsmekanisk bearbetning, värmebehandling och ytbehandling, med en produktionscykel på 4 till 12 veckor från design till leverans. Denna höga initiala investering gör att den ekonomiska lönsamheten för formsprutning endast realiseras fullt ut i storskalig produktion (vilket vanligtvis kräver 5 000 enheter eller mer). För prototypvalidering eller småskalig provproduktion under de tidiga stadierna av produktutvecklingen kan alternativa processer som 3D-utskrift eller silikonformar erbjuda större kostnadsfördelar. Dessutom kräver formulunderhåll och lagring kontinuerliga investeringar, vilket ytterligare ökar den totala ägandekostnaden.
2. Oflexibla designmodifieringar
Formsprutning av plast uppvisar betydande styvhet när det gäller förändringar i produktdesign. Som precisionsverktyg tillverkade av stål är formar svåra att modifiera avsevärt när de väl har tillverkats. Även enkla dimensionsjusteringar kan kräva ombearbetning av kärnan eller hålrummet, medan strukturella designförändringar ofta kräver att den befintliga formen skrotas och en ny skapas. Sådana modifieringar medför inte bara ytterligare bearbetningskostnader (vanligtvis 30–70 % av den ursprungliga formkostnaden) utan resulterar också i produktionsförseningar på 2–4 veckor. Under produktutvecklingsiterationer tvingar denna stelhet företag att slutföra all designvalidering före formtillverkning, vilket ökar riskerna och kostnaderna för tidig utveckling.
3. Produktdimensioner begränsas av formbegränsningar
Formsprutning av plast har i sig processbegränsningar vad gäller produktdimensioner. Ur ett utrustningsperspektiv begränsas de maximala formdimensionerna av klämkraften och formutrymmet i formsprutningsmaskinen. För närvarande kan de största formsprutningsmaskinerna på marknaden producera produkter som är cirka 4 meter långa; dock är investerings- och driftskostnaderna för sådan utrustning extremt höga. Ultratunnväggiga produkter (t.ex. de med tjocklekar mindre än 0.5 mm) ställer extremt höga krav på formprecision och processkontroll. Dessa begränsningar kräver att man utforskar alternativa processer för vissa tillämpningar med speciella storlekskrav. Till exempel kan stora produkter vara bättre lämpade för rotationsgjutning eller blåsgjutning, medan mikroprecisionsdelar kan kräva mikroformsprutning eller stansning. Dessutom förlänger ökande produktdimensioner kylningstiden avsevärt, vilket påverkar den totala produktionseffektiviteten.

Vanliga frågor om formsprutning av plast
Hur lång tid tar det att producera delar med formsprutning av plast?
Den tid som krävs för att producera delar med formsprutning av plast beror på flera faktorer, inklusive delstorlek, designkomplexitet, materialtyp och produktionsvolym.
Vilka faktorer påverkar kvaliteten på formsprutade delar?
Kvaliteten på formsprutade delar påverkas huvudsakligen av formens design, materialval, bearbetningsparametrar, maskinens skick och operatörens skicklighet. Bra design, rätt material, noggranna inställningar och väl underhållen utrustning bidrar till att säkerställa enhetliga och defektfria delar.







