
Что такое Mи другие Die Cжало Постановка?
Литье металла под давлением — это процесс литья металла. Его суть заключается во впрыскивании расплавленного металла в точно спроектированную металлическую форму под высоким давлением, а затем его охлаждении и затвердевании для получения отливки заданной формы и размера.
Процесс литья под давлением в основном опирается на три ключевых элемента: литейные машины, литейные формы и сплавы для литья. Характерной чертой литья металлов под давлением является заполнение формы под высоким давлением и с высокой скоростью, что позволяет эффективно и в больших количествах производить металлические детали сложной структуры, с тонкими стенками, точными размерами и гладкими поверхностями.
Технология литья под давлением зародилась в начале XIX века. В 1838 году американец по имени Брюс изобрел первую ручную поршневую машину для литья свинцовых шрифтов.
В начале XX века успешное применение литья под давлением алюминиевых сплавов способствовало развитию автомобильной промышленности и ознаменовало собой подлинное начало современной технологии литья под давлением.
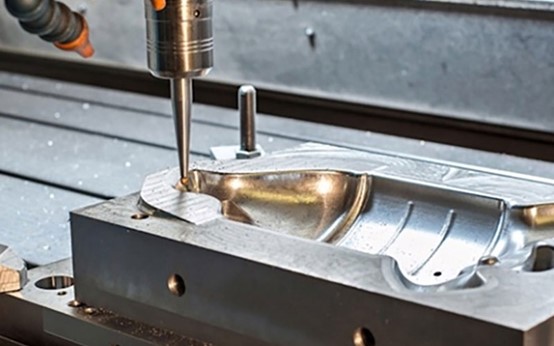
Как работает производство литья под давлением металла?
Подготовка пресс-формы
Перед началом литья под давлением необходимо сначала установить и предварительно нагреть форму. Затем следует очистить полость и распылить разделительный состав для формы.
Разделительные составы облегчают извлечение отливок, а также могут охлаждать формы. После подготовки формы литейная машина перемещает подвижную форму вплотную к неподвижной форме и прикладывает большое усилие зажима, чтобы предотвратить вытекание расплавленного металла.
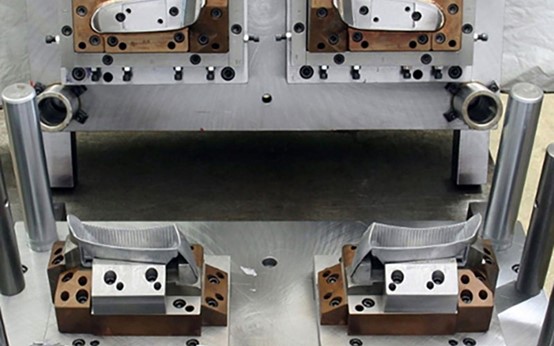
Литье материалов
После подготовки литейной формы , сплав нагревают в печи до расплавленного состояния, поддерживая однородный состав. Затем с помощью мерной ложки отмеряют необходимое количество расплавленного металла из печи и аккуратно заливают его в закрытую литьевую гильзу, подготавливая изделие к впрыску.
Процесс впрыска
Пуансон литейной машины продвигается с чрезвычайно высокой скоростью, мгновенно вдавливая расплавленный металл из гильзы в герметичную полость формы. Расплавленный металл заполняет всю полость за несколько сотых секунды, обеспечивая точное воспроизведение тонких стенок и сложных конструкций.
Охлаждение
После того как расплавленный металл заполняет полость, пуансон не сразу отступает, а продолжает поддерживать огромное давление. Этот этап называется удерживающим давлением. Он заставляет сжимающийся и затвердевающий металл получать дополнительное пополнение, тем самым уменьшая внутренние усадочные полости и дефекты и увеличивая плотность отливки.
выбрасывание
После того, как форма некоторое время находилась под давлением и отливка в основном затвердела, механизм закрытия формы открывает ее.
Механизм выталкивания внутри формы перемещается вперед под действием выталкивающего цилиндра, плавно выталкивая сформированную отливку из формы и завершая процесс извлечения из формы.
Обрезки
Отливки, полученные методом литья под давлением, обычно имеют лишние кромки материала, такие как литниковые системы и вентиляционные щели. Эти кромки необходимо срезать вручную или с помощью специального оборудования, а затем провести необходимую очистку поверхности. После очистки одной отливки форма закрывается, и начинается следующий цикл литья под давлением.
Типы металлических материалов, используемых в производстве методом литья под давлением.
алюминий
Алюминий — наиболее широко используемый материал для литья под давлением. Алюминий имеет малый вес, хорошую механическую прочность, коррозионную стойкость, а также тепло- и электропроводность.
Алюминиевый сплав обладает хорошей текучестью при литье и подходит для производства тонкостенных деталей сложной конструкции. Он широко используется в автомобильной, электронной и аэрокосмической промышленности.
Цинк
Цинковый сплав очень легко поддается литью под давлением и позволяет изготавливать детали с чрезвычайно высокой точностью размеров и идеально гладкой поверхностью.
Цинковые сплавы обладают хорошими механическими свойствами и могут подвергаться различным видам гальванического покрытия. Цинковые сплавы часто используются для производства металлических деталей, игрушечных моделей, аксессуаров для ванных комнат, корпусов для электроники и других изделий.
Магний
Магниевый сплав является самым легким среди практически используемых металлов, обладает высокой удельной прочностью и удельной жесткостью, а также превосходными амортизационными свойствами и экранированием от электромагнитных волн.
Магний часто используется в тех случаях, когда вес является строгим требованием, например, в корпусах ноутбуков, корпусах фотоаппаратов, рамах автомобильных рулевых колес и компонентах аэрокосмической отрасли.
Медь
В основном в литье под давлением используются медные сплавы латуни и бронзы. Медь обладает превосходной электропроводностью, теплопроводностью, износостойкостью и коррозионной стойкостью.
Медь имеет высокую температуру плавления, что приводит к значительному износу пресс-форм и делает литье под давлением более сложным и дорогостоящим. Медь обычно используется для изготовления специальных деталей, требующих высокой прочности и электропроводности, таких как клапаны, шестерни и электрические разъемы.

Виды процессов литья металлов под давлением
Литье под давлением
При литье под давлением в горячей камере инжекционный механизм погружается в расплавленный металл, и металл впрыскивается непосредственно в форму через инжекционную камеру. Метод литья под давлением в горячей камере отличается высокой эффективностью и быстрой скоростью цикла, что делает его подходящим для низкоплавких металлов, таких как цинк, магний и свинец.

Литье под давлением в холодной камере
При литье под давлением в холодной камере механизм впрыска отделен от печи, и расплавленный металл необходимо впрыскивать в камеру впрыска вручную или механически.
Литье под давлением в холодной камере подходит для металлов с высокой температурой плавления, таких как алюминий и медь. Хотя литье под давлением в холодной камере несколько менее эффективно, оно позволяет эффективно предотвращать коррозию оборудования и гарантировать качество продукции.

Вакуумное литье
Вакуумное литье под давлением предполагает удаление воздуха в процессе литья под давлением для уменьшения количества газа в полости формы, что минимизирует пористость и улучшает плотность и механические свойства.
Литье под вакуумом часто используется для изготовления изделий с высокими требованиями к прочности, таких как автомобильные конструкционные детали и авиационные компоненты.
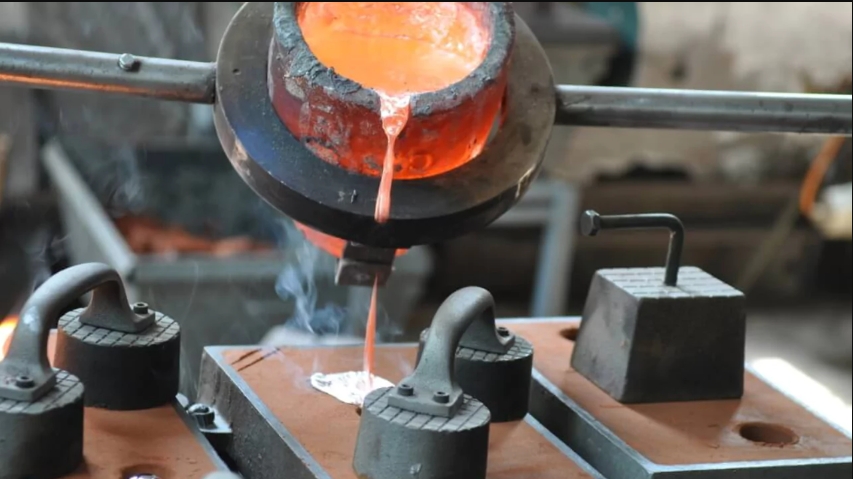
Литье под низким давлением
Литье под низким давлением — это процесс, при котором расплавленный металл медленно подается из тигля в форму под действием газа низкого давления, обеспечивая равномерное заполнение формы металлом и плотную структуру.
Литье под низким давлением часто используется при производстве крупных алюминиевых деталей, таких как автомобильные колеса и блоки цилиндров двигателей.

Гравитационное литье
Литье под действием силы тяжести использует собственный вес металла для впрыскивания расплавленного металла в форму без необходимости внешнего впрыска.
Литье под действием силы тяжести — это простой процесс, подходящий для производства средних и малых партий продукции, например, корпусов насосов, фитингов для труб, корпусов механических узлов и т. д.
Преимущества производства методом литья под давлением металла
Трехмерная точность
Литье металла под давлением позволяет получать высокоточные изделия сложной формы за один процесс формования, отличающиеся малыми допусками по размерам и хорошей повторяемостью.
Детали, изготовленные методом литья под давлением металла, имеют гладкую и ровную поверхность, которую можно непосредственно окрашивать, покрывать гальваническим покрытием или полировать, что значительно сокращает последующие процессы механической обработки и финишной обработки поверхности, а также снижает затраты.
Производительность линии
Процесс литья под давлением имеет короткий цикл, что позволяет быстро впрыскивать, охлаждать и извлекать изделия из формы, и особенно подходит для серийного и автоматизированного производства.
По сравнению с традиционными методами литья или механической обработки, литье под давлением позволяет получать детали с более высокой степенью точности за тот же период времени, что значительно снижает себестоимость каждой детали.
Комплексообразование
Литье металлов под давлением позволяет изготавливать детали сложной геометрии, тонкостенные конструкции и тонкие элементы, такие как ребра жесткости, резьбовые отверстия и вставки, в одной пресс-форме, избегая многократных технологических или сборочных операций и обеспечивая производство изделий с высокой степенью интеграции и структурной целостности.
Механическая сила
Литье металла под давлением, благодаря впрыскиванию под высоким давлением, приводит к быстрому заполнению металлом полости формы и его затвердеванию. В результате внутренняя структура отливок становится более плотной, с меньшим количеством пор и усадочных полостей, а также они обладают более высокой механической прочностью, твердостью и износостойкостью.
После обработки методом вакуумного или полужидкостного литья под давлением характеристики деталей могут приближаться к характеристикам кованых изделий.
Использование материалов
Потери металла в процессе литья под давлением чрезвычайно низки. Литниковая система и переливные элементы могут быть повторно использованы в печи, а общий коэффициент использования материала может достигать более 90%.
По сравнению с традиционными методами литья, литье металлов под давлением не только экономит сырье, но и способствует защите окружающей среды и контролю затрат.
Недостатки производства методом литья под давлением металла
Высокая стоимость плесени
Проектирование и изготовление металлических форм для литья под давлением обходится относительно дорого, особенно для форм сложной конструкции или многогнездных форм, требующих точной механической обработки и высокотемпературной стали. Поэтому первоначальные инвестиции значительны.
При мелкосерийном производстве или проектах с частыми изменениями конструкции затраты на изготовление пресс-форм для литья металла под давлением трудно амортизировать, и это имеет низкую экономическую эффективность.
Непригодность для металлов с высокой температурой плавления
Предел термостойкости литейных машин и пресс-форм обычно применим только к металлам со средней и низкой температурой плавления, таким как алюминий, цинк, магний и медь.
Высокотемпературные материалы, такие как сталь и железо, не могут быть отлиты методом литья под давлением, что в некоторой степени ограничивает область применения этого процесса.
Высокая стоимость обслуживания
Литейные машины и их вспомогательные системы (такие как гидравлическое, охлаждающее и распылительное оборудование) являются дорогостоящими и требуют высокого уровня технического обслуживания. В случае неисправности оборудования во время производства это может привести к повреждению пресс-форм или остановке производства, что увеличит затраты предприятий на техническое обслуживание и эксплуатацию.
Проблемы в процессе литья металлов под давлением
Проблемы пористости и усадки
Проблемы пористости и усадочных полостей являются наиболее распространенными трудностями при литье под давлением. При высокоскоростном заполнении, если воздух из полости формы не удаляется вовремя, он будет втягиваться в расплавленный металл и образовывать поры. В то же время, когда толстые стенки отливки затвердевают и сжимаются, если они не пополняются достаточным количеством расплавленного металла, образуются усадочные полости.
Дефекты в виде пор и усадочных полостей могут значительно снизить механические свойства и герметизирующие характеристики деталей.
Управление сложными параметрами процесса
В процессе литья металлов под давлением необходимо точно соблюдать многочисленные параметры, такие как скорость впрыска, давление, температура и время. Даже малейшее отклонение любого параметра может привести к получению бракованной продукции.
Например, недостаточное давление может привести к неполному заполнению, а чрезмерная скорость усилит унос жидкости, что предъявляет чрезвычайно высокие требования к управлению технологическим процессом.
Контроль деформации
Несмотря на высокую точность литья под давлением, усадка отливок после извлечения из формы и деформация, вызванная снятием остаточных напряжений, по-прежнему остаются проблемами, требующими строгого контроля.
Размерные параметры могут влиять на стабильность размеров и точность сборки деталей, увеличивая стоимость последующей обработки или корректировки.
Применение литья металлов под давлением
Автомобильная промышленность:
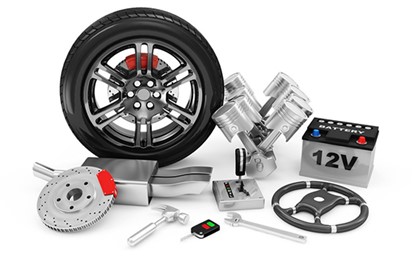
Автомобильная промышленность является крупнейшим рынком сбыта для литья под давлением. Литье металлов под давлением может использоваться для изготовления блоков цилиндров двигателей, корпусов трансмиссий, корпусов сцепления, рулевых механизмов, колес, а также различных кронштейнов и конструкционных элементов.
Литье под давлением позволяет получать высокопрочные и легкие детали, отвечающие требованиям безопасности и экономичности автомобилей.
Электронные продукты
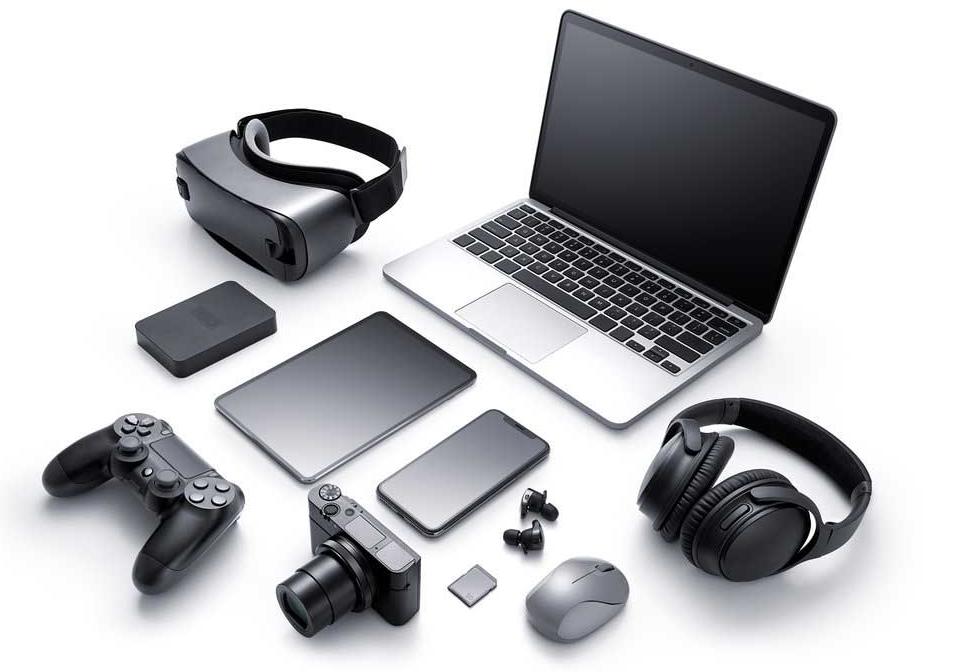
Литье металлов под давлением может использоваться для производства электронных изделий, таких как средние рамки смартфонов, корпуса ноутбуков, радиаторы, разъемы и т. д.
Литье под давлением обеспечивает электронным изделиям превосходную электромагнитную защиту, прочность конструкции и теплоотвод, одновременно позволяя добиться изысканного внешнего вида, а также тонкой и легкой конструкции.
Бытовая техника
Основные компоненты многих бытовых приборов изготавливаются методом литья под давлением, например, корпус компрессора холодильника, лопасти кондиционеров, корпуса электроинструментов, корпуса клапанов кранов, дверные замки и различная кухонная утварь.
Преимущества литья металлов под давлением заключаются в его долговечности, высокой производительности и хорошем качестве обработки поверхности.
Аэрокосмическая индустрия
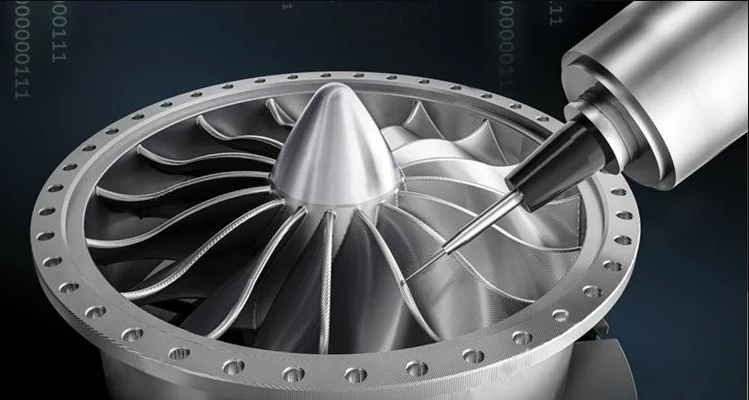
В аэрокосмической отрасли предъявляются чрезвычайно высокие требования к характеристикам деталей. Литье под давлением используется для изготовления деталей авиационных двигателей, кабин ракет, радиолокационных компонентов, корпусов военной коммуникационной техники и т. д.
В процессе литья металлов под давлением обычно используются высокоэффективные алюминиевые и магниевые сплавы, отвечающие требованиям к легкости и высокой прочности.
Благородный"Услуги по производству изделий методом литья под давлением из металла.
NOBLE — это ваше надежное комплексное решение для индивидуального производства, от проектирования прототипов до изготовления продукции. Мы располагаем огромными производственными ресурсами, подходящими технологиями, оптимизированными процессами, экспертным сопровождением и безупречной системой контроля качества, чтобы воплотить ваши идеи в реальность.
Предоставляя высокоточные и долговечные услуги по литью под давлением по конкурентоспособным ценам, сочетая передовые технологии литья под давлением с передовым производственным оборудованием, наши опытные инженеры стремятся сократить время цикла до 50%+ и ускорить выполнение работ. Получите за считанные минуты Получите расценки и получите форму для литья под давлением в течение нескольких дней.
- Фабрика, сертифицированная по ISO 9001 и ISO13485
- Более 10 лет изготовления форм для литья под давлением
- Современное оборудование и конкурентоспособная цена
- Получите мгновенное предложение на изготовление пресс-форм для литья под давлением
- Профессиональный и бесплатный отчет по проектированию с учетом технологичности производства (DFM).
- Круглосуточная инженерная поддержка
- Время выполнения заказа от 3 дней
Часто задаваемые вопросы Литье под давлением
В чём разница между литьём в горячей и холодной камерах?
Литье под давлением в горячей камере подходит для металлов с низкой температурой плавления, таких как цинк и магний, тогда как литье под давлением в холодной камере используется для металлов с более высокой температурой плавления, таких как алюминий и медь.
Можно ли подвергать литые детали механической обработке или поверхностной обработке?
Да. Литые детали могут подвергаться вторичным процессам, таким как обработка на станках с ЧПУ, анодирование, порошковая покраска и гальваническое покрытие, для достижения более жестких допусков или улучшения эстетики и коррозионной стойкости.
Подходит ли литье металлов под давлением для Мелкосерийное производство?
Традиционно литье под давлением более экономично при больших объемах производства. Однако благодаря современным технологиям быстрого изготовления оснастки и прототипирования стало возможным эффективно производить небольшие партии, особенно для тестирования продукции или выпуска деталей ограниченного тиража.
Какие факторы следует учитывать при проектировании детали, изготовленной методом литья под давлением?
Для обеспечения плавного заполнения и легкого извлечения пресс-формы конструкторам следует учитывать толщину стенок, углы уклона, положение литникового канала и схему охлаждения. Правильная конструкция помогает снизить количество дефектов и продлить срок службы пресс-формы.
Сколько стоит литье металла под давлением?
Стоимость зависит от таких факторов, как сложность пресс-формы, объем производства, размер детали и тип материала.







