
Высокоточные оптические компоненты обеспечивают невероятно точное управление светом — вспомните космические телескопы, которые позволяют наблюдать слабые галактики. Эти детали делятся на три группы: типы, материалы и технологические процессы. Рынок высокоточной оптики достиг 29.0 млрд долларов в 2024 году, чему способствовал спрос на высокопроизводительные системы. Космическим телескопам необходима точность поверхности λ/10 или лучше, проверяемая с помощью интерферометрии. Такие материалы, как карбид кремния и Zerodur, устойчивы к термическим деформациям. Их изготовление требует полировки с компьютерным управлением и обработки ионным пучком. Экологические испытания включают вибрацию, удары и термовакуумные циклы в соответствии со стандартом MIL-STD-1540. В этом руководстве рассматривается, как оптические детали соответствуют таким высоким стандартам. Мы рассмотрим типы линз, методы производства и выбор материалов. Вы узнаете, что делает высокоточные оптические детали надежными в сложных условиях. Независимо от того, занимаетесь ли вы проектированием систем визуализации или лазерной оптики, этот практический обзор предоставит вам необходимые ключевые знания.
Высокоточные оптические компоненты обеспечивают невероятно точное управление светом — вспомните космические телескопы, которые позволяют наблюдать слабые галактики. Эти детали делятся на три группы: типы, материалы и технологические процессы. Рынок высокоточной оптики достиг 29.0 млрд долларов в 2024 году, чему способствовал спрос на высокопроизводительные системы. Космическим телескопам необходима точность поверхности λ/10 или лучше, проверяемая с помощью интерферометрии. Такие материалы, как карбид кремния и Zerodur, устойчивы к термическим деформациям. Их изготовление требует полировки с компьютерным управлением и обработки ионным пучком. Экологические испытания включают вибрацию, удары и термовакуумные циклы в соответствии со стандартом MIL-STD-1540. В этом руководстве рассматривается, как оптические детали соответствуют таким высоким стандартам. Мы рассмотрим типы линз, методы производства и выбор материалов. Вы узнаете, что делает высокоточные оптические детали надежными в сложных условиях. Независимо от того, занимаетесь ли вы проектированием систем визуализации или лазерной оптики, этот практический обзор предоставит вам необходимые ключевые знания.
Типы прецизионных оптических компонентов
Высокоточные оптические компоненты делятся на три основные группы. Каждая группа выполняет свою задачу. В таблице ниже представлен краткий обзор этих категорий.
| Категория | Основная функция |
| Объективы | Фокусировка или рассеивание света; коррекция аберраций для точного управления лучом в диапазоне длин волн от УФ до ИК. |
| Зеркала и отражающие элементы | Перенаправляет свет с минимальными потерями; используется для управления направлением лазерного луча и стабилизации луча. |
| Призмы и разделители лучей | Изменение направления, поляризации или спектрального состава; разделение света на несколько путей. |
| Фильтры, окна и покрытия | Изолируйте или блокируйте спектральные диапазоны; защищайте оборудование, обеспечивая при этом передачу света без искажений. |
Эти компоненты работают вместе, создавая высокопроизводительные системы. Каждая категория включает в себя множество подтипов. Давайте рассмотрим каждый из них подробно.
Линзы и их применение
Линзы — наиболее распространённые оптические компоненты. Они преломляют свет, формируя изображения или фокусируя лучи. Форма и материал линзы определяют её оптические характеристики. Различные типы линз решают разные задачи.
Сферические, асферические и ахроматические линзы
Сферические линзы имеют изогнутые поверхности, соответствующие сфере. Их легко изготовить. Но они страдают от сферической аберрации. Световые лучи попадают в разные точки фокусировки. Это снижает качество изображения. Асферические линзы решают эту проблему. Форма их поверхности постепенно меняется от центра к краю. Это устраняет сферическую аберрацию. В результате получаются более резкие изображения с меньшим количеством элементов. Ахроматические линзы сочетают в себе два типа стекла. Они направляют две длины волны в одну точку фокусировки. Это уменьшает хроматическую аберрацию. Многие системы визуализации используют ахроматические дублеты для лучшей коррекции цвета. Конструкторы оптики часто выбирают асферические линзы, когда важен вес. Им требуется меньше элементов для получения того же результата.
Системы визуализации, лазерные системы и микроскопы
Линзы играют жизненно важную роль во многих областях применения. В медицинской визуализации используется высокоточная оптика для исследования внутренних органов. Высокоточная визуализация повышает точность диагностики в медицинских приложениях до 30%. Это огромное улучшение. Контроль качества в производстве также зависит от линз. Они помогают обнаруживать мельчайшие дефекты материалов. Промышленная автоматизация и микроскопия используют линзы для детального контроля. Лазерные системы также используют расширительные линзы. Внедрение лазерных расширительных линз может улучшить разрешение изображения на 40%. Хорошим примером являются бителецентрические линзы серии 5MDT. Они разработаны для применения в полупроводниковой промышленности и производстве дисплеев. Эти линзы обеспечивают высокоточную визуализацию с диапазоном увеличения от 0.14X до 0.5X. Они также имеют рабочее расстояние до 200 мм. Это позволяет проводить высокоточный контроль в сложных условиях. Исследовательские лаборатории используют эти линзы для сложных экспериментов.
Зеркала и призмы
Зеркала и призмы перенаправляют свет разными способами. Зеркала отражают свет. Призмы используют преломление или полное внутреннее отражение. Оба явления являются ключевыми элементами оптических систем.
Плоские, изогнутые и отражающие элементы
Плоские зеркала изменяют направление света без изменения фокуса. Они просты и эффективны. Изогнутые зеркала фокусируют или рассеивают свет. Они работают как линзы, но с меньшими потерями. Это делает их идеальными для мощных лазеров. Отражающие элементы имеют решающее значение в лазерных системах. Они направляют лучи с очень небольшими потерями энергии. Это важно для оптики в системах с высокой энергией.
Управление лучом, дисперсия и применение в перископах.
Зеркала используются для направления лазерного луча. Это называется управлением лучом. Они также помогают в многоканальном обнаружении. В оптических системах контроля зеркала используются для направления света по точно заданным траекториям. Перископические системы используют зеркала для наблюдения за углами. Любое применение, требующее нескольких направлений луча в ограниченном пространстве, выигрывает от использования зеркал. Призмы добавляют еще одну функцию. Они могут рассеивать свет на цвета. Это полезно для спектроскопии и исследований. Некоторые призмы поворачивают изображения или изменяют направление луча на 90 градусов.
Фильтры, окна и разделители лучей
Эти компоненты регулируют свет определенным образом. Фильтры блокируют или пропускают определенные длины волн. Окна пропускают свет, защищая при этом систему. Разделители лучей разделяют свет на два или более пути.
Полосовые, дихроичные и защитные фильтры
Полосовые фильтры пропускают только узкий диапазон длин волн. Они используются в флуоресцентной визуализации и спектроскопии. Дихроичные фильтры разделяют свет по длине волны. Они отражают одни цвета и пропускают другие. Это ключевой момент для многоцветной визуализации. Защитные фильтры блокируют вредные длины волн. Они защищают чувствительные детекторы от повреждений. Во многих исследовательских установках используется несколько фильтров для выделения определенных сигналов.
Оптические окна и кубы-разделители лучей
Оптические окна представляют собой плоские пластины из стекла или кристалла. Они пропускают свет в систему, одновременно защищая её от пыли. Материал должен пропускать нужные длины волн без искажений. Кубические разделители лучей разделяют луч на два пути. На границе раздела используется тонкое покрытие. Это покрытие отражает часть света и пропускает остальную. Соотношение может составлять 50:50 или другие значения. Эти компоненты жизненно важны для интерферометрии и лазерных систем. Они помогают создавать сложные оптические системы с несколькими путями распространения луча.
NOBLE — ведущий китайский производитель, обладающий исключительным уровнем сервиса и опытом в области механической обработки. Компания помогает клиентам эффективно завершать этапы прототипирования и серийного производства. Знание оптических компонентов позволяет инженерам выбирать правильные детали для каждой задачи. Компания работает со всеми типами оптических компонентов.
Технологические процессы производства прецизионных оптических компонентов
Изготовление прецизионных оптических деталей требует множества тщательных этапов. Каждый этап изменяет форму, поверхность или принцип работы детали. Правильный метод определяет, будет ли конечная деталь соответствовать жестким техническим требованиям. Рассмотрим основные процессы, используемые сегодня.
Шлифование с чпуПолировка и Обработка CNC
Шлифовка, полировка и обработка на станках с ЧПУ — три основных процесса. Они составляют основу производства высокоточной оптики. Они превращают сырье в готовую линзу или зеркало.
Формирование и Качество финишной обработки Насыщенность
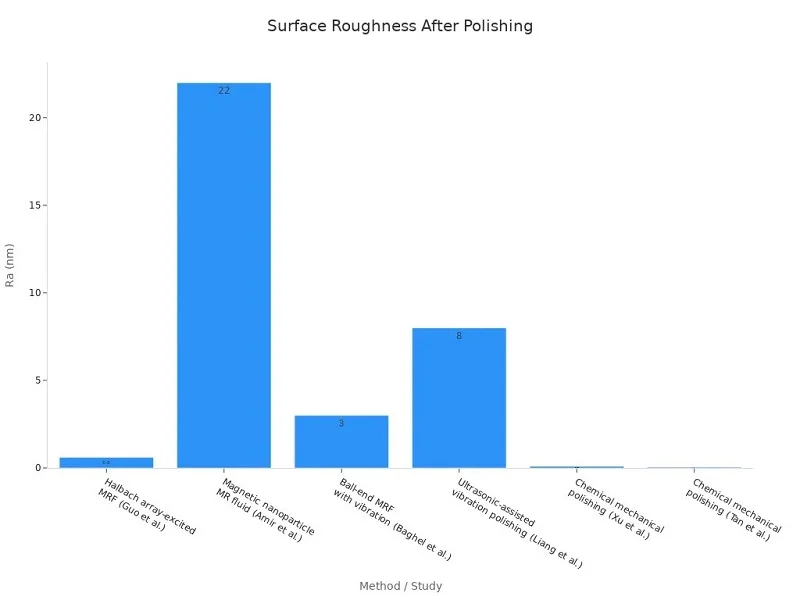
Шлифовка — это первый этап. Она позволяет быстро удалить большое количество материала. Цель — приблизиться к конечной форме. После шлифовки следует полировка. Полировка делает поверхность гладкой, как зеркало. Различные методы дают разные результаты. В таблице ниже приведены некоторые значения шероховатости поверхности из недавних исследований.
| Способ доставки | Достигнутое значение Ra (нм) |
| МРТ с возбуждением с помощью массива Хальбаха (Го и др.) | 0.6 |
| Магнитно-наночастичная магниторезонансная жидкость (Амир и др.) | 22 |
| Шаровидный магнитореологический насос с вибрацией (Багель и др.) | 3 |
| Вибрационная полировка с использованием ультразвука (Лян и др.) | 8 |
| Химико-механическая полировка (Сюй и др.) | 0.093 |
| Химико-механическая полировка (Тан и др.) | 0.04 |
Как видите, этот метод позволяет достичь наименьшей шероховатости. Это важно для высокоэффективной оптики. На диаграмме ниже эти значения сравниваются визуально.
Точная шлифовка и финишная обработка позволяют достичь погрешности формы λ/10 или лучше. Это очень мало. Правильные методы изготовления помогают соответствовать этим высоким стандартам. Такие компании, как NOBLE, используют эти технологии для производства надежных оптических деталей для сложных задач.
ЧПУ для изготовления изделий сложной и нестандартной геометрии.
Обработка на станках с ЧПУ обеспечивает дополнительный уровень контроля. Она использует инструменты с компьютерным управлением для вырезания точных форм. Допуски впечатляют. Обработка на станках с ЧПУ позволяет достигать точности ±0.0005 дюйма и выше. Повторяемость в массовом производстве остается в пределах ±0.005 мм. Вот основные преимущества обработки на станках с ЧПУ для оптических деталей:
- Высокая точность и жесткие допускиСтанки с ЧПУ обеспечивают точность на микронном уровне. Это гарантирует идеальное выравнивание линз и зеркал.
- Сложная геометрия стала возможнойМногоосевые станки с ЧПУ позволяют создавать сложные формы и криволинейные поверхности за одну установку.
- Повторяемость результатов в ходе производственных циклов: Компания CNC сохраняет одинаковые размеры от прототипа до серийного производства.
- Комплексная отделка поверхностиСтанки с ЧПУ позволяют наносить поверхностную обработку во время или после механической обработки.
- Эффективность и гибкостьСтанки с ЧПУ объединяют фрезерование, сверление и строгание в одной установке.
- Универсальность материалов: Обработка алюминия, нержавеющей стали, титана и латуни на станках с ЧПУ.
Благодаря этому станки с ЧПУ отлично подходят для изготовления оптических деталей на заказ. Создание сложных форм становится простым. Компания NOBLE предлагает услуги обработки на станках с ЧПУ как для прототипирования, так и для массового производства. Их опыт помогает инженерам правильно изготавливать сложные детали.
Diamond Поворот и фотолитография
Эти два процесса предназначены для решения особых случаев. Алмазная токарная обработка позволяет создавать асферические формы. Фотолитография позволяет создавать мельчайшие узоры.
Одноточечная алмазная токарная обработка асферических поверхностей
Одноточечная алмазная токарная обработка использует алмазный инструмент для обработки поверхностей линз. Она хорошо подходит для асферических линз. Эти линзы имеют сложные кривизны, которые трудно получить с помощью стандартной полировки. Результаты очень точны. Компания G&H устанавливает погрешность формы поверхности ≤0.25 мкм PV для алмазной токарной обработки. Компания Asphera сообщает о точности поверхности PV = 0.07 мкм и шероховатости поверхности 0.9 нм. Этого достаточно для многих высокотехнологичных систем. Этот процесс широко используется в аэрокосмических и оборонных исследованиях.
Фотолитография для микрооптики и фотонной интеграции
Фотолитография пришла из мира полупроводников. Она использует свет для переноса рисунков на поверхность. Этот метод позволяет создавать массивы микролинз и фотонные устройства. Рисунки могут быть очень маленькими. Вспомните линзы в камерах смартфонов или волноводы в волоконно-оптических сетях. Фотолитография позволяет массово производить крошечные оптические компоненты. Это ключевой метод для современной электроники.
Прецизионные покрытия и метрология
Покрытия изменяют взаимодействие света с поверхностью. Метрологические измерения проверяют соответствие всех параметров техническим требованиям. Оба фактора имеют решающее значение для конечного результата.
Антибликовые и высокоотражающие покрытия
Покрытия регулируют отражение и пропускание света. Антибликовые покрытия уменьшают блики. Высокоотражающие покрытия обеспечивают максимально высокое отражение. В таблице ниже приведены некоторые распространенные характеристики покрытий.
| Тип покрытия | Диапазон длин волн | коэффициент отражения | прозрачность |
| Общее антибликовое покрытие | Зависит от дизайна | Всего 0.05% | Обычно очень высокий |
| BBAR BARC-5 | 425 – 675 нм | < 0.5% в среднем | Не предоставлен |
| BBAR BARC-11 | 400 – 1100 нм | < 1.0% в среднем | Не предоставлен |
| UV BBAR | 275 – 425 нм | < 0.5% в среднем | Не предоставлен |
| Телеком BBAR | 1450 – 1650 нм | < 0.25% в среднем | Не предоставлен |
| Узкополосный режим @1550 нм | ~1550 нм | < 0.25% стандартный, < 0.05% высокоэффективный | Не предоставлен |
| Узкополосный режим @632.8 нм | ~632.8 нм | < 0.25% стандартный, < 0.05% высокоэффективный | Не предоставлен |
| МВИР-ББАР | 3–5 мкм | < 1.0% среднеполосное значение | Не предоставлен |
| ЛВИР-ББАР | 8–12 мкм | < 1.0% среднеполосное значение | Не предоставлен |
Эти передовые покрытия улучшают работу систем. Лазерным системам необходимы высокоотражающие слои для удержания энергии в луче. Системам визуализации необходимы антиотражающие слои для уменьшения рассеянного света. Передовые покрытия также способствуют повышению долговечности в суровых условиях. Исследовательские лаборатории используют оба типа покрытий для разных задач.
Интерферометрические измерения для управления технологическими процессами
Метрология проверяет качество на каждом этапе. Интерферометры измеряют форму поверхности с высокой точностью. Они сравнивают деталь с эталонной поверхностью. Результаты показывают, соответствует ли форма поверхности техническим требованиям. Это крайне важно для контроля процесса. Без качественной метрологии нельзя доверять производству. Производители используют интерферометрию для проверки погрешностей формы, радиуса и шероховатости поверхности. Это последний этап перед отправкой детали заказчику.
Для изготовления высокоточных оптических деталей необходимы жесткие допуски на каждом этапе. Правильный технологический процесс и тщательные измерения имеют решающее значение.
Компания NOBLE предоставляет полный спектр услуг по производству оптических изделий. Они занимаются всем — от проектирования до сборки. Их навыки в шлифовке, полировке, обработке на станках с ЧПУ и нанесении покрытий помогают клиентам получать надежные детали. Независимо от того, нужен ли вам прототип или серийное производство, у них есть необходимые знания и опыт для его реализации.
Материалы для прецизионных оптических компонентов
Выбор материала для прецизионной оптической детали влияет на всё. Он определяет, как свет проходит сквозь деталь, как она реагирует на тепло и как долго служит. Для разных задач требуются разные материалы. Давайте рассмотрим основные варианты и особенности каждого из них.
Плавленый кварц и кварц
Плавленый кварц — лучший выбор для сложных оптических систем. Он лучше противостоит ультрафиолетовому излучению, чем обычное стекло, и сохраняет стабильность при изменении температуры. Эти свойства делают его незаменимым для многих высокопроизводительных установок.
Высокая светопроницаемость и низкое тепловое расширение
Плавленый кварц пропускает свет в диапазоне от 0.18 мкм до 3 мкм. Это охватывает глубокий ультрафиолетовый и ближний инфракрасный диапазоны. Обычное стекло блокирует ультрафиолетовый свет, но плавленый кварц пропускает его. Это важно для систем, которым необходимы такие короткие длины волн. Его коэффициент теплового расширения составляет 0.5 × 10⁻⁶ К⁻¹. Это в несколько раз ниже, чем у стандартных стекол. Такое практически нулевое расширение означает, что деталь сохраняет свою форму при нагреве. Нет смещения фокуса. Нет искажений. Материал остается надежным.
Применение в оптике мощных лазеров
Мощные лазеры выделяют много тепла. Плавленый кварц хорошо справляется с этим. Он сохраняет свою структуру под воздействием сильного УФ-излучения. Оптические характеристики остаются стабильными с течением времени. Это делает его лучшим выбором для фокусирующих линз лазеров и выходных окон. Исследовательские лаборатории часто выбирают плавленый кварц для испытаний, требующих стабильных и воспроизводимых результатов. Чистота материала также помогает избежать точек поглощения, которые могут вызвать повреждения.
Оптическое стекло BK7 и специальные типы
BK7 — это оптимальный выбор для оптики видимого спектра. Но иногда для решения особых задач требуется что-то другое.
БК7 как стандарт для видимого света
BK7 имеет показатель преломления 1.5168 и число Аббе 64.17. Высокое число Аббе означает низкую дисперсию. Цвета не так сильно рассеиваются. Это делает BK7 отличным выбором для универсальных систем визуализации, микроскопов и камер. Он доступен по цене и надежен. Большинство оптических компонентов, которые вы видите в лаборатории, используют BK7. Это базовый материал, с которым сравнивают другие материалы.
Варианты с высоким показателем преломления и низкой дисперсией
Иногда требуется более высокий показатель преломления. У SF11 он составляет около 1.784, а число Аббе — 25. Более высокий показатель преломления сильнее преломляет свет, что позволяет создавать более тонкие линзы. Компромисс заключается в большей хроматической аберрации. Стекла серии LaK имеют показатель преломления от 1.7 до 1.9 с умеренной дисперсией. Они обеспечивают баланс между высоким показателем преломления и хорошей коррекцией цвета. Дизайнеры выбирают эти материалы, когда им необходимы определенные оптические характеристики для сложных систем.
Кристаллы и современные пластмассы
Кристаллы обладают уникальными свойствами, недоступными стеклу. Пластмассы позволяют сэкономить средства и уменьшить вес.
Сапфир, фторид кальция и нелинейные кристаллы
Фторид кальция (CaF₂) является стандартом для оптики эксимерных лазеров ArF с длиной волны 193 нм. Эти лазеры используются в фотолитографии, офтальмологической хирургии и научных исследованиях. CaF₂ пропускает излучение до длины волны около 130 нм, что делает его полезным для вакуумных УФ-приложений. Он также подходит для систем среднего ИК-диапазона. Один материал подходит как для глубокого УФ, так и для среднего ИК-диапазона. Это редкость.
Сапфир гораздо тверже. Он выдерживает высокое давление и механические нагрузки. В военных целях сапфир используется в диапазоне от видимого до средневолнового ИК-излучения. Он лучше противостоит влаге, чем CaF₂. Нелинейные кристаллы используются для преобразования частоты в лазерных системах. Они изменяют длину волны света.
Пластмассы для легкой и экономичной оптики
Пластиковая оптика дешева и легка. Она хорошо подходит для потребительских товаров, таких как камеры телефонов и VR-гарнитуры. Компромисс заключается в более низкой термостойкости и большей дисперсии. Но для многих применений пластик вполне подходит. Кроме того, он позволяет создавать сложные формы методом литья под давлением. Это делает производство быстрее и дешевле. Прототипирование также становится проще.
Выбор подходящего материала зависит от конкретного применения. Учитывайте диапазон длин волн, температурный режим и бюджет. Для достижения наилучших характеристик прецизионной оптики необходим тщательный подбор материалов.
Контроль качества прецизионных оптических компонентов
Контроль качества гарантирует, что каждая деталь соответствует проектным требованиям. Без него даже самые лучшие материалы и производственные процессы могут привести к сбоям. Процесс контроля выявляет дефекты на ранних стадиях. Давайте рассмотрим стандарты и испытания, подтверждающие работоспособность.
Допуски и стандарты качества поверхности
Scratch-Dig и спецификации ISO 10110
Система «царапина-выемка» соответствует стандарту MIL-PRF-13830B. Царапина — это длинный дефект с соотношением длины к ширине более 4:1. Выемка — это круглый дефект с соотношением 4:1 или менее. Класс указывает на размер. Спецификация 60-40 означает царапины до класса 60 и выемки до 0.4 мм. Для высокоточной работы типичным минимальным значением является 20-10. Это помогает уменьшить рассеянный свет в лазерных системах.
В стандарте ISO 10110-7 используется другая логика. Он измеряет дефекты по размеру и количеству. Формат — N×A, где N — количество, а A — квадратный корень из площади дефекта. Этот метод более объективен.
| Аспект | МИЛ-О-13830 | ISO-10110 7 |
| Оценивание | Визуальное сравнение | Объективная количественная оценка |
| Стоимость | Низкая стоимость, быстро | Для этого требуются микроскопы. |
| Наилучшее использование | Общая оптика | Мощные лазеры |
Метод «царапания-копания» не описывает шероховатость поверхности. Он рассматривает только отдельные дефекты. Средняя текстура поверхности требует отдельного измерения. Качественная полировка и шлифовка помогают достичь нужного качества поверхности.
Допуски по радиусу, толщине и центрированию
Каждая линза имеет заданный радиус, толщину и центральное положение. В таблице ниже показаны типичные допуски для различных методов. Эти строгие производственные допуски гарантируют, что готовая деталь будет работать так, как задумано.
| Параметр | Коммерческое производство (литье под давлением) | Точное литье под давлением | Коммерческий (SPDT) | Точность (SPDT) |
| Радиус (% от радиуса) | ± 1% | ± 0.5% | ± 0.5% | ± 0.1% |
| Толщина в центре (мм) | ± 0.025 | ± 0.015 | ± 0.020 | ± 0.005 |
| Концентричность (мм) | 0.025 | 0.015 | 0.005 | 0.002 |
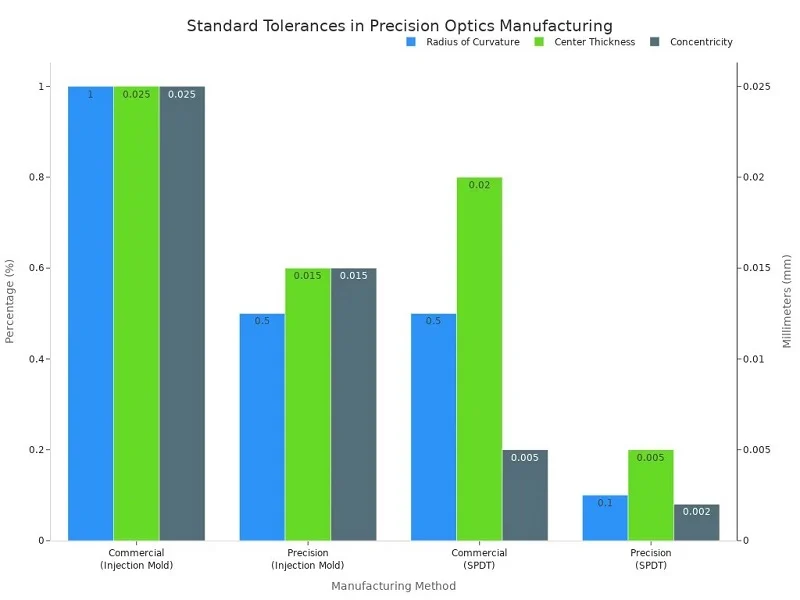
Эти цифры показывают, насколько высокоточной может быть оптика. Прецизионный SPDT обеспечивает точность радиуса ±0.1% и толщины ±0.005 мм. Каждый этап производственного процесса должен контролироваться.
Интерферометрическое тестирование
Измерение погрешности формы поверхности (PV, RMS)
Интерферометры измеряют форму поверхности с высокой точностью. Они сравнивают деталь с эталонной поверхностью. Результаты показывают погрешность PV и RMS. PV показывает разницу между пиком и впадиной. RMS показывает среднеквадратичную ошибку. Эти числа показывают, соответствует ли форма поверхности заданным параметрам.
Двухпроходные и интерферометры Физо
Интерферометр Физо работает за счет наложения света от эталонной поверхности и исследуемой поверхности. Это создает интерференционные полосы. Полученная картина показывает мельчайшие отклонения поверхности. Анализируя расстояние между полосами, можно обнаружить ошибки в нанометровом масштабе. Этот метод контроля необходим для обеспечения качества.
Экологические испытания и испытания на долговечность
Испытания на адгезию, влажность и термоциклирование
Покрытия должны выдерживать реальные условия эксплуатации. Это проверяется стандартными испытаниями. Покрытие должно оставаться целым на протяжении всех испытаний.
| Тест | Параметры | Пройдено / Не сдано |
| Влажность | 24 часа при температуре 120°C, относительной влажности 95-100%. | Нет расслоения |
| прилипание | Лента прижимается и отламывается. | Покрытие остается неповрежденным. |
| Термоциклирование | от -80°F до +160°F, по 2 часа каждый | Нет трещин |
Механическая ударостойкость
Детали также должны выдерживать физические удары. Это проверяется в соответствии со стандартом MIL-STD-1540. Деталь подвергается вибрационным и ударным циклам. Любое повреждение означает отказ. Это тестирование гарантирует работоспособность деталей в сложных условиях.
Партнер компании Precision Optical Components: NOBLE

Когда вам нужны высокоточные оптические детали, выбор правильного партнера имеет важное значение. Компания NOBLE объединяет сертификаты, навыки обработки материалов и инженерную поддержку. Они берут на себя все этапы, от выбора материалов до окончательной сборки.
Сертификаты и возможности
Сертифицировано по стандартам ISO 9001:2015 и ISO 13485:2016.
Компания NOBLE имеет сертификат ISO 9001:2015 по управлению качеством. Он распространяется на все этапы производства. Также компания имеет сертификат ISO 13485:2016, который устанавливает строгие правила для медицинских изделий. Клиенты из сферы медицинской оптики, обороны и научных исследований знают о важности этих сертификатов. Контроль качества осуществляется на каждом этапе. Процесс всегда одинаков и эффективен. Разные задачи требуют разного уровня проверки. Компания NOBLE адаптируется к каждой потребности.
Экспертиза в изготовлении металлических и пластиковых компонентов.
Компания NOBLE работает как с металлическими, так и с пластиковыми деталями. Для обработки металла используются 5-осевые станки с ЧПУ, обеспечивающие точность размеров до 0.01 мм. Точность обработки может достигать ±0.0005 дюйма и более. Это идеально подходит для оптических креплений, корпусов и рамок. Для обработки пластика используется литье под давлением на станках мощностью от 35 до 940 тонн. Технология RJG отслеживает каждый цикл литья в режиме реального времени. Это гарантирует идентичность деталей при больших объемах производства. Швейцарские токарные центры позволяют создавать элементы размером менее 2 мкм. Это помогает в работе с микрофлюидными путями и крошечными оптическими деталями. Сочетание навыков делает NOBLE надежным партнером в производстве высокоэффективных оптических деталей. Компания также предлагает нанесение покрытий на заказ для специальных задач. Эти передовые покрытия позволяют деталям лучше работать в сложных условиях.
Комплексные услуги от проектирования до сборки.
Инженерная поддержка при выборе материалов и определении допусков.
Инженеры NOBLE помогают клиентам выбирать подходящие материалы. Они знают, как алюминий, цинк и медь ведут себя в пресс-форме и в готовом изделии. Каждый материал имеет разный тепловой поток и стоимость. Команда помогает клиентам сделать оптимальный выбор для их оптических систем. Они также учитывают допуски при проектировании. Изготовление деталей нужного размера имеет важное значение для хорошей подгонки к разъемам. Небольшие изменения толщины стенок могут иметь большое значение. Для контроля качества используются координатно-измерительные машины и профилометры. Эти инструменты гарантируют, что каждая деталь соответствует высоким стандартам. Процесс нанесения покрытия также проверяется на этапе проектирования. Это помогает сэкономить время и сократить количество ошибок. Этот метод подходит как для простых оптических деталей, так и для сложных узлов.
Собственное прототипирование, производство и окончательная сборка.
Всё происходит в одном месте. Компания NOBLE предлагает прототипирование для быстрой проверки идей. Как только дизайн оказывается успешным, они производят его в большем количестве. Окончательная сборка включает в себя соединение всех деталей. Такой подход с одним поставщиком сокращает задержки. Обсуждение проще, когда всё делает одна команда. Одна и та же команда выполняет нанесение покрытий и контроль качества в здании. Это охватывает оптику для медицинских, оборонных и исследовательских целей. Все оптические детали проходят один и тот же тщательный процесс.
Почему стоит выбрать NOBLE?
Комплексное решение для сложных оптических систем от одного поставщика.
Сложные оптические системы требуют множества компонентов. Линзы, зеркала, корпуса и крепления — все они работают вместе. Компания NOBLE производит все эти компоненты. Это означает, что вам не нужно управлять множеством поставщиков. Команда знает, как каждая деталь вписывается в общую систему. Проблемы решаются быстрее. Для исследовательских лабораторий и производственных групп это имеет большое значение.
Приверженность точности и своевременной доставке.
Точность и скорость имеют первостепенное значение. Компания NOBLE гарантирует и то, и другое. Сертификаты, навыки обработки и контрольно-измерительные инструменты помогают выполнять заказы с жесткими требованиями к размерам. Своевременная доставка обеспечивает соблюдение сроков выполнения проектов. Клиенты могут доверять процессу от начала до конца. Именно эта надежность является причиной, по которой многие команды выбирают NOBLE для изготовления оптических деталей. Компания выполняет множество различных заказов в самых разных отраслях.
Производительность любой системы зависит от того, насколько удачно вы сочетаете правильные типы, материалы и процессы. Эти три столпа работают вместе. Для создания прецизионных оптических компонентов необходимы тщательный подбор материалов и точное изготовление. Каждый этап имеет значение для конечной оптической производительности. Подумайте о своем проекте. Какие формы линз вам нужны? С какими температурными условиями столкнется ваша система? Ответы на эти вопросы помогут вам в выборе прецизионных оптических компонентов. Хороший партнер упростит этот процесс. NOBLE — именно такой партнер. Они объединяют все элементы воедино. Они помогают с выбором материалов, изготовлением и контролем качества прецизионных оптических компонентов. Их команда знает, как работать с жесткими допусками. Они понимают реальные требования. Свяжитесь с ними. Превратите свои оптические проекты в работающие системы. Правильная поддержка имеет решающее значение для вашего успеха.
Часто задаваемые вопросы о прецизионных оптических компонентах
В чём разница между сферической и асферической линзой?
Сферические линзы имеют простую кривизну поверхности, но создают размытые края из-за сферической аберрации. Асферические линзы изменяют кривизну постепенно от центра к краю. Это устраняет размытие. Вы получаете более резкие изображения с меньшим количеством линзовых элементов. Именно поэтому во многих компактных системах выбирают асферические конструкции.
Как выбрать между плавленым кварцем и стеклом BK7?
В первую очередь, подумайте о длине волны. Плавленый кварц выдерживает ультрафиолетовое излучение до 0.18 мкм и хорошо переносит нагрев. BK7 отлично подходит для видимого света и стоит дешевле. Если ваша система использует мощные лазеры или источники УФ-излучения, выбирайте плавленый кварц. Для стандартной визуализации BK7 экономит деньги.
Что означает спецификация «с нуля»?
Понятие «царапина-выбоина» взято из стандарта MIL-PRF-13830B. Царапина — это длинный дефект. Выбоина — это круглая ямка. Класс указывает на предельные размеры. Спецификация 60-40 означает царапины до класса 60 и выбоины размером до 0.4 мм. Для высокоточной работы часто требуется класс 20-10 или выше.
Почему покрытия важны для прецизионных оптических компонентов?
Покрытия регулируют взаимодействие света с поверхностями. Антибликовые покрытия уменьшают блики и повышают светопропускание. Высокоотражающие покрытия удерживают энергию лазера в луче. Без надлежащих покрытий системы теряют производительность из-за рассеянного света и потерь на отражение. Правильное покрытие имеет огромное значение.
Какого допуска могут достичь прецизионные оптические компоненты?
Высокоточное производство требует жестких допусков. Одноточечная алмазная токарная обработка позволяет достичь допуска по радиусу ±0.1% и толщине в пределах ±0.005 мм. Обработка на станках с ЧПУ обеспечивает допуск ±0.0005″ или лучше. Эти жесткие допуски гарантируют правильное выравнивание линз и зеркал в готовых изделиях.
Как интерферометрический контроль позволяет проверить качество?
Интерферометры сравнивают поверхность детали с эталонной поверхностью. Они создают интерференционные картины, которые выявляют мельчайшие отклонения. Результаты показывают значения погрешности PV и RMS. Это позволяет обнаруживать проблемы с формой поверхности в нанометровом масштабе. Это заключительный этап контроля качества перед отгрузкой.
Какие экологические испытания проходят оптические компоненты?
Детали подвергаются испытаниям на влажность при температуре 120°F (49°C) и относительной влажности 95-100% в течение 24 часов. Термоциклирование проводится в диапазоне от -80°F (-27°C) до +160°F (-71°C). Испытания на адгезию проводятся с использованием методов прижима ленты и отрыва. Испытания на механический удар проводятся в соответствии со стандартом MIL-STD-1540. Эти проверки подтверждают долговечность в реальных условиях эксплуатации.
Почему мне следует работать только с одним производственным партнером?
Один партнер занимается проектированием, подбором материалов, созданием прототипов, производством и сборкой. Это сокращает задержки и проблемы с коммуникацией. Команда понимает, как каждая деталь вписывается в общую систему. Проблемы решаются быстрее. Вам не нужно управлять несколькими поставщиками с разными стандартами.







