
Введение
Затупившиеся режущие инструменты чаще ломаются. Если инструмент сломан, он окажется бракованным. Это означает часы потраченного впустую времени. Вот что произошло.
Повреждения инструмента на станках с ЧПУ не проявляются сразу. Они накапливаются постепенно. Вы увидите крошечные зазубрины на режущей кромке, стружку, скапливающуюся на боковой поверхности, и микротрещины, вызванные термическими циклами. После этого производительность резки ухудшается, поверхность становится шероховатой, а размеры теряют свою точность.
Крайне важно понимать, как повреждаются режущие инструменты на станках с ЧПУ, чтобы обеспечить максимальную отдачу от вложенных средств. Каждая поломка означает потерю производительности из-за простоя оборудования, замены инструмента и брака деталей. В этой статье мы рассмотрим причины поломок и их последствия, а также способы, с помощью которых операторы могут их избежать.
Что приводит к тому, что режущие инструменты становятся непригодными для использования?
Режущий инструмент выходит из строя. Причина не всегда очевидна. Вот что на самом деле происходит на режущей кромке.
Абразивная одежда
Твёрдые частицы могут вызывать трение с режущим инструментом. Обрабатываемый материал может содержать карбиды или оксиды, или поверхность заготовки может быть покрыта твёрдой оксидной окалиной. Эти частицы действуют как наждачная бумага. В результате режущая кромка станка с ЧПУ изнашивается — поэтому, пожалуйста, уменьшите скорость резания. После этого инструмент перестаёт резать чисто. Это основной вид повреждения режущих инструментов станков с ЧПУ при обработке чугуна и высококремнистого алюминия.
Износостойкость клея (наплавленный край)
Материал заготовки прилипает к кончику инструмента. Давление и нагрев приваривают его к инструменту. Накопление материала увеличивается, изменяя геометрию инструмента. Затем он отламывается, увлекая за собой кусок инструмента. Это происходит с такими липкими материалами, как низкоуглеродистая сталь и алюминий. Кромка инструмента выглядит сколотой. Классическое повреждение инструмента на станках с ЧПУ из-за прилипания материала.
Диффузионный износ
Это происходит из-за высокой температуры. Материал инструмента и материал заготовки химически смешиваются на атомном уровне. Атомы мигрируют из инструмента в стружку. Инструмент теряет твердость на поверхности. Кромка быстро изнашивается. Нет механического трения — только тепло.
Термический крекинг
Режущий инструмент нагревается, а затем охлаждается — снова и снова. Это приводит к многократному расширению и сжатию поверхности. Эти циклы приводят к образованию трещин. Сначала трещины небольшие, но постепенно увеличиваются в размерах. По мере распространения трещин к режущей кромке охлаждающая жидкость усугубляет проблему. В то же время термический шок еще больше увеличивает напряжение.
Механическое сколы и разрушение
Всегда найдётся что-то, что может выйти из строя — чрезмерное усилие, удар инструмента о твёрдую поверхность, чрезмерная глубина резания, слишком высокая скорость подачи, скол режущей кромки или полный поломка кромки инструмента. Это внезапное повреждение инструмента на станке с ЧПУ.
Пластическая деформация
Режущая кромка изначально была очень твердой, но нагрев размягчил материал инструмента. Давление резания привело к тому, что размягченная режущая кромка стала плоской и загнутой. Инструмент использовался, но режущая кромка все еще в хорошем состоянии. Геометрия резания немного нарушена. Обычно это происходит при резке твердых материалов на высоких скоростях.
Сколы кромок от вибрации (дребезжание)
Во время работы на токарном станке с ЧПУ режущий инструмент и заготовка вибрируют. Режущая кромка ударяет по заготовке тысячи раз в секунду. Каждый удар подобен легкому удару молотка. Со временем режущая кромка начинает скалываться. К тому моменту, когда оператор слышит шум, повреждение режущего инструмента станка с ЧПУ уже началось.
Материал инструмента несовместим с заготовкой или с охлаждающей жидкостью. Сера в заготовке вступает в реакцию с кобальтом в твердосплавном инструменте, вызывая растворение связующего вещества, снижение прочности инструмента и сколы режущей кромки. Это не износ, а коррозия.
Неправильное обращение или повреждение покрытия
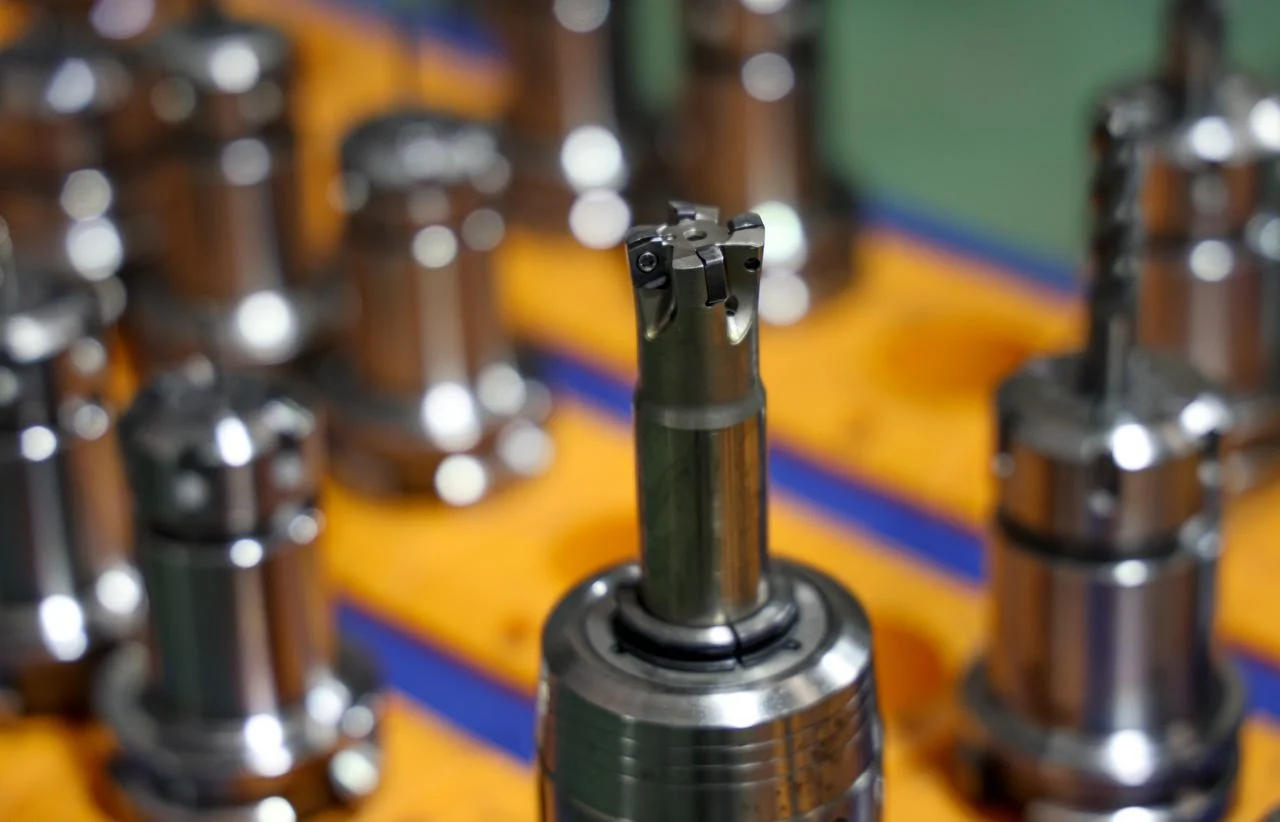
Иногда повреждения происходят еще до того, как инструмент коснется заготовки. Падение на пол. Удар о держатель инструмента. Хранение в ящике без крепления. Трещины в покрытии или сколы на кромке от обращения приводят к преждевременному выходу инструмента из строя во время резки. Все это может привести к преждевременному поломке инструмента в процессе резки. Некоторые операторы считают, что это происходит из-за особенностей процесса обработки. Это предотвратимые повреждения инструмента на станках с ЧПУ.
Приведёт ли это к повреждению детали при сколах или поломках инструмента, изготовленного на станке с ЧПУ?
Да – распространенные виды повреждений деталей.
- Сломанный инструмент волочится по заготовке. Он врезается в нее. Поверхность царапается.
- Размеры отклоняются от заданных значений. Инструменту не хватает одного угла. Запрограммированная траектория не соответствует действительности. Деталь получается меньшего размера или имеет неправильную форму.
- Трение от поврежденного края генерирует тепло. Очень много тепла. Поверхность обгорает. Затем происходит упрочнение при деформации. Следующий инструмент тоже не справится.
- Заусенцы усугубляются. Сломанный край разрывает материал, а не срезает его. Деталь выглядит неаккуратно. Качество кромок не соответствует требованиям контроля.
Худший сценарий? Деталь полностью непригодна для использования. Переделка невозможна. Такова реальная цена повреждения станка с ЧПУ.
Подземный ущерб
Видимые царапины — это ещё не вся история. Хрупкие материалы, такие как керамика, закалённая сталь и некоторые композитные материалы, могут образовывать микротрещины под поверхностью. Эти трещины невидимы невооружённым глазом. После ввода детали в эксплуатацию и воздействия нагрузок трещины начинают распространяться, в конечном итоге приводя к её поломке. Операторам сложно предвидеть, что повреждение режущего инструмента с ЧПУ запустило цепочку отказов.
В каких случаях деталь может выдержать поломку станка с ЧПУ?
Черновая обработка допускает некоторый люфт. Остается припуск. Сколы на инструменте могут оставить достаточно материала для чистовой обработки. Оператор быстро это замечает. Станок останавливается. Деталь спасена.
Чистовая обработка не допускает никаких отклонений. Рез — это окончательный размер. Сломанный инструмент портит эту поверхность. Заготовок для исправления не остаётся.
Время реакции оператора имеет значение. Остановите станок через несколько секунд, и повреждение может быть незначительным. Дайте ему поработать еще один проход, и деталь будет удалена.
Именно поэтому предотвращение повреждения инструмента на станках с ЧПУ во время чистовой обработки имеет решающее значение. Потери от поломки концевой фрезы невелики, тогда как потери от брака титанового медицинского компонента огромны. Понимайте разницу. Планируйте соответственно.
Контрольный список оператора станка с ЧПУ для минимизации повреждений инструмента
Вот список того, что должны проверять операторы токарных станков с ЧПУ, составленный инженерами компании NOBLE. Следуя этим рекомендациям, вы сможете значительно снизить риск повреждения режущих инструментов и заготовок на станках с ЧПУ.
Мастер настройки
Жесткость станка зависит от самого слабого зажима. Проверьте фиксацию заготовки. Отсутствие люфта. Отсутствие вибрации. Проверьте биение в держателе инструмента. Несколько микрон люфта быстро изнашивают кромки. Держите вылет инструмента коротким. Каждый лишний миллиметр увеличивает рычаг. Рычаг ломает инструменты. Правильная настройка предотвращает повреждение инструмента на станке с ЧПУ до начала вращения шпинделя.
Послушайте фрагмент
Машина говорит. Слушайте.
Скрип означает трение, а не резку. Измените скорость или подачу. Дребезжание — это низкочастотная вибрация. Инструмент подпрыгивает. Кромка скалывается. Щелчки означают, что инструмент зацепляется слишком сильно. Уменьшите усилие. Игнорирование этих звуков гарантирует повреждение режущих инструментов станка с ЧПУ.
Смотрите чипсы
Цвет фишек указывает на температуру. Серебристые фишки — холодные. Соломенные — тёплые. Синие или фиолетовые фишки — слишком горячие. Инструмент нагревается.
Форма стружки указывает на нагрузку. Длинные, нитевидные стружки наматываются на инструмент. Они повторно обрезают. Они ломают кромки. Цель — мелкие, обломочные стружки. Идеально подходят С-образные стружки. Порошкообразные стружки означают, что инструмент затупился.
Размер стружки определяет подачу. Тонкая стружка означает недостаточную нагрузку. Инструмент трется. Толстая стружка означает слишком большую нагрузку. Инструмент сломается.
Проактивное управление чипами
Стружку необходимо удалять из зоны резания. Охлаждающая жидкость смывает её, а поток воздуха выдувает наружу. Рециркуляция стружки является основной причиной повреждения режущих инструментов станков с ЧПУ. Когда инструмент дважды срезает одну и ту же стружку, каждый последующий срез ускоряет износ кромки.
Цикл прерывистой обработки очень эффективен при обработке глубоких отверстий или пазов. По мере отвода инструмента стружка удаляется, а охлаждающая жидкость достигает дна. Это предотвращает вторичную резку и перегрев, тем самым избегая поломки инструмента.
Следуйте контрольному списку. Каждый раз при настройке станка, для каждой задачи. Это снижает процент поломок инструмента на станках с ЧПУ, продлевает срок его службы и гарантирует качество деталей.
Знайте, когда нужно вмешаться
Машина не знает, что инструмент выходит из строя. Оператор знает.
Прислушивайтесь к изменениям тональности. При качественном резе тон остается стабильным. Повышается ли тон? Инструмент затупился. Понижается? Инструмент поврежден. Посмотрите на качество обработки поверхности. Раньше она была гладкой, теперь шероховатой. Что-то изменилось. Отслеживайте срок службы инструмента. Считайте количество деталей на режущей кромке. Когда в среднем получается пятьдесят деталей, а этот инструмент изнашивается до сорока восьми, замените его как можно скорее. Ожидание поломки гарантирует повреждение станка с ЧПУ и брак детали.
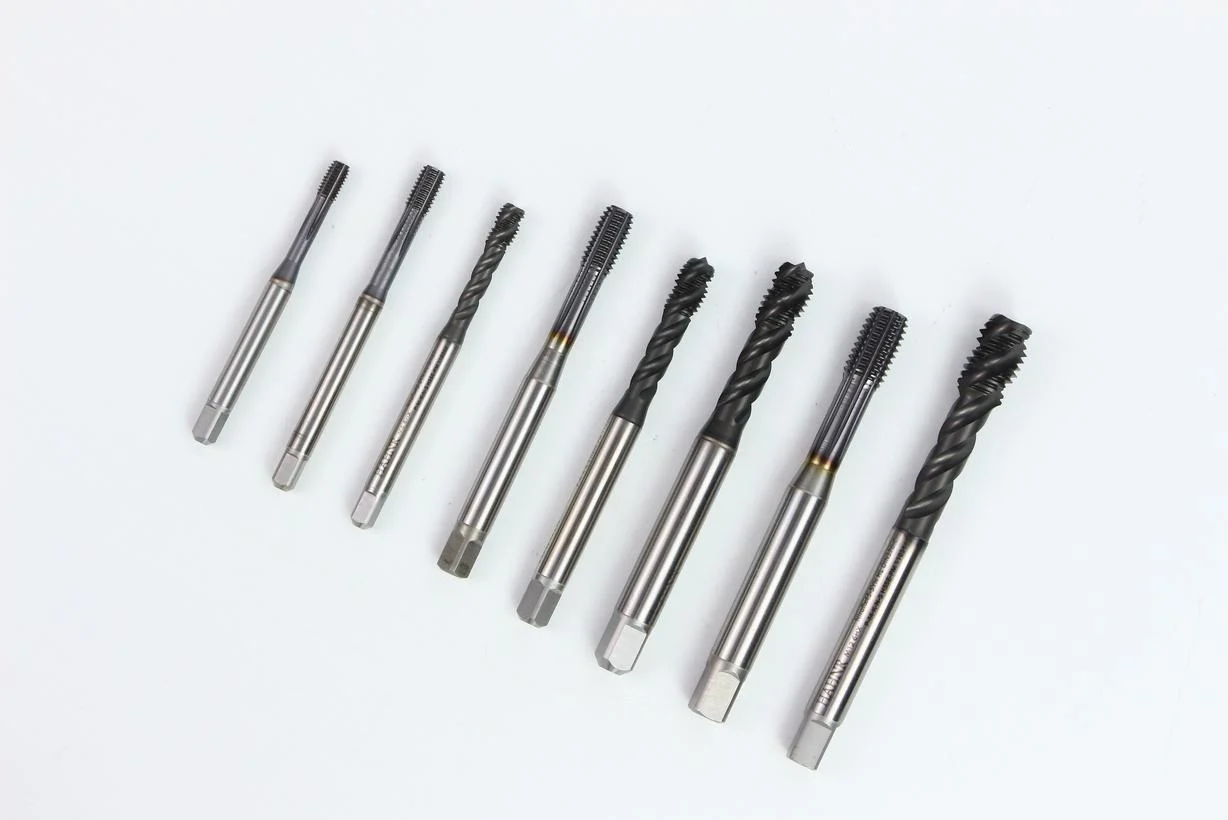
Дисциплина охлаждающих жидкостей и смазочных материалов
Направление потока охлаждающей жидкости имеет решающее значение. Она должна быть направлена к режущей поверхности, а не к хвостовику инструмента. Охлаждение необходимо режущей кромке, а хвостовику — нет.
Скорость потока охлаждающей жидкости имеет решающее значение. Если скорость потока слишком низкая, стружка будет оставаться в зоне резания, где она будет многократно перерезаться, вызывая износ инструмента. Хотя высокая скорость потока может смывать стружку, она увеличивает риск термического удара. Контакт горячего инструмента с холодной охлаждающей жидкостью может вызвать растрескивание, что является скрытой причиной повреждения режущих инструментов станков с ЧПУ. Пожалуйста, используйте охлаждающую жидкость правильно. Для материалов, не устойчивых к термическим циклам (например, карбид на твердой стали), рекомендуется перейти на воздушное охлаждение.
Критические ошибки, которых следует избегать операторам.
Никогда не игнорируйте проблемную заготовку. Шероховатая поверхность заготовки — это предупреждающий знак. Следующая заготовка будет в ещё худшем состоянии. Инструмент сломается.
Никогда не регулируйте скорость подачи и скорость резания произвольно. Если вы увеличите скорость подачи на 150% только потому, что сроки сжаты, инструмент пострадает. Он сломается, шпиндель остановится. Сроки станут еще более сжатыми.
Никогда не оставляйте сломанный инструмент в держателе. Немедленно извлеките его, осмотрите держатель и очистите его. Это предотвратит повреждение обломками инструмента поверхности крепления следующего инструмента. Это приведет к радиальному биению. Радиальное биение ведет к дальнейшему повреждению станков с ЧПУ. Здесь начинается порочный круг.
Правило мягкого прикосновения
Режущие инструменты — это не ломы; никогда не вставляйте их в держатель инструмента силой, ударяя по ним, и не роняйте их на верстак.
При использовании любого режущего инструмента обращайтесь с ним так, как будто его режущая кромка чрезвычайно остра — потому что так оно и есть. Зазубрины на режущей кромке, возникшие из-за неправильного обращения, немедленно сделают инструмент неэффективным во время резки. Этого можно полностью избежать.
Используйте динамометрический ключ для затяжки гайки цанги и затяните ее с указанным моментом затяжки. Чрезмерная затяжка может деформировать цангу, что приведет к смещению инструмента; недостаточная затяжка может привести к выпадению инструмента. В обоих случаях это может привести к поломке лезвия.
Обращайтесь с инструментами бережно. Держите руки, хвостовик инструмента и сам инструмент в чистоте. Это профессионализм. Именно так предотвращается повреждение инструмента на станке с ЧПУ еще до запуска станка.
NOBLE: Ваш партнер в Прецизионное производство
Мы — специализированный производитель в области обработки на станках с ЧПУ и изготовления изделий из листового металла. Мы видим реальную стоимость изношенных кромок, сломанных концевых фрез и бракованных деталей. Это руководство основано на нашем опыте.
Наши производственные возможности
Мы предлагаем комплексное производственное решение «под ключ», устраняя разрыв между проектированием и поставкой:
- Обработка с ЧПУ: 3-осевой, 4-осевой и 5-осевое фрезерование. Токарный станок с ЧПУ. Фрезерно-токарная обработка в сложных условиях.
- Изготовление изделий из листового металла: Лазерная резка, штамповка, гибка, сварка, финишная обработка.
- Полный спектр услуг: Разработка дизайна. Создание прототипов. Серийное производство. Обработка поверхности. Окончательная сборка.
Сертифицированное качество, которому можно доверять
Наша приверженность точности и надежности подкреплена международно признанными сертификатами:
- ISO 9001: 2015 – Последовательные процессы. Документированный контроль. Воспроизводимое качество.
- ISO 13485: 2016 – Стандарт для медицинских изделий. Строгий контроль технологического процесса. Критически важен для компонентов, повреждения которых при обработке на станках с ЧПУ недопустимы.
Почему стоит сотрудничать с NOBLE?
Комплексное решение : от эскиза до готового продукта. Один поставщик. Нет необходимости в постоянном контроле.
Инженерная поддержка : анализ DFM (проектирование для производства). Мы выявляем риски износа еще до того, как инструмент коснется станка. Мы снижаем количество поломок инструмента на станках с ЧПУ за счет оптимизации конструкции, а не просто выполнения программ.
Прозрачная коммуникация : четкие сроки выполнения. Честная обратная связь. Постоянное совершенствование. Никаких неожиданностей.
FAQ
Как определить, что инструмент вот-вот сломается, ещё до того, как это произойдёт?
Прислушивайтесь к понижению тона или появлению нового визга. Следите за изменением цвета стружки или ухудшением качества поверхности. Наши операторы используют мониторинг нагрузки в реальном времени и плановые проверки инструмента, чтобы предотвратить повреждение станков с ЧПУ до того, как это приведет к незапланированным простоям.
Можно ли заточить и использовать повторно инструмент, если он немного изношен или имеет сколы?
Да, для быстрорежущей стали и некоторых твердосплавных инструментов, но повторная заточка изменяет геометрию и удаляет покрытия. Для точной работы безопаснее замена, поэтому мы тщательно отслеживаем срок службы инструмента, чтобы избежать необходимости повторной заточки для выполнения критически важных операций.
Чем отличается обработка листового металла от обработки на станках с ЧПУ с точки зрения износа инструмента?
При обработке листового металла используются пуансоны, штампы и лазеры — без вращающихся режущих инструментов. Однако износ пуансонов приводит к образованию заусенцев, а повреждение сопла лазера влияет на качество резки.
Способна ли компания NOBLE справляться как с прототипированием, так и с крупносерийным производством?
Да, от 1–10 изделий для быстрого прототипирования до более чем 10 000 серийных партий, с неизменно высоким качеством в обоих случаях. Мы используем одни и те же процессы и стандарты контроля качества независимо от количества.
Какие форматы дизайна вы принимаете для составления сметы?
STEP, IGES, SolidWorks, AutoCAD DWG/DXF и PDF. Для листового металла предпочтительнее использовать развертку в формате DXF. Наши инженеры также могут проконсультировать по вопросам изменения DFM (проектирование для производства) для снижения повреждений режущего инструмента на станках с ЧПУ и уменьшения затрат.
Как обеспечить качество деталей, если инструмент демонстрирует признаки износа в середине партии?
Контроль качества на всех этапах производства, системы мониторинга износа инструмента и немедленная повторная квалификация первой детали после смены инструмента. Стандарт ISO 13485 требует такой дисциплины — мы не допускаем ошибок при отгрузке.
Предлагаете ли вы услуги по сборке, помимо простого изготовления деталей на станках?
Да, включая установку крепежных элементов, сварку, механическую сборку и упаковку. Мы поставляем готовую к использованию продукцию, а не просто отдельные компоненты.







