

Цена — это самый простой для сравнения, но наименее информативный показатель. Два коммерческих предложения на одну и ту же деталь могут выглядеть идентично на бумаге, скрывая при этом совершенно разные условия оснастки, технологическую дисциплину и распределение рисков — различия, которые проявляются спустя месяцы, когда требуется доработка пресс-формы или партия товара не проходит проверку качества.
Если вы заказываете детали по индивидуальному проекту, главный вопрос не в том, кто предложил самую низкую цену. Вопрос в том, сможет ли компания, предложившая эту цену, обеспечить требуемые допуски, передать вам инструмент и при этом нести ответственность за деталь после остановки пресса. В этом руководстве рассматриваются семь факторов, которые стоит изучить перед подписанием договора: область сертификации, право собственности на инструмент, поддержка проектирования с учетом технологичности производства, соответствие станку, история качества, производительность под нагрузкой и ответственность за последующую обработку. Для каждого из этих факторов необходимо задать конкретные вопросы и дать ответы, которые должны вызвать подозрения.
1. Отраслевые сертификаты: проверяйте не только сам сертификат, но и область его действия.
Сертификат подтверждает, что независимый орган по сертификации провел аудит системы менеджмента на соответствие стандарту; он не указывает, что именно охватывает эта система. Важное значение имеет описание области действия сертификата, поскольку в нем перечислены виды деятельности, продукты и производственные площадки. В руководстве ISO по аудиту предупреждается, что область действия может быть слишком широкой или расплывчатой, чтобы точно отразить деятельность организации, и что ссылка на стандарт спецификации продукта в описании области действия может ввести в заблуждение, создавая впечатление, что сам продукт сертифицирован. При выборе производителей пластмассовых изделий, запросите сертификат и внимательно изучите описание области действия: указано ли там литье под давлением или только сборка и складирование? Указан ли завод, который будет производить вашу оснастку?
Что именно включает в себя сертификация ISO 9001?
Стандарт ISO 9001:2015 устанавливает требования к системе управления качеством, и сертификация по нему является добровольной и проводится независимыми органами, а не самой ISO, как ясно из пояснения стандарта, данного ISO. Стандарт обеспечивает основу для последовательной работы и постоянного совершенствования; он не предписывает, как производитель должен управлять прессом. Таким образом, сертифицированная система качества является свидетельством дисциплины процесса, а не доказательством качества деталей.
Работа в медицинской сфере: стандарт ISO 13485 и требования FDA.
ISO 13485:2016 — это стандарт управления качеством медицинских изделий, и его пункт 1 допускает ограниченные исключения — в том числе в отношении проектирования и разработки — там, где это позволяют применимые правила. Производитель, изготавливающий изделия по заказу заказчика, может на законных основаниях исключить проектирование, но это исключение должно быть указано в руководстве по качеству и в объеме сертификата. Покупателям из США следует отметить, что Положение FDA о системе управления качеством вступило в силу 2 февраля 2026 года, включив ISO 13485 в качестве ссылки, и агентство четко заявляет, что оно не будет требовать или выдавать сертификаты ISO 13485, и что сертификат не освобождает производителя изделий из пластмассы от инспекции FDA. Рассматривайте сертификат как один из исходных параметров, а не как разрешение регулирующих органов.
Вопросы для письменного изложения
Уточните, какие площадки и процессы охватывает сертификация, кто выдал сертификат, когда проводилась последняя надзорная проверка и входят ли в сертифицированную систему этапы, выполняемые сторонними организациями, такие как посев или стерилизация. В рекомендациях ISO отмечается, что даже если процесс выходит за рамки сертификации, организация все равно должна контролировать его и хранить доказательства этого контроля.
2. Условия владения пресс-формами: Кому на самом деле принадлежит ваша оснастка?
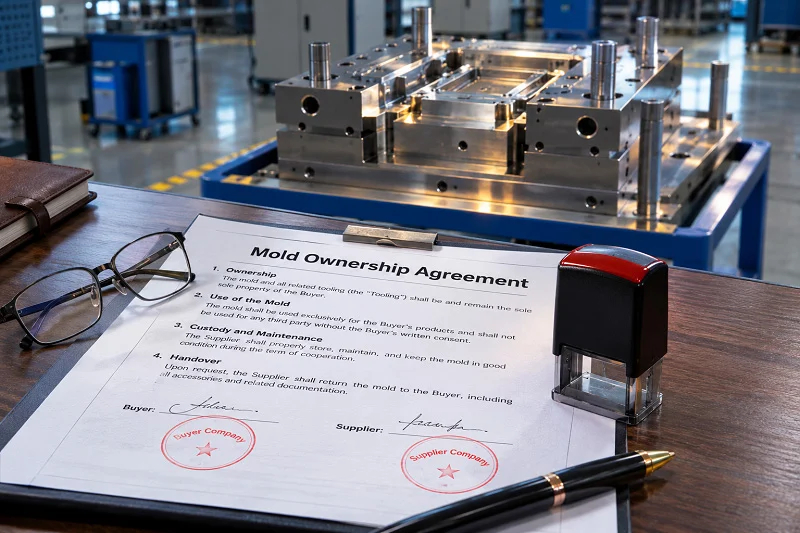
Изготовление оснастки часто является самой крупной статьей капитальных затрат в программе литья под давлением, и право собственности определяется документами, а не тем, кто оплатил счет. Прежде чем начать резку стали, необходимо закрепить в договоре право собственности на форму, право владения ею и условия ее использования в случае прекращения отношений.
Право собственности, владение и доступ
Производитель пресс-форм может изготавливать или хранить оснастку, не являясь её собственником. В заказе на покупку, договоре на поставку оснастки и любом дополнительном соглашении должно быть указано, что покупатель является собственником оснастки, производитель пресс-форм хранит её в качестве хранителя, и что покупатель может осмотреть её и забрать по запросу после погашения задолженности. Неопределённость здесь распространена и обходится дорого: поставщик, рассматривающий пресс-форму как свой собственный актив, может отказать в её передаче, а покупатель, не имеющий письменного права собственности, может иметь мало рычагов влияния.
Что происходит в конце отношений?
Уточните условия отгрузки, пока все еще сотрудничают. Кто оплачивает упаковку и доставку? Предоставит ли производитель оснастки чертежи, журналы технического обслуживания, листы настройки и параметры процесса? Проведет ли он окончательную проверку перед отгрузкой, чтобы принимающий производитель мог адаптировать процесс? Оснастка, прибывшая без истории, часто требует доработки и повторной квалификации, что может свести на нет экономию, которая послужила причиной отгрузки.
Таможенная служба США: Инструментальная поддержка
Если вы являетесь импортером из США и бесплатно предоставляете пресс-формы иностранному производителю пресс-форм, то эта оснастка считается таможенной «помощью». В соответствии с 19 CFR § 152.103, стоимость пресс-форм, штампов и аналогичных изделий, используемых при производстве импортируемых товаров, добавляется к стоимости сделки; пример из самого регламента подтверждает, что бесплатно предоставленные иностранному поставщику пресс-формы должны быть добавлены к стоимости сделки. Таким образом, условия владения и заявленная стоимость взаимосвязаны, и ваш таможенный брокер должен ознакомиться с соглашением об оснастке до первой отгрузки.
3. Поддержка DFM: Проверяет ли производитель изделий из пластмассы перед резкой стали?
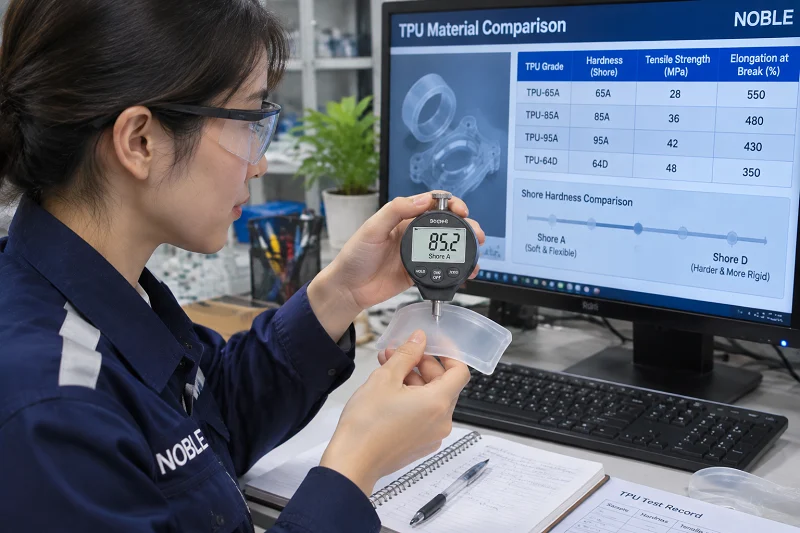
Анализ технологичности проектирования — это самый дешевый вид инженерных работ, который когда-либо будет проводиться в рамках проекта, поскольку каждое изменение, внесенное до начала резки стали, стоит лишь малую часть от стоимости аналогичных изменений, внесенных после. Вопрос, который следует задать кандидату, заключается не в том, предлагает ли он анализ технологичности проектирования, а в том, поступает ли обратная связь до того, как проектирование инструмента будет окончательно утверждено.
Что именно исследуется в настоящем обзоре DFM (проектирование с учетом технологичности производства)
Тщательный анализ включает в себя изучение толщины стенок и переходов, углов уклона, расположения литников и баланса заполнения, схемы выталкивания и охлаждения, суммирования допусков, усадки материала и выбора самой смолы. Он должен выявлять особенности, которые будут определять сложность инструмента — подрезы, глубокие ребра, жесткие требования к внешнему виду — и предлагать альтернативы с учетом стоимости или времени цикла. Контрольный список на одной странице, возвращенный через час, — это формальность; модель с пометками и конкретными рекомендациями — это уже полноценный анализ.
Кто проводит проверку и когда?
Уточните, кто проводит проверку: инженеры-технологи или сотрудники отдела продаж, и утвердит ли производитель окончательный дизайн детали перед тем, как приступить к изготовлению из стали. Сроки так же важны, как и содержание: отчет о проектировании с учетом технологичности (DFM), полученный после заказа основы пресс-формы, не сможет повлиять на дизайн, который он должен был улучшить. Установите письменный контрольный этап — отчет о DFM предоставлен, решение покупателя зафиксировано, дизайн оснастки утвержден — чтобы последовательность была видна обеим сторонам.
Замыкание цикла изменений
Когда рекомендации по проектированию с учетом технологичности производства (DFM) принимаются, убедитесь, что пересмотренная модель, а не оригинал, становится утвержденным чертежом, используемым для изготовления оснастки и контроля первого образца. Производитель, который тщательно проверяет чертеж, но затем использует устаревший файл, добавляет этап, не приносящий никакой пользы.
4. Соответствие оборудования и технологического процесса: тоннаж, точность и вспомогательное оборудование.
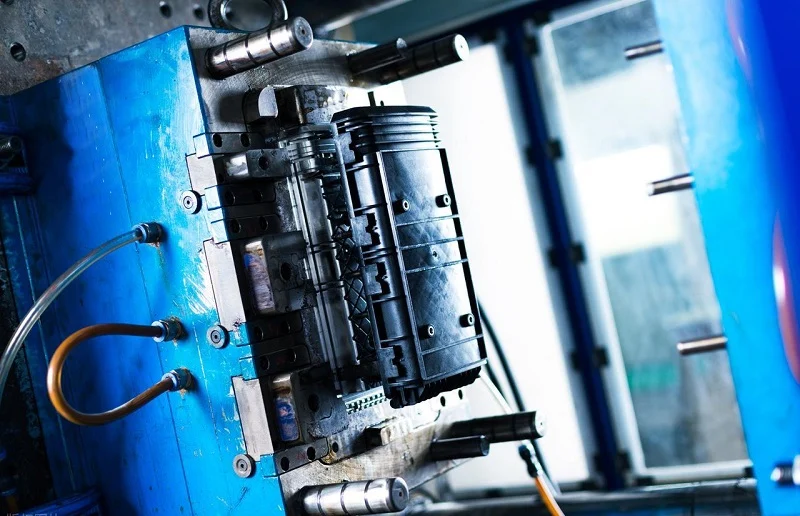
Пресс — это лишь часть системы литья, и станок, приводящий в действие ваш пресс, должен соответствовать размеру пресса, допуску детали и технологическому диапазону смолы. Соответствие станка требованиям — это технический вопрос, ответы на который можно проверить.
тоннаж и объем выстрела
Усилие смыкания пресс-формы должно удерживать ее закрытой под действием давления впрыска по всей площади проекции с запасом; слишком малое усилие приводит к образованию облоя, слишком большое может повредить пресс-форму. Размер впрыска — более тонкое ограничение. Журнал Plastics Technology отмечает, что впрыски с использованием менее 20% объема цилиндра, как правило, приводят к длительному времени пребывания материала в пресс-форме, деградации полимера и плохому контролю процесса, в то время как впрыски с использованием более 65% сопряжены с риском образования нерасплавленного материала и длительным временем восстановления, и рекомендует рабочий диапазон от 25% до 65% с дополнительным запасом прочности. Формовщик, который устанавливает вашу деталь на любой свободный пресс, может работать за пределами этого диапазона.
Точность и повторяемость
Поинтересуйтесь о характеристиках повторяемости процесса литья, системе управления технологическим процессом с обратной связью и о том, какой допуск производитель действительно гарантирует для вашей детали, а не о самом высоком из когда-либо достигнутых показателей. Внешние требования, оптические детали и жесткие требования к размерам по-разному влияют на работу станка.
Вспомогательное оборудование
Системы сушки и транспортировки, блоки контроля температуры, контроллеры горячеканальных систем, робототехника для удаления деталей и грануляторы — все это влияет на однородность материала. Уточните, какое вспомогательное оборудование выделено для работы на вашем участке и как осуществляется сушка и проверка материала — дефекты, связанные с влажностью, являются одними из самых распространенных и наименее заметных причин брака.
5. Документация по качеству против претензий по качеству: что следует запрашивать.
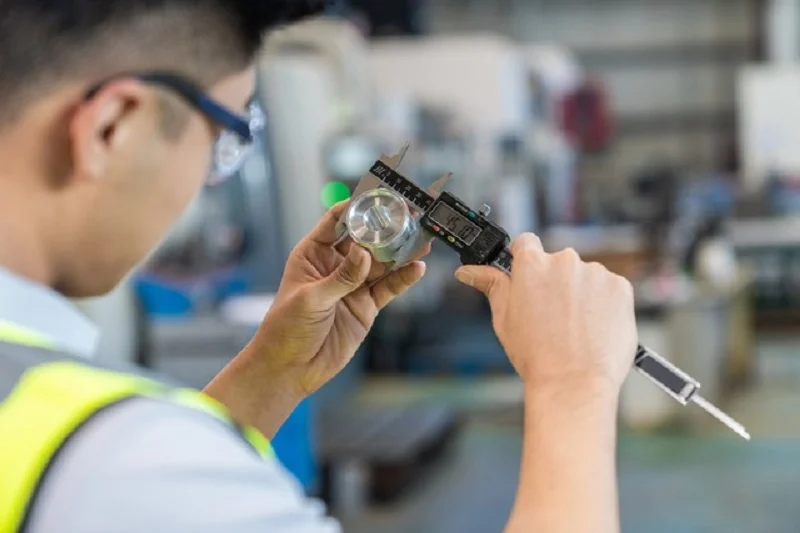
Каждый производитель пресс-форм скажет вам, что у него строгий контроль качества. Полезный вопрос заключается в том, какие существуют записи, кто их создал и можете ли вы ознакомиться с ними, прежде чем принять решение.
Документы, которые должны существовать для вашей работы
Запросите протокол проверки первого образца с указанием размеров по чертежу, сертификаты на материалы и отслеживаемость партии, лист параметров процесса для каждой утвержденной настройки, а также план контроля, в котором указано, какие характеристики контролируются и как часто. Если используется статистический контроль процессов, запросите диаграммы и план действий, который указывает операторам, что делать при появлении сигнала. В рекомендациях ASQ по статистическому контролю процессов проводится важное различие: контрольные пределы определяются процессом и описывают то, что он фактически делает, в то время как предельные значения спецификации определяются чертежом и описывают допустимые параметры — процесс может быть совершенно стабильным и при этом производить детали, не соответствующие спецификации. Производитель, который смешивает эти два понятия, осуществляет мониторинг, не понимая его сути.
Утверждения против доказательств
Указанные в брошюре показатели производительности — это всего лишь заявление. Исследование производительности, привязанное к вашему артикулу, с указанием размера выборки, анализа измерительной системы и даты, — это доказательство. Запросите исходные данные и узнайте, что произошло в прошлый раз, когда процесс вышел из-под контроля на аналогичном задании.
Права на проведение аудита и хранение записей
В договоре необходимо подтвердить, что вы имеете право проводить аудит системы качества производителя пресс-форм в разумные сроки, а также что записи о ваших деталях хранятся в течение согласованного периода и предоставляются по запросу. Для регулируемой продукции хранение записей не является любезностью, а частью цепочки соблюдения требований.
6. Реальная мощность и гибкость сроков поставки при нагрузке
Указанные сроки поставки — это обещание, данное в спокойных условиях. Вам нужно знать, как ведет себя формовочная машина, когда ее цех полностью заполнен.
Показатель способности к чтению (честно говоря)
Узнайте, сколько прессов необходимого тоннажа имеется в наличии, сколько из них в настоящее время задействовано и какой уровень загрузки, по мнению производителя, является полным. В цехе с высокой загрузкой мало места для ваших заказов на срочное изготовление; в цехе с простаивающими станками может не хватать работы для удержания квалифицированного персонала. Ни один из этих ответов не является автоматически верным, но он подскажет вам, к чему стремиться.
Планирование под нагрузкой
Узнайте, как определяется приоритетность заказов при резком увеличении спроса, зарезервирован ли ваш объем в соглашении о производственных мощностях, и как планируются переналадки и техническое обслуживание пресс-форм, чтобы они не совпадали с датами выполнения заказов. Запросите фактические данные о своевременной доставке за последние несколько кварталов, а не целевые показатели, и уточните, как сообщается о задержках и как происходит их устранение.
Инструменты и материалы как факторы, влияющие на сроки поставки.
Изготовление пресс-форм, наличие стали и смолы, а также вторичные операции часто занимают больше времени, чем время прессования. Попросите производителя разбить заявленное время выполнения заказа на этапы изготовления оснастки, отбора образцов, утверждения и производства, чтобы вы могли увидеть, какой этап сопряжен с риском и где стоит предусмотреть резерв времени.
Планирование пика
Если ваш спрос носит сезонный характер или обусловлен запуском новых продуктов, обсудите пиковый сценарий до размещения первого заказа. Производитель пресс-форм, который учёл ваш самый загруженный месяц, окажется более полезным, чем тот, кто оценил его только в среднем месяце.
7. Последующая обработка и подотчетность по всей цепочке поставок.
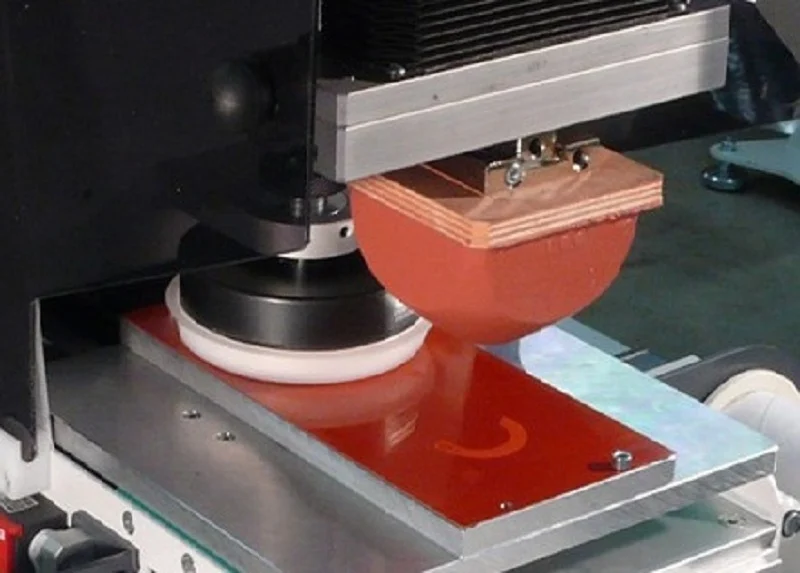
Деталь, изготовленная методом литья под давлением, редко бывает готовым изделием. Покраска, печать, лазерная маркировка, ультразвуковая сварка, сборка, упаковка и стерилизация — все это этапы, следующие за печатным станком, и на каждом из них ответственность может незаметно переходить из рук в руки.
Составление карты цепочки
Попросите производителя литьевых форм перечислить все операции, которым будет подвергаться ваша деталь, кто их выполняет и где они происходят. Если этапы переданы на субподряд, производитель литьевых форм остается ответственным за них в рамках своей системы качества — в рекомендациях ISO по аудиту четко указано, что процессы, выполняемые сторонними организациями, должны контролироваться и подтверждаться документально, даже если они выходят за рамки сертификации. Уточните, как проверяется поступающий материал на этих этапах и какие критерии приемки применяются.
Валидация специальных процессов
Сварка, склеивание, нанесение покрытий и стерилизация — это специальные процессы, результаты которых невозможно полностью проверить только путем контроля, поэтому они зависят от проверенных параметров и квалифицированных операторов. Запросите протоколы проверки и условия повторной проверки.
Одна точка контакта
Полная ответственность по всей цепочке поставок означает, что в случае возникновения проблем отвечает одна сторона, независимо от того, на каком этапе произошел сбой. Это следует зафиксировать в контракте: кто несет ответственность за несоответствие, кто инициирует корректирующие действия и как распределяется ответственность за затраты и сроки по всей цепочке. Производитель пресс-форм, который координирует свою цепочку поставок, но отказывается от ответственности за нее, перекладывает риски на вас, не сообщив об этом.
Выберите компанию NOBLE в качестве производителя изделий из пластмассы, изготовленных методом литья под давлением.

NOBLE — это китайско-британское совместное предприятие и признанное правительством национальное высокотехнологичное предприятие. Мы работаем в сфере производства изделий из пластмассы методом литья под давлением для клиентов, которым нужен единый партнер от концепции до производства. Наши инженерные и механические группы поддерживают прототипирование и серийное производство , поэтому разработка может пройти путь от первого образца до серийного производства без смены владельца.
Мы сертифицированы по стандартам ISO 9001:2015 и ISO 13485:2016. Наши услуги охватывают весь цикл производства — от проектирования и создания прототипов до механической обработки, литья и сборки — а не только производство. Наше контрольно-измерительное оборудование и система контроля качества настроены таким образом, чтобы соответствовать допускам, указанным в ваших чертежах. Запросы на коммерческое предложение обычно обрабатываются в течение 24 часов после получения полного ответа, а изготовление многих деталей может занять от 7 до 10 дней.
Если вы сравниваете производителей изделий из пластмассы, изготовленных методом литья под давлением, по указанным выше факторам, пришлите нам свои чертежи и объемы, и мы в письменном виде сообщим вам, что мы можем гарантировать, прежде чем начнется резка стали.
Часто задаваемые вопросы о производителях изделий из пластмассы, изготовленных методом литья под давлением.
Гарантирует ли сертификат ISO 9001 качество деталей?
Нет. Сертификат подтверждает, что независимый орган провел аудит системы управления качеством на соответствие требованиям стандарта. Качество деталей зависит от конкретного процесса, инструмента, материала и средств контроля, поэтому вам следует ознакомиться с областью действия сертификата и запросить документы, связанные с номером вашей детали.
Кому принадлежит плесень, если я за неё плачу?
Право собственности определяется договором, а не счетом-фактурой. В письменной форме укажите, что вы являетесь правообладателем, что литейщик владеет инструментом от вашего имени, и что происходит при расторжении договора. При импорте в США помните, что бесплатные пресс-формы, предоставленные иностранному литейщику, являются таможенной пошлиной, добавляемой к стоимости сделки в соответствии с 19 CFR § 152.103.
Когда следует проводить проектирование с учетом технологичности производства (DFM)?
Перед тем, как проект оснастки будет передан в производство. Проверка, проведенная после заказа основания пресс-формы, не может изменить решения, определяющие стоимость и время изготовления.
Как проверить заявленную вместимость?
Запросите данные о количестве прессов в тоннах, текущей загрузке, истории своевременных поставок и о том, как резервируется ваш объем в пиковые периоды. Запросите информацию о сроках выполнения заказа с разбивкой по этапам: изготовление оснастки, отбор образцов, утверждение и производство.
Может ли сертификат ISO 13485, выданный производителем пресс-форм, заменить соответствие требованиям FDA?
Нет. FDA заявило, что не будет требовать или выдавать сертификаты ISO 13485, и что такой сертификат не освобождает производителя изделий из пластмассы от инспекции FDA, даже несмотря на то, что в QMSR этот стандарт включен в качестве ссылки.






