

Компоненты вашего робота-помощника — шарниры, корпуса и рама — должны соответствовать строгим стандартам, но какой метод изготовления и материал обеспечат наилучший баланс? Выбор методов и материалов для компонентов робота-помощника — важное решение. Безопасность, точность и стоимость — все это имеет значение. В этой статье сравниваются станки с ЧПУ, литье под давлением, листовой металл, DMLS и 3D-печать. Вы также увидите, как себя показывают нержавеющая сталь 17-4 PH и Ti-6Al-4V. Мы поделимся советами по проектированию для производства и руководством по сравнению компонентов робота-помощника, изготовленных на заказ, с готовыми компонентами. Таким образом, ваш робот пройдет путь от прототипа до серийного производства с меньшим количеством неожиданностей.
Ключевые требования к компонентам робота для ухода за пациентами
Стандарты безопасности и соответствия
Нормативы в отношении медицинских изделий и биосовместимость
Компоненты роботов-терапевтов должны соответствовать строгим правилам. FDA заявляет, что многие роботизированные системы относятся к устройствам класса II или III. Поэтому для их продажи требуется разрешение 510(k) или PMA. В Европе действуют аналогичные правила в рамках Регламента о медицинских изделиях (MDR), а стандарт качества ISO 13485 устанавливает стандарты. IEC 60601 регулирует электробезопасность, а ISO 14971 помогает управлять рисками на протяжении всего срока службы изделия. ISO 62304 контролирует программное обеспечение. Эти стандарты определяют каждое проектное решение.
Биосовместимость также важна. Любая часть, соприкасающаяся с пациентом, не должна вызывать негативных реакций. Выбор материала определяет это. Нержавеющая сталь 17-4 PH и Ti-6Al-4V проходят тесты на биосовместимость. Они также выдерживают многократную стерилизацию, не теряя своих свойств.
Очищаемость и химическая стойкость
В больницах постоянно проводится чистка оборудования. Ваш робот должен работать с сильнодействующими химикатами, не трескаясь и не ржавея. Гладкие поверхности этому способствуют. Также важны такие материалы, как фторпрен XP, устойчивый к растворителям, смазочным материалам и чистящим средствам. EPDM сохраняет гибкость при низких температурах и хорошо противостоит старению. Уплотнения из этих материалов предотвращают попадание жидкостей и обеспечивают степень защиты IP65 при использовании в реальных условиях.
Точность и допуски
Требования к допускам для подвижных соединений
Точность шарниров определяет точность работы робота. Типичные допуски шарниров составляют плюс-минус 0.01 мм. Это соответствует классу IT5 или IT6. Чистота поверхности должна быть ниже Ra 0.8 микрометра. Пятиосевая обработка обеспечивает точность от плюс-минус 0.005 до 0.01 мм. В отверстиях подшипников используется посадка H6 или H7. Эти жесткие допуски обеспечивают плавное и повторяемое движение.
Влияние на функциональность и стоимость сборки.
Зазоры между деталями ухудшают производительность. Когда отдельные детали имеют погрешность плюс-минус 0.05 мм, общий радиальный люфт может достигать 0.2 мм. Это снижает повторяемость соединений. Геодезические допуски и размеры контролируют концентричность, истинное положение и параллельность. Хороший зазор не превышает 0.05 мм. Этот метод позволяет сбалансировать стоимость сборки. Вы избегаете слишком плотной обработки каждой детали, сохраняя при этом необходимую точность для вашего робота.
Прочность и долговечность материалов
Износостойкость в условиях высокой циклической нагрузки
Интенсивная эксплуатация приводит к быстрому износу деталей. Силиконовые эластомеры выходят из строя после 10 000–50 000 ударных циклов. Полиуретан (TPU) демонстрирует лучшие показатели, обладая прочностью на разрыв выше 40 МПа и лучшей износостойкостью. Полиуретан OMRON с армирующей волокнистой сеткой выдерживает нагрузки более 100 Н и служит до 40% дольше. Стандарт ISO/TS 15066 требует стабильной работы в течение как минимум 100 000 ударных циклов. Выбирайте материалы с высокой прочностью на разрыв и усталостной прочностью.
Устойчивость к воздействию окружающей среды (влажность, температура, УФ-излучение)
Роботы-терапевты работают в самых разных условиях. Влажность приводит к набуханию и разрушению одних материалов, ультрафиолетовое излучение разрушает другие. Защитные покрытия и инкапсуляция помогают. Также помогают самовосстанавливающиеся материалы, которые самостоятельно устраняют мелкие повреждения.
Производственные процессы для компонентов роботов по уходу за больными
Способ изготовления деталей робота влияет на стоимость, точность и скорость вывода продукции на рынок. Каждый производственный процесс имеет свои сильные стороны для разных задач. Давайте рассмотрим основные методы и области их применения.
Обработка прецизионных металлических деталей на станках с ЧПУ
Обработка на станках с ЧПУ остается предпочтительным выбором для деталей, требующих жестких размеров и прочных материалов. Она хорошо подходит для несущих конструкций, соединений и креплений, которые выдерживают многократные нагрузки без смещения.
Области применения: несущие конструкции, соединения и крепления.
Вес робота приходится на раму. Шарниры контролируют движение. Крепления удерживают датчики и исполнительные механизмы на месте. Эти детали должны быть жесткими и устойчивыми. Обработка на станках с ЧПУ обеспечивает это. Вы можете обрабатывать нержавеющую сталь 17-4 PH или Ti-6Al-4V с высокой повторяемостью. Пятиосевые станки создают сложные геометрические формы за одну установку. Это исключает ошибки, возникающие при многократном зажиме. Этот процесс позволяет обрабатывать резьбовые отверстия, места для штифтов и углубления для подшипников, чего не могут обеспечить другие методы.
Достижимые допуски и качество обработки поверхности
Вот как выглядит применение станков с ЧПУ для изготовления деталей роботов:
| Операция обработки / Характеристика | Достижимый допуск / Качество поверхности |
| Общее фрезерование | ±0.01 мм |
| Высокоточная токарная обработка и пятиосевая обработка. | ±0.005 мм или меньше |
| Поверхности подшипников и уплотнительные поверхности | Шероховатость поверхности Ra 0.4–0.8 |
| Ключевые характеристики робота (с линейными шкалами и внутримашинным зондированием) | ±0.002–0.005 мм |
| Корпуса серводвигателей и энкодеров (концентричность) | ≤0.01 мм ПИР |
| Округлость тонкостенных шлицевых соединений с гармоническим приводом | ≤0.005 мм |
| люфт редуктора | ≤1 угловая минута |
| Обозначение цилиндричности GD&T | ⌭0.004 мм |
| Обозначение концентричности GD&T | ◎0.005 мм |
| Повторяющиеся движения — хирургические роботы | ≤0.01 мм |
| Критические параметры серийного производства | Cpk ≥ 1.33 при отборе проб до уровня AQL 1.0 |
Стандартная шероховатость плоских поверхностей составляет 63 микродюйма. Для криволинейных поверхностей она составляет 125 микродюймов или лучше. Легкая пескоструйная обработка улучшает внешний вид поверхности. Применяются стандартные параметры геометрических допусков и размеров, такие как истинное положение, плоскостность и перпендикулярность. Точность, обеспечиваемая обработкой на станках с ЧПУ, поддерживает точность, необходимую для роботизированных систем.
Для серийного производства компания NOBLE (ведущий производитель в Китае) сочетает обработку на станках с ЧПУ для изготовления высокоточных компонентов с другими производственными процессами для контроля затрат. Их производственный опыт помогает клиентам быстро переходить от прототипа к серийному производству. Такой интегрированный подход является центральным элементом современного робототехнического производства.
Технологические процессы производства деталей для роботов, предназначенных для работы с жидкостями.
Детали роботов для работы с жидкостями требуют особого внимания. Эти компоненты контактируют с жидкостями, должны обеспечивать герметичность и устойчивость к коррозии. Для удовлетворения этих требований используются два ключевых производственных процесса: лазерная резка со сваркой и литье под давлением для создания уплотнений. Правильный выбор производственных процессов для деталей роботов для работы с жидкостями напрямую влияет на эффективность конечного продукта в реальных условиях эксплуатации.
Лазерная резка и сварка для трубопроводов, питающих потоки жидкости.
Жидкостные каналы должны быть гладкими и герметичными. Лазерная резка и гибка создают точные каналы в листовом металле. Лазер обеспечивает чистые кромки без заусенцев. Сварка соединяет секции без добавления материала, который мог бы задерживать остатки. Нержавеющая сталь устойчива к коррозии от реагентов и чистящих растворов. Конструкция остается легкоочищаемой и химически безопасной. Это важно для систем дозирования жидкостей, используемых для диагностических тестов или приготовления лекарственных препаратов. Эти машины для дозирования жидкостей должны обладать высокой надежностью на протяжении тысяч циклов.
Литье с наложением и литье с закладными элементами для уплотнений и соединителей.
Уплотнения и соединители часто изготавливаются из двух материалов. При литье под давлением мягкий эластомер соединяется с жесткой подложкой. Мягкий слой создает уплотнение. Жесткая деталь обеспечивает структуру и точки крепления. При литье с закладными элементами предварительно отформованная металлическая или пластиковая вставка помещается в форму, а затем вокруг нее впрыскивается материал. Это позволяет получить резьбовые вставки, электрические контакты или корпуса датчиков со встроенным уплотнением. Эти производственные процессы сокращают этапы сборки и повышают надежность деталей роботов для работы с жидкостями, обеспечивая их чистоту и отсутствие загрязнений на протяжении многих циклов. Для автоматизированной работы с жидкостями целостность уплотнения имеет решающее значение. Она поддерживает точность и предотвращает перекрестное загрязнение в высокопроизводительных рабочих процессах.
Ключевые производственные процессы для робототехники: литье под давлением, обработка листового металла и аддитивные технологии.
Помимо станков с ЧПУ и процессов работы с жидкостями, производство для робототехники дополняют еще три метода.
Литье под давлением для производства больших объемов пластиковых компонентов.
Литье под давлением превосходно подходит для производства тысяч одинаковых пластиковых деталей. Корпуса, крышки и кронштейны — все это хорошо работает. Первоначальные затраты на оснастку высоки, но стоимость одной детали быстро снижается при увеличении объемов производства. Защелки, шарниры и монтажные выступы добавляются непосредственно в пресс-форму. Это экономит время сборки. Конструкционные пластмассы, такие как АБС-пластик, поликарбонат и нейлон, обеспечивают хорошую ударопрочность и эстетичную отделку. Варианты медицинского класса обеспечивают биосовместимость там, где это необходимо. Этот процесс удовлетворяет потребности в больших объемах производства деталей для роботизированной автоматизации.
Изготовление деталей из листового металла для шасси и несущих конструкций.
Листовой металл составляет основу многих роботизированных систем. Лазерная резка, гибка и сварка превращают плоский металл в жесткие рамы. Этот процесс быстр и экономически выгоден для малых и средних объемов производства. Усиленные участки можно фиксировать с помощью косынок или формованных ребер. Плоские панели упрощают монтаж электроники, кабелей и датчиков. Услуги NOBLE по обработке листового металла включают лазерную резку и гибку, а затем сварку и финишную обработку. Это позволяет создать прочное и легкое шасси для вашего робота.
Технология DMLS и 3D-печать для создания сложных геометрических форм и прототипов.
Технология прямого лазерного спекания металла (DMLS) и 3D-печать обеспечивают свободу проектирования, недоступную при механической обработке. Вы можете печатать сложные внутренние каналы, органические формы и решетчатые структуры. Эти возможности способствуют конформному охлаждению, снижению веса и консолидации деталей.
Главное преимущество 3D-печати металлом заключается в возможности создания деталей со сложной и оптимизированной геометрией. Это делает её идеальным инструментом для производства высокоэффективных деталей.
Для прототипов 3D-печать позволяет быстро вносить изменения без задержек, связанных с изготовлением оснастки. Вы проверяете соответствие размеров, функциональность и сборку до начала серийного производства. Для деталей конечного использования технология DMLS сокращает количество компонентов в сборке. Несколько обработанных деталей объединяются в одну напечатанную деталь, которая становится прочнее и легче. Это соответствует тенденциям современного робототехнического производства, где сложность не увеличивает стоимость. Точность, обеспечиваемая технологией DMLS, поддерживает точность, необходимую для передовых роботизированных систем. Эти аддитивные методы являются важными инструментами в сфере робототехнического производства.
Материалы для компонентов робота для ухода за больными
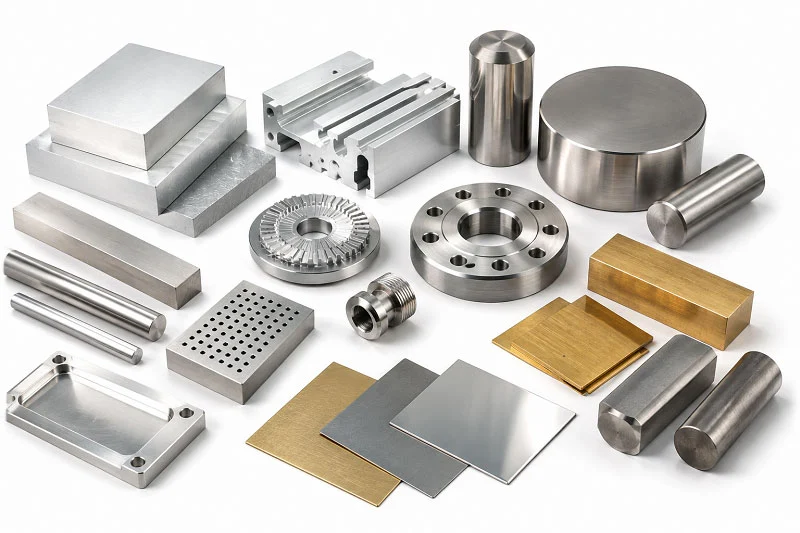
Выбор правильного материала для компонентов вашего робота-помощника влияет на все последующие этапы. Он определяет срок службы деталей, их устойчивость к химическим веществам и ваши затраты. Некоторые детали должны быть очень прочными. Другие должны обладать низким коэффициентом трения или быть безопасными для организма. Давайте рассмотрим основные группы материалов и области применения каждой из них.
Детали робота для работы с жидкостями: выбор материалов.
К деталям роботов для работы с жидкостями предъявляются жесткие требования. Они контактируют с реагентами, растворителями и биологическими образцами. Они должны быть устойчивы к коррозии. Они не должны пропускать химические вещества в жидкости. И часто им необходимо низкое трение, чтобы жидкости текли беспрепятственно. В этой области лидируют три группы материалов: ПТФЭ, ПЭЭК и нержавеющая сталь 316L. Каждая из них обладает своими преимуществами.
Нержавеющая сталь для защиты от коррозии при контакте с жидкостью.
Нержавеющая сталь 316L известна своей коррозионной стойкостью. Содержание молибдена защищает от хлоридов, солей и промышленных химикатов. Она выдерживает воздействие отбеливателя, пероксиуксусной кислоты и парообразной перекиси водорода без разрушения. Это делает её лучшим выбором для игл, контактирующих с биологическими жидкостями. Она также хорошо подходит для деталей, подвергающихся многократной стерилизации. Модуль упругости составляет 193 ГПа, что примерно в три раза больше, чем у алюминия. Эта жесткость предотвращает изгиб прецизионных игл во время использования. В условиях строгих санитарных норм нержавеющая сталь 316L обеспечивает надежную работу деталей роботов для работы с жидкостями.
Конструкционные пластмассы для жидкостных каналов с низким коэффициентом трения
ПТФЭ и ПЭК обладают различными преимуществами при контакте с жидкостью. ПТФЭ устойчив практически ко всем химическим веществам. Ни один распространенный лабораторный реагент не способен его разрушить. Он обладает очень низким коэффициентом трения и антипригарными свойствами. Это делает его отличным материалом для уплотнений, наконечников и статически смачиваемых деталей. Недостаток? ПТФЭ имеет низкую прочность на разрыв, от 20 до 35 МПа. Он деформируется под давлением, поэтому не может выдерживать структурные нагрузки. ПЭК заполняет этот пробел. Он обладает высокой прочностью на разрыв, около 90–100 МПа. Он сохраняет свою форму при постоянном давлении. ПЭК устойчив к большинству органических и водных жидкостей, хотя сильные серные кислоты и некоторые галогены могут его повредить. Для движущихся частей, требующих жестких допусков, ПЭК хорошо подходит. Для систем подачи химических веществ и уплотнений, подверженных воздействию агрессивных реагентов, ПТФЭ является более безопасным выбором. Эти два пластика работают вместе в системах обработки жидкостей, где важны как химическая безопасность, так и механическая прочность.
Вот краткое сравнение этих трех материалов для деталей роботов, предназначенных для работы с жидкостями:
| Материал | Коррозионная/химическая стойкость | Фрикционные и антипригарные свойства | Механическая сила | Наилучшее применение в роботах для работы с жидкостями |
| PTFE | Устойчив практически ко всем химическим веществам; ни один распространенный лабораторный реагент не способен его разрушить. | Очень низкое трение и антипригарные свойства. | Низкая прочность на растяжение (20–35 МПа); деформируется под давлением. | Системы подачи химических веществ, уплотнения и наконечники, подвергающиеся воздействию агрессивных реагентов. |
| PEEK | Устойчив к большинству органических и водных жидкостей; повреждается сильной серной кислотой и некоторыми галогенами. | Подходит для подвижных частей, требующих жестких допусков. | Высокая прочность на растяжение (90–100 МПа); сохраняет форму под постоянным давлением. | Роботизированные манипуляторы, позиционирующие приспособления и подвижные части, подверженные высоким нагрузкам. |
| 316L нержавеющей стали | Исключительная коррозионная стойкость; молибден защищает от хлоридов, солей и промышленных химикатов. | Не отличается низким коэффициентом трения. | Модуль упругости 193 ГПа (примерно в 3 раза жестче алюминия). | Иглы, соприкасающиеся с биологическими жидкостями, части тела, подвергающиеся стерилизации. |
Высокопрочные металлы: 17-4PH и Ti-6Al-4V
Когда вашему роботу требуются металлические детали, способные выдерживать большие нагрузки или устойчивые к износу, на ум приходят два сплава: нержавеющая сталь 17-4 PH и титан Ti-6Al-4V. Оба хорошо подходят для обработки на станках с ЧПУ и DMLS. Оба обладают превосходной коррозионной стойкостью. Но они различаются по прочности, твердости и обрабатываемости.
Механические свойства и обрабатываемость
Нержавеющая сталь 17-4 PH демонстрирует впечатляющие характеристики. В состоянии H900 её предел прочности на растяжение достигает 1275 МПа. Предел текучести составляет 1060 МПа. Предел прочности на изгиб возрастает до 1380 МПа. Модуль упругости составляет 200 ГПа. Твердость — 38 HRC. Относительное удлинение при разрыве — 10%. Плотность — 7.75 г/см³. После механической обработки шероховатость поверхности составляет Ra 1.0 мкм. Эти свойства делают сталь 17-4 PH перспективным материалом для изготовления конструкционных каркасов, соединений и креплений в компонентах роботов-помощников.
Сплав Ti-6Al-4V имеет другие характеристики. Его предел прочности на растяжение колеблется от 936 до 1014 МПа в зависимости от ориентации и расположения. Пластичность также варьируется. При испытании перпендикулярно слоям наплавления пластичность составляет от 14 до 21 процента. Параллельно слоям она падает до 6-11 процентов. Модуль упругости составляет 110 ГПа. Твердость в отожженном виде находится в диапазоне от 302 до 340 HB. Максимальная рабочая температура достигает 315°C. Температура бета-превращения составляет около 999°C.
Обрабатываемость этих двух сплавов различается. Сплав 17-4 PH хорошо обрабатывается при правильном подходе. Используйте острые многослойные твердосплавные инструменты с покрытием TiAlN или PVD и положительным углом заточки. Это снижает силы резания. Керамические пластины хорошо подходят для токарной обработки, особенно в состоянии H900. Они рассеивают тепло и продлевают срок службы инструмента. Поддерживайте стабильные подачи и скорости, чтобы избежать упрочнения материала. Адекватное охлаждение сохраняет точность размеров. Состояние пиковой твердости H900 делает обработку более сложной. Износ инструмента ускоряется, если параметры отклоняются от заданного значения.
Сплав Ti-6Al-4V сложнее в обработке. Его теплопроводность составляет всего 6.7 Вт/м·К. Это примерно в 25 раз ниже, чем у алюминия 6061, и в шесть раз ниже, чем у стали 4140. Тепло концентрируется на режущей кромке. Образуется нарост на кромке. Происходит упрочнение материала. Начальная скорость черновой обработки должна составлять от 80 до 120 SFM (от 24 до 37 м/мин). Давление охлаждающей жидкости должно превышать 500 psi (35 бар). Нагрузка на зуб должна оставаться на уровне 0.002 дюйма/зуб (0.05 мм/зуб). Эти параметры предотвращают упрочнение материала и обеспечивают стабильность резания.
Обработка поверхностей для защиты от износа и коррозии
Обработка поверхности продлевает срок службы металлических деталей. Правильный выбор зависит от области применения. Вот несколько рекомендаций:
| Требование | Рекомендуемая обработка поверхности |
| Высокий износ/усталость | Дробеструйная обработка в сочетании с PVD- или DLC-покрытием |
| Воздействие внешней среды / коррозии | Порошковое покрытие с последующим анодированием или пассивацией |
| Косметические и легкие потребности | анодирование |
| контакт с пищевыми продуктами или фармацевтическими препаратами | Пассивация или электрополировка |
| Зоны с высокой температурой | Твердое хромовое или керамическое покрытие |
Пассивация осуществляется с использованием азотной или лимонной кислоты. Она удаляет свободное железо и образует пассивный слой оксида хрома. Это обеспечивает превосходную коррозионную стойкость. Подходит для роботов пищевого назначения, медицинских коллаборативных роботов, наружных блоков и шарниров. Анодирование (типы II и III) применяется к алюминиевым профилям, а также к гнутым или штампованным деталям. Оно создает твердый, износостойкий оксидный слой. Преимущества включают коррозионную стойкость, электроизоляцию и эстетичные цветовые решения. Подходит для направляющих шасси, корпусов, кронштейнов, креплений датчиков и манипуляторов. PVD и CVD покрытия, такие как TiN, TiAlN и DLC, наносятся на шестерни, валы и скользящие поверхности. Они чрезвычайно твердые (2,000–3,000 HV), обладают низким коэффициентом трения и износостойкостью. Наибольшую пользу они приносят зубья шестерен, подшипниковые шейки, скользящие шарниры и концевые захваты.
В области медицинских изделий обработка поверхности отвечает строгим требованиям биосовместимости и коррозионной стойкости. Анодирование имплантатов образует пленку оксида алюминия с хорошей биосовместимостью. Это снижает нежелательные реакции с тканями человека. Микродуговое оксидирование позволяет получать керамические покрытия с превосходной износостойкостью и биосовместимостью. Этот метод подходит для медицинских изделий, таких как искусственные суставы.
Конструкционные пластмассы для корпусов и конструкционных элементов
Не все детали обязательно должны быть металлическими. Корпуса, крышки и кронштейны часто лучше изготавливаются из конструкционных пластиков. Эти материалы снижают вес, обладают ударопрочностью и обеспечивают эстетическую гибкость. Кроме того, при массовом производстве они обходятся дешевле, чем детали из обработанного металла.
АБС-пластик, поликарбонат и нейлон: ударопрочность и эстетическая отделка.
ABS — это универсальный материал. Он обладает хорошей ударопрочностью и хорошо поддается покраске, текстурированию и окрашиванию. Поликарбонат обеспечивает превосходную ударопрочность. Он также выдерживает более высокие температуры. Нейлон обладает отличной износостойкостью и химической стойкостью. Он хорошо подходит для шестерен, подшипников и конструкционных зажимов. Каждый пластик находит свое место в конструкции роботов. ABS подходит для декоративных крышек и корпусов. Поликарбонат подходит для деталей, требующих прозрачности или высокой ударопрочности. Нейлон используется для движущихся частей, которые трутся или скользят.
Варианты пищевого и медицинского назначения
Стандартные пластмассы могут не соответствовать правилам безопасности. Этот пробел восполняют варианты, предназначенные для пищевых продуктов и медицинского применения. Эти материалы проходят тесты на биосовместимость. Они устойчивы к многократной очистке. Они не выделяют вредных химических веществ. Медицинский АБС-пластик и поликарбонат часто используются в компонентах роботов-терапевтов, которые контактируют с пациентами или находятся в стерильных зонах. Пищевой нейлон используется в машинах для работы с жидкостями, которые готовят лекарства или обрабатывают образцы. Всегда проверяйте сертификат на материал. Он должен подтверждать соответствие стандарту ISO 10993 или правилам FDA по контакту с пищевыми продуктами.
Вопросы проектирования компонентов робота для ухода за больными
Производственные ограничения и геометрия детали
Углы уклона, толщина стенок и подрезы
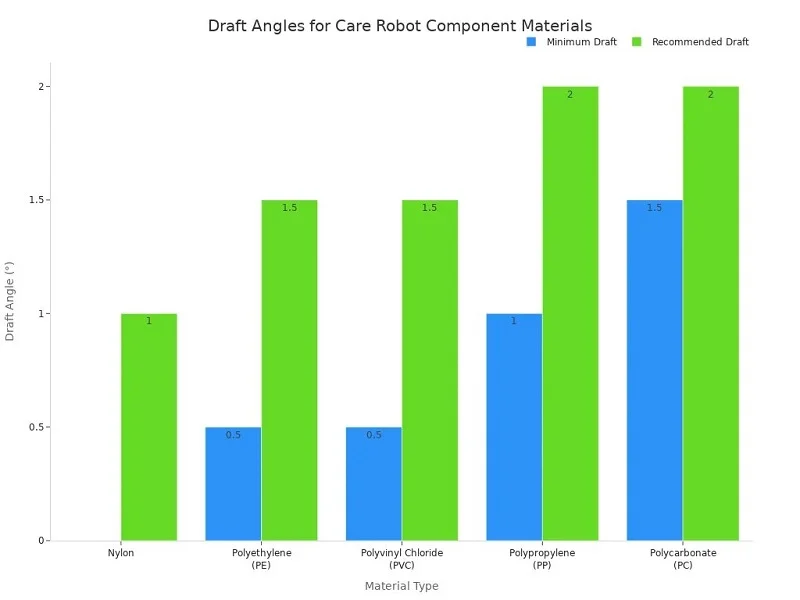
Углы уклона важны для формованных деталей. Они помогают деталям извлекаться из формы без царапин. Для нейлона минимальный уклон не требуется, но один градус является оптимальным. Для поликарбоната требуется не менее 1.5 градусов, а два градуса — еще лучше. Текстурированные поверхности требуют большего уклона, поскольку текстура создает небольшие подрезы. Хорошее правило — добавлять 1.5 градуса уклона на каждые 0.001 дюйма глубины текстуры.
Толщина стенки зависит от глубины элемента. Для элемента глубиной 0.25 дюйма требуется толщина стенки 0.040 дюйма и уклон 0.5 градуса. Для элемента глубиной два дюйма требуется толщина стенки более 0.100 дюйма и уклон два градуса. Все кромки должны быть закруглены, при этом внутренние скругления должны быть как минимум в 0.5 раза больше толщины стенки. Внешние скругления должны достигать толщины стенки в 1.5 раза больше.
Оптимизация для станков с ЧПУ, литья под давлением или обработки листового металла.
У каждого процесса свои правила. Станки с ЧПУ обрабатывают детали с жесткими допусками без углов уклона. Литье под давлением требует уклона и ровных стенок. Листовой металл лучше всего обрабатывается с помощью простых изгибов и постоянных радиусов. Выберите свой процесс на раннем этапе. Этот выбор определяет геометрию и экономит время на перепроектирование в дальнейшем.
Методы сборки и соединения
Крепежные элементы, сварка и клеевое соединение.
Крепежные элементы облегчают сборку и разборку. Сварка создает прочные и надежные соединения. Клеевое соединение распределяет нагрузку на большую площадь. Каждый метод подходит для различных компонентов роботов-помощников по уходу. Используйте крепежные элементы там, где необходимо получить доступ к деталям для обслуживания. Сваривайте несущие конструкции, которые никогда не развалятся.
Модульная конструкция для удобства обслуживания
Модульная конструкция позволяет локализовать износ и загрязнения в одном месте. Замена элемента движения возможна без контакта с рамой. Стандартные крепежные элементы и соединители сокращают время ремонта. Контрольные точки и коды неисправностей позволяют принимать решения по обслуживанию без догадок. Если изнашиваемая деталь, недорогая и требующая замены, вынуждает вас снимать дорогостоящий узел, значит, конструкция недостаточно пригодна для обслуживания.
Оптимизация затрат и выбор материалов
Баланс между стоимостью материалов и требованиями к производительности.
Легкие композитные материалы снижают вес и энергопотребление. Высокопрочные сплавы, такие как титан и алюминий, справляются с несущими нагрузками. Современные полимеры используются для корпусов и неконструкционных деталей. Гибридные системы сочетают металлы для зон с высокими нагрузками и композиты для участков, чувствительных к весу. Региональный спрос также имеет значение. На азиатских рынках приоритет отдается стоимости, в то время как на североамериканских рынках основное внимание уделяется производительности.
Минимизация отходов за счет процессов, позволяющих получить изделия практически окончательной формы.
Технологии, позволяющие получить детали, близкие к окончательной форме, сокращают количество отходов. DMLS и 3D-печать позволяют создавать детали, максимально приближенные к окончательной форме. Это сокращает расход материала и время обработки. Принципы проектирования с учетом технологичности лежат в основе этих решений. Они помогают сбалансировать жесткие допуски с себестоимостью производства. Хороший дизайн обеспечивает жесткие допуски там, где это важно, и ослабляет их в других местах.
Компоненты для медицинских роботов, изготовленные на заказ, против готовых компонентов.
Для каждого компонента робота-помощника вам предстоит сделать выбор. Разработать ли деталь на заказ? Или выбрать готовый вариант? От этого ответа зависят сроки, бюджет и конечные характеристики.
Когда следует выбирать изготовление изделий на заказ?
Уникальная геометрия, запатентованные конструкции или жесткие допуски.
Некоторые детали просто отсутствуют в каталогах. Возможно, для вашей роботизированной руки требуется специальный кронштейн для крепления. Возможно, ваш концевой захват имеет форму, для которой не подходит ни одна стандартная деталь. Возможно, вам необходимы жесткие допуски для ключевого шарнира — плюс-минус 0.005 мм, чего не могут гарантировать стандартные подшипники. В таких случаях изготовление деталей на заказ — ваш единственный вариант. Изготовление прецизионных деталей на заказ позволяет контролировать каждый размер и материал. Вы получаете именно то, что требуется для вашего проекта. Изготовление деталей на заказ также обеспечивает защиту вашей интеллектуальной собственности. Стандартные детали продемонстрируют ваш подход к проектированию конкурентам. Изготовление деталей на заказ обеспечивает защиту ваших идей внутри вашей собственной компании.
Высокопроизводительное производство со специализированной оснасткой
Объём производства кардинально меняет расчеты. Для небольших объёмов хорошо подходит обработка на станках с ЧПУ. Такие компании, как NOBLE, предлагают эти услуги для прототипирования. Но как только вам понадобятся тысячи идентичных компонентов для роботов-медиков, литье под давлением меняет картину затрат. Первоначальные затраты на оснастку высоки. Стоимость одной детали быстро снижается при увеличении масштабов производства. Специализированная оснастка окупается со временем. Каждая деталь получается одинаковой. Эта стабильность важна для критически важных компонентов роботов-медиков, которые должны работать одинаково в каждом цикле.
Использование стандартных компонентов для ускорения разработки.
Подшипники, крепежные элементы и корпуса датчиков
Стандартные компоненты экономят месяцы времени на разработку. Подшипники, крепежные элементы и корпуса датчиков уже выпускаются в тысячах типоразмеров. Вы выбираете подходящий из каталога. Сегодня подшипники с датчиками предоставляют данные о нагрузке и износе в режиме реального времени. Крупный производитель автомобилей отметил снижение затрат на техническое обслуживание на 25% после внедрения подшипников с датчиками. Внедрение таких подшипников компаниями SKF и Schaeffler сокращает время простоя до 30%. Эти данные помогают создавать более интеллектуальные компоненты для роботов-помощников. Конфигурируемые готовые компоненты сокращают трудозатраты на проектирование. Стандартные подшипники и валы полностью исключают затраты на оснастку. Они позволяют быстро тестировать и дорабатывать прототипы.
Сокращение сроков выполнения заказа и первоначальных инвестиций.
В условиях стремительного выхода на рынок сроки поставки имеют решающее значение. Готовый подшипник поставляется за считанные дни. Изготовление компонента на заказ занимает недели или месяцы. Вы экономите время на проектирование, ожидание оснастки и циклы тестирования. Ваши первоначальные инвестиции остаются ниже. Вы запускаете минимально жизнеспособного робота, тестируете его в полевых условиях и модернизируете позже. Готовые детали используют проверенные конструкции, которые уже были подтверждены другими. Это значительно снижает ваши технические риски.
Баланс между производительностью, сроками выполнения и бюджетом.
Матрица принятия решений для гибридных подходов
В большинстве успешных роботов используется разумное сочетание различных подходов. Критические конструктивные элементы могут быть изготовлены на заказ. Подшипники и крепежные детали остаются стандартными . Такой гибридный подход дает вам лучшее из обоих миров. Вы получаете точность, соответствующую индивидуальным требованиям, там, где точность имеет первостепенное значение. Вы получаете экономию за счет использования стандартных деталей там, где они вполне подходят. Простая матрица принятия решений поможет вам сделать выбор:
- Если деталь имеет запатентованную конструкцию или требует жесткие допуски, перейдите на индивидуальный заказ
- Если деталь имеет стандартный размер и функциональность, то подходит. с полки
Такой баланс позволяет держать бюджет под контролем. Услуги NOBLE хорошо поддерживают этот гибридный подход. Их подразделение Smart Manufacturing предлагает изготовление деталей методом литья под давлением на заказ наряду со стандартной обработкой листового металла. Вы разрабатываете компоненты, изготовленные на заказ , и стандартные детали под одной крышей.
Проверка соответствия стандартных деталей требованиям к нагрузке и безопасности.
Подшипник , продающийся в розницу, может выглядеть идеально на бумаге. Однако его необходимо проверить на соответствие конкретным условиям нагрузки. Проверьте номинальную нагрузку, предельную скорость и диапазон температур. Проведите анализ коэффициента запаса прочности для вашего применения. Убедитесь, что деталь соответствует стандарту ISO 13485 или IEC 60601, если она используется в медицинском роботе. Никогда не предполагайте, что деталь из каталога соответствует вашим потребностям только потому, что она физически подходит. Протестируйте её в реальных условиях эксплуатации. Если она пройдет проверку, вы сэкономите время и деньги. Если же она выйдет из строя, перепроектируйте и закажите изготовление на заказ. Такой баланс — изготовление на заказ там, где это важно, и использование готовых решений там, где это не так — обеспечит вам кратчайший путь к созданию надежного робота для ухода за больными.
Сотрудничество с компанией NOBLE по поставке компонентов для роботов-терапевтов.

Полный спектр услуг по обработке металла и пластика.
ЧПУ-обработка, литье под давлением и обработка листового металла.
Компания NOBLE производит металлические и пластиковые компоненты для роботов-терапевтов в одном месте. Обработка на станках с ЧПУ обеспечивает высокую точность изготовления шарниров и креплений. Литье под давлением позволяет изготавливать корпуса и крышки для большого количества деталей. Обработка листового металла позволяет создавать прочные шасси и опорные рамы. Вам не нужно работать с тремя разными поставщиками или искать недостающие детали. Вся сборка осуществляется одной командой.
Литье под давлением и DMLS для сложных сборок
Для некоторых деталей требуется несколько методов. Метод литья под давлением (overmolding) позволяет прикрепить мягкие уплотнения к жестким соединителям. Метод DMLS (DMLS) позволяет создавать сложные металлические формы, которые невозможно изготовить механическим способом. Компания NOBLE использует эти методы наряду со своими основными услугами. Это означает, что ваша многокомпонентная сборка поставляется в виде единого готового изделия. Вы избегаете проблем с координацией и задержек с доставкой.
Сертификаты качества: ISO 9001:2015 и ISO 13485:2016
Строгий контроль качества для безопасных и надежных компонентов.
Компания NOBLE имеет сертификаты ISO 9001:2015 и ISO 13485:2016. Первый охватывает общее управление качеством. Второй непосредственно применяется к медицинским изделиям. Эти сертификаты качества важны, когда ваш робот-терапевт контактирует с пациентами. Каждый процесс осуществляется в соответствии с письменными процедурами. Каждая деталь соответствует одному и тому же стандарту, от партии к партии.
Отслеживаемость и документация для аудитов
Проведение аудитов проходит гораздо эффективнее, если ваш поставщик ведет надлежащую документацию. Компания NOBLE предоставляет документацию по соответствию требованиям и отслеживаемости в рамках своих услуг по обеспечению качества. Они также занимаются оформлением документов PPAP и APQP. Вы получаете необходимые сертификаты на материалы, отчеты об инспекциях и технологические записи. Эта документация защищает вас во время проверок регулирующих органов.
Полный спектр услуг от проектирования до сборки.
Инженерный анализ для целей проектирования с учетом технологичности производства (DFM) и анализа технологичности производства (DFA).
Разработка качественного проекта с учетом технологичности начинается на ранних этапах. Команда инженеров NOBLE проверяет ваши чертежи перед началом резки металла. Они указывают на особенности, которые увеличивают стоимость или приводят к дефектам. Их сотрудничество в области CAE охватывает расчет допусков и проверку сборки. Проблемы обнаруживаются на экране, а не в цеху.
Создание прототипов, производство и окончательная интеграция — всё под одной крышей.
Компания NOBLE поможет вам от первой идеи до финального воплощения проекта. Их инженерные услуги включают проектирование изделий и систем, 3D-моделирование и создание цифровых двойников. В сфере производства они занимаются программированием станков с ЧПУ, изготовлением оснастки, приспособлений и планированием технологических процессов. Услуги по контролю качества включают программирование координатно-измерительных машин (КИМ), сканирование и метрологию. Эта модель полного цикла обеспечивает бесперебойную работу вашего роботизированного проекта. Вы получаете одного партнера для прототипирования, производства и интеграции. Это экономит время и обеспечивает согласованность ваших роботизированных систем от начала до конца.
Выбор методов и материалов для компонентов робота-помощника означает баланс между безопасностью, точностью, долговечностью и стоимостью. Единого решения для всех деталей не существует. Как правило, наилучшим вариантом является сочетание обоих подходов. Для критически важных соединений и несущих конструкций, где важны жесткие допуски, используйте индивидуальные решения. Для экономии времени и денег выбирайте стандартные подшипники, крепежные элементы и корпуса датчиков. Такое сочетание обеспечивает точность там, где это важно, и экономию там, где это не требуется. Вы также сократите сроки поставки и снизите первоначальные затраты. Готовы двигаться дальше? Обратитесь к инженерам NOBLE для анализа проекта. Они помогут вам сбалансировать индивидуальные решения с доступными вариантами. Запросите коммерческое предложение сегодня и получите компоненты для вашего робота-помощника, изготовленные правильно.
Часто задаваемые вопросы о компонентах Care Robot
Какие допуски должны быть у компонентов робота-терапевта для подвижных суставов?
Точность шарниров определяет прецизионность работы робота. Для большинства шарниров требуется допуск плюс-минус 0.01 мм, что соответствует классу IT5 или IT6. Чистота поверхности должна быть ниже Ra 0.8 микрометра. Пятиосевая обработка позволяет обеспечить допуск от плюс-минус 0.005 до 0.01 мм. В отверстиях подшипников используется посадка H6 или H7. Эти параметры обеспечивают плавность и повторяемость движения.
Какие металлы лучше всего подходят для изготовления компонентов роботов для оказания помощи при травмах?
Наилучшим выбором являются нержавеющая сталь 17-4 PH и Ti-6Al-4V. В условиях H900 сталь 17-4 PH достигает предела прочности на растяжение 1275 МПа и твердости 38 HRC. Сталь Ti-6Al-4V имеет более низкий модуль упругости — 110 ГПа — и максимальную рабочую температуру 315°C. Обе стали хорошо подходят для обработки на станках с ЧПУ и DMLS.
Почему биосовместимость важна для компонентов роботов-помощников по уходу?
Любая часть, соприкасающаяся с пациентом, не должна вызывать негативных реакций. Нержавеющая сталь 17-4 PH и Ti-6Al-4V проходят тесты на биосовместимость. Они также выдерживают многократную стерилизацию, не ослабевая. Медицинские пластмассы, такие как ABS и поликарбонат, выполняют ту же функцию для корпусов и крышек.
В каких случаях следует отдать предпочтение литью под давлением, а в отличие от обработки на станках с ЧПУ?
Это определяется объёмом производства. Обработка на станках с ЧПУ хорошо подходит для прототипов и мелкосерийного производства. Литье под давлением выигрывает, когда требуется изготовить тысячи одинаковых пластиковых деталей. Первоначальные затраты на оснастку высоки, но стоимость одной детали быстро снижается при увеличении масштабов производства. Кроме того, в пресс-форму встроены защёлки и монтажные выступы.
Чем отличаются детали роботов для работы с жидкостями от других компонентов?
Эти детали контактируют с жидкостями, поэтому они должны быть герметичными и устойчивыми к коррозии. ПТФЭ (политетрафторэтилен) выдерживает воздействие практически любых химических веществ, но обладает низкой прочностью на разрыв. ПЭЭК (полиэфирэфиркетон) сохраняет свою форму под давлением. Нержавеющая сталь 316L устойчива к хлоридам и солям. Лазерная сварка и литье под давлением обеспечивают чистоту и герметичность каналов для жидкостей.
Как узнать, будет ли безопасно работать стандартная деталь?
Никогда не предполагайте, что деталь из каталога соответствует вашим потребностям только потому, что она подходит. Проверьте номинальную нагрузку, предельную скорость и диапазон температур. Проведите анализ коэффициента запаса прочности для вашего применения. Убедитесь, что она соответствует стандарту ISO 13485 или IEC 60601, если она используется в медицинском роботе. Протестируйте ее в реальных условиях.
Какие сертификаты должен иметь поставщик компонентов для роботов-медиков?
Обратите внимание на стандарты ISO 9001:2015 и ISO 13485:2016. Первый охватывает общие аспекты управления качеством. Второй непосредственно применяется к медицинским изделиям. Вместе они означают наличие письменных процедур, обеспечение стабильности качества от партии к партии и документации по отслеживаемости, необходимой для проведения регуляторных проверок.
Может ли один поставщик поставлять как нестандартные, так и стандартные компоненты для медицинских роботов?
Да, и это экономит время. Гибридный подход работает лучше всего: изготовление деталей на заказ для критически важных соединений и рам, а для всего остального используются стандартные подшипники и крепежные элементы. Компания NOBLE обеспечивает это под одной крышей, используя станки с ЧПУ, литье под давлением, листовой металл, литье с наплавкой и DMLS. Вам не нужно работать с несколькими поставщиками.






