
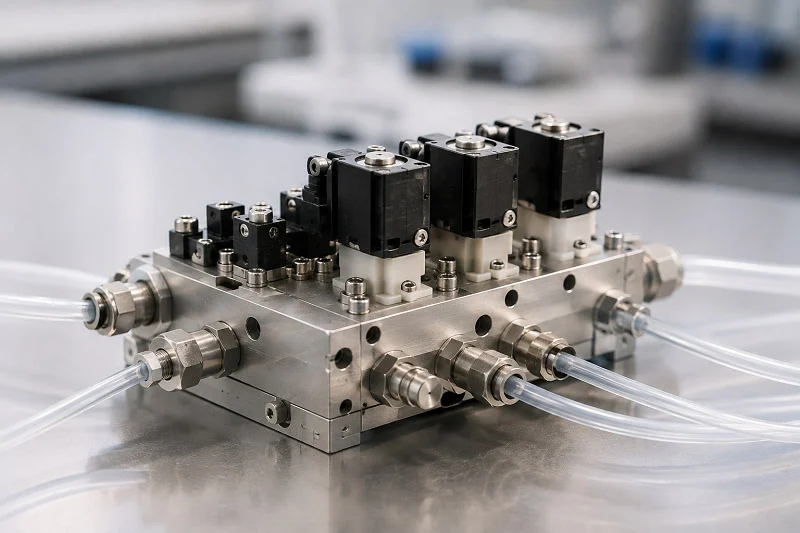
Правильный выбор гидравлических клапанных блоков определяет успех всей системы. Этот единственный выбор влияет на производительность, стоимость и долгосрочную надежность. Гидравлический рынок демонстрирует здесь реальный рост — по оценкам, объем мирового рынка этих компонентов в 2024 году составит около 2.2 миллиарда долларов США.
| Сообщенный источник | Объем рынка в 2024 году (млн долларов США) |
| Таблица атрибутов отчета | 2190.4 |
| Вопросы и ответы | 2304.3 |
Для каждой гидравлической системы требуются разные компромиссы. В одних случаях акцент делается на снижение веса, в других — на работу при экстремальном давлении. Условия эксплуатации вашей системы, режим работы и график технического обслуживания — все это влияет на выбор оптимальной конструкции гидравлического клапанного блока. Знание принципов работы гидравлических клапанных блоков в реальных условиях помогает избежать дорогостоящих переделок. Грамотный выбор материалов и точное производство превращают простой клапан в надежный и долговечный инструмент. В этом руководстве пошагово рассматриваются эти вопросы.
Определение блока гидравлических клапанов и его основных функций.
Представьте себе гидравлический клапанный блок как регулировщика движения в вашей системе. Он выполняет сложные задачи по перемещению жидкости, контролю давления и управлению исполнительными механизмами — и всё это в одном компактном корпусе. Основные задачи гидравлических клапанных блоков просты: они контролируют направление потока жидкости, её давление и время поступления. Без этого центрального узла вашей системе потребовалось бы множество отдельных труб и фитингов. Это увеличило бы вес, стоимость и создало бы места, где могут начаться утечки. Гидравлические клапанные блоки помогают поддерживать эти системы в рабочем состоянии.
Роль коллектора в гидравлических системах
Коллектор является основой любой современной гидравлической системы. Он удерживает детали на месте и соединяет их посредством внутренних каналов. Такая конструкция уменьшает количество наружных трубок. Вся система становится более компактной. Гидравлические клапанные блоки выступают в качестве основной опоры, превращая путаницу шлангов в аккуратный, организованный узел. Система выигрывает от меньшей сложности.
Направление потоков и регулирование давления
Первоочередная задача гидравлических клапанных блоков — подавать жидкость туда, куда она необходима. Различные внутренние детали либо блокируют, либо пропускают жидкость. Некоторые сбрасывают давление при необходимости. Другие предотвращают обратный поток, который может повредить детали. Автоматизированные решения обеспечивают управление сложными процессами. Все эти детали работают вместе внутри блока.
Контроль давления не менее важен. Детали, регулирующие давление, обеспечивают его поддержание. Редукционные детали поддерживают заданный уровень ниже по потоку. Предохранительные клапаны сбрасывают излишки жидкости обратно в резервуар, когда давление становится слишком высоким. Спусковые механизмы ожидают достижения ключевого уровня давления, а затем направляют поток в другое место. В некоторых системах используются пилотные клапаны для еще более совершенного управления. Это предотвращает утечки и разрывы труб.
Объединение компонентов для уменьшения количества точек утечки.
Вот простая истина о гидравлических системах: любая утечка может привести к поломке. Каждый фитинг, каждое соединение, каждое стык со временем могут выйти из строя. Соединив множество деталей в одном блоке, вы значительно сокращаете количество наружных соединений. Это означает меньше мест, где может происходить утечка жидкости. Гидравлические клапанные блоки также обеспечивают структурную поддержку благодаря своему алюминиевому или чугунному корпусу. Трубные соединения аккуратно обеспечивают подачу, возврат и слив. В результате получается система, которая дольше остается надежной и требует меньше обслуживания. Хорошая производительность зависит от грамотной консолидации.
Ключевые показатели эффективности клапанных блоков
Не все гидравлические клапанные блоки работают одинаково. Необходимо проверить несколько ключевых параметров. Расход, номинальное давление, допустимая утечка и ожидаемый срок службы — все это имеет значение. Производительность гидравлических систем зависит от выбора правильных параметров для каждой конкретной задачи. Отслеживание этих параметров помогает повысить общую эффективность.
Расход, производительность и номинальные значения давления
Расход показывает, сколько жидкости может перекачивать блок. Для максимального расхода 25 л/мин выбирайте деталь с номинальным расходом от 30 до 40 л/мин. Эти дополнительные 25-50 процентов обеспечивают лучший контроль при низких настройках. Номинальное давление имеет такое же значение. Для системы с рабочим давлением 40 бар выбирайте детали, рассчитанные как минимум в 1.5 раза больше, или на 60 бар. Предельно высокое давление разрыва должно быть более чем в 3 раза выше рабочего давления. Разные типы рассчитаны на разные диапазоны. Детали для регулирования низкого расхода перекачивают до 50 л/мин при давлении от 64 до 200 бар. Детали для регулирования высокого давления могут перекачивать до 100 л/мин при давлении от 400 до 700 бар. Детали для низкого падения давления перекачивают до 1000 л/мин.
Допустимая утечка и ожидаемый срок службы.
Допустимая утечка зависит от условий эксплуатации. Система, приводящая в действие заводской пресс, может выдерживать некоторую внутреннюю утечку. Медицинское оборудование или детали аэрокосмической отрасли — нет. Конструкция клапанного блока, материалы уплотнений и качество обработки поверхности — все это помогает контролировать утечку. Срок службы измеряется количеством циклов, которые внутренний механизм может открыться и закрыть до износа. В высококачественных гидравлических клапанных блоках используются закаленные золотники и жесткие допуски, что увеличивает этот срок службы. Ожидайте тысячи или миллионы циклов в зависимости от конструкции и режима работы. Гидравлические системы работают лучше всего, когда блок соответствует условиям эксплуатации. Высокая эффективность и производительность зависят от правильного учета этих деталей.
Материалы для блока гидравлических клапанов
Выбор правильного материала для блока гидравлических клапанов — это половина инженерной задачи. Материал определяет вес, прочность, стоимость и то, как блок выдерживает давление. Для разных гидравлических систем требуются разные сырьевые материалы. Некоторые системы используются на мобильной технике, где важен каждый килограмм. Другие же производятся на заводах, где долговечность важнее экономии веса. Понимание этих компромиссов помогает подобрать блок, соответствующий конкретной задаче.
Алюминиевые сплавы: отраслевой стандарт.
Алюминий по праву доминирует в мире гидравлических клапанных блоков. Он обладает соотношением прочности и веса, которому сталь просто не может сравниться. Типичный алюминиевый блок весит примерно треть от веса стального аналога. Эта экономия веса имеет огромное значение в мобильных устройствах, таких как экскаваторы, вилочные погрузчики и сельскохозяйственная техника. Меньший вес означает лучшую топливную экономичность и более простую установку.
Алюминий также хорошо проводит тепло. Гидравлические системы выделяют тепло, когда жидкость движется по узким каналам. Алюминий отводит это тепло от важных уплотнений и клапанов, продлевая срок их службы. Материал обладает естественной устойчивостью к коррозии, образуя тонкий оксидный слой, который защищает от влаги и многих химических веществ.
| Свойства | Диапазон значений |
| Предел прочности на разрыв | 185–250 МПа (27–36 тысяч фунтов на квадратный дюйм) |
| Предел текучести | 125–185 МПа (18–27 тысяч фунтов на квадратный дюйм) |
Эти показатели демонстрируют, почему алюминий с уверенностью подходит для большинства гидравлических систем. Предел текучести показывает, когда материал начинает необратимо деформироваться. Для блока, рассчитанного на рабочее давление 250 бар, предел текучести алюминия обеспечивает достаточный запас прочности.
Не все алюминиевые сплавы обладают одинаковыми характеристиками. Выбор сплава влияет на обрабатываемость, прочность и соответствие экологическим требованиям.
- Сплав 6042Используется в пневматических и гидравлических коллекторах и блоках клапанов, обеспечивая улучшенную обрабатываемость и соответствие требованиям RoHS.
- Сплав 6061Широко используется для корпусов гидравлических клапанов, самих клапанов и их деталей; известен хорошим соотношением прочности к весу и коррозионной стойкостью.
- Сплав 6262Специально разработан для механической обработки, используется в блоках гидравлических клапанов, но содержит свинец и не соответствует требованиям RoHS/ELV.
Соответствие требованиям RoHS с каждым годом становится все важнее. В Европе и других странах действуют ограничения на использование опасных веществ. Если ваша продукция поставляется на международный рынок, выбирайте сплавы 6042 или 6061, чтобы соответствовать требованиям. Обрабатываемость этих сплавов также влияет на себестоимость производства. Лучшая обрабатываемость означает более короткие циклы обработки и меньший износ инструмента.
Сталь и нержавеющая сталь для систем высокого давления
В некоторых гидравлических системах предельные возможности алюминия значительно превосходят его. Экстремальное давление, агрессивные химические вещества и абразивные среды требуют использования стали. Углеродистая и легированная сталь обеспечивают высокую прочность. Корпус из углеродистой стали может выдерживать давление до 500 PN (7250 PSI). Такое давление быстро деформировало бы алюминий.
Сталь также обладает лучшей устойчивостью к усталости, чем алюминий. Многократные циклы давления создают напряжение внутри блока. Сталь выдерживает миллионы циклов без растрескивания. Эта долговечность делает сталь стандартом для промышленных прессов, горнодобывающего оборудования и систем морского бурения.
Нержавеющая сталь повышает коррозионную стойкость. Соленая вода, химическая обработка и влажная среда со временем разрушают углеродистую сталь. Нержавеющая сталь содержит хром, который образует защитный слой от ржавчины. Это делает ее идеальной для судового гидравлики, оборудования для пищевой промышленности и фармацевтического производства.
Компромисс заключается в весе и стоимости. Стальные блоки весят значительно больше, чем алюминиевые. Кроме того, их обработка обходится дороже, поскольку материал сильнее изнашивает режущие инструменты. Для стационарного оборудования, где вес не имеет значения, сталь является оптимальным вариантом. Для мобильных применений увеличение веса часто делает её непригодной.
Альтернативные материалы: латунь, пластмассы и композиты.
Помимо двух основных материалов, существует несколько других сырьевых материалов, предназначенных для специализированных гидравлических систем. Латунь представляет собой экономичный вариант для систем низкого давления. Она легко поддается обработке, устойчива к коррозии и выдерживает умеренное давление, не требуя больших затрат. Во многих пневматических системах и гидравлических контурах низкого давления успешно используются латунные блоки.
Конструкционные пластмассы, такие как PEEK, открывают совершенно новые возможности. Эти материалы устойчивы к химическим веществам, которые разрушили бы металлические блоки. PEEK выдерживает воздействие кислот, щелочей, углеводородов и других агрессивных сред без необходимости нанесения защитных покрытий. Такая химическая стойкость исключает необходимость в дополнительных системах уплотнения, упрощая конструкцию клапанов и снижая сложность производства.
Анализ химической совместимости показывает, что, хотя ПТФЭ обладает более широким диапазоном стойкости к агрессивным средам, ПЭЭК демонстрирует достаточную совместимость с большинством промышленных жидкостей, обеспечивая при этом превосходные механические характеристики. Компромисс между химической инертностью и термомеханической стабильностью становится решающим фактором при выборе материала для применений, превышающих 200 °C.
PEEK также соответствует стандартам огнестойкости UL94 V-0. Это делает его пригодным для применений, требующих как химической инертности, так и безопасности. Материал весит значительно меньше металла, что полезно в аэрокосмической отрасли и производстве портативного оборудования.
Композитные материалы представляют собой смесь волокон и полимерных матриц, позволяющую создавать материалы с заданными свойствами. Они обладают высокой прочностью при очень малом весе. Однако композиты стоят дороже и требуют специализированных производственных процессов. В большинстве гидравлических клапанных блоков используется алюминий или сталь, если только особые требования не вынуждают к выбору другого материала.
Выбор сырья в конечном итоге зависит от требований вашей системы. Номинальное давление, допустимый вес, воздействие химических веществ и стоимость — все это влияет на решение. Опытный производственный партнер поможет вам разобраться в этих вопросах. Компания NOBLE, ведущий производственный партнер в Китае, специализируется на выборе и обработке материалов. Их опыт охватывает как металлообработку, так и производство изделий из пластика, помогая клиентам уверенно переходить от прототипа к серийному производству. Они понимают, как каждый материал ведет себя в реальных гидравлических условиях, и могут порекомендовать оптимальный вариант для вашего конкретного применения.
Процесс литья также влияет на выбор материала. Некоторые сплавы отливаются лучше, чем другие. Алюминий легко отливается, что делает его идеальным для крупносерийного производства. Для стали требуются более сложные процедуры литья. Понимание этих производственных ограничений на раннем этапе позволяет избежать дорогостоящих перепроектирований в дальнейшем.
Процессы, подходящие для Производство блоков гидравлических клапанов
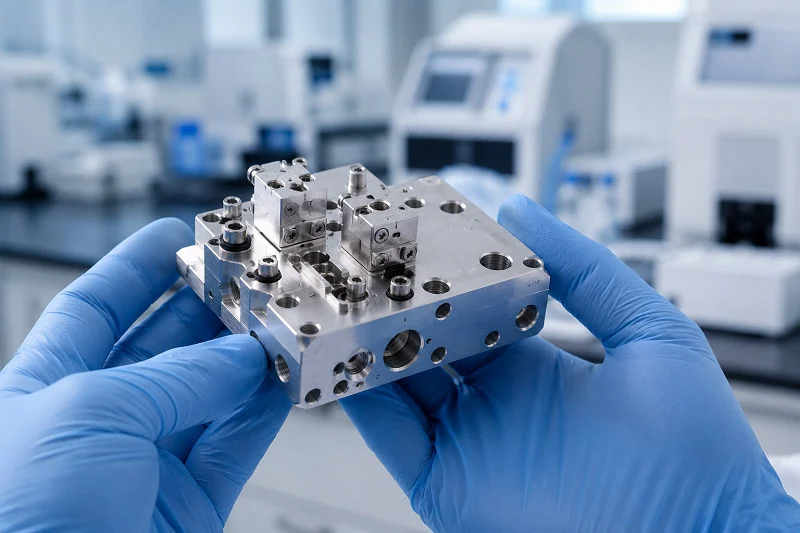
Выбора лучшего материала недостаточно. Необходимо также правильно изготовить деталь. Способ превращения сырья в готовый блок влияет на стоимость, точность и эффективность работы. Существует три основных этапа: создание черновой формы, резка до точного размера и обработка поверхности. Каждый этап основывается на предыдущем. Если все три этапа выполнены правильно, ваша гидравлическая система будет работать как задумано.
Литье и ковка: создание заготовки
Каждый гидравлический клапанный блок начинается с заготовки. Заготовка — это приблизительная форма конечной детали. Существует два основных способа изготовления этих заготовок: литье и ковка. Каждый из них подходит для разных объемов производства и требований к производительности.
Литье под давлением — лучший выбор для быстрого изготовления множества деталей. Горячий алюминий под высоким давлением вдавливается в стальную форму. В результате получается форма, максимально приближенная к окончательной детали. Это означает меньший объем последующей обработки. Литье под давлением обеспечивает более гладкую поверхность и более точные размеры, чем ковка. Для заготовок клапанных блоков это означает, что внутренние каналы получаются более чистыми. Меньшая турбулентность жидкости означает лучшую производительность. В таблице ниже показаны основные различия.
| Разработка | Чистота поверхности (RMS) | Допуск размеров |
| Литье под давлением | Гладче, чем ковка. | Более плотная, чем при ковке. |
| Ковка | 125 – 250 микродюймов | ±0.020 дюйма |
Ковка работает по-другому. Она использует тепло и давление для придания металлу формы. Зернистая структура металла выравнивается с формой детали. Это делает блок прочнее. Ковка отлично подходит для гидравлических систем высокого давления, где прочность важнее гладкости поверхности. Компромисс очевиден. Для достижения той же точности, что и у литых заготовок, требуется больше резки. Кроме того, при изготовлении большого количества деталей стоимость одной детали выше.
Выбор между этими двумя методами зависит от количества необходимых деталей и требуемой прочности. Литье под давлением хорошо подходит для тысяч деталей. Ковка подходит для меньшего количества или для работы под очень высоким давлением. Многие производители используют оба метода в зависимости от задачи. Знание этих вариантов поможет вам выбрать правильный путь для производства литых клапанов.
Обработка CNC: Достижение точности
Заготовка — это только начало. Настоящая точность достигается за счет обработки на станках с ЧПУ. Этот процесс превращает черновую отливку или ковку в готовый гидравлический клапанный блок с точными размерами. Без него внутренние каналы не будут правильно совпадать. Вся система будет протекать или выйдет из строя.
На станках с ЧПУ для удаления материала используются вращающиеся режущие инструменты. Они фрезеруют плоские поверхности, сверлят отверстия и создают сложные внутренние каналы. Эти каналы являются «жизнью» гидравлической системы. Они перемещают жидкость из одного отверстия в другое с минимальным сопротивлением. Точность этих каналов определяет эффективность работы блока.
Типичные допуски для гидравлических клапанных блоков составляют от ±0.001 до ±0.005 дюймов по ключевым элементам. Для размеров отверстий в золотниках клапанов часто требуется еще более жесткий контроль. Поверхность уплотнительных зон должна быть достаточно гладкой, чтобы предотвратить утечки. Хороший станок с ЧПУ может обеспечить эти параметры для сотен или тысяч деталей.
Современные обрабатывающие центры также обрабатывают сложные формы. Инженеры могут проектировать внутренние каналы, которые снижают перепад давления. Они могут размещать порты именно там, где это необходимо. Станок точно следует CAD-модели. Никаких догадок, никаких ручных корректировок.
При крупносерийном производстве несколько обрабатывающих центров работают одновременно. Один станок выполняет черновую обработку детали. Другой чистовую обработку ключевых поверхностей. Третий сверлит глубокие отверстия для каналов подачи жидкости. Такое разделение работы позволяет сократить время цикла и обеспечить стабильное качество. Каждый станок специализируется на одном типе работы. Такой подход сокращает время переналадки и повышает точность.
Послемеханическая обработка и Обработка поверхности
В процессе механической обработки остаются острые кромки и металлические заусенцы. Эти заусенцы необходимо удалить до ввода блока в эксплуатацию. Отделившийся заусенец в гидравлической системе может повредить уплотнения, засорить клапаны и привести к серьезным поломкам. Удаление заусенцев — это не просто желательный этап, а ключевой шаг в процессе производства.
Первый этап — удаление заусенцев. Рабочие используют ручные инструменты, абразивные щетки или термическую обработку для удаления всех острых краев. Автоматизированные станки для удаления заусенцев справляются с большими объемами работы. Для сложных внутренних каналов специальные инструменты достигают каждого угла. Цель — получить блок без острых краев.
Далее следует очистка. Необходимо полностью удалить смазочно-охлаждающие жидкости, металлическую стружку и грязь. Ультразвуковые очистительные ванны используют высокочастотные звуковые волны для очистки каждой поверхности. Струи воды под высоким давлением удаляют стойкие загрязнения. Цель — идеально чистый блок, готовый к нанесению покрытия или сборке.
Обработка поверхности обеспечивает завершающий слой защиты. Анодирование широко применяется для алюминиевых блоков. Оно создает на поверхности твердый, устойчивый к коррозии оксидный слой. Анодированное покрытие также повышает износостойкость. Для стальных блоков защита от коррозии обеспечивается цинковым или никелевым покрытием. Пассивация применяется для обработки нержавеющей стали с целью усиления ее естественного оксидного слоя.
Для некоторых работ требуются специальные покрытия. Твердое анодирование для экстремальной износостойкости. Химическое никелирование для химической стойкости. Покрытие из ПТФЭ для снижения трения. Правильный вариант обработки зависит от условий эксплуатации. Опытный производственный партнер поможет вам сделать выбор.
Контроль качества осуществляется на каждом этапе. Проверка размеров подтверждает соответствие блока чертежу. Испытания под давлением проверяют, может ли блок выдерживать рабочее давление без протечек. Испытания на проницаемость измеряют эффективность внутренних каналов. Любой блок, не прошедший эти испытания, отбраковывается.
Компания NOBLE объединяет все эти навыки под одной крышей. Их производственный опыт охватывает как работу с металлом, так и с пластиком. Они занимаются прототипированием, мелкосерийным и полномасштабным производством. Их команда понимает, как каждый процесс влияет на конечный результат. Они могут предложить подходящий метод литья, план механической обработки и обработку поверхности для вашей конкретной задачи. Такое партнерство экономит время и снижает риски.
Требования к точности блока гидравлических клапанов
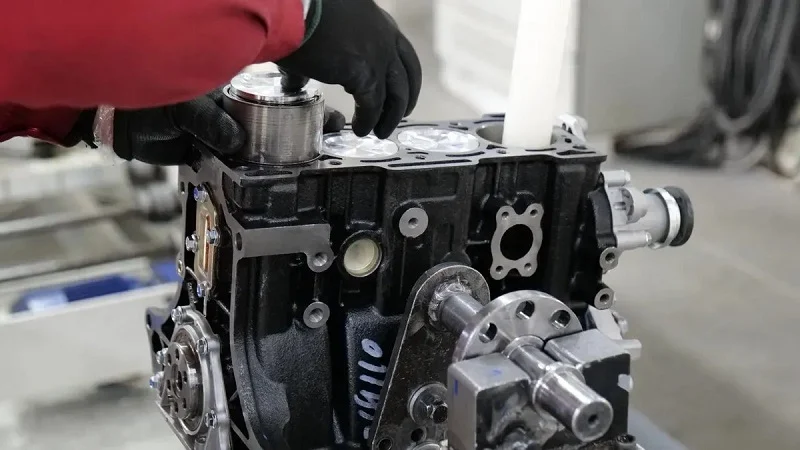
Точность — вот что делает гидравлический клапанный блок надежным, а не протекающим. Внутренняя форма определяет, насколько хорошо держатся уплотнения, насколько плавно перемещаются детали и как долго служит система. Небольшие ошибки обработки превращаются в серьезные проблемы при повышении давления. Правильная настройка параметров на раннем этапе предотвращает проблемы в будущем.
Критические допуски и геометрические параметры
Диаметр отверстия — наиболее важный параметр. В отверстии находится золотник, направляющий гидравлический поток. Если диаметр слишком большой, жидкость просачивается мимо золотника и протекает внутрь. Если он слишком маленький, золотник заклинивает, и клапан заклинивает. Типичные допуски диаметра отверстия находятся в пределах ±0.001–±0.005 дюйма в зависимости от задачи. Для систем, работающих много циклов, требуется более жесткий диапазон.
Качество обработки поверхности имеет не меньшее значение. Шероховатые поверхности повреждают уплотнения и позволяют жидкости вытекать. Уплотнительная поверхность блока гидравлических клапанов должна иметь Ra ≤0.8 мкм. Такая гладкость обеспечивает правильную посадку уплотнительных колец и прокладок. Металлические уплотнительные поверхности должны иметь такую же обработку, чтобы предотвратить подтекание под давлением.
Плоскостность и параллельность определяют способ соединения блока с другими деталями. Деформированная монтажная поверхность искажает расположение отверстий и вызывает внутренние утечки. Допуск на плоскостность уплотнительной поверхности должен составлять ±0.003–0.005 мм. Этот узкий диапазон обеспечивает равномерный контакт по всей поверхности. Для монтажной поверхности допуск на плоскостность 0.002 дюйма (0.0508 мм) в области расположения отверстий предотвращает деформацию, которая могла бы нарушить герметичность.
Параллельность обеспечивается плоскостностью. Верхняя и нижняя грани блока должны оставаться параллельными. Если они смещаются, блок деформируется при затягивании болтов. Эта деформация создает нагрузку на уплотнения и сокращает срок их службы. Качественная механическая обработка обеспечивает параллельность в том же диапазоне, что и плоскостность.
Роль метрологии в Контроль качества
Невозможно управлять тем, что нельзя измерить. Метрология предоставляет данные, необходимые для подтверждения соответствия каждого блока гидравлических клапанов чертежу. Координатно-измерительные машины (КИМ) выполняют основную работу. КИМ измеряет блок в десятках точек и сравнивает показания с CAD-моделью. Она проверяет диаметры отверстий, их положение, плоскостность и параллельность за одну установку.
Данные КИМ позволяют выявлять проблемы до отгрузки деталей. Отверстие, выходящее за пределы допуска, отбраковывается на ранней стадии. Монтажная поверхность, не прошедшая проверку на плоскостность, переделывается или утилизируется. Такое тестирование защищает вашу систему от преждевременного выхода из строя.
Габаритные проверки дают лишь частичное представление о ситуации. Функциональное тестирование подтверждает поведение в реальных условиях. При проверке под давлением блок заполняется жидкостью и поддерживается при рабочем давлении. Блок должен выдерживать это давление без внешних утечек. Проверка расхода измеряет объем жидкости, проходящей через каждый порт, и проверяет наличие внутреннего байпаса. В совокупности эти тесты подтверждают, что блок работает должным образом.
Тестирование рабочих характеристик клапана объединяет все компоненты воедино. Оно проверяет собранный клапан во всем диапазоне его движения, одновременно отслеживая время отклика, падение давления и герметичность. Это тестирование выявляет проблемы, которые не обнаруживаются при проверке размеров, например, заедание золотника при изменении температуры или утечку из уплотнения под воздействием вибрации.
Каждая партия гидравлических клапанных блоков должна проходить одинаковую метрологическую проверку. Первичная проверка образца подтверждает правильность настройки. Промежуточные проверки выявляют отклонения на ранней стадии. Окончательная проверка подтверждает качество готовой детали. Такой многоуровневый подход обеспечивает стабильное качество тысяч деталей. Партнер по производству с мощными метрологическими возможностями снижает ваши риски и поставляет блоки, которые надежно работают в полевых условиях.
Основные конструктивные особенности блока гидравлических клапанов
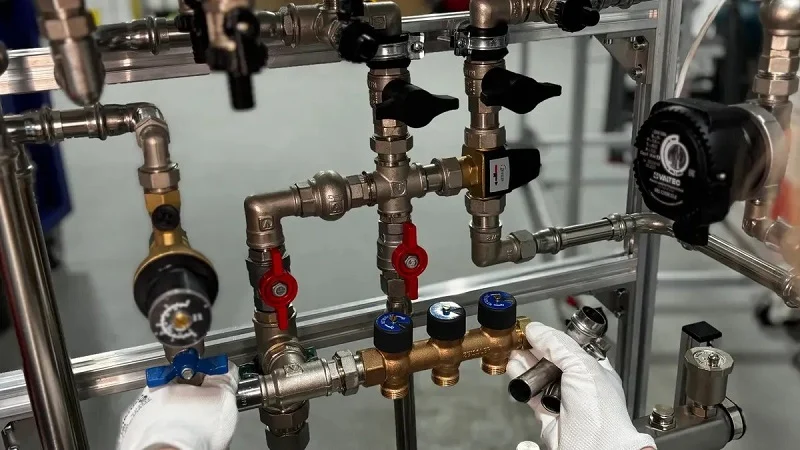
Хороший дизайн требует планирования. Инженеры должны продумать, как изготавливается блок, как через него проходит тепло и как он взаимодействует с остальной частью системы. Правильное решение этих трех задач обеспечивает бесперебойную работу гидравлической системы, предотвращая проблемы на каждом этапе.
Проектирование для технологичности (DFM)
Цель DFM проста: сделать деталь простой в изготовлении, чтобы она при этом выполняла свою функцию. Каждый лишний разрез, жесткий допуск и необычный угол увеличивают стоимость. Продуманное проектирование снижает эти затраты.
Начнем с допусков. Самые жесткие значения требуются только для поверхностей, соприкасающихся с уплотнениями или направляющими катушками. Для остальной части блока допуски могут быть более свободными. Изменение допуска с ±0.01 мм до ±0.05 мм на не соприкасающейся поверхности может вдвое снизить стоимость этой детали. Это позволит сэкономить реальные деньги на каждой детали.
Далее, подумайте о доступе к инструменту. Для внутренних углов необходим радиус. Хорошее правило — сделать этот радиус не менее чем в 1/8 глубины полости. Это позволит фрезе использовать более короткий и жесткий инструмент. Меньшая вибрация означает лучшее качество поверхности и более длительный срок службы инструмента.
Толщина стенок и соотношение элементов также имеют значение. Для металлических блоков толщина стенок не должна превышать 0.8 мм. Для пластиковых — 1.5 мм. Глубина отверстия не должна превышать 10 диаметров. Высота элемента не должна превышать 4 ширины. Эти правила предотвращают вибрацию, деформацию и поломку инструментов. Качественные гидравлические клапанные блоки с самого начала следуют этим рекомендациям. Лучшая конструкция клапана учитывает производственные ограничения на ранних этапах. Хороший контроль потока начинается с грамотного подбора допусков.
Терморегулирование и гидродинамика
Нагрев — враг всех гидравлических систем. При нагревании жидкость становится более жидкой. Уплотнения изнашиваются быстрее. Вся система теряет эффективность. Грамотная конструкция клапанов позволяет эффективно справляться с нагревом.
Размер и форма канала определяют движение жидкости. Более широкий канал меньше снижает давление. Но он также занимает больше места и увеличивает вес. Главное — найти баланс. Резкие повороты создают турбулентность. Турбулентность генерирует тепло. Плавные, постепенные изгибы обеспечивают стабильный и холодный поток. Правильная конструкция помогает контролировать температуру жидкости.
Материал блоков также играет роль. Алюминий отводит тепло от жидкости, что помогает системе поддерживать стабильную температуру. Сталь дольше сохраняет тепло. В контурах с высокой пропускной способностью полезно расширить каналы. Большая площадь поверхности означает больший отвод тепла от жидкости.
Оптимизация траектории потока является ключевым элементом современных гидравлических клапанных блоков. Инженеры используют программное обеспечение для моделирования, чтобы протестировать различные схемы расположения каналов. Они ищут места, где поток замедляется или слишком сильно ускоряется. Каждое улучшение потока означает повышение производительности и увеличение срока службы компонентов. Гидравлическая схема должна обеспечивать баланс между эффективностью и себестоимостью производства. Хорошо спроектированные гидравлические клапанные блоки лучше отводят тепло. Хорошие гидравлические системы полагаются на продуманные траектории потока.
Интеграция с компонентами системы
Клапанный блок не существует изолированно. Он соединяется с насосами, приводами и другими деталями. Соединения между этими деталями должны точно совпадать. Стандартизация делает это возможным.
Наиболее распространенным стандартом монтажа является ISO 4401. Вы также можете услышать его названия NFPA D03, CETOP 3 или NG6. Все эти названия указывают на одно и то же. Стандарт определяет расположение портов, их размер и расположение болтов. Блок, соответствующий стандарту ISO 4401, подходит для клапанов многих разных производителей. Такая гибкость экономит время и деньги.
Схема расположения элементов на переходной пластине типоразмера 03 соответствует стандарту ISO 4401. Этот стандарт также распространяется на клапаны CETOP 3 (NG6, D03) и CETOP 5 (NG10, D05). Это наиболее распространенные схемы в отрасли. Использование таких схем означает, что ваш блок будет работать со стандартными деталями.
Модульные гидравлические клапанные блоки основаны на этой идее. Они позволяют объединять функции без специальной обработки. Нужна дополнительная функция? Добавьте еще один блок. Такой подход сокращает время проектирования и упрощает внесение изменений в будущем. Эти системы хорошо адаптируются к изменению требований. Интегрированные гидравлические клапанные блоки идут по противоположному пути. Они объединяют множество функций в один специализированный блок. Это экономит место и вес, но фиксирует конструкцию. Разные системы имеют разные потребности.
Оба подхода имеют свои преимущества. Ключевое значение имеет знание того, какой из них подходит именно вашей системе. Стандартизированные порты, уплотнения и схемы крепления обеспечивают согласованную работу всех компонентов. Без них каждое соединение становится индивидуальной работой. Это увеличивает стоимость и задерживает выполнение каждого проекта. Стандартизированные гидравлические клапанные блоки соединяются проще. Стандартизированные детали дают больший контроль над окончательной сборкой. Надежность гидравлических систем зависит от хорошей интеграции. Интегрированные гидравлические клапанные блоки хорошо подходят для стационарных конструкций. Гидравлические характеристики улучшаются при грамотном выборе компонентов.
Сотрудничество с NOBLE для удовлетворения ваших потребностей в блоках гидравлических клапанов.

Наши комплексные производственные возможности
Компания NOBLE предлагает все необходимое для гидравлических клапанных блоков. Они работают как с металлами, так и с пластиком. Это означает, что один партнер выполняет всю работу. Вам не нужно искать разные компании. Независимо от того, нужен ли вам простой коллектор или сложный гидравлический клапанный блок, они смогут вам помочь.
Их производственная команда знает, как правильно выбирать материалы. Они понимают компромиссы, которые необходимо учитывать при работе с различными гидравлическими системами. Для задач, связанных с высоким давлением, они рекомендуют сталь. Для мобильной техники они предлагают алюминий. Для обеспечения химической стойкости они выбирают PEEK. Такие знания ценны для любого проекта в области гидравлических технологий.
Производственный цех занимается серьезным изготовлением клапанов. Они используют линии литья под давлением для крупносерийных заказов. У них есть обрабатывающие центры с ЧПУ, обеспечивающие высокую точность. Обработка поверхностей осуществляется собственными силами. Анодирование, гальваническое покрытие и очистка — все это происходит под одной крышей. Они контролируют качество каждого блока.
Приверженность качеству и сертификации
В компании NOBLE качество – это система. Они имеют сертификат ISO 9001:2015, регулирующий общее управление качеством. Этот стандарт охватывает все этапы, от входного контроля до окончательного тестирования. Также они имеют сертификат ISO 13485:2016 для медицинских изделий. Эта сертификация требует более строгого контроля над производственными процессами. Их системы качества соответствуют всем требованиям. Если ваши гидравлические клапанные блоки должны соответствовать медицинским стандартам, NOBLE готова к работе.
Испытания являются неотъемлемой частью их рабочего процесса. Каждый блок проходит проверку размеров. Координатно-измерительные машины проверяют критически важные характеристики. Испытание под давлением подтверждает, что блок выдерживает заявленную нагрузку. Испытание на расход измеряет производительность внутренних каналов. Проведение испытаний позволяет выявлять проблемы на ранних стадиях. Каждое испытание улучшает общие гидравлические характеристики.
Тестирование идет дальше. Они проводят эксплуатационные испытания собранных клапанов. Проверяют время отклика и срок службы. Измеряют допустимые утечки. Проверяют, как блок взаимодействует с гидравлической жидкостью под давлением. Эти данные помогают подтвердить правильность вашей гидравлической конструкции. Они вселяют уверенность в качество компонентов. Они контролируют каждый этап благодаря тщательному анализу.
Партнерство, предоставляющее полный спектр услуг от концепции до сборки.
Компания NOBLE занимается не только изготовлением деталей. Они помогают вам в их проектировании. Их инженеры изучают вашу CAD-модель, предлагают улучшения в процессе проектирования, ищут способы сокращения этапов обработки и рекомендуют более качественные материалы. Такая ранняя обратная связь позволяет экономить деньги и повышать эффективность.
Реальная ценность заключается в сотрудничестве с одним партнером на протяжении всего проекта. Компания NOBLE поставляет комплектные гидравлические клапанные блоки, готовые к интеграции. Они занимаются прототипированием, тестированием и производством. Они управляют всем проектом. Вам не нужно координировать действия между разными поставщиками. Один партнер по гидравлическим системам упрощает все. Это сокращает административную работу и повышает эффективность системы. Они занимаются всеми гидравлическими задачами и компонентами в одном месте.
Они отслеживают каждый проект в соответствии с поставленными целями. Измеряются показатели производительности, стоимости и сроков. Регулярные обновления позволяют держать вас в курсе. Если что-то меняется, они быстро вносят корректировки. Цель — продукт, который работает так, как задумано. В срок. В рамках бюджета. Они разбираются в сложных гидравлических системах. Именно это и обеспечивает партнерство, предоставляющее полный спектр услуг.
Вашей гидравлической системе необходимы гидравлические компоненты. Опытные инженеры-гидравлики тщательно подбирают гидравлические материалы. Гидравлическое давление имеет значение. Расход гидравлической жидкости также важен. Гидравлические клапанные блоки оптимизируют пути и уменьшают количество точек отказа. Хорошая гидравлическая конструкция учитывает тепловые эффекты. Гидравлические системы работают с планированием. Выбирайте гидравлические клапаны с умом. Положение имеет значение для потока. Каждый клапан должен иметь соответствующую компоновку. Интеграция систем требует планирования. Системы нуждаются в проектировании. В современных гидравлических системах используется аддитивное производство. Компания Marotta Controls использует селективное лазерное спекание. Их конструкции уменьшают массу на 79 процентов, а эффективность потока повышается на 60 процентов. Жидкостный клапанный блок выигрывает от этой инновации. Гидравлические клапанные блоки приобретают новые возможности и становятся легче. Партнер, такой как NOBLE, помогает принимать эти решения.
Часто задаваемые вопросы о производстве клапанных блоков для гидравлических систем
Какой материал мне следует выбрать для блока клапанов?
Алюминий хорошо подходит для большинства гидравлических систем. Он легкий и хорошо отводит тепло. Сталь выдерживает более высокое давление и дольше служит под нагрузкой. Выбирайте материал, исходя из рабочего давления, предельных значений веса и условий эксплуатации. Партнер-производитель поможет вам оценить эти компромиссы при выборе блока гидравлических клапанов.
В чем разница между литье под давлением и ковка?
Литье под давлением предполагает вдавливание горячего алюминия в стальную форму. Этот метод позволяет быстро изготавливать множество деталей с гладкими поверхностями. Ковка же формирует нагретый металл под давлением. Она создает более прочную зернистую структуру, но требует большей механической обработки. Для увеличения объемов производства выбирайте литье под давлением, для повышения прочности — ковку.
Насколько жесткими должны быть допуски?
Диаметры отверстий обычно имеют допуск ±0.001–±0.005 дюйма. Для уплотнительных поверхностей требуется чистота поверхности Ra ≤0.8 мкм. Плоскостность должна оставаться в пределах ±0.003–0.005 мм. Самые жесткие параметры требуются только для критически важных поверхностей. Уменьшение допусков на несопрягаемых поверхностях значительно снижает стоимость.
Как предотвратить протечки в блоке клапанов?
Начните с качественной сборки. Меньшее количество внешних соединений означает меньшее количество мест утечки. Затем проверьте качество обработки поверхности в местах уплотнения. Используйте подходящие уплотнительные материалы для вашей жидкости. Наконец, перед отгрузкой проведите испытание под давлением каждого блока. Эти шаги позволяют выявить гидравлические проблемы на ранней стадии.
Можно ли использовать пластик для блока клапанов?
Да, для определенных задач. PEEK устойчив к химическим веществам, разрушающим металл. Он также соответствует стандартам огнестойкости UL94 V-0. Пластиковые блоки весят намного меньше металла. Но они стоят дороже и требуют других производственных процессов. Используйте их, когда химическая стойкость или вес имеют первостепенное значение.
Как долго прослужит мой блок клапанов?
Срок службы зависит от конструкции и условий эксплуатации. Упрочненные шпули и жесткие допуски продлевают срок службы. Ожидайте тысячи или миллионы циклов. Блоки более высокого качества, изготовленные из лучших материалов, служат дольше. Для достижения наилучших результатов подберите блок в соответствии с вашим рабочим циклом.
Какие сертификаты должен иметь мой производитель?
В качестве базового стандарта следует ориентироваться на ISO 9001:2015. Он охватывает общие аспекты управления качеством. Для медицинских изделий стандарт ISO 13485:2016 добавляет более строгие меры контроля. Эти сертификаты показывают, что производитель следует документированным процессам. Они также подтверждают, что тестирование проводится на каждом этапе производства.
Как выбрать подходящего партнера по производству?
Найдите компанию, которая работает как с металлами, так и с пластиком. Обратите внимание на наличие собственных лабораторий для тестирования и обработки поверхностей. Уточните наличие у них сертификатов качества. Единый партнер для проектирования, прототипирования и производства упростит вашу цепочку поставок. Это сократит объем работы по координации и снизит риски.







