
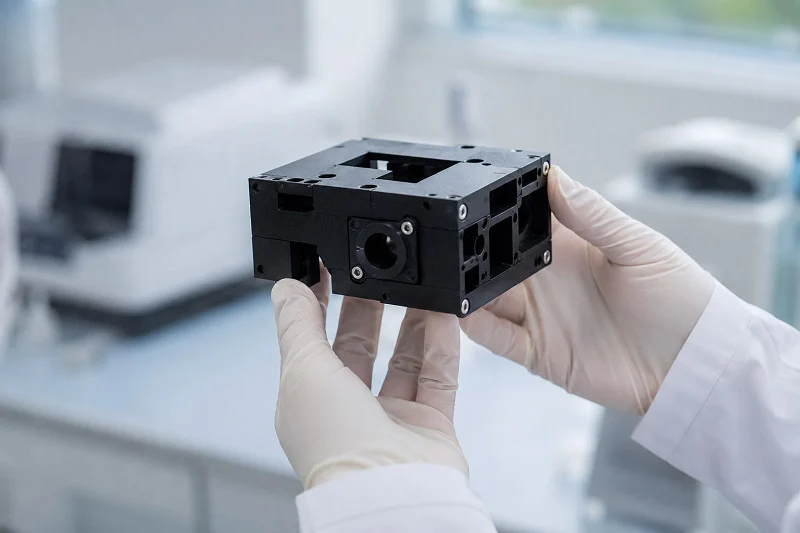
Корпус ПЦР-оборудования защищает чувствительные оптические и тепловые компоненты. Что такое корпус для ПЦР-аппарата, изготовленный на станках с ЧПУ? Многие разработчики предпочитают обработку на станках с ЧПУ из-за ее точности, универсальности материалов и скорости производства. Этот процесс ЧПУ подходит как для прототипирования, так и для серийного производства. Корпус для ПЦР-оборудования должен быть высокоточным. В нашем руководстве рассматриваются вопросы выбора материалов, правил проектирования, факторов стоимости, контроля качества и выбора партнера. Корпус ПЦР-аппарата должен быть надежным. Изготовление на станках с ЧПУ обеспечивает стабильное качество корпуса. Процесс обработки на станках с ЧПУ требует квалификации. Оборудование должно быть прочным. Технология ЧПУ гарантирует точность. Корпус должен выдерживать циклическую нагрузку. Высококачественное оборудование имеет важное значение.
Ключевые требования к Корпус для ПЦР-станка с ЧПУ
Вопросы электромагнитной совместимости и экранирования.
ПЦР-аппарат работает в загруженной лаборатории. Он не должен улавливать или излучать помехи. Корпус ПЦР-оборудования — это первая линия защиты. Хороший корпус должен иметь плотные соединения для экранирования. Он блокирует электромагнитные поля. Такие плотные соединения создаются с помощью станков с ЧПУ. Металлический корпус действует как клетка Фарадея. Небольшие зазоры могут нарушить экранирование. ЧПУ обеспечивает точность, необходимую для закрытия этих зазоров. Устройство также должно иметь надлежащее заземление. Обработка гарантирует равномерное соприкосновение деталей. Это создает надежный экран. Без точной обработки появляются зазоры. Эти зазоры пропускают помехи. В результате получаются ненадежные данные тестирования. Для корпуса ПЦР-аппарата, изготовленного на станках с ЧПУ, качество обработки напрямую влияет на эффективность экранирования.
Биосовместимость (ISO 10993) и электробезопасность
Оборудование для ПЦР-анализа соприкасается с биологическими образцами. Корпус может соприкасаться с кожей. Материалы должны соответствовать стандарту ISO 10993. Этот стандарт охватывает несколько испытаний. Проверка цитотоксичности определяет, наносят ли материалы вред клеткам. Проверка на сенсибилизацию выявляет аллергические реакции. Проверка на раздражение вызывает реакции при контакте с кожей. Эти правила безопасности обязательны. Медицинские изделия должны соответствовать нормативным требованиям. Корпус защищает пользователей от поражения электрическим током. Он должен предотвращать утечку тока. Толщина стенок контролируется станками с ЧПУ. Это важно для изоляции. Электробезопасность добавляет еще один уровень защиты. При проектировании безопасность оператора ставится на первое место. Обработка создает гладкие поверхности. Гладкие поверхности легче чистить. Они снижают риск загрязнения. Устройство должно предотвращать загрязнение. Загрязнение может испортить результаты анализов. Фармацевтической промышленности необходим такой уровень чистоты.
Теплоотвод и устойчивость к термическим циклам
Вот где ПЦР становится сложной задачей. Прибор работает в диапазоне температур от 4°C до 95°C. Корпус не должен деформироваться и разрушаться после тысяч циклов. Химическая стойкость также имеет значение. В лабораториях используют этанол и отбеливатель. Материал должен быть устойчив к этим химическим веществам. Теплоотвод — большая проблема. Термоблок должен быстро передавать тепло. Это влияет на время цикла ПЦР. Различные варианты работают по-разному:
| Материал | Теплопроводность (Вт/мК) | Заметки о производительности |
| Серебро (Ag) | 429 | Максимальная теплопроводность; обеспечивает скорость нагрева до 8 °C/с и скорость охлаждения до 5.5 °C/с. |
| Медь (Cu) | 401 | Высокая теплопроводность, достойная альтернатива серебру. |
| Золото (Au) | 315 | Обладает высокой теплопроводностью, но встречается реже из-за высокой стоимости. |
| Алюминий (Al) | ~1600 | Теплоемкость ниже, чем у серебра, но сопоставима с ним по объему, что приводит к аналогичному нагреву при температуре ниже 100 °C. |
| Хром (Cr) | 94 | Низкая теплопроводность приводит к замедлению теплового отклика. |
| Al₂O₃ (керамика) | 35 | Низкая теплопроводность приводит к медленной скорости нагрева и медленному затуханию температурных градиентов. |
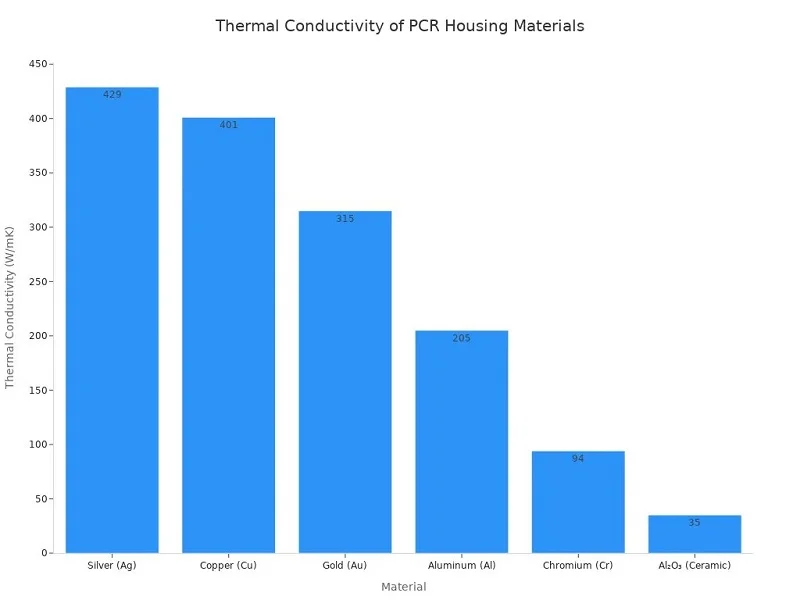
Производители используют серебряные блоки, поскольку их значительно более высокая теплопроводность по сравнению с алюминием позволяет быстрее нагревать (до 8 °C/с) и охлаждать (до 5.5 °C/с), что напрямую сокращает время цикла ПЦР.
Выбор материала для термоблока напрямую влияет на производительность. Серебро обладает наилучшей теплопроводностью, но стоит дорого. Алюминий обеспечивает хороший баланс: он дешевле и хорошо работает при температурах ниже 100°C. Корпус также должен выдерживать высокие температуры, не передавая тепло пользователю. Технология ЧПУ позволяет создавать точные конструкции радиаторов. Ребра и каналы могут быть выточены непосредственно в детали, что улучшает рассеивание тепла. Корпус должен отводить тепло от чувствительных деталей и выдерживать термические удары. Перепады температуры вызывают расширение и сжатие. Этот процесс позволяет создавать элементы, которые справляются с нагрузками. Надлежащее тестирование детали гарантирует соответствие требованиям. Устройство должно работать в суровых условиях. Фармацевтическая промышленность полагается на эти испытания для подтверждения соответствия стандартам.
Обработка CNC для корпуса ПЦР
Преимущества использования станков с ЧПУ
Высокая точность и жесткие допуски
Для ПЦР-аппарата необходима точная юстировка. Оптический тракт должен оставаться в нужном положении. Термоблок должен плотно прилегать к образцам. Обработка на станках с ЧПУ обеспечивает такой уровень контроля. 3-осевой станок хорошо справляется с простыми формами. Он перемещает инструмент вдоль осей X, Y и Z. Это подходит для простых корпусов. 4-осевой станок добавляет вращение. Он может вырезать угловые элементы без перемещения детали. 5-осевой станок предлагает большую свободу. Он наклоняет инструмент для достижения сложных углов. Каждая ось добавляет возможности. Каждая ось также увеличивает стоимость. Для корпуса ПЦР-аппарата, изготовленного на станке с ЧПУ, редко требуется полная 5-осевая обработка. В большинстве конструкций используются 3-осевые или 4-осевые установки. Точность, достигаемая при производстве на станках с ЧПУ, воспроизводима. Каждая деталь соответствует предыдущей. Эта стабильность важна для медицинского оборудования. Корпус должен идеально подходить каждый раз.
Сложные геометрические формы и быстрое прототипирование
Обработка на станках с ЧПУ отлично подходит для этапа разработки. Вы можете протестировать конструкцию, обнаружить недостаток и быстро его исправить. Не требуются дорогостоящие пресс-формы. Такая скорость — большое преимущество. За неделю можно протестировать несколько версий. Каждая версия улучшает конструкцию. Процесс хорошо справляется со сложными элементами. Можно изготовить ребра радиатора прямо в корпусе. Можно создать монтажные выступы и стойки. Можно вырезать точные отверстия для портов и дисплеев. Эта гибкость делает ЧПУ идеальным решением для прототипирования. Он также подходит для мелкосерийного и среднесерийного производства. Можно начать с 10 единиц, протестировать их, а затем масштабировать до 500. Один и тот же процесс работает на обоих уровнях. Такая гибкость снижает риски на этапе разработки продукта.
Ограничения и стратегии смягчения последствий
Вопросы стоимости при больших объемах производства
Обработка на станках с ЧПУ становится дорогостоящей при больших объемах производства. Каждая деталь требует машинного времени. Это время суммируется. Цифры наглядно это показывают. Заказ 1 единицы стоит 134 фунта стерлингов. Эта цена включает в себя полную настройку одной детали. Заказ 10 единиц снижает цену до 38 фунтов стерлингов за единицу. Это снижение на 70%. Заказ 100 единиц снижает цену до 13 фунтов стерлингов за единицу. Это снижение на 90%. Эта тенденция сохраняется по мере роста объемов производства. При 10 000 единицах стоимость детали значительно ниже. Но при таком объеме это все еще дороже, чем литье под давлением. Основные факторы, влияющие на стоимость, меняются по мере роста объемов. На этапе прототипирования доминируют настройка и программирование. При больших объемах производства на первый план выходят время цикла и стоимость материалов. Снизить затраты можно за счет продуманного проектирования. По возможности используйте готовые коммерческие компоненты (COTS). Шестерни, втулки, подшипники, валы и крепежные элементы стоят дешевле, чем детали, изготовленные на заказ. Они выигрывают от эффекта масштаба. Это уменьшает количество нестандартных элементов. Это сокращает время производственного цикла и себестоимость единицы продукции.
Проектируйте детали как минимум на 3 мм меньше ближайшего стандартного размера заготовки. Это уменьшает расход материала и снижает затраты. Например, для детали размером 30x30x30 мм требуется заготовка размером 35 мм, а для детали размером 27x27x27 мм можно использовать лист толщиной 30 мм, что позволяет сэкономить материал и снизить себестоимость единицы продукции.
Несколько стратегий проектирования позволяют еще больше снизить затраты. Упрощение геометрии до плоскостей, цилиндров и конусов. Это уменьшает плотность траектории движения инструмента и время цикла. Избегание глубоких отверстий, требующих циклов прерывистого вращения и специальных инструментов. Применение жестких допусков только там, где этого требует функциональность. Открытие некритических областей для стандартных технологических возможностей. Перепроектирование длинных тонких деталей во избежание деформации. Исключение труднодоступных элементов, таких как глубокие полости и тонкие перемычки. Каждая из этих стратегий сокращает время обработки. Каждая из них снижает конечную цену.
Ограничения проектирования против литья под давлением
Обработка на станках с ЧПУ имеет ограничения в проектировании. Не всегда легко создавать определенные формы. Внутренние углы должны иметь радиус. Режущий инструмент должен быть закругленным. Для острых углов требуются специальные методы. Толщина стенок должна оставаться равномерной. Тонкие стенки могут деформироваться во время обработки. Глубокие пазы трудно вырезать. Инструмент должен достигать дна. Длина инструмента ограничивает глубину обработки. Литье под давлением лучше справляется с некоторыми из этих ограничений. Оно позволяет создавать сложные внутренние элементы. Оно позволяет стабильно производить тонкие стенки. Оно позволяет воспроизводить сложные текстуры. Но для литья под давлением требуется пресс-форма. Эта пресс-форма стоит тысячи долларов. На ее изготовление уходят недели. У ЧПУ таких первоначальных затрат нет. При небольших объемах ЧПУ выигрывает. При больших объемах литье под давлением становится более экономичным. Точка перехода зависит от сложности детали и количества.
ЧПУ против альтернативных методов производства
Сравнивая с 3D печать и Изготовление изделий из листового металла
3D-печать предоставляет свободу проектирования. Она позволяет создавать внутренние каналы и решетчатые структуры. Не требует инструментов. Но ей не хватает точности. Линии слоев создают шероховатость поверхности. Точность размеров страдает по сравнению с ЧПУ. Выбор материалов ограничен. Многие детали, напечатанные на 3D-принтере, не обладают прочностью деталей, изготовленных механическим способом. Изготовление из листового металла подходит для простых корпусов. Это быстро и дешево для базовых коробок. Но оно не позволяет создавать сложные элементы. Нельзя выточить ребра радиатора из листового металла. Нельзя добиться жестких допусков. Кроме того, для сборки из листового металла требуется сварка или крепежные элементы. Эти соединения могут пропускать электромагнитные помехи. ЧПУ-производство предлагает наилучший баланс. Оно обеспечивает точность, разнообразие материалов и структурную целостность. Для корпуса ПЦР-оборудования это сочетание имеет решающее значение.
Когда следует переходить к литью под давлением?
Точка перехода варьируется в зависимости от проекта. Для простого корпуса переход может произойти при выпуске 1,000 единиц. Для сложной детали переход на ЧПУ-обработку может продолжаться до 10 000 единиц. В таблице ниже показано, как меняются факторы, влияющие на стоимость:
| Диапазон громкости | Основной фактор стоимости | Поведение затрат |
| Прототип (<10) | Настройка и программирование | Наибольшая себестоимость единицы продукции; преобладают постоянные издержки. |
| Низкий (10–100) | Настройка распространения + стабилизация процесса | Затраты быстро снижаются по мере амортизации первоначальных вложений. |
| Средний (100–1,000) | Время цикла и износ инструмента | Затраты стабилизируются; оборудование становится оправданным. |
| Высокий (1,000+) | Время цикла, материал, срок службы инструмента | Снижение себестоимости единицы продукции; рентабельность инвестиций в дозирование и оснастку становится критически важной. |
Следите за точкой пересечения. Когда цены на литье под давлением превышают цены на ЧПУ, пора переходить на другой метод. Стоимость пресс-формы распределяется на большее количество единиц продукции. Цена за единицу значительно снижается. Но не спешите с переходом. ЧПУ позволяет вносить изменения в дизайн. Литье под давлением фиксирует дизайн. Убедитесь, что ваш дизайн окончательный, прежде чем принимать решение о создании пресс-формы. Партнер, такой как NOBLE, производственная компания из Китая, может помочь вам оценить это решение. Они предлагают услуги как ЧПУ, так и литья под давлением. Их команда может помочь вам на всех этапах перехода. Они понимают компромиссы. Они могут помочь вам выбрать правильный метод для вашего объема производства. Их опыт охватывает прототипирование и массовое производство. Это делает их ценным партнером в разработке медицинских изделий.
Материалы для корпуса CNC PCR
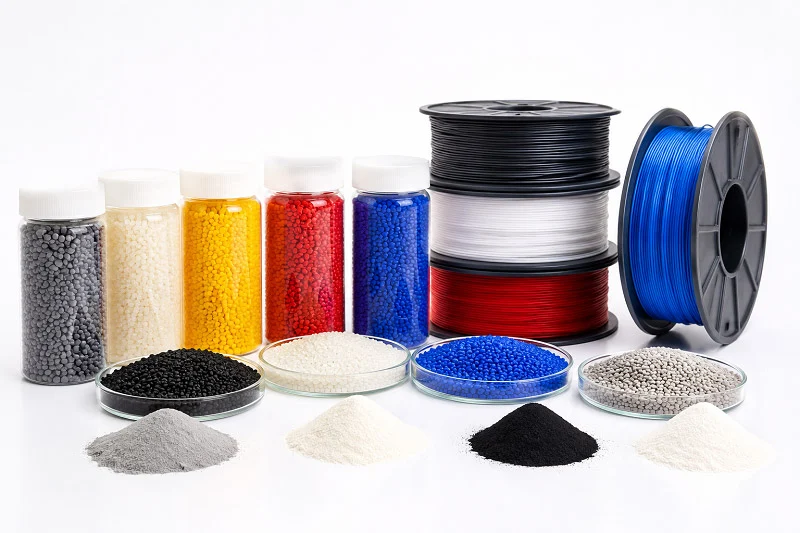
Выбор подходящего материала для корпуса вашего ПЦР-станка с ЧПУ — это балансирование между различными факторами. Вам нужен материал, который выдерживает термические циклы, устойчив к агрессивным химическим веществам и соответствует стандартам безопасности. Этот выбор влияет на производительность, стоимость и срок службы оборудования. Давайте рассмотрим варианты.
Инженерные пластмассы для корпусов
Пластмассы обеспечивают электроизоляцию и гибкость в проектировании. Они не проводят электричество, что повышает безопасность. Кроме того, они весят меньше металлов. Однако не все пластмассы одинаково хорошо переносят воздействие тепла.
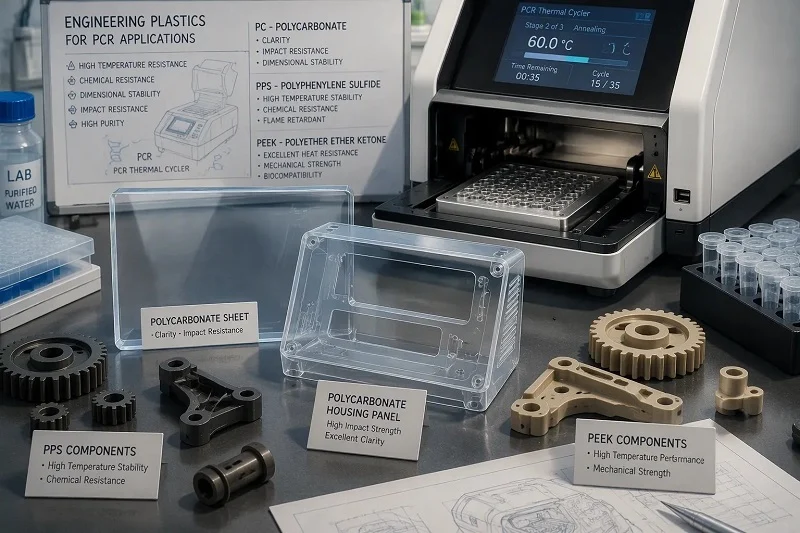
Поликарбонат (ПК) для обеспечения прозрачности и ударопрочности.
Поликарбонат отличается своей прочностью. Он хорошо противостоит ударам. Это важно в оживленной лаборатории, где предметы постоянно задевают. Поликарбонат также обеспечивает оптическую прозрачность. Можно видеть внутреннее устройство оборудования, не открывая его. Это помогает при визуальном контроле во время работы. Но у поликарбоната есть ограничения по теплопроводности. Его теплопроводность находится в диапазоне от 0.19 до 0.22 Вт/м·К. Это довольно низкий показатель. Он не способствует рассеиванию тепла от теплоотводящего блока. Поликарбонат лучше всего подходит для наружных панелей и крышек. Он защищает внутренние компоненты, не проводя тепло. Он также устойчив ко многим распространенным лабораторным химикатам. Этанол и мягкие чистящие средства не повредят его легко. Для корпуса ПЦР-оборудования поликарбонат обеспечивает прочную внешнюю оболочку. Он обеспечивает безопасность внутреннего содержимого, оставаясь при этом легким.
PPS и PEEK для высокотемпературной стабильности
PPS и PEEK гораздо лучше выдерживают высокие температуры. Эти конструкционные пластики сохраняют свою форму при высоких температурах. Они устойчивы к ползучести и деформации. Это делает их идеальными для внутренних компонентов вблизи термоблока. PEEK также обладает исключительной химической стойкостью. Он выдерживает воздействие агрессивных растворителей. Его теплопроводность составляет около 0.25 Вт/м·К. Это все еще низко по сравнению с металлами. Но сила PEEK заключается в стабильности, а не в теплопередаче. Он не деформируется и не разрушается после тысяч термических циклов. PPS предлагает аналогичные преимущества по более низкой цене. Оба материала хорошо обрабатываются с помощью соответствующего инструмента. Они обеспечивают чистые разрезы и жесткие допуски. Для деталей, которые должны сохранять точные размеры при высоких температурах, эти пластики идеально подходят. Они также соответствуют требованиям биосовместимости, когда это необходимо. Это делает их пригодными для применения в медицинских изделиях.
Металлы для конструкционных и тепловых компонентов
Металлы обеспечивают прочность и теплоизоляционные характеристики. Они эффективно проводят тепло и обеспечивают структурную жесткость. В корпусе ПЦР-станка с ЧПУ металлы справляются с основными нагрузками.
Алюминий 6061 для радиаторов и корпусов.
Алюминий 6061 — это основной материал для обработки на станках с ЧПУ. Он обладает превосходной теплопроводностью — около 167 Вт/м·К. Это примерно в 668 раз выше, чем у PEEK. Таким образом, алюминий является единственным практичным выбором для отвода тепла. Ребра радиатора можно изготовить непосредственно в корпусе. Эти ребра отводят тепло от теплоблока, обеспечивая стабильность и эффективность процесса PCR. Алюминий также прекрасно поддается обработке. Он чисто режется и обеспечивает высокую точность. Он легкий, но прочный. Он хорошо противостоит коррозии, особенно при правильной обработке поверхности. Анодирование обеспечивает дополнительную защиту и повышает износостойкость. Для основного корпуса и радиаторов алюминий 6061 является оптимальным материалом. Он обеспечивает баланс между производительностью, стоимостью и обрабатываемостью.
Нержавеющая сталь для коррозионной стойкости и долговечности.
Нержавеющая сталь обеспечивает долговечность. Она устойчива к коррозии от агрессивных химических веществ. Отбеливатели и сильные дезинфицирующие средства не повреждают её. Это крайне важно для протоколов уборки в лабораториях. Нержавеющая сталь также обладает высокой прочностью. Она сохраняет свою форму под нагрузкой. Она не гнется и не деформируется легко. Это делает её идеальной для конструкционных кронштейнов и монтажных пластин. Она также хорошо подходит для компонентов, подвергающихся многократному использованию. Недостатком является вес и стоимость. Нержавеющая сталь весит больше, чем алюминий. Её обработка также обходится дороже. Но для деталей, требующих максимальной прочности, это оправданные инвестиции. Нержавеющая сталь также соответствует стандартам фармацевтической и пищевой упаковки. Это делает её подходящей для применений, требующих строгой чистоты.
Критерии выбора материала
Выбор между пластиком и металлом зависит от ваших конкретных потребностей. Каждый материал обладает своими преимуществами. Правильный выбор учитывает несколько факторов.
Баланс между обрабатываемостью, стоимостью и производительностью.
Начните с функциональных требований. Нужно ли детали проводить тепло? Если да, то алюминий — ваш лучший выбор. Нужна ли ей электроизоляция? Тогда подойдет пластик, например, поликарбонат (PC) или полиэфиркетон (PEEK). Учитывайте условия эксплуатации. Будет ли деталь подвергаться воздействию агрессивных химикатов? Нержавеющая сталь лучше всего противостоит им. Подумайте также об объеме производства. Пластик обходится дешевле в расчете на одну деталь при больших объемах. Металлы стоят дороже, но обеспечивают лучшие характеристики. Сложность обработки также влияет на стоимость. Простые формы обрабатываются быстрее и стоят дешевле. Сложные элементы увеличивают время и затраты. Сотрудничайте со своим производственным партнером, чтобы найти оптимальное решение. Он может предложить изменения в конструкции, которые снизят стоимость без ущерба для производительности.
Варианты отделки поверхности и постобработки
Качество обработки поверхности влияет как на функциональность, так и на внешний вид. Гладкая поверхность уменьшает трение и износ, а также облегчает очистку, что важно для предотвращения загрязнения. Шероховатые поверхности могут задерживать частицы и бактерии. Для медицинского оборудования гладкие поверхности имеют первостепенное значение. Варианты постобработки различаются в зависимости от материала. Алюминий может быть анодирован для защиты от коррозии, а также покрыт порошковой краской для долговечного покрытия. Пластик может быть отполирован или текстурирован. Текстурированные поверхности скрывают отпечатки пальцев и царапины, а также улучшают сцепление. Следует также учитывать эстетические требования. Чистый, профессиональный вид внушает доверие к оборудованию. Ваш производственный партнер может порекомендовать подходящую отделку для каждого материала. Он также может выполнять вторичные операции, такие как нарезание резьбы. Это оптимизирует производственный процесс и гарантирует качество.
Выбранный вами материал определяет конструкцию всего корпуса ПЦР-оборудования. Он влияет на тепловые характеристики, безопасность и срок службы. Уделите время оценке доступных вариантов. Протестируйте материалы в реальных условиях. Такая проверка гарантирует надежную работу вашего оборудования. Правильный материал в сочетании с высокоточным ЧПУ-обработкой создает корпус, который прослужит долго.
Правила проектирования корпуса для ПЦР-станков с ЧПУ
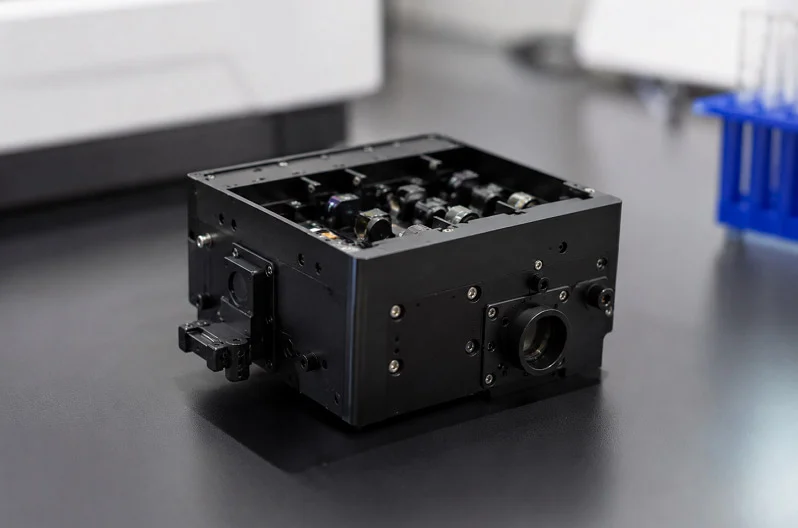
Грамотный дизайн — это разница между бесперебойным производством и дорогостоящими проблемами. Приведенные ниже правила помогут вам создать корпус для ПЦР-оборудования, который будет хорошо обрабатываться, легко собираться и надежно работать.
Избегайте глубоких карманов и острых внутренних углов.
Глубокие углубления создают проблемы при обработке на станках с ЧПУ. Режущий инструмент может достичь лишь определенной глубины. Для глубокого углубления необходим длинный инструмент, который изгибается во время резки. Этот изгиб вызывает вибрацию и шероховатость поверхности. Это также замедляет процесс. Глубина углубления не должна превышать четырехкратный диаметр инструмента. Это правило обеспечивает жесткость инструмента и чистоту реза.
Острые внутренние углы создают еще одну проблему. Любой режущий инструмент имеет круглую форму. Для квадратного угла нужен инструмент с квадратным лезвием, которого не существует. Вместо этого необходимо проектировать закругленные углы. Размер закругления должен соответствовать стандартному размеру инструмента. Обычно используются закругления диаметром 0.5 мм, 1 мм и 2 мм. Использование стандартных размеров означает, что токарь выбирает обычный инструмент со склада. Никаких специальных заказов, никаких дополнительных затрат. Больший размер закругления также делает угол прочнее. Напряжение накапливается в острых местах. Закругление распределяет это напряжение по большей площади. Это важно для корпуса ПЦР-оборудования, подвергающегося термическим циклам.
Оптимизация толщины стенок и углов тяги
Толщина стенок влияет как на прочность, так и на стоимость. Тонкие стенки деформируются при механической обработке. Они также могут сломаться при транспортировке. Толстые стенки приводят к нерациональному расходованию материала и увеличению веса. Минимальная толщина стенок для пластика должна составлять 1.5 мм, для металла — 1 мм. Эти значения хорошо подходят для большинства конструкций корпусов. Толщина стенок должна быть одинаковой по всей детали. Равномерная толщина предотвращает деформацию при охлаждении и снижает точки напряжения.
Углы уклона менее важны для обработки на станках с ЧПУ, чем для литья под давлением. Инструменты легко обрабатывают прямые стенки. Но добавление небольшого угла уклона, около 1-2 градусов, все же помогает. Это облегчает извлечение деталей из приспособлений. Это также улучшает качество поверхности. Угол не влияет на время обработки. Он экономит время при сборке и финишной обработке.
Указание геометрических допусков и размеров для обеспечения функциональной совместимости.
Геометрическое допусковое проектирование (GD&T) четко отображает замысел конструкции. Оно точно указывает токарю, какие поверхности важны и как они соотносятся друг с другом. Для корпуса ПЦР-модуля с ЧПУ следует сосредоточиться на критически важных точках контакта. Монтажная поверхность для термоблока должна быть идеально плоской. Элементы выравнивания оптического тракта должны иметь точные допуски по положению. Все остальное может оставаться свободным.
Избегайте стремления к максимальному увеличению допусков по каждому параметру. Каждый жесткий допуск увеличивает время обработки и стоимость контроля качества. Стандартный допуск обработки ±0.1 мм подходит для большинства элементов. Допуски ±0.05 мм следует увеличивать только там, где это необходимо для функционирования. Допуск ±0.01 мм следует использовать для действительно критически важных поверхностей. Этот метод позволяет снизить затраты без потери качества. Ваш производственный партнер может проверить чертеж и предложить изменения.
Шероховатость поверхности для герметизации и эстетики.
Качество обработки поверхности влияет как на герметичность, так и на внешний вид. Шероховатая поверхность создает пути утечки в герметизированных соединениях. Она также задерживает грязь, что создает проблемы с очисткой в лаборатории. Для герметизирующих поверхностей следует указывать шероховатость поверхности Ra 1.6 мкм. Такая обработка обеспечивает хорошую герметизацию без дополнительных затрат на полировку.
Для видимых наружных поверхностей следует учитывать внешний вид. Поверхность с шероховатостью Ra 0.8 мкм выглядит гладкой и профессиональной. Она также устойчива к отпечаткам пальцев и пятнам. Внутренние поверхности могут оставаться более шероховатыми, около Ra 3.2 мкм. Это экономит время и затраты на обработку. Дополнительные методы постобработки, такие как пескоструйная обработка или анодирование, могут еще больше улучшить внешний вид. Эти методы также повышают коррозионную стойкость.
Контроль качества в процессе производства и проверка с помощью координатно-измерительной машины (КИМ)
Контроль качества начинается на этапе обработки, а не после. Хорошие цеха проверяют детали на ключевых этапах. Они измеряют критически важные размеры, пока деталь еще находится на станке. Это позволяет выявить проблемы на ранней стадии, до того, как будут потрачены впустую материал и время. После обработки координатно-измерительная машина (КИМ) проверяет окончательную форму. КИМ измеряет множество точек на детали и сравнивает их с CAD-моделью. Это позволяет получить точные данные измерений для критически важных элементов.
Поинтересуйтесь у своего производственного партнера о процессе контроля качества. Надежная компания регистрирует каждую проверку. Она предоставляет отчеты о проверке каждой партии. Эта документация важна для валидации медицинских изделий. Она подтверждает соответствие деталей техническим требованиям.
Сертификация материалов и прослеживаемость
Медицинские изделия нуждаются в отслеживаемости. Каждая партия материала должна быть зарегистрирована. Производитель должен предоставлять сертификаты на материалы, или заводские сертификаты, с каждой отгрузкой. Эти сертификаты подтверждают марку и состав материала. В них также указывается номер плавки для металлов. Эта цепочка отслеживаемости важна для соблюдения нормативных требований. Если проблема возникнет позже, ее можно будет отследить до исходного материала.
Выберите партнера, который автоматически ведет эти записи. Он должен хранить сертификаты в цифровом виде и предоставлять их по запросу. Эта документация поддерживает вашу систему управления качеством. Она также упрощает аудиты и подачу документов в регулирующие органы. Для корпуса ПЦР-оборудования полная прослеживаемость не является необязательной, а обязательной для производства медицинских изделий.
Сотрудничество с NOBLE для ваших нужд. Корпус для ПЦР-станка с ЧПУ

Наши производственные возможности
От помощи в разработке дизайна до окончательной сборки.
Компания NOBLE делает больше, чем просто вырезает детали. Мы помогаем вам от первого чертежа до конечного продукта. Наши инженеры изучают ваш проект на ранних этапах. Мы выявляем возможные проблемы обработки до того, как они приведут к финансовым потерям. Мы предлагаем изменения, которые упростят изготовление корпуса для вашего ПЦР-оборудования. Это экономит время и сокращает количество отходов. Как только проект готов, мы запускаем производство. Наш цех занимается всей сборкой. Мы обрабатываем, чистим и собираем ваш корпус. Вы получаете готовое изделие, а не коробку с отдельными деталями. Этот метод упрощает вашу цепочку поставок. Один партнер позаботится обо всем. Вы избегаете проблем, связанных с работой со многими поставщиками. Это означает меньше задержек и меньше путаницы. Для такого сложного продукта, как ПЦР-аппарат, это важно. Каждая деталь должна идеально подходить друг к другу. Мы гарантируем это.
Экспертиза как в области металлообработки, так и в других областях. Обработка пластика
Мы работаем со всеми материалами, необходимыми для вашего проекта. Алюминий 6061 для радиаторов и корпусов. Нержавеющая сталь для деталей, устойчивых к коррозии. Поликарбонат, PPS и PEEK для пластиковых деталей. Наши специалисты знают, как ведет себя каждый материал. Они подбирают скорость резки и инструменты в зависимости от этого. Это мастерство отражается на конечном продукте. Допуски остаются жесткими. Поверхности получаются гладкими. Мы также выполняем дополнительные этапы обработки собственными силами. Доступны анодирование, порошковая покраска и пескоструйная обработка. Это означает, что ваш корпус для ПЦР-аппарата с ЧПУ поставляется готовым к сборке. Вам не нужно отправлять детали в другую мастерскую для финишной обработки. Это сокращает сроки выполнения заказа и снижает затраты на доставку. Наша команда бережно относится к каждому проекту. Мы понимаем потребности медицинского оборудования. Точность — это не выбор, это правило.
Сертификация и обеспечение качества
Процессы, сертифицированные по стандартам ISO 9001:2015 и ISO 13485:2016.
Сертификаты показывают, что мы серьезно относимся к качеству. Компания NOBLE имеет сертификаты ISO 9001:2015 и ISO 13485:2016. Это не просто таблички на стене. Они определяют нашу повседневную работу. ISO 9001 охватывает общее управление качеством. ISO 13485 идет дальше, охватывая медицинские изделия. Он добавляет специфические требования, важные для корпуса вашего ПЦР-оборудования. Различия существенны:
| Район | ISO 9001: 2015 | Дополнительные требования ISO 13485:2016 |
| Документация системы менеджмента качества | Универсальный, применим к любой организации. | Требуется включение нормативных документов, основного регистрационного документа устройства, а также конкретных стандартов хранения данных в зависимости от срока службы продукта. |
| Ответственность руководства | Позволяет назначать роли без их определения. | Требуется наличие назначенного члена руководства для каждого аспекта системы управления качеством, приверженность соблюдению нормативных требований, а также ознакомление с новыми правилами. |
| Управление ресурсами | Основное внимание уделяется оборудованию, зданиям и информационным технологиям. | Требуется документированное техническое обслуживание, поддержание здоровья/чистоты персонала, контроль за загрязнением, ведение учета рисков. |
| Реализация продукта | Ориентированность на клиента, ориентация на процессы | Требуется отслеживаемость, стандартные операционные процедуры (СОП) по маркировке/упаковке, протоколы партий, обеспечение чистоты стерилизованных устройств, протоколы установки/проверки, а также порядок обработки возвращенной продукции. |
| Измерение, анализ, улучшение | Процессно-ориентированное непрерывное совершенствование | Требуется система обратной связи для раннего предупреждения, анализа несоответствий, мониторинга качества продукции, документирования доработок, уведомлений, обоснования корректирующих и предупредительных действий (CAPA), уведомлений регулирующих органов. |
Этот стандарт требует принятия решений на основе оценки рисков на протяжении всего процесса. Мы все записываем. Мы отслеживаем каждую партию. Мы храним записи на протяжении всего срока службы вашей продукции. Это дает вам уверенность во время аудитов и при подаче документов регулирующим органам.
Строгий контроль качества и отслеживаемость.
Наш контроль качества выходит за рамки простой проверки в конце. Мы проверяем детали в процессе обработки. Мы измеряем важные параметры, пока деталь еще находится на станке. Это позволяет выявлять проблемы на ранней стадии. После обработки мы проверяем размеры с помощью координатно-измерительной машины. Каждая деталь сравнивается с CAD-моделью. Мы предоставляем вам сертификаты на материалы с каждой отгрузкой. Вы можете отследить каждую деталь до ее исходного материала. Такая прослеживаемость крайне важна для производства медицинских изделий. Если проблема обнаружится позже, мы сможем найти точную партию. Это защитит ваших пациентов и вашу репутацию. Наш процесс контроля качества является тщательным. Он дает вам уверенность.
Почему стоит выбрать NOBLE в качестве своего партнера?
Единый источник для сложных проектов
Работа с одним партнером значительно упрощает все процессы. Вы избегаете шестимесячных задержек, возникающих при взаимодействии со многими поставщиками. Наша команда занимается обработкой проектной документации, механической обработкой, отделкой и сборкой. Благодаря этому бесперебойному процессу ваш продукт быстрее выходит на рынок. Один из наших клиентов, занимающихся медицинскими изделиями, сказал нам, что мы помогаем им более эффективно и качественно выводить на рынок продукты, меняющие жизнь людей. Мы стремимся к своевременной доставке в 99% случаев. Мы предоставляем вам коммерческое предложение в течение 24-48 часов, в то время как средний показатель по отрасли составляет от одной до двух недель. Мы доставляем детали примерно вдвое быстрее, чем обычно. Эти цифры демонстрируют нашу приверженность соблюдению ваших сроков.
Целенаправленная поддержка инноваций в области медицинских изделий.
Мы понимаем мир медицинских изделий. Мы знаем правила безопасности и нормативно-правовую базу. Наша команда постоянно следит за соответствием стандартам, таким как ISO 13485. Мы помогаем вам преодолевать трудности, связанные с выводом на рынок нового ПЦР-аппарата. От прототипа до полномасштабного производства — мы с вами. Мы предлагаем услуги как ЧПУ-обработки, так и литья под давлением. Это означает, что мы можем поддержать вас по мере роста объемов производства. Начните с обработанных деталей для тестирования. Перейдите к литью под давлением, когда спрос это оправдает. Мы плавно проведем этот переход. Наш опыт охватывает весь жизненный цикл продукта. Это делает нас больше, чем просто поставщиком. Мы — партнер в вашем успехе.
Для изготовления корпуса для вашего ПЦР-аппарата с ЧПУ требуется подходящее оборудование и производственный подход. Этот корпус для ПЦР-аппарата изготовлен с использованием станков с ЧПУ, обеспечивающих высокую точность. Процесс производства корпуса с ЧПУ требует тщательного выбора материалов. Соблюдение правил проектирования позволяет снизить затраты. Для крупносерийного производства хорошо подходит литье под давлением. Метод литья под давлением использует пресс-формы и требует тщательного проектирования. Литье под давлением обеспечивает стабильное качество деталей. В больших масштабах литье под давлением экономит деньги. После прототипирования на станках с ЧПУ литье под давлением работает надежно. При увеличении объемов производства литье под давлением становится основным методом. Контроль качества имеет важное значение для литья под давлением. Литье под давлением сочетается с производством на станках с ЧПУ. Свяжитесь с компанией NOBLE по вопросам изготовления корпусов для вашего ПЦР-аппарата. Мы занимаемся как производством на станках с ЧПУ, так и производством корпусов для вашего ПЦР-аппарата методом литья под давлением.
Часто задаваемые вопросы о корпусе для ПЦР-станков с ЧПУ
Какова основная функция ПЦР-бокса?
Корпус ПЦР-блока защищает чувствительные компоненты и предотвращает загрязнение. Он должен блокировать помехи и выдерживать перепады температуры. Обработка на станках с ЧПУ обеспечивает точную подгонку деталей для надежной работы.
Почему стандарт ISO 13485 важен для производства оборудования для ПЦР?
Сертификация ISO 13485 гарантирует строгие стандарты качества для оборудования для ПЦР-тестирования и его упаковки. Она обеспечивает прослеживаемость и соответствие продукции установленным нормам. Это важно для фармацевтических лабораторий.
Как выбор материалов влияет на ПЦР-тестирование и соблюдение правил работы лабораторий по анализу наркотиков?
Выбор материала влияет на результаты ПЦР-тестирования. Стандарт ISO 13485 требует, чтобы материал доказал свою работоспособность. Алюминий 6061 хорошо проводит тепло. Пластики, такие как PEEK, устойчивы к химическим веществам. Это гарантирует исправную работу корпуса.
Какие конструктивные особенности снижают уровень загрязнения в камерах для ПЦР-анализа в лабораториях, занимающихся анализом наркотиков?
Конструктивные особенности, такие как закругленные углы, снижают риск загрязнения в корпусе ПЦР-аппарата. Это важно для использования в лабораториях по анализу наркотиков. Хороший дизайн также помогает соблюдать правила.
Каким образом обработка на станках с ЧПУ помогает соответствовать требованиям к корпусу?
Обработка на станках с ЧПУ обеспечивает высокую точность изготовления корпуса ПЦР-оборудования. Это помогает соответствовать нормативным требованиям к медицинским изделиям. Стандарт ISO 13485 требует такой точности.
Почему контроль качества так важен для компонентов ПЦР?
Контроль качества очень важен для компонентов ПЦР-оборудования. Стандарт ISO 13485 требует строгого контроля. Это предотвращает сбои в важных испытаниях. Фармацевтическая промышленность нуждается в таком качестве.
Как защитный кожух справляется с перепадами температуры в условиях лаборатории по исследованию наркотиков?
Корпус ПЦР-аппарата должен выдерживать перепады температуры в условиях лаборатории, занимающейся анализом лекарственных препаратов. Он должен быть устойчив к деформации и разрушению. Правильный выбор материала и конструкции обеспечивает долговременную надежность ПЦР-оборудования.







