
 Введение
Проектирование литейной конструкции — это балансирование между двумя крайностями. Деталь должна работать, но при этом её нужно изготовить, не забраковав половину продукции.
Следующие 30 ключевых пунктов отходят от теории. Они практичны. Они организованы по тому, что важно на заводе. Во-первых, можно ли вообще это отлить? Это вопрос технологической осуществимости. Во-вторых, выдержит ли это? Это вопрос структурной целостности. В-третьих, как организовать внутреннее пространство? Это вопрос проектирования полостей и сердечников. Наконец, как сделать это дешевле и надежнее? Это вопрос усиления и упрощения.
Каждый пункт затрагивает реальную проблему. Используйте их вместе.
Что такое литье и почему проектирование литейных конструкций имеет значение?
Что Кастинг?
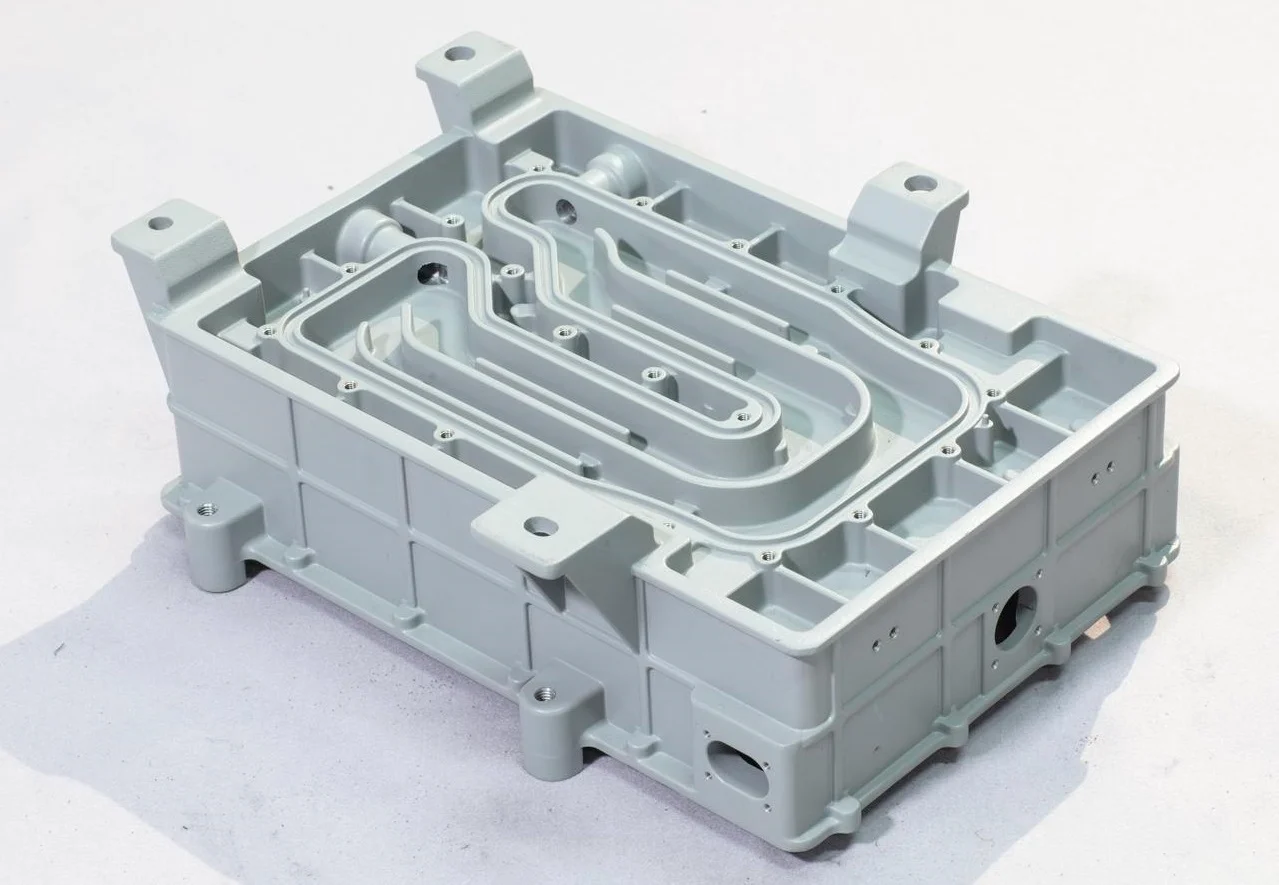
Оператор заливает расплавленный металл или пластик в форму. После охлаждения и затвердевания детали можно извлечь.
Почему проектирование литейных конструкций имеет важное значение?
Хорошо спроектированная литейная конструкция выходит из формы чистой. Имеет несколько дефектов. Инструментарий простой. Заводское производство без постоянных остановок.
Но плохая конструкция? Внутри толстых участков образуются усадочные полости. Газовая пористость вблизи поверхности. Песок задерживается в труднодоступных местах. Деталь деформируется при охлаждении. Она трескается при выбивке.
Влияние игнорирования правил проектирования литья на стоимость.
Цена выплачивается несколько раз.
Сначала требуется доработка пресс-формы. Это отнимает время и деньги. Затем запускается производство. Уровень брака остается высоким. Детали теряются. Сроки сбиваются.
Дополнительная механическая обработка добавляется для исправления недостатков, которые не удалось устранить при литье. В результате стоимость одной детали возрастает.
Худший сценарий? Деталь выходит из строя в процессе эксплуатации. Происходит поломка в полевых условиях. Отзыв продукции. Судебный иск.
Основная цель проектирования литейных конструкций
На первом эскизе достигается баланс между тремя факторами: функциональностью, прочностью и технологичностью производства.
Не следует сначала проектировать идеальную форму, а затем проверять ее на литейность. Правила стоят на первом месте. Конструкция должна соответствовать этим правилам.
Цель состоит в создании отливки, которая будет достаточно прочной, достаточно легкой, легко формуемой, простой в изготовлении стержня и быстро очищаемой. Все пять критериев должны быть соблюдены. Это и есть хорошая конструкция отливки.

Проектирование с учетом технологичности — обеспечение возможности изготовления отливок и облегчение их извлечения из форм.
1. Принципы проектирования линии разъема
Разделительная линия должна быть простой. Одна прямая линия лучше, чем три зигзага. Каждая лишняя линия — это место, где можно допустить ошибку.
Вот практическая проблема. Половинки формы никогда не совпадают идеально. Всегда есть небольшое несоответствие. Это несоответствие проявляется на вашей детали в виде некрасивого выступа или ступеньки. Вы не сможете полностью его устранить механической обработкой. Поэтому избегайте нанесения линий разъема на видимые, декоративные поверхности с самого начала. При правильном проектировании литейной конструкции линии разъема рассматриваются как функциональное решение, а не как второстепенный момент.
2. Геометрия поверхности и разделительный состав для пресс-форм.
Остерегайтесь вогнутых поверхностей. Это внутренние изгибы. Они действуют как механические замки. Затвердевший металл или пластик физически не могут вырваться из формы без разрыва. Фундаментальное правило проектирования литейных конструкций гласит, что каждая поверхность должна быть либо обращена в направлении вытягивания, либо иметь достаточный уклон для извлечения.
Объедините выступающие элементы. Соберите их в один, более толстый элемент, вместо того чтобы разбрасывать повсюду мелкие детали. Это упростит всю конструкцию литья.
Крупные отливки — особый случай. Небольшие выступающие элементы на внешней поверхности — маленькие ребра, выступы, логотипы — создают проблемы. Они отламываются при извлечении из формы или приводят к прилипанию детали. Если отливка большая, поддерживайте чистоту внешних поверхностей.

Обеспечение структурной целостности — контроль толщины стенок и предотвращение дефектов.
Деталь, которая хорошо выглядит после извлечения из формы, но трескается через три недели, считается бракованной. При проектировании литейной конструкции необходимо учитывать, что происходит после застывания металла.
3. Равномерная толщина стенки
Толстые участки остывают медленно. Тонкие участки остывают быстро. Эта разница создает внутреннее напряжение. Решение скучное, но эффективное: поддерживать одинаковую толщину стенок по всей поверхности.
Как повысить прочность, не увеличивая толщину участка? Используйте усиливающие ребра. Они придают жесткость, не создавая при этом сильного перегрева.
Вот конкретное правило. Внутренние стены должны быть тоньше наружных, которые служат лишь для разделения пространства или в качестве опоры.
4. Делайте переходы плавными.
Не стоит резко переступать с толстой стены на тонкую. Этот угол станет концентратором напряжений и приведет к образованию трещин.
Вместо этого, плавно сузьте переход. Используйте радиус на стыке. Распределите переход по расстоянию.
Избегайте острых углов на пересечении двух стен. Острый внутренний угол — это потенциальная трещина. Добавление закругленных углов — правильное решение.
5. Избегайте дефектов, возникающих в процессе производства.
Вот три конкретные формы, которых следует избегать.
- Большие тонкие горизонтальные поверхности. Это создает проблемы. При заливке газ и рыхлый песок всплывают и задерживаются под плоским потолком. В результате на поверхности образуются поры или песчаные включения.
- Формы, которые фиксируют остаточные напряжения. По мере охлаждения деталь стремится сжаться. Если геометрия препятствует этому сжатию — например, сплошное кольцо или полностью замкнутый параллелепипед — внутреннее напряжение накапливается.
- Проверьте наличие усадки. Отливка должна иметь возможность сжиматься внутрь по мере затвердевания, не упираясь в жесткие элементы. Если она не может двигаться, она треснет. Это ключевой урок проектирования литейных конструкций. Сначала проектируйте с учетом усадки, а затем добавляйте функциональные возможности.

Проектирование кернов и полостей — упрощение процесса кернового бурения и облегчение удаления песка.
6. Избавьтесь от ядер или упростите их.
Задайте себе один вопрос на раннем этапе. Действительно ли вам нужна эта внутренняя полость? Можно ли изменить функцию детали, чтобы её избежать?
Если вам необходимо отверстие, спроектируйте его как сквозное. Сквозное отверстие проще просверлить, чем глухое, заканчивающееся внутри стены. Сквозное отверстие имеет две опоры, а глухое — одну. Эта единственная опора является слабым местом.
Вот практическая цель. Сделать внутреннюю геометрию полости такой же простой, как и внешнюю форму. Сложные внутренние структуры означают сложные стержни. Сложные стержни означают более высокий процент брака.
7. Основные технологичные свойства
Подумайте о том, как извлекается сердцевина, а не только о том, как она вставляется.
Избегайте или сводите к минимуму использование металлических вставок. Это небольшие металлические опоры, которые удерживают сердцевину на месте. Проблема в том, что они расплавляются и вплавляются в окружающий металл. В результате получается инородное включение с другими свойствами. Это потенциальная точка зарождения трещин.
Спроектируйте стержень таким образом, чтобы он оставался стабильным во время заливки. Неустойчивый стержень приведет к неустойчивой полости. Это неточно. Это брак.
8. Удалите песок.
После заливки необходимо удалить керновый песок. Это непростая задача. Сложные внутренние каналы задерживают песок. Операторы часами встряхивают, забивают молотками и промывают.
Конструкция обеспечивает легкое удаление песка. Большие отверстия способствуют этому. Прямые проходы способствуют этому. Избегайте тупиковых участков, где может скапливаться песок.
Вот практичное решение. Добавьте выступы вокруг отверстий. Это приподнятые площадки. Они укрепляют локальную область вокруг отверстия. Кроме того, они обеспечивают чистую, плоскую опорную поверхность для последующей обработки. Небольшой выступ решает сразу две проблемы. Это эффективная конструкция литой детали.
Основное правило простое. Каждая керновая проба увеличивает затраты, риски и трудозатраты. Устраните её. Если это невозможно, упростите задачу. Если упростить невозможно, спроектируйте конструкцию таким образом, чтобы удаление песка было лёгким. Не игнорируйте этот шаг.
Ребра жесткости и общая оптимизация — эффективные пути передачи нагрузки и упрощение конструкции.
9. Размещайте рёбра там, где они приносят пользу.
Не следует размещать ребра произвольно. Подумайте о нагрузке. С какой стороны действует сила? Ребро должно быть выровнено по этой траектории. Ребро, расположенное перпендикулярно нагрузке, практически бесполезно.
Каждое ребро должно приносить пользу. Задайте себе вопрос: действительно ли это ребро повышает устойчивость? Или это просто лишний вес и потенциальное место усадки?
Вот проверка. Мысленно уберите ребро. Работает ли деталь по-прежнему? Если да, удалите ребро. Если деталь вышла из строя, оставьте её. Но расположите её точно.

10. Упростите всю фигуру.
Разбейте крупные, сложные элементы на более простые блоки. Отливку из десяти простых форм изготовить проще, чем отливку из одной сложной формы.
Обратите внимание на пути передачи нагрузки. Сила входит в деталь в одной точке. Она распространяется по всей конструкции. Она возникает в другой точке. Ваши ребра и опоры должны точно следовать этой линии. Любое отклонение создает изгибающее напряжение, на которое отливка не рассчитана.
Точки опоры имеют значение. Где эта отливка крепится к чему-либо еще? Эти места являются источниками концентрации напряжений. Добавьте там массу. Добавьте там ребра. Не оставляйте их тонкими.
Устраните ненужные скругления. Да, скругления уменьшают концентрацию напряжений в острых углах. Но скругление также увеличивает время обработки, если эта поверхность требует постобработки. А слишком большое скругление может создать локальное утолщение, которое сжимается и образует полость. Используйте скругления там, где это необходимо. Откажитесь от них там, где они причиняют вред.
Целью проектирования литейных конструкций является не максимальная сложность, а достаточная прочность при минимальных проблемах.
Заключение
Вы уже рассмотрели категории. Теперь на первом месте стоит осуществимость процесса. Если вы не можете извлечь из него дефект, все остальное не имеет значения. Это основа. Если вы допустите ошибку, проект остановится, даже не начавшись.
Следующий шаг — контроль толщины стенок. Он предотвращает распространенные дефекты — трещины, пустоты, деформацию. Деталь с неровными стенками обречена на поломку. Проблему нельзя решить только путем проверки.
Конструкция ядра определяет потолок сложности. Каждое ядро добавляет затраты и риски. Упрощение ядер — это не эстетический выбор, а финансовый.
Ребра жесткости и пути передачи нагрузки определяют соотношение прочности и веса. Правильное расположение делает деталь прочной. Неправильное расположение делает ее тяжелой, но все еще слабой.
Теперь иди и нанеси его!

Узнайте больше о литейном производстве компании NOBLE.
Мы — специализированное предприятие, занимающееся двумя направлениями: обработкой на станках с ЧПУ и литьем под давлением. Это то, чем мы занимаемся. И это всё, чем мы занимаемся.
Основные производственные возможности
Мы обрабатываем металл и пластик. Фрезерование на станках с ЧПУ , токарная обработка на станках с ЧПУ , 5-осевая обработка . Сложные формы для нас не проблема. Жесткие допуски — обычное дело.
Мы также занимаемся литьем пластмасс. Литье под давлением пластиковых деталей, включая компоненты, изготовленные на заказ. Прототипы или серийное производство. То же оборудование. Те же стандарты качества. Никаких компромиссов.
Сертификаты качества
Сертификаты — это не украшение для стен.
ISO 9001:2015: Это означает, что у нас есть работающая система управления качеством. Последовательные процессы. Документированный контроль. Вы всегда получаете одну и ту же деталь.
ISO 13485:2016: Этот стандарт предназначен для медицинских изделий. Более строгая прослеживаемость. Более тщательная документация. Мы соответствуем стандарту, потому что этого требуют наши клиенты.
Ценность предложения
Надежный контроль технологического процесса. Полная отслеживаемость критически важных компонентов. Ориентированный на клиента сервис означает, что мы отвечаем на ваши вопросы еще до того, как вы их зададите.
FAQ
Почему проектирование литой конструкции отличается от проектирования деталей, изготовленных механическим способом?
Механическая обработка начинается с цельного блока. Вы удаляете все ненужное. Блок уже есть. Литье – это противоположность. Вы начинаете с нуля. Вы заливаете материал в пустоту. Этот материал должен растечься, заполнить пустоту, а затем затвердеть, не растрескавшись.
При литье необходимо учитывать заполнение формы, затвердевание и усадку. Механическая обработка ни о чем из этого не заботится. Токарю нужно лишь достаточно большой заготовок.
Какая самая распространённая ошибка в проектировании отливок?
Неравномерная толщина стенок. Это однозначно. Это приводит к образованию зон перегрева. Это вызывает усадочные полости. Это деформирует деталь при охлаждении. Конструкторы, пришедшие из области механической обработки, забывают об этом, потому что обработанная деталь может иметь любые отклонения в толщине. Литая деталь — нет.
Вторая ошибка — игнорирование возможности извлечения детали из формы. Сложные стержни. Скрытые подрезы. Элементы, которые фиксируют деталь в инструменте. Эти элементы можно обработать позже. Но их нельзя отлить без способа извлечения стержня.
Может ли компания NOBLE помочь оптимизировать мою литейную конструкцию с точки зрения технологичности производства?
Да. В этом и заключается смысл нашего процесса рассмотрения.
Мы изучаем ваш проект на ранней стадии, еще до начала резки стали или заказа оснастки. Мы выявляем проблемы: неровные стенки, неправильные углы уклона и невозможные стержни. Затем мы подскажем, как их исправить. Более простая оснастка. Меньше дефектов. Снижение затрат.
В этом и заключается ценность привлечения производителя на раннем этапе.
Применимо ли это руководство как к литью из металла, так и из пластика?литье под давлением)?
Большинство принципов применимо к обоим процессам. Литье металла и литье пластмасс под давлением — это разные процессы. Материалы ведут себя по-разному. Температуры разные.
Но основные принципы остаются теми же. Равномерная толщина стенок. Плавные переходы в углах. Легкое извлечение из формы. Отсутствие защемленных элементов. Эти правила вытекают из физики заполнения полости и охлаждения детали. При этом физике неважно, расплавленный это материал — алюминий или пластик.
Используйте руководство для обоих случаев. Внесение изменений с учетом особенностей материала будет произведено позже.







