
Что такое литье в песчаные формы на заказ?
Литье в песчаные формы — распространенный метод литья металлов. Основной процесс заключается в использовании песчаной формы для изготовления металлических деталей. Сначала изготавливается модель по форме детали, помещается модель в песчаную форму, заполняется формовочным песком и плотно утрамбовывается, затем модель извлекается, образуя полость. Далее расплавленный металл заливается в полость песчаной формы. После охлаждения и затвердевания металла песчаная форма разрушается, и отливка извлекается.
Литье в песчаные формы подходит для различных металлических материалов и позволяет производить детали сложной формы и больших размеров при относительно низких затратах. Однако шероховатость поверхности и точность при этом относительно низкие. Часто используется для изготовления промышленных компонентов, таких как блоки цилиндров двигателей и фитинги для труб.
Как работает литье в песчаные формы на заказ?
Модель Изготовление
Литье в песчаные формы начинается с создания точной модели готовой детали, обычно изготавливаемой из дерева, металла или пластика. Модель имеет уклон для облегчения извлечения из формы и учитывает усадку металла во время затвердевания.
Для отливок с внутренними полостями необходимо также изготовить соответствующие стержневые формы. Точность модели напрямую определяет размерные и структурные качества конечной отливки.
молдинг
Формование создает полость в песке с помощью модели. Модель закрепляется на опорной плите, помещенной в опоку, и заполняется формовочным песком — смесью кварцевого песка и связующего вещества, которое обеспечивает прочность и проницаемость при уплотнении. Песок равномерно утрамбовывается вручную или с помощью машины. После удаления модели образовавшаяся полость принимает ее форму и будет содержать расплавленный металл.
Создание ядра
Песчаные стержни изготавливаются по отдельности в стержневых ящиках для формирования сложных внутренних отливочных полостей. Эти стержни подвергаются обжигу или закалке для достижения большей прочности, чем у основной песчаной формы, что гарантирует их устойчивость к эрозии расплавленным металлом без разрушения. Наконец, закаленные стержни точно позиционируются внутри полости песчаной формы.
Коробка в сборе
Сборка песчаной формы включает в себя соединение верхней и нижней песчаных форм со стержнями для образования цельной литейной формы. Точное выравнивание песчаных форм предотвращает смещение, а надежное позиционирование стержней обеспечивает точность внутренней структуры.
После закрытия форма образует единую полость, содержащую как внешнюю форму, так и внутренние элементы отливки. На заключительном этапе происходит прочное соединение песчаных ящиков, чтобы предотвратить утечку расплавленного металла или расслоение формы во время заливки из-за металлостатического давления.
Плавление: и заливка
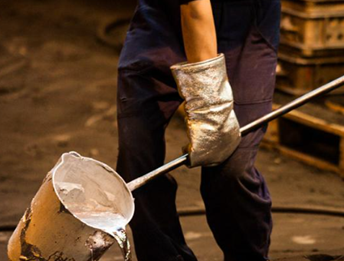
Плавка — это процесс нагревания твердого металлического сырья в печи выше точки плавления до получения текучей жидкости. В процессе плавки расплавленный металл подвергается необходимой обработке, такой как удаление шлака и корректировка химического состава, для обеспечения его качества.
Когда расплавленный металл достигнет требуемой температуры и состава, используйте разливочный ковш для плавного и непрерывного впрыскивания его в закрытую литниковую чашу формы до тех пор, пока расплавленный металл не заполнит всю полость и не перельется через вентиляционное отверстие. Температура и скорость разливки имеют решающее значение для качества отливки.
Вытрясти и Очистку:
После заливки форма должна полностью остыть, чтобы металл затвердел. Когда температура приблизится к комнатной, происходит выбивание отливки путем вибрации, ударов или промывки, чтобы разрушить спеченную песчаную форму и извлечь отливку. Затем отливка очищается путем удаления поверхностного песка, шлифовки излишков металла из литниковой системы и извлечения внутренних песчаных стержней для получения окончательной заготовки.
Материал, используемый в литье в песчаные формы по индивидуальному заказу.
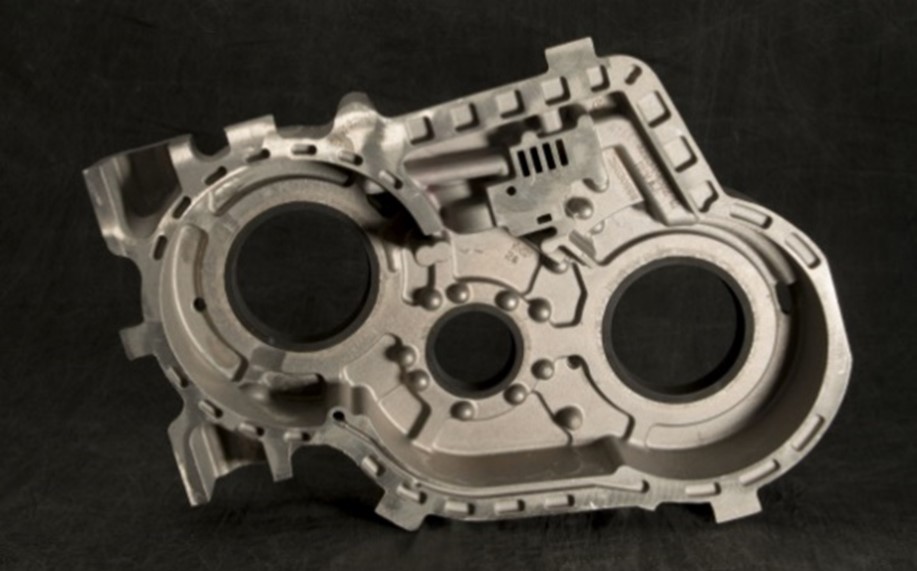
Чугун
Чугун является наиболее распространенным типом материала в процессах литья в песчаные формы, среди которых особенно часто встречается серый чугун. Этот тип материала отличается превосходной текучестью при литье, низким коэффициентом усадки, а также выдающейся износостойкостью и амортизацией.
- Плюсы:
Устойчивость к дефектам
низкая стоимость
Легко формуется в расплавленном состоянии
- Области примененияs: Блок двигателя, тормозной диск, основание станка.
Литая сталь
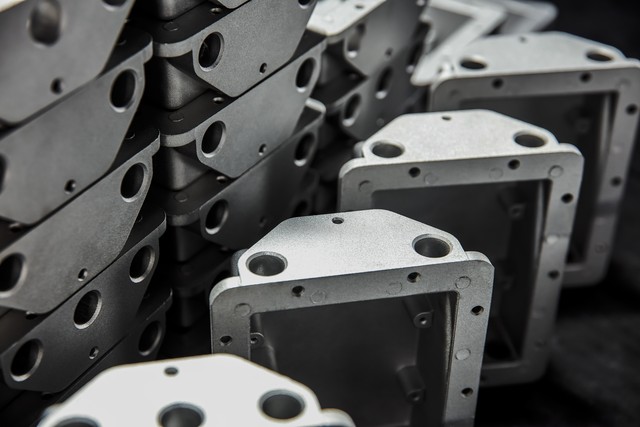
Литая сталь обеспечивает более высокую прочность и ударную вязкость отливок из песчаных форм, позволяя им выдерживать большие нагрузки и удары. Ее температура плавления выше, чем у чугуна, и требования к процессам литья также более строгие.
Детали из литой стали имеют относительно большую степень усадки и более склонны к образованию усадочных полостей и внутренних напряжений, которые необходимо компенсировать за счет рационального проектирования и технологического процесса.
- Области примененияs: Блоки цилиндров, тормозные диски, основания станков и корпуса крупных сосудов высокого давления.
Алюминиевый
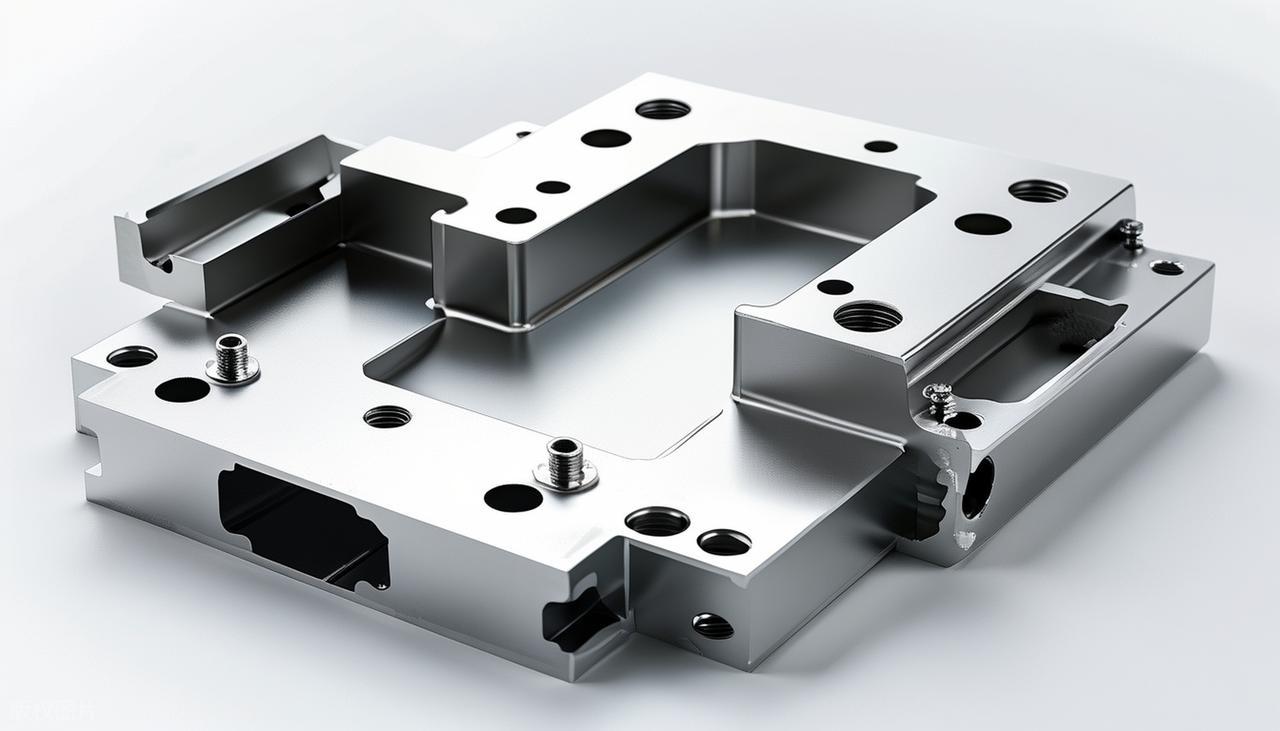
Алюминиевые сплавы пользуются большим спросом в литье в песчаные формы благодаря своей низкой плотности, высокой удельной прочности и хорошей коррозионной стойкости. Они обладают хорошей текучестью в расплавленном состоянии и позволяют получать легкие отливки сложной формы и с тонкими стенками. Отливки из алюминиевых сплавов также обладают хорошими механическими свойствами и теплопроводностью.
- Плюсы: Обладает хорошей коррозионной стойкостью, высокой удельной прочностью и хорошей текучестью.
- Области примененияs: Поршни и головки цилиндров автомобильных двигателей, конструктивные элементы самолетов, теплоотводящие кожухи различных электронных устройств и детали оборудования, используемые в повседневной жизни.
Медный сплав
Медные сплавы, в основном бронза и латунь, преимущественно используются в литье в песчаные формы для изготовления деталей, требующих износостойкости, коррозионной стойкости или хорошей электро- и теплопроводности. Бронза обладает превосходной износостойкостью и химической стабильностью и часто используется для изготовления шестерен, подшипников, морских винтовых насосов и компонентов клапанов.
- Плюсы: Хорошие механические свойства, электропроводность и красивый цвет.
- Области примененияs: Литье водопроводных труб, музыкальные инструменты, предметы декоративно-прикладного искусства и различные электрические соединители.
Виды процесса литья в песчаные формы
Литье в зеленый песок
Литье в сырые песчаные формы — наиболее распространенный и экономически выгодный метод литья в песчаные формы. Его характерной особенностью является прямая заливка с использованием влажной, необожженной песчаной формы. Основным связующим веществом формовочного песка является бентонит, а его вязкость повышается под воздействием влаги.
- Плюсы: Она отличается высокой производительностью и подходит для механизированных сборочных линий.
- Минусы: Влажные песчаные формы обладают относительно низкой прочностью, и влага легко может вызывать дефекты, такие как пористость в отливках.
Литье по выплавляемым моделям
Литье по выплавляемым моделям — это относительно сложный процесс литья в песчаные формы, модель которого изготавливается из пенопласта. При формовании пенопластовая модель встраивается в сухой песок без связующего вещества, а затем в модель непосредственно заливается высокотемпературный расплавленный металл. Пенопластовая модель мгновенно испаряется и исчезает при контакте с расплавленным металлом, а расплавленный металл занимает ее место, заполняя пространство модели и в конечном итоге образуя отливку.
- Плюсы: Не требуется подъем формы, отсутствует разъемная поверхность, и можно изготавливать отливки чрезвычайно сложной формы.
- Минусы: Производство моделей из пенопласта имеет относительно высокую себестоимость.
Самозатвердевающая литьевая форма
Песчаная форма, отлитая из самотвердеющего песка, не требует обжига после формования и может затвердевать самостоятельно за счет химических реакций при комнатной температуре, достигая необходимой прочности.
В качестве материалов обычно используются силикат натрия, песок и самотвердеющий смоляной песок. Формы из самотвердеющего песка обладают большей точностью и прочностью по сравнению с формовочными формами из мокрого песка, что делает их более подходящими для изготовления единичных изделий или мелкосерийного производства отливок среднего и крупного размера.
Преимущества литья в песчаные формы по индивидуальному заказу
Низкая стоимость материала
Основным сырьем для изготовления песчаных форм является кварцевый песок, который чрезвычайно распространен в природе и недорог. Клеящие вещества, такие как глина и смола, также имеют относительно низкую стоимость.
Стоимость изготовления форм для литья в песчаные формы значительно ниже, чем для других методов литья, требующих использования металлических или специальных керамических форм. Этот метод особенно подходит для единичного или мелкосерийного производства крупных отливок и не теряет своей экономической эффективности из-за высокой стоимости самой формы.
Высокогибкий производственный процесс
Литье в песчаные формы не имеет строгих ограничений по размеру, весу и сложности отливок. С его помощью можно производить не только мелкие детали весом всего несколько граммов, но и крупные основания станков или гигантские морские гребные винты весом в сотни тонн.
После заливки песчаная форма повреждается, и отливки с глубокими полостями, углублениями и другими особенностями, которые трудно сформировать другими методами, могут быть извлечены из сложной песчаной формы. Такая гибкость недостижима для многих методов литья в постоянные формы.
Широкая совместимость с металлами
Литье в песчаные формы практически не накладывает ограничений на типы заливаемых металлов. С помощью литья в песчаные формы можно формовать все: от низкоплавких алюминиевых и медных сплавов до высокоплавкого чугуна, литой стали и даже высокотемпературных сплавов, таких как никелевые и кобальтовые.
Сам по себе формовочный песок обладает чрезвычайно высокой огнеупорностью и способен выдерживать высокие температуры подавляющего большинства расплавов металлов, не плавясь, что обеспечивает универсальную платформу для производства металлических компонентов с различными свойствами и областями применения.
Быстрое формование
Литье в песчаные формы — очень быстрый процесс обработки и изготовления деревянных или пластиковых форм. При необходимости модификации конструкции, литье в песчаные формы требует лишь изменения модели, без трудоемкой и длительной механической обработки, как в случае с металлическими формами.
Изготовление пресс-форм значительно сокращает цикл от проектирования изделия до успешного опытного производства, снижает затраты и риски на этапе разработки, а также является высокоэкономичным и эффективным решением для опытного или мелкосерийного производства.
Неограниченный диапазон размеров
Широкий диапазон размеров отливок является очень существенным преимуществом литья в песчаные формы. Песчаные формы изготавливаются из блоков и собираются. Теоретически, детали любого размера можно отлить, если сделать достаточно большие песчаные ящики.
В реальной промышленности самые крупные и тяжелые отливки, такие как большие блоки цилиндров двигателей и станины крупных станков, почти всегда изготавливаются методом литья в песчаные формы. Достичь таких огромных размеров другими методами литья крайне сложно.
Недостатки литья в песчаные формы по индивидуальному заказу
Низкая точность размеров
Песчаные формы формируются путем скрепления зерен песчаника. Их внутренние стенки по своей природе не такие гладкие, как у металлических форм, что приводит к относительно шероховатой поверхности отливок. Обычно для улучшения этого требуется последующая механическая обработка.
В процессе таких операций, как извлечение из формы и закрытие ящика, песчаная форма подвержена незначительным деформациям или повреждениям. В сочетании с воздействием высокотемпературного расплавленного металла это может привести к отклонениям в размерах отливок и дефектам поверхности, таким как заусенцы.
Жесткие условия труда
В процессе литья в песчаные формы образуется большое количество пыли, особенно на этапах смешивания песка, формования и выбивания. Одновременно с этим, плавка металлов, горячее литье в формы и разложение связующих веществ приводят к образованию вредных газов и дыма.
Пыль и вредные газы представляют угрозу для здоровья работников в цехах, и предприятиям приходится вкладывать значительные средства в вентиляцию, пылеудаление и очистку отходящих газов для соблюдения строгих норм охраны окружающей среды.
Сложный и требующий определенных навыков
Литье в песчаные формы включает в себя множество процессов, от изготовления форм, формования, плавки до заливки и очистки. Контроль параметров на каждом этапе влияет на качество конечной отливки.
Процесс литья в песчаные формы в значительной степени зависит от опыта и профессионализма квалифицированных рабочих, например, от выбора температуры и скорости заливки. Колебания человеческого фактора могут легко привести к нестабильному качеству продукции, а потребность в квалифицированных рабочих также увеличивает управленческие издержки.
Услуги по высокоточному литью в песчаные формы: Обеспечьте работу необходимого вам проекта
Добро пожаловать в NOBLE, вашего надежного партнера по высококачественным решениям в области литья в песчаные формы. Мы специализируемся на превращении ваших проектов в прочные и сложные металлические компоненты благодаря нашим передовым технологиям литья в песчаные формы. От прототипирования до крупносерийного производства мы обеспечиваем надежность, опыт и возможности для удовлетворения ваших самых строгих требований.
Почему стоит сотрудничать с нами?
- Проверенное качество и надежность: Наши строгие системы контроля качества, от проверки сырья до окончательной проверки размеров, гарантируют, что каждая отливка соответствует вашим требованиям.
- Техническое сотрудничество: Наша инженерная команда тесно сотрудничает с вами для оптимизации конструкции с целью повышения технологичности производства, улучшения характеристик и снижения общей стоимости.
- Конкурентоспособные сроки выполнения: Мы используем эффективное планирование производства и надежные процессы, чтобы поставлять ваши компоненты точно в срок, каждый раз.
Позвольте нам стать основой вашего следующего проекта. Свяжитесь с нами сегодня, чтобы обсудить ваши требования и получить подробную смету.
Часто задаваемые вопросы (FAQ)
Что такое литье в песчаные формы и как это работает?
Литье в песчаные формы — это универсальный процесс литья металлов, при котором расплавленный металл заливается в одноразовую песчаную форму для создания детали. Процесс включает в себя создание песчаной формы по модели (копии детали), заполнение ее расплавленным металлом, охлаждение и затвердевание, а затем извлечение готовой отливки из песчаной формы.
Какие материалы можно использовать при литье в песчаные формы?
Услуги по литью в песчаные формы позволяют использовать широкий спектр черных и цветных металлов. Наиболее распространенные материалы включают серый чугун, высокопрочный чугун, углеродистую сталь, нержавеющую сталь, алюминиевые сплавы и медные сплавы (например, бронзу и латунь). Выбор зависит от требуемых механических свойств, таких как прочность, износостойкость или коррозионная стойкость.
Каковы типичные размеры и диапазон веса отливок из песчаных форм?
Литье в песчаные формы обладает уникальной способностью производить детали самых разных размеров. Вес компонентов может варьироваться от нескольких унций (более 100 граммов) до более 100 тонн, что делает этот метод идеальным для всего, от небольших корпусов до массивных оснований машин, корпусов насосов и промышленного оборудования.
Каковы ограничения процесса литья в песчаные формы?
Несмотря на свою универсальность, литье в песчаные формы имеет некоторые ограничения. Получаемые детали, как правило, имеют более шероховатую поверхность, чем детали, полученные методом литья по выплавляемым моделям или литья под давлением, и обычно обладают меньшей точностью размеров.
В чём преимущества выбора услуг по литью в песчаные формы?
К основным преимуществам литья в песчаные формы относятся низкая стоимость оснастки по сравнению с другими методами, возможность производства очень крупных и тяжелых компонентов, а также исключительная гибкость проектирования сложных геометрических форм.







