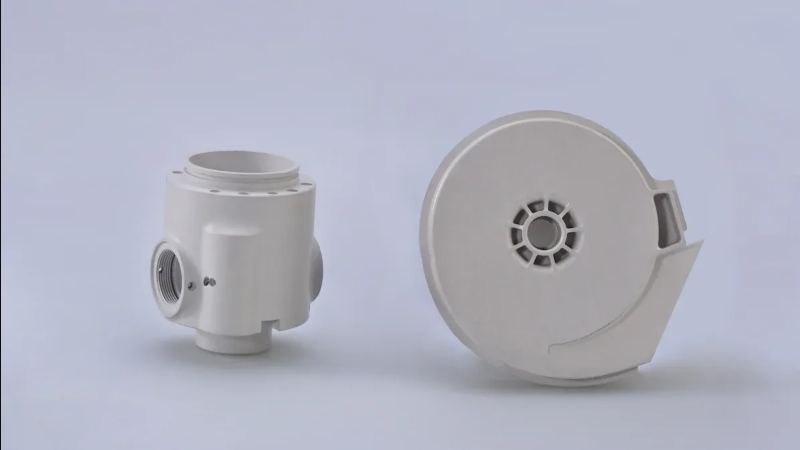
Литье под давлением превращает сырой пластик в точно заданные формы. Это происходит путем вдавливания расплавленного пластика в форму. Такие детали можно найти во многих предметах, которыми мы пользуемся каждый день. Они используются в автомобилях и медицинском оборудовании. Этот процесс важен, потому что он позволяет производить многие изделия быстрее.
| Метрика | Значение |
|---|---|
| Рыночная стоимость в 2023 году | расходы на видеорекламу в мире достигнут |
| Оценочная стоимость в 2024 году | расходы на видеорекламу в мире достигнут |
| Прогнозируемая стоимость в 2029 году | расходы на видеорекламу в мире достигнут |
Литье под давлением развивается благодаря новым технологиям. Автоматизация и улучшенные материалы способствуют его совершенствованию. Это обеспечивает бесперебойную работу заводов и позволяет им создавать новые изделия. Изучение принципов литья под давлением помогает проектировать и производить более качественные вещи.
Основы литья под давлением
- Литье под давлением позволяет быстро расплавить пластик и придать ему точную форму, создавая детали с минимальным количеством отходов.
- Процесс включает четыре основных этапа: зажим, впрыск, охлаждение и выброс.
- Если контролировать температуру, давление и время цикла, то качество деталей будет выше, и у них будет меньше проблем.
- Литье под давлением позволяет сэкономить средства при крупных заказах, поскольку стоимость каждой детали после изготовления пресс-формы снижается.
- Вы можете выбрать из множества видов пластика и конструкций, чтобы создавать прочные, гибкие и безопасные изделия.
- Грамотное проектирование пресс-форм и правильный уход за ними предотвращают такие проблемы, как деформация, усадочные раковины и облой.
- Тщательный контроль качества и соблюдение правил техники безопасности помогают гарантировать, что детали всегда безопасны и исправно работают.
- Литье под давлением широко используется в автомобилестроении, электронике, медицинском оборудовании и упаковке.
Обзор
Определение
Литье под давлением — это способ изготовления изделий из пластика. Пластиковые гранулы нагреваются до расплавления. Расплавленный пластик подается в форму под высоким давлением. Шнек внутри цилиндра перемешивает и перемещает пластик. Форма изготавливается из стали или алюминия. Пластик остывает и затвердевает в форме. Это позволяет получить желаемую форму. Таким способом можно изготавливать как мелкие, так и крупные детали. Некоторые формы позволяют изготавливать множество деталей одновременно. Можно изменять такие параметры, как давление и температура. Это помогает получить каждую деталь правильного качества. Заводы используют этот метод для изготовления одинаковых пластиковых деталей.
Значение
Детали, изготовленные методом литья под давлением, используются во многих местах. Они применяются в автомобилях и больницах. Этот процесс позволяет быстро и с минимальными отходами производить большое количество деталей. Заводы предпочитают его, потому что он экономит время и деньги. Улучшение процесса позволяет сэкономить ещё больше денег. Кроме того, это позволяет получать больше деталей лучшего качества. Посмотрите на эту таблицу, чтобы увидеть, как это помогает:
| Метрика | Литье под давлением конкурентов | Литье под давлением всех видов пластмасс |
|---|---|---|
| Начальные инвестиции | $245,000 | $245,000 |
| Срок службы фотосессии (миллионы) | 1 | 2 |
| Общее количество штук (миллионов) | 16 | 16 |
| Стоимость за штуку | $0.050 | $0.055 |
| Полученный доход | $800,000 | $880,000 |
| Прибыль | $1,600,000 | $1,760,000 |
| Дополнительная экономия | $245,000 | $0 |
| Total Return | $1,845,000 | $1,760,000 |
| Дополнительные преимущества | $0 | $85,000 |
Улучшение процесса литья под давлением означает увеличение количества деталей и, соответственно, увеличение затрат. Использование прочных пресс-форм и правильных настроек значительно помогает. Каждая пресс-форма используется дольше, а время простоя оборудования сокращается.
История
Литье под давлением существует уже очень давно. Оно зародилось в конце 1800-х годов. Процесс совершенствовался с появлением новых машин. В 1968 году компания Milacron выпустила свою третью машину для литья под давлением. Эта машина используется и по сей день. Она представлена как часть истории компании. Старые записи о заказах и ремонте свидетельствуют о её важности. Такие компании, как Milacron, помогли установить правила для отрасли. По мере совершенствования машин литье под давлением становилось быстрее и точнее. Сегодня это важная часть производства.
Принципы литья под давлением
Понимание принципов литья под давлением поможет вам изготавливать высококачественные пластиковые детали. Вам необходимо знать каждый этап процесса, основные компоненты оборудования и то, как параметры процесса влияют на результат.
Обзор процесса
Процесс литья под давлением можно разделить на четыре основных этапа. Каждый этап играет ключевую роль в формировании конечного продукта.
Зажим
Процесс начинается с зажима. Машина сжимает две половины формы вместе. Этот шаг удерживает форму закрытой и готовой к следующему этапу. Зажимной механизм использует сильное усилие, чтобы предотвратить протечки при впрыскивании пластика.
Впрыск
Далее вы подаете пластиковые гранулы в машину. Шнек внутри цилиндра нагревает и расплавляет гранулы. Расплавленный пластик продвигается вперед и заполняет полость формы под высоким давлением. Система литников, включающая литник, канал и затвор, направляет поток в форму. На этом этапе формируется основная форма вашей детали.
Охлаждение
После впрыскивания пластик охлаждается внутри формы. Охлаждение занимает примерно половину общего времени цикла. В форме имеются охлаждающие каналы, которые помогают быстро отводить тепло. По мере охлаждения пластик затвердевает и принимает форму полости формы. Необходимо контролировать время охлаждения, чтобы избежать таких дефектов, как деформация или усадочные раковины.
выбрасывание
После охлаждения и затвердевания детали пресс-форма открывается. Выталкивающие штифты выталкивают готовую деталь из пресс-формы. Затем цикл повторяется для следующей детали. Выталкивание должно быть плавным, чтобы предотвратить повреждение детали.
Совет: Большинство циклов литья под давлением длятся от 30 до 90 секунд. Охлаждение — самый длительный этап, поэтому его оптимизация может повысить скорость производства.
Компоненты машины
Необходимо понимать основные части машины для литья под давлением. Каждый компонент выполняет определенную функцию в процессе.
хоппер
В бункере хранятся гранулы сырого пластика. Сюда также можно добавлять красители или другие добавки. Бункер подает гранулы в бочку по мере необходимости.
Баррель
Ствол представляет собой нагреваемую трубку, в которой плавится пластик. Нагревательные элементы вдоль ствола поддерживают оптимальную температуру. Ствол подготавливает пластик к литью под давлением.
Винт
Шнек расположен внутри цилиндра. Он вращается и движется вперед, перемешивая, плавя и проталкивая пластик к форме. Шнек также создает давление, необходимое для впрыска.
Плесень
Пресс-форма формирует конечное изделие. Она изготавливается из стали или алюминия и состоит из двух половин. Пресс-форма содержит полость, каналы охлаждения и систему выталкивания. Можно проектировать пресс-формы для простых или сложных деталей.
| Компонент | Функция |
|---|---|
| хоппер | Хранит и подает пластиковые гранулы. |
| Баррель | Плавит и подготавливает пластик для литья под давлением. |
| Винт | Смешивает, плавит и перемещает пластик. |
| Плесень | Формирует и охлаждает готовое изделие. |
Параметры процесса
Для достижения наилучших результатов необходимо контролировать несколько ключевых параметров процесса. Эти настройки влияют как на качество, так и на эффективность.
Температура
Необходимо установить правильную температуру для цилиндра и пресс-формы. Температура плавления влияет на текучесть и смешивание пластика. Температура пресс-формы контролирует скорость охлаждения и качество детали. Если установить слишком высокую или слишком низкую температуру, могут появиться дефекты, такие как деформация или трещины от напряжения.
Давление
Давление впрыска проталкивает расплавленный пластик в форму. Давление уплотнения или выдержки поддерживает форму заполненной по мере охлаждения и усадки пластика. При слишком высоком или слишком низком давлении могут возникнуть дефекты, такие как неполное впрыскивание или усадочные раковины.
Цикл литья
Время цикла — это общее время выполнения одного полного процесса, от зажима до извлечения. Большинство циклов длится от 30 до 90 секунд. Время охлаждения составляет наибольшую часть цикла. Вы можете повысить эффективность, сократив время охлаждения без ущерба для качества детали.
Примечание: Исследования показывают, что тщательный контроль температуры, давления и времени цикла приводит к уменьшению количества дефектов и повышению однородности деталей. Использование данных и прогностических моделей помогает установить оптимальные параметры для каждой задачи.
Принципы литья под давлением помогут вам на каждом этапе, от загрузки гранул до извлечения готовых деталей. Понимая процесс, компоненты оборудования и параметры, вы сможете каждый раз изготавливать прочные, точные и надежные изделия.
Преимущества Литье под давлением
Эффективность
Литье под давлением позволяет быстро изготавливать тысячи одинаковых деталей. В этом процессе используются автоматизированные станки, работающие с минимальным участием человека. После установки пресс-формы станок многократно повторяет одни и те же шаги. Это обеспечивает стабильный поток готовых деталей. Для удовлетворения высокого спроса можно запускать станки круглосуточно. Большинство циклов занимает менее минуты, что позволяет экономить время на каждой детали. Высокая скорость помогает быстро выполнять крупные заказы. Кроме того, снижается количество ошибок, поскольку процесс контролируется компьютерами. Когда необходимо изготовить большое количество деталей, литье под давлением обеспечивает необходимую скорость и надежность.
Эффективность затрат
Литье под давлением помогает экономить деньги при производстве больших объемов деталей. Основные затраты приходятся на изготовление пресс-формы. После оплаты пресс-формы стоимость производства каждой детали значительно снижается. По мере увеличения объема заказа стоимость одной детали быстро падает. Посмотрите на эту таблицу, чтобы увидеть, как меняется стоимость по мере увеличения объема производства:
| Заказано единиц | Общая стоимость ($) | Стоимость за единицу ($) |
|---|---|---|
| 1 | 5,000.50 | 5,000.50 |
| 2 | 5,001.00 | 2,500.50 |
| 1,000 | 5,500.00 | 5.50 |
Как видите, изготовление всего одной-двух деталей обходится дорого. При производстве 1,000 деталей стоимость одной детали значительно снижается. Если сравнить литье под давлением с 3D-печатью, то окажется, что литье под давлением становится дешевле после изготовления примерно 50-60 деталей. На диаграмме ниже показано, как изменяется стоимость единицы продукции для стальных, алюминиевых и 3D-печатных форм по мере увеличения количества изготовленных деталей:
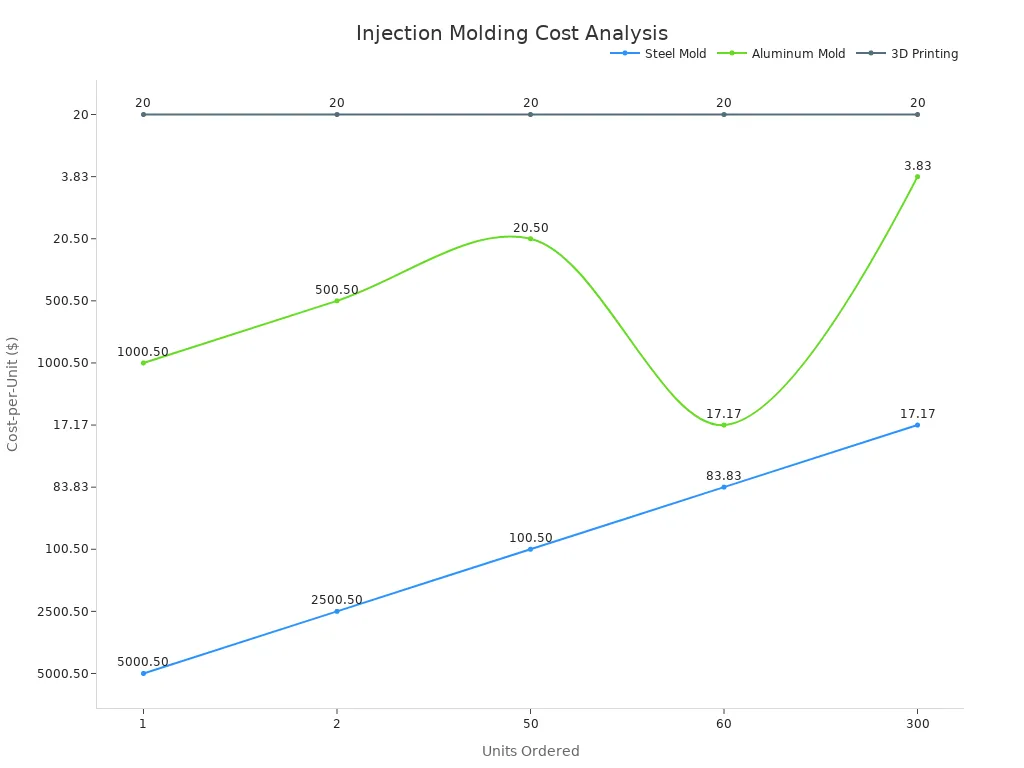
У вас также есть способы еще больше снизить затраты. Вы можете сотрудничать с производителем пресс-форм, чтобы упростить конструкцию. Вы можете выбрать оборудование подходящего размера для ваших нужд. Эти шаги помогут вам получить максимальную отдачу от ваших инвестиций.
Гибкость дизайна
Литье под давлением предоставляет множество возможностей при проектировании деталей. Вы можете выбрать из сотен пластиковых материалов, соответствующих вашим потребностям. Вы можете изменить форму, размер и качество поверхности в соответствии с вашим изделием. Вот несколько способов, которыми литье под давлением обеспечивает гибкость проектирования:
- Вы можете выбрать из множества полимерных смол различной прочности и внешнего вида.
- Вы можете задать толщину стенок, чтобы сделать детали прочными и легкими.
- Для дополнительной поддержки можно добавить ребра жесткости и выступы, не сильно увеличивая вес изделия.
- Для деталей, которые должны хорошо подходить друг к другу, можно использовать жесткие допуски.
- Для повышения качества можно разработать специальные элементы, такие как линии разъема, литники и выталкивающие штифты.
- Вы можете протестировать свою конструкцию с помощью одногнездной пресс-формы, а затем перейти к многогнездным пресс-формам для более крупных заказов.
- Вы можете выбрать из множества текстур и вариантов отделки поверхности, чтобы добиться желаемого результата.
- Вы можете получить обратную связь от экспертов, что упростит адаптацию вашего проекта.
Благодаря такому выбору вы можете создавать детали, которые хорошо работают и хорошо выглядят. Кроме того, вы можете изменять дизайн по ходу работы, что делает литье под давлением разумным выбором для новых продуктов.
Согласованность
Вы хотите, чтобы каждая деталь была одинаковой. Литье под давлением помогает в этом. В процессе используются специальные инструменты контроля качества. Компьютеры следят за каждым этапом в режиме реального времени. Камеры ищут проблемы в каждой детали. Датчики проверяют такие параметры, как температура и давление. Если что-то меняется, система быстро это исправляет. Это предотвращает ошибки и позволяет поддерживать качество деталей в пределах допустимых значений.
Для отслеживания изменений также используется статистический контроль процессов. Он собирает данные в процессе изготовления деталей. Это помогает выявлять проблемы на ранних стадиях и устранять их. Вы можете быть уверены, что каждая деталь будет соответствовать остальным.
Поддержание стабильной температуры расплава очень важно. При изменении температуры пластик ведет себя по-другому. Это может изменить размер или форму детали. Проверяя и контролируя температуру расплава, вы обеспечиваете стабильность процесса. Датчики в пресс-форме также контролируют давление и температуру. Эти инструменты помогают вносить небольшие изменения в процессе работы. В результате вы всегда получаете детали одинакового размера, формы и прочности.
Совет: Хороший контроль производственных процессов означает меньше ошибок и меньше отходов. Вы экономите деньги и сохраняете удовлетворенность клиентов.
Универсальность материалов
Литье под давлением позволяет выбирать из множества материалов. Можно использовать термопласты, такие как АБС-пластик, нейлон, поликарбонат, полиэтилен и полипропилен. Также можно использовать термореактивные пластмассы, такие как эпоксидные смолы и фенолы, или эластомеры, такие как силикон и нитриловая резина. Каждый материал имеет свои особенности. Некоторые прочные, некоторые термостойкие, а некоторые гнутся, не ломаясь. Можно изготавливать детали для автомобилей, медицинского оборудования, пищевых контейнеров и электроники.
- Вы выбираете материалы, исходя из их прочности, гибкости или безопасности.
- Вы можете использовать материалы, безопасные для пищевых продуктов или лекарств.
- Вы можете выбрать экологичные варианты, такие как биоразлагаемый PLA или биоразлагаемый PE.
- Для каждого материала вы изменяете температуру плавления и конструкцию пресс-формы.
- Вы проверяете чистоту и контролируете влажность, чтобы поддерживать высокое качество.
- Вы можете формовать материалы с различными показателями текучести и усадки.
Это означает, что вы можете производить самые разные виды продукции. Вы можете соблюдать строгие правила безопасности и охраны окружающей среды. Вы также можете изготавливать детали со специальным внешним видом или текстурой.
Уменьшение отходов
Вы хотите эффективно использовать материалы и сократить количество отходов. Литье под давлением помогает в этом. Большая часть вашего сырья превращается в готовые детали. Вы можете отслеживать свой прогресс с помощью следующих ключевых показателей:
| Метрика | Описание | Средний показатель по отрасли (%) | Оптимальная цель (%) |
|---|---|---|---|
| Коэффициент эффективности производства | Насколько хорошо вы превращаете сырье в готовую продукцию. | 75% | 90% |
| Скорость брака | Сколько материала вы выбрасываете или переделываете из-за дефектов? | 5% | 2% |
| Время простоя машины | Учитывайте, когда ваше оборудование не работает; это может привести к увеличению отходов. | 10% | 5% |
Использование принципов бережливого производства позволяет еще больше сократить потери. Методы бережливого производства помогают исключить этапы, не создающие добавленной стоимости. Вы можете улучшить время производственного цикла и снизить процент брака. Вы также можете использовать больше перерабатываемых материалов. Эти шаги помогают защитить окружающую среду и сэкономить деньги. Сосредоточившись на проблеме отходов, вы помогаете своему бизнесу и планете.
Общие Литье пластмасс под давлением Материалы
Термопласты
Термопласты широко используются в литье под давлением. Их можно плавить и придавать им форму снова и снова. Эти пластмассы прочные и гибкие. Они не слишком дороги. Именно поэтому они подходят для производства многих изделий.
PP
Полипропилен (ПП) — лёгкий и прочный материал. Его используют в пищевых коробках, автомобильных деталях и медицинских инструментах. ПП не подвержен воздействию химических веществ. Он мало впитывает воду. Он гнётся, но не ломается. ПП можно перерабатывать, поэтому он полезен для окружающей среды. Согласно отчётам, ПП — прочный и недорогой материал, позволяющий изготавливать множество деталей.
ABS
Акрилонитрилбутадиенстирол (АБС) — прочный и износостойкий материал. АБС используется в автомобильных приборных панелях и игрушках, таких как LEGO. Он также применяется в корпусах для электроники. АБС не повреждается химическими веществами. Он выдерживает удары, не ломаясь. Исследования показывают, что свойства АБС можно изменять, меняя давление и температуру.
PE
Полиэтилен (ПЭ) бывает двух основных видов. Первый — это полиэтилен высокой плотности (ПЭВП), твердый и прочный. Второй — это полиэтилен низкой плотности (ПЭНП), мягкий и легко гнущийся. ПЭВП используется для бутылок, труб и медицинского оборудования. ПЭНП используется для пакетов и бутылок с дозатором. Оба типа не пропускают воду и электричество. Исследования показывают, что полиэтилен сохраняет свою прочность после многократного использования.
PC
Поликарбонат (ПК) прозрачен и очень прочен. ПК используется в защитных очках и автомобильных фарах. Он также применяется в электронных компонентах. ПК не ломается при падении или нагревании. Кроме того, ПК используется в медицинском и спортивном снаряжении. Исследования показывают, что ПК хорошо сохраняет форму и блокирует электрические разряды.
Thermosets
Термореактивные пластмассы затвердевают при нагревании. После этого их нельзя расплавить или изменить. Термореактивные пластмассы используются для деталей, которые должны выдерживать воздействие высоких температур и химических веществ.
эпоксидная смола
Эпоксидные смолы склеивают материалы и устойчивы к химическим веществам. Эпоксидные смолы используются в электротехнических деталях, клеях и покрытиях. Эпоксидные смолы выдерживают высокие температуры и не меняют форму. Их применяют для деталей, которые должны служить долго.
фенольный
Фенольные смолы не горят и не плавятся. Их используют в выключателях, ручках и автомобильных деталях. Фенольные смолы хорошо работают в жарких или шероховатых условиях. Согласно отчетам, фенольные смолы прочны и не впитывают воду.
Примечание: Термореактивные смолы, такие как эпоксидные и фенольные, прочнее и выдерживают более высокие температуры, чем большинство термопластов. Но после изготовления их нельзя переработать.
Эластомеры
Эластомеры — это мягкие пластмассы, которые растягиваются и возвращаются в исходное состояние. Их используют для уплотнений, прокладок и мягких ручек.
| Тип эластомера | Гибкость | Термостойкость | Общие случаи использования |
|---|---|---|---|
| ТПЭ | Высокий | До 100 ° C | Уплотнения, рукоятки, игрушки |
| TPV | Средний | До 120 ° C | Автомобильные детали, прокладки |
| ТПУ | Высокий | До 80 ° C | Колеса, гибкие трубки |
| LSR | Очень высоко | Крайний | Медицинские товары, товары для детей |
Эластомеры, такие как TPE и TPU, растягиваются как резина, но легко поддаются формовке. Эластомеры выбирают для материалов, которые должны гнуться или не пропускать воду. Некоторые из них, например LSR, безопасны для использования в пищевой и медицинской промышленности, поскольку выдерживают высокие температуры и сохраняют свои свойства.
Совет: При выборе материала учитывайте, насколько прочным, гибким или термостойким должен быть ваш элемент. Это поможет вам выбрать наиболее подходящий пластик для вашего изделия.
Выбор материалов для литья под давлением
Выбор правильного материала — важный шаг в литье под давлением. Вы хотите, чтобы ваш продукт хорошо работал и служил долго. Выбранный материал также должен соответствовать правилам безопасности. От выбранного материала зависит внешний вид и функциональность детали.
Для начала подумайте о том, для чего должен быть предназначен ваш продукт. Задайте себе несколько вопросов. Должен ли он быть прочным или гибким? Будет ли он нагреваться или соприкасаться с химическими веществами? Должен ли он быть безопасен для использования в пищевой или медицинской промышленности? Хотите ли вы, чтобы он был блестящим или имел особый цвет?
Также следует проверить, насколько легко формовать материал. Некоторые виды пластика лучше заполняют небольшие зазоры. Другие сильнее сжимаются при охлаждении. Если материал подходит для вашей формы и конструкции, вы получите более качественные детали.
Вот основные моменты, на которые следует обратить внимание при выборе материала:
- Требования к продуктуУбедитесь, что материал достаточно прочный и гибкий. Проверьте, выдерживает ли он воздействие высоких температур и химических веществ.
- Свойства материалаУзнайте больше о таких видах пластика, как АБС-пластик, поликарбонат, нейлон или полипропилен. У каждого из них есть свои преимущества и недостатки.
- Стоимость и доступностьВыберите материал, который соответствует вашему бюджету и который легко найти. Иногда более дешевый пластик подойдет ничуть не хуже.
- Требования к процессу формованияПроверьте, подходит ли данный материал для вашего оборудования. Обратите внимание на температуру плавления, текучесть и усадку.
- Воздействие на окружающую средуВыбирайте материалы, которые можно переработать или которые разлагаются, если вы хотите помочь планете.
- Соответствие нормативным требованиямУбедитесь, что используемые материалы соответствуют всем правилам безопасности. Это особенно важно для продуктов питания, медицинских изделий и товаров для детей.
- ПостобработкаПодумайте, нужно ли будет красить или обрабатывать деталь после формовки.
Совет: Обратитесь за помощью к экспертам или поставщикам. Они помогут вам подобрать наиболее подходящий пластик для ваших нужд.
Вот таблица, которая поможет вам сравнить важные параметры:
| Фактор выбора | Что следует учитывать |
|---|---|
| Механические свойства | Сила, выносливость, гибкость |
| Тепловые свойства | Температура плавления, термостойкость |
| Химическая устойчивость | Воздействие масел, кислот или чистящих средств |
| Стоимость и доступность | Цена за фунт, местное предложение. |
| Формуемость | Текучесть, усадка, легкость обработки |
| Воздействие на окружающую среду | Возможность вторичной переработки, биоразлагаемость |
| Соответствие нормативным требованиям | FDA, RoHS или другие стандарты |
| Постобработка | Покраска, гальваническое покрытие, финишная обработка поверхности. |
Следуя этим шагам, вы сможете сделать более правильный выбор. Правильный выбор материалов экономит деньги и позволяет избежать проблем. Это помогает создавать продукцию, которой люди доверяют. Всегда тестируйте материал перед изготовлением большого количества деталей, чтобы убедиться в его работоспособности.
Меры предосторожности
Предотвращение дефектов
Искривление
Деформация происходит из-за неравномерного охлаждения деталей. Это видно по тому, как деталь изгибается или скручивается после извлечения из формы. Чтобы предотвратить деформацию, поддерживайте одинаковую толщину стенок по всей детали. Используйте постепенное охлаждение вместо быстрого. Это помогает пластику равномерно усадиться и сохраняет деталь ровной. Также следует проверить температуру формы и убедиться, что она соответствует типу используемого пластика.
Следы раковины
Усадочные раковины выглядят как небольшие вмятины на поверхности детали. Они образуются, когда толстые участки остывают медленнее, чем тонкие. Чтобы предотвратить образование усадочных раковин, проектируйте детали с не слишком толстыми стенками. Толщина стенок для большинства пластмасс должна составлять от 1.2 до 3.0 мм. Добавляйте ребра или выступы только при необходимости, и делайте их составляющими 60-80% от толщины стенки. Это обеспечит гладкость и прочность поверхности.
Короткие выстрелы
Неполный заполнение формы происходит, когда она не заполняется полностью. Вы можете увидеть отсутствующие углы или неполные формы. Причиной могут быть тонкие стенки или заблокированные вентиляционные отверстия. Для исправления неполного заполнения формы увеличьте температуру формы и добавьте больше вентиляционных отверстий. Убедитесь, что пластик легко растекается, проверив давление и скорость впрыска. Используйте такую толщину стенок, которая позволит пластику заполнить форму до того, как он остынет.
Облой
Облой — это лишний пластик, который вытекает из формы и образует тонкие кромки на детали. Предотвратить образование облоя можно, убедившись, что форма плотно закрывается. Проверьте форму на износ или повреждения. Отрегулируйте давление впрыска так, чтобы оно не выталкивало пластик из формы. Чистите и обслуживайте форму, чтобы кромки оставались острыми.
Совет: Всегда проверяйте сырье. Хорошо просушите его и держите в чистоте. Это поможет избежать многих дефектов еще до начала формовки.
Проектные требования
Толщина стенки
Толщина стенок очень важна при литье под давлением. Если стенки слишком толстые, образуются усадочные раковины и деформация. Если они слишком тонкие, получается неполный впрыск. Поддерживайте равномерную толщину стенок в пределах рекомендуемого диапазона для вашего материала. Используйте плавные переходы между толстыми и тонкими участками. Это способствует равномерному растеканию и охлаждению пластика.
Углы уклона
Углы уклона помогают извлечь деталь из пресс-формы. Добавьте угол уклона от 0.5° до 1.5° на вертикальные стенки. Для текстурированных поверхностей используйте больший угол. Углы уклона предотвращают появление царапин и облегчают извлечение. Они также снижают нагрузку на деталь и пресс-форму.
высмеивание
Ребра жесткости делают деталь прочнее, не увеличивая ее вес. Спроектируйте ребра таким образом, чтобы их толщина составляла 60-80% от толщины стенки. Размещайте их там, где необходима дополнительная поддержка. Избегайте слишком толстых ребер, иначе появятся усадочные раковины. Используйте плавные переходы между ребром и стенкой.
| Конструктивная особенность | Best Practice |
|---|---|
| Толщина стенки | 1.2–3.0 мм, равномерный по всей поверхности. |
| Угол уклона | 0.5°–1.5°, больше для текстурированных деталей. |
| Толщина ребра | 60–80% толщины стенки |
Техническое обслуживание пресс-форм
Для обеспечения высокого качества деталей необходимо тщательно ухаживать за пресс-формой. Очищайте пресс-форму после каждого производственного цикла. Удаляйте остатки пластика и проверяйте их на наличие повреждений. Смазывайте движущиеся части, чтобы предотвратить износ. Проверяйте наличие трещин, сколов или проблем с выравниванием. Ведите учет всех работ по техническому обслуживанию и ремонту. Используйте современные инструменты, такие как датчики, для контроля температуры и охлаждения пресс-формы. Это поможет вам устранять проблемы до того, как они усугубятся. Правильное техническое обслуживание пресс-формы означает меньшее время простоя и более высокое качество деталей.
Примечание: Регулярное техническое обслуживание и тщательная разработка помогают избежать большинства дефектов при литье под давлением. Вы экономите время, деньги и получаете лучшие результаты в каждом цикле.
Контроль качества
Для обеспечения соответствия деталей, изготовленных методом литья под давлением, высоким стандартам качества необходим строгий контроль. Хороший контроль качества помогает выявлять проблемы на ранних стадиях и обеспечивает безопасность и надежность вашей продукции. Необходимо проверять каждый этап, от проектирования пресс-формы до упаковки.
Начните с проектирования пресс-формы. Убедитесь, что поверхности хорошо совпадают, а зоны герметизации имеют правильный размер. Для небольших и средних пресс-форм герметизация должна составлять от 10 до 20 мм. Для больших пресс-форм используйте от 30 до 50 мм. Толщина стенок должна быть равномерной, с отклонениями менее ±0.15 мм. Ребра должны составлять менее 60% от толщины стенки. Плотно закрепите стержни и направляющие, чтобы они не смещались во время формования.
В процессе производства контролируйте параметры процесса. Поддерживайте давление впрыска ниже 85% от максимального значения вашего оборудования. Установите скорость впрыска в диапазоне от 10% до 90% от максимального значения на большей части хода. Давление удержания также должно оставаться ниже 85%. Сила зажима не должна превышать 90%. Быстро удаляйте детали и литники, менее чем за 2 секунды, чтобы обеспечить бесперебойность процесса и уменьшить износ.
Также необходимо проверить готовые детали. Используйте следующие контрольные показатели:
- Допуски на размеры должны составлять от ±0.1 мм до ±0.5 мм. Для очень точных деталей следует стремиться к допуску ±0.05 мм.
- Проверьте качество поверхности, используя значения Ra от 0.1 до 3.2 микрометров. Ищите дефекты, такие как усадочные раковины или линии растекания.
- Убедитесь, что деформация не превышает 0.1 мм на каждые 25 мм длины.
- Проверяйте свойства материала, такие как прочность и ударопрочность, используя стандартные методы испытаний.
- Разделите визуальные дефекты на критические (отсутствуют), существенные (до 1.0% допустимо) и незначительные (до 2.5% допустимо).
- Вес детали должен находиться в пределах ±2% от целевого значения.
- Не допускайте вспышек на видимых или рабочих поверхностях. В некритических зонах небольшие вспышки до 0.1 мм могут быть допустимы.
Следует придерживаться глобальных стандартов, таких как ISO 9001 и ISO 13485. Эти стандарты помогают создать систему управления качеством. Они ориентированы на потребности клиентов, лидерство, командную работу и использование данных для улучшения. Для медицинских изделий стандарт ISO 13485 добавляет дополнительные проверки безопасности и контроля производственных процессов.
Перед отправкой очистите форму, обработайте антикоррозийным составом и смажьте движущиеся части. Загерметизируйте все входные и выходные отверстия. Используйте упаковку, защищающую от воды, влаги и ударов. Это снизит вероятность повреждений при транспортировке до 90%.
Совет: Ведите подробный учет всех проверок и испытаний. Это поможет быстро выявлять проблемы и обеспечит бесперебойную работу процесса.
Безопасность
При работе с литьевыми формами всегда необходимо помнить о технике безопасности. В этих машинах используются высокие температуры и сильное давление. Несоблюдение правил техники безопасности может привести к травмам или повреждению оборудования.
Используйте соответствующие средства индивидуальной защиты (СИЗ). Надевайте термостойкие перчатки, защитные очки и одежду с длинными рукавами. Они защитят вас от ожогов и разлетающихся частиц пластика. Всегда держите руки подальше от движущихся частей, особенно от зоны пресс-формы.
Перед началом работы проверьте оборудование. Убедитесь, что все защитные кожухи и предохранительные выключатели исправны. Никогда не обходите предохранительные устройства. Если вы обнаружите проблему, остановите оборудование и сообщите об этом своему руководителю.
Поддерживайте чистоту и сухость на рабочем месте. Разливы могут привести к скольжениям и падениям. Немедленно убирайте пластиковые гранулы. Храните инструменты и материалы на своих местах.
При чистке или ремонте оборудования соблюдайте процедуры блокировки/маркировки. Это означает, что необходимо отключить питание и заблокировать элементы управления, чтобы никто не смог случайно запустить машину.
Обучите всех членов вашей команды правилам техники безопасности. Регулярно пересматривайте планы действий в чрезвычайных ситуациях. Знайте, где находятся огнетушитель и аптечка первой помощи.
Помните: безопасность – это обязанность каждого. Соблюдая правила техники безопасности, вы защищаете себя и свою команду. Безопасная работа означает лучшие результаты и меньше несчастных случаев.
Области применения
Автомобильная
Литье под давлением широко используется в автомобилестроении. Автомобильные компании применяют его для изготовления легких и прочных деталей. Таким способом производятся такие детали, как приборные панели, бамперы и крышки двигателя. Даже корпуса батарей для электромобилей изготавливаются методом литья под давлением. Эти детали должны быть прочными, но не тяжелыми. Более легкие автомобили потребляют меньше топлива.
На заводах используются новые термопласты и самообслуживающиеся станки. Это позволяет им производить детали быстрее и с меньшим количеством ошибок. Станки могут изготавливать каждую деталь за меньшее время, примерно на 20% быстрее. Конструкторы используют компьютеры для планирования деталей, которые хорошо подходят и служат дольше.
| Области применения | Польза |
|---|---|
| Dashboards | Легкий, точная посадка |
| Бамперы | Ударопрочность, долговечность |
| Крышки двигателя | Термостойкость, прочность |
| Корпуса аккумуляторов электромобилей | Сложные формы, безопасность |
| Электрические части | Изоляция, надежность |
Литье под давлением помогает автопроизводителям изготавливать множество деталей и экономить средства. Рынок этих автомобильных деталей быстро растет. Новые материалы и более совершенное оборудование делают этот процесс еще более эффективным.
Электроника
Вы используете электронику каждый день дома и в школе. Литье под давлением формирует многие детали внутри ваших устройств. Компании используют этот метод для изготовления прочных и легких корпусов для телефонов и компьютеров. Эти корпуса защищают внутренние компоненты и обеспечивают их охлаждение.
Для электроники лучше всего подходят специальные пластмассы, прочные и термостойкие. Заводы могут производить тысячи одинаковых деталей очень быстро. Это позволяет поддерживать низкие цены и высокое качество. Литье под давлением также используется для изготовления разъемов и переключателей.
- Корпуса и чехлы для мобильных телефонов
- корпуса для Wi-Fi роутеров
- Кабельные соединения и разъемы
Эти детали должны быть безопасными и хорошо работать. Некоторые виды пластика не проводят электричество и препятствуют накоплению статического электричества. Это обеспечивает безопасность ваших устройств. Процесс позволяет создавать интересные формы и цвета, благодаря чему ваша электроника будет выглядеть красиво и отлично работать.
Мед
Литье под давлением играет очень важную роль в больницах и клиниках. Оно используется для изготовления таких изделий, как шприцы, флаконы для таблеток и детали катетеров. Специальные пластмассы, такие как полиэтилен и поликарбонат, безопасны для человека. Их можно очищать различными способами, чтобы поддерживать чистоту и отсутствие микробов.
Необходимо изготавливать множество медицинских изделий, таких как тест-полоски и инструменты, которые выбрасываются после одноразового использования. Литье под давлением значительно упрощает этот процесс. Оно также позволяет изготавливать мелкие и сложные формы, необходимые, например, для имплантатов и лекарственных препаратов.
- Хирургические инструменты
- Диагностическое оборудование
- Устройства доставки лекарств
- имплантируемые части
- Стерильная упаковка
Врачи и медсестры используют эти изделия каждый день. Литье под давлением гарантирует чистоту, безопасность и невысокую стоимость каждого изделия. Заводы могут быстро производить больше товаров в случае острой необходимости, например, во время чрезвычайной ситуации в сфере здравоохранения.
Совет: Литье под давлением позволяет изготавливать специальные медицинские инструменты, которые стоят дешевле и при этом хорошо работают. Именно поэтому оно так важно в современном здравоохранении.
Упаковка
Упаковку, изготовленную методом литья под давлением, можно увидеть практически повсюду. Открывая бутылку с водой или упаковку йогурта, вы используете эти продукты. Литье под давлением делает упаковку прочной, безопасной и привлекательной на вид.
С помощью этого процесса можно изготавливать множество видов упаковки. Вот несколько примеров:
- Крышки и укупорочные средства для бутылок
- Контейнеры и емкости для продуктов
- Косметические баночки и крышки
- Бутылочки с лекарствами
- Кофейные капсулы на одну чашку
- Мерные ложки и мерные черпаки
Заводы предпочитают литье под давлением, потому что это быстро и дешево. Все упаковки получаются одинакового размера и формы. Это обеспечивает сохранность и свежесть продуктов и напитков. Можно добавить такие элементы, как крышки с защитой от детей или пломбы, которые видны при вскрытии.
| Упаковка продукта | Ключевые особенности | Типичный материал |
|---|---|---|
| Пробки для бутылок | Не протекает, легко открывается | Полипропилен (ПП / PP): |
| Чашки для йогурта | Безопасно для пищевых продуктов, легко штабелируется. | Полистирол (ПС) |
| Косметические банки | Прозрачный, стильный, не пропускает воздух. | Поликарбонат (ПК): |
| Бутылки с лекарствами | Трудно для детей, очень прочный | ПЭ высокой плотности (ПЭВП) |
| Кофейные стручки | Выдерживает высокие температуры, герметично закрыт. | Полипропилен (ПП / PP): |
Для упаковки вы можете выбрать один из множества видов пластика. Некоторые виды пластика не пропускают воздух и воду, другие позволяют видеть содержимое. Вы можете выбрать цвет, форму и отделку, чтобы ваша упаковка выглядела особенной.
Совет: Чтобы использовать меньше пластика, делайте стенки тоньше или используйте переработанный пластик. Многие компании используют экологически чистый пластик, чтобы помочь Земле.
Литье под давлением позволяет производить большое количество упаковки одновременно. Можно выпускать миллионы крышек или контейнеров каждый месяц. Это помогает удовлетворять спрос и экономить деньги. В процессе используется почти весь материал, поэтому отходов практически нет.
Литье под давлением – это надежный и прочный способ упаковки. Продукты питания, лекарства и косметика нуждаются в качественной упаковке для обеспечения их сохранности. Вы можете соблюдать правила техники безопасности и радовать клиентов.
При планировании новой упаковки подумайте о литье под давлением. Вы получите прочную, безопасную и привлекательную упаковку, которая будет соответствовать вашим потребностям.
Теперь вы знаете основные этапы и правила техники безопасности при литье под давлением. Освоив эти основы, вы сможете создавать более качественные изделия и избегать многих распространенных ошибок. Многие компании используют научно обоснованные методы литья для улучшения качества деталей. Они также применяют системы управления в реальном времени для экономии средств.
- Научные методы помогают совершать меньше ошибок и сохранять неизменными все компоненты.
- Зная свойства материалов, вы сможете выбрать лучший пластик.
- Наблюдение за работой оборудования в режиме реального времени помогает быстрее устранять неполадки.
| Следующие шаги | Ресурс |
|---|---|
| Изучите основы процесса. | Статья о ЧВК |
| Изучите передовые методы | Stanek и др., 2011 |
| Откройте для себя новые приложения | Хини и Грин, 2019 |
Совет: Продолжайте учиться и обращайтесь за помощью к экспертам. Это поможет вам каждый раз добиваться отличных результатов.
FAQ
Какова основная статья расходов при литье под давлением?
Большую часть затрат составляет изготовление пресс-формы. На начальном этапе вы тратите много денег на ее создание. После этого стоимость каждой детали значительно снижается. Вы экономите больше денег, когда производите много деталей.
Как предотвратить дефекты при литье под давлением?
Чтобы избежать дефектов, необходимо использовать правильную температуру, давление и время цикла. Также следует проверять форму на наличие повреждений. Очистите материалы и соблюдайте проектные правила в отношении толщины стенок и углов уклона.
Можно ли использовать переработанный пластик в литье под давлением?
Да, вы можете использовать переработанный пластик. Многие заводы смешивают переработанные гранулы с новыми. Это помогает сэкономить деньги и защитить окружающую среду. Всегда проверяйте, подходит ли переработанный материал для вашего продукта.
Какие пластмассы лучше всего подходят для литья под давлением?
Для изготовления изделий можно использовать множество видов пластика. Наиболее распространенные варианты включают АБС-пластик, ПП, ПЭ и ПК. Каждый вид пластика обладает своими особыми преимуществами. Выберите тот, который соответствует требованиям вашего изделия по прочности, безопасности и стоимости.
Как выбрать подходящую конструкцию пресс-формы?
Вы учитываете форму, размер и назначение детали. Поддерживайте равномерную толщину стенок. Добавьте углы уклона для облегчения извлечения. Используйте ребра жесткости для прочности. Обратитесь к специалистам, чтобы убедиться, что ваша пресс-форма соответствует вашим потребностям.
Безопасно ли литье под давлением для изготовления медицинских деталей?
Да, методом литья под давлением можно изготавливать безопасные медицинские детали. Используйте пластмассы медицинского класса. Соблюдайте строгие правила очистки и контроля качества. Это обеспечит безопасность вашей продукции для врачей и пациентов.
Насколько быстро можно изготавливать детали методом литья под давлением?
Вы можете изготавливать детали очень быстро. Большинство циклов занимает менее минуты. Автоматизированные станки помогают производить тысячи деталей каждый день. Такая скорость делает литье под давлением идеальным решением для крупных заказов.
Совет: Всегда тестируйте первые детали перед началом серийного производства. Это поможет выявить проблемы на ранней стадии и сэкономить время.