
Dentre os diversos métodos de fabricação, a fundição sob pressão se destaca como um dos mais importantes. Com a fundição sob pressão, as empresas podem fabricar componentes metálicos robustos, precisos e complexos de forma eficiente. As indústrias automotiva, aeroespacial, eletrônica e de dispositivos médicos fazem uso extensivo desses processos.
Neste guia, exploraremos o funcionamento da fundição sob pressão, os materiais mais comuns e como selecionar a liga e o acabamento superficial adequados. Além disso, abordaremos a produção de moldes e os critérios para escolher um parceiro de fundição sob pressão confiável. Seja você um iniciante na área de manufatura ou esteja buscando soluções de produção aprimoradas, este artigo oferece informações valiosas para orientar suas decisões.
O que é fundição?
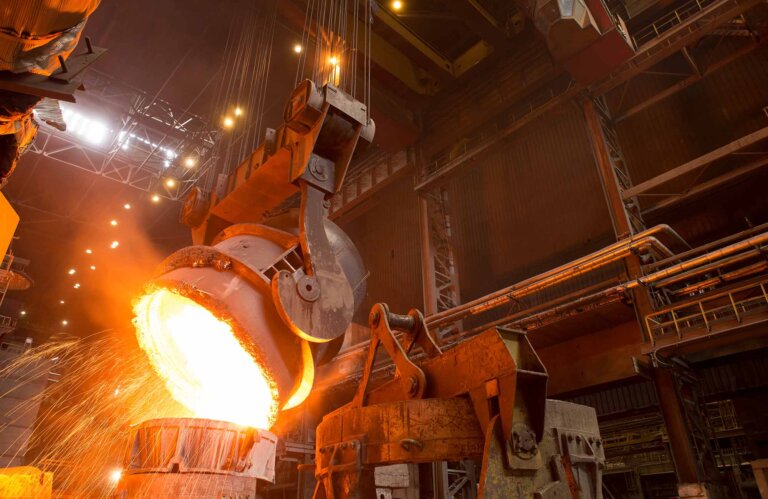
A fundição sob pressão é um processo de fundição de metais que envolve forçar metal fundido sob alta pressão para dentro de uma cavidade de molde. A cavidade do molde é formada utilizando duas matrizes de aço ferramenta endurecido, usinadas no formato desejado, que funcionam como um molde de injeção durante o processo.
6 Tipos de Fundição Sob Pressão
🔩 1. Fundição sob pressão em câmara quente
✅ Ideal para:
-
Metais com baixo ponto de fusão : zinco, magnésio, chumbo e algumas ligas de cobre.
🔧 Como funciona:
-
O mecanismo de injeção fica submerso em metal fundido.
-
O metal é alimentado na cavidade da matriz através de um sistema de pescoço de ganso.
💡 Vantagens:
-
Tempos de ciclo rápidos
-
Alta eficiência de produção
-
Longa vida útil do chip (especialmente com zinco)
-
Menor manutenção
❌ Desvantagens:
-
Não é adequado para metais com alto ponto de fusão, como o alumínio (danificaria os componentes do pescoço de ganso).
❄️ 2. Fundição sob pressão em câmara fria
Existem quatro tipos principais de fundição sob pressão, cada um adequado para diferentes aplicações, dependendo do tipo de metal, da complexidade da peça, do volume de produção e do acabamento superficial exigido. A seguir, os 6 tipos mais comuns de fundição sob pressão:
✅ Ideal para:
-
Metais com alto ponto de fusão : alumínio, latão, ligas de cobre.
🔧 Como funciona:
-
O metal fundido é vertido manual ou automaticamente em uma câmara de injeção fria e, em seguida, forçado para dentro da matriz por meio de um pistão.
💡 Vantagens:
-
Capaz de processar metais que são muito corrosivos ou quentes para sistemas de câmara quente.
-
Boas propriedades mecânicas
-
Amplamente utilizado nas indústrias automotiva e aeroespacial.
❌ Desvantagens:
-
Ciclos mais lentos do que na câmara quente.
-
Equipamentos e manuseio mais complexos
🌀 3. Fundição sob pressão a vácuo
✅ Ideal para:
-
Peças de alumínio e magnésio de alto desempenho (ex.: peças estruturais aeroespaciais e automotivas)
🔧 Como funciona:
-
Cria-se um vácuo na cavidade do molde antes da injeção do metal para reduzir o aprisionamento de ar.
💡 Vantagens:
-
Minimiza a porosidade (melhor para soldagem e tratamento térmico)
-
Aumenta a resistência e a integridade estrutural.
-
Melhor acabamento superficial
❌ Desvantagens:
-
Maquinaria mais cara
-
Tempos de ciclo mais lentos
🧬 4. Fundição sob pressão (forjamento de metal líquido)
✅ Ideal para:
-
Componentes de alumínio e magnésio de alta resistência
🔧 Como funciona:
-
O metal fundido é vertido em uma matriz aberta e comprimido sob alta pressão até solidificar.
💡 Vantagens:
-
Porosidade muito baixa
-
Excelentes propriedades mecânicas (quase como forjadas)
-
Ideal para peças que requerem tratamento térmico.
❌ Desvantagens:
-
Menor taxa de produção
-
Maior custo do equipamento
🧬 5. Fundição por Gravidade (GDC)
✅ Ideal para:
-
A fundição por gravidade é mais adequada para metais não ferrosos com boa fluidez e pontos de fusão relativamente baixos.
| Material | Por que é adequado | Aplicações |
|---|---|---|
| Ligas de alumínio | Leve, boa fluidez, resistência à corrosão | Peças de motor, carcaças, utensílios de cozinha |
| Ligas de magnésio | Muito leve, com boa relação resistência/peso. | Peças automotivas e aeroespaciais |
| Ligas de cobre (por exemplo, latão, bronze) | Boa condutividade térmica/elétrica | Acessórios de encanamento, componentes elétricos |
| Ligas de zinco | Boa fluidez, fácil de moldar detalhes finos. | Componentes pequenos e complexos, hardware |
🔧 Como funciona:
-
O princípio da fundição por gravidade consiste em preencher o molde metálico com metal fundido utilizando apenas a gravidade, sem qualquer força ou pressão externa.
💡 Vantagens:
-
Menor custo de ferramentas e equipamentos em comparação com a LPDC.
-
Ciclos de produção mais rápidos , resultando em maior produtividade para peças simples.
-
Bom acabamento superficial e precisão dimensional.
-
O molde permanente permite o uso repetido e a obtenção de peças consistentes.
-
Adequado para lotes de produção de médio a grande porte.
-
Processo e maquinário relativamente simples.
❌ Desvantagens:
-
Maior porosidade devido ao enchimento turbulento e descontrolado.
-
Complexidade de projeto limitada , especialmente para peças de paredes finas ou intrincadas.
-
Menor controle sobre o fluxo de metal , o que pode levar a defeitos de fundição.
-
As propriedades mecânicas podem ser inferiores, a menos que sejam submetidas a processamento adicional (por exemplo, tratamento térmico).
-
O processo de despejo manual pode introduzir inconsistências.
🧬 6. Fundição sob baixa pressão (LPDC)
✅ Ideal para:
A liga de alumínio é um material ideal para fundição sob baixa pressão e é amplamente utilizada nas indústrias automotiva, de eletrônicos de consumo e médica.
| Material | Características que combinam com LPDC | Aplicações comuns |
| Ligas de Magnésio | Leve, boa resistência, capacidade de arremesso razoável | Componentes automotivos, invólucros eletrônicos |
| Ligas de cobre | Alta condutividade, boa resistência, resistência à corrosão | Peças elétricas, acessórios de encanamento |
| Resina | Boa fluidez e usinabilidade | Válvulas, ferragens decorativas |
| Ligas de Alumínio | Leve, boa resistência, capacidade de arremesso razoável
Boa resistência mecânica, resistência à corrosão, boa fluidez e usinabilidade. |
Amplamente utilizado em rodas automotivas, componentes de motores e estruturas aeroespaciais. |
🔧 Como funciona:
-
A fundição sob baixa pressão funciona com base no princípio de forçar o metal fundido para cima, em direção à cavidade de um molde, utilizando ar a baixa pressão, resultando em um preenchimento suave e controlado e em peças fundidas de alta qualidade.
💡 Vantagens:
-
Porosidade muito baixa devido ao fluxo metálico suave e laminar.
-
Excelente precisão dimensional e acabamento superficial.
-
Melhores propriedades mecânicas , adequadas para tratamento térmico.
-
Permite geometrias complexas e de paredes finas
-
Processo altamente controlável , reduzindo o desperdício e melhorando a repetibilidade.
-
Ideal para peças estruturais grandes , como rodas automotivas e componentes de chassis.
❌ Desvantagens:
-
Custos mais elevados de equipamentos e ferramentas
-
Tempos de ciclo mais longos em comparação com o GDC.
-
Configuração e controle de processos mais complexos
-
Requer sistemas pressurizados e maior experiência operacional.
Vantagens e desvantagens do processo de fundição sob pressão
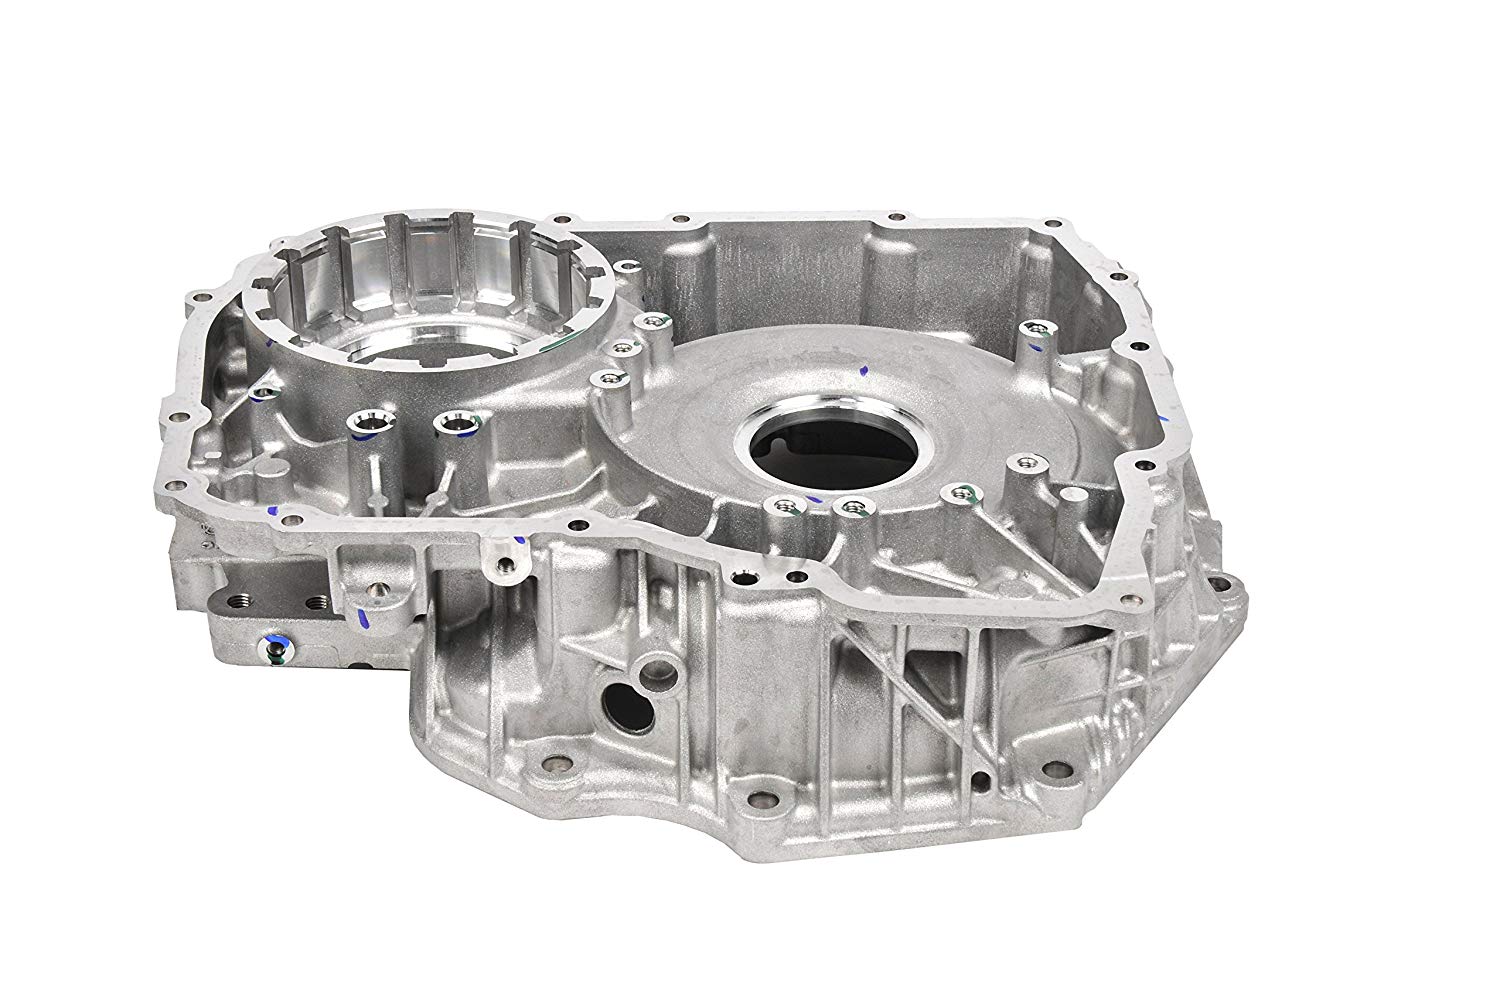
A fundição sob pressão é um processo de fabricação no qual o metal fundido é injetado sob alta pressão em uma cavidade de molde. É amplamente utilizada para produzir peças metálicas complexas com excelente acabamento superficial e precisão dimensional. Aqui está uma análise das vantagens e desvantagens :
✅ Vantagens da fundição sob pressão
-
Alta Precisão e Exatidão
-
Produz peças com tolerâncias rigorosas e dimensões consistentes.
-
Geralmente, são necessários apenas procedimentos mínimos de usinagem ou acabamento.
-
-
Excelente Acabamento Superficial
-
As peças saem com uma superfície lisa, reduzindo a necessidade de pós-processamento.
-
-
Alta taxa de produção
-
Ideal para produção em massa — uma vez que o molde esteja pronto, milhares de peças podem ser fabricadas rapidamente.
-
-
Peças duráveis e resistentes
-
Boas propriedades mecânicas, especialmente com metais não ferrosos como alumínio, zinco e magnésio.
-
-
Flexibilidade de design
-
Formas complexas, paredes finas e detalhes minuciosos são facilmente alcançáveis.
-
-
Eficiência Material
-
Geração mínima de resíduos; o excesso de metal geralmente pode ser reciclado.
-
❌ Desvantagens da fundição sob pressão
-
Alto custo inicial
-
Moldes (matrizes) caros e custos de preparação tornam a produção economicamente viável apenas para grandes volumes.
-
-
Limitado a metais não ferrosos
-
Normalmente usado com alumínio, zinco e magnésio. Não é adequado para aço ou ferro.
-
-
Problemas de porosidade
-
O gás aprisionado pode levar à porosidade, o que pode enfraquecer a peça e afetar o acabamento da superfície ou o revestimento.
-
-
Limitações de tamanho
-
Ideal para peças de pequeno a médio porte; peças grandes podem exigir equipamentos especializados e dispendiosos.
-
-
Tempo De Espera
-
O projeto e a produção do molde levam tempo, o que pode atrasar a produção inicial.
-
-
Pós-processamento limitado (ex.: tratamento térmico)
-
Algumas ligas fundidas sob pressão não podem ser tratadas termicamente com facilidade, o que limita as melhorias nas propriedades mecânicas.
-
Resumo das vantagens e desvantagens da fundição sob pressão:
| Aspecto | Fundição |
|---|---|
| Custo (de configuração) | Alto |
| Custo (por unidade) | Baixo (em volume) |
| Tolerância/Precisão | Excelente |
| Volume de produção | Alto |
| Metais Adequados | Somente metais não ferrosos |
| Revestimento de superfície | Muito Bom |
| Impacto Ambiental | Moderado (a reciclagem ajuda) |
Fundição sob pressão em comparação com outros processos de fabricação
Segue uma comparação da fundição sob pressão com outros processos de fabricação comuns, destacando suas vantagens e as situações em que alternativas podem ser mais adequadas:
🔧 1. Fundição sob pressão vs. Fundição de areia
| Característica | Fundição | Fundição de areia |
|---|---|---|
| Revestimento de superfície | Suave, de alta qualidade | Superfície mais áspera |
| Precisão dimensional | Alto | Moderado |
| Custo de Ferramentas | Alto (matrizes caras) | Baixo (moldes baratos) |
| Volume de produção | Alto | Baixo para médio |
| Tipos de materiais | Metais não ferrosos (principalmente) | Ferrosos e não ferrosos |
| Tempo de preparação | Longo (devido ao projeto da matriz) | Baixo |
| Tamanho da peça | Pequeno a médio | Pequeno a muito grande |
| Tempo de Ciclo | Muito curto (produção rápida) | Longo (resfriamento lento, manuseio manual) |
| Reutilização do molde | Milhares de ciclos | Uso único |
🔹 Resumo :
-
Utilize a fundição sob pressão para peças metálicas de alto volume , precisas e esteticamente agradáveis .
-
Utilize a fundição em areia para peças grandes , de baixo volume ou de metais ferrosos.
🛠️ 2. Fundição sob pressão vs. Moldagem por Injeção
| Característica | Fundição | Moldagem por Injeção |
|---|---|---|
| Material | Metais (principalmente alumínio, zinco, etc.) | Termoplásticos (plásticos) |
| Custo de Ferramentas | Alto | Alto |
| Volume de produção | Alto | Alto |
| Revestimento de superfície | Excelente | Excelente |
| Peso dos produtos | Mais pesado (metal) | Isqueiro (plástico) |
| Resistência (Strength) | Alto (metal) | Inferior (plástico) |
| Aplicações | Automotivo, eletrônica, ferramentas | Bens de consumo, produtos médicos e embalagens. |
🔹 Resumo :
-
A fundição sob pressão é a melhor opção para peças metálicas resistentes e duráveis.
-
A moldagem por injeção é a melhor opção para peças plásticas , apresentando vantagens de produção semelhantes.
⚙️ 3. Fundição sob pressão vs. Usinagem CNC
| Característica | Fundição | Usinagem CNC |
|---|---|---|
| Resíduos de materiais | Baixo (canais de injeção/malha recicláveis) | Alto (material removido) |
| Tolerância | Alto | Muito alta (precisa) |
| Complexidade do Projeto | Alto (formas complexas possíveis) | Alto, mas frequentemente limitado por ferramentas. |
| Velocidade (por peça) | Muito rápido (após a configuração) | Mais lento |
| Custo (por peça) | Baixo volume | Alto (especialmente em volume) |
| Tempo de preparação | Alto | Baixo para médio |
🔹 Resumo :
-
A fundição sob pressão é a melhor opção para a produção em massa de formas complexas.
-
A usinagem CNC se destaca em trabalhos de baixo volume , alta precisão ou protótipos.
🧰 4. Fundição sob pressão vs. Forjar
| Característica | Fundição | Forjar |
|---|---|---|
| Resistência (Strength) | Bom, mas pode apresentar porosidade. | Muito alto (estrutura do grão melhorada) |
| Complexidade de design | Alto (formas complexas, paredes finas) | Baixo a moderado |
| Revestimento de superfície | Excelente | áspero |
| Precisão dimensional | Alto | Moderado |
| Custo | Menor em alto volume | Maior por unidade |
🔹 Resumo :
-
O processo de forjamento produz peças muito resistentes para uso estrutural.
-
A fundição sob pressão oferece maior flexibilidade de design e melhor acabamento.
Seleção de materiais para fundição sob pressão
🧪 Introdução aos materiais de fundição sob pressão:
A fundição sob pressão consiste em forçar metal fundido para dentro de uma cavidade de molde sob alta pressão. A escolha do material é crucial, pois afeta as propriedades mecânicas, a resistência à corrosão, o acabamento superficial, a usinabilidade e o custo. A fundição sob pressão normalmente utiliza metais não ferrosos devido aos seus pontos de fusão mais baixos e melhores características de fluidez.
| Fator | Alumínio: | zinco | Magnésio | Cobre |
|---|---|---|---|---|
| Resistência (Strength) | Moderado | Alto | Moderado | Alto |
| Peso | Baixo | Moderado | Muito baixo | Alto |
| Custo (material) | Moderado | Baixo | Alto | Muito alto |
| Resistência à Corrosão | Alto | Moderado | Baixo a moderado | Alto |
| Usinabilidade | Boa | Excelente | Excelente | Moderado |
| Morrer a Vida | Moderado | Muito alto | Alto | Baixo |
| Ponto de fusão (° C) | ~ 660 | ~ 390 | ~ 650 | ~ 1080 |
Serviço de fundição de alumínio
O alumínio, um material fundamental na fundição sob pressão, é utilizado na fundição em câmara fria com ligas que contêm magnésio, cobre e silício. A fundição de alumínio sob pressão é ideal para a produção de peças complexas e com detalhes finos, pois é leve e possui ótima estabilidade dimensional. Também oferece benefícios como resistência a altas temperaturas, excelente condutividade e resistência à corrosão.
As ligas de alumínio mais comuns para fundição sob pressão incluem:
| 360 | A360 | 380 | A380 | 383 | |
| Densidade | 2.63g / cm³ | 2.63g / cm³ | 2.74g / cm³ | 2.71g / cm³ | 2.74g / cm³ |
| Faixa de fusão (℃) | 557-596 | 557-596 | 540-595 | 540-595 | 516-582 |
| Electrical
Condutividade |
30% SIGC | 29% SIGC | 27% SIGC | 23% SIGC | 23% SIGC |
| Térmico
Condutividade |
113 W/(m' K) | 113 W/(m' K) | 96.2 W/(m' K) | 96.2 W/(m' K) | 96.2 W/(m' K) |
| Resistência à tração | 300 MPa | 320 MRa | 320 MRa | 320 MRa | 310 MRa |
| Resistência ao escoamento | 170 MPa | 170 MPa | 170 MPa | 170 MPa | 170 MPa |
| Dureza: | 75 BHN | 75 BHN | 75 BHN | 75 BHN | 75 BHN |
| Força de fadiga | 140 MPa | 140 MPa | 140 MPa | 140 MPa | 140 MPa |
| Força de cisalhamento | 190 MPa | 190 MPa | 190 MPa | 190 MPa | 190 MPa |
| Alongamento | 2.5% | 2.5% | 2.5% | 2.5% | 2.5% |
-
Vantagens do alumínio para fundição sob pressão:
-
Leve, mas forte
-
Excelente resistência à corrosão
-
Boa condutividade térmica e elétrica
-
Reciclável
-
-
Aplicações da fundição de alumínio sob pressão: peças automotivas, carcaças de componentes eletrônicos, ferramentas elétricas.
Serviço de fundição sob pressão de zinco
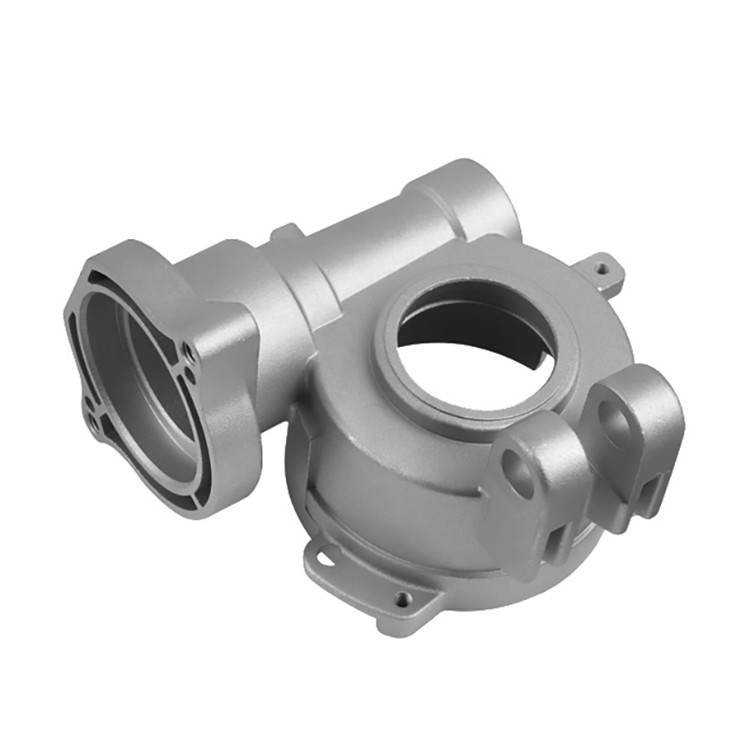
As ligas de zinco são um material fundamental para aplicações de fundição sob pressão. A fundição de zinco é preferida por suas excelentes qualidades de revestimento, além de benefícios adicionais como alta resistência ao impacto e ductilidade. É uma escolha popular entre os fabricantes por ser fácil de fundir com uma máquina de fundição sob pressão de câmara quente, e sua capacidade de fundição minimiza o desgaste do molde. O zinco é frequentemente misturado com cobre, magnésio e alumínio, pois é mais denso que o magnésio e o alumínio.
As ligas de zinco mais comuns utilizadas na fundição sob pressão incluem:
| Grau de liga | Zamac 2 | Zamac 3 | Zamac 5 | Zamac 7 | ZA-8 |
| Densidade (g / cm³) | 6.7 | 6.6 | 6.7 | 6.8 | 6.9 |
| Ponto de fusão (℃) | 383-386 | 381-387 | 379-386 | 380-386 | 381-387 |
| Condutividade térmica (W/m`K) | 109 | 116 | 113 | 113 | 116 |
| Coeficiente de Expansão Térmica (10^-6/K) | 26.5 | 27.5 | 26.9 | 26.5 | 26.5 |
| Condutividade Elétrica (% IACS) | 27 | 27 | 27 | 27 | 26 |
| Composição Química Principal | 3.5-4.3% Al 0.02-0.05% mg 0.035-0.06% Cu |
3.5-4.3% Al 0.03% Mg 0.03% Cu |
3.5-4.3% Al 0.035% Mg 0.035% Cu |
3.5-4.3% Al 0.03-0.06% mg 0.03-0.06% Cu |
3.5-4.3% Al 0.05-0.5% mg 0.005-0.03% Cu 0.005-0.03% Ni 0.005-0.03% Fe |
| Resistência à tração (MPa) | 295 | 255 | 310 | 345 | 380 |
| Força de rendimento (MPa) | 240 | 215 | 230 | 275 | 320 |
| Alongamento (%) | 2 | 3 | 6 | 3 | 1 |
| Dureza (HB) | 82 | 70 | 90 | 95 | 100 |
| Principais Diferenças | Contém menos Mg e Cu, adequado para peças maiores. | Contém menos Mg e Cu, adequado para peças maiores. | Contém menos Mg e Cu, adequado para peças maiores. | Contém mais Mg e Cu, adequado para peças com formatos complexos. | Contém Mg, Cu, Ni e Fe, com maior resistência e dureza. |
| Principais aplicações de fundição | Peças automotivas, de mobiliário, eletrodomésticos e mecânicas | Ferramentas elétricas, ferramentas manuais, brinquedos | Maquinaria, arquitetura e automóveis | Automotivo, elétrico, hardware | Industrial, automotivo, elétrico |
-
Vantagens do zinco para fundição sob pressão:
-
Alta resistência e tenacidade
-
Excelente precisão dimensional e acabamento superficial
-
Ponto de fusão mais baixo (economiza energia)
-
Vida útil prolongada da matriz (menor desgaste da matriz)
-
-
Aplicações da fundição de zinco sob pressão : eletrônicos de consumo, peças internas automotivas, fechaduras, engrenagens.
Fundição sob pressão de ligas de magnésio:
-
Graus populares : AZ91D, AM60B
-
Vantagens do magnésio para fundição sob pressão :
-
Muito leve (metal estrutural mais leve)
-
Boa relação força-peso
-
Boa usinabilidade
-
-
Desvantagens do magnésio para fundição sob pressão :
-
Mais caro
-
Suscetível à corrosão sem revestimento
-
-
Aplicações da fundição de magnésio sob pressão : aeroespacial, automotiva, dispositivos móveis
Ligas de cobre Fundição sob pressão:
-
Menos comum na fundição sob alta pressão, mas às vezes é usado em fundição especializada de baixa pressão ou por gravidade.
-
Vantagens do cobre para fundição sob pressão:
-
Alta resistência e resistência ao desgaste
-
Excelente condutividade elétrica e térmica
-
-
Desvantagens do cobre para fundição sob pressão:
-
Alto ponto de fusão (maior tensão na matriz)
-
Caro
-
-
Aplicações : Conectores elétricos, componentes de encanamento
O que observar ao selecionar ligas para fundição sob pressão
A liga metálica escolhida afeta diretamente o desempenho do produto final e o custo de produção. Para fazer a escolha certa, leve em consideração estes cinco pontos:
1. Propriedades mecânicas
Escolha uma liga que atenda aos requisitos de resistência, dureza e durabilidade da peça final. O desempenho mecânico varia entre as ligas.
2. Resistência à Corrosão
Considere o ambiente ao qual a peça será exposta. A exposição a produtos químicos, umidade ou variações de temperatura pode afetar a liga. O zinco e o alumínio oferecem boa resistência natural à corrosão, mas algumas ligas podem necessitar de revestimentos adicionais.
3. Condutividade Térmica
Se a peça precisar gerenciar calor ou manter temperaturas estáveis, considere uma liga com alta condutividade térmica. Ligas à base de cobre são frequentemente usadas quando a transferência de calor eficiente é importante.
4. Usinabilidade
Caso seja necessário usinagem CNC ou outro pós-processamento, certifique-se de que a liga possa ser usinada sem muita dificuldade. Algumas ligas são mais fáceis de trabalhar, enquanto outras podem exigir ferramentas ou técnicas especiais.
5. Custo: Avaliar
Analise o custo total, não apenas o preço da matéria-prima. Inclua a eficiência da produção, as necessidades de usinagem e as etapas de acabamento. Algumas ligas são mais caras de processar, mesmo que o custo da matéria-prima seja baixo.
Como fazer um Molde para fundição sob pressão
Um molde de fundição sob pressão possui duas partes principais: a parte da tampa, fixada em uma placa estacionária, e a parte de ejeção, fixada em uma placa móvel. Para produzir peças complexas com características como furos ou roscas, alguns moldes incluem componentes extras, como guias e machos.
Dependendo do tamanho da peça, um molde pode conter múltiplas cavidades para produzir diversas peças em um único ciclo. Esses moldes podem ser multicavidades, com cavidades idênticas, ou moldes de família, que incluem diferentes formatos de cavidade para fabricar várias peças simultaneamente.
Os moldes de fundição sob pressão devem ser fortes, resistentes ao calor e ao desgaste. Também precisam de boa ductilidade para suportar o uso repetido. A maioria é feita de aço ferramenta temperado e tratado termicamente. Esses moldes são construídos para suportar milhares de ciclos de fundição por hora e podem durar até dois milhões de ciclos durante sua vida útil. Além disso, precisam suportar altas forças de fechamento.
O processo de fabricação de moldes começa com o CAD (Desenho Auxiliado por Computador) e ferramentas de simulação específicas para fundição. Assim como os moldes de injeção, os moldes de fundição sob pressão precisam de canais de alimentação, canais de distribuição e respiros para guiar o metal fundido para dentro da cavidade. Pinos extratores e sistemas de travamento também são necessários para liberar as peças e manter o molde fechado durante a fundição.
A usinagem CNC é amplamente utilizada na fabricação de moldes para fundição sob pressão. O processo geralmente começa com o desbaste do formato do molde, seguido por tratamento térmico e, por fim, acabamento para atingir as dimensões finais. Para moldes de produção rápida ou protótipos, pode-se utilizar a usinagem rápida. Isso pode envolver usinagem CNC ou métodos como a Sinterização Seletiva a Laser (SLS).

Aplicações dos Processos de Fundição Sob Pressão
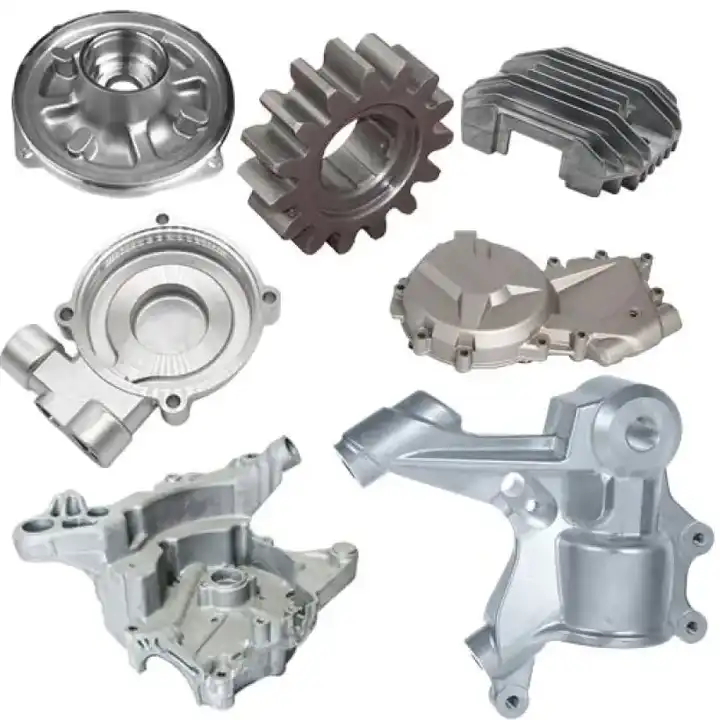
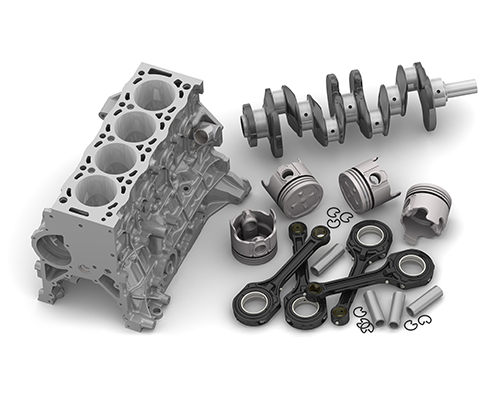
A fundição sob pressão é amplamente utilizada para produzir peças duráveis e versáteis, como componentes de motores e invólucros eletrônicos. O processo oferece uma variedade de opções de materiais, uma grande área de construção e a capacidade de criar componentes complexos, precisos e de paredes finas.
O que a NOBLE pode fazer pelo acabamento do seu produto
Na NOBLE, oferecemos uma ampla variedade de tratamentos de superfície para aprimorar suas peças. Esses acabamentos superficiais melhoram a aparência, a dureza e a resistência à corrosão e a produtos químicos. Eles também suavizam as irregularidades do percurso da ferramenta e cobrem quaisquer marcas deixadas durante a usinagem CNC.
Aqui estão algumas opções de acabamento que podem ser adequadas para suas peças personalizadas.
| Nome | Descrição | Materiais | Cor | Textura | |
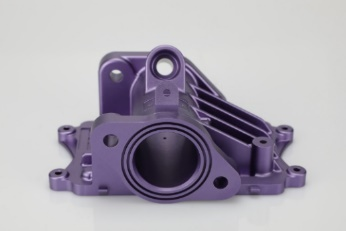 |
Anodização | A anodização melhora a resistência à corrosão, aumenta a resistência ao desgaste e a dureza, além de proteger a superfície do metal. É amplamente utilizada em peças mecânicas, aeronaves, peças automotivas, instrumentos de precisão, etc. | Alumínio: | Claro, preto, cinza, vermelho, azul, ouro. | Acabamento liso e fosco |
 |
Powder Coating | A pintura a pó é um tipo de revestimento aplicado na forma de um pó seco e fluido. Ao contrário da tinta líquida convencional, que é aplicada por meio de um solvente que evapora, a pintura a pó é geralmente aplicada eletrostaticamente e, em seguida, curada sob calor ou luz ultravioleta. | Alumínio, aço inoxidável, aço | Preto, qualquer código RAL ou número Pantone | Brilho ou semi-brilho |
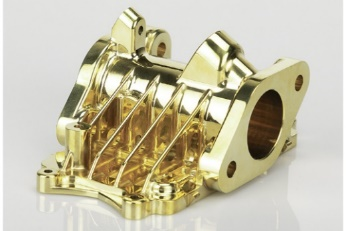 |
galvanoplastia | A galvanoplastia pode ter fins funcionais, decorativos ou relacionados à corrosão. Muitas indústrias utilizam o processo, incluindo o setor automotivo, no qual a cromagem de peças de aço de automóveis é comum. | Alumínio, aço, aço inoxidável | N/D | Acabamento liso e brilhante |
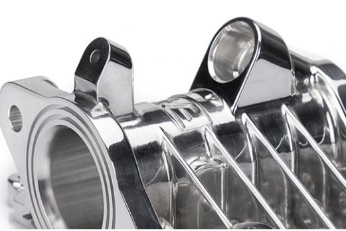 |
polimento | O polimento é o processo de criação de uma superfície lisa e brilhante, seja por atrito físico da peça ou por ação química. O processo produz uma superfície com significativa reflexão especular, mas em alguns materiais pode reduzir a reflexão difusa. | Alumínio, latão, aço inoxidável, aço | N/D | Lustroso |
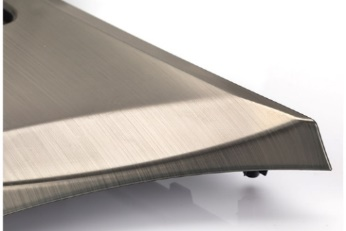 |
Escovar | A escovação é um processo de tratamento de superfície no qual cintas abrasivas são usadas para desenhar traços na superfície de um material, geralmente para fins estéticos. | ABS, Alumínio, Latão, Aço Inoxidável, Aço | N/D | Cetim |
Fundição in a indústria automotiva
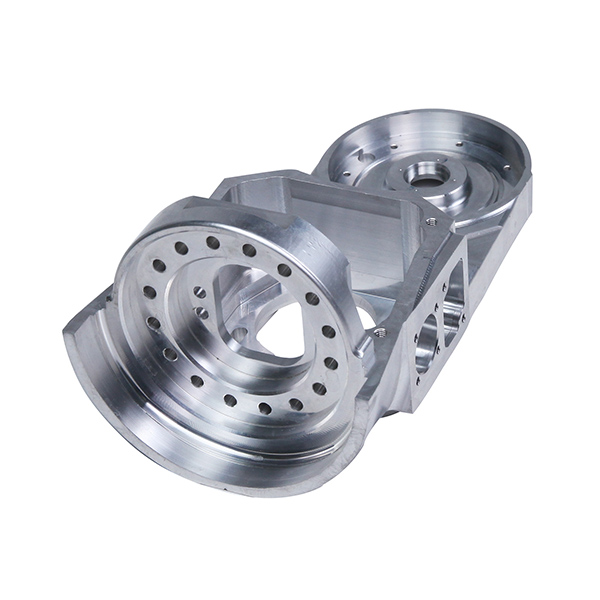
A fundição sob pressão é comumente aplicada no setor automotivo, especialmente para peças de alumínio, como caixas de câmbio e suportes de motor. A fundição sob pressão de magnésio funciona bem para estruturas e painéis de assentos, enquanto a fundição sob pressão de zinco é adequada para peças de combustível e freio.
Fundição sob pressão na indústria aeroespacial
A indústria aeroespacial depende da fundição sob pressão para produzir peças leves e de alta qualidade. Os fabricantes preferem esse método por sua relação custo-benefício e capacidade de atender aos padrões exigentes do setor.
Fundição sob pressão na indústria médica
A fundição sob pressão desempenha um papel vital na indústria médica. Ela garante a produção de peças leves e de alta qualidade que atendem a padrões rigorosos, tornando-se o método preferido para componentes críticos.
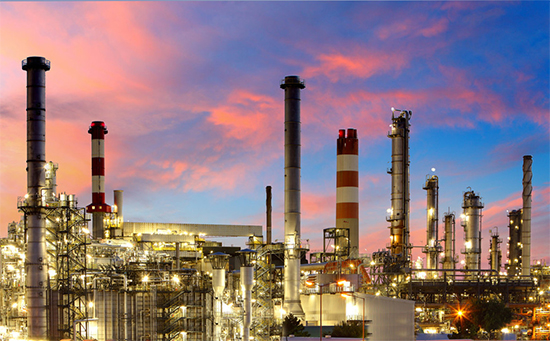
Fundição sob pressão na indústria de energia
A fundição sob pressão é uma técnica fundamental na indústria de energia para a criação de peças duráveis e de alta precisão para aplicações como células de combustível, trocadores de calor e sistemas de energia renovável. Sua popularidade se deve ao fato de atender à necessidade do setor por eficiência e custo-benefício.
Como escolher o fabricante certo de peças fundidas sob pressão
Escolher um fabricante de peças fundidas não se resume apenas ao preço — trata-se de encontrar o parceiro certo para o seu produto. Veja como fazer a escolha certa:
1. Saiba o que você precisa
Comece por definir claramente as necessidades do seu projeto. Isso inclui especificações das peças, quantidade do pedido, padrões de qualidade, tratamento de superfície e cronograma de entrega. Ter um plano claro ajudará você a se comunicar melhor com os fornecedores e a avaliar se eles podem atender às suas expectativas.
2. Verifique os antecedentes deles
Procure fabricantes com experiência comprovada em fundição sob pressão. Analise o histórico deles, especialmente no trabalho com os materiais relevantes para o seu projeto. Também é útil verificar quais setores eles atenderam e se já produziram peças complexas semelhantes.
3. Veja o que eles conseguem suportar.
Examine os equipamentos e a capacidade de produção do fabricante. Isso inclui o tamanho das máquinas, as ferramentas disponíveis e o suporte para processos secundários, como usinagem CNC, acabamento superficial e montagem. Certifique-se de que as instalações atendam à sua escala de produção e às suas necessidades técnicas.
4. Pergunte sobre a qualidade.
Pergunte sobre os sistemas de controle de qualidade. Procure empresas que sigam padrões reconhecidos, como as certificações ISO. Além disso, verifique as rotinas de inspeção, os procedimentos de teste e como garantem a qualidade do produto em todas as etapas.
5. Obtenha ajuda em engenharia
Verifique se o fabricante pode apoiá-lo nas fases de projeto e engenharia. Um parceiro qualificado pode oferecer sugestões para aprimorar o projeto visando a fabricação, reduzir custos e selecionar os melhores materiais e processos.
6. Fale, frequentemente
Uma boa comunicação é crucial. Escolha um fabricante que seja receptivo, aberto a feedbacks e disposto a fornecer atualizações ao longo do projeto. Uma atitude cooperativa ajuda a evitar atrasos e mal-entendidos.
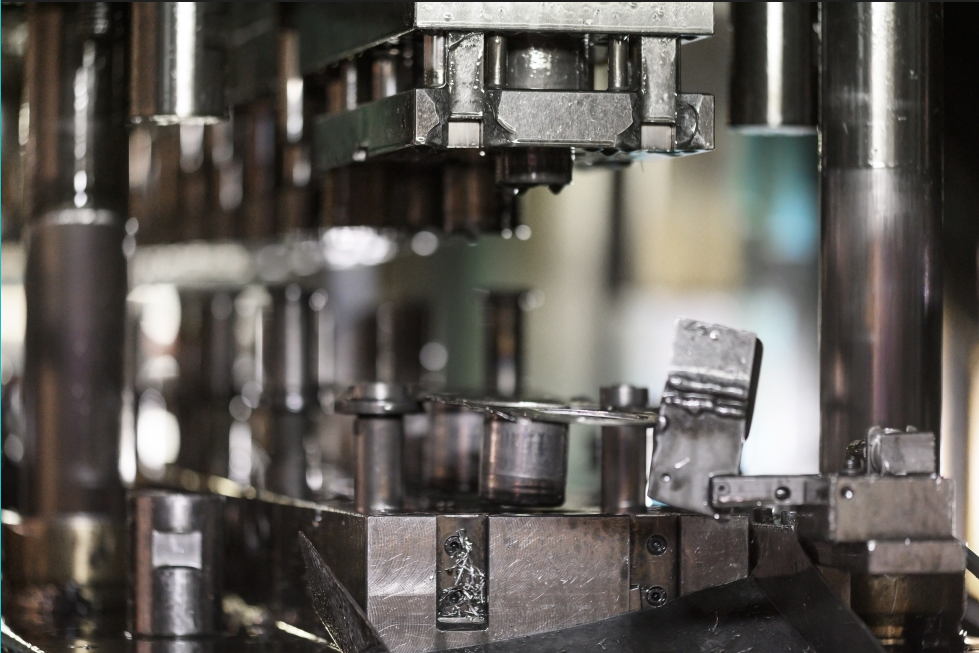
Considerações finais da análise do Fortune Dragon
Para a produção em massa de componentes metálicos duráveis e detalhados, a fundição sob pressão é uma escolha inteligente. Quando aprimorada com usinagem CNC, torna-se uma solução de fabricação altamente precisa e versátil.
Os principais fatores de sucesso incluem a seleção inteligente de materiais, o projeto eficiente do molde e o acabamento superficial adequado. Compreender bem cada etapa do processo ajuda a tomar melhores decisões e a otimizar tanto o custo quanto o desempenho.
A NOBLE oferece a experiência e as capacidades necessárias para fornecer soluções confiáveis de fundição sob pressão, personalizadas para o seu projeto.
Pronto para começar? Entre em contato conosco — estamos aqui para ajudar!
Perguntas Frequentes
1. Por que a fundição sob pressão é melhor do que a fundição em areia?
A fundição sob pressão é frequentemente considerada melhor do que a fundição em areia para certas aplicações devido à sua precisão, rapidez e acabamento superiores, especialmente na produção em grande volume.
2. Qual a diferença entre fundição e fundição sob pressão?
A fundição é um processo geral de fabricação no qual o material fundido é despejado em um molde para solidificar e adquirir a forma desejada, enquanto a fundição sob pressão é um tipo específico de fundição que utiliza alta pressão para forçar o metal fundido em um molde de metal reutilizável (matriz) para produzir peças de alta precisão e em grande volume.
3. A fundição sob pressão utiliza um molde permanente?
Sim, a fundição sob pressão utiliza um molde permanente , pois envolve a injeção de metal fundido em matrizes (moldes) de aço reutilizáveis sob alta pressão, permitindo a produção consistente e em grande volume de peças metálicas complexas e precisas.
4. A fundição sob pressão é economicamente viável?
A fundição sob pressão é economicamente viável para produção em grande volume porque, apesar do alto custo inicial de ferramental, oferece baixos custos unitários, ciclos de produção rápidos, mínimo desperdício de material e excelente repetibilidade.
5. A fundição sob pressão é boa para o meio ambiente?
A fundição sob pressão pode ser ecologicamente correta quando gerenciada adequadamente, pois permite o uso eficiente de metais, alta reciclabilidade de materiais (especialmente alumínio e zinco) e mínimo desperdício, embora exija um aporte significativo de energia e o manejo adequado das emissões e do calor residual para reduzir seu impacto ambiental.






