
O que é a Moldagem por Extrusão?
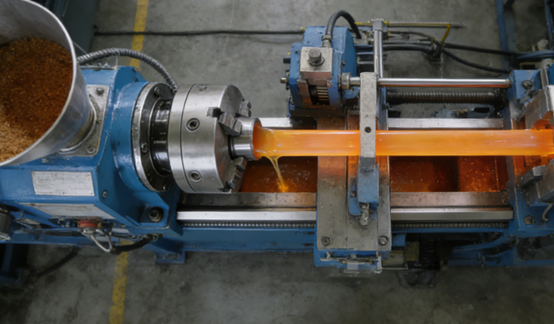
A moldagem por extrusão é um processo de fabricação eficiente e amplamente utilizado. O princípio básico consiste em alimentar a máquina com a matéria-prima aquecida, amolecida ou fundida. O material é fortemente impulsionado para a frente no cilindro da extrusora pela rotação da rosca. Durante esse processo, devido ao calor gerado pelo aquecimento externo e pelo cisalhamento da rosca, o material é completamente plastificado e fundido.
O material fundido e uniforme é forçado a passar por um molde com uma abertura de formato específico sob a pressão da rosca. O material extrudado continuamente pela cabeça da matriz adquire uma forma transversal fixa, consistente com a abertura da matriz, tal como acontece com a pasta de dentes que sai de um tubo. Os perfis extrudados são resfriados e moldados, depois endireitados por um dispositivo de tração e cortados no comprimento necessário, obtendo-se, por fim, produtos contínuos com formas transversais fixas.
Como funciona a moldagem por extrusão?
Adicionar Materiais
Grânulos ou pó de plástico são alimentados na tremonha da extrusora e fornecidos de forma contínua e estável para o cilindro da extrusora. Sob o efeito da gravidade, as matérias-primas caem no cilindro e são capturadas por uma rosca rotativa. A rotação da rosca não só transporta o material para a frente, como também inicia a sua compressão e pré-aquecimento, preparando-o para a etapa subsequente de fusão.
Derretendo o Material
Quando o material é empurrado para a frente no cilindro pela rosca, ele sofre aquecimento intenso e efeitos de cisalhamento. O calor provém das bobinas de aquecimento elétrico enroladas na parte externa do cilindro, que o aquecem a uma temperatura precisa acima do ponto de fusão do material.
O próprio material é submetido a uma enorme força de cisalhamento e de atrito entre as roscas apertadas e a parede do cilindro. Essas energias mecânicas são convertidas em calor, fazendo com que o material derreta de forma completa e uniforme de dentro para fora, transformando-se em um fluido viscoso. Esse processo é chamado de "plastificação".
Pressurização
O material fundido é rapidamente comprimido sob a pressão da rosca. O objetivo desta etapa é eliminar bolhas na massa fundida, misturar quaisquer pigmentos ou aditivos que possam existir e garantir que a viscosidade, a temperatura e a pressão da massa fundida atinjam um estado completamente uniforme e estável antes de passar pelo molde, estabelecendo assim a base para uma extrusão de alta qualidade.
Moldagem
O metal fundido, totalmente homogeneizado e em alta temperatura, é forçado através do molde instalado na extremidade frontal do cilindro sob a forte pressão aplicada continuamente pela rosca. Os canais de fluxo internos do molde foram projetados e polidos com precisão, e o formato de suas aberturas determina o perfil da seção transversal do produto final.
Seja um tubo circular, um perfil oco complexo ou uma chapa plana, quando o material fundido flui através do molde, ele assume precisamente a forma do orifício interno do molde, completando a transformação de um material fundido amorfo em um perfil específico.
Resfriamento
Os perfis extrudados do molde devem ser resfriados e solidificados imediatamente. Dependendo do produto, os métodos de resfriamento variam: tubos ou perfis são frequentemente resfriados em tanques de água fria; materiais em chapa podem utilizar um conjunto de cilindros de resfriamento.
O sistema de resfriamento deve ser eficiente e uniforme para garantir que o produto tome forma rapidamente, evitando que ele ceda ou torça, e fixando suas dimensões e forma precisas.
Corte
Após o perfil esfriar e solidificar, ele precisa ser retirado da abertura do molde a uma velocidade constante, e essa tarefa é realizada por um dispositivo de tração.
Os dispositivos de tração geralmente consistem em um ou mais pares de trilhos ou roletes que seguram o produto com firmeza, mas de forma suave, e proporcionam uma força de tração uniforme. Essa força de tração deve estar perfeitamente sincronizada com a velocidade de extrusão da rosca para evitar o acúmulo de produto ou o estiramento excessivo. Finalmente, os produtos extrudados continuamente são enviados para a estação de corte, onde são cortados automaticamente por lâminas de serra ou máquinas de corte, de acordo com o comprimento predefinido, para obter os produtos acabados finais.
Quais são os materiais comuns usados na moldagem por extrusão?
Polietileno (PE)
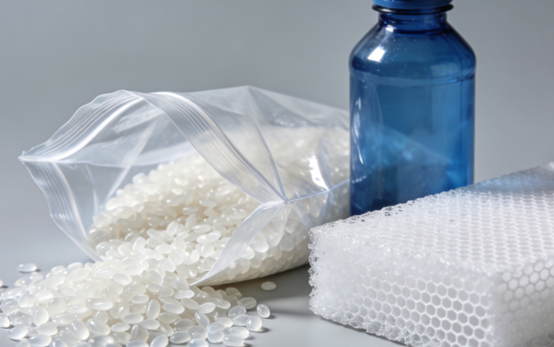
O polietileno é um dos plásticos extrudados mais utilizados, dividido principalmente em polietileno de alta densidade e polietileno de baixa densidade.
O polietileno de alta densidade (PEAD) possui alta resistência mecânica e química, sendo frequentemente utilizado na fabricação de tubos de água, tubos de gás e grandes recipientes. O polietileno de baixa densidade (PEBD) é mais macio e transparente, sendo frequentemente utilizado na fabricação de filmes, sacolas plásticas e camadas de isolamento de fios. Sua excelente fluidez e estabilidade de processamento o tornam altamente adequado para a produção por extrusão de alta velocidade.
Cloreto de polivinil (PVC)
O policloreto de vinila é um material multifuncional, e sua dureza pode ser ajustada por meio de aditivos.
O policloreto de vinila rígido possui alta resistência mecânica e à corrosão, sendo amplamente utilizado em perfis de portas e janelas, tubulações e pisos na indústria da construção civil. O policloreto de vinila flexível é frequentemente utilizado em revestimentos de fios e cabos, mangueiras e membranas impermeabilizantes.
O policloreto de vinila requer um controle preciso da temperatura durante o processo de usinagem para evitar a decomposição e a produção de gases nocivos.
Polipropileno (PP)
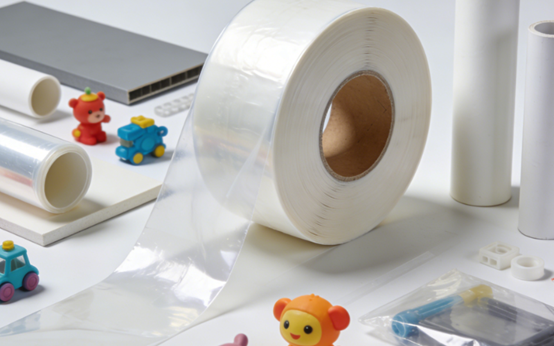
O polipropileno possui excelente resistência ao calor e estabilidade química, além de densidade relativamente baixa. É frequentemente utilizado na fabricação de embalagens para alimentos, peças automotivas e utensílios domésticos, como caixas organizadoras e artigos de mesa.
O processo de extrusão do polipropileno requer uma temperatura de fusão relativamente alta, mas sua taxa de contração também é relativamente alta. Portanto, deve-se dar atenção especial à estabilidade dimensional e ao controle da deformação durante as etapas de resfriamento e conformação.
Poliestireno (PS)
O poliestireno divide-se em poliestireno de uso geral e poliestireno de alto impacto. O poliestireno de uso geral é transparente e relativamente quebradiço, sendo frequentemente utilizado no fabrico de utensílios descartáveis, caixas de CDs e expositores. O poliestireno de alto impacto, devido à sua maior resistência, é frequentemente utilizado no revestimento interno de frigoríficos e na camada externa de brinquedos.
Ao extrudar poliestireno, deve-se observar que sua resistência ao desmoldagem é relativamente baixa e que ele não é adequado para a produção de perfis ocos de paredes espessas ou complexos.
Acrilonitrila butadieno estireno (ABS)
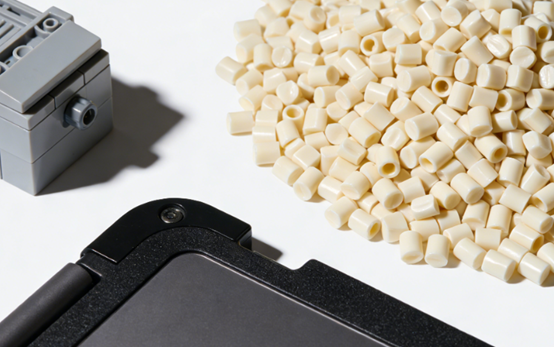
A resina ABS combina resistência, tenacidade e brilho superficial, sendo um plástico de engenharia. É amplamente utilizada em peças automotivas, como painéis de instrumentos, carcaças de eletrodomésticos e peças de Lego.
Na extrusão de ABS, as condições de secagem precisam ser rigorosamente controladas devido à sua alta higroscopicidade. A umidade residual pode causar bolhas ou manchas prateadas na superfície do produto durante o processamento, afetando a qualidade do produto final.
Elastômeros termoplásticos (TPE)
Os elastômeros termoplásticos possuem a elasticidade da borracha e a processabilidade do plástico, podendo ser moldados por extrusão sem vulcanização. São comumente utilizados em fitas de vedação, mangueiras, cabos e equipamentos esportivos.
Os materiais elastoméricos termoplásticos são sensíveis à temperatura durante a extrusão. Temperaturas excessivamente altas podem levar à degradação, enquanto temperaturas excessivamente baixas podem afetar a fluidez. Portanto, um sistema preciso de controle de temperatura é necessário para garantir o desempenho do produto.
Quais são as vantagens da moldagem por extrusão?
Alta eficiência
A moldagem por extrusão permite a produção contínua por 24 horas sem interrupção. Todo o processo, desde a entrada da matéria-prima até o corte do produto final, é totalmente automatizado, com altíssima eficiência de produção. É particularmente adequada para a fabricação de perfis longos, tubos, chapas, etc. Ao contrário da moldagem por injeção, não requer ciclos repetidos de abertura e fechamento do molde. Portanto, a produção por unidade de tempo na moldagem por extrusão é grande, tornando-a ideal para a produção em larga escala de produtos padronizados.
Baixo custo de produção
A moldagem por extrusão é um processo contínuo com alta velocidade de produção, o que reduz o consumo unitário de equipamentos e energia. A estrutura do molde é relativamente simples e o custo do molde é muito menor do que o da moldagem por injeção e outros processos. Além disso, a taxa de utilização de matérias-primas é alta e os resíduos podem ser triturados e reciclados e reutilizados diretamente, reduzindo ainda mais os custos de materiais.
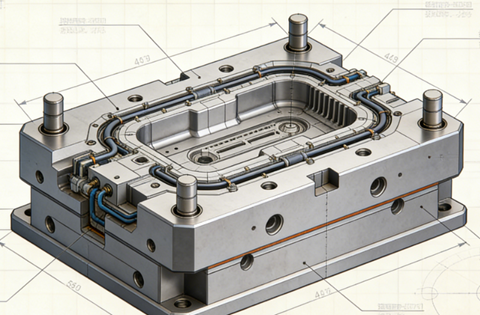
Alta flexibilidade de forma
A moldagem por extrusão permite a produção de diversos perfis contínuos complexos e de seção transversal constante, como perfis ocos, multicavidades e formatos especiais, através da troca de diferentes tipos de orifícios do molde. A espessura, a largura e o formato do produto precisam ser ajustados apenas de acordo com o molde e as máquinas auxiliares subsequentes, o que confere grande flexibilidade ao processo.
Ampla compatibilidade de materiais
A moldagem por extrusão aplica-se à grande maioria dos termoplásticos e também pode ser usada para alguns plásticos termofixos, borracha, matérias-primas alimentícias, metais, etc. Ajustando os parâmetros do processo, é possível adaptar materiais com diferentes propriedades reológicas.
Qualidade consistente do produto
A moldagem por extrusão permite a produção de produtos com dimensões e propriedades físicas altamente consistentes ao longo de todo o seu comprimento, sob condições de processo estáveis. Durante o processo de extrusão, o material fundido passa por mistura, compressão e homogeneização completas, resultando em uma estrutura interna densa do produto, sem emendas e com desempenho confiável.
Alta Integração de Processos
A linha de produção de moldagem por extrusão pode integrar convenientemente múltiplos processos subsequentes para alcançar a "moldagem em uma única linha". Por exemplo, durante a extrusão, a impressão, o relevo e a laminação podem ser realizados simultaneamente, ou a linha pode ser conectada diretamente a equipamentos de conformação e soldagem subsequentes, reduzindo a necessidade de etapas intermediárias e usinagem secundária.
Limitações e desafios do Moldagem por Extrusão
Limitações de formato do produto
A moldagem por extrusão essencialmente só consegue produzir perfis contínuos com formas de seção transversal constantes. Ela não é capaz de fabricar produtos com variações de seção transversal na direção longitudinal ou com estruturas tridimensionais complexas. Esse tipo de produto depende de outros processos, como a moldagem por injeção.
Desafios de precisão dimensional
O material sofre expansão e contração térmica desde o estado fundido até o resfriamento e a moldagem, sendo afetado por múltiplos fatores, como a uniformidade do resfriamento e a estabilidade da tração. Manter alta precisão dimensional e estabilidade dimensional do produto ao longo de todo o seu comprimento é um grande desafio, e os requisitos para o controle do processo e o projeto do molde são extremamente rigorosos.
Requisitos elevados de materiais
A moldagem por extrusão impõe certos requisitos quanto à estabilidade térmica, resistência da fusão e fluidez dos materiais. Por exemplo, alguns materiais sensíveis a altas temperaturas podem se degradar enquanto permanecem no cilindro. Materiais com baixa resistência da fusão podem não manter sua forma após saírem do molde e são propensos a deformações ou quebras.
Investimento inicial
Embora o custo de um único conjunto de moldes na moldagem por extrusão seja relativamente baixo, o investimento inicial total para uma linha de produção completa por extrusão é relativamente alto. Além disso, cada vez que um produto ou molde é trocado, são necessários ajustes demorados nos parâmetros do processo e há desperdício de material, o que torna a produção em pequenos lotes economicamente inviável.
Alta complexidade de controle de processos
A extrusão é um processo contínuo de equilíbrio dinâmico. Numerosos parâmetros, como temperatura, pressão e velocidade da rosca, estão inter-relacionados e precisam ser precisamente coordenados. Mesmo a menor flutuação em qualquer parâmetro pode afetar o tamanho, a aparência ou as propriedades mecânicas do produto final, o que exige grande experiência dos operadores e atende aos requisitos do sistema de controle automático.
Qualidade da Superfície
A superfície de produtos extrudados é propensa a defeitos como marcas de fluxo, padrões ondulados e brilho irregular. Esses defeitos geralmente estão relacionados ao projeto do canal de alimentação do molde, à fratura do material fundido, ao resfriamento irregular ou às propriedades inerentes do material. A obtenção de superfícies de alta qualidade exige usinagem de moldes e controle de processo extremamente precisos.
Moldagem por extrusão vs. moldagem por injeção
| Aspecto | Moldagem por Extrusão | Moldagem por Injeção |
| Princípio do Processo | Empurra continuamente o material fundido através de uma matriz para formar um perfil transversal constante. | Injeta material derretido em uma cavidade de molde fechada e, em seguida, resfria para formar uma peça individual. |
| Ferramentas (Molde/Matrizes) | Matriz relativamente simples; custo mais baixo. | Molde complexo, em duas partes; custo mais elevado. |
| Eficiência de produção | Alta capacidade para produtos longos e uniformes; operação contínua. | Alta capacidade de produção em massa de peças idênticas; operação cíclica. |
| Flexibilidade de Materiais | Adequado para uma ampla gama de termoplásticos e alguns outros materiais. | Ampla gama de termoplásticos, termofixos e elastômeros. |
| Flexibilidade de design | Limitado a seções transversais constantes. | Alta capacidade; permite a produção de formas 3D complexas, recortes e detalhes finos. |
| Investimento inicial | O custo das ferramentas é menor, mas o custo total da linha de produção pode ser significativo. | O custo do molde é mais alto, mas o custo por peça cai em grandes volumes. |
| Aplicações típicas | Tubos, perfis de janelas, películas, hastes, chapas. | Carcaças eletrônicas, peças automotivas, brinquedos e tampas de garrafa. |
Dicas de manutenção para máquinas de extrusão
Limpeza Regular
Após cada parada da máquina ou troca de material, a tremonha, a rosca e o cilindro devem ser completamente limpos para evitar resíduos de material e carbonização. A limpeza imediata é especialmente necessária após o processamento de materiais sensíveis ao calor, como o PVC. O canal de alimentação do molde deve ser limpo com uma escova de cobre específica ou uma ferramenta macia para evitar arranhões. A poeira na serpentina de aquecimento e no ventilador de resfriamento também precisa ser removida regularmente para garantir a eficiência da dissipação de calor.
Controle de Temperatura
Calibre os termopares e resistências de cada zona de temperatura mensalmente para garantir que a temperatura real esteja de acordo com o valor exibido. Verifique o aperto da serpentina de aquecimento para evitar superaquecimento localizado devido ao mau contato. O canal de água de refrigeração deve ser mantido desobstruído. O filtro deve ser limpo regularmente para evitar que a formação de incrustações afete a eficiência da refrigeração.
Manutenção do sistema de lubrificação
Troque o óleo lubrificante do redutor no prazo e verifique o nível de óleo diariamente. Aplique a graxa especificada nas peças móveis, como rolamentos e guias, nos intervalos prescritos. Verifique regularmente a tensão e o alinhamento da correia ou do acoplamento para evitar vibrações anormais.
Verificações de segurança
Verifique regularmente se a corrente do motor está estável, limpe a poeira do painel elétrico e aperte os blocos de terminais. Teste se o botão de parada de emergência, o interruptor de segurança da porta, a proteção contra sobrecarga e outros dispositivos de segurança são confiáveis e eficazes para garantir que atendam aos requisitos de segurança na produção.
Armazenamento de moldes
Após o desligamento da máquina e a remoção do molde, o material fundido residual deve ser imediatamente removido, submetido a tratamento anticorrosivo e armazenado em local seco e com temperatura controlada. Antes da reinstalação, verifique a resistência de aquecimento e a superfície do canal de fluxo para garantir que não haja danos ou pontos de ferrugem.
Aplicações da Moldagem por Extrusão
Construção
Um grande número de perfis plásticos utilizados na construção civil, como perfis para portas e janelas e linhas decorativas, são fabricados por extrusão. Estruturas transversais complexas podem ser obtidas através do projeto de moldes, atendendo aos requisitos de resistência, isolamento térmico e estética. O processo de extrusão também suporta estruturas multicâmaras e a tecnologia de coextrusão, o que ajuda a reduzir o consumo de material e aprimorar o desempenho geral.
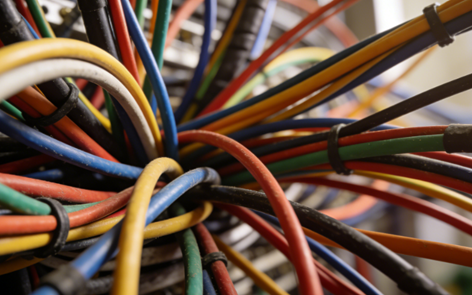
Fios e cabos
Na fabricação de fios e cabos, a moldagem por extrusão é utilizada para revestir condutores metálicos com camadas isolantes ou bainhas, como PVC, XLPE e TPU. Esse processo permite obter um revestimento contínuo e uniforme, garantindo um desempenho elétrico estável. Além disso, apresenta resistência ao desgaste, retardamento de chamas e resistência ao envelhecimento ambiental, tornando-se um processo fundamental nas áreas de energia, comunicação e chicotes elétricos automotivos.
Indústria médica
Materiais médicos descartáveis ou de uso prolongado, como tubos de infusão e tubos respiratórios, são frequentemente fabricados por moldagem por extrusão. Esse processo garante alta consistência no diâmetro interno e na espessura da parede, atende a rigorosos requisitos de higiene e biocompatibilidade e é adequado para produção contínua em ambientes limpos.
Cano de plástico
Uma das aplicações mais típicas da moldagem por extrusão é a fabricação de diversos tubos plásticos, como os de PVC e PP, amplamente utilizados em sistemas de abastecimento e drenagem de água, transmissão de gás, irrigação agrícola e proteção de energia e comunicação. Esse processo permite a produção contínua de tubos de grandes dimensões com espessura de parede uniforme, dimensões estáveis e alta eficiência produtiva, além de facilitar o atendimento a diferentes requisitos de uso, como resistência à pressão, à corrosão e ao envelhecimento, por meio do ajuste da fórmula.
NOBRE,Serviços de Moldagem por Extrusão
Bem-vindo à NOBLE, sua parceira de confiança em soluções de moldagem por extrusão de precisão. Somos especializados na transformação de resinas plásticas brutas em perfis contínuos de alto desempenho que atendem às exigências rigorosas de diversos setores.
Principais competências e pontos fortes:
- Ampla experiência em materiais: Processamos uma ampla gama de termoplásticos, incluindo PVC, PE, PP, ABS, PS, TPE e materiais de engenharia.
- Design de perfil personalizado: Somos especialistas na produção de perfis personalizados complexos, desde tubos e hastes simples até designs ocos com múltiplas câmaras.
- Produção em escala real: Apoiamos projetos que vão desde a prototipagem até a produção em pequenos lotes.
- Precisão e consistência: Nosso processo controlado e rigorosos controles de qualidade garantem que cada metro do seu perfil atenda às especificações precisas de dimensões, resistência e acabamento.
- Serviços de valor acrescentado: Oferecemos operações secundárias como corte, furação, punção, impressão e montagem para entregar componentes acabados.
Perguntas frequentes
Quais são os principais tipos de matrizes de extrusão?
Uma matriz para tubos/tubos molda tubos ocos, utilizando um mandril para criar o diâmetro interno. Uma matriz para chapas planas produz chapas largas e finas com uma abertura ampla em forma de fenda. Uma matriz para perfis possui uma abertura complexa para fabricar formatos personalizados, como caixilhos de janelas ou decks. Uma matriz para revestimento de fios aplica uma camada concêntrica de isolamento diretamente sobre um núcleo de fio em movimento. Uma matriz para filme soprado é um cilindro vertical com uma abertura circular usada para fabricar filme plástico.
De que materiais são normalmente feitas as matrizes de extrusão?
As matrizes são fabricadas com metais de alta resistência e durabilidade para suportar alta pressão, temperatura e plásticos abrasivos. Os materiais comuns incluem aços para ferramentas para uso geral, aço inoxidável para resistência à corrosão com determinados materiais e ligas endurecidas. As superfícies críticas são frequentemente cromadas ou nitretadas para aumentar a dureza, reduzir o atrito e evitar a adesão de materiais, garantindo uma superfície lisa do produto e maior vida útil da matriz.
Quais são as práticas comuns de manutenção para matrizes de extrusão?
A aplicação de revestimentos protetores anticorrosivos antes do armazenamento previne a ferrugem. É necessária a inspeção regular para verificar desgaste, arranhões ou corrosão em superfícies críticas. Os moldes devem ser armazenados em um ambiente seco e controlado. O manuseio adequado evita cortes ou amassados nos componentes de precisão.
Qual é a vida útil típica de uma matriz de extrusão?
A vida útil varia bastante dependendo do material processado, do volume de produção, da qualidade da manutenção e do próprio material da matriz. Uma matriz bem conservada que processa resinas não abrasivas, como LDPE ou HDPE, pode durar muitos anos, até mesmo décadas, de produção contínua. O processamento de materiais abrasivos, como compósitos de madeira-plástico (WPC) ou certos compostos de PVC, pode reduzir significativamente essa vida útil, exigindo reforma ou substituição muito mais cedo.
O que são "linhas de corte" e como podem ser minimizadas?
As linhas de matriz são linhas ou marcas verticais sutis e contínuas na superfície do produto extrudado, que seguem a direção da máquina. Elas são frequentemente causadas por pequenos arranhões, imperfeições ou acúmulo de resíduos na borda ou área de contato da matriz. Para minimizá-las, certifique-se de que a matriz esteja meticulosamente limpa e polida.







