
O que é a End Mdoente?
A fresagem de topo é uma técnica de usinagem mecânica bastante comum. Utiliza uma ferramenta de corte rotativa chamada fresa de topo, que possui arestas de corte em ambos os lados e na extremidade. A fresa de topo é instalada no eixo-árvore de uma fresadora ou centro de usinagem. Através de movimentos de rotação e avanço, ela remove material da peça.
A principal característica do fresamento de topo é sua multifuncionalidade. Ele não só permite o processamento de planos perpendiculares ao eixo da ferramenta, como também, e mais importante, possibilita a fresagem de paredes laterais, fresamento de ranhuras, usinagem de contornos, fresamento de degraus e fresamento de cavidades. Isso faz do fresamento de topo uma tecnologia essencial para a fabricação de diversas características em peças.
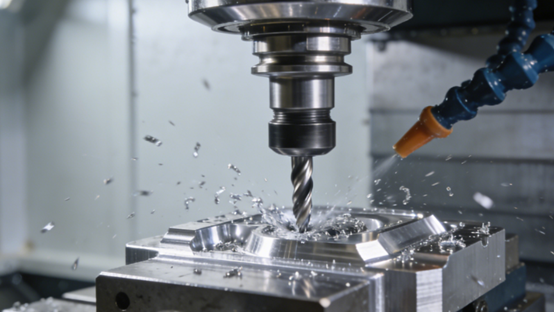
Como funciona o processo de fresagem de topo?
Análise de desenho
Os engenheiros precisam interpretar cuidadosamente os desenhos das peças, identificar claramente todas as características que precisam ser usinadas por fresamento de topo, como planos, degraus, cavidades, ranhuras, etc., e analisar suas tolerâncias dimensionais, tolerâncias posicionais e requisitos de rugosidade superficial. Ao mesmo tempo, com base nas características do material da peça, devem planejar uma sequência de usinagem adequada.
Fixação da peça de trabalho
De acordo com o formato da peça e o equipamento de usinagem, selecione a fixação apropriada para prender a peça bruta com firmeza e precisão na mesa da máquina-ferramenta. Ao fixar a peça, é necessário garantir que a força de aperto seja suficiente para resistir à força de corte e evitar o deslocamento da peça, mas não excessiva a ponto de causar deformação.
Programação CNC
De acordo com o processo e o percurso da ferramenta estabelecidos, a programação assistida por computador é realizada utilizando software CAM ou o código G é escrito manualmente. A programação deve gerar trajetórias de movimento da ferramenta eficientes e seguras, incluindo métodos adequados de avanço e recuo, trajetórias de corte, etc. Após a conclusão do programa, ele deve passar por uma verificação rigorosa para identificar erros lógicos, sobrecorte ou riscos de colisão com dispositivos de fixação, garantindo total segurança.
Usinagem de teste
Antes da usinagem em lote por fresamento de topo, a primeira peça precisa ser usinada para teste. Durante o corte de teste, geralmente adota-se uma taxa de avanço conservadora, ou as características principais são testadas primeiro em áreas com maior tolerância na peça bruta. Imediatamente após a usinagem, utilize ferramentas de medição para medir as dimensões principais das peças usinadas para teste.
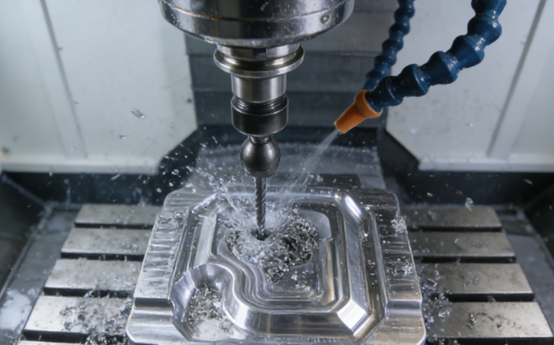
Usinagem de Produção
Após a máquina ser depurada sem erros, inicia-se a usinagem formal, seja em lote ou contínua. Durante a usinagem, os operadores devem realizar monitoramento contínuo. O monitoramento inclui: verificar se o som de operação da máquina-ferramenta é suave e se há alguma vibração ou ruído anormal; observar se a cor e a forma dos cavacos são normais; verificar se o fluido de corte cobre completamente a área de corte; e inspecionar aleatoriamente as dimensões das peças em intervalos regulares, de acordo com a vida útil da ferramenta predefinida ou a quantidade de usinagem.
Inspeção final
Após a usinagem das peças acabadas, é necessária uma inspeção final completa. Utilize equipamentos de inspeção mais precisos, como máquinas de medição tridimensional, perfilômetros, rugosímetros, etc., para inspecionar quantitativamente todas as dimensões, tolerâncias geométricas e qualidades de superfície exigidas pelos desenhos.
Os dados dos testes devem ser compilados em um relatório e comparados com os padrões de qualidade para determinar se o produto atende aos requisitos. Esta etapa não só representa o julgamento final sobre a qualidade das peças individuais, como também fornece uma base importante para a otimização do processo e a rastreabilidade da qualidade.
Tipos de fresas de topo
Fresa de extremidade plana
As fresas de topo planas são o tipo mais fundamental e comumente usado de fresas de topo. Sua aresta de corte é plana, permitindo cortes verticais e fresamento lateral eficazes. Esse tipo de ferramenta de corte é usado principalmente para degraus em ângulo reto, contornos e cavidades com formato regular, podendo produzir uma superfície de fundo plana e paredes laterais verticais.
Fresa de ponta arredondada
As fresas de topo esféricas não conseguem produzir superfícies de fundo em ângulo reto, mas sua principal vantagem reside na capacidade de processar superfícies curvas tridimensionais. Através da programação do percurso da ferramenta, elas podem processar com precisão cavidades de moldes complexas, formatos de lâminas e quaisquer superfícies curvas que exijam transições suaves.
Fresa de Raio de Canto
A fresa de topo com raio de canto combina algumas vantagens das fresas de topo planas e das fresas de topo esféricas. Seus ângulos de arco são mais robustos do que os ângulos agudos, menos propensos a lascas e podem suportar maiores forças de corte. Elas são comumente usadas no desbaste e semiacabamento de aço e ferro fundido. A superfície usinada por ela terá transições em arco, mas, por meio de programação de pequenos passos, paredes laterais quase verticais e superfícies de fundo planas também podem ser processadas, tornando-a uma escolha eficiente para o desbaste de cavidades.
fresa de chanfro
A fresa de chanfrar é especialmente projetada para chanfrar ou rebarbar. Sua aresta de corte possui um ângulo específico, permitindo o processamento direto de chanfros precisos na borda da peça, preparando-a para a montagem subsequente ou para o manuseio seguro. Algumas lâminas de chanfrar são projetadas para permitir o controle da largura do chanfro através do ajuste da profundidade axial, tornando-as muito versáteis.
Desbaste Fresa
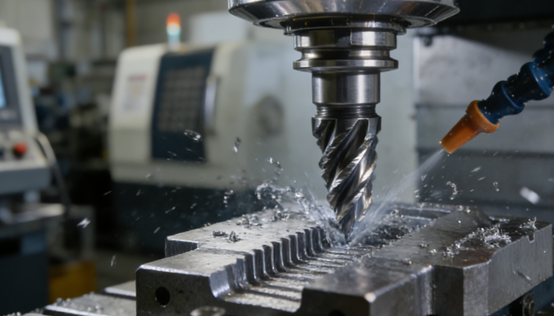
As fresas de desbaste podem aumentar a taxa de remoção de material. O corpo da ferramenta possui diversos sulcos para cavacos, que dividem os cavacos longos em seções menores, facilitando a remoção dos mesmos e a dissipação de calor. Seu design com aresta ondulada ou dentes de passo desigual reduz a vibração de corte, permitindo maior profundidade de corte e avanço para um desbaste eficiente e deixando rapidamente uma sobremedida uniforme para o acabamento subsequente.
Vantagens da fresagem de topo
Versatilidade e flexibilidade
As fresas de topo representam um dos processos mais abrangentes em centros de usinagem. Uma única fresa de topo pode executar uma variedade de operações, incluindo fresamento de planos, degraus, cavidades, ranhuras e contornos tridimensionais complexos. Essa característica de "uma ferramenta para múltiplos usos" reduz significativamente o número de trocas de ferramentas durante a usinagem, simplifica a programação e o gerenciamento de ferramentas, sendo particularmente adequada para a usinagem de peças complexas com múltiplas características geométricas. É fundamental para a usinagem CNC moderna alcançar uma produção altamente integrada.
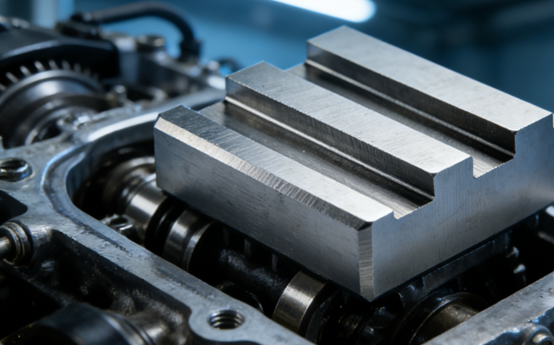
Alta qualidade de acabamento
As fresas de topo podem atingir uma precisão dimensional e geométrica extremamente alta. Durante o acabamento de usinagem, o uso de fresas de topo de alta precisão com múltiplos dentes, em combinação com uma estratégia de alta velocidade, pequena profundidade de corte e alta taxa de avanço, pode resultar em um excelente acabamento superficial, reduzir ou até mesmo eliminar processos subsequentes de retificação ou polimento e melhorar a eficiência geral.
Ampla compatibilidade de materiais
As fresas de topo podem usinar todos os materiais de engenharia. Ao escolher o material da ferramenta apropriado e o revestimento específico, e ao combinar os parâmetros de corte e os métodos de refrigeração adequados, é possível processar com eficiência uma ampla gama de materiais, desde metais macios como alumínio e cobre, até aço para matrizes, aço inoxidável e até mesmo materiais de difícil usinagem, como ligas de alta temperatura e ligas de titânio, além de materiais compósitos e materiais não metálicos. Sua aplicabilidade é extremamente ampla.
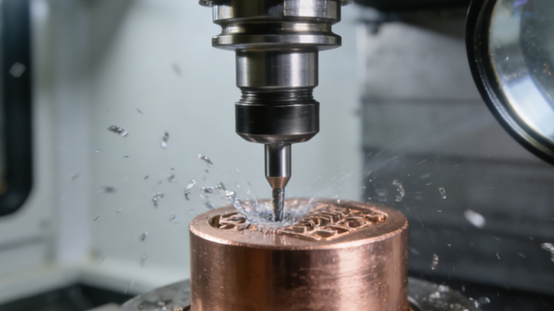
Alta taxa de remoção de material
O fresamento de topo utiliza fresas de topo de grande diâmetro ou de desbaste com arestas onduladas, combinadas com alta profundidade de corte axial e largura de corte radial, o que permite alcançar taxas de remoção de metal extremamente elevadas. As modernas tecnologias de corte de alta velocidade e usinagem de alto desempenho exploraram ainda mais seu potencial, possibilitando a usinagem rápida de peças brutas até uma forma próxima à do produto final, reduzindo significativamente o tempo total de usinagem e aumentando a eficiência da produção.
Desvantagens da fresagem de topo
Fragilidade e desgaste da ferramenta
As fresas de topo, especialmente as de pequeno diâmetro, apresentam uma grande relação comprimento/diâmetro, alongamento excessivo e rigidez relativamente baixa. Ao usinar materiais duros ou quando submetidas a forças de corte desiguais, é altamente provável que ocorram vibrações, lascamento ou quebra total. O desgaste das ferramentas de corte também é relativamente rápido, principalmente ao usinar materiais de difícil corte. É necessário monitorar frequentemente a condição das ferramentas de corte e substituí-las, o que aumenta os custos e o tempo de inatividade.
Deflexão da força de corte
A força de corte radial gerada durante o fresamento de topo é relativamente grande, especialmente ao usar ferramentas de aresta longa para usinagem de cavidades profundas ou paredes laterais. Essa força radial tende a causar deformação em peças esbeltas ou de paredes finas, afetando a precisão da usinagem. Ao mesmo tempo, é também a principal causa de vibração durante o corte.
Desafios de evacuação de chips
Ao realizar fresamento de topo em cavidades fechadas ou profundas, a remoção de cavacos é um desafio crucial. Os cavacos retidos serão recortados pela ferramenta, levando à deterioração da qualidade da superfície usinada, a um aumento acentuado da temperatura da ferramenta, ao desgaste rápido da aresta de corte e até mesmo à formação de lascas.
Problemas de usinagem de cantos
Ao usar uma fresa de topo de fundo plano para usinar ângulos retos internos, o comprimento do arco de contato de corte e a espessura de corte no canto da ferramenta aumentam repentinamente, resultando em um aumento acentuado da força de corte e em uma dissipação de calor deficiente. Isso causa vibração intensificada da ferramenta, desgaste local acelerado e, nos cantos, maior propensão à deflexão da ferramenta, sobrecorte ou material residual, afetando a precisão dimensional e dimensional.
Marcas de ferramentas de superfície
Quando o fresamento de topo é usado para o acabamento fino de planos de grande área ou superfícies curvas, pequenas marcas de degrau serão deixadas entre as trajetórias de ferramenta adjacentes. Ao trocar de ferramenta ou alterar as estratégias de usinagem, marcas de ferramenta visíveis também podem ocorrer nas junções das superfícies processadas por diferentes segmentos de programa ou ferramentas.
Fresamento de topo vs. Fresamento de face
| Característica | Finalizar Moagem | Fresamento de face |
| Bordas de corte primárias | Nas laterais periféricas e na extremidade da ferramenta. | Principalmente na face/eixo final da ferramenta. |
| Ferramenta Típica | Fresa de topo longa e cilíndrica com diâmetro menor. | Fresa de faceamento ou fresa de casca curta, em formato de disco, com grande diâmetro. |
| Movimento Primário | Gira em torno do seu eixo e move-se lateralmente (X, Y, Z). | Gira em torno do seu eixo e move-se principalmente perpendicularmente a ele (avanço no eixo Z). |
| Aplicação principal | Perfilamento, ranhuramento, fresamento de cavidades, contornos e usinagem de características verticais complexas. | Posicionar superfícies grandes e planas para criar um plano horizontal liso. |
| Acabamento da superfície em face plana | Pode ser bom, mas pode mostrar linhas de trajetória da ferramenta. | Geralmente excelente e muito uniforme em toda a superfície. |
Quais fatores afetam a qualidade da superfície em fresamento de topo?
Geometria e condição da ferramenta
O design geométrico da ferramenta de corte afeta diretamente o processo de corte. Arestas de corte afiadas e ângulos de hélice adequados garantem um corte suave e uma remoção uniforme dos cavacos, resultando em uma superfície de melhor qualidade. O estado de desgaste da ferramenta de corte também é crucial. Uma aresta de corte desgastada aumenta a força de corte, produz rebarbas e deteriora a qualidade da superfície.
Configurações de parâmetros de corte
A velocidade de corte, a taxa de avanço e a profundidade de corte são os principais parâmetros do processo. Uma velocidade de corte muito baixa pode causar aresta postiça e danificar a superfície. Se for muito alta, pode causar vibração ou acelerar o desgaste da ferramenta. A taxa de avanço por dente determina a espessura de corte. Se a taxa de avanço for muito alta, deixará marcas de avanço visíveis. Se for muito baixa, pode causar atrito excessivo entre a ferramenta e a peça, em vez de um corte anormal, resultando em encruamento.
ferramenta mecânica
A precisão, a rigidez e a resposta dinâmica da própria máquina-ferramenta são fundamentais. O desvio radial e axial do fuso deve ser controlado com extrema precisão; caso contrário, será diretamente reproduzido na superfície da peça.
Se a rigidez geral da máquina-ferramenta for insuficiente, ocorrerá uma ligeira deformação elástica e vibração sob a ação da força de corte. Esse tipo de vibração, especialmente a vibração de alta frequência, é uma das principais causas do aparecimento de marcas de vibração na superfície e da deterioração da rugosidade.
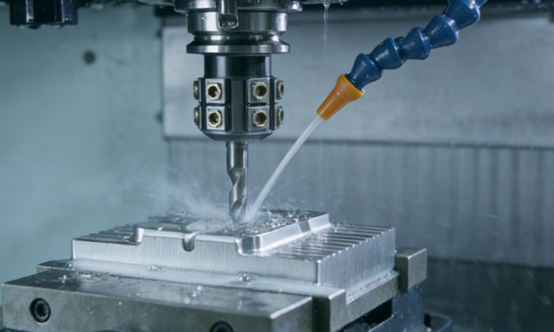
Material da peça de trabalho
As propriedades do material da peça, como dureza, tenacidade, tendência ao encruamento e condutividade térmica, têm um impacto fundamental na qualidade da superfície. Por exemplo, ao usinar materiais macios e pegajosos, é comum a formação de aresta postiça, enquanto que, ao usinar materiais duros e quebradiços, é provável que cavacos lascados arranhem a superfície.
Condições de lubrificação
A função do fluido de corte ou lubrificante não se limita a resfriar e lubrificar. Um resfriamento eficaz pode reduzir a temperatura na zona de corte, diminuindo o desgaste térmico da ferramenta e a deformação térmica da peça. Uma boa lubrificação pode reduzir a força de corte, inibir a formação de aresta postiça e rebarbas, e contribuir para um acabamento superficial mais liso.
Dicas para manutenção e prolongamento da vida útil de fresas de topo
Seleção de ferramenta adequada
Na usinagem por fresamento de topo, a seleção de ferramentas com materiais, revestimentos e parâmetros geométricos adequados deve levar em consideração os materiais e os procedimentos envolvidos. Para desbaste, ferramentas com dentes espaçados e grandes ângulos de hélice são selecionadas para facilitar a remoção de cavacos, enquanto para acabamento, ferramentas com dentes mais próximos são necessárias para garantir o acabamento superficial. Antes da instalação, limpe o porta-ferramentas e o furo cônico do eixo. Utilize placas de fixação de alta precisão ou porta-ferramentas hidráulicos e procure reduzir o comprimento de projeção da ferramenta para aumentar a rigidez.
Otimização dos Parâmetros de Corte
O operador deve definir parâmetros adequados, como velocidade de rotação, avanço e profundidade de corte, com base nos valores recomendados pelo fabricante da ferramenta. Na usinagem real, é necessário evitar o uso de profundidade de corte radial excessiva em cortes de largura total, especialmente em áreas de canto; o avanço deve ser reduzido ativamente. Estratégias de ajuste específicas devem ser adotadas para diferentes materiais da peça.
Resfriamento Eficaz
Na usinagem por fresamento de topo, deve-se selecionar um método de refrigeração adequado com base nas características do material processado. Para ferramentas de metal duro, recomenda-se o uso de fluido de corte à base de óleo durante o corte intermitente para reduzir o choque térmico. Ao realizar usinagem de cavidades profundas, devem ser projetados bicos específicos ou utilizadas ferramentas com refrigeração interna para garantir que o fluido de corte atinja a aresta de corte diretamente, evitando danos secundários causados pela remoção inadequada de cavacos.
AAplicações de fresas de topo
Contorno de peças
A fresagem de topo permite processar com precisão os contornos complexos bidimensionais ou tridimensionais de peças. Seja a borda externa complexa de peças mecânicas ou a linha de partição da superfície curva de moldes, tudo pode ser realizado por meio da fresagem de topo com articulação de 3 ou 5 eixos.
Fresamento de ranhuras e cavidades
A fresagem de topo é o método preferido para usinar todos os tipos de ranhuras e cavidades. Ela permite fresar com eficiência diversas ranhuras funcionais, como ranhuras em T e ranhuras de extração de ferramentas, bem como cavidades irregulares complexas em moldes. A fresagem de topo remove material com eficiência e processa espaços fechados ou semiabertos com dimensões precisas e boa qualidade superficial, sendo amplamente utilizada na fabricação de peças mecânicas e moldes.
Fresamento de faces e degraus
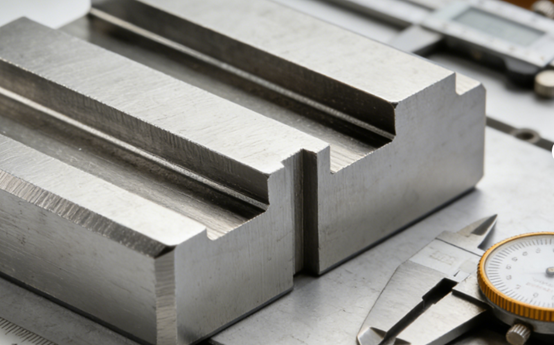
A fresagem de topo apresenta vantagens exclusivas na usinagem de planos de pequena área, planos descontínuos e superfícies laterais com múltiplos degraus. Ela permite realizar o acabamento fino das paredes laterais e das superfícies de fundo em uma única operação, garantindo a verticalidade e a precisão dimensional entre cada degrau da superfície.
Na usinagem de paredes divisórias, ressaltos e eixos escalonados de múltiplos estágios nas cavidades internas de peças tipo caixa, o processo de fresagem vertical demonstra altíssima flexibilidade e precisão.
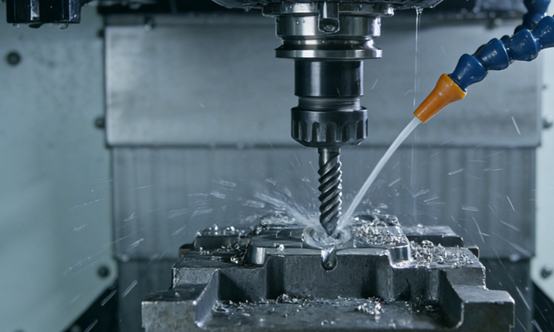
Furação
As fresas de topo podem produzir furos redondos de alta precisão, furos roscados e furos escareados de grande diâmetro. Comparado com a furação e rosqueamento tradicionais, o fresamento de roscas apresenta as vantagens de alta precisão de usinagem, ausência de rebarbas e a capacidade de processar roscas do mesmo passo com diferentes diâmetros com uma única ferramenta. Suas vantagens são particularmente evidentes na usinagem de roscas em materiais de difícil corte.
Usinagem de Parede Fina
Para peças com baixa rigidez, como componentes de liga de alumínio de paredes finas e invólucros de componentes eletrônicos de precisão na área aeroespacial, o fresamento de topo é o principal método de conformação subtrativa.
O fresamento de topo adota uma estratégia de corte leve, caracterizada por ferramentas de pequeno diâmetro, pequenas profundidades de corte e altas velocidades de rotação. Combinado com um planejamento de trajetória de ferramenta dedicado, permite controlar eficazmente a força de corte, evitar a deformação da peça e produzir com alta precisão paredes finas, ranhuras, microcanais e outras características de alta precisão.
Rebarbação e chanfradura
Fresas de chanfrar especializadas realizam chanframento e rebarbação nas arestas das peças de forma eficiente e consistente. Através de uma programação simples, o tratamento de passivação de todas as arestas vivas pode ser realizado automaticamente, aumentando a segurança das peças e facilitando a montagem. Trata-se de um processo subsequente indispensável em linhas de produção automatizadas modernas.
NOBRE
Oferecemos soluções de fresamento CNC de alta precisão para uma ampla gama de indústrias. Utilizando centros de usinagem multieixos avançados e um estoque completo de fresas de metal duro de alta qualidade, usinamos detalhes complexos com excepcional precisão.
Desde a prototipagem rápida até a produção em larga escala, entregamos componentes com acabamentos superficiais superiores e tolerâncias rigorosas, garantindo confiabilidade e desempenho para suas aplicações mais exigentes. Seja nosso parceiro para obter resultados de usinagem eficientes e de alta qualidade.
Perguntas frequentes
Qual é a definição básica de fresamento de topo?
A fresagem de topo é um processo fundamental de usinagem no qual uma ferramenta de corte rotativa, chamada fresa de topo, é usada para remover material de uma peça. Ao contrário de uma broca, que corta principalmente na direção axial, as arestas de corte de uma fresa de topo estão localizadas tanto em sua periferia quanto em sua face frontal.
Quais são as principais vantagens de usar fresamento de topo?
As principais vantagens da fresagem de topo incluem sua alta versatilidade na criação de diversas características de peças, excelente precisão e acabamento superficial quando otimizada, compatibilidade com uma vasta gama de materiais, desde plásticos a superligas, e taxas eficientes de remoção de material, especialmente com ferramentas modernas e estratégias de CNC.
Quais são os principais fatores que afetam a vida útil da ferramenta em fresamento de topo?
A vida útil da ferramenta em fresamento de topo é influenciada principalmente pela dureza e abrasividade do material da peça, pelos parâmetros de corte, pela seleção do material e revestimento da ferramenta, pela eficácia da refrigeração e lubrificação e pela estabilidade da usinagem.
Qual a importância do fluido de corte/lubrificação nos processos de fresamento de topo?
O fluido de corte e a lubrificação são cruciais no fresamento de topo por diversos motivos. Eles ajudam a dissipar o calor da zona de corte, reduzem o atrito entre a ferramenta e a peça, evitam a soldagem de cavacos e melhoram a evacuação dos mesmos.
Como o fresamento de topo se compara a outros processos de usinagem comuns, como furação ou torneamento?
A fresagem de topo difere fundamentalmente da furação e do torneamento em seu movimento de corte e escopo de aplicação. Enquanto a furação é projetada especificamente para criar furos redondos por meio de força axial, e o torneamento gira a peça contra uma ferramenta estacionária para criar formas cilíndricas, a fresagem de topo gira a ferramenta para cortar em múltiplas direções. Isso torna a fresagem de topo excepcionalmente capaz de produzir ranhuras, cavidades, contornos complexos e superfícies 3D que não são viáveis apenas com furação ou torneamento, oferecendo maior flexibilidade geométrica em centros de usinagem.






