
Uma única falha em uma peça usinada por CNC em um manifold de fluidos pode parar um trem ou danificar um dispositivo médico. Essas peças essenciais lidam com sistemas de ar e óleos em aplicações críticas. Qual o custo da imprecisão? Atrasos, riscos à segurança e prejuízos financeiros. Isso exige uma escolha criteriosa de materiais, um projeto inteligente e usinagem CNC especializada. A escolha do material para a usinagem CNC é crucial. Cada material possui características diferentes. O material certo e um projeto robusto garantem peças de qualidade. A precisão CNC é imprescindível. A prototipagem com um parceiro CNC confiável permite testar o material e o projeto antes da produção em massa. A NOBLE, uma das principais parceiras CNC na China, oferece essa expertise. Trabalhamos com materiais complexos, incluindo materiais avançados como o PEEK, e atendemos a todas as suas necessidades de materiais. Nossa usinagem CNC transforma seu projeto em peças confiáveis. Nosso controle de qualidade e usinagem CNC precisa garantem o sucesso do seu projeto de manifold de fluidos do início ao fim.
Materiais para coletor de fluido CNC
A usinagem CNC oferece uma ampla gama de opções de materiais. Você pode escolher desde alumínios comuns até plásticos avançados como o PEEK. Cada material possui características únicas para atender às necessidades químicas, térmicas e de resistência. Sua escolha deve ser compatível com o projeto e a aplicação. Os manifolds geralmente exigem grandes blocos de material. O processo de fabricação deve levar isso em consideração. O material certo economiza tempo e dinheiro. Alguns projetos exigem manifolds transparentes para inspeção visual do fluxo. Isso adiciona uma nova camada ao processo de seleção de materiais. Materiais diferentes são adequados para trabalhos diferentes. O processo de usinagem CNC funciona com todos eles.
Ligas de alumínio: o carro-chefe da indústria
O alumínio é a melhor escolha para muitos projetos de coletores de admissão. É fácil de usinar, e o processo CNC personalizado o processa com facilidade. Oferece boa qualidade a um custo menor. Muitas peças padrão utilizam alumínio. O material funciona bem para a maioria das aplicações. O processo de design é simples com esse material. Até mesmo coletores transparentes podem começar com protótipos de alumínio. O processo de fabricação é eficiente para o alumínio.
6061-T6 para uso geral e custo-benefício
A liga 6061-T6 é a escolha ideal para a maioria das peças fluidas. Ela oferece boa resistência e é utilizada por muitas oficinas em aplicações padrão. Este material funciona bem em sistemas pneumáticos e hidráulicos. O processo de usinagem é rápido, permitindo a obtenção de peças sólidas a um custo acessível. A usinagem CNC para este material é eficiente e o processo de projeto se beneficia da facilidade de uso desta liga. Coletores transparentes não são fabricados com esta liga, mas ela funciona bem para as peças estruturais ao seu redor.
7075-T6 para aplicações exigentes e de alta resistência
Quando você precisa de mais resistência, o 7075-T6 entra em ação. Ele supera o 6061 em resistência à tração. Use-o em sistemas de alta pressão. O processo de usinagem CNC exige mais cuidado, pois o desgaste da ferramenta é maior. Mas o resultado é uma peça mais resistente. Este material é adequado para aplicações exigentes. O processo de fabricação desta liga requer experiência. Coletores transparentes raramente precisam desse nível de resistência. Mas para aplicações de alta tensão, é a escolha certa.
Aços inoxidáveis para resistência à corrosão e pureza.
O aço inoxidável é a escolha ideal para ambientes limpos. Dispositivos médicos e processos químicos dependem dele. O material resiste à ferrugem e à contaminação. O processo de fabricação exige ferramentas adequadas. O projeto deve levar em conta a dureza do material. A usinagem CNC do aço inoxidável difere da do alumínio. Alguns manifolds transparentes utilizam conexões de aço inoxidável. O material oferece boa durabilidade.
Aço inoxidável 304/316L para usinagem nas áreas médica e química.
O aço inoxidável 304 é uma escolha comum. O 316L adiciona molibdênio para maior resistência. Ambos funcionam bem para aplicações médicas. O processo CNC exige ferramentas afiadas. O acabamento superficial é crucial. O processo de usinagem leva mais tempo, mas proporciona melhores resultados. O material oferece boa qualidade para peças críticas. Alguns projetos médicos utilizam manifolds transparentes para monitoramento. O aço inoxidável funciona bem com esses sistemas.
17-4 PH para alta resistência e resistência ao desgaste
O aço 17-4 PH é um aço de endurecimento por precipitação. Oferece alta resistência mecânica e ao desgaste. É utilizado em válvulas e componentes sujeitos a altas tensões. O tratamento térmico aumenta sua resistência. Este material é adequado para aplicações exigentes. O processo de fabricação requer precisão. As peças fabricadas com esta liga têm maior durabilidade. O projeto deve levar em consideração alterações pós-usinagem. Coletores transparentes raramente utilizam este material, mas ele funciona bem para componentes estruturais.
Plásticos de engenharia e ligas especiais
Os plásticos oferecem benefícios únicos. São resistentes a produtos químicos e mais leves. PEEK e PTFE são excelentes opções. No entanto, exigem cuidados especiais durante a usinagem. A escolha do material afeta todo o projeto. O processo de fabricação de plásticos é diferente. Alguns manifolds transparentes utilizam plásticos transparentes para garantir a visibilidade. O projeto para esses materiais requer atenção especial.
PEEK e PTFE para inércia química e redução de peso.
O PEEK é um plástico de alto desempenho que suporta altas temperaturas. Muitas peças médicas e aeroespaciais o utilizam. No entanto, os coletores de PEEK apresentam problemas em muitas oficinas de usinagem CNC. O material é complexo de usinar e exige controle preciso. A NOBLE possui comprovada experiência com PEEK e garante altas taxas de sucesso. O PTFE é mais macio, mas oferece excelente resistência química. O processo de usinagem desses plásticos é diferente do de metais e requer experiência com o material. A usinagem CNC de PEEK exige velocidades e avanços específicos. O material pode deformar se não for manuseado corretamente. Alguns projetos utilizam coletores transparentes para inspeção visual. Ambos os materiais são adequados para projetos personalizados. O processo de fabricação desses materiais é especializado.
Titânio para aplicações aeroespaciais e ambientes de alto desempenho
O titânio é forte e leve, além de apresentar boa resistência à corrosão. Essas características são essenciais para aplicações aeroespaciais. O processo de usinagem CNC do titânio é lento e o desgaste da ferramenta é um fator a ser considerado. No entanto, o resultado é uma peça de alta qualidade. O processo de fabricação exige um planejamento cuidadoso. O material oferece excelente desempenho e as peças de titânio têm longa durabilidade. A usinagem do titânio requer configurações rígidas. Alguns projetos personalizados utilizam manifolds transparentes juntamente com as peças de titânio. A combinação de materiais depende da aplicação. Os manifolds transparentes podem auxiliar no monitoramento do sistema. O projeto deve levar em conta as propriedades do material.
Processos adequados para manifolds fluidos CNC
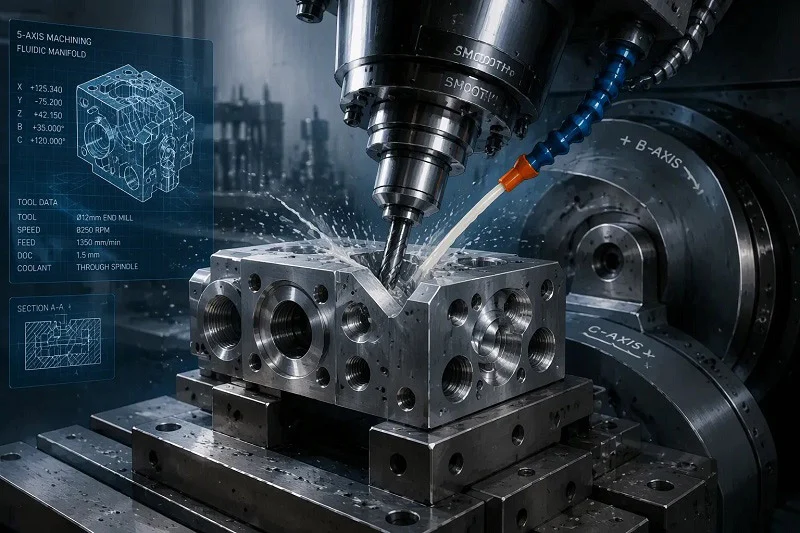
A escolha do processo de usinagem correto afeta a qualidade, o custo e o prazo de entrega da sua peça. O processo de usinagem CNC para manifolds fluidos exige um planejamento cuidadoso. Cada projeto apresenta seus próprios desafios. Algumas peças precisam apenas de furos simples. Outras requerem conexões angulares complexas. A escolha da máquina e do método determina o sucesso.
3 eixos vs. 4 eixos vs. Usinagem de 5 eixos
O processo CNC começa com a escolha da máquina. Uma máquina de 3 eixos move a ferramenta de corte ao longo dos planos X, Y e Z. Ela funciona bem para projetos simples de coletores com furos retos e faces planas. Muitas peças padrão utilizam essa configuração. O processo de fabricação CNC para essas peças é simples. O tempo de preparação é curto. O processo de usinagem ocorre sem problemas.
Mas projetos complexos exigem mais potência. Uma máquina de 4 eixos adiciona rotação em torno de um eixo. Isso facilita a usinagem de portas angulares nas laterais de um coletor. O processo de usinagem CNC torna-se mais flexível. É possível usinar múltiplas faces sem precisar mover a peça novamente. Isso reduz os erros decorrentes da configuração manual.
Quando a complexidade justifica capacidades multieixos
A usinagem de 5 eixos vai ainda mais longe. A máquina gira a peça em torno de dois eixos simultaneamente. Isso abre novas possibilidades de design. Componentes complexos de manifolds fluidos CNC frequentemente necessitam dessa capacidade. Furos transversais angulares, caminhos de fluxo curvos e arranjos de portas intrincados tornam-se possíveis. O processo de usinagem CNC lida com esses recursos em uma única configuração. Isso aumenta muito a precisão. Cada configuração pode causar desalinhamento. Menos configurações significam tolerâncias mais rigorosas.
A NOBLE utiliza máquinas avançadas de 5 eixos para formatos complexos de manifolds. Isso reduz o tempo de preparação e melhora a precisão. O processo CNC lida com projetos complexos com facilidade. Peças que exigiriam muitas operações em uma máquina de 3 eixos são finalizadas em uma única passada. Isso economiza tempo e reduz custos.
O impacto da escolha da máquina no custo e no prazo de entrega
A escolha da máquina afeta diretamente o seu orçamento. A usinagem de 3 eixos tem um custo por hora menor. Peças simples se beneficiam dessa eficiência. Mas peças complexas podem exigir várias configurações. Cada configuração adiciona tempo de trabalho e possíveis erros. O custo total pode aumentar rapidamente.
A usinagem de 5 eixos tem um custo por hora mais elevado, mas geralmente permite a conclusão das peças mais rapidamente. A eficiência do CNC melhora porque elimina as etapas de reposicionamento. Para manifolds complexos, o custo total costuma ser menor. Os prazos de entrega também diminuem. O processo de fabricação CNC torna-se mais ágil. Suas peças chegam mais cedo sem perda de qualidade.
Obtendo precisão com ferramentas e técnicas avançadas
As ferramentas certas fazem toda a diferença. Brocas comuns funcionam para furos básicos. Mas os manifolds de fluidos geralmente precisam de passagens pequenas e precisas. Ferramentas avançadas lidam com essas características exigentes.
Microfuração e alargamento para furos de pequeno diâmetro
A microfuração leva o conceito de "microfuração" ao limite do possível. A especificação de capacidade do processo de microfuração estabelece um diâmetro mínimo de furo de Ø 0.1 mm. Isso é incrivelmente pequeno. Para referência, um fio de cabelo humano mede cerca de 0.07 mm. Esses minúsculos furos são utilizados em dispositivos médicos e sistemas pneumáticos de precisão. O material também é importante. O alumínio 6061-T6 oferece excelente capacidade de perfuração, o que o torna uma ótima opção para manifolds com microcaracterísticas. O processo de usinagem CNC lida com esses pequenos diâmetros utilizando ferramentas especializadas e um controle preciso da velocidade.
O alargamento, realizado após a furação, melhora a precisão. Um alargador remove uma pequena quantidade de material, criando um furo liso e preciso. O processo CNC permite alcançar tolerâncias rigorosas dessa forma, além de melhorar o acabamento superficial. Isso é importante para as características de fluxo, pois furos lisos reduzem a perda de pressão e aumentam a eficiência do sistema.
O uso de usinagem de alta velocidade para melhores acabamentos
A usinagem de alta velocidade (HSM, na sigla em inglês) utiliza velocidades de fuso mais elevadas e cortes mais leves. Essa abordagem produz excelentes acabamentos superficiais. O processo de usinagem CNC opera em rotações por minuto (RPM) mais altas. Os percursos da ferramenta são otimizados para um movimento suave. O resultado é uma superfície melhor na peça acabada.
A usinagem de alta velocidade (HSM) também reduz o acúmulo de calor. Menos calor significa menos distorção do material. Isso é especialmente importante para plásticos como o PEEK, que pode deformar-se sob calor excessivo. A usinagem de alta velocidade mantém as temperaturas sob controle. O processo CNC torna-se mais confiável para materiais complexos.
Operações secundárias: da rebarbação ao tratamento de superfície
A usinagem não termina quando a ferramenta para. Operações secundárias completam a peça. Essas etapas garantem desempenho e durabilidade. Ignorá-las leva a falhas prematuras.
Pós-processamento crítico para desempenho e longevidade
A remoção de rebarbas é prioritária. A usinagem deixa pequenas rebarbas nas bordas dos furos. Essas minúsculas imperfeições podem se soltar durante a operação, contaminando o sistema de fluidos e danificando válvulas e outros componentes. A remoção manual de rebarbas funciona bem em áreas acessíveis. Para furos transversais internos, podem ser necessárias ferramentas especializadas ou usinagem por fluxo abrasivo. O processo de fabricação CNC deve incluir a remoção de rebarbas como uma etapa padrão.
A limpeza é igualmente importante. Óleos e cavacos de usinagem devem ser removidos. A limpeza ultrassônica alcança passagens internas com eficácia. Isso garante que a peça esteja livre de contaminação antes da montagem. O processo CNC deve incluir protocolos de limpeza rigorosos.
Opções de anodização, passivação e eletropolimento
Os tratamentos de superfície protegem o material e melhoram o desempenho. A anodização é uma ótima opção para coletores de alumínio. Esse processo eletroquímico cria uma camada dura e resistente à corrosão, tornando a superfície mais durável. Além disso, proporciona uma base melhor para a vedação. Existem diversos tipos de anodização. A anodização dura oferece máxima resistência ao desgaste e o processo de usinagem CNC complementa perfeitamente esse tratamento.
A passivação é adequada para peças de aço inoxidável. Este tratamento químico remove o ferro livre da superfície, aumentando a resistência natural à corrosão do material. Dispositivos médicos e equipamentos para processamento químico se beneficiam muito com esse processo. Para aplicações críticas, a passivação deve ser incluída no processo de usinagem CNC de aço inoxidável.
O eletropolimento leva o aço inoxidável a um novo patamar. Este processo remove uma fina camada de material eletroquimicamente. A superfície torna-se mais lisa e brilhante, reduzindo o atrito e melhorando o fluxo. Também facilita a limpeza da peça. O processo de fabricação CNC para aplicações médicas e alimentícias frequentemente inclui o eletropolimento.
Essas operações secundárias agregam valor às suas peças. Elas prolongam a vida útil e melhoram a confiabilidade. O processo de usinagem CNC abrange todo o percurso, da matéria-prima ao componente acabado e protegido. Trabalhar com um parceiro que entende essas etapas garante que suas peças de manifold fluido CNC tenham o desempenho projetado.
Principais considerações de projeto para manifolds fluidos CNC
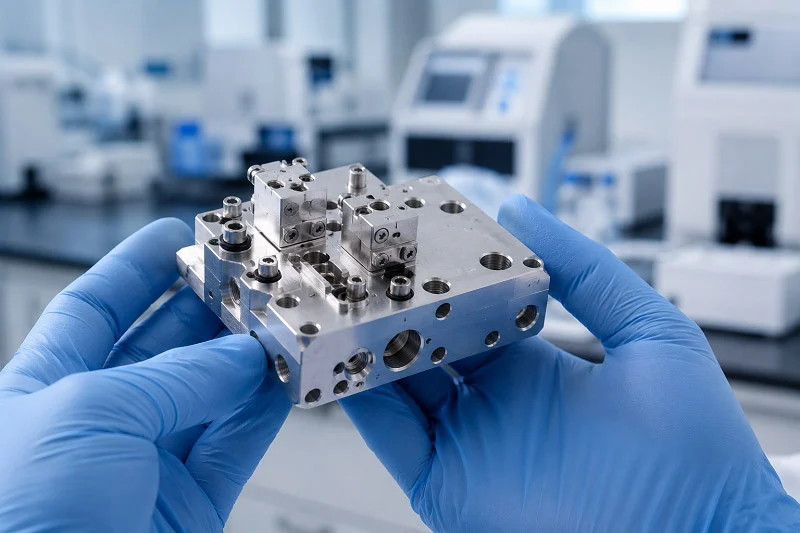
Um bom projeto transforma uma ideia inteligente em uma peça confiável. A forma como você constrói seu coletor de fluido CNC afeta o custo, o desempenho e a durabilidade. Cada escolha feita durante o planejamento impacta toda a construção. Suas decisões alteram as peças usinadas finais e sua qualidade.
Princípios de Design para Fabricação (DFM)
DFM significa projetar considerando o processo de usinagem CNC. Você pensa em como cada detalhe será produzido. Dessa forma, economiza-se tempo e dinheiro. A NOBLE oferece suporte em DFM para aprimorar seu projeto. Utilizamos nosso conhecimento em usinagem CNC e nossa experiência em fabricação para melhorar suas peças.
Otimizando a profundidade, o diâmetro e a seção transversal dos furos.
Furos profundos causam problemas. Eles exigem ferramentas mais longas. Ferramentas mais longas se deformam mais. Essa deformação prejudica a precisão. Uma boa regra é manter a profundidade do furo menor que seis vezes o diâmetro. Isso mantém o processo de usinagem CNC estável. A construção se beneficia de um bom planejamento. O material escolhido influencia o desempenho. Materiais diferentes se comportam de maneira diferente nessas peças.
O formato da seção transversal também importa. Passagens circulares funcionam melhor. O processo de usinagem CNC lida com formatos circulares com facilidade. Evite caminhos de fluxo quadrados ou retangulares no seu coletor. O material afeta o desgaste da ferramenta. Pense no material que você escolher. A escolha certa do material melhora a construção. Ligas diferentes exigem abordagens diferentes.
Gerenciando recursos internos e evitando preços abaixo do mercado
Os detalhes internos são de difícil acesso. A ferramenta de corte precisa caber dentro da peça. Rebaixos exigem ferramentas especiais ou configurações adicionais. O processo de usinagem CNC funciona melhor com detalhes simples. A produção se torna mais previsível. O material certo reduz os problemas. Mantenha as coisas simples.
Use furos retos que se encontrem em ângulos retos. Isso permite que ferramentas padrão realizem o trabalho. O processo de usinagem CNC é mais rápido com recursos simples. Passagens internas complexas exigem métodos avançados. A construção se torna mais cara. Escolhas inteligentes tornam a construção eficiente. Equilibre as necessidades com o custo do seu coletor. As peças resultantes funcionarão melhor.
O papel crucial do acabamento superficial e dos caminhos de fluxo
O acabamento da superfície afeta diretamente o funcionamento do coletor. Superfícies ásperas criam atrito. O processo de usinagem CNC controla o acabamento da superfície de forma precisa. A precisão é fundamental para todas as aplicações. Escolha os materiais com cuidado para o seu projeto personalizado.
Minimizar a perda de pressão com superfícies internas lisas.
A queda de pressão prejudica a eficiência. Superfícies lisas permitem que o fluido se mova livremente. O processo de usinagem CNC proporciona excelentes acabamentos superficiais. Métodos de alta velocidade oferecem bons valores de Ra. Esse nível de precisão é importante para o desempenho. Boas propriedades do material contribuem para acabamentos lisos. Informe-nos suas necessidades de acabamento superficial para o seu projeto. O material influencia o acabamento superficial que você pode obter. Inclua metas de acabamento realistas em seu projeto. A usinagem de precisão proporciona melhores resultados para essas peças.
Estratégias para evacuação de cavacos e rebarbação
Os cavacos são gerados durante o processo de corte. Furos profundos são propensos ao acúmulo de cavacos. Pense em como os cavacos são expelidos durante a fase de planejamento. O gerenciamento de cavacos faz parte do trabalho. Uma maneira é usar furos passantes. Os furos passantes permitem que os cavacos saiam pelo outro lado. A usinagem lida bem com isso. O material escolhido afeta o comportamento dos cavacos.
A remoção de rebarbas é igualmente importante. Cada interseção de furos cria uma rebarba. Inclua a remoção de rebarbas no seu projeto. As etapas de remoção de rebarbas fazem parte do trabalho. A qualidade das suas peças depende de uma boa remoção de rebarbas. Tolerâncias rigorosas ajudam a reduzir as rebarbas.
Melhores práticas para vedação e projeto de portas
Um coletor de admissão só é tão bom quanto suas vedações. A escolha correta da vedação impede vazamentos. O processo de usinagem CNC cria superfícies de vedação precisas. As tolerâncias são cruciais nesse processo. Informe-nos as tolerâncias para todas as superfícies de vedação.
Escolhendo entre anéis de vedação, juntas e roscas cônicas
Os anéis de vedação (O-rings) são adequados para uma ampla gama de pressões e aplicações. O sulco do O-ring deve ter o tamanho correto. Siga as dimensões padrão de sulco para o seu projeto. O processo de usinagem CNC proporciona a precisão necessária. A escolha depende da aplicação. Adapte a vedação às condições de trabalho do seu projeto. Tolerâncias rigorosas garantem boas vedações para peças personalizadas.
Especificando tamanhos e localizações de portas para eficiência de montagem
O posicionamento das portas afeta a facilidade de montagem. Deixe espaço suficiente entre elas. Portas de tamanhos padrão são mais fáceis de encontrar. Portas de tamanhos personalizados aumentam o custo. A montagem se beneficia de tamanhos padrão. Considere a direção das portas no seu projeto. Essa abordagem facilita a prototipagem . Peças personalizadas exigem atenção redobrada para garantir a precisão.
Os manifolds transparentes auxiliam nos testes. Eles permitem visualizar os caminhos do fluxo e os padrões de fluxo interno. Manifolds transparentes ajudam a verificar o projeto e são uma ótima ferramenta. Essa abordagem se beneficia da visualização do fluxo e dos resultados de qualidade. A prototipagem com manifolds transparentes permite identificar problemas precocemente. Essas peças precisam de testes completos.
Precisão e controle de qualidade em manifolds fluidos CNC
O controle de qualidade é o que torna uma peça de um manifold fluido CNC confiável. Cada passagem, porta e superfície de vedação deve funcionar exatamente como planejado. Uma pequena falha pode causar vazamentos, contaminação ou falha total do sistema. É por isso que a precisão é fundamental em cada etapa da fabricação da peça.
Mitigando os riscos de contaminação interna e corrosão
A contaminação começa durante a usinagem. Aparas de metal, óleos e detritos podem se acumular dentro das passagens. Esses contaminantes danificam o sistema de fluidos quando o coletor entra em uso. Uma limpeza completa é imprescindível. A limpeza ultrassônica alcança o interior de pequenos orifícios e passagens transversais. Essa etapa remove partículas que a lavagem comum pode não alcançar.
A corrosão é outro perigo. O material escolhido é crucial. O alumínio precisa de anodização para resistir à oxidação. O aço inoxidável se beneficia da passivação. Ambos os tratamentos criam uma camada protetora que aumenta a vida útil das peças. O processo de usinagem CNC deve incluir essas etapas para aplicações críticas. Seu projeto deve especificar claramente o tratamento de superfície necessário.
A porosidade é um risco oculto em materiais fundidos. Pequenos vazios podem surgir no interior do metal. Esses pontos fracos podem apresentar vazamentos sob pressão. A usinagem CNC a partir de barras sólidas elimina completamente esse risco. O material já começa denso e uniforme. Essa é uma das razões pelas quais as peças usinadas superam as peças fundidas em aplicações exigentes.
Testes de pressão e vazão para validar o desempenho funcional.
Os testes comprovam o funcionamento da peça antes do envio. O teste de pressão verifica a presença de vazamentos. O coletor é preenchido com fluido ou gás em níveis de pressão predefinidos. Qualquer queda de pressão indica um vazamento. Este teste verifica todas as vedações e passagens internas.
O teste de fluxo verifica se o fluido se move pelos caminhos corretos. Cada porta é verificada quanto à vazão e direção adequadas. Isso detecta erros de furação cruzada que poderiam passar despercebidos em inspeções visuais. O processo de teste confirma que a peça atende às suas especificações de desempenho. O controle de qualidade inclui o registro desses resultados para rastreabilidade.
A NOBLE segue rigorosos sistemas de gestão da qualidade. Nossa certificação ISO 9001:2015 abrange todos os processos de fabricação. Para uso médico, possuímos a certificação ISO 13485:2016. Essas normas garantem qualidade consistente em todos os lotes. Testamos minuciosamente cada manifold para garantir confiabilidade.
A diferença entre tolerâncias padrão e de alta precisão
As tolerâncias definem o quanto de variação é aceitável. Tolerâncias padrão funcionam para usos gerais. Elas podem permitir uma variação de ±0.1 mm nas posições dos furos. A maioria dos sistemas pneumáticos funciona bem com esse nível de precisão.
Tolerâncias de alta precisão são muito mais rigorosas. Estamos falando de ±0.005 mm ou melhor. Dispositivos médicos e aplicações aeroespaciais exigem essa precisão. O processo de usinagem CNC deve levar em conta a expansão térmica e o desgaste da ferramenta. A calibração da máquina torna-se crucial. O material também afeta as tolerâncias alcançáveis. O alumínio é usinado com mais precisão do que ligas mais duras.
A Dimensionamento e Tolerância Geométrica (GD&T) ajuda a especificar essas necessidades. As tolerâncias de posição controlam a localização dos furos. A planicidade garante o encaixe perfeito das superfícies de vedação. A perpendicularidade mantém as portas nos ângulos corretos. O uso de GD&T comunica suas necessidades com clareza à equipe de usinagem.
Os manifolds transparentes auxiliam no controle de qualidade durante a prototipagem. Eles permitem que os engenheiros visualizem diretamente os caminhos de fluxo internos. Os manifolds transparentes revelam rebarbas, bloqueios ou passagens desalinhadas. Além disso, servem como excelentes ferramentas de validação antes da produção. Essa verificação visual complementa métodos de inspeção dimensional, como máquinas de medição por coordenadas (MMCs) e comparadores ópticos.
As tolerâncias corretas equilibram custo e desempenho. Especificações excessivas aumentam o tempo e o custo de usinagem. Especificações insuficientes acarretam o risco de falha funcional. Trabalhe com seu parceiro de fabricação para encontrar o ponto ideal para sua aplicação específica.
Como escolher o parceiro certo para usinagem CNC de manifolds de fluidos
Competências Essenciais e Conhecimento Técnico
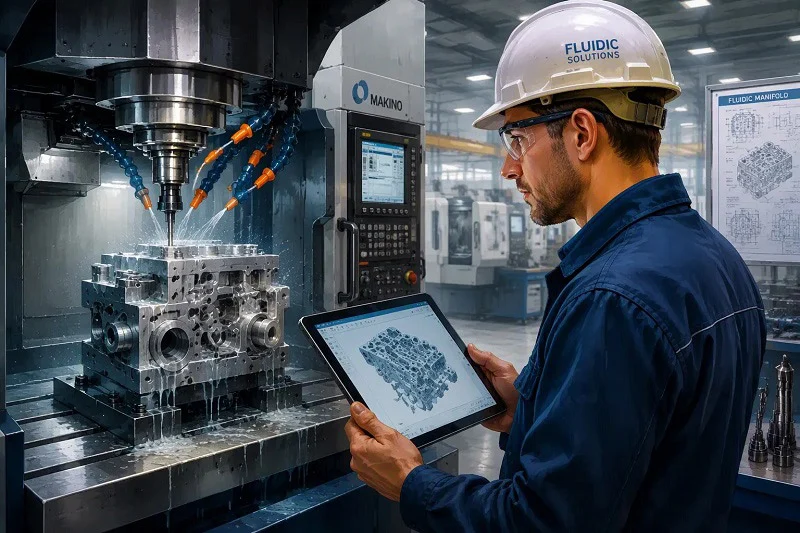
Escolher o parceiro certo para o seu projeto de coletor de fluidos depende das suas competências essenciais. Uma oficina especializada compreende as necessidades específicas destas peças. Não se limitam a realizar trabalhos genéricos. Concentram-se nos detalhes que garantem o funcionamento fiável de um coletor.
Avaliando a experiência com componentes fluidos complexos
A experiência com componentes fluidos complexos é fundamental. Um bom parceiro mantém tolerâncias rigorosas em furos internos e passagens que se cruzam. Ele garante um alto padrão de acabamento superficial, evitando turbulência do fluido, quedas de pressão e danos às vedações. Demonstra conhecimento especializado em materiais, selecionando as ligas e os tratamentos adequados para resistência e proteção contra corrosão. Realiza furação e usinagem complexas de múltiplos furos que se cruzam sem comprometer a integridade estrutural. Supera desafios de usinagem, como manter o alinhamento em furos que se cruzam, evitar rebarbas e detritos, prevenir vazamentos internos e garantir a conformidade com a classificação de pressão. Nem toda oficina é capaz disso. Esses requisitos diferenciam uma oficina especializada em manifolds fluidos de uma oficina mecânica geral. Somente uma oficina qualificada pode produzir peças que funcionem de forma confiável. A seleção do material é crucial para o desempenho do manifold.
A importância de máquinas e softwares avançados
Máquinas e softwares avançados desempenham um papel fundamental na precisão. Um parceiro com máquinas CNC modernas consegue lidar com tolerâncias rigorosas. Ele utiliza softwares de simulação para planejar os percursos das ferramentas, reduzindo erros e melhorando a eficiência do processo de usinagem. O equipamento adequado garante que a usinagem CNC seja eficiente e precisa, além de auxiliar no processamento de geometrias complexas, comuns em manifolds de fluidos. O processo de usinagem CNC para essas peças exige um planejamento cuidadoso. Máquinas avançadas realizam múltiplas operações em uma única configuração, reduzindo o tempo de produção e aumentando a qualidade. A escolha do material também influencia o processo de usinagem. Um parceiro qualificado sabe como ajustar as configurações para diferentes materiais, utilizando as velocidades e avanços adequados para cada um. Isso garante que as peças atendam aos requisitos de precisão e acabamento superficial.
Certificações de Qualidade e Padrões de Conformidade
As certificações de qualidade demonstram que um parceiro segue padrões rigorosos. Elas comprovam que a empresa possui um sistema sólido de gestão da qualidade. Isso é importante para manifolds fluidos utilizados em aplicações críticas.
A importância da ISO 9001:2015 para a gestão da qualidade
A ISO 9001:2015 é uma norma global para gestão da qualidade. Ela abrange todos os aspectos do processo de fabricação. Um parceiro certificado possui procedimentos para projeto, produção, inspeção e entrega, monitorando a qualidade em cada etapa. Isso reduz o risco de defeitos. Para manifolds fluidos, isso significa qualidade consistente em todos os lotes. O processo de usinagem CNC é monitorado e controlado, o manuseio de materiais é documentado e a inspeção final é rigorosa. Essa certificação oferece a garantia de que as peças funcionarão conforme o esperado e também auxilia na rastreabilidade. Se surgir um problema, é possível rastreá-lo até a sua origem. Isso é crucial para aplicações críticas de segurança, como sistemas ferroviários e dispositivos médicos.
A importância crítica da norma ISO 13485:2016 para Fabricação de dispositivos médicos
A ISO 13485:2016 é a norma para a fabricação de dispositivos médicos. Ela é mais rigorosa que a ISO 9001 e foca no gerenciamento de riscos e na conformidade regulatória. Se o seu manifold de fluidos for utilizado em um dispositivo médico, essa certificação é imprescindível. O parceiro deve demonstrar capacidade para atender aos requisitos específicos da indústria médica, incluindo protocolos de sala limpa, rastreabilidade de materiais e validação de processos. O processo de usinagem CNC para peças médicas exige cuidados especiais. O material deve ser biocompatível, o acabamento superficial deve ser liso para evitar contaminação e a precisão deve ser alta. Um parceiro com certificação ISO 13485:2016 comprova sua capacidade de atender a essas exigências e demonstra que possui os sistemas necessários para garantir qualidade e segurança. O processo de usinagem CNC é crucial para alcançar a precisão desejada.
Por que a NOBLE é sua parceira para manifolds fluidos CNC de precisão?
A NOBLE se destaca como parceira em fluidos de precisão. Possuímos as habilidades, as certificações e o compromisso necessários para entregar peças de alta qualidade. Trabalhamos com você do início ao fim.
Nossa abordagem de serviço completo: do projeto e DFM à montagem.
Oferecemos uma abordagem completa, que começa com o projeto e a análise de fabricação (DFM). Ajudamos você a otimizar seu projeto para o processo de usinagem CNC, economizando tempo e dinheiro. Em seguida, passamos para a prototipagem. Utilizamos manifolds transparentes para validar o projeto, o que nos permite visualizar os fluxos e identificar problemas precocemente. Os manifolds transparentes garantem que as passagens internas estejam corretas. Após a prototipagem, partimos para a produção. Nossas capacidades de usinagem CNC permitem o processamento de todos os tipos de materiais, do alumínio ao PEEK. Também lidamos com projetos personalizados com facilidade. Oferecemos ainda serviços de montagem, podendo montar todo o sistema de manifolds. Isso reduz o número de fornecedores que você precisa gerenciar e garante a montagem correta das peças. Nosso controle de qualidade verifica cada etapa do processo de fabricação, testando as peças quanto à pressão e vazão, assegurando que atendam às suas especificações.
Nosso compromisso com a qualidade, precisão e entrega no prazo.
Nosso compromisso com a qualidade, a precisão e a entrega no prazo é a essência do nosso trabalho. Possuímos as certificações ISO 9001:2015 e ISO 13485:2016. Essas normas orientam nossos processos. Investimos em máquinas e softwares de ponta. Nossa usinagem CNC de precisão garante tolerâncias rigorosas. Tratamos cada peça com o máximo cuidado. Seja um simples coletor ou um projeto personalizado complexo, dedicamos a mesma atenção a todos. Nossa equipe tem experiência com componentes fluidos. Compreendemos os desafios de passagens internas, superfícies de vedação e classificações de pressão. Trabalhamos arduamente para cumprir seus prazos. A entrega no prazo é uma promessa que cumprimos. Sabemos que atrasos podem custar tempo e dinheiro. Por isso, planejamos nossa produção cuidadosamente. Mantemos a comunicação constante com você durante todo o processo. Você sempre sabe em que pé está o seu projeto. Esse compromisso nos tornou um parceiro confiável para diversos setores. De sistemas ferroviários a dispositivos médicos, nossas peças têm um desempenho confiável.
O sucesso na usinagem CNC de componentes para manifolds fluidos depende de três fatores: escolha criteriosa de materiais, projeto bem pensado e um parceiro de fabricação qualificado. O custo da imprecisão é alto — tempo de inatividade, riscos à segurança e prejuízos financeiros. As estratégias que abordamos ajudam você a evitar esses problemas. A seleção cuidadosa de materiais previne corrosão e contaminação. Um projeto bem pensado mantém os caminhos de fluxo suaves e as vedações confiáveis. Um parceiro como a NOBLE oferece serviços completos, desde a orientação em DFM (Design for Manufacturing) até a montagem. Trabalhamos com materiais complexos como o PEEK, que representam um desafio para muitas oficinas. Nossos processos com certificação ISO garantem a qualidade em todos os lotes. A jornada da usinagem CNC não termina na prototipagem. Ela continua durante a produção, os testes e a entrega. Escolha um parceiro que o apoie desde a concepção até a conclusão. Seu próximo projeto merece esse compromisso. Estamos prontos quando você estiver.
Perguntas frequentes sobre manifolds fluidos CNC
O que é um manifold fluido em termos de CNC?
Um manifold fluido é um bloco com passagens perfuradas. Ele direciona ar, água ou óleo através de um sistema. A usinagem CNC cria essas peças com alta precisão. Imagine-o como um centro de distribuição de fluidos.
Por que escolher a usinagem CNC para coletores?
A usinagem CNC oferece controle preciso sobre cada detalhe. Você obtém superfícies lisas e furos com localização exata. Esse método funciona com diversos materiais. O resultado é uma peça confiável sempre.
Quais materiais são mais adequados para manifolds de fluidos?
O alumínio 6061-T6 é adequado para a maioria das aplicações. O aço inoxidável é indicado para aplicações médicas e químicas. O PEEK suporta altas temperaturas. Cada material requer configurações CNC diferentes. Sua escolha depende da aplicação.
Quão rigorosas podem ser as tolerâncias em máquinas CNC?
As tolerâncias padrão giram em torno de ±0.1 mm. Trabalhos de alta precisão atingem ±0.005 mm. O processo CNC, o material e a máquina influenciam o que é possível alcançar. Converse com seu parceiro sobre metas realistas.
Quais são as principais causas de falhas em coletores de escape?
Rebarbas deixadas dentro das passagens causam contaminação. Vedação inadequada leva a vazamentos. Escolhas incorretas de materiais causam corrosão. Usinagem CNC precisa e testes adequados previnem esses problemas.
Como testar um manifold de fluidos?
O teste de pressão verifica vazamentos. O teste de fluxo confirma os caminhos corretos. A inspeção visual detecta defeitos na superfície. O controle de qualidade CNC inclui todas essas etapas antes do envio.
Por que escolher um parceiro especializado em CNC?
Os manifolds exigem conhecimento especializado em passagens internas e vedação. Um parceiro especializado entende de evacuação de cavacos, acabamento superficial e comportamento do material. Ele entrega peças que funcionam corretamente desde o início.







