
No mundo da fundição de metais, a fundição sob baixa pressão e a fundição sob alta pressão são duas técnicas populares, cada uma com suas vantagens e finalidades específicas. Ao ler este guia, você estará mais bem preparado para entender esses métodos e determinar qual deles melhor se adapta às suas necessidades de produção.
Introdução à fundição sob baixa e alta pressão
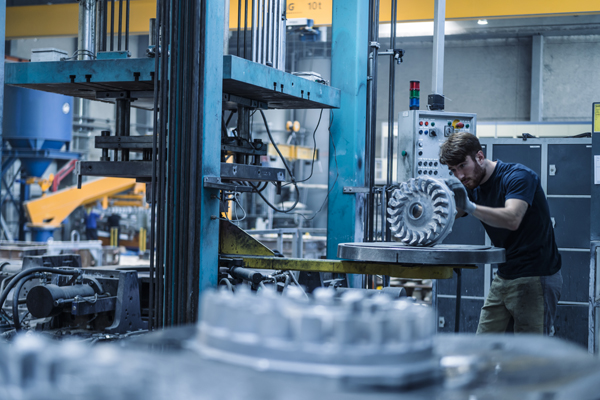
Na manufatura moderna, os processos de fundição são indispensáveis, especialmente na produção de componentes metálicos. A fundição sob baixa pressão e a fundição sob alta pressão são duas técnicas predominantes, cada uma oferecendo benefícios específicos que atendem a diferentes propriedades de materiais e demandas de produção.
Fundição de baixa pressão
- Definição: O processo de fundição sob baixa pressão envolve a aplicação de metal fundido em um molde a pressões que normalmente variam de 0.5 a 1 bar, garantindo um preenchimento preciso e controlado.
- Principais Recursos:
Encha a forma delicadamente.
Adequado para geometrias complexas.
Comumente utilizado em ligas de alumínio e magnésio.
Fundição de alta pressão
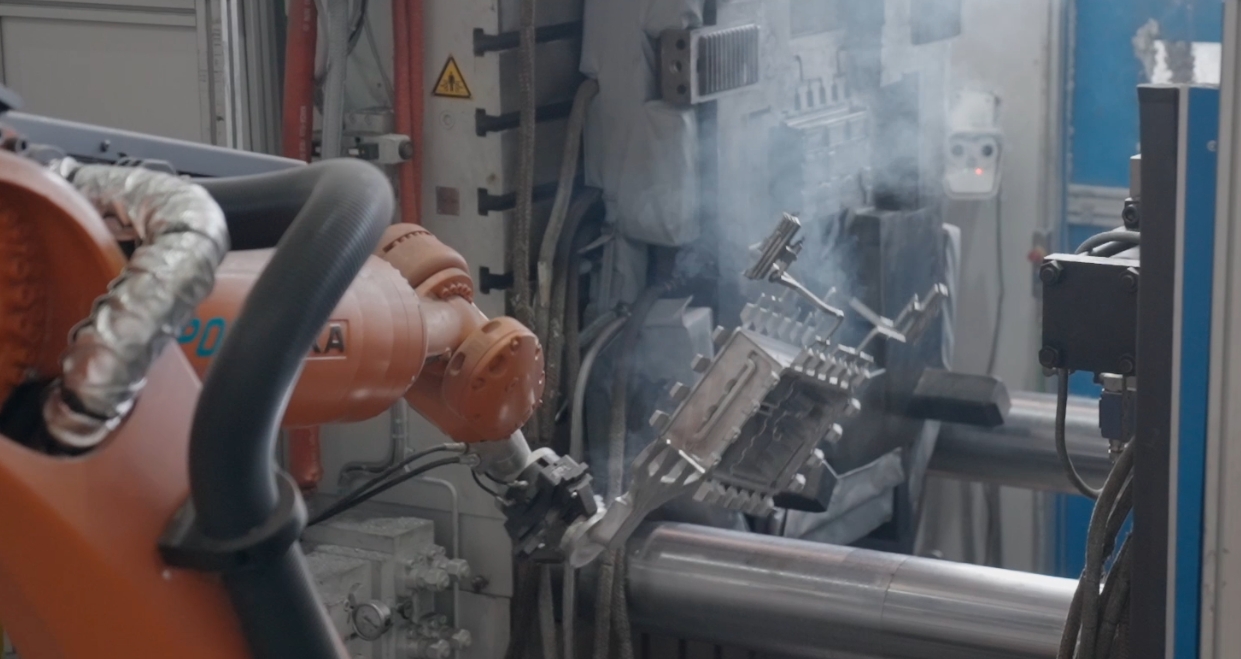
- Definição: Um método de fundição sob alta pressão, onde o metal fundido é injetado em um molde sob pressões que normalmente variam de 100 a 1000 bar, garante alta precisão no produto final.
- Principais Recursos:
Enchimento rápido do molde.
Ideal para produção de alto volume.
Comumente utilizado em ligas de zinco, alumínio e magnésio.
Principais diferenças entre fundição de baixa pressão e fundição de alta pressão
1. Níveis de pressão
Fundição a Baixa Pressão: Na fundição a baixa pressão, o metal fundido preenche o molde usando uma pressão baixa, geralmente em torno de 0.5 a 1 bar.
Fundição sob Alta Pressão: Na fundição sob alta pressão, o molde é preenchido rapidamente graças à alta pressão, geralmente entre 100 e 1000 bar.
2. Velocidade de enchimento do molde
Fundição a baixa pressão: A fundição a baixa pressão preenche o molde lentamente, o que ajuda a reduzir a turbulência e evita que o gás fique preso no interior.
Fundição sob Alta Pressão: A Fundição sob Alta Pressão utiliza uma técnica de preenchimento mais rápida, especialmente eficaz para a criação de peças de paredes finas que exigem precisão.
3. Material do molde
Fundição sob baixa pressão: Na fundição sob baixa pressão, moldes de areia ou de metal permanentes são a opção mais comum para moldar o material.
Fundição sob Alta Pressão: Para a fundição sob alta pressão, são utilizados moldes de aço, pois são suficientemente resistentes para suportar a alta pressão.
4. Complexidade da peça
Fundição sob baixa pressão: Se você estiver trabalhando com formas complexas ou peças maiores, a fundição sob baixa pressão é a melhor opção.
Fundição sob Alta Pressão: A fundição sob alta pressão é mais adequada para peças de pequeno a médio porte que necessitam de paredes finas.
5. Revestimento de superfície
Fundição sob baixa pressão: Com a fundição sob baixa pressão, você obtém superfícies mais lisas e menos defeitos graças ao preenchimento lento.
Fundição sob Alta Pressão: Com a Fundição sob Alta Pressão, pode ser necessário realizar um acabamento extra para suavizar as imperfeições da superfície.
Fundição a baixa pressão versus fundição a alta pressão
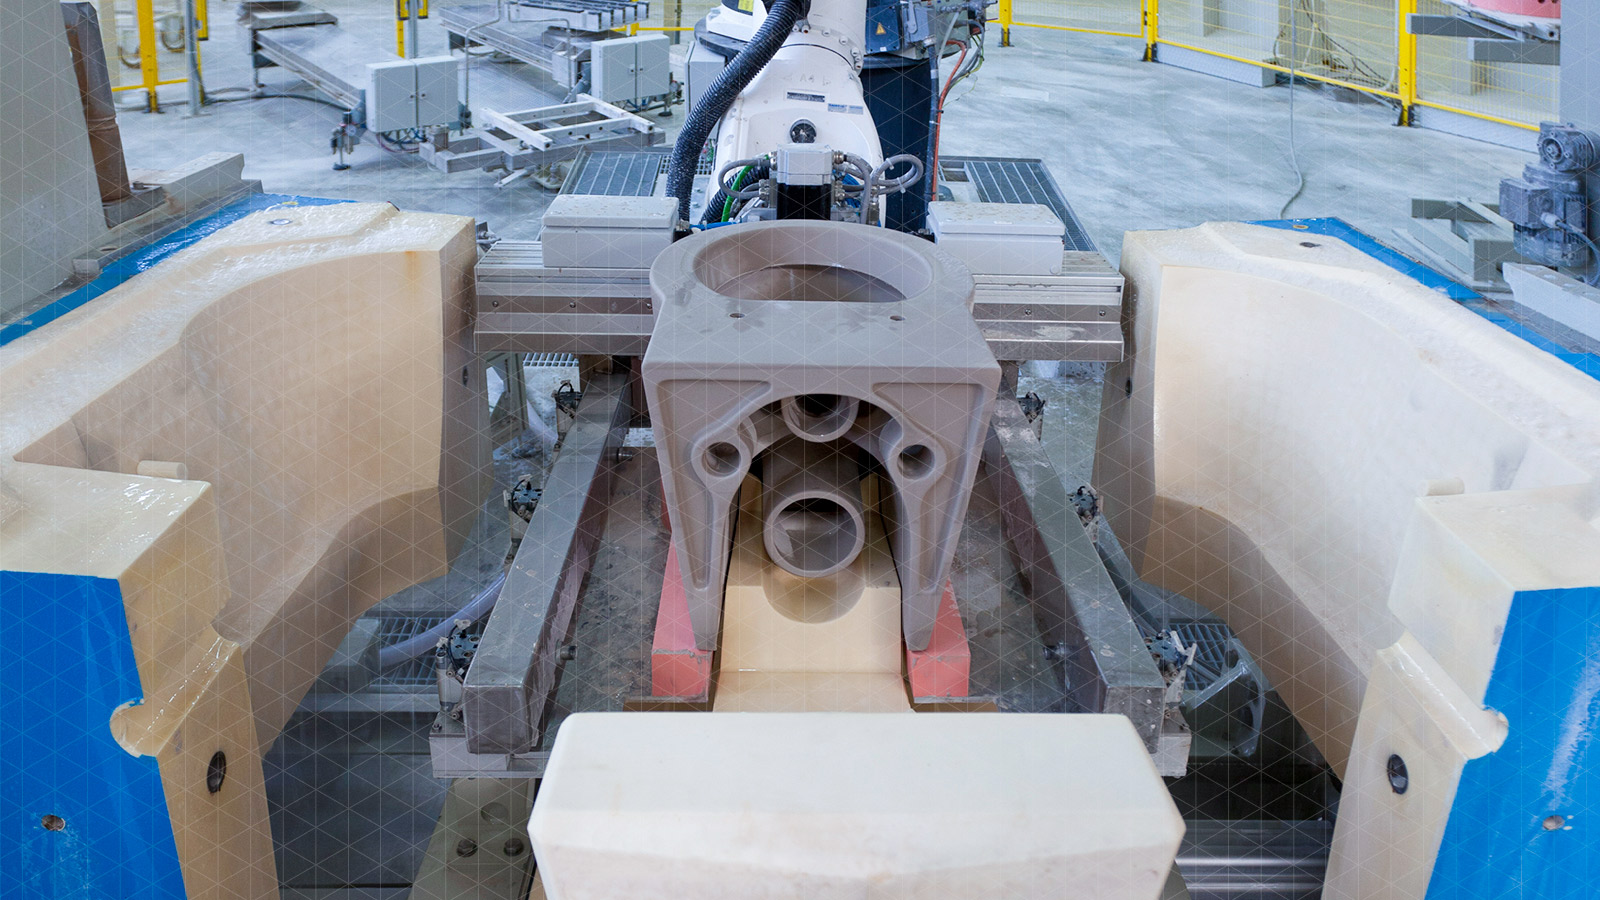
A fundição sob baixa pressão e a fundição sob alta pressão apresentam vantagens distintas, tornando-as adequadas para diferentes finalidades de fabricação. Nesta comparação, analisaremos como cada método contribui para aspectos como qualidade e custo-benefício.
Vantagens da fundição a baixa pressão
Qualidade de superfície superior
Acabamento liso: A redução da turbulência resulta em uma superfície mais lisa, minimizando defeitos comuns como a rugosidade.
Menos imperfeições: Pressões mais baixas ajudam a evitar o aprisionamento de gás e a porosidade, garantindo uma fundição mais limpa e sem defeitos.
Melhores propriedades mecânicas
Maior resistência: Controlando o processo de preenchimento, as peças mantêm melhor resistência e integridade estrutural.
Redução do estresse: A fundição sob baixa pressão minimiza as tensões internas que poderiam enfraquecer a peça.
Custo-benefício para volumes baixos a médios
Redução dos custos de ferramental: Este processo é compatível com moldes de areia ou permanentes, reduzindo as despesas com ferramental.
Redução de Desperdício: O uso eficiente de materiais durante a fundição reduz o desperdício, proporcionando economia adicional de custos.
Vantagens da fundição sob alta pressão
Alta Velocidade de Produção
Ciclos de produção rápidos: A capacidade de alcançar ciclos de produção rápidos torna a fundição sob alta pressão altamente adequada para aplicações de fabricação em grande volume.
Peças de paredes finas: A fundição de alta precisão é capaz de produzir peças de paredes finas com espessuras de até 1 mm, permitindo a produção eficiente de componentes delicados.
Precisão e Consistência
Tolerâncias rigorosas: O processo de injeção de alta pressão na fundição garante que os moldes sejam preenchidos com precisão, atingindo tolerâncias rigorosas.
Repetibilidade: A fundição sob alta pressão oferece excelente repetibilidade, garantindo os mesmos resultados de alta qualidade em grandes lotes.
Custo-benefício para grandes volumes
Economias de escala: Ao otimizar a produção para grandes volumes, a fundição sob alta pressão alcança economias de escala, reduzindo o custo por unidade.
Moldes duráveis: O uso de moldes de aço, conhecidos por sua durabilidade, reduz significativamente os custos de substituição de ferramentas, tornando o processo mais econômico.
Resuma as características da fundição sob baixa pressão e da fundição sob alta pressão.
| Característica | Fundição de baixa pressão | Fundição sob Alta Pressão (Fundição sob Pressão) |
|---|---|---|
| Faixa de pressão | Baixa (0.2 – 1.5 bar) | Alto (100 – 1500 bar) |
| Tipo de Molde | Moldes metálicos reutilizáveis (molde permanente) | Matrizes de aço (complexas, de alta precisão) |
| Método de Preenchimento | O metal fundido sobe para o molde sob baixa pressão. | O metal fundido é injetado à força no molde. |
| Complexidade da peça | Complexidade moderada a alta | É possível alcançar alta complexidade e detalhes minuciosos. |
| Revestimento de superfície | Bom, mas pode precisar de acabamento. | Excelente acabamento de superfície |
| Porosidade | Menor porosidade devido ao preenchimento gradual. | Maior risco de porosidade devido ao ar aprisionado. |
| Espessura da parede | Adequado para peças de espessura média a grossa. | Adequado para componentes de paredes finas |
| Tempo de resfriamento | Resfriamento mais lento e natural | Rápido, com sistemas de resfriamento ativos. |
| Custo de Ferramentas | Moderado | Alto (devido à complexidade das matrizes e dos equipamentos) |
| Volume de produção | Médio a alto | Muito alto (produção em massa) |
| Uso de material | Alumínio, ligas de magnésio | Ligas de alumínio, zinco, magnésio e cobre |
| Força mecânica | Maior (devido à baixa porosidade) | Menor, a menos que seja utilizada fundição sob vácuo. |
| Aplicações comuns | Rodas automotivas, cabeçotes de cilindro, peças de freio | Blocos de motor, caixas de engrenagens e invólucros eletrônicos |
Como escolher entre processos de fundição de baixa e alta pressão
| Se você precisar… | Escolher… |
|---|---|
| Produção em grande volume com detalhes minuciosos | Fundição de alta pressão |
| Peças estruturalmente sólidas com baixa porosidade | Fundição de baixa pressão |
| Componentes de paredes finas e ciclos rápidos | Fundição de alta pressão |
| Melhor resistência mecânica e densidade | Fundição de baixa pressão |
| Produção em pequena a média escala com excelente relação custo-benefício | Fundição de baixa pressão |
Aplicações da fundição de baixa e alta pressão
Vamos agora analisar como esses dois métodos de fundição são utilizados em diferentes setores industriais, demonstrando sua flexibilidade e eficácia para atender a necessidades específicas.
Fundição de baixa pressão
Automotivo: A fundição sob baixa pressão é aplicada na indústria automotiva para a produção de peças críticas, como blocos de motor, cabeçotes de cilindro e rodas.
Aeroespacial: O processo é amplamente utilizado na indústria aeroespacial para criar componentes estruturais duráveis e pás de turbina.
Industrial: Em aplicações industriais, a fundição de baixa pressão se destaca na criação de carcaças de bombas e corpos de válvulas.
Fundição de alta pressão
Automotivo: A fundição sob alta pressão é comumente usada para caixas de transmissão e suportes de motor na indústria automotiva.
Eletrônica de consumo: Na eletrônica de consumo, é utilizado para fabricar gabinetes e conectores.
Eletrodomésticos: No setor de eletrodomésticos, a fundição sob alta pressão é utilizada para criar estruturas e puxadores.
Escolhendo o método de fundição certo
A escolha do método de fundição correto é essencial para obter os melhores resultados em termos de eficiência de produção e qualidade do produto. A sua decisão entre fundição de baixa e alta pressão dependerá de fatores como a complexidade da peça, a quantidade necessária, os materiais utilizados e o seu orçamento.
Complexidade da peça
Fundição sob baixa pressão: A fundição sob baixa pressão é ideal para produzir peças com formas complexas e dimensões maiores, onde a precisão e os detalhes finos são essenciais.
Fundição sob Alta Pressão: A fundição sob alta pressão, por outro lado, é mais adequada para peças pequenas ou médias que exigem paredes finas e alta precisão.
Volume de produção
Fundição a baixa pressão: A fundição a baixa pressão é mais adequada para volumes de produção baixos a médios, onde são necessárias flexibilidade e um ritmo mais lento.
Fundição sob Alta Pressão: A fundição sob alta pressão, com seus ciclos de produção rápidos, é perfeita para produção em grande volume, onde velocidade e consistência são essenciais.
Considerações materiais
Fundição a baixa pressão: A fundição a baixa pressão é ideal para o manuseio de ligas de alumínio e magnésio, oferecendo melhor controle sobre o fluxo de metal e reduzindo defeitos.
Fundição sob Alta Pressão: A fundição sob alta pressão é mais versátil, permitindo o trabalho com uma gama mais ampla de materiais, incluindo ligas de zinco, alumínio e magnésio, e garantindo precisão no produto final.
Orçamento e custos de ferramentas
Fundição sob baixa pressão: A fundição sob baixa pressão é mais rentável para lotes de produção menores devido ao menor investimento inicial em ferramentas.
Fundição sob Alta Pressão: Embora a fundição sob alta pressão tenha custos iniciais de ferramental mais elevados, ela se torna mais econômica em grandes lotes de produção devido à redução dos custos unitários.
Conclusão
Cada método de fundição — baixa pressão e alta pressão — oferece vantagens específicas, dependendo de fatores como aplicação, complexidade da peça e volume de produção. Compreender essas diferenças permite que você tome decisões informadas que otimizem a eficiência da sua produção e a qualidade das peças.






