
A moldagem por injeção de silicone não é a mesma coisa que a moldagem por injeção de plástico. O plástico derrete e flui. O silicone é um líquido que foi solidificado quimicamente. A máquina mistura e aquece as peças de silicone diretamente, e então elas se solidificam. Não é necessário derreter matérias-primas nem passar por um ciclo de resfriamento.
Este artigo analisa as etapas do processo, as vantagens de desempenho e os setores industriais onde componentes-chave dependem da moldagem por borracha de silicone. Você descobrirá por que as regras do silicone são diferentes das do plástico e como aplicar esse conhecimento em oficinas de fábrica.
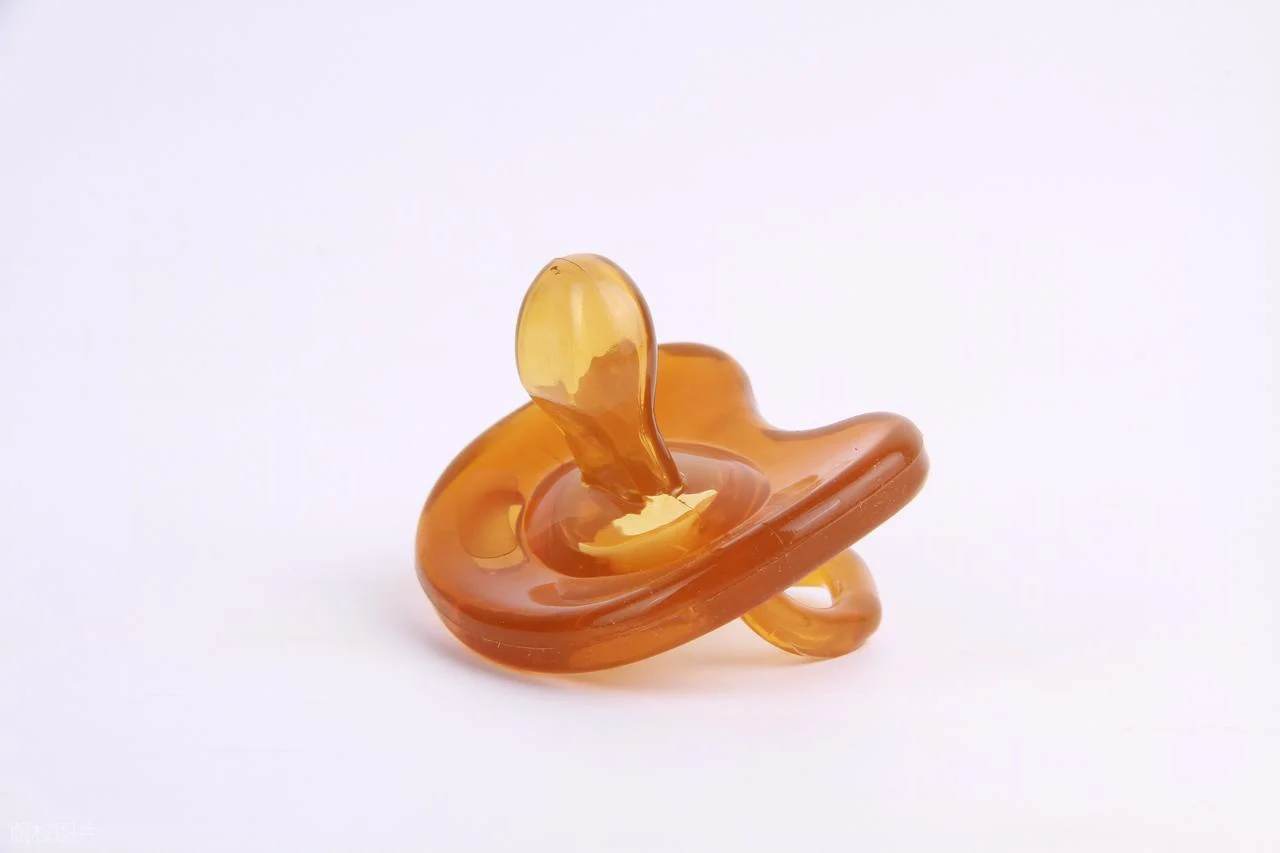
O que são peças de silicone moldadas por injeção?
O operador mistura dois líquidos. A máquina injeta a mistura no molde quente. Em seguida, as peças dentro do molde se solidificam e são expelidas. Essa é a moldagem por injeção de silicone em poucas palavras.
Existem duas famílias de materiais. LSR é a borracha de silicone líquida. Esse tipo de gel de sílica cura rapidamente e é o material predominante na moldagem de borracha de silicone em grande volume. HCR é uma borracha de alta qualidade. Sua textura é mais estável que a do LSR e se assemelha a massa de modelar. Ela requer moldagem por compressão, e não por injeção. A maioria das peças de silicone moldadas por injeção utiliza LSR, pois o processo se automatiza.
As características da moldagem por injeção de silicone se refletem em diversas aplicações: flexível, porém resistente a rasgos, estabilidade térmica na faixa de -50 °C a 200 °C, inércia química, ausência de odor, as peças retornam à forma original após a compressão e podem ser seladas com segurança contra ar e líquidos.
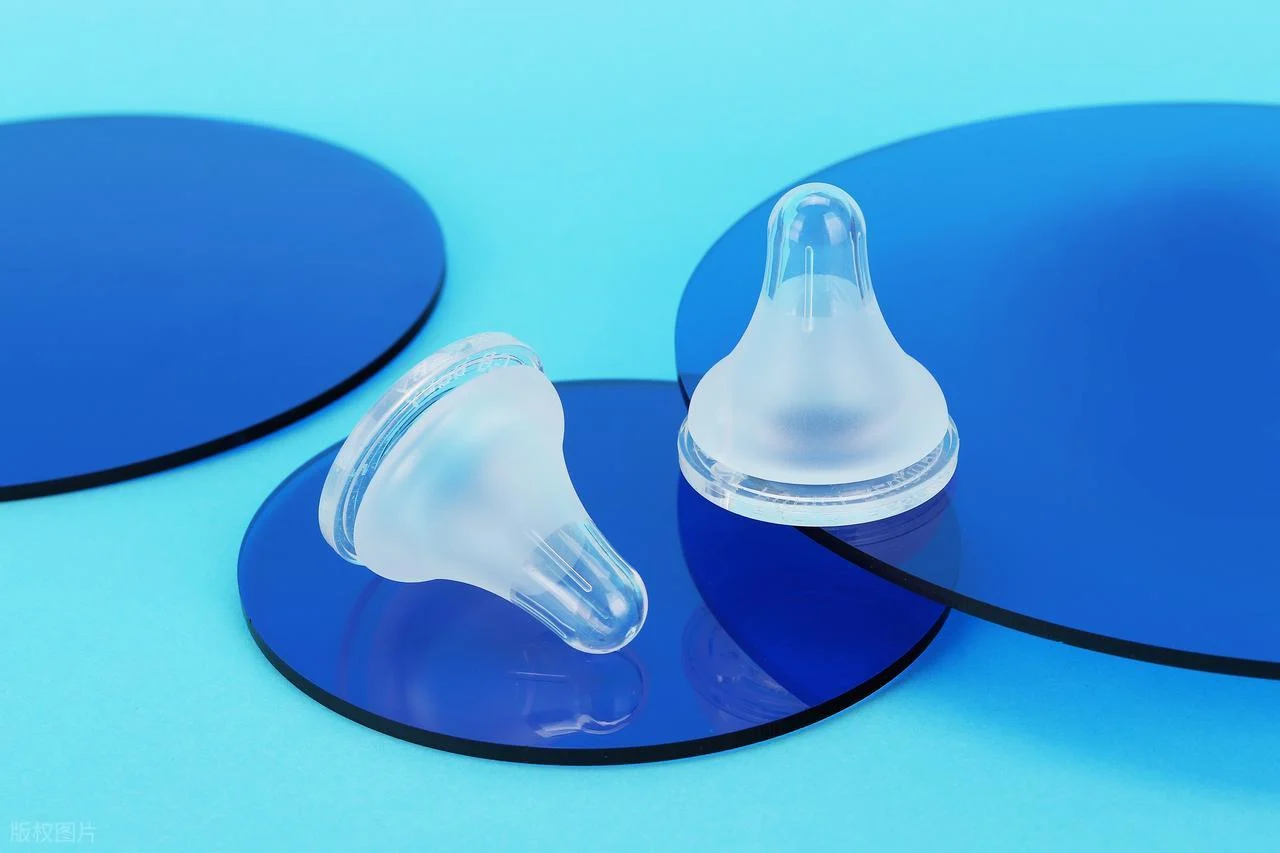
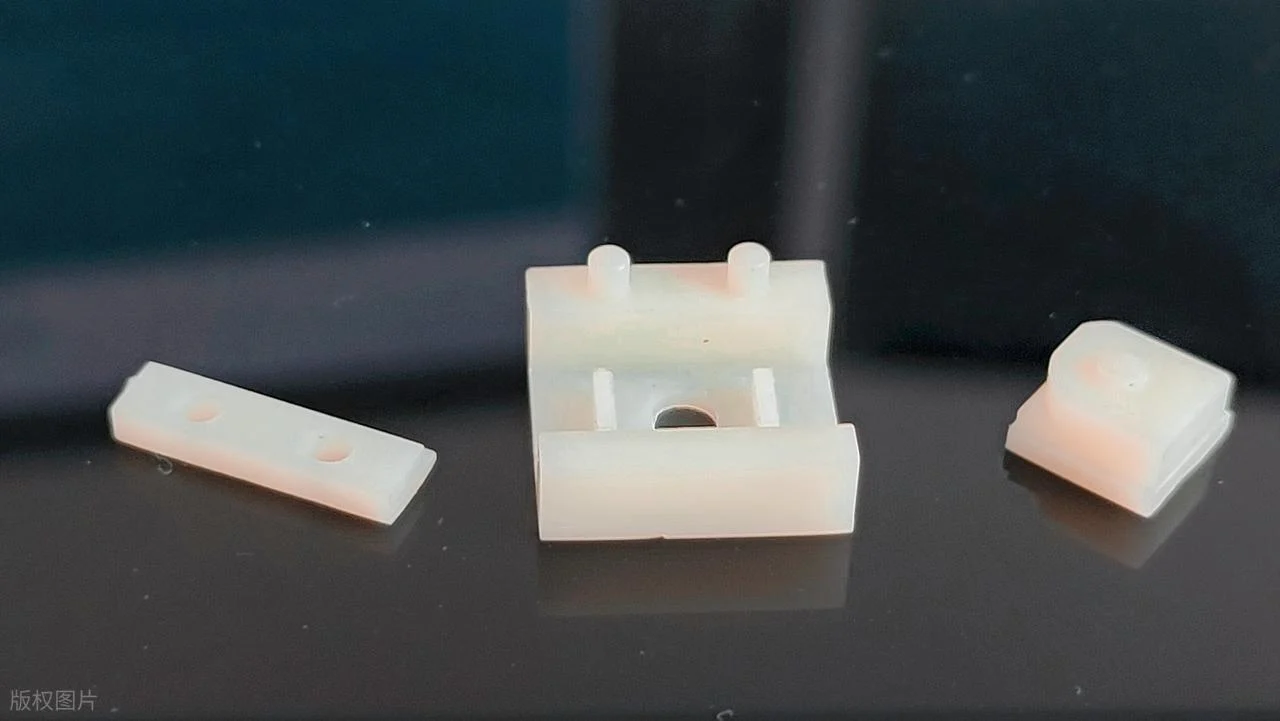
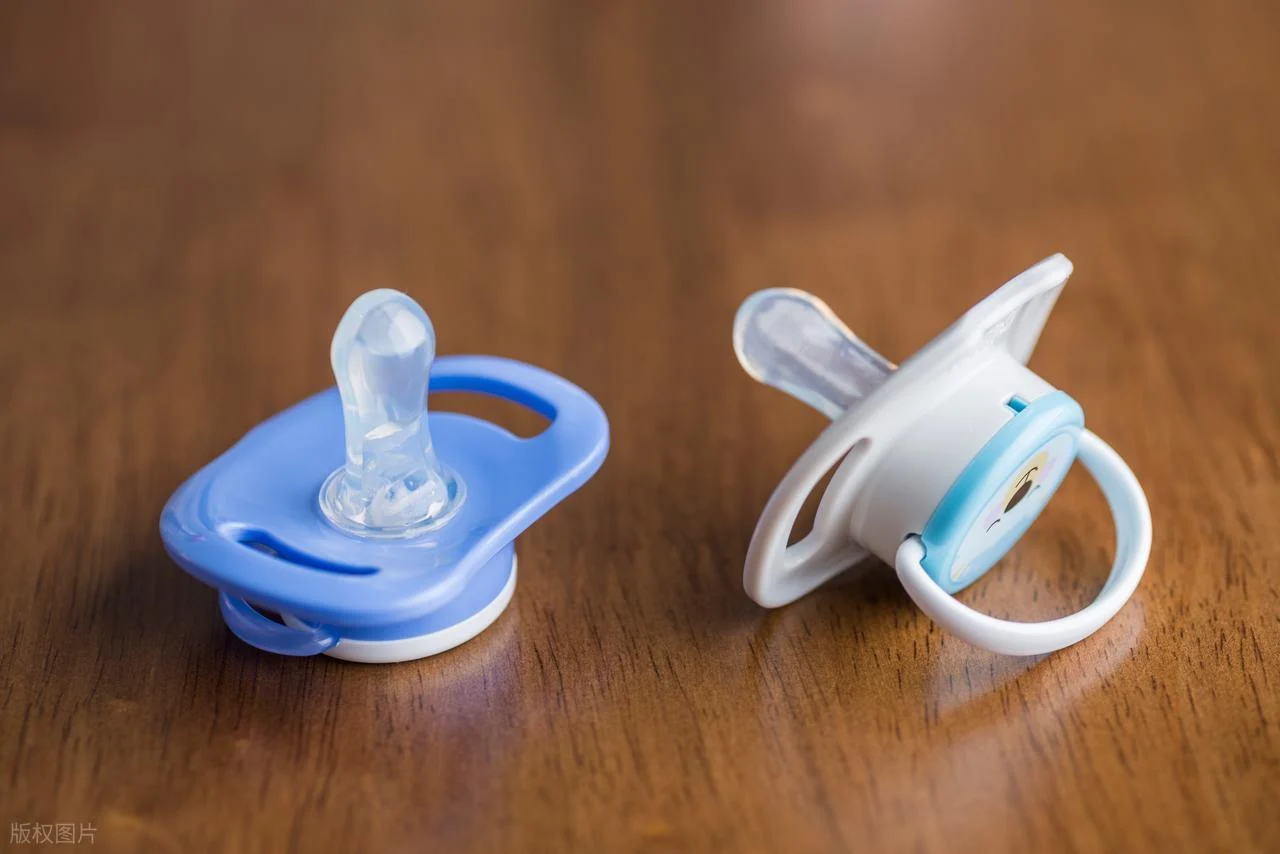
Exemplos cotidianos cercam o consumidor. Como bicos de mamadeira, vedações de máscaras médicas, botões de teclado em balanças de cozinha, juntas para máquinas de café expresso e anéis de vedação para filtros de água. Todas são peças de silicone moldadas por injeção, produzidas em larga escala. O usuário nunca pensa no método de fabricação. Isso é um bom design.
O processo de moldagem por injeção para peças de silicone
A fabricação de peças de silicone moldadas por injeção segue um ritmo diferente da fabricação de peças de plástico. Os passos são os mesmos no papel. Os detalhes, porém, são completamente diferentes. Vamos analisar cada fase.
Fase 1: Fabricação do molde
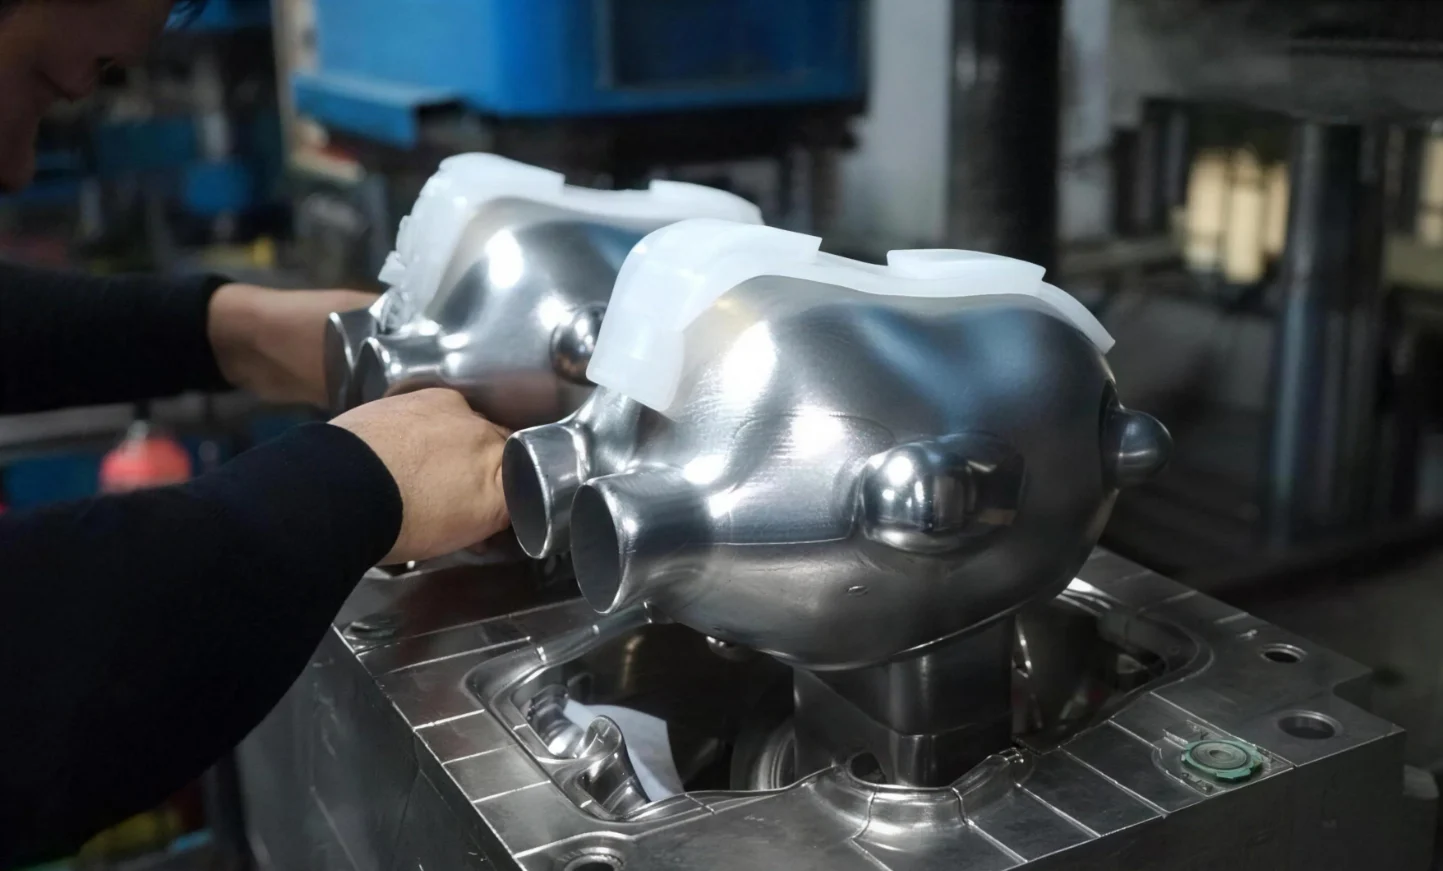
Um molde de LSR não é um molde de plástico. Os moldes de LSR precisam de vedação perfeita. O material é fino, o que o torna propenso a vazamentos.
O desafio está na ventilação. Se houver pouca ventilação, o ar fica preso. Se houver ventilação em excesso, o silicone vaza. Encontrar esse equilíbrio é a habilidade do engenheiro de moldes.
A usinagem CNC corta os formatos das cavidades. A eletroerosão (EDM) cria os detalhes finos e os cantos vivos que as fresas não conseguem alcançar. Ambos os métodos são necessários.
Os sistemas de canais frios são padrão. O material permanece frio enquanto se desloca da unidade de injeção até a entrada da cavidade. Em seguida, entra em contato com o molde quente e cura.
Fase 2: Preparação e Dosagem de Materiais
O LSR é fornecido em dois tambores. A Parte A contém o polímero base e o catalisador de platina. A Parte B contém o agente de reticulação e o material de enchimento. A máquina bombeia ambos. Um misturador estático os mistura numa proporção precisa de 1:1. Não entra ar. Não ocorre contaminação.
A unidade de injeção estará fria, em vez de à temperatura ambiente. Se o material aquecer, começará a curar prematuramente.
Pigmentos ou aditivos são adicionados na etapa de mistura. O dispositivo de injeção ajustará a cor, a lubrificação e as propriedades antimicrobianas de acordo com os padrões predefinidos.
Fase 3: Injeção no molde
Os termoplásticos são injetados sob alta pressão — milhares de PSI. A moldagem de borracha de silicone utiliza baixa pressão (algumas centenas de PSI são suficientes). O material flui facilmente. O molde não necessita de grande força de fechamento.
O sistema de canais frios guia a mistura de LSR (solda de poliuretano expandido) em direção às cavidades aquecidas. No ponto de entrada, a temperatura aumenta repentinamente. A cura começa imediatamente.
Uma porta de vácuo remove o ar da cavidade antes da injeção. Sem bolhas de ar, não há vazios. Sem vazios, as propriedades mecânicas são consistentes. Essa etapa separa as peças de qualidade das peças descartadas.
Fase 4: Cura (Vulcanização)
O calor ativa a reação. A temperatura do molde varia entre 150 °C e 200 °C (300 °F a 425 °F). O catalisador de platina promove a reticulação. As cadeias de silicone se unem. O líquido se transforma em um elastômero sólido.
Os tempos de ciclo são curtos. Dez segundos para uma peça de parede fina. Noventa segundos para uma peça espessa e com formato complexo. A maioria das peças de silicone moldadas por injeção cura em menos de um minuto.
Fase 5: Desmoldagem e Acabamento
A ejeção é delicada. Pinos perfurariam o material macio. Jatos de ar levantam a peça da cavidade. Placas extratoras empurram uniformemente por trás. Sem marcas. Sem danos.
Algumas peças vão diretamente para a embalagem. Outras precisam de pós-cura. Um forno funciona a uma temperatura de 150 °C a 200 °C durante duas a quatro horas. O calor completa a reação de reticulação. As propriedades mecânicas se estabilizam. A deformação permanente por compressão melhora.
A automação é comum. Robôs retiram as peças do molde e as colocam em prateleiras de resfriamento. A moldagem por injeção de silicone funciona de forma autônoma em muitas fábricas. O material se comporta de maneira consistente. A máquina repete o mesmo ciclo. Os humanos só precisam monitorar e reabastecer.
Principais benefícios da utilização da moldagem por injeção para peças de silicone
A moldagem por injeção de silicone não é o processo mais barato. Também não é o mais rápido de configurar. Mas os benefícios justificam o custo para as aplicações adequadas.
Geometrias complexas e de alta precisão
Tolerâncias de até ±0.01 mm são rotineiras. Nada de especial. Nada difícil. Paredes finas, reentrâncias funcionais e detalhes de superfície complexos saem do molde prontos para uso.
Desperdício mínimo e sem flashes
O sistema de moldagem fechado contém o material. Pouco excesso escapa. O que significa "escapar"? Significa que o material se desprende facilmente. A maioria das peças de silicone moldadas por injeção não requer acabamento posterior. O sistema de canais de injeção permanece líquido e é reutilizado na próxima injeção. O desperdício é praticamente zero.
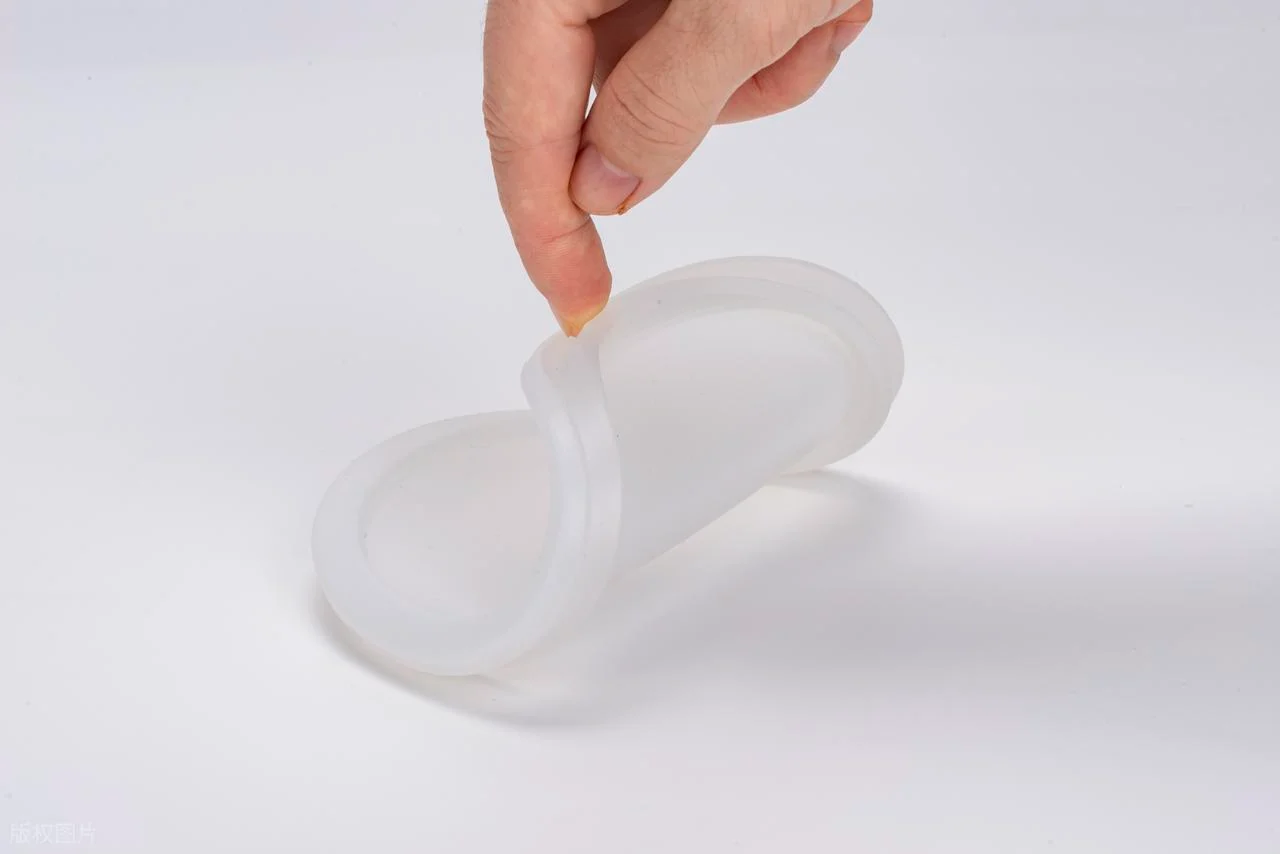
Tempos de ciclo rápidos
Quinze a sessenta segundos por injeção. Isso inclui injeção, cura e desmoldagem. Peças grossas levam mais tempo. Peças finas são produzidas muito rapidamente. Para produção em larga escala, essa velocidade altera completamente a viabilidade econômica.
Processo Totalmente Automatizado
A máquina dosa e mistura os dois componentes em um circuito fechado. A proporção permanece exata. O risco de contaminação diminui porque nenhum operador manuseia o material exposto. O custo de mão de obra por peça é muito baixo. Uma única pessoa opera várias máquinas.
Excelentes propriedades materiais
Faixa de temperatura de -50 °C a +230 °C. Autoclavável. Biocompatível com a norma ISO 10993 para contato médico. Resistente a produtos químicos, radiação UV e ozônio. Baixa deformação permanente por compressão. A peça retorna à sua forma original após anos de compressão.
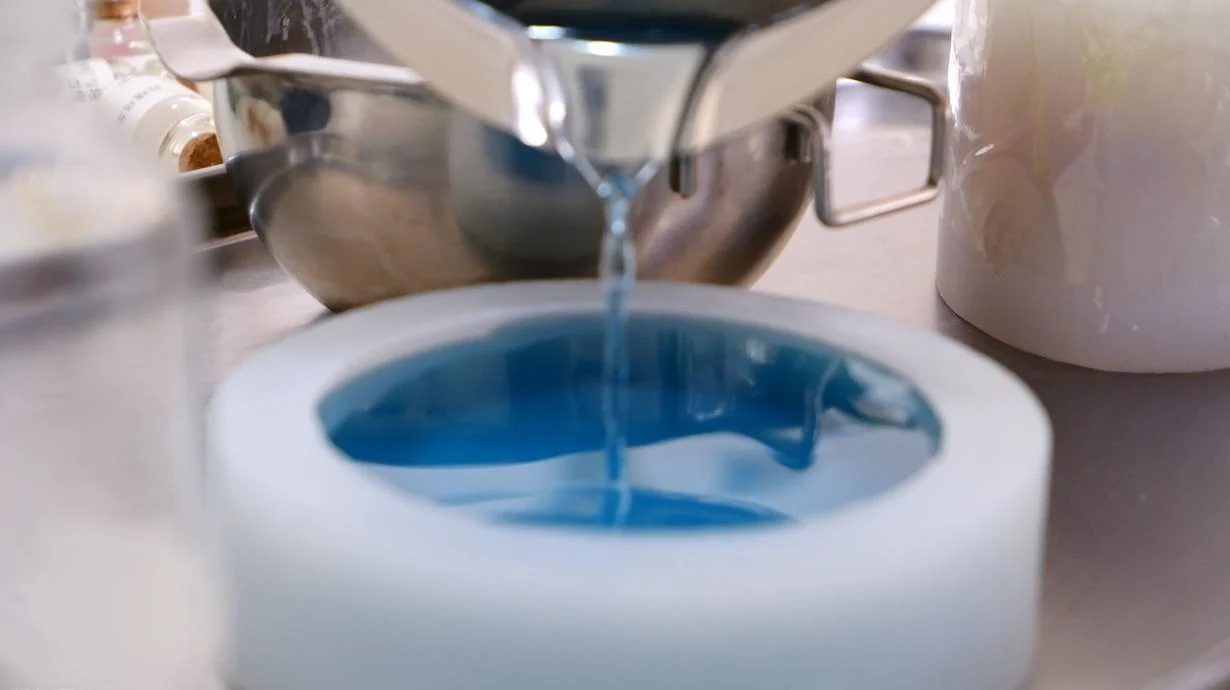
Encolhimento Mínimo
As peças após a cura encolhem menos de 0.5%. Isso é estável. Isso é previsível. Os projetistas podem confiar nas dimensões finais sem precisar fazer suposições.
Compatível com salas limpas
A moldagem por injeção de silicone é realizada em salas limpas de classe ISO 7 ou 8. Sem partículas. Sem contaminação. Implantes médicos, componentes para administração de medicamentos e selos farmacêuticos saem prontos para esterilização.
Capacidade de sobremoldagem
A máquina pode injetar LSR diretamente em insertos de plástico ou metal. O silicone adere quimicamente durante a cura. Sem adesivos. Sem primers. Uma alça rígida com uma pega macia sai como uma peça única. Um conector médico com uma vedação de silicone sobre um pino de metal sai totalmente montado. Essa é a vantagem da sobremoldagem.
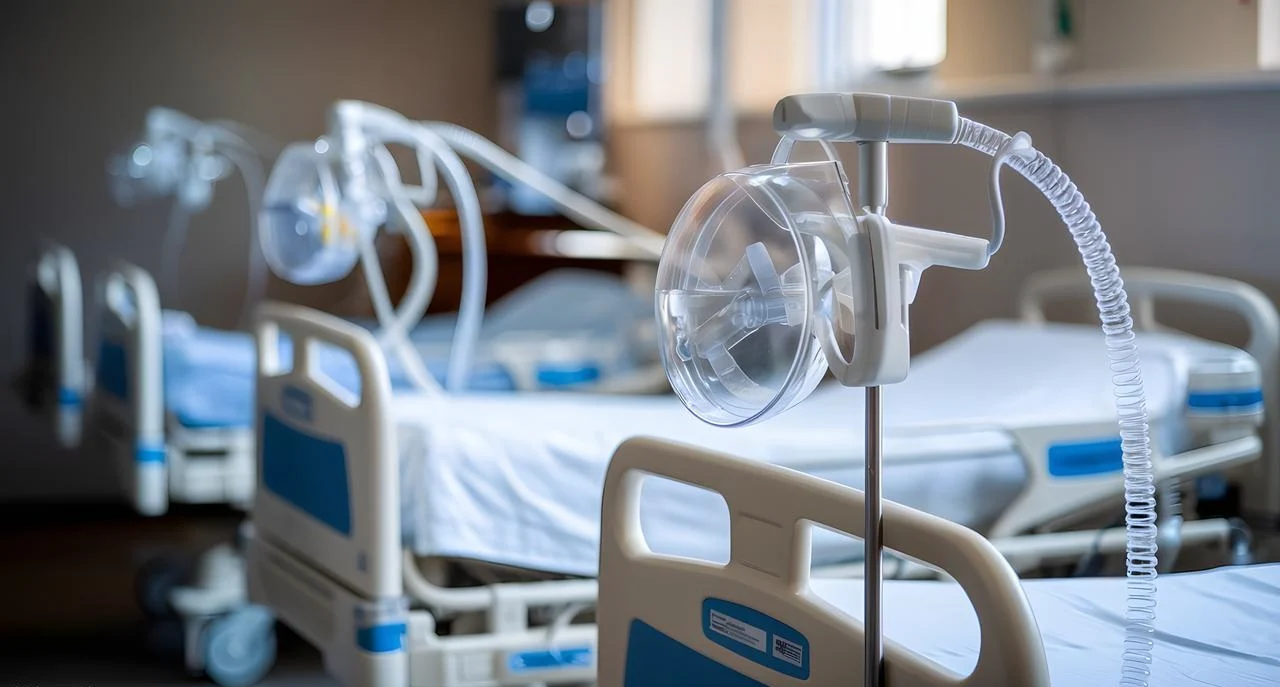
Indústrias que utilizam peças de silicone moldadas por injeção
Peças de silicone moldadas por injeção estão por toda parte. As propriedades do material se adaptam melhor a certas aplicações do que qualquer outra alternativa. Veja onde elas são utilizadas.
Medicina e cuidados de saúde
As máscaras respiratórias precisam de uma vedação facial suave. Os cateteres requerem superfícies lisas e biocompatíveis. As vedações das seringas não podem vazar nem liberar partículas. Os componentes de dispositivos implantáveis exigem pureza absoluta e estabilidade a longo prazo. Os cabos dos instrumentos cirúrgicos proporcionam conforto sem reter bactérias. Os bicos de mamadeira e as chupetas são de silicone porque não têm sabor e não apresentam risco de alergia.
Veículos automotivos e elétricos
As juntas e vedações do motor ficam imersas em óleo quente. Os anéis de vedação impedem a entrada de fluidos e gases. As vedações dos conectores de alta tensão de veículos elétricos protegem os contatos elétricos da umidade. Os amortecedores de vibração são instalados entre suportes metálicos. As vedações das baterias impedem a entrada de água e poeira nas baterias de íon-lítio. Sob o capô, o silicone dura mais que a borracha.
Eletrônicos e bens de consumo
As vedações à prova d'água para smartwatches e smartphones protegem os componentes eletrônicos caros da umidade. Teclados e botões precisam de um toque suave e preciso. Revestimentos macios ao toque tornam ferramentas e eletrodomésticos confortáveis de segurar. Capas protetoras e acessórios para organização de cabos utilizam silicone devido à sua flexibilidade e durabilidade. A peça deve resistir a quedas, sem rachar ou rasgar.
Alimentos e produtos para bebês
Tapetes de silicone e espátulas para assar são expostos a altas temperaturas. Formas de gelo são flexíveis e não quebram. As tampas de recipientes para alimentos criam fechamentos herméticos. Bicos de mamadeira e mordedores vão à boca. A conformidade com as normas da FDA é obrigatória. Sem aditivos tóxicos. Sem BPA. Sem ftalatos. A moldagem em borracha de silicone atende a essas normas.
Industrial e Aeroespacial
Sistemas de vedação industrial lidam com produtos químicos e pressão. Membranas controlam o fluxo de fluidos. Vedações aeroespaciais enfrentam combustível de aviação e radiação UV em grandes altitudes — os graus de fluorosilicone resolvem esse problema específico. Vedações de construção civil ficam entre painéis de edifícios. Componentes de controle de fluidos gerenciam água, ar e meios agressivos. O fator comum é a durabilidade. Essas peças falham lentamente.
Moldagem por injeção de silicone versus outros métodos de fabricação
Nem todas as peças de silicone precisam de moldagem por injeção. Existem outros métodos, cada um com sua aplicação específica. A tabela abaixo mostra as vantagens e desvantagens de cada um.
| Fator | Moldagem por Injeção LSR | Moldagem por compressão | Moldagem por transferência |
| O tempo de ciclo | 15-60 segundos | 2 - 5 minutos | 1 - 3 minutos |
| Completa | Totalmente automatizado | Manual ou semiautomático | Semi-automática |
| Desperdício | Muito baixo (corredor frio) | Alto (flash, transbordamento) | Moderado |
| Complexidade da peça | Alto (rebaixos, paredes finas) | Baixo a moderado | Moderado |
| Tolerâncias: | ±0.01 mm alcançável | ±0.1 mm típico | ±0.05 mm típico |
| Custo de ferramentas | Alto | Baixo a moderado | Moderado |
| Adequação do volume | Alto volume (10 mil a milhões) | Volume baixo a médio | Volume baixo a médio |
Moldagem por Injeção LSR vs Moldagem por compressão
A moldagem por compressão é um processo antigo. Um bloco pré-moldado de borracha de silicone sólida — HCR — é inserido em um molde aberto. O molde se fecha. Calor e pressão forçam o material a preencher a cavidade. O operador remove as rebarbas manualmente.
A moldagem por compressão de borracha de silicone é barata para baixos volumes. Os custos de ferramental são baixos. Formas simples funcionam bem. Mas os tempos de ciclo são longos. O desperdício é alto. A automação é difícil. Para geometrias complexas ou altos volumes, a moldagem por injeção de silicone é sempre a melhor opção. A peça sai limpa. O sistema de canais não gera desperdício.
Moldagem por injeção de LSR versus moldagem por transferência
A moldagem por transferência é um processo híbrido. O material fica em um recipiente acima da cavidade. Um êmbolo o empurra através de um canal de alimentação para dentro do molde. Ele cura. O operador remove a peça e os resíduos.
A vantagem? A moldagem por transferência lida melhor com insertos do que a moldagem por compressão. O material flui para a cavidade sob pressão, e não apenas por compressão. A desvantagem? Há desperdício. O canal de alimentação e os resíduos são material curado que não pode ser reutilizado. Os tempos de ciclo são mais longos do que na injeção. A automação é limitada. Para volumes médios com insertos, a moldagem por transferência faz sentido. Para grandes volumes, não.
Moldagem por injeção de LSR vs. Silicone para impressão 3D
A impressão 3D em silicone já existe. A tecnologia é real. Mas é lenta. Uma única peça leva horas para ser produzida. O acabamento da superfície é áspero. As propriedades mecânicas são inferiores às das peças moldadas.
Quando escolher a impressão 3D? Protótipos. Peças únicas. Projetos que mudam semanalmente. Quando escolher a moldagem por injeção de silicone? Produção. Qualquer volume acima de algumas centenas de peças. Qualquer peça que exija tolerâncias rigorosas ou uma superfície lisa. Qualquer aplicação em que a peça precise ter um desempenho confiável por anos.
Considerações de projeto para peças de silicone moldadas por injeção
Projetar para moldagem por injeção de silicone não é o mesmo que projetar para plástico. As regras se sobrepõem, mas as diferenças são importantes.
Espessura mínima de parede
Paredes finas são ideais. O silicone flui facilmente. Uma espessura mínima de 0.5 mm funciona para peças pequenas. Peças grandes precisam de mais — de 1.0 mm a 1.5 mm. Se a espessura for inferior a 0.4 mm, o material pode não preencher a cavidade antes do início da cura. O risco é de peças incompletas ou com falhas.
Ângulos de inclinação para desmoldagem
O silicone é flexível. Ele estica. Isso ajuda. Mas os ângulos de saída ainda importam. Um ou dois graus geralmente são suficientes. Para cavidades profundas ou superfícies texturizadas, adicione mais. Três graus. Talvez cinco. A peça deve se soltar sem rasgar. O projetista do molde agradecerá.
Evitar cantos vivos
Cantos internos vivos concentram a tensão. A peça rasga nesses pontos. Rasga durante a desmoldagem. Rasga durante o uso. Adicione um raio. 0.3 mm no mínimo. 0.5 mm é melhor. O fabricante do molde consegue cortar um raio com mais facilidade do que um canto vivo.
Integrando recortes
É aqui que o silicone se diferencia do plástico. Reentrâncias não são problemas automáticos. A peça é flexível. Ela pode se esticar sobre um núcleo ou se soltar de uma cavidade. Mas existem limites. A reentrância deve ser rasa o suficiente para permitir a remoção sem deformação permanente. Uma boa regra? A profundidade da reentrância não deve ser superior à metade da espessura da parede. Teste isso no projeto. Simule a desmoldagem. Não chute.
posicionamento da linha de divisão
A linha de junção é onde as duas metades do molde se encontram. Em uma peça de silicone, forma-se uma fina linha de rebarba nessa região. Geralmente, ela é removível. No entanto, o posicionamento ainda é importante. Mantenha a linha de junção longe de superfícies com acabamento estético. Mantenha-a longe de superfícies de vedação. Posicione-a em uma borda ou canto onde a rebarba seja fácil de aparar.
Requisitos de ventilação
O silicone retém ar. O molde precisa de respiros — minúsculos canais que permitem a saída do ar à medida que o material preenche a cavidade. Sem respiros, formam-se bolhas de ar. A peça fica com aparência ruim. Pode falhar em uso. A profundidade dos respiros é crucial. Se forem muito rasos, o ar não consegue escapar. Se forem muito profundos, o silicone vaza, criando rebarbas. A profundidade padrão dos respiros para peças de silicone moldadas por injeção é de 0.01 mm a 0.02 mm. Isso é muito pequeno. Requer fabricação de moldes de precisão.
Siga estas regras. O molde funcionará. As peças se soltarão facilmente. As taxas de refugo permanecerão baixas. Ignore-as e a moldagem de borracha de silicone se tornará um exercício de solução de problemas em vez de um processo de produção.
Por que escolher a NOBLE para suas peças moldadas por injeção de silicone e... Componentes Usinados CNC?
Escolher um parceiro de fabricação não é fácil. A escolha errada custa tempo e dinheiro. A NOBLE realiza moldagem por injeção de silicone e usinagem CNC em um único local.
Muitas fábricas apenas se preocupam com a produção. Elas recebem um desenho e enviam as peças. A NOBLE começa antes. A consultoria de design acontece antes mesmo do corte do aço. As revisões de DFM (Design for Manufacturing - Design para Manufatura) identificam problemas precocemente. A montagem e a embalagem finalizam o trabalho.
Nossas principais capacidades de fabricação
Moldagem por Injeção
- Injeção de borracha de silicone líquida (LSR) moldagem pela produtos médicos, automotivos, eletrônicos e de consumo
- Moldagem por injeção termoplástica para componentes rígidos e a sobremoldagem aplicações
- Moldagem multimaterial (LSR sobremoldado em inserções de plástico ou metal)
- molde interno fabricação e manutenção
Usinagem CNC
- Precisão Fresagem CNC e Torneamento CNC para peças de metal e plástico
- Prototipagem rápida e produção de baixo a alto volume
- Tolerâncias rigorosas até ± 0.005 mm
- Capacidade de produzir ferramentas de moldagem personalizadas para moldagem por injeção
Serviços de valor acrescentado
- Design para fabricação (DFM)revisão e otimização
- Prototipagem para Validar os projetos antes da produção em massa.
- Montagem of componentes acabados em subconjuntos ou produtos completos
- Embalagem e logística adaptados conforme suas necessidades
Certificações que importam
A NOBLE opera sob sistemas de gestão de qualidade reconhecidos internacionalmente, garantindo uma fabricação consistente, rastreável e em conformidade com as normas.
| Certificação | Objetivo |
| ISO 9001:2015 | Gestão da qualidade em todos os processos de fabricação, incluindo moldagem por injeção e usinagem CNC. |
| ISO 13485:2016 | fabricação de dispositivos médicos Gestão da qualidade — essencial para peças de silicone utilizadas em aplicações de saúde, cirúrgicas e de diagnóstico. |
Essas certificações significam que você pode confiar na NOBLE para fornecer peças que atendam aos rigorosos requisitos regulamentares, seja qual for o setor em que você atua: médico, automotivo, eletrônico ou industrial.
Perguntas frequentes
Recomenda-se o uso de marcação de esquema nesta seção.
Qualquer silicone pode ser moldado por injeção?
Não. Somente a borracha de silicone líquida (LSR) de baixa viscosidade funciona para moldagem por injeção de silicone. Silicones HCR sólidos requerem moldagem por compressão ou transferência.
Qual a durabilidade dos moldes de LSR?
Um molde de aço construído corretamente pode produzir de 500,000 a mais de 1,000,000 de peças. A vida útil do molde depende da complexidade da peça, da abrasividade do material e da qualidade da manutenção.
A moldagem por injeção de LSR é cara?
Os custos de ferramental são altos, mas os custos por peça caem drasticamente em grandes volumes. Para grandes tiragens de produção, o processo torna-se muito econômico.
Qual é a sua quantidade mínima de pedido?
Não temos um mínimo fixo, mas volumes baixos, inferiores a 1,000 peças, raramente justificam o investimento em ferramentas. Muitos fornecedores preferem lotes de 5,000 a 10,000 peças ou mais.
É possível aplicar LSR sobre plástico por meio de sobremoldagem?
Sim. O LSR adere quimicamente a certos plásticos de engenharia durante a cura. Não é necessário adesivo quando os materiais são selecionados corretamente.
O LSR é seguro para contato com alimentos e de grau médico?
Muitas classes de LSR (Low Stress Record) estão em conformidade com as normas da FDA para contato com alimentos e possuem certificação ISO 10993 para uso médico. Sempre verifique a certificação específica da classe para a aplicação pretendida.
Qual a diferença entre silicone curado com platina e silicone curado com peróxido?
O silicone curado com platina utiliza um catalisador de metal nobre e não produz subprodutos, sendo, portanto, mais limpo e biocompatível. O silicone curado com peróxido deixa resíduos químicos e raramente é utilizado em aplicações médicas ou alimentares.






