

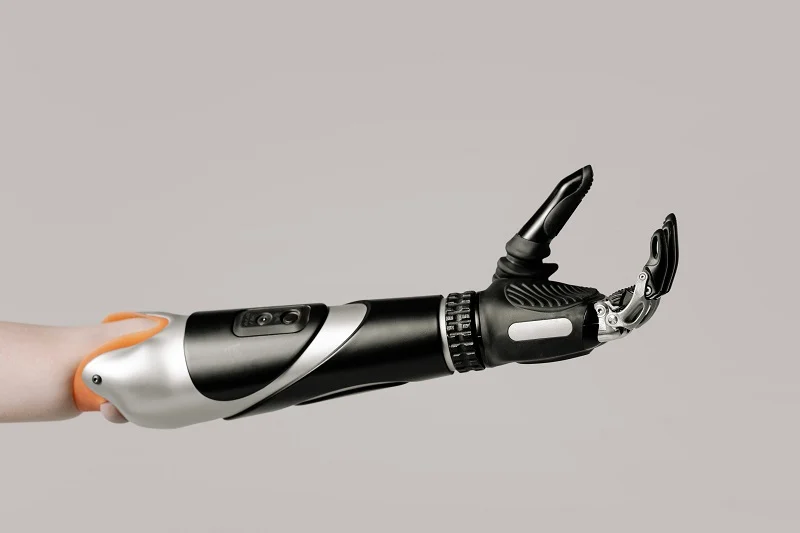
A usinagem CNC de exoesqueletos fabrica peças para sistemas robóticos vestíveis. Esse processo proporciona a precisão e a repetibilidade necessárias para esses sistemas de aprimoramento humano. Exoesqueletos médicos auxiliam na reabilitação e na mobilidade, enquanto versões industriais reduzem o risco de lesões. Obter uma alta relação resistência/peso é fundamental. Como o processo lida com as demandas específicas desses sistemas? A resposta está na seleção de materiais e em estratégias de projeto que equilibram desempenho e custo. Formas complexas reduzem o peso sem comprometer a integridade estrutural, e tolerâncias rigorosas garantem movimentos suaves.
O que é usinagem CNC de exoesqueletos?
Definição e Fluxo de Trabalho Principal
Manufatura subtrativa para robótica vestível
A usinagem CNC de exoesqueletos remove material de um bloco sólido para criar as formas finais. Esse método subtrativo permite que os engenheiros controlem cada dimensão e superfície. A abordagem funciona bem para sistemas robóticos vestíveis, pois o ajuste afeta o conforto e a funcionalidade. O processo começa com um bloco de metal ou plástico. A máquina remove tudo o que não corresponde ao modelo 3D. O que resta é um componente preciso, pronto para montagem. Os engenheiros optam por métodos subtrativos porque os blocos sólidos não apresentam defeitos internos ou linhas de camadas. A estrutura do material permanece a mesma em toda a peça.
Corte, perfuração e retificação automatizados
Os equipamentos CNC seguem programas digitais para cortar, furar e retificar de forma autônoma. A máquina lê os percursos das ferramentas e move as ferramentas de corte ao longo deles. Não há necessidade de ajustes manuais durante o ciclo. Essa automação garante a consistência entre as peças. Os operadores carregam o material e iniciam o programa. A máquina faz o resto sem intervenção humana. Cada peça corresponde exatamente ao projeto. O programa controla a velocidade do fuso, a taxa de avanço e a profundidade de corte para cada operação. Diferentes ferramentas são utilizadas para desbaste, acabamento e detalhes.
O projeto da Escola de Engenharia HEI Junia oferece um exemplo concreto. Sua equipe construiu um exoesqueleto de alumínio para movimento utilizando um fluxo de trabalho CNC. O processo automatizado permitiu a fabricação de componentes confiáveis com dimensões exatas. O projeto demonstrou como os métodos subtrativos criam estruturas leves para aprimoramento humano.
Usinagem CNC para exoesqueletos robóticos
Desbaste em 3 eixos e acabamento em 5 eixos
Os fabricantes dividem o trabalho em duas etapas. Primeiro vem o desbaste em 3 eixos. Esta etapa remove o excesso de material rapidamente. Ferramentas maiores cortam passes espessos para chegar perto da forma final rapidamente. Comprimentos de ferramenta menores tornam a configuração mais rígida posteriormente. Em seguida, o acabamento em 5 eixos refina cada superfície para atender às especificações do projeto.
A mesa de 5 eixos oferece benefícios claros. A ferramenta se aproxima de qualquer ângulo. O componente permanece fixo em uma posição, evitando erros decorrentes da movimentação entre configurações. Em trabalhos típicos com 5 eixos, as tolerâncias para componentes de juntas giram em torno de ±0.01 mm. Estruturas complexas podem exigir uma faixa de ±0.005 mm a ±0.05 mm. Esses valores precisos garantem a movimentação suave da montagem durante o uso.
Capacidades de 5 eixos para formas anatômicas
A usinagem simultânea de 5 eixos cria formas que se adaptam à anatomia humana. A ferramenta se move ao longo de cinco eixos simultaneamente, produzindo estruturas esqueléticas curvas, canais internos ocos e carcaças mecânicas assimétricas. Essas peças seriam impossíveis de serem fabricadas com configurações mais simples. A máquina consegue alcançar reentrâncias e contornos complexos em uma única operação. A ferramenta inclina e gira para acessar superfícies ocultas sem colidir com a peça de trabalho. Essa capacidade torna a usinagem de 5 eixos a melhor opção para robótica vestível.
Tipos e configurações de máquinas
Centros de Usinagem Vertical e Horizontal
Centros de usinagem verticais são ideais para peças menores. São fáceis de carregar e operar. Centros de usinagem horizontais são adequados para seções de estrutura maiores. A gravidade remove os cavacos de cavidades profundas. Ambos os tipos têm sua utilidade, dependendo do tamanho e da geometria do componente.
| Tipo de máquina | Papel na fabricação de componentes de exoesqueletos com geometrias anatômicas | Detalhe de suporte |
| Usinagem no eixo 5 | Principal elemento de sustentação para geometrias anatômicas | Permite o acesso da ferramenta por qualquer ângulo, elimina múltiplas configurações e mantém a peça fixada, garantindo que as relações geométricas sejam preservadas. |
| Máquina de 3 eixos | Não recomendado para geometrias anatômicas. | Configurações múltiplas introduzem erros de empilhamento que podem levar um furo crítico para fora de sua faixa de tolerância; não é possível alcançar rebaixos. |
| Tornos / máquinas tipo suíço | Secundário, para componentes de atuadores | Torneamento de precisão tipo suíço, essencial para componentes pequenos, longos e finos, como eixos de atuadores, pinos de articulação e insertos roscados. |
| Centros de torneamento de precisão com ferramentas acionadas | Para componentes de acionamento harmônico | Permite fresar superfícies planas, furar furos transversais e abrir roscas na mesma configuração. |
Sistemas multieixos e tornos tipo suíço
O centro de 5 eixos é a principal ferramenta para trabalhos anatômicos. Ele mantém as características alinhadas porque o componente nunca se move para outra configuração. As máquinas padrão de 3 eixos são uma escolha inadequada nesse caso. Múltiplas configurações criam erros de empilhamento que podem levar um furo crítico a sair da sua faixa de tolerância. O sistema de 5 eixos elimina completamente esse risco. A máquina mantém a peça em uma mesa rotativa inclinável. Isso permite que a ferramenta alcance cinco lados da peça em uma única configuração. Não são necessários dispositivos especiais para ângulos complexos.
Os tornos tipo suíço processam pequenas seções rotativas. Eles fabricam carcaças de motores, anéis de rolamentos e pinos de articulação. Essas peças exigem alta concentricidade. O método tipo suíço posiciona o material próximo à ferramenta de corte, evitando deflexões durante o processo.
Os centros de torneamento com ferramentas acionadas oferecem maior flexibilidade. Eles fresam superfícies planas, furam furos transversais e cortam roscas na mesma configuração. Isso reduz o tempo de ciclo e melhora a precisão. O método de 5 eixos permite o processamento de formas robóticas complexas em uma única configuração. A combinação desses tipos de máquinas oferece aos fabricantes toda a gama necessária para a produção de robôs vestíveis.
Materiais para usinagem CNC de exoesqueletos
Ligas de titânio
Grau 5 e Grau 23
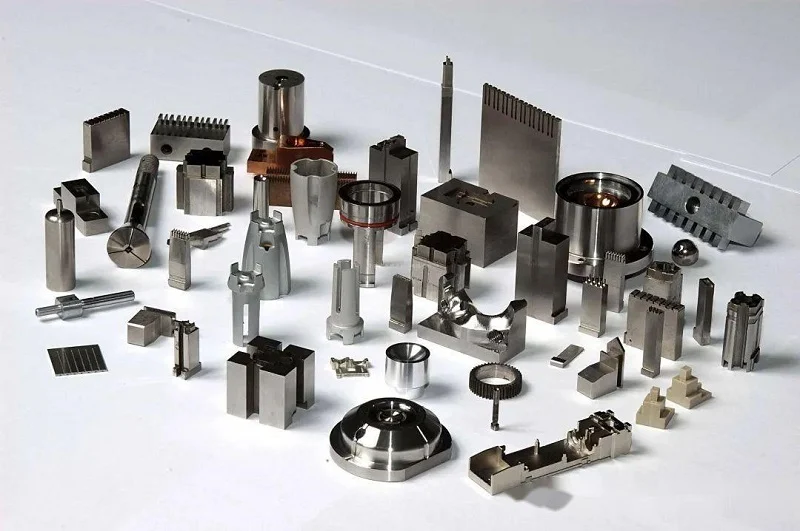
O titânio é uma ótima escolha para peças de exoesqueletos que suportam peso. O titânio grau 5 é o tipo mais utilizado. É resistente e tem boa resistência à ferrugem. O titânio grau 23 é mais macio e seguro para o corpo, sendo menos propenso a causar alergias em contato com a pele. Ambos os tipos mantêm sua resistência mesmo após muitos usos.
Juntas e estruturas de suporte de carga
Essas ligas funcionam muito bem em juntas e estruturas. Elas têm uma excelente relação resistência/peso. Assim, as peças são fortes, mas não pesadas. O titânio também resiste a danos causados por suor e umidade, o que o torna seguro para uso. A desvantagem é o custo e a dificuldade de corte. É mais difícil de cortar do que o alumínio. As ferramentas se desgastam mais rapidamente e o corte precisa ser mais lento.
Ligas de Alumínio
6061 e 7075 para armações
O alumínio é um material confiável para estruturas de exoesqueletos. O projeto da Escola de Engenharia HEI Junia utilizou alumínio em seu exoesqueleto de movimento. O alumínio da classe 6061 é fácil de cortar e soldar. O alumínio da classe 7075 é mais resistente, porém mais difícil de moldar. Ambos são leves, o que é importante para dispositivos vestíveis.
Anodização e Tratamento de Superfície
A anodização cria uma camada protetora no alumínio. Isso aumenta a resistência ao desgaste e permite adicionar cor. Também ajuda a prevenir a ferrugem. Uma superfície lisa é importante para o conforto e a limpeza. Etapas adicionais, como jateamento com microesferas ou polimento, podem melhorar a sensação ao toque.
Fibra de carbono e plásticos de engenharia
Desafios da usinagem de CFRP
Os compósitos de fibra de carbono são muito resistentes e rígidos, além de muito leves. Essas características são ideais para suportes e estruturas de membros. No entanto, o CFRP (polímero reforçado com fibra de carbono) é difícil de usinar. As fibras desfiam e desgastam as ferramentas rapidamente. A poeira de corte deve ser manuseada com cuidado. Pode ocorrer delaminação durante a perfuração.
Interfaces de PEEK, Delrin e Nylon
Os plásticos de engenharia desempenham funções diferentes. O PEEK é ideal para ambientes quentes ou estéreis. O Delrin mantém a sua forma e é fácil de cortar. O nylon absorve impactos e vibrações. Esses materiais são frequentemente utilizados entre peças metálicas e a carroceria, reduzindo o peso e aumentando o conforto. A escolha do material certo influencia o custo, a facilidade de corte e o acabamento necessário. Cada tipo apresenta suas próprias vantagens e desvantagens.
Componentes críticos do exoesqueleto fabricados com usinagem CNC específica para exoesqueletos.
A usinagem CNC do exoesqueleto produz as principais peças do robô que permitem o funcionamento de sistemas vestíveis. Juntas, suportes, carcaças e peças estruturais são todos produzidos por meio desse processo. Cada peça deve atender a especificações exatas. O projeto Indego demonstra isso claramente. Os engenheiros utilizaram os serviços de usinagem CNC e impressão 3D da Protolabs durante o desenvolvimento. Eles utilizaram os serviços de CNC para usinar dispositivos que sustentavam os componentes para soldagem ultrassônica. Essa etapa foi fundamental para a construção do exoesqueleto robótico. A mesma precisão é aplicada a cada parte de uma unidade finalizada.
Juntas e mecanismos de articulação
Conjuntos de dobradiças e juntas rotativas
As dobradiças e juntas rotativas formam o núcleo móvel de qualquer exoesqueleto. Essas peças suportam movimento e carga constantes. A interface esférica da articulação do quadril deve suportar flexão, extensão, abdução e adução, além de suportar o peso corporal. Isso exige alta estabilidade estrutural e folga mínima. A usinagem CNC combinada com a modelagem CAD permite que os engenheiros projetem e cortem o encaixe para o melhor ajuste. O componente esférico pode ser fabricado com tolerâncias de até alguns micrômetros. O encaixe é usinado para corresponder a essas tolerâncias. O ajuste preciso resultante minimiza a folga na articulação. A articulação suave vem em seguida, resultando em um desempenho biomecânico confiável.
Requisitos de tolerância para movimento suave
O controle de tolerância diferencia juntas boas de juntas excelentes. A tabela abaixo mostra o que diferentes componentes precisam.
| Componente | Requisito de precisão | Detalhe de fabricação |
| Redutores harmônicos | ≤0.005 mm de elipticidade nas superfícies da came | Controle da deformação de perfis flexíveis de paredes ultrafinas (espessura de parede de 0.2 a 0.8 mm) por meio de retificação de precisão. |
| Redutores de RV | Precisão de posicionamento ≤±0.01 mm | Tolerância a perfis de dentes cicloidais complexos e furos de alojamento de pinos; essencial para bases de robôs de carga pesada. |
| Rolamentos de rolos cruzados | Circularidade ≤0.003 mm; Rugosidade Ra ≤0.2 μm | Mantenha a precisão da pista de rolamento mesmo com estruturas de paredes finas. |
| Alojamentos de juntas | Precisão posicional de múltiplos furos ≤0.02 mm | Equilíbrio entre design leve em alumínio 6061/7075 e rigidez estrutural. |
| Controles de processo | CPK > 1.33 para produção em grande volume | Dispositivos especializados para controle de deformação em paredes finas, medição em máquina e compensação de desgaste, CEP (Controle Estatístico de Processo) e pós-processamento, como anodização e retificação de precisão. |
A usinagem CNC de precisão também permite a fabricação de alojamentos precisos e caminhos complexos para sensores e fiação de controle. Isso possibilita uma distribuição uniforme dos sensores de pressão, como os localizados sob os pés. Pequenos movimentos são detectados, melhorando a resposta. A usinagem de precisão multieixos cria camadas protetoras a partir de ligas de alumínio e polímeros. Essas camadas são moldadas para se ajustarem a geometrias específicas das juntas. Elas protegem sensores sensíveis e unidades de controle contra umidade e danos ambientais. Para juntas esféricas e de pino sob carga, métodos de acabamento como Deposição Física de Vapor (PVD), Deposição Química de Vapor (CVD), polimento e usinagem de precisão reduzem o desgaste e o atrito. O polimento com acabamento espelhado, obtido por meio de usinagem de precisão e processos abrasivos, reduz as imperfeições da superfície. Isso ajuda a manter o movimento da junta suave ao longo do tempo.
Estruturas e ligações
Otimização de topologia para redução de peso
Em sistemas vestíveis, o peso é crucial. Cada grama afeta o conforto do usuário e o nível de cansaço. A otimização topológica remove material onde não é necessário. O resultado é uma estrutura que mantém sua resistência, mas com massa reduzida. Essa otimização funciona em conjunto com a usinagem. Os engenheiros simulam os caminhos de carga primeiro. Em seguida, removem tudo o que não suporta tensão. A forma final geralmente tem um aspecto orgânico, seguindo linhas de força em vez de formas geométricas simples.
Geometrias de paredes finas e complexas
Seções de paredes finas e geometrias complexas levam a usinagem ao limite. Essas características reduzem o peso sem comprometer a rigidez, mas também permitem flexibilidade durante o corte. Dispositivos de fixação especializados mantêm as paredes finas no lugar. A medição na máquina detecta qualquer desvio imediatamente. A compensação de desgaste mantém as ferramentas afiadas e precisas. Estruturas CNC de peça única eliminam juntas e fixadores, reduzindo ainda mais o peso e aumentando a rigidez geral. Estruturas vestíveis se beneficiam dessa abordagem. O design proporciona uma sensação de leveza no corpo e também oferece maior durabilidade sob estresse repetido.
Suportes, alojamentos e conectores
Interfaces personalizadas para anatomia humana
Os suportes e conectores devem se ajustar ao corpo humano. Cada usuário tem um formato diferente. Interfaces personalizadas resolvem esse problema. A usinagem CNC corta cada suporte para se adequar ao usuário. Isso melhora a ergonomia e reduz os pontos de pressão. As articulações seguem a mesma lógica. Elas envolvem as articulações e protegem os mecanismos internos. As articulações do quadril/joelho precisam de um contorno preciso. Um encaixe inadequado causa desconforto e limita os movimentos. Um bom encaixe proporciona uma sensação natural. O usuário se esquece de que está usando o dispositivo.
Insertos roscados e elementos de fixação
Insertos roscados e elementos de fixação mantêm tudo unido. Esses pequenos detalhes determinam se um dispositivo permanece firme ou se solta com folgas. A usinagem CNC corta roscas com passo e profundidade exatos. Também realiza furos transversais e fresagem de superfícies planas na mesma configuração. Isso mantém todos os elementos alinhados. As montagens de atuadores exigem esse nível de cuidado. Uma rosca desalinhada pode se desgastar sob carga. Uma rosca bem cortada dura milhares de ciclos. O atuador permanece seguro. Todo o sistema permanece confiável.
Vantagens da usinagem CNC de exoesqueletos
Usinagem CNC de Precisão e Repetibilidade
Alcançando tolerâncias rígidas
Tolerâncias rigorosas determinam se um dispositivo vestível se move suavemente ou trava. A usinagem CNC de precisão atinge valores que outros métodos não conseguem igualar. A retificação alcança uma precisão típica de ±0.005 mm e, idealmente, ±0.001 mm. A fresagem CNC atinge uma precisão típica de ±0.025 mm e, idealmente, ±0.005 mm. A eletroerosão a fio (EDM) é ainda mais precisa, com ±0.0001 polegadas (0.0025 mm) ou menos. Esses valores são cruciais para interfaces de juntas e montagens de atuadores. Um furo mal feito compromete o alinhamento. Um furo preciso mantém tudo funcionando corretamente.
Consistência em todas as execuções de produção
A repetibilidade é o que diferencia projetos de hobby de produtos reais. Cada unidade deve ser idêntica à primeira. A automação CNC proporciona isso. A máquina segue o mesmo programa em todos os ciclos. Nenhuma variação humana interfere. Essa consistência ajuda a escalar a usinagem CNC de exoesqueletos, desde um protótipo até a produção em larga escala. Os compradores recebem geometria e encaixe idênticos em todos os lotes.
Geometrias complexas e liberdade de design
Cortes rebaixados, contornos e formas orgânicas
A usinagem simultânea de 5 eixos movimenta todos os cinco eixos ao mesmo tempo. Isso possibilita rebaixos e superfícies esculpidas. Um engenheiro italiano trabalhou com a Lewei Precision para construir um exoesqueleto passivo de corpo inteiro usando esse método. A ferramenta se aproxima de vários ângulos em uma única configuração. Os erros cumulativos de reposicionamento desaparecem. Formas orgânicas que seguem a anatomia humana tornam-se possíveis.
Prototipagem Rápida e Iteração
A usinagem CNC e a impressão 3D frequentemente trabalham em conjunto. O projeto Indego utilizou ambas durante o desenvolvimento. Os engenheiros contaram com a usinagem CNC para dispositivos de fixação e peças de precisão. A manufatura aditiva lidou com geometrias complexas e personalização. Essa combinação acelera a iteração. Os projetistas testam peças reais de metal logo no início do processo. Eles detectam problemas antes que as ferramentas sejam fabricadas.
Versatilidade do material e acabamento da superfície
Metais, plásticos e materiais compósitos
A usinagem CNC processa uma ampla gama de materiais. Alumínio, aço inoxidável, titânio, latão, cobre e aços temperados são todos usinados com facilidade. Cada um apresenta diferentes vantagens e desvantagens em termos de peso e resistência. A tabela abaixo mostra como a usinagem CNC se compara à manufatura aditiva.
| Categoria | Usinagem CNC | De produção de aditivos |
| Força mecânica | Peças robustas e densas fabricadas a partir de material sólido. | A ligação em camadas cria pontos fracos |
| Tolerâncias: | Muito firme e consistente. | Moderado; varia conforme a tecnologia. |
| Revestimento de superfície | Suave, geralmente pronto para montagem. | Mais áspero; pode necessitar de pós-processamento. |
| Global | Escala sem problemas até a produção em larga escala. | Ideal para produções de baixo volume. |
| Opções de Material | Ampla gama, incluindo titânio. | Limitado em alguns metais |
| Integridade estrutural | Totalmente denso; sem estruturas de suporte. | Pode necessitar de tratamento térmico. |
| Tamanho da peça | Não limitado pela câmara de construção | A câmara de construção limita o tamanho. |
| Resistência ao calor | Estável em altas temperaturas | riscos de distorção térmica |
Acabamentos usinados versus acabamentos polidos
O acabamento da superfície afeta o conforto e a higiene. Superfícies usinadas são adequadas para suportes e alojamentos internos. Acabamentos polidos são ideais para pontos de contato com a pele. A eletroerosão espelhada atinge uma precisão de ±0.00005 polegadas (0.0013 mm) ou melhor. Esse nível de suavidade reduz o atrito e o desgaste, além de facilitar a limpeza em aplicações médicas.
Considerações de projeto para usinagem CNC de exoesqueletos
Equilibrando Precisão e Custo
As tolerâncias afetam o encaixe e a sensação de um dispositivo vestível. Uma junta solta oscila e causa desconforto. Uma junta firme se move suavemente e parece natural. Mas tolerâncias mais rigorosas custam mais, pois a máquina funciona mais lentamente, as ferramentas se desgastam mais rapidamente e a inspeção leva mais tempo. Os engenheiros precisam encontrar o ponto ideal. Interfaces críticas, como furos de juntas, exigem as especificações mais rigorosas. Suportes não críticos podem ter tolerâncias mais flexíveis. Esse equilíbrio mantém o dispositivo seguro sem estourar o orçamento.
Melhores práticas de GD&T
GD&T informa ao operador de máquinas o que realmente importa. Define pontos de referência, controles de características e variações admissíveis. Um bom GD&T começa com referências de pontos de referência claras, selecionando superfícies estáveis. Utilize tolerâncias de posição para padrões de furos e controles de perfil para superfícies curvas. Evite tolerâncias excessivas para características que não afetam a função. Isso simplifica a inspeção e reduz o desperdício. O objetivo é comunicar a intenção do projeto sem adicionar custos desnecessários.
Valores Ra para conforto e higiene
O acabamento da superfície afeta a sensação do dispositivo na pele. Superfícies ásperas irritam a pele e retêm bactérias, enquanto superfícies lisas são mais agradáveis ao toque e fáceis de limpar. Ra mede a rugosidade média da superfície. Um valor de Ra menor indica um acabamento mais liso. A tabela abaixo mostra os requisitos típicos.
| Aplicação | Faixa Ra | Notas |
| pontos de contato com a pele | Ra baixo | Textura suave, fácil de limpar |
| Colchetes internos | Ra moderado | Funcional, sem alterações. |
| Interfaces conjuntas | Ra baixo | Reduz o atrito e o desgaste |
Pós-processamento para uso médico e industrial
Os exoesqueletos médicos exigem cuidados especiais. O polimento remove marcas de ferramentas e cria uma superfície higiênica. A anodização adiciona uma camada protetora ao alumínio. O jateamento com microesferas proporciona um acabamento fosco uniforme. Unidades industriais podem optar por não realizar as etapas de acabamento estético, focando-se na resistência ao desgaste. O pós-processamento adequado depende da aplicação do dispositivo.
Tempo de preparação e troca de ferramentas
Cada configuração aumenta o custo porque a máquina para, o operador reposiciona a peça e a precisão pode variar. A usinagem de cinco eixos reduz as configurações, já que a peça permanece fixa. Menos trocas de ferramentas também economizam tempo. Uma peça bem projetada requer menos operações, reduzindo mão de obra e horas de máquina. Projetar para a manufaturabilidade significa pensar nisso desde o início.
Impacto da seleção de materiais no custo
A escolha do material influencia o custo de duas maneiras. O preço da matéria-prima varia bastante. O titânio custa mais que o alumínio. A usinabilidade também é importante. Materiais duros desgastam as ferramentas mais rapidamente e são mais lentos de cortar. Um modelo de estimativa de custos para peças de exoesqueletos de mão utiliza o tipo de material como entrada. Ele soma o custo do material, mão de obra, manutenção da máquina, depreciação e tempo de processamento. Escolher o material certo equilibra resistência, peso e orçamento. O objetivo é durabilidade sem gastos excessivos.
Escolhendo a NOBLE para usinagem CNC de exoesqueletos

Serviço completo, do projeto à montagem.
A NOBLE trabalha com metal e plástico. Mas fazemos mais do que apenas cortar peças. Cuidamos do design, da prototipagem, da produção e da montagem. Uma única equipe gerencia tudo do início ao fim. Isso economiza tempo e reduz erros. A comunicação permanece clara desde o primeiro esboço até o produto final.
Um sistema vestível precisa de suportes, fixadores de atuadores e invólucros eletrônicos que se encaixem perfeitamente. A NOBLE fabrica todas essas peças em nossa própria oficina. Tolerâncias rigorosas são aplicadas em todo o sistema. O dispositivo final se move suavemente. Cada componente corresponde ao projeto original. A montagem é concluída na primeira tentativa.
ISO 9001: 2015 e ISO 13485: 2016
As certificações são importantes para peças usadas no corpo. A NOBLE possui a certificação ISO 9001:2015 para gestão geral da qualidade. Também possuímos a ISO 13485:2016 para dispositivos médicos. Esta norma é fundamental para sistemas robóticos vestíveis. Ela abrange o controle de projeto, a produção e a inspeção final.
A ISO 13485 não é um requisito legal para todos os fornecedores, mas é o padrão global da indústria que os fabricantes de robôs médicos esperam. Ela demonstra que um parceiro opera um sistema de qualidade com fabricação controlada, rastreável e validada.
As regras variam de região para região. A tabela abaixo mostra os requisitos dos parceiros para o trabalho médico.
| Certificação / Padrão | Região | Padrões Requeridos |
| ISO 13485 | Cobertura | Sistema de Gestão da Qualidade certificado, parâmetros validados, histórico do dispositivo. |
| FDA 21 CFR Parte 820 | Estados Unidos | Rastreabilidade do projeto, validação do processo (IQ/OQ/PQ), rastreabilidade do lote |
| MDR da UE 2017/745 | Europa | Documentação técnica, certificados de materiais, gestão de riscos (ISO 14971) |
| PMDA / MHLW | Japan | Registro do fabricante, certificados em conformidade com a norma JIS |
| TGA | Australia | Princípios Essenciais, resumos de biocompatibilidade |
A NOBLE atende a esses padrões. Suas peças passam por auditorias mais rapidamente.
Setores Industriais
Aplicações Médicas
Os exoesqueletos médicos ajudam os pacientes a recuperar a mobilidade após lesões ou doenças. Esses dispositivos precisam de articulações precisas e pontos de contato confortáveis. A NOBLE fabrica componentes que atendem a ambos os objetivos. Acabamentos de superfície lisos evitam irritações na pele durante longos períodos de uso. Tolerâncias rigorosas mantêm o movimento articular estável e natural. O resultado é um dispositivo seguro e confiável que auxilia na recuperação.
Os exoesqueletos clínicos enfrentam as mesmas exigências. Eles passam por esterilização e uso repetido. Contamos com um parceiro certificado com processos comprovados para garantir que cada unidade atenda às especificações.
Aplicações Industriais e Militares
Exoesqueletos industriais reduzem o risco de lesões em fábricas. Os trabalhadores os utilizam para levantar cargas pesadas sem esforço. Versões militares ajudam os soldados a transportar equipamentos por longas distâncias. Ambos exigem componentes resistentes e leves que suportem uso intenso. A NOBLE utiliza alumínio e titânio para essas aplicações. Geometrias complexas resultantes da otimização do projeto não representam um problema. O resultado é uma estrutura robusta que não sobrecarrega o usuário.
Nossa abordagem de ponta a ponta
Suporte de Design e Prototipagem
Um bom projeto reduz custos posteriormente. A NOBLE ajuda os engenheiros a escolher materiais e recursos para o corte. Analisamos tolerâncias, requisitos de acabamento e fatores que influenciam os custos desde o início. A prototipagem vem em seguida, rapidamente. Você obtém peças reais para testar o encaixe e a funcionalidade antes da produção em larga escala. Isso permite identificar problemas quando as correções são baratas e rápidas.
Produção, Montagem e Garantia de Qualidade
Após a aprovação do projeto, iniciamos a produção. Nossas máquinas executam o mesmo programa em cada ciclo. Cada peça corresponde à anterior. Inspecionamos cada componente antes da montagem. Em seguida, reunimos tudo e verificamos a unidade final. Os registros de qualidade acompanham cada pedido. Isso garante rastreabilidade completa, da matéria-prima ao produto acabado.
A usinagem CNC para exoesqueletos oferece peças precisas, duráveis e leves, essenciais para aplicações médicas e industriais. A escolha do material, as decisões de projeto e a seleção do processo influenciam diretamente o desempenho e o custo. Nenhum outro método se compara à precisão, repetibilidade e liberdade de design proporcionadas pela usinagem CNC. Por isso, escolher um parceiro que entenda tanto as necessidades de usinagem quanto as de aplicações robóticas é fundamental. Olhando para o futuro, a manufatura híbrida, a otimização de trajetórias de ferramentas guiada por IA e os materiais avançados reduzirão o peso e aumentarão a qualidade da superfície. Pronto para construir seu próximo exoesqueleto? Converse com a NOBLE sobre suas necessidades de usinagem CNC hoje mesmo.
Perguntas frequentes sobre usinagem CNC de exoesqueletos
Para que serve a usinagem CNC de exoesqueletos?
Ela produz as peças exatas que os robôs vestíveis precisam. Juntas, estruturas, suportes e carcaças são todos produzidos por meio desse processo. Dispositivos médicos a utilizam para auxiliar na recuperação e mobilidade das pessoas. Sistemas industriais e militares a utilizam para transportar cargas e prevenir lesões. O método proporciona tolerâncias rigorosas e resultados consistentes sempre.
Quais materiais são mais adequados para componentes de exoesqueletos?
Depende da aplicação. Titânio grau 5 e grau 23 são boas opções para juntas que suportam carga. Alumínio 6061 e 7075 são ideais para estruturas. Fibra de carbono reduz o peso, mas é difícil de cortar. Plásticos como PEEK e Delrin são adequados para interfaces e absorvem impactos. Cada escolha afeta o custo, a facilidade de corte e as necessidades de acabamento.
Por que a usinagem de 5 eixos é melhor do que a de 3 eixos para exoesqueletos?
As máquinas de cinco eixos cortam peças com formato de corpo em uma única configuração. A peça permanece fixa, eliminando erros decorrentes de sua movimentação. O trabalho em três eixos exige várias configurações, e erros de empilhamento podem levar um furo a ficar fora da tolerância. As máquinas de cinco eixos também alcançam rebaixos e canais ocos que máquinas mais simples não conseguem usinar.
Quão rigorosas podem ser as tolerâncias na usinagem CNC de exoesqueletos?
A retificação atinge uma precisão típica de ±0.005 mm e, idealmente, ±0.001 mm. A fresagem CNC apresenta uma precisão típica de ±0.025 mm e, idealmente, ±0.005 mm. A eletroerosão a fio (EDM) atinge uma precisão ainda maior, de ±0.0001 polegadas ou melhor. Interfaces de juntas e suportes de atuadores precisam dessas medidas para garantir movimentos suaves e alinhamento preciso.
É possível que a usinagem CNC e a impressão 3D funcionem juntas?
Sim, e frequentemente o fazem. O projeto Indego utilizou ambas as técnicas durante o desenvolvimento. A usinagem CNC produziu dispositivos de fixação e peças metálicas de precisão. A manufatura aditiva lidou com formas complexas e trabalhos personalizados. Essa combinação acelera os testes e permite que os designers experimentem peças reais antes do início da produção em larga escala.
Que tipo de acabamento superficial os exoesqueletos médicos precisam ter?
Os pontos de contato com a pele precisam de uma rugosidade Ra baixa para conforto e facilidade de limpeza. Os componentes internos podem ter um acabamento moderado, já que ninguém os toca. As interfaces das articulações também precisam de uma rugosidade Ra baixa para reduzir o atrito e o desgaste. Polimento, anodização e jateamento com microesferas são etapas comuns de pós-processamento para unidades médicas.
Que certificações um parceiro de usinagem deve possuir?
Procure pela ISO 9001:2015 para gestão geral da qualidade. A ISO 13485:2016 é a mais importante para dispositivos médicos. Ela abrange o controle de projeto, a produção e a inspeção. Normas regionais como a FDA 21 CFR Parte 820 e o Regulamento de Dispositivos Médicos da UE 2017/745 também podem ser aplicáveis. Essas normas demonstram que o parceiro opera em um ambiente controlado e rastreável.
Como posso reduzir o custo da usinagem CNC de exoesqueletos?
Reduza o número de configurações e trocas de ferramentas. A usinagem de cinco eixos mantém a peça fixa, o que economiza tempo e mão de obra. Escolha materiais que equilibrem resistência, peso e usinabilidade. Aumente as tolerâncias em suportes não críticos. Um bom projeto para manufaturabilidade reduz custos sem sacrificar a precisão onde ela é necessária.






