

Escolher o método certo para fabricar a carcaça do seu robô de entrega pode ser crucial para o sucesso ou o fracasso do seu projeto. Veja como avaliar usinagem CNC, moldagem por injeção, fabricação em chapa metálica e componentes pré-fabricados. Cada um atende a diferentes necessidades de precisão, volume e custo. A moldagem por injeção é mais econômica para produções de 100 a 500 unidades em comparação com a usinagem CNC, e para produções de 500 a 1,000 unidades em comparação com a impressão 3D.
Pequenos erros de dimensionamento se acumulam rapidamente. É por isso que a maioria das peças de robôs AMR começa como um modelo CAD, passando depois por usinagem, acabamento e inspeção. Este guia mostra materiais como aço inoxidável 17-4 PH e titânio Ti-6Al-4V, projeto para manufatura e como escolher a abordagem certa para o seu AMR.
Processos de fabricação comuns para carcaças de robôs de entrega
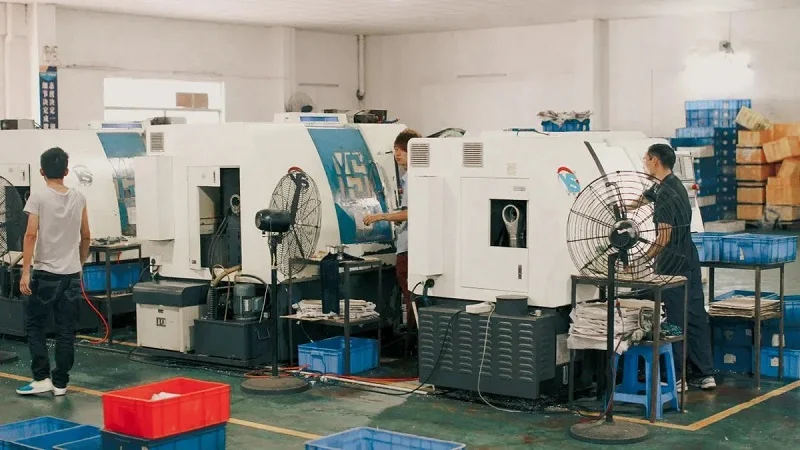
Os quatro principais processos de fabricação
Para projetos de AMR (Reconhecimento Automático de Materiais), existem quatro caminhos principais. A usinagem CNC esculpe formas precisas a partir de blocos sólidos. É ideal para juntas, suportes e montagens de sensores. O processo remove o material camada por camada, com cada passada retirando uma fina camada. A moldagem por injeção força o plástico quente em cavidades de aço. Carcaças, tampas e invólucros utilizam esse método. O molde tem um custo inicial mais alto, mas as peças são produzidas rapidamente assim que a ferramenta está pronta. A fabricação de chapas metálicas corta, dobra e solda chapas planas. Estruturas primárias utilizam essa abordagem. Peças padronizadas são encontradas em catálogos, o que economiza tempo de produção e custos.
A estampagem progressiva é uma variante da estampagem em chapa metálica. Uma tira de metal passa por uma série de matrizes, e cada estação altera o formato da peça. Bandejas de baterias e painéis laterais utilizam esse método, que mantém os custos baixos mesmo em grandes volumes de produção.
A maioria das peças de robôs AMR começa como um modelo CAD. O modelo orienta a usinagem, o acabamento e a inspeção. Isso permite identificar problemas de tolerância precocemente, antes que se agravem.
A NOBLE se destaca como uma empresa líder em manufatura na China. Ela oferece todos os quatro processos internamente. Os clientes criam protótipos mais rapidamente e expandem sua produção sem problemas.
Conflitos entre precisão e volume
Cada processo equilibra precisão e volume de forma diferente. A escolha certa economiza tempo e dinheiro.
A usinagem CNC permite tolerâncias extremamente rigorosas, com precisão de milésimos de polegada. As peças são produzidas com exatidão, exatamente como no modelo CAD. No entanto, cada peça demanda tempo de produção na máquina. Grandes lotes têm um custo mais elevado. É mais indicada para volumes de produção baixos a médios.
A moldagem torna-se consistente assim que o molde está pronto. A peça um e a peça dez mil são idênticas. A repetibilidade é excelente. No entanto, o custo do molde é alto. O volume precisa justificar o investimento. São necessárias centenas ou milhares de peças.
A chapa metálica oferece boa precisão para estruturas metálicas. Cortes a laser proporcionam bordas limpas. A dobra adiciona rigidez. A estampagem progressiva lida bem com grandes volumes.
Pequenos erros se acumulam ao longo de uma montagem. Isso é o que chamamos de acúmulo de tolerâncias. Um pequeno desalinhamento pode inclinar a peça seguinte. Verificar o modelo CAD ajuda a evitar isso.
Processo de correspondência com os requisitos de habitação
Para uma peça de robô AMR, comece pelo volume. Baixo volume favorece usinagem CNC ou chapas metálicas. Volume médio, entre cem e quinhentos, favorece moldagem. Alto volume favorece moldagem ou estampagem progressiva.
Considere agora a complexidade. Canais internos exigem usinagem CNC ou moldagem. Caixas simples funcionam bem com chapas metálicas. Peças com cantos fechados se encaixam melhor com usinagem CNC.
Considere a precisão por último. As superfícies de contato exigem tolerâncias mais rigorosas. Os suportes precisam de materiais mais resistentes. As tampas podem ser fabricadas com métodos mais baratos.
Planeje com antecedência. Uma única célula robótica pode levar meses para ser instalada. Converse com um parceiro desde o início. Ele poderá orientar suas escolhas de projeto. Isso economiza tempo e evita retrabalho.
Usinagem CNC de precisão para carcaça de robô de entrega
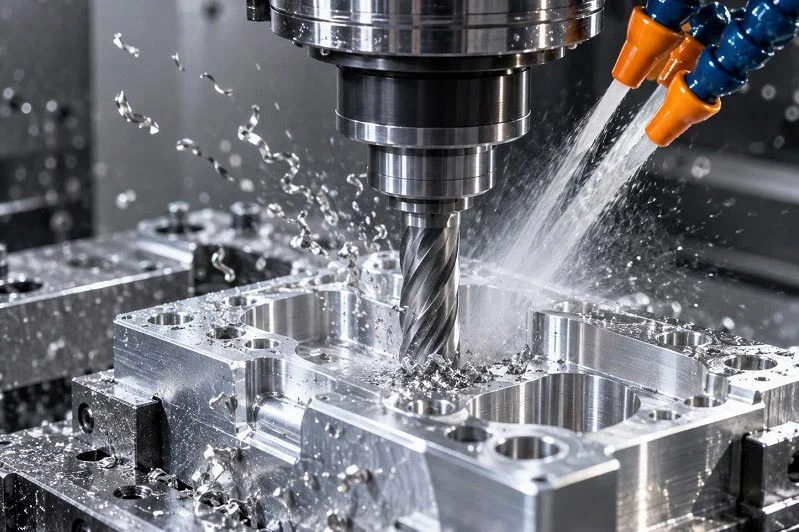
Aplicações: Juntas, suportes e sensores
A usinagem CNC de precisão para componentes de alta precisão é ideal quando a carcaça de um robô de entrega exige encaixes precisos e formas complexas. Carcaças de ombro, articulações da cintura, articulações do quadril, carcaças de joelho e membros inferiores dependem desse processo. Essas peças devem se mover suavemente e permanecer alinhadas ao longo de milhares de ciclos.
As juntas estão no topo da lista. Elas conectam os membros estruturais e suportam cargas. Uma junta instável compromete todo o robô. Os atuadores finais e as garras também precisam de interfaces personalizadas para tarefas de coleta, soldagem e inspeção. Os chassis e suportes dos AGVs utilizam estruturas robustas e suportes de rodas. Muitas dessas peças possuem superfícies curvas e detalhes em vários lados. Um centro de usinagem CNC de 5 eixos as processa em uma única fixação. Isso reduz o erro de empilhamento e melhora o acabamento superficial.
Os suportes e conectores dos sensores compõem o sistema de percepção. Eles precisam de alta precisão para manter os sensores apontados na direção correta. Um pequeno desvio altera o campo de visão, o que compromete a navegação e a segurança. A estrutura e o revestimento da fuselagem têm requisitos menos rigorosos. Mesmo assim, as dimensões e a resistência devem atender aos padrões para suportar forças externas.
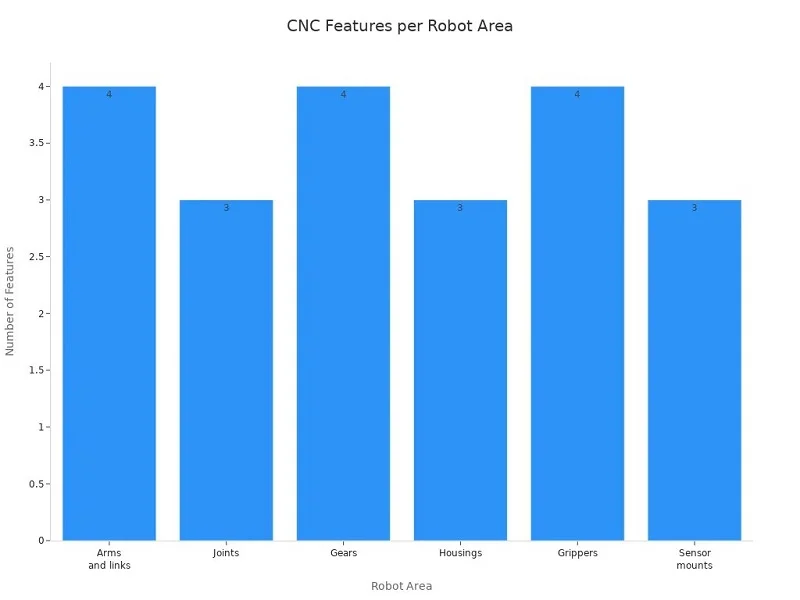
A usinagem CNC para robótica produz peças essenciais para robôs, incluindo braços, elos, juntas, engrenagens, carcaças, garras e suportes de sensores. Essas unidades-chave determinam o encaixe mecânico, a estabilidade do movimento, o alinhamento estrutural e a transferência de carga em conjuntos robóticos. Cada interface móvel e de montagem depende de uma fabricação precisa para manter a repetibilidade consistente e o desempenho da montagem.
Materiais: Aço inoxidável 17-4 PH e titânio
A escolha do material é crucial para o sucesso de qualquer componente de um robô AMR. Dois metais se destacam para componentes de alta resistência e precisão: o aço inoxidável 17-4 PH e o titânio Ti-6Al-4V.
A liga 17-4 PH oferece uma resistência à tração de 1275 MPa e um limite de escoamento de 1060 MPa, de acordo com a norma ASTM A693 H900. Seu módulo de elasticidade é de 200 GPa e sua dureza atinge 38 HRC. A liga apresenta excelente resistência à corrosão e mantém sua forma em uma ampla faixa de temperatura. O coeficiente de expansão térmica é de 10.8 µm/m·K e a temperatura máxima de serviço chega a 315 °C. Essas características garantem a estabilidade dimensional durante a usinagem e em campo.
O titânio Ti-6Al-4V oferece uma melhor relação resistência/peso. É adequado para juntas de alto desempenho e instrumentos médicos ou cirúrgicos. O material resiste à fadiga e à corrosão. No entanto, é mais caro e o processo de usinagem é mais lento. Para uma peça de robô AMR que enfrenta cargas pesadas, o titânio compensa. Para suportes menos críticos, o alumínio 6061-T6 ou 7075-T6 funciona bem. Os aços inoxidáveis 304 e 316 são adequados para ambientes corrosivos. Aços carbono e aços-liga, como o 4140 e o 4340, servem para bases de serviço pesado.
Tolerâncias e Inspeção
O controle de tolerância diferencia um bom trabalho de usinagem CNC para peças de precisão de um trabalho mediano. Para alojamentos de rolamentos e outras interfaces de precisão em carcaças de robôs de entrega, as tolerâncias típicas ficam na faixa de ±0.01–0.05 mm. Recursos críticos de controle de movimento podem atingir ±0.003 mm. Uma carcaça de junta robótica feita de alumínio 7075-T6 já exigiu ±0.005 mm. Isso demonstra o que o trabalho de usinagem automatizada exige.
Apertar a tolerância abaixo de ±0.02–0.05 mm geralmente aumenta o custo sem melhorar o desempenho do sistema. Portanto, a tolerância funcional é importante. Você deve adequar a tolerância à aplicação. Um suporte de sensor precisa de uma face de referência estreita. Um painel de cobertura, não.
A inspeção verifica todas as dimensões críticas. Os sistemas CMM são pioneiros nesse processo. Medidores de diâmetro interno e de altura verificam furos e degraus. As técnicas de inspeção GD&T confirmam a forma, a orientação e a localização. Essas etapas detectam erros antes da montagem e também impedem o acúmulo de tolerâncias ao longo do robô.
Para projetos de manufatura aditiva, a usinagem CNC continua sendo a opção preferida para juntas, suportes e montagens de sensores. Ela oferece as tolerâncias mais rigorosas e lida com geometrias complexas. A desvantagem é a velocidade e o custo em grandes volumes. Mas para volumes baixos a médios, nada a supera. Uma única célula robótica pode levar meses para ser configurada. Portanto, inicie seu planejamento de manufatura com antecedência. Dessa forma, a estrutura do seu robô de entrega atenderá às especificações na primeira tentativa.
Moldagem por injeção para carcaça de robô de entrega
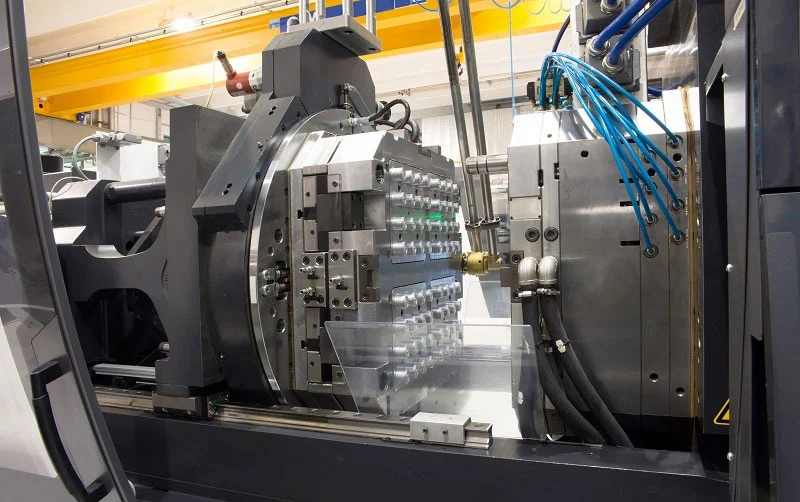
Aplicações: Revestimentos, Tampas e Invólucros
A moldagem por injeção para invólucros plásticos é uma ótima opção quando se precisa de muitas peças idênticas rapidamente. O processo consiste em injetar plástico derretido em um molde de aço. O plástico esfria. Em seguida, o molde se abre e uma tampa pronta é retirada. Para a carcaça de um robô de entrega, esse processo permite a fabricação da camada externa, das tampas da bateria, das janelas dos sensores e das tampas da caixa de controle.
Pense no que essas peças têm em comum. Elas têm paredes finas. Usam nervuras para manter a rigidez. Encaixam-se com abas e presilhas. Uma máquina CNC teria dificuldades aqui. Cortar cada peça a partir de um bloco desperdiça material e tempo. A moldagem produz a mesma forma milhares de vezes, praticamente sem diferenças. Essa repetibilidade é crucial para frotas de robôs móveis autônomos (AMR). Cada robô deve ter a mesma aparência e encaixe.
As tampas e invólucros também escondem as partes internas, protegendo placas de circuito, fios e motores contra poeira e respingos. Uma estrutura bem projetada direciona o fluxo de ar e bloqueia a luz difusa que atinge os sensores. A moldagem por injeção para as carcaças oferece essa liberdade. Você pode incorporar saliências, espaçadores e canais de cabos diretamente na ferramenta, sem a necessidade de suportes adicionais.
Plásticos de engenharia: ABS, PC/ABS, Nylon
A escolha do material influencia diretamente o desempenho da sua caixa. Três tipos de plástico se destacam nesse quesito, cada um com suas vantagens específicas.
| Propriedade | ABS | PC | Náilon (PA) |
| Custo | $$ | $$$ | $$ |
| Resistência à Tração | Suporte: | Alto | Alto |
| Resistência ao Impacto | Alto | Muito alto | Suporte: |
| Resistência ao calor | Suporte: | Alto | Alto |
| Resistência química | Moderado | Moderado | Moderado |
| Resistência UV | Ruim | Feira | Ruim |
| rigidez | Suporte: | Alto | Suporte: |
| Facilidade de moldagem | Transferências | Moderado | Moderado |
| Aplicações | Casas, brinquedos | Lentes, capacetes, invólucros elétricos | Engrenagens, rolamentos, componentes automotivos |
O ABS é o material mais versátil. É um termoplástico amorfo que oferece resistência, durabilidade e um bom acabamento superficial. Seu nome é composto por três partes: acrilonitrila, que confere dureza, resistência ao calor e resistência química; butadieno, que proporciona resistência e durabilidade; e estireno, que oferece brilho, resistência mecânica e facilidade de processamento. O ABS é fácil de moldar e tem um custo relativamente baixo. Seu ponto fraco é a resistência aos raios UV e a produtos químicos. Aditivos podem resolver o problema da resistência aos raios UV.
O policarbonato oferece alta resistência ao impacto e ao calor. Além disso, permanece transparente, o que é ideal para lentes e janelas de sensores. No entanto, é mais caro e reage mal a alguns produtos químicos. O náilon (PA6, PA66) é semicristalino. Apresenta boa resistência ao desgaste e à abrasão, sendo frequentemente utilizado em engrenagens e rolamentos. Contudo, o náilon absorve umidade, necessitando de secagem antes da moldagem.
As misturas de PC/ABS combinam o melhor dos dois materiais e são comuns. Para uma peça de robô AMR que precisa de resistência e um visual limpo, uma mistura de PC/ABS é uma escolha inteligente.
Ferramentas e Produção em Alto Volume
A etapa de ferramental é crucial na moldagem por injeção de carcaças. Um molde de aço tem um custo inicial elevado, mas esse preço compensa com a agilidade posterior. Uma vez que o molde esteja pronto, as peças saem em segundos. O tempo de ciclo permanece curto e a mão de obra por peça cai para quase zero.
Essa matemática favorece a produção de carcaças em grande volume. Abaixo de algumas centenas de unidades, o custo do molde por peça permanece muito alto. Acima desse limite, a moldagem supera a usinagem CNC em termos de preço. O ponto de equilíbrio exato depende do tamanho e da complexidade da peça. Uma tampa simples atinge o ponto de equilíbrio mais rapidamente do que uma carcaça complexa com corrediças.
O projeto do molde determina a qualidade da peça. A espessura da parede deve ser uniforme em toda a sua extensão. Seções espessas resfriam mais lentamente e podem deformar. Nervuras adicionam rigidez sem aumentar o volume. Ângulos de saída permitem que a peça seja removida com facilidade. A localização do ponto de injeção controla o fluxo do plástico e onde as linhas de solda se formam. Erros nesses pontos podem resultar em afundamentos, falhas ou deformações.
Do ponto de vista prático, planeje seu cronograma de fabricação com antecedência. A usinagem de uma ferramenta de aço leva semanas. Uma única célula robótica pode levar meses para ser configurada. Portanto, inicie o projeto do molde enquanto seu modelo CAD ainda está em desenvolvimento. Dessa forma, a estrutura do seu robô de entrega passa da fase de protótipo para a produção sem longas interrupções.
Fabricação de chapas metálicas para carcaça de robô de entrega
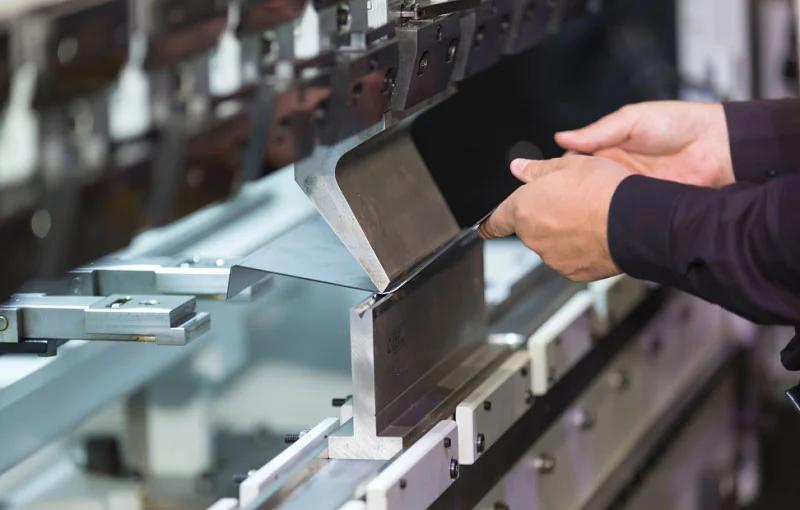
A fabricação de chapas metálicas para robôs móveis autônomos transforma metal plano em estruturas leves e resistentes. O processo começa com um modelo CAD, seguido por corte, dobra e junção. Essa metodologia é ideal para estruturas principais e peças do chassi, além de reduzir custos na produção de grandes quantidades.
Estruturas de armação e chassis
O chassi principal e as placas da estrutura são o núcleo robusto do robô. Eles acomodam rodas, baterias, motores e compartimentos de carga em uma única peça leve. Alumínio estampado ou aço de alta resistência são ideais para essa função. Nervuras, flanges e pontos de fixação moldados conferem rigidez sem aumentar o peso. Carcaças e coberturas protetoras resguardam os componentes eletrônicos contra chuva, poeira, impactos e vandalismo. Matrizes progressivas em múltiplos estágios incorporam aberturas de ventilação, saídas de cabos, travas e encaixes rápidos. Os mecanismos de carga e portas sofrem desgaste diário. Aço estampado ou alumínio com bordas arredondadas e flanges dobradas suportam esse tipo de uso intenso. Os suportes para sensores e câmeras mantêm o LiDAR, câmeras, sensores ultrassônicos e antenas alinhados com precisão. Os suportes das rodas e da suspensão utilizam material estampado de alta resistência com reforços moldados para suportar impactos em meio-fios e calçadas irregulares.
| Aplicação | Descrição | Material/Características |
| Chassi principal e placas de estrutura | Núcleo robusto; suporta rodas, baterias, motores e bandejas de carga. | Alumínio estampado ou aço de alta resistência; nervuras, flanges e ressaltos moldados. |
| Caixas e capas protetoras | Proteja seus aparelhos eletrônicos contra chuva, poeira, impactos e vandalismo. | Matrizes progressivas de múltiplos estágios; aberturas de ventilação, saídas de cabos, abas de travamento. |
| Carga útil e mecanismos de portas | Portas, trincos, dobradiças, bandejas usadas diariamente | Aço ou alumínio estampado; bordas cunhadas, flanges dobradas |
| Suportes para sensores e câmeras | Suportes para LiDAR, câmeras, sensores ultrassônicos e antenas. | Matrizes progressivas; furos de montagem e presilhas de cabos em uma única etapa. |
| Suportes de roda e suspensão | Segure as rodas motrizes, os rodízios e os braços de suspensão. | Material estampado de alta resistência com reforços moldados. |
Estampagem progressiva para peças de alto volume
A estampagem progressiva funciona bem para bandejas de baterias, tampas superiores e painéis laterais. Uma tira de metal passa por uma série de matrizes. Cada estação altera a forma. As peças são liberadas a cada golpe da prensa. Este método traz benefícios reais:
- Alta velocidade: O processo automático é executado rapidamente.
- Mão de obra reduzida: Uma pessoa vigia a máquina.
- Resíduo mínimo: A tira de metal gera muito pouco desperdício de material.
- Repetibilidade: Muitas peças mantêm tolerâncias rigorosas sem perda de qualidade.
- Baixo custo por peça: Rapidez, repetibilidade e menor necessidade de mão de obra tornam cada peça barata.
Também tem suas limitações. Algumas operações exigem etapas adicionais. Recortes, nervuras ou roscas podem aumentar o custo. As peças precisam ser processadas em fluxo contínuo. Elas não podem se mover livremente sem trabalho extra. As configurações são permanentes para cada projeto. A troca para um novo trabalho leva muito tempo. Os sistemas de matrizes progressivas também custam mais do que os sistemas de matrizes de transferência. Do ponto de vista prático, esse processo só se justifica em grandes volumes. O custo das ferramentas é alto, mas o preço por peça cai rapidamente assim que a produção começa.
Corte, Dobra e Soldagem a Laser
O corte a laser, a dobra e a soldagem formam a base do trabalho com chapas metálicas em volumes baixos a médios. Um laser de fibra corta contornos 2D complexos, furos e ranhuras em uma única passada. Não são necessárias ferramentas. As peças planas mantêm boa precisão. As prensas dobradeiras CNC realizam a dobra com compensação de retorno elástico. Elas moldam perfis em V, U e canal. A tolerância angular e as dimensões das flanges são controladas. O raio de curvatura depende da espessura do material. A soldagem une as peças. A soldagem TIG é adequada para alumínio e aço inoxidável. A soldagem MIG funciona para aço carbono. Uma boa sequência de soldagem controla a distorção. Os conjuntos soldados mantêm precisão consistente, dependendo da fixação utilizada.
As regras de projeto são importantes para o corte, dobra e soldagem a laser. O comprimento mínimo da flange e a distância entre o furo e a borda evitam rachaduras e pontos fracos. Elas também mantêm o chassi do seu AMR esquadrejado e resistente.
A seleção de materiais é o fator crucial que une todos esses aspectos. O alumínio reduz o peso, enquanto o aço confere resistência. A escolha ideal depende da carga, do custo e das necessidades de resistência à corrosão. Para uma peça de robô AMR que precisa ser rígida e leve, a chapa metálica costuma ser a opção mais inteligente. Ela equilibra o projeto estrutural para chassis de robôs móveis autônomos com a velocidade de produção necessária no mundo real. Uma única célula robótica pode levar meses para ser configurada. Portanto, envolva seu parceiro de chapas metálicas na fase de projeto desde o início. Dessa forma, a estrutura do seu robô de entrega passa do desenho à produção sem surpresas desagradáveis e custos inesperados.
Componentes prontos para uso para carcaças de robôs de entrega
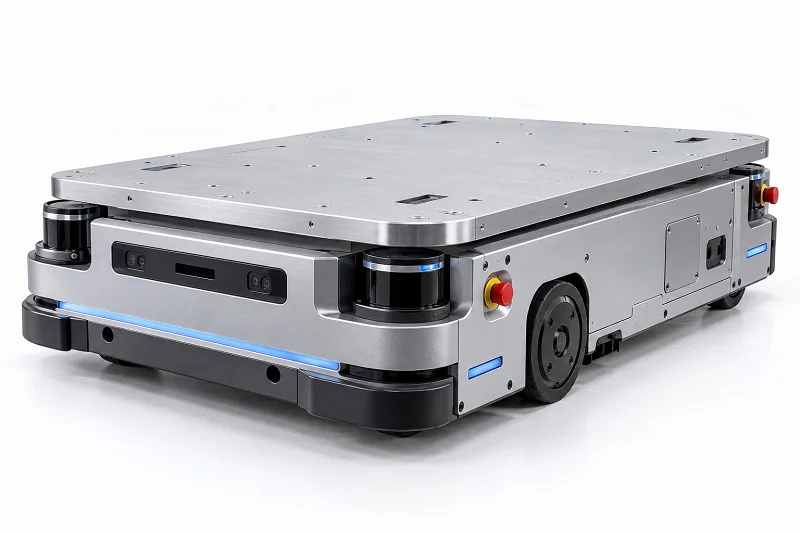
Redução do prazo de entrega e dos custos
Nem todas as peças da estrutura de um robô de entrega precisam de fabricação personalizada. Peças de catálogo economizam semanas de espera e reduzem custos imediatamente. Um bloco de rolamento padrão ou um suporte de roda pronto são enviados em poucos dias. Uma versão personalizada pode levar um mês ou mais. Para um projeto de robô móvel autônomo com cronograma apertado, essa diferença é significativa.
Peças de prateleira também reduzem o risco. O fornecedor já as testou. Você conhece a capacidade de carga e o encaixe. Sem necessidade de adivinhar as tolerâncias. Sem falhas inesperadas durante uma demonstração. Para pontos não críticos, como presilhas de cabos ou painéis de acesso, essa é uma escolha inteligente. Reserve seu orçamento para peças personalizadas para as juntas e suportes de sensores que realmente precisam dele.
Integração com peças personalizadas
Misturar peças de catálogo com peças personalizadas exige planejamento. Um parafuso padrão precisa de um furo correspondente. Um suporte de motor comprado separadamente precisa da furação correta. Se essas dimensões não coincidirem, ocorre um acúmulo de tolerâncias. Pequenos desalinhamentos se somam. A montagem pode torcer ou travar.
Comece com um modelo CAD que inclua todas as peças adquiridas. Verifique as interfaces antes de cortar o metal. É aqui que uma peça para robô AMR pode falhar rapidamente. Um suporte que parece perfeito na tela pode não se encaixar na prateleira real. Peça ao seu fornecedor um arquivo STEP ou um desenho detalhado. Em seguida, verifique você mesmo as dimensões críticas. Do ponto de vista prático, essa etapa economiza horas de retrabalho posteriormente.
Considerações de qualidade
Nem todas as peças de catálogo são iguais. Um rolamento barato pode ter folga. Um suporte de baixa qualidade pode rachar sob carga. Para uma peça de robô AMR que suporta peso ou se move com frequência, a qualidade é fundamental. Verifique as certificações do fornecedor. Procure as especificações do material e as classificações de carga. Pergunte sobre o processo de fabricação se a ficha técnica for sucinta.
A inspeção de recebimento detecta problemas precocemente. Meça uma amostra de cada lote. Verifique o tamanho dos furos e a planicidade. Alguns minutos com um paquímetro são melhores do que um teste de campo reprovado. Mantenha uma lista de fornecedores aprovados. Monitore todas as devoluções ou defeitos. Com o tempo, esse registro mostra quem é confiável. Para uma estrutura de robô de entrega que funciona o dia todo, um lote ruim de peças de prateleira pode paralisar tudo. Portanto, trate os itens de catálogo com o mesmo cuidado que os itens personalizados.
Projeto para alojamento de robô de entrega
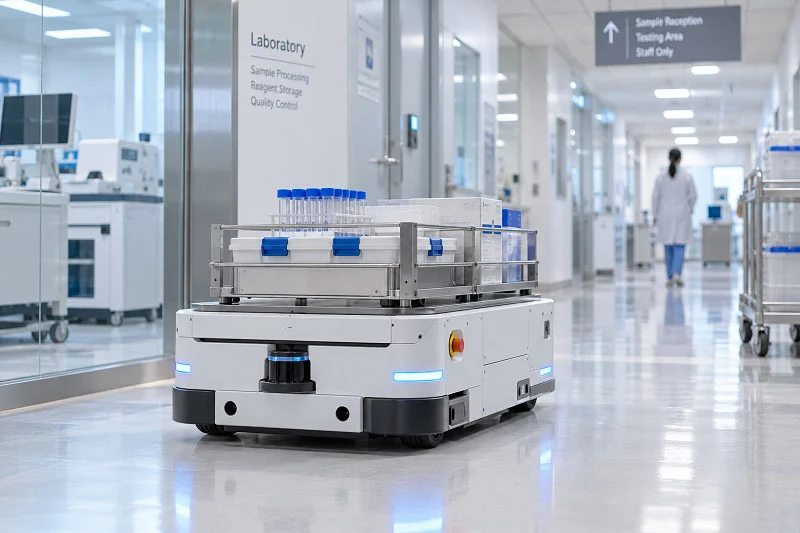
Otimização geométrica para cada processo
Formas adequadas facilitam a construção. Formas inadequadas aumentam os custos e o desperdício. Cada processo segue suas próprias regras. Para usinagem CNC, evite cantos internos vivos. Cantos vivos forçam ferramentas pequenas que entortam e quebram. Use curvas amplas em vez disso. Garanta uma espessura de parede adequada e evite cavidades profundas.
Na moldagem por injeção, a espessura da parede deve ser uniforme. Áreas espessas resfriam mais lentamente e deformam. Nervuras adicionam rigidez sem aumentar o volume. Ângulos de saída permitem que as peças saiam limpas. A localização do ponto de injeção controla o fluxo de plástico e as linhas de solda. Para processos de conformação, como chapas metálicas, use os mesmos raios. Limite o número de raios diferentes. Evite raios muito pequenos, a menos que o projeto realmente os exija. Essas escolhas de projeto para peças de robôs AMR economizam tempo e dinheiro. Defina as tolerâncias mais amplas que ainda funcionem. Tolerâncias apertadas que não afetam a função apenas aumentam o custo.
Rigidez, Peso e Gerenciamento Térmico
Rigidez e peso são fatores que se contrapõem. O ideal é ter uma estrutura resistente e leve. A escolha do material é crucial. Ligas de alumínio como 6061-T6 e 7075-T6 oferecem alta condutividade térmica. O calor se transfere dos enrolamentos do motor para a superfície da carcaça. Ligas de magnésio também funcionam, embora sejam mais caras. O polímero PEEK reduz significativamente o peso em comparação com o alumínio e proporciona boa rigidez em espessuras de parede típicas e em uma ampla faixa de temperatura.
Eixos ocos podem reduzir significativamente o peso, mantendo a rigidez, embora exijam diâmetros maiores. Eixos de titânio e compósitos de fibra de carbono oferecem uma redução de peso ainda maior. Para o resfriamento, cavidades de mudança de fase podem melhorar a transferência de calor com um acréscimo mínimo de peso. A imersão direta da serpentina em fluido dielétrico proporciona melhor resistência ao calor do que uma camisa líquida. Carcaças de alumínio com aletas melhoram a transferência de calor em comparação com superfícies lisas. Esses materiais e escolhas de fabricação definem o desempenho da carcaça do seu robô de entrega.
Montagem e modularidade
O design modular agiliza a montagem e reduz erros. Um módulo combina um impulsor centrífugo com uma carcaça de motor reforçada, selada e pré-testada. Ele desliza para dentro de cima para baixo com auxílio da gravidade. Não é necessário alinhamento preciso do eixo. Não há necessidade de dispositivos de fixação específicos. Outro módulo utiliza um bocal telescópico de peça única que se conecta frontalmente com um encaixe rápido, sem ferramentas. Os parafusos desaparecem. Um módulo pré-cabeado utiliza uma interface elétrica padronizada do tipo plugue. A fiação manual em passagens estreitas é eliminada. O módulo de base estrutural utiliza mecanismos de encaixe rápido em vez de fixadores baseados em torque. Interfaces de alta complexidade desaparecem. Para o chassi do seu robô de entrega, priorize soluções que minimizem a reorientação e o uso de ferramentas. Apoie a pré-montagem e a integração de submódulos. Prefira designs geometricamente simples e sem adesivos que funcionem com o manuseio automatizado. Essas escolhas tornam a estrutura do seu robô de entrega mais fácil de construir, fazer manutenção e atualizar.
Materiais para a estrutura do robô de entrega
Materiais primários para peças de robôs AMR
A escolha dos materiais para as peças de um robô AMR começa com uma pergunta: qual a função que esta peça precisa desempenhar? Uma junta que suporta cargas pesadas exige materiais diferentes de um painel de cobertura. É por isso que a seleção de materiais para a carcaça de um robô de entrega nunca é uma solução única. Quatro fatores são levados em consideração: peso, resistência, resistência a impactos e custo.
Plásticos leves, como espumas de polipropileno e polietileno, reduzem a inércia e prolongam a vida útil da bateria. Também diminuem o desgaste de motores e atuadores. Isso significa intervalos de manutenção mais longos e maior eficiência do sistema. O uso estratégico de plásticos compósitos com reforço de fibra de vidro ou carbono permite obter resistência sem aumentar a massa. Para plataformas AMR, cada grama conta.
Metais: Alumínio, Aço Inoxidável, Titânio
Os metais predominam na estrutura de um robô de entrega. O alumínio 6061 para estruturas oferece um excelente equilíbrio entre resistência e peso. É fácil de usinar e soldar, resiste à corrosão e custa menos que o titânio. Para a maioria dos chassis e suportes de robôs de entrega, o alumínio 6061-T6 é a escolha ideal.
O aço inoxidável 17-4 PH se destaca quando você precisa de resistência extrema. Ele atinge 1275 MPa de resistência à tração e 1060 MPa de limite de escoamento, de acordo com a norma ASTM A693 H900. Além disso, oferece resistência à corrosão e mantém sua forma em uma ampla faixa de temperatura. O titânio Ti-6Al-4V oferece a melhor relação resistência/peso entre os três. É ideal para juntas de alto desempenho, mas tem um custo mais elevado e um processo de usinagem mais lento. Portanto, reserve-o para aplicações críticas.
Plásticos e Compósitos
As carcaças, coberturas e invólucros não estruturais são feitos de plástico. A tabela abaixo compara as principais opções de carcaça para robôs de entrega.
| Tipo de plástico | Principais Vantagens | Limites e Considerações | Aplicações comuns da robótica |
| ABS | Resistência, resistência ao impacto, bom acabamento superficial, fácil de moldar, custo relativamente baixo. | Baixa resistência aos raios UV e a produtos químicos, deflexão térmica média. | Invólucros, invólucros eletrônicos, protótipos |
| Policarbonato (PC) | Alta resistência ao impacto, transparência, excelente resistência ao calor. | Propenso a fissuras por tensão, sensível a produtos químicos, caro | Lentes, óculos de segurança, invólucros elétricos |
| Náilon (PA) | Alta resistência, resistência à abrasão, boas propriedades de desgaste, autolubrificante | Absorve umidade, necessita de secagem antes da moldagem. | Engrenagens, rolamentos, componentes automotivos |
Aplicações práticas demonstram o desempenho desses plásticos. Tratores e colheitadeiras autônomos utilizam plásticos com estabilização UV para suportar exposição prolongada ao sol. Carcaças de sensores e invólucros de câmeras são feitos de polímeros transparentes e resistentes a arranhões. Garras macias ao toque, feitas de plásticos flexíveis, manuseiam frutas e vegetais delicados sem danificá-los. Materiais resistentes à umidade garantem operação confiável em condições de alta umidade e piso molhado. Misturas duráveis de ABS e policarbonato suportam interações físicas frequentes.
Para combater o envelhecimento, os engenheiros selecionam plásticos com estabilizadores UV incorporados, resistência à hidrólise e inércia química. Por exemplo, certos tipos de policarbonato e ABS estabilizado contra raios UV oferecem resistência superior às intempéries, tornando-os adequados para drones, robôs agrícolas e veículos autônomos.
Tanto a usinagem CNC quanto a moldagem por injeção funcionam com essas opções de materiais metálicos e plásticos. A escolha certa depende do seu volume, das necessidades de precisão e do seu orçamento. Uma única peça de um robô AMR pode usar três materiais diferentes. Isso é normal. Apenas certifique-se de que cada escolha tenha uma finalidade.
Selecionando um processo de fabricação para a carcaça de um robô de entrega.
Critérios: Volume, Complexidade, Precisão
Três fatores norteiam a escolha da carcaça de qualquer robô de entrega. O volume vem em primeiro lugar. Baixo volume significa usinagem CNC ou chapas metálicas. Alto volume indica moldagem por injeção ou estampagem. A usinagem CNC, mais lenta, não se adapta bem a grandes lotes de produção. Processos com ferramentas específicas assumem o controle quando se ultrapassa esse limite.
A complexidade entra em seguida. Curvas fechadas exigem usinagem CNC. Processos com ferramentas automatizadas lidam com formas complexas após a definição do projeto. A qualidade também desempenha um papel importante. Operações de precisão necessitam de ferramentas automatizadas para obter o mesmo resultado sempre.
A precisão completa a lista. A usinagem CNC a partir de tarugos é ideal para componentes de alta tolerância. Os assentos dos rolamentos precisam dessa precisão. A tolerância deve ser adequada à peça. Não a torne mais apertada do que o necessário para a montagem.
A quantidade de peças também importa. Unir peças reduz o tempo de ciclo. Projete a estrutura do seu robô de entrega para usar menos peças.
Selecionando o processo correto para peças de robôs AMR
Cada componente de um robô AMR tem um lugar natural. Estruturas de suporte funcionam melhor com chapa metálica. Carcaças de sensores utilizam moldagem por injeção. Baixos volumes exigem usinagem CNC ou chapa metálica. Não há necessidade de investimento em ferramentas. A produção em alto volume utiliza moldagem por injeção. O custo por peça cai após o ponto de equilíbrio. Esse ponto se situa acima de 100 a 500 unidades em comparação com a usinagem CNC. E acima de 500 a 1,000 unidades em comparação com a impressão 3D. Essa distinção entre baixo e alto volume de produção define o processo.
Para peças críticas de robôs AMR, escolha o método mais adequado. Formas ocas complexas com nervuras internas exigem moldagem por injeção ou usinagem CNC. Suportes simples podem ser feitos com chapa metálica. Peças pré-fabricadas reduzem custos. Utilize motores de catálogos inicialmente. Reserve o trabalho personalizado para peças que realmente necessitam dele. A seleção do processo correto para peças de robôs AMR começa com uma regra simples: combine o processo com a peça. Para um AMR, a resistência é fundamental. O AMR lida com cargas pesadas diariamente. Um AMR bem projetado opera por anos.
Leve seus projetos a um parceiro de manufatura para uma análise de DFM (Design for Manufacturing). Os engenheiros desse parceiro identificarão os fatores de custo antecipadamente e sugerirão soluções antes do início da produção das ferramentas. O parceiro tecnológico certo ajuda você a reduzir o tempo de lançamento no mercado.
Análise Custo-Benefício
O fator decisivo é o dinheiro. O custo do material varia entre os processos. Para carcaças usinadas, o custo do tarugo bruto importa mais do que o peso líquido. Para peças moldadas, o tipo de resina é o fator determinante. O custo de conversão é igual ao custo de preparação dividido pelo tamanho do lote, mais o tempo de máquina.
O ferramental representa um custo inicial elevado. Um molde utilizado em muitas peças adiciona pouco por unidade, mas quando utilizado em um número menor de peças, o custo aumenta significativamente. O rendimento e o refugo também influenciam os números. O custo por unidade boa é igual ao custo por unidade tentada dividido pelo fator de unidades boas. A calibração e os testes podem representar a maior parte do custo para carcaças de precisão.
A fórmula para atingir o ponto de equilíbrio é simples: diferença nos custos fixos dividida pela economia nos custos variáveis. Faça as contas primeiro. A capacidade também importa. Baixa utilização aumenta os custos. Uma única célula robotizada pode levar meses para ser instalada. Planeje com antecedência. Inicie a produção com seu parceiro de manufatura o quanto antes. Assim, a estrutura do seu robô de entrega entrará em operação dentro do prazo.
Parceria com a NOBLE para a fabricação de carcaças de robôs de entrega.

Principais Competências: Processamento de Metais e Plásticos
A NOBLE opera todos os quatro processos internamente. Você obtém usinagem CNC, moldagem por injeção e fabricação de chapas metálicas de um único parceiro. Isso reduz o tempo de coordenação e mantém a qualidade consistente. Para qualquer carcaça de robô de entrega, isso faz toda a diferença. A usinagem CNC lida com tolerâncias rigorosas para juntas e suportes. A moldagem por injeção produz carcaças e tampas rapidamente. A fabricação de chapas metálicas constrói estruturas e chassis. A NOBLE também realiza estampagem progressiva para peças de alto volume, como bandejas de bateria. Sua oficina de moldagem por injeção trabalha com ABS, PC/ABS, nylon e outros materiais. Eles ajustam os tempos de ciclo e as posições dos pontos de injeção para cada peça. Essa expertise ajuda as aplicações de robôs móveis autônomos (AMR) a obterem carcaças confiáveis. A NOBLE também oferece suporte a produções de baixo volume com ferramentas de moldagem por injeção que se pagam rapidamente. Da prototipagem à produção, suas capacidades de moldagem por injeção escalam suavemente. Eles até combinam moldagem por injeção com usinagem CNC para peças híbridas. Essa flexibilidade economiza tempo para peças de robôs AMR.
Certificações de Qualidade
A qualidade é fundamental para qualquer estrutura de robô de entrega. A NOBLE possui certificações de gestão da qualidade que garantem o controle dos processos. Veja o que elas significam:
- O sistema de gestão da qualidade abrange todas as etapas, desde a matéria-prima até a peça acabada.
- Certificações adicionais proporcionam controles de projeto, gerenciamento de riscos e rastreabilidade. Isso é importante para robótica médica e componentes de AMR de alta precisão.
- Auditorias de vigilância regulares garantem a conformidade contínua.
Com esses padrões, as taxas de rejeição permanecem baixas. Seja utilizando moldagem por injeção para gabinetes ou usinagem CNC para suportes, o processo se repete exatamente. A NOBLE também segue as normas de conformidade de materiais. Cada lote de resina para moldagem por injeção atende às especificações. Para a fabricação de peças de robôs AMR, essas certificações oferecem confiança. Elas garantem que as peças funcionem em sistemas críticos, desde suportes de sensores até estruturas de suporte.
Serviço completo, do projeto à montagem.
A NOBLE não se limita a fabricar peças. Ela auxilia desde o início. Seus engenheiros revisam seu modelo CAD e sugerem melhorias. Por exemplo, podem ajustar a espessura da parede para moldagem por injeção ou adicionar ângulos de inclinação. Eles também gerenciam o acabamento e a montagem. Você envia um projeto e recebe de volta uma carcaça completa para o robô de entrega. A NOBLE também cuida da aquisição de componentes prontos para uso. Eles integram tudo em uma unidade final. Essa abordagem de serviço completo reduz o tempo de entrega. Para a fabricação, você se concentra no software e nos testes. A NOBLE cuida do hardware. Suas ferramentas de moldagem por injeção são construídas rapidamente. A usinagem CNC ocorre em paralelo. A fabricação de chapas metálicas adiciona suporte estrutural. Tudo se integra para inspeção e envio. Essa capacidade de ponta a ponta torna a fabricação de peças para robôs AMR mais eficiente. Você ganha um parceiro que resolve problemas desde o início.
Não existe um processo único ideal para todas as peças da carcaça de um robô de entrega. A escolha certa depende da quantidade necessária, do nível de precisão exigido e do seu orçamento. Componentes prontos para uso aceleram o desenvolvimento e reduzem custos. Portanto, primeiro defina as necessidades das peças do seu robô AMR. Em seguida, converse com um parceiro de fabricação o quanto antes. Essa etapa economiza tempo e evita retrabalho dispendioso.
Pronto para começar? Entre em contato com a NOBLE para uma análise de projeto ou orçamento. Eles oferecem fabricação completa com certificações de qualidade. Sua equipe auxilia projetos de AMR desde o protótipo até a produção em larga escala. Deixe que seus engenheiros ajudem seu projeto de AMR a alcançar o sucesso.
Perguntas frequentes sobre o alojamento de robôs de entrega
Qual processo funciona melhor para peças de baixo volume?
A usinagem CNC ou a fabricação de chapas metálicas funcionam bem. Nenhuma delas exige o pagamento antecipado de ferramentas. Isso mantém os custos baixos quando se produz em pequenos volumes.
Quando a moldagem por injeção se torna mais barata?
Acima de 100 a 500 unidades em comparação com CNC. Acima de 500 a 1,000 unidades em comparação com impressão 3D. O custo do molde torna-se justificável em volumes maiores.
O que é o acúmulo de tolerâncias na carcaça de um robô de entrega?
Pequenos erros dimensionais se acumulam em uma montagem. Um pequeno deslocamento faz com que a peça seguinte fique fora do lugar. Verificar o modelo CAD antecipadamente evita esses problemas.
Qual o tipo de plástico mais adequado para a carcaça de robôs de entrega externos?
Plásticos estabilizados contra raios UV, como certos tipos de policarbonato ou ABS com aditivos UV, são os mais indicados. Ambos resistem melhor aos danos causados pelo sol do que o ABS comum. Essas misturas mantêm a carcaça do seu robô com boa aparência por muitos anos.
Quão rigorosas podem ser as tolerâncias na usinagem CNC?
A precisão normal situa-se na faixa de ±0.01–0.05 mm. Componentes críticos de controle de movimento podem atingir ±0.003 mm. Tolerâncias mais rigorosas nem sempre significam melhor desempenho do componente.
Que certificações devo procurar em um parceiro?
Procure por certificações de gestão da qualidade que garantam o controle do processo e baixas taxas de rejeição.
Posso combinar peças padrão com uma carcaça personalizada para robô de entrega?
Sim. Primeiro, verifique as dimensões da interface no seu modelo CAD. Rolamentos e suportes padrão economizam tempo de espera. Verifique o encaixe antes de cortar o metal para a carcaça do seu robô.






