
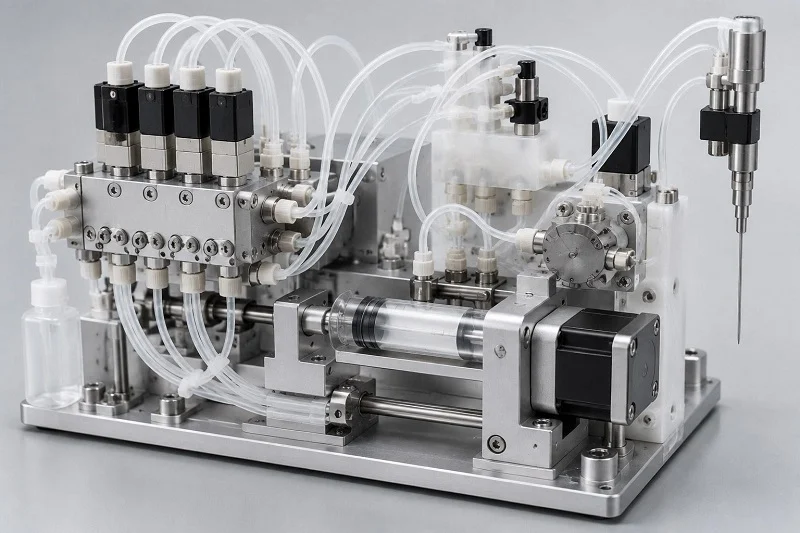
A construção de um dispositivo médico confiável começa com uma verdade fundamental: todo o seu sistema depende da precisão dos componentes de manipulação de fluidos para diagnóstico in vitro (IVD). O sucesso não vem da escolha dos materiais primeiro e da resolução dos problemas de produção depois. É necessário um processo integrado desde o início. Então, surge a pergunta: como projetar componentes de manipulação de fluidos para IVD que funcionem bem, sejam fáceis de produzir e permaneçam acessíveis em grandes volumes? Este guia aborda as principais escolhas para o seu dispositivo de diagnóstico médico. Vamos falar sobre a seleção do polímero certo para a sua aplicação médica e também sobre a otimização das ferramentas de fabricação. O segredo está em envolver o seu parceiro de produção desde o início. Essa colaboração evita retrabalhos dispendiosos e atrasos.
Critérios de seleção de materiais para Componentes para Manuseio de Fluidos em Diagnóstico In Vitro
Escolher o material certo para componentes de manuseio de fluidos em diagnósticos in vitro (IVD) significa conciliar três necessidades simultaneamente. Seu dispositivo médico precisa de materiais transparentes para os sistemas de detecção. Você precisa de dimensões estáveis para que as peças se encaixem com precisão. E também precisa de materiais que resistam aos produtos químicos agressivos usados nos testes. O polímero escolhido afeta todas as três necessidades. Em todos os sistemas médicos, é preciso fazer concessões. Um material transparente pode deformar durante a moldagem. Outro, resistente a produtos químicos, pode bloquear muita luz. O segredo é saber quais características são mais importantes para o seu uso em IVD. A função de cada componente determina qual característica deve ser priorizada. Se esse equilíbrio estiver errado, você terá que fazer novos projetos posteriormente.
Clareza óptica e estabilidade dimensional
Requisitos para Detecção Óptica
Muitos testes de diagnóstico in vitro (IVD) precisam que a luz atravesse o componente. Cubetas e cartuchos necessitam de janelas transparentes para leituras de absorbância ou fluorescência. O material deve permitir a passagem de certos comprimentos de onda de luz sem alterar o sinal. O PMMA é muito transparente, mas bloqueia parte da luz UV. Materiais como COC e COP funcionam bem porque permitem a passagem de uma ampla gama de luz. O policarbonato também funciona, mas pode amarelar com o tempo. Sua escolha depende de como seu dispositivo médico de IVD detecta os resultados. Isso é especialmente importante para cubetas usadas em testes de absorbância durante a prática clínica. Diferentes métodos de detecção exigem diferentes níveis de transparência. O polímero adequado para as janelas afeta diretamente a sensibilidade e a repetibilidade do teste.
A espessura da parede também desempenha um papel importante. Seções mais espessas dispersam mais luz e enfraquecem o sinal. Isso prejudica a sensibilidade para amostras com baixa concentração. Para detecção de pequenos volumes, o ideal são paredes finas e uniformes. No entanto, paredes finas são mais difíceis de preencher durante a moldagem. Essa relação de compromisso exige a participação da sua equipe de produção desde o início. Um bom parceiro de fabricação ajuda a equilibrar o desempenho óptico com a facilidade de moldagem da peça.
Gerenciamento de tolerâncias e empenamento
A precisão é crucial em instrumentos de diagnóstico in vitro (IVD). Pequenos vazamentos comprometem todo o teste. A taxa de contração do material determina a capacidade de manter tolerâncias rigorosas. Polímeros semicristalinos, como o polipropileno, contraem mais do que os amorfos, como o poliestireno. Isso altera diretamente as dimensões finais. As normas para dispositivos médicos exigem um controle rigoroso nesse aspecto.
A deformação ocorre quando as seções da peça esfriam em velocidades diferentes. Espessuras de parede irregulares agravam a deformação. Cantos vivos também contribuem para o problema. Manter a espessura da parede uniforme ajuda a reduzir esses problemas. Os ângulos de saída facilitam a remoção das peças do molde. Sem eles, as peças podem entortar ou quebrar. O posicionamento correto do ponto de injeção também reduz a tensão interna e mantém as peças planas. Suas especificações devem levar em conta o comportamento do material durante o resfriamento. O projeto deve incluir tolerâncias de contração para cada tipo de material. Seu projeto também deve considerar o quanto o polímero se expande com o calor. Toda aplicação em dispositivos médicos exige esse nível de cuidado.
Compatibilidade química e biocompatibilidade
Resistência aos reagentes de ensaio
Os materiais de consumo para diagnóstico in vitro entram em contato com muitos produtos químicos diariamente. Soluções tampão, enzimas e detergentes circulam pelos canais que transportam líquidos. O material precisa resistir à degradação. Inchaço ou rachaduras comprometem os resultados. A lixiviação também contamina a amostra. Isso é importante para todas as partes do sistema.
Para produtos químicos agressivos, os polímeros padrão não são suficientes. É aí que entram os polímeros de alto desempenho. O PEEK resiste a ácidos e bases fortes. O PVDF suporta solventes agressivos. Esses materiais custam mais, mas oferecem a resistência química necessária para alguns testes de diagnóstico in vitro (IVD). A precisão do seu dispositivo médico depende dessa escolha. Outro tipo de consumível para IVD pode exigir propriedades diferentes. Avalie cada componente separadamente, com base no que ele entra em contato. Sempre teste a compatibilidade do material com seus reagentes específicos antes de finalizar o projeto. Essa etapa pode economizar muito tempo e dinheiro mais tarde no projeto.
Minimizar a ligação de proteínas e substâncias lixiviáveis
As proteínas em amostras biológicas aderem às superfícies. Isso é chamado de ligação proteica. A ligação reduz a quantidade de analito disponível para detecção e também causa contaminação cruzada entre os testes. Escolha materiais com baixa propriedade de ligação. O COC e o COP funcionam bem. O polipropileno também funciona razoavelmente bem. Alguns materiais precisam de tratamentos de superfície. Seus cartuchos devem atender a esses mesmos padrões para resultados confiáveis. Tratamentos com plasma ou revestimentos especiais podem reduzir significativamente a adesão de proteínas. A energia superficial desempenha um papel importante na forma como as proteínas interagem com o plástico. O objetivo é manter as amostras intactas e garantir resultados consistentes em todas as análises.
A presença de substâncias lixiviáveis é outra preocupação durante o desenvolvimento. Pequenas moléculas migram do plástico para a amostra, interferindo nos resultados dos testes químicos. As normas para dispositivos médicos exigem testes de extraíveis para substâncias lixiviáveis. Todos os componentes médicos devem atender a esses padrões para estarem em conformidade. Isso é especialmente importante para produtos de diagnóstico in vitro (IVD) que passam por análise regulatória. Um terceiro tipo de consumível para IVD adiciona complexidade ao processo de seleção. Sua equipe médica deve validar minuciosamente as opções de materiais. Essa aplicação em dispositivos médicos exige atenção especial.
Polímeros comuns usados em componentes para manuseio de fluidos em diagnóstico in vitro
Os sistemas de diagnóstico in vitro (IVD) do mundo real geralmente utilizam alguns plásticos comuns. Cada um deles apresenta suas próprias vantagens e desvantagens. Sua escolha afeta tudo, desde a clareza óptica até o custo de produção. Vamos analisar as opções mais comuns e ver onde cada uma se destaca.
Polipropileno (PP) e poliestireno (PS)
O polipropileno domina o mercado de diagnóstico in vitro (IVD) por um ótimo motivo: resiste à maioria dos reagentes comuns, suporta o calor da autoclave e tem um custo muito baixo. Muitos cartuchos de diagnóstico utilizam PP em seu corpo principal porque ele funciona bem contra soluções tampão e detergentes suaves. O material também oferece resistência química adequada para testes de rotina. Mas o PP tem uma desvantagem: ele se torna opaco ou transparente, o que bloqueia a passagem da luz de detecção. É por isso que raramente se vê PP em cubetas ou janelas de detecção. Sua natureza semicristalina também implica em maior contração durante o resfriamento, o que dificulta a obtenção de tolerâncias rigorosas.
O poliestireno funciona de maneira oposta. É cristalino e barato, o que o torna perfeito para componentes ópticos. Muitas cubetas e placas de teste utilizam PS porque a luz o atravessa facilmente. O material também é moldável com excelente estabilidade dimensional. No entanto, o PS racha sob estresse químico. Solventes fortes ou reagentes agressivos o destroem rapidamente. Portanto, o PS é mais indicado para testes simples com reações químicas suaves. Muitos materiais médicos descartáveis utilizam PS para poços de amostra e janelas de visualização, onde a transparência é mais importante do que a resistência química.
PMMA, Policarbonato (PC) e Copolímeros de Olefina Cíclica (COC/COP)
O PMMA oferece excelente transparência e resistência às intempéries. Permite a passagem de luz em todo o espectro visível. No entanto, o PMMA absorve água e pode deformar-se em ambientes úmidos. Também quebra com facilidade, portanto, paredes finas podem rachar ao serem manuseadas. O policarbonato é resistente. Suporta uso intenso e resiste a impactos. O PC também suporta temperaturas mais altas do que o PS ou o PMMA. Porém, o PC amarela com o tempo sob luz UV, o que prejudica o desempenho óptico na detecção.
Os copolímeros e polímeros de olefinas cíclicas, frequentemente chamados de COC ou COP, tornaram-se os preferidos para componentes avançados de manuseio de fluidos em dispositivos de diagnóstico in vitro (IVD). Esses materiais combinam excelente transparência com baixa adesão de proteínas e poucos agentes lixiviáveis. Além disso, apresentam resistência à água muito superior à do PMMA. Muitos cartuchos de diagnóstico agora utilizam COC para canais minúsculos e janelas ópticas. O material flui bem durante a moldagem, o que facilita a criação de detalhes precisos. O COC tem um custo superior ao do PP ou PS, mas seu desempenho justifica o preço para aplicações exigentes. Os projetistas de dispositivos médicos costumam optar pelo COC quando necessitam tanto de precisão óptica quanto de estabilidade química.
Polímeros de alto desempenho (PEEK, PVDF)
Alguns testes de diagnóstico in vitro (IVD) utilizam produtos químicos muito fortes. Os plásticos comuns simplesmente não resistem ao contato com ácidos fortes, bases ou certos solventes orgânicos. É aí que entram os polímeros de alto desempenho. O PEEK resiste a praticamente todos os produtos químicos que você possa imaginar. Ele também mantém suas propriedades físicas mesmo em altas temperaturas. Isso torna o PEEK perfeito para conexões, válvulas e peças de bombas que são expostas repetidamente a reagentes agressivos. A desvantagem? O PEEK custa muito mais do que os plásticos comuns e exige temperaturas de processamento mais elevadas durante sua fabricação.
O PVDF oferece resistência química semelhante, porém com um conjunto de propriedades diferente. Ele lida muito bem com halogênios e oxidantes fortes. Muitos sistemas de manuseio de fluidos utilizam PVDF para tubos e componentes de manifolds que transportam fluidos agressivos. O material também apresenta baixos níveis de extraíveis, o que é importante para testes sensíveis. Tanto o PEEK quanto o PVDF oferecem benefícios reais, mas exigem um projeto de molde cuidadoso e controle rigoroso do processo. O custo por peça é maior, porém, os ganhos em confiabilidade geralmente compensam o custo adicional em aplicações médicas críticas.
Regras de projeto para manufatura (DFM) para componentes de manuseio de fluidos em diagnóstico in vitro (IVD)
Boas regras de projeto mantêm seu projeto em andamento. Elas conectam o que você desenha no papel com o que realmente sai do molde. Para componentes de manuseio de fluidos em dispositivos de diagnóstico in vitro (IVD), essas regras são ainda mais importantes. Suas peças transportam volumes minúsculos de líquido por caminhos estreitos. Uma pequena falha na espessura da parede ou no posicionamento do ponto de injeção pode resultar em um teste reprovado. O projeto de dispositivos médicos exige precisão em cada etapa. Os órgãos reguladores examinam atentamente como você controla seu processo de fabricação. Eles querem provas de que suas peças mantêm a consistência em milhões de unidades. Portanto, vamos analisar as principais regras de DFM (Design for Manufacturing) que mantêm seu projeto no caminho certo.
Otimizando a espessura da parede e os ângulos de inclinação
A espessura da parede é um fator determinante na moldagem por injeção. Paredes uniformes permitem que o plástico flua uniformemente pela cavidade. Elas também ajudam a peça a resfriar na mesma velocidade. Quando uma seção resfria mais rápido que outra, a peça deforma. Paredes finas preenchem rapidamente, mas resfriam muito depressa. Paredes grossas demoram mais e criam marcas de afundamento. Para cartuchos de diagnóstico, o ideal é que as paredes tenham entre 1 mm e 2 mm, sempre que possível. Essa faixa equilibra resistência e moldabilidade. Mas canais microfluídicos exigem seções muito mais finas. Esses detalhes minuciosos requerem uma análise cuidadosa do fluxo antes do corte do aço.
Os ângulos de saída são igualmente importantes. Eles permitem que a peça acabada se solte do molde sem grudar. Sem um ângulo de saída suficiente, as forças de ejeção arranham ou deformam a peça. O ângulo correto depende do acabamento superficial desejado. Aqui está uma referência rápida para peças de poliestireno:
| Revestimento de superfície | Ângulo de inclinação recomendado | Notas |
| Alto brilho (polido) | 1 ° - 2 ° | Previne marcas; equilibra estética e funcionalidade. |
Um acabamento liso requer apenas 1 a 2 graus de ângulo de saída. Superfícies texturizadas precisam de mais, geralmente de 3 a 5 graus por lado. O projetista do molde deve confirmar o ângulo durante a revisão do projeto. Errar nesse ponto significa retrabalho dispendioso do molde posteriormente.
Posicionamento estratégico de portões e gerenciamento de linhas de soldagem
O ponto de entrada é onde o plástico fundido entra na cavidade do molde. Sua localização controla o fluxo do material e também determina onde as linhas de solda se formam. As linhas de solda ocorrem quando duas frentes de fluxo se encontram e se fundem. Essas linhas enfraquecem a peça e criam marcas visíveis na superfície. Para consumíveis de diagnóstico in vitro (IVD), as linhas de solda próximas aos canais de fluido são perigosas, pois podem rachar sob pressão e causar vazamentos.
Posicione os pontos de injeção onde o fluxo de solda for simples. Evite colocá-los perto de paredes finas ou cantos vivos. Um único ponto de injeção é ideal para peças pequenas. Peças maiores podem precisar de múltiplos pontos de injeção, mas cada um adiciona uma linha de solda. Sua equipe deve mapear cada linha de solda durante a fase de projeto. Pergunte-se: esta linha está próxima de uma superfície de vedação? Ela cruza uma janela de detecção? Se sim, mova o ponto de injeção ou ajuste o padrão de fluxo.
A localização do ponto de injeção também afeta a estética. Marcas visíveis do ponto de injeção em superfícies ópticas comprometem a nitidez. Posicione os pontos de injeção em faces ocultas ou áreas não críticas. Isso mantém as janelas de detecção limpas e as peças com aparência profissional. Lembre-se de que qualquer alteração no posicionamento do ponto de injeção modifica a dinâmica do fluxo. Realize simulações de fluxo de moldagem antecipadamente para detectar problemas antes do início da fabricação das ferramentas.
Consideração da contração do material e do acúmulo de tolerâncias
Todo polímero encolhe ao esfriar. A taxa de encolhimento varia de acordo com o material. Plásticos semicristalinos, como o polipropileno, encolhem mais do que os amorfos, como o carboneto de celulose (COC). Sua especificação de projeto deve incluir as tolerâncias de encolhimento para cada material. Caso contrário, a peça final não corresponderá ao desenho.
O acúmulo de tolerâncias adiciona outra camada de complexidade. Cada elemento da sua peça tem sua própria tolerância. Quando vários elementos interagem, os erros se acumulam. Para conexões por pressão ou juntas de encaixe, esse acúmulo pode comprometer a montagem. Sua equipe de engenharia deve calcular o pior cenário possível. As peças ainda se encaixarão se todas as dimensões estiverem no limite? Caso contrário, reduza as tolerâncias críticas ou redesenhe a junta.
Os materiais COC oferecem excelente controle dimensional para aplicações microfluídicas. Dados reais de produção demonstram o que é possível:
| Parâmetro | Tolerância alcançada | Capacidade do Processo (Cpk) |
| Largura do canal microfluídico | 100 μm ± 5 μm | 1.67 |
| Profundidade do canal | ±3 μm | Excedeu o mínimo de 1.33. |
Esses números mostram que tolerâncias rigorosas são alcançáveis. Mas elas exigem um controle de processo cuidadoso e ferramentas validadas. Um Cpk de 1.67 significa que o processo permanece bem dentro dos limites. A maioria das normas para dispositivos médicos exige um Cpk mínimo de 1.33 para características críticas. Seu parceiro de fabricação deve fornecer dados de capacidade durante a validação. Esses testes comprovam que suas peças atendem às especificações sempre.
De uma perspectiva prática, comece com tolerâncias realistas. Não especifique ±5 μm em todas as dimensões. Somente os elementos críticos precisam desse nível de controle. Todo o resto pode usar tolerâncias padrão. Essa abordagem mantém o custo do molde baixo e o rendimento da produção alto. O projeto do seu componente deve refletir esse equilíbrio entre precisão e praticidade.
A lição mais ampla se conecta ao projeto de dispositivos médicos. Os órgãos reguladores exigem evidências de que seu processo de fabricação permanece sob controle. As regras de DFM (Design for Manufacturing) fornecem essas evidências. Elas reduzem a variação, previnem defeitos e documentam seu raciocínio. Ao seguir essas regras, seus componentes de manuseio de fluidos para diagnóstico in vitro (IVD) funcionam de forma confiável. Seus cartuchos funcionam da mesma maneira no primeiro dia e no milésimo dia. Essa consistência gera confiança tanto nos médicos quanto nos pacientes.
Otimização de custos e parcerias para fluidos em diagnóstico in vitro.
O custo influencia todas as decisões no desenvolvimento de produtos médicos. Você pode ter o melhor projeto no papel, mas se cada componente custar muito caro, o projeto fica paralisado. Economias inteligentes começam na fase de projeto. Esperar até o início da produção significa perder as maiores oportunidades de economia.
Estratégias para reduzir o custo das peças
Consolidação de peças e simplificação do projeto
Cada detalhe adicionado por você aumenta o custo do molde. Pense nos rebaixos. Cada um deles exige um mecanismo de ação lateral. Esses deslizadores ou levantadores acrescentam de US$ 1,000 a US$ 2,000 ou mais ao custo do molde. Eles também aumentam o tempo de ciclo e criam riscos de manutenção.
A correção não tem custo na fase de projeto. Você pode redesenhar a superfície de separação. Pode ajustar os ângulos de saída. Pode substituir mecanismos por núcleos passantes. Essas alterações eliminam os rebaixos sem comprometer a funcionalidade.
Alterações no projeto para facilitar a fabricação podem reduzir os custos por peça em 30 a 50%. Quanto mais cedo essas alterações forem feitas, maior será a economia. Depois que o molde for cortado, as alterações se tornam muito mais caras.
Para componentes internos, os núcleos retráteis oferecem uma alternativa. Eles formam o componente em tamanho real durante a injeção e, em seguida, são retraídos para dentro para a ejeção. Isso elimina movimentos laterais em muitas aplicações, reduzindo a área ocupada pelo molde, melhorando a repetibilidade e diminuindo o tempo de ciclo. A indústria médica utiliza esse método para consumíveis onde tolerâncias rigorosas são essenciais.
O formato da peça também afeta o consumo de material. Formas mais simples preenchem mais rapidamente e utilizam menos resina. Isso reduz diretamente o custo do material por peça. Cada grama economizada faz diferença em milhões de materiais médicos descartáveis.
O valor da terceirização versus a produção interna
Muitas equipes médicas debatem se devem construir capacidade de produção interna ou firmar parceria com um especialista. Cada caminho tem suas vantagens e desvantagens.
A produção interna oferece controle direto. Você gerencia o cronograma e realiza o controle de qualidade pessoalmente. No entanto, isso exige um grande investimento de capital. Você precisa de espaço em sala limpa, máquinas de moldagem e operadores qualificados. Para volumes de produção baixos a médios, esse investimento é difícil de justificar.
A terceirização transfere o ônus do capital para o parceiro. Você paga pelas peças, não pelas máquinas. Sua equipe se concentra em atividades essenciais, como a verificação do projeto. Um bom parceiro traz experiência de projetos médicos semelhantes. Ele otimiza os tempos de ciclo e as taxas de rendimento. Além disso, ele cuida da documentação regulatória exigida pela produção de dispositivos médicos.
Para cartuchos de diagnóstico e consumíveis fabricados em grandes volumes, a terceirização costuma ser a melhor opção. A escala do parceiro reduz o custo unitário. Eles oferecem suporte à produção. Se uma máquina parar, eles acionam outra. Você evita o risco de inatividade de uma linha de produção interna.
A importância do envolvimento precoce dos parceiros de fabricação
Projeto para Montagem (DFA) e Engenharia de Valor
Envolver o parceiro de fabricação desde o início muda tudo. Em vez de entregar um projeto finalizado, vocês trabalham juntos desde o princípio. É aqui que o DFA (Design for Manufacturing and Applied) e a engenharia de valor geram economias reais.
O Design para Montagem analisa como as peças se encaixam. Seu cartucho precisa de peças separadas? É possível combinar duas peças em uma só? Cada junção aumenta o tempo de montagem e o custo de inspeção. Reduzir essas etapas diminui a mão de obra e reduz as taxas de defeito.
A engenharia de valor examina a função em relação ao custo. O parceiro questiona: este recurso tem alguma utilidade? Podemos obter o mesmo resultado com uma geometria mais simples? Uma pequena alteração em um canal pode reduzir o tempo de ciclo sem afetar o desempenho.
Suas especificações definem dimensões críticas. Essas dimensões precisam de controle rigoroso. Todo o resto pode usar tolerâncias padrão. Um parceiro que entende o projeto do seu dispositivo médico ajuda a separar o que é essencial do que é desejável.
A abordagem holística trata o sistema como um todo. Em vez de otimizar cada componente individualmente, você otimiza o conjunto. Isso pode significar ajustar uma porta de válvula para encurtar o percurso da tubulação. Pode significar alterar o design de um conector para uma instalação mais rápida. Pequenas mudanças se somam e resultam em grandes economias. Toda equipe de desenvolvimento de dispositivos médicos deveria usar essa abordagem em seu próximo projeto.
O envolvimento precoce também auxilia na seleção de materiais com foco na redução de custos. Um parceiro que molda diversos tipos de peças médicas sabe quais resinas têm boa fluidez e quais aumentam o tempo de ciclo. Ele sugere alternativas que atendem às suas necessidades a um preço menor. Essa orientação é difícil de encontrar quando se trabalha sozinho. A economia de custos resultante do envolvimento precoce vai além das ferramentas. Ela afeta as taxas de rendimento, o tempo de montagem e o risco regulatório de cada dispositivo que você fabrica.
Capacidades da NOBLE para fabricação de componentes para manuseio de fluidos em diagnóstico in vitro

Trabalhar com a NOBLE em seus componentes para manuseio de fluidos de diagnóstico in vitro significa ter um parceiro que enxerga o panorama completo. Nos juntamos à sua equipe desde a primeira reunião de projeto. Identificamos problemas antes que se transformem em correções dispendiosas. Esse método economiza tempo e reduz o estresse durante o desenvolvimento do seu produto médico.
Experiência em usinagem de precisão e moldagem por injeção
Do protótipo à produção em larga escala
Todo bom produto começa com um protótipo. A NOBLE utiliza usinagem CNC para criar peças exatas para seus testes iniciais. Essas peças usinadas permitem que você verifique seu projeto antes de investir em ferramentas de produção. Você pode realizar testes reais. Pode testar o encaixe e o funcionamento das peças. Alterações nessa fase custam muito menos do que após o início da produção das ferramentas.
Assim que o projeto estiver pronto, passamos para a moldagem por injeção. Nossos engenheiros ajustam cada detalhe do processo. Eles analisam o posicionamento dos pontos de injeção, os canais de refrigeração e os tempos de ciclo. O resultado são peças consistentes que atendem às suas especificações sempre. Essa confiabilidade é fundamental para itens médicos como cartuchos e cubetas.
Para grandes produções, a NOBLE utiliza ferramentas multicavidades. Estas fabricam milhares de peças por hora. Cada cavidade permanece idêntica. Cada peça corresponde à seguinte. Monitoramos as condições em tempo real para detectar desvios antes que comprometam a qualidade. Esse controle é fundamental para aplicações médicas, onde a consistência é crucial. Esse nível de precisão é o que os projetistas de dispositivos médicos esperam.
Também oferecemos ferramentas de transição para lotes menores. Talvez você precise de peças para ensaios clínicos. As ferramentas de transição permitem obter peças com qualidade de produção sem a necessidade de um investimento completo em ferramentas. Isso mantém seu cronograma em andamento.
Sistemas de Gestão da Qualidade Certificados
Conformidade com as normas ISO 9001:2015 e ISO 13485:2016
A qualidade é a base da fabricação de dispositivos médicos. A NOBLE opera sob dois sistemas de certificação. A ISO 9001:2015 abrange nossos processos gerais. A ISO 13485:2016 adiciona as normas para a fabricação de dispositivos médicos.
Essas certificações significam que suas peças são fabricadas dentro de um sistema controlado. Cada etapa possui um procedimento escrito. Cada funcionário segue instruções claras. Cada problema é investigado. Essa disciplina mantém a produção constante.
A validação é uma parte fundamental do nosso sistema. Validamos todas as ferramentas e todos os processos antes da produção. A validação do processo inclui as etapas de IQ (Qualificação de Entrada), OQ (Qualificação Operacional) e PQ (Qualificação de Desempenho). Essas etapas comprovam que o processo é capaz de produzir peças que atendem às especificações em todas as vezes.
Auditorias internas verificam nossos sistemas regularmente. Auditores externos nos avaliam anualmente. Essa supervisão garante que nunca deixemos de seguir os padrões médicos.
Para o seu dispositivo médico, isso significa qualidade documentada. Suas auditorias se tornam mais simples. Suas submissões se tornam mais robustas.
Serviços integrados desde a concepção até a entrega. Montagem
A NOBLE faz mais do que moldar peças. Nós ajudamos a projetá-las, fabricá-las e montá-las. Essa abordagem integrada reduz as etapas de transferência e melhora a comunicação.
Nossos engenheiros de projeto trabalham com sua equipe no formato da peça. Sugerimos alterações que melhoram a moldagem sem comprometer a funcionalidade. Estudamos os padrões de fluxo para evitar pontos fracos em áreas críticas. Ajustamos a espessura da parede para um resfriamento uniforme.
Quando as peças saem da prensa, oferecemos etapas adicionais. A soldagem ultrassônica une as peças em conjuntos. A marcação a laser adiciona etiquetas. A limpeza e a embalagem preparam as peças para o envio.
Nossa linha de montagem em sala limpa atende aos requisitos para itens médicos. Os operadores seguem etapas de trabalho detalhadas. Cada conjunto é verificado antes de sair da linha.
Os serviços de teste confirmam se o seu dispositivo funciona corretamente. Realizamos testes de vazamento nos circuitos de fluidos. Medimos a transparência óptica nas janelas de detecção. Todos os dados são registrados e compartilhados.
Essa capacidade de oferecer serviços completos significa que um único parceiro gerencia toda a sua produção. Você administra menos fornecedores. Suas cadeias de suprimentos são mais curtas. Você obtém maior controle sobre a qualidade e os prazos.
Do seu primeiro protótipo à sua milionésima peça, a NOBLE entrega resultados. Investimos em ferramentas e pessoas para fabricar componentes médicos nos quais você pode confiar. O desempenho do seu produto depende de cada detalhe. Nós garantimos que esses detalhes estejam corretos.
A construção de componentes para manuseio de fluidos em dispositivos de diagnóstico in vitro (IVD) funciona melhor quando as equipes trabalham juntas desde o início. Conheça seus materiais primeiro. Conheça suas necessidades ópticas, exposição a produtos químicos e requisitos de tolerância. Envolva seu parceiro de fabricação desde o começo. O conhecimento técnico dele em ferramentas evita surpresas dispendiosas. O controle de processo garante a consistência de cada dispositivo médico. Esse trabalho em equipe reduz as revisões e acelera o cronograma. Todos os consumíveis médicos se beneficiam dessa abordagem. Sua equipe médica tem a segurança de que a produção corresponde ao projeto. Seu dispositivo médico chega aos pacientes mais rapidamente. Evite o fluxo de trabalho isolado. Escolha um parceiro que auxilie na prototipagem, moldagem e montagem final. Pergunte sobre seus protocolos de validação e capacidades de teste. O parceiro certo transforma problemas de componentes em produtos confiáveis. Seu próximo projeto merece esse caminho integrado, do conceito ao cartucho finalizado.
Perguntas frequentes sobre componentes de manuseio de fluidos para diagnóstico in vitro
Qual polímero oferece a melhor transparência óptica para janelas de detecção?
Os copolímeros de olefinas cíclicas (COC/COP) permitem a passagem da luz em uma ampla gama de comprimentos de onda. Eles também absorvem menos água do que o PMMA. Para a maioria dos sistemas de diagnóstico médico, o COC oferece a melhor combinação de transparência e estabilidade. O policarbonato também funciona, mas pode amarelar com o tempo em instrumentos médicos.
Como faço para impedir que as proteínas se liguem aos meus canais?
Escolha materiais que ofereçam resistência à ligação. O COC e o COP apresentam bom desempenho nesse aspecto. O polipropileno funciona razoavelmente bem para muitos ensaios médicos. Tratamentos de superfície, como o revestimento por plasma, também podem reduzir a adesão de proteínas. Sempre teste seus reagentes específicos com o material escolhido antes de finalizar o projeto do seu dispositivo médico.
Qual a espessura de parede que devo usar para meu cartucho?
Sempre que possível, tente usar espessuras de 1 a 2 mm. Essa faixa equilibra a resistência com a facilidade de moldagem da peça. Canais microfluídicos exigem seções mais finas, geralmente abaixo de 0.5 mm. Esses detalhes minuciosos requerem uma análise de fluxo cuidadosa antes do corte do molde. Seu parceiro de fabricação deve realizar simulações antecipadamente para identificar problemas de preenchimento.
Quando devo envolver meu parceiro de produção no projeto?
Envolva-os durante a fase de projeto, não depois. O trabalho em equipe desde o início evita retrabalho dispendioso do molde. Um parceiro que conhece os requisitos de dispositivos médicos pode sugerir alterações de materiais e ajustes de geometria que economizam dinheiro. Esperar até o início da fabricação das ferramentas significa perder as maiores oportunidades de economia para o seu produto médico.
Como as linhas de solda afetam o desempenho da minha peça?
As linhas de solda se formam onde duas frentes de fluxo se encontram. Elas enfraquecem a peça e deixam marcas visíveis. Próximas aos canais de fluido, representam um risco de vazamento. O projetista do molde deve mapear todas as linhas de solda durante a revisão do projeto. Mova os pontos de injeção ou ajuste os padrões de fluxo se as linhas de solda cruzarem superfícies de vedação críticas no cartucho médico.
Quais são as tolerâncias que posso realisticamente adotar para componentes microfluídicos?
É possível obter larguras de canal em torno de 100 mícrons com tolerância de ±5 mícrons. Uma capacidade de processamento (Cpk) de 1.67 pode ser alcançada com controle rigoroso. A maioria das normas para dispositivos médicos exige um Cpk mínimo de 1.33 para características críticas. Especifique tolerâncias rigorosas somente quando a função exigir para sua aplicação médica.
Como escolher entre cerâmica e policarbonato?
O COC oferece melhor transparência, menor ligação de proteínas e menos substâncias lixiviáveis. O policarbonato proporciona maior resistência ao impacto e ao calor. Para cartuchos médicos com detecção óptica, o COC geralmente é a melhor opção. Para peças sujeitas a manuseio brusco, o policarbonato pode ser mais adequado. Considere as necessidades específicas da sua aplicação.
Que certificações meu parceiro de fabricação deve possuir?
Procure pelas certificações ISO 9001:2015 e ISO 13485:2016. Elas garantem processos controlados e documentação adequada. Informe-se sobre os protocolos de validação. A validação de processo com etapas de IQ, OQ e PQ comprova que a empresa é capaz de fabricar peças que atendem às especificações de forma consistente. Essa documentação fortalece suas submissões regulatórias.







